
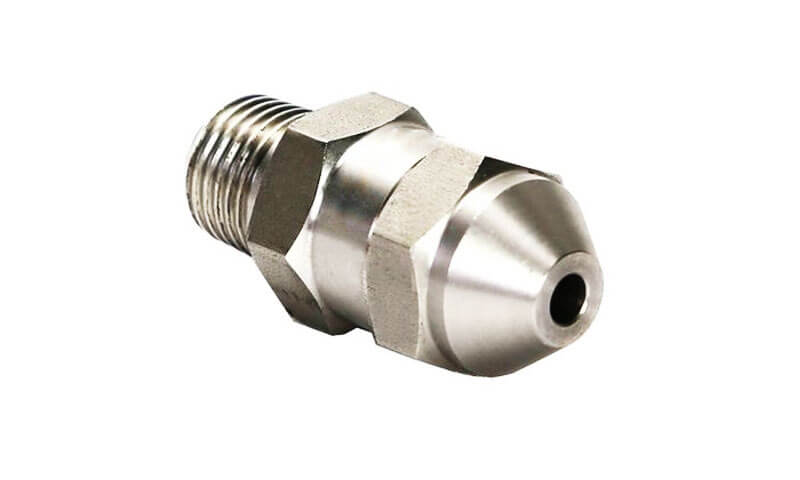
የፈሳሽ ስርጭትን ለመቆጣጠር በኢንዱስትሪ ስርዓቶች ውስጥ በስፋት ጥቅም ላይ የሚውሉ ወሳኝ ፈሳሽ መቆጣጠሪያ አካላት ናቸው።, አቶሚዜሽን, ማቀዝቀዝ, ማጽዳት, ቅባት, ሽፋን, እና ኬሚካላዊ ሂደት.
ምንም እንኳን አፍንጫ ቀላል አካል ቢመስልም, በውስጡ ውስጣዊ ጂኦሜትሪ, orifice ትክክለኛነት, ላዩን ማጠናቀቅ, እና የቁሳቁስ ምርጫ በቀጥታ የሚረጭ ውጤታማነት ላይ ተጽዕኖ ያሳድራል።, የኃይል ፍጆታ, የሂደት መረጋጋት, እና የመሳሪያዎች አስተማማኝነት.
የ CNC ማሽነሪ ወደር የለሽ ትክክለኛነት ያቀርባል, የቁስ ተለዋዋጭነት, እና ብጁ የሚረጭ nozzles ለ ንድፍ ነፃነት.
እንደ መቅረጽ ወይም መቅረጽ በተለየ, ውድ የሆኑ መሳሪያዎችን የሚጠይቁ እና ለተወሰኑ ጂኦሜትሪዎች የተገደቡ ናቸው, የ CNC ማሽነሪ ውስብስብ የውስጥ ፍሰት ሰርጦችን ማምረት ይችላል።, ጥብቅ የመቻቻል ክፍተቶች, እና ውስብስብ የመርጨት ቅጦች በልዩ ትክክለኛነት እና ተደጋጋሚነት.
ይህ ጽሑፍ በCNC ማሽነሪ ለተመረቱ ብጁ የሚረጩ ኖዝሎች አጠቃላይ መመሪያ ይሰጣል.
የመርጨት አፍንጫ ዓይነቶችን እንመረምራለን, ከአማራጭ የማምረቻ ዘዴዎች ይልቅ የ CNC ማሽነሪ ጥቅሞች, ደረጃ-በደረጃ የማምረት ሂደት, የቁሳቁስ ምርጫ, የአፈጻጸም ምክንያቶች, የጥራት ደረጃዎች, የኢንዱስትሪ መተግበሪያዎች, እና የንጽጽር ትንተና ከኢንቨስትመንት መውሰድ ጋር.
1. Spray Nozzles ምንድን ናቸው??
የመርጨት ኖዝሎች ፍቺ እና የስራ መርህ
ሀ የሚረጭ አፍንጫ ፈሳሽ ግፊትን ወደ ቁጥጥር የሚረጭ ንድፍ ለመለወጥ የተነደፈ ትክክለኛ ፈሳሽ መቆጣጠሪያ መሳሪያ ነው።.
በልዩ ሁኔታ በተዘጋጀ የመክፈቻ ወይም የውስጥ ፍሰት መተላለፊያ ውስጥ ፈሳሽ በማስገደድ, አፍንጫው ፈሳሹ እንዴት እንደሚወጣ ይቆጣጠራል, እንደ ወሳኝ ባህሪያት መወሰን:
- የፍሰት ፍጥነት
- የሚረጭ ማዕዘን
- ነጠብጣብ መጠን
- የመርጨት ስርጭት
- Atomization ቅልጥፍና
- ፈሳሽ ፍጥነት
መሠረታዊው የአሠራር መርህ የግፊት ኃይልን ወደ ኪነቲክ ኃይል በመለወጥ ላይ የተመሰረተ ነው.
በግፊት ውስጥ ፈሳሽ ወደ አፍንጫው ውስጥ ሲገባ, የውስጥ ጂኦሜትሪ ፈሳሹን ያፋጥናል እና አቅጣጫውን ያዛውራል።.
በኖዝል ዲዛይን ላይ በመመስረት, ውጤቱ ከተከማቸ የጄት ዥረት እስከ እጅግ በጣም ትንሽ ጠብታዎችን የያዘ ጥሩ ጭጋግ ሊደርስ ይችላል።.
ለምሳሌ:
- ሀ ከፍተኛ-ግፊት ማጽጃ አፍንጫ ፈሳሽ ኃይልን ወደ ጠባብ ያተኩራል, ከፍተኛ ፍጥነት ያለው ዥረት.
- ሀ የማቀዝቀዣ አፍንጫ የሙቀት ማስተላለፍን ከፍ ለማድረግ ቁጥጥር የሚደረግበት የመርጨት ንድፍ ያወጣል።.
- አን atomizing nozzle ለቃጠሎ ፈሳሽ ወደ ጥሩ ጠብታዎች ይሰብራል, ሽፋን, ወይም የእርጥበት ሂደቶች.
የመርጨት አፍንጫ አፈፃፀም የሚወሰነው በውጫዊው ቅርፅ ላይ ብቻ ሳይሆን እንደ ፍሰት ቻናሎች ባሉ ውስጣዊ ባህሪያት ትክክለኛነት ላይም ጭምር ነው ።, ሽክርክሪት ክፍሎች, እና orifice ልኬቶች.

የሚረጩ ኖዝሎች ዋና አፈጻጸም መለኪያዎች
የተለያዩ የኢንዱስትሪ ሂደቶች የተለያዩ የመርጨት ባህሪያት ያስፈልጋቸዋል. ስለዚህ, የሚረጭ ኖዝል ዲዛይን ብዙ ጊዜ በተለያዩ ቁልፍ መለኪያዎች ይገመገማል.
| የአፈፃፀም ግቤት | መግለጫ | የምህንድስና አስፈላጊነት |
| የፍሰት መጠን | በአንድ ክፍል ጊዜ የሚወጣው የፈሳሽ መጠን, ብዙውን ጊዜ የሚለካው በL/min ወይም m³/ሰ ነው።. | የቁሳቁስ ፍጆታን ይወስናል, የማቀዝቀዝ አቅም, እና የሂደቱ ውጤታማነት. |
| የመርጨት ንድፍ | የተለቀቀው ፈሳሽ ቅርጽ እና ስርጭት, እንደ ሾጣጣ, አድናቂ, ወይም የዥረት ቅጦች. | ወጥ የሆነ ሽፋን እና የተመቻቹ የሂደት ውጤቶችን ያረጋግጣል. |
| ጠብታ መጠን | በአፍንጫው የሚመነጨው ፈሳሽ ጠብታዎች አማካይ መጠን ስርጭት. | የትነት መጠን ላይ ተጽዕኖ ያሳድራል።, የሽፋን ጥራት, እና የሙቀት-ማስተላለፊያ ቅልጥፍና. |
| የሚረጭ ማዕዘን | የሚረጭ ሾጣጣ ወይም የአየር ማራገቢያ ንድፍ የተሰራው አንግል. | የሽፋን ቦታ እና የመጫኛ ዝግጅትን ይወስናል. |
የግፊት ደረጃ |
አፍንጫው ሊቋቋመው የሚችለው ከፍተኛው የአሠራር ግፊት. | በአስፈላጊ ሁኔታዎች ውስጥ ደህንነቱ የተጠበቀ አሰራርን ያረጋግጣል. |
| የሙቀት መቋቋም | ከፍ ባለ የሙቀት መጠን አፈፃፀምን የመጠበቅ ችሎታ. | ለብረታ ብረት አስፈላጊ, የኬሚካል ማቀነባበሪያ, እና የሙቀት ስርዓቶች. |
| የቁሳቁስ ተኳሃኝነት | የዝገት መቋቋም, የአፈር መሸርሸር, እና ኬሚካዊ ጥቃት. | በአስቸጋሪ አካባቢዎች ውስጥ የአገልግሎት ሕይወትን ይወስናል. |
2. ለምን የ CNC ማሽነሪ ስፕሬይ ኖዝሎችን ይምረጡ?
በሻጋታ ላይ ተመርኩዘው ከተለምዷዊ የማምረት ሂደቶች በተለየ, ይሞታል, ወይም የጅምላ-ምርት መሳሪያ, የ CNC ማሽነሪ በኮምፒዩተር ቁጥጥር ስር ባሉ የመቁረጥ ስራዎች አማካኝነት ከብረት ወይም ከፕላስቲክ ስራ ላይ ያለውን ቁሳቁስ በቀጥታ ያስወግዳል.
ይህ አምራቾች በጣም ትክክለኛ የሆኑ የኖዝል ክፍሎችን በብጁ የውስጥ ሰርጦች እንዲያመርቱ ያስችላቸዋል, ማይክሮ-orifices, እና ልዩ የፍሰት አወቃቀሮች.
እንደ ኤሮስፔስ ላሉት ኢንዱስትሪዎች, የኬሚካል ማቀነባበሪያ, ሴሚኮንዳክተር ማምረት, አውቶሞቲቭ ሽፋን, የሕክምና መሳሪያዎች, እና ትክክለኛ የጽዳት ስርዓቶች, የኖዝል አፈጻጸም በጣም የተመካው በመጠን ትክክለኛነት እና በገጽታ ጥራት ላይ ነው።.
በኦሪጅናል ዲያሜትር ውስጥ ትናንሽ ልዩነቶች እንኳን, የውስጥ መተላለፊያ ጂኦሜትሪ, ወይም የገጽታ ሸካራነት የሚረጭ አንግል ላይ ከፍተኛ ተጽዕኖ ሊያሳድር ይችላል።, ነጠብጣብ መጠን ስርጭት, የፍሰት ፍጥነት, እና atomization ቅልጥፍና.
የ CNC ማሽነሪ ቁልፍ ጥቅሞች ለስፕሬይ ኖዝሎች
| ጥቅም | ማብራሪያ |
| ልዩ ትክክለኛነት | የ ± 0.005 ሚሜ መቻቻልን ያሳካል, የሚረጭ ንድፍ እና ፍሰት መጠን ለመቆጣጠር ወሳኝ. |
| እጅግ በጣም ጥሩ ወለል | ራ 0.4-1.6 µm የላሚናር ፍሰትን ያረጋግጣል, ብጥብጥ የተሻሻለ, እና የማያቋርጥ atomization. |
| የቁሳቁስ ሁለገብነት | ማሽኖች ሁሉም ብረቶች (አይዝጌ ብረት, ናስ, አሉሚኒየም, ቲታኒየም, Superales) እና የምህንድስና ፕላስቲኮች. |
| የንድፍ ተለዋዋጭነት | ፈጣን ንድፍ ድግግሞሾች; ምንም የመሳሪያ ገደቦች; ውስብስብ ውስጣዊ ጂኦሜትሪዎች ይቻላል. |
አነስተኛ የመስኖ ችሎታ |
ኦሪፊሶችን እንደ ትንሽ ያመርታል። 0.1 ሚሜ በከፍተኛ ትክክለኛነት. |
| ዝቅተኛ-ወጪ-ውጤታማነት | ምንም የመሳሪያ ኢንቨስትመንት የለም።; ለአነስተኛ እና መካከለኛ ስብስቦች ቆጣቢ. |
| ፈጣን ፕሮቶታይፕ | በቀናት ውስጥ ለመካፈል ዲዛይን ያድርጉ, ፈጣን የምርት እድገትን ማስቻል. |
| የመከታተያ ችሎታ | ለወሳኝ ትግበራዎች ሙሉ ቁሳቁስ እና የሂደት ሰነዶች. |
3. CNC የማሽን ሂደት ለ ብጁ የሚረጭ Nozzles
ብጁ የሚረጩ ኖዝሎችን ማምረት ከፍተኛ ቁጥጥር የሚደረግበት የማሽን ሂደትን ይፈልጋል ምክንያቱም የኖዝል አፈፃፀም በቀጥታ በመጠን ትክክለኛነት ላይ ተጽዕኖ ያሳድራል።, ውስጣዊ ጂኦሜትሪ, ላዩን ማጠናቀቅ, እና ቁሳዊ ባህሪያት.
ከአጠቃላይ የሜካኒካል ክፍሎች በተለየ, የሚረጩ አፍንጫዎች እንደ ትክክለኛ የፊት መጋጠሚያዎች ያሉ ወሳኝ ባህሪያትን ይይዛሉ, የውስጥ ፍሰት ሰርጦች, ክሮች, እና ቦታዎችን ማተም, ትናንሽ ልዩነቶች እንኳን የሚረጭ አንግል ላይ ተጽዕኖ ሊያሳድሩ የሚችሉበት, ፍሰት ወጥነት, atomization ጥራት, እና የአሰራር ቅልጥፍና.
የባለሙያ የ CNC የማሽን ሂደት የምህንድስና ዲዛይን ያዋህዳል, ትክክለኛነት ማሽነሪ, የገጽታ ሕክምና, የአፈጻጸም ሙከራ, እና እያንዳንዱ አፍንጫ የሚፈለጉትን የመተግበሪያ ዝርዝሮች ማሟላቱን ለማረጋገጥ የጥራት ቁጥጥር.

የCNC በማሽን የሚረጩ ኖዝሎች የማምረት የስራ ፍሰት
የ የ CNC ማሽነሪ ሂደቱ በተለምዶ በደንበኛ ፍላጎት ትንተና ይጀምራል እና በንድፍ ማመቻቸት ይቀጥላል, ትክክለኛነት ማሽነሪ, ማጠናቀቅ, እና ተግባራዊ ሙከራ.
| ደረጃ | የሂደቱ ደረጃ | ዓላማ | ቁልፍ ቁጥጥር ምክንያቶች |
| የምህንድስና ንድፍ | የደንበኛ ዝርዝር ትንተና | የእንፋሎት መስፈርቶችን ይግለጹ, ፍሰት መጠንን ጨምሮ, የግፊት ደረጃ, የሚረጭ ንድፍ, የአሠራር ሙቀት, የኬሚካል አካባቢ, የቁሳቁስ ምርጫ, እና የግንኙነት አይነት. | ትክክለኛ የፍላጎት ስብስብ እና የቴክኒክ ግንኙነት. |
| CAD ሞዴሊንግ | በመተግበሪያ መስፈርቶች ላይ በመመስረት የ 3D nozzle model ይገንቡ እና ለማምረት መዋቅሩን ያመቻቹ. | ለማኑፋክቸሪንግ ዲዛይን (ዲኤፍኤም), የፍሰት መንገድ ማመቻቸት, የማሽን ተደራሽነት. | |
| CAM ፕሮግራሚንግ | የCNC የማሽን ፕሮግራሞችን ይፍጠሩ እና የመቁረጫ መንገዶችን ያመቻቹ. | የመሳሪያ መንገድ ትክክለኛነት, የማሽን ውጤታማነት, የገጽታ ጥራት. | |
የቁሳቁስ ዝግጅት |
የጥሬ ዕቃ ምርጫ እና ዝግጅት | ተስማሚ ቁሳቁሶችን በቡናዎች መልክ ይምረጡ, ዘንጎች, ሳህኖች, ወይም billet በአፈጻጸም መስፈርቶች መሠረት. | የቁሳቁስ ደረጃ ማረጋገጫ, ልኬት ትክክለኛነት, የቁሳቁስ የምስክር ወረቀቶች. |
| ትክክለኛነት ማሽነሪ | የ CNC መዞር | እንደ አፍንጫ አካላት ያሉ ሲሊንደራዊ ባህሪያትን ያመርቱ, ውጫዊ ዲያሜትሮች, ክሮች, እና ማዕከላዊ ክፍት ቦታዎች. | የዲያሜትር ትክክለኛነት, ማጎሪያ, የመሬት መንቀጥቀጥ. |
| CNC መፍጨት | ሲሊንደራዊ ያልሆኑ ባህሪያትን ያመርቱ, የመጫኛ ቦታዎች, ጎድጎድ, ቦታዎች, እና ውስብስብ ውጫዊ ጂኦሜትሪ. | የአቀማመጥ ትክክለኛነት, ልኬት መቻቻል, ላዩን ማጠናቀቅ. | |
| ትክክለኛ ቁፋሮ እና ማይክሮ-ማሽን | ትናንሽ የሚረጩ ቀዳዳዎችን እና ልዩ የውስጥ ምንባቦችን ይፍጠሩ. | ቀዳዳው ዲያሜትር, ክብነት, አሰላለፍ, እና ፍሰት ወጥነት. | |
| ማሽነሪ ማምረት እና ማጠናቀቅ | ወሳኝ የሆኑ ጉድጓዶች እና የወራጅ ምንባቦች ትክክለኛነት እና የገጽታ ጥራት አሻሽል. | Orifice ጂኦሜትሪ, ለስላሳነት, የመጠን መረጋጋት. | |
ድህረ-ማቀነባበር |
ማረም እና ማጽዳት | በፈሳሽ ፍሰት ላይ ተጽዕኖ ሊያሳርፉ የሚችሉ የማሽን ማሽነሪዎችን እና ብክለትን ያስወግዱ. | የጠርዝ ጥራት, ንፅህና, እገዳን መከላከል. |
| የገጽታ ህክምና | ማቅለም ይተግብሩ, መገደብ, ኤሌክትሮፖሊሺንግ, መትከል, ወይም በመተግበሪያ መስፈርቶች መሰረት ሽፋን. | የዝገት መቋቋም, የመሬት መንቀጥቀጥ, መልክ. | |
| ምርመራ እና ምርመራ | ልኬት ምርመራ | ትክክለኛ የመለኪያ መሣሪያዎችን በመጠቀም ወሳኝ ልኬቶችን ያረጋግጡ. | CMME ምርመራ, የኦፕቲካል መለኪያ, የመለኪያ ምርመራ. |
| የፍሳሽ እና የመርጨት ሙከራ | በሥራ ሁኔታዎች ውስጥ ትክክለኛውን የኖዝል አፈጻጸም ያረጋግጡ. | የፍሰት ፍጥነት, የሚረጭ ንድፍ, ግፊት መወርወር, atomization አፈጻጸም. | |
| የመጨረሻ ሂደት | ማሸግ እና ማቅረቢያ | በመጓጓዣ ጊዜ ትክክለኛ-ማሽን የተሰሩ አፍንጫዎችን ይጠብቁ. | የጉዳት መከላከል እና ክትትል. |
ዋና የ CNC የማሽን ኦፕሬሽኖች ለስፕሬይ ኖዝሎች
ብጁ የሚረጭ አፍንጫዎች ብዙውን ጊዜ ብዙ የማሽን ስራዎችን ይፈልጋሉ ምክንያቱም አወቃቀሮቻቸው የማሽከርከር ባህሪያትን ያጣምራሉ, ትክክለኛ ቀዳዳዎች, እና ውስብስብ ፍሰት ሰርጦች.
| የማሽን ኦፕሬሽን | መሳሪያዎች | የተለመደ አቅም | የተለመዱ መተግበሪያዎች |
| የ CNC መዞር | የ CNC lathe, ባለብዙ ዘንግ ማዞሪያ ማዕከል | የዲያሜትር ክልል በግምት 0.5-200 ሚሜ; በንድፍ መስፈርቶች ላይ በመመስረት የመጠን መቻቻል እስከ ± 0.005 ሚሜ. | Nozzle አካል ማሽን, ሲሊንደራዊ ንጣፎች, ክሮች, ፍሰት, የማተም ቦታዎች, እና ማዕከላዊ ክፍት ቦታዎች. |
| CNC መፍጨት | 3-ዘንግ, 4-ዘንግ, ወይም 5-ዘንግ የማሽን ማእከሎች | ውስብስብ ኮንቱር የማሽን ችሎታ ያለው ከፍተኛ የአቀማመጥ ትክክለኛነት. | የጎን ወደቦች, የመጫኛ ባህሪያት, ቦታዎች, መደበኛ ያልሆኑ ቅርጾች, እና ባለብዙ አቅጣጫ ፍሰት ሰርጦች. |
ማይክሮ-ቁፋሮ |
ትክክለኛ ቁፋሮ ማሽኖች, ሌዘር ቁፋሮ, ወይም የ EDM መሳሪያዎች | ጥቃቅን ጉድጓዶች በግምት 0.05-1.0 ሚሜ እንደ ቁሳቁስ እና ሂደት ይወሰናል; ከፍተኛ ገጽታ ያለው ሬሾ ማሽን ይቻላል. | ጥሩ የሚረጭ ቀዳዳዎች, ማቀዝቀዝ ሰርጦች, የኦሪጂናል አተያይ, እና ትክክለኛ ፈሳሽ ማሰራጫዎች. |
| ሪሚንግ | የትክክለኛነት ማስተካከያ መሳሪያዎች | የቀዳዳ ክብነት እና የመጠን ትክክለኛነትን ያሻሽላል. | የተረጋጋ ፍሰት አፈጻጸምን የሚሹ ወሳኝ የሚረጩ ኦሪፊሶች የመጨረሻ መጠን. |
| ክር ማሽነሪ | የ CNC ክር መሣሪያዎች, መታ ማድረግ, ክር ወፍጮዎች | ለሜትሪክ ተስማሚ, NPT, ቢኤስፒ, እና ብጁ ክር ደረጃዎች. | የቧንቧ ግንኙነቶች, የመጫኛ መገናኛዎች, እና ሊተኩ የሚችሉ የኖዝል ስብስቦች. |
የ CNC የማሽን ጥራትን የሚነኩ ወሳኝ ነገሮች
ምንም እንኳን የ CNC ማሽን በጣም ጥሩ ትክክለኛነትን ይሰጣል, የሚረጭ ኖዝል ማምረት በትንሽ ልኬቶች ምክንያት በርካታ ቴክኒካዊ ፈተናዎችን ያቀርባል, ጥብቅ ፍሰት መስፈርቶች, እና ለማሽን አስቸጋሪ የሆኑ ቁሳቁሶች.
| የቴክኒክ ፈተና | በኖዝል አፈጻጸም ላይ ሊኖር የሚችል ተጽእኖ | ቁጥጥር እርምጃዎች |
| የመሳሪያ ማዛባት | በኦርጅናል ዲያሜትር ውስጥ መዛባትን ያስከትላል, ደካማ ትኩረት, እና ያልተረጋጋ የመርጨት ቅጦች. | ጠንካራ የመሳሪያ ስርዓቶችን ይጠቀሙ, የመሳሪያውን መጨናነቅ ይቀንሱ, እና የመቁረጫ መለኪያዎችን ያመቻቹ. |
| ከማይዝግ ብረት የተሰራ ማጠንከሪያ ስራ | የመቁረጥ ችግርን ይጨምራል, የመሳሪያ መበስበስን ያፋጥናል, እና የገጽታ ጥራትን ይቀንሳል. | ሹል የካርቦይድ መሳሪያዎችን ይጠቀሙ, ተገቢ የመቁረጥ ፍጥነት, እና ውጤታማ የኩላንት ስርዓቶች. |
| ቺፕ መቆጣጠሪያ | ቺፕስ ወደ ትናንሽ ቀዳዳዎች ወይም የውስጥ ሰርጦች ሊገባ ይችላል, በፈሳሽ ፍሰት ላይ ተጽዕኖ ያሳድራል እና መዘጋት ያስከትላል. | ቺፕ መግቻዎችን ይተግብሩ, የተመቻቹ የመሳሪያ መንገዶች, እና ከፍተኛ-ግፊት ማቀዝቀዣ ስርዓቶች. |
የሙቀት መበላሸት |
በማሽን ጊዜ የሚፈጠረው ሙቀት የመለኪያ ትክክለኛነት ላይ ተጽእኖ ሊያሳድር ይችላል, በተለይም ለቀጭ-ግድግዳ ክፍሎች. | የማሽን ሙቀትን ይቆጣጠሩ, የማሽን ሁኔታዎችን ማረጋጋት, እና የኩላንት ፍሰትን ያሻሽሉ. |
| የቡር ምስረታ | ከውስጥ ወይም ከውስጥ የሚረጩት መክፈቻዎች የፈሳሽ ፍሰትን ሊረብሹ እና የመርጨት ባህሪያትን ሊቀይሩ ይችላሉ።. | ትክክለኛ ማረም ተግብር, አልትራሳውንድ ማጽዳት, ወይም ኤሌክትሮፖሊሺንግ ሂደቶች. |
| የወለል ብክለት | ቀሪ ቅንጣቶች ወይም የማሽን ፈሳሾች በትክክለኛ አፕሊኬሽኖች ውስጥ ንጽሕናን ሊጎዱ ይችላሉ. | የጽዳት ሂደቶችን እና ቁጥጥር የተደረገባቸውን ማሸጊያዎችን ይተግብሩ. |
በውስጣዊ ፍሰት ቻናል ማሽነሪ ውስጥ ትክክለኛ ቁጥጥር
የሚረጭ አፍንጫ ውስጣዊ መዋቅር በፈሳሽ ባህሪ ውስጥ ወሳኝ ሚና ይጫወታል.
ለምሳሌ, የማዞሪያ አፍንጫዎች የማሽከርከር ፍሰትን ለመፍጠር በትክክል በተሠሩ የውስጥ ክፍሎች ላይ ይተማመናሉ።, አፍንጫዎችን በመተከል ወጥ የሆነ የጠብታ መጠኖችን ለማምረት በጥንቃቄ ቁጥጥር የሚደረግበት የኦርፊስ ጂኦሜትሪ ይፈልጋል.
በ CNC ማሽነሪ ጊዜ, አምራቾች በርካታ ወሳኝ መለኪያዎችን መቆጣጠር አለባቸው:
- Orifice ዲያሜትር እና ጂኦሜትሪ: የፍሰት መጠን እና የመርጨት ስርጭትን ይወስናል.
- በመግቢያ እና መውጫ መካከል ያለው ትኩረት: ወጥ የሆነ ፈሳሽ መፍሰስን ያረጋግጣል.
- የውስጣዊ ገጽታ ሸካራነት: ብጥብጥ እና የግፊት ማጣት ይቀንሳል.
- የሰርጥ ልኬቶች: ፍጥነትን ይቆጣጠራል, ቅልቅል ቅልጥፍና, እና atomization አፈጻጸም.
ከፍተኛ አፈጻጸም ላላቸው መተግበሪያዎች, እንደ ትክክለኛ መፍጨት ያሉ ተጨማሪ ሂደቶች, ኤሌክትሮፖሊሺንግ, ወይም የፍሰት ልኬትን የበለጠ ለማሻሻል ሊተገበር ይችላል።.
4. ለ CNC ማሽነሪ የሚረጩ ኖዝሎች የሚያገለግሉ ቁሳቁሶች
የቁስ ምርጫ በብጁ የሚረጭ አፍንጫ ማምረቻ ውስጥ በጣም ወሳኝ ውሳኔዎች አንዱ ነው ምክንያቱም አፍንጫዎች ብዙውን ጊዜ የሚሠሩት በሚያስፈልጉ ሁኔታዎች ውስጥ ነው, ከፍተኛ ግፊትን ጨምሮ, ከፍተኛ የሙቀት መጠን, የአመላሰል ሚዲያ, እና የቆሸሹ ኬሚካሎች.
የተመረጠው ቁሳቁስ ተስማሚ የሆነ የዝገት መከላከያ ሚዛን ማቅረብ አለበት, የሜካኒካዊ ጥንካሬ, የመቋቋም ችሎታ ይለብሱ, የሙቀት መረጋጋት, እና የማሽን ችሎታ.
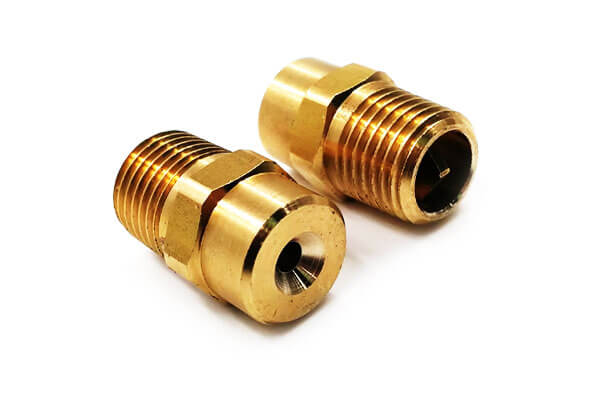
የ CNC ማሽነሪ በጣም ጥሩ የቁሳቁስ ተለዋዋጭነት ይሰጣል, አምራቾች ከተለያዩ ብረቶች እና የምህንድስና ፕላስቲኮች የሚረጩ ኖዝሎችን እንዲያመርቱ ያስችላቸዋል.
የመጨረሻው የቁሳቁስ ምርጫ በዋናነት በስራ አካባቢ ላይ የተመሰረተ ነው, ፈሳሽ ባህሪዎች, የአሠራር ሙቀት, የግፊት መስፈርቶች, እና የሚጠበቀው የአገልግሎት ህይወት.
ለ CNC ማሽን የሚረጩ ኖዝሎች የተለመዱ የብረት እቃዎች
| ቁሳቁስ | ቁልፍ ባህሪያት | የተለመዱ መተግበሪያዎች |
| አይዝጌ ብረት (304/316/316ኤል) | በጣም ጥሩ የዝገት መቋቋም, ጥሩ ሜካኒካል ጥንካሬ, የንጽህና ወለል ባህሪያት, እና ከብዙ ኬሚካሎች ጋር ተኳሃኝነት. 316L ለክሎራይድ እና አሲዳማ አካባቢዎች የተሻሻለ የመቋቋም ችሎታ ይሰጣል. | የኬሚካል መርጨት, የምግብ ማቀነባበሪያ, የመድኃኒት መሣሪያዎች, የውሃ አያያዝ, የጽዳት ስርዓቶች. |
| ናስ | በጣም ጥሩ የማሽን ችሎታ, ጥሩ የመልበስ መቋቋም, የተረጋጋ ልኬት ትክክለኛነት, እና በአንጻራዊ ሁኔታ ዝቅተኛ ዋጋ. | አጠቃላይ የኢንዱስትሪ መርጨት, የማቀዝቀዣ ስርዓቶች, ቅባት ቅባቶች, የግብርና ማመልከቻዎች. |
| የአሉሚኒየም ቅይጥ (6061, 7075, ወዘተ.) | ቀላል ክብደት, ጥሩ የማሽን ችሎታ, ከፍተኛ ጥንካሬ-ወደ-ክብደት ጥምርታ, እና ለአኖዲንግ ላዩን ጥበቃ ተስማሚ ነው. | የኤሮስፔስ አካላት, ቀላል ክብደት የሚረጭ መሳሪያ, ተንቀሳቃሽ ስርዓቶች. |
| የመዳብ ቅይጥ / ነሐስ | እጅግ በጣም ጥሩ የሙቀት መቆጣጠሪያ, የዝገት መቋቋም, እና ለአንዳንድ ኬሚካላዊ አካባቢዎች መቋቋም. | ቀዝቃዛ አፍንጫዎች, የሙቀት ማስተላለፊያ ስርዓቶች, ልዩ የኢንዱስትሪ መሣሪያዎች. |
ቲታኒየም ቅይጥ (ቲ-6 አል-4 ቪ) |
ከጥንካሬ ወደ ክብደት ሬሾ, በጣም ጥሩ የዝገት መቋቋም, እና ከፍተኛ ሙቀት ያለው ችሎታ. | ኤሮስፔስ የሚረጩ ስርዓቶች, የባህር አከባቢዎች, የኬሚካል ማቀነባበሪያ መሳሪያዎች. |
| በኒኬል ላይ የተመሰረቱ ቅይጥ (ኢንኮኔል, ሃስቴሎይ) | ለኦክሳይድ ልዩ የመቋቋም ችሎታ, ከፍተኛ ሙቀት, እና ጠበኛ ኬሚካሎች. | እቶን የሚረጭ, የኬሚካዊ ድጋሜዎች, ከፍተኛ ሙቀት መተግበሪያዎች. |
| የመሳሪያ ብረቶች / ጠንካራ ብረቶች | ከፍተኛ ጥንካሬ, በጣም ጥሩ የመልበስ መቋቋም, እና ለጠለፋ ፈሳሽ አካባቢዎች ተስማሚ. | አስጸያፊ ፍንዳታ nozzles, ከፍተኛ-ልብስ የኢንዱስትሪ የሚረጭ ስርዓቶች. |
የምህንድስና ፕላስቲኮች ለልዩ አፕሊኬሽኖች
ምንም እንኳን የብረታ ብረት ቁሳቁሶች የኢንዱስትሪ ኖዝል ማምረትን ቢቆጣጠሩም, የ CNC ማሽነሪ ኬሚካላዊ መቋቋም ለሚፈልጉ መተግበሪያዎች የፕላስቲክ የሚረጭ ኖዝሎችን ለማምረት ያስችላል, የኤሌክትሪክ መከላከያ, ወይም ቀላል ክብደት ያላቸው መዋቅሮች.
| ቁሳቁስ | ባህሪያት | መተግበሪያዎች |
| PTFE (ቴፍሎን) | እጅግ በጣም ጥሩ ኬሚካዊ መቋቋም, ዝቅተኛ ግጭት, እና ሰፊ የሙቀት መጠን. | በጣም የሚበላሹ ኬሚካዊ የመርጨት ስርዓቶች. |
| PEEK | ከፍተኛ ጥንካሬ, በጣም ጥሩ የሙቀት መቋቋም, እና የኬሚካል መረጋጋት. | ሴሚኮንዳክተር መሳሪያዎች, የኤሮስፔስ ስርዓቶች, ትክክለኛ የኬሚካል አፕሊኬሽኖች. |
| ፖም (አሴታል) | ጥሩ የመጠን መረጋጋት, ዝቅተኛ ግጭት, እና ቀላል ማሽነሪ. | ዝቅተኛ-ግፊት ፈሳሽ ስርዓቶች እና አጠቃላይ የኢንዱስትሪ መተግበሪያዎች. |
| ናይሎን | ቀላል ክብደት, ተጽዕኖ መቋቋም, እና ኢኮኖሚያዊ. | የግብርና የሚረጩ መሣሪያዎች እና የሸማቾች መተግበሪያዎች. |
5. በCNC ማሽነሪ የተመረተ የመርጨት ኖዝል አይነቶች
የ CNC ማሽነሪ አምራቾች ብዙ አይነት ብጁ ስፕሬይ እንዲያመርቱ ያስችላቸዋል አፍንጫ ዲዛይኖች.
ከመደበኛ ሻጋታ ወይም በጅምላ ከተመረቱ አፍንጫዎች በተለየ, የ CNC ማሽን አፍንጫዎች ለተወሰኑ የፍሰት ባህሪያት ሊመቻቹ ይችላሉ, የሚረጩ ቅጦች, የግፊት ሁኔታዎች, እና የመጫኛ መስፈርቶች.
ዋናዎቹ የኖዝል ዓይነቶች ያካትታሉ:
| የኖዝል አይነት | የአሠራር መርህ | ዋና ዋና ባህሪያት | የተለመዱ መተግበሪያዎች |
| ጠፍጣፋ አድናቂዎችን ይረጫል | የማራገቢያ ቅርጽ ያለው የሚረጭ ንድፍ ለመፍጠር ፈሳሽ በተራዘመ ኦርፊስ በኩል ይወጣል. | ዩኒፎርም ሽፋን, ቁጥጥር የሚረጭ ስፋት, ውጤታማ የወለል ሽፋን. | የሽፋን ስርዓቶች, የጽዳት እቃዎች, የግብርና መርጨት. |
| ሙሉ የኮን ስፕሬይ ኖዝሎች | የውስጥ ሽክርክሪት ክፍል በጠቅላላው ሾጣጣ አካባቢ ላይ የተከፋፈሉ ጠብታዎች ያሉት ክብ የሚረጭ ንድፍ ያወጣል።. | ከፍተኛ ፍሰት አቅም እና በጣም ጥሩ ሽፋን. | የማቀዝቀዣ ስርዓቶች, አቧራ መጨፍለቅ, የኬሚካል መርጨት. |
| ባዶ የኮን ስፕሬይ ኖዝሎች | በውጫዊው ክልል አቅራቢያ በተከማቹ ጠብታዎች የቀለበት ቅርጽ ያለው የሚረጭ ንድፍ ያመነጫል።. | በጣም ጥሩ አቶሚዜሽን እና ጥሩ ጠብታዎች. | የአየር እርጥበት, ጋዝ ማቀዝቀዝ, ብክለትን መቆጣጠር. |
Atomizing Nozzles |
ግፊትን ይጠቀማል, አየር, ወይም የአልትራሳውንድ ሃይል ፈሳሽ ወደ ጥሩ ጠብታዎች ለመስበር. | በጣም ትንሽ ነጠብጣብ መጠኖችን እና ትክክለኛ የመርጨት መቆጣጠሪያን ይፈጥራል. | የነዳጅ ስርዓቶች, የኢንዱስትሪ ሽፋን, የማቃጠያ መሳሪያዎች. |
| አየር አልባ ስፕሬይ ኖዝሎች | ከፍተኛ-ግፊት ፈሳሽ ፍሰት ውጫዊ አየር ያለ atomization ይፈጥራል. | ከፍተኛ ቅልጥፍና እና ከመጠን በላይ መጨፍጨፍ ይቀንሳል. | ሥዕል, የመከላከያ ሽፋኖች, የገጽታ ሕክምና. |
| ሚስቲንግ ኖዝሎች | እጅግ በጣም ጥሩ የውሃ ጠብታዎችን በትንሽ የትክክለኛ መስመሮች በኩል ይፈጥራል. | ዝቅተኛ የውሃ ፍጆታ እና ውጤታማ ቅዝቃዜ. | የግሪን ሃውስ, እርጥበት, የማቀዝቀዣ ስርዓቶች. |
ጄት ኖዝሎች |
የተከማቸ ከፍተኛ ፍጥነት ያለው ፈሳሽ ዥረት ይፈጥራል. | ከፍተኛ ተጽዕኖ ያለው ኃይል እና አቅጣጫ የሚረጭ. | ማጽዳት, እርዳታ መቁረጥ, የኢንዱስትሪ እጥበት. |
| Swirl Nozzles | የውስጥ ሰርጦች ከመውጣታቸው በፊት የማዞሪያ ፈሳሽ እንቅስቃሴን ያመነጫሉ. | የተሻሻለ አቶሚዜሽን እና ወጥ የሆነ የመርጨት ስርጭት. | የማቃጠያ ስርዓቶች, ማቀዝቀዝ, ኬሚካላዊ ሂደቶች. |
| ባለብዙ-ቀዳዳ Nozzles | በርካታ ትክክለኛነት ያላቸው ክፍት ቦታዎች ብዙ የሚረጩ ጅረቶችን ይሰጣሉ. | ብጁ ፍሰት ስርጭት እና ሽፋን. | ሴሚኮንዳክተር ማጽዳት, ትክክለኛነት ማምረት. |
6. የመርጨት ኖዝል አፈጻጸምን የሚነኩ ቁልፍ ነገሮች
| ምክንያት | በአፈጻጸም ላይ ተጽእኖ | የዲዛይን ግምት |
| የመነሻ መጠን | የፍሰት መጠን እና የጠብታ መጠንን ይወስናል. | ትክክለኛ ማሽነሪ ወደ ± 0.005 ሚሜ. |
| የኦሪጅ ቅርጽ | የመርጨት ስርዓተ-ጥለት እና atomization ላይ ተጽዕኖ ያሳድራል።. | ስለታም ወይም ጨረሮች; ብጁ ንድፍ. |
| የውስጥ ፍሰት መንገድ | ብጥብጥ እና የግፊት መቀነስ ይነካል. | ለስላሳ ሽፋኖች; የተመቻቸ ጂኦሜትሪ. |
| የገጽታ አጨራረስ | የፍሰት መቋቋም እና አተላይዜሽን ላይ ተጽእኖ ያሳድራል።. | ራ ≤0.8 µm ወሳኝ ለሆኑ ንጣፎች. |
| ጫና | የፍሰት መጠን እና የጠብታ መጠንን ይወስናል. | ለተወሰነ የግፊት ክልል የተነደፈ. |
ፈሳሽ viscosity |
የፍሰት መጠን እና አተላይዜሽን ላይ ተጽእኖ ያሳድራል።. | በንድፍ ውስጥ ፈሳሽ ባህሪያትን ግምት ውስጥ ያስገቡ. |
| የፈሳሽ ሙቀት | viscosity እና ቁሳዊ ተኳኋኝነት ላይ ተጽዕኖ. | ተስማሚ ቁሳቁሶችን እና ዲዛይን ይምረጡ. |
| የቁሳቁስ ተኳሃኝነት | የዝገት መቋቋም እና የአገልግሎት ህይወት ላይ ተጽእኖ ያሳድራል. | ተገቢውን ቅይጥ ወይም ሽፋን ይምረጡ. |
| የግንኙነት አይነት | በመጫን እና በማተም ላይ ተጽእኖ ያሳድራል. | NPT, ቢኤስፒ, ተሽከረከረ, ወይም ብጁ. |
7. የ CNC የማሽን መቻቻል እና የጥራት ደረጃዎች ለስፕሬይ ኖዝሎች
ምክንያቱም የሚረጩ አፍንጫዎች ፈሳሽ ባህሪን በቀጥታ ስለሚቆጣጠሩ, የማምረት ትክክለኛነት ከብዙ የተለመዱ የሜካኒካል ክፍሎች የበለጠ የሚፈለግ ነው።.
ጥብቅ ልኬት ቁጥጥር የተረጋጋ የሚረጭ ቅጦችን ያረጋግጣል, ትክክለኛ ፍሰት መጠኖች, እና ተከታታይ አፈጻጸም.
የተለመዱ የ CNC የማሽን መቻቻል
| ባህሪ | የተለመደው ትክክለኛነት መስፈርት |
| ውጫዊ ልኬቶች | ± 0.01 ሚሜ እስከ ± 0.05 ሚሜ እንደ አካል መጠን ይወሰናል |
| ትክክለኛው የኦሪጅ ዲያሜትር | ወሳኝ ለሆኑ መተግበሪያዎች ± 0.005 ሚሜ ወይም ከዚያ በላይ ትክክለኛነት |
| የቀዳዳ አቀማመጥ ትክክለኛነት | ± 0.01 ሚሜ |
| የክር ትክክለኛነት | በ ISO መሠረት, NPT, ቢኤስፒ, ወይም ብጁ ደረጃዎች |
| የመሬት መንቀጥቀጥ | ራ 0.4-1.6 μm ለትክክለኛ ፍሰት ወለሎች |
| ማተኮር | በተለምዶ በ 0.005-0.01 ሚሜ ውስጥ |
ትክክለኛው መቻቻል በኖዝል መጠን ይወሰናል, ቁሳቁስ, የማሽን ሂደት, እና የማመልከቻ መስፈርቶች.
የጥራት ቁጥጥር ዘዴዎች
ፕሮፌሽናል የ CNC ኖዝል አምራቾች የምርት አስተማማኝነትን ለማረጋገጥ ብዙ የፍተሻ ዘዴዎችን ይተገብራሉ.
| የፍተሻ ዘዴ | ዓላማ |
| ማስተባበሪያ የመለኪያ ማሽን (ሲኤምኤም) | የመጠን ትክክለኛነትን ይለካል, የአቀማመጥ መቻቻል, እና የጂኦሜትሪክ ባህሪያት. |
| የጨረር መለኪያ | ጥቃቅን ጉድጓዶችን ይመረምራል, ጠርዞች, እና ውስብስብ ትናንሽ ባህሪያት. |
| የገጽታ ሸካራነት ሙከራ | የውስጥ እና የውጭ ወለል ማጠናቀቅን ያረጋግጣል. |
| የክር ምርመራ | ትክክለኛ ግንኙነት እና የማተም ስራን ያረጋግጣል. |
| የግፊት ሙከራ | መዋቅራዊ ታማኝነትን እና የፍሳሽ መቋቋምን ያረጋግጣል. |
| የፍሰት ሙከራ | ትክክለኛውን ፍሰት መጠን ያረጋግጣል, የሚረጭ ማዕዘን, እና የግፊት አፈፃፀም. |
8. ብጁ የ CNC ማሽነሪ ስፕሬይ ኖዝሎች አፕሊኬሽኖች
ብጁ የCNC ማሽን የሚረጭ አፍንጫዎች ትክክለኛ ፈሳሽ ቁጥጥር ባለባቸው ኢንዱስትሪዎች ውስጥ በሰፊው ጥቅም ላይ ይውላሉ, ወጥ የሆነ የመርጨት ስርጭት, እና የረጅም ጊዜ አስተማማኝነት አስፈላጊ ናቸው.
መደበኛ የንግድ nozzles ጋር ሲነጻጸር, ብጁ የ CNC ኖዝሎች በተወሰኑ የአሠራር ሁኔታዎች መሰረት ሊፈጠሩ ይችላሉ, ግፊትን ጨምሮ, የሙቀት መጠን, ፈሳሽ ባህሪዎች, የመጫኛ መስፈርቶች, እና የሚረጩ የአፈጻጸም ዒላማዎች.

የኢንዱስትሪ ጽዳት እና የገጽታ ሕክምና
የኢንዱስትሪ የጽዳት ሥርዓቶች የተረጋጋ የሚረጭ ሽፋን እና በቂ ተጽዕኖ ኃይል ለማድረስ የሚችል nozzles ያስፈልጋቸዋል.
የ CNC ማሽነሪ አፍንጫዎች በከፍተኛ ግፊት የጽዳት መሳሪያዎች ውስጥ በብዛት ጥቅም ላይ ይውላሉ, አካል ማጠቢያ ስርዓቶች, እና የወለል ዝግጅት ሂደቶች.
የተለመዱ መተግበሪያዎች ያካትታሉ:
- የመኪና ክፍሎች ማጽዳት;
- ትክክለኛ አካል ማጠብ;
- የብረት ወለል ዝግጅት;
- የኢንዱስትሪ መሳሪያዎችን ማጽዳት;
- ሴሚኮንዳክተር ዋፈር ማጽዳት.
የኬሚካል ማቀነባበሪያ እና የኢንዱስትሪ ምርት
ከመሳሰሉት ቁሳቁሶች የተሠሩ የ CNC ማሽን አፍንጫዎች 316 አይዝጌ ብረት, ታይታኒየም, ወይም Hastelloy ዝገት እና ኬሚካላዊ ጥቃት ላይ ግሩም የመቋቋም ይሰጣል.
የተለመዱ መተግበሪያዎች ያካትታሉ:
- የኬሚካል ርጭት ስርዓቶች;
- ሬአክተር ማቀዝቀዝ;
- የጋዝ መፋቂያ መሳሪያዎች;
- የገለልተኝነት ስርዓቶች;
- ፈሳሽ ስርጭትን ማካሄድ.
አውቶሞቲቭ እና የትራንስፖርት ኢንዱስትሪ
በአውቶሞቲቭ ማምረቻ ውስጥ, የሚረጩ አፍንጫዎች በሽፋኑ ውስጥ አስፈላጊ አካላት ናቸው።, ማቀዝቀዝ, ቅባት, እና የጽዳት ሂደቶች.
ከፍተኛ ትክክለኛነት የ CNC ኖዝሎች በ ውስጥ ጥቅም ላይ ይውላሉ:
- አውቶሞቲቭ መቀባት ስርዓቶች;
- የሞተር ማቀዝቀዣ ዘዴዎች;
- የቅባት መሳሪያዎች;
- የንፋስ መከላከያ ማጠቢያ ስርዓቶች;
- ለኤሌክትሪክ ተሽከርካሪዎች የባትሪ ማቀዝቀዣ ዘዴዎች.
ኤርሮስ እና የመከላከያ መተግበሪያዎች
የኤሮስፔስ ሲስተም በጥብቅ የአፈፃፀም መስፈርቶች ውስጥ ሊሰሩ የሚችሉ እጅግ በጣም አስተማማኝ አካላት ያስፈልጋቸዋል.
የ CNC ማሽን የሚረጭ አፍንጫዎች ጥቅም ላይ ይውላሉ:
- የነዳጅ ማስገቢያ ስርዓቶች;
- የሞተር ማቀዝቀዣ ዘዴዎች;
- የሃይድሮሊክ የሚረጭ ስርዓቶች;
- የሙቀት አስተዳደር መሣሪያዎች.
ምግብ, መድሃኒት, እና የሕክምና ኢንዱስትሪዎች
የምግብ እና የህክምና ምርቶችን የሚያካትቱ ኢንዱስትሪዎች ጥብቅ የንፅህና ደረጃዎች እና የብክለት ቁጥጥር ያስፈልጋቸዋል.
የ CNC ማሽን አይዝጌ ብረት ኖዝሎች ሰፋ ያለ አፕሊኬሽኖች አሏቸው, ማካተት:
- የምግብ ማጠቢያ ስርዓቶች;
- የማምከን መሳሪያዎችን ይረጫል;
- የመድሃኒት ሽፋን ስርዓቶች;
- በቦታው ላይ ማጽዳት (ሲ.ፒ.አይ) ስርዓቶች.
ሴሚኮንዳክተር እና ኤሌክትሮኒክስ ማምረት
ሴሚኮንዳክተር ማምረት እጅግ በጣም ትክክለኛ የሆነ የፈሳሽ ቁጥጥር ያስፈልገዋል ምክንያቱም ብክለት እና የመጠን ልዩነት የምርት ጥራትን ሊጎዳ ይችላል.
የ CNC ማሽን ማይክሮ-ኖዝሎች ጥቅም ላይ ይውላሉ:
- Wafer ማጽዳት;
- የኬሚካል ማከፋፈያ;
- ትክክለኛ ማቀዝቀዝ;
- እጅግ በጣም ንጹህ የሚረጭ ስርዓቶች.
የግብርና እና የአካባቢ መተግበሪያዎች
ብጁ የሚረጩ አፍንጫዎች እንዲሁ በግብርና እና በአካባቢያዊ ስርዓቶች ውስጥ ትልቅ ሚና ይጫወታሉ.
መተግበሪያዎች ያካትታሉ:
- የግብርና ፀረ-ተባይ መርጨት;
- የመስኖ ስርዓቶች;
- አቧራ መጨፍለቅ;
- የአየር እርጥበት;
- የማቀዝቀዣ ማማዎች.
9. የአፈፃፀም ንፅፅር: CNC በማሽን vs. የጠፉ-ሰም የሚወስዱ ኖዝሎች
የሚረጩ አፍንጫዎች በተለያዩ የብረታ ብረት ሥራዎች ሊሠሩ ይችላሉ።, ከነሱ መካከል የ CNC ማሽነሪ እና የጠፋ-ሰም መጣል (ኢንቨስትመንት መውሰድ) ለኢንዱስትሪ አፕሊኬሽኖች በስፋት ጥቅም ላይ የዋሉ ሁለት መፍትሄዎች ናቸው.
ሁለቱም ሂደቶች ከፍተኛ ጥራት ያላቸውን የኖዝል ክፍሎችን ለማምረት ይችላሉ, ነገር ግን በንድፍ ውስብስብነት ላይ በመመስረት የተለያዩ ጥቅሞች አሏቸው, የምርት መጠን, የቁሳቁስ መስፈርቶች, እና የአፈጻጸም ተስፋዎች.
| የአፈጻጸም ሁኔታ | CNC በማሽን የሚረጩ Nozzles | የጠፋ ሰም የሚረጭ ኖዝሎች |
| የማምረት መርህ | ቁሳቁስ በትክክል በማዞር ከብረት ክምችት ይወገዳል, መፍጨት, ቁፋሮ, እና የማጠናቀቂያ ስራዎች | የቀለጠ ብረት በሰም ንድፍ በተሰራ የሴራሚክ ሻጋታ ውስጥ ይፈስሳል |
| ልኬት ትክክለኛነት | እጅግ በጣም ከፍተኛ ትክክለኛነት, በተለምዶ ± 0.005 ሚሜ ወሳኝ ባህሪያት | በአጠቃላይ CT4-CT7 የመውሰድ የመቻቻል ክልል እንደ መጠን እና ቅይጥ |
| የገጽታ አጨራረስ | እጅግ በጣም ጥሩ የገጽታ ጥራት; ራ 0.4-1.6 μm ከትክክለኛ ማሽነሪ እና ማጥራት በኋላ ሊደረስበት ይችላል | ጥሩ እንደ-ካስት አጨራረስ; ብዙውን ጊዜ ወለሎችን እና ትክክለኛ ቀዳዳዎችን ለመዝጋት ሁለተኛ ደረጃ ማሽነሪ ይፈልጋል |
| የመነሻ ትክክለኛነት | ለአነስተኛ እና ውስብስብ የመርጨት ክፍተቶች የላቀ ችሎታ, ከታች ማይክሮ ኦሪጅኖችን ጨምሮ 0.5 ሚ.ሜ | ለትልቅ መተላለፊያዎች ተስማሚ; ማይክሮ-ቀዳዳዎች ብዙውን ጊዜ ድህረ-ማሽን ያስፈልጋቸዋል |
| የውስጥ ፍሰት ሰርጥ ትክክለኛነት | በመሰርሰሪያ በኩል የውስጥ ጂኦሜትሪ በጣም ጥሩ ቁጥጥር, ሪሚንግ, ኢ.ዲ.ኤም, እና ባለብዙ ዘንግ ማሽን | ውስብስብ የውስጥ ምንባቦች ይቻላል, ግን የመጠን ቁጥጥር የበለጠ ፈታኝ ነው። |
የንድፍ ተለዋዋጭነት |
ከፍተኛ የመተጣጠፍ ችሎታ; ያለ መሳሪያ ለውጦች ፈጣን ማሻሻያ | ለንድፍ ለውጦች የሰም ንድፍ እና የሻጋታ ማሻሻያ ያስፈልገዋል |
| ውስብስብ የጂኦሜትሪ ችሎታ | ለትክክለኛ ባህሪያት ምርጥ, ቀጭን ግድግዳዎች, እና በማሽን የተሰሩ የውስጥ መዋቅሮች | ለቅርብ-የተጣራ ቅርጽ ውስብስብ ውጫዊ ጂኦሜትሪ |
| የቁሳቁስ አማራጮች | ለአይዝጌ ብረት ተስማሚ, ናስ, አሉሚኒየም, ቲታኒየም, የኒኬል ቅይጥ, እና የምህንድስና ፕላስቲኮች | ሰፊ ቅይጥ ተኳሃኝነት, በተለይም አይዝጌ ብረቶች, ሙቀትን የሚቋቋም ውህዶች, እና ዝገት-ተከላካይ ቁሶች |
| የምርት መጠን ተስማሚነት | ለፕሮቶታይፕ ተስማሚ, የተበጁ ክፍሎች, እና ከዝቅተኛ እስከ መካከለኛ ባች ምርት | ከመካከለኛ እስከ ከፍተኛ መጠን ያለው ምርት የበለጠ ኢኮኖሚያዊ |
| የመምራት ጊዜ | አጭር የእድገት ዑደት; ከተፈቀደ በኋላ ክፍሎች ብዙውን ጊዜ በፍጥነት ሊመረቱ ይችላሉ | በመሳሪያ እና በሻጋታ ማምረት ምክንያት ረዘም ያለ የመጀመሪያ ዝግጅት |
የመሳሪያ ኢንቨስትመንት |
ምንም የተለየ መሳሪያ አያስፈልግም | የሰም መጠቀሚያ እና የሴራሚክ ሻጋታ ዝግጅት ያስፈልገዋል |
| ወጪ ቅልጥፍና | ለአነስተኛ መጠኖች እና በጣም የተበጁ ዲዛይኖች የበለጠ ኢኮኖሚያዊ | ለትልቅ ምርት ዝቅተኛ ዋጋ |
| በቡድኖች መካከል ያለው ልኬት ወጥነት | በ CNC ፕሮግራም ተደጋጋሚነት ምክንያት በጣም ጥሩ | ከሂደቱ ማረጋጋት በኋላ ጥሩ, ነገር ግን በተለዋዋጮች ላይ ተጽዕኖ ያሳድራል። |
| የድህረ-ሂደት መስፈርቶች | ብዙውን ጊዜ ከወለል ላይ ሕክምና ወይም ማጠናቀቅ በስተቀር በጣም አነስተኛ ነው። | ብዙውን ጊዜ ወሳኝ ልኬቶችን ማቀነባበርን ይጠይቃል, ክሮች, እና የማተም ቦታዎች |
ድብልቅ ማምረት: Casting እና CNC ማሽነሪ በማጣመር
በብዙ ተፈላጊ መተግበሪያዎች ውስጥ, ጥሩው መፍትሄ በመጣል እና በማሽን መካከል መምረጥ ሳይሆን ሁለቱንም ቴክኖሎጂዎች በማጣመር ነው።.
አንድ የተለመደ ድብልቅ ሂደት ያካትታል:
- ኢንቨስትመንት መውሰድ የቅርቡ የተጣራ ቅርጽ ያለው የኖዝ አካል ለማምረት.
- የ CNC ማሽነሪ ወሳኝ የሆኑ ተግባራዊ ቦታዎችን ለመጨረስ.
- ትክክለኛነት ቁፋሮ ወይም EDM ትክክለኛ የሚረጩ ኦሪጅኖችን ለማምረት.
- የገጽታ ህክምና የዝገት መቋቋምን ለማሻሻል ወይም አፈፃፀምን ለመልበስ.
ይህ አቀራረብ የጂኦሜትሪክ ተለዋዋጭነት እና የቁሳቁስ ቅልጥፍናን ከ CNC የማሽን ትክክለኛነት ጋር ያጣምራል።.
ለምሳሌ, ከማይዝግ ብረት የተሰራ ኢንደስትሪ የሚረጭ አፍንጫ ውስብስብ የውጪ መኖሪያ ቤት ለመፍጠር ኢንቬስት ሊደረግ ይችላል።, የ CNC ማሽነሪ በመግቢያ ክሮች ላይ ሲተገበር, ፊት ለፊት መታተም, እና የልኬት ትክክለኛነት በቀጥታ አፈፃፀሙን በሚነካበት ቦታ ላይ ክፍተቶችን ይረጫል።.
10. ብጁ ስፕሬይ ኖዝል መፍትሄዎች ከDEZE CNC ማሽን
DEZE CNC ማሽነሪ ለኢንዱስትሪ አፕሊኬሽኖች ለሚፈልጉ በትክክለኛ-ማሽን የተሰሩ ብጁ የሚረጩ ኖዝሎች ላይ ያተኮረ ነው።.
ያግኙን ወደ ብጁ የሚረጩ nozzles!
| ችሎታ | ዝርዝሮች |
| ቁሶች | አይዝጌ ብረት (304, 316, 316ኤል, 17--4f), ናስ, ነሐስ, አሉሚኒየም, ቲታኒየም, ሃስቴሎይ, ኢንኮኔል, PEEK, PTFE. |
| ማሽነሪ | የ CNC መዞር (ነጠላ-እና ባለብዙ-ስፒንድል); 3-, 4-, እና 5-ዘንግ CNC መፍጨት; ማይክሮ-ቁፋሮ (0.05 ሚሜ+). |
| መቻቻል | ± 0.005 ሚሜ (ወሳኝ ባህሪያት); ± 0.01 ሚሜ (አጠቃላይ). |
| የገጽታ አጨራረስ | እንደ ማሽነሪ (RA 0.4-1.6 μm); የተወለወለ; ኤሌክትሮፔል; anodized; የተለጠፈ; የተሸፈነ. |
| ጥራት | አይኤስኦ 9001:2015 የተረጋገጠ; 100% ምርመራ. |
| የመምራት ጊዜ | ፕሮቲዎች: 3- 7 ቀናት; ማምረት: 1-3 ሳምንታት. |
| ማበጀት | ብጁ የኦሪፊስ መጠን, የሚረጭ ንድፍ, የግንኙነት አይነት, ቁሳቁስ, ላዩን ማጠናቀቅ. |
11. ማጠቃለያ
የኢንዱስትሪ ሂደቶች የበለጠ ልዩ እየሆኑ ሲሄዱ እና የአፈፃፀም መስፈርቶች የበለጠ ጥብቅ ስለሚሆኑ ብጁ የሚረጩ አፍንጫዎች የማይቀር አዝማሚያ ናቸው።.
የ CNC ማሽነሪ, ከማይክሮን ደረጃ ትክክለኛነት ጋር, ሰፊ የቁሳቁስ መላመድ እና ከመሳሪያ ነፃ የሆነ ተለዋዋጭ ምርት, ከዝቅተኛ እስከ መካከለኛ መጠን ላላቸው ብጁ ኖዝሎች እራሱን እንደ ምርጥ የማምረቻ መፍትሄ አድርጎ አቋቁሟል.
ፕሮፌሽናል የ CNC ማሽነሪ ኖዝል አምራቾች በቀላሉ ብረትን ከመቁረጥ የበለጠ ነገር ያደርጋሉ - ፈሳሽ ተለዋዋጭ ምህንድስናን ያዋህዳሉ, የተሟላ መተግበሪያ-ተኮር መፍትሄዎችን ለማቅረብ የቁሳቁስ ሳይንስ እውቀት እና ጠንካራ የአፈፃፀም ማረጋገጫ.
የኢንደስትሪ ማሻሻያ በቀጠለ ቁጥር የሚረጨውን ስርዓት ቅልጥፍና እና አስተማማኝነትን ማሳደግ, የCNC ብጁ ኖዝሎች መደበኛ ካታሎግ ምርቶችን በሰፋ ባለ ብዙ ትግበራዎች ያፈናቅላሉ, ለላቁ ትክክለኛ ፈሳሽ ስርዓቶች የሚያስችል ቴክኖሎጂ መሆን.
የሚጠየቁ ጥያቄዎች
የ CNC ማሽነሪ ማይክሮ የሚረጭ አፍንጫዎችን ማምረት ይችላል።?
አዎ. የ CNC ትክክለኛነት ማሽን, ማይክሮ-ቁፋሮ, ኢ.ዲ.ኤም, እና ልዩ የማጠናቀቂያ ቴክኖሎጂዎች ጥሩ atomization ወይም ትክክለኛ ፈሳሽ ቁጥጥር ለሚፈልጉ መተግበሪያዎች በጣም ትንሽ የሚረጭ ክፍተቶችን ማምረት ይችላሉ።.
ለCNC-ማሽን የሚረጭ አፍንጫ ዓይነተኛ መቻቻል ምንድነው??
± 0.005 ሚ.ሜ እንደ የኦርፊስ ዲያሜትር እና ክብ ቅርጽ ያሉ ወሳኝ ባህሪያት. አጠቃላይ መቻቻል ± 0.01-0.02 ሚሜ ነው.
የትኛው ቁሳቁስ ለከፍተኛ-corrosion ትግበራዎች በጣም ጥሩ ነው።?
አይዝጌ ብረት 316 ሊ, ሃስቴሎይ, ወይም ቲታኒየም ለከፍተኛ ዝገት አካባቢዎች ይመከራል. ለከፍተኛ አሲድ መቋቋም, ቅይጥ 20 ወይም Hastelloy C-276 ሊያስፈልግ ይችላል።.
ብጁ የሚረጭ አፍንጫን እንዴት ልጥቀስ?
አስፈላጊውን የፍሰት መጠን ያቅርቡ, ግፊት, የሚረጭ ንድፍ (ሙሉ ሾጣጣ, ባዶ ሾጣጣ, ጠፍጣፋ አድናቂ, ወዘተ.), ነጠብጣብ መጠን, ፈሳሽ ባህሪያት, ቁሳቁስ, የግንኙነት አይነት, እና ማንኛውም ልዩ መስፈርቶች. የ CAD ስዕል ወይም ንድፍ ጠቃሚ ነው።.
ለብጁ CNC-ማሽን የሚረጭ አፍንጫዎች የተለመደው የእርሳስ ጊዜ ምንድነው??
ፕሮቲዎች: 3- 7 ቀናት; ማምረት: 1-3 ሳምንታት, እንደ ውስብስብነት እና ብዛት ይወሰናል.
ለ CNC-ማሽን የሚረጩ አፍንጫዎች ምን ላዩን ማጠናቀቂያዎች ይገኛሉ?
እንደ ማሽነሪ (RA 0.4-1.6 μm), የተወለወለ, ኤሌክትሮፔል, anodized, የተለጠፈ (ኒኬል, ክሮም, ብር), እና የተሸፈነ (PTFE, PVD).

