
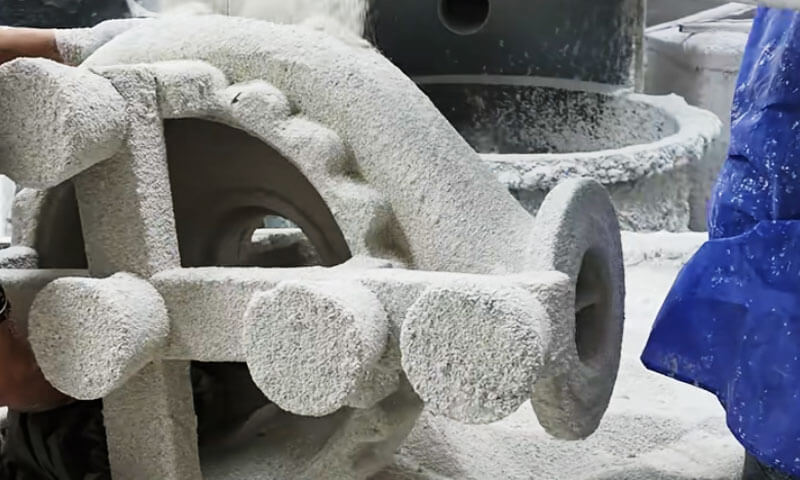
Ek het die grootste deel van my werkslewe in presisiegiet-dopkamers deurgebring.
Ek het gesien hoe 'n dop wat perfek gelyk het in die droogkamer in die outoklaaf misluk; Ek het gesien hoe 'n goedkoop natriumsilikaatdop geld bespaar op die kwotasie en dit twee keer in afval verloor.
En ek het gesien hoe 'n goed beheerde silika-sol-lyn groot vlekvrye staal gietstukke uitdraai waaraan klante skaars hoef aan te raak nadat hulle geskiet het.
Vir groot vlekvrye staal gietstukke, die dop is nie 'n perifere verbruiksartikel nie. Dit is die grondslag van dimensionele akkuraatheid, oppervlak kwaliteit, en opbrengs.
In China se presisiegietbedryf, vier dopmaakroetes word wyd gebruik:
- N. Natriumsilikaat dop
- B. Saamgestelde dop
- C. Silika sol dop met lae temperatuur was
- D. Silika sol dop met medium temperatuur was
Die eerste drie roetes gebruik gewoonlik lae-temperatuur waspatrone. Vanuit 'n rolverdeling-kwaliteit oogpunt, natriumsilikaat is die swakste; saamgestelde en silika-sol-lae-temperatuur was is in die middel; silikasol-medium-temperatuur was gee die beste resultaat.
Vanuit 'n dop-koste oogpunt, natriumsilikaat is die goedkoopste, terwyl silikasol-medium-temperatuur was die duurste is.
Hierdie artikel vergelyk hierdie vier roetes vanuit die perspektief van 'n gietery-ingenieur—nie 'n katalogus nie.
1. Waarom die vervaardiging van dop vir groot gietstukke van vlekvrye staal belangrik is
Die keramiekdop dien as beide die negatiewe vorm en die strukturele houer vir gesmelte metaal.
Die werkverrigting daarvan beïnvloed die oppervlakkwaliteit direk, Dimensionele akkuraatheid, interne gesondheid, en produksie-opbrengs van die voltooide gietstuk.
Vir groot vlekvrye staal komponente, vyf dopeienskappe verdien besondere aandag.

Hoë-temperatuur sterkte en kruipweerstand
Vlekvrye staal word gewoonlik teen 'n relatief hoë temperatuur gegiet, afhangende van die legeringsgraad, Giet meetkunde, en gietery praktyk.
Die keramiekdop moet voldoende meganiese sterkte behou tydens voorverhitting, skink, en stolling.
’n Dop met onvoldoende hoë-temperatuursterkte kan onder die gewig van die gesmelte metaal vervorm.
Dit kan dimensionele afwykings veroorsaak, ongelyke wanddikte, plaaslike bult, of vervorming van kritieke bewerkte oppervlaktes.
Kruipweerstand is ewe belangrik. Keramiekdoppe ervaar volgehoue laai by verhoogde temperature, en hul vervormingsgedrag kan dimensionele akkuraatheid beïnvloed selfs wanneer geen onmiddellike breuk plaasvind nie.
Dit is een rede waarom silika-sol-gebonde skulpe oor die algemeen beter presteer as natriumsilikaat-gebind skulpe in veeleisende groot giettoepassings.
Deurlaatbaarheid en gasontruiming
Tydens skink, lug en ander gasse binne-in die vormholte moet ontsnap soos die gesmelte metaal die dop vul.
Vog, oorblywende was, en bindmiddel-ontbindingsprodukte kan ook bydra tot gasverwante defekte.
As doppermeabiliteit onvoldoende is, gasse kan vasgevang word en porositeit veroorsaak, blaasgate, of onvolledige vulling.
Dunwandige gedeeltes, smal gange, en komplekse waaiergeometrieë is besonder sensitief vir hierdie toestande.
Deurlaatbaarheid hang af van verskeie faktore:
- Vuurvaste deeltjiegrootteverspreiding en korrelvorm.
- Gesiglaagdikte en die aantal doplae.
- Bindmiddelinhoud en die poeier-tot-vloeistofverhouding.
- Droog- en brandtoestande.
- Die teenwoordigheid van oorblywende was, vog, of ander kontaminante.
'n Hoë kwaliteit dop moet 'n gepaste balans tussen sterkte en gasdeurlaatbaarheid bied.
Die verhoging van bindmiddelinhoud of die vervaardiging van 'n buitensporige digte gesigslaag kan sekere aspekte van dopintegriteit verbeter terwyl gasontruiming beperk word.
Oppervlakafwerking en afmetingsakkuraatheid
Die gesigslaag maak direk in aanraking met die gesmelte vlekvrye staal en bepaal grootliks die toestand soos gegote oppervlak.
Sy vuurvaste kwaliteit, partikel verspreiding, benatting gedrag, en weerstand teen metaal-skimmelreaksies beïnvloed oppervlakruwheid en defekvorming.
Vir hoë-presisie Beleggingsgieters, oppervlakruwheid rondom Ra 0.8–4.3 μm en dimensionele toleransiegrade CT3–CT5 word aangehaal in die oorspronklike tegniese vergelyking vir veeleisende toepassings.
Hierdie syfers moet as prosesafhanklike maatstawwe eerder as universele waarborge verstaan word, veral vir groot gietstukke.
Medium-grootte en groot vlekvrye staal gietstukke met minder veeleisende oppervlak vereistes mag nie regverdig die bykomende koste van 'n medium-temperatuur was en silika-sol dop stelsel.
In sulke gevalle, lae-temperatuur was of saamgestelde dop prosesse kan beter algehele ekonomie bied.
Termiese skokweerstand en dopintegriteit
Groot gietstukke plaas aansienlike termiese las op die dop. Ongelyke verhitting, oorblywende vog, onvoldoende droog, vinnige ontwaking, en onvanpaste vuurtoestande kan termiese spannings genereer.
Dop krake kan lei tot metaal penetrasie, vinne, dimensionele defekte, of volledige afkeuring.
Vir swaar komponente, herstel of vervanging van 'n mislukte dop mors ook aansienlike arbeid, energie, en produksietyd.
’n Robuuste dopmaakproses vereis dus beheerde droging, eenvormige afvuur, geskikte vuurvaste materiale, en 'n dopdikte wat ooreenstem met die gietstuk se massa en geometrie.
Produksiekoste en deurlooptyd
Die proses om dop te maak, beïnvloed meer as die direkte koste van keramiekmateriaal.
Dit bepaal ook arbeidsvereistes, belegging in toerusting, energieverbruik, vloerspasie benutting, en die tyd wat nodig is om 'n patroonsamestelling vry te stel vir giet.
Vir 'n groot stuwer of klepliggaam wat tientalle kilogram weeg, 'n proses wat 'n klein hoeveelheid vuurvaste materiaal bespaar, maar vereis 'n paar bykomende dae van droog, is dalk nie ekonomies nie.
Omgekeerd, 'n premium dopstelsel kan geregverdig word wanneer die hoër dimensionele akkuraatheid en laer verwerpingstempo daarvan stroomaf masjinering en kwaliteitskoste aansienlik verminder.
Die mees ekonomiese proses is dus die een wat die vereiste gietkwaliteit teen die laagste totale vervaardigingskoste lewer, nie noodwendig die een met die laagste dopmateriaalkoste nie.
2. Oorsig van die vier dopmaakprosesse
Die vier prosesse verskil hoofsaaklik in bindmiddelchemie, gesigslaag vuurvaste materiale, rugsteundop-konstruksie, waspatroonvereistes, en produksiekontroles.
| Prosesseer | Binder stelsel | Tipiese wasstelsel | Belangrikste voordele | Vernaamste beperkings |
| Natriumsilikaat dop | Natriumsilikaat | Lae-temperatuur was | Lae koste, kort siklus, hoë deurlaatbaarheid, relatief maklike dopverwydering | Laer hoë-temperatuur sterkte, minder stabiele kwaliteit, groter dimensionele variasie |
| Saamgestelde dop | Silikasol in gesigjasse; natriumsilikaat in rugjasse | Lae-temperatuur was | Beter oppervlakkwaliteit as konvensionele natriumsilikaatdoppe; relatief kort produksiesiklus | Rugsteundop-prestasie bly beperk deur natriumsilikaat |
Silika-sol dop met lae-temperatuur was |
Silikasol regdeur die dopstelsel | Lae-temperatuur was | Goeie dopsterkte, Dimensionele stabiliteit, oppervlak kwaliteit, en aanpasbaarheid by groot gietstukke | Hoër koste en langer droogsiklus |
| Silika-sol dop met medium-temperatuur was | Silikasol regdeur die dopstelsel | Medium-temperatuur was | Hoë dimensionele akkuraatheid, goeie oppervlakafwerking, lae defekpotensiaal onder gekontroleerde toestande | Hoë was- en toerustingkoste; groter beleggings- en bedryfsvereistes |
3. Natriumsilikaat dop: Goedkoop, Bewese, Maar kwaliteit-beperk
Natriumsilikaat dop maak het 'n produksiegeskiedenis van byna 60 jare in China. Dit is nog steeds verantwoordelik vir ongeveer 70% van Chinese presisie giet fabrieke.
Dit is nie omdat dit die beste castings lewer nie. Dit is omdat dit goedkoop is, vinnig, en vergewensgesind.
Oor die dekades, verbeterings in back-up vuurvaste materiale en nuwe verharders het meer as verdubbelde dopsterkte.
Giet verwerkbaarheid, Dimensionele akkuraatheid, en opbrengs het verbeter. Natriumsilikaatdoppe hou steeds 'n groot markaandeel en het sommige oorsese sandgietstukke in groepuitvoerbestellings vervang.
Die voordele is werklik: lae koste, kort produksiesiklus, goeie uitklopgedrag, en hoë deurlaatbaarheid. Geen ander dopproses pas by natriumsilikaat op daardie punte nie.
Maar gietkwaliteit - oppervlakruwheid, gebrek telling, Dimensionele akkuraatheid, opbrengs, en mislukkingsyfer—is erger as die ander drie roetes.

Die kernprobleme
Die fundamentele swakheid is die bindmiddel self. Natriumsilikaat bevat 'n hoë vlak van Na₂O.
Sy hoë temperatuursterkte en kruipweerstand is ver onder dié van silika-sol-skulpe—slegs omtrent 1/30 na 1/60 van silika sol.
As gevolg hiervan, baie gieterye gebruik laekoste, laegraadse kwartssand en meel met swak deeltjiegrootte-gradering vir die rugsteunlae.
Verharders is nog grootliks beperk tot ammoniumchloried. Onder daardie omstandighede, hoë kwaliteit presisie gietstukke is eenvoudig nie haalbaar nie.
Die tweede probleem is prosesbeheer. Skulpproduksie verskil baie van bondel tot bondel. Baie werkswinkels het nie streng beheer oor prosesparameters nie.
Verharder is bytend, stofsuigtoerusting is dikwels verslete, en min werkswinkels het temperatuur-, humiditeit-, en stofbeheerde omgewings.
Bedekkingsvoorbereiding, verharding, droogmaak, en ontwaking word selde beheer volgens bedryfstandaarde—viskositeit, spesifieke swaartekrag, verharder konsentrasie, en pH word nie op skedule nagegaan nie.
Droog kamertemperatuur, humiditeit, en lugsnelheid is dikwels onbeheersd. As gevolg hiervan, hoog- of lae-temperatuur weer en vogtige seisoene kan bondel afval produseer.
Met ander woorde, baie fabrieke bly op die vlak van 'n handwerkswinkel, staatmaak op ervaring eerder as wetenskaplike gehaltebeheer.
Dit is 'n belangrike rede waarom natriumsilikaat gietstukke onstabiele kwaliteit gehad het, hoë verwerpingsyfers, en hoë druipsyfers vir dekades.
Verbeteringsrigting
Eerste, vervang gewone laegraadse kwartssandmeel met hoësuiwer silika-mikropoeier, soos aarkwarts.
Gebruik a bimodale deeltjie-grootte verspreiding van afgeronde kwartspoeier om die gesiglaag-mis voor te berei.
Dit verbeter die termochemiese stabiliteit van die gesigskulp en laat 'n hoë poeier-tot-vloeistofverhouding toe.
In een produksie voorbeeld, met natriumsilikaat van modulus 3.4 en digtheid 1.28 g/cm³, die poeier-tot-vloeistof-verhouding bereik 2.7.
Na nat balmaal, enkel-tenk afsakking, magnetiese skeiding, en gedeïoniseerde waterbehandeling, die afgeronde, bimodaal, hoë-suiwer poeier het beter gevaar as 'n kunsmatig gemengde poeier.
Tweedens, verbeter gehaltebeheer op die terrein en volg nasionale standaarde. Skei die deklaag, pleisterwerk, en verhardingsareas vanaf die dopdroogkamer.
Beheer temperatuur en humiditeit in eersgenoemde; verbeter stofverwydering en korrosiebeskerming in laasgenoemde. Dit stabiliseer dopkwaliteit en verbeter die werksomgewing.
Derde, vervang die eerste en tweede lae kalsiet-natriumsilikaatdop met 'n kalsiet-silika sol gesig en oorgangslaag, heeltemal uitskakeling van natriumsilikaat en ammoniumchloried verharder van die gesig en oorgang lae.
Kosteberekeninge het getoon dat die gietkoste slegs met toegeneem het 0.46 yuan/kg, terwyl die dopmaaksiklus vergelykbaar gebly het met dié van 'n natriumsilikaatdop.
4. Silica Sol Shell met Lae-temperatuur was: Die Pragmatiese Middelroete
Die silika-sol-laetemperatuur-wasroete pas goed by die Chinese mark.
Dit is veral aanpasbaar vir gietwerk rondom 1 kg, en veral rondom 5 kg en hoër—medium-swaar gietstukke—waar dit groter buigsaamheid en voordeel bied as medium-temperatuur was.
Vir die meeste medium en groot gietstukke, oppervlak ruwheid, Dimensionele akkuraatheid, en verdraagsaamheidsvereistes is nie uiters hoog nie.
Dit is nie nodig om hoë-smeltpunt medium-temperatuur was te gebruik nie. Medium-temperatuur was vereis hoëdruk wasinspuiting - hierbo 6–7 MPa-of vloeibare wasinspuiting.
Dit beteken groot toerustingbelegging. Dik, swaar medium-temperatuur waspatrone is geneig om te krimp, vervorming, en hoër koste.
Lae-temperatuur was is maklik om te vorm, vereis eenvoudige toerusting, en die verskil in waspatroonruwheid is nie groot nie.
In vergelyking met saamgestelde skulpe, hierdie roete gee meer stabiele kwaliteit, veral dimensionele akkuraatheid. Dit bevat geen natriumsilikaat nie, dus het die dop goeie hoë-temperatuur eienskappe.
Na sintering omstreeks 1,500° C, die dop het hoë deurlaatbaarheid en sterk kruipweerstand.
Dit kan gebruik word vir dunwandige dele en komplekse medium-groot dele, en ook vir swaar dele tot 60-100 kg-pompomhulsels, wierers, water deflector skulpe, Pomp liggame, Klepliggame, en soortgelyke komponente.
Vir dikwand medium-groot of swaar dele, vurk-dop of hys-dop wat direk voor die oond giet, kan hoë opbrengs behaal.
Probleme
Eerste, omdat lae-temperatuur was gebruik word, meeste skulpe word in water ontwak.
Verseepde oorblyfsels kom onvermydelik die dop binne - veral wanneer saamgestelde en natriumsilikaatdoppe in dieselfde watertenk ontwak word - wat oppervlakinsluitings en 'n effens hoër mislukkingskoers veroorsaak. Dit is die belangrikste swakheid.
Tweedens, die lang dopmaaksiklus is die grootste nadeel. Vir swaar dele met diep gate of diep groewe, elke laag mag nodig wees 24– 47 uur van droog word.
N 60 kg dubbelkanaal-waaier vereis dikwels 10-15 dae van dopmaak. Enige ongedroogde blinde sone kan heroplosing van silikasol tydens waterontwaking veroorsaak en lei tot dopkrake.
Derde, die koste is ongeveer 5 tye dié van 'n natriumsilikaatdop—ongeveer 6,000 yuan per ton gietstukke vir dopmaak-en 18% hoër as 'n saamgestelde dop. Gietkoste is dus relatief hoog.
Verbeteringsrigting
Om verseepde insluitings van onvolledig verwerkte laetemperatuurwas te vermy en om dieselfde warmwatertenk met saamgestelde of natriumsilikaatdoppe te deel, gebruik stoom ontwaking teen 0.3–0,5 MPa en 130–140°C in plaas van waterontwaking.
Dit vermy verzepingsinsluitings en dopkrake.
Indien warmwater ontwaking gebruik word, byvoeg 1–3% per volume industriële soutsuur na die water, en na ontwaking spoel die doppe uit met suurbevattende warm water om verseepde oorblyfsels te verminder.
Moenie dieselfde tenk met natriumsilikaat of saamgestelde doppe deel nie. Verander die water of ontwaking afsonderlik om te verminder dat verseepde materiaal die dop binnedring.
Vir herwonne wasbehandeling, gebruik 3–5 volume% swaelsuur in die kookwater, met voldoende kook- en afsaktyd.
In die winter, harde water temperatuur is laag, natriumsilikaat en saamgestelde doppe bevat meer Na₂O, en wasvereping is ernstiger.
Voeg meer swaelsuur by die herwonne was. Na wasbehandeling, onmiddellike toevoeging van poliëter is ook belangrik.
Om die dopmaaksiklus te verkort, gebruik vinnig droog silika sol. Hierdie proses is besig om te ryp. Droogtyd vir elke laag kan met ongeveer verminder word helfte.
Vir groot dele, elke laag behalwe die laaste laag benodig slegs ongeveer 3 ure. Skulp maak tyd kan daal van 62 ure aan 24 ure.
Vir medium-swaar dele, die vermindering gaan oor 60% in vergelyking met konvensionele silikasol.
Die markprys is slegs 20–30% hoër, en daardie premie kan deur verminderde vloerspasie verhaal word, hitteverbruik, en hoër opbrengs. Vinnig-droog silika sol is 'n onvermydelike rigting vir silika sol dop hervorming.
Om koste te verminder, die mees effektiewe roete is om sirkoon te vervang met saamgesmelte kwarts of sintetiese kwarts vir die gesigslaag vuurvaste. Sirkoon is verantwoordelik vir ongeveer 65% van die totale koste van silika-soldop.
Die vervanging van sirkoon met kalsiet of kwarts verminder dop koste vanaf 6,000 yuan/t giet na 2,210 yuan/t, n 55.8% vermindering. Vir medium-swaar dele, saamgesmelte kwartssand/meel vervang geleidelik sirkoonsand/meel.
5. Silica Sol Shell met medium-temperatuur was: Die kwaliteit maatstaf
Silikasol-mediumtemperatuurwas is die internasionaal algemene presisiegietroete. Dit gee die beste gietkwaliteit en die laagste mislukkingsyfer.
Dit is veral geskik vir mediumgroot en ekstragroot dele wat hoë oppervlakruwheid vereis—Ra 0,8–4,3-en hoë dimensionele akkuraatheid-CT3-CT5.
As gevolg van toerusting en kostelimiete, nietemin, dit word selde gebruik vir medium-swaar dele in die 5-100 kg omvang.

Probleme
Eerste, koste bereken. Shell koste is ongeveer 8 tye dié van natriumsilikaat, en oor 20% hoër as lae-temperatuur was-silika sol.
Die hoofredes is hoër dop- en wasmateriaalkoste, veel hoër toerusting se kragverbruik, en hoër toerustingbelegging.
Tweedens, die produksiesiklus is soortgelyk aan lae-temperatuur was-silika sol en baie langer as natriumsilikaat of saamgestelde doppe.
Derde, vir 5-60 kg medium-swaar gietstukke, medium-temperatuur vloeibare was by 63–75°C en hoë inspuitdruk van ongeveer 7.1–8.0 MPa is nodig.
Dunwandige waspatrone is geneig om te krimp. Dimensionele akkuraatheid is nie besonder hoog nie.
Aangesien medium-swaar dele nie dieselfde dimensionele akkuraatheid en grofheid as groot dele benodig nie, silikasol-mediumtemperatuurwas word selde daarvoor gekies.
Verbeteringsrigting
Om koste te beheer terwyl kwaliteit gehandhaaf word, nadat die swak benatbaarheid van kalsiet met medium-temperatuur was opgelos is, die vervanging van sirkoon met sintetiese kwarts of saamgesmelte kwarts is duidelik die rigting.
Gesmelte kwarts het 'n lineêre uitsettingskoëffisiënt van slegs 5 × 10⁻⁷/°C, en die prys daarvan is slegs 1/6 dié van sirkoon. Oorsee, gesmelte kwarts brei geleidelik uit in toepassing.
Vinnigdroog silikasol om die dopsiklus te verkort, is 'n algemene rigting in die bedryf.
Die ontwikkeling van huishoudelike mediumtemperatuurwas of die verbetering van paraffien-polyether laetemperatuurwas is 'n belangrike taak.
Die sleutel is om die herwonne-was behandeling probleem op te los sodat was eienskappe stabiel bly in produksie.
6. Saamgestelde dop: 'n Kompromie, Nie 'n finale antwoord nie
Om die swakhede van natriumsilikaatdoppe te oorkom, baie fabrieke gebruik nou sirkoon en mulliet-silikasol vir die eerste en tweede lae, terwyl die oorspronklike natriumsilikaatproses vir die rugsteunlae behou word.
Dit is 'n kompromie wat die goeie verwerkbaarheid van silikasol kombineer met die lae koste en kort siklus van natriumsilikaat.
In vergelyking met natriumsilikaatdoppe, saamgestelde skulpe verbeter die verwerkbaarheid van gietwerk aansienlik: laer grofheid, minder oppervlakdefekte, en laer mislukkingsyfer.
Hulle kan gebruik word vir vlekvrye staal, hittebestande staal, en ander hoë-legeringsstaal. Die produksiesiklus is baie korter as lae-temperatuur was-silika sol en soortgelyk aan natriumsilikaat.
Sleutel probleme
Eerste, omdat die rugsteunlae natriumsilikaatbinder behou, die algehele hoë-temperatuur sterkte en kruip weerstand van die dop is laer as dié van 'n silika sol dop.
Die dopsintertemperatuur is beperk tot onder 960° C. Hierbo 800° C, dop vervorming neem toe met 30%.
'n Silika-sol-dop kan tot ongeveer gesinter word 1,500° C en vervorm nie voor daardie temperatuur nie.
Dus, die dimensionele akkuraatheid van saamgestelde-dop gietstukke, insluitend toleransies, is minderwaardig aan silika sol doppe.
Wanneer groot gietstukke rondgegooi word 10 kg, bykomende silika-sollae—gewoonlik ten minste 2 meer lae- is nodig om hoë-temperatuur sterkte te verkry en vervorming te voorkom.
Tweedens, die eerste twee lae is die hooffaktor wat doppermeabiliteit beïnvloed. Die verandering van natriumsilikaat na silikasol verminder die algehele doppermeabiliteit skerp.
Wanneer sintertemperatuur laag is en houtyd onvoldoende is, gas porositeit, misloop, en koue sluitings kom dikwels voor.
Saamgestelde skulpe is dus moeilik om te gebruik vir dunwandige dele d ≤ 3 mm, groot dele, en ekstra-groot dele hieronder oor 60 kg.
Omdat hoëtemperatuursterkte laer is as silikasol, afval kan ontstaan. Met ander woorde, saamgestelde dop deurlaatbaarheid is laer as beide natriumsilikaat en silika sol doppe.
Derde, saamgestelde-dop kwaliteit is meer stabiel as natriumsilikaat maar minder stabiel as silika sol. Die rugsteunlae bevat steeds natriumsilikaatbindmiddel.
Om koste te beheer, baie fabrieke gebruik steeds laekoste, onstabiele vuurvaste stowwe soos klei en korrelsand. Prosesbeheer is soortgelyk aan natriumsilikaat, dus kwaliteit stabiliteit is swak.
Vir swaar dele rondom 10 kg en groot dele onder 1 kg, verwerping en mislukkingskoerse is hoër as met silika-sol-doppies.
Vierde, omdat saamgestelde skulpe duur sirkoon vir die gesigjas gebruik, dop koste is 6.3 tye dié van natriumsilikaat.
Indien mullietsand/meel vir die rugsteunlae gebruik word, die dopkoste is byna dieselfde as silikasol - net ongeveer 1 yuan/kg gietstuk verskil. Die laekostevoordeel is nie beduidend nie.
Vyfde, saamgestelde skulpe kan nie medium-temperatuur was gebruik nie. Medium-temperatuur was kan nie in warm water ontwak word nie.
In 'n outoklaaf by 171° C en 0.6 MPA, mediumtemperatuur damar-hars reageer sterk met natriumsilikaat en oorblywende verharder in die ruglae, wat 'n wit taai verseepte stof vorm wat nie sonder behandeling herwin kan word nie.
Silika sol doppe kan beide laag gebruik- en medium-temperatuur was sonder hierdie probleem.
Samevattend, die saamgestelde dop is 'n verbetering bo natriumsilikaat. Dit is beter in gietverwerkbaarheid, opbrengs, en mislukkingsyfer, maar dit is steeds fundamenteel anders as 'n silika-sol-dop.
Afgesien van 'n korter produksiesiklus en effens laer dopkoste, sy gietkwaliteit en betroubaarheid is minderwaardig as silikasol.
Verbeteringsrigting
Eerste, vervang sirkoonsand met kalsiet vir die gesigslaag vuurvaste. Die verwerkbaarheid van gietwerk hang nie heeltemal af van die vuurvaste bestanddeel van die voorlaag nie; dit is nou verwant aan die bindmiddel en ook aan die waspatroon—waspatroonruwheid en verseepde residu.
Saamgestelde skulpe kan slegs lae-temperatuur was gebruik en word meestal gebruik vir presisie gietstukke met medium grofheid—Ra 6,3–11,5-en laer dimensionele akkuraatheid-CT4–CT6.
Produksie-ervaring toon dat die vervanging van sirkoon-silika-sol met kalsiet-silika-sol vir die gesigslaag heeltemal haalbaar is.
Dit verminder dop koste van 4,150–4,830 yuan/t giet na 1,360 yuan/t, enigste 460 yuan meer as natriumsilikaat.
Tweedens, verbeter gehaltebeheer en die omgewing vir dopmaak, veral die rugsteunlae.
Derde, die rugsteunlae moet stabiel gebruik, hoë-temperatuur-bekwaam, relatief goedkoop vuurvaste stowwe met voginhoud wat versoenbaar is met die gesigjas.
Twee algemene rugsteunmateriaal word aanbeveel. Een is vuurvaste klei-kwarts poeierbedekking by 60%/40%, gepleister met korrelsand gemaak van gebreekte korundsteenafval en verwante vuurvaste baksteenafval.
Dit is wyd beskikbaar, goedkoop, en gee hoër hoëtemperatuursterkte en kruipweerstand as mulliet of bauxiet, by slegs 1/2–1/3 die prys van bauxiet.
Dit pas by sirkoon- of sintetiese kwarts-gesigjasse. Die tweede is vuurvaste klei-korrel poeierbedekking teen 'n volumeverhouding van 3:7, gepleister met korrelsand.
Hierdie opsie pas slegs by sirkoon saamgestelde skulpe. Sommige fabrieke gebruik mullietsand/meel of bauxiet vir saamgestelde rugsteunlae.
Bedekkingseienskappe is stabiel, die dop is dun en maklik om te sinter, maar die koste is te hoog en hoë-temperatuur eienskappe is minderwaardig as die twee opsies hierbo. Bauxiet het swak uitklopgedrag.
Materiaal gemaak van gebreekte afvalporselein, geglasuurde teël, of vloerteëls is goedkoop, maar hulle word nie teen hoë temperatuur gevuur nie, komplekse samestelling het, toon 'n sterk neiging om te kraak by hoë temperatuur, laer vuurvastheid het, en is moeilik om uit te slaan nadat dit gegooi is—veral vir swaar dele. Hulle word nie aanbeveel nie.
7. Toekomstige ontwikkelingstendense in die vervaardiging van dop vir groot vlekvrye staal gietstukke
Die ontwikkeling van dopmaaktegnologie is toenemend gefokus op die verbetering van gietkwaliteit terwyl produksiekoste verlaag word, siklus tyd, en omgewingsimpak.
Wyer gebruik van Silica-Sol bindmiddels
Silika-sol stelsels bied 'n sterk tegniese basis vir hoë kwaliteit belegging giet vanweë hul gunstige dop eienskappe en potensiaal vir stabiele produksie.
Hul breër aanvaarding hang af van die vermindering van die nadele verbonde aan materiaalkoste en droogtyd.
Vinnigdrogende silikasol, geoptimaliseerde dopkonstruksie, en meer ekonomiese vuurvaste stelsels kan help om hierdie gaping te sluit.
Vuurvaste optimalisering
Die vervanging van duur sirkoon met gekwalifiseerde sintetiese silika of saamgesmelte silika kan materiaalkoste verminder, maar vervangings moet chemiese verenigbaarheid en oppervlakkwaliteit behou.
Toekomstige prosesontwikkeling moet op die hele gesigjas-stelsel fokus, insluitend bindmiddelchemie, poeier laai, korrelgrootte verspreiding, benatting gedrag, en droog stabiliteit.
Om hierdie veranderlikes saam te optimaliseer, is meer effektief as om vuurvaste koste in isolasie te verminder.
Vinniger en meer konsekwent droog
Vinnigdrogende bindmiddels, verbeterde lugvloeibestuur, beheerde humiditeit, en beter werkswinkel omgewingsmonitering kan dopmaak siklustye verminder.
Die doel is nie bloot om elke laag so vinnig as moontlik te droog nie. Dit is om voldoende sterkte en dimensionele stabiliteit te bereik met minimum wagtyd en aanvaarbare prosesvariasie.
Datagedrewe prosesbeheer
Moderne gieterye kan konsekwentheid verbeter deur flodder-eienskappe aan te teken, droog toestande, dop-laag tel, ontwakingsparameters, vuurprofiele, en giet-inspeksie resultate.
Die ontleding van hierdie rekords help om die prosestoestande wat met dopkrake geassosieer word, te identifiseer, dimensionele afwykings, en oppervlakdefekte.
Oor tyd, dit maak meer betroubare bedryfsvensters moontlik en verminder afhanklikheid van individuele operateurs se ervaring.
Totale-koste-vervaardiging
Die langtermyn-tendens is om dopmaakprosesse te evalueer deur die koste van die vervaardiging van aanvaarde gietstukke eerder as deur dopmateriaal alleen.
’n Proses wat verwerping verminder, bewerking toelaes, en afleweringsvertragings kan 'n beter kommersiële resultaat bied selfs wanneer die aanvanklike materiaalkoste hoër is.
Dit is veral belangrik vir groot vlekvrye staal gietstukke, waar elke afgekeurde komponent 'n aansienlike verlies kan verteenwoordig.
8. Konklusie
Die vier belangrikste dopmaakprosesse wat in beleggingsgietwerk gebruik word—natriumsilikaatdoppe, saamgestelde skulpe, silika-sol doppe met lae-temperatuur was, en silika-sol doppe met medium-temperatuur was - elkeen bied verskillende voordele in terme van gietkwaliteit, koste bereken, en produksiesiklus.
Vir groot vlekvrye staal gietstukke, die doeltreffendste verbeterings is om prosesbeheer te versterk, optimaliseer gesig-laag vuurvaste, aanvaar gevalideerde vinnigdrogende silika-sol-stelsels, verbeter washerwinning, en kies dopkonstruksie volgens gietgeometrie en produksievolume.
Uiteindelik, die beste dopmaakproses is nie noodwendig die goedkoopste of die mees gesofistikeerde nie.
Dit is die proses wat konsekwent gietstukke vervaardig wat aan die vereiste kwaliteitstandaarde voldoen teen die laagste totale vervaardigingskoste.
Vir gieterye wat beter gehalte en meer stabiele produksie soek, die kombinasie van geskikte silika-sol tegnologie, gekwalifiseerde vuurvaste materiale, beheerde droging, en data-gedrewe prosesbestuur bied 'n praktiese pad na hoër-opbrengs belegging giet.
Vrae
Watter dopmaakproses gee die beste gehalte vir groot vlekvrye staal gietstukke?
Silika-sol-dop met medium-temperatuur was gee die beste gietkwaliteit, Dimensionele akkuraatheid, en die laagste mislukkingsyfer.
Silikasol met lae-temperatuur was is 'n praktiese alternatief vir medium-swaar dele.
Hoekom word natriumsilikaat steeds gebruik as die kwaliteit daarvan laer is?
Natriumsilikaat is goedkoop, het 'n kort produksiesiklus, goeie uitklopgedrag, en hoë deurlaatbaarheid. Dit bly ekonomies aantreklik vir minder veeleisende gietstukke.
Hoekom kan saamgestelde doppe nie medium-temperatuur was gebruik nie?
In outoklaaf ontwaking by 171°C en 0.6 MPA, mediumtemperatuur damarhars reageer met natriumsilikaat en oorblywende verharder in die rugsteunlae, vorm 'n taai verseepde stof wat nie sonder behandeling herwin kan word nie.
Wat is die toekomstige rigting vir groot vlekvrye staal gietskulpe?
Silika-sol-doppies—veral met laekoste-laagbedekking-brandstowwe en vinnig-droë bindmiddels—sal natriumsilikaat- en saamgestelde doppe geleidelik vervang namate kwaliteitvereistes styg.

