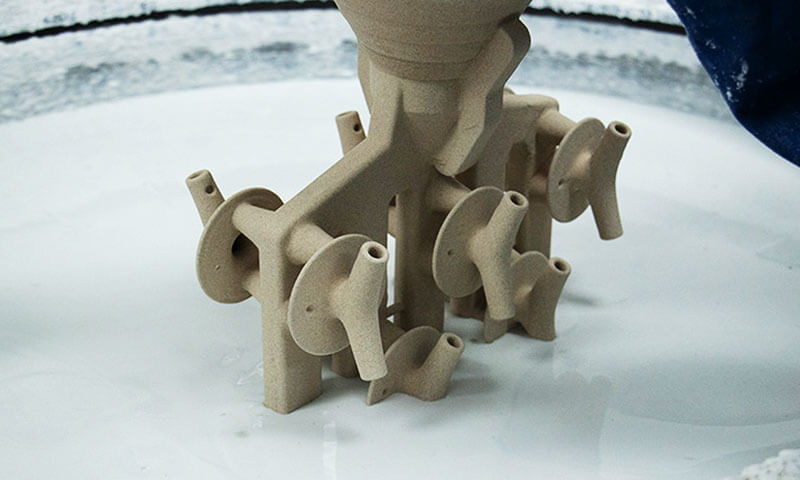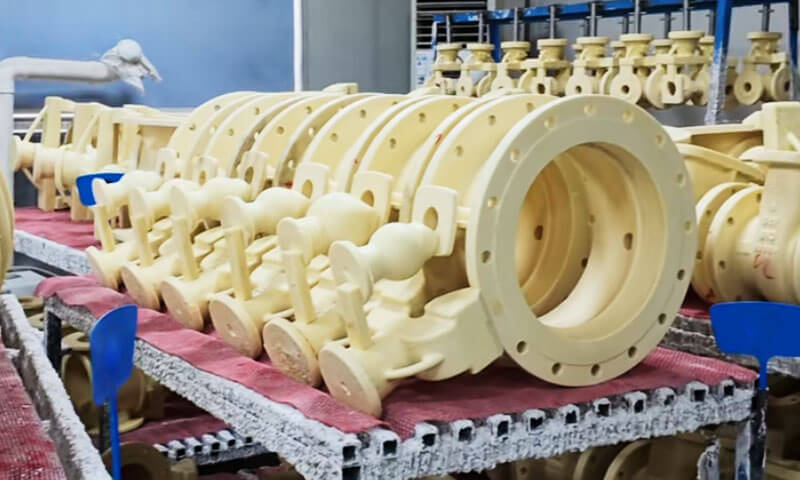
In die Beleggingsgooi winkel, was is nie net 'n verbruiksmiddel nie. Dit is die grondslag van dimensionele akkuraatheid, oppervlakafwerking, en opbrengs.
Ek het gesien hoe 'n lae-temp waspatroon in 'n warm werkswinkel ineenstort, en ek het gesien hoe 'n medium-temp waspatroon duisende presisieonderdele lewer met skaars 'n verwerping.
Die verskil is nie bemarking nie. Dit is chemie, proses beheer, en weet watter instrument om vir watter werk te gebruik.
Die terme "lae-temperatuur was" en "medium-temperatuur was" is ou werkswinkel name.
Streng gesproke, hulle verwys na patroon materiaal geklassifiseer deur termiese stabiliteit en smeltpunt.
Vandag, die familie sluit was-gebaseerde in, kolofonium-gebaseerde, plastiek gebaseer, wateroplosbaar, en gevulde patroonmateriaal, plus nuwe toevoeging-vervaardiging wasse.
Maar die ou skeiding tussen lae-temp en medium-temp was bly een van die mees praktiese onderskeidings op die gietery vloer.
Hierdie artikel verduidelik daardie onderskeid vanuit 'n prosesingenieur se oogpunt, bewaar die sleuteldata, en gee jou 'n duidelike raamwerk om tussen hulle te kies.
1. Hoe klassifiseer ons patroonmateriaal?
In belegging giet, patroonmateriaal word gewoonlik geklassifiseer deur twee metodes te gebruik: termiese stabiliteit en smeltpunt, of basismateriaalsamestelling.
Klassifikasie deur termiese stabiliteit en smeltpunt verdeel patroonmateriale in lae-, medium-, en hoë-temperatuur kategorieë.
Lae-temperatuur materiale het oor die algemeen smeltpunte onder 70°C, medium-temperatuur materiale val binne 70–100°C, en hoë-temperatuur materiale het smeltpunte bo 100°C.
Dit is die klassifikasie wat die meeste gebruik word wanneer gietery-ingenieurs laetemperatuur- en mediumtemperatuurwas bespreek.
Klassifikasie volgens basismateriaalsamestelling sluit wasgebaseerde in, kolofonium-gebaseerde, plastiek gebaseer, wateroplosbaar, en gevulde patroonmateriaal.
Moderne beleggingsgietwerk gebruik ook vinnige prototipe materiaal wat ontwerp is vir bykomende vervaardiging.
Alhoewel tegniese verwysings hierdie kategorieë anders kan groepeer, die onderliggende beginsel is om materiale te onderskei volgens hul primêre bestanddele en verwerkingseienskappe.
Vir hierdie artikel, ons fokus op die eerste klassifikasie: lae-temperatuur en medium-temperatuur was, met hoë-temperatuur was genoem vir konteks.
| Klassifikasie | Tipiese Smeltpunt | Termiese stabiliteit (Verwysing) | Tipiese Shell-stelselversoenbaarheid | Tipiese vormingsmetode | Herbruikbaarheid |
| Lae temperatuur patroon materiaal | Onder 70°C | Relatief laag (ongeveer 30°C) | Natriumsilikaat | Plak vorming, handmatige of eenvoudige gietmetodes | Oor die algemeen hoog |
| Medium-temperatuur patroon materiaal | 70–100 ° C | Beter (ongeveer 35°C) | Silika sol | Vloeistofinspuiting met behulp van 'n wasinspuitmasjien | Oor die algemeen goed |
| Hoë temperatuur patroon materiaal | Bo 100°C | Oor die algemeen hoog | Silikasol of gespesialiseerde dopstelsels | Gespesialiseerde vorming en verwyderingsprosesse | Oor die algemeen beperk; formulering-afhanklik |
Noot: Die temperatuurwaardes vir termiese stabiliteit is tradisionele verwysingsyfers, nie universele bedryfsgrense nie.
Werklike prestasie hang af van materiaalformulering en prosestoestande. Dop-versoenbaarheid en herbruikbaarheid moet ook vir die spesifieke materiaal en produksiestelsel geverifieer word.
In tradisionele belegging giet, 'n algemene reël is dat lae-temperatuur patroonmateriaal dikwels saam met natriumsilikaatdopstelsels gebruik word, terwyl medium-temperatuur materiale gewoonlik met silika-sol doppe gepaard word.
Dit is 'n nuttige beginpunt, maar die finale keuse moet rekening hou met patroonmeetkunde, dimensionele vereistes, dop eienskappe, en ontwakingstoestande.
3. Lae-temperatuur was in beleggingsgietwerk
Samestelling en basiese eienskappe
Lae-temperatuur patroon materiale het oor die algemeen smeltpunte onder 70°C.
'N Tradisionele voorbeeld wat gebruik word in sommige belegging beslissende bedrywighede bestaan uit 50% paraffienwas en 50% steariensuur.
Hierdie formulering illustreer die eienskappe van konvensionele lae-temperatuur materiale, alhoewel werklike industriële formulerings verskil volgens vervaardiger en toepassing.
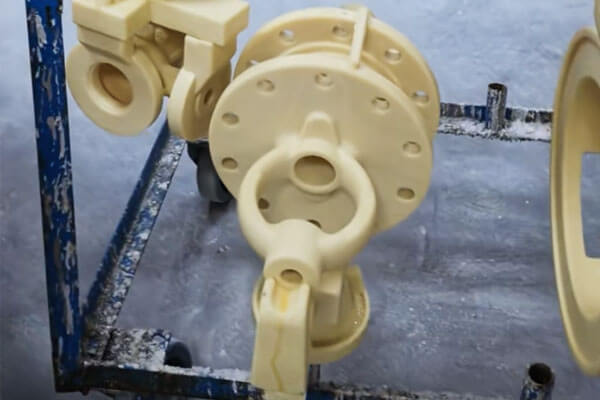
Die belangrikste kenmerke sluit in:
- Relatief lae sterkte en beperkte weerstand teen vervorming.
- Laer termiese stabiliteit, met ongeveer 30°C aangehaal as 'n verteenwoordigende temperatuurvlak in tradisionele beskrywings.
- Relatief hoë krimping en groter dimensionele sensitiwiteit vir veranderinge in kamertemperatuur.
- 'n Betreklik growwe patroonoppervlakafwerking onder tradisionele verwerkingstoestande.
- Eenvoudige voorbereiding en relatief lae materiaalkoste.
- Goeie potensiaal vir herstel en hergebruik tydens versameling, filtrasie, en kwaliteitbeheerprosedures word behoorlik bestuur.
Die aangehaalde 30°C-waarde moet verstaan word as 'n tradisionele verwysing vir termiese stabiliteit, nie as 'n universele maksimum dienstemperatuur nie.
Werklike vervorming kan by verskillende temperature begin, afhangende van die formulering, patroon meetkunde, laai, en blootstellingstyd.
Patroonvervaardigingsproses
Tradisionele lae-temperatuur materiale word dikwels in 'n pasta-agtige of semi-soliede toestand voorberei en met relatief eenvoudige toerusting of handmetodes gevorm.
Afhangende van die formulering en produksiestelsel, patrone kan in matryse gedruk word, gevorm deur gespesialiseerde gereedskap, of vervaardig met ander lae-temperatuur giettegnieke.
In vergelyking met mediumtemperatuur-inspuitingstelsels, tradisionele lae-temperatuur prosesse kan minder komplekse toerusting vereis.
Dit kan aanvanklike investering verminder en dit prakties maak vir gieterye met relatief eenvoudige patroongeometrieë en kostesensitiewe produksievereistes.
Nietemin, die laer sterkte en termiese stabiliteit van hierdie materiale skep beperkings.
Dun gedeeltes, lang onondersteunde kenmerke, en ingewikkelde besonderhede kan meer vatbaar wees vir vervorming tydens patroonhantering en samestelling.
Dimensionele veranderinge kan ook voorkom as patrone teenstrydige bergingstemperature of langdurige blootstelling aan warm omgewings ervaar.
Vir die gietery-ingenieur, dit beteken dat patroonontwerp, bergingstoestande, en hanteringsprosedures moet vergoed vir die materiaal se beperkings.
Verenigbaarheid met Shell Systems en Dewaxing
Lae-temperatuur patroon materiaal is tradisioneel gebruik met water-glas, of natriumsilikaat, gebonde dopstelsels.
Waterglasdopstelsels is aantreklik vanweë hul relatief lae koste en eenvoudige produksievereistes. Lae-temperatuur patrone kan versoenbaar wees met hierdie stelsels wanneer die patroonformulering en dopbouproses behoorlik ooreenstem.
Ontwaking kan met warm water of ander geskikte metodes uitgevoer word, afhangende van die patroonmateriaal en dopstelsel. Die presiese prosedure moet rekening hou met dopsterkte, patroon volume, termiese uitbreiding, en die risiko van krake tydens patroonverwydering.
Waar dit misluk
Die swakheid is termiese stabiliteit. Omtrent 30° C termiese stabiliteit, 'n lae-temp waspatroon kan in 'n warm inspeksiekamer versag of verwring, tydens vervoer, of in 'n nie-lugversorgde werkswinkel. Krimp is groot, dus dimensionele konsekwentheid is swak. Oppervlakgrofheid is grof, wat die finale afwerking beperk. Dun vinne en skerp kante is moeilik om vas te hou.
Uit ondervinding: as jou werkswinkel se temperatuur nie beheer word nie, lae-temp was sal jou in die somer straf. Jy sal patroonvervorming sien, dimensionele dryf, en hoër afval. Dit is nie die was se skuld nie. Dit is die proses-omgewing.
4. Medium-temperatuur was in beleggingsgietwerk
Samestelling en basiese eienskappe
Medium-temperatuur patroon materiale het oor die algemeen smeltpunte tussen 70°C en 100°C. Algemene tipes sluit in kolofonie-was-gebaseerde materiale en gevulde patroonmateriale.
In vergelyking met tradisionele lae-temperatuur formulerings, medium-temperatuur materiale bied oor die algemeen hoër sterkte, beter termiese stabiliteit, laer krimping, en verbeterde dimensionele konsekwentheid.

Hul tipiese kenmerke sluit in:
- Hoër meganiese sterkte en beter weerstand teen patroonvervorming.
- Verbeterde termiese stabiliteit, met ongeveer 35°C aangehaal as 'n verteenwoordigende verwysingsvlak in tradisionele beskrywings.
- Laer krimping en beter dimensionele stabiliteit.
- Fyner patroonoppervlakafwerking wanneer dit onder geskikte toestande verwerk word.
- Goeie replikasie van ingewikkelde die kenmerke.
- Verenigbaarheid met vloeibare toestand spuitgiet en outomatiese patroonproduksie.
Soos met die 30°C-syfer vir lae-temperatuur materiale, die aangehaalde 35°C-waarde is 'n tradisionele verwysing eerder as 'n universele materiaalgradering. Die werklike bruikbare temperatuurreeks hang af van die formulering, versagtende gedrag, laai toestande, en vereiste dimensionele akkuraatheid.
Spuitgiet en patroon akkuraatheid
Medium-temperatuur materiale word gewoonlik met wasinspuitingsmasjiene verwerk. Die materiaal word verhit tot 'n gepaste verwerkingstoestand, in 'n presisiematrijs ingespuit, en laat genoeg afkoel voordat die patroon verwyder word.
Hierdie proses ondersteun herhaalbare produksie en is veral waardevol wanneer die gietwerk komplekse meetkunde vereis, konsekwente muurdikte, fyn oppervlak besonderhede, of akkurate dimensionele beheer.
Vanuit 'n produksie-ingenieur se perspektief, een van die belangrikste voordele van medium-temperatuur materiale is hul vermoë om die geometrie te reproduseer terwyl voldoende sterkte behou word tydens patroonhantering en montering.
Nietemin, goeie patroonakkuraatheid kan nie aan die materiaal alleen toegeskryf word nie. Inspuitdruk, materiaal temperatuur, sterf temperatuur, Koeltyd, hekontwerp, en patroonverwyderingstegniek beïnvloed almal die finale resultaat. Onbehoorlike prosesinstellings kan steeds krimpvariasie veroorsaak, wa, oppervlak defekte, of dimensionele inkonsekwentheid.
Verenigbaarheid met Silica-Sol Shell Systems
Medium-temperatuur patroon materiaal word gereeld gebruik met silika-sol gebind keramiek dop stelsels. Silika-sol skulpe word wyd toegepas wanneer gietstukke goeie oppervlakafwerking vereis, Dimensionele akkuraatheid, en betroubare dop eienskappe.
Die patroonmateriaal en dopstelsel moet dwarsdeur die produksiesiklus versoenbaar wees. Tydens dopbou, die patroon moet sy vorm behou terwyl die keramiekmis toegedien word en die dop droog word. Tydens ontwaking, die patroon moet verwyder word sonder om oormatige spanning of krake in die keramiekdop te veroorsaak.
Afhangende van die materiaal formulering en gietery toerusting, ontwaking mag warm water gebruik, stoom, of mikrogolf-gebaseerde stelsels. Nie elke mediumtemperatuur-formulering is geskik vir elke verwyderingsmetode nie, dus moet die proses die materiaalverskaffer se aanbevelings en die gietery se gevalideerde bedryfsparameters volg.
Die kostekant
Medium-temp was is duurder as lae-temp was. Die patroonmateriaal self kos meer, die wasinspuiter vereis kapitaalbelegging, en die prosesbeheer is meer veeleisend. Maar die totale koste prentjie is dikwels beter as gevolg van hoër opbrengs, onderste afval, en minder stroomaf probleme.
Ek het gesien hoe projekte van lae-temp na medium-temp was oorskakel en patroonverwante afval met meer as die helfte verminder. Die waskoste het gestyg; die totale koste het gedaal.
4. Hoë-temperatuur was: 'n Kort nota vir konteks
Hoë temperatuur was het 'n smeltpunt bo 100° C. Die hooffamilies is kolofonie-plastiek, plasties, en sout-gebaseerde patroonmateriaal. Hulle bied hoë sterkte, goeie termiese stabiliteit, en lae krimping, maar die produksieproses is kompleks, die materiaal is oor die algemeen nie herbruikbaar nie, en ontwaking vereis flitsvuur, water, of organiese oplosmiddels. Koste is hoog.
Wateroplosbare patroonmateriale en 3D-drukpatroonmateriale val ook in hierdie breë hoëtemperatuurkategorie in die praktyk. Een klassieke handboeknota is belangrik: hoë-temperatuur patroon materiale het groot termiese uitsetting, en tydens ontwaking kan die dop kraak as gevolg van onvoldoende sterkte. Dit is 'n werklike risiko, nie 'n teoretiese een nie.
Vir die meeste groot vlekvrye staal gietstukke, medium-temp was is die praktiese kwaliteit maatstaf. Hoë-temp was is vir spesiale gevalle.
5. Lae temperatuur vs. Medium-temperatuur was: Belangrike verskille
Die fundamentele verskil tussen die twee kategorieë is nie bloot die temperatuur waarteen hulle smelt nie.
Dit is die manier waarop hul meganiese en termiese eienskappe patroonproduksie en die daaropvolgende beleggingsgietproses beïnvloed.
Sy-aan-sy Vergelyking
| Vergelykingskriterium | Lae-temperatuur patroon materiaal | Medium-temperatuur patroon materiaal |
| Tipiese smeltpuntreeks | Onder 70°C | 70–100 ° C |
| Verteenwoordigende tradisionele formulering | 50% paraffienwas + 50% steariensuur | Rosin-was-gebaseerde of gevulde formulerings |
| Krag | Relatief laag | Oor die algemeen hoër |
| Termiese stabiliteit | Laat sak; ongeveer 30°C aangehaal in tradisionele beskrywings | Beter; ongeveer 35°C aangehaal in tradisionele beskrywings |
| Krimping | Relatief hoog | Relatief laag |
| Dimensionele stabiliteit | Meer sensitief vir omgewingstemperatuur | Oor die algemeen meer stabiel |
| Oppervlakafwerking | Relatief grof in tradisionele prosesse | Fyner afwerking bereikbaar met beheerde inspuiting |
| Patroonproduksie | Kan eenvoudige vorm- of persmetodes gebruik | Gebruik gereeld beheerde spuitgietwerk |
Toerusting vereistes |
Dikwels relatief eenvoudig | Vereis tipies inspuittoerusting en strenger prosesbeheer |
| Materiële herstel | Dikwels ekonomies en prakties | Moontlik, maar hang af van formulering en herstelkontroles |
| Relatiewe koste | Oor die algemeen laer | Oor die algemeen hoër |
| Algemene dopstelsel | Waterglas-gebonde dop | Silika-sol gebind dop |
| Tipiese toepassings klem | Koste-sensitiewe en relatief eenvoudige gietstukke | Presisiegietstukke met komplekse kenmerke of strenger toleransies |
Dit is algemene neigings, nie absolute reëls nie. Moderne formulerings kan aansienlik verskil, en materiaalkeuse moet gebaseer wees op gemete eienskappe, verskaffer data, en produksieproewe eerder as die kategorienaam alleen.
Sterkte en weerstand teen vervorming
Patroonsterkte beïnvloed of 'n wassamestelling hantering kan weerstaan, hekwerk, dop gebou, en oordrag tussen produksiestadia sonder om sy beoogde geometrie te verloor.
Lae-temperatuur materiale het relatief lae sterkte, so dun mure, lang projeksies, en nie-ondersteunde besonderhede vereis noukeurige hantering.
Medium-temperatuur materiale bied oor die algemeen beter weerstand teen vervorming, maak hulle meer geskik vir ingewikkelde patrone en herhaalbare produksie.
Nietemin, 'n sterker patroon is nie outomaties 'n beter patroon nie.
Oormatige styfheid, ongeskikte krimpgedrag, of swak matrysvrystelling kan ander vervaardigingsprobleme inlei. Die volledige materiaalformulering moet by die patroonontwerp pas.
Termiese stabiliteit en dimensionele konsekwentheid
Beleggingsgietpatrone kan temperatuurveranderinge ervaar tydens berging, byeenkoms, dop gebou, en hantering.
As die patroonmateriaal sensitief is vir temperatuur, dimensionele veranderinge kan die voltooide gietwerk beïnvloed.
Lae-temperatuur materiale toon oor die algemeen groter sensitiwiteit vir omgewingstoestande.
Medium-temperatuur materiale is geneig om beter dimensionele stabiliteit te bied, alhoewel hul werklike prestasie steeds van formulering afhang, bergingstoestande, en prosesbeheer.
Vir komponente met streng dimensionele toleransies, dimensionele stabiliteit moet beoordeel word deur patroonmeting en prosesvermoëstudies eerder as om uitsluitlik uit smeltpuntklassifikasie afgelei te word..
Oppervlakafwerking en detailreplikasie
Die oppervlak kwaliteit van die patroon is een faktor wat die oppervlak kwaliteit van die keramiek dop en, uiteindelik, die rolverdeling.
Medium-temperature materials processed by controlled injection can reproduce fine die details and achieve a relatively smooth pattern surface.
This is particularly valuable for stainless steel investment castings with complex contours, funksionele oppervlaktes, and limited machining allowances.
Low-temperature materials can still produce satisfactory patterns for many applications, but traditional forming methods and less stable pattern geometry may limit the achievable consistency of fine details.
It is also important to recognize that the final casting surface depends on the entire process chain, including die condition, slurry preparation, refractory particle size, shell drying, afvuur, skink, and post-casting cleaning.
6. Hoe waskeuse beleggingsgietkwaliteit beïnvloed
Selecting a pattern material is an upstream decision with consequences throughout the production process.
An unsuitable formulation can increase defects, opbrengs verminder, en skep addisionele bewerkings- of afrondingswerk.
Patroonkrimp en gietafmetings
Patroonkrimping beïnvloed die afmetings wat van die matrijs na die patroon en uiteindelik na die gietstuk oorgedra word.
Lae-temperatuur materiale toon oor die algemeen hoër krimping en groter sensitiwiteit vir temperatuurvariasie, dus moet hul dimensionele gedrag noukeurig beheer word.
Medium-temperatuur materiale verskaf oor die algemeen laer krimping en beter dimensionele stabiliteit.
Nietemin, gieterye moet steeds rekening hou met die afmetings, patroonkrimping, dop gedrag, legering stolling krimping, en daaropvolgende hittebehandeling of masjinering.
Praktiese aanbeveling: Vir presisie komponente, dimensionele kompensasie vas te stel deur gemete produksiedata te gebruik. Moenie op 'n generiese krimptoelaag staatmaak sonder om die volledige proses te verifieer nie.
Patroonvervorming en dopkrake
'n Patroon wat vervorm tydens hantering of dopbou kan dimensionele foute en inkonsekwente dopdikte veroorsaak.
Tydens ontwaking, termiese uitsetting en die verwyderingskenmerke van die patroonmateriaal kan ook die spanning wat op die keramiekdop geplaas word, beïnvloed.
Die verhouding is nie bloot dat 'n hoër-smeltende materiaal altyd groter of laer dopspanning veroorsaak nie.
Patroonuitbreiding, versagting, dreinering, dop sterkte, verwarming tempo, en ontwakingsmetode speel almal 'n rol.
Om risiko te verminder, gieterye moet:
- Beheer patroonbergingstemperatuur en hanteringsprosedures.
- Vermy onnodige laai op dun of nie-ondersteunde patroonkenmerke.
- Optimaliseer dopdroging en verseker voldoende dopsterkte voor ontwaking.
- Bevestig ontwakingstemperatuur, druk, en verhittingstempo vir die geselekteerde materiaal.
- Inspekteer skulpe vir krake en ander defekte voordat dit gegooi word.
Oppervlaktedefekte en bewerkingstoelaes
Patroonoppervlakruwheid en defekte kan na die dop en gietstuk oorgedra word.
Medium-temperatuur materiale kan help om 'n fyner patroonoppervlak te verkry, maar hulle kan nie vir beskadigde dies vergoed nie, swak floddervoorbereiding, of onvoldoende dopdroging.
Vir beleggingsgietstukke wat hoë oppervlakkwaliteit vereis, die gietery moet patroonkwaliteit bestuur, keramiek dop voorbereiding, en giettoestande as een geïntegreerde stelsel.
Bewerkingstoelaes moet bepaal word volgens funksionele vereistes en prosesvermoë, eerder as om as 'n plaasvervanger vir die beheer van stroomop-defekte gebruik te word.
7. Praktiese winkelvloer-notas
Beheer die werkswinkel temperatuur.
Lae-temp was by 30°C termiese stabiliteit is sensitief vir somerhitte.
Medium-temp was by 35°C is beter, maar nie immuun nie. Lugversorging of beheerde berging is nie 'n luukse nie; dit is deel van die proses.
Moenie wasstelsels meng nie.
Lae-temp en medium-temp wasse het verskillende herstel- en ontwakingsvereistes. Kruisbesmetting veroorsaak verzeping, insluitings, en dop defekte. Hou hulle apart.
Behandel herwonne was ernstig.
Medium-temp washerwinning vereis behoorlike afsakking, filtrasie, en suurbehandeling. Swak behandelde herwonne was is 'n versteekte bron van patroondefekte.
Pas was by dop, nie net na die tekening nie.
'n Medium-temp waspatroon in 'n natriumsilikaatdop is 'n wanverhouding. 'n Lae-temp waspatroon in 'n silika-sol-dop is ook 'n wanverhouding. Die was-bindmiddelpaar is 'n sisteem.
Bevestig met 'n proef.
Voordat 'n produksielopie gepleeg word, vorm 'n voorbeeldpatroon, meet dit, stoor dit, dop dit, en gooi dit. Data klop mening.
8. Konklusie
Lae-temperatuur- en mediumtemperatuur-patroonmateriale verskil in hul smeltpuntreekse, krag, termiese stabiliteit, krimping, oppervlakafwerking, en verwerkingsvereistes.
Lae-temperatuur materiale, tipies onder 70°C, lae koste bied, relatief eenvoudige produksie, en goeie herstelpotensiaal.
Medium-temperatuur materiale, gewoonlik tussen 70°C en 100°C, bied hoër sterkte, beter dimensionele stabiliteit, laer krimping, en fyner patroonreplikasie onder geskikte inspuittoestande.
Die ou ingenieur se reël geld steeds: pas die was by die dop, die gietvereiste, en die werkswinkel-omgewing.
Doen dit, en die was sal sy werk doen. Ignoreer dit, en geen hoeveelheid prosesaanpassing sal die lopie red nie.
Vrae
Wat is die belangrikste verskil tussen lae-temp en medium-temp was?
Lae-temp was smelt onder 70°C en het swak termiese stabiliteit (ongeveer 30°C).
Medium-temp was smelt by 70–100°C en het beter termiese stabiliteit (ongeveer 35°C), hoër krag, en fyner oppervlakreproduksie.
Hoekom is medium-temp was duurder?
Die patroonmateriaal kos meer, die wasinspuiter vereis kapitaalbelegging, en prosesbeheer is meer veeleisend. Nietemin, hoër opbrengs en laer skroot vergoed dikwels die koste.
Kan medium-temp was herwin word?
Ja, maar herstel vereis behoorlike vestiging, filtrasie, en behandeling. Swak behandelde herwonne was veroorsaak defekte.
Watter was gee beter oppervlakafwerking?
Medium-temp was, veral met vloeistofinspuiting, gee fyner oppervlakafwerking en beter reproduksie van patroondetail.