1. 执行摘要
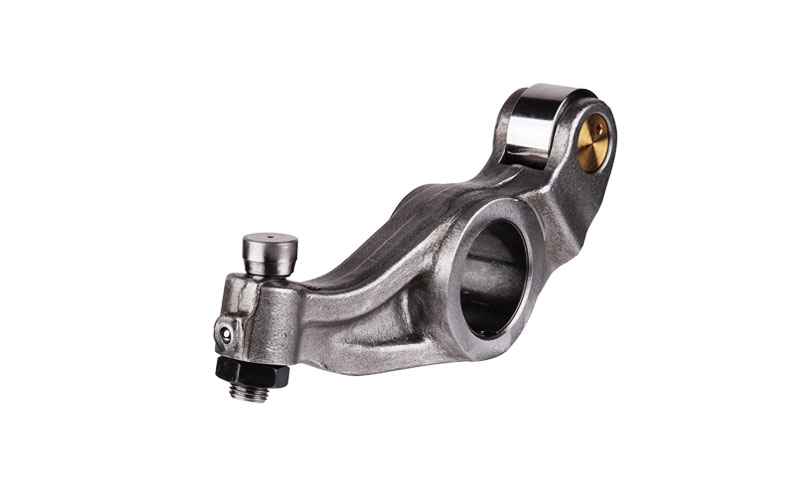
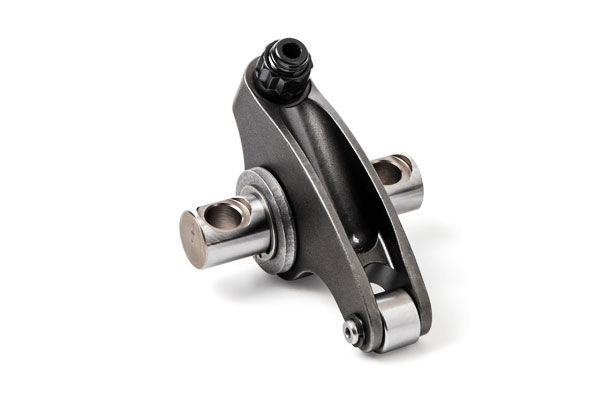
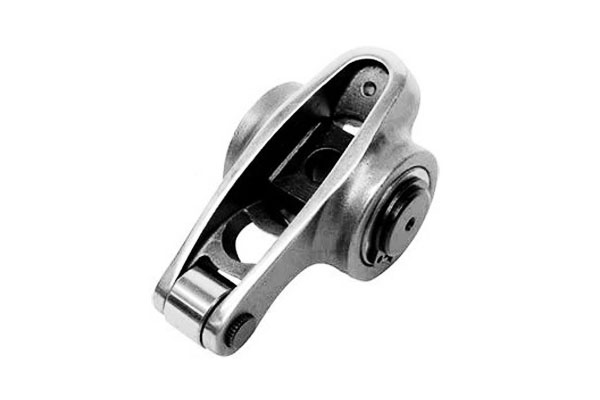
摇臂很小, 将凸轮轴运动转化为气门运动的高应力发动机部件 (或液压升降机, 推杆, ETC。).
投资铸造 (失去蜡) 合金钢能够实现复杂摇杆几何形状的近净形制造——集成油道, 薄壁, 圆角和轻量化特征——同时实现使用中所需的机械和疲劳性能.
成功取决于选择正确的合金系列, 控制熔化和脱壳步骤以确保清洁度, 设计可预测的凝固, 采用适当的热处理和精加工, 并执行严格的检查和测试制度.
本文深入分析了这些要素,并为材料工程师提供了可行的指导, 选角设计师和采购团队.
2. 什么是摇臂以及为什么选择熔模铸造?
功能 & 压力. 摇臂传递循环载荷和接触应力; 它会受到弯曲, 接触 (滚动/滑动) 凸轮和气门尖端的磨损, 局部拉伸/压缩峰值, 和高周疲劳.
几何形状和质量对于动态响应和效率至关重要.
为什么选择熔模铸造?
- 复杂的近净形状: 内部油道, 薄网, 且复合曲线易于实现.
- 严格的尺寸公差 & 可重复性: 熔模铸造提供良好的表面光洁度并减少机械加工.
- 轻巧 & 物质效率: 复杂的空心截面和拓扑优化的形状减少了惯性.
- 小的- 中等规模经济: 蜡模的加工成本适中,对于许多汽车和工业生产来说可以很好地摊销.
当几何形状和精度超过锻造部件的绝对最高强度时,选择熔模铸造 - 并且现代合金钢加工可以提供所需的疲劳和磨损性能.
3. 典型合金钢候选材料
为了 合金钢 摇臂, 材料选择以韧性要求为主, 疲劳性抗性, 接触面的耐磨性, 和热处理反应.
| 合金组 | 典型牌号 / 例子 | 关键属性 (机械的 / 冶金的) | 典型热处理 / 表面硬化路线 | 为什么选择摇臂 | 主要限制 / 笔记 |
| Cr-Mo 淬火钢 | 4140, 42CRMO4 (或铸钢等同物) | 淬火后良好的整体强度和韧性 & 脾气; 良好的疲劳阻力 | 正火→淬火 (基于截面的油/水) → 脾气; 回火至所需的韧性 | 中型摇臂的强度和韧性达到平衡,可以接受整体硬化 | 需要仔细控制淬透性和变形; 中等耐磨性 (可能需要局部表面硬化) |
| 镍铬钼高强度钢 | 4340 (或同等真空熔铸牌号) | 正确处理后具有非常高的拉伸强度和优异的断裂韧性; 良好的疲劳寿命 | 正火/固溶处理→淬火→回火至目标强度; 根据化学成分,可以进行空气/马氏体淬火 | 用于高性能 / 需要高动态强度和保留韧性的重型发动机 | 成本更高; 更严格的熔化 (建议使用 VIM/VAR) 和需要的失真控制 |
表面硬化 / 渗碳钢 |
8620, 20锰铬矿 (或渗碳铸件等效物) | 艰难的, 球墨铸铁芯,可控硬质耐磨外壳; 非常适合接触面 | 渗碳 (包装/气体) → 淬火 → 回火 (或感应淬火局部区域) | 当凸轮/阀门接触磨损占主导地位时首选 - 硬质外壳可抵抗磨损,而芯部可抵抗冲击/疲劳 | 需要严格控制渗层深度, 碳分布和渗碳后变形; 需要渗碳坑/高温暴露管理 |
| 合金铸钢 (真空熔炼, 所有权) | 专有铸钢化学成分 (尾部 CR/M/您的添加) | 平衡的可铸性和机械目标; 专为良好的清洁度和可预测的热处理响应而设计 | 通常先正火后淬火 & 锻炼过的; 可以在 VAR/ESR 后生产和认证; 有时使用 HIP | 当铸造厂提供针对近净几何形状和清洁度进行优化的铸造专用钢时; 降低拒绝风险 | 必须审查铸造厂的冶金/可追溯性; 机械分布可能比锻钢更宽,除非经过重熔/热等静压处理 |
马氏体 / 沉淀硬化不锈钢 |
17-4ph (需要腐蚀或不锈钢表面的地方) | 老化后强度好; 与碳钢相比的耐腐蚀性; 合理的硬度 | 固溶处理 → 年龄 (沉淀) 达到所需的硬度; 有限的表面硬化适用性 | 选择用于腐蚀性环境或需要不锈钢表面和合理强度的地方 | 不同的磨损行为; 老化脆化问题; 不锈钢也更贵,并且可能需要不同的表面处理 |
| 局部感应淬火 (在中等合金芯上) | 任何具有局部感应淬火的中等合金芯材 | 将延展性核心与非常坚硬的接触表面相结合; 如果控制的话全局失真最小 | 散装 HT 核心 (如果需要) 然后在凸轮面上进行局部感应淬火/激光淬火 / 提示 | 很好的妥协: 铸件具有坚韧的核心,而接触面则经过适当硬化以提高耐磨性 | 过程控制对于避免硬化区出现裂纹或残余拉应力过大至关重要 |
特殊高疲劳钢 (飞机/比赛) |
300m, 改性镍铬钼钢 (演员阵容罕见) | 极高的强度和极高的抗疲劳性,其中减轻重量至关重要 | 复杂的 HT 循环; 通常仅通过锻造生产 + 热处理——铸造选项是小众的 | 稀有的, 用于要求最小质量和最大疲劳寿命的超高性能应用 | 非常昂贵,通常不用于铸件; 铸造能力和重熔要求很高 |
短期选型指导
- 如果凸轮/阀门接触处的磨损是主要失效模式→选择渗碳/表面硬化路线 (8620 / 20锰铬族) 或计划可靠的局部感应淬火.
- 如果体积疲劳强度 / 韧性是最重要的 (高负荷或高性能发动机) → 选择 Ni-Cr-Mo 淬硬合金 (例如。, 4340) 或采用 VIM/VAR 的高洁净度铸钢 + 时髦的.
- 如果需要耐腐蚀 (特殊环境) → 考虑 17-4PH 或不锈钢解决方案,但验证磨损行为和成本.
- 始终将合金选择与铸造能力相匹配——对于关键零件指定熔化路线 (VIM/VAR/ESR), 铸造后HIP (如果需要), 和明确的验收标准 (孔隙率, 机械学, NDT).
4. 合金钢专用熔模铸造工艺步骤
合金钢摇臂的熔模铸造遵循标准脱蜡流程,但进行了工艺修改,以应对钢的较高熔化温度和对污染的敏感性:
- 图案 & 门控设计: 由金属模具生产的蜡模; 为钢的凝固特性而设计的浇口和冒口.
- 集会 & 炮弹建筑: 施加多个薄陶瓷壳层并干燥; 钢材的外壳厚度更大,可以承受更高的浇注温度和热冲击.
- 脱瓦: 受控高压釜或蒸汽脱蜡, 然后将外壳干燥并预热.
- 预热 & 浇注: 外壳被预热至高温以减少热梯度; 使用受控浇注温度方案浇注钢材. 对于关键部位, 真空或可控气氛浇注 被使用.
- 冷却 & 昏死: 控制冷却以最大限度地减少热应力; 脱壳和浇口截止.
- 热处理 & 加工: 标准化, 淬火 & 脾气, 或指定的渗碳循环. 最终加工至关键尺寸, 表面处理和组装.
与有色铸造的主要区别: 陶瓷壳成分及厚度, 较高的预热和浇注温度, 以及更积极的金属清洁和脱氧实践.
5. 融化, 钢的脱气和熔体清洁实践
钢制摇臂要求内部清洁度高,以避免缩孔, 成为疲劳起始点的夹杂物和异质性. 推荐的熔化实践:
- 熔化路线: 真空感应熔化 (vim) 用于合金控制; 其次是真空电弧重熔 (我们的) 或电渣重熔 (ESR) 确保关键运行中的清洁度并减少宏观偏析.
对于不太关键的组件, 采用适当的助熔剂和控制的高质量感应熔炼就足够了. - 脱气 & 脱氧: 适当的脱氧策略以避免夹带的熔渣/焊接型夹杂物; 使用真空脱气或惰性氩气搅拌有助于去除溶解的气体.
- 夹杂物控制: 低硫, 控制锰和适当的助熔剂可减少硫化物夹杂物的形成.
- 合金添加物 & 化学控制: 应按受控顺序添加,以避免形成有害夹杂物的反应. 严格的电荷控制和光谱验证至关重要.
- 浇注环境: 真空或惰性气氛浇注可最大限度地减少再氧化和气体吸收; 专门用于渗碳钢, 限制氧暴露预渗碳.
清洁熔体减少铸造缺陷并显着提高疲劳寿命.
6. 图案, 工具和陶瓷外壳注意事项 (铸造设计)
熔模铸造设计 (DFIC) 摇臂必须通过稳健的铸造实践来平衡几何形状:
- 壁厚: 尽可能实现均匀的壁厚; 避免截面突然变化导致收缩集中或产生热点. 需要厚度过渡的地方, 使用大半径和圆角.
- 鱼片 & 半径: 承载连接处的大圆角可减少应力集中. 具有尖角的铸件容易出现微缩孔和裂纹; 圆角过渡也有助于蜡的流动.
- 门控 & 上升: 放置浇口以促进从关键面到冒口的定向凝固; 最小化浇口尺寸以减少返工,但确保充足的进料金属. 需要时使用放热冒口或绝缘套管.
- 核心打印 & 内部段落: 提供稳定的核心位置和充足的核心打印. 核心必须坚固耐用并能承受预热.
- 草稿 & 离别: 熔模铸造蜡模通常需要最小的拔模, 但工具应便于轻松除蜡和降低变形.
- 表面饰面 & 公差: 熔模铸造提供良好的表面光洁度; 指定关键接口表面的公差以允许最少的加工.
对于接触面 (凸轮/接触面), 指定后续硬化/精加工的表面光洁度目标和余量.
7. 凝固, 加料和孔隙度控制策略
孔隙率是疲劳部件的主要敌人. 关键策略:
- 方向固化: 设计浇注系统和冒口系统,使熔融金属流向最后凝固的区域. 使用寒意, 放热立管套, 或策略性地采用绝缘立管.
- 凝固速率的控制: 避免冷却过快,否则会滞留气体; 还要避免产生缩孔的热点. 预热外壳和控制冷却时间表有帮助.
- 氢气/气体控制: 熔化和浇注控制以减少溶解氢和氧含量. 尽可能采用真空脱气和惰性气体浇注.
- 热等静压 (时髦的): 对于高完整性运行, 铸造后的 HIP 可以通过均匀化微观结构来封闭内部缩孔并提高疲劳寿命. HIP 对于安全关键的发动机部件特别有价值.
- 立管放置 & 尺寸: 超大冒口提高了进给能力,但增加了机加工返工; 通过模拟优化.
使用铸造模拟工具 (CFD/凝固建模) 预测收缩并优化选通.
实施这些策略可降低缺陷率并提高机械可靠性.
8. 热处理, 表面硬化和机械性能定制
热处理和表面硬化是 用于定制熔模铸造合金钢摇臂性能的主要杠杆.
虽然铸造定义了几何形状, 热处理决定强度, 韧性, 疲劳性抗性, 磨损行为, 和维稳定性.
因为摇臂在循环载荷和高接触应力下工作, 热处理必须指定并精确控制.
- 标准化: 根据需要消除铸造应力并细化晶粒结构.
- 淬火 & 脾气 (用于淬透钢): 实现高强度和韧性; 选择回火温度以平衡韧性和硬度.
- 化石 / 案例硬化 (用于磨损表面): 对于渗碳材质, 受控渗碳,然后进行淬火和回火,产生坚硬的外壳和坚韧的核心.
对于凸轮凸角接触面至关重要. 过程控制: 表面深度, 碳概况, 残余应力管理至关重要. - 感应淬火或局部表面处理: 快速硬化凸轮或尖端表面,变形最小; 常用于仅接触面需要耐磨的情况.
- 硝化 / 氮碳共渗: 替代表面硬化提供耐磨性和更低的变形; 取决于合金兼容性.
- 压力缓解 & 最后的脾气: 机加工和装配后, 应力消除可减少机加工或局部硬化产生的残余应力.
指定铸造后热循环和工艺窗口 (温度, 冷却率, 淬火介质) 对于保证合金的性能至关重要.
9. 加工, 精加工, 装配和表面处理
即使是近净熔模铸件通常也需要在轴承表面进行机加工, 螺栓孔和密封面.
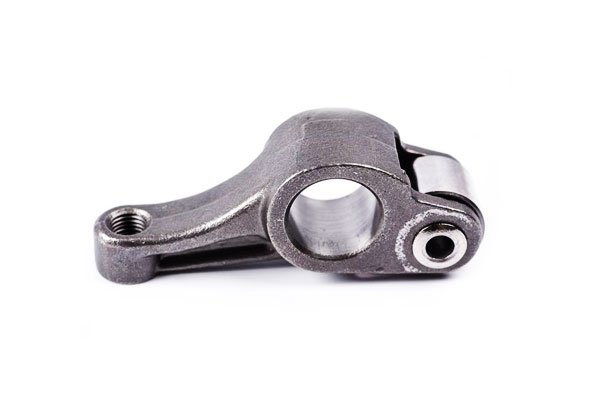
- 可加工性: 合金钢铸件是可加工的,但对于某些微观结构可能需要更坚固的工具和更低的速度. 经常使用硬质合金刀具和冷却液策略.
- 关键表面处理: 凸轮接触面和枢轴面需要精细的光洁度和精确的几何形状; 研磨, 拍打, 或可采用喷丸处理.
- 射击: 产生有益的压缩残余应力,以提高关键表面的疲劳寿命. 必须加以控制以避免喷丸过度或变形.
- 装配配合 & 热处理顺序: 通常, 整体热处理先于关键表面的最终磨削和机加工; 粗加工后可能会进行一些局部硬化.
协调装配公差与热处理变形裕度. - 涂层和润滑: 当腐蚀或摩擦是一个问题时, 涂上适当的涂层 (磷酸盐, PVD, 薄硬涂层) 并指定维修润滑方式.
精心规划的制造流程可最大限度地减少返工并确保使用寿命.
10. 成本, 交货时间和供应链考虑因素与锻造和机加工
- 成本结构: 熔模铸造模具 (蜡死) 与锻造相比,前期成本适中,但每个零件的精加工成本较低 + 复杂形状的加工.
对于非常大的产量, 由于较低的单位材料成本和较高的机械性能,锻造可能变得更加经济. - 交货时间: 熔模铸造模具比锻造模具更快; 然而, 炮击, 浇注和热处理周期增加了加工时间.
适用于中低产量和频繁的设计变更, 熔模铸造通常是首选. - 供应链: 选择具有铸钢能力的铸造厂 (VIM/VAR/HIP) 和发动机零件的经验. 当数量/风险需要时指定可追溯性和双重来源.
- 可持续性 & 废料: 熔模铸造产生的切屑废料较少,但必须对壳废料和陶瓷处置进行管理; 废钢具有高度可回收性.
生命周期成本分析(包括较轻摇臂带来的燃油效率收益)通常有利于某些设计的铸造路线.
11. 结论
熔模铸造合金钢摇臂代表了 成熟且持续优化的制造解决方案 适用于现代发动机和机械系统.
通过将失蜡工艺的几何自由度与精心挑选的合金钢和严格控制的冶金实践相结合, 制造商可以生产满足严格强度要求的摇臂, 疲劳生活, 戴阻力, 和尺寸准确性.
从技术角度来看, 性能不仅仅取决于选角, 但由 整个流程链: 合金选择, 熔体清洁度, 外壳和浇口设计, 凝固控制, 热处理, 表面硬化, 加工, 和检查.
当这些元素正确整合时, 熔模铸造合金钢摇臂可实现与锻造件相当的可靠性,同时具有设计灵活性的优势, 重量优化, 复杂几何形状的成本效率.
常见问题解答
摇臂为何采用熔模铸造而不是锻造?
熔模铸造在以下情况下是首选: 复杂的几何形状, 集成功能, 和近净形状 需要.
减少了机械加工, 实现轻量化设计, 对于中小产量来说具有成本效益. 对于非常大的产量或需要最大定向晶粒流时,锻造仍然受到青睐.
熔模铸造摇臂是否足够坚固,适合高负载发动机?
是的——当使用正确的合金时, 融化练习, 热处理, 和检查制度的使用.
和 Ni-Cr-Mo 或渗碳合金钢, 和可选的 HIP, 铸造摇臂可满足高疲劳和强度要求.
铸造合金钢摇臂最常见的失效模式是什么?
最常见的失败是 内部孔隙或表面应力集中处引发的疲劳裂纹.
熔体清洁度可以缓解这种情况, 凝固控制, 时髦的, 慷慨的鱼片, 以及喷丸等表面处理.
哪种合金钢在凸轮或阀门接触处的耐磨性最好?
渗碳钢 (例如。, 8620-类型合金) 或首选局部感应淬火钢. 他们提供了一个硬, 耐磨表面,同时保持坚韧的核心.
熔模铸造摇臂是否始终需要 HIP?
不. HIP 推荐用于 高性能或安全关键型应用 需要最大疲劳寿命的地方. 对于许多标准应用, 适当的门控, 融化质量, 无需 HIP,NDT 就足够了.
热处理如何影响摇臂性能?
热处理控制 力量, 韧性, 疲劳性抗性, 和佩戴行为.
不正确的淬火, 脾气, 或渗碳循环会导致变形, 脆性, 或过早失效, 使过程控制变得至关重要.