У Инвестициони ливење, дрво воска премошћује прављење шара и изградњу шкољки. Ако је дрво лоше састављено, најбољи воштани узорак и најбоља шкољка на свету неће вас спасити.
Видео сам дрвеће које је добро изгледало на сталку и пропало у аутоклаву. Видео сам дрвеће са савршеним размаком, али лошим вратима, а одливци су изашли са порозношћу скупљања којој је било потребно три дана да се дијагностикује.
Склапање воштаног дрвета није само „лепљење шара на спруд“. То је прва стварна одлука о улазу у процес.
Контролише проток метала, храњење, секвенца очвршћавања, покривеност љуске, ефикасност депаравања, и димензионална стабилност.
У реду, а остатак процеса постаје предвидљив. Схватите погрешно, а ви ћете се борити против недостатака током целе производње.
Овај водич покрива комплетан процес састављања — од провера пре монтаже до складиштења и транспорта — са практичним подацима и правилима у радњи која сам користио деценијама.
1. Шта је монтажа воштаног дрвета у инвестиционом ливењу?
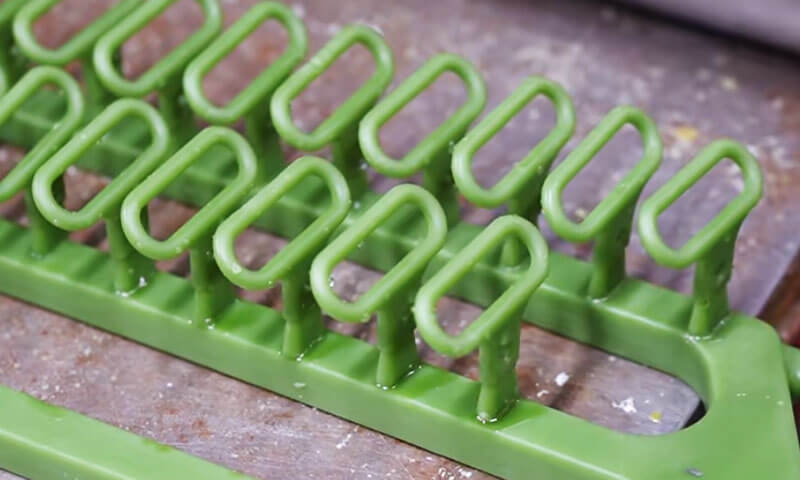
Састављање воштаног дрвета је процес спајања појединачних воштаних узорака, капија, тркачи, и централни излив или склоп чаше за изливање у комплетан скуп воска, обично се назива воштано дрво или шаблонско дрво.
Састављено дрво служи као образац за накнадну производњу керамичких шкољки. Током изградње гранате, дрво воска се више пута потапа у керамичку кашу и облаже ватросталном штукатуром.
Након што се шкољка довољно осуши, восак се уклања, а преостала керамичка шкољка формира шупљину у коју се сипа растопљени метал.

2. Припрема пре монтаже воштаног дрвета
Квалитет готовог воштаног дрвета почиње пре него што се направи први спој. Инспекција узорка, припрема спруе, чистоћа алата, и контрола животне средине утичу на стабилност процеса монтаже.
Прегледајте узорке воска, Спруес, и Гате Цоннецтионс
Пре монтаже, прегледајте сваки узорак воска, спруе, и компонента капије.
Дефектне шаре треба идентификовати и издвојити, а не уградити у дрво и касније открити.
Обратите посебну пажњу на следеће услове:
| Инспецтион Итем | Шта проверити | Потенцијална последица ако се занемари |
| Паттерн геометрија | Варпаге, дисторзија, недостајуће карактеристике, и одступања димензија | Нетачне димензије ливења или непотпуна геометрија |
| Восак површине | Пукотине, мехурићи, огреботине, контаминација, и површинских оштећења | Површински дефекти пренети у керамичку шупљину |
| Капија везу области | Вишак воска, бурри, неравне површине, и оштећена контактна лица | Лоши зглобови, продирање каше, или дефекти шкољке |
| Спруе и сипајући глава | Флатнесс, правост, пукотине, и конзистентност димензија | Неусклађеност, нестабилна монтажа, и недоследно гајтинг |
| Восак материјал стање | Претерана мекоћа, крхкост, или деформације | Отказивање зглоба или нестабилност димензија |
Глава за изливање заслужује посебну пажњу. У пракси, лако је концентрисати се на појединачне шаре и превидети централни излив.
Међутим, искривљени или неравни излив може утицати на поравнање сваке компоненте причвршћене за њу.
Такође може створити неуједначену геометрију спојева и отежати конзистентно позиционирање комплетног дрвета током изградње шкољке.
Пре придруживања, уклонити остатке воска и избочине са спојних површина.
Спојна лица треба да буду чиста, правилно усклађени, и без недостатака који би могли да спрече интимни контакт.
Тамо где су захтеви за димензионисањем строги, користите одобрене инспекцијске мераче или уређаје да бисте проверили критичне димензије шара и изливника уместо да се ослањате искључиво на визуелну процену.
Припремите алате и радни простор
Типични алати за састављање воштаног дрвета укључују:
- Пегле за заваривање воском са контролисаном температуром или загрејани алати за спајање.
- Очистите ножеве, стругачи, и алати за подрезивање.
- Монтажна опрема, држачи за позиционирање, и мерила за поравнање.
- Погодни сталци или тацни за подупирање завршених стабала.
- Одобрени восак за поправку и алати за исправљање мањих неправилности зглобова.
Алати не смеју бити нагомилани восак, карбонизовани остатак, уље, и други контаминант. Прљави алати могу пренети страни материјал на површину воска или унети честице у спојеве.
Препоручена температура околине за операцију монтаже у испорученој производној процедури је 18–28°Ц.
Овај асортиман пружа практичну полазну тачку за контролу животне средине, али стварни оперативни прозор треба да буде валидиран за формулацију воска, димензије шаблона, и услове биљке.
Одржавајте радни простор чистим, сува, и адекватно проветрена. Избегавајте директну сунчеву светлост, локализовани извори топлоте, јаке температурне флуктуације, и прашњави услови.
Прекомерна топлота може омекшати узорке воска, док промене температуре могу изазвати померање димензија.
Прашина или уље на површини узорка могу ометати влажење керамичке суспензије и допринети дефектима шкољке.
Потврдите одобрени распоред стабла и параметре процеса
Пре почетка производње, потврдите монтажни цртеж или одобрену спецификацију процеса.
Број шара по стаблу, број слојева, позиције капије, димензије тркача, а оријентацију узорка треба успоставити према пројекту ливења.
Исправна конфигурација стабла зависи од неколико фактора:
- Индивидуална величина и тежина ливења.
- Дебљина зида и геометријска сложеност.
- Легура и услови изливања.
- Потребан обим производње.
- Капацитет керамичке шкољке и ограничења при руковању.
- Захтеви за пуњење и храњење метала.
- Доступан простор за потапање, штукатура, сушење, и депаратирање.
Додавање више шаблона једном стаблу може побољшати излаз по љусци и смањити број производних циклуса.
Међутим, преоптерећено дрво може бити тешко за руковање, може постати механички нестабилан, и може угрозити изградњу шкољке или довод метала.
Циљ није да се максимизира број шара на сваком стаблу. То је постизање најбоље равнотеже између ефикасности производње, квалитет љуске, перформансе пуњења, и принос ливења.
3. Процес склапања воштаног дрвета: Корак по корак
Састављање воштаног дрвета захтева поновљиве технике спајања и прецизно позиционирање.
Мале варијације у квалитету зглобова, угао капије, или размак између узорака може постати значајан када се помножи у великој производној серији.
Корак 1: Поставите Спруе и успоставите референцу
Причврстите централни излив или склоп за изливање у одобрено причвршћење. Проверите његову равност, вертикално поравнање, и стабилност пре причвршћивања шаблона.
Спруе делује као главна структурна референца за дрво. Ако се нагиње или помера током склапања, резултујући распоред шаблона може постати неуравнотежен или неконзистентан.
За поновну производњу, наменска опрема је често вредна труда. Помаже у одржавању предвиђене оријентације узорка, висина нивоа, позиција капије, и укупне димензије стабла, посебно када више оператера саставља исту породицу делова.
Корак 2: Причврстите шаблоне помоћу контролисаног заваривања воском
Причврстите сваки узорак на одговарајућу капију или водилицу користећи одобрену методу спајања воском.
Веза треба да обезбеди довољну чврстоћу везивања без оштећења узорка или изобличења његове геометрије.
Посебно су важна два услова:
- Недовољна топлота:Спојне површине можда неће бити довољно спојене, остављајући слаб интерфејс или скривену празнину.
- Прекомерна топлота:Восак се може претерано отопити, изазивајући локални колапс, димензионална изобличења, или увећани зглоб.
Тачна температура и време контакта зависе од материјала воска, спојни пресек, дизајн алата, и начин склапања.
Не постоји јединствена универзална температура заваривања прикладна за сваки систем шаблона.
Током придруживања, уверите се да су спојне површине правилно поравнате и да имају пун контакт. Избегавајте да се ослањате на мали воштани мост за држање великог или тешког узорка на месту.
Након придруживања, дозволите да се спој стабилизује пре него што примените додатну силу или причврстите суседне шаре.
Корак 3: Прегледајте и завршите сваки спој
Чврсти воштани спој треба да буде континуиран, сигуран, и без празнина, рупе, или непотпуна фузија.
Након придруживања, уклоните вишак воска одговарајућим алатом за подрезивање. Глатке неправилне избочине без резања у шаблон или смањења потребног попречног пресека капије.
Када се мала површинска депресија или зазор може исправити према одобреном поступку поправке, користите компатибилан восак за поправку и вратите профил споја.
Немојте једноставно прекрити структурно слаб спој танким слојем воска.
| Дефект зглоба | Вероватан узрок | Препоручена исправка |
| Видљиво јаз | Лоше уклапање или недовољна топлота | Прерадите спој да бисте добили потпуни контакт |
| Слабо или лабав везу | Неадекватна фузија или недовољна површина везивања | Поново се придружите под контролисаним условима и проверите стабилност |
| Претерано восак нагомилавање | Прегревање или лоше подрезивање | Уклоните вишак воска без оштећења зглоба |
| Искривљено образац близу тхе јоинт | Прекомерна топлота или механичка сила | Замените или поправите шаблон према критеријумима димензија |
| Пинхолес или мали шупљине | Непотпуна фузија, заробљени ваздух, или површинске контаминације | Прегледајте спој и поправите га или замените према потреби |
Зглоб који изгледа глатко није нужно јак. За критичне или тешке обрасце, користите одобрену проверу механичке стабилности или валидирану процедуру склапања уместо да се ослањате само на изглед.
Корак 4: Распоредите узорке са одговарајућим размаком
Размак између узорака одређује да ли керамичка суспензија може да досегне све потребне површине и да ли ватростална штукатура може да формира непрекидну шкољку око дрвета.
Испоручено упутство за процес наводи минимални размак од 10 мм између суседних воштаних шара.
Ово третирајте као почетни захтев за описани процес, није универзално правило за све геометрије ливења.
Потребан зазор се мора проверити у односу на облик шаре, материјали за изградњу шкољки, вискозитет каше, величина честица штукатуре, и способност склопа да се оцеди и осуши.
Недовољан размак може довести до:
- Непотпуна покривеност кашом између суседних шара.
- Заробљени ваздух или слабо влажна подручја.
- Неравномерна дистрибуција ватросталне штукатуре.
- Локална варијација дебљине шкољке.
- Тешко уклањање воска и неадекватно чишћење шкољке.
- Пуцање шкољке или локални квар током депаравања и печења.
Размак треба проверити на најближим тачкама између шара, не само између њихових средишњих линија или веза капија.
Сложени одливци са ребрима, дубока удубљења, или истурене карактеристике могу захтевати више простора од једноставних облика.
Истовремено, превелик размак може повећати величину шкољке, потрошња керамике, и количину потребног простора у опреми за потапање и сушење.
Одговарајући аранжман је онај који одржава поуздану покривеност шкољке док испуњава одобрене захтеве производње и затварања.
Корак 5: Одржавајте уравнотежену и доследну геометрију стабла
Распоредите шаре симетрично тамо где дизајн ливења дозвољава. Распоредите тежину око централне цеви, одржавати доследан размак између нивоа, и избегавајте непотребне концентрације тешких компоненти на једној страни.
Неуравнотежено дрво може бити тешко за транспорт и потапање. Може да се нагне током изградње шкољке или да изазове неједнака механичка оптерећења на спојевима и учвршћењима.
Како се керамичка шкољка суши, померање или изобличење могу утицати на дебљину љуске и конзистенцију димензија.
За дрвеће које садржи одливке различитих величина или тежина, следите одобрени распоред уместо да форсирате савршено симетричан распоред.
Функционални захтеви—укључујући затварање, храњење, покривеност љуске, и приступ за инспекцију – имају приоритет над визуелном симетријом.
Корак 6: Проверите оријентацију капије и изглед капије
Оријентација капије мора да прати одобрени дизајн капије. Процедура извора препоручује нагиб надоле од приближно 30°–45° између капије и главног клизника за конвенционалне ливење.
Овај опсег може бити корисна почетна референца, али то није апсолутни захтев за сваки ливење.
Угао и попречни пресек врата морају се одредити према легури, геометрија компоненти, понашање пуњења, и захтеви за очвршћавање.
За танкозидне или мале сложене одливе, угао ће можда морати да се смањи. Већи или тежи одливци могу захтевати другачији распоред, у складу са дизајном капије.
Требало би да има добро дизајниран систем капија и тркача:
- Испоручите растопљени метал у шупљину без непотребних ограничења протока.
- Смањите турбуленцију и смањите ризик од увлачења ваздуха или оксидног филма.
- Обезбедите адекватно снабдевање металом током пуњења и очвршћавања.
- Избегавајте стварање неповољних врућих тачака или изолованих региона које је тешко хранити.
- Пустите да се восак исцеди током депаравања без стварања заробљених џепова.
Коначни распоред треба да буде заснован на валидираном дизајну улаза у ливници, инжењерски прорачуни, симулација где је то прикладно, и производних резултата.
Корак 7: Прегледајте захтеве за проток метала и храњење
Дрво воска мора тачно да репродукује предвиђени систем уласка и храњења.
Због тога треба проверити склоп узорка у односу на очекивани редослед пуњења и понашање очвршћавања.
Уопштено, дизајн затварача треба да помогне у избегавању превременог замрзавања на критичним путевима протока и да подржи напајање региона који захтевају додатни течни метал током очвршћавања.
Дебели делови и термалне вруће тачке заслужују посебну пажњу јер могу бити подложни порозности скупљања ако је храњење неадекватно.
Међутим, није довољно претпоставити да ће одређени распоред стабала аутоматски произвести усмерено учвршћивање.
Резултат зависи од легуре, дебљина секције, температура љуске, Температура изливања, гајтинг димензије, и друге процесне варијабле.
Централни извод и систем клизача такође морају остати отворени и одговарајуће величине. Лоши зглобови, прекомерно накупљање воска, или погрешно постављена капија може променити предвиђени пут протока.
Пре пуштања дрвета, проверите да ли састављени изглед одговара одобреном цртежу и да ниједна веза није случајно блокирана или смањена током сечења.
4. Инспекција квалитета монтаже воштаног дрвета
Свако завршено дрво воска треба да прође инспекцију пре него што се пресели у зграду керамичке шкољке.
Инспекција није само коначна визуелна провера; то је верификација да је склоп усаглашен са одобреним пројектом процеса.
Визуелна и површинска инспекција
Прегледајте цело дрво за:
- Пукотине, варпаге, недостајуће карактеристике, и оштећене шаре.
- Лабави или непотпуно спојени спојеви.
- Празнине, рупице, и прекомерно накупљање воска.
- Прашина, уље, остаци воска, и друге контаминације.
- Неуједначен размак шара и недоследна оријентација капије.
- Оштећења настала током монтаже или сечења.
Користите адекватно осветљење и прегледајте регионе између шара, око раскрсница капија, а у близини централног излива. Ове локације су посебно склоне грешкама у монтажи.
Стабилност и поравнање структуре
Нежно проверите да ли дрво има лабаве шаре и нестабилне спојеве. Избегавајте прекомерно тресење или силу која би могла оштетити иначе прихватљиве везе.
Проверите следеће:
| Цхецкпоинт | Прихватање Разматрање |
| Спруе поравнање | У оквиру одобрених захтева за равност и вертикалност |
| Паттерн оријентација | Одговара монтажном цртежу или спецификацији процеса |
| Јоинт снага | Нема лабавости, одвајање, или видљиво непотпуно везивање |
| Дрво баланс | Стабилан током нормалног руковања и операција изградње шкољке |
| Паттерн размак | Испуњава одобрени минимални размак, укључујући и 10 мм референце где је применљиво |
| Капија угао | У складу са наведеним дизајном врата |
| Паттерн цоунт | Тачан број делова по стаблу, без недостајућих или додатних компоненти |
Где је дрво велико или садржи тешке шаре, користите одговарајућу потпорну опрему и методе руковања.
Дрво не треба прихватити само зато што стоји усправно на клупи; такође мора да издржи нормалне операције преноса и потапања без неприхватљивог померања.
Проверите усклађеност процеса и следљивост
Пре ослобађања, потврдите да дрво одговара тачном броју дела, ревизија, пут легуре, и производна серија.
Забележите релевантне параметре склапања када је потребно, укључујући и број шара, конфигурација стабла, оператер или радна ћелија, резултат инспекције, и сва одобрена одступања.
За поновну производњу, стандардизована упутства за рад и референтна опрема помажу у смањењу варијација од оператера до оператера.
Они такође олакшавају истраживање недостатака када одређена конфигурација стабла производи недоследан квалитет љуске или резултате ливења.
5. Складиштење и руковање састављеним воштаним стаблима
Дрво воска које прође инспекцију и даље може постати неусаглашено ако се погрешно складишти или транспортује.
Восак је осетљив на температуру и механичко оптерећење, па чак и незнатна деформација може утицати на димензије ливења или пристајање керамичке шкољке.
Препоручени услови складиштења
Испоручени производни поступак препоручује складиштење састављених стабала воска не дуже од 48 сати пре следеће операције.
Ово треба третирати као циљ контроле специфичан за биљку, а не као универзалну границу рока трајања.
Прихватљиво време држања зависи од формулације воска, геометрија узорка, Услови животне средине, и димензионалне захтеве одливака.
Препоручене праксе укључују:
- Поставите завршена стабла на чисто, равни регали или наменска транспортна средства.
- Држите дрвеће у једном слоју осим ако валидирани систем подршке не дозвољава други аранжман.
- Спречите притисак на слагање или контакт између суседних узорака.
- Одржавајте стабилну температуру и влажност у оквиру утврђених граница биљке.
- Заштитите дрвеће од директне сунчеве светлости, грејачи, и других локализованих извора топлоте.
- Одржавајте простор за складиштење чистим и без прашине, уље, и контаминације из ваздуха.
- Јасно идентификујте свако дрво да бисте спречили мешање бројева делова или серија.
Избегавајте претпоставку да дрво воска остаје димензионално стабилно само зато што није дошло до видљиве деформације.
За критичне компоненте, успоставити дефинисано максимално време држања и прегледати дрво пре изградње шкољке ако је период складиштења продужен или услови околине одступају од захтева процеса.
Правилно руковање и транспорт
Пажљиво померајте стабла воска и подуприте их на централном изливу, база, или одређеног уређаја. Не подижите дрво тако што ћете ухватити појединачни узорак воска, капија, или карактеристика танких зидова.
Транспортна опрема треба да буде чиста, стабилан, и без оштрих ивица или избочина које би могле огребати или оштетити восак.
За тешка или сложена стабла, користите наменске подупираче који распоређују оптерећење без претераног притиска на појединачне зглобове. Одржавајте кретање глатко и избегавајте изненадне ударе, увијање, или непотребне вибрације.
После транспорта, прегледајте дрво за лабаве спојеве, оштећене шаре, и било какву промену у поравнању пре него што је пуштен у зграду шкољке.
6. Како побољшати конзистентност склопа воштаног дрвета у производњи
За произвођаче који више пута производе ливење за улагање, квалитет зависи од претварања индивидуалних вештина оператера у стабилну, документовани процес.
Стандардизујте опрему за монтажу и упутства за рад
Наменски уређаји за монтажу могу да контролишу поравнање спрудова, положај узорка, размак између нивоа, и оријентација капије.
Посебно су корисни за сложена стабла или велике наруџбине где је поновљивост важна.
Упутство за рад треба да дефинише:
- Одобрени распореди стабала и број узорака.
- Критичне локације спојева и методе спајања.
- Потребан размак шара и оријентација капије.
- Критеријуми инспекције за спојеве, поравнање, и стање површине.
- Руковање, складиштење, и захтеви за ослобађање.
Циљ је да се смање непотребне варијације без спречавања оператера да идентификују стварне недостатке или ескалирају необичне услове.
Контрола услова придруживања
Забележите и потврдите важне параметре спајања за сваки систем воска.
У зависности од методе, то може укључивати температуру алата, време контакта, стање воска, геометрија зглоба, и време хлађења или стабилизације.
Ако се квар више пута појављује на истом месту зглоба, проверите дизајн учвршћења и спојева као и технику руковаоца.
Проблем може бити узрокован лошим приступом, неадекватна контактна површина, или геометрија везе коју је тешко конзистентно саставити.
Пратите недостатке и повежите их са резултатима низводно
Користан програм побољшања не бележи само да ли је дрво воска прошло инспекцију.
Такође прати однос између услова склапања и накнадних грешака у шкољки или ливењу.
На пример:
- Поновљени дефекти шкољке око одређеног споја могу указивати на лошу завршну обраду споја.
- Оштећење шкољке у близини блиско распоређених шара може указивати на недовољан зазор или дренажу.
- Варијације димензија концентрисане на једној позицији стабла могу указивати на деформацију узорка или неконзистентно поравнање.
- Поновљена оштећења приликом руковања могу указивати на преоптерећено дрво или неадекватне потпорне елементе.
Преглед ових образаца помаже ливници да разликује проблеме везане за монтажу од дефеката узрокованих керамичким материјалима шкољке, депаратирање, пуцање, или изливање метала.
7. Често постављана питања о монтажи воштаног дрвета
Који је минимални размак између узорака воска?
Процедура производње која се разматра у овом водичу наводи минимални размак од 10 мм између суседних воштаних шара.
Ово је корисна почетна референца, али стварни зазор треба да се потврди у односу на геометрију дела, керамичка каша, величина штукатуре, захтеви за одводњавање, и процес изградње шкољке.
Сложени узорци могу захтевати већи размак да би се обезбедила потпуна покривеност премаза.
Који је препоручени угао између капије и главног излива?
Референтна процедура препоручује приближно 30°–45° нагиб надоле за конвенционалне ливење.
Одговарајући угао зависи од одобреног дизајна врата, геометрија ливења, легура, понашање пуњења, и захтеви за храњење.
Опсег не би требало да замени инжењерску валидацију за одређену компоненту.
Колико дуго може да се чува састављено воштано дрво?
Референтна производна процедура поставља максимални период складиштења од 48 сати. Ово треба потврдити за стварни систем воска и фабричко окружење.
Стабилна температура, одговарајућу подршку, чисто складиште, и заштита од механичких оштећења су од суштинског значаја током целог периода држања.
Зашто спојеви воштаног дрвета узрокују дефекте керамичке шкољке?
Непотпуна фузија, празнине, рупице, или прекомерно накупљање воска може променити геометрију локалне површине и ометати доследну покривеност кашом.
Муљ може ући у отворене празнине, док неправилни спојеви могу утицати на дренажу и локалну дебљину љуске. Ови услови могу повећати ризик од оштећења љуске током сушења, депаратирање, или пуцање.
Може ли се на свако дрво воска додати више одливака да би се смањили трошкови?
Само ако дрво остане механички стабилно и одобрени дизајн врата може да пружи потребне перформансе пуњења и храњења.
Додавање шаблона без провере размака, дрвена маса, покривеност љуске, а капацитет затварања може повећати отпад и смањити укупан принос ливења.
Најбоља конфигурација је она која минимизира укупне трошкове производње док доследно испуњава захтеве квалитета.
8. Закључак
Склапање воштаног дрвета је много више од повезивања појединачних воштаних узорака са централним каналом.
Он успоставља геометрију кластера узорака, квалитет зглобова, приступачност површина током изградње шкољке, и распоред гејт система.
Поуздан процес почиње звучним воштаним узорцима и равном, стабилан спруе.
Наставља се са контролисаним заваривањем воском, глатки и сигурни спојеви, адекватан размак шара, уравнотежена геометрија дрвета, и распоред улаза који прати одобрени дизајн пуњења и храњења.
Завршни преглед, пажљиво руковање, и контролисано складиштење затим чувају квалитет постигнут током склапања.
Из перспективе инжењера ливнице, најефикаснија стратегија је спречити дефекте у фази воска, а не покушати да их исправите након изградње шкољке или изливања.
Стандардизована опрема, обучени оператери, доследна инспекција, а следљиве контроле процеса помажу у смањењу дефеката који се могу избећи, побољшати принос ливења, и одржавати поновљив квалитет производа.
За произвођаче ливеног ливења, добро састављено воштано дрво је полазна тачка за здраву керамичку шкољку и поузданије завршно ливење.