
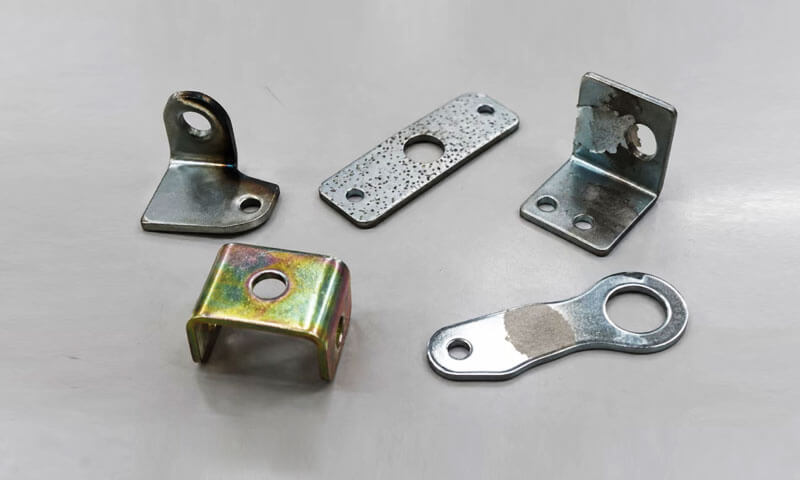
После много година на електричан линија, Научио сам једну ствар: дефект плоче ретко је проблем са једним параметром.
Пилинг није само „лоша адхезија“. Питтинг није само „прљаво купање“. Спаљивање није само „превише струје“. Варијације боја нису само „лоша пасивација“.
Сваки недостатак је видљиви крај ланца процеса. Ако јурите недостатак без праћења ланца, поправићете то недељу дана и поново ћете видети следећег месеца.
Зато најважније питање у решавању проблема са оплатом није „Шта је дефект?” али „Где је у том процесу пукнуо ланац? "
Овај чланак покрива пет недостатака које најчешће видим: љуштење, прикудан, гори, голе тачке, и варијације боја.
За сваки, Описаћу изглед, основни узроци, редослед решавања проблема, и поправке. Такође ћу објаснити зашто се исти дефект стално враћа — и како га зауставити.
1. Пилинг
Пилинг се јавља када нанесени метални премаз не успе да се адекватно веже за подлогу или за слој који лежи испод..
Типични знаци укључују локализоване пликове, подигнуте ивице, љуштење, или велике површине одвајања премаза након савијања, утицај, или руковање.
У производњи, љуштење је често проблем пре третмана, а не проблем времена наношења. Ако уље, оксид, хрђа, или други загађивачи остају на површини, депоновани метал не може да формира поуздану везу.
Премаз може у почетку изгледати прихватљиво, али касније се одвоји током машинске обраде, скупштина, топлотно излагање, или услуга.

Уобичајени узроци галванизованог пилинга
| Основни узрок | Механизам | Типични знаци |
| Непотпуно који се одвија | Уље и маст спречавају присан контакт између подлоге и нанесеног метала | Локализовани пилинг, често у контаминираним подручјима |
| Неадекватно киселина кисело или активирање | Оксиди, хрђа, или каменац остане на површини | Лоша адхезија преко погођених подручја |
| Унакрсна контаминација током испирање | Преостале хемикалије или загађивачи се преносе између процесних резервоара | Неправилни недостаци адхезије |
| Претерано кашњење после активирање | Активирана површина се реоксидише или контаминира пре наношења | Пилинг упркос очигледно прихватљивом чишћењу |
| Оксидирано или неприкладан супстрат | Основни материјал има нестабилно стање површине или је некомпатибилан са процесом | Поновљени недостаци приањања на одређеним материјалима или серијама |
| Сиромашан међуслој лепак | Интерфејс између узастопних депонованих слојева је слаб | Раздвајање између слојева премаза уместо на подлози |
Како решити проблеме са пилингом
Корак 1: Проверите ефикасност одмашћивања.
Проверите концентрацију чистача, температура, време третмана, и ниво контаминације.
Водоломни тест може помоћи у идентификацији остатака уља на одговарајућим подлогама, иако не замењује валидирани тест чистоће.
Корак 2: Прегледајте процес кисељења и активације.
Потврдите да одабрана хемија уклања релевантни оксид или каменац без претераног напада на основни метал.
Прекомерно кисељење такође може изазвати проблеме, укључујући храпавост, формирање смута, или ризици везани за водоник у осетљивим материјалима.
Корак 3: Проверите испирање између фаза процеса.
Лоше испирање може носити чистач, киселина, соли, или растворене метале у наредне резервоаре. Проверите квалитет воде за испирање, преливати, узнемиреност, и контрола извлачења.
Корак 4: Смањите непотребна одлагања пре облагања.
Успоставите контролисано максимално време преноса између активације и облагања. Чувајте активиране површине заштићене од сушења, контаминација, и оксидације.
Корак 5: Одредите стварни интерфејс квара.
Прегледајте ољуштену површину и, где је потребно, користите микроскопију или анализу попречног пресека да бисте утврдили да ли је дошло до раздвајања на интерфејсу супстрат/премаз или између слојева премаза.
Напомена инжењера
Увек почињем са одмашћивањем и испирањем. Девет пута од десет, љуштење је проблем чишћења, није проблем са оплатом. Ако тест ломљења воде не успе пре облагања, стоп—не стављајте део у каду.
2. Прикудан
Питтинг се одликује малим, удубљења налик на кратере на обложеној површини.
Јаме могу личити на рупице, а велика густина дефеката може учинити да премаз изгледа грубо или порозно.
Важна разлика је у томе што је удубљење удубљени дефект, не подигнута честица. Издигнути чворићи или грубе наслаге могу указивати на контаминацију честицама, дендритски раст, или други проблеми са таложењем.
Међутим, заробљене честице такође могу створити јаме, па визуелни преглед треба комбиновати са даљим прегледом.
Питтинг може настати у подлози, током предтретмана, или унутар саме купке за оплату.
Још један чест узрок су мехурићи гаса који се држе радног предмета, посебно када геометрија дела или оријентација сталка дозвољава да мехурићи остану заробљени.

Главни узроци галванизације
| Узрок | Како производи јаме | Шта проверити |
| Постојећи супстрат дефекти | Порозност ливења, корозивне јаме, огреботине, или удубљења остају видљива након облагања | Инспекција квалитета улазне површине и пре облагања |
| Неадекватно чишћење | Преостало уље, производи корозије, или друга контаминација омета равномерно таложење | Који се одвија, кисело, активирање, и испирање |
| Партицулате контаминација | Чврсте честице се уграђују у премаз или ометају локално таложење | Филтрирање купатила, филтер елементи, циркулацију, и чистоћа резервоара |
Мехурићи гаса приањају на површину |
Подручја покривена мехурићима добијају недовољно таложење метала | Оријентација дела, узнемиреност, влажење, и ослобађање гаса |
| Неуравнотежено купка хемија | Хемија изван оперативног прозора може изазвати грубе или неправилне наслаге | Анализа купатила и евиденција процеса |
| Претерано локални струја густина | Нестабилно таложење може допринети храпавости или повезаним површинским дефектима | Густина струје, геометрија, и електродистрибуције |
Практична метода за дијагнозу удубљења
Искусни инжињер за завршну обраду не претпоставља одмах да свака јама потиче из купке за оплату.
Први корак је да се утврди да ли је квар постојао пре облагања.
- Прегледајте подлогу пре обраде. Прегледајте долазеће делове и узорке за претходну обраду да бисте утврдили да ли су јаме већ присутне.
- Прегледајте огољене делове где је потребно. Ако се премаз може безбедно уклонити коришћењем валидираног процеса скидања, прегледајте изложену подлогу за заостале јаме.
Само скидање може да нападне или промени подлогу, па метода мора да одговара материјалу. - Проверите систем филтрације. Прегледајте елементе филтера, проток циркулације, стање пумпе, резервоарске наслаге, и потенцијални извори контаминације честицама.
- Прегледајте дистрибуцију кварова. Одредите да ли су јаме насумичне, концентрисане у удубљеним подручјима, повезане са одређеним оријентацијама, или ограничено на одређене серије.
- Процените ослобађање мехурића. Проверите оријентацију сталка, део дренаже, кретање решења, и да ли удубљени елементи могу да заробе мехуриће ваздуха или водоника.
Како спречити питтинг
- Побољшајте инспекцију улазног материјала и припрему површине.
- Одржавајте филтрацију и циркулацију у складу са захтевима добављача купатила.
- Уклоните муљ и нагомилане наслаге контролисаним одржавањем резервоара.
- Користите одговарајућа средства за влажење или друге одобрене адитиве за купање када то захтева процес.
- Оптимизујте оријентацију сталка и мешање да бисте спречили трајно везивање мехурића.
- Пратите хемију купатила и радне услове у оквиру наведених контролних граница.
За ливене компоненте, посебну пажњу треба обратити на порозност ливења и површински спојене шупљине. Галванизација прати доњу површину, а не поуздано елиминише њене недостатке.
Ако подлога садржи отворене поре или дубоке корозије, полирање, обрада, импрегнација по потреби, или други валидирани предтретман може бити неопходан пре облагања.
Инжењерски савет:
Мапа дефекта је често вреднија од опште визуелне процене. Снимите локацију, густина, и распоред јама по репрезентативним деловима.
Поновљиви образац може помоћи у разликовању порозности подлоге од заробљених мехурића или контаминације у купатилу.
3. Бурнинг
Горење је дефект оплате који се обично појављује на ивицама, оштри углови, избочине, и друге области где густина локалне струје постаје превисока.
Захваћени депозит може изгледати тамно, сива, грубо, прашкаста, или слабо консолидовани. У тешким случајевима, премаз може бити крхак или лабаво причвршћен.
Основни механизам је обично превелика локална густина струје у односу на способност каде да таложи звучни метал.
Иако укупна поставка струје може бити унутар нормалног радног опсега, стварна струја није равномерно распоређена по површини компоненте.
Оштри углови и избочене карактеристике имају тенденцију да концентришу електрично поље.
Ако ове области примају превише струје, локална стопа таложења може премашити практични радни прозор електролита, стварајући грубо или сагорело наслаге.

Уобичајени узроци паљења
| Основни узрок | Зашто се то дешава | Типична корективна радња |
| Претерано струја густина | Струја прелази опсег стабилног таложења купатила | Смањите густину струје и проверите ефективну покривену површину |
| Сиромашан рацк оријентација | Оштре карактеристике су директно окренуте ка аноди и примају концентрисану струју | Преоријентишите део или промените позиционирање сталка |
| недовољно анода удаљеност | Одређене области добијају несразмерно велику струју | Подесите размак између аноде и радног комада где је то практично |
| Неуравнотежено анода аранжман | Дистрибуција електричног поља је концентрисана око избочених делова | Поново поставите или редизајнирајте анодни распоред |
Неадекватна заштита |
Подручја јаке струје нису заштићена од прекомерне струје | Користите штитове, преграде, или помоћне електроде по потреби |
| Батх хемија споља спецификација | Ниска концентрација метала, неодговарајући нивои адитива, или друга одступања у хемији сужавају радни прозор | Анализирајте и вратите купку у њен специфицирани радни опсег |
| Сиромашан узнемиреност или маса трансфер | Услови локалног транспорта су недовољни за примењену струју | Оптимизујте мешање и кретање раствора |
Како решити проблеме са спаљивањем
1. Проверите густину струје уместо саме струје.
Израчунајте густину струје користећи стварну ефективну површину и методу израчунавања утврђену у процесу.
Проверите да ли је сложена геометрија изазвала локалну концентрацију струје чак и када је укупна струја нормална.
2. Проверите оријентацију сталка.
Одредите да ли су изгорела подручја окренута ка аноди директно или вире према њој. Мала промена у оријентацији понекад може значајно побољшати тренутну дистрибуцију.
3. Прегледајте положај и размак анода.
Упоредите растојање између аноде и различитих региона радног предмета. Проверите да ли распоред аноде ствара зону високе струје у близини углова или подигнутих делова.
4. Оцените заштитне и помоћне електроде.
Штитови, изолационе преграде, лопови, а помоћне аноде или катоде се могу користити за редистрибуцију струје, у зависности од процеса.
Исправно решење зависи од тога да ли је циљ смањење прекомерног таложења или побољшање испоруке струје у удубљене области.
5. Проверите радни прозор купатила.
Потврдите концентрацију метала, пХ где је применљиво, температура, адитивно стање, узнемиреност, и други параметри специфични за хемију у односу на спецификације добављача.
Напомена инжењера
Горење на ивицама је предвидљиво. Ако видите, немојте само спустити струју - проверите сталак.
Део који виси са оштром ивицом окренутом ка аноди ће изгорети чак и при „нормалној“ струји. Понекад је поправка једноставна преоријентација, не мењање купатила.
4. Баре Спотс
Гола места су подручја на којима није формиран потребан метални премаз, остављајући подлогу изложеном или прекривеном видљиво различитом површином.
Могу се појавити као изоловане мрље без плоча, неправилне површине са различитом бојом или сјајем, или танко обложене области које не испуњавају спецификације.
У производњи, голе тачке генерално захтевају истраживање у два правца: да ли је довољна струја стигла до тог подручја и да ли је површина хемијски спремна да прими талог.
Део може имати одличан електрични контакт, али и даље не може да се постави на место где заостало уље или оксид спречава таложење.
И обрнуто, савршено чиста површина може остати непокривена ако је рацк веза нестабилна или геометрија спречава адекватну испоруку струје.

Уобичајени узроци голих пега
| Узрок | Механизам | Инспецтион Фоцус |
| Сиромашан рацк контакт | Висок отпор контакта или нестабилна веза ограничавају струју | Контактне тачке, стезаљке, куке, и чистоћа регала |
| Прекинуто електрични пут | Струја не тече поуздано кроз компоненту | Излаз исправљача, каблови, рацк везе, и електрични континуитет |
| Остатак уље или маст | Контаминација спречава правилно влажење и таложење | Одмашћивање и провера чистоће површине |
| Оксиди или корозија производи | Супстрат није довољно активиран | Кисело, активирање, и стање површине пре облагања |
Локализована контаминација |
Погођена подручја одбијају раствор или инхибирају таложење | Пракса руковања, рукавице, опрема за пренос, и квалитет испирања |
| Дубоко удубљење или оклопљени геометрија | Густина локалне струје је прениска да би се таложила потребна дебљина | Геометрија дела, дизајн рацк-а, и дистрибуција струје |
| Неадекватно предтретман покривеност | Одређене површине се недовољно чисте или активирају | Покривеност спрејом, урањање, узнемиреност, и дренажу |
Решавање проблема са голим местима корак по корак
Корак 1: Проверите контакте сталка.
Потражите лабаве везе, оксидоване контактне површине, истрошене стезаљке, и контактне тачке са недовољним притиском.
Потврдите да контактна површина остаје адекватна током целог циклуса облагања.
Корак 2: Проверите електрични континуитет.
Прегледајте каблове, сабирнице, прикључци исправљача, и компоненте регала. Прегледајте евиденцију о струји и напону за прекиде или необичне флуктуације.
Корак 3: Прегледајте изложену подлогу.
Утврдите да ли је површина масна, оксидовано, кородирао, или на други начин контаминиран. Упоредите захваћено подручје са правилно обложеним регионом.
Корак 4: Истражите локалну геометрију.
Дубоке рупе, уски жлебови, удубљена лица, а заштићени региони могу имати ниску густину струје. Процените да ли позиционирање сталка или постављање електрода ограничава таложење.
Корак 5: Прегледајте редослед претходног третмана.
Потврдите да су релевантна подручја правилно одмашћена, испран, активиран, и без неприхватљивих одлагања пребачен у резервоар за оплате.
Инжењерски савет:
Огољене тачке које се насумично јављају преко целе полице сугеришу другачији проблем од голих места које се увек појављују унутар истог удубљења.
Случајни дефекти често оправдавају проверу стабилности контакта и контаминације; поновљиви геометријски недостаци захтевају ближе испитивање дистрибуције струје и приступ решењу.
5. Варијације боја
До варијација у боји долази када обложене компоненте приказују недоследне нијансе, осветљеност, сјај, или укупан изглед.
Типични примери укључују делове из исте серије који изгледају тамније или светлије, различите области једне компоненте које показују различите боје, или узастопне производне серије које имају приметно различите тонове.
Варијација боја је посебно важна за декоративне облоге, видљив хардвер, потрошачки производи, и компоненте са строгим захтевима за изглед.
Међутим, не свака разлика у боји указује на квар премаза. Значај зависи од система облагања, потребну завршну обраду, и да ли премаз испуњава своје функционалне спецификације.
На пример, поцинковани делови са премазом за пасивизацију или конверзију могу показати разлике у боји узроковане варијацијама у процесу накнадне обраде.
Системи од никла или хрома могу показати различите нивое сјаја због припреме подлоге, дебљина наслага, или храпавост површине.
Исправан дијагностички приступ је да се процени цео низ завршне обраде уместо да се одмах мења хемија купатила.

Главни узроци варијације боје галванизације
| Фактор | Како утиче на изглед | Шта проверити |
| Неравномерно премазивање дебљина | Различите дебљине наслага могу променити осветљеност, покривеност, или оптички изглед | Мерења дебљине на више локација |
| Другачије рацк позиције | Делови добијају различите дистрибуције струје због анодне удаљености и геометрије | Распоред регала и трендови специфични за позицију |
| Недоследно пасивација услови | Време, температура, концентрација, или стање купатила мења завршни премаз за конверзију | Евиденција о пасивацији и анализа купатила |
| Неадекватно испирање | Преостале хемикалије или контаминација мењају површину или ометају накнадни третман | Квалитет воде за испирање, проток, и преношење |
Неравномерно сушење |
Преостала вода, обрасци дренаже, или недоследно сушење може оставити мрље или променити изглед | Температура сушења, време, проток ваздуха, и део оријентације |
| Платинг-батх варијација | Промене концентрације метала, пХ, адитиви, контаминација, или услови рада мењају карактеристике депозита | Анализа купатила, евиденција допуне, и историјат одржавања |
| Супстрат варијација | Разлике у легури, храпавост површине, полирање, или услови ливења утичу на коначан изглед | Конзистентност улазног материјала и претходног третмана |
| Гледање и мерење услови | Осветљење, угао гледања, и површинска рефлексивност утичу на перципирану боју | Инспекцијско осветљење и поступак мерења |
Како истражити разлике у бојама
1. Измерите дебљину премаза.
Упоредите дебљину на репрезентативним локацијама на истој компоненти и на различитим позицијама сталка.
Користите одговарајући метод за комбинацију премаза/подлоге, као што је рендгенска флуоресценција (КСРФ) или друге валидиране технике мерења дебљине.
2. Прегледајте положај и оријентацију сталка.
Одредите да ли је тамније, упаљач, сјајније, или досаднији делови одговарају одређеним позицијама у сталку.
Доследне варијације везане за положај могу указивати на разлике у дистрибуцији струје или протоку раствора.
3. Проверите услове пасивирања или конверзијског премаза.
За системе који користе пасивизацију, превлаке за конверзију, или други накнадни третмани, проверите време лечења, температура, хемија, испирање, и услови сушења.
4. Процените квалитет воде за испирање и сушење.
Потражите водене тачке, хемијски остаци, непотпуна дренажа, и недоследно сушење. Дубоке шупљине и хоризонталне површине могу задржати течност дуже од изложених подручја.
5. Анализирајте купку за облагање.
Прегледајте концентрацију метала, пХ где је применљиво, адитиви, контаминација, температура, и евиденције допуне. Потврдите да процес остаје у границама које је навео добављач.
6. Стандардизирајте инспекцију изгледа.
Упоредите делове под доследним осветљењем, углови гледања, и услове инспекције. Тамо где је доследност боје критична, користите одобрене референтне узорке и објективно мерење боје.
Коришћење Л*а*б* и ΔЕ за контролу боје
За компоненте критичне за изглед, сама визуелна инспекција можда неће дати довољно поновљиве резултате.
Колориметар или спектрофотометар могу квантификовати боју користећи ЦИЕ Л*а*б* простор боја:
- Л* представља лакоћу, од црног ка белом.
- а* представља осу од зелене до црвене.
- б* представља осу плаво-жуто.
- ΔЕ представља израчунату разлику у боји између узорка и његове референце према одређеној методи мерења.
Тачна граница прихватљивости ΔЕ треба да буде договорена са купцем и потврђена за одговарајући систем премаза, супстрат, ниво сјаја, и услове мерења.
Не постоји једно ограничење ΔЕ погодно за сваки галванизовани производ.
За стабилну производњу, успоставити стандардни главни узорак као циљни изглед и користити граничне узорке за дефинисање прихватљивог визуелног опсега.
Забележите резултате мерења када је потребно, посебно када се пореде различите серије или истражују понављајуће жалбе.
Инжењерски савет:Ако разлика у боји прати положај полице, испитати дистрибуцију облагања и накнадне обраде.
Ако прати серију материјала, проверите подлогу и предтретман. Ако се јавља углавном након пасивирања или сушења, фокусирајте се на те фазе пре модификације купатила за примарну оплату.
6. Како дијагностиковати понављајуће дефекте галванизације
Дефект који нестаје након прераде, стрипинг, реплатинг, или подешавање резервоара – али се враћа неколико дана касније – обично указује да основни процес није идентификован или контролисан.
Искусни инжењери за завршну обраду траже узорке. Локација, тајминг, серија материјала, и однос према стању купатила често пружају кориснији доказ од самог изгледа дефекта.
Користите дистрибуцију дефеката да бисте идентификовали основни узрок
| Опсервед Паттерн | Вероватно истражна област | Препоручена радња |
| Дефекти концентрисан у фиксиран локацијама на тхе део | Анодни распоред, дизајн рацк-а, заклањање, густина локалне струје, или геометријска удубљења | Упоредите локације квара на деловима и прегледајте распоред електрода и сталка |
| Дефекти ограничена до а посебно материјал батцх | Квалитет подлоге, варијација легуре, дефекти ливења, или стање надолазеће површине | Упоредите материјалне сертификате, долазне инспекције, и резултате претходног третмана |
| Дефекти концентрисан у један смена | Оператер праксе, допуна, време третмана, контрола температуре, или подешавања опреме | Прегледајте евиденцију смена, евиденције процеса, и процедуре оператера |
Дефекти се повећавају како се стање купатила мења |
Састав купатила, контаминација, филтрација, или интервалима одржавања | Анализирајте купатило и упоредите резултате са историјским контролним подацима |
| Дефекти јављају насумично преко другачије рацк позиције | Повремени контакт, контаминација честицама, недоследно руковање, или нестабилних услова процеса | Проверите електричне везе, филтрација, и контроле руковања |
| Дефекти појавити се после пост-третман | Пасивација, испирање, сушење, или руковање | Проверити параметре после третмана и праксе преноса |
Структурисана истрага основног узрока
Када се појави квар, користите поновљиву процедуру уместо да правите неколико подешавања одједном.
- Садржи погођени производ. Идентификујте потенцијално погођену серију и спречите ослобађање неусаглашених делова.
- Документујте квар. Фотографишите репрезентативне делове и забележите тип дефекта, локација, озбиљност, серија материјала, положај регала, и време производње.
- Прегледајте историју процеса. Проверите радне параметре, анализе купатила, допуна, одржавање, и недавне промене процеса.
- Упоредите усаглашене и неусаглашене узорке. Потражите разлике у стању подлоге, предтретман, електрични контакт, дебљина премаза, и пост-третман.
- Тестирајте један по један сумњиви узрок када је то практично. Контролисана испитивања олакшавају утврђивање да ли корективна акција заиста решава проблем.
- Проверите резултат. Потврдите да је дефект смањен или елиминисан и да постоје други захтеви—као што је дебљина, лепак, отпорност на корозију, и изглед — остају прихватљиви.
- Ажурирајте контроле процеса. Ревидирати упутства за рад, инспекцијске тачке, распореди одржавања, или ограничења процеса како се проблем не би вратио.
Овај приступ је поузданији од истовремених промена струје, температура, хемија, и време наношења.
Ако се више променљивих мења заједно, постаје тешко утврдити које је подешавање решило дефект — или да ли је очигледно побољшање било привремено.
7. Спречавање дефеката галванизације кроз контролу процеса
Иако сваки недостатак има свој механизам, већина понављајућих проблема са галванизацијом може се пратити до варијација у ограниченом броју области процеса.
Робусни систем превенције стога треба да контролише комплетну секвенцу завршне обраде, од улазног прегледа материјала до коначног паковања.
Контролишите процес у свакој фази
| Фаза процеса | Кључне контролне тачке | Дефекти који се могу спречити |
| Инцоминг материјал инспекција | Порозност површине, корозија, огреботине, удубљења, конзистенција легуре | Прикудан, неуједначен изглед |
| Који се одвија | Чишћа концентрација, температура, време, контаминација | Пилинг, голе тачке, прикудан |
| Кисело и активирање | Хемија, време, температура, уклањање оксида, компатибилност супстрата | Пилинг, голе тачке |
| Испирање | Квалитет воде, проток, преливати, преношење, одводњавање | Пилинг, варијација боја, обојеност |
| Рацк утоваривање | Квалитет контакта, размак, оријентација, конзистентност учитавања | Голе тачке, гори, варијација боја |
| Овлашћење | Густина струје, температура, хемија у купатилу, узнемиреност, анодни распоред | Бурнинг, прикудан, неједнака дебљина, варијација боја |
| Филтрација и одржавање | Стање филтера, циркулацију, уклањање муља, праћење контаминације | Прикудан, грубе наслаге |
| Пасивација или пост-третман | Концентрација, време, температура, исперите, и услови сушења | Варијација боје, обојеност |
| Финал инспекција | Дебљина, лепак, изглед, перформансе корозије где је потребно | Детекција неусаглашеног производа |
Успоставите контролне границе и следљивост
Контрола процеса треба да буде заснована на захтевима специфичног система облагања, а не на општим подешавањима.
Густина струје, температура купатила, хемијска концентрација, пХ, време третмана, и сви нивои адитива имају оперативне прозоре зависне од хемије.
За конзистентност производње, води евиденцију о:
- Анализа и допуна купатила.
- Струја, напон, температура, и време лечења.
- Конфигурација сталка и положај утовара.
- Услови претходног третмана и испирања.
- Промене филтера, одржавање резервоара, и корективне радње.
- Дебљина премаза, лепак, изглед, и друге специфициране резултате прихватања.
Када се појаве недостаци, ови записи омогућавају тиму да упореди неусаглашене делове са претходно одобреном производњом и идентификује значајне промене процеса.
Прерада не сме да прикрије основни узрок
Скидање и поновно постављање може повратити неке неусаглашене компоненте, али прерада мора бити валидирана за подлогу и систем премаза.
Поновљено скидање може напасти основни материјал, промените димензије, оштетити површину, или стварају додатне ризике.
Одређени челици високе чврстоће и други осетљиви материјали такође могу захтевати посебну пажњу због водоничне кртости.
Пре прераде, утврдити да ли оригинална подлога може толерисати предложени процес и да ли завршни део још увек може да задовољи потребну дебљину премаза, лепак, отпорност на корозију, и димензионалне спецификације.
Ако се исти квар стално враћа, корективне мере треба да буду усмерене на процес који потиче, а не да се ослања на поновљене прераде.
8. Закључак
Пилинг, прикудан, гори, голе тачке, а варијације боја су међу најчешћим дефектима галванизације, али не деле једно универзално решење.
Најефикаснији метод за решавање проблема је комбиновани визуелни преглед, анализа локације дефекта, процесне евиденције, и циљано тестирање.
Утврђивање када и где настаје дефект помаже у разликовању проблема са супстратом од неуспеха претходног третмана, питања електродистрибуције, нестабилност купатила, и варијације након третмана.
За произвођаче, доследан квалитет галванизације зависи више од постизања потребне дебљине премаза.
Поуздани резултати захтевају контролисан предтретман, стабилна хемија у купатилу, одговарајући дизајн носача и аноде, ефикасна филтрација, доследан пост-третман, и документовани критеријуми инспекције.
Идентификовањем правог узрока и верификацијом корективних радњи, произвођачи могу смањити прераду, побољшати принос производње, и испоручују конзистентнији квалитет површине.
Често постављана питања
Који је најчешћи узрок љуштења код галванизације?
Слабо приањање узроковано непотпуним одмашћивањем, неадекватно кисељење, испирање контаминације, или прекомерно кашњење пре облагања. Чишћење и испирање су прве провере.
Како да разликујем удубљење од нодула или честице?
Питинг је удубљење или кратер. Подиже се чвор или честица. Прегледајте светлом ниског угла или микроскопом; скините премаз и проверите да ли дефект постоји на подлози.
Зашто се горење увек појављује на ивицама и угловима?
Зато што је густина струје највећа на ивицама и оштрим угловима. Решење је смањење локалне густине струје подешавањем струје, оријентација рацк-а, анодно растојање, или заклањање.
Шта узрокује голе тачке у галванизацији?
Гола места потичу од лошег контакта са сталком, прекинут струјни пут, површинска контаминација, или ниска густина струје у удубљеним областима. Прво проверите електрични контакт, затим стање површине.
Зашто се исти квар враћа након прераде?
Пошто основни узрок није идентификован. Пратите да ли је квар фиксна локација, у вези са материјалом серије, везан за смену, или везано за купање. Образац указује на узрок.
Могу ли поправити пилинг повећањем струје?
Не. Пилинг је проблем адхезије. Повећање струје може запалити премаз или погоршати дефект. Поправи чишћење, кисело, испирање, и прво време преноса.

