1. Введение
Пресная вода – определяющая ресурсная проблема XXI века. Более двух миллиардов человек уже живут в регионах, испытывающих нехватку воды, и по 2030, По прогнозам, глобальный спрос на пресную воду превысит предложение примерно на 40%.
На этом фоне, опреснение морской воды превратилось из нишевого промышленного процесса в стратегическую основу национальной водной безопасности..
Цифры рассказывают историю. Мировой рынок опреснения воды оценивался примерно в 18–20 миллиардов долларов США. 2024 и, по прогнозам, превысит сумму в долларах США. 35 миллиардов к началу 2030-х годов, растет со среднегодовым темпом роста примерно 7–9%.
Больше, чем 21,000 опреснительные установки теперь работают по всему миру, производство более 100 миллионов кубометров пресной воды в сутки.
На Ближний Восток и Северную Африку приходится примерно половина мировых мощностей., но самый быстрый рост сейчас происходит в Азиатско-Тихоокеанском регионе., Латинская Америка, и даже испытывающие дефицит воды регионы Европы и Северной Америки..
За каждым из этих заводов стоит цепочка поставок прецизионных компонентов.: насосы высокого давления, устройства рекуперации энергии, корпуса клапанов, трубы теплообменника, мембранные корпуса, импеллеры, и коррозионностойкие отливки.
Эти компоненты работают в самых агрессивных условиях промышленного строительства — в морской воде под высоким давлением., повышенные температуры, хлориды, растворенный кислород, и абразивные взвешенные вещества.
В этой статье рассматривается индустрия опреснения морской воды с точки зрения производитель прецизионного оборудования.
Он охватывает инженерные задачи, критические компоненты, стратегия выбора материала, производственные процессы, дизайн для технологичности, и возможности, которые ждут впереди.
2. Понимание отрасли опреснения морской воды
Опреснение морской воды удаляет растворенные соли и другие нежелательные компоненты из морской воды для получения пресной воды..
Процесс обычно включает забор морской воды., предварительная обработка, удаление соли, после лечения, и управление концентрированным остаточным потоком.
В промышленном опреснении преобладают два устоявшихся подхода.: мембранное разделение, в частности, обратный осмос морской воды (SWRO), и термическое опреснение, включая многоступенчатую флэш-дистилляцию (MSF) и многокорпусная дистилляция (С).
Их разные принципы работы создают разные требования к оборудованию и материалам..

Обратный осмос морской воды (SWRO)
SWRO использует полупроницаемые мембраны для отделения воды от растворенных солей..
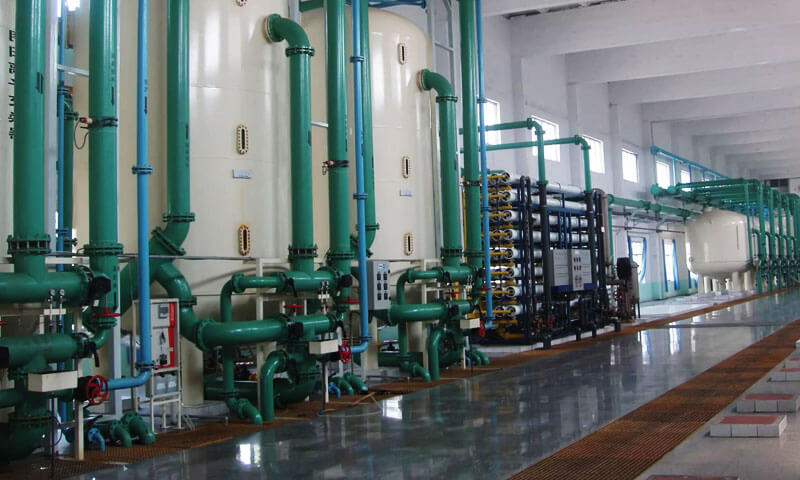
Насосы высокого давления обеспечивают давление, необходимое для прогона воды через мембраны., в то время как большая часть растворенных солей остается в потоке концентрата.
Типичный процесс SWRO включает в себя:
- Забор морской воды:Вода собирается через морскую или прибрежную водозаборную систему..
- Предварительная обработка:Скрининг, Фильтрация, и другие этапы очистки уменьшают содержание взвешенных твердых частиц и загрязнений, которые могут повредить или загрязнить мембраны..
- Насос высокого давления:Давление питательной воды увеличивается в соответствии с требованиями мембранной системы..
- Мембранное разделение:Вода проходит через мембраны, получение пермеата и потока концентрированного рассола.
- Рекуперация энергии:Подходящее оборудование рекуперирует часть энергии давления в концентрате..
- После лечения:Полученная вода кондиционируется для соответствия требуемым характеристикам качества воды..
Насосы высокого давления, корпуса клапанов, импеллеры, коллекторы, устройства рекуперации энергии, и компоненты, находящиеся под давлением, должны надежно работать в рамках этого процесса..
Поэтому выбор материалов и качество изготовления важны как для эксплуатационной надежности, так и для планирования технического обслуживания..
Рекуперация энергии особенно важна, поскольку она повторно использует энергию, оставшуюся в концентрате под давлением, а не позволяет этой энергии полностью рассеиваться..
Термическое опреснение
Термическое опреснение отделяет пресную воду путем испарения и конденсации..
Это особенно актуально в регионах с развитой тепловой инфраструктурой или там, где технологические условия благоприятствуют опреснению с помощью тепла..
К основным технологиям относятся:
Многоступенчатая мгновенная дистилляция (MSF):Нагретая морская вода проходит через последовательные камеры, в которых поддерживается постепенно более низкое давление..
Часть воды превращается в пар., который конденсируется для получения пресной воды.
Многоступенчатая дистилляция (С):Вода испаряется в результате нескольких эффектов, с паром из одной ступени, передающим тепло другой. Эта схема повторно использует тепловую энергию в ходе процесса..
На тепловых станциях используются теплообменники, компоненты испарителя, насосы, клапаны, трубопровод, поддерживает, и другое оборудование, которое должно выдерживать сочетание температур, соленая вода, масштабирование, и коррозия.
По сравнению с SWRO, термическое опреснение уделяет больше внимания теплопередаче, термическая стабильность, и устойчивость к деградации, связанной с температурой.
Соответствующий процесс зависит от наличия энергии., характеристики питательной воды, Требования к продукту-воде, и экономика проекта.
Предварительная обработка, Пост-обработка, и управление рассолом
Оборудование для опреснения выходит за рамки основной стадии разделения..
Системы предварительной очистки удаляют взвешенные вещества и снижают риск загрязнения мембраны или повреждения оборудования, расположенного ниже по потоку..
Процессы последующей обработки могут регулировать pH, добавить минералы, или иным образом привести воду продукта в соответствие с ее предполагаемым использованием..
Управление рассолом также является важной частью проектирования завода.. Концентрат содержит повышенную концентрацию солей и может содержать остатки химикатов для обработки..
Меры по обращению и сбросу должны учитывать местные экологические требования., условия приема воды, и характеристики технологического потока.
С точки зрения производства, эти вспомогательные системы требуют надежных корпусов фильтров., корпуса клапанов, коллекторы, арматура, химически-дозирующие компоненты, и другое оборудование для обработки жидкостей.
Сравнение основных технологий опреснения
| Фактор | Обратный осмос морской воды | Термическое опреснение |
| Разделение принцип | Мембранное разделение под действием давления | Испарение и конденсация |
| Начальный энергия требование | Электроэнергия для насосов и сопутствующего оборудования | Тепловая энергия, вместе с электроэнергией |
| Критический оборудование | Насосы высокого давления, мембраны, клапаны, устройства рекуперации энергии | Испарители, теплообменники, насосы, клапаны |
| Основной действующий обеспокоенность | Целостность давления, засорение мембраны, коррозия, потребление энергии | Теплопередача, масштабирование, коррозия, термический велосипед |
| Производство приоритеты | Точные гидравлические компоненты, целостность давления, совместимость материалов | Тепловая стабильность, коррозионная стойкость, стабильность размеров |
| Общий проект соображения | Производительность мембраны, использование энергии, качество питательной воды | Доступность тепла, температурный режим, интеграция процессов |
Ни один из этих процессов не является универсально предпочтительным для каждого проекта.. Выбор технологии должен отражать конкретный источник воды., энергоснабжение, требуемая мощность, условия окружающей среды, и стоимость жизненного цикла.
3. Основные инженерные проблемы в оборудовании для опреснения морской воды
Опреснение морской воды представляет собой комбинацию механических, химический, и оперативные проблемы.
Компонент может испытывать одновременно несколько механизмов деградации., поэтому выбор материалов и производственный контроль должны отражать всю среду обслуживания..
Хлоридная коррозия
Морская вода содержит высокую концентрацию ионов хлорида., которые могут способствовать локализованной коррозии в чувствительных сплавах..
Наиболее актуальные формы включают питтинговую коррозию., щелевая коррозия, и хлоридное коррозионное растрескивание.
Питтинг может возникнуть при локальных дефектах пассивной поверхности.. Щелевая коррозия может развиваться в узких зазорах вокруг прокладок., крепежные детали, депозиты, или плохо промытые участки.
Коррозионное растрескивание под напряжением требует сочетания восприимчивого материала., подходящая агрессивная среда, и растягивающее напряжение.
Для производителей, последствия выходят за рамки выбора коррозионностойкого сплава..
Кастинг корректность, Поверхностное состояние, геометрия щели, качество обработки, и контакт с разнородными металлами могут повлиять на производительность компонентов..
Высокое давление и механическая нагрузка
В системах SWRO используется насос высокого давления для преодоления осмотического давления морской воды и достижения требуемых характеристик мембраны..
Следовательно, выбранные корпуса насосов, корпуса клапанов, коллекторы, и соединительные компоненты должны удовлетворять жестким требованиям по давлению и механическим требованиям..
Критические соображения проектирования включают в себя:
- Толщина стенки и локальные концентрации напряжений
- Геометрия фланцев и болтовых соединений
- Деформация, связанная с давлением
- Правильность литья и внутренние разрывы
- Точность размеров уплотняющих поверхностей
- Требования к проверкам и испытаниям под давлением
Компонент может соответствовать размерному чертежу, но оставаться непригодным, если его материал, качество литья, или механические свойства не соответствуют проектной спецификации.
Эрозия, Кавитация, и износ, вызванный жидкостью
Крыльчатки насосов и другие компоненты, контактирующие с потоком, могут повредить поверхность из-за скорости жидкости., взвешенные частицы, и местные изменения давления.
Эрозия связана с потерей материала, вызванной текущими жидкостями и увлеченными частицами.. Кавитация возникает, когда пузырьки пара образуются и схлопываются в областях низкого давления., создание локализованных ударов, которые повреждают поверхность.
Эти механизмы зависят от гидравлической конструкции, а также свойств материала.. Геометрия лезвия, переходы потока, обработка поверхности, рабочая точка, и наличие взвешенных твердых частиц влияют на производительность.
По этой причине, для прочной крыльчатки требуется нечто большее, чем просто прочный сплав.
Также требуется точная геометрия., соответствующая обработка поверхности, достаточная целостность отливки, и обработка необходимых функциональных интерфейсов.
Накипь и загрязнение
Минеральные отложения возникают, когда растворенные компоненты выпадают в осадок и накапливаются на поверхностях оборудования.. Загрязнение также может быть вызвано взвешенными частицами., органическое вещество, и биологический рост.
Отложения могут ограничивать проходы потока, снизить эффективность теплопередачи, мешать клапанам, и увеличить требования к техническому обслуживанию.
В мембранных системах, неадекватная предварительная обработка может привести к загрязнению мембраны и повышению рабочего давления..
Производители могут помочь, создав геометрию, соответствующую конструкции оборудования., минимизация непреднамеренных мертвых зон, где это практически возможно, и обеспечение возможности проверки компонентов, очищенный, и поддерживается.
Температура и термический цикл
Системы термического опреснения подвергают компоненты воздействию нагретой соленой воды., пары, и повторяющиеся изменения температуры.
Тепловое расширение, масштабирование, коррозия, и дифференциальное движение необходимо учитывать при проектировании.
Соответствующий материал может существенно отличаться от материала, выбранного для насоса SWRO высокого давления..
В частности, высокотемпературные механические свойства и устойчивость к реальной технологической атмосфере становятся важными в тепловых системах..
Энергоэффективность и надежность
Потребление энергии является важным фактором в экономике опреснения.. Эффективность насоса, гидравлический расчет, Энергетическое восстановление, Условия эксплуатации влияют на количество электроэнергии, необходимой для производства воды..
Со стороны производства, постоянство размеров, правильное выравнивание, подходящее состояние поверхности, и надежные компоненты, работающие под давлением, помогают поддерживать заданную производительность оборудования..
Эти преимущества следует оценивать на уровне системы.: ни один изолированный отлитый или обработанный компонент не может гарантировать энергосбережение установки без учета полной гидравлической конструкции и условий эксплуатации..
4. Прецизионное оборудование и компоненты, используемые на установках по опреснению морской воды
Установки опреснения морской воды зависят от взаимосвязанных механических систем..
Каждый компонент должен выполнять возложенную на него функцию, соблюдая при этом требования совместимости жидкостей., эксплуатационное давление, Точность размеров, и ремонтопригодность.
Для производителей точного оборудования, Основная задача состоит в том, чтобы обеспечить правильный выбор материала., геометрия компонента, и качество производства соответствуют требованиям всей системы.

Насосы высокого давления и рабочие колеса
Насосы высокого давления имеют основополагающее значение для систем SWRO.. Они обеспечивают давление, необходимое для прохождения морской воды через мембранную систему., в то время как рабочие колеса и другие гидравлические компоненты передают энергию жидкости.
Типичные компоненты включают корпуса насосов., импеллеры, обложки, концентраторы, валы, и монтажные интерфейсы.
| Компонент | Основная функция | Критические производственные требования |
| Насос корпус | Содержит жидкость под давлением и направляет поток | Целостность литья, сила, связанная с давлением, Точность размеров |
| Рабочее колесо | Передаёт механическую энергию жидкости | Точная геометрия лезвия, обработка поверхности, баланс |
| Насос крышка | Закрывает и герметизирует узел насоса. | Плоскостность, точность уплотняющей поверхности, расположение болтовых отверстий |
| Вал интерфейс и центр | Соединяет вращающийся компонент с валом. | Точность отверстия, концентричность, соответствовать |
| Монтаж компоненты | Поддержка установки и выравнивания | Размерная стабильность и механическая прочность |
Выбор материала зависит от давления насоса., Химия жидкости, температура, и гидравлические условия.
Дуплексные и супердуплексные нержавеющие стали являются кандидатами для некоторых применений в морской воде., в то время как никель-алюминиевая бронза может подойти для других конструкций морских насосов и рабочих колес..
Литье определяет геометрию основного компонента.; Обработка на станке с ЧПУ затем создает важные интерфейсы, необходимые для сборки и эксплуатации..
Корпуса клапанов и компоненты регулирования потока
Клапаны регулировать, изолят, и прямой поток жидкости через системы опреснения.
Их корпуса и внутренние компоненты должны обеспечивать структурную целостность при наличии проходов для потока., связи, сиденья, и уплотнительные поверхности.
Распространенные продукты включают корпуса запорных клапанов., корпуса обратных клапанов, корпуса регулирующих клапанов, Бонаты, обложки, и коллекторы.
К основным производственным требованиям относятся:
- Надежная геометрия, выдерживающая давление.
- Точные внутренние проходы и интерфейсы подключения.
- Правильно обработанные седла клапанов и уплотняющие поверхности..
- Соответствующая совместимость материала с морской водой или концентрированным рассолом..
- Проверка в соответствии со спецификацией компонента.
Корпус клапана может быть конструктивно прочным, но не обеспечивать должный уровень уплотнения, если седло, заседание, или геометрия фланца неточная. Поэтому литье и механическую обработку необходимо планировать вместе..
Компоненты оборудования для рекуперации энергии
Устройства рекуперации энергии передают часть энергии давления потока концентрата SWRO в поступающую питательную воду..
Их цель – снизить внешнюю энергию, необходимую для насосной системы высокого давления..
В зависимости от конструкции оборудования, связанные компоненты могут включать в себя корпуса, коллекторы, рукава, вращающиеся или неподвижные части, и прецизионные интерфейсы.
Эти компоненты могут потребовать тщательного контроля размеров., коррозионные материалы, тщательно обработанные уплотнительные поверхности, и соответствующий осмотр.
Фактические требования зависят от того, используется ли в оборудовании теплообменник давления., система рекуперации на базе турбины, или другая конфигурация.
Теплообменники и тепловое технологическое оборудование
На заводах MED и MSF, теплообменники и испарительное оборудование передают тепловую энергию между технологическими потоками.
Соответствующие производимые компоненты могут включать выбранные корпуса., обложки, поддерживает, корпуса клапанов, арматура, и другие структурные или связанные с потоком детали.
Выбор материала должен учитывать рабочую температуру., соленость, масштабирование, коррозия, и термический велосипед.
Приоритеты производства включают стабильность размеров., прочная литая конструкция, где это применимо, надежные соединения, и соответствующая обработка уплотнительных поверхностей.
Предварительная обработка и вспомогательные компоненты
Системы предварительной очистки и вспомогательные системы поддерживают стабильную работу основного процесса опреснения..
В зависимости от конфигурации установки, они могут содержать фильтрующие корпуса, коллекторы, Компоненты клапана, оборудование для дозирования химикатов, насадки, и нестандартная фурнитура.
Хотя эти детали могут не работать при самых высоких давлениях на установке., их неудача может нарушить процесс лечения.
Поэтому требования к материалам и производству должны отражать конкретную жидкость., химическое воздействие, давление, и условия обслуживания.
5. Выбор материала для оборудования для опреснения морской воды
Выбор материала является решающим фактором надежности и срока службы оборудования для опреснения морской воды..
Компоненты подвергаются воздействию морской воды, богатой хлоридами., концентрированный рассол, колебания давления, износ, вызванный жидкостью, и, в системах термического опреснения, повышенные температуры.
Выбор неподходящего материала может привести к локальной коррозии., утечка, преждевременная замена, и внеплановое обслуживание.
Дуплекс из нержавеющей стали
Дуплексные нержавеющие стали сочетать ферритную и аустенитную микроструктуры, обеспечение полезного баланса механической прочности и устойчивости к локальной коррозии, вызванной хлоридами..
Их широко рассматривают для отдельных компонентов, смачиваемых морской водой, где обычные аустенитные нержавеющие стали не могут обеспечить достаточную коррозионную стойкость..
Материалы типа Duplex 2205 являются потенциальными кандидатами для изготовления корпусов насосов., корпуса клапанов, коллекторы, и другие компоненты для работы с жидкостями, при условии, что фактические условия эксплуатации соответствуют требованиям, предъявляемым к материалу.
Для литых деталей, CD3MN — распространенная марка для дуплексного литья типа 2205., соответствует стандарту ASTM A995, класс 4A для соответствующих применений литья под давлением.
Характеристики дуплексных отливок зависят не только от химического состава..
Правильная термообработка раствора, Фазовый баланс феррит-аустенита, кастинговая надежность, и качество обработки имеют важное значение для достижения заданных свойств..
Супердуплексная нержавеющая сталь
Супердуплексные нержавеющие стали имеют более высокое содержание легирующих элементов и, как правило, более высокую стойкость к точечной и щелевой коррозии, чем стандартные дуплексные марки в подходящих хлоридных средах..
Их часто оценивают для требовательных применений с морской водой и концентрированным рассолом..
Для литых деталей, CE3MN — это распространенная супердуплексная литейная марка типа 2507., соответствует ASTM A995, класс 5A.
Типичные области применения могут включать корпуса насосов высокого давления., корпуса клапанов, и другие важные компоненты, контактирующие с рабочей средой, где требуется повышенная коррозионная стойкость.
Однако, окончательный выбор должен учитывать температуру, концентрация хлоридов, скорость жидкости, щелевые условия, и механическая нагрузка.
Супердуплексные отливки также требуют строгого металлургического контроля.. Неправильная термическая обработка или неподходящий фазовый баланс могут ухудшить коррозионную стойкость и механические характеристики., даже при достижении заданного состава сплава.
Никель-алюминиевая бронза
Никель-алюминий бронза, особенно UNS C95800, является признанным материалом для морского оборудования и оборудования для обработки морской воды..
Он сочетает в себе полезную механическую прочность с хорошей коррозионной стойкостью в подходящих морских средах., что делает его кандидатом на роль рабочих колес насосов, корпуса клапанов, и соответствующие компоненты для работы с жидкостями.
В отличие от дуплексной нержавеющей стали, C95800 — сплав на основе меди.. Его эффективность зависит от химического состава., поведение при затвердевании, Микроструктура, и состояние окружающей воды.
Для рабочих колес насосов, Выбор материала также должен учитывать эрозию, кавитация, и скорость жидкости.
Пористость, неблагоприятное распределение фаз, или неподходящая термическая обработка может сократить срок службы., особенно в загрязненной или агрессивной морской воде.
Другие нержавеющие стали и специальные сплавы
Обычные аустенитные нержавеющие стали, например 316L, может подходить для выбранных вспомогательных компонентов или менее агрессивных условий эксплуатации.
Однако, они могут быть уязвимы к точечной и щелевой коррозии в морской воде., особенно там, где депозиты, узкие промежутки, повышенные температуры, или присутствуют застойные состояния.
Для более требовательных приложений, титан и некоторые сплавы на основе никеля могут иметь преимущества, в зависимости от химического состава жидкости, компонентный дизайн, и условия эксплуатации.
Их более высокие затраты на материалы и производство необходимо оценивать с учетом требуемых коррозионных характеристик и ожидаемого срока службы..
Углеродистая сталь также может подходить для изготовления определенных структурных или вспомогательных компонентов, если исключено прямое воздействие морской воды или предусмотрена соответствующая защитная система..
Его использование в условиях влажной среды требует тщательной оценки целостности покрытия., допуск на коррозию, и требования к техническому обслуживанию.
6. Прецизионные процессы производства оборудования для опреснения морской воды
Прецизионное производство превращает конструкцию оборудования в компонент, который можно надежно собирать и эксплуатировать.. Соответствующий маршрут зависит от сплава., размер, сложность, объем производства, и окончательные допуски.

Инвестиционное литье
Литье по выплавляемым моделям подходит для сложных компонентов, требующих детальной геометрии и изготовления формы, близкой к заданной..
Это может быть рассмотрено для более мелких компонентов насоса., сложные скобки, и выбранные детали клапана или регулятора расхода.
В процессе используется шаблон для формирования керамической оболочки., который затем заполняется расплавленным металлом.
Его преимущества включают хорошее воспроизведение сложных форм и возможность снижения припусков на обработку..
Однако, литье по выплавляемым моделям не является автоматически лучшим выбором для каждого компонента..
Квалификация процесса для конкретного сплава, конструкция корпуса, размер отливки, внутренние отрывки, осмотр, и общая стоимость производства должна быть оценена.
Литье в песок
Литье в песок широко применим к более крупным или геометрически сложным компонентам, включая корпуса насосов, корпуса клапанов, корпуса, и охватывает.
Этот процесс обеспечивает гибкость в размерах компонентов и конструкции ядра., что делает его полезным для создания внутренних проходов и интегрированных функций..
Его успех зависит от подходящего дизайна рисунка., ворот и подъем, контроль плавления, наполнение, и затвердевание.
Для компонентов, работающих под давлением, литейный завод также должен разработать соответствующий план проверок для оценки надежности отливки..
V-Process и другие специализированные способы литья
V-процесс литья использует сухой, несвязанный песок, удерживаемый вакуумом. Для подходящих крупных компонентов, он может обеспечить хорошее воспроизведение поверхности и постоянство размеров..
Центробежное литье подходит для полых или вращательно-симметричных деталей., но обычно это не метод по умолчанию для сложных корпусов клапанов или рабочих колес со сложными лопастными проходами..
Практический принцип заключается в выборе процесса в соответствии с геометрией детали и требованиями., вместо того, чтобы предполагать, что единая технология литья идеальна для всего опреснительного оборудования..
Обработка с ЧПУ и прецизионная отделка
После литья и любой указанной термообработки., Обработка на станке с ЧПУ устанавливает окончательные размеры критически важных функциональных особенностей..
Типичные операции включают в себя:
- Фрезерование монтажных поверхностей и поверхностей фланцев.
- Токарная обработка цилиндрических интерфейсов.
- Растачивание отверстий для валов и прецизионных каналов.
- Особенности сверления и резьбового соединения.
- Обработка седел клапанов и уплотнительных поверхностей.
- Обработка поверхностей, контактирующих с жидкостью.
Стратегия обработки должна учитывать припуск на литье., жесткость компонента, выбор исходной точки, остаточное напряжение, и требования к проверке.
Ковка
Ковка используется для валов., муфты, и компоненты высокой целостности, где требуются деформируемые свойства. Предложение дуплексных и супердуплексных поковок:
- Более высокая прочность и усталостная прочность, чем у отливок..
- Лучшая однородность и меньше дефектов.
- Поток зерна соответствует направлению напряжения.
Аддитивное производство
Аддитивное производство металлов (УУЗР, ДМЛС) появляется для сложных компонентов опреснения, таких как:
- Крыльчатки с оптимизированной гидравлической геометрией.
- Сердечники теплообменника с высокой поверхностной плотностью.
- Внутренние детали клапана со встроенными каналами потока.
Остаются проблемы с контролем пористости, обработка поверхности, и сертификация, но технологии быстро развиваются.
Подготовка поверхности и окончательный контроль
Подготовка поверхности зависит от материала и функции компонента.. Операции могут включать очистку, удаление заусенцев, механическая обработка, пассивация, где это применимо, или указанные защитные покрытия.
Окончательная проверка может включать химический анализ., размерное измерение, визуальный осмотр, подходящий неразрушающий контроль, механические испытания, и опрессовка при необходимости.
Эти действия проверяют различные аспекты качества и должны выбираться в соответствии со спецификацией компонента и эксплуатационным риском..
7. Кастомизация и дизайн для технологичности (ДФМ)
Дизайн для производства (ДФМ) помогает гарантировать, что компонент может производиться последовательно, не жертвуя его инженерными требованиями..
Для опреснительного оборудования, ранняя координация между разработчиком оборудования и производителем может уменьшить количество неизбежных изменений во время оснастки., кастинг, и механическая обработка.
Обзор чертежей и 3D-моделей
Обзор должен выявить критические аспекты, толщина стенок, внутренние отрывки, обработка поверхностей, требования к материалам, и критерии проверки.
Для компонентов насоса, особое внимание следует уделить геометрии лезвия., интерфейсы вала, концентричность, и заданная балансировка. Для корпусов клапанов, в приоритете – стены, выдерживающие давление, внутренние каналы потока, геометрия фланца, и уплотнительные поверхности.
Оптимизация геометрии отливки
Резкие переходы толщины стенок могут привести к неравномерному затвердеванию и увеличить риск усадочных дефектов..
Соответствующие радиусы, переходы между стенами, ребра, боссы, и основные механизмы помогают улучшить технологичность.
Цель состоит не в том, чтобы упростить компонент за счет функции., а добиться необходимой геометрии, используя надежный производственный процесс.
Припуск на обработку и стратегия базовых точек
В проекте отливки должно быть указано, какие поверхности будут подвергаться механической обработке и сколько материала должно остаться для окончательной отделки..
Последовательная стратегия базовых данных помогает поддерживать взаимосвязь между отверстиями., монтажные поверхности, и герметизация интерфейсов.
Адекватный припуск на механическую обработку предотвращает элементы заниженного размера., в то время как чрезмерный припуск увеличивает стоимость и может увеличить деформацию во время удаления материала.
Проверка прототипа и согласованность производства
Для новых компонентов, первая статья должна подтвердить маршрут кастинга, размеры, материальное состояние, и требования к проверке перед выпуском повторной продукции.
Изменения в сплаве, геометрия, оснастка, термическая обработка, или последовательность обработки должны контролироваться и документироваться там, где они влияют на соответствие продукции..
Дисциплинированный процесс DFM помогает снизить производственную неопределенность и обеспечивает более последовательные повторные заказы..
8. Индивидуальные решения для оборудования для опреснения морской воды от DEZE Tech
ЭТА ТЕХНОЛОГИЯ — производитель прецизионного оборудования, специализирующийся на изготовлении нестандартных компонентов для индустрии опреснения морской воды..
Наши возможности охватывают литье по выплавляемым моделям, прецизионная обработка, ковка, и комплексное производство коррозионностойких компонентов.
Основные возможности
| Возможность | Спецификация |
| Литье по выплавляемым моделям | До 2500 кг за штуку; дуплекс, Супер Дуплекс, титан, никелевые сплавы |
| Прецизионная обработка | 3-ось, 4-ось, и 5-осевой ЧПУ; допуски до ±0,01 мм |
| Ковка | Открытая и закрытая матрица; пресс с усилием до 2500 тонн |
| Термическая обработка | Решение отжиг, старение, снятие стресса с помощью документированных записей |
| Поверхностная отделка | Маринование, пассивация, электрополировка, покрытие |
| Тестирование | Спектрометр, механические испытания, неразрушающий контроль, коррозионные испытания |
| Инженерная поддержка | DFM-анализ, моделирование литья, ВЭД, CFD, реверс-инжиниринг |
Почему DEZE Tech
- Глубокая металлургическая экспертиза: Мы разбираемся в дуплексной и супердуплексной металлургии., термическая обработка, и механизмы отказа.
- Интегрированное производство: Кастинг, механическая обработка, термическая обработка, и тестирование под одной крышей.
- Кастомизация: Каждый компонент спроектирован с учетом конкретной рабочей точки и окружающей среды..
- Документация: Полная прослеживаемость и записи о качестве в соответствии с нормативными требованиями и требованиями клиентов..
- Адаптивная инженерия: Обратная связь DFM и оптимизация конструкции перед производством.
9. Возможности опреснения морской воды
Индустрия опреснения морской воды превращается из рынка, ориентированного на производительность, в рынок, все более ориентированный на энергоэффективность., надежность оборудования, восстановление ресурсов, и стоимость жизненного цикла.
Растущий спрос на воду остается важным фактором, но следующий этап развития отрасли будет в равной степени зависеть от того, насколько эффективно предприятия преобразуют морскую воду в пригодную для использования пресную воду и насколько надежно они работают в сложных условиях..
С точки зрения производителя точного оборудования, эти изменения открывают возможности, выходящие за рамки поставок стандартных запасных частей..
Они увеличивают потребность в компонентах насоса, специфичных для конкретного применения., коррозионностойкие корпуса клапанов, энергоутилизирующее оборудование, точные отливки, и надежно изготовленные детали, способные выдерживать длительную эксплуатацию в морской воде и концентрированном рассоле..
Рост рынка и растущий спрос
Несколько сегментов рынка открывают возможности для производителей опреснительного оборудования..
Масштабное муниципальное опреснение:
Устоявшиеся рынки опреснения воды на Ближнем Востоке продолжают нуждаться в оборудовании для новых установок., расширение мощностей, и замена устаревших компонентов.
Поскольку планирование водной безопасности расширяется в других прибрежных регионах, разработчикам проектов также необходимо оборудование, подходящее для местного водно-химического режима., доступность энергии, и условия эксплуатации.
Азиатско-Тихоокеанский регион и другие прибрежные рынки:
Рост населения, промышленное развитие, и ограниченность водных ресурсов создают возможности для проектов опреснения воды в различных частях Азиатско-Тихоокеанского региона., Северная Африка, и Латинская Америка.
Требования к проекту значительно различаются, важность гибкого проектирования оборудования и надежных местных цепочек поставок.
Промышленное опреснение:
Горное дело, нефтехимическая переработка, производство электроэнергии, и другие водоемкие отрасли требуют надежного водоснабжения..
Их системы очистки могут сталкиваться с более сложным химическим составом жидкостей или эксплуатационными требованиями, чем муниципальные предприятия., создание спроса на специализированные насосы, клапаны, фильтрующее оборудование, и коррозионностойкие компоненты.
Мелкие и децентрализованные заводы:
Острова, удаленные промышленные объекты, прибрежные сообщества, и изолированные объекты могут извлечь выгоду из модульных систем опреснения.
Эти установки предпочитают компактное оборудование., стандартизированные интерфейсы, упрощенное обслуживание, и компоненты, которые можно заменить без обширных модификаций системы..
Замена и модернизация:
Новое строительство – только один источник спроса. Существующие заводы нуждаются в замене компонентов, модернизация оборудования, ремонт, связанный с коррозией, и повышение энергоэффективности.
Производители, которые могут воспроизводить устаревшие детали по чертежам или инженерным моделям, могут удовлетворить важную потребность послепродажного обслуживания..
Технологические тенденции, определяющие требования к оборудованию
| Технологический тренд | Отраслевое направление | Последствия для производителей оборудования |
| Энергия Эффективность | Более эффективные мембраны, насосы, и системы рекуперации энергии | Больше внимания гидравлической геометрии., прецизионная обработка, компонентный баланс, и надежные интерфейсы |
| Цифровизация | Более широкое использование датчиков мониторинга, профилактическое обслуживание, и цифровые модели предприятий | Возможности для корпусов, совместимых с датчиками, улучшенная отслеживаемость компонентов, и конструкции, упрощающие проверку |
| Гибридный Опреснение Системы | Интеграция мембраны, термический, и технологии возобновляемой энергетики, где это технически и экономически целесообразно. | Более разнообразные требования к давлению, температура, термический велосипед, и совместимость с материалом |
Восстановление ресурсов рассола |
Оценка методов восстановления солей, минералы, и другие ресурсы из концентрированных потоков | Спрос на специализированное оборудование и материалы, совместимые с концентрированными рассолами и технологическими химикатами. |
| Модульный Растение Дизайн | Более широкое использование комплектных и блочных систем в подходящих приложениях. | Потребность в компактных компонентах, повторяемые размеры, стандартизированные соединения, и эффективное производство |
| Низкоуглеродистый Производство | Больше внимания энергопотреблению, Использование материалов, и производственные отходы | Возможности сокращения брака, оптимизировать конструкции отливок, и повысить эффективность обработки |
Эти тенденции не следует интерпретировать как требование к каждому заводу применять одну и ту же технологию..
Выбор оборудования будет по-прежнему зависеть от мощности завода., условия питательной воды, затраты на энергию, целевые показатели качества воды, и экономика проекта.
Более важным изменением является то, что производительность оборудования все чаще оценивается на уровне системы..
Компонент насоса, например, должен соответствовать требованиям к материалам и размерам, поддерживая при этом гидравлическую конструкцию всего насоса в сборе..
Возможности в области материалов и точного производства
Эволюция опреснения воды создает несколько конкретных возможностей для производителей компонентов..
Усовершенствованные коррозионностойкие сплавы:
Дуплексные и супердуплексные нержавеющие стали., никель-алюминиевая бронза, титан, и избранные специальные сплавы останутся важными вариантами для различных применений опреснения воды.. Однако, ни один материал не подходит для каждой среды.
Возможность заключается в том, чтобы подобрать сплав к фактическому сочетанию воздействия хлоридов., давление, температура, условия потока, и требуемый срок службы.
Комплексное литье и обработка на станках с ЧПУ:
Отливки по индивидуальному заказу позволяют создать сложную геометрию корпусов насосов., импеллеры, корпуса клапанов, и коллекторы, в то время как обработка на станке с ЧПУ производит окончательные отверстия, герметизация лица, монтажные интерфейсы, и другие функциональные возможности.
Координация обоих этапов помогает сократить производственные операции и обеспечивает согласованность размеров..
Аддитивное производство:
Аддитивное производство может предложить преимущества для некоторых сложных геометрических форм., разработка прототипа, и специализированные компоненты.
Его пригодность зависит от сплава., размер компонента, необходимые механические свойства, обработка поверхности, квалификационные требования, и экономика.
Его следует оценивать как дополнительный производственный маршрут, а не как универсальную замену традиционного литья или механической обработки..
Эффективность использования материалов и ответственное снабжение:
Уменьшение дефектов литья, оптимизация припусков на обработку, повышение выхода металла, и регенерация подходящих технологических материалов может сократить количество отходов.
Вторичное сырье из сплавов можно рассматривать, если оно соответствует требуемому химическому составу., чистота, прослеживаемость, и спецификация материала.
Для ответственных коррозионностойких компонентов, проверенное качество материала должно иметь приоритет над переработанным содержимым.
Цифровая прослеживаемость:
Владельцы оборудования и инженерные подрядчики все чаще получают выгоду от доступных записей, подтверждающих идентичность материалов., химический состав, термическая обработка, механическая обработка, и проверка.
Цифровые записи материалов и паспорта компонентов могут улучшить планирование технического обслуживания и упростить проверку по всей цепочке поставок..
Блокчейн — одна из возможных реализаций, но основное требование - надежность, последовательный, и извлекаемые данные.
Региональное производство и устойчивость цепочки поставок:
Производство ближе к местам реализации проекта или к основным рынкам клиентов может снизить сложность логистики и повысить оперативность реагирования на отдельные компоненты..
Однако, локализация должна поддерживаться адекватными техническими возможностями, Контроль качества, и наличие материалов; географическая близость сама по себе не гарантирует надежность производства.
Долгосрочная возможность: Надежные компоненты, Не просто больше оборудования
Важная возможность заключается в переключении внимания с покупной цены на эффективность жизненного цикла компонента..
Опреснительные установки работают как взаимосвязанные системы., и отказ одного критического насоса, клапан, или компонент, находящийся под давлением, может привести к необходимости проведения работ по техническому обслуживанию или прерыванию последующих операций..
Для таких производителей, как ЭТА ТЕХНОЛОГИЯ, это создает возможность внести свой вклад посредством производства нестандартных компонентов., правильный выбор материала, прецизионная обработка, и осмотр согласно техническим требованиям заказчика.
Цель не состоит в том, чтобы утверждать, что один литейный материал или метод производства могут устранить все неисправности..
Целью является обеспечение того, чтобы каждый компонент производился для предполагаемой среды эксплуатации и проверялся на соответствие соответствующим спецификациям..
Самая мощная долгосрочная возможность опреснения – это сочетание эффективной конструкции установки., подходящие коррозионностойкие материалы, точное производство, и дисциплинированное управление жизненным циклом.
Производители, развивающие эти возможности, могут поддерживать как новые проекты опреснения, так и модернизацию существующей инфраструктуры..
10. Заключение
Промышленность опреснения морской воды зависит от оборудования, которое может надежно работать в сложных условиях воздействия хлоридов., давление, температура, поток жидкости, и требования к непрерывной работе.
Насосы, импеллеры, корпуса клапанов, компоненты рекуперации энергии, теплообменники, и вспомогательные системы предъявляют разные требования к материалам и производству..
Производство надежных компонентов требует скоординированного подхода к выбору материалов., проектирование процесса литья, термическая обработка, где указано, обработка с ЧПУ, отделка поверхности, и проверка качества.
Ни один сплав или производственный процесс не подходят для каждого применения., и окончательный выбор всегда должен отражать фактические условия эксплуатации и применимые технические требования..
Для OEM-производителей и производителей опреснительного оборудования, опытный партнер по точному производству может помочь преобразовать чертежи и спецификации материалов в компоненты с контролируемой геометрией., проверенное качество, и соответствующие эксплуатационные характеристики.
Роль DEZE Tech заключается в поддержке индивидуальных требований к литью и механической обработке на уровне компонентов., помогая клиентам координировать производство с учетом потребностей оборудования для опреснения морской воды.
Долгосрочная цель проста: производить компоненты, которые соответствуют предполагаемым требованиям и способствуют надежности, ремонтопригодные системы опреснения.
Часто задаваемые вопросы
Какое оборудование используется на установках по опреснению морской воды?
Основное оборудование включает системы забора морской воды., фильтры, насосы высокого давления, мембраны или оборудование для термического разделения, устройства рекуперации энергии, клапаны, коллекторы, теплообменники, системы последующей обработки, и рассольное оборудование.
В чем разница между SWRO и термическим опреснением?
SWRO использует насосы высокого давления и полупроницаемые мембраны для отделения воды от растворенных солей..
Термическое опреснение использует испарение и конденсацию., обычно через такие системы, как MSF или MED. У них разные потребности в энергии и оборудовании..
Почему дуплексные нержавеющие стали используются в опреснительном оборудовании?
Дуплексные нержавеющие стали сочетают в себе относительно высокую прочность и устойчивость к локальной коррозии в подходящих хлоридных средах..
Их пригодность зависит от сорта., материальное состояние, температура, химия воды, Микроструктура, и дизайн компонентов.
Какие материалы лучше всего подходят для оборудования для опреснения морской воды?
Супердуплексная нержавеющая сталь (ASTM A995 Класс 5А/6А), титан, 6Мо аустенитная нержавеющая сталь, и медно-никелевые сплавы являются основными материалами..
Можно ли использовать 316L на опреснительных установках??
А: 316L можно использовать при температуре окружающей среды, с низким содержанием хлоридов, низкоскоростные применения, такие как некритические трубопроводы и конструктивные элементы.
Он не подходит для высокого давления., высокотемпературная, или высокоскоростная доставка морской воды.