
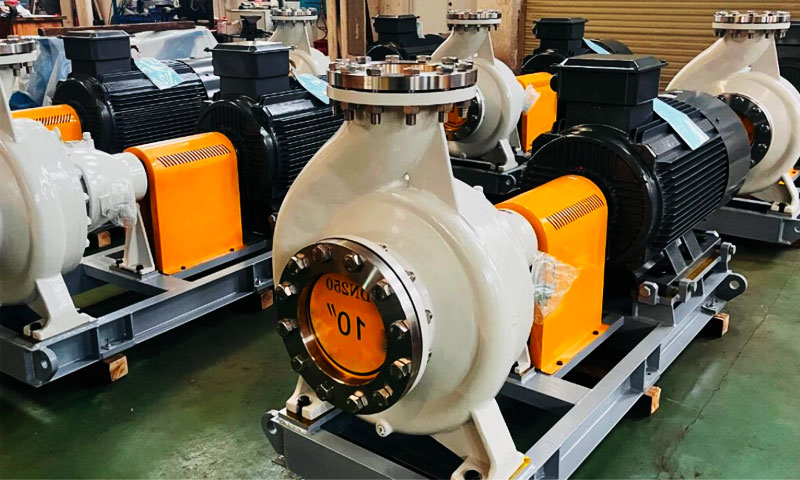
над моим 29 лет проектирования и производства прецизионных отливок из коррозионностойких сплавов для опреснения морской воды., оффшорное масло & газ, и морские жидкостные системы,
Я видел одну постоянную дорогостоящую ошибку: инженерные группы указывают на чертеже марку дуплексной или супердуплексной стали., и предположим, что любой литейный завод может произвести отливку, которая будет соответствовать характеристикам кованого прутка..
Это никогда не так. Дуплексные нержавеющие стали общеизвестно чувствительны к затвердеванию отливок., термическая обработка, и контроль примесей.
Получите любую из этих переменных неправильно, и в итоге вы получаете деталь, имеющую на бумаге тот же номинальный химический состав, но 50% более низкая коррозионная стойкость, поведение при хрупком разрушении, или скрытая внутренняя пористость, которая протекает под давлением.
Для обратного осмоса (РО), многокорпусная дистилляция (С), и термические опреснительные установки, Изготовленные на заказ дуплексные и супердуплексные компоненты прецизионного литья — это не просто «приятно иметь».
Они являются критическим барьером против преждевременного выхода из строя в системах с высоким содержанием хлоридов., Высокое давление, подверженные эрозии технологические потоки.
В этой статье подробно описан выбор сплава., проектирование процесса литья, компоненты, специфичные для приложения, Общие режимы сбоя, и средства управления процессом, которые отделяют проверенные на практике отливки от каталожных деталей, которые рано выходят из строя.
1. Почему дуплекс & Отливки из супердуплексной стали определяют надежность опреснения
Системы опреснения морской воды работают в самых агрессивных условиях эксплуатации при работе с промышленными жидкостями.: 30,000Концентрация хлоридов –45 000 ppm, рабочее давление до 80 штанга для систем SWRO, эрозия высокоскоростного потока, и циклическая термическая нагрузка.
Стандартная аустенитная нержавеющая сталь 316L в таких условиях быстро выходит из строя — точечная коррозия начинается в местах сварных швов и поверхностных дефектах в течение 12–24 месяцев., и коррозия стресса растрескивается (SCC) может привести к разрыву компонентов, находящихся под давлением, при 5 годы.
Дуплексные стали, с двухфазной ферритно-аустенитной микроструктурой, обеспечивает примерно вдвое больший предел текучести, чем у 316L., значительно лучшая стойкость к точечной и щелевой коррозии, и превосходная стойкость к SCC в хлоридных средах.
В то время как кованые дуплексные трубы и прутки служат простым линейным компонентам., самые важные детали опреснения — корпуса насосов, Корпус клапанов, распылители распылители, трубные решетки — геометрически сложные.
В сварных конструкциях остаются уязвимые сварные швы, которые служат точками зарождения коррозии..
Прецизионное литье по выплавляемым моделям позволяет производить эти компоненты монолитными., бесшовные детали, с оптимизированной геометрией внутреннего потока и равномерными характеристиками материала по всей детали.
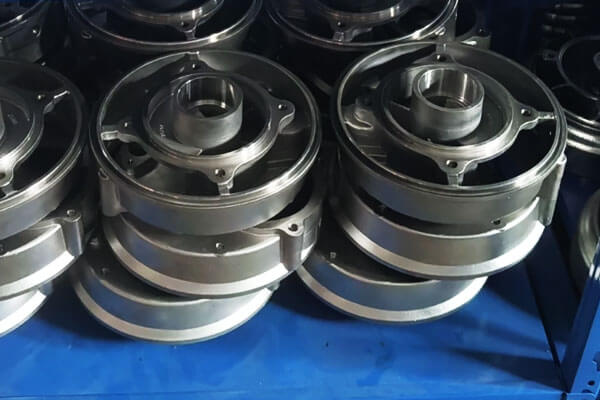
2. Стандартный дуплекс против. Супер Дуплекс: Оценки, Производительность & Выбор
В приложениях для опреснения, практическая разница между стандартный дуплекс и Супер Дуплекс В основном это уровень легирования и, как следствие, устойчивость к локальной коррозии., механическая прочность, и сервисная маржа.
Полезным параметром первого скрининга является Эквивалентное число сопротивления ячеек (Древесина), что отражает вклад хрома, молибден, и азот для устойчивости к точечной коррозии:
Взять = %cr + 3.3(%Мо + 0.5%Вт) + 16%Н
Как общая инженерная классификация, обычные дуплексные сорта обычно находятся в Диапазон ПРЕН 30–40, в то время как супердуплексные сорта обычно выше ПРЕН 40.
PREN полезен для сравнения сплавов., но его не следует использовать отдельно для прогнозирования фактической эффективности опреснения.. Микроструктура, Поверхностное состояние, температура, концентрация хлоридов, и сервис-дизайн — все имеет значение.
| Литой сплав | Типичное семейство сплавов | Типичный диапазон PREN | Основная производительность | Типичные применения опреснения |
| CD3MN / ASTM класс 4А (2205-тип) | Стандартный дуплекс | ~ 35 | Хороший баланс стойкости к хлоридной коррозии, сила, и стоимость | Корпуса насосов SWRO, корпуса клапанов, коллекторы, общие компоненты, контактирующие с морской водой |
| CE3MN / ASTM класс 5А (2507-тип) | Супер Дуплекс | ~42+ | Более высокая устойчивость к точечной коррозии, щелевая коррозия, и хлорид SCC, чем стандартный дуплекс | Компоненты SWRO высокого давления, оборудование для забора морской воды, корпуса, работающие под давлением, суровые условия эксплуатации в морской воде |
CD3MWCuN / ASTM класс 6А |
Высоколегированный супердуплекс | ~45+ | Повышенная стойкость к локальной коррозии для особо агрессивных хлоридных сред. | Работа в тяжелых условиях рассола, требовательные компоненты морской воды, приложения с высоким риском коррозии |
Руководство по выбору
Эмпирическое правило выбора, основанное на десятилетиях проектов по опреснению воды: Для стандартных установок SWRO, работающих ниже 70 бар со стандартной соленостью морской воды, CD3MN обеспечивает наилучший баланс производительности и стоимости.
Для систем высокого давления, рассол высокой солености, или прибрежные места с теплой морской водой, перейти на супердуплекс класса 2507.
Зарезервируйте высококачественные марки с высоким содержанием молибдена только для экстремальных условий эксплуатации, где 15+ требуется год расчетного срока службы.
Нет никакой выгоды в завышении спецификации супердуплекса там, где подойдет стандартный дуплекс — стоимость материала увеличивается на 40–60 %., и обрабатываемость заметно падает.
3. Почему точное литье по выплавляемым моделям — оптимальный процесс
Многие команды задаются вопросом, почему мы не изготавливаем детали просто из цельного дуплексного прутка?, или изготовить их из сварной пластины. Ответ сводится к честности, производительность, и общая стоимость.
Интегрированный, Геометрия монолитного компонента
Одно из главных преимуществ литье по выплавляемым моделям это сложные корпуса клапанов, насосные компоненты, коллекторы, Корпуса могут изготавливаться как цельнолитые детали, а не как сборки из отдельно изготовленных секций.
Это исключает множество сварных соединений и связанных с ними зон термического влияния..
Для дуплексных и супердуплексных нержавеющих сталей., это особенно ценно, поскольку сварка требует строгого контроля погонной энергии., межпроходная температура, выбор наполнителя, и последующее металлургическое состояние.
Монолитная отливка не исключает автоматически риск коррозии — дефекты отливки., повреждение поверхности, и неправильная термообработка по-прежнему может вызывать проблемы, но сокращение ненужных сварных соединений может упростить стратегию борьбы с коррозией и целостностью..
Геометрия потока, близкая к чистой форме
Литье по выплавляемым моделям воспроизводит плавно, контурные внутренние пути потока почти до чистой формы.
Острые ступеньки механической обработки и турбулентность сварного шва исключены., снижение эрозии, ускоренной потоком, на 30–40 % по сравнению с обработанными или изготовленными путями потока.
Эффективность материала
Для насосов и клапанов сложной геометрии., литье по выплавляемым моделям сокращает отходы материала на 60–70 % по сравнению с обработкой из цельного прутка. С высококачественными дуплексными сплавами, это обеспечивает огромную экономию средств.
Согласованность размеров
Прецизионное литье обеспечивает повторяемую точность размеров на протяжении всего производственного цикла., обеспечение равномерной посадки уплотнительных поверхностей и трубопроводных соединений.
4. Критический контроль процесса для дуплексных отливок опресняющего качества
Разница между надежной дуплексной отливкой и бракованной зачастую незаметна при визуальном осмотре..
Для опреснения, коррозионная стойкость, целостность давления, и срок службы зависят от строгого контроля всего производственного процесса, от плавки и литья до термообработки, механическая обработка, и окончательная обработка поверхности.

Химический состав расплава и контроль примесей
Характеристики дуплексной нержавеющей стали во многом зависят от ее химического состава..
Для отливок, пригодных для обессоливания, шихтовые материалы тщательно контролируются для поддержания стабильного и предсказуемого химического состава сплава..
Использование возвратного материала также ограничено, чтобы снизить риск загрязнения и изменения химического состава..
Перед наличием, каждая плавка анализируется с помощью оптической эмиссионной спектрометрии. (ОЭС).
Химический состав проверяется на соответствие указанным требованиям к сплавам., с особым вниманием к хрому, молибден, никель, и азот, которые напрямую влияют на коррозионную стойкость и ферритно-аустенитный баланс..
Также контролируются примесные элементы, такие как сера и фосфор, поскольку их чрезмерные уровни могут отрицательно повлиять на качество отливки и коррозионные характеристики..
PREN можно использовать в качестве дополнительного эталона при оценке устойчивости сплава к точечной и щелевой коррозии..
Проектирование литников и затвердевания
Дуплексное литье из нержавеющей стали требуют тщательного контроля наполнения и затвердевания, специально для толстостенных корпусов насосов, корпуса клапанов, и другие компоненты, работающие под давлением.
Плохие условия подачи могут привести к усадочной пористости и другим внутренним неоднородностям, которые могут быть незаметны на внешней поверхности..
Поэтому системы ворот и стояков проектируются в соответствии с геометрией компонента и характеристиками затвердевания..
Основная цель – добиться контролируемого затвердевания и обеспечить адекватную подачу в более тяжелые секции..
Для критически важных компонентов, работающих под давлением, внутреннее качество проверяется посредством соответствующего неразрушающего контроля..
Рентгеновский контроль может применяться к первым изделиям и выбранным производственным образцам для обнаружения внутренней пористости., усадка, и другие дефекты литья до того, как компоненты перейдут на окончательную обработку и сборку..
Отжиг раствора и контроль фазового баланса
Отжиг на раствор является одним из наиболее важных этапов в производстве дуплексного литья..
После кастинга, компоненты подвергаются термической обработке в указанном диапазоне температур, а затем быстро охлаждаются, обычно путем закалки в воде, если этого требуют марка и процедура.
Целью этой обработки является восстановление подходящего баланса феррита-аустенита и устранение нежелательных интерметаллических фаз, которые могли образоваться во время литья..
Для дуплексных отливок, пригодных для опреснения воды, мишенью обычно является сбалансированная двухфазная микроструктура., с точным диапазоном приемки, определяемым спецификациями материала и требованиями к компонентам.
Температура, время выдержки, и скорость охлаждения должны строго контролироваться.
Неподходящая температура термообработки., недостаточное замачивание, или чрезмерная задержка охлаждения может привести к неблагоприятному фазовому балансу или образованию вредных фаз, таких как сигма или хи..
Эти условия могут снизить коррозионную стойкость и механические характеристики, даже если внешне отливка может выглядеть совершенно нормальной..
Поэтому металлографическое исследование используется для проверки микроструктуры и фазового баланса отливок обессоленного сорта..
Записи о термообработке и металлографические результаты должны оставаться прослеживаемыми до соответствующей производственной плавки..
Политика сварного ремонта
Сварной ремонт дуплексных отливок должен строго контролироваться, поскольку сварка изменяет микроструктуру металла шва и зоны термического влияния..
Любая ремонтная сварка должна выполняться только в соответствии с утвержденной процедурой, соответствующей конкретной марке дуплексной сварки и компоненту..
Там, где требуется термообработка раствора после сварки, отремонтированная отливка должна пройти соответствующую обработку для восстановления необходимого фазового баланса и коррозионной стойкости..
Целью сварного ремонта является не просто устранение видимого дефекта отливки..
Ремонтируемая зона также должна соответствовать тем же функциональным и металлургическим требованиям, что и исходная отливка., особенно для компонентов, работающих под давлением и смачиваемых морской водой.
Механическая обработка и подготовка поверхности
После термообработки и проверки отливки, важные особенности, такие как уплотняющие поверхности, скучно, монтажные поверхности, и позиционирующие элементы точно обработаны в соответствии с указанными размерами и допусками..
Для смачиваемых и текучих поверхностей, Также контролируется шероховатость поверхности, поскольку чрезмерная шероховатость или повреждения при механической обработке могут повлиять на локальные условия текучести и коррозионное поведение поверхности..
Состояние инструмента, параметры обработки, Таким образом, конечная обработка поверхности контролируется в соответствии с функциональными требованиями компонента..
Где указано, конечная поверхность пассивируется или кондиционируется иным образом для удаления свободного железа и поверхностных загрязнений, появившихся во время производства..
Эта окончательная обработка обеспечивает чистую поверхность нержавеющей стали и помогает сохранить коррозионную стойкость, достигнутую благодаря правильному выбору сплава., контролируемое литье, термическая обработка, и точная обработка.
5. Коррозионные характеристики в условиях опреснения воды
Питтинговая и щелевая коррозия
Среда опреснения представляет собой множество угроз коррозии.: питтинговая коррозия от ионов хлорида, Щелевая коррозия на прокладках и фланцевых соединениях, и коррозионное растрескивание под напряжением в хлоридсодержащих средах..
Дуплексные нержавеющие стали имеют значительные преимущества перед аустенитными марками во всех трех режимах..
Дуплексные марки имеют такую же или даже лучшую коррозионную стойкость и механическую прочность, что и их аустенитные аналоги..
По сравнению с литыми аустенитными сталями, они более устойчивы к коррозионному растрескиванию под напряжением и менее подвержены коррозионной усталости в хлоридсодержащих жидкостях..
Рейтинг коррозионных характеристик в морской воде имеет четкую иерархию.:
- Супер Дуплекс (Древесина > 40) — наиболее устойчив к общей и локальной коррозии..
- Стандартный дуплекс (ДЕРЕВО 35–40) — подходит для умеренной температуры и уровня хлоридов.
- Аустенитный 6Mo (Дерево ~ 35) — сравним со стандартным дуплексом в PREN, но меньшая прочность.
- Аустенитный 316L (Дерево ~ 25) — подходит для окружающей морской воды, но склонен к образованию ямок в теплой воде., хлорированные условия.
Температурные эффекты
Температура является критической переменной, которая определяет, будет ли данный сплав работать или не работать..
Сравнительное исследование деформируемого SDSS и литого дуплекса показало, что повышение температуры существенно ухудшает стабильность пассивной пленки..
Обе оценки SDSS (С32750 и С32760) сохранение пассивности в синтетической морской воде до 70°C.
Литой сплав DIN/EN 1.4517 потерял пассивность выше 50°C. Значения импеданса выше 5 × 10⁵ Ом·см² при 25°C уменьшается с температурой, наиболее важно для литого сплава.
Плотность тока коррозии увеличилась в три раза.- до пятикратного на каждые 25°C.
Для опреснения воды при температуре выше 50°C, включая многоступенчатую дистилляцию и многие термические процессы, необходимы супердуплексные отливки с надлежащей термической обработкой..
Стандартный дуплекс может быть приемлем при более низких температурах., но право на ошибку невелико.
Коррозионная усталость
Опреснительные насосы работают в условиях динамической нагрузки.. Крыльчатки испытывают переменное напряжение при вращении в поле потока..
Компоненты клапана могут испытывать колебания давления.. В хлоридной среде, коррозионная усталость становится механизмом, ограничивающим срок службы.
Дуплексные нержавеющие стали чувствительны к SCC, вызванному хлоридами, и коррозионной усталости., но они явно обладают полезными преимуществами по сравнению с аустенитными марками с точки зрения устойчивости к растрескиванию..
Уровень феррита примерно 55% рекомендуется для силы, устойчивость к коррозионной усталости, и устойчивость к хлоридному коррозионному растрескиванию под напряжением.
6. Анализ отказов: Уроки практики
Тематическое исследование: Сигма-фаза в опреснительной муфте
Отказ 6-дюймовой муфты типа D, отлитой из дуплексной нержавеющей стали ASTM A820 класса 2A, на опреснительной установке представляет собой подробный пример отказа, вызванного производственным процессом..
Режим сбоя:
Локальное коррозионное воздействие, приводящее к растрескиванию и полному разрушению..
Первопричина:
Микроструктурный анализ подтвердил наличие хрупкой сигма-фазы наряду с ферритом и аустенитом в матрице., что было необычно, учитывая эксплуатацию вышедшей из строя муфты при комнатной температуре..
Сигма-фаза была введена во время производства из-за неправильной термической обработки и недостаточной скорости охлаждения..
Исправление:
Омолаживающая термообработка при 1200°С для 30 минут с последующей закалкой восстановили микроструктуру феррита/аустенита и повысили коррозионную стойкость примерно на 30%.
Анализ методом конечных элементов показал значительные остаточные термические напряжения, возникшие во время закалки., которым необходимо управлять с помощью надлежащей практики охлаждения..
Инженерный урок:
Каждая дуплексная отливка должна иметь документированные записи об отжиге и закалке на раствор.. Если термическая обработка не поддается проверке, компонент не допускается для эксплуатации в морской воде..
Распространенные механизмы отказа и их предотвращение
| Режим сбоя | Первопричина | Профилактика |
| Сигма-фазовое охрупчивание | Медленное охлаждение от отжига; повторный нагрев до температуры 600–950°C | Обязательная закалка в воду после отжига на раствор; избегать снятия стресса в сигма-диапазоне |
| Коррозия ячейки | Неадекватный PREN; неправильный баланс фаз; поверхностное загрязнение | Укажите супердуплекс для >50° C обслуживание; проверить PREN; пассивация после механической обработки |
| Щелевая коррозия | Сварные швы; плохая конструкция прокладки; неполное проникновение | По возможности используйте цельные отливки.; правильный выбор прокладки |
Коррозионная усталость |
Пористость; дефекты поверхности; высокая концентрация стресса | Контролируйте качество литья; дробеструйная обработка критических поверхностей; дизайн для усталости |
| Коррозионное растрескивание под напряжением | Остаточное растягивающее напряжение; хлоридная среда | Снятие напряжения при 520°C; избегать высокотемпературного снятия стресса |
7. Ключевые компоненты дуплексного литья по индивидуальному заказу в системах опреснения
Дуплексные и супердуплексные отливки особенно ценны в опреснительном оборудовании, где воздействие хлоридов, давление, скорость жидкости, и сложная геометрия встречаются вместе.
С точки зрения литейного дела, Целью является не просто выбор коррозионностойкого сплава., а производить отливку с помощью добротной металлургии, контролируемая геометрия, и достаточный припуск на обработку для достижения окончательных функциональных размеров.
Корпуса насосов SWRO высокого давления
Насосы высокого давления являются важнейшими компонентами систем обратного осмоса морской воды..
Их корпуса должны выдерживать повышенное давление., постоянное воздействие морской воды, гидравлическая загрузка, и потенциальная эрозия.
Изготовленные по индивидуальному заказу дуплексные или супердуплексные литые корпуса могут обеспечить монолитную конструкцию, выдерживающую давление, обеспечивая при этом сложные спиральные каналы., секции всасывания и нагнетания, ребра, монтажные бобышки, и фланцевые соединения должны быть изготовлены близко к их окончательной геометрии..
Обработка на станке с ЧПУ затем завершает отверстие вала., герметизирующие поверхности, Фланец лица, и другие важные размеры.
Репрезентативный пример проекта: В рамках проекта по обслуживанию морской воды были заменены обычные корпуса насосов из стали 316L после повторяющейся локальной коррозии в критических смачиваемых зонах..
Впоследствии был выбран дуплексный литой корпус, обеспечивающий более высокий запас устойчивости к коррозии при сохранении необходимого давления и возможностей механической обработки..
Корпуса клапанов и компоненты внутренней отделки
Клапаны используемые на опреснительных установках подвергаются воздействию хлоридсодержащей воды, колебания давления, и повторяющиеся циклы открытия и закрытия.
Корпус должен сохранять герметичность, а внутренняя отделка должна обеспечивать надежную герметизацию и противостоять местной эрозии..
Изготовленные на заказ дуплексные литые корпуса клапанов могут интегрировать основную границу давления., порты подключения, и внутренние полости в единый компонент.
Затем на станке с ЧПУ устанавливаются критические седла клапанов., скучно, нити, Фланец лица, и уплотнительные поверхности.
Для более агрессивной морской воды или рассола, Для таких компонентов, как сиденья, могут быть выбраны супердуплексные сорта., пробки, стебли, или другая облицовка, открытая для потока, в зависимости от конструкции и требований к коррозии.
Распределители морской воды и форсунки
В системах термического опреснения и некоторых системах обработки рассола используются распределители и распылительные компоненты для контроля и распределения потока жидкости..
Эти детали часто содержат относительно небольшие отверстия., изогнутые проходы, и локализованные области высокоскоростного потока.
Литье по выплавляемым моделям хорошо подходит для таких геометрических форм, поскольку оно позволяет воспроизводить сложные внешние формы и особенности внутреннего течения, сводя при этом к минимуму объем последующей механической обработки..
Для дуплексных или супердуплексных распыляемых компонентов, процесс литья должен поддерживать хорошую целостность поверхности вокруг отверстий, переходы потока, и места подключения, поскольку локальные поверхностные дефекты могут стать очагами эрозии или локализованной коррозии..
Трубные решетки и компоненты теплообменника
Трубные решетки представляют собой конструктивные элементы, которые поддерживают большое количество трубок теплообменника и должны сохранять стабильность размеров при воздействии агрессивных технологических сред..
Маршрут литья может обеспечить структурную форму, близкую к чистой., в то время как обработка на станке с ЧПУ устанавливает отверстия для труб, герметизация лица, особенности монтажа, и другие прецизионные интерфейсы.
Если компонент имеет сварные накладки., облицовка, или несколько материалов, интерфейсы становятся дополнительными областями, требующими инженерного внимания.
Гомогенное дуплексное литье может упростить материал и структуру производства, когда применение подходит для литого решения..
Компоненты устройства рекуперации энергии
Устройства рекуперации энергии в системах SWRO работают под высоким давлением и при повторяющихся циклах давления..
Поэтому их внутренние компоненты требуют сочетания механической прочности., коррозионная стойкость, постоянство размеров, и хорошее состояние поверхности.
Для некоторых корпусов, выдерживающих давление, можно рассмотреть возможность изготовления индивидуальных супердуплексных отливок., коллекторы, роторы, рукава, и компоненты управления потоком, в зависимости от конкретной технологии рекуперации энергии.
Для этих частей, контроль размеров становится особенно важным, поскольку небольшие отклонения внутренних зазоров, герметизирующие поверхности, или каналы потока могут повлиять на рабочие характеристики.
8. Дуплекс 2205 против. Супер Дуплекс 2507: Как покупатели должны выбирать?
Для опреснительного оборудования, выбор между Дуплекс 2205 и Супер Дуплекс 2507 должно быть основано на воздействии хлоридов, рабочая температура, степень коррозии, давление, геометрия компонента, и требуемый срок службы, а не просто номинальная прочность сплава.
Для литых деталей, покупатели также должны обратить внимание на соответствующие литые сорта вместо указания только нанесённых обозначений «2205» или «2507».
Типичные аналоги актеров включают в себя CD3MN (2205-тип) и CE3MN (2507-тип).
| Фактор выбора | Дуплекс Тип 2205 | Супер Дуплекс Тип 2507 |
| Типичная марка литья | CD3MN / ASTM A890/A995 класс 4А | CE3MN / ASTM A890/A995 класс 5А |
| Категория сплава | Стандартная дуплексная нержавеющая сталь | Супердуплексная нержавеющая сталь |
| Коррозионная стойкость | Высокая стойкость к точечной и щелевой коррозии, вызванной хлоридами. | Более высокое сопротивление, особенно в более агрессивных хлоридных средах |
| Типичный уровень PREN | Примерно 35 в качестве общей ссылки | Обычно 42+ в качестве общей ссылки |
| Механическая прочность | Высокий | Очень высоко |
| Устойчивость к хлоридному SCC | Превосходно по сравнению с обычными аустенитными нержавеющими сталями. | Отличный, с большим запасом по коррозии в тяжелых условиях эксплуатации |
| Служба морской воды | Подходит для многих видов морской воды., SWRO, и общие компоненты опреснения | Предпочтительно при воздействии хлоридов, температура, концентрация, или условия течения более суровые |
| Рассол с высоким содержанием хлоридов | Подходит, когда условия эксплуатации контролируются | Лучше подходит для высококонцентрированных рассолов и сильного воздействия хлоридов. |
| Чувствительность к температуре | Требует надлежащего контроля во избежание вредного осаждения фаз. | Более чувствителен к тепловому воздействию и поэтому требует особо строгого контроля термообработки. |
Типичные приложения |
Корпуса насосов, корпуса клапанов, коллекторы, дистрибьюторы, конструкционные отливки, работающие под давлением | Компоненты насоса высокого давления, корпуса клапанов для тяжелых условий эксплуатации, критически важные компоненты, контактирующие с рабочей средой, агрессивные рассольные системы |
| Сложность изготовления | Относительно легче кастовать, термообработка, и машина | Более требовательны из-за более высокого содержания сплавов и более жесткого металлургического контроля. |
| Стоимость материала и обработки | Обычно ниже | Обычно выше |
| Приоритет покупателя | Сбалансированная коррозионная стойкость, сила, производство, и стоимость | Максимальный запас защиты от коррозии и долговременная надежность в тяжелых условиях. |
| Рекомендуемая основа выбора | Работа в морской воде от умеренной до тяжелой, где достаточны характеристики типа 2205. | Тяжелый хлорид, концентрированный рассол, более высокая температура, или приложения, требующие дополнительного запаса по коррозии |
9. Тенденции рынка и перспективы на будущее
Мировой рынок дуплексной нержавеющей стали оценивается примерно в доллар США 4.4 миллиард в 2025 и, по прогнозам, достигнет доллар США 6.1 миллиард на 2031, достижение совокупного годового темпа роста примерно 5.7%.
Сегмент опреснения воды является ключевым драйвером этого роста..
Мировой спрос на пресную воду продолжает расти, стимулирование расширения опреснительных и водоочистных сооружений, особенно в засушливых регионах Ближнего Востока, Северная Африка, и Азиатско-Тихоокеанский регион.
Высокие концентрации хлоридов, присутствующие в процессах опреснения, делают дуплексные и супердуплексные нержавеющие стали предпочтительным материалом для изготовления критически важных компонентов..
Только в Объединенных Арабских Эмиратах, прогнозируется, что спрос на дуплексную нержавеющую сталь будет расти со среднегодовыми темпами, превышающими 7% В течение следующих пяти лет, обусловлено в первую очередь приложениями опреснения и очистки воды.
Три технологических тренда определят будущее дуплексного литья для опреснения воды:
- Высоколегированные супердуплексные марки с PREN, превышающим 45 для самых агрессивных высокотемпературных условий, приложения с высоким содержанием хлоридов.
- Аддитивное производство сложных дуплексных компонентов, предлагая свободу дизайна за пределами обычного литья.
- Цифровая гарантия качества — отслеживание материалов на основе блокчейна и цифровые записи термообработки для управления жизненным циклом.
10. Заключение
Дуплексные и супердуплексные прецизионные отливки являются незамеченной основой надежных систем опреснения воды..
Они сочетают в себе высокую прочность, отличная стойкость к хлоридной коррозии, и бесшовная монолитная конструкция, которую не может сравниться ни с одним другим сочетанием материалов и процессов для сложных компонентов давления и расхода..
Но оценка на чертеже — это только отправная точка.. Настоящая производительность достигается за счет контролируемого плавления., инженерное затвердевание, точный отжиг в растворе, и строгая проверка качества.
Срежьте углы на любом из этих шагов, и вы получаете деталь, которая на бумаге выглядит правильно, но преждевременно выходит из строя в полевых условиях.
После 29 лет в этой отрасли, мой совет прост: не покупайте дуплексные отливки для опреснения воды только по цене.
Несколько процентов, которые вы сэкономите на литье, обойдутся вам в 10 раз дороже при преждевременной замене., незапланированный простой, и потери производства.
Работайте с литейным заводом, специализирующимся на дуплексных сплавах., документирует каждый этап процесса, и проверяет фазовый баланс и целостность в каждой плавке.
Поскольку глобальные мощности опреснения продолжают расширяться, чтобы справиться с растущей нехваткой воды, надежные, устойчивые к коррозии компоненты останутся наиболее важным фактором эксплуатационной готовности предприятия и низкой стоимости жизненного цикла..
Литейные предприятия, которые владеют нюансами технологии литья из дуплексной стали, останутся в центре этого роста..
Часто задаваемые вопросы
Почему отжиг на раствор обязателен для дуплексных отливок?
Отжиг на раствор растворяет сигма-фазу и другие вторичные фазы, образующиеся во время затвердевания и медленного охлаждения..
Без этого, отливка будет иметь пониженную коррозионную стойкость, более низкая пластичность, и повышенная склонность к растрескиванию.
Необходим отжиг на раствор при температуре 1050–1130°C с последующей немедленной закалкой в воде..
Можно ли сваривать дуплексные отливки?
Дуплексные отливки можно сваривать с помощью квалифицированных процедур., но необходимо контролировать баланс феррита и аустенита в металле шва и зоне термического влияния..
Тепловложение должно быть ограничено., температура между проходами поддерживается ниже 100°C, и, если возможно, выполнить отжиг раствора после сварки.. Сварка в полевых условиях категорически не рекомендуется..
Чем литой дуплекс отличается от кованого дуплекса по коррозионным характеристикам??
Литой дуплекс имеет более грубую микроструктуру, чем кованый., с примерно в три раза большим межаустенитным расстоянием.
Это снижает стабильность пассивной пленки., особенно при повышенных температурах.
Бросать 1.4517 теряет пассивность при температуре выше 50°C в синтетической морской воде, в то время как кованый S32760 выдерживает температуру до 70°C. Правильная термическая обработка минимизирует эту разницу, но не устраняет ее..
Какой стандарт ASTM распространяется на отливки из дуплексной нержавеющей стали??
ASTM A995/A995M охватывает аустенитно-ферритные (дуплекс) отливки из нержавеющей стали для деталей, работающих под давлением.
Эквивалент ASTM A890 распространяется на обычные дуплексные отливки.. Оценки включают 1B, 2А, 3А, 4А, 5А, и 6А, при этом 5A и 6A относятся к супердуплексным классам..

