Введение
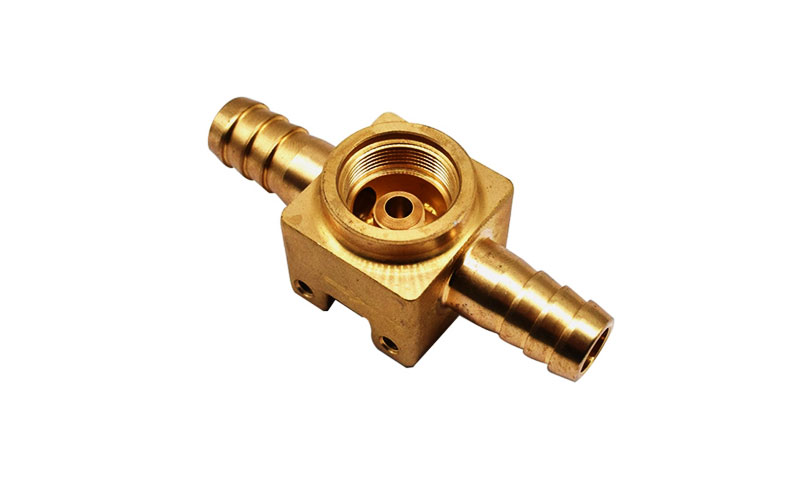
Точность размеров является основным техническим показателем, определяющим уровень квалификации., взаимозаменяемость и эксплуатационные качества компонентов, отлитых по выплавляемым моделям.
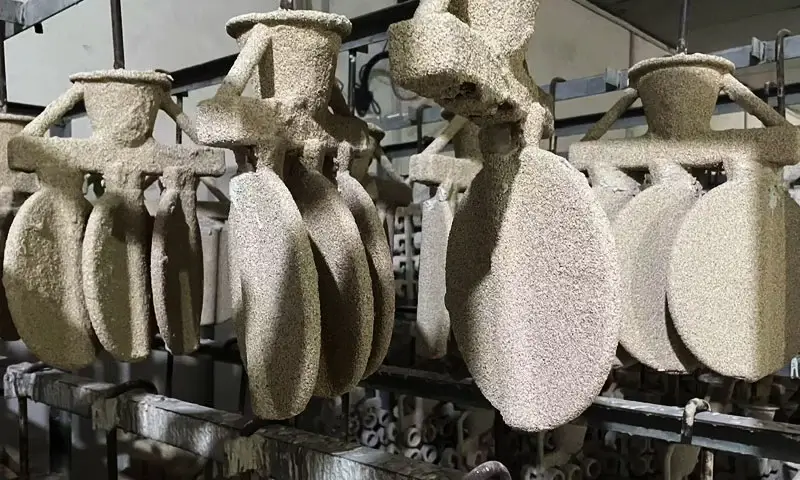
В современном прецизионном промышленном производстве литья, Большинство дефектов размеров, выходящих за пределы допусков готовых отливок, не связаны с ошибками восковой формы или параметрами заливки., но возникают в результате неконтролируемой деформации в процесс изготовления ракушки.
Отличие от традиционного однозвенного познания, Отклонение размеров, вызванное изготовлением оболочки, является прогрессирующим, нелинейная и полноцепная передача, покрытие покрытия, сушка, Depaxing, высокотемпературный обжиг, и затвердевание отливки.
Каждое тонкое структурное изменение, Колебания напряжения и объемная деформация керамической оболочки в каждом звене процесса будут передаваться и даже усиливаться в полость окончательной отливки..
Необоснованные параметры изготовления оболочки вызовут остаточное напряжение., неравномерная усадка, термоударная деформация и асинхронный фазовый переход оболочки, формирование совокупных ошибок размеров.
В этой статье систематически анализируется механизм изменения размеров керамических оболочек на протяжении всего рабочего процесса изготовления оболочек., выявляет независимое влияние каждой стадии процесса и нелинейный эффект многофакторной связи.,
и обобщает передовые стратегии точного управления и механизмы оптимизации армирования волокна., предоставление авторитетной теоретической поддержки и промышленного руководства для производства высокоточного литья по выплавляемым моделям..
1. Точность размеров при литье по выплавляемым моделям: Системная перспектива
Точность размеров является одним из наиболее важных показателей качества в литье по выплавляемым моделям.
Это напрямую влияет на сборку компонентов., требования к припускам на механическую обработку, взаимозаменяемость продуктов, и общая стоимость изготовления.
Хотя точность размеров часто связана с точностью восковой модели или контролем усадки сплава., реальность гораздо сложнее.
Точность размеров при литье по выплавляемым моделям является результатом многоступенчатая система переноса размеров, где каждый этап процесса влияет на конечную геометрию отливки.
В отличие от механической обработки, где размеры создаются непосредственно режущими инструментами, литье по выплавляемым моделям основано на цепочке материальных преобразований.
Размеры окончательной отливки постепенно переносятся и изменяются с помощью восковой модели., керамическая оболочка, расплавленный металл, процесс затвердевания, и стадия охлаждения.
Любое отклонение размеров, возникшее на более раннем этапе, может быть усилено., компенсированный, или перераспределяются во время последующих операций.
Полная цепочка размерного переноса
Эволюцию размеров литья по выплавляемым моделям можно резюмировать следующим образом::
Проектирование оснастки → Восковая модель → Формирование оболочки → Депарафинизация → Обжиг оболочки → Заливка металла → Затвердевание → Охлаждение → Окончательное литье
Каждый этап вносит свой вклад в размерные вариации.:
- Инструмент определяет исходную базовую линию размеров..
- Инъекция воска приводит к термической усадке и деформации рисунка..
- При изготовлении оболочки создается реальная полость формы, определяющая геометрию отливки..
- Депарафинизация может привести к расширению или деформации оболочки при термическом ударе..
- Обжиг вызывает спекание керамики., снятие стресса, и изменения размеров.
- Затвердевание металла приводит к усадке сплава..
- Охлаждение вызывает тепловое сжатие и деформацию остаточного напряжения..
Поэтому, Точность размеров контролируется не одним параметром процесса, а совокупным взаимодействием множества переменных на протяжении всего производственного цикла..
Почему изготовление ракушек играет центральную роль
Среди всех этапов процесса, Изготовление ракушек занимает уникальное положение, поскольку оно действует как физический мост между восковой моделью и расплавленным металлом..
Керамическая оболочка отвечает за воспроизведение геометрии восковой сборки, сохраняя при этом стабильность размеров во время высокотемпературной обработки..
Любое изменение размеров, возникающее во время производства оболочки, напрямую изменяет размеры полости формы., которые впоследствии влияют на геометрию самой отливки.
В отличие от ошибок восковых моделей, которые часто можно относительно легко измерить и исправить., Изменения размеров, связанные с оболочкой, часто скрыты внутри керамической структуры и становятся заметными только после проверки отливки..
По этой причине, изготовление оболочки часто считается наиболее важным этапом передачи размеров во всем процессе литья по выплавляемым моделям..
Точность размеров — это скорее динамическая, чем статическая концепция
Распространенным заблуждением является то, что точность размеров зависит исключительно от точности размеров полости формы..
На самом деле, и оболочка, и отливка остаются динамично реагирующими на протяжении всего производства..
Во время производства, опыт оболочки:
- Усадка при высыхании
- Тепловое расширение
- Накопление стресса
- Снятие стресса
- Керамическое фазовое превращение
- Ползучесть при высоких температурах
- Механическое взаимодействие с затвердевающим металлом
В то же время, кастинг проходит:
- Сокращение жидкости
- Усадка при затвердевании
- Твердотельное тепловое сжатие
- Образование остаточного напряжения
Окончательные размеры возникают в результате взаимодействия этих двух развивающихся систем, а не из фиксированной геометрии формы..
Важность стабильности размеров над точностью размеров
В современном точном производстве, стабильность размеров часто более ценна, чем абсолютная точность размеров.
Процесс литья, позволяющий стабильно производить детали с предсказуемыми отклонениями размеров, можно компенсировать за счет регулировки оснастки..
Однако, процесс, который генерирует случайные колебания размеров от партии к партии, становится трудно контролировать, а корректировка становится дорогостоящей.
Поэтому, Основная цель оптимизации изготовления оболочек – это не просто достижение номинальных размеров, но создание стабильного и повторяемого механизма переноса размеров на протяжении всего производства..
Эффекты многофакторной связи
Одной из самых больших проблем в контроле размеров литья по выплавляемым моделям является существование эффектов многофакторной связи.. Отдельные параметры процесса редко действуют независимо..
Например:
- Неравномерная толщина раствора может изменить поведение при высыхании..
- Неравномерная сушка может привести к остаточному напряжению..
- Остаточные напряжения могут влиять на деформацию снаряда во время стрельбы..
- Искажение оболочки при обстреле может изменить геометрию полости.
- Измененная геометрия полости меняет поведение усадки отливки..
Как результат, небольшое отклонение, возникающее во время формирования оболочки, может в конечном итоге привести к непропорционально большой погрешности размеров готовой отливки..
Эта нелинейная зависимость объясняет, почему проблемы с размерами часто сохраняются, даже если отдельные переменные процесса находятся в пределах спецификации..
Системный инженерный подход
В современном литье по выплавляемым моделям контроль размеров все чаще рассматривается как задача системного проектирования, а не задача оптимизации одного процесса.. Передовые производители интегрируют:
- Контроль реологии суспензии
- Экологический мониторинг
- Анализ деформации оболочки
- Оптимизация кривой обжига
- Статистический контроль процессов
- Технологии численного моделирования
управлять изменениями размеров по всей технологической цепочке.
При таком подходе, Изготовление оболочек больше не рассматривается просто как операция по изготовлению форм..
Вместо, это становится важнейшим процессом проектирования размеров, который определяет, насколько точно замысел проекта преобразуется в готовый металлический компонент..
2. Этап нанесения покрытия: Начальные отклонения размеров, вызванные реологическим поведением суспензии
Начальная размерная погрешность литейных оболочек формируется в момент первичного покрытия поверхности..
Реологические свойства огнеупорной суспензии являются решающим фактором, влияющим на однородность толщины покрытия.,
а необоснованная вязкость суспензии и содержание твердых веществ напрямую вызывают неравномерность локальной толщины покрытия и создают скрытую опасность последующей деформации оболочки..
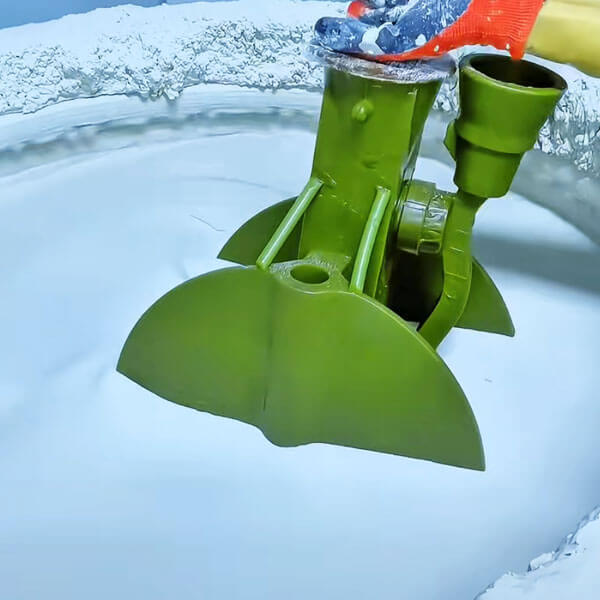
Когда содержание твердых веществ в суспензии слишком низкое, а вязкость ниже 300 мПа·с, суспензия демонстрирует сверхвысокую текучесть на поверхности воскового рисунка.
В нижних канавках сложных восковых форм скапливается большое количество суспензии., делая локальную толщину покрытия более 40% выше проектной стоимости.
В отличие, сильное провисание навозной жижи происходит в острых верхних углах, где фактическая толщина покрытия составляет всего 30% стандартного параметра.
Эта крайняя несоответствие толщины приводит к разной скорости усадки при высыхании в разных положениях скорлупы., создание неравномерного внутреннего остаточного напряжения внутри зеленой оболочки.
Напротив, чрезмерное содержание твердых веществ с вязкостью, превышающей 1200 мПа·с приводит к плохой текучести покрытия.
Жидкость не может равномерно покрыть сложные изогнутые поверхности и крошечные канавки воскового рисунка., образование массивных микроямок на внутренней стенке оболочки, что приводит к увеличению размеров локальных полостей..
Промышленная проверка доказывает, что оптимальный диапазон вязкости для прецизионного покрытия корпуса составляет 600–800 мПа·с, контролирующий отклонение толщины покрытия всех положений оболочки в пределах ±0,05 мм..
Добавление количественного поверхностно-активного вещества для доведения индекса тиксотропии суспензии до 3–4 позволяет дополнительно устранить локальные дефекты накопления и улучшить однородность покрытия сложных искривленных поверхностей..
Для восковых моделей с глубокими внутренними бороздками., эффект накопления жижи значительно усиливается.
Традиционные процессы изготовления оболочек без точного реологического контроля часто приводят к локальному отклонению толщины покрытия, превышающему 1 мм в местах канавок, что является основной причиной долгосрочных отклонений по размерам отливок с канавками при массовом производстве..
3. Этап сушки: Неравномерная усадочная деформация границ раздела с несколькими покрытиями
После каждой операции по нанесению покрытия и штукатурки, связующее на основе силиказоля подвергается непрерывному испарению воды и реакции поликонденсации в процессе сушки., вызывая неизбежную усадку керамической оболочки при высыхании.
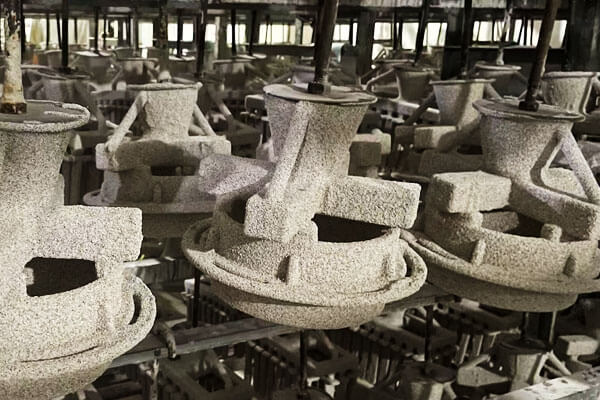
В отличие от идеальной изотропной равномерной усадки, фактическая усадка скорлупы сильно зависит от состояния межслоевого соединения и условий окружающей среды при высыхании..
Неправильный размер зерен песка подложки приведет к образованию многочисленных микропор на границе раздела между поверхностным слоем и слоем подложки., резкое снижение прочности межслойного соединения.
Во время сушки, поверхностный слой и защитный слой сжимаются независимо друг от друга без согласованной деформации, создавая огромное межфазное остаточное напряжение и вызывая локальное коробление и искажение оболочки.
Корреляция цифровых изображений (ДВС) Данные полномасштабного мониторинга деформации дополнительно подтверждают экологическую чувствительность деформации скорлупы при высыхании.
Неравномерное распределение температуры и локальная скорость воздушного потока, превышающая 2 м/с приведет к 3-кратная разница в скорости высыхания по поверхности оболочки.
Быстросохнущие участки заранее завершают усадку, в то время как медленно высыхающие районы отстают, формирование метастабильных стесненных остаточных напряжений при комнатной температуре.
Это скрытое напряжение будет постепенно сниматься на последующем этапе высокотемпературного обжига., вызывая непредсказуемую постоянную деформацию оболочки.
Оптимизированный процесс градиентной сушки эффективно решает эту проблему..
Стабилизируя среду сушки при постоянной температуре 24 ℃ ± 1 ℃., относительная влажность 60%±5%, и равномерный расход воздуха 0.5 РС, внутренние остаточные напряжения оболочки уменьшаются на 72%,
и общая деформация при сушке строго контролируется в пределах 0.1 мм, реализация высокой стабильности размеров зеленой оболочки.
4. Стадия депарафинизации: Микродеформация оболочки и смещение полостей при термическом ударе
Депарафинизация паром под высоким давлением является важным переходным звеном от полости восковой модели к полости керамической оболочки., где переходный термический удар и колебания внутреннего давления вызывают необратимую микродеформацию тонкостенных оболочек..
В традиционных процессах быстрой депарафинизации, давление пара возрастает до 0.6 МПа в пределах 30 секунды.
Быстрое повышение температуры вызывает мгновенное расширение и плавление остаточного воска внутри оболочки..
Скорость расширения воска намного превышает скорость истечения газов оболочки., формирование экстремального переходного внутреннего давления.
Эта сила выталкивает тонкостенную оболочку наружу, вызывая упругопластическое микрорасширение., который не может полностью восстановиться после выделения воска, что приводит к необратимому увеличению размера полости скорлупы..
Для сверхтонких оболочек с толщиной стенки всего 2 мм, этот эффект деформации чрезвычайно заметен.
Экспериментальные испытания показывают, что постоянный размерный прирост локальных тонкостенных полостей может достигать 0.3 мм после быстрой депарафинизации под давлением.
Принятие Стратегия градиентного повышения давления при продолжительности наддува более 2 минуты дает достаточно времени для плавления воска и равномерного выхода через выпускные каналы корпуса, полностью устраняет микродеформацию, вызванную внутренним давлением.
После оптимизированного контроля депарафинизации, отклонение размеров полости стабильно контролируется в пределах 0.08 мм.
Кроме того, неравномерная остаточная восковая зола после депарафинизации приведет к локальному концентрированному возгоранию во время обжига., формирование дифференциальных температурных полей на поверхности оболочки и дальнейшее возникновение асинхронной деформации.
Продувка воздухом низкого давления после депарафинизации является важным вспомогательным процессом для удаления остаточной восковой золы и поддержания последующей стабильности размеров..
5. Этап стрельбы: Совместная деформация высокотемпературного фазового перехода и снятия остаточных напряжений
Высокотемпературная стрельба из снаряда является наиболее решающим этапом для обеспечения окончательной точности размеров полости..
Во время стрельбы, связующее на основе силиказоля завершает полное фазовое превращение, между керамическими частицами образуются спеченные шейки, и все остаточные напряжения, накопленные в покрытии, Стадии сушки и депарафинизации выполняются синхронно.
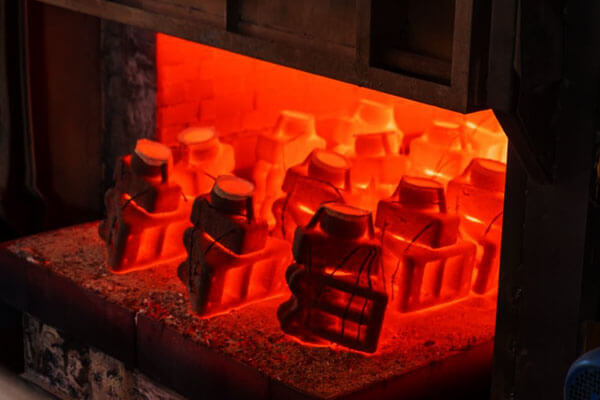
Традиционный обжиг с быстрым нагревом вызывает асинхронное фазовое превращение минералов внутри скорлупы..
Быстрое образование муллитовой фазы приводит к объемному расширению., в то время как фазовое превращение кристобалита приводит к уменьшению объема.
Несовпадение скорости фазового перехода в разных положениях оболочки вызывает сильное коробление и неравномерную деформацию..
Оптимизированная сегментированная кривая обжига эффективно координирует фазовое преобразование и снятие напряжения.: установка платформы для длительного сохранения тепла при температуре 1000 ℃, чтобы полностью снять остаточное напряжение,
с последующим медленным нагревом со скоростью 2 ℃/мин до конечной температуры обжига 1200 ℃., что значительно улучшает общую однородность деформации оболочки при высокой температуре..
Инновационное армирование коротким углеродным волокном еще больше повышает стабильность размеров корпуса..
Добавление 4 мм измельченных углеродных волокон в подложку с помощью ультразвукового перемешивания, что обеспечивает равномерную дисперсию и образует трехмерную переплетенную армирующую сеть внутри керамической матрицы..
Эта сеть фиксирует движение границ зерен, подавляет аномальный рост зерна при высокой температуре, и уменьшает высокотемпературную остаточную деформацию за счет 62%.
Результаты трехмерной реконструкции промышленной КТ подтверждают, что оболочки, армированные углеродным волокном, имеют равномерное распределение пор без сплошных крупных пор, характерных для традиционных оболочек..
После 2 часы сохранения тепла при 1200 ℃, общая скорость изменения размеров составляет всего 0.12%, намного ниже, чем 0.32% обычных снарядов, обеспечение сверхстабильной точности полости для последующей заливки и затвердевания.
6. Стадия заливки и затвердевания: Обратная регуляция усадки отливки за счет эффекта ограничения оболочки
Керамическая оболочка не является абсолютно жесткой неподвижной формой при разливке и затвердевании сплава..
Его высокотемпературная прочность и характеристики гибкой деформации обратно ограничивают усадку расплавленного сплава при затвердевании., непосредственное определение окончательного допуска на размер отливки.
Это опровергает традиционное заблуждение о том, что «более высокая прочность скорлупы означает лучшее качество отливки»..
Чрезмерно низкая высокотемпературная прочность оболочки приводит к синхронной усадке оболочки с отливкой при затвердевании сплава., неспособность сформировать эффективное ограничение.
Фактическая скорость усадки отливки намного выше теоретического расчетного значения., что приводит к уменьшению общих размеров отливки.
В отличие, сверхвысокая прочность жесткой оболочки полностью ограничивает усадку отливки, создание огромных внутренних усадочных напряжений внутри отливки, вызывающих термическое растрескивание и дефекты структурной деформации..
Прецизионные экспериментальные данные подтверждают, что оптимальная прочность оболочки на изгиб при высоких температурах составляет 3–4 МПа.
В этом диапазоне, оболочка обеспечивает умеренное гибкое ограничение, снижение скорости усадки отливок при свободном затвердевании за счет 30%.
Он эффективно контролирует отклонения размеров, избегая при этом термических трещин, вызванных жесткими ограничениями., реализация оптимального баланса между эффектом ограничений и структурной безопасностью.
7. Многофакторный механизм связи изготовления оболочек с точностью размеров отливки
Каждый параметр процесса изготовления оболочки не действует независимо..
Суперпозиция, синергия и конкуренция множества факторов образуют сложные эффекты нелинейной пространственной эволюции., которые являются основной причиной неравномерных колебаний размеров при промышленном серийном производстве..
Эффект нелинейного усиления отклонения толщины покрытия
Локальные ошибки толщины покрытия приводят к эффекту геометрического усиления в процессах высокотемпературного обжига и затвердевания отливок..
При превышении локальной толщины покрытия расчетного значения на 50%, скорость охлаждения региональной оболочки уменьшается на 40% во время стрельбы, создание дополнительных термических остаточных напряжений.
Отклонение полости корпуса усиливается 2.3 раз, а окончательная размерная погрешность отливки достигает 3.1 раз первоначальное отклонение покрытия.
Это нелинейное усиление особенно заметно в сложных отливках с глубокими канавками..
Незначительные дефекты накопления суспензии на этапе нанесения покрытия приведут к фатальным отклонениям размеров литейных канавок., что объясняет длительный низкий уровень аттестации сложных конструкционных отливок..
Точный контроль реологии суспензии и равномерная толщина покрытия являются фундаментальными решениями для устранения эффектов усиления..
Механизм стабилизации размеров армирования из углеродного волокна
Силан-связанный 4 измельченные углеродные волокна мм образуют стабильную трехмерную сшитую сеть в матрице силиказоля под действием ультразвукового диспергирования..
В сети достигается двойная функциональная оптимизация производительности оболочки.:
Первый, углеродные волокна перекрывают микротрещины внутри оболочки и рассеивают концентрированное высокотемпературное напряжение за счет выдергивания волокон и межфазного скольжения.,
снижение скорости высокотемпературной ползучести керамической матрицы на порядок и подавление локальной неравномерной деформации.
Второй, углеродные волокна медленно окисляются и разряжаются при высокотемпературном обжиге, образуя равномерно распределенные закрытые микропоры внутри скорлупы.
Эти микропоры обеспечивают гибкое пространство для деформации для затвердевания отливки., избежать термических трещин, вызванных чрезмерной жесткостью корпуса, и предотвратить чрезмерную деформацию из-за недостаточного прижатия, идеальный баланс между жаропрочностью и гибкостью оболочки.
Наблюдение за морфологией трещин на СЭМ подтверждает плотную межфазную связь между углеродными волокнами и керамической матрицей., реализация долгосрочной стабильности размеров высокотемпературных оболочек.
Полноцепная размерная трансмиссия и суперпозиция муфты
Литье по выплавляемым моделям представляет собой полный полноразмерная передаточная цепь: первоначальный размер восковой формы → размер покрытия мокрой оболочки → размер депарафинированной полости → размер полости обожженной оболочки → окончательный размер отливки.
Каждое звено процесса имеет фиксированный размерный коэффициент передачи.. Отклонения от отдельных процессов будут накладываться и объединяться на последующих этапах..
Когда ошибки нескольких ссылок направлены в одном направлении, происходит кумулятивная суперпозиция, что приводит к серьезному выходу за пределы допусков по размерам отливок.
Когда отклонения противоположны, взаимное смещение может случайным образом создавать квалифицированные размеры.
Этот механизм вызывает неупорядоченные колебания размеров и плохую стабильность партий при традиционном производстве..
Только количественный контроль точности каждого узла в цепочке передачи может стабилизировать точность размеров партии..
8. Нелинейное усиление размерных ошибок
Одним из наиболее сложных аспектов контроля размеров при литье по выплавляемым моделям является то, что отклонения размеров не распространяются по всему процессу в простой взаимно однозначной зависимости..
Вместо, многие размерные вариации демонстрируют эффект нелинейного усиления, где, казалось бы, незначительное отклонение, возникающее во время изготовления корпуса, может перерасти в значительно большую размерную ошибку при окончательной отливке..
Это явление объясняет, почему отливки иногда превышают пределы допуска, даже если отдельные параметры процесса кажутся хорошо контролируемыми..
Поэтому понимание механизмов увеличения размеров имеет важное значение для производства точного литья..
Почему размерные ошибки усиливаются
Процесс литья по выплавляемым моделям включает в себя несколько этапов трансформации материала., термический велосипед, и перераспределение стресса.
Каждый этап может увеличивать изменения размеров, возникшие ранее в процессе..
Типичный путь передачи размеров может следовать:
Локальное изменение толщины суспензии
→ Неравномерная усадка при высыхании
→ Накопление остаточного напряжения
→ Деформация снаряда при стрельбе
→ Изменение размеров полости
→ Изменение усадки при литье
→ Окончательное отклонение размеров
Потому что каждый этап взаимодействует с предыдущим., ошибки размеров часто растут, а не остаются постоянными.
Например, локальное увеличение толщины оболочки всего на 0.2 мм может в конечном итоге привести к отклонению размеров отливки в несколько раз больше после обжига и затвердевания..
Изменение толщины оболочки и эффект их усиления.
Неравномерная толщина оболочки является одним из наиболее распространенных источников нестабильности размеров..
Когда в:
- Глубокие углубления
- Внутренние углы
- Узкие каналы
- Сложные поверхностные переходы
пораженные участки сохнут медленнее, чем прилегающие районы.
Это создает:
- Дифференциальная усадка
- Неравномерное распределение напряжения
- Локализованное искажение оболочки
Во время стрельбы, эти остаточные напряжения снимаются, вызывая дальнейшую деформацию. Результирующая геометрия полости может существенно отличаться от исходных размеров восковой модели..
Для сложных компонентов аэрокосмической отрасли или турбин., локальные изменения толщины оболочки могут стать одной из основных причин несоответствия размеров..
Остаточная стрессовая память внутри оболочки
Керамические раковины обладают своеобразной «стрессовой памятью»..
Хотя после высыхания скорлупа может выглядеть стабильной по размерам., внутренние остаточные напряжения остаются внутри конструкции.
Когда оболочка подвергается:
- Быстрое отопление
- Depaxing
- Спекание
- Высокотемпературный обжиг
эти стрессы постепенно снимаются.
Процесс выпуска часто приводит к:
- Деформация
- Местное расширение
- Размерный дрейф
- Геометрическое искажение
Важно, результирующая деформация часто бывает нелинейной, и ее трудно предсказать с помощью обычных методов контроля..
Эффекты термической и структурной связи
Увеличение размеров становится еще более значительным, когда тепловые эффекты взаимодействуют с геометрией оболочки..
Примеры включают в себя:
- Тонкие срезы нагреваются быстрее, чем толстые.
- Острые углы испытывают более высокие температурные градиенты
- Асимметричная геометрия, создающая неравномерные пути расширения.
По мере повышения температуры во время обжига, эти локальные различия создают сложные модели деформации, которые могут изменить размеры полости сверх того, что можно было бы предсказать простыми расчетами теплового расширения..
Следовательно, отливки со сложной геометрией, как правило, более уязвимы к значительным отклонениям размеров, чем простые симметричные детали..
Взаимодействие между поведением оболочки и затвердеванием металла
Увеличение размеров не прекращается после попадания расплавленного металла в форму..
Во время затвердевания, оболочка и отливка взаимодействуют механически.
Если жесткость оболочки варьируется локально:
- Некоторые регионы чрезмерно сдерживают усадку
- В других регионах разрешены неограниченные сокращения.
Это непоследовательное ограничение может создать локальные размерные сдвиги, которые еще больше увеличивают существующие отклонения..
Поэтому, конечные размеры отливки часто являются результатом одновременного действия нескольких связанных механизмов усиления..
Проблема предсказуемости
Критической особенностью нелинейного размерного усиления является то, что связь между причиной и следствием редко бывает пропорциональной..
Например:
- А 10% Увеличение толщины скорлупы может привести к 30% отклонение размеров.
- Небольшое увеличение потока осушающего воздуха может удвоить деформацию корпуса..
- Небольшое изменение температуры обжига может вызвать значительные геометрические искажения..
Такое нелинейное поведение объясняет, почему одни только эмпирические корректировки часто не решают повторяющиеся проблемы с точностью размеров..
Только понимая весь механизм передачи размеров, производители могут эффективно контролировать отклонения размеров..
9. Передовые подходы к повышению точности размеров
Поскольку требования к размерам в аэрокосмической отрасли становятся все более строгими, медицинский, энергия, автомобильный, и точное машиностроение, традиционные корректировки процесса методом проб и ошибок уже недостаточны.
Современные производители литья по выплавляемым моделям внедряют передовые технологии и методы систематического управления процессами для достижения более высокого уровня точности и постоянства размеров..
Акцент сместился с исправления размерных ошибок после отливки на предотвращение их образования на протяжении всего процесса изготовления корпуса..
Прецизионный контроль реологии суспензии
Основа точности размеров начинается со стабильности суспензии..
Современные системы изготовления оболочек тщательно контролируют:
- Вязкость
- Плотность
- Солидный контент
- значение pH
- Температура
- Тиксотропное поведение
Стабильные свойства навоза обеспечивают:
- Равномерная толщина покрытия
- Стабильное воспроизведение поверхности
- Уменьшенная вариация толщины корпуса.
- Улучшенная повторяемость размеров
Автоматизированные системы управления навозом все чаще используются для устранения изменчивости, зависящей от оператора..
Технология контролируемой сушки
Сушка – один из наиболее влиятельных этапов, влияющих на деформацию скорлупы..
В современных системах сушки используются:
- Камеры постоянной температуры
- Среда с контролируемой влажностью
- Равномерное распределение воздушного потока
- Мониторинг окружающей среды в режиме реального времени
Цель состоит в том, чтобы обеспечить высыхание всех участков оболочки с одинаковой скоростью..
Минимизируя дифференциальную усадку, производители могут значительно уменьшить накопление остаточных напряжений и улучшить стабильность размеров оболочки..
Оптимизированные стратегии депарафинизации
Деформацию, вызванную депарафинизацией, можно свести к минимуму за счет улучшенного управления температурным режимом..
Ключевые подходы включают:
Постепенное увеличение давления
Контролируемое изменение давления снижает внутреннее напряжение, вызванное быстрым расширением парафина..
Сбалансированное распределение тепла
Равномерное распределение пара сводит к минимуму локальный тепловой удар..
Улучшенная конструкция вентиляции
Оптимизированные пути отвода парафина уменьшают повышение внутреннего давления и снижают риск деформации скорлупы..
Эти меры помогают сохранить геометрию полости на протяжении всего цикла депарафинизации..
Усовершенствованные системы материалов корпуса
Инновации в материалах играют все более важную роль в контроле размеров..
Современные системы оболочек могут включать в себя:
- Высокопрочное керамическое усиление
- Уровни резервного копирования с поддержкой оптоволокна
- Улучшенные технологии связующего
- Керамические составы с низкой усадкой
Эти материалы обеспечивают:
- Повышенная термическая стабильность
- Улучшенная устойчивость к растрескиванию
- Уменьшенная огневая деформация
- Улучшенная размерная согласованность
Армированные волокном керамические оболочки, в частности, продемонстрировали значительные улучшения в высокотемпературной стабильности размеров..
Оптимизированные кривые обжига и температурные профили
Вместо того, чтобы полагаться на простые графики отопления, усовершенствованная стрельба снарядами использует тщательно спроектированные термические циклы.
Типичные улучшения включают в себя:
- Многоступенчатые программы отопления
- Промежуточные периоды снятия стресса
- Контролируемые температурные градиенты
- Оптимизированные профили охлаждения
Эти стратегии позволяют остаточным напряжениям постепенно рассеиваться, сводя к минимуму тепловые искажения и деформации, связанные с фазовым превращением..
Цифровое моделирование и прогнозная инженерия
Одним из наиболее значительных достижений в современном литье по выплавляемым моделям является использование инструментов численного моделирования..
Передовое программное обеспечение может моделировать:
- Поведение отложения суспензии
- Усадка при высыхании
- Распределение напряжений оболочки
- Тепловое расширение
- Обжиговая деформация
- Усадка металла при затвердевании
Прогнозируя изменения размеров до начала производства, инженеры могут заранее оптимизировать параметры процесса и коэффициенты компенсации оснастки.
Это смещает контроль размеров с реактивной коррекции на прогнозирующее управление..
Статистическое управление процессами и производство, управляемое данными
Ведущие в отрасли литейные предприятия все чаще используют анализ данных для мониторинга производительности по размерам..
Ключевые методы включают в себя:
- Статистический контроль процессов (НПЦ)
- Анализ возможностей процесса
- Цифровое отслеживание качества
- Мониторинг процессов в режиме реального времени
- Автоматизированный контроль размеров
Эти системы заблаговременно выявляют отклонения в процессе и помогают поддерживать долгосрочную стабильность размеров при больших объемах производства..
Комплексное проектирование размеров
Наиболее успешные стратегии контроля размеров признают, что ни одно улучшение процесса не может гарантировать точность..
Вместо, Точность размеров должна обеспечиваться посредством полностью интегрированного инженерного подхода, который координирует:
- Изготовление восковых моделей
- Здание оболочки
- Контроль сушки
- Оптимизация депарафинизации
- Управление стрельбой
- Компенсация усадки сплава
- Моделирование процессов
- Проверка качества
Только контролируя всю цепочку передачи размеров, производители могут последовательно достигать жестких допусков, требуемых современными высокопроизводительными литыми деталями..
10. Заключение
Изготовление корпуса является основным фактором, определяющим точность размеров литья по выплавляемым моделям., и его влияние распространяется на весь производственный процесс в режиме прогрессивной и нелинейной связи..
Реология исходной суспензии контролирует однородность толщины исходного покрытия.; ступенчатая сушка устраняет остаточное напряжение из-за неравномерной усадки; Градиентная депарафинизация позволяет избежать остаточной деформации полости, вызванной термическим ударом.;
оптимизированные координаты высокотемпературного обжига и снятия напряжений; высокотемпературная прочность подобранной оболочки обеспечивает точное регулирование усадки отливки при затвердевании.
Традиционный режим одноточечной оптимизации процесса не может решить проблемы с колебаниями размеров партии..
Передовое прецизионное литье по выплавляемым моделям должно опираться на полный контроль размерной передачи., в сочетании с технологией армирования композитом из углеродного волокна, для устранения нелинейных эффектов усиления ошибок.
Разумное соответствие жесткости и гибкости корпуса., точный контроль реологии суспензии, сухая среда, Давление депарафинизации и кривая обжига могут существенно улучшить точность размеров отливки и стабильность партии.,
обеспечение надежной технической поддержки для высокоточных, промышленное производство литья по выплавляемым моделям с высокой стабильностью и высокой квалификацией.