
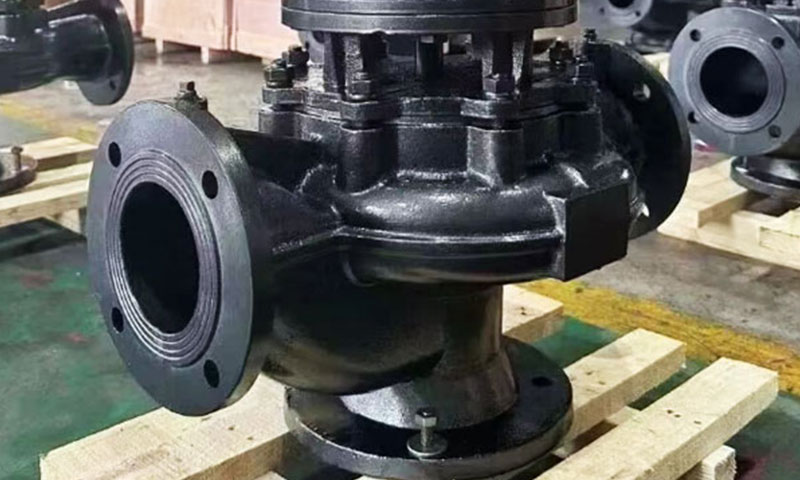
Корпуса насосов являются основой конструкции любой насосной системы., охватывающее рабочее колесо и направляющее поток жидкости, выдерживая внутреннее давление, коррозионные СМИ, и механическое напряжение.
Когда эти корпуса необходимы для работы с агрессивными жидкостями, высокие температуры, или санитарные условия, нержавеющая сталь становится материалом выбора, и литье по выплавляемым моделям становится предпочтительным методом производства для достижения сложной геометрии с исключительной точностью и качеством поверхности..
Корпуса насосов из нержавеющей стали, изготовленные методом литья по выплавляемым моделям, обладают уникальным сочетанием коррозионной стойкости., механическая прочность, Точность размеров, и свобода дизайна, не имеющая себе равных среди других производственных маршрутов.
От химической обработки и морского применения до пищевой и фармацевтической промышленности., Корпуса насосов из нержавеющей стали, отлитые по выплавляемым моделям, обеспечивают надежность, решения с длительным сроком службы для самых требовательных применений, связанных с перекачкой жидкостей.
1. Что такое корпус насоса из нержавеющей стали?
А нержавеющая сталь корпус насоса является основным внешним конструктивным компонентом насосного агрегата, который закрывает и защищает внутренние вращающиеся компоненты, одновременно контролируя движение перекачиваемой жидкости..
Его также часто называют корпус насоса, корпус насоса, или, в конструкциях центробежных насосов, а спиральный корпус.
В качестве одного из наиболее важных компонентов насосной системы, работающих под давлением., корпус отвечает за поддержание структурной устойчивости в условиях непрерывной эксплуатации..
Он должен выдерживать внутреннее давление жидкости., гидравлический удар, вибрация, механические нагрузки, колебания температуры, и долгосрочное воздействие потенциально агрессивных средств массовой информации.

В отличие от простых защитных чехлов, Корпус насоса напрямую влияет на эффективность насоса, надежность, и служба жизни.
Его внутренняя геометрия определяет, насколько эффективно кинетическая энергия, генерируемая рабочим колесом, преобразуется в энергию давления., в то время как характеристики материала определяют устойчивость к коррозии, эрозия, и механическая неисправность.
Корпуса насосов из нержавеющей стали широко используются в сложных промышленных условиях, поскольку нержавеющая сталь сочетает в себе отличную коррозионную стойкость и высокую механическую прочность.,
что делает его пригодным для применений, связанных с химическими веществами, морская вода, продукты питания, фармацевтика, и жидкости высокой чистоты.
Основные функции корпуса насоса из нержавеющей стали
| Функция | Описание |
| Направление потока | Направляет жидкость от рабочего колеса к выпускному отверстию с минимальной турбулентностью.. |
| Сдерживание давления | Выдерживает внутреннее давление, создаваемое насосом.. |
| Поддержка рабочего колеса | Обеспечивает монтажный интерфейс для вала рабочего колеса и подшипников.. |
| Уплотняющая поверхность | Обеспечивает монтажные поверхности для уплотнений., прокладки, и связи. |
| Структурная целостность | Выдерживает внешние нагрузки, вибрация, и тепловое расширение. |
| Защита от коррозии | Защищает внутренние компоненты от агрессивных сред.. |
Ключевые особенности конструкции корпуса насоса
| Особенность | Описание | Важность |
| Спиральная камера | Спиральный канал, преобразующий скорость в давление.. | Определяет эффективность и производительность насоса.. |
| Всасывающее отверстие | Точка входа жидкости. | Должно быть плавным, чтобы минимизировать турбулентность.. |
| Разгрузочное отверстие | Точка выхода жидкости. | Выдерживающее давление; должен выдерживать максимальное рабочее давление. |
| Монтажные ножки | Структурные опоры для насоса. | Должен быть жестким, чтобы поддерживать выравнивание. |
| Фланцевые соединения | Интерфейсы с трубопроводами. | Должен быть герметичным и иметь точные размеры.. |
| Корпус подшипника | Опора для вала насоса. | Требует точного выравнивания. |
| Сливные пробки | Для обслуживания и очистки. | Необходим для гигиены и обслуживания. |
2. Почему литье по выплавляемым моделям идеально подходит для корпусов насосов из нержавеющей стали?
Корпуса насосов из нержавеющей стали являются важнейшими компонентами, которые напрямую влияют на эффективность насоса., надежность, и служба жизни.
Их конструкции часто включают в себя сложные внутренние каналы потока., изогнутые спиральные конструкции, прецизионные зоны уплотнения, и неправильную внешнюю геометрию, которую сложно экономически изготовить с использованием традиционных методов изготовления..
Среди различных технологий производства, литье по выплавляемым моделям (Потерянный восковой кастинг) является одним из наиболее подходящих процессов для изготовления корпусов насосов из нержавеющей стали по индивидуальному заказу..
Он обеспечивает превосходный баланс между гибкостью конструкции, Точность размеров, Материальная производительность, и эффективность производства, что делает его широко применяемым для высокопроизводительных промышленных насосов..

Возможность сложной геометрии для гидравлической оптимизации
Внутренняя геометрия корпуса насоса напрямую влияет на гидравлические характеристики..
Такие компоненты, как спиральные камеры, изогнутые проходы, впускные каналы, и выпускные отверстия требуют плавных и точных форм, чтобы минимизировать турбулентность и повысить энергоэффективность..
Литье по выплавляемым моделям позволяет производителям воспроизводить очень сложную геометрию, которую было бы сложно или дорого достичь с помощью традиционной механической обработки или сварного изготовления..
Потому что восковой рисунок формируется непосредственно на основе спроектированной геометрии., инженеры могут оптимизировать:
- Внутренние каналы потока
- Распределение толщины стенок
- Арматурные конструкции
- Конфигурации подключения
- Компактные конструкции корпуса
Такая свобода проектирования позволяет производителям насосов разрабатывать корпуса с улучшенными гидравлическими характеристиками, сохраняя при этом надежность конструкции..
Производство почти готовой формы сокращает материальные отходы
Нержавеющая сталь – ценный инженерный материал., Эффективное использование материалов является важным фактором при производстве компонентов..
Традиционные методы обработки часто требуют удаления большого количества нержавеющей стали из цельных блоков., что приводит к значительным отходам материала и увеличению затрат на обработку..
Для сварного изготовления может потребоваться несколько пластин., формовочные операции, и дополнительные отделочные процедуры.
Литье по выплавляемым моделям позволяет производить компоненты, гораздо более близкие к их окончательной геометрии.. Характеристики формы, близкой к чистой, уменьшают:
- Расход сырья
- Время обработки
- Этапы производства
- Производственные затраты
Для сложных корпусов насосов, это преимущество становится особенно значительным, поскольку большая часть окончательной формы создается непосредственно во время литья..
Превосходная точность размеров и качество поверхности
Корпуса насосов требуют точного контроля размеров, поскольку они должны интегрироваться с несколькими компонентами., включая рабочие колеса, валы, механические уплотнения, и трубопроводные системы.
Литье по выплавляемым моделям обеспечивает превосходную точность размеров благодаря высокой точности восковых моделей и керамических форм.. Это позволяет производителям достигать:
- Точные размеры фланца
- Постоянная толщина стенок
- Точные уплотнительные поверхности
- Стабильная совместимость сборки
Кроме того, литье по выплавляемым моделям дает более гладкие поверхности по сравнению с обычным литьем в песчаные формы..
Улучшенное качество поверхности снижает требования к механической обработке и особенно полезно для поверхностей, контактирующих с жидкостью, где шероховатость может влиять на эффективность потока и устойчивость к загрязнению..
Превосходная структурная целостность по сравнению со сборными корпусами
Корпус насоса, изготовленный путем сварки нескольких секций, может содержать сварные швы, которые становятся потенциальными слабыми местами при циклических нагрузках., вибрация, или коррозионные условия.
Литье по выплавляемым моделям создает сплошную металлическую конструкцию без сварных соединений., предоставление таких преимуществ, как:
- Улучшенная устойчивость к давлению
- Снижение концентрации стресса
- Улучшение усталостных характеристик
- Более однородные механические свойства
Для насосов, работающих непрерывно в тяжелых условиях, например, оборудование для химической обработки, морские системы, и транспортировка промышленных жидкостей, эта структурная надежность чрезвычайно ценна.
Идеальная совместимость со сплавами нержавеющей стали.
Литейные сплавы из нержавеющей стали отлично совместимы с процессом литья по выплавляемым моделям..
С помощью этого метода можно производить широкий спектр марок нержавеющей стали., позволяя инженерам выбирать материалы в соответствии с конкретными условиями эксплуатации.
К распространенным литейным сплавам относятся:
- CF8 (литой эквивалент 304 нержавеющая сталь)
- CF8M (литой эквивалент 316 нержавеющая сталь)
- CF3 и CF3M для повышения устойчивости сварных швов к коррозии.
- Дуплексные нержавеющие стали для высокой прочности и коррозионной стойкости.
- Супердуплексные нержавеющие стали для суровых условий эксплуатации
Такая гибкость материалов позволяет адаптировать корпуса насосов для различных жидкостей., температура, давление, и условия коррозии.
Подходит для прототипов и производства средних и больших объемов.
Литье по выплавляемым моделям отличается высокой гибкостью в масштабах производства.. Он подходит не только для массового производства, но и для изготовления индивидуальных и мелкосерийных инженерных компонентов..
Для разработки прототипа, литье по выплавляемым моделям позволяет производителям проверять сложные конструкции корпусов насосов перед крупносерийным производством..
Для коммерческого производства, это обеспечивает:
- Стабильная повторяемость
- Постоянное качество
- Снижение сложности сборки
- Эффективное производство сложных компонентов
Это делает литье по выплавляемым моделям особенно подходящим для OEM-производителей насосов и поставщиков промышленного оборудования, которым требуются индивидуальные решения..
3. Процесс производства литья по выплавляемым моделям корпуса насоса из нержавеющей стали
Процесс литья по выплавляемым моделям корпусов насосов из нержавеющей стали представляет собой прецизионный метод производства, включающий несколько тщательно контролируемых этапов..
Каждый шаг, от изготовления модели до окончательной проверки, напрямую влияет на точность размеров, Качество поверхности, и механические характеристики готового компонента.
Типичный процесс литья по выплавляемым моделям корпуса насоса из нержавеющей стали включает изготовление восковых моделей., формирование керамической оболочки, Depaxing, заливка металла, термическая обработка, отделка, механическая обработка, и проверка качества.
Обзор технологического процесса
| Этап | Шаг | Ключевая деталь |
| 1 | Производство моделей | Впрыск воска в прецизионную матрицу, повторяющую геометрию корпуса насоса (включая спиральную камеру). |
| 2 | Основная сборка | Керамические или растворимые восковые сердцевины для внутренних каналов и поднутрений. |
| 3 | Сборка дерева | Несколько восковых моделей, прикрепленных к центральному литнику.. |
| 4 | Здание оболочки | 6‑10 слоев керамической массы (Силика Сол) + штукатурка (циркон/глинозем). |
| 5 | Depaxing | Паровой автоклав плавит воск; оболочка остается полой. |
| 6 | Стрельба снарядами | Обжиг при температуре 900‑1100°C для укрепления керамики и удаления летучих веществ.. |
7 |
Плавка нержавеющей стали | Индукционная плавка при 1550‑1650°С.. |
| 8 | Заливка | Расплавленная сталь заливается в предварительно нагретую оболочку.. |
| 9 | Охлаждение & нокаутировать | Контролируемое охлаждение; оболочка удаляется вибрацией или струей воды. |
| 10 | Отрезать & отделка | Ворота и стояки вырезаны; шлифование, выстрел в взрыв, кувыркаясь. |
| 11 | Термическая обработка | Решение отжиг (1040-1100°С) + утомить воду. |
| 12 | Инспекция & тестирование | Визуальный, размерный, неразрушающий контроль (Рентгеновский снимок, краситель пенетрант), испытание гидростатическим давлением. |
Гарантия качества
| Элемент обеспечения качества | Метод | Критерии приемки |
| Химический анализ | Спектрометрия | Соответствует спецификации ASTM A351/A743.. |
| Механическое тестирование | Растяжение, твердость | Соответствует требованиям класса. |
| неразрушающий контроль | Краситель-пенетрант (Пт), рентгенография (РТ) | Без трещин, пористость, превышающая норматив. |
| Проверка размерных | ШМ, датчики | Соответствует допускам чертежа. |
| Тестирование давления | Гидростатический (1.5× номинальное давление) | Нет утечки; без деформации. |
| Чистота поверхности | Визуальный, профилометр | Ra ≤6,3 мкм (или как указано). |
4. Варианты обработки поверхности и отделки
Обработка поверхности играет важную роль в улучшении производительности., долговечность, и внешний вид корпусов насосов из нержавеющей стали..
Хотя литье по выплавляемым моделям позволяет производить компоненты с превосходной точностью размеров и относительно гладкими поверхностями., дополнительные процессы отделки часто требуются для удовлетворения конкретных требований применения, особенно для насосов, работающих в агрессивных средах, гигиеничный, или высокопроизводительные среды.
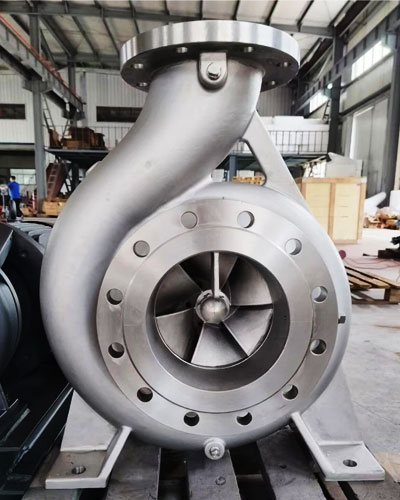
Механическая обработка и прецизионная обработка поверхности
Корпуса насосов, отлитые по выплавляемым моделям, обычно подвергаются вторичной механической обработке на критических функциональных участках., включая поверхности фланцев, герметизирующие поверхности, седла подшипников, отверстия вала, и монтажные интерфейсы.
обработка с ЧПУ обеспечивает точный контроль размеров и повышает надежность уплотнения между корпусом насоса и другими компонентами.
Для применений, связанных с работой под высоким давлением или вращающимся оборудованием., точность обработки особенно важна, поскольку даже незначительные неровности поверхности могут повлиять на сжатие прокладки., выравнивание вала, и общий КПД насоса.
Общие процессы обработки включают в себя:
- Фрезерование на станках с ЧПУ для плоских монтажных поверхностей и фланцевых соединений
- Токарная обработка с ЧПУ для круглых отверстий и прецизионных отверстий
- Сверление и нарезание резьбы под болты и резьбовые соединения.
- Шлифование или притирка для высокоточных мест уплотнения.
Сочетание литья по выплавляемым моделям и прецизионной механической обработки позволяет производителям создавать изделия сложной геометрии, сохраняя при этом жесткие допуски на важные характеристики..
Электрополировка для защиты от коррозии и гигиенических применений
Электрополировка широко используется для корпусов насосов из нержавеющей стали в отраслях, требующих превосходной чистоты поверхности., например, пищевая промышленность, фармацевтика, Биотехнология, и производство полупроводников.
Во время электрополировки, контролируемый электрохимический процесс удаляет микроскопические неровности и загрязнения с поверхности нержавеющей стали..
Результат более гладкий, более пассивная поверхность с уменьшенной шероховатостью.
Ключевые преимущества включают в себя:
- Улучшенная коррозионная стойкость за счет улучшенного формирования пассивного слоя оксида хрома.
- Уменьшение бактериальной адгезии и более легкая очистка.
- Снижение риска загрязнения продукта
- Повышенная устойчивость к химическому воздействию
Для санитарных насосов, электрополировка может значительно продлить срок службы и обеспечить соблюдение строгих гигиенических стандартов..
Пассивационная обработка
Пассивация — это химическая обработка, обычно применяемая к корпусам насосов из нержавеющей стали после литья и механической обработки..
Этот процесс удаляет свободные частицы железа и поверхностные загрязнения, образующиеся в процессе производства., позволяя естественному богатому хромом оксидному слою регенерировать.
Правильно пассивированная поверхность нержавеющей стали обеспечивает:
- Повышенная устойчивость к локальной коррозии.
- Улучшенная защита в средах, содержащих хлориды
- Повышенная долгосрочная надежность
Пассивация особенно ценна для таких марок, как 304, 316, и дуплексные нержавеющие стали, используемые в морской, химический, и промышленные приложения для работы с жидкостями.
Поверхностные покрытия и специальная обработка
Для чрезвычайно агрессивных рабочих сред, могут быть нанесены дополнительные поверхностные покрытия для дальнейшего улучшения износостойкости., химическая стойкость, или характеристики трения.
Общие варианты включают в себя:
| Обработка поверхности | Основная функция | Типичные применения |
| Керамическое покрытие | Высокая температура и износостойкость | Химические насосы, абразивные СМИ |
| PTFE COTTAR | Низкое трение и химическая стойкость | Применение агрессивных жидкостей |
| ПВД-покрытие | Повышенная твердость и долговечность поверхности. | Точные промышленные компоненты |
| Выстрел в взрыв | Очистка поверхности и равномерный внешний вид | Корпуса общепромышленных насосов |
| Полировка | Улучшенный внешний вид и уменьшенная шероховатость | Еда, Фармацевтическое оборудование |
Оптимальная обработка поверхности зависит от перекачиваемой среды., рабочая температура, Условия давления, и требования к чистоте.
5. Марки нержавеющей стали для изготовления корпусов насосов по индивидуальному заказу
Выбор марки нержавеющей стали является одним из важнейших инженерных решений при проектировании. изготовленный на заказ корпус насоса из нержавеющей стали.
Различные условия перекачивания предъявляют разные требования к коррозионной стойкости., механическая прочность, температурная способность, свариваемость, и служба жизни.
Корпус насоса, используемый для циркуляции пресной воды, предъявляет совершенно другие требования к материалам, чем насос, работающий в морской воде., жидкости для химической обработки, или промышленные системы высокого давления.
Для литых корпусов насосов, Марки литья из нержавеющей стали обычно указываются в соответствии с ASTM A743, АСТМ А744, ASTM A351, и другие соответствующие стандарты литья.
| ASTM литейный класс | Эквивалентный кованый класс | Микроструктура | Типичная прочность на разрыв (МПа) | Ключевые характеристики | Типичные применения корпусов насосов |
| CF8 | 304 Нержавеющая сталь | Аустенитная нержавеющая сталь | ≥485 | Общая коррозионная стойкость, хорошая прочность, Отличная литья, экономичное решение для умеренных сред | Водяные насосы, Общепромышленная обработка жидкостей, воздушные системы, мягкие химические применения |
| CF3 | 304L из нержавеющей стали | Низкоуглеродистая аустенитная нержавеющая сталь | ≥485 | Пониженное содержание углерода минимизирует выделение карбидов и повышает устойчивость к межкристаллитной коррозии после сварки. | Пищевое оборудование, санитарные насосы, сварные насосные агрегаты |
| CF8M | 316 Нержавеющая сталь | Аустенитная нержавеющая сталь с молибденом. | ≥485 | Повышенная стойкость к хлоридной коррозии., питтинг, и многие химические среды по сравнению с CF8 | Морские насосы, химические технологические насосы, Фармацевтическое оборудование |
| CF3M | 316L из нержавеющей стали | Низкоуглеродистая аустенитная нержавеющая сталь с молибденом. | ≥485 | Отличная стойкость сварного шва к коррозии, превосходная стойкость к хлоридам, подходит для агрессивных сред | Морские системы, опреснительные установки, химические насосы, гигиенические применения |
CN7M |
Сплав 20 | Аустенитный сплав Ni-Cr-Mo-Cu | ≥485 | Выдающаяся стойкость к серной кислоте, фосфорная кислота, и другие высококоррозионные химические вещества | Оборудование для кислотной обработки, нефтехимические насосы, системы химической циркуляции |
| CD3MN | Дуплекс 2205 Нержавеющая сталь | Аустенитно-ферритная дуплексная нержавеющая сталь | ≥655 | Высокая прочность, превосходная стойкость к растрескиванию под напряжением при хлоридной коррозии, лучшая износостойкость, чем у аустенитных марок | Насосы для морской воды, опреснительное оборудование, оффшорные приложения |
| Ce8mn | Супер Дуплекс 2507 Нержавеющая сталь | Супердуплексная нержавеющая сталь | ≥760 | Чрезвычайно высокая прочность, отличная устойчивость к точечной коррозии, щелевая коррозия, и хлорид SCC | Глубоководное оборудование, морские платформы, суровая морская среда |
| CB7Cu-1 | 17-4PH нержавеющая сталь | Дисперсионно-твердеющая нержавеющая сталь | ≥670 | Очень высокая механическая прочность, хорошая коррозионная стойкость, отличная стабильность размеров после термообработки | Насосы высокого давления, промышленные гидравлические системы, аэрокосмическое и энергетическое оборудование |
6. Преимущества производительности корпуса насоса из литья по выплавляемым моделям из нержавеющей стали
Корпуса насосов из нержавеющей стали, отлитые по выплавляемым моделям, сочетают в себе превосходные свойства сплавов нержавеющей стали с производственными преимуществами технологии литья по выплавляемым моделям..

Выдающаяся коррозионная стойкость в агрессивных жидких средах
Одним из наиболее важных преимуществ корпусов насосов из нержавеющей стали является их превосходная устойчивость к коррозии..
Содержание хрома в нержавеющей стали образует стабильный пассивный оксидный слой на поверхности металла., защита корпуса от окисления и химического воздействия.
В зависимости от состава сплава, Корпуса из нержавеющей стали, отлитые по выплавляемым моделям, выдерживают широкий спектр агрессивных сред., включая:
- Пресная и морская вода
- Хлоридсодержащие растворы
- Кислоты и щелочные жидкости
- Жидкости для химической обработки
- Органические и фармацевтические жидкости
Оценки, такие как CF8M (316 нержавеющая сталь) обеспечивают повышенную стойкость к точечной и хлоридной коррозии за счет добавления молибдена,
в то время как дуплексные и супердуплексные нержавеющие стали обеспечивают превосходную защиту в суровых морских и морских условиях..
Высокая механическая прочность и надежность конструкции
Корпуса насосов из нержавеющей стали, отлитые по выплавляемым моделям, обеспечивают превосходную механическую прочность., позволяя им выдерживать внутреннее давление, вибрация, механические нагрузки, и повторяющиеся рабочие циклы.
Природная прочность нержавеющей стали позволяет инженерам оптимизировать толщину стенок корпуса, сохраняя при этом структурную безопасность., снижение веса и повышение эффективности оборудования.
Превосходная целостность давления и устойчивость к утечкам
В качестве компонента, работающего под давлением, Корпус насоса должен сохранять структурную целостность на протяжении всего срока службы..
Литье по выплавляемым моделям имеет преимущества перед готовыми конструкциями, поскольку корпус изготавливается как сплошная металлическая конструкция без сварных швов и соединений..
Это улучшает:
- Сопротивление давлению
- Усталостная производительность
- Предотвращение утечек
- Структурная последовательность
Корпуса насосов из высококачественной литой нержавеющей стали могут быть спроектированы для работы в условиях повышенного давления., включая системы, требующие классов давления до Сорт 1500, в зависимости от марки материала, конфигурация конструкции, и применимых стандартов.
Отсутствие сварных соединений исключает потенциальные слабые места, вызванные дефектами сварки., остаточное напряжение, или коррозия в зоне термического влияния.
Отличная термостойкость и термическая стабильность
Многие промышленные насосы работают в экстремальных температурных условиях., требуются материалы, которые сохраняют механические свойства во время термоциклирования..
Корпуса насосов из аустенитной нержавеющей стали обладают превосходной низкотемпературной прочностью и высокотемпературной стабильностью..
Обычные марки, такие как CF8 и CF8M, обычно могут работать в широком диапазоне температур., из криогенных условий вокруг −196°С к повышенным температурам, приближающимся 800°С, в зависимости от условий эксплуатации.
Дуплексные нержавеющие стали обеспечивают превосходные характеристики при умеренно повышенных температурах, сохраняя при этом высокую механическую прочность..
Термическая стабильность нержавеющей стали помогает предотвратить:
- Растрескивание, вызванное термическим напряжением
- Нестабильность размеров
- Преждевременная деградация материала
Это делает корпуса насосов из нержавеющей стали пригодными для применений, связанных с горячими жидкостями., паровые системы, и колебания температуры.
Превосходные гигиенические характеристики и простота очистки
Для отраслей, требующих строгих стандартов чистоты, нержавеющая сталь дает значительные преимущества благодаря своей гладкости, Непористая поверхность.
Корпуса насосов из нержавеющей стали, отлитые по выплавляемым моделям, можно дополнительно улучшить за счет таких процессов отделки, как:
- Механическая полировка
- Электрополировка
- Пассивация
Эти обработки уменьшают шероховатость поверхности., улучшить очищаемость, и минимизировать накопление загрязнений.
С электрополированными поверхностями, достигающими значений шероховатости ниже Ра 0.8 мкм, Корпуса насосов из нержавеющей стали широко используются в:
- Обработка продуктов питания и напитков
- Фармацевтическое производство
- Биотехнологические системы
- Медицинское оборудование
Сочетание коррозионной стойкости и гигиенических свойств поверхности делает нержавеющую сталь одним из предпочтительных материалов для санитарных насосов..
Комплексная гибкость конструкции благодаря литью по выплавляемым моделям
Основным преимуществом литья по выплавляемым моделям является его способность производить корпусы насосов с очень сложной геометрией, изготовление которых путем механической обработки или изготовления было бы сложно или дорого..
Этот процесс позволяет инженерам интегрировать сложные элементы непосредственно в отливку., включая:
- Изогнутые спиральные проходы
- Оптимизированные гидравлические каналы
- Интегральные монтажные конструкции
- Сложные фланцевые конструкции
- Ребра жесткости
Такая гибкость конструкции улучшает гидравлические характеристики при одновременном сокращении количества производственных операций..
Для нестандартных корпусов насосов, литье по выплавляемым моделям обеспечивает большую свободу оптимизации конструкции корпуса в соответствии с конкретными требованиями к потоку., ограничения установки, и условия эксплуатации.
Высокая точность размеров и совместимость сборок
Производительность насоса во многом зависит от точного соотношения между корпусом, рабочее колесо, вал, и уплотнительные компоненты.
Литье по выплавляемым моделям обеспечивает превосходную точность размеров., обычно достигаются литейные допуски в диапазоне примерно ± 0,1–0,3 мм в зависимости от размера компонента и сложности конструкции.
Такая точность помогает поддерживать:
- Правильный зазор рабочего колеса
- Правильная центровка вала
- Надежное уплотнение
- Сниженная вибрация
- Улучшенный гидравлический КПД
По сравнению с обычным литьем в песчаные формы, литье по выплавляемым моделям требует меньше корректирующей механической обработки и обеспечивает лучшую повторяемость прецизионных компонентов насоса..
Превосходное качество поверхности и снижение требований к механической обработке
Корпуса насосов из нержавеющей стали, отлитые по выплавляемым моделям, естественным образом имеют более гладкую поверхность, чем традиционные компоненты, отлитые в песчаную форму..
Типичные значения шероховатости поверхности включают::
- Литая поверхность: примерно RA 1,6-6,3 мкм
- Электрополированная поверхность: ниже Ра 0.8 мкм
Более гладкая внутренняя поверхность обеспечивает ряд преимуществ в производительности.:
- Снижение потерь жидкости на трение
- Улучшенная эффективность потока
- Низкая турбулентность
- Уменьшение накопления загрязнений
Улучшенное качество поверхности также уменьшает объем необходимой последующей обработки., сокращение времени производства и стоимости.
Низкие требования к техническому обслуживанию и увеличенный срок службы
Коррозионная стойкость и структурная долговечность нержавеющей стали значительно снижают требования к техническому обслуживанию во время эксплуатации..
По сравнению с альтернативами из углеродистой стали или чугуна, Корпуса насосов из нержавеющей стали требуют меньшего вмешательства, поскольку они менее восприимчивы к:
- Образование ржавчины
- Химическая деградация
- Ухудшение поверхности
- Разрушение покрытия
В сложных агрессивных средах, Правильно выбранные корпуса насосов из нержавеющей стали могут обеспечить срок службы, превышающий 30–60 лет, в зависимости от условий эксплуатации и практики технического обслуживания.
Длительный срок службы повышает общую надежность оборудования и снижает затраты на его жизненный цикл..
7. Применение корпусов насосов из нержавеющей стали
| Промышленность | Приложения | Сплав сплав | Ключевые требования |
| Химическая обработка | Насосы для перекачки кислоты, питательные насосы реактора, химические впрыскивающие насосы, нейтрализация отходов. | CF‑8M, ЦН‑7М | Коррозионная стойкость к агрессивным химическим веществам; целостность давления. |
| Морской / оффшорный | Насосы охлаждения морской воды, балластные насосы, трюмные помпы, пожарные насосы. | CF‑8M, CD‑3МН | Устойчивость к коррозии в морской воде; устойчивость к точечной коррозии и SCC. |
| Еда & напиток | Санитарные насосы, CIP-насосы, молочные насосы, пивоваренные насосы. | CF‑3 (304л) | Соответствует требованиям FDA; гигиеничный; легко чистить. |
| Фармацевтический | насосы WFI, стерильный перенос жидкости, насосы для чистых помещений. | ЦФ‑3М (316л) | Ультрачистый; стерилизуемый; непористый; электрополированный. |
| Вода & сточные воды | Насосы для подачи воды, насосы для сточных вод, шламовые насосы, ирригационные насосы. | CF‑8, CF‑8M | Коррозионная стойкость к воде и сточным водам; долгой срок службы. |
Масло & газ |
Трубопроводные насосы, устьевые насосы, ТНВД, нефтеперерабатывающие насосы. | CF‑8M, CD‑3МН | Высокое давление; устойчивость к кислым газам; долговечность. |
| Производство электроэнергии | Насосы охлаждающей воды, питательные насосы котла, конденсатные насосы. | CF‑8, CF‑8M | Высокая температура; целостность давления; коррозионная стойкость. |
| Мякоть & бумага | Насосы для отбеливания, насосы для восстановления химикатов, стоковые насосы. | ЦН‑7М, дуплекс | Устойчивость к диоксиду хлора; высокая прочность. |
| Опреснение | Насосы высокого давления, насосы для рассола, насосы забора морской воды. | CD‑3МН, CE‑8MN | Чрезвычайная устойчивость к хлоридам; высокая прочность. |
| Горное дело | Спезитивные насосы, водоотливные насосы, химические впрыскивающие насосы. | CF‑8M, дуплекс | Устойчивость к истиранию; коррозионная стойкость. |
8. Корпус насоса из нержавеющей стали по сравнению с другими методами производства
Метод изготовления корпуса насоса из нержавеющей стали напрямую влияет на его механические характеристики., Точность размеров, коррозионная стойкость, себестоимость продукции, и пригодность для сложных конструкций насосов.
| Коэффициент сравнения | Инвестиционное литье | обработка с ЧПУ | Изготовленная сварка | Литье в песок |
| Принцип производства | Производит компоненты путем заливки расплавленной нержавеющей стали в керамические формы, созданные по восковым моделям. | Удаляет материал с блоков или поковок из нержавеющей стали с помощью режущих инструментов. | Формирует корпус из листов или профилей нержавеющей стали и соединяет их сваркой. | Отливает расплавленный металл в песчаные формы для создания крупных деталей. |
| Сложность дизайна | Отличные возможности для сложной геометрии., внутренние отрывки, изогнутые волюты, тонкие стены, и интегрированные функции | Ограничено доступностью инструмента, углы обработки, и требования к удалению материала | Умеренный; сложные формы требуют изготовления нескольких деталей и сварочных операций. | Хорошо подходит для больших и простых геометрических фигур, но ограничен для мелких деталей. |
| Качество улитки и гидравлического прохода | Отличный; гладкие гидравлические каналы можно отливать напрямую, снижение турбулентности и повышение эффективности насоса | Очень высокая точность, но требует обширной обработки внутренних каналов потока. | Во многом зависит от точности сварки и последующей обработки. | Умеренный; более шероховатые внутренние поверхности могут потребовать дополнительной отделки |
Совместимость материалов |
Поддерживает широкий спектр нержавеющих сталей, включая CF8., CF8M, CF3M, дуплекс, и супер дуплекс | Совместим с большинством нержавеющих сталей., но сложность обработки твердых сплавов увеличивается | Совместим с нержавеющими сталями., но сварка может повлиять на коррозионную стойкость и микроструктуру | Подходит для нержавеющей стали, но требует большего припуска на обработку. |
| Точность размеров | Высокая точность, обычно ±0,1–0,3 мм в зависимости от размера и управления процессом | Очень высокая точность, часто ±0,01–0,05 мм | Более низкая точность из-за сварочной деформации и термической деформации. | Умеренная точность с большими припусками на обработку |
| Поверхностная обработка | Превосходная литая отделка; обычно Ra 1,6–6,3 мкм, с возможностью полировки | Отличная обработанная отделка, в зависимости от инструмента и параметров | Требуется шлифовка, полировка, или механическая обработка после сварки | Относительно шероховатая поверхность, требующая дополнительной обработки. |
| Использование материалов | Высокий; процесс почти готовой формы минимизирует отходы материала | От низкого до среднего; во время обработки удаляется большое количество материала | Середина; зависит от процессов резки и формовки | Середина; требует больших припусков на литье |
Механическая целостность |
Отличный; однородная структура с меньшим количеством стыков и зон концентрации напряжений | Превосходно при обработке из высококачественных поковок или заготовок. | Уменьшение в сварных зонах за счет термического влияния и остаточных напряжений. | Хороший, но может содержать дефекты литья, если контроль процесса недостаточен. |
| Коррозионная стойкость | Отличный; свойства нержавеющей стали сохраняются без сварных участков | Отлично подходит при использовании нержавеющей стали, устойчивой к коррозии. | Может быть уменьшено вблизи зон сварки, если параметры сварки и последующей обработки неправильны. | Хорошо, когда контролируются состав сплава и качество литья. |
| Сопротивление давлению | Отличный; подходит для насосов высокого давления и требовательных применений | Отлично подходит для механически обработанных корпусов из кованых материалов. | Зависит от качества сварного шва и процедур контроля. | Хорошо подходит для применений среднего давления. |
| Объем производства | Производство малых, средних и средних объемов; экономичный для индивидуальных компонентов | Низкий до среднего объема; идеально подходит для прототипов и прецизионных деталей | Малый объем и ремонтные работы | Средние и крупные компоненты; подходит для больших производственных тиражей |
Стоимость инструмента |
Умеренный; Требуются восковые инструменты и керамические формы. | Низкая первоначальная стоимость оснастки, но высокая стоимость обработки сложных деталей. | Низкая стоимость оснастки, но более высокие требования к рабочей силе | Относительно низкая стоимость оснастки |
| Срок изготовления | Умеренный; короче, чем многие многоэтапные процессы изготовления сложных деталей | Сокращенно для простых деталей, но длинно для сложной геометрии. | Короткая первоначальная настройка, но более длительная сборка и финишная обработка. | Умеренный; зависит от подготовки формы |
| Потенциал снижения веса | Отличный; позволяет оптимизировать толщину стенок и интегрировать конструкции | Хорошо, но ограничено возможностью механической обработки | Ограничено, поскольку часто требуется дополнительное армирование. | Умеренный |
| Типичные применения насосов | Химические насосы, морские насосы, фармацевтические насосы, пищевые насосы, высокопроизводительные центробежные насосы | Прецизионные компоненты насоса, прототипы, запасные части, корпуса небольшого объема | Большие промышленные насосы, малообъемное нестандартное оборудование | Большие водяные насосы, промышленное оборудование, приложения для тяжелых условий эксплуатации |
9. Выбирайте DEZE для изготовления корпусов насосов из нержавеющей стали, литых по индивидуальному заказу
Дезе литейный завод специализируется на высококачественном точном литье по выплавляемым моделям для корпусов и компонентов насосов из нержавеющей стали..
Связаться с нами для изготовленного на заказ корпуса насоса из нержавеющей стали!
| Возможность | Подробности |
| Материалы | CF‑8 (304), CF‑8M (316), CF‑3 (304л), ЦФ‑3М (316л), ЦН‑7М (Сплав 20), CD‑3МН (2205 дуплекс), CE‑8MN (2507 супердуплекс), CB7Cu‑1 (17--4PH). |
| Вес детали | 0.1 кг до 200 кг. |
| Размеры | До 800 мм диаметр. |
| Допуски | ±0,1‑0,3 мм (CT4‑CT6 по ISO 8062). |
| Чистота поверхности | Ra 1,6‑6,3 мкм в литом состоянии; возможна электрополировка. |
| Термическая обработка | Решение отжиг, снятие стресса. |
| Качество | ИСО 9001:2015 проверенный; 100% Неразрушающий контроль и испытания под давлением. |
| Время выполнения | 8‑12 недель на оснастку и первые изделия; 2‑4 недели для повторных заказов. |
Почему стоит сотрудничать с DEZE Foundry?
- Собственный инструмент: Восковые штампы, разработанные и изготовленные собственными силами.
- Моделирование процессов: Моделирование затвердевания для получения бездефектных отливок.
- Автоматизированное построение оболочки: Постоянное качество и проницаемость скорлупы.
- Вакуумная плавка: Доступно для высоколегированных марок.
- Полная отслеживаемость: Материальная и технологическая документация для каждой партии.
- Инженерная поддержка: Помощь в выборе материала и оптимизации конструкции..
- Конкурентоспособные цены: Прямо от производителя; без посреднических наценок.
10. Заключение
Корпуса насосов из нержавеющей стали являются критически важными компонентами, работающими под давлением, для промышленных систем обработки жидкостей., а литье по выплавляемым моделям стало наиболее эффективным и экономически эффективным решением для производства высокопроизводительных насосов по индивидуальному заказу..
Преодолев присущие ограничения литья в песчаные формы, сварка и механообработка, литье по выплавляемым моделям обеспечивает комплексное формование почти готовой формы, плотная металлургическая структура, точная гидравлическая геометрия и превосходная коррозионная стойкость.
Благодаря стандартизированному управлению процессом, целенаправленное предотвращение дефектов и оптимизация профессиональной термообработки, Корпуса насосов из нержавеющей стали, отлитые по выплавляемым моделям, обеспечивают предсказуемые гидравлические характеристики.,
герметичные границы давления и длительный срок службы, полностью отвечающее строгим требованиям химической обработки, морской, еда & напиток и масло & газовые применения.
Поскольку интеллектуальная технология литья и передовые сплавы продолжают развиваться, литье по выплавляемым моделям еще больше расширит границы сложности и производительности корпуса насоса, позволяющая более эффективно, надежное и долговечное насосное оборудование для всех отраслей промышленности.
Часто задаваемые вопросы
Какая марка нержавеющей стали наиболее распространена для корпусов насосов??
CF‑8M (316) является наиболее распространенным сортом для корпусов насосов., обеспечивает превосходную устойчивость к коррозии, Хорошая сила, и умеренная стоимость.
Для пищевой и фармацевтической промышленности, ЦФ‑3М (316л) предпочтителен из-за низкого содержания углерода для свариваемости..
Можно ли отремонтировать литые корпуса насосов??
Незначительные дефекты литья можно устранить сваркой с использованием подходящего наполнителя и соответствующих процедур..
Однако, отливки со значительными дефектами обычно сдаются в металлолом и перерабатываются.. Горячая изостатическая нажатия (БЕДРО) может устранить внутреннюю пористость, но не может устранить поверхностные дефекты.
В чем разница между спиральным и диффузорным корпусом насоса?
Спиральные корпуса имеют спиральный канал, который постепенно преобразует скорость в давление..
В корпусах диффузоров используются стационарные направляющие лопатки для более эффективного преобразования давления.. Литье по выплавляемым моделям позволяет производить оба типа..
Подходят ли литые корпуса насосов для работы в условиях высоких температур??
Да. Аустенитные марки (304, 316) можно использовать до 800‑850°C. Для более высоких температур, суперсплавы на основе никеля или 310 может потребоваться нержавеющая сталь.

