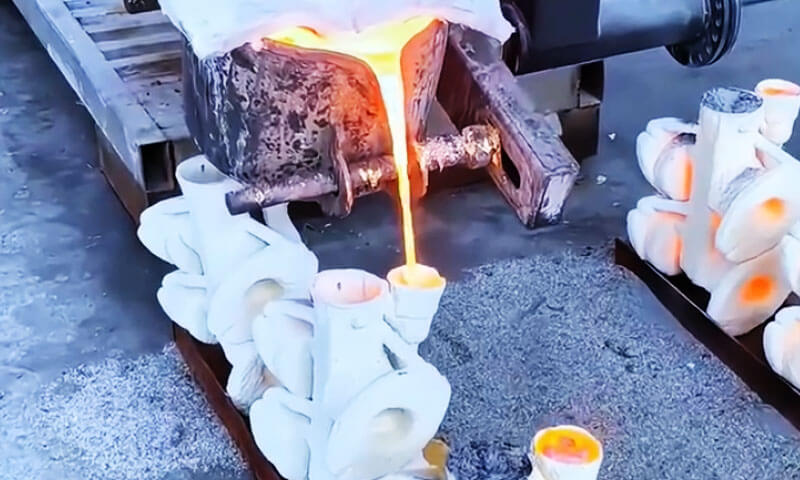
Разливка – одно из важнейших технологических звеньев в производстве литья в песчаные формы., служит связующим звеном между подготовкой расплавленного металла и заполнением полости формы..
Стабильность, точность и управляемость процесса заливки напрямую определяют внутреннюю исправность, качество поверхности и постоянство размеров готовых отливок.
В производственной практике, большая доля повторяющихся дефектов литья — в том числе шлаковых включений, газовая пористость, песчаная эрозия и кратковременные наливы — не вызваны только формованием или плавлением, но возникают из-за неправильной операции заливки, неправильный выбор оборудования и неконтролируемые параметры заливки.
Для многих литейных заводов, Разливочное оборудование часто выбирается исходя из привычек или первоначальной стоимости, а не систематического соответствия характеристикам формовочной линии., литейный материал и требования к качеству.
Неправильный выбор систем разливки не только увеличивает количество дефектов и снижает производительность процесса., но и нарушить ритм формовочной линии, увеличить энергопотребление и сократить срок службы оборудования.
1. Что такое идеальный процесс заливки?
Заливка – одна из самых ответственных операций в литье металла, но это также один из самых непонятых.
В современном литейном производстве, Разливка – это гораздо больше, чем просто переливание расплавленного металла из ковша в форму..
Это динамический процесс, включающий поток жидкости., теплопередача, баланс давления, контроль окисления, и заполнение формы.
Даже при плавлении, изготовление пресс-форм, и конструкция ворот оптимизированы, плохая практика разливки все равно может привести к серьезным дефектам отливки.
Наоборот, отличная операция заливки не может компенсировать недостатки конструкции литника, проницаемость плесени, или конструкция стояка.
Понимание того, что на самом деле представляет собой идеальный процесс заливки поэтому имеет основополагающее значение для улучшения качества литья., эффективность производства, и стабильность процесса.
Распространенные заблуждения о качестве заливки
Многие литейные предприятия оценивают производительность разливки, используя слишком упрощенные критерии, которые неточно отражают качество самого процесса разливки..
Одним из распространенных заблуждений является то, что успешная заливка означает просто подачу необходимого количества расплавленного металла в форму в течение заданного времени заливки..
Хотя время заливки, несомненно, важно, он представляет только один параметр процесса.
Отливка, заполненная в установленное время, все равно может страдать от турбулентности., окисление, унос шлака, газовая пористость, или эрозия формы, если течение металла нестабильно.
Еще одно заблуждение состоит в том, что идеальная заливка должна давать отливки абсолютно без дефектов..
На самом деле, Качество литья — это совокупный результат работы множества взаимосвязанных систем., включая практику плавления, состав сплава, Проектирование стробирования и стояка, пресс-формы, покрытия, условия заливки, и контроль затвердевания.
Дефекты, вызванные неправильно спроектированной литниковой системой, недостаточная проницаемость формы, или недостаточное кормление не следует объяснять только обливанием.
Другими словами, розлив – лишь одно звено в производственной цепочке. Его производительность следует оценивать по тому, обеспечивает ли он стабильную работу., контролируемый, и повторяемое заполнение формы в заданных условиях процесса.
Фундаментальный критерий идеального процесса заливки
Как с теоретической, так и с промышленной точки зрения, наиболее широко распространенное определение оптимальной заливки простое.:
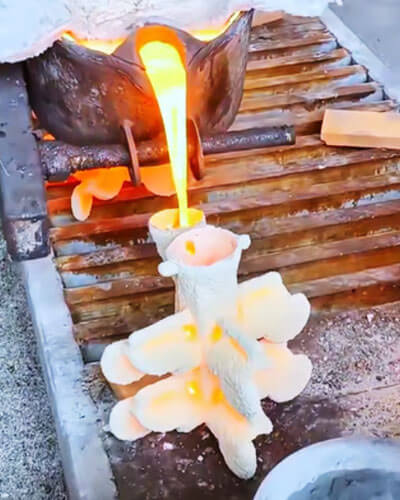
Идеальный процесс заливки — это процесс, при котором оператор или автоматизированная система заливки постоянно поддерживает чашку литника полностью заполненной расплавленным металлом на протяжении всего цикла заливки — от момента начала заливки до полного заполнения полости формы..
Хоть и простой на вид, этот принцип отражает несколько фундаментальных концепций динамики литейной жидкости..
Постоянное поддержание полной чашки литника обеспечивает стабильный гидростатический напор, который плавно пропускает расплавленный металл через литник., бегун, и ворота.
Вместо многократного ускорения и замедления, жидкий металл течет под почти постоянным давлением, создание более предсказуемого и равномерного рисунка заполнения.
Стабильный уровень жидкости также предотвращает образование свободно падающих струй металла внутри литника..
Всякий раз, когда литниковая чашка частично опорожняется, расплавленный металл падает вертикально через воздух перед попаданием в литниковую систему.
Это движение свободного падения увлекает воздух в поток металла., резко возрастающая турбулентность, окисление, и захват газа.
Образующиеся оксидные пленки и бипленки впоследствии могут стать шлаковыми включениями., дырки, или места зарождения усталостных трещин.
Еще одним важным преимуществом является то, что спокойствие, полная чашка литника позволяет создавать оксидные пленки, частицы шлака, и плавающие примеси остаются на поверхности расплавленного металла, а не втягиваются в литниковую систему..
Пока уровень жидкости остается стабильным, эти загрязнения с меньшей вероятностью попадут в полость формы и застрянут в отливке..
Разливка не может компенсировать плохой дизайн процесса
Не менее важно признать ограничения контроля разлива..
Если литниковая система имеет недостаточный размер и не может обеспечить необходимую скорость потока металла., литник неизбежно переполнится или время заливки станет слишком долгим.
Наоборот, если воротная система имеет большие размеры, расплавленный металл может стекать слишком быстро, предотвращение того, чтобы чашка литника оставалась полной и пропускала воздух, шлак, и мусор плесени попадает в систему.
Сходным образом, дефекты, вызванные недостаточной проницаемостью формы, плохая вентиляция, недостаточное качество покрытия, или неправильная геометрия литника не должны интерпретироваться как сбои в операции заливки..
Это вопросы инженерного проектирования, которые необходимо решать самостоятельно..
Таким образом, ответственность за контроль разливки заключается не в исправлении недостатков на других этапах процесса разливки., но предоставить самый стабильный, непрерывный, и контролируемый поток расплавленного металла, который способна выдержать спроектированная литниковая система..
Техническое значение поддержания полного литника
Поддержание постоянного наполнения литника — это нечто большее, чем просто руководство по эксплуатации: это краеугольный камень практики высококачественной заливки..
Этот простой принцип одновременно обеспечивает множество инженерных преимуществ.:
- Создает стабильный гидростатический напор, который способствует равномерному заполнению формы..
- Сводит к минимуму турбулентность и образование поверхностных волн внутри литниковой системы..
- Предотвращает аспирацию воздуха и уменьшает образование оксидной пленки..
- Удерживает плавающий шлак и включения на поверхности чаши литника, а не уносит их в полость формы..
- Обеспечивает более постоянную скорость наполнения, повышение точности размеров и уменьшение дефектов, связанных с потоком.
- Повышает повторяемость как для ручных, так и для автоматических систем розлива..
В конечном счете, оптимальная разливка не определяется тем, насколько быстро переносится расплавленный металл или является ли каждая отливка бездефектной..
Вместо, оно определяется способностью поддерживать постоянно полный литник и стабильный, бесперебойная подача металла на протяжении всего процесса заливки, обеспечение функционирования литниковой системы в предусмотренных гидравлических условиях.
Этот, казалось бы, простой принцип лежит в основе современной технологии литья и является одним из наиболее эффективных способов улучшения качества литья практически во всех литейных процессах..
2. Распространенные дефекты отливки, вызванные неправильной заливкой
Заливка — заключительная операция перед началом затвердевания., что делает его одним из самых влиятельных этапов определения качества литья..
Во время заполнения формы, расплавленный металл претерпевает быстрые изменения скорости, давление, температура, и степень окисления.
Даже если процесс плавления, качество пресс-формы, и система ворот хорошо спроектированы, нестабильная заливка может нарушить намеченную схему заливки и внести дефекты, которые невозможно исправить при последующей обработке..
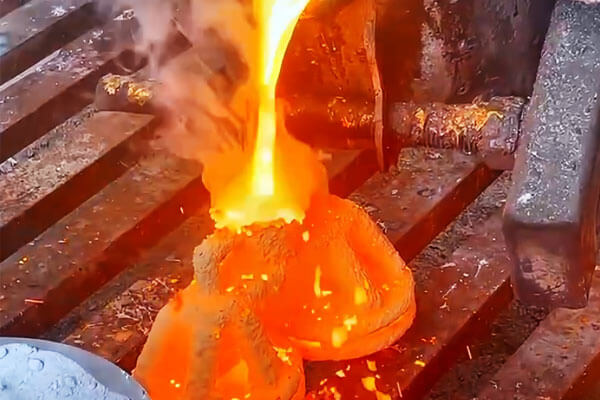
С инженерной точки зрения, большинство дефектов, связанных с заливкой, возникают по одному или нескольким из следующих механизмов:
- Чрезмерная турбулентность во время заполнения формы.
- Аспирация воздуха в поток расплавленного металла
- Образование и унос оксидной пленки
- Неподходящая температура заливки
- Неправильная скорость заливки или перебои
- Нестабильный уровень жидкости в литнике
- Чрезмерная эрозия поверхностей формы.
- Преждевременное затвердевание во время наполнения
Каждый дефект имеет свой механизм образования., но у многих из них одна и та же основная причина — потеря стабильного и контролируемого потока металла..
Шлаковые включения
Шлаковые включения являются одним из наиболее распространенных дефектов, связанных с неправильной заливкой..
Он выглядит как неметаллические включения, попавшие в отливку, и может значительно снизить механическую прочность., герметичность под давлением, и усталостная жизнь.
Во время заливки, поверхность расплавленного металла постоянно подвергается воздействию кислорода.
Если льющийся поток прерывается или становится турбулентным, оксидные пленки неоднократно разрушаются и сворачиваются в жидкий металл..
Поверхностный шлак, плавающий в ковше или разливочной ванне, также может быть втянут в литниковую систему, если чашка литника не поддерживается на полном уровне..
Неправильная заливка может способствовать появлению шлаковых включений по нескольким причинам.. Чрезмерно большая высота разлива увеличивает турбулентность и окисление..
Повторное опорожнение чашки литника позволяет воздуху и поверхностным загрязнениям проникать в литник..
Внезапные изменения скорости разливки нарушают поверхность жидкости и переносят шлак в линейную систему.. Недостаточное удаление шлака перед разливкой еще больше увеличивает вероятность загрязнения..
В отличие от усадочных дефектов, шлаковые включения невозможно устранить путем изменения конструкции стояка.
Предотвращение их зависит, прежде всего, от поддержания стабильного потока пролива., Минимизация турбулентности, и обеспечение того, чтобы оксидные пленки оставались на поверхности, а не увлекались отливкой..
Газовая пористость
Газовая пористость возникает, когда газы задерживаются внутри расплавленного металла и не могут выйти наружу до затвердевания..
Возникающие дефекты могут проявляться в виде изолированных сферических пор., скопления дыхалов, или дисперсная микропористость.
Хотя растворенный водород, влага плесени, и разложение связующего вещества способствуют образованию газа., нестабильная заливка часто создает условия, позволяющие газам улавливаться.
Когда льющаяся струя рвется или свободно падает через воздух, в расплавленный металл попадает большое количество воздуха.
Турбулентный поток далее рассеивает эти воздушные карманы на мелкие пузырьки, которые становится все труднее удалить до затвердевания..
Если заполнение формы происходит слишком быстро, газы, образующиеся из покрытий, фильмы, или материалы формы также могут оказаться захваченными, поскольку они не могут достаточно быстро выйти через форму..
Правильная разливка минимизирует газовую пористость за счет поддержания непрерывного потока металла., уменьшение турбулентности, и обеспечение достаточного времени для выхода газов через литниковую систему и форму..
Песчаная эрозия и размыв песка
Песчаная эрозия, часто называют песчаной промывкой, происходит, когда расплавленный металл с высокой скоростью повреждает поверхность формы и переносит рыхлые частицы песка в полость отливки..
Этот дефект особенно распространен возле ворот., бегуны, и зоны, где поступающий металл непосредственно соприкасается со стенками формы..
Степень эрозии зависит не только от прочности формы, но и от кинетической энергии расплавленного металла..
Чрезмерно высокая скорость заливки, резкие изменения направления потока, или локальная струйная обработка может быстро разрушить поверхность формы до того, как успеет сформироваться затвердевшая металлическая оболочка..
В литье V-Process, где сухой несвязанный песок уплотняется преимущественно вакуумом, чрезмерная энергия удара также может повредить огнеупорное покрытие., обнажая рыхлый песок под ним.
К возникающим дефектам относятся шероховатые поверхности отливки., вкрапления песка, неточности размеров, и пониженное качество поверхности.
Проникновение металла и пригорание
Проникновение металла происходит, когда расплавленный металл проникает в пространство между песчинками под высоким давлением или повышенной температурой..
Пригар возникает, когда металл вступает в реакцию с поверхностью формы или механически связывается с частицами песка., усложняет уборку.
Хотя свойства песка сильно влияют на эти дефекты., условия разливки часто определяют, действительно ли произойдет проникновение.
Чрезмерная температура заливки снижает вязкость металла и увеличивает его способность проникать в поверхность формы..
Высокое металлостатическое давление, создаваемое нестабильной заливкой или чрезмерной высотой напора, еще больше заставляет расплавленный металл проникать в структуру песка..
Турбулентное заполнение также может локально разрушить слой защитного покрытия., увеличение прямого контакта между расплавленным металлом и формой.
Поддержание соответствующей температуры заливки и стабильной текучести металла значительно снижает риск возникновения дефектов, связанных с проплавлением..
Холодное закрытие
Холодный затвор образуется, когда два наступающих потока расплавленного металла встречаются, но не сливаются в сплошную структуру..
Дефект обычно проявляется в виде гладкого шва или тонкой трещины на поверхности отливки..
Холодные остановки указывают на то, что металлические фронты уже начали затвердевать перед слиянием..
Этому дефекту способствует неправильная заливка, когда скорость заливки слишком низкая., температура металла недостаточна, или операция заливки прерывается.
В этих условиях, первая порция расплавленного металла быстро теряет тепло, ожидая заполнения оставшейся полости.
Когда прибудет последующий металл, два фронта не могут металлургически связать.
Тонкостенные отливки, длинные пути потока, и сплавы с ограниченной текучестью особенно подвержены.
Поддержание непрерывной заливки без перерывов является одним из наиболее эффективных методов предотвращения холодных остановок..
Мизанс
Неправильная работа происходит, когда расплавленный металл затвердевает до полного заполнения полости формы., оставляя части отливки несформированными.
В отличие от холодного закрытия, которые предполагают неполное слияние двух металлических фронтов., сбои в работе возникают из-за неполного заполнения формы..
Условия заливки играют решающую роль в этом дефекте.. Слишком медленно разлитый металл теряет температуру, не доходя до труднодоступных участков полости..
Чрезмерно низкая температура заливки еще больше снижает текучесть., в то время как повторяющиеся перерывы позволяют начать локальное затвердевание до завершения наполнения.
Неисправности часто возникают в тонких срезах., сложная геометрия, и отливки с большими расстояниями заполнения.
Стабильная заливка в сочетании с соответствующей температурой заливки необходима для полного заполнения формы..
Оксидная пленка (Пчелиный фильм) Дефекты
Современные исследования в области литья показали, что оксидные пленки, обычно называемые бифильмами, являются одними из наиболее вредных внутренних дефектов литых металлов..
Всякий раз, когда расплавленный металл испытывает турбулентное сгибание, его окисленная поверхность может сворачиваться сама в себя, создание двухслойной оксидной пленки с несвязанной границей раздела.
Эти бипленки ведут себя как уже существующие трещины, встроенные в отливку..
Неправильная заливка резко увеличивает образование бипленок, поскольку нестабильный поток металла многократно складывает поверхность жидкости..
Каждое прерывание льющегося потока, каждый всплеск внутри литника, и каждое турбулентное воздействие на стенку формы увеличивает вероятность уноса оксида.
Хотя бипленки чрезвычайно тонкие и часто невидимы при использовании обычных методов контроля., они значительно снижают усталостную прочность, пластичность, вязкость разрушения, и целостность давления.
Таким образом, контроль турбулентности во время разливки является одной из наиболее эффективных стратегий повышения долгосрочной надежности разливки..
Разбрызгивание плесени и дефекты разбрызгивания металла
Разбрызгивание происходит, когда расплавленный металл ударяется о полость формы с чрезмерной скоростью или когда газы, образующиеся при заполнении, быстро выходят через литниковую систему..
Помимо создания угроз безопасности, разбрызгивание создает несколько проблем с качеством.
Рассыпанные капли окисляются практически мгновенно., образование дополнительных оксидных пленок, которые позже могут попасть в отливку.
Брызги также увеличивают потери тепла., загрязняет поверхности формы частицами оксидов, и может разрушить покрытия вокруг области ворот..
В тяжелых случаях, брызги могут повредить полость формы, что приводит к неровностям поверхности и локализованным включениям.
Правильная конструкция ворот, стабильная скорость заливки, и поддержание постоянного наполнения литника значительно снижает склонность к разбрызгиванию..
Цепи включения вблизи линии разъема
Определенные кастинги, особенно те, которые производятся V-Process, иногда обнаруживают цепочечные включения, распределенные вдоль линии разъема или вокруг областей накопления огнеупорных покрытий..
Эти дефекты часто состоят из сложной смеси частиц песка., фрагменты покрытия, оксидные пленки, и шлак.
Их формирование тесно связано как с условиями заливки, так и с подготовкой формы..
Если толстые отложения покрытия остаются недостаточно высушенными, продукты разложения пластиковой пленки не могут эффективно выйти во время заливки.
Поскольку расплавленный металл быстро заполняет полость, частично разложившаяся пленка, фрагменты покрытия, и частицы песка могут свернуться вместе и инкапсулироваться внутри металла., образуя характерные цепочечные дефекты включений.
Поддержание соответствующей температуры формы., обеспечение полного высыхания покрытия, оптимизация вентиляции, и предотвращение чрезмерной турбулентности при разливе – все это необходимо для предотвращения дефектов этого типа..
3. Выбор заливочного оборудования и его влияние на качество литья
Выбор подходящего оборудования для заливки так же важен, как и проектирование литниковой системы..
К сожалению, многие литейные предприятия выбирают разливочные машины, основываясь в первую очередь на скорости производства или первоначальных инвестициях, а не на тип отливки, конфигурация формовочной линии, характеристики расплавленного металла, и стабильность процесса.
Неподходящая система заливки может привести к чрезмерным потерям температуры., нестабильные скорости потока, непостоянная точность заливки, и частые дефекты литья.
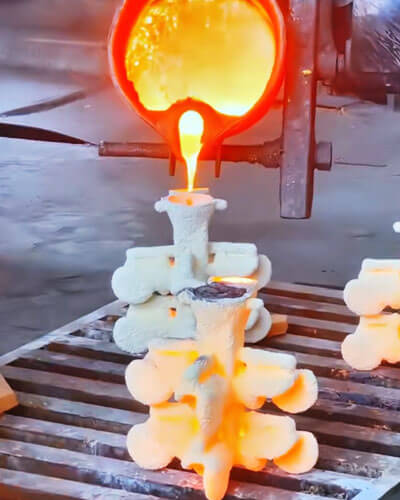
Горизонтальные линии формования опоок
Для традиционных горизонтальных линий опочного формования с относительно низкой производительностью., часто бывает достаточно ручной разливки или ковша с механическим приводом..
Однако, высокоскоростные автоматические формовочные линии требуют значительно большей стабильности процесса.
Эти производственные системы часто испытывают временные перебои из-за настроек ядра., обработка пресс-формы, обслуживание оборудования, или последующая автоматизация.
В таких условиях, разливочное оборудование должно поддерживать температуру расплавленного металла без остановки производства.
Для производства серого чугуна, печи для разливки под давлением с подогревом обычно считаются оптимальным решением, поскольку они:
- Поддержание почти постоянной температуры металла
- Обеспечивает точный контроль разливки
- Уменьшить окисление
- Улучшение повторяемости заливки
- Служат термическими буферами во время временных остановок производства.
- Улучшить стабильность литья
В отличие, в необогреваемых системах разливки ковшей могут наблюдаться температурные потери 5–8°C в минуту, что делает их непригодными для больших, сложные отливки из серого чугуна при остановке производства.
Производство ковкого чугуна
Пластичный железо представляет различные проблемы.
Поскольку железо с шаровидным графитом постоянно образует оксидный шлак, а магний после обработки постепенно тускнеет., длительное выдерживание внутри нагретых разливочных печей увеличивает накопление шлака и требования к техническому обслуживанию..
Для многих средних литейных предприятий по производству ковкого чугуна., часто предпочитают изолированные необогреваемые разливочные ковши, поскольку:
- Металл пополняется каждые 8–10 минут..
- Выцветание магния ограничивает время выдержки независимо от конструкции печи..
- Удаление шлака проще, чем в печах для разливки под давлением..
- Изменения сплавов более гибкие..
Тем не менее, Многие передовые литейные заводы Европы и Северной Америки до сих пор используют подогреваемые печи для разливки под давлением для получения высококачественных отливок из ковкого чугуна., согласие на дополнительное обслуживание в обмен на превосходную температурную стабильность, очиститель расплавленного металла, и улучшенная стабильность литья.
4. Печи для разливки под давлением с подогревом: Бессердечник против. Тип канала
Печи для разливки под давлением с подогревом стали предпочтительным решением для многих современных автоматизированных литейных предприятий, поскольку они сочетают в себе контроль температуры, чистота металла, точное дозирование, и непрерывные производственные возможности в единой системе.
В отличие от обычной разливки ковшом, эти печи поддерживают стабильную температуру расплавленного металла, одновременно подавая металл через сифон или стояк под давлением., минимизация турбулентности и окисления на протяжении всего цикла заливки.
Сегодня, Печи для заливки под давлением с подогревом обычно делятся на тип канала (индукционный канал) и безсердечниковая индукция дизайн.
Хотя оба используют заливку под давлением и обеспечивают отличную стабильность процесса., принципы их работы, требования к обслуживанию, гибкость, и экономические показатели существенно различаются.
Поэтому выбор подходящего типа печи должен основываться на объеме производства., разновидность сплава, сложность литья, и стратегия работы завода.
Преимущества печей для заливки под давлением с подогревом
Независимо от конструкции печи, Системы разливки под давлением с подогревом обеспечивают ряд важных преимуществ по сравнению с обычными разливочными ковшами..
Первое преимущество – отличная температурная стабильность..
Поскольку расплавленный металл постоянно нагревается, колебания температуры минимальны даже во время длительных производственных циклов или временных перерывов в работе.
Стабильная температура заливки напрямую улучшает характеристики заполнения формы., уменьшает количество холодных остановов и сбоев в работе, и улучшает размерную согласованность.
Во-вторых, заливка под давлением дает более чистый расплавленный металл.
Во время работы, Пленки шлака и оксидов естественным образом плавают на поверхности металла, а чистый металл выводится через погружную разливочную трубу..
Как результат, металл, поступающий в литниковую систему, содержит значительно меньше включений, чем металл, разлитый из открытого ковша.
Еще одним важным преимуществом является высокая точность разливки..
Современные печи для литья под давлением оснащены электронными системами взвешивания., лазерное позиционирование, и программируемые кривые заливки, позволяющий точно контролировать вес заливки, скорость заливки, и продолжительность заливки.
Это особенно ценно для автоматизированных формовочных линий больших объемов, где повторяемость напрямую влияет на выход отливки..
Большая емкость печи также действует как эффективный тепловой буфер внутри производственной линии.
Поскольку внутри печи хранится значительный объем расплавленного металла., короткие перерывы в операциях формования редко требуют немедленного переплава или коррекции температуры., тем самым повышая общую эффективность производства.
Канальные печи для заливки под давлением с подогревом
В канальных печах для литья под давлением используется индукционный канал соединен с основной ванной расплавленного металла.
Индукционная катушка нагревает металл, циркулирующий по узкому каналу., в то время как электромагнитная циркуляция непрерывно передает тепло во всю печь.
Эта зрелая технология получила широкое распространение на автомобильных литейных заводах., производство блока двигателя, производство тормозных компонентов, и другие крупномасштабные литейные операции, где требуется долгосрочное непрерывное производство..
Преимущества
Самая большая сила канальных печей заключается в их исключительная энергоэффективность.
Поскольку непосредственно нагревается только расплавленный металл внутри индукционного канала., электрическая энергия используется очень эффективно, что приводит к низким эксплуатационным расходам при непрерывном производстве.
Еще одним важным преимуществом является отличное сохранение тепла.
Большой резервуар с расплавленным металлом поддерживает очень стабильную температуру с минимальными колебаниями., что делает печь идеальной для автоматизированных систем разливки, работающих круглосуточно.
Огнеупорная футеровка также имеет относительно длительный срок службы..
В стабильных производственных условиях, многие канальные печи могут работать два года или больше прежде чем потребуется капитальная замена огнеупора, существенное снижение затрат на техническое обслуживание.
Их большая вместимость обеспечивает превосходную буферизацию производства., и при использовании азотной защиты, окисление можно свести к минимуму, одновременно увеличивая извлечение магния при производстве ковкого чугуна..
Ограничения
Несмотря на эти преимущества, канальные печи менее гибки, чем другие системы.
Потому что индукционный канал должен оставаться заполненным расплавленным металлом., печь в целом невозможно полностью опорожнить во время нормальной работы.
Следовательно, смена марки сплава или переключение между разными литейными материалами требует много времени и средств..
Непрерывное электроснабжение также имеет важное значение.. Любое длительное отключение электроэнергии может привести к повреждению индукционного канала или вызвать затвердевание металла., это означает, что для надежной работы часто требуются системы аварийного резервного питания..
Эти характеристики делают канальные печи наиболее подходящими для литейных производств, производящих большие количества одного сплава в течение длительных производственных кампаний, где замена сплава происходит нечасто.
Печи для заливки под давлением с подогревом без стержня
Печи для заливки под давлением без стержня представляют собой новое поколение оборудования для разливки с подогревом..
Вместо того, чтобы полагаться на индукционный канал, вся ванна расплавленного металла нагревается непосредственно с помощью индукционной системы без сердечника.
Такая конструкция устраняет многие эксплуатационные ограничения, связанные с канальными печами, сохраняя при этом фундаментальные преимущества литья под давлением..
Преимущества
Наиболее существенным преимуществом является гибкость производства.
Поскольку ни один индукционный канал не должен оставаться постоянно заполненным, печь можно полностью опорожнить при необходимости.
Смена сплава становится намного проще, что делает систему очень подходящей для литейных предприятий, производящих несколько материалов или небольшие производственные партии.
Техническое обслуживание также более удобно, поскольку печь можно охлаждать., опустошен, и перезапускается без эксплуатационных ограничений, налагаемых постоянным индукционным каналом.
Поэтому печи без стержня все чаще используются на литейных заводах., заводы точного литья, и объекты, которые часто переключаются между серым железом, пластичный железо, нержавеющая сталь, и производство легированной стали.
Ограничения
Большая гибкость предполагает несколько компромиссов..
Для печей без стержня обычно требуется более высокие объемы остаточного металла во время работы для поддержания стабильной эффективности электромагнитного нагрева.
Потребление энергии обычно выше, чем у канальных печей., особенно при непрерывном производстве, поскольку необходимо нагревать всю ванну расплава, а не только индукционный канал.
Износ огнеупоров также более серьезен, поскольку печь подвергается более интенсивному термоциклированию и прямому электромагнитному перемешиванию..
Следовательно, Срок службы футеровки обычно короче, чем у аналогичных канальных печей.
Сравнение бесстержневых и канальных печей
| Элемент сравнения | Канальная печь под давлением | Бесстержневая печь под давлением |
| Принцип нагрева | Индукционный канальный нагрев | Прямой индукционный нагрев без сердечника |
| Энергоэффективность | Отличный | Хороший |
| Температурная стабильность | Отличный | Отличный |
| Гибкость смены сплава | Бедный | Отличный |
| Возможность опорожнения | Как правило, не может быть полностью опорожнено | Можно полностью опорожнить |
| Режим производства | Непрерывное крупносерийное производство | Гибкий, многосплавное производство |
| Срок службы огнеупора | Очень долго | Умеренный |
| Сложность обслуживания | Выше | Ниже |
| Допуск на перебои в питании | Низкий | Выше |
| Типичные приложения | Автомобильная промышленность, блоки двигателя, Тормозные компоненты, массовое производство | Работа в литейном производстве, точные отливки, многоматериальное производство |
5. Инженерные стратегии по предотвращению дефектов заливки
Предотвращение дефектов, связанных с разливкой, требует системного инженерного подхода, а не просто улучшения навыков оператора..
Современные литейные заводы достигают высоких показателей производительности отливки за счет интеграции таяние, обработка металла, технология заливки, стробирование дизайна, Подготовка плесени, мониторинг процесса, и автоматизация оборудования в единую систему управления технологическими процессами.
Поскольку заливка представляет собой лишь один этап процесса литья, предотвращение дефектов должно быть сосредоточено на поддержании стабильного потока расплавленного металла при устранении источников турбулентности., окисление, газовая ловушка, и колебания температуры.
Несколько инженерных принципов оказались особенно эффективными.
Первый, при розливе всегда следует поддерживать постоянно полный сливной таз.
Стабильный уровень жидкости сводит к минимуму аспирацию воздуха, уменьшает окисление, и обеспечивает равномерную текучесть металла при заполнении формы..
Второй, температура заливки должна быть тщательно подобрана в соответствии с характеристиками сплава., Геометрия кастинга, толщина стены, и время заполнения.
Чрезмерные температуры усиливают окисление и проникновение., в то время как недостаточные температуры способствуют холодному закрытию и сбоям в работе.
Третий, разливочное оборудование следует выбирать в соответствии с производственной линией, а не рассматривать как универсальное решение.
Высокоскоростные автоматические формовочные линии обычно используют нагреваемые печи для заливки под давлением с точным контролем температуры., тогда как традиционные формовочные линии могут обеспечить удовлетворительную производительность при использовании изолированных ковшей или механических систем разливки..
Не менее важно правильное обслуживание ковша.. Огнеупорный износ, скопление шлака, чрезмерные потери тепла ухудшают стабильность заливки и должны постоянно контролироваться..
Автоматизация также играет все более важную роль..
Современные системы заливки, оснащенные лазерным датчиком уровня., тепловой мониторинг, а управление с обратной связью позволяет поддерживать стабильную скорость заливки., улучшение повторяемости при одновременном снижении зависимости от опыта оператора.
Окончательно, оптимизация процесса должна учитывать систему литья в целом. Параметры заливки, стробирование дизайна, проницаемость плесени, характеристики покрытия, и поведение при затвердевании взаимозависимы.
Оптимизация только одной переменной редко устраняет дефекты, если не оценивать весь процесс..
6. Заключение
Разливка — это гораздо больше, чем просто перекачка расплавленного металла в форму — это важнейший мост между плавлением и затвердеванием., где гидродинамика, теплопередача, окисление, и металлургические реакции сходятся.
Дефекты, такие как шлаковые включения, газовая пористость, песчаная эрозия, Мизанс, холодно закрывается, и оксидные пленки часто возникают из-за нестабильных условий заливки, а не из-за недостатков самого процесса формования..
Идеальная операция разлива обеспечивает постоянное наполнение сливного резервуара., обеспечивает плавный и непрерывный поток металла, сохраняет постоянную температуру, и минимизирует турбулентность во время заполнения формы.
Для достижения этой цели требуется нечто большее, чем просто квалифицированные операторы.; требует правильного подбора заливочного оборудования, научно разработанные воротные системы, стабильные параметры процесса, и технологии управления в реальном времени.
Поскольку литейные предприятия продолжают стремиться к повышению производительности, более жесткие допуски на размеры, и почти нулевой уровень дефектов, технология заливки превращается из ручного управления в интеллектуальное, производственный процесс, управляемый данными.
Интеграция автоматизированных систем розлива, Точный контроль температуры, оптимизированное управление расплавленным металлом, и систематическое технологическое проектирование не только уменьшит дефекты литья, но и повысит эффективность производства., более низкие затраты, и повысить общее качество и надежность литых компонентов..