
Acima do meu 28 anos operando linhas de forjamento de alumínio e usinagem de precisão para peças estruturais de motocicletas e automóveis, Já ouvi a mesma pergunta mais vezes do que posso contar:
“Você já pressionou o alumínio na matriz. É a forma certa. Por que você precisa usinar CNC depois?”
É uma pergunta justa de alguém que não esteve ao lado de uma prensa de forjamento de 400 toneladas e viu o que sai do outro lado.
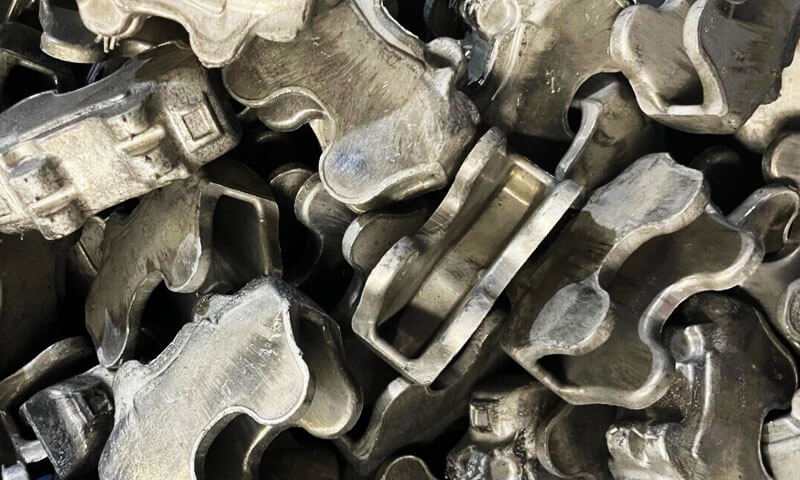
A maioria das pessoas presume que o forjamento fornece uma peça pronta para montar. Na realidade, o que sai da matriz é uma peça bruta de forjamento – uma base estrutural, não é um produto acabado.
Forjar aumenta a resistência do material e a forma áspera; a usinagem CNC de precisão transforma aquela peça bruta forte em uma peça que realmente se encaixa, selos, e funciona de forma confiável por milhares de horas de serviço.
Este artigo explica exatamente por que a usinagem CNC secundária não é negociável para componentes forjados de alumínio de alto desempenho, quais operações ele executa, como o forjamento e a usinagem funcionam juntos como processos complementares, e o que procurar em um fornecedor para evitar lacunas dispendiosas na produção.
Esta não é a teoria dos livros didáticos - é o que aprendemos por meio de testes, sucata, e análise de falhas de campo.
1. Forjar dá a você um espaço em branco, Não é uma peça acabada
Vamos começar com o que forjamento de alumínio na verdade faz bem. Quando você aquece um tarugo de alumínio e o comprime em uma cavidade de matriz sob centenas de toneladas de pressão, você realiza quatro coisas críticas:
- Você forma a forma geral quase final da peça
- Você refina e alinha a estrutura granular interna ao longo dos caminhos de carga
- Você cria linhas de fluxo de metal contínuas que seguem a geometria da peça, melhorando drasticamente a resistência à fadiga
- Você constrói a integridade estrutural básica que torna as peças forjadas 30 a 50% mais resistentes do que equivalentes usinados a partir de sólidos
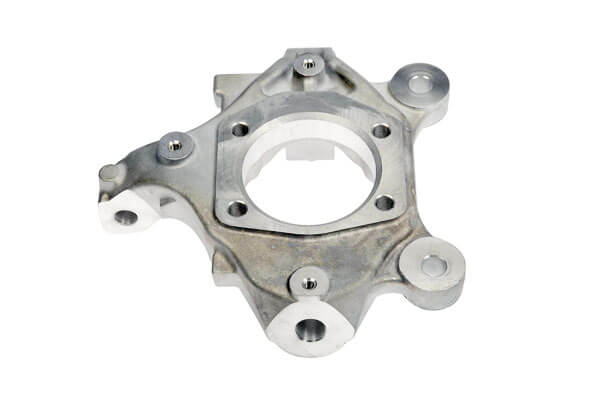
Isso é uma quantidade enorme de valor. Mas aqui está o que a forja não pode fazer, não importa quão bom seja o seu dado: não pode produzir dimensões finais de precisão, superfícies de contato lisas, ou excelentes recursos internos.
As limitações inerentes da geometria forjada
Cada matriz de forjamento deve comprometer entre conformabilidade e precisão:
- Ângulos de rascunho: Você precisa de 1–3° de inclinação de cada lado para ejetar a peça da matriz.
Isso significa que cada superfície vertical é cônica, não quadrado. Você não pode montar uma face de montagem cônica. - Tolerância forjada: Mesmo o melhor forjamento em matriz fechada mantém precisão dimensional de apenas ±0,2–0,5 mm. Para furos de montagem, ajustes de rolamento, e superfícies de vedação, você precisa de ±0,02–±0,05 mm.
- Condição da superfície: Superfícies forjadas possuem incrustações de óxido, menor arrasto, e flash da linha de separação.
Eles não são planos o suficiente, suave o suficiente, ou consistente o suficiente para vedação ou acoplamento de precisão. - Recursos finos: Pequenos buracos, tópicos, ranhuras de vedação, e costelas finas não podem ser forjadas de forma confiável.
O metal não fluirá consistentemente em pequenas características da matriz, e ejetá-los sem danos é quase impossível.
Certa vez, um novo engenheiro de produto tentou encomendar uma pinça de freio de motocicleta forjada com tração zero e furos de rosca forjados. Ele pensou que estávamos cobrando demais pela usinagem.
Depois de três tentativas fracassadas de morrer e 12 peças de amostra descartadas, ele finalmente aceitou o que os veteranos já sabiam: forjar constrói a estrutura; usinagem oferece a precisão.
Para peças como pinças de freio, braçadeiras triplas superiores, pedais, e elos de amortecedor – as características que fazem a peça realmente montar e funcionar são exatamente as características que o forjamento não pode produzir.
2. O que exatamente a usinagem CNC de precisão faz em uma peça bruta forjada?
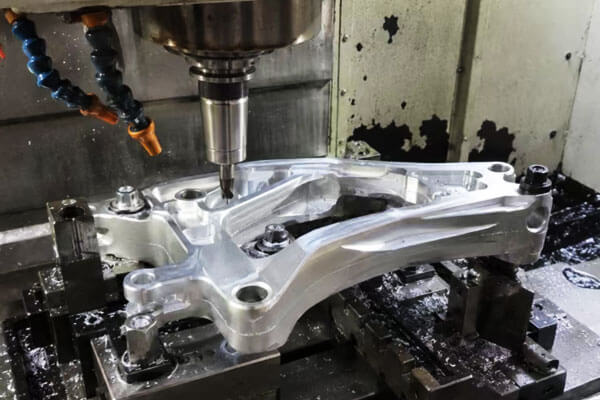
Usinagem CNC não é apenas “limpar as bordas”. Ele executa cinco categorias críticas de trabalho que transformam uma peça bruta de forjamento em um componente funcional.
Montagem & Localizando Buracos
Quase todas as peças estruturais forjadas se conectam a outra coisa – uma estrutura, um choque, um conjunto de freio.
A precisão da posição do furo determina se a peça é aparafusada em linha reta, se as lacunas são iguais à esquerda e à direita, e se a montagem apresenta carga irregular após a instalação.
Mude um padrão de furo por 0.15 mm em uma braçadeira superior de motocicleta, e os garfos amarram. Mude por 0.3 milímetros, e a peça não monta de jeito nenhum.
O forjamento não consegue manter a tolerância da posição do furo mais apertada do que aproximadamente ±0,4 mm de forma confiável. Perfuração e mandrilamento CNC suportam ±0,05 mm ou melhor, mesmo em padrões de vários furos.
Furos roscados
Furos roscados precisam de diâmetro preciso, profundidade, posição de toque, e qualidade da forma da rosca.
Para peças que são desmontadas e remontadas para manutenção, má qualidade da linha significa fios descascados, fechos soltos, e falhas de campo.
Forjar não pode produzir fios utilizáveis. Você pode forjar um buraco piloto, mas a rosca final é sempre usinada.
Também controlamos a profundidade da rosca e a geometria do escareador com precisão no CNC – algo que você não pode fazer de forma consistente com um macho manual.
Acasalamento & Localizando rostos
Superfícies forjadas nunca são planas o suficiente para serem usadas como faces de montagem de montagem. Uma superfície forjada pode ter 0,2–0,5 mm de variação em toda a face, mais ângulo de inclinação cônico.
Junte duas faces assim, e você obtém uma fixação irregular, caminhos de vazamento da junta, e peças que se deslocam sob carga.
O fresamento frontal CNC produz planicidade controlada - normalmente 0.02 mm por 100 mm para faces estruturais, e ainda mais apertado para vedar superfícies.
Para corpos de pinça de freio, esse nivelamento é o que evita que o fluido de freio vaze. Não é cosmético – é funcional.
Assentos de rolamento & Retendo Ranhuras
Qualquer parte que gire, pivôs, ou contém uma vedação precisa de furos de precisão, assentos de rolamento, e ranhuras para anéis elásticos.
Esses recursos exigem tolerâncias de diâmetro de até centésimos de milímetro e, geometria de ranhura consistente.
O forjamento não pode produzir um furo de rolamento com tolerância H7. Não pode produzir uma ranhura de retenção com arestas quadradas e cantos vivos. Estas são operações estritamente CNC – torneamento, tedioso, e ranhura interna.
Contornos, Recursos de iluminação & Quebrar bordas
Peças forjadas de alto desempenho geralmente apresentam bolsas de iluminação, chanfros, e contornos externos refinados durante a usinagem.
Removemos o excesso de material onde não há carga para economizar peso – fundamental para peças de motocicletas e automóveis onde cada grama é importante.
Também quebramos arestas vivas, remover flash da linha de partição, e transições de mistura.
Isto não é apenas pela aparência: bordas afiadas são elevadores de tensão. Um chanfro usinado limpo pode melhorar a resistência à fadiga em 20–30% em uma peça carregada.
No final do dia, A usinagem CNC não apenas ajusta a peça. Controla o peso, equilíbrio, vedação, usar vida, e desempenho de fadiga.
3. Forjamento e Usinagem CNC: Complementar, Não Competindo
Às vezes ouço as pessoas enquadrarem isso como “forjar vs.. usinagem.” Essa é a maneira errada de ver as coisas.
Eles resolvem problemas completamente diferentes, e os melhores componentes usam ambos para o que cada um faz de melhor.
| Processo | Função principal | Força primária | Limitação de chave |
| Forjamento de alumínio | Constrói base estrutural; alinha o fluxo de grãos; melhora a resistência à fadiga | Integridade superior do material; alta resistência ao peso | Precisão dimensional limitada; não pode produzir recursos finos |
| Usinagem CNC de Precisão | Oferece precisão dimensional final; produz recursos funcionais; controla a qualidade da superfície | Extremamente preciso; geometria de recurso flexível | Remove material; não melhora a resistência do material base |
Por que não apenas usinar a partir de estoque de barras sólidas?
Se você precisa de precisão, por que não fresar toda a peça a partir de um bloco sólido de alumínio? Já tive pessoas perguntando isso também.
É verdade que você pode fazer quase qualquer formato em uma fresadora CNC a partir de uma barra sólida. Mas existem três grandes desvantagens:
- Grande desperdício de material: Para uma pinça de freio de motocicleta típica, você removeria 65-75% da barra inicial como fichas.
Blanks forjados removem apenas 10–20%. Para produção de alto volume, isso é uma enorme diferença de custo. - Corte o fluxo de grãos: Usinagem a partir de cortes sólidos na direção natural da fibra. As peças forjadas têm fluxo de grãos que segue o formato da peça, proporcionando 30–50% melhor resistência à fadiga.
Já vi pinças usinadas a partir de sólidos testadas em fadiga quebrarem em menos da metade da contagem de ciclos de equivalentes forjados e usinados. - Tempo de ciclo mais longo: Usinar uma peça complexa a partir de um sólido leva de 2 a 3 vezes mais tempo do que usinar uma peça bruta de forjamento quase final.
Por que não apenas forjar e pular a usinagem?
Do outro lado, você não pode pular a usinagem e montar peças forjadas.
A tolerância é muito frouxa, as superfícies são muito ásperas, e não há recursos funcionais. A peça não vai caber, não selará, e falhará prematuramente.
A sequência de produção ideal
Para peças estruturais de alumínio de alto desempenho — pinças de freio, braçadeiras triplas superiores, pedais, links de choque, e similares - o fluxo de processo padrão comprovado é:
Design de Produto → Desenvolvimento de Matriz → Forjamento de Alumínio a Quente → Tratamento Térmico → Usinagem CNC de Precisão → Inspeção Dimensional → Acabamento de Superfície → Inspeção Final & Entrega
Esta combinação aproveita a resistência e a eficiência do material do forjamento e a precisão e detalhes da usinagem CNC.
Dá a você o melhor dos dois mundos, e é assim que quase todas as peças estruturais de alumínio de alto desempenho são feitas.
4. Por que as equipes de sourcing devem olhar além da Forge Press
Quando você está adquirindo componentes de alumínio forjado, o maior erro que você pode cometer é perguntar apenas se o fornecedor possui uma prensa de forjamento.
A capacidade de forjar a peça bruta é apenas metade da equação. Se você pode chegar à estabilidade, a produção em volume de qualidade depende inteiramente da usinagem secundária do fornecedor e da capacidade de integração de processos.
Existem quatro capacidades críticas para avaliar:
Planejamento adequado da margem de usinagem
A margem de usinagem é um ato de equilíbrio. Deixe muito, e você desperdiça material e adiciona tempo de ciclo CNC.
Deixe muito pouco, e você não pode limpar a balança da forja, ângulo de rascunho, e distorção – você acaba com a pele forjada exposta em uma face correspondente.
Bons fornecedores incorporam margem de usinagem no projeto da matriz desde o primeiro dia. Eles não apenas adicionam um uniforme 0.5 mm em todos os lugares. Eles permitem mais áreas com alta distorção e menos recursos estáveis.
É aqui que engenheiros experientes ganham seu dinheiro. Já vi matrizes mal projetadas com 1 mm de material extra de um lado e material negativo do outro — inutilizável.
Estratégia de Fixação Consistente
Peças forjadas complexas quase sempre exigem múltiplas configurações para usinar todos os lados.
Cada vez que você desprende e fixa novamente a peça, você introduz erro de alinhamento. Fixação incorreta causa erro de posicionamento em peças forjadas usinadas.
Um fornecedor capaz desenvolverá acessórios dedicados que localizam recursos de referência forjados, mantém alinhamento consistente entre as operações, e mantém a variação entre peças.
Para padrões multifuros e recursos coaxiais, a precisão do acessório determina diretamente o rendimento da montagem.
Capacidade interna de verificação dimensional
Você não pode julgar uma peça forjada e usinada a olho nu. Peças estruturais críticas – especialmente freio, direção, e componentes de suspensão – exigem inspeção dimensional verificada.
Procure fornecedores com máquina de medição por coordenadas interna (CMM) capacidade, medidores de furo dedicados, e ferramentas de inspeção calibradas.
Bons fornecedores verificam as dimensões críticas em cada primeira peça, e auditar dimensões de amostra em cada lote. Se um fornecedor disser “nós apenas observamos,'' vá embora.
Coordenação de Processos de Superfície
Anodização, jateamento de contas, e o polimento alteram ligeiramente as dimensões das peças - de alguns mícrons a alguns décimos, dependendo do processo.
Se você usinar no tamanho de impressão final e depois anodizar, você pode acabar superdimensionado ou fora da tolerância.
Fornecedores experientes antecipam a espessura do acabamento superficial durante a usinagem. Deixam estoque controlado para revestimento, para que as dimensões finais caiam exatamente no alvo após o tratamento de superfície.
Isso parece pequeno, mas já vi lotes inteiros rejeitados porque a usinagem não levou em conta o acúmulo de anodização.
Para programas personalizados e de baixo volume, trabalhando com uma única fonte que faz ferramentas, forjamento, usinagem, inspeção, e o acabamento superficial elimina quase todas as lacunas de interface. Menos transferências = menos erros.
5. Por que adquirir peças forjadas de alumínio de precisão da DEZE Technology?
No ESTA Tecnologia, especialista em forjamento e usinagem de alumínio de precisão com sede em Xuchang, Henan, China, construímos toda a nossa operação em torno deste modelo de produção integrado de ponta a ponta.
Nosso sistema de gestão de qualidade é certificado pela ISO 9001:2015, com rastreabilidade total em todas as etapas — desde a engenharia interna de matrizes e pré-formação de tarugos até o forjamento de alumínio a quente, T6 Tratamento térmico,
5-usinagem CNC de precisão de eixo, Verificação dimensional CMM, e acabamento superficial — tudo controlado sob o mesmo teto.
Projetamos tolerâncias de usinagem diretamente no projeto inicial da matriz para otimizar a remoção de material, desenvolver fixações dedicadas específicas para peças para manter a precisão posicional, e validar dimensões críticas por lote.
Para equipes de sourcing, esse recurso de fonte única elimina erros de transferência entre fornecedores, reduz os prazos de aceleração do programa, e oferece consistente, componentes de alumínio forjado prontos para produção para motocicletas, automotivo, e aplicações estruturais industriais.
6. Conclusão
Forjamento de alumínio e usinagem CNC de precisão não são processos concorrentes. São dois elos de uma mesma cadeia produtiva, cada um fazendo o que faz de melhor para construir uma peça que seja forte e precisa.
Forjar fornece a base estrutural: fluxo de grãos alinhado, maior resistência à fadiga, e formato quase líquido que minimiza o desperdício de material.
A usinagem CNC oferece precisão funcional: posições precisas dos furos, faces planas, tópicos adequados, ajustes de rolamento, e qualidade de superfície controlada que faz com que a peça realmente seja montada, selo, e por último.
Para peças carregadas de alto desempenho — pinças de freio, componentes de direção, links de suspensão, e todas as outras peças que mantêm os pilotos seguros e o equipamento funcionando – você não pode ter um sem o outro.
As melhores peças forjadas do mundo são inúteis se não servirem. As peças usinadas com mais precisão são mais fracas se forem cortadas de uma barra sólida.
A verdadeira habilidade – e o verdadeiro valor de um bom fornecedor – é unir todo o processo: projeto de matriz que leva em conta o estoque de usinagem, forjamento que produz espaços em branco consistentes,
fixação que mantém o alinhamento, usinagem que atinge tolerâncias, e inspeção que detecta problemas antes de serem enviados.
Acerte essa corrente, e você obtém peças que são fortes, preciso, e consistente lote após lote.
Perguntas frequentes
Todas as peças forjadas de liga de alumínio precisam de usinagem CNC?
Não, nem todos. Suportes estruturais simples não conjugados, espaçadores brutos, e peças de baixa tolerância às vezes podem ser usadas como forjadas apenas com rebarbação.
Mas qualquer peça com furos de montagem, recursos encadeados, superfícies de vedação, ajustes de rolamento, ou tolerâncias dimensionais restritas exigirão usinagem CNC secundária.
Para peças estruturais de motocicletas e automóveis, isso acabou 90% de peças forjadas de produção.
É 6061 alumínio bom para usinagem CNC após forjamento?
6061 é excelente para componentes forjados e depois usinados. Tem um bom equilíbrio de força, ductilidade, e usinabilidade, e responde de forma muito previsível ao tratamento térmico T6.
Nós o usamos extensivamente para apoios para os pés, braçadeiras triplas superiores, colchetes, e links. Máquinas limpas, mantém bem a tolerância, e anodiza uniformemente.
Para requisitos de maior resistência, 7075 máquinas bem também, mas é mais sensível ao entalhe e requer um planejamento mais cuidadoso do caminho da ferramenta.
A usinagem CNC arruinará a resistência de uma peça forjada?
Não se for feito corretamente. A usinagem CNC adequada apenas remove a margem de usinagem pré-planejada fora do caminho de carga funcional.
A chave é projetar a peça, fluxo de grãos de forjamento, e usinagem de material em conjunto - para que você nunca corte linhas de grãos críticas que suportam carga ou usine a pele estressada.
Usinagem ruim pode arruinar um forjamento. Se você usinar um canal profundo em uma zona de alta tensão, você cria um aumento de estresse e mata a fadiga da vida.
É por isso que o DFM (design para capacidade de fabricação) a revisão entre engenheiros de forjamento e engenheiros de usinagem é muito importante.
As peças forjadas podem ser enviadas diretamente após a usinagem CNC?
Quase nunca. Após a usinagem, você ainda precisa de verificação dimensional, rebarbação, limpeza, tratamento de superfície (anodizado, explosão, etc.), e inspeção final.
Somente depois que todas as verificações forem aprovadas você embala e envia. Ignorar a inspeção final é como as peças defeituosas chegam aos clientes.

