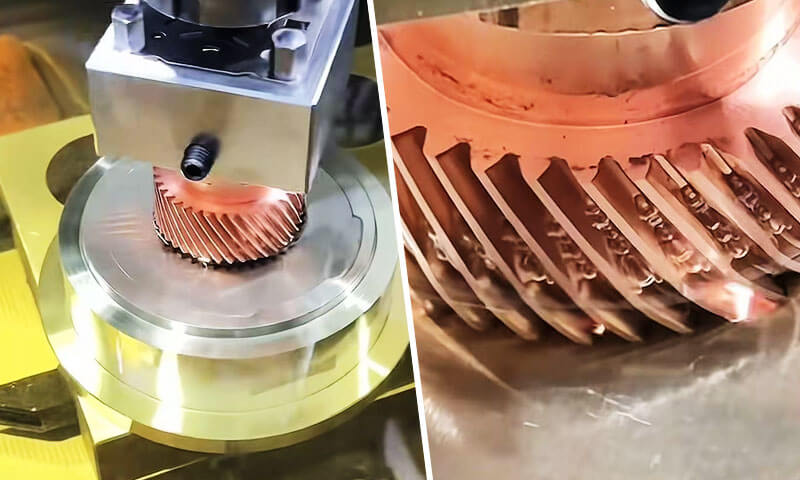
Usinagem de descarga elétrica chumbada, também conhecido como ram EDM, EDM de afundamento ou EDM de cavidade, é um dos processos de fabricação não tradicionais mais precisos e insubstituíveis na engenharia de precisão moderna.
Ao contrário do fresamento e torneamento convencionais que removem material através de força de corte mecânica, O EDM chumbado corrói peças eletricamente condutoras por meio de controle, faíscas elétricas repetitivas, sem contato físico entre a ferramenta e a peça.
Esta diferença fundamental permite produzir cavidades tridimensionais complexas, cantos internos afiados, ranhuras profundas e estreitas e características de materiais ultraduros que seriam impossíveis ou proibitivamente caros de fabricar com ferramentas de corte.
Durante décadas, A EDM de chumbada tem sido a espinha dorsal da fabricação de ferramentas e matrizes, e continua a permitir a inovação na indústria aeroespacial, dispositivos médicos, indústrias automotivas e de semicondutores.
Sua capacidade única de usinar aços endurecidos, carbonetos cimentados, e superligas especiais com precisão em nível de mícron, com zero forças de corte e arestas sem rebarbas, torna-o indispensável para componentes de precisão de alto valor.
1. O que é Sinker EDM?
chumbada Música eletrônica(Usinagem de Descarga Elétrica) é um processo de remoção de material termoelétrico sem contato no qual um eletrodo pré-moldado (ferramenta) e uma peça condutora são submersas em fluido dielétrico e separadas por um minúsculo, centelhador controlado com precisão.
Uma série de descargas elétricas discretas são geradas através da lacuna, cada um produzindo um canal de microplasma localizado com temperaturas de 8.000 a 12.000°C que derrete e vaporiza volumes minúsculos da peça de trabalho e do material do eletrodo.
Mais de milhões de ciclos de descarga, o eletrodo afunda gradualmente na peça de trabalho, reproduzindo sua forma inversa com alta precisão.

O nome “chumbada” vem desta ação de mergulho: o eletrodo literalmente afunda na peça para formar uma cavidade.
Ao contrário de outras variantes de EDM, O sinker EDM é definido por sua capacidade de produzir formas internas e externas totalmente tridimensionais, em vez de apenas cortar perfis.
É a forma original da tecnologia EDM e continua sendo a variante mais versátil para trabalhos complexos em cavidades.
Uma característica distintiva chave é que a geometria da peça acabada é uma réplica negativa direta do eletrodo.
Isto significa que cada detalhe do eletrodo – costelas, slots, texturas e raios de canto — são transferidos para a peça de trabalho, dimensionado pelo tamanho do centelhador.
Contexto histórico
O processo EDM foi desenvolvido pela primeira vez na década de 1940 por dois cientistas soviéticos, BR. Lazarenko e N.I.. Lazarenko, que descobriu que descargas elétricas poderiam ser usadas para corroer metais.
A tecnologia foi ainda mais refinada durante as décadas de 1950 e 1960, e na década de 1970, Sinker EDM tornou-se um processo de fabricação estabelecido para fabricação de ferramentas e matrizes.
Hoje, é uma pedra angular da fabricação de precisão, especialmente na indústria aeroespacial, automotivo, médico, e indústrias de moldes.
2. Como funciona o Sinker EDM?
Chumbada EDM, também conhecido como EDM por afundamento ou usinagem por descarga elétrica, remove material através de uma sequência controlada de descargas elétricas, em vez de corte mecânico direto.
O processo usa um eletrodo moldado, uma peça condutora, e um fluido dielétrico.
Ao gerar repetidamente faíscas microscópicas através de uma lacuna controlada com precisão, Sinker EDM reproduz gradualmente a geometria do eletrodo na peça de trabalho.
Ao contrário da usinagem convencional, há nenhum contato direto entre o eletrodo e a peça durante a usinagem de descarga normal.
A remoção de material é governada principalmente pela energia de pulso elétrico, frequência de descarga, condições de lacuna, circulação dielétrica, e movimento do eletrodo.
Quebra dielétrica
O processo começa com o eletrodo posicionado extremamente próximo da peça condutora enquanto ambos estão imersos em fluido dielétrico, normalmente óleo EDM.
Uma tensão controlada é aplicada entre o eletrodo e a peça de trabalho. Em condições normais, o dielétrico atua como um isolante elétrico.
À medida que o eletrodo se aproxima da peça de trabalho e o espaço entre eletrodos atinge um nível adequado, o campo elétrico torna-se suficientemente forte para ionizar o dielétrico localmente.
O fluido então sofre ruptura dielétrica, criando um canal de plasma condutor temporário entre as duas superfícies.
Porque a descarga ocorre em pontos localizados onde as condições elétricas são mais favoráveis, o processo de usinagem pode concentrar energia em áreas extremamente pequenas.
Descarga Elétrica e Liberação de Energia Localizada
Uma vez que ocorre a quebra, um pulso de corrente de curta duração passa pelo canal de plasma. A energia elétrica é convertida em intensa energia térmica localizada.
As temperaturas dentro da zona de descarga podem atingir vários milhares de graus Celsius.
Esta energia extrema, mas altamente localizada, produz um rápido aquecimento da peça e, em menor grau, o eletrodo.
A descarga não remove material através de uma ação de corte contínua. Em vez de, cada faísca individual cria um evento de usinagem microscópico. O efeito combinado de milhões desses eventos produz gradualmente a cavidade desejada.
Derretimento e vaporização da peça de trabalho
A energia térmica concentrada derrete rapidamente e vaporiza parcialmente um volume muito pequeno de material na superfície da peça.. Uma cratera microscópica é formada após cada descarga efetiva.
As dimensões dessas crateras dependem fortemente de parâmetros de usinagem como:
- Corrente de descarga de pico
- Duração do pulso
- Duração do pulso
- Tensão de descarga
- Folga eletrodo-peça
- Condições dielétricas
Maior energia de descarga geralmente aumenta a taxa de remoção de material (Mrr), mas também pode produzir crateras maiores, uma superfície mais áspera, uma camada reformulada mais espessa, e uma região mais afetada pelo calor.
Pulsos de acabamento de energia mais baixa geram crateras muito menores e, portanto, são usados quando a precisão dimensional e a qualidade da superfície são mais importantes do que a taxa de remoção.
Deionização e lavagem dielétrica
Após cada pulso de descarga, a corrente é interrompida. O canal de plasma entra em colapso e o dielétrico retorna rapidamente ao seu estado isolante..
Ao mesmo tempo, a circulação dielétrica remove partículas fundidas, detritos solidificados, e outros contaminantes da lacuna de usinagem.
A lavagem eficaz é essencial porque os detritos acumulados podem criar descargas secundárias instáveis, curtos-circuitos, arco, ou remoção irregular de material.
O dielétrico, portanto, desempenha várias funções simultaneamente: isolamento elétrico, resfriamento, remoção de detritos, e restauração de condições de lacuna estáveis.
Controle de lacuna servo
Uma característica crítica do Sinker EDM é a sistema servo de circuito fechado que monitora continuamente as condições elétricas na folga de usinagem e ajusta a posição do eletrodo de acordo.
Se a lacuna se tornar excessivamente pequena, descargas instáveis ou curtos-circuitos podem ocorrer, então o eletrodo se retrai ligeiramente.
Se a lacuna se tornar muito grande, as descargas tornam-se pouco frequentes ou param, fazendo com que o eletrodo avance.
Este feedback contínuo mantém uma lacuna de trabalho apropriada durante toda a usinagem.
Porque o eletrodo se aproxima progressivamente da geometria final da cavidade enquanto mantém condições de descarga controladas, cavidades complexas podem ser geradas com alta repetibilidade.
Formação Progressiva de Cavidades
O eletrodo normalmente não produz a cavidade completa em uma única descarga. Em vez de, milhares ou milhões de descargas individuais corroem progressivamente a peça de trabalho.
À medida que o processo continua, o eletrodo avança na peça enquanto mantém sua trajetória programada. A cavidade resultante está cada vez mais em conformidade com o geometria negativa do eletrodo.
Para aplicações de moldes e matrizes de precisão, usinagem é comumente dividida em desbaste, semi-acabamento, e etapas de acabamento.
O desbaste utiliza pulsos de energia relativamente alta para remover material de forma eficiente, enquanto o acabamento utiliza descargas de energia mais baixas para obter um controle dimensional mais rígido e melhorar a qualidade da superfície.
3. O processo de usinagem Sinker EDM passo a passo
Sinker EDM não é simplesmente uma operação de geração de faísca.
A produção de uma cavidade EDM precisa requer controle coordenado da geometria do eletrodo, posicionamento da peça, circulação dielétrica, parâmetros de descarga, desgaste do eletrodo, lavagem, e inspeção.
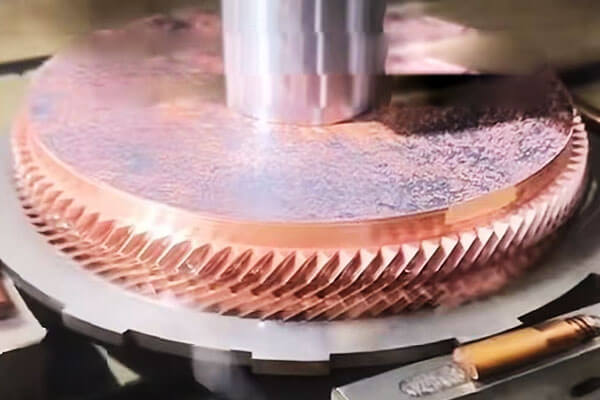
Etapa 1: Projeto e fabricação de eletrodos
O processo começa com o desenho de um eletrodo que representa o geometria positiva da cavidade a ser usinada.
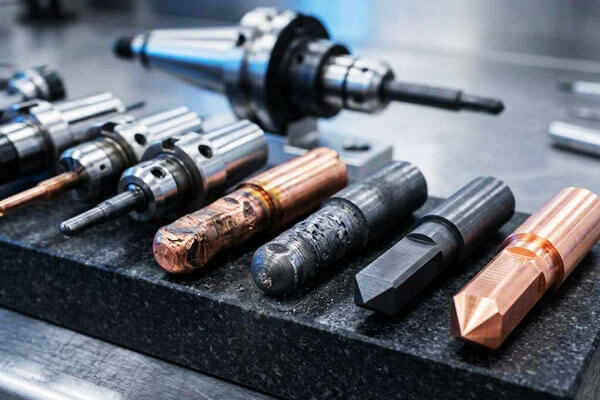
Grafite e cobre são os dois materiais de eletrodo mais utilizados, selecionado de acordo com fatores como complexidade da cavidade, acabamento superficial necessário, precisão dimensional, velocidade de usinagem, e desgaste esperado do eletrodo.
O projeto do eletrodo deve levar em conta o programado centelha, desgaste do eletrodo, requisitos de lavagem, e a compensação dimensional exigida pelo sistema de controle EDM.
Para moldes e matrizes complexos, múltiplos eletrodos podem ser fabricados para desbaste, semi-acabamento, e acabamento em vez de tentar alcançar a cavidade final com um único eletrodo.
A qualidade do eletrodo influencia diretamente na qualidade da cavidade final.
Erros nas dimensões do eletrodo, bordas afiadas, condição de superfície, ou o alinhamento pode ser transferido para a peça de trabalho durante a EDM.
Etapa 2: Configuração da peça e alinhamento preciso
A peça de trabalho é montada com segurança na mesa da máquina EDM e posicionada dentro do tanque dielétrico.
O alinhamento preciso estabelece a relação de coordenadas entre a peça de trabalho e o eletrodo, o que é essencial na usinagem de cavidades que devem corresponder precisamente a outras características.
Máquinas modernas Sinker EDM comumente usam sondas de toque, detecção automática de bordas, sistemas de referência, ou ciclos de medição de eletrodo para estabelecer pontos zero da peça e verificar a posição do eletrodo.
Para usinagem com múltiplos eletrodos, a referência consistente de coordenadas é particularmente importante porque o desbaste, acabamento, e eletrodos detalhados devem retornar aos locais corretos sem introduzir erros de posicionamento cumulativos.
Etapa 3: Preparação Dielétrica e Lavagem
A zona de usinagem é preenchida ou submersa com fluido dielétrico. Óleo EDM é amplamente utilizado para EDM Sinker convencional porque fornece isolamento elétrico estável e resfriamento eficaz.
O dielétrico circula continuamente através de sistemas de filtragem e lavagem para remover detritos de usinagem.
A limpeza dielétrica e a estabilidade da temperatura são importantes porque fluidos contaminados ou termicamente instáveis podem afetar o comportamento da descarga e a consistência dimensional.
A descarga é igualmente crítica. Durante a usinagem, partículas fundidas e resolidificadas se acumulam na cavidade.
Se essas partículas não forem removidas de forma eficaz, eles podem causar descargas instáveis, arco secundário, eficiência reduzida de remoção de material, e defeitos superficiais localizados.
Etapa 4: Programação de parâmetros EDM
Antes de começar a usinagem, o engenheiro de processo estabelece os parâmetros elétricos e servo de acordo com o material da peça, material do eletrodo, estágio de usinagem, geometria da cavidade, e acabamento superficial necessário.
Parâmetros importantes incluem corrente de pico, tensão de descarga, tempo de pulso, tempo de desligamento, referência servo, polaridade, condições de lavagem, e estratégias de órbita ou movimento do eletrodo, quando aplicável.
Não existe um único conjunto de parâmetros EDM universal. O desbaste requer substancialmente mais energia de descarga do que o acabamento, enquanto cavidades profundas e estreitas podem exigir condições de lavagem e pulso diferentes das cavidades abertas.
Etapa 5: Desbaste
A EDM bruta remove a maior parte do material e estabelece a geometria básica da cavidade. Energia de descarga relativamente alta é usada para atingir uma alta taxa de remoção de material.
Durante esta fase, pulsos elétricos maiores produzem crateras individuais maiores e, portanto, erosão mais rápida.
Uma quantidade controlada de margem de usinagem é deixada intencionalmente para operações subsequentes.
O objetivo do desbaste é não é a qualidade máxima da superfície, mas remoção de material a granel eficiente e estável, mantendo controle dimensional suficiente para acabamento.
Para cavidades profundas, As condições de lavagem tornam-se particularmente importantes durante o desbaste porque a maior quantidade de material erodido pode contaminar rapidamente a folga de usinagem.
Etapa 6: Semiacabamento e Transição de Eletrodo
Para cáries exigentes, uma etapa de semiacabamento pode ser introduzida entre o desbaste e o acabamento final.
Um eletrodo separado ou uma geometria de eletrodo progressivamente refinada pode ser usado para remover a margem de usinagem restante, reduzindo o desvio dimensional e melhorando a consistência da superfície.
Este estágio intermediário proporciona uma transição controlada entre desbaste agressivo e acabamento delicado.
É particularmente útil para moldes e matrizes contendo costelas profundas, slots estreitos, cantos afiados, texturas finas, ou superfícies tridimensionais complexas.
Etapa 7: Acabamento
O acabamento utiliza energia de descarga significativamente menor para produzir as dimensões finais da cavidade e a qualidade superficial necessária.
Durações de pulso mais curtas e correntes de pico mais baixas criam crateras de erosão menores, reduzindo a rugosidade da superfície e minimizando a espessura da camada superficial termicamente afetada.
A estratégia de finalização deve equilibrar rugosidade da superfície, precisão dimensional, tempo de usinagem, e integridade da superfície.
Acabamentos extremamente finos podem exigir múltiplas passagens porque a remoção de material se torna progressivamente mais lenta à medida que a energia de descarga diminui.
Para aplicações de ferramentas críticas, a superfície final pode posteriormente sofrer polimento, texturização, revestimento, ou outros tratamentos de superfície dependendo da função necessária.
Etapa 8: Compensação de desgaste de eletrodo
O desgaste do eletrodo é uma característica inerente ao Sinker EDM. Embora a peça normalmente sofra erosão mais rapidamente do que o eletrodo, o eletrodo muda gradualmente de forma durante a usinagem.
O desgaste é particularmente significativo em torno bordas afiadas, cantos, pequenos recursos, e áreas expostas à atividade de descarga concentrada.
Os controles EDM modernos compensam o desgaste do eletrodo ajustando o movimento do eletrodo e os parâmetros de usinagem.
Para cavidades de alta precisão, o desgaste do eletrodo também deve ser considerado durante o projeto do eletrodo e a inspeção dimensional.
Etapa 9: Inspeção Final
Após a usinagem EDM, a cavidade é limpa e inspecionada de acordo com os requisitos de engenharia.
A inspeção dimensional pode ser realizada usando um CMM, Sistema de sondagem específico para EDM, equipamento de medição óptica, ou medidores de precisão, dependendo da geometria do componente e dos requisitos de tolerância.
A rugosidade da superfície pode ser avaliada usando um perfilômetro, enquanto as dimensões críticas da cavidade e as relações geométricas são verificadas em relação ao modelo ou desenho CAD.
Se a inspeção identificar desvios localizados, passagens adicionais de acabamento EDM muitas vezes podem ser realizadas sem substituir todo o processo de fabricação.
4. Eletrodos para Sinker EDM
O eletrodo é um dos elementos mais importantes na eletroerosão por peso porque sua geometria é transferida diretamente para a peça através de erosão elétrica controlada..
Ao contrário de uma ferramenta de corte convencional, um eletrodo EDM deve fornecer simultaneamente condutividade elétrica, estabilidade dimensional, resistência ao desgaste, e reprodução geométrica precisa.
Materiais de eletrodo
| Material | Propriedades principais | Vantagens | Limitações | Aplicações Típicas |
| Grafite | Alta condutividade elétrica; desgaste baixo; boa usinabilidade; Alto ponto de fusão. | Excelente para desbaste; baixo desgaste do eletrodo; bom acabamento superficial; custo-benefício. | Frágil; pode produzir poeira fina; requer ferramentas de corte especializadas. | Cavidades de molde; morre; desbaste e acabamento. |
| Cobre | Excelente condutividade elétrica; boa condutividade térmica; fácil de usinar. | Bom para acabamento; Acabamento da superfície fina; fácil de galvanizar. | Maior desgaste do que grafite; menor taxa de remoção de material. | Acabamento; pequenas cavidades; características delicadas. |
| Cobre-tungstênio | Alto ponto de fusão; excelente resistência ao desgaste; boa condutividade térmica. | Excelente resistência ao desgaste; bom para acabamento fino; dimensões estáveis. | Caro; difícil de máquina. | Acabamento de precisão; eletrodos pequenos; aplicações de alto desgaste. |
Prata-Tungstênio |
Excelente condutividade; Alto ponto de fusão; boa resistência ao desgaste. | Desgaste muito baixo; excelente acabamento. | Muito caro. | Acabamento de alta precisão; aplicações de alto valor. |
| Tungstênio | Ponto de fusão muito alto; excelente resistência ao desgaste. | Desgaste muito baixo; bom acabamento. | Extremamente caro; difícil de máquina. | Aplicações especializadas de alta precisão. |
5. Precisão, Acabamento superficial e capacidade de usinagem
Um dos principais pontos fortes Chumbada EDM é a sua capacidade de combinar alto controle dimensional com a usinagem de geometrias difíceis ou impossíveis de produzir com eficiência usando ferramentas de corte convencionais.
Precisão Dimensional
Com modernos equipamentos CNC Sinker EDM e um processo bem controlado, tolerâncias dimensionais no faixa de poucos mícrons a várias dezenas de mícrons são alcançáveis para geometrias adequadas.
O resultado final depende muito da compensação do desgaste do eletrodo, Controle térmico, estabilidade dielétrica, e metodologia de inspeção.
| Parâmetro | Capacidade Típica | Considerações de Engenharia |
| Tolerância dimensional | ±0,005–0,02mm | Tolerâncias mais rigorosas podem ser alcançadas sob condições de acabamento otimizadas |
| Tolerância de alta precisão | Aproximadamente ±0,002–0,005 mm | Geralmente requer condições térmicas controladas, eletrodos de precisão, e passes de acabamento dedicados |
| Precisão de posicionamento | Aproximadamente ±0,003–0,01 mm | Depende da configuração da máquina, calibração do eixo, e configuração da peça |
| Repetibilidade | Aproximadamente ±0,002–0,005 mm | Fortemente influenciado pela condição da máquina e pela estabilidade do processo |
| Precisão eletrodo-cavidade | Normalmente dentro de vários micrômetros a dezenas de micrômetros | Depende da inspeção do eletrodo, compensação de desgaste, e controle de centelha |
Acabamento de superfície
Sinker EDM produz uma superfície característica composta por crateras de descarga microscópicas.
A rugosidade da superfície é controlada principalmente pela energia de descarga: pulsos de energia mais alta produzem crateras maiores e mais profundas, enquanto os pulsos de acabamento de baixa energia geram uma textura de superfície mais fina.
As faixas típicas de rugosidade superficial alcançáveis são mostradas abaixo.
| Rugosidade superficial Ra | Aprox. Rugosidade (µin) | Condição típica de usinagem | Uso típico |
| 0.2–0,4 µm | 8–16 µmin | Acabamento com muito baixo consumo de energia | Moldes de precisão, superfícies de ferramentas de qualidade óptica que requerem polimento adicional |
| 0.4–0,8 µm | 16–32 µmin | Fino acabamento | Cavidades de molde, morre de precisão, superfícies funcionais |
| 0.8–1,6 µm | 32–63 µmin | Acabamento geral | Ferramentas de precisão em geral e componentes de engenharia |
| 1.6–3.2 µm | 63–125 µmin | Usinagem de média energia | Cavidades e superfícies preliminares onde a rugosidade moderada é aceitável |
| >3.2 µm | >125 µin | Desbaste de alta energia | Remoção de material a granel antes do acabamento |
A qualidade final da superfície não é determinada apenas pela corrente. Duração do pulso, intervalo de pulso, polaridade, descarga dielétrica, material do eletrodo, material da peça, e o número de passes finais
Capacidade de usinagem
Sinker EDM é particularmente valioso quando o componente contém cavidades profundas, costelas estreitas, bolsos intrincados, pequenos raios internos, transições geométricas nítidas, ou contornos tridimensionais complexos.
| Recurso | Capacidade Típica | Considerações de Engenharia |
| Tamanho mínimo do recurso | Aproximadamente 0,05–0,10 mm | Altamente dependente da resistência do eletrodo, lavagem, proporção, e descarregar energia |
| Raio interno pequeno | Aproximadamente 0,05–0,15 mm | Limitado pela geometria do eletrodo e pelo desgaste do eletrodo |
| Recursos profundos e estreitos | Proporções de aspecto de aproximadamente 10:1–20:1 são possíveis | A descarga torna-se cada vez mais difícil à medida que a profundidade aumenta |
| Profundidade da cavidade | Até aproximadamente 100–200 mm ou mais | Principalmente limitado pelo design do eletrodo, lavagem, curso da máquina, e geometria da cavidade |
Cavidades 3D complexas |
Excelente | Geometrias complexas de eletrodos podem reproduzir formas de cavidades altamente complexas |
| Usinagem de aço temperado | Excelente | Particularmente vantajoso após tratamento térmico |
| Recursos internos nítidos | Excelente | Mais prático que ferramentas rotativas convencionais para muitas geometrias internas |
| Cavidades cegas | Excelente | Uma aplicação importante de EDM por afundamento |
| Costelas finas e ranhuras estreitas | Excelente | Requer um design cuidadoso do eletrodo e energia de descarga controlada |
6. Quais materiais podem ser usinados pelo Sinker EDM?
Uma grande vantagem chumbada EDM (Usinagem de Descarga Elétrica) é a sua capacidade de usinar materiais eletricamente condutores, independentemente de sua dureza ou resistência mecânica..
| Família de materiais | Materiais típicos | Adequação | Aplicações típicas de EDM Sinker |
| Aços para ferramentas | H13, D2, S7, P20, 4140, 4340 | Excelente | Moldes de injeção, Stamping morre, socos, formando cavidades, ferramentas endurecidas |
| Aços Inoxidáveis | 304, 316, 17-4PH, 440C | Excelente | Componentes médicos, ferramentas de precisão, peças aeroespaciais, equipamento de processamento de alimentos |
| Superligas | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Excelente | Componentes aeroespaciais, ferramentas relacionadas à turbina, equipamento de processamento químico |
| Ligas de titânio | Ti-6Al-4V e outras ligas condutoras de titânio | Excelente | Peças aeroespaciais, componentes médicos, cavidades e ferramentas de precisão |
Carbonetos Cimentados |
WC-Co e outras classes de metal duro condutor | Excelente | Ferramentas de corte, componentes resistentes ao desgaste, socos, morre, ferramentas de precisão |
| Ligas de cobre | Cobre, latão, bronze, cobre berílio | Excelente | Componentes elétricos, cavidades de precisão, contatos, componentes de transferência de calor |
| Ligas de alumínio | 6061, 7075 e outras classes condutoras | Bom | Protótipos, moldes, componentes de precisão de baixo volume, cavidades complexas |
| Outros materiais condutores | Certas ligas e compósitos especiais condutores | Dependente do aplicativo | Ferramentas especializadas e componentes difíceis de usinar |
7. Chumbada EDM vs.. EDM a fio vs.. Usinagem CNC
Chumbada EDM, fio EDM, e usinagem CNC são tecnologias de fabricação de precisão, mas eles removem material de maneiras fundamentalmente diferentes.
| Critério | Chumbada EDM | Fio EDM | Usinagem CNC |
| Remoção de materiais | Erosão por descarga elétrica | Erosão por descarga elétrica | Corte mecânico |
| Ferramentas | Eletrodo moldado | Eletrodo de fio contínuo | Ferramentas de corte |
| Requisito de materiais | Eletricamente condutivo | Eletricamente condutivo | Materiais geralmente usináveis |
| Melhor para | Cavidades, buracos cegos, recursos 3D complexos | Perfis, slots, contornos, cortes | Peças prismáticas e rotacionais gerais |
| Materiais duros | Excelente | Excelente | Dependente de ferramenta |
| Cavidades cegas | Excelente | Normalmente não é adequado | Bom, dependente da geometria |
| Geometria interna complexa | Excelente | Limitado por acesso por fio | Moderado a excelente |
Cantos internos afiados |
Muito bom, dependente de eletrodo | Excelente | Limitado pelo diâmetro da ferramenta |
| 3Usinagem de cavidade D | Excelente | Limitado | Bom com usinagem multieixos |
| Taxa de remoção de material | Moderado | Moderado | Geralmente alto |
| Acabamento superficial | Excelente com passes de acabamento | Excelente com passes de acabamento | Excelente, dependendo das ferramentas |
| Força física de corte | Essencialmente nenhum | Essencialmente nenhum | Significativo |
| Desgaste do eletrodo/ferramenta | Ocorre desgaste do eletrodo | O fio é consumido continuamente | Desgaste da ferramenta de corte |
| Aplicações típicas | Moldes, morre, socos, cavidades | Perfis de precisão, slots, socos | Eixos, alojamentos, pratos, componentes estruturais |
8. Vantagens e limitações do Sinker EDM
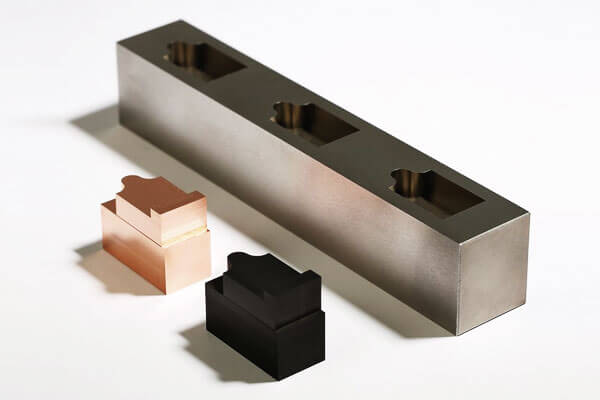
Principais vantagens
- Usinagem independente de dureza: Corta aço endurecido, metal duro e superligas tão facilmente quanto aço-carbono; a usinagem pode ser realizada após o tratamento térmico para evitar distorção.
- Capacidade complexa de cavidade 3D: Produz geometrias internas, cantos afiados e nervuras profundas que não podem ser obtidas com cortadores rotativos.
- Forças de corte zero: Nenhum contato mecânico significa nenhuma deflexão, sem conversa, sem rebarbas e sem tensão residual de corte, mesmo para paredes ultrafinas e características delicadas.
- Precisão extremamente alta: Atinge tolerâncias em nível de mícron com excelente repetibilidade para produção de alto volume.
- Acabamento da superfície superior: Capaz de produzir superfícies com qualidade espelhada que eliminam o polimento manual para muitas aplicações de moldes.
- Altamente automatizável: Suporta produção noturna autônoma com trocadores automáticos de eletrodos e monitoramento em processo.
Limitações inerentes
- Apenas materiais condutores: Não é possível usinar cerâmica não condutora, vidro ou a maioria dos plásticos.
- Menor taxa de remoção de material: A remoção de material a granel é mais lenta que a fresagem; mais econômico para acabamento e recursos complexos em vez de desbaste.
- Custo do eletrodo e prazo de entrega: Eletrodos personalizados acrescentam custo de projeto e fabricação, especialmente para trabalhos de precisão com múltiplos eletrodos.
- Camada de reformulação de superfície: O desbaste de alta energia cria uma fina camada ressolidificada e uma zona afetada pelo calor; passes de acabamento reduzem, mas não o eliminam completamente.
- Maior investimento de capital: As máquinas EDM de chumbada de precisão têm custos de compra e operação mais elevados do que os centros de fresagem padrão.
- Gestão de fluidos e resíduos: O fluido dielétrico requer filtragem e manuseio adequado de lodo residual.
9. Aplicações de Sinker EDM
Sinker EDM é amplamente utilizado onde quer que os métodos de corte convencionais encontrem limitações na dureza do material, geometria da cavidade, acessibilidade de recursos, ou detalhe interno.
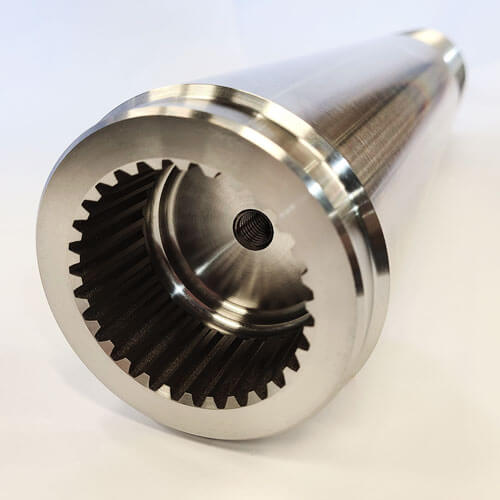
Fabricação de moldes e matrizes
A fabricação de moldes é uma das aplicações mais importantes do Sinker EDM.
Moldes de injeção, moldes de compressão, moldes de fundição, e outros sistemas de ferramentas frequentemente contêm cavidades profundas, costelas estreitas, superfícies texturizadas, e geometrias internas complexas.
A EDM é particularmente valiosa após o tratamento térmico porque os aços para moldes endurecidos podem ser usinados sem as forças de corte associadas ao fresamento.
Ferramentas de precisão
Socos, formando matrizes, Extrusão morre, Ferramentas de estampagem, e pastilhas de precisão geralmente exigem tolerâncias dimensionais restritas e recursos internos nítidos.
Sinker EDM permite a produção de cavidades complexas que exigiriam múltiplas ferramentas de corte especializadas ou que podem ser inacessíveis através de usinagem convencional.
Componentes Aeroespaciais
A fabricação aeroespacial freqüentemente envolve alta resistência, ligas resistentes ao calor e geometrias internas complexas.
Sinker EDM pode ser usado para ferramentas especializadas, componentes relacionados à turbina, luminárias de precisão, e materiais condutores difíceis de usinar.
Fabricação Médica
Ferramentas médicas de precisão e componentes metálicos selecionados podem exigir recursos extremamente finos, cavidades complexas, e tolerâncias apertadas.
Sinker EDM é particularmente adequado para a fabricação de moldes, ferramentas de formação, e componentes de precisão especializados.
Indústrias Automotivas e Energéticas
O processo é usado para ferramentas de transmissão, componentes do sistema de combustível, morre de precisão, peças relacionadas à turbina, e equipamento industrial de alto desempenho.
Componentes eletrônicos e de microprecisão
As técnicas Micro-EDM e Sinker EDM de precisão podem produzir pequenos slots, cavidades, conectores, e outras características condutivas finas onde as ferramentas convencionais podem ser muito grandes ou mecanicamente frágeis.
10. Conclusão
Sinker EDM é muito mais do que simplesmente uma alternativa ao fresamento de materiais duros.
É um princípio de fabricação fundamentalmente diferente que converte energia elétrica em geometria de precisão, permitindo formas e combinações de materiais que nenhum processo de corte mecânico pode alcançar.
Sua combinação única de independência de dureza, forças de corte zero, capacidade de cavidade complexa e qualidade de superfície com acabamento espelhado tornam-no insubstituível na fabricação de ferramentas e matrizes, aeroespacial, dispositivos médicos e engenharia de precisão.
O processo traz compensações inerentes: taxas mais baixas de remoção de material, considerações sobre o desgaste do eletrodo e a necessidade de peças condutivas significam que esta não é a solução ideal para todas as tarefas de usinagem.
Quando aplicado corretamente — para materiais endurecidos, cavidades internas complexas e aplicações de alta precisão — a eletroerosão por imersão oferece desempenho que nenhum outro processo de fabricação pode igualar.
Como tecnologia de gerador, sistemas de controle e automação continuam avançando, sinker EDM se expandirá ainda mais para a microfabricação, aplicações médicas e de semicondutores,
e fluxos de trabalho de produção híbridos integrados, reforçando sua posição como um dos processos fundamentais da moderna fabricação de precisão.
Perguntas frequentes
Qual é a diferença entre Sinker EDM e Wire EDM?
Sinker EDM usa um eletrodo moldado para usinar cavidades cegas e geometrias internas complexas.
Wire EDM usa um fio em movimento contínuo para cortar material eletricamente condutor e é usado principalmente para perfis, socos, morre, e recursos completos.
Por que o grafite e o cobre são comumente usados como eletrodos EDM?
Ambos os materiais oferecem boa condutividade elétrica e usinabilidade.
A grafite é amplamente utilizada para eletrodos complexos e aplicações de EDM de alta temperatura, enquanto o cobre pode fornecer excelente reprodução de detalhes e qualidade de superfície em condições de usinagem adequadas.
O EDM danifica a superfície da peça de trabalho?
A EDM produz uma superfície termicamente afetada e pode formar uma camada de remodelação. Com parâmetros de acabamento devidamente controlados, a camada afetada pode ser minimizada.
Componentes críticos podem exigir acabamento superficial ou inspeção adicional.
Quão preciso é o EDM de chumbada?
As máquinas EDM de chumbada de produção de alta precisão normalmente mantêm tolerâncias dimensionais de ±0,002 a ±0,005 mm para a maioria dos recursos, com máquinas de ultraprecisão capazes de ±0,001 mm sob condições controladas.
A precisão depende da estabilidade da máquina, controle de temperatura e gerenciamento adequado do desgaste do eletrodo.
Can Sinker EDM máquina de aço endurecido?
Sim. Sinker EDM pode usinar qualquer material condutor, independentemente da dureza. Esta é uma de suas principais vantagens em relação à usinagem convencional.
O Sinker EDM é caro?
As ferramentas (fabricação de eletrodos) é caro, e o tempo da máquina é caro devido à lenta remoção do material.
No entanto, para geometrias complexas e materiais duros, Sinker EDM costuma ser a opção mais econômica.