Analisei muitos pacotes de seleção de materiais para equipamentos contendo cloreto, e notei um padrão.
Quando surge um problema de corrosão, a primeira resposta quase sempre é alterar a nota na coluna de material do desenho: 316L torna-se 904L, então 904L se torna 254 Nós, então 254 SMO se torna 654 Nós. Cada etapa parece um seguro adicional. Cada etapa adiciona custo.
Mas no campo, Eu vi equipamentos construídos a partir de 654 O SMO falha em questão de meses porque a fenda da junta nunca foi resolvida, o consumível de solda foi selecionado por hábito, ou a temperatura entre passes nunca foi gravada no WPS.
Este guia está organizado em torno da revisão de seis etapas que utilizo em projetos reais: meio e temperatura → mecanismo de corrosão → geometria da fenda → metal base → consumíveis de soldagem → fabricação e padrões.
O objetivo é tornar a conclusão da seleção rastreável no desenho, a especificação de compra, e os documentos de soldagem – não apenas na coluna de material.
1. O que são aços inoxidáveis superausteníticos?
Superaustenítico aços inoxidáveis são aços inoxidáveis altamente ligados desenvolvidos para fornecer melhor resistência à corrosão do que os graus austeníticos convencionais, particularmente em ambientes ricos em cloreto e quimicamente agressivos.
Sua microestrutura austenítica é estabilizada principalmente por níquel e nitrogênio. Altos teores de cromo e molibdênio melhoram a resistência à corrosão localizada, enquanto o nitrogênio aumenta ainda mais a resistência à corrosão e contribui para a resistência mecânica.
Dependendo da nota, o cobre também pode melhorar o desempenho em certos ambientes ácidos redutores.
O termo superaustenítico geralmente se refere a classes com teores de liga substancialmente mais elevados do que os aços inoxidáveis convencionais da série 300..
Muitos contêm aproximadamente 6% ou mais molibdênio, embora o 904L seja comumente agrupado com aços inoxidáveis austeníticos de alta liga, apesar de ter um menor teor de molibdênio.
As três séries em resumo
Comparação de 904L, 254 Nós, e 654 Nós
| Grau padrão | Designação dos EUA | EM / W.Nr. | Conteúdo Mo típico | Principais aplicações de corrosão |
| 904eu | N08904 | 1.4539 | Aprox. 4.5% Mo, com adição de Cu | Ácido sulfúrico e ácido fosfórico diluído |
| 254 Nós | S31254 | 1.4547 | Aprox. 6.0% Mo, com adição de N | Ambientes com alto teor de cloreto, água do mar, Purificadores FGD |
| 654 Nós | S32654 | 1.4652 | Aprox. 7.3% Mo, com alto teor de N | Ambientes extremos de cloreto, plantas de branqueamento, aplicações offshore profundas |
2. Composição Química e Características Metalúrgicas
A resistência à corrosão dos aços inoxidáveis superausteníticos é determinada pela química da liga., microestrutura, e condição metalúrgica.
A compreensão desses fatores ajuda os engenheiros a selecionar materiais com base em mais do que apenas seus nomes comerciais..
904L Aço inoxidável (EUA N08904 / EM 1.4539)
904L é um aço inoxidável austenítico de alta liga contendo níveis elevados de níquel, cromo, e molibdênio, juntamente com uma adição de cobre.
Foi desenvolvido especialmente para aplicações envolvendo ácido sulfúrico e outros ambientes químicos agressivos.
Seu design típico de liga inclui aproximadamente:
- 19–23% cromo.
- 23–28% níquel.
- 4–5% molibdênio.
- 1–2% cobre.
- Baixo teor de carbono, geralmente limitado a 0.02% máximo em especificações comuns.
A combinação de níquel, molibdênio, e o cobre conferem ao 904L boa resistência à corrosão geral em ambientes ácidos redutores selecionados.
Seu baixo teor de carbono também ajuda a reduzir o risco de sensibilização e corrosão intergranular após a soldagem, desde que os procedimentos de fabricação apropriados sejam seguidos.
Principais características do material:
- Boa resistência ao ácido sulfúrico sob condições adequadas de concentração e temperatura.
- Melhor resistência à corrosão induzida por cloreto em comparação com o 316L convencional.
- Boa resistência a muitos ambientes de ácido fosfórico.
- Boa soldabilidade usando metais de adição e procedimentos adequados.
- Custos de material e fabricação mais elevados do que os aços inoxidáveis austeníticos padrão.
Uma limitação importante é que 904L não é uma liga universal resistente à água do mar.
Embora seu teor de molibdênio seja superior ao do 316L, sua resistência à corrosão localizada é geralmente insuficiente para condições exigentes de água do mar e fendas ricas em cloreto.
Em particular, água do mar contendo espécies ou depósitos oxidantes pode criar condições nas quais o 904L se torna suscetível à corrosão por picadas e fendas.
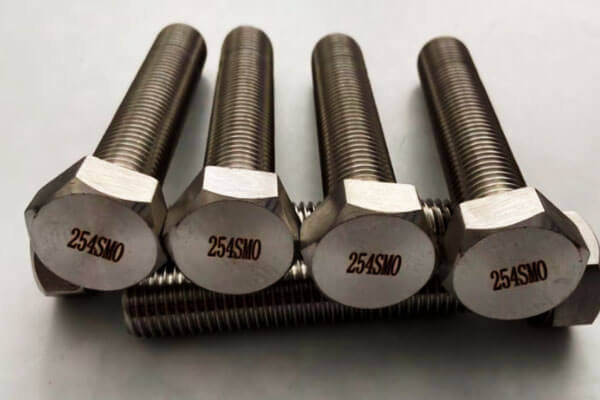
254 SMO Aço Inoxidável (US S31254 / EM 1.4547)
254 SMO é um aço inoxidável superaustenítico com alto teor de molibdênio desenvolvido para ambientes de cloreto altamente agressivos.
Seu design de liga combina aproximadamente 20% cromo, 18% níquel, 6% molibdênio, e uma adição de nitrogênio.
As faixas de composição típicas incluem:
- 19.5–20,5% cromo.
- 17.5–18,5% níquel.
- 6.0–6,5% de molibdênio.
- Aproximadamente 0,18–0,22% de nitrogênio.
- Uma pequena adição de cobre.
Os altos teores de molibdênio e nitrogênio melhoram substancialmente a resistência à corrosão por pite e em fendas.
Comparado com 904L e 316L, 254 SMO é mais adequado para sistemas de água do mar, fluidos de processo contendo cloreto, e dessulfurização de gases de combustão (FGD) equipamento.
Principais características do material:
- Alta resistência à corrosão por pite induzida por cloreto.
- Melhor resistência à corrosão em frestas em comparação com aços inoxidáveis austeníticos convencionais.
- Boa resistência à água do mar sob condições devidamente controladas.
- Boa resistência a muitos meios industriais oxidantes e redutores.
- Alta resistência em relação aos graus austeníticos convencionais.
- Maior sensibilidade às condições de fabricação do que os aços inoxidáveis comuns.
254 SMO é frequentemente selecionado para tubulação de água do mar, trocadores de calor, equipamento de dessalinização, sistemas de processamento químico, e purificadores FGD.
No entanto, seu desempenho é altamente dependente da geometria do componente.
UM 254 A placa SMO pode resistir à corrosão em um ambiente de água salgada aberta, mas sofre corrosão em fendas sob uma gaxeta, depósito, ou conexão de flange mal projetada.
654 SMO Aço Inoxidável (EUA S32654 / EM 1.4652)
654 SMO é um aço inoxidável austenítico excepcionalmente ligado, desenvolvido para ambientes de corrosão extremamente agressivos.
Contém cromo superior, molibdênio, e níveis de nitrogênio do que 254 Nós, conferindo-lhe excelente resistência à corrosão localizada.
Sua composição típica de liga inclui aproximadamente:
- 24% cromo.
- 22% níquel.
- 7.3% molibdênio.
- 0.45% azoto.
- Aproximadamente 3% manganês.
- Uma adição de cobre.
O alto teor de nitrogênio é particularmente importante. Fortalece a matriz austenítica e contribui significativamente para a resistência à corrosão localizada.
O sistema combinado cromo-molibdênio-nitrogênio fornece 654 SMO um valor PREN típico de pelo menos 56.
Principais características do material:
- Resistência extremamente alta à corrosão por pite.
- Excelente resistência à corrosão em frestas em comparação com a maioria dos aços inoxidáveis convencionais.
- Excelente potencial para aplicações severas de cloreto e água do mar.
- Alta resistência resultante da liga de nitrogênio.
- Trabalho a quente mais exigente, conformação a frio, e requisitos de soldagem.
- Maior custo de material e requisitos de fabricação mais especializados.
654 SMO é considerado para aplicações que envolvem ambientes de cloreto altamente agressivos, incluindo plantas de branqueamento, equipamentos exigentes para água do mar, e sistemas offshore profundos.
No entanto, mesmo esta classe não é imune à corrosão. Sob condições severas de fenda, altas temperaturas, condições oxidantes fortes, ou práticas de fabricação inadequadas, corrosão localizada ainda pode ocorrer.
Sua seleção deve, portanto, ser apoiada por testes de corrosão e avaliações de engenharia relevantes..
3. Resistência à corrosão: Entenda o mecanismo de falha antes de selecionar a nota
Um erro comum na seleção do aço inoxidável é tratar a resistência à corrosão como uma propriedade única.. Na prática, diferentes mecanismos de corrosão requerem diferentes métodos de avaliação.
Um material que funciona bem contra a corrosão uniforme em ácido sulfúrico ainda pode falhar rapidamente devido à corrosão por pite ou em fendas na água do mar..
Corrosão Uniforme: Por que o 904L pode ser melhor que 254 SMO em alguns ácidos
904L foi desenvolvido principalmente para ambientes químicos agressivos, particularmente serviço de ácido sulfúrico.
É níquel, molibdênio, e adições de cobre proporcionam boa resistência à corrosão uniforme em concentrações e temperaturas selecionadas de ácido sulfúrico.
Também pode funcionar bem em certos ambientes de ácido fosfórico diluído. Isso o torna um material útil para equipamentos de processamento químico, sistemas de armazenamento de ácido, e aplicações industriais relacionadas.
No entanto, a presença de íons haleto pode alterar significativamente o comportamento da corrosão.
Ácido clorídrico, ácido hidrofluórico, ácido sulfúrico contaminado com cloreto, e alguns ambientes de ácido fosfórico de processo úmido podem ser muito agressivos para 904L.
Em tais condições, 254 SMO ou 654 SMO podem se tornar candidatos mais adequados, dependendo da composição ácida real, temperatura, e potencial oxidante.
Corrosão por picada: Compreendendo o papel do PREN
A corrosão por picada ocorre quando o filme passivo se rompe localmente e o metal exposto não pode ser repassivado sob as condições ambientais prevalecentes.. Os íons cloreto são particularmente eficazes no início deste processo.
Um parâmetro de triagem comumente usado é o Número Equivalente de Resistência à Pitting (Madeira):
PRÉ = %Cr + 3.3 ×% mês + 16 × %N
Esta fórmula estima a contribuição do cromo, molibdênio, e nitrogênio para resistência à corrosão localizada. Usando composições representativas, valores aproximados de PREN são:
| Nota | Referência típica do PREN | Interpretação Geral |
| 904eu | Aproximadamente 36 | Alta resistência à corrosão localizada em comparação com o 316L convencional |
| 254 Nós | Aproximadamente 43 | Resistência muito alta à corrosão induzida por cloreto |
| 654 Nós | ≥56 | Resistência extremamente alta à corrosão entre aços inoxidáveis austeníticos |
Os valores acima são úteis para comparação preliminar, mas não devem ser tratados como classificações de desempenho garantidas.
O resultado exato depende da composição química do calor real e da convenção de cálculo do PREN. Algumas especificações e referências técnicas também utilizam fórmulas modificadas.
Mais importante, O PREN não prevê diretamente a temperatura na qual um determinado componente começará a perfurar em serviço.
Use o PREN para selecionar materiais candidatos, não certificar o desempenho contra corrosão.
Cpt: Uma avaliação mais direta da resistência ao pite
Um método mais prático para comparar a resistência ao pite é a medição da Temperatura Crítica de Pitting. (Cpt).
CPT identifica a temperatura na qual ocorre corrosão estável sob um ambiente e procedimento de teste especificado.
Um método comumente referenciado é ASTM G150, que utiliza um teste eletroquímico em uma solução controlada de cloreto.
Os dados de teste citados no material técnico fornecido foram obtidos em 1 Solução M NaCl, contendo aproximadamente 35,000 mg/L cloreto, usando uma célula Avesta.
Estas condições são importantes. Um valor CPT obtido em 1 M NaCl usando ASTM G150 não pode ser transferido diretamente para uma concentração de cloreto diferente, ph, potencial oxidante, ou método de teste.
Corrosão em fendas: Por que 654 SMO precisa de mais do que um CPT alto
A corrosão em fendas é muitas vezes mais difícil de controlar do que a corrosão por pites em superfícies abertas..
Ela se desenvolve em espaços confinados onde a troca de fluidos é restrita, como por baixo das juntas, depósitos, arruelas, rostos de flange, e placas sobrepostas.
Dentro de uma fenda, o esgotamento do oxigênio e as mudanças na química local podem desestabilizar o filme passivo. Os íons cloreto podem ficar concentrados, e o pH local pode diminuir.
Uma vez estabelecido o processo de corrosão, o ambiente da fenda pode permanecer agressivo mesmo quando a superfície exposta circundante parece não ser afetada.
Isto é particularmente relevante para trocadores de calor de água do mar, trocadores de calor de placas, conexões aparafusadas, e conjuntos soldados complexos.
Para classes de alta liga, como 654 Nós, testes de corrosão convencionais podem não ser suficientes para distinguir o desempenho sob condições severas de fissuras.
O material técnico fornecido recomenda, portanto, avaliar a temperatura crítica de corrosão em fendas (CCCT) usando um procedimento específico para fendas.
Um conjunto de dados referenciado usa 6% Solução de FeCl₃ sob condições de teste MTI-2 para avaliar a temperatura crítica de corrosão em fendas.
CPT e CCCT medem diferentes comportamentos de corrosão. Eles não devem ser combinados em uma única classificação ou comparados sem levar em conta suas diferentes soluções de teste, configurações de amostra, e procedimentos.
Para equipamentos com juntas vedadas, depósitos, lacunas estreitas, ou geometria interna complexa, o teste de corrosão em frestas pode ser mais relevante para o risco real do serviço do que apenas um alto valor de PREN.
Fissuração por corrosão sob tensão: A seleção da liga deve incluir estresse e meio ambiente
A fissuração por corrosão sob tensão requer a presença simultânea de um material suscetível, um ambiente corrosivo adequado, e tensão de tração.
O estresse pode vir de cargas operacionais, tensões residuais de soldagem, formação a frio, ou condições de montagem.
CAA induzida por cloreto é uma consideração importante para aços inoxidáveis austeníticos, especialmente em temperaturas elevadas.
Adições elevadas de níquel e ligas podem melhorar a resistência em determinados ambientes, mas nenhum grau superaustenítico deve ser considerado imune a todas as formas de SCC.
Ao avaliar 904L, 254 Nós, ou 654 Nós, engenheiros devem examinar:
- Concentração de cloreto e composição química.
- Temperatura do metal, incluindo pontos quentes locais.
- Níveis de tensão de tração e residual.
- Geometria da solda e zonas afetadas pelo calor.
- Regiões trabalhadas a frio e formando história.
- Possibilidade de evaporação, concentração, ou depósitos.
Onde o serviço de petróleo e gás ácido está envolvido, mecanismos de fissuração adicionais, como fissuração por tensão de sulfeto, devem ser avaliados de acordo com os requisitos de materiais aplicáveis.
A aprovação em uma qualificação de serviço ácido não estabelece resistência geral à corrosão por pites ou em frestas.
4. Aplicações de água do mar: Temperatura, Cloração, e geometria de fenda é importante
O serviço com água do mar é uma das aplicações mais exigentes para aços inoxidáveis austeníticos. No entanto, selecionar um material baseado apenas no termo água do mar não é suficiente.
O comportamento corrosivo da água do mar depende do seu tratamento químico, atividade biológica, temperatura operacional, e a geometria dos componentes molhados.
Água do mar natural vs.. Água do mar clorada: Diferentes condições de corrosão
Um fator frequentemente esquecido na seleção do material da água do mar é se a água é natural ou clorada..
A água do mar natural apoia a formação de biofilmes em superfícies de aço inoxidável.
Esses filmes biológicos podem alterar as condições eletroquímicas locais e aumentar o potencial de corrosão do material, aumentando a probabilidade de corrosão localizada.
A gravidade varia com as condições marinhas, incluindo temperatura da água, atividade biológica, e localização geográfica.
O manual técnico identifica condições particularmente agressivas em regiões de água fria a aproximadamente 25–30°C, enquanto a temperatura correspondente nas regiões tropicais é ligeiramente superior a 30°C.
Estes valores devem ser entendidos como observações de referência associadas à atividade biológica regional, em vez de limites universais de temperatura.
O risco real de corrosão depende do ambiente marinho específico e das condições operacionais.
A cloração introduz um fator de corrosão adicional. Cloro ou hipoclorito são comumente adicionados aos sistemas de água do mar para controlar o crescimento biológico, mas esses agentes oxidantes também aumentam o potencial eletroquímico da água.
Sob tais condições, o filme passivo do aço inoxidável pode se tornar mais vulnerável à quebra localizada.
À medida que a temperatura da água do mar clorada aumenta, o risco de corrosão por pites e frestas geralmente aumenta.
Consequentemente, os critérios de seleção de materiais estabelecidos para a água do mar natural não devem ser automaticamente aplicados à água do mar clorada.
Geometria de Fenda: Por que o design dos componentes altera a resistência à corrosão
Mesmo quando a química e a temperatura da água do mar permanecem inalteradas, a geometria do componente pode afetar significativamente o desempenho contra corrosão.
A estrutura adiciona outra camada de dificuldade. O contato curvo entre as juntas e as placas em um trocador de calor de placas cria fendas mais profundas e mais eficazes do que uma conexão flangeada, e geralmente é mais grave.
É por isso 254 SMO possui uma linha de limite separada para trocadores de calor de placas.
As juntas flangeadas não devem ser automaticamente tratadas como o caso mais brando. Uma vez que a pré-carga do parafuso muda, a geometria real da fenda pode se aproximar da severidade de um trocador de calor de placas.
Limites de temperatura de referência para 254 SMO e 654 Nós
O manual fornece vários valores de referência úteis para a seleção de aços inoxidáveis superausteníticos em água do mar clorada..
No entanto, estes números só são significativos quando as suas condições de serviço originais são mantidas.
| Aplicação de água do mar | Material ou solução recomendada | Condição de referência | Consideração de engenharia |
| Estrutura soldada sem fendas | 254 Nós | Teor de cloro ≤1 ppm; aproximadamente 45°C | Condição de referência para uma estrutura soldada sem fissuras |
| Conexão flangeada | 654 Sobreposição de solda SMO ou Avesta P16 | Acima de 30°C | Maior resistência à corrosão em fendas pode ser necessária na interface de vedação |
| Trocador de calor de placas | 654 Nós | Pelo menos 60°C nos testes contínuos citados | Resultado específico do teste, não é uma temperatura de design universal |
| Serviço geral de água do mar | 904eu | Não recomendado | Resistência insuficiente para as condições da água do mar abrangidas pelas orientações do manual |
Por que o 904L não é recomendado para serviços de água salgada
O manual assume uma posição clara sobre o 904L: 904L não deve ser usado em serviços de água salgada.
Esta recomendação não significa que o 904L não tenha resistência à corrosão.
É um aço inoxidável austenítico de alta liga contendo aproximadamente 4.5% molibdênio e cobre, e oferece boa resistência à corrosão uniforme em ambientes selecionados de ácido sulfúrico e ácido fosfórico diluído.
Sua limitação é sua resistência relativamente menor às condições de corrosão por pites e frestas encontradas na água do mar., particularmente quando a concentração de cloreto, temperatura, e geometrias confinadas criam um ambiente mais agressivo.
Para equipamentos de água do mar, 254 SMO e 654 SMO são geralmente candidatos mais apropriados:
- 254 O SMO é adequado para muitas aplicações com alto teor de cloreto, onde sua resistência à corrosão por pite e em frestas atende aos requisitos do projeto.
- 654 O SMO fornece um nível mais alto de resistência à corrosão localizada e é um candidato para condições mais severas de água do mar clorada e geometrias de fendas exigentes.
A seleção final ainda deve ser apoiada por dados de corrosão específicos da aplicação.
Nenhum dos tipos deve ser tratado como imune à corrosão da água do mar sob qualquer combinação de temperatura, Cloração, e design de componentes.
5. Soldagem de aços inoxidáveis superausteníticos: O metal de solda deve corresponder ao dever de corrosão
Selecionar o metal base correto é apenas metade da tarefa de engenharia de materiais.
Em equipamentos soldados, o metal de solda e a zona afetada pelo calor também devem manter resistência à corrosão adequada.
Isto é particularmente importante para aços inoxidáveis austeníticos com alto teor de molibdênio. Durante a soldagem, o material derrete e solidifica.
Os elementos de liga não se distribuem necessariamente de maneira uniforme durante a solidificação, e o metal de solda resultante pode conter variações locais na composição.
A segregação do molibdênio é especialmente importante. Regiões empobrecidas em molibdênio podem ter menor resistência à corrosão localizada e podem se tornar locais preferenciais para corrosão por corrosão ou ataque em fendas.
Consequentemente, um metal base resistente à corrosão não garante uma montagem soldada resistente à corrosão.
Soldagem 904L: Metal de adição correspondente
904L tem uma tendência comparativamente menor para segregação severa da liga do que 254 SMO e 654 Nós. Metais de adição correspondentes ou composicionalmente compatíveis são comumente usados.
A referência técnica fornecida fornece uma composição típica de metal de solda depositado de aproximadamente:
- 4.5% molibdênio.
- 1.5% cobre.
A adição de cobre ajuda a manter o comportamento de corrosão pretendido em ambientes ácidos adequados. A seleção do enchimento ainda deve seguir as especificações do metal base, classificação de soldagem aplicável, e o meio de processo real.
Soldagem 254 Nós: Use um enchimento com excesso de liga
Para 254 Nós, o material técnico fornecido recomenda metal de adição Avesta P12, com um teor típico de molibdênio no metal de solda depositado de aproximadamente 9%.
Isto é consideravelmente maior do que o teor de molibdênio do metal base, que está por aí 6%.
A razão é compensar a segregação da liga durante a solidificação da solda..
Usar um metal de adição com maior teor de molibdênio ajuda a reduzir o risco de que as regiões locais do metal de solda tenham resistência insuficiente à corrosão por pite e em fendas.
A seleção do metal de adição deve ser verificada em relação à forma e classificação específica do produto. Por exemplo, as referências do produto fornecido identificam:
- Fio P12: normalmente associado ao AWS A5.14 ERNiCrMo-3.
- Eletrodo coberto P12-R: normalmente associado ao AWS A5.11 ENiCrMo-12.
Essas classificações devem ser verificadas em relação aos dados técnicos atuais do fabricante dos consumíveis antes de serem colocadas em uma especificação de compra..
O nome de um produto por si só não é uma especificação completa de consumíveis de soldagem.
Soldagem 654 Nós: É necessária uma compensação de liga mais alta
654 SMO tem um teor de liga ainda maior e requisitos de metal de solda mais exigentes.
O material fornecido recomenda Avesta P16, com um teor típico de molibdênio no metal de solda depositado de aproximadamente 15%. O produto de fio correspondente é identificado como um consumível tipo ERNiCrMo-13.
Este nível mais alto de molibdênio destina-se a compensar a segregação e manter a resistência à corrosão localizada na região da solda..
Um metal de adição adequado para 254 O SMO não deve ser automaticamente transferido para 654 Nós. O projeto da liga do metal base e a química necessária do metal de solda são diferentes.
Limpeza Pós-Soldagem e Restauração de Superfície
Descoloração da solda, escala de óxido, partículas de aço carbono incorporadas, e outras contaminações superficiais podem comprometer a resistência à corrosão do aço inoxidável.
Mesmo quando o metal base e o metal de adição são selecionados corretamente, uma solda inadequadamente limpa pode se tornar o primeiro local a sofrer corrosão localizada.
Os procedimentos de fabricação devem, portanto, especificar a limpeza pós-soldagem apropriada, decapagem, e métodos de restauração de superfície.
Estas operações devem ser compatíveis com a liga, geometria do componente, e requisitos ambientais e de segurança aplicáveis.
O recozimento por solução pode ajudar a reduzir os efeitos da segregação do metal de solda em certos componentes simples, particularmente alguns acessórios para tubos. No entanto, não deve ser tratado como uma solução universal para equipamentos complexos.
Grandes embarcações, conjuntos fabricados, e componentes com geometrias complexas podem não ser adequados para tratamento de solução completa.
Uma especificação de soldagem deve identificar a classificação do metal de adição, formulário do produto, requisitos de metal depositado, entrada de calor, temperatura entre passes, e condição da superfície pós-soldagem.
Simplesmente declarar “use metal de adição correspondente” é insuficiente para materiais altamente ligados.
6. Fabricação e Tratamento Térmico: Preservar a resistência à corrosão da liga
Os aços inoxidáveis superausteníticos podem perder parte de sua vantagem de resistência à corrosão se forem formados, tratamento térmico, ou a usinagem introduz microestruturas ou condições de superfície desfavoráveis.
Trabalho a Quente e Precipitação de Fase Intermetálica
O material técnico fornecido identifica um risco potencial de precipitação da fase intermetálica em 254 SMO e 654 SMO dentro da faixa de temperatura aproximada de 600–1.000°C.
Dependendo da química da liga e do tempo de exposição, fases indesejáveis podem se formar e reduzir localmente a disponibilidade de cromo ou molibdênio na matriz circundante.
Isto pode prejudicar a resistência à corrosão e, em alguns casos, propriedades mecânicas.
Para restaurar a condição metalúrgica necessária após trabalho a quente, o material fornecido recomenda tratamento de solução a uma temperatura de pelo menos 1.150°C, seguido de extinção rápida.
A taxa de resfriamento é importante. O resfriamento lento através de uma faixa de temperatura sensível à precipitação pode permitir a formação de fases indesejadas novamente, reduzindo os benefícios do tratamento com solução.
O procedimento real de tratamento térmico deve ser estabelecido de acordo com a especificação do material aplicável, espessura do produto, geometria do componente, e processo de fabricação qualificado.
O valor de 1.150°C é uma referência do material técnico fornecido, não substitui uma especificação de tratamento térmico específica da classe.
Conformação a frio e endurecimento por trabalho
254 SMO e 654 SMO contém níveis relativamente altos de nitrogênio, que contribuem para a sua resistência e resistência à corrosão localizada. No entanto, o nitrogênio também contribui para um endurecimento significativo durante a deformação a frio.
Comparado com aços inoxidáveis austeníticos convencionais, essas notas podem exigir:
- Maiores forças de formação.
- Ferramentas mais robustas.
- Raios de curvatura maiores, dependendo da espessura e da geometria de formação.
- Controle mais cuidadoso do retorno elástico.
- Recozimento intermediário durante operações de conformação complexas ou severas.
Isto é especialmente importante para vasos de pressão, componentes do trocador de calor, seções de tubo formadas, e estruturas fabricadas complexas.
A conformação a frio também pode introduzir tensões residuais e danos superficiais locais.
Para serviços críticos de cloreto, a especificação de fabricação deve abordar a condição final do material e qualquer tensão ou tratamento de superfície necessário.
Usinagem e Qualidade de Superfície
Os aços inoxidáveis austeníticos de alta liga são geralmente mais exigentes para usinar do que os aços carbono comuns..
Sua tendência de endurecimento pelo trabalho, força, e a tenacidade podem aumentar as forças de corte e acelerar o desgaste da ferramenta.
Boas práticas de usinagem incluem:
- Usando afiado, ferramentas de corte adequadas.
- Manter condições de corte estáveis.
- Evitando fricção e permanência desnecessária da ferramenta.
- Aplicar refrigerante adequado quando apropriado.
- Evitando a contaminação do aço carbono incorporado.
- Remoção de rebarbas e camadas superficiais danificadas de superfícies de vedação e molhadas.
Para componentes críticos à corrosão, o acabamento superficial não é apenas um requisito de aparência.
Superfícies ásperas, marcas de usinagem profunda, e contaminantes incorporados podem reter depósitos e criar ambientes locais que promovem corrosão semelhante a fendas.
As tolerâncias de usinagem e os requisitos de superfície final devem, portanto, ser definidos no desenho do componente ou na especificação de fabricação.
7. Aplicações Industriais Típicas de 904L, 254 Nós, e 654 Nós
Embora estas três classes pertençam à mesma ampla família de materiais, seus diferentes designs de liga os tornam adequados para diferentes ambientes industriais.
904Aplicações L: Processamento Químico e Manuseio de Ácidos
904L é particularmente útil em sistemas de processamento químico onde a resistência a ácidos redutores selecionados é mais importante do que a resistência extrema ao cloreto..
As aplicações típicas incluem:
- Tanques de armazenamento de ácido sulfúrico e equipamentos de transferência.
- Navios de processamento químico.
- Equipamento para diluir ácido fosfórico.
- Trocadores de calor em ambientes químicos adequados.
- Tubulações e acessórios para circulação de ácido.
- Equipamentos farmacêuticos e de especialidades químicas.
254 Aplicativos SMO: Equipamento para água do mar e alto teor de cloreto
254 SMO é comumente considerado para equipamentos expostos à água do mar, cloretos concentrados, e outros ambientes onde os aços inoxidáveis convencionais são suscetíveis à corrosão por pites e frestas.
As aplicações típicas incluem:
- Sistemas de resfriamento de água do mar.
- Equipamento de dessalinização.
- Trocadores de calor de placas e casco e tubos.
- Dessulfurização de gases de combustão (FGD) purificadores.
- Tubulação offshore e equipamentos de manuseio de fluidos.
- Sistemas de processamento químico contendo cloretos.
- Equipamento de tratamento de água marinha.
654 Aplicativos SMO: Ambientes extremos de cloreto e processos agressivos
654 O SMO destina-se a condições de serviço particularmente agressivas, onde os aços inoxidáveis austeníticos convencionais e muitas classes de alta liga podem não fornecer resistência suficiente.
As aplicações potenciais incluem:
- Equipamento de branqueamento de celulose e papel.
- Trocadores de calor agressivos de água do mar.
- Equipamentos offshore profundo de petróleo e gás.
- Sistemas de processo de cloreto altamente concentrado.
- Equipamento de processamento químico com graves riscos de corrosão em fendas.
- Componentes especializados para tratamento de água e dessalinização.
8. Conclusão
O ponto final da seleção do material não é uma nota superior na coluna de material.
Está tornando o meio, a estrutura, o metal base, a solda, e a condição de fabricação atinge a mesma classificação de corrosão.
- 904eu (EUA N08904 / EM 1.4539): Um aço inoxidável austenítico de alta liga com boa resistência a ambientes selecionados de ácido sulfúrico e ácido fosfórico diluído. Não é um tipo de água do mar de uso geral.
- 254 Nós (US S31254 / EM 1.4547): Um aço inoxidável superaustenítico com aproximadamente 6% adições de molibdênio e nitrogênio, oferecendo alta resistência à corrosão por pites e frestas induzida por cloreto. É amplamente considerado para aplicações em água do mar e FGD.
- 654 Nós (EUA S32654 / EM 1.4652): Um aço inoxidável austenítico excepcionalmente altamente ligado com aproximadamente 7.3% molibdênio e alto teor de nitrogênio.
Destina-se a ambientes extremos de cloreto e aplicações exigentes onde materiais de liga inferior podem ser inadequados.
Essa é a disciplina que eu pediria a qualquer pacote de seleção. Não é uma nota melhor – uma nota completa.
Perguntas frequentes
Qual é a diferença entre aço inoxidável superaustenítico e aço inoxidável austenítico padrão?
Os aços inoxidáveis superausteníticos contêm níveis mais elevados de elementos de liga, como o cromo, níquel, molibdênio, e nitrogênio do que os graus convencionais, como 304 e 316L.
Essas adições melhoram a resistência à corrosão, corrosão em fendas, e certos ambientes químicos agressivos.
No entanto, eles também aumentam os custos de material e podem tornar a soldagem e a fabricação mais exigentes.
É 254 SMO melhor que 904L?
Para ambientes exigentes com cloreto e água do mar, 254 SMO geralmente oferece melhor resistência à corrosão por pites e frestas do que 904L devido ao seu maior teor de molibdênio e nitrogênio.
No entanto, 904L pode ser uma melhor escolha econômica e técnica em ambientes adequados de ácido sulfúrico e ácido fosfórico diluído.
A escolha correta depende do mecanismo de corrosão e das condições do processo, e não de uma simples classificação geral..
É 654 SMO melhor que 254 Nós?
654 O SMO geralmente oferece maior resistência à corrosão localizada porque contém mais cromo, molibdênio, e nitrogênio. Seu valor típico de PREN é pelo menos 56, em comparação com aproximadamente 42-43 para 254 Nós.
É, portanto, um candidato para ambientes de cloreto mais agressivos. No entanto, seu custo mais elevado e requisitos de fabricação mais exigentes significam que deve ser utilizado onde as condições de serviço justificarem a atualização.
Pode 254 SMO pode ser usado em água do mar?
Sim. 254 O SMO é amplamente considerado para sistemas de água do mar devido ao seu alto teor de molibdênio e nitrogênio.
No entanto, a adequação depende da temperatura da água do mar, Cloração, condições de fluxo, e geometria da fenda.
Juntas vedadas e áreas estagnadas podem exigir um material de maior resistência, como 654 SMO ou uma camada resistente à corrosão adequadamente projetada.