
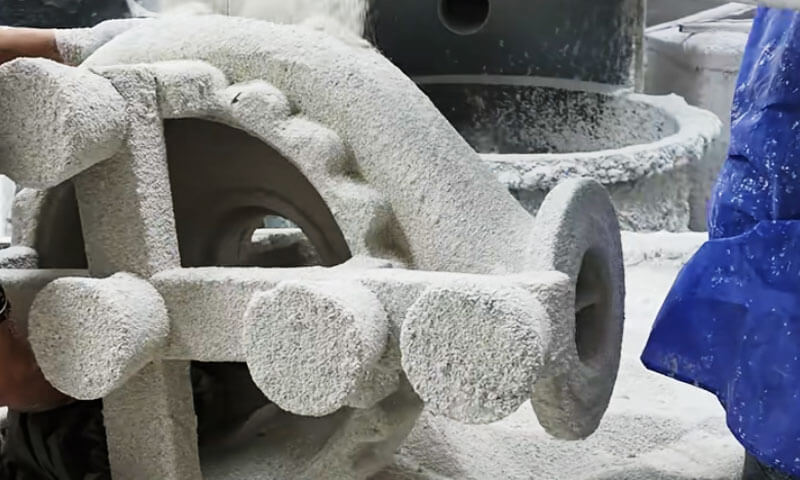
Passei a maior parte da minha vida profissional em salas de fundição de precisão.
Eu vi uma concha que parecia perfeita na sala de secagem falhar na autoclave; Já vi uma casca de silicato de sódio barata economizar dinheiro na cotação e perdê-la duas vezes na sucata.
E vi uma linha de sílica sol bem controlada produzir grandes peças fundidas de aço inoxidável que os clientes mal tiveram que tocar após o jateamento.
Para grandes fundições de aço inoxidável, o invólucro não é um consumível periférico. É a base da precisão dimensional, qualidade da superfície, e rendimento.
Na indústria de fundição de precisão da China, quatro rotas de fabricação de conchas são amplamente utilizadas:
- UM. Casca de silicato de sódio
- B. Concha composta
- C. Concha de sílica sol com cera de baixa temperatura
- D. Concha de sílica sol com cera de média temperatura
As três primeiras rotas geralmente usam padrões de cera de baixa temperatura. Do ponto de vista da qualidade da fundição, silicato de sódio é o mais fraco; cera composta e sol de sílica – cera de baixa temperatura estão no meio; sílica sol – cera de temperatura média dá o melhor resultado.
Do ponto de vista do custo de casca, silicato de sódio é o mais barato, enquanto a cera de sílica sol – temperatura média é a mais cara.
Este artigo compara essas quatro rotas da perspectiva de um engenheiro de fundição – não de um catálogo.
1. Por que a fabricação de cascas é importante para grandes peças fundidas de aço inoxidável
O invólucro cerâmico serve tanto como molde negativo quanto como recipiente estrutural para metal fundido.
Seu desempenho afeta diretamente a qualidade da superfície, precisão dimensional, solidez interna, e rendimento de produção da peça fundida acabada.
Para grandes componentes de aço inoxidável, cinco características da casca merecem atenção especial.

Resistência a altas temperaturas e resistência à fluência
O aço inoxidável é geralmente vazado a uma temperatura relativamente alta, dependendo do grau da liga, geometria de fundição, e prática de fundição.
O invólucro cerâmico deve manter resistência mecânica suficiente durante o pré-aquecimento, derramando, e solidificação.
Uma carcaça com resistência inadequada a altas temperaturas pode deformar-se sob o peso do metal fundido.
Isto pode causar desvios dimensionais, espessura de parede irregular, abaulamento local, ou distorção de superfícies usinadas críticas.
A resistência à fluência é igualmente importante. Os invólucros de cerâmica sofrem carga sustentada em temperaturas elevadas, e seu comportamento de deformação pode influenciar a precisão dimensional mesmo quando não ocorre fratura imediata.
Esta é uma das razões pelas quais as cascas ligadas por sílica-sol geralmente apresentam melhor desempenho do que as cascas ligadas por silicato de sódio em aplicações exigentes de fundição de grande porte..
Permeabilidade e Evacuação de Gás
Durante o vazamento, o ar e outros gases dentro da cavidade do molde devem escapar à medida que o metal fundido preenche o invólucro.
Umidade, cera residual, e produtos de decomposição de ligantes também podem contribuir para defeitos relacionados a gases.
Se a permeabilidade da casca for insuficiente, gases podem ficar presos e causar porosidade, buracos, ou preenchimento incompleto.
Seções de paredes finas, passagens estreitas, e geometrias complexas de impulsores são particularmente sensíveis a essas condições.
A permeabilidade depende de vários fatores:
- Distribuição de tamanho de partícula refratária e formato de grão.
- Espessura da camada facial e número de camadas da casca.
- Conteúdo do aglutinante e proporção pó-líquido.
- Condições de secagem e queima.
- A presença de cera residual, umidade, ou outros contaminantes.
Um invólucro de alta qualidade deve fornecer um equilíbrio adequado entre resistência e permeabilidade ao gás..
Aumentar o teor de ligante ou produzir uma camada facial excessivamente densa pode melhorar certos aspectos da integridade do casco, ao mesmo tempo que restringe a evacuação de gases..
Acabamento superficial e precisão dimensional
A camada superficial entra em contato direto com o aço inoxidável fundido e determina em grande parte a condição da superfície fundida..
Sua qualidade refratária, distribuição de partículas, comportamento de molhar, e a resistência às reações metal-molde influenciam a rugosidade da superfície e a formação de defeitos.
Para alta precisão fundições de investimento, rugosidade superficial em torno de Ra 0,8–4,3 μm e graus de tolerância dimensional CT3–CT5 são citados na comparação técnica original para aplicações exigentes.
Estes números devem ser entendidos como parâmetros de referência dependentes do processo e não como garantias universais, especialmente para grandes peças fundidas.
Fundições de aço inoxidável de médio e grande porte com requisitos de superfície menos exigentes podem não justificar o custo adicional de um sistema de revestimento de cera e sílica-sol de temperatura média.
Em tais casos, Os processos de cera de baixa temperatura ou de casca composta podem oferecer melhor economia geral.
Resistência ao choque térmico e integridade da carcaça
Grandes peças fundidas impõem cargas térmicas substanciais na carcaça. Aquecimento irregular, umidade residual, secagem insuficiente, desparafinação rápida, e condições de queima inadequadas podem gerar tensões térmicas.
A quebra da casca pode levar à penetração de metal, nadadeiras, defeitos dimensionais, ou rejeição completa do elenco.
Para componentes pesados, reparar ou substituir um shell com falha também desperdiça mão de obra considerável, energia, e tempo de produção.
Um processo robusto de fabricação de cascas requer, portanto, uma secagem controlada, disparo uniforme, materiais refratários adequados, e uma espessura de casca compatível com a massa e geometria da peça fundida.
Custo de produção e prazo de entrega
O processo de fabricação da casca afeta mais do que o custo direto dos materiais cerâmicos.
Também determina os requisitos de mão de obra, investimento em equipamentos, consumo de energia, utilização do espaço físico, e o tempo necessário para liberar uma montagem padrão para vazamento.
Para um impulsor grande ou corpo de válvula pesando dezenas de quilogramas, um processo que economiza uma pequena quantidade de material refratário, mas requer vários dias adicionais de secagem, pode não ser econômico.
Por outro lado, um sistema de carcaça premium pode ser justificado quando sua maior precisão dimensional e menor taxa de rejeição reduzem substancialmente a usinagem posterior e os custos de qualidade.
O processo mais econômico é, portanto, aquele que proporciona a qualidade de fundição exigida com o menor custo total de fabricação., não necessariamente aquele com o menor custo de material de casca.
2. Visão geral dos quatro processos de fabricação de cascas
Os quatro processos diferem principalmente na química do aglutinante, materiais refratários para revestimento facial, construção de shell de backup, requisitos de padrão de cera, e controles de produção.
| Processo | Sistema de encadernação | Sistema de cera típico | Principais vantagens | Principais limitações |
| Casca de silicato de sódio | Silicato de sódio | Cera de baixa temperatura | Baixo custo, ciclo curto, alta permeabilidade, remoção de casca relativamente fácil | Menor resistência a altas temperaturas, qualidade menos estável, maior variação dimensional |
| Concha composta | Sol de sílica em revestimentos faciais; silicato de sódio em revestimentos de apoio | Cera de baixa temperatura | Melhor qualidade de superfície do que as conchas convencionais de silicato de sódio; ciclo de produção relativamente curto | O desempenho do shell de backup permanece limitado pelo silicato de sódio |
Concha de sílica-sol com cera de baixa temperatura |
Sol de sílica em todo o sistema de casca | Cera de baixa temperatura | Boa resistência da casca, estabilidade dimensional, qualidade da superfície, e adaptabilidade a grandes peças fundidas | Custo mais alto e ciclo de secagem mais longo |
| Concha de sílica-sol com cera de média temperatura | Sol de sílica em todo o sistema de casca | Cera de média temperatura | Alta precisão dimensional, bom acabamento superficial, baixo potencial de defeito sob condições controladas | Altos custos de cera e equipamentos; maiores requisitos de investimento e operação |
3. Casca de Silicato de Sódio: Barato, Comprovado, Mas com qualidade limitada
Fabricação de casca de silicato de sódio tem um histórico de produção de quase 60 anos na China. Ainda representa cerca de 70% de fábricas chinesas de fundição de precisão.
Não é porque produz as melhores peças fundidas. É porque é barato, rápido, e perdoando.
Ao longo das décadas, melhorias em materiais refratários de reserva e novos endurecedores mais que dobraram a resistência da casca.
Processabilidade de fundição, precisão dimensional, e o rendimento melhoraram. As conchas de silicato de sódio ainda detêm uma grande participação de mercado e substituíram algumas peças fundidas em areia no exterior em pedidos de exportação em lote.
As vantagens são reais: baixo custo, ciclo de produção curto, bom comportamento de nocaute, e alta permeabilidade. Nenhum outro processo de casca se compara ao silicato de sódio nesses pontos.
Mas a qualidade da fundição – rugosidade da superfície, contagem de defeitos, precisão dimensional, colheita, e taxa de falha – é pior do que as outras três rotas.

Os principais problemas
A fraqueza fundamental é o próprio fichário. O silicato de sódio contém um alto nível de Na₂O.
Sua resistência a altas temperaturas e resistência à fluência estão muito abaixo daquelas das camadas de sol de sílica - apenas cerca de 1/30 para 1/60 de sílica sol.
Devido a esta, muitas fundições usam, areia de quartzo de baixa qualidade e farinha com baixa classificação de tamanho de partícula para as camadas de apoio.
Os endurecedores ainda estão amplamente limitados a cloreto de amônio. Nessas condições, fundições de precisão de alta qualidade simplesmente não são alcançáveis.
O segundo problema é o controle do processo. A produção da casca varia muito de lote para lote. Muitas oficinas carecem de controle rigoroso dos parâmetros do processo.
O endurecedor é corrosivo, o equipamento de extração de poeira costuma estar desgastado, e poucas oficinas têm temperatura, umidade-, e ambientes controlados por poeira.
Preparação de revestimento, endurecimento, secagem, e a desparafinação raramente são controladas de acordo com os padrões operacionais da indústria - viscosidade, gravidade específica, concentração de endurecedor, e pH não são verificados dentro do prazo.
Temperatura da sala de secagem, umidade, e a velocidade do ar são muitas vezes descontroladas. Como resultado, alto- ou clima de baixa temperatura e estações úmidas podem produzir sucata em lote.
Em outras palavras, muitas fábricas permanecem no nível de uma oficina manual, confiar na experiência em vez do controle científico de qualidade.
Essa é a principal razão pela qual as peças fundidas de silicato de sódio apresentam qualidade instável, altas taxas de rejeição, e altas taxas de falha durante décadas.
Direção de Melhoria
Primeiro, substitua a farinha de areia de quartzo comum de baixa qualidade por micropó de sílica de alta pureza, como quartzo venoso.
Use um distribuição bimodal de tamanho de partícula de pó de quartzo arredondado para preparar a pasta de revestimento facial.
Isto melhora a estabilidade termoquímica do revestimento facial e permite uma alta proporção de pó para líquido.
Em um exemplo de produção, com silicato de sódio de módulo 3.4 e densidade 1.28 g/cm³, a proporção pó-líquido atingiu 2.7.
Após moagem úmida, assentamento de tanque único, separação magnética, e tratamento de água deionizada, o arredondado, bimodal, pó de alta pureza teve melhor desempenho do que um pó misturado artificialmente.
Segundo, melhorar o controle de qualidade no local e seguir os padrões nacionais. Separe o revestimento, estuque, e áreas de endurecimento da sala de secagem de casca.
Controle a temperatura e a umidade no primeiro; melhorar a remoção de poeira e proteção contra corrosão neste último. Isso estabiliza a qualidade da casca e melhora o ambiente de trabalho.
Terceiro, substitua a primeira e a segunda camadas do invólucro de calcita-silicato de sódio por um sol de calcita-sílica camada de face e transição, eliminando completamente o silicato de sódio e o endurecedor de cloreto de amônio da face e das camadas de transição.
Cálculos de custo mostraram que o custo de fundição aumentou apenas 0.46 yuan/kg, enquanto o ciclo de fabricação da casca permaneceu comparável ao de uma casca de silicato de sódio.
4. Shell de sílica sol com cera de baixa temperatura: A rota intermediária pragmática
A rota de sílica sol-cera de baixa temperatura se adapta bem ao mercado chinês.
É especialmente adaptável para peças fundidas em torno 1 kg, e particularmente em torno 5 kg e acima – fundições de peso médio – onde oferece maior flexibilidade e vantagem do que cera de média temperatura.
Para a maioria das peças fundidas de médio e grande porte, rugosidade da superfície, precisão dimensional, e os requisitos de tolerância não são extremamente altos.
Não há necessidade de usar cera de alto ponto de fusão e temperatura média. A cera de média temperatura requer injeção de cera de alta pressão - acima 6–7 MPa—ou injeção de cera líquida.
Isso significa grande investimento em equipamentos. Espesso, padrões pesados de cera de média temperatura são propensos a encolher, deformação, e custo mais alto.
A cera de baixa temperatura é fácil de formar, requer equipamento simples, e a diferença de rugosidade do padrão de cera não é grande.
Comparado com cascas compostas, esta rota oferece qualidade mais estável, especialmente precisão dimensional. Não contém silicato de sódio, então a casca tem boas propriedades de alta temperatura.
Depois de sinterizar por volta 1,500°C, o casco tem alta permeabilidade e forte resistência à fluência.
Pode ser usado para peças de parede fina e peças complexas de médio a grande porte, e também para peças pesadas até 60–100kg— invólucros da bomba, impulsores, conchas defletoras de água, corpos da bomba, corpos de válvula, e componentes semelhantes.
Para peças de parede espessa, médio-grande ou pesadas, O vazamento de fork-shell ou lift-shell diretamente na frente do forno pode atingir alto rendimento.
Problemas
Primeiro, porque cera de baixa temperatura é usada, a maioria das conchas são desparafinadas em água.
Resíduos saponificados inevitavelmente entram na casca – especialmente quando cascas compostas e de silicato de sódio são desparafinadas no mesmo tanque de água – causando inclusões superficiais e uma taxa de falha ligeiramente maior. Esta é a principal fraqueza.
Segundo, o longo ciclo de fabricação de cascas é a maior desvantagem. Para peças pesadas com furos profundos ou ranhuras profundas, cada camada pode precisar 24–47 horas de secagem.
UM 60 kg impulsor de canal duplo geralmente requer 10–15 dias de fabricação de conchas. Qualquer zona cega não seca pode causar a redissolução do sol de sílica durante a desparafinação com água e causar rachaduras na casca..
Terceiro, o custo é sobre 5 vezes o de uma casca de silicato de sódio - cerca de 6,000 yuan por tonelada de peças fundidas para fazer conchas - e 18% mais alto do que uma casca composta. O custo de fundição é, portanto, relativamente alto.
Direção de Melhoria
Para evitar inclusões saponificadas de cera de baixa temperatura processada de forma incompleta e de compartilhar o mesmo tanque de água quente com conchas compostas ou de silicato de sódio, usar desparafinação a vapor no 0.3–0,5 MPa e 130–140ºC em vez de desparafinação com água.
Isso evita inclusões de saponificação e rachaduras na casca.
Se a desparafinação com água quente for usada, adicionar 1–3% em volume de ácido clorídrico industrial para a água, e após a desparafinação, enxágue as cascas com água quente contendo ácido para reduzir resíduos saponificados.
Não compartilhe o mesmo tanque com silicato de sódio ou reservatórios compostos. Troque a água ou a desparafinação separadamente para reduzir a entrada de matéria saponificada na casca.
Para tratamento de cera recuperada, usar 3–5% em volume de ácido sulfúrico na água fervente, com tempo de ebulição e sedimentação suficiente.
No inverno, a temperatura da água dura é baixa, silicato de sódio e conchas compostas contêm mais Na₂O, e a saponificação da cera é mais séria.
Adicione mais ácido sulfúrico à cera recuperada. Após o tratamento com cera, a adição imediata de poliéter também é importante.
Para encurtar o ciclo de fabricação de cascas, usar sol de sílica de secagem rápida. Este processo está amadurecendo. O tempo de secagem para cada camada pode ser reduzido em cerca de metade.
Para peças grandes, cada camada, exceto a camada final, precisa apenas de cerca de 3 horas. O tempo de fabricação da casca pode cair de 62 horas para 24 horas.
Para peças meio-pesadas, a redução é sobre 60% em comparação com o sol de sílica convencional.
O preço de mercado é apenas 20–30% maior, e esse prêmio pode ser recuperado através da redução do espaço físico, consumo de calor, e maior rendimento. O sol de sílica de secagem rápida é uma direção inevitável para a reforma da casca do sol de sílica.
Para reduzir custos, a rota mais eficaz é substituir o zircão por quartzo fundido ou quartzo sintético para o refratário de revestimento facial. Zircão é responsável por cerca de 65% do custo total da casca do sol de sílica.
A substituição do zircão por calcita ou quartzo reduziu o custo da casca de 6,000 fundição de yuan/t para 2,210 yuan/t, um 55.8% redução. Para peças meio-pesadas, areia/farinha de quartzo fundida está gradualmente substituindo areia/farinha de zircão.
5. Silica Sol Shell com cera de média temperatura: A referência de qualidade
Sílica sol – cera de temperatura média é a rota de fundição de precisão internacionalmente comum. Oferece a melhor qualidade de fundição e a menor taxa de falhas.
É especialmente adequado para peças médio-grandes e extragrandes que exigem alta rugosidade superficial.Ra 0,8–4,3—e alta precisão dimensional—CT3–CT5.
Por causa de equipamentos e limites de custo, no entanto, raramente é usado para peças meio-pesadas no 5–100kg faixa.

Problemas
Primeiro, custo. O custo da casca é de cerca de 8 vezes o do silicato de sódio, e sobre 20% mais alto do que cera-sílica sol de baixa temperatura.
As principais razões são os custos mais elevados do material de casca e cera, consumo de energia do equipamento muito maior, e maior investimento em equipamentos.
Segundo, o ciclo de produção é semelhante ao sol cera-sílica de baixa temperatura e muito mais longo do que o silicato de sódio ou cascas compostas.
Terceiro, para 5–60kg peças fundidas meio-pesadas, cera líquida de média temperatura em 63–75ºC e alta pressão de injeção de cerca de 7.1–8,0 MPa é necessário.
Padrões de cera de parede fina são propensos a encolher. A precisão dimensional não é especialmente alta.
Como as peças de peso médio não exigem a mesma precisão dimensional e rugosidade que as peças grandes, sílica sol – cera de temperatura média raramente é selecionada para eles.
Direção de Melhoria
Para controlar custos mantendo a qualidade, depois de resolver a fraca molhabilidade da calcita com cera de temperatura média, substituir o zircão por quartzo sintético ou quartzo fundido é claramente a direção.
O quartzo fundido tem um coeficiente de expansão linear de apenas 5 × 10⁻⁷/°C, e seu preço é apenas 1/6 o de zircão. Em outro continente, quartzo fundido está gradualmente se expandindo em aplicação.
Sol de sílica de secagem rápida para encurtar o ciclo de casca é uma direção comum na indústria.
Desenvolver cera doméstica de média temperatura ou melhorar cera de parafina-poliéter de baixa temperatura é uma tarefa importante.
A chave é resolver o problema do tratamento da cera recuperada para que as propriedades da cera permaneçam estáveis na produção.
6. Casca Composta: Um compromisso, Não é uma resposta final
Para superar os pontos fracos das cascas de silicato de sódio, muitas fábricas agora usam zircão e mulita-sílica sol para a primeira e segunda camadas, mantendo o processo original de silicato de sódio para as camadas de apoio.
Este é um compromisso que combina a boa processabilidade do sol de sílica com o baixo custo e ciclo curto do silicato de sódio.
Comparado com conchas de silicato de sódio, cascas compostas melhoram consideravelmente a processabilidade da fundição: menor rugosidade, menos defeitos superficiais, e menor taxa de falha.
Eles podem ser usados para aço inoxidável, aço resistente ao calor, e outros aços de alta liga. O ciclo de produção é muito mais curto do que o sol de cera-sílica de baixa temperatura e semelhante ao silicato de sódio.
Principais problemas
Primeiro, porque as camadas de apoio retêm o aglutinante de silicato de sódio, a resistência geral a altas temperaturas e a resistência à fluência do invólucro são inferiores às de um invólucro de sol de sílica.
A temperatura de sinterização da casca é limitada abaixo 960°C. Acima 800°C, a deformação da casca aumenta em 30%.
Uma casca de sol de sílica pode ser sinterizada até cerca de 1,500°C e não se deforma antes dessa temperatura.
Portanto, a precisão dimensional de peças fundidas de casca composta, incluindo tolerâncias, é inferior às conchas de sol de sílica.
Ao despejar grandes peças fundidas ao redor 10 kg, camadas adicionais de sol de sílica - geralmente pelo menos 2 mais camadas—são necessários para obter resistência a altas temperaturas e evitar deformação.
Segundo, as duas primeiras camadas são o principal fator que afeta a permeabilidade da casca. A mudança de silicato de sódio para sílica sol reduz drasticamente a permeabilidade geral da casca.
Quando a temperatura de sinterização é baixa e o tempo de retenção é insuficiente, porosidade do gás, Misruns, e fechamentos a frio ocorrem frequentemente.
As cascas compostas são, portanto, difíceis de usar para peças de paredes finas d ≤ 3 milímetros, grandes partes, e peças extragrandes abaixo sobre 60 kg.
Porque a resistência a altas temperaturas é menor que a do sol de sílica, sucata pode resultar. Em outras palavras, a permeabilidade do invólucro compósito é menor do que os invólucros de silicato de sódio e de sílica sol.
Terceiro, a qualidade da casca composta é mais estável que o silicato de sódio, mas menos estável que a sílica sol. As camadas de apoio ainda contêm aglutinante de silicato de sódio.
Para controlar custos, muitas fábricas ainda usam produtos de baixo custo, refratários instáveis, como argila e areia granular. O controle do processo é semelhante ao silicato de sódio, então a estabilidade da qualidade é ruim.
Para peças pesadas ao redor 10 kg e grandes partes abaixo 1 kg, as taxas de rejeição e falha são maiores do que com cascas de sol de sílica.
Quarto, porque as conchas compostas usam zircão caro para o revestimento facial, o custo da casca é 6.3 vezes o do silicato de sódio.
Se areia/farinha de mulita for usada para as camadas de apoio, o custo da casca é quase o mesmo do sol de sílica - apenas cerca de 1 fundição de yuan/kg diferença. A vantagem de baixo custo não é significativa.
Quinto, conchas compostas não podem usar cera de média temperatura. A cera de média temperatura não pode ser desparafinada em água quente.
Em uma autoclave em 171° C e 0.6 MPa, a resina damar de média temperatura reage fortemente com silicato de sódio e endurecedor residual nas camadas de apoio, formando uma substância saponificada branca e pegajosa que não pode ser reciclada sem tratamento.
As conchas de sol de sílica podem usar tanto baixo- e cera de média temperatura sem esse problema.
Resumindo, o invólucro composto é uma melhoria em relação ao silicato de sódio. É melhor na processabilidade da fundição, colheita, e taxa de falha, mas ainda é fundamentalmente diferente de uma concha de sol de sílica.
Além de um ciclo de produção mais curto e custo de casca ligeiramente menor, sua qualidade e confiabilidade de fundição são inferiores ao sol de sílica.
Direção de Melhoria
Primeiro, substituir areia de zircão por calcita para o refratário de revestimento facial. A processabilidade da fundição não depende inteiramente do refratário de revestimento frontal; está intimamente relacionado ao aglutinante e também ao padrão de cera – rugosidade do padrão de cera e resíduo saponificado.
As cascas compostas só podem usar cera de baixa temperatura e são usadas principalmente para fundições de precisão com rugosidade média.Rá 6,3–11,5—e menor precisão dimensional—CT4–CT6.
A experiência de produção mostra que a substituição do sol de zircão-sílica por sol de calcita-sílica para o revestimento facial é inteiramente viável.
Isso reduz o custo do shell de 4,150–4.830 yuan/t fundição para 1,360 yuan/t, apenas 460 yuan mais que silicato de sódio.
Segundo, melhorar o controle de qualidade e o meio ambiente para a fabricação de cascas, especialmente as camadas de backup.
Terceiro, as camadas de backup devem usar estável, capaz de alta temperatura, refratários relativamente baratos com teor de umidade compatível com a camada facial.
Dois materiais de backup comuns são recomendados. Um deles é o revestimento em pó refratário de argila e quartzo em 60%/40%, estucado com areia granulada feita de resíduos de tijolos de corindo triturados e resíduos de tijolos refratários relacionados.
Está amplamente disponível, barato, e oferece maior resistência a altas temperaturas e resistência à fluência do que mulita ou bauxita, em apenas 1/2–1/3 o preço da bauxita.
Adapta-se a revestimentos faciais de zircão ou quartzo sintético. O segundo é o revestimento em pó granular de argila refratária em uma proporção de volume de 3:7, estucado com areia granulada.
Esta opção é adequada apenas para cascas compostas de zircão. Algumas fábricas usam areia/farinha de mulita ou bauxita como camadas de apoio compostas.
As propriedades do revestimento são estáveis, a casca é fina e fácil de sinterizar, mas o custo é muito alto e as propriedades de alta temperatura são inferiores às duas opções acima. A bauxita tem um mau comportamento de nocaute.
Materiais feitos de resíduos de porcelana triturada, telha vitrificada, ou piso são baratos, mas eles não são disparados em alta temperatura, tem composição complexa, mostram uma forte tendência a rachar em alta temperatura, têm menor refratariedade, e são difíceis de remover após o vazamento - especialmente para peças pesadas. Eles não são recomendados.
7. Tendências futuras de desenvolvimento na fabricação de cascas para grandes peças fundidas de aço inoxidável
O desenvolvimento da tecnologia de fabricação de cascas está cada vez mais focado na melhoria da qualidade da fundição e, ao mesmo tempo, na redução dos custos de produção., tempo de ciclo, e impacto ambiental.
Uso mais amplo de ligantes de sílica-sol
Os sistemas Silica-sol oferecem uma base técnica sólida para fundição de precisão de alta qualidade devido às suas propriedades favoráveis de casca e potencial para produção estável.
A sua adoção mais ampla depende da redução das desvantagens associadas aos custos de material e ao tempo de secagem.
Sol de sílica de secagem rápida, construção de casca otimizada, e sistemas refratários mais econômicos podem ajudar a preencher essa lacuna.
Otimização Refratária
Substituir o caro zircão por sílica sintética qualificada ou sílica fundida pode reduzir os custos de material, mas as substituições devem preservar a compatibilidade química e a qualidade da superfície.
O desenvolvimento futuro do processo deve se concentrar em todo o sistema de revestimento facial, incluindo química aglutinante, carregamento de pólvora, distribuição de tamanho de grão, comportamento de molhar, e estabilidade de secagem.
Otimizar essas variáveis em conjunto é mais eficaz do que reduzir o custo do refratário isoladamente.
Secagem mais rápida e consistente
Ligantes de secagem rápida, gerenciamento aprimorado do fluxo de ar, umidade controlada, e um melhor monitoramento ambiental da oficina pode reduzir os tempos do ciclo de fabricação de conchas.
O objetivo não é simplesmente secar cada camada o mais rápido possível. É alcançar resistência suficiente e estabilidade dimensional com tempo de espera mínimo e variação aceitável do processo.
Controle de processos baseado em dados
As fundições modernas podem melhorar a consistência registrando as propriedades da pasta, condições de secagem, contagens de camadas de casca, parâmetros de desparafinação, perfis de disparo, e resultados de inspeção de fundição.
A análise desses registros ajuda a identificar as condições do processo associadas às rachaduras na casca, desvios dimensionais, e defeitos superficiais.
Ao longo do tempo, isso permite janelas operacionais mais confiáveis e reduz a dependência da experiência individual dos operadores.
Fabricação com custo total
A tendência de longo prazo é avaliar os processos de fabricação de cascas pelo custo de produção de peças fundidas aceitas, e não apenas pelos materiais da casca..
Um processo que reduz a rejeição, subsídios de usinagem, e atrasos na entrega podem oferecer um melhor resultado comercial mesmo quando o custo inicial do material for maior.
Isto é particularmente importante para grandes peças fundidas de aço inoxidável, onde cada componente rejeitado pode representar uma perda substancial.
8. Conclusão
Os quatro principais processos de fabricação de cascas usados na fundição de precisão – cascas de silicato de sódio, conchas compostas, conchas de sílica-sol com cera de baixa temperatura, e conchas de sol de sílica com cera de temperatura média - cada uma oferece vantagens diferentes em termos de qualidade de fundição, custo, e ciclo de produção.
Para grandes fundições de aço inoxidável, as melhorias mais eficazes são fortalecer o controle do processo, otimizar refratários de revestimento facial, adotar sistemas validados de sílica-sol de secagem rápida, melhorar a recuperação de cera, e selecione a construção da carcaça de acordo com a geometria da peça fundida e o volume de produção.
Em última análise, o melhor processo de fabricação de cascas não é necessariamente o mais barato ou o mais sofisticado.
É o processo que produz consistentemente peças fundidas que atendem aos padrões de qualidade exigidos com o menor custo total de fabricação..
Para fundições que buscam melhor qualidade e produção mais estável, a combinação de tecnologia adequada de sílica-sol, materiais refratários qualificados, secagem controlada, e o gerenciamento de processos orientado por dados oferece um caminho prático para investimentos de maior rendimento.
Perguntas frequentes
Qual processo de fabricação de casca oferece a melhor qualidade para grandes peças fundidas de aço inoxidável?
A casca de sílica sol com cera de temperatura média proporciona a melhor qualidade de fundição, precisão dimensional, e menor taxa de falha.
Sol de sílica com cera de baixa temperatura é uma alternativa prática para peças de peso médio.
Por que o silicato de sódio ainda é usado se sua qualidade é inferior?
Silicato de sódio é barato, tem um ciclo de produção curto, bom comportamento de nocaute, e alta permeabilidade. Permanece economicamente atraente para fundições menos exigentes.
Por que as cascas compostas não podem usar cera de temperatura média?
Na desparafinação em autoclave a 171°C e 0.6 MPa, a resina damar de média temperatura reage com silicato de sódio e endurecedor residual nas camadas de apoio, formando uma substância saponificada pegajosa que não pode ser reciclada sem tratamento.
Qual é a direção futura para grandes carcaças fundidas de aço inoxidável?
As cascas de sol de sílica - especialmente com refratários de revestimento facial de baixo custo e ligantes de secagem rápida - substituirão gradualmente o silicato de sódio e as cascas compostas à medida que os requisitos de qualidade aumentam.

