

In mechanica vestibulum, innumeris components potest respicere alia figura et munus, sed multae earum in paucitas formarum structurarum typicarum definiri possunt.
Inter maxime repraesentativum sagittae, manicas, housings, Gears, pistons, et connectens virgas.
Impugnatio in machinis harum partium non est simpliciter instrumentum seu machinam eligens.
Sana processus consilium ordinare vestis delectu, date design, machining sequentia, annonas ducatus distribution, calor, fixture design, sectione parametri, Dimensional inspectionem, et productio volumine.
Hic articulus systematicam contemplationem methodorum machinæ praebet, typical processus viarum, key technica, et communes provocationes fabricandi cum his sex partibus mechanicis repraesentativis.
1. Shaft Partibus Machining: Probatio Rotarij Component Machining
Partes hastae sunt inter partes maxime repraesentativas in fabricandis mechanicis.
Eorum primaria munera elementa rotationis sustineant, transmit torque, translatio potentiae, positione gestus tenere, Gears, trochleas, councus, et alia tradenda components.
Qualitas scapi accurate dimensiva compositum determinatur, formare accurate, situm accurate, et superficies integritas.
Nam relative simplex hastilia, truncus rotundus talea saepe est parcus, quia inchoatio geometriae iam appropinquat ultimam formam cylindricam.
Nam summus vires vel oneratus sagittis, fabricandi utendo materiae meliore et proprietatibus mechanicis magis faveat. Magnum vel valde multiplex tela requirat specialioribus amissio vel cudendi processibus.

Typical Shaft Machining Processus
Hastile machining iter generale exprimi potest:
Blank praeparatio → adversus et centrum EXERCITATIO → aspera versatio → calor curatio → semi-finiens → secundarium pluma machining → metam convertens → stridor vel superfiniens → finalis inspectionis
Vera series mutatur secundum scapi geometriae et materialis, sed datum stabilitatem et processum sequencing manet media considerations.
Multi subtilius hastilia, centrum foramina constituuntur mane et tunc adhibetur ut referat datums ad subsequentem machining.
Machinatio inter centra permittit diversas superficies cylindricas externas generari respectu axi communi, quod maxime prodest cum coaxialitas critica est.
Cur Processus Sequencing Matters
Maior principium in machinis scapus est materialem substantialem remotionem efficere, in workpiece adhuc habet adaequatam structuram rigorem.
Pro exemplo, aspera conversione majorum diametrorum plerumque fiunt ante magna machinatione minorum diametrorum.
Si materia nimis tenuis a regione in praematuro removetur, loci rigor decrescit et scapi magis aptius est:
Declinatio → vibratio → error dimensio → geometrica declinatio
Curatio scelerisque etiam integrari debet in uia uia. Cum obduratio vel temperantia non requiritur, satis finitam servandam removere caloris pravitatis in subsequentibus operibus.
Aspera Conversi et Semi-finiens
Conversio est primaria processus machining ad maxime conventional scapi geometrias.
Aspera conversio maxime circa efficientem materialium remotionem et constituendum basic egressus profile.
Secare parametri plerumque delecti ad maximize productivity servato stabilis sectione conditionibus et superflua declinatione vitando.
Semi-finiens Maiores functiones superficies adducit propius ad ultimas suas dimensiones easque praeparat ad summam subtilitatem finiendam.
Ad hastilia tenuia, electio subsidii magni momenti est. Tailstock firmamentum, stabilis requiescit, sequitur requiescit, opportunitate chucking modi, et optimized secans parametri potest signanter reducere workpiece deflexionem.
Objectum non est simpliciter removere materiam cito, sed producere stabilem intermediam geometriam, quae postea certas operationes certo sustentare potest.
Subtilitas Consummatione Shaft superficierum
Cum spicula alta requirunt accurate dimensiva et geometrica, stridor saepe fit in ultima subtilitate operandi.
Cylindrus stridor late usus est ad afferentem journals, subtilitas spicula, hydrau components, et aliae superficies strictas tolerantias requirunt et superficiem finiunt moderatam.
Centrum stridor valde fertilis ad partes cylindricae factorum copiosissimum, praesertim cum singula inter centra opus est.
Nam postulans applications, additional finiendae artes potest includere:
- Superfiniens
- Honing
- POLIENTIA
- cylindro ardenti
- LAPSIO
Hi processus possunt meliorem superficiem textura et, PROFECTUS, mutare prope-superficiem proprietatibus ut residua accentus et duritiei.
Sed molendum non est simpliciter de superficies asperitas
Communis fallacia est, qui stridor nonnisi ad superficiem leniorem consequendam adhibetur. Praecisionis telum vestibulum, munus suum multo latius.
Molendum potest corrigere:
- Diameter variation
- Taper
- rutunditas errores
- Errores cylindrici
- Locus superficies defectus
Tamen, Nimius stridor calor potest laedere superficiem iacuit duro ferro.
Igitur, coolant traditio, rota electionis, amicientes, pascere, parametri molere diligenterque moderari oportet ne scelerisque damnum vel inconveniens residua extollat.
Machining Keyways, Splines, ac Threads
Saepius saepe continent lineamenta secundaria functionis quae debent accurate manere ad axem gyratorium principalem.
Keyways potest produci milling, broaching, ecfingens, aut speciales modi machining. Eorum latitudo, profundum, positione, et orientatio angulata influentia Aurei tradendi et conventus.
Splines magis implicatae sunt, quia plures dentes circumferentiae scapi accurate distribui debent.
Secundum spline consilium et productionem voluminis, processus ut broaching, ecfingens, hobbing, MILLING, aut stridor adhiberi potest.
Relatorum machinari potest convertendo, linum milling, percussoque ad interna, aut stridor pro summus praecisione applications.
Principium criticum de consiliorum processuum est ut hae secundariae notae machinandae sint ex functionis functionis indicio.
Alioquin, hastile potest habere accurate singula features sed falsa angularis vel positionales relationes inter eas.
Specialis Shaft Partibus: Crankshafts et plumbum Cochleas
Nonnulli hastili componentes processus strategias speciales requirunt, quia geometria eorum ultra conventionalem conversionem excedit.
Crankshafts
Crankshafts habet plures offset journals, inter principalis journals et crankpins.
Earum igitur machinatio accuratam ephemeridis diametri imperium requirit, crank throw, angularis positione, infulis, oleum, ac dynamica statera.
Processus speciales possunt includit conversionem Typicam, molitus, EXERCITATIO, vitta meta, POLIENTIA, et conpensationem.
Quia crankshafts gravibus cyclica loading, integritas superficies in vittis et ephemeride transitus magni momenti est.
Cochleis
Cochleas plumbum in sequelae imperium requirere stricta profile, pice, ducere accurate, rectitudo, et superficies metam.
In applicationes subtiliter, filo stridor vel alius summus processus accurate requiri potest cum calor curatio.
Nam talia components, processus objective ultra dimensional accurate includendi motus accurate in tota operatione longitudinis.
2. Manica & Bushing Partibus Machining: Pertulit praecisionem ut Core Technical provocare
Manica et bushing partes late sustentans, regens, positus, signare, et gerunt repugnans components in mechanica apparatu.
Typical exempla includit afferentem frutices, guide manicas, spacer manicas, hastile manicas, hydrau bushings, cylindrici liners, et manicas.
Etsi geometria fundamentalis eorum saepe est simplex relativa - cylindricum foramen internum cum superficie cylindrica externa coniunctam - machinatio requisita aliquanto plus exigunt quam species suggerit.
Provocatio centralis in manica et bushing machinationem non simpliciter gignit accurate germen vel extra diametrum.
Necessitas critica servat relationem geometricam inter boream, exterioris diametri, finem facies, et ad munus axis.
In multis applications, vel parvum errorem in concentricitate vel perpendiculariter facere potest inaequale loading, nimio labore, ultrices, vibratio, aut immatura defectum.

Typical Machining Processus pro Sleeve Partibus
Communis machinis iter describi potest:
Blank praeparatio → adversus → aspera conversio → EXERCITATIO vel aspera odiosis → calor curatio, si requiratur → semi-finiens → subtilitas odiosis vel reaming → stridor internus / Honing → finalis inspectionem
Ordo accurata pendet a structura manica et accuratione quaesita.
Nam relative simplex et humilis-praecisione bushings, EXERCITATIO sequitur reaming satis praebere potest accurate.
Cum arctius tolerantiae et melius geometricae imperium requiruntur, odiosus, internus stridor, honectio, aut lambere introduci.
Progressio practica est:
→ molentes EXERCITATIO → taediosum → Reaming / Honing
Uterque processus alium finem potius quam simpliciter eandem operationem in augendo accurate repetit.
peperit Machining: Ex Roughing ad praecisionem perfecit
EXERCITATIO
EXERCITATIO communiter creare initialis foraminis in solidum codicellos. Ubertatem altam praebet, sed normaliter geometricam accurationem requisitam ad subtilitatem muneris boream non praebet.
foraminis loco, rectitudo, et exercitatio claudicatio potest pertinere ad omnes operationes subsequentes, ita primum foramen censendi a incipiens geometrica quam ultima bore.
Boring
Odiosum materiam ab exsistente foramine removet et multo maiorem potestatem diametri praebet, rectitudo, rotunditas, ac situm accurate.
Ad certa manicas, taediosum est saepe clavem mediae operationis, quia errores in exercitio introductos corrigit et certam geometriam ad perficiendum subsequentem instituit..
Conmentatio
Reaming adhibetur imprimis ad accurationem magnitudinis et superficies perficiendae ad meliorem molem, post idoneum foramen praeparatum productum est.
Efficax est ad productionem relative constantem, cum tolerantia requiritur intra processum facultatem.
Tamen, reaming non pro correctione penitus impropria vel misaligned foraminis. Qualitas eventus adhuc pendet ex operatione taediosa seu exercitio priore.
Internus molere
Moles internus adhibetur, cum accuratio dimensiva et geometrica alta requiritur, maxime induratus vel praecisione components.
Potest amplio:
- pertundere diam
- rotunditas
- Cylindricity
- AGRESSUS
Molendum prebendas diligenter contineri debet, maxime parva diametro tenuis murus manicas.
Honing
Honing est processus finitivus aptissimus ad boreos cylindricos.
Potest et geometricam subtilitatem et superficiem texturam emendare et late pro liners cylindrici adhiberi, hydrau components, certa bushings, et afferentem superficies.
Una e maioribus beneficiis honing est facultas generandi moderatam crucem-exclusam forma superficiei quae ducatus retentiam sustineat in opportunis applicationibus..
Tenuis Wall manicas: Deformatio principale provocare
Manicae tenues muri sunt inter elementa difficiliora machinae accurate, quia rigiditas earum est limitata.
Per machining, sectionis vis detorqueat in workpiece ad tempus.
Post fixture est dimisit, elasticis deformatio ex parte recuperare, causando metiri peperit vel extra diametrum mutare.
Facit communi situ:
Apparatus sub clamping onus → dimensio videtur recta → emissus fixture → geometricae mutationes
Quaestio gravior fit cum manica tenuissima est, long, et factum est a relative mollis materia.
Tres modi deformationis Imperium
1. Redigendum sectione vi
Decens sectionem parametri, acuti instrumenta, instrumentum idoneum geometriae, imperiumque profundum sectis potest reducere radialis sectionem virium.
2. Optimize clamping
Systema laborantis componentes secure tenere debet sine nimia vi adhibita.
Mollis faucibus, expanding mandrels, internum subsidiis, et specialiter destinata adfixa adiuvare possunt onera clamping plus uniformiter distribuere.
3. Imperium calor
Secans calor facere potest et instrumentum et fabrica ad expand. Si temperatus non est stabilis, mensuris dimensiva sumpta statim post machining repraesentet non repraesentet ipsa locus-temperatus geometriae.
Nam subtilitas components, coolant partus et scelerisque stabilizatio ergo possunt esse tam magna quam nominalia secantibus parametris.
Pertundere-ad-OD Concentricitas saepe plus quam singulae Location
Una e maximis notis manicae est relatio inter eius boream et extra diametrum.
Considerans bushing installed in habitationi et portans hastile gyratur.
Etiam si diametrum boream et extra diametrum sint ambo intus tolerantia, nimia inter eos eccentricitas potest crassitudinem parietis inaequalem producere , et axis currens cinguli.
Hoc ducere potest:
- Inaequale pressura portantes
- Acceleratus lapsum
- auctus friction
- misalignment hastile
- Locus calefactio
- Reducitur signationem perficiendi
quamobrem, processus tenere debet necessitudinem inter internas et externas relationes superficierum.
Ubi princeps concentricis non requiritur, machining utriusque superficiei ex communi datum vel utens moderato unius setup consilio potest reducere coacervatos locantes errores.
Profunda Hole Sleeve Machining
Manicatas et penitus perussi bushings additional provocationes inducere ad instrumentum deflexionis, chip evacuatione, coolant traditio, et portavit rectitudinem.
Sicut foramen fit altius respectu diametri, machining systema sensitivo ac magis:
- Instrumentum imminentibus
- Secans vis
- Vibratio
- Æstus cumulus
- Chip evacuatio
- Misalignment in workpiece et instrumentum
Specialitas igitur quaerenda est penitus fovea exercendis et technicis technicis.
In odiosis operationes subtiliter, fluitans vel auto-aligning taediosum dispositiones adiuvare possunt secantis systema sequitur existentium foraminis verius, fretus machina et applicatione.
Efficax coolant partus etiam essentialis. Pauper chip evacuatio potest permittere eu recut, causando peperit mollis tristique, dimensiva instabilitas, et accelerato instrumentum vestium.
3. habitationem & Arca Partes Machining: Machining de coniunctione foraminis et Plani Reference
Partes habitationi et capsae sunt fundamentales structurae componentium in apparatu mechanico.
Typical exempla includit apparatus-instrumentum housings, gearbox casibus, housing, sentinam corpora, De casibus transmissionis, engine cuneos, ac fusum boxes.
Secus tela et manicas, quae sola gyratorio superficies, habitationem plerumque continent alias magnas plana referentia, systems intersecans peperit, ascendens superficies, staminea foramina, internus cavitates, et externum sistens features.
Machinatio earum difficultas non est ex uno, sed ex relatione locali servata inter numerosas superficies et foraminum functiones.
Accuratio dimensiva et geometrica horum notarum directe afficit conventum qualitatem, sagitta Gratia diei et noctis, afferentem perficiendi, vibratio, signare, et operativae totius machinae stabilitatem.

Key Machining Requisita
Maxime necessaria includunt boream diametri, foraminis loco accurate, coaxiality, planum idipsum, perpendiculaitas, parallelismus, et superficies metam.
Pro insterni et tradenda casibus ferre, Necessitudo inter plures bores maxime criticas est quod quaelibet misalignment afficere potest harundo alignment, portantes loading, calces meshing, vibratio, et servitium vitae.
| Necessitas | Praecipuum propositum |
| pertundere accuracy | Ensures propriis afferentem et spiculum idoneum |
| Foraminis loco accurate | Rectam conservat ecclesiam geometriam |
| Coaxiality | Servat plures bores varius |
| planum idipsum | Praebet stabulum adscendens et conventus |
| Perpendicularitas / parallelismus | Recte tenet relationes geometricae |
| Superficiem metam | Sustinet decorum, signare, et contactum perficientur |
Datum Electio et Processus congue
Datur lectio fundamentum habitationi machining. Ratio stabilis et iterabilis ratio referendi stabilienda est antequam features criticas machinandi.
In una-pars vel parva-batch productionem, aspera flatura potest amet tincidunt secundum consilium references.
In massa purus, fixture-fundatur locandi systemata ut unum planum duos clavum principium provide citius ac iterabilem positioning.
Apparatus sequentia plerumque sequitur principium "dati primi", plana ante foramina, roughing priusquam finiatur. "
Maiore referuntur superficies primum constituuntur, sequitur in discrimine systems foraminis.
Operationes magni momenti in eodem systemate coordinato servando adiuvat errores cumulativos reducere positio.
Machinatio Reference Plana et Hole Systems
Plana Reference usitatius machined by MILLING, consilio, aut molere, fretus in componentibus magnitudine ac diligentia requisita.
Post primarium datum superficies constituuntur, systems EXERCITATIO potest produci foraminis, reaming, odiosus, aut speciales machining.
Nam Ordinarius ascendens foramina, EXERCITATIO sit satis. Subtilitas afferentem bores saepe odiosis aut perficiendis res requirere. Ubi plures bores communicare debent axem communem, linea odiosis optimum potest providere coaxial imperium.
Machining coordinare ac Cnc machining maxime apta sunt centra, cum multae foraminis locus accurate coerceri debet ac flexibilitas productio magni momenti est.
Typical Machining Route
Repraesentativum processus est:
Praeparatio blank → Datur plani machining → Major-planum machining → Horrida foramen machining → Semi-finiens → Subtilitas odiosis / Milling → Tritura et secundaria → Finis et inspectionis
Auxilia adaequationem et consummationem separare vim minuendi vim virium secantium, RELICTUM accentus, ac scelerisque corruptelam finalem accurate.
Nam magna mittitur housings, accentus subsidio vel stabilizatio etiam necessaria est ante praecisionem machining quod removere magnas materiae quantitates residuas passiones et motus dimensivas causare possunt..
Cur Hole-System Accuracy Matters
In habitationi, singulae dimensiones sunt solum pars qualis postulationem.
Portans portans diametri tolerantiam occurrere potest, sed tamen problemata functionis causat, si axis recte positus respectu alterius superficiei borealis vel ascendentis..
Igitur, objectum core habitationi machining est:
Ad relationes geometricae accuratas et stabiles in planis referentibus constituere, cura bores, adscendens foramina, et alia eget features.
Ad productionem flexibile, CNC machining centra offerunt efficaciter compositum accurate et aptabilitas.
Nam vestibulum volutpat summus, dedicated adfixa, odiosis systemata, automated armorum, et in-processus inspectionem praebere potest altius repeatability et productivity.
Principium fundamentale idem manet: control datum ratio prima, deinde totum foramen et superficiem geometriam circumdedit.
4. Gears cylindrici Machining: Dens Profile Machining ut Processus Core
Cylindrica Gears tradendae essentialia sunt components ad tradendam torque, mutatio celeritas gyratoria, et definitum motum necessitudinem inter spicula ponere.
Typical exempla includit calcar anni, helica anni, internum anni, et aliae formae cylindricae calces.
Eorum machinatio aliquanto magis flagitat quam ordinaria conversio, quia dens systematis rationes accurate in profano conservare debet, prendo, pice, spes, radialis runout, et alignment cum calces gerebat vel hastile axis.
Qualitas calces directe influit sonitus transmissionis, vibratio, distribution onus, efficacitas, et servitium vitae.
Igitur, calces faciens reputandus est processus integralis involvens calces blank praeparatio, date imperium, dens generation, calor, apstrusus, ac finalem inspectionem, potius quam simpliciter operatio dente secans.

Pelagus Machining Requisita pro Cylindrica Gears
Apparatus accurate perpensum est ex pluribus prospectus functionis.
Motus accurate determinat an calces angularis relationem intentam transmittat?, dum currit accurate lenitatem et tremor.
Accurate dentem ut- dentem et superficiem dentem superficiem commovent quam uniformiter onus per dentes meshing distribuitur.
| Necessitas | Engineering Significance |
| Dens profile accuracy | Ensures disposito involuta vel mutata dente geometriae |
| accurate ducere | dentem alignment per faciem width controls |
| accurate picem | Rectam dentem iustae et tradendae ratio |
| Radialis runout | Constantiam movet rotational et reticulum calces |
| pertundere accuracy | Ensures rectam positioning in hastili |
| Pertundere dens concentricitas-ut- | Rectam obtinet necessitudinem inter axi et dentem calces ratio |
| Dens superficiem asperitatis | Influit friction, strepitus, gurgio, et lassitudine |
| Duritia et casus profundum | Determinet lapsum resistentiae et onus portandi facultatem post calorem curatio |
Typical Cylindrica Apparatus Machining Processus
Repraesentativum calces faciens iter est:
Vestis blank tractatio → calor blank si requiratur calces blank → blank conversio → facies et machining calces secans → calidum curatio → datum restitutio → calces conficiendi → inspectionem
Ordo prorsus in materia pendent, calces magnitudine, accurate gradus, calor curatio modum, et productio volumine.
Principium magni momenti est sufficientem machinam reservare pro operationibus post curationem caloris effectam.
Processus ut carburizing, extemprectus, et temperans potest facere mutationes dimensiva et geometrica.
Si ultima accurate postulationem est stricta, hae mutationes in gradibus machinis priorum anticipari debent.
Datum Electio Critica
Dens ratio, pepigor, et finem facies debet ponere definitam loci necessitudinem. Igitur, datum electio est una ex maximis iudiciis in calces processus consilio.
Enim hastile-integralis anni, gyratorius axis communiter per centrum foraminibus vel aliis regitur scapi references. Enim bore-genus anni, borem ac finem facies saepe usus est ut eget locante references.
Principium simplex est:
Machinatio datorum arcte aligned cum instrumentis functionis rotationis datum.
Pauper data lectio calces producere potest in quibus dente profano singulariter accurate est, sed tota ratio dentis est eccentrica relativa ad boream..
Hoc inveniatur in inaequale meshing, auctus sonitus, dens loading locales, et immatura lapsum.
Main Dentem Machining Methodi
Diversi processus calces secans eliguntur secundum calces geometriae, accurate, productio volumen, et utrum calces sit internum seu externum.
calces Hobbing
Hobbing est maxime usus late methodi ad machinationem externa anni cylindrici. A rotating hob continue movet cum calces blank ad generandum dens spatia.
Maiores eius utilitates sunt altae productivity, continua sectione, et congruentia utriusque calcar et anni helicis. Est igitur speciosum ad medium- et summus volumine productio.
Apparatus Apparatus
Machinatio calces utitur reciproco circumdatos, quod retia cum workpiece in calces, sicut generans necessitudinem.
Facultas ad scapulas operandi et in internis geometricis eam pretiosum facit pro annis internis et quibusdam structuris phaleris quae sunt difficilis ad hob..
calces tondenti
Tonsura calces plerumque adhibetur ante ultimam obdurationem ad meliorem dentem accurationem et superficiem conditionem.
Deviationes parvas removere potest in operationibus prioris sectionis productas et praesertim cum summo volumine automotive fabricando calces.
Apparatus Molendum
Nam indurabitur summus praecisione anni, stridor saepe est ultima operatio dente-finiens. Potest signanter meliorem dens profile, prendo, runout, et superficies metam.
Calces stridor maxime momenti est ad applicationes in quibus humilis sonus transmissio, princeps onus facultatem, et praecise motus tradendae requiruntur.
Calor curatio et Post-calor-curatio Consummatio
Curatio caloris saepe est inter potiores gradus in fabricandis calces, quia calces simul debent consequi duritiem superficiem., Gerunt resistentia, lassitudine vires, et dimensiva stabilitas.
Secundum ad materiam calces et applicationem, treatments potest includere:
- Carburizing
- Carbonitriding
- Nitriding
- Inductione indurationis
- Per obdurationem
Nam casus induratus anni, Coniunctio duro labore repugnans superficiei ac durior nucleus praebet proportionem inter contactum lassitudinem resistentiam et altiore sistens vires.
Tamen, calor curatio potest etiam depravatio, RELICTUM accentus, ac dimensiva mutatio. Hac de causa, summus praecisio anni saepe requiret operationem finalem stridor vel honing post curatio caloris.
5. Pistoris Machining: Subtilitas formans ad summus temperatus Operating Environments
Pistoris sunt criticae partes reciprocae in machinationibus combustionibus internis, compressors, et alia potentia systemata.
Sub caliditas agunt, princeps pressura, alterna mechanica onerat, et continua illapsum contactum, machining opus est arte coniunctum scelerisque expansionem, lubriciae, signare, et lassitudine perficiendi.
Pistoris machinae ab aluminio admixtionum plerumque fabricantur propter densitatem humilem et favorabilem scelerisque conductivity, licet specialioribus applicationibus uti aliis materiis.
Secus autem conventional componentibus cylindricis, piston raro machined ut simplex recta columpna.
Eius lacinia, corona, anulus tractus, pin foretur, et cavitates internae omnes requiruntur diversae functionis.
Media provocatio est geometriam designatam satis accurate exprimere quod piston consequitur alvi cursus debitam et distributionem oneris sub temperamento operante actuali., quam modo satisfaciunt locus temperatus dimensionibus.

Main Machining Requirements for Pistons
| Necessitas | Engineering Significance |
| Diam lacinia ac profile | Moderatur cursus alvi inter piston et columpnam |
| lacinia rotunditatem | Contactum uniformis promovet et loading reducit locales |
| Pin-bore accurate | Ensures bene piston-pin apta et onus transferre |
| Pin-bori loco | Continet necessitudinem geometricam inter anconam et connexionem |
| Annulus dimensionis anulus | Imperium piston-anulum subsellia et obsignando |
| Sulcus positionis et parallelismus | Prohibet inaequale anulum loading et difficultates obsignando |
| corona geometriae | influit itaq;, scelerisque loading, ac materia distribution |
| AGRESSUS | accidit friction, lubriciae, et vestium |
Piston alam magni momenti est quod eius operativa geometria afficitur expansione et deformatione mechanica scelerisque.
A figura quae leviter apparet non-cylindrica ad locus temperatus potest esse voluntarium, permittens piston accedere ad desideravit cursus figura cum calefaciendo.
Typical Piston Machining Processus
Repraesentativum machining iter est:
Iactis vel fictis → Aspera conversio → machining interna → acus boream machining → anulus rimam machining → lacinia profiling → consummatio → inspectio
Consequentia pendent consilio piston, materia, productio volumen, ac necessitudinem inter piston features.
Machinatio aspera imprimis ad geometriam fundamentalem constituere et materiam detrahere, dum operationes perficientes responsales sunt ad producendum profile functionem et stricta tolerantiae geometricae.
Nam summus volubilis productio, apparatum CNC dedicatum et positae automated saepe ponebant dimensiones constantes a parte ad partem.
Piston Skirt Profile Machining
Una maxime technice operationes postulans est machining oram profile.
Fimbriam potest incorporare diligenter:
- Ferocactus profiles
- Cam profiles
- Tapers
- Locus subsidio
- Mitte latus geometriae
Hae notae compensant pro varia expansione et mechanica collectione scelerisque a diversis regionibus piston in operatione experti.
Igitur, piston machining non est simpliciter materia producendi nominalem diametrum. Processus debet referre a eget tres dimensionis profile ".
Systemata CNC moderna uti possunt coordinata continenter profiling et compensatio instrumentorum ad consequendam geometriam inquisitam, dum subtilitas mensurae ratio cognoscere ipsam profile contra consilium exemplar.
Subtilitas Machining de Pin Bore
Piston clavus portavit aliud pluma critica quia onus inter piston et baculum connectens transfert.
Qualis pendent:
Diameter + rotunditas + cylindricium + positione + Gratia diei et noctis
Positio falsa clavum perforatum motum pistonium afficere potest ac additional onerationis in virga connectens et crankshaft systema introducere.
Secundum ad piston design, bore potest machinari ex praecisione taediosum, sequitur honing vel alia operatione finis-finiens.
Ring-Groove Machining
Anulus striatus accurate latitudinem ponere debet, profundum, positione, et parallelismus ut anulos anulos movere possit et proprie signare.
Sulcus pauperis geometriae ducere potest to:
- Insufficiens cione
- Nimia oleum consummatio
- Anulus haerens
- Auxit ictu-by
- Acceleratus lapsum
Processus finitivus sulcus ergo exigit strictam potestatem instrumenti geometriae et mercedis dimensivarum, praesertim cum ad alta volumina productio aluminium machinatio admixta.
6. Coniuncta Dii Machining: Deformatio Imperii ad Minimum Rigiditatis Components
Virgae colligantes piston ad crankshaft ac transmittunt alternas copias in motu reciproco generatas.
Magni onera cyclica sustinere debent, impulsum, inclinatio, et lassitudine, manens leve satis magna reciproco massa.
Maxime conventional virgae connectens producuntur ex fictum chalybe, quamvis aluminium et alia mixtura specialia adhibita in applicationibus specificis.
Ex machining perspective, virgas connectens provocant, quod structurae eorum elongatae et variae sectionem transversalem dant eis relative humilem loci rigorem.
Ut, clamping vi, sectione vi, et RELICTUM accentus potest omnia deformatio, difficilis ad accurate gerebat distantiam mediamque geometriam.
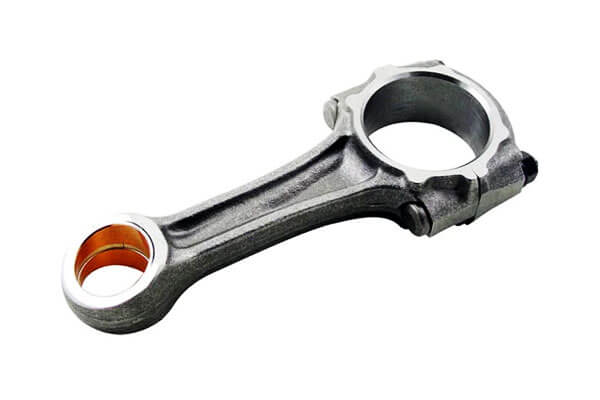
Typical Connecting-Rod Machining Processus
Communis processus iter sit:
Curatio fictis → caloris curatio → Datus machining → Aspera externa machinatio → Capiens machining → Cap separatio → Semi-finiens → Subtilitas taediosum / Honing → finalis inspectionis
Sequentia variat secundum consilium connectens et technologiam adhibitam sive machinis conventionalis sive fracturae scissae..
Aspera machining constituit firmum referat superficies et maiorem aufert machining cibaria.
Subtilitas odiosis et emulationis adhibentur ad finales dimensiones portandas et ad accurationem geometricam.
Portavit Machining et Consummatione
Magnus finis et parvus bores plerumque machinantur per ordinem asperum taediosum, semi-finiens, et subtilitate consummationis.
Boring accurate constituit formam et formam geometricam, dum honectio potest adhuc amplio rotunditatem, cylindricium, et superficies habet ubi requiratur.
Nam magnus finis conventus, necessitudo inter virga et pileum est maxime momenti.
Post pileum separatur et convenerunt, perfecti boream geometriam et noctis designatam tenere debet.
Fractura-Split coniungens Rods
Fracta-discissio late pro congruis summus voluminis connectens-rodam designatur.
Instead of producendi conventionales machined superficies coitu inter virgam et cap, per imperium praefinitum regionis fractura initiatur.
Facies fractura irregularis inde consequitur interfaces coeundi singularem praebet, adiuvans pileum et virga reditum ad pristinum statum relativum in ecclesia.
Aditus offerre:
- Accurate cap-ut-virga location
- Reducitur motus relativus
- De quibusdam operationibus conventional machinatione eliminatio
- Summus volubilis productio efficientis
- Congruunt conventus positioning cum rite gubernantur
Tamen, fractura digeris requirit diligenter materiae proprietatibus, incisura geometriae, fractum mores, et processus parametri. Non convenit omni materia vel consilio.
Core principium coniungendi-Rod Machining
Provocatio fundamentalis accuratam spatialem relationem inter magnos finis et parvos terminos taedebit conservare est, dum deformatio relative gracilis componentis prohibet..
Hoc facit iunctis virga machining classic exemplum humili rigoris subtilitas fabricandis. Apparatus accurate solus praestare non potest exitum finalem.
Processus eodem tempore moderari debet lectio, fixture loading, sectione vi, materia remotionem, calor, ferebat consummationem, et inspectionem.
Summus in volumine eget productio, processus efficacissimus ergo componit rigidam et iterabilem fixturem cum parametris machinis moderatis, automated mensurae, et, ubi oportet, fractura-scinditur technology.
7. Comparatio Sex Partum Typical Machining
Etsi sagittis, manicas, housings, Gears, pistons, et connexione baculi valde diversae geometricae, eorum processus consilio logice comparari potest systematice.
| Pars Type | Prima Machining provocare | Features critica | Processus Communis | Maior Imperium Point |
| Shaft | Accuratio gyrationis et concentricitas | Journals, humeros, relatorum, keyways | Conversio, molitus, spline machining | Coaxiality et runout |
| Manica | Pertundere accurationem et deformationem | Bore, OF', finis facie | EXERCITATIO, odiosus, reaming, honectio | Bore-ad-OD necessitudinem |
| habitationem | Datum et foramen accurationis | Adscendens facies, bores, foro | MILLING, odiosus, EXERCITATIO, molitus | Positionem et accurationem geometricam |
| Apparatus | Dens geometriae et caloris curatio pravitatis | Dens profile, prendo, pice, pepigor | Hobbing, ecfingens, tondenti, honectio, molitus | Ac runout calces accurate |
| Piston | Eget profile et scelerisque geometriae | Skirt, pin bore, anulus tractus | Conversio, odiosus, sulcus machining | Profile ac situm accurate |
| Connectens virga | Humilis rigor et deformatio | Parvus-finem / foretur magnus-finem | MILLING, odiosus, honectio, fractura fissile | Pertulit Gratia diei et noctis spatium centrum |
In mensa ostendit magni momenti exemplum: machining methodus sequi debet functionem geometriam partis.
Nulla universaliter superior processus machinor.
Conversus est specimen superficiebus gyratoriis, odiosis est essentialis diametri internae praecisio, milling dominatur universa superficiebus prismaticis, stridor praebet alta cura post æstus curatio, et formans vel fractura-substructio processus machining requisita reducere potest ad congruum summus volumen componentium.
8. Conclusio
Partes repraesentativae sex types-sagittae, manicas, housings, Gears, pistons, et connectens virgas-provide utilem crucem-sectionem mechanica machining usu.
Quamvis differences, eadem principia iterum atque iterum apparent:
Recta datorum delectu → Processus logici sequencing → Apta machinatio methodi → Deformatio efficax moderatio → Certus inspectio
Hoc est fundamentum reale machinæ processum design.
Objectum simpliciter non est materiam removere quam celerrime.
Machinandi processus prospere blank transformare debet in componentia, quae occurrit dimensiva eius, geometrica, functionis, metallic, superficies, et oeconomicos constanter.
Nam fabrum, processus planners, et manufacturers, intellegentia haec sex genera typicam partem praebet plus quam indicem machinandi modos.
Artificium practicum praebet pro componentibus insuetis examinandis et eligendo processum itineris ex parte structurae, eget elit, materiam mores, accurate, et productio volumine.
FAQs
Quae pars machinae difficillima est inter haec sex genera?
Dependet ex subtilitate gradus, sed plerumque anni et pistores praestantissimum processum complexionem exhibere.
Anni specialioribus dens profile machining et stricta tolerantiae geometricae, dum pistores accuratam potestatem complexi curvarum perfidiarum et plures datorum translationes exigunt.
Quod processus calces dens qualis tradit summa cura?
Calces stridor summum dentem profile accurate producit et est processus mensurae ad praecisionem gradus induratus anni.
Depravationem ab curatione caloris corrigere potest et summas AGMA vel DIN gradus accurationis consequi.
Cur datur lectio tam critica in machinis habitationi?
Housings plures habent systemata inter se foraminis inter se et coeuntes facies. Omnes positionales tolerances ACERVUS a primario datum.
Pauper datus lectio gignit cumulativum noctis errorem, qui protinus abducit conventum idoneum et apparatus effectus.
Quid prodest fractura scindendi virgas connectens??
Fractura illas gignit perfecte pares, form-densis interface inter virga et cap.
Hoc melius conventus accuracy, machining admissura superficies auferendum, reduces partes comitem, auget magnum finem structurae integritas.
Quid est finis vexillum ad portantes manicas bores??
Praecisiones portantes bores finiuntur honing, quod optimum rotunditatem, imperium superficiem textura, et consistent magnitudine.
Nam summa diligentia applicationes, peperit stridor vel superfiniens potest certa.

