
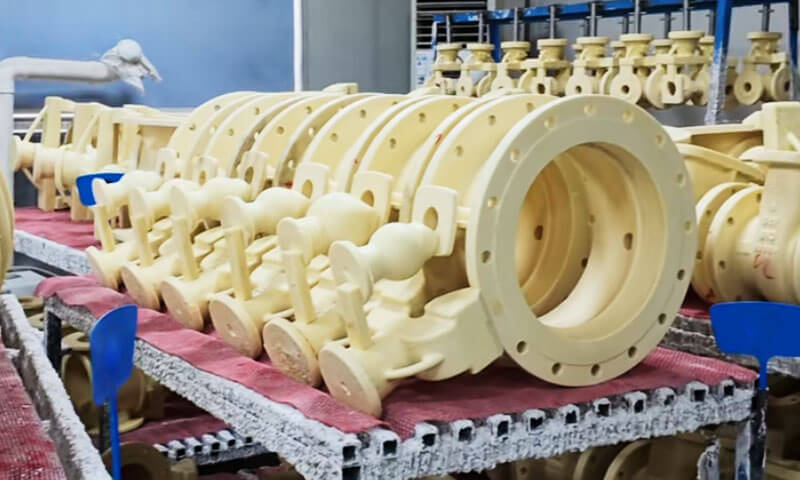
Ішінде Инвестициялық құю дүкен, балауыз тек тұтынылатын зат емес. Ол өлшемдік дәлдіктің негізі болып табылады, Бетті аяқтау, өнім беру.
Мен ыстық шеберханада төмен температурадағы балауыз үлгісінің құлағанын көрдім, және мен орташа температурадағы балауыз үлгісінің мыңдаған дәл бөлшектерді әрең бас тартумен жеткізетінін көрдім.
Айырмашылық маркетинг емес. Ол химия, Процесті басқару, және қандай жұмыс үшін қандай құралды қолдану керектігін білу.
«Төмен температурадағы балауыз» және «орта температурадағы балауыз» терминдері ескі цех атаулары болып табылады..
Қатаң айтқанда, олар сілтеме жасайды Үлгі материалдары термиялық тұрақтылық және балқу температурасы бойынша жіктеледі.
Бүгін, отбасына балауыз негізіндегі кіреді, канифоль негізіндегі, пластикке негізделген, суда еритін, және толтырылған үлгі материалдары, плюс жаңа қоспалар шығаратын балауыздар.
Бірақ төмен температуралы және орташа температурадағы балауыз арасындағы ескі бөлу құю қабатындағы ең практикалық айырмашылықтардың бірі болып қала береді..
Бұл мақала технологиялық инженердің көзқарасы бойынша бұл айырмашылықты түсіндіреді, негізгі деректерді сақтайды, және олардың арасында таңдау үшін нақты негіз береді.
1. Үлгі материалдарын қалай жіктейміз?
Инвестициялық құюда, үлгі материалдары әдетте екі әдіс арқылы жіктеледі: термиялық тұрақтылық және балқу температурасы, немесе негізгі материалдың құрамы.
Термиялық тұрақтылық және балқу температурасы бойынша классификация үлгі материалдарын төмен, Орташа, және жоғары температура категориялары.
Төмен температуралы материалдардың балқу нүктелері әдетте 70°C-тан төмен болады, орташа температурадағы материалдар 70–100°C аралығында болады, ал жоғары температуралы материалдардың балқу нүктелері 100°С-тан жоғары.
Бұл құю инженерлері төмен температуралы және орташа температурадағы балауызды талқылағанда жиі қолданылатын жіктеу..
Негізгі материалдың құрамы бойынша классификацияға балауыз негізіндегі кіреді, канифоль негізіндегі, пластикке негізделген, суда еритін, және толтырылған үлгі материалдары.
Заманауи инвестициялық құю сонымен қатар аддитивті өндіріске арналған жылдам прототиптік материалдарды пайдаланады.
Техникалық сілтемелер бұл санаттарды басқаша топтастыруы мүмкін, Негізгі принцип материалдарды негізгі құрамдас бөліктеріне және өңдеу сипаттамаларына сәйкес ажырату болып табылады.
Осы мақала үшін, бірінші классификацияға тоқталамыз: төмен температуралы және орташа температурадағы балауыз, контекст үшін айтылған жоғары температуралы балауызбен.
| Сыныптау | Әдеттегі балқу нүктесі | Жылу тұрақтылығы (Анықтама) | Әдеттегі Shell жүйесінің үйлесімділігі | Қалыптаудың типтік әдісі | Қытық ету |
| Төмен температура үлгі материал | 70°C төмен | Салыстырмалы түрде төмен (шамамен 30°C) | Натрий силикаты | Паста қалыптастыру, қолмен немесе қарапайым қалыптау әдістері | Жалпы жоғары |
| Орташа температура үлгі материал | 70-100 ° C | Жақсырақ (шамамен 35°C) | Silica Sol | Балауызды инъекциялық машина арқылы сұйық күйдегі инъекция | Жалпы жақсы |
| Жоғары температуралы үлгі материал | 100°C жоғары | Жалпы жоғары | Кремний диоксиді немесе арнайы қабық жүйелері | Мамандандырылған қалыптау және жою процестері | Жалпы шектеулі; тұжырымға тәуелді |
Ескерту: Термиялық тұрақтылық үшін температура мәндері дәстүрлі анықтамалық сандар болып табылады, әмбебап жұмыс шектеулері емес.
Нақты өнімділік материалды құрастыруға және процестің шарттарына байланысты. Қабықтың үйлесімділігі мен қайта пайдалануға жарамдылығы арнайы материал мен өндіріс жүйесі үшін де тексерілуі керек.
Дәстүрлі инвестициялық құюда, Төмен температуралы үлгі материалдары жиі натрий силикат қабық жүйелерімен бірге пайдаланылады., ал орташа температуралы материалдар әдетте кремний-зол қабықтарымен жұптастырылған.
Бұл пайдалы бастау нүктесі, бірақ соңғы таңдау үлгі геометриясын есепке алуы керек, өлшемдік талаптар, қабық қасиеттері, және дефифицирлеу жағдайлары.
3. Инвестициялық құюдағы төмен температуралы балауыз
Құрамы және негізгі қасиеттері
Төмен температуралы үлгі материалдарының әдетте балқу нүктелері 70°C-тан төмен болады.
Кейбір инвестициялық кастинг операцияларында қолданылатын дәстүрлі мысал мыналардан тұрады 50% парафинді балауыз және 50% стеарин қышқылы.
Бұл тұжырым әдеттегі төмен температуралы материалдардың сипаттамаларын көрсетеді, нақты өнеркәсіптік құрамдар өндіруші мен қолданбаға байланысты өзгереді.
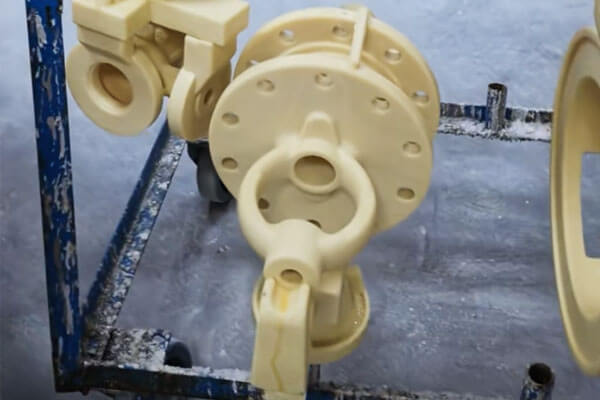
Негізгі сипаттамаларға мыналар жатады:
- Салыстырмалы түрде төмен беріктік және деформацияға төзімділігі шектеулі.
- Төмен термиялық тұрақтылық, дәстүрлі сипаттамаларда репрезентативті температура деңгейі ретінде шамамен 30°C көрсетілген.
- Салыстырмалы түрде жоғары шөгу және бөлме температурасының өзгеруіне үлкен өлшемдік сезімталдық.
- Дәстүрлі өңдеу жағдайында салыстырмалы түрде өрескел өрнек беті.
- Қарапайым дайындық және салыстырмалы түрде төмен материал құны.
- Жинау кезінде қалпына келтіру және қайта пайдалану үшін жақсы әлеует, сүзу, және сапаны бақылау процедуралары дұрыс басқарылады.
Келтірілген 30°C мәнін термиялық тұрақтылықтың дәстүрлі анықтамасы ретінде түсіну керек, әмбебап максималды қызмет көрсету температурасы ретінде емес.
Нақты деформация формулаға байланысты әртүрлі температурада басталуы мүмкін, үлгі геометриясы, тиеу, және экспозиция уақыты.
Үлгілерді өндіру процесі
Дәстүрлі төмен температуралы материалдар көбінесе паста тәрізді немесе жартылай қатты күйде дайындалады және салыстырмалы түрде қарапайым жабдықты немесе қолмен өңдеу әдістерін қолдана отырып қалыптасады..
Дайындау және өндіру жүйесіне байланысты, үлгілерді қалыптарға басуға болады, арнайы құралдар арқылы қалыптасады, немесе басқа төмен температурада қалыптау әдістерін қолдану арқылы өндіріледі.
Орташа температурадағы айдау жүйелерімен салыстырғанда, дәстүрлі төмен температуралық процестер азырақ күрделі жабдықты қажет етуі мүмкін.
Бұл бастапқы инвестицияны азайтып, оларды салыстырмалы түрде қарапайым үлгі геометриялары мен шығындарға сезімтал өндіріс талаптары бар құю зауыттары үшін практикалық етеді.
Дегенмен, осы материалдардың төменгі беріктігі мен термиялық тұрақтылығы шектеулер тудырады.
Жіңішке бөлімдер, ұзақ уақыт бойы қолдау көрсетілмейтін мүмкіндіктер, және күрделі бөлшектер үлгіні өңдеу және құрастыру кезінде деформацияға көбірек бейім болуы мүмкін.
Үлгілерде сәйкес емес сақтау температуралары немесе жылы орталарға ұзақ әсер ету кезінде өлшемдік өзгерістер орын алуы мүмкін..
Құю цехының инженері үшін, бұл үлгі дизайнын білдіреді, сақтау шарттары, және өңдеу процедуралары материалдың шектеулерін өтеуі керек.
Shell жүйелерімен және палаусыздандырумен үйлесімділік
Төмен температуралы үлгі материалдары әдетте су шынысымен бірге қолданылған, немесе натрий силикаты, байланысқан қабық жүйелері.
Су шыныдан жасалған қабық жүйелері салыстырмалы түрде төмен құны және өндірістің қарапайым талаптары болғандықтан тартымды. Төмен температуралы үлгілер үлгіні құрастыру және қабық жасау процесі дұрыс сәйкестенген кезде осы жүйелермен үйлесімді болуы мүмкін..
Балауызды тазарту ыстық сумен немесе басқа қолайлы әдістермен жүргізілуі мүмкін, өрнек материалына және қабық жүйесіне байланысты. Нақты процедура қабықтың беріктігін ескеруі керек, үлгі көлемі, Жылу кеңеюі, және үлгіні жою кезінде крекинг қаупі.
Қай жерде сәтсіздікке ұшырайды
Әлсіздігі - термиялық тұрақтылық. Шамамен 30° ° Жылу тұрақтылығы, төмен температуралы балауыз үлгісі жылы тексеру бөлмесінде жұмсартуы немесе бұрмалауы мүмкін, тасымалдау кезінде, немесе кондиционері жоқ шеберханада. Шөгу үлкен, сондықтан өлшемдік консистенция нашар. Бетінің кедір-бұдырлығы дөрекі, бұл құюдың соңғы аяқталуын шектейді. Жіңішке қанаттар мен өткір жиектерді ұстау қиын.
Тәжірибеден: шеберханадағы температура реттелмесе, төмен температуралы балауыз жазда сізді жазалайды. Үлгінің бұрмалануын көресіз, өлшемді ауытқу, және одан да жоғары сынықтар. Бұл балауыздың кінәсі емес. Бұл процесс ортасы.
4. Инвестициялық құюдағы орташа температурадағы балауыз
Құрамы және негізгі қасиеттері
Орташа температурадағы үлгі материалдарының әдетте балқу нүктелері 70°C және 100°C аралығында болады.. Жалпы түрлерге канифоль негізіндегі материалдар және толтырылған үлгі материалдары жатады.
Дәстүрлі төмен температуралы құрамдармен салыстырғанда, орташа температурадағы материалдар әдетте жоғары беріктік береді, жақсырақ термиялық тұрақтылық, төменгі жиырылу, және өлшемдік сәйкестік жақсарды.

Олардың типтік сипаттамалары мыналарды қамтиды:
- Жоғары механикалық беріктік және үлгі деформациясына жақсы қарсылық.
- Жақсартылған термиялық тұрақтылық, шамамен 35°C дәстүрлі сипаттамаларда репрезентативті анықтамалық деңгей ретінде келтірілген.
- Төменгі шөгу және жақсы өлшемдік тұрақтылық.
- Қолайлы жағдайларда өңделген кезде өрнектің беті жақсырақ аяқталады.
- Күрделі қалыптардың жақсы қайталануы.
- Сұйық күйдегі бүркумен және автоматтандырылған үлгіні өндірумен үйлесімділік.
Төмен температуралы материалдарға арналған 30°C көрсеткішіндегідей, келтірілген 35°C мәні әмбебап материал рейтингі емес, дәстүрлі анықтама болып табылады. Нақты қолдануға болатын температура диапазоны формулаға байланысты, мінез-құлықты жұмсарту, жүктеу шарттары, және талап етілетін өлшем дәлдігі.
Инъекциялық қалыптау және үлгінің дәлдігі
Орташа температурадағы материалдар әдетте балауыз бүрку машиналары арқылы өңделеді. Материал тиісті өңдеу күйіне дейін қызады, дәлме-дәл қалыпқа енгізеді, және үлгіні алып тастамас бұрын жеткілікті суытыңыз.
Бұл процесс қайталанатын өндірісті қолдайды және құю күрделі геометрияны қажет еткенде ерекше құнды, тұрақты қабырға қалыңдығы, жұқа бет бөлшектері, немесе дәл өлшемді басқару.
Өндіріс инженерінің көзқарасы бойынша, орташа температуралы материалдардың негізгі артықшылықтарының бірі үлгіні өңдеу және құрастыру кезінде барабар беріктікті сақтай отырып, қалып геометриясын жаңғырту қабілеті болып табылады..
Дегенмен, жақсы үлгі дәлдігін тек материалға жатқызуға болмайды. Инъекция қысымы, материал температурасы, температура, Салқындату уақыты, қақпаның дизайны, және үлгіні жою техникасы түпкілікті нәтижеге әсер етеді. Процестің дұрыс емес параметрлері әлі де шөгуінің өзгеруіне әкелуі мүмкін, нақтылау, Беттік ақаулар, немесе өлшемдік сәйкессіздік.
Silica-Sol Shell жүйелерімен үйлесімділік
Орташа температурадағы үлгі материалдары кремний диоксидімен байланыстырылған керамикалық қабық жүйелерімен жиі пайдаланылады. Silica-sol shells are widely applied when castings require good surface finish, өлшемді дәлдік, and reliable shell properties.
The pattern material and shell system must be compatible throughout the production cycle. Қабық құрылысы кезінде, the pattern must maintain its shape while the ceramic slurry is applied and the shell dries. During dewaxing, the pattern must be removed without causing excessive stress or cracking in the ceramic shell.
Depending on the material formulation and foundry equipment, dewaxing may use hot water, бу, or microwave-based systems. Not every medium-temperature formulation is suitable for every removal method, so the process must follow the material supplier’s recommendations and the foundry’s validated operating parameters.
Шығын жағы
Medium-temp wax is more expensive than low-temp wax. Үлгі материалының өзі қымбатырақ, балауыз инжекторы күрделі инвестицияны қажет етеді, және процесті басқару талап етілуде. Бірақ кірістілік жоғары болғандықтан жалпы құнының суреті жиі жақсырақ болады, төменгі сынықтар, және төменгі ағындағы проблемалар аз.
Мен жобалардың төмен температурадан орташа температурадағы балауызға ауысатынын және үлгіге қатысты сынықтарды жартысынан астамға азайтатынын көрдім.. Балауыз құны көтерілді; жалпы құны төмендеді.
4. Жоғары температуралы балауыз: Мәтінмәнге арналған қысқаша ескерту
Жоғары температурадағы балауыздың жоғарыда балқу температурасы бар 100° °. Негізгі тұқымдастар канифоль-пластик, пластмасса, және тұз негізіндегі үлгі материалдары. Олар жоғары күш береді, жақсы термиялық тұрақтылық, және төмен шөгу, бірақ өндіріс процесі күрделі, материалды әдетте қайта пайдалануға болмайды, және палаусыздандыру жарқылмен жағуды қажет етеді, суару, немесе органикалық еріткіштер. Құны жоғары.
Суда еритін үлгі материалдары және 3D басып шығару үлгілері де іс жүзінде осы кең жоғары температура санатына жатады.. Бір классикалық оқулық жазбасы маңызды: жоғары температуралы үлгі материалдары үлкен термиялық кеңеюге ие, және палаусыздандыру кезінде қабықтың күші жеткіліксіз болғандықтан жарылуы мүмкін. Бұл нағыз тәуекел, теориялық емес.
Көптеген ірі тот баспайтын болаттан жасалған құймалар үшін, орташа температурадағы балауыз - бұл сапаның практикалық эталоны. Жоғары температуралы балауыз ерекше жағдайларға арналған.
5. Төмен температураға қарсы. Орташа температурадағы балауыз: Негізгі айырмашылықтар
Екі санаттың арасындағы түбегейлі айырмашылық олардың балқу температурасы ғана емес.
Бұл олардың механикалық және жылулық қасиеттері үлгі өндірісіне және кейінгі инвестициялық құю процесіне әсер ету тәсілі.
Жанама салыстыру
| Салыстыру критерийі | Төмен температуралы үлгі материалы | Орташа температурадағы үлгі материалы |
| Әдеттегі балқу температурасының диапазоны | 70°C төмен | 70-100 ° C |
| Өкілдік дәстүрлі тұжырым | 50% парафинді балауыз + 50% стеарин қышқылы | Канифоль негізіндегі немесе толтырылған құрамдар |
| Күш | Салыстырмалы түрде төмен | Жалпы жоғарырақ |
| Жылу тұрақтылығы | Түсіру; дәстүрлі сипаттамаларда келтірілген шамамен 30°C | Жақсырақ; дәстүрлі сипаттамаларда келтірілген шамамен 35°C |
| Кішірейту | Салыстырмалы түрде жоғары | Салыстырмалы түрде төмен |
| Өлшемді тұрақтылық | Қоршаған орта температурасына көбірек сезімтал | Жалпы тұрақтырақ |
| Бетті аяқтау | Дәстүрлі процестерде салыстырмалы түрде өрескел | Басқарылатын инъекция арқылы жақсырақ өңдеуге қол жеткізуге болады |
| Үлгі өндірісі | Қарапайым қалыптау немесе престеу әдістерін қолдана алады | Әдетте басқарылатын бүркуді қолданады |
Құрал-жабдықтарға қойылатын талаптар |
Көбінесе салыстырмалы түрде қарапайым | Әдетте инъекциялық жабдықты және процесті қатаң бақылауды қажет етеді |
| Материалды қалпына келтіру | Көбінесе үнемді және практикалық | Мүмкін, бірақ формулаға және қалпына келтіруді бақылауға байланысты |
| Салыстырмалы құны | Жалпы түсуі | Жалпы жоғарырақ |
| Жалпы қабық жүйесі | Су әйнегімен байланыстырылған қабық | Кремний диоксидімен байланысқан қабық |
| Типтік қолданба екпіні | Құныға сезімтал және салыстырмалы түрде қарапайым құймалар | Күрделі ерекшеліктері немесе қатаң рұқсаттары бар дәл құймалар |
Бұл жалпы тенденциялар, абсолютті ережелер емес. Қазіргі заманғы құрамдар айтарлықтай ерекшеленуі мүмкін, және материалды таңдау өлшенген қасиеттерге негізделуі керек, жеткізуші деректері, және тек санат атауынан гөрі өндірістік сынақтар.
Күш пен деформацияға төзімділік
Үлгі күші балауыз жинағының өңдеуге төтеп бере алатындығына әсер етеді, сүйинг, қабық құрылысы, және өндіріс кезеңдері арасында оның жоспарланған геометриясын жоғалтпай тасымалдау.
Төмен температуралы материалдар салыстырмалы түрде төмен беріктікке ие, өте жұқа қабырғалар, ұзақ болжамдар, және қолдау көрсетілмейтін мәліметтер мұқият өңдеуді қажет етеді.
Орташа температурадағы материалдар әдетте деформацияға жақсы қарсылықты қамтамасыз етеді, оларды күрделі үлгілерге және қайталанатын өндіріске қолайлырақ етеді.
Дегенмен, күшті үлгі автоматты түрде жақсы үлгі емес.
Шамадан тыс қаттылық, жарамсыз жиырылу әрекеті, немесе нашар матрицаны шығару басқа өндіріс мәселелерін тудыруы мүмкін. Материалдың толық тұжырымы үлгі дизайнына сәйкес келуі керек.
Термиялық тұрақтылық және өлшем консистенциясы
Инвестициялық құю үлгілері сақтау кезінде температураның өзгеруіне ұшырауы мүмкін, жиналыс, қабық құрылысы, және өңдеу.
Үлгі материалы температураға сезімтал болса, өлшемдік өзгерістер дайын құюға әсер етуі мүмкін.
Төмен температуралы материалдар әдетте қоршаған орта жағдайларына жоғары сезімталдық көрсетеді.
Орташа температурадағы материалдар жақсы өлшемдік тұрақтылықты қамтамасыз етеді, бірақ олардың нақты өнімділігі әлі де тұжырымға байланысты, сақтау шарттары, және технологиялық бақылау.
Тығыз өлшемді рұқсаты бар компоненттер үшін, өлшемдік тұрақтылықты тек балқу нүктесінің жіктелуінен емес, үлгіні өлшеу және процестің мүмкіндіктерін зерттеу арқылы бағалау керек.
Беттік әрлеу және егжей-тегжейлі репликация
Өрнек бетінің сапасы керамикалық қабықтың бетінің сапасына әсер ететін факторлардың бірі болып табылады және, сайып келгенде, кастинг.
Бақыланатын инъекция арқылы өңделген орташа температурадағы материалдар штамптың ұсақ бөлшектерін шығарып, салыстырмалы түрде тегіс өрнек бетіне қол жеткізе алады..
Бұл күрделі контурлары бар тот баспайтын болаттан жасалған құймалар үшін өте маңызды, функционалдық беттер, және механикалық өңдеуге шектеулі рұқсаттар.
Төмен температуралы материалдар әлі де көптеген қолданбалар үшін қанағаттанарлық үлгілер жасай алады, бірақ дәстүрлі қалыптау әдістері мен тұрақты емес үлгі геометриясы ұсақ бөлшектердің қол жеткізілетін консистенциясын шектеуі мүмкін.
Құюдың соңғы беті бүкіл технологиялық тізбекке байланысты екенін мойындау да маңызды, оның ішінде өлі күйі, суспензия дайындау, отқа төзімді бөлшектердің мөлшері, қабықты кептіру, оқ атқан, құю, және құюдан кейінгі тазалау.
6. Балауызды таңдау инвестиция құю сапасына қалай әсер етеді
Үлгі материалын таңдау - бүкіл өндіріс процесінде салдары бар жоғары ағымдық шешім.
Жарамсыз құрам ақауларды арттыруы мүмкін, өнімді азайту, және қосымша өңдеу немесе әрлеу жұмыстарын жасау.
Үлгі шөгу және құю өлшемдері
Үлгінің кішіреюі матрицадан үлгіге және ақырында құюға тасымалданатын өлшемдерге әсер етеді.
Төмен температуралы материалдар әдетте жоғары шөгу мен температураның өзгеруіне жоғары сезімталдықты көрсетеді, сондықтан олардың өлшемдік әрекетін мұқият бақылау керек.
Орташа температурадағы материалдар әдетте аз шөгуді және жақсы өлшемдік тұрақтылықты қамтамасыз етеді.
Дегенмен, құю зауыттары әлі де қалып өлшемдерін есепке алуы керек, үлгінің қысқаруы, қабық әрекеті, қорытпаның қатаюының шөгуі, және одан кейінгі термиялық өңдеу немесе өңдеу.
Практикалық ұсыныс: Дәл компоненттер үшін, өлшенген өндіріс деректерін пайдалана отырып, өлшемдік өтемақы орнату. Толық процесті тексермей, жалпы шөгу мүмкіндігіне сенбеңіз.
Үлгі деформациясы және қабықтың жарылуы
Өңдеу немесе қабықшаны құру кезінде деформацияланатын үлгі өлшемдік қателер мен сәйкес келмейтін қабық қалыңдығын тудыруы мүмкін..
During dewaxing, өрнек материалының термиялық кеңеюі және жою сипаттамалары керамикалық қабықшаға түсетін кернеулерге де әсер етуі мүмкін..
Қарым-қатынас жоғары балқитын материал әрқашан қабықтың үлкен немесе төмен кернеуін тудыруы ғана емес.
Үлгіні кеңейту, жұмсарту, дренаж, қабықтың күші, қыздыру жылдамдығы, және дефифицирлеу әдісінің барлығы рөл атқарады.
Тәуекелді азайту үшін, құю зауыттары болуы керек:
- Үлгіні сақтау температурасын және өңдеу процедураларын бақылау.
- Жіңішке немесе қолдау көрсетілмейтін үлгі мүмкіндіктеріне қажетсіз жүктеуден аулақ болыңыз.
- Қабық кептіруді оңтайландырыңыз және палаусыздандыру алдында қабықтың жеткілікті беріктігін қамтамасыз етіңіз.
- Дефифицирлеу температурасын растаңыз, қысым, және таңдалған материал үшін қыздыру жылдамдығы.
- Құю алдында қабықшаларды жарықтар мен басқа ақаулардың бар-жоғын тексеріңіз.
Беттік ақаулар және өңдеуге арналған рұқсаттар
Үлгі бетінің кедір-бұдыры мен ақаулары қабықшаға және құюға берілуі мүмкін.
Орташа температурадағы материалдар өрнектің жақсырақ бетіне қол жеткізуге көмектеседі, бірақ олар зақымдалған өлілердің орнын толтыра алмайды, суспензияны нашар дайындау, немесе қабықтың жеткіліксіз кептіруі.
Бетінің жоғары сапасын талап ететін инвестициялық құймалар үшін, құю зауыты үлгі сапасын басқаруы керек, керамикалық қабық дайындау, және бір интеграцияланған жүйе ретінде құю шарттары.
Өңдеуге арналған рұқсаттар функционалдық талаптарға және технологиялық мүмкіндіктерге сәйкес анықталуы керек, ағынды ақауларды бақылау үшін алмастырғыш ретінде емес.
7. Дүкен туралы практикалық ескертулер
Цехтегі температураны бақылаңыз.
30°C термиялық тұрақтылықтағы төмен температуралы балауыз жазғы ыстыққа сезімтал.
35 ° C температурада орташа температурадағы балауыз жақсырақ, бірақ иммунитетті емес. Кондиционер немесе басқарылатын қойма - бұл сән-салтанат емес; бұл процестің бөлігі болып табылады.
Балауыз жүйелерін араластырмаңыз.
Төмен температуралық және орташа температурадағы балауыздың қалпына келтіру және палаусыздандыру талаптары әртүрлі. Айқас ластану сабындауды тудырады, қосындылар, және қабықтың ақаулары. Оларды бөлек ұстаңыз.
Қалпына келтірілген балауызды мұқият өңдеңіз.
Орташа температурадағы балауызды қалпына келтіру үшін дұрыс тұндыру қажет, сүзу, және қышқылмен өңдеу. Нашар өңделген қалпына келтірілген балауыз үлгі ақауларының жасырын көзі болып табылады.
Балауызды қабықпен сәйкестендіріңіз, сызбаға ғана емес.
Натрий силикат қабығындағы орташа температурадағы балауыз үлгісі сәйкессіздік болып табылады. Кремний диоксиді қабықшасындағы төмен температуралы балауыз үлгісі де сәйкессіздік болып табылады. Балауыз-байланыстырушы жұп жүйе болып табылады.
Сынақ нұсқасымен растау.
Өндіріс жұмысын орындамас бұрын, үлгі үлгісін қалыптастыру, оны өлшеңіз, оны сақтаңыз, оны қабыршақтандырыңыз, және оны құйыңыз. Деректер пікірден асып түседі.
8. Қорытынды
Төмен температуралы және орташа температуралы үлгі материалдары балқу температурасының диапазонында ерекшеленеді, күш, Жылу тұрақтылығы, кішірейту, Бетті аяқтау, және өңдеуге қойылатын талаптар.
Төмен температуралық материалдар, әдетте 70°C төмен, төмен баға ұсынады, салыстырмалы қарапайым өндіріс, және жақсы қалпына келтіру әлеуеті.
Орташа температурадағы материалдар, әдетте 70°C және 100°C аралығында, жоғары күш береді, жақсырақ өлшемдік тұрақтылық, төменгі жиырылу, және қолайлы инъекция шарттарында неғұрлым ұсақ үлгіні қайталау.
Ескі инженер ережесі әлі де сақталады: балауызды қабықпен сәйкестендіріңіз, құюға қойылатын талаптар, және шеберхананың ортасы.
Мұны істе, және балауыз өз жұмысын жасайды. Оны елемеу, және процесті өзгертудің ешбір саны іске қосуды сақтамайды.
ЖҚС
Төмен температура мен орташа температурадағы балауыздың негізгі айырмашылығы неде?
Төмен температурадағы балауыз 70°C төмен ериді және термиялық тұрақтылығы нашар (шамамен 30°C).
Орташа температурадағы балауыз 70–100°C температурада ериді және жақсы термиялық тұрақтылыққа ие. (шамамен 35°C), Жоғары күш, және жұқа беттік репродукция.
Неліктен орташа температурадағы балауыз қымбатырақ??
Үлгі материалы қымбатырақ, балауыз инжекторы күрделі инвестицияны қажет етеді, және процесті басқару талап етілуде. Дегенмен, жоғары кірістілік және төмен сынықтар көбінесе шығындарды өтейді.
Орташа температурадағы балауызды қалпына келтіруге болады?
Иә, бірақ қалпына келтіру дұрыс реттеуді қажет етеді, сүзу, және емдеу. Нашар өңделген қалпына келтірілген балауыз ақауларды тудырады.
Қандай балауыз бетті жақсырақ өңдеуге мүмкіндік береді?
Орташа температурадағы балауыз, әсіресе сұйық инъекциямен, бетті жақсырақ өңдеуге және өрнек бөлшектерін жақсырақ шығаруға мүмкіндік береді.

