
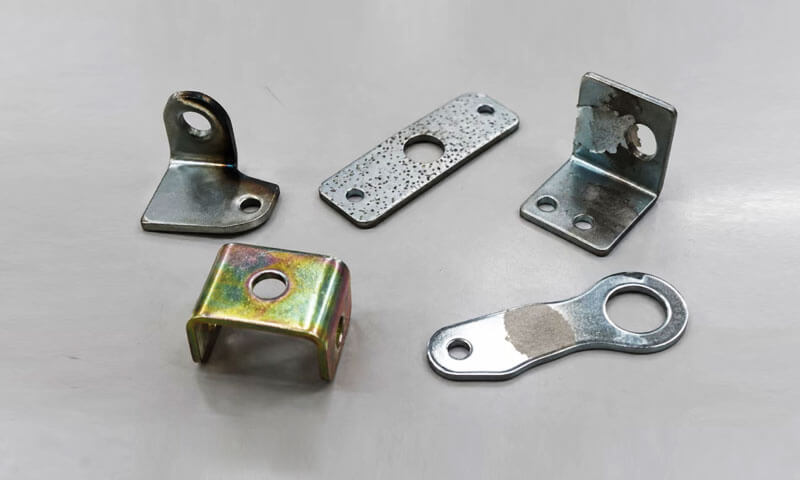
Көп жылдардан кейін электроплицей сызық, Мен бір нәрсені үйрендім: жабу ақауы сирек бір параметрлі мәселе болып табылады.
Пилинг - бұл жай ғана «жаман адгезия» емес. Шұңқыр жай ғана «лас ванна» емес. Жану тек «тым көп ток» емес. Түстердің өзгеруі жай ғана «жаман пассивация» емес.
Әрбір ақау технологиялық тізбектің көрінетін соңы болып табылады. Тізбекті ізін суытпай, кемшілікті қусаң, Сіз оны бір апта бойы түзетіп, келесі айда қайта көресіз.
Сондықтан ақауларды жоюдағы ең маңызды сұрақ «Ақау дегеніміз не?» бірақ «Процестің қай жерінде тізбек үзілді? «
Бұл мақала мен жиі көретін бес ақауды қамтиды: пилинг, шоқы, жанып кету, жалаңаш дақтар, және түс өзгерістері.
Әрқайсысы үшін, Мен сыртқы түрін сипаттаймын, түпкі себептері, ақауларды жою реті, және түзетулер. Неліктен сол ақау қайталанатынын және оны қалай тоқтату керектігін түсіндіремін.
1. Пиллинг
Пиллинг тұндырылған металл жабын субстратқа немесе астындағы жабын қабатына жеткілікті түрде байланыспаған кезде пайда болады..
Типтік белгілерге локализацияланған көпіршіктер жатады, көтерілген шеттер, қабыршақтану, немесе иілуден кейін жабынның үлкен аумақтары ажыратылады, әсер, немесе өңдеу.
Өндірісте, Пиллинг көбінесе қаптау уақытының мәселесі емес, алдын ала өңдеу мәселесі болып табылады. Май болса, оттер, тот, немесе басқа ластаушы заттар бетінде қалады, тұндырылған металл сенімді байланыс құра алмайды.
Қаптау бастапқыда қолайлы болып көрінуі мүмкін, бірақ кейін өңдеу кезінде бөлек болады, жиналыс, термиялық әсер ету, немесе қызмет көрсету.

Электрлік қаптаманың пилингінің жалпы себептері
| Түбірлі себеп | Тетік | Типтік белгілер |
| Аяқталмаған шығару | Май мен май субстрат пен тұндырылған металл арасындағы тығыз байланысқа жол бермейді | Локализацияланған пилинг, жиі ластанған жерлерде |
| Адекватсыз қышқыл жинау немесе белсендіру | Оксидтер, тот, немесе масштаб бетінде қалады | Зақымдалған аймақтарда нашар адгезия |
| Айқас ластану ішінде шаю | Қалдық химиялық заттар немесе ластаушы заттар технологиялық резервуарлар арасында тасымалданады | Тұрақты емес адгезияның бұзылуы |
| Шамадан тыс кешіктіру кейін белсендіру | Белсендірілген бет жабу алдында қайта тотығады немесе ластанады | Қолайлы тазалауға қарамастан пилинг |
| Тотыққан немесе жарамсыз субстрат | Негізгі материалдың бетінің тұрақсыз күйі бар немесе процесспен үйлеспейді | Белгілі бір материалдарда немесе партияларда адгезияның қайталанатын ақаулары |
| Жарлы аралық қабат адгезия | Кезекті тұндырылған қабаттар арасындағы интерфейс әлсіз | Субстратта емес, жабын қабаттары арасындағы бөлу |
Пиллинг ақауларын қалай жоюға болады
Адымдау 1: Майсыздандыру тиімділігін тексеріңіз.
Тазартқыш концентрациясын тексеріңіз, температура, емдеу уақыты, және ластану деңгейі.
Суды бұзу сынағы қолайлы негіздерде қалдық майды анықтауға көмектеседі, ол тексерілген тазалық сынағын алмастырмайды.
Адымдау 2: Тұздау және белсендіру процесін тексеріңіз.
Таңдалған химия негізгі металға шамадан тыс әсер етпей, тиісті оксидті немесе қақты кетіретінін растаңыз..
Шамадан тыс маринадтау да қиындықтар тудыруы мүмкін, оның ішінде кедір-бұдырлау, дақтардың пайда болуы, немесе сезімтал материалдардағы сутегімен байланысты қауіптер.
Адымдау 3: Процесс кезеңдері арасындағы шаюды тексеріңіз.
Нашар шаю тазартқышты тасымалдауы мүмкін, қышқыл, тұздар, немесе ерітілген металдарды кейінгі цистерналарға құйыңыз. Шаю суының сапасын тексеріңіз, толып кету, егу, және апарып тастауды басқару.
Адымдау 4: Төсеу алдында қажетсіз кідірістерді азайтыңыз.
Іске қосу мен қаптау арасындағы бақыланатын ең үлкен тасымалдау уақытын орнатыңыз. Белсендірілген беттерді кептіруден қорғаңыз, ластану, және тотығу.
Адымдау 5: Нақты сәтсіздік интерфейсін анықтаңыз.
Аршылған бетті тексеріңіз және, қажет жерде, субстрат/жабын интерфейсінде немесе жабын қабаттары арасында бөліну орын алғанын анықтау үшін микроскопияны немесе көлденең қиманы талдауды пайдаланыңыз.
Инженердің жазбасы
Мен әрқашан майсыздандырудан және шаюдан бастаймын. Оннан тоғыз рет, пиллинг тазалау мәселесі болып табылады, жабу мәселесі емес. Егер қаптау алдында суды бұзу сынағы сәтсіз болса, тоқтату — бөлікті ваннаға салмаңыз.
2. Шоқы
Шұңқырлар кішкентаймен сипатталады, қапталған бетінде кратер тәрізді ойыстар.
Шұңқырлар саңылауларға ұқсауы мүмкін, және ақаулардың жоғары тығыздығы жабынды дөрекі немесе кеуекті етіп көрсетуі мүмкін.
Маңызды айырмашылық мынада, шұңқыр - бұл ойық ақау, көтерілген бөлшек емес. Көтерілген түйіндер немесе өрескел шөгінділер бөлшектердің ластануын көрсетуі мүмкін, дендритті өсу, немесе басқа тұндыру мәселелері.
Дегенмен, ұсталған бөлшектер де шұңқырлар жасай алады, сондықтан визуалды тексеруді қосымша тексерумен біріктіру керек.
Шұңқырлар субстратта пайда болуы мүмкін, алдын ала емдеу кезінде, немесе жабын ваннасының өзінде.
Дайындамаға жабысатын газ көпіршіктері тағы бір жиі кездесетін себеп болып табылады, әсіресе бөлік геометриясы немесе тірек бағыты көпіршіктердің ұсталып қалуына мүмкіндік бергенде.

Электр жабынының шұңқырларының пайда болуының негізгі себептері
| Себепкер болу | Ол шұңқырларды қалай шығарады | Нені тексеру керек |
| Бар субстрат кемшіліктер | КҮТУГЕ КҮТУ, коррозиялық шұңқырлар, сызаттар, немесе ойықтар қаптаудан кейін көрініп қалады | Кіріс бетінің сапасы және қаптау алдындағы тексеру |
| Адекватсыз тазарту | Майдың қалдығы, коррозияға қарсы өнімдер, немесе басқа ластану біркелкі тұнбаға кедергі келтіреді | Шығару, жинау, белсендіру, және шаю |
| Бөлшектер ластану | Қатты бөлшектер жабынға еніп кетеді немесе жергілікті тұндыруды бұзады | Ваннаны сүзу, сүзгі элементтері, айналым, және резервуардың тазалығы |
Бетіне жабысқан газ көпіршіктері |
Көпіршіктермен жабылған аумақтар жеткіліксіз металл шөгінділерін алады | Бөлшектерді бағдарлау, егу, сулау, және газдың бөлінуі |
| Теңгерімсіз ванна химия | Жұмыс терезесінен тыс химия өрескел немесе тұрақты емес шөгінділердің пайда болуына ықпал етуі мүмкін | Ваннаны талдау және процесс жазбалары |
| Шамадан тыс жергілікті ағымдағы тығыздық | Тұрақсыз тұндыру кедір-бұдыр немесе соған байланысты бет ақауларына ықпал етуі мүмкін | Токтың тығыздығы, геометрия, және электрлік тарату |
Шұңқырларды диагностикалаудың практикалық әдісі
Тәжірибелі әрлеуші инженер әр шұңқырдың жабын ваннасында пайда болғанын бірден болжамайды.
Бірінші қадам - ақаудың қаптау алдында бар-жоғын анықтау.
- Өңдеу алдында субстратты тексеріңіз. Шұңқырлардың бар-жоғын анықтау үшін кіріс бөліктерді және алдын ала өңдеу үлгілерін қарап шығыңыз.
- Қажет болса, кесілген бөліктерді тексеріңіз. Егер жабынды валидацияланған аршу процесі арқылы қауіпсіз алып тастау мүмкін болса, ашық субстратты қалдық шұңқырларға тексеріңіз.
Аршудың өзі субстратқа шабуыл жасауы немесе өзгертуі мүмкін, сондықтан әдіс материалға сәйкес болуы керек. - Check the filtration system. Inspect filter elements, circulation flow, pump condition, tank deposits, and potential sources of particulate contamination.
- Review the defect distribution. Determine whether pits are random, concentrated in recessed areas, associated with particular orientations, or limited to certain batches.
- Evaluate bubble release. Check rack orientation, part drainage, solution movement, and whether recessed features can trap air or hydrogen bubbles.
Шұңқырды қалай болдырмауға болады
- Improve incoming material inspection and surface preparation.
- Maintain filtration and circulation according to the bath supplier’s requirements.
- Remove sludge and accumulated deposits through controlled tank maintenance.
- Use appropriate wetting agents or other approved bath additives when required by the process.
- Optimize rack orientation and agitation to prevent persistent bubble attachment.
- Ваннаның химиялық құрамын және белгіленген бақылау шегінде жұмыс жағдайын бақылаңыз.
Құйма компоненттері үшін, құйманың кеуектілігіне және бетімен байланысқан бос орындарға ерекше назар аудару керек. Электрлік қаптау оның ақауларын сенімді түрде жоюдың орнына астыңғы бетті қадағалайды.
Егер субстратта ашық тесіктер немесе терең коррозия шұңқырлары болса, жылтырату, өңдеу, қажет болған жағдайда сіңдіру, немесе жабу алдында басқа расталған алдын ала өңдеу қажет болуы мүмкін.
Инженерлік кеңес:
Ақаулық картасы көбінесе жалпы көрнекі пайымдаудан гөрі құндырақ. Орналасқан жерді жазып алыңыз, тығыздық, және өкілдік бөліктер бойынша шұңқырларды бөлу.
Қайталанатын үлгі субстраттың кеуектілігін ұсталған көпіршіктерден немесе ваннаның ластануынан ажыратуға көмектеседі.
3. Жанып кету
Жану - әдетте шеттерде пайда болатын жабу ақауы, Өткір бұрыштар, шығыңқы жерлер, және жергілікті ток тығыздығы шамадан тыс жоғары болатын басқа аймақтар.
Зақымдалған кен орны қараңғы болып көрінуі мүмкін, сұр, дөрекі, ұнтақ, немесе нашар шоғырланған. Ауыр жағдайларда, жабын сынғыш немесе еркін бекітілген болуы мүмкін.
Негізгі механизм әдетте ваннаның дыбысты металды тұндыру қабілетіне қатысты жергілікті токтың шамадан тыс тығыздығы болып табылады.
Жалпы ағымдағы параметр қалыпты жұмыс ауқымында болуы мүмкін, нақты ток компоненттің бетіне біркелкі таралмайды.
Өткір бұрыштар мен шығыңқы белгілер электр өрісін шоғырландыруға бейім.
Егер бұл аймақтар тым көп ток қабылдаса, жергілікті тұндыру жылдамдығы электролиттің практикалық жұмыс терезесінен асып кетуі мүмкін, өрескел немесе өртенген кен орнын өндіру.

Жанудың жалпы себептері
| Түбірлі себеп | Неліктен бұл болады | Типтік түзету әрекеті |
| Шамадан тыс ағымдағы тығыздық | Ток ваннаның тұрақты тұндыру ауқымынан асып түседі | Ток тығыздығын азайтып, тиімді қапталған аумақты тексеріңіз |
| Жарлы сөр бағдар | Өткір мүмкіндіктер тікелей анодқа қарайды және шоғырланған токты алады | Бөлшектің бағытын өзгертіңіз немесе сөренің орналасуын өзгертіңіз |
| Жеткіліксіз одақ қашықтық | Кейбір аймақтар пропорционалды емес жоғары ток алады | Қажет болса, анод пен дайындаманың аралығын реттеңіз |
| Теңгерімсіз одақ реттеу | Электр өрісінің таралуы шығыңқы белгілердің айналасында шоғырланған | Анодтың орналасуын өзгертіңіз немесе қайта жасаңыз |
Жеткіліксіз қорғаныс |
Токтың жоғары аймақтары шамадан тыс токтан қорғалмаған | Қалқандарды қолданыңыз, кедергілер, немесе сәйкесінше көмекші электродтар |
| Ванна химия сыртында спецификация | Төмен металл концентрациясы, қолайлы емес қоспа деңгейлері, немесе басқа химиялық ауытқулар операциялық терезені тарылтады | Ваннаны белгіленген жұмыс ауқымына дейін талдаңыз және қалпына келтіріңіз |
| Жарлы егу немесе ғибадат аудару | Қолданылатын ток үшін жергілікті тасымалдау жағдайлары жеткіліксіз | Араласуды және ерітіндінің қозғалысын оңтайландырыңыз |
Жану ақауларын қалай жоюға болады
1. Жалғыз ток емес, ток тығыздығын тексеріңіз.
Нақты тиімді қапталған аумақты және процестің белгіленген есептеу әдісін пайдаланып ток тығыздығын есептеңіз.
Толық ток қалыпты болып көрінсе де, күрделі геометрияның жергілікті ток концентрациясын тудырғанын тексеріңіз.
2. Тірек бағытын тексеріңіз.
Күйген аймақтардың анодқа тікелей қарап тұрғанын немесе оған қарай шығып тұрғанын анықтаңыз. Бағдардағы кішкене өзгеріс кейде ағымдағы үлестіруді айтарлықтай жақсартады.
3. Анодтың орналасуын және аралығын қарастырыңыз.
Анод пен дайындаманың әртүрлі аймақтары арасындағы қашықтықты салыстырыңыз. Анодтың орналасуы бұрыштардың жанында жоғары ток аймағын немесе көтерілген мүмкіндіктерді жасайтынын тексеріңіз.
4. Қорғаушы және көмекші электродтарды бағалаңыз.
Қалқандар, оқшаулағыш қалқандар, ұрылар, және токты қайта бөлу үшін көмекші анодтар немесе катодтар қолданылуы мүмкін, процеске байланысты.
Дұрыс шешім шамадан тыс тұнбаны азайту немесе ойық жерлерге ағымдағы жеткізуді жақсарту мақсатына байланысты.
5. Ваннаның жұмыс терезесін тексеріңіз.
Металл концентрациясын растаңыз, рН қажет болған жағдайда, температура, аддитивтік жағдай, егу, және жеткізушінің спецификацияларына қарсы басқа да химияға тән параметрлер.
Инженердің жазбасы
Жиектерде жану болжамды. Көрсең, токты төмендетіп қана қоймай, тіректерді тексеріңіз.
Анодқа қараған өткір жиегі бар ілулі бөлік тіпті «қалыпты» токта да жанады. Кейде түзету қарапайым қайта бағдарлау болып табылады, ваннаны ауыстыру емес.
4. Жалаңаш нүктелер
Жалаңаш дақтар - қажетті металл жабыны қалыптаспаған жерлер, субстратты ашық қалдыру немесе көрінетін басқа бетпен жабу.
Олар оқшауланбаған патчтар түрінде көрінуі мүмкін, басқа түсі немесе жылтырлығы бар тұрақты емес аймақтар, немесе спецификацияға сәйкес келмейтін жұқа қапталған аймақтар.
Өндірісте, жалаңаш дақтар әдетте екі бағытта зерттеуді қажет етеді: жеткілікті токтың аймаққа жеткен-жетпегені және жер беті кен орнын қабылдауға химиялық дайын болғаны.
Бөлшек тамаша электрлік байланысқа ие болуы мүмкін, бірақ қалдық май немесе оксид тұнбаға түсуге жол бермейді.
Керісінше, сөре қосылымы тұрақсыз болса немесе геометрия адекватты ток беруді болдырмаса, мінсіз таза бет қапталмаған күйінде қалуы мүмкін..

Жалаңаш дақтардың жиі кездесетін себептері
| Себепкер болу | Тетік | Тексеру фокусы |
| Жарлы сөр байланыс | Жоғары контакт кедергісі немесе тұрақсыз қосылым токты шектейді | Байланыс нүктелері, Қыстырғыштар, ілгектер, және сөре тазалығы |
| Үзілген электр жол | Ток құрамдас бөлік арқылы сенімді түрде өтпейді | Түзеткіш шығысы, Кабельдер, тірек қосылымдары, және электрлік үздіксіздік |
| Қалдық майлау немесе май | Ластану дұрыс сулануды және тұндыруды болдырмайды | Майсыздандыру және бетінің тазалығын тексеру |
| Оксидтер немесе коррозия құралдар | Субстрат жеткілікті түрде белсендірілмеген | Жинау, белсендіру, және қаптау алдындағы беттің күйі |
Локализацияланған ластану |
Зақымдалған аймақтар ерітіндіні қайтарады немесе тұндыруды болдырмайды | Өңдеу тәжірибелері, қолғап, тасымалдау жабдықтары, және шаю сапасы |
| Терең ойықтар немесе қорғалған геометрия | Қажетті қалыңдықты салу үшін жергілікті ток тығыздығы тым төмен | Бөлшектердің геометриясы, сөре дизайны, және ағымдағы бөлу |
| Адекватсыз алдын ала емдеу қамту | Кейбір беттер жеткіліксіз тазалауды немесе белсендіруді алады | Бүріккіш жабын, батыру, егу, және дренаж |
Жалаңаш дақтарды кезең-кезеңмен жою
Адымдау 1: Сөре контактілерін тексеріңіз.
Бос байланыстарды іздеңіз, тотыққан жанасу беттері, тозған қысқыштар, және қысымы жеткіліксіз байланыс нүктелері.
Байланыс аймағының қаптау циклі бойына жеткілікті болатынын растаңыз.
Адымдау 2: Электр үздіксіздігін тексеріңіз.
Кабельдерді тексеріңіз, шиналар, түзеткіш қосылыстар, және тірек компоненттері. Ток пен кернеу жазбаларын үзілістерге немесе әдеттен тыс ауытқуларға қарап шығыңыз.
Адымдау 3: Ашық субстратты тексеріңіз.
Бетінің майлы екенін анықтаңыз, тотыққан, тот басқан, немесе басқа жолмен ластанған. Зардап шеккен аймақты дұрыс қапталған аймақпен салыстырыңыз.
Адымдау 4: Жергілікті геометрияны зерттеңіз.
Терең тесіктер, тар ойықтар, тереңдетілген беттер, және экрандалған аймақтарда ток тығыздығы төмен болуы мүмкін. Сөренің орналасуы немесе электродтың орналасуы тұндыруды шектейтінін бағалаңыз.
Адымдау 5: Алдын ала өңдеу ретін қарап шығыңыз.
Тиісті аймақтардың дұрыс майсыздандырылғанын тексеріңіз, шаяды, белсендірілген, және рұқсат етілмейтін кідіріссіз қаптау резервуарына ауыстырылады.
Инженерлік кеңес:
Бүкіл сөреде кездейсоқ пайда болатын жалаңаш дақтар әрқашан бір ойықтың ішінде пайда болатын жалаңаш дақтардан басқа мәселені көрсетеді..
Кездейсоқ ақаулар көбінесе контакт тұрақтылығы мен ластануын тексеруді ақтайды; қайталанатын геометриялық ақаулар токтың таралуын және шешімге қол жеткізуді мұқият тексеруді талап етеді.
5. Түс вариациялары
Түстің өзгеруі қапталған компоненттер сәйкес келмейтін реңктерді көрсеткенде орын алады, жарықтық, жылқыш, немесе жалпы көрініс.
Әдеттегі мысалдар бір топтаманың күңгірт немесе ашықырақ болып көрінетін бөліктерін қамтиды, әр түрлі түстерді көрсететін бір компоненттің әртүрлі аймақтары, немесе айтарлықтай әртүрлі реңктері бар дәйекті өндіріс партиялары.
Түстердің вариациясы сәндік қаптау үшін әсіресе маңызды, көрінетін аппараттық құрал, Тұтыну тауарлары, және сыртқы түріне қатаң талаптар қоятын компоненттер.
Дегенмен, әрбір түс айырмашылығы жабынның ақаулығын көрсетпейді. Маңыздылығы қаптау жүйесіне байланысты, қажетті аяқтау, және жабын оның функционалдық сипаттамаларына сәйкес келеді ме.
Мысалы, пассивация немесе түрлендіру жабыны бар мырышпен қапталған бөлшектер өңдеуден кейінгі процестегі өзгерістерден туындаған түс айырмашылықтарын көрсетуі мүмкін..
Никель немесе хром жүйелері субстратты дайындауға байланысты әртүрлі жылтырлық деңгейлерін көрсетуі мүмкін, кен орнының қалыңдығы, немесе бетінің кедір-бұдырлығы.
Дұрыс диагностикалық тәсіл ваннаның химиялық құрамын бірден өзгертпей, бүкіл өңдеу ретін бағалау болып табылады..

Электр жабынының түсінің өзгеруінің негізгі себептері
| Фактор | Бұл сыртқы көрініске қалай әсер етеді | Нені тексеру керек |
| Біркелкі емес жабу қалыңдық | Шөгінділердің әртүрлі қалыңдығы жарықтылықты өзгерте алады, қамту, немесе оптикалық көрініс | Көптеген жерлерде қалыңдықты өлшеу |
| Different сөр позициялар | Parts receive different current distributions because of anode distance and geometry | Rack layout and position-specific trends |
| Inconsistent ауысу шар | Уақыт, температура, шоғырлау, or bath condition changes the final conversion coating | Passivation records and bath analysis |
| Адекватсыз шаю | Residual chemicals or contamination alter the surface or interfere with subsequent treatment | Rinse-water quality, ағу, and carryover |
Біркелкі емес кептіру |
Residual water, drainage patterns, or inconsistent drying can leave stains or alter appearance | Drying temperature, уақыт, ауа шығыны, and part orientation |
| Plating-bath вариация | Changes in metal concentration, р, қоспалар, ластану, or operating conditions alter deposit characteristics | Bath analysis, replenishment records, and maintenance history |
| Substrate вариация | Differences in alloy, Беттің кедір-бұдырлығы, жылтырату, or casting condition affect the final appearance | Incoming material and pretreatment consistency |
| Viewing жіне өлшеуім шар | Жарықтандыру, viewing angle, and surface reflectivity influence perceived color | Тексеру жарықтандыру және өлшеу тәртібі |
Түстердің айырмашылығын қалай зерттеуге болады
1. Қаптаманың қалыңдығын өлшеңіз.
Бір құрамдастағы және әртүрлі тірек позицияларындағы өкілдік орындардағы қалыңдықты салыстырыңыз.
Қаптау/субстрат комбинациясы үшін сәйкес әдісті пайдаланыңыз, рентгендік флуоресценция сияқты (Xrf) немесе басқа расталған қалыңдықты өлшеу әдісі.
2. Сөренің орналасуын және бағытын қарап шығыңыз.
Қараңғырақ екенін анықтаңыз, шақпақ, жылтырырақ, немесе күңгірт бөліктер сөредегі белгілі бір орындарға сәйкес келеді.
Позицияға байланысты тұрақты вариация токтың таралуындағы немесе шешім ағынындағы айырмашылықтарды көрсетуі мүмкін.
3. Пассивация немесе түрлендіру жабынының шарттарын тексеріңіз.
Пассивацияны пайдаланатын жүйелер үшін, Айырбастау жабындары, немесе басқа да кейінгі емдеу, емдеу уақытын тексеріңіз, температура, химия, шаю, және кептіру жағдайлары.
4. Шаю суының сапасын және кептіруді бағалаңыз.
Су нүктелерін іздеңіз, химиялық қалдықтар, толық емес дренаж, және сәйкес келмейтін кептіру. Терең қуыстар мен көлденең беттер ашық жерлерге қарағанда сұйықтықты ұзақ ұстауы мүмкін.
5. Жақтау ваннасын талдаңыз.
Металл концентрациясын қарастырыңыз, рН қажет болған жағдайда, қоспалар, ластану, температура, және толықтыру жазбалары. Процестің жеткізушінің белгіленген шектерде қалуын растаңыз.
6. Сыртқы көріністі тексеруді стандарттау.
Бөлшектерді тұрақты жарықтандыру кезінде салыстырыңыз, көру бұрыштары, және тексеру шарттары. Мұнда түс консистенциясы маңызды, бекітілген анықтамалық үлгілерді және объективті түсті өлшеуді пайдаланыңыз.
Түсті басқару үшін L*a*b*және ΔE пайдалану
Сыртқы түрі маңызды құрамдас бөліктерге арналған, визуалды тексерудің өзі жеткілікті түрде қайталанатын нәтижелерді бере алмайды.
Колориметр немесе спектрофотометр CIE L*a*b*түс кеңістігін пайдаланып түстің санын анықтай алады.:
- L* жеңілдікті білдіреді, қарадан аққа қарай.
- a* жасыл-қызыл осін білдіреді.
- b* көктен сарыға дейінгі осьті білдіреді.
- ΔE белгіленген өлшем әдісі бойынша үлгі мен оның сілтемесі арасындағы есептелген түс айырмашылығын білдіреді.
Нақты ΔE қабылдау шегі тапсырыс берушімен келісілуі және тиісті жабын жүйесі үшін валидациялануы керек, субстрат, жылтырлық деңгейі, және өлшеу шарттары.
Әрбір электроплантацияланған өнімге сәйкес келетін жалғыз ΔE шегі жоқ.
Тұрақты өндіріс үшін, мақсатты көрініс ретінде стандартты негізгі үлгіні орнатыңыз және қолайлы көрнекі ауқымды анықтау үшін шекті үлгілерді пайдаланыңыз.
Қажет болған жағдайда өлшеу нәтижелерін жазып алыңыз, әсіресе әртүрлі топтамаларды салыстыру немесе қайталанатын шағымдарды тексеру кезінде.
Инженерлік кеңес:Түс айырмашылығы сөре орнында болса, қаптауды және өңдеуден кейінгі таралуын зерттеңіз.
Егер ол материал партиясын ұстанса, субстратты және алдын ала өңдеуді тексеріңіз. Егер ол негізінен пассивациядан немесе кептіруден кейін пайда болса, бастапқы төсеу ваннасын өзгерту алдында осы кезеңдерге назар аударыңыз.
6. Қайталанатын электрожабдық ақауларын қалай диагностикалауға болады
Қайта өңдеуден кейін жойылатын ақау, аршу, қайталау, немесе резервуарды реттеу (бірақ бірнеше күннен кейін қайтарылады) әдетте негізгі процесс жағдайының анықталмағанын немесе бақыланбағанын көрсетеді..
Тәжірибелі әрлеу инженерлері үлгілерді іздейді. Орналасқан жері, уақыт, материал партиясы, және ванна жағдайына қатынасы көбінесе ақаудың пайда болуынан гөрі пайдалырақ дәлелдер береді.
Түпнұсқа себебін анықтау үшін ақаулардың таралуын пайдаланыңыз
| Бақыланатын үлгі | Ықтимал тергеу аймағы | Ұсынылатын әрекет |
| Кемшіліктер шоғырланған -та бекітілген орындар қосулы та бөлу | Анодтың орналасуы, сөре дизайны, қолқаржайтын, жергілікті ток тығыздығы, немесе геометриялық ойықтар | Бөлшектердің ақауларының орнын салыстырыңыз және электрод пен тірек орналасуларын қараңыз |
| Кемшіліктер шектеу шектеулі қарай а ерекше материал топтама | Субстрат сапасы, қорытпаның вариациясы, құю ақаулары, немесе кіріс бетінің күйі | Материалдық сертификаттарды салыстырыңыз, кіріс тексерулері, және алдын ала емдеу нәтижелері |
| Кемшіліктер шоғырланған -да бір ауысым | Оператор тәжірибесі, толықтыру, емдеу уақыты, температураны бақылау, немесе жабдық параметрлері | Ауысым жазбаларын қарап шығыңыз, процесс журналдары, және оператор процедуралары |
Ваннаның күйі өзгерген сайын ақаулар көбейеді |
Ваннаға арналған композиция, ластану, сүзу, немесе техникалық қызмет көрсету аралықтары | Ваннаны талдаңыз және нәтижелерді тарихи бақылау деректерімен салыстырыңыз |
| Кемшіліктер болу кездейсоқ бойымен әртүрлі сөр позициялар | Үзіліссіз байланыс, Бөлшектердің ластануы, сәйкес келмейтін өңдеу, немесе тұрақсыз процесс жағдайлары | Электр қосылымдарын тексеріңіз, сүзу, and handling controls |
| Кемшіліктер appear кейін Емдеуден кейінгі | Ауысу, шаю, кептіру, немесе өңдеу | Inspect post-treatment parameters and transfer practices |
Құрылымдық түпкі себептерді зерттеу
When a defect appears, use a repeatable procedure rather than making several adjustments at once.
- Contain the affected product. Identify the potentially affected batch and prevent nonconforming parts from being released.
- Document the defect. Photograph representative parts and record defect type, орналасқан жері, severity, материал партиясы, rack position, және өндіріс уақыты.
- Review the process history. Check operating parameters, bath analyses, толықтыру, қолдау, and recent process changes.
- Compare conforming and nonconforming samples. Look for differences in substrate condition, алдын ала емдеу, электр контактісі, Қаптау қалыңдығы, and post-treatment.
- Test one suspected cause at a time where practical. Controlled trials make it easier to determine whether a corrective action actually resolves the problem.
- Verify the result. Ақаулықтың азайғанын немесе жойылғанын және қалыңдығы сияқты басқа талаптарды растаңыз, адгезия, Коррозияға төзімділік, және сыртқы түрі — қолайлы болып қалады.
- Процесті басқару элементтерін жаңарту. Жұмыс нұсқауларын қайта қарау, тексеру нүктелері, техникалық қызмет көрсету кестелері, немесе процесті шектейді, сондықтан мәселе қайталанбайды.
Бұл тәсіл токқа бір уақытта өзгерістер енгізуге қарағанда сенімдірек, температура, химия, және қаптау уақыты.
Бірнеше айнымалылар бірге өзгертілсе, қандай түзету ақауды жойғанын немесе көрінетін жақсартудың уақытша болғанын анықтау қиынға соғады.
7. Процесті бақылау арқылы электрокаптау ақауларының алдын алу
Әрбір ақаудың өз механизмі болғанымен, жиі қайталанатын электропластика мәселелерін технологиялық аймақтардың шектеулі санындағы өзгерістерге байланысты байқауға болады.
Сондықтан сенімді алдын алу жүйесі толық өңдеу ретін бақылауы керек, кіріс материалды тексеруден бастап соңғы қаптамаға дейін.
Әр кезеңдегі процесті бақылаңыз
| Процесс кезеңі | Негізгі басқару нүктелері | Алдын алуға болатын ақаулар |
| Кіріс материал тексеру | Бетінің кеуектілігі, коррозия, сызаттар, шендер, қорытпа консистенциясы | Шоқы, біркелкі емес көрініс |
| Шығару | Таза концентрация, температура, уақыт, ластану | Пиллинг, жалаңаш дақтар, шоқы |
| Жинау жіне белсендіру | Химия, уақыт, температура, оксидтерді жою, субстрат үйлесімділігі | Пиллинг, жалаңаш дақтар |
| Шаю | Судың сапасы, ағу, толып кету, тасымалдау, дренаж | Пиллинг, түстің өзгеруі, бояу |
| Сөре тиеу | Байланыс сапасы, Аралық, бағдар, жүктеу консистенциясы | Жалаңаш дақтар, жанып кету, түстің өзгеруі |
| Желник | Токтың тығыздығы, температура, ванна химиясы, егу, анодтың орналасуы | Жанып кету, шоқы, біркелкі емес қалыңдық, түстің өзгеруі |
| Сүзу жіне қолдау | Сүзгі жағдайы, айналым, шламды кетіру, ластануды бақылау | Шоқы, өрескел кен орындары |
| Ауысу немесе Емдеуден кейінгі | Концентрация, уақыт, температура, шаю, және кептіру жағдайлары | Түс вариациясы, бояу |
| Соңғы тексеру | Қалыңдық, адгезия, көрінос, қажет болған жағдайда коррозияға қарсы өнімділік | Сәйкес келмейтін өнімді анықтау |
Бақылау лимиттерін және бақылауды орнату
Процесті басқару жалпы параметрлерге емес, арнайы қаптау жүйесінің талаптарына негізделуі керек.
Токтың тығыздығы, Ваннаға арналған температура, химиялық концентрация, р, емдеу уақыты, және қоспа деңгейлерінің барлығында химияға тәуелді жұмыс терезелері бар.
Өндіріс тұрақтылығы үшін, есепке алуды жүргізу:
- Ваннаны талдау және толтыру.
- Ағымдағы, Вольтаж, температура, және емдеу уақыты.
- Тірек конфигурациясы және жүктеу орны.
- Алдын ала өңдеу және шаю шарттары.
- Сүзгі өзгерістері, резервуарларға техникалық қызмет көрсету, және түзету әрекеттері.
- Қаптау қалыңдығы, адгезия, көрінос, және басқа да белгіленген қабылдау нәтижелері.
Ақаулар пайда болған кезде, бұл жазбалар командаға сәйкес келмейтін бөлшектерді бұрын бекітілген өндіріспен салыстыруға және маңызды технологиялық өзгерістерді анықтауға мүмкіндік береді.
Қайта өңдеу негізгі себепті жасырмауы керек
Аршу және қайта жабу кейбір сәйкес келмейтін құрамдастарды қалпына келтіруі мүмкін, бірақ қайта өңдеу субстрат пен жабын жүйесі үшін тексерілуі керек.
Қайталанатын аршу негізгі материалға шабуыл жасай алады, өлшемдерін өзгерту, бетіне зақым келтіріңіз, немесе қосымша тәуекелдер туғызады.
Белгілі бір жоғары берік болаттар мен басқа да сезімтал материалдар сутегінің сынғыштығына байланысты ерекше назар аударуды қажет етуі мүмкін..
Қайта өңдеу алдында, бастапқы субстрат ұсынылған процеске шыдай алатынын және соңғы бөлік әлі де қажетті жабын қалыңдығын қанағаттандыра алатынын анықтаңыз, адгезия, Коррозияға төзімділік, және өлшемдік сипаттамалар.
Егер бірдей ақау қайталанса, түзету әрекеті қайталанатын қайта өңдеуге емес, бастапқы процеске бағытталған болуы керек.
8. Қорытынды
Пиллинг, шоқы, жанып кету, жалаңаш дақтар, және түс вариациялары ең көп тараған гальваникалық ақаулардың бірі болып табылады, бірақ олар бір әмбебап шешімді бөліспейді.
Ақаулықтарды жоюдың ең тиімді әдісі визуалды тексеруді біріктіру болып табылады, ақаудың орнын талдау, процесс жазбалары, және мақсатты тестілеу.
Қашан және қай жерде ақау пайда болатынын анықтау субстрат мәселелерін алдын ала өңдеу сәтсіздіктерінен ажыратуға көмектеседі, электр тарату мәселелері, ваннаның тұрақсыздығы, және емдеуден кейінгі вариация.
Өндірушілер үшін, дәйекті электропластиналық сапасы жабынның қажетті қалыңдығына жетуге ғана байланысты.
Сенімді нәтижелер бақыланатын алдын ала өңдеуді қажет етеді, тұрақты ванна химиясы, қолайлы тірек және анод дизайны, тиімді фильтрация, дәйекті кейінгі емдеу, және құжатталған тексеру критерийлері.
Нағыз негізгі себебін анықтау және түзету әрекеттерін тексеру арқылы, өндірушілер қайта өңдеуді азайта алады, өндіріс өнімділігін арттыру, және біркелкі бет сапасын қамтамасыз етеді.
ЖҚС
Электрлік қаптаудағы пилингтің ең көп тараған себебі қандай?
Толық емес майсыздандырудан туындаған нашар адгезия, жеткіліксіз тұздау, ластануды шайыңыз, немесе төсеу алдында шамадан тыс кідіріс. Тазалау және шаю - бұл бірінші тексеру.
Шұңқырды түйіннен немесе бөлшектен қалай ажыратуға болады?
Шұңқыр - бұл депрессия немесе кратер. Түйін немесе бөлшек көтеріледі. Төмен бұрышты жарықпен немесе микроскоппен тексеріңіз; жабынды алып тастаңыз және субстратта ақаудың бар-жоғын тексеріңіз.
Неліктен жану әрқашан шеттерде және бұрыштарда пайда болады?
Өйткені токтың тығыздығы шеттер мен өткір бұрыштарда ең жоғары. Түзету токты реттеу арқылы жергілікті ток тығыздығын азайту болып табылады, тірек бағдары, анодтық қашықтық, немесе экрандау.
Электрлік қаптаудағы жалаңаш дақтардың пайда болуына не себеп болады?
Жалаңаш дақтар сөренің нашар байланысынан пайда болады, үзілген ток жолы, бетінің ластануы, немесе ойық жерлердегі токтың төмен тығыздығы. Алдымен электрлік контактіні тексеріңіз, содан кейін бетінің күйі.
Неліктен сол ақау қайта өңдеуден кейін қайтады?
Өйткені оның түпкі себебі анықталмады. Ақаулықтың орны тұрақты екенін бақылаңыз, материалға қатысты, ауысыммен байланысты, немесе ваннаға қатысты. Үлгі себепке нұсқайды.
Токты арттыру арқылы пилингті түзете аламын ба??
Жоқ. Пиллинг - адгезия мәселесі. Токтың жоғарылауы жабынды күйдіруі немесе ақауды нашарлатуы мүмкін. Тазалауды түзетіңіз, жинау, шаю, және алдымен тасымалдау уақыты.

