
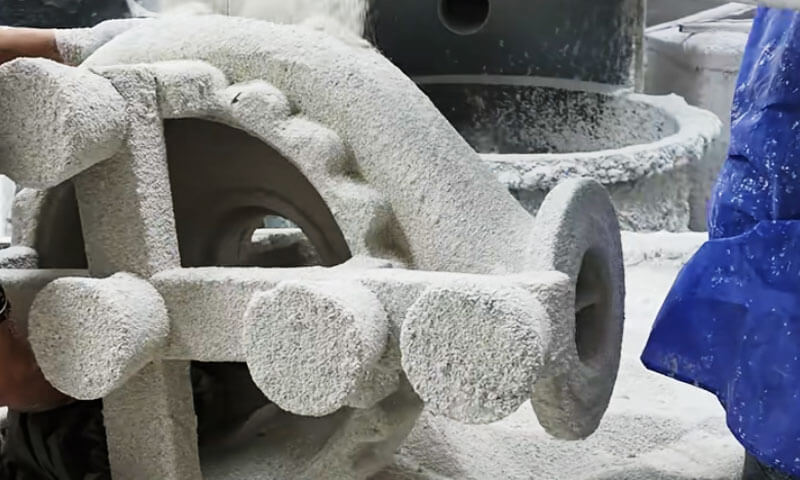
Мен жұмыс өмірімнің көп бөлігін дәл құюға арналған қабық бөлмелерінде өткіздім.
Мен кептіру бөлмесінде тамаша көрінетін қабықтың автоклавта істен шыққанын көрдім; Мен арзан натрий силикат қабықшасының бағаға ақшаны үнемдеп, оны екі есе жоғалтып алғанын көрдім..
Мен жақсы басқарылатын кремний диоксиді сызығының тот баспайтын болаттан жасалған құймалардан шыққанын көрдім..
Тот баспайтын болаттан жасалған үлкен құймалар үшін, қабық перифериялық шығын материалы емес. Ол өлшемдік дәлдіктің негізі болып табылады, Беттің сапасы, өнім беру.
Қытайдың дәл құю өнеркәсібінде, снаряд жасаудың төрт жолы кеңінен қолданылады:
- А. Натрий силикат қабығы
- Б. Құрама қабық
- Б. Төмен температуралы балауызбен кремний диоксиді қабығы
- Д. Орта температуралы балауызбен кремний диоксиді қабығы
Алғашқы үш бағыт әдетте төмен температуралы балауыз үлгілерін пайдаланады. Құю сапасы тұрғысынан, натрий силикатының ең әлсізі; композициялық және кремнеземдік ерітінді – төмен температуралы балауыз ортасында орналасқан; кремний диоксиді – орташа температурадағы балауыз ең жақсы нәтиже береді.
Қабық құны тұрғысынан, ең арзан натрий силикаты, ал кремний диоксиді – орташа температурадағы балауыз ең қымбат болып табылады.
Бұл мақала осы төрт бағытты каталог емес, құю инженері тұрғысынан салыстырады.
1. Тот баспайтын болаттан жасалған үлкен құймалар үшін қабық жасау неге маңызды?
Керамикалық қабық теріс қалып ретінде де, балқытылған металл үшін құрылымдық контейнер ретінде де қызмет етеді.
Оның өнімділігі бетінің сапасына тікелей әсер етеді, өлшемді дәлдік, Ішкі дұрыстығы, және дайын құйманың өндірістік шығымы.
Тот баспайтын болаттан жасалған үлкен бөлшектер үшін, қабықтың бес сипаттамасы ерекше назар аударуды қажет етеді.

Жоғары температураға төзімділік және сусымалыға төзімділік
Тот баспайтын болат әдетте салыстырмалы түрде жоғары температурада құйылады, қорытпаның сыныбына байланысты, Кастинг геометриясы, және құю тәжірибесі.
Керамикалық қабық алдын ала қыздыру кезінде жеткілікті механикалық беріктікті сақтауы керек, құю, және қатаю.
Жоғары температуралық беріктігі жеткіліксіз қабық балқытылған металдың салмағынан деформациялануы мүмкін.
Бұл өлшемдік ауытқуларды тудыруы мүмкін, қабырғаның біркелкі емес қалыңдығы, жергілікті дөңес, немесе сыни өңделген беттердің бұрмалануы.
Суға төзімділік бірдей маңызды. Керамикалық қабықтар жоғары температурада тұрақты жүктемені сезінеді, және олардың деформациялық мінез-құлқы тіпті бірден сыну орын алмаса да өлшемдік дәлдікке әсер етуі мүмкін.
Бұл кремний диоксидімен байланыстырылған қабықтардың әдетте натрий силикатымен байланыстырылған қабықтарға қарағанда үлкен құюды қажет ететін қосымшалардың жақсы жұмыс істеуінің бір себебі..
Өткізгіштік және газды эвакуациялау
Құю кезінде, балқытылған металл қабықты толтырған кезде қалып қуысының ішіндегі ауа және басқа газдар шығуы керек.
Дымқыл, қалдық балауыз, және байланыстырушы ыдырау өнімдері де газбен байланысты ақауларға ықпал етуі мүмкін.
Қабықтың өткізгіштігі жеткіліксіз болса, газдар ұсталып, кеуектілікке әкелуі мүмкін, соққылар, немесе толық емес толтыру.
Жұқа қабырғалы бөліктер, тар жолдар, және күрделі дөңгелек геометриялары осы жағдайларға ерекше сезімтал.
Өткізгіштік бірнеше факторларға байланысты:
- Отқа төзімді бөлшектердің мөлшерінің таралуы және дәннің пішіні.
- Бет қабатының қалыңдығы және қабық қабаттарының саны.
- Тұтқырдың құрамы және ұнтақ-сұйықтық қатынасы.
- Кептіру және күйдіру шарттары.
- Қалдық балауыздың болуы, дымқыл, немесе басқа ластаушы заттар.
Жоғары сапалы қабық беріктік пен газ өткізгіштігінің сәйкес балансын қамтамасыз етуі керек.
Тұтқыр құрамын арттыру немесе тым тығыз бет қабатын жасау газды эвакуациялауды шектей отырып, қабық тұтастығының кейбір аспектілерін жақсартуы мүмкін..
Бетті әрлеу және өлшемді дәлдік
Бет жабыны балқытылған тот баспайтын болатпен тікелей байланысады және негізінен құйылған беттің күйін анықтайды.
Оның отқа төзімділігі, бөлшектердің таралуы, сулану тәртібі, және металл-зең реакцияларына төзімділік беттің кедір-бұдырлығына және ақаулардың пайда болуына әсер етеді.
Жоғары дәлдік үшін Инвестициялық құйма, Ra 0,8–4,3 мкм шамасында беттің кедір-бұдырлығы және CT3–CT5 өлшемдік төзімділік дәрежелері талап етілетін қолданбалар үшін бастапқы техникалық салыстыруда келтірілген..
Бұл сандарды әмбебап кепілдіктер емес, процеске тәуелді көрсеткіштер ретінде түсіну керек, әсіресе үлкен құймалар үшін.
Орташа өлшемді және үлкен тот баспайтын болаттан жасалған құймалардың беткейлік талаптары азырақ орташа температурадағы балауыз бен кремний-золды қабық жүйесінің қосымша құнын ақтамауы мүмкін..
Мұндай жағдайларда, төмен температуралы балауыз немесе композиттік қабықша процестері жақсырақ жалпы экономиканы ұсына алады.
Термиялық соққыға төзімділік және қабықтың тұтастығы
Үлкен құймалар қабықшаға айтарлықтай термиялық жүктемелер береді. Біркелкі емес қыздыру, қалдық ылғал, жеткіліксіз кептіру, жылдам депарафинизация, және сәйкес емес күйдіру жағдайлары термиялық кернеулерді тудыруы мүмкін.
Қабықтың жарылуы металдың енуіне әкелуі мүмкін, сөмпемдер, Өлшемді ақаулар, немесе кастингтен толық бас тарту.
Ауыр компоненттер үшін, істен шыққан қабықты жөндеу немесе ауыстыру да айтарлықтай еңбекті ысырап етеді, энергия, және өндіріс уақыты.
Қатты қабық жасау процесі бақыланатын кептіруді қажет етеді, біркелкі ату, жарамды отқа төзімді материалдар, және құйманың массасы мен геометриясына сәйкес келетін қабық қалыңдығы.
Өндіріс құны және жеткізу уақыты
Қабық жасау процесі керамикалық материалдардың тікелей құнына қарағанда көбірек әсер етеді.
Ол сондай-ақ еңбек талаптарын анықтайды, жабдықты инвестициялау, Энергияны тұтыну, едендік кеңістікті пайдалану, және құюға арналған үлгі жинағын босатуға қажетті уақыт.
Салмағы ондаған килограмм болатын үлкен дөңгелек немесе клапан корпусы үшін, отқа төзімді материалдың аз мөлшерін үнемдейтін, бірақ қосымша бірнеше күн кептіруді қажет ететін процесс үнемді болмауы мүмкін.
Керісінше, жоғары өлшемді қабық жүйесі, оның жоғары өлшемдік дәлдігі және төмен қабылдамау жылдамдығы төменгі өңдеу және сапа шығындарын айтарлықтай төмендетсе, ақталуы мүмкін..
Сондықтан ең үнемді процесс - бұл ең төменгі жалпы өндіріс құнымен қажетті құю сапасын қамтамасыз ететін процесс., қабық материалының ең төмен құны міндетті емес.
2. Қабық жасаудың төрт үрдісіне шолу
Төрт процесс негізінен байланыстырушы химияда ерекшеленеді, отқа төзімді материалдар, резервтік қабықшаның құрылысы, балауыз үлгісіне қойылатын талаптар, және өндірістік бақылау.
| Өңдеу | Тұтқыр жүйесі | Әдеттегі балауыз жүйесі | Негізгі артықшылықтар | Негізгі шектеулер |
| Натрий силикат қабығы | Натрий силикаты | Төмен температуралы балауыз | Төмен баға, қысқа цикл, жоғары өткізгіштік, қабықшаны салыстырмалы түрде оңай жою | Төменгі жоғары температураға төзімділік, тұрақты сапасы төмен, үлкен өлшемдік вариация |
| Құрама қабық | Бет жабындарына арналған кремний диоксиді; резервтік қабаттардағы натрий силикат | Төмен температуралы балауыз | Кәдімгі натрий силикат қабықтарына қарағанда бетінің сапасы жақсы; салыстырмалы түрде қысқа өндірістік цикл | Резервтік қабықтың өнімділігі натрий силикатымен шектелген |
Төмен температуралы балауызбен кремний диоксиді қабығы |
Бүкіл қабық жүйесінде кремний оксиді | Төмен температуралы балауыз | Жақсы қабық күші, өлшемді тұрақтылық, Беттің сапасы, және үлкен құймаларға бейімделу | Жоғары құны және ұзақ кептіру циклі |
| Орта температурадағы балауызбен кремний диоксиді қабығы | Бүкіл қабық жүйесінде кремний оксиді | Орташа температуралы балауыз | Жоғары өлшемді дәлдік, Жақсы бетті аяқтау, бақыланатын жағдайларда төмен ақаулық потенциалы | Балауыз мен жабдықтың жоғары құны; үлкен инвестициялық және операциялық талаптар |
3. Натрий силикат қабығы: Арзан, Дәлелденген, Бірақ сапасы шектеулі
Натрий силикат қабығын жасау жуық өндірістік тарихы бар 60 жылға Қытайда. Ол әлі де шамамен есептейді 70% Қытайдың дәл құю зауыттарының.
Бұл ең жақсы құймалар шығаратындықтан емес. Себебі ол арзан, жылдам, және кешірімді.
Ондаған жылдар бойы, резервтік отқа төзімді материалдар мен жаңа қатайтқыштардағы жақсартулар қабықтың беріктігін екі еседен астам арттырды.
Құюды өңдеу, өлшемді дәлдік, және шығымдылығы жақсарды. Натрий силикат қабықшалары әлі де үлкен нарық үлесіне ие және экспорттық тапсырыстардағы кейбір шетел құм құймаларын ауыстырды..
Артықшылықтары нақты: төмен баға, қысқа өндірістік цикл, жақсы нокаут мінез-құлық, және жоғары өткізгіштік. Бұл нүктелерде натрий силикатына сәйкес келетін басқа қабық процесі жоқ.
Бірақ құю сапасы — бетінің кедір-бұдырлығы, ақаулар саны, өлшемді дәлдік, Өткізіп жібер, және сәтсіздік деңгейі — басқа үш жолға қарағанда нашар.

Негізгі мәселелер
Негізгі әлсіздік - байланыстырғыштың өзі. Натрий силикаты жоғары деңгейден тұрады Na₂O.
Оның жоғары температураға төзімділігі мен сусымалыға төзімділігі кремний диоксиді қабықтарынан әлдеқайда төмен — тек шамамен 1/30 қарай 1/60 кремний оксиді.
Бұл үшін, көптеген құю зауыттары төмен бағамен пайдаланады, қосалқы қабаттар үшін төмен сұрыпты кварц құмы және бөлшектерінің мөлшері нашар ұн.
Шынықтырғыштар әлі де негізінен шектелген аммоний хлориді. Сол шарттарда, жоғары сапалы дәлдіктегі құймаларға қол жеткізу мүмкін емес.
Екінші мәселе - процесті бақылау. Қабық өндірісі партиядан партияға дейін әр түрлі. Көптеген цехтарда процесс параметрлерін қатаң бақылау жоқ.
Қатайтқыш коррозиялық, шаңсорғыш қондырғылар жиі тозған, және бірнеше цехтарда температура-, ылғалдылық-, және шаң басқарылатын орталар.
Қаптаманы дайындау, қатаю, кептіру, және дефифицирлеу өнеркәсіптік жұмыс стандарттарына сәйкес сирек бақыланады — тұтқырлық, меншікті ауырлық, қатайтқыш концентрациясы, және рН кесте бойынша тексерілмейді.
Кептіру бөлмесінің температурасы, ылғалдық, және ауа жылдамдығы жиі бақыланбайды. Болғандықтан, биік- немесе төмен температуралы ауа-райы және ылғалды маусымдар сериялық қалдықтарды шығаруы мүмкін.
Басқаша айтқанда, көптеген зауыттар қолмен жұмыс жасайтын шеберхана деңгейінде қалады, сапаны ғылыми бақылауға емес, тәжірибеге сүйену.
Бұл натрий силикат құймаларының тұрақсыз сапасының негізгі себебі, бас тартудың жоғары көрсеткіштері, және ондаған жылдардағы жоғары сәтсіздіктер.
Жақсарту бағыты
Бірінші, кәдімгі төмен сұрыпты кварц құмы ұнын жоғары таза кремнеземді микроұнтақпен ауыстырыңыз, тамыр кварцы сияқты.
Қолданыңыз бимодальды бөлшектердің өлшемді таралуы бетке арналған суспензияны дайындау үшін дөңгелектенген кварц ұнтағы.
Бұл бет қабығының термохимиялық тұрақтылығын жақсартады және ұнтақ пен сұйықтықтың жоғары қатынасына мүмкіндік береді..
Бір өндіріс мысалында, натрий силикатымен моду 3.4 жіне тығыздық 1.28 g / cm³, ұнтақ-сұйықтық қатынасына жетті 2.7.
Ылғалды шарикті фрезерлеуден кейін, бір резервуарлы тұндыру, магниттік бөлу, және деионизацияланған суды өңдеу, дөңгелектенген, бимодальды, тазалығы жоғары ұнтақ жасанды араластырылған ұнтақтан жақсырақ жұмыс істейді.
Екінші, орнындағы сапаны бақылауды жақсарту және ұлттық стандарттарды сақтау. Қаптаманы бөліңіз, қаптау, және қабықты кептіру бөлмесінен қатайту аймақтары.
Біріншісінде температура мен ылғалдылықты бақылаңыз; соңғысында шаңды кетіруді және коррозиядан қорғауды жақсарту. Бұл қабық сапасын тұрақтандырады және жұмыс ортасын жақсартады.
Үшінші, кальцит-натрий силикат қабығының бірінші және екінші қабаттарын а кальцит – кремнезем ерітіндісі бет және өтпелі қабат, беттік және өтпелі қабаттардан натрий силикатының және аммоний хлоридінің қатайтқышын толығымен жою.
Құнды есептеулер құю құнының тек өскенін көрсетті 0.46 юань/кг, ал қабық жасау циклі натрий силикат қабықшасының циклімен салыстырмалы болып қалды.
4. Төмен температуралы балауызбен кремний оксиді қабығы: Прагматикалық орта жол
Кремний ерітіндісі – төмен температуралы балауыз бағыты Қытай нарығына жақсы сәйкес келеді.
Ол әсіресе айналадағы кастингтерге бейімделеді 1 кг, және әсіресе айналасында 5 кг және одан жоғары – орташа ауыр құймалар – мұнда ол орташа температурадағы балауызға қарағанда үлкен икемділік пен артықшылық береді.
Көптеген орташа және үлкен құймалар үшін, Беттің кедір-бұдырлығы, өлшемді дәлдік, және төзімділік талаптары өте жоғары емес.
Балқу температурасы жоғары орташа температурадағы балауызды пайдаланудың қажеті жоқ. Орташа температурадағы балауызға жоғары қысымды балауыз инъекциясы қажет — жоғарыда көрсетілген 6–7 МПа— немесе сұйық балауыз инъекциясы.
Бұл үлкен жабдықты инвестициялауды білдіреді. Семіз, ауыр орташа температурадағы балауыз үлгілері шөгуге бейім, деформация, және жоғары құны.
Төмен температурадағы балауызды қалыптастыру оңай, қарапайым жабдықты қажет етеді, және балауыз үлгісінің кедір-бұдырының айырмашылығы үлкен емес.
Композиттік қабықтармен салыстырғанда, бұл жол тұрақты сапаны береді, әсіресе өлшемдік дәлдік. Құрамында натрий силикаты жоқ, сондықтан қабықтың жақсы жоғары температуралық қасиеттері бар.
Шамамен күйдірілгеннен кейін 1,500° °, қабықтың жоғары өткізгіштігі және күшті сусымалы төзімділігі бар.
Оны жұқа қабырғалы бөлшектер мен күрделі орташа-ірі бөлшектер үшін пайдалануға болады, дейін ауыр бөлшектер үшін 60– 100 кг-сорғы корпустары, қоздары, су дефлекторлы қабықтар, Сорғы денелері, Клапанның денелері, және ұқсас компоненттер.
Қалың қабырғалы орташа үлкен немесе ауыр бөліктерге арналған, пештің алдына тікелей құйылған шанышқы немесе көтергіш қабық жоғары өнімділікке қол жеткізе алады..
Мәселелер
Бірінші, өйткені төмен температуралы балауыз қолданылады, раковиналардың көпшілігі суда балауызсыздандырылған.
Сабынданған қалдық қабықшаға міндетті түрде енеді, әсіресе композициялық және натрий силикатының қабықтары бір су ыдысында балауызсыздандырылған кезде, бұл беткі қосындыларды тудырады және аздап жоғары бұзылу жылдамдығын тудырады.. Бұл басты әлсіздік.
Екінші, ұзақ қабық жасау циклі ең үлкен кемшілік болып табылады. Терең саңылаулары немесе терең ойықтары бар ауыр бөлшектер үшін, әр қабат қажет болуы мүмкін 24– 47 сағат кептіру.
А 60 кг қос арналы дөңгелек жиі қажет 10– 15 күн қабық жасау. Кез келген кептірілмеген соқыр аймақ суды палаусыздандыру кезінде кремний диоксиді қайта еруін тудыруы және қабықшаның жарықшақтарына әкелуі мүмкін..
Үшінші, құны шамамен 5 рет натрий силикат қабықшасы — шамамен 6,000 тонна құйма үшін юань қабық жасау үшін — және 18% жоғарырақ композициялық қабықшаға қарағанда. Сондықтан құю құны салыстырмалы түрде жоғары.
Жақсарту бағыты
Толық өңделмеген төмен температуралы балауыздан сабындалған қосындыларды болдырмау және бір ыстық су ыдысын композиттік немесе натрий силикат қабықшаларымен бөлісу үшін, пайдалану бумен палаусыздандыру -та 0.3–0,5 МПа жіне 130–140°C суды палаусыздандырудың орнына.
Бұл сабындану қосындыларын және қабықтың жарылуын болдырмайды.
Ыстық сумен палаусыздандыру қолданылса, қосу 1–3% көлемдік өнеркәсіптік тұз қышқылы суға, және палаусыздандырудан кейін сабындалған қалдықтарды азайту үшін қабықтарды құрамында қышқылы бар ыстық сумен шайыңыз..
Натрий силикаты немесе композициялық қабықтары бар бір резервуарды пайдаланбаңыз. Қабыққа кіретін сабынданған заттарды азайту үшін суды немесе балауызды бөлек ауыстырыңыз.
Қалпына келтірілген балауызды өңдеуге арналған, пайдалану 3–5% көлемдік күкірт қышқылы қайнаған суда, жеткілікті қайнау және тұндыру уақытымен.
Қыста, қатты судың температурасы төмен, натрий силикаты мен композициялық қабықшаларында Na₂O көбірек болады, ал балауыздың сабындануы маңыздырақ.
Қалпына келтірілген балауызға көбірек күкірт қышқылын қосыңыз. Балауызбен емдеуден кейін, полиэфирді дереу қосу да маңызды.
Қабық жасау циклін қысқарту үшін, пайдалану тез құрғататын кремний ерітіндісі. Бұл процесс пісіп жатыр. Әрбір қабаттың кептіру уақытын шамамен қысқартуға болады жартысы.
Үлкен бөліктерге арналған, соңғы қабаттан басқа әрбір қабат тек шамамен қажет 3 сағат. Қабық жасау уақыты қысқаруы мүмкін 62 сағатқа дейін 24 сағат.
Орташа ауыр бөлшектер үшін, қысқарту шамамен 60% кәдімгі кремний ерітіндісімен салыстырғанда.
Тек нарықтық баға 20-30% жоғары, және бұл сыйлықты еден кеңістігін азайту арқылы қалпына келтіруге болады, жылу тұтыну, және жоғары өнімділік. Жылдам құрғататын кремний оксиді - кремний диоксиді қабығын реформалаудың сөзсіз бағыты.
Құнды азайту үшін, ең тиімді жол цирконды ауыстыру болып табылады балқытылған кварц немесе синтетикалық кварц отқа төзімді жабынға арналған. Циркон шамамен құрайды 65% кремний диоксиді қабықтың жалпы құны.
Цирконды кальцитпен немесе кварцпен ауыстыру қабықтың құнын төмендетеді 6,000 юань/т құю 2,210 юань/т, а 55.8% кішірею. Орташа ауыр бөлшектер үшін, балқытылған кварц құмы/ұны циркондық құмды/ұнды біртіндеп ауыстырады.
5. Орташа температурадағы балауызбен бірге кремний диоксиді қабығы: Сапа эталоны
Кремний диоксиді – орташа температурадағы балауыз – дәлдікпен құюдың халықаралық кең таралған жолы. Ол құюдың ең жақсы сапасын және ең төмен сәтсіздік деңгейін береді.
Ол әсіресе жоғары бетінің кедір-бұдырлығын қажет ететін орташа-үлкен және өте үлкен бөлшектер үшін қолайлы.Ra 0,8–4,3-және жоғары өлшемдік дәлдік-CT3–CT5.
Жабдық пен шығындардың шектеулеріне байланысты, дегенмен, ол орташа ауыр бөлшектер үшін сирек қолданылады 5– 100 кг тау тізбектері.

Мәселелер
Бірінші, құны. Қабық құны шамамен 8 рет натрий силикатына жатады, және шамамен 20% жоғарырақ төмен температуралы балауыз – кремнеземдік ерітіндіге қарағанда.
Негізгі себептер - қабық пен балауыз материалдарының қымбаттауы, жабдықтың қуатты тұтынуы әлдеқайда жоғары, және жабдықты инвестициялаудың жоғарылауы.
Екінші, Өндіріс циклі төмен температуралы балауыз кремний ерітіндісіне ұқсас және натрий силикатына немесе композитті қабықтарға қарағанда әлдеқайда ұзағырақ..
Үшінші, -ге 5– 60 кг орташа ауыр құймалар, орташа температурадағы сұйық балауыз 63–75°C және шамамен жоғары айдау қысымы 7.1–8,0 МПа қажет.
Жіңішке қабырғалы балауыз үлгілері шөгуге бейім. Өлшемдік дәлдік әсіресе жоғары емес.
Өйткені орташа ауыр бөлшектер үлкен бөлшектер сияқты өлшемдік дәлдік пен кедір-бұдырлықты қажет етпейді, олар үшін кремний диоксиді – орташа температуралы балауыз сирек таңдалады.
Жақсарту бағыты
Сапаны сақтай отырып, шығындарды бақылау, орташа температуралы балауызбен кальциттің нашар ылғалдануын шешкеннен кейін, Цирконды синтетикалық кварцпен немесе балқытылған кварцпен ауыстыру нақты бағыт болып табылады.
Балқытылған кварц тек сызықтық кеңею коэффициентіне ие 5 × 10⁻⁷/°C, және оның бағасы тек қана 1/6 циркондық. Шетелде, балқытылған кварц қолдануда бірте-бірте кеңеюде.
Қабық циклін қысқарту үшін жылдам құрғататын кремний оксиді өнеркәсіпте кең таралған бағыт болып табылады.
Отандық орташа температурадағы балауызды дамыту немесе парафинді-полиэфирлі төмен температуралы балауызды жақсарту маңызды міндет болып табылады..
Ең бастысы, балауыздың қасиеттері өндірісте тұрақты болып қалуы үшін қалпына келтірілген балауызды өңдеу мәселесін шешу болып табылады.
6. Құрама қабық: Компромисс, Соңғы жауап емес
Натрий силикат қабықтарының әлсіз жақтарын жеңу үшін, Қазір көптеген зауыттар бірінші және екінші қабаттар үшін циркон мен муллит-кремний ерітіндісін пайдаланады, резервтік қабаттар үшін бастапқы натрий силикат процесін сақтай отырып.
Бұл кремний оксидінің жақсы өңделу қабілетін натрий силикатының төмен құнымен және қысқа циклімен біріктіретін ымыра..
Натрий силикат қабықтарымен салыстырғанда, композициялық қабықтар құюдың өңделуін айтарлықтай жақсартады: төмен кедір-бұдыр, бетіндегі ақаулар азырақ, және сәтсіздік деңгейі төмен.
Оларды тот баспайтын болаттан жасауға болады, ыстыққа төзімді болат, және басқа да жоғары легирленген болаттар. Өндіріс циклі төмен температуралы балауыз кремний ерітіндісіне қарағанда әлдеқайда қысқа және натрий силикатына ұқсас..
Негізгі проблемалар
Бірінші, өйткені резервтік қабаттар натрий силикатының байланыстырғышын сақтайды, қабықтың жалпы жоғары температуралық беріктігі мен сусымалыға төзімділігі кремний диоксиді қабықшасынан төмен.
Қабықшаның агломерация температурасы төменде шектелген 960° °. Жофары 800° °, қабықтың деформациясы артады 30%.
Кремний диоксиді қабықшасын шамамен дейін күйдіруге болады 1,500° ° және сол температураға дейін деформацияланбайды.
Сондықтан, композитті құймалардың өлшемдік дәлдігі, оның ішінде төзімділік, кремний диоксиді қабықтарынан төмен.
Айналасына үлкен құйма құйып жатқанда 10 кг, қосымша кремний оксиді қабаттары - әдетте, кем дегенде 2 көбірек қабаттар—жоғары температуралық беріктік алу және деформацияны болдырмау үшін қажет.
Екінші, алғашқы екі қабат қабықтың өткізгіштігіне әсер ететін негізгі фактор болып табылады. Натрий силикатынан кремний ерітіндісіне ауысу жалпы қабықтың өткізгіштігін күрт төмендетеді.
Агломерация температурасы төмен және ұстау уақыты жеткіліксіз болған кезде, Газ кеуектілігі, қате, және суық тию жиі орын алады.
Сондықтан жұқа қабырғалы бөлшектер үшін композициялық қабықтарды пайдалану қиын d ≤ 3 мм, Үлкен бөліктер, және төмендегі өте үлкен бөліктер туралы 60 кг.
Өйткені жоғары температураға төзімділік кремнеземнен төмен, сынықтар пайда болуы мүмкін. Басқаша айтқанда, композиттік қабықшаның өткізгіштігі натрий силикатына да, кремний диоксиді қабықтарына қарағанда төмен.
Үшінші, композиттік қабықшаның сапасы натрий силикатына қарағанда тұрақты, бірақ кремний ерітіндісіне қарағанда тұрақты емес.. Резервтік қабаттарда әлі де натрий силикатының байланыстырғышы бар.
Құнды бақылау үшін, көптеген зауыттар әлі де арзан бағаны пайдаланады, саз және түйіршікті құм сияқты тұрақсыз отқа төзімді материалдар. Процесті бақылау натрий силикатына ұқсас, сондықтан сапа тұрақтылығы нашар.
Айналадағы ауыр бөліктерге арналған 10 кг және астындағы үлкен бөліктер 1 кг, бас тарту және істен шығу жылдамдығы кремний диоксиді қабықтарына қарағанда жоғары.
Төртінші, өйткені композициялық қабықтар бет жабыны үшін қымбат цирконды пайдаланады, қабық құны болып табылады 6.3 рет натрий силикатына жатады.
Егер резервтік қабаттар үшін муллит құмы/ұн пайдаланылса, қабықтың құны кремний оксидімен бірдей, тек шамамен 1 юань/кг құю айырма. Төмен шығынның артықшылығы маңызды емес.
Бесінші, композициялық қабықтар орташа температурадағы балауызды пайдалана алмайды. Орташа температурадағы балауызды ыстық суда тазартуға болмайды.
Автоклавта 171° C және 0.6 МПа, орташа температуралы тамыр шайыры резервтік қабаттардағы натрий силикатымен және қалдық қатайтқышпен қатты әрекеттеседі., өңдеусіз қайта өңдеуге болмайтын ақ жабысқақ сабынданған зат түзеді.
Кремний диоксиді қабықшалары төмен екеуін де пайдалана алады- және бұл проблемасыз орташа температурадағы балауыз.
Қысқаша, композициялық қабық натрий силикатымен салыстырғанда жақсарту болып табылады. Бұл құйма өңдеуге жақсырақ, Өткізіп жібер, және сәтсіздік деңгейі, бірақ ол әлі күнге дейін кремний диоксиді қабығынан түбегейлі ерекшеленеді.
Қысқа өндірістік циклден және қабықтың сәл төмен құнынан басқа, оның құю сапасы мен сенімділігі кремний ерітіндісінен төмен.
Жақсарту бағыты
Бірінші, отқа төзімді жабын үшін циркон құмын кальцитпен ауыстырыңыз. Құюдың өңделуі жабынның отқа төзімділігіне толығымен байланысты емес; ол байланыстырғышпен, сондай-ақ балауыз үлгісімен тығыз байланысты - балауыз үлгісінің кедір-бұдырлығы және сабындалған қалдық.
Композиттік қабықтар тек төмен температуралы балауызды пайдалана алады және көбінесе орташа кедір-бұдырлы дәлдіктегі құймалар үшін қолданылады —Ra 6,3–11,5-және төменгі өлшемдік дәлдік-CT4–CT6.
Өндіріс тәжірибесі көрсеткендей, циркон-кремний ерітіндісін кальцит-кремний оксидімен ауыстыру бет жабыны үшін толығымен мүмкін..
Бұл қабықтың құнын төмендетеді 4,150–4 830 юань/т құю 1,360 юань/т, жалғыз 460 юань натрий силикатынан көп.
Екінші, сапаны бақылауды және қабық жасау ортасын жақсарту, әсіресе резервтік қабаттар.
Үшінші, резервтік қабаттар тұрақты болуы керек, жоғары температураға қабілетті, жабынға сәйкес келетін ылғалдылығы бар салыстырмалы түрде арзан отқа төзімді материалдар.
Екі жалпы резервтік материал ұсынылады. Біреуі - отқа төзімді саз-кварц ұнтағы 60%/40%, ұсақталған корунд кірпіш қалдықтарынан және соған байланысты отқа төзімді кірпіш қалдықтарынан жасалған түйіршікті құммен қапталған.
Ол кеңінен қол жетімді, арзан, және мулитке немесе бокситке қарағанда жоғары температураға төзімділік пен сусымалы төзімділікті береді, тек 1/2–1/3 боксит бағасы.
Ол циркон немесе синтетикалық кварц пальтоларына сәйкес келеді. Екіншісі - көлемдік қатынасында отқа төзімді саз-түйіршікті ұнтақ жабыны 3:7, түйіршікті құммен қапталған.
Бұл опция тек цирконды композициялық қабықтарға сәйкес келеді. Кейбір зауыттар композиттік резервтік қабаттар үшін мулит құмы/ұн немесе боксит пайдаланады.
Қаптау қасиеттері тұрақты, қабық жұқа және күйдіруге оңай, бірақ құны тым жоғары және жоғары температура қасиеттері жоғарыдағы екі нұсқадан төмен. Бокситтің нокаутқа түсу қасиеті нашар.
Ұсақталған фарфор қалдықтарынан жасалған материалдар, жылтыратылған плитка, немесе еден плиткалары арзан, бірақ олар жоғары температурада күйдірілмейді, күрделі құрамы бар, жоғары температурада жарылуының күшті үрдісін көрсетеді, отқа төзімділігі төмен, және құйып болғаннан кейін қағу қиын, әсіресе ауыр бөлшектер үшін. Олар ұсынылмайды.
7. Тот баспайтын болаттан жасалған үлкен құймалар үшін қабық жасаудағы болашақ даму тенденциялары
Қабық жасау технологиясының дамуы өндіріс құнын төмендете отырып, құйма сапасын жақсартуға көбірек көңіл бөлуде., Цикл уақыты, және қоршаған ортаға әсері.
Кремний-солды байланыстырғыштарды кеңінен қолдану
Silica-sol жүйелері қолайлы қабық қасиеттеріне және тұрақты өндіріс әлеуетіне байланысты жоғары сапалы инвестициялық құю үшін күшті техникалық негіз ұсынады..
Олардың кеңірек қабылдануы материалдық шығындар мен кептіру уақытына байланысты кемшіліктерді азайтуға байланысты.
Жылдам құрғататын кремний ерітіндісі, оңтайландырылған қабық құрылысы, және неғұрлым үнемді отқа төзімді жүйелер бұл алшақтықты жабуға көмектеседі.
Отқа төзімді оңтайландыру
Қымбат цирконды білікті синтетикалық кремнеземмен немесе балқытылған кремнеземмен ауыстыру материал шығындарын азайтады., бірақ алмастырулар химиялық үйлесімділік пен бет сапасын сақтауы керек.
Процестің болашақ дамуы бүкіл бет-жабын жүйесіне шоғырлануы керек, байланыстырушы химияны қоса алғанда, ұнтақты жүктеу, дән мөлшері бойынша таралуы, сулану тәртібі, және кептіру тұрақтылығы.
Бұл айнымалыларды бірге оңтайландыру оқшауланған жағдайда отқа төзімді шығындарды азайтудан тиімдірек.
Тезірек және тұрақты кептіру
Жылдам құрғататын байланыстырғыштар, жақсартылған ауа ағынын басқару, бақыланатын ылғалдылық, және шеберханадағы қоршаған ортаны жақсырақ бақылау қабық жасау циклінің уақытын қысқартуы мүмкін.
Мақсат әр қабатты мүмкіндігінше тез кептіру ғана емес. Бұл ең аз күту уақытымен және процестің қолайлы өзгеруімен жеткілікті беріктік пен өлшемдік тұрақтылыққа қол жеткізу.
Деректерге негізделген процесті басқару
Заманауи құю зауыттары суспензия қасиеттерін жазу арқылы консистенцияны жақсарта алады, кептіру жағдайлары, қабық қабатының саны, палаусыздандыру параметрлері, атыс профильдері, және құю-тексеру нәтижелері.
Бұл жазбаларды талдау қабықша жарықтарымен байланысты процесс жағдайларын анықтауға көмектеседі, өлшемдік ауытқулар, және беттік ақаулар.
Біршама уақыттан кейін, бұл сенімдірек жұмыс терезелеріне мүмкіндік береді және жеке операторлардың тәжірибесіне тәуелділікті азайтады.
Өндірістің жалпы құны
Ұзақ мерзімді тенденция тек қабық материалдарымен емес, қабылданған құймаларды өндіру құны бойынша қабық жасау процестерін бағалау болып табылады..
Бас тартуды азайтатын процесс, өңдеуге арналған жеңілдіктер, және жеткізудің кешігуі оның бастапқы материалдық құны жоғары болса да жақсы коммерциялық нәтиже бере алады.
Бұл тот баспайтын болаттан жасалған үлкен құймалар үшін өте маңызды, онда әрбір қабылданбаған құрамдас елеулі шығынды көрсете алады.
8. Қорытынды
Инвестициялық құюда қолданылатын төрт негізгі қабық жасау процесі - натрий силикат қабықтары, композициялық қабықтар, төмен температуралы балауыз бар кремний-зол қабықтары, және орташа температурадағы балауызы бар кремний-зол қабықтары — әрқайсысы құю сапасы бойынша әртүрлі артықшылықтарды ұсынады., құны, және өндірістік цикл.
Тот баспайтын болаттан жасалған үлкен құймалар үшін, ең тиімді жақсартулар процесті бақылауды күшейту болып табылады, жабынның отқа төзімділігін оңтайландыру, валидацияланған тез кептірілетін кремний-соль жүйелерін қабылдау, балауызды қалпына келтіруді жақсарту, және құйма геометриясына және өндіріс көлеміне сәйкес қабықшаның құрылысын таңдау.
Сайып келгенде, ең жақсы қабық жасау процесі ең арзан немесе ең күрделі болуы міндетті емес.
Бұл өндірістің ең төменгі жалпы құнымен талап етілетін сапа стандарттарына сәйкес келетін құймаларды дәйекті түрде өндіретін процесс..
Сапалырақ және тұрақты өндірісті қалайтын құю зауыттары үшін, қолайлы кремний-сол технологиясының комбинациясы, білікті отқа төзімді материалдар, бақыланатын кептіру, және деректерге негізделген процесті басқару жоғары кірісті инвестиция құюға практикалық жолды ұсынады.
ЖҚС
Қандай қабық жасау процесі тот баспайтын болаттан жасалған үлкен құймалар үшін ең жақсы сапаны береді?
Орташа температурадағы балауызы бар кремний диоксиді қабығы ең жақсы құю сапасын береді, өлшемді дәлдік, және ең төменгі сәтсіздік деңгейі.
Төмен температуралы балауызбен кремний диоксиді орташа ауыр бөлшектер үшін практикалық балама болып табылады.
Неліктен натрий силикатының сапасы төмен болса, әлі де қолданылады?
Натрий силикаты арзан, қысқа өндірістік циклге ие, жақсы нокаут мінез-құлық, және жоғары өткізгіштік. Ол аз талап ететін құймалар үшін экономикалық жағынан тартымды болып қала береді.
Неліктен композициялық қабықтар орташа температурадағы балауызды пайдалана алмайды??
Автоклавта 171°С температурада палаусыздандыру және 0.6 МПа, орташа температурадағы тамыр шайыры резервтік қабаттардағы натрий силикатымен және қалдық қатайтқышпен әрекеттеседі., өңдеусіз қайта өңдеуге болмайтын жабысқақ сабындандырылған зат түзеді.
Тот баспайтын болаттан жасалған үлкен құю қабықтарының болашақ бағыты қандай?
Кремний диоксиді қабықшалары, әсіресе арзан беткі қабат отқа төзімді материалдармен және тез құрғататын байланыстырғыштармен - сапа талаптары көтерілген сайын натрий силикатының және композитті қабықтардың орнын біртіндеп ауыстырады..

