

Талапты механикалық жүйелерде, шкив қарапайым ойық дөңгелектен әлдеқайда көп.
Бұл арқан немесе кабель қозғалысын үздіксіз басқаруы қажет жүк көтергіш беріліс бөлігі, радиалды күштер, Әсер ету жүктемелері, қажалу, және қайталанатын циклдік стресс.
Крандарда шығыр жұмыс істегенде, тау-кен жабдықтары, теңіз машиналары, ауыр көтеру жүйелері, немесе басқа күрделі қызмет көрсету орталары, оның материалының сапасы мен өндіріс процесі жабдықтың сенімділігіне тікелей әсер етеді.
Бұл қайда тапсырыс бойынша құйылған болат шығырлар шешуші инженерлік артықшылық ұсынады.
Бұл мақалада арнайы құйылған болат шкив өндірісінің техникалық ойлары зерттеледі, болат маркалары мен дәлдікпен құюдан механикалық өңдеуге дейін, Термиялық өңдеу, тексеру, қолданбалар, және жеткізуші таңдау.
1. Құйма болат шығыр дегеніміз не?
А құйма болат шкив болатты қалыпқа құю және кейіннен сыни беттерді қажетті өлшемдерге дейін өңдеу арқылы жасалған айналмалы механикалық құрамдас бөлік.
Көтеру және арқандарды өңдеу жүйелерінде, оны әдетте а деп те атайды өрім.
Оның негізгі қызметі – бағыттау, қайта бағыттау, немесе сым арқанды немесе ұқсас икемді элементті тірек және білік немесе мойынтірек жинағы арқылы байланысты механикалық жүктемені тасымалдау кезінде қолдау.
Қарапайым дөңгелектен айырмашылығы, шығырда мұқият жасалған функционалды геометрия бар. Та арқан ойығы арқанның шығыршыққа қалай отыруын бақылайды, ал хаб және саңылау жүктемені тіреуіш білікке немесе мойынтірек құрылымына береді.
Фланецтер арқанды ойықтың ішінде ұстап тұруға көмектеседі және құрамдас бөліктің жалпы құрылымдық қаттылығына ықпал етеді.
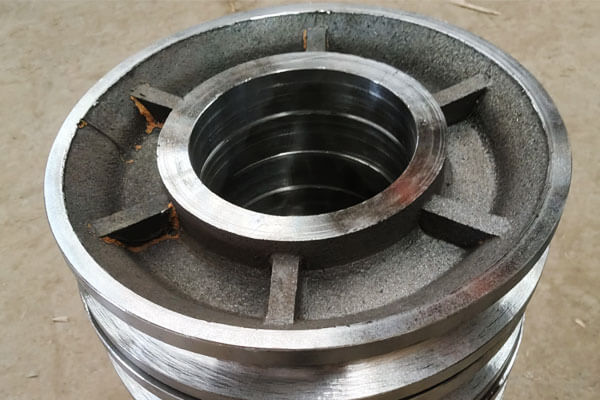
Құйма болат шкивтің негізгі құрамдас бөліктері
| Деталь | Қызмет ету | Негізгі өндірісті қарастыру |
| Шеңбер/жиек | Арқанды тіреп, бағыттайды | Ойық профилі, Қабырғалы қалыңдығы, тозуға төзімділік |
| Арқан ойығы | Арқанды қабылдап, бағыттайды | Радиус, тереңдік, профиль дәлдігі, Беттің жағдайы |
| Фланец | Арқанды шығыршықта ұстауға көмектеседі | Биіктігі, қалыңдық, концентрлік |
Хаб |
Шығырды білікке немесе мойынтірекке қосады | Өлшемді дәлдік, Құрылымдық күш |
| Бор | Білік орналасады, втулка, немесе мойынтіректердің орналасуы | Диаметр, айналу, концентрлік |
| Кілт жолы | Қажет болған жағдайда моментті жібереді | Позиция және өлшем дәлдігі |
| Монтаждау ерекшеліктері | Айналадағы жабдықтармен интерфейстер | Жай, тегіс, туралау |
Дәл құйылған болат шығырға арналған, бұл мүмкіндіктердің барлығы бірдей өндірістік дәлдікті талап етпейді.
Құю процесі құрылымдық геометрияның көп бөлігін белгілей алады, ал ұңғыма үшін CNC өңдеу қолданылады, Мойынтіректер, ойық, кілт жолы, соңғы беттер, және басқа да маңызды интерфейстер.
2. Арнайы шкивтерге арналған жалпы құйма болат сорттары
Құйма болат шкив үшін материалды таңдау жұмыс жүктемесіне негізделуі керек, әсер ету жағдайлары, тозуға қойылатын талаптар, Жұмыс температурасы, коррозияға ұшырау, және қажетті қызмет мерзімі.
Кәдімгі көміртекті құйма болаттан басқа, теңшелген шкив конструкцияларында төмен легирленген болаттар қолданылуы мүмкін, жоғары марганецті тозуға төзімді болат, немесе жұмыс ортасы қосымша өнімділікті талап еткенде коррозияға төзімді тот баспайтын болат.
| Материал / Дәреже | Қорытпалық отбасы | Негізгі өнімділік атрибуттары | Типтік шкив қолданбалары |
| ASTM A216 гр. Wcb | Көміртекті құйылған болат | Жақсы күш, Тамаша кереметтілік, Жақсы техникалар, үнемді | Жалпы мақсаттағы шығырлар, өнеркәсіптік материалдарды өңдеу, жарық- орташа жүк көтеру жүйелеріне |
| ASTM A216 гр. Бақ / | Көміртекті құйылған болат | WCB қарағанда жоғары белгіленген беріктік, жақсы беріктігі мен құйылуы | Ауыр өнеркәсіптік шығырлар, кранның құрамдас бөліктері, талап етілетін материалды өңдеу жүйелері |
| Төмен легирленген құйма болат, CR-MO / Ni-Cr-Mo | Төмен легирленген құйма болат | Жоғары күш, шыңдалуы жақсарды, Жақсы қаттылық, термиялық өңдеуден кейін жақсы шаршау өнімділігі | Ауыр жүк көтергіш крандар, құрылыс көтергіштері, тау-кен жабдықтары, жоғары жүктемелі шкивтер |
| ASTM A148 Жоғары беріктік сорттары | Беріктігі жоғары құйма болат | Жоғары созылу және аққыштық беріктігі, термиялық өңдеуге жарамды, күшті жүк көтеру қабілеті | Негізгі өрімдер, ауыр жүк көтергіш жабдықтар, ірі өнеркәсіптік шығырлар, жоғары жүктемелі машиналар |
ASTM A352 LCB / LCC |
Төмен температурада құйылған болат | Төмен температурада соққыға төзімділігі жақсарды, салқын қызмет көрсету жағдайларына қолайлы | Сыртқы крандар, суық аймақтағы тау-кен жабдықтары, теңіз және теңіз көтеру жүйелері |
| Аустенитті тот баспайтын құйылған болат, Cf8 / Cf8m | Тот баспайтын құйылған болат | Тамаша коррозияға төзімділік, Жақсы қаттылық, сортқа қатысты шектеулері бар хлоридтері бар орталар үшін жарамды | Теңіз шығырлары, коррозиялық материалдарды өңдеу жүйелері, химиялық және тамақ өнімдерін өңдеуге арналған жабдықтар |
| Хадфилд болаты, ASTM A128 гр. Б | Жоғары марганецті аустенитті болат | Абразивті қызмет көрсету кезінде тамаша соққы беріктігі және күшті жұмысты қатайту реакциясы | Тау-кен жабдықтары, абразивті материалды өңдеу, жоғары әсерлі шығыр және шығыр қолданбалары |
| Бормен легирленген құйма болат | Бор легирленген болат | Жоғары беріктендіру, термиялық өңдеуден кейін күшті тозуға төзімділік, циклдік жүктемені талап етуге жарамды | Амал- ауыр жүкті шығырларға, тозуы жоғары материалды өңдеуге арналған жабдықтар |
3. Арнайы құйылған болат шкивтерді өндіру процесі
Арнайы құйылған болат шығырды өндіру процесі үлгі дәлдігі реттелетін реттілік болып табылады..
Өйткені шығыр жүк көтергіш элемент болып табылады, құю зауыты шілтер бөлігіне ерекше назар аударуы керек, хаб, фланецті ауысулар, және секция қалыңдығының жергілікті өзгерістері қатаю мен ішкі құйма сапасына әсер етуі мүмкін басқа аймақтар.
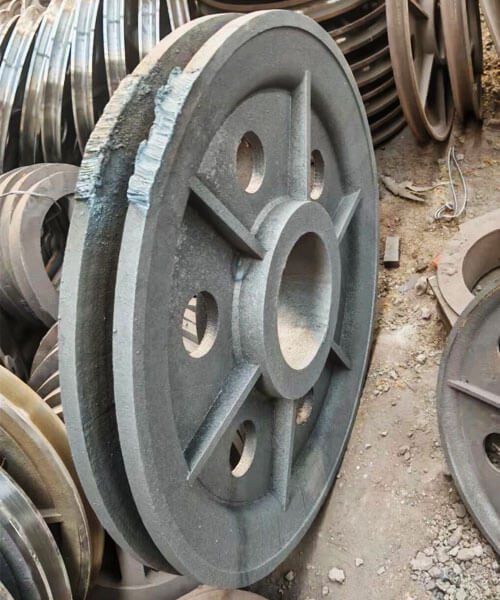
Үлгі жасау
Үлгі жасау шкив қуысының негізгі геометриясын анықтайды, сондықтан құю дәлдігіне тікелей әсер етеді..
Үлгі орамды қайта шығаруы керек, хаб, фланец, және басқа құйма мүмкіндіктері, сонымен бірге тиісті шөгу мүмкіндігі мен өңдеуге рұқсат.
-Ға Инвестициялық құю, балауыз үлгісі әдетте балауызды дәл өлшегішке енгізу арқылы жасалады.
Балауыз үлгісі шығырдың соңғы геометриясын бейнелейді және кейіннен керамикалық қабықты жасау үшін пайдаланылады..
Құмды құюға арналған, үлгі әдетте шайырдан жасалады, орман, металл, немесе басқа қолайлы материалдар және қалып қуысын қалыптастыру үшін пайдаланылады.
Шығырдың конструкциясына байланысты, үлгі сонымен қатар қалыптарды сенімді кетіруге мүмкіндік беретін сызбаны және бөлуді қамтуы мүмкін.
Арнайы шкив өндіруге арналған, үлгі дизайны құйылған беттер мен соңғы өңдеуді қажет ететін беттерді анық ажыратуы керек.
Шамадан тыс өңдеуге рұқсат материалды алу мен құнын арттырады, ал жеткіліксіз жәрдемақы көрсетілген соңғы өлшемдерге қол жеткізуді қиындатады.
Қалып пен өзек жасау
Қалып құйылған болат шкивтің сыртқы геометриясын анықтайды, ал өзектер ішкі қуыстар немесе өтулер өрнек арқылы тікелей қалыптаса алмайтын жерде қолданылады.
-Да Құмның құюы, таңдалған құм және байланыстырғыш жүйелер қалыптың қуысын жасау үшін үлгінің айналасында тығыздалады.
Орталық тесікті немесе басқа ішкі мүмкіндіктерді жасау үшін өзек орналастырылуы мүмкін.
Негізгі күш, өлшемді дәлдік, өткізгіштігі, және орналасу ерекше маңызды, себебі құю кезінде орын ауыстыру ұңғыманың туралануына және қабырға қалыңдығына әсер етуі мүмкін.
-Да Инвестициялық құю, балауыз үлгісі көп қабатты қабықшаны құру үшін отқа төзімді керамикалық суспензиямен және сылақпен бірнеше рет қапталған.
Қабық күші жеткілікті болғаннан кейін, балауыз алынып, керамикалық қалып күйдіріледі.
Қалып немесе қабық балқытылған болатқа төтеп беру үшін жеткілікті беріктікті қамтамасыз етуі керек, сонымен қатар қолайлы өткізгіштік пен жылулық мінез-құлықты қамтамасыз етуі керек..
Дәл шығыр құймалары үшін, қалыптағы ақаулар құйма бетіне тікелей берілуі немесе маңызды элементтердің өлшемдік дәлдігін өзгертуі мүмкін..
Болат балқыту және химиялық бақылау
Таңдалған құйма болат көрсетілген қорытпаның талаптарына сәйкес балқытылады.
Қорытпаға байланысты индукциялық балқыту немесе электр доғалық балқыту қолданылуы мүмкін, құю жабдықтары, Өндірістік талаптар.
Құю алдында, балқытылған металл әдетте химиялық талдау арқылы тексеріледі, жиі а спектрометр, көміртек пен легірлеуші элементтердің көрсетілген құрам диапазонына түсетінін тексеру.
Балқыма дайындау да қамтуы мүмкін:
- Шлактарды жою
- Ырғайат
- Температураны реттеу
- Қосылуды бақылау
- Жылуды анықтау және бақылау
Химиялық бақылау арнайы шкивтер үшін өте маңызды, өйткені болат маркасы кейінгі термиялық өңдеуге жауап береді және беріктікке әсер етеді., қаттылық, кию тәртібі, және төмен температура өнімділігі.
Сүйинг, Тамақтандыру, және Құю
Шкафтар мен қоректендіру жүйесі балқытылған болат шкив қуысын біркелкі толтыратындай және қатаюдың шөгуін тиімді өтейтіндей етіп жобалануы керек..
Шкив геометриясы концентратордың айналасындағы салыстырмалы түрде ауыр бөліктерді және түйіннен шығыршыққа өтуді қамтуы мүмкін.
Бұл аймақтар жіңішке бөліктерге қарағанда ұзағырақ сұйық күйде қалуы мүмкін, сондықтан тиісті азықтандыруды қажет етеді.
Шкафтар мен көтергіштер жүйесі басқаруға арналған:
Металл ағыны → толтыру реті → жылу балансы → бағытталған қатаю → шөгу компенсациясы
Құю кезінде, температура мен құю жылдамдығы қорытпа мен қалып жүйесі үшін белгіленген технологиялық терезеде бақылануы керек.
Металлдың шамадан тыс төмен температурасы толық емес толтыруға немесе суық жабуға әкелуі мүмкін, ал ағынның жарамсыз шарттары турбуленттілік пен оксид немесе инклюзиямен байланысты ақаулардың пайда болу мүмкіндігін арттыруы мүмкін.
Қажет жерде, құю модельдеуін өндіруге дейін толтыру мен қатаюды бағалау және ықтимал ыстық нүктелерді немесе азықтандыру мәселелерін анықтау үшін пайдалануға болады.
Қатайту және салқындату
Шұңқыр толтырылғаннан кейін, балқытылған болат қатая бастайды.
Бұл кезең өте маңызды, өйткені салқындату кезінде болат көлемдік қысқаруға ұшырайды, және нашар бақыланатын қатаю шөгілетін қуыстарды тудыруы мүмкін, ішкі кеуектілік, Ыстық крекинг, және қалдық стресс.
Мақсаты әдетте басқарылатын және жақсырақ бағытталған қатаю үлгісін алға жылжыту болып табылады, жеткілікті металл басқа жерде қатайғанша, ауыр бөліктер қоректенуге жарамды болып қалады.
Құю конструкциясына байланысты, құю зауыты пайдалана алады:
- Раушандар
- Салқындату
- Қалыптың бақыланатын температурасы
- Оңтайландырылған бөлім ауысулары
- Ерекше құю шарттары
Салқындату әрекеті алынған микроқұрылымға және механикалық қасиеттерге де әсер етеді.
Шамадан тыс ауыр немесе біркелкі емес жылу градиенттері бұрмалану мен қалдық кернеуге ықпал етуі мүмкін, әсіресе үлкен немесе геометриялық күрделі шығырларда.
Шайқау және құюды тазалау
Құйма жеткілікті суығаннан кейін, қалып немесе керамикалық қабық жойылады.
Құмды құюға арналған, бұл операция әдетте деп аталады Шығару, оның барысында шыңдалған құмды қалып пен өзектер құймадан үзіледі.
Инвестициялық құюға арналған, керамикалық қабық механикалық түрде жойылады немесе болат құймасын ашу үшін басқа жолмен өңделеді.
Содан кейін құйма өз қақпасы мен көтергіш жүйесінен бөлінеді. Әдеттегі тазалау операцияларына жатады:
- Қақпалар мен көтергіштерді кесу
- Ұнтақтау
- Трастинг
- Жабысқан қалып материалын алып тастау
- Функционалды емес беткейлік бұзылыстарды жергілікті таңу
Бұл кезеңнің мақсаты - негізгі металды қажетсіз алып тастауды болдырмай, термиялық өңдеуге және тексеруге жарамды таза құйма алу..
4. Құйма болаттан жасалған шығырларды дәл өңдеу
Дәлдік CNC өңдеу құйылған болат шығырды желіге жақын құймадан дайын функционалды құрамдас бөлікке айналдырады.
Арқан ойығы, жалықтыру, кілт жолы, хаб, және монтаж беттері өңделген негізгі мүмкіндіктер болып табылады, өйткені олардың өлшемдік дәлдігі мен позициялық қатынасы арқанды бақылауға тікелей әсер етеді., айналу, жүктемені бөлу, және құрастыру.
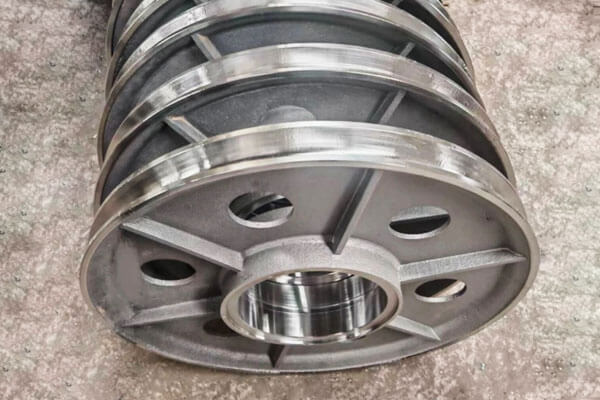
Арқан ойықтарын өңдеу
Арқан ойығы шкивтің ең маңызды функционалды беттерінің бірі болып табылады. Оның радиусы, тереңдік, ені, және профиль арқан түрі мен диаметріне сәйкес келуі керек.
Төменгі ойық арқанды шектен тыс шектей алады, ал габаритті немесе дұрыс емес пішінделген ойық жеткіліксіз қолдауды қамтамасыз етіп, арқанның деформациясы мен тозуын арттырады.
Сым арқан шығырларына арналған, сондықтан ойық радиусы әдетте номиналды арқан радиусына сәйкес келмей, арқанның дұрыс орналасуын қамтамасыз етуге арналған..
Ойық әдетте пішінді немесе профильдеу құралын пайдаланып CNC токарлық станокта өңделеді.
Дөрекі және аяқтағаннан кейін айналдыру, тегістеу немесе жылтырату неғұрлым жұқа және дәйекті бет қажет болған жағдайда қолданылуы мүмкін.
Бұрғыларды өңдеу
Саңылау білікпен интерфейсті қамтамасыз етеді, подшипник, немесе втулка, сондықтан оның диаметрі, айналу, және концентрлік мұқият бақылау керек.
Саңылау әдетте бұрғылау арқылы жасалады, айналдыру, немесе дәл тегістеу.
Қажетті сәйкестікке және қолдануға байланысты, өлшемдік рұқсаттар миллиметрдің жүзден бір бөлігінде көрсетілуі мүмкін, мысалы, кейбір дәлдіктегі қолданбалар үшін ±0,02 - ±0,05 мм шамасында.
Нақты төзімділік біліктің/подшипниктің орналасуымен анықталуы керек, шкив өлшемі, және қолданылатын инженерлік спецификация.
Ең бастысы, ұңғыма арқан ойығымен және сыртқы шығыр бетімен қажетті позициялық қатынасты сақтауы керек.
Түйінді және шпионды өңдеу
Шығыңқы білікке тікелей бекітілген жерде, кілт жолының ені, тереңдік, және бұрыштық позиция дәл өңделуі керек.
Оның шығыр ойығымен туралануы дұрыс құрастыру және жүкті тасымалдау үшін маңызды.
Үлкен момент сыйымдылығын немесе дәлірек айналдыруды қажет ететін қолданбалар үшін, шпионды қосылыстар қолданылуы мүмкін.
Кез келген жағдайда, шамадан тыс кері соққыны болдырмау үшін өңдеу дәлдігі қажет, жергілікті стресс концентрациясы, немесе құрастыру кедергісі.
Хаб, Бет, және фланецті өңдеу
Хаб және соңғы беттер бұрылуды қажет етуі мүмкін, араластыру, немесе қажетті өлшемдер мен беттің күйін алу үшін тегістеу.
Монтаждау беттері дәйекті құрастыруды қамтамасыз ету үшін жеткілікті тегіс және дұрыс тураланған болуы керек.
Фланец геометриясы да бақылауды қажет етеді, себебі шамадан тыс ауытқу арқанның сақталуына және ойық пен қоршаған құрылым арасындағы қатынасқа әсер етуі мүмкін..
Концентрлік және жүгіру
Арқан ойығына қатысты саңылаудың концентрлілігі айналмалы шкив үшін ерекше маңызды.
Шамадан тыс эксцентристік немесе радиалды ағу арқанның біркелкі емес қозғалысын тудыруы мүмкін, діріл, біркелкі емес жүктеме, және қосымша мойынтіректердің кернеуі.
Жүгіру әдетте теру индикаторы арқылы тексеріледі, дәлдік өлшегіш, немесе координациялық өлшеу жабдығы.
Сыни компоненттер үшін, қолданылатын Белгі (Жалпы көрсеткішті оқу) талап жалпы мәнді пайдаланудан гөрі инженерлік сызбада анықталуы керек.
Динамикалық теңдестіру
Жоғары жылдамдықты айналмалы шығырлар өңдеуден кейін динамикалық теңгерімдеуді қажет етуі мүмкін.
Тепе-теңдіктің бұзылуы айналу жылдамдығымен өсетін орталықтан тепкіш күштерді тудырады және діріл мен мойынтіректердің жүктелуіне ықпал етеді.
Теңестіру арнайы теңдестіру машинасында орындалады. Түзету әдісіне байланысты, қажетті тепе-теңдік жағдайына қол жеткізу үшін аз мөлшерде материалды алып тастауға немесе теңестіру салмақтарын қосуға болады.
Төмен жылдамдық үшін, ауыр жүк тиелген баулар, теңгеру талаптары жоғары жылдамдықты айналмалы шкивтерге қарағанда қатаңырақ болуы мүмкін.
5. Құйма болат шкивтердің бетін өңдеу және термиялық өңдеу
Термиялық өңдеу құйылған болаттың механикалық күйін анықтайды, ал бетті өңдеу функционалды және ашық беттердің қажетті жағдайын белгілейді.
Екеуі де жоспарланған жүктемемен бірге қарастырылуы керек, кию, арқан түрі, операциялық орта, және қызмет көрсету мерзімі.
Термиялық өңдеу
Термиялық өңдеу циклі құйылған болат маркасына және қажетті механикалық қасиеттерге сәйкес таңдалады. Жалпы емдеуге жатады:
| Термиялық өңдеу | Негізгі мақсат |
| Қалыпқа келтіру | Құю микроқұрылымын нақтылаңыз және біркелкі механикалық жағдайды орнатыңыз |
| Ақша салу | Қаттылықты азайтыңыз, өңдеуге қабілеттілігін жақсарту, және ішкі күйзелістерді жеңілдету |
| Тұндыру және температура | Басқарылатын қаттылық арқылы жоғары беріктік пен қаттылықты дамытыңыз |
| Стресті жеңілдету | Құю кезіндегі қалдық кернеулерді азайтыңыз, дәнекерлеу, немесе өңдеу |
| Беттік қатайту | Арқан ойығы сияқты таңдалған беттердің тозуға төзімділігін арттырыңыз |
Жүк көтергіш шығырлар үшін, Жоғары механикалық өнімділік қажет болған жағдайда, көміртекті және төмен легирленген құйма болаттар үшін сөндіру және шынықтыру таңдалуы мүмкін..
Шынықтыру температурасы болат маркасына және қаттылық пен қаттылық арасындағы қажетті тепе-теңдікке сәйкес орнатылуы керек.
Ойықтың бетінің қатаюы
Арқанның жанасуы айтарлықтай тозуды тудыратын жерде, локализацияланған бетінің қатаюы қарастырылуы мүмкін.
Материалға және дизайнға байланысты, индукциялық шынықтыру сияқты әдістер, жалынмен қатаю, немесе азоттау қолданылуы мүмкін.
Өңдеу таңдамалы түрде қолданылуы керек, себебі бетінің шамадан тыс қаттылығы немесе жарамсыз шыңдалған тереңдік қаттылықты төмендетуі немесе қалаусыз қалдық кернеулерді тудыруы мүмкін..
Сондықтан ойық материалының күйін арқан материалымен және нақты байланыс жағдайларымен бірге ескеру қажет.
Ойық бетінің аяқталуы
Беткі қабат шығыр ойығы мен арқанның өзара әрекеттесуіне тікелей әсер етеді.
Кедір-бұдыр бет жергілікті тозуды арттырып, арқанның тозуын тездетуі мүмкін, ал тиісті түрде аяқталған ойық тегіс жанасуды қамтамасыз етеді.
Өңделген шкив ойықтары үшін әдеттегі нысана айналасында болуы мүмкін RA 1.6-3.2 мкм, дегенмен қажетті мән арқан түріне сәйкес көрсетілуі керек, Жұмыс жылдамдығы, тиеу, майлау, және дизайн стандарты.
Бетінің әрлеуі ойықтың геометриясына тәуелсіз қарастырылмауы керек.
Тегіс, бірақ дұрыс емес профильді ойық әлі де арқанның шамадан тыс тозуын тудыруы мүмкін, бақыланатын бет құрылымы бар дұрыс профиль контактінің тұрақты күйін қамтамасыз етеді.
Қаптау және коррозиядан қорғау
Сыртта немесе ылғалды және коррозиялық ортада қолданылатын құйма болат шығырлар қорғаныс жабындарын қажет етуі мүмкін. Жалпы опциялар кіреді:
- Эпоксидті жабындар
- Полиуретанды жабындар
- Мырышқа бай праймерлер
- Басқа өнеркәсіптік коррозиядан қорғау жүйелері
Теңіз немесе теңіз қызметі үшін, агрессивті коррозиядан қорғау жүйелері қоршаған ортаға әсер ету және жабу спецификациясына сәйкес белгіленуі мүмкін..
Арқанмен жанасатын ойық көбінесе жанаспайтын беттерден басқаша өңделеді. Қаптаманың қалыңдығы ойықтың өлшемдерін өзгертпеуі немесе арқанның отыруына кедергі болмауы керек.
Өлшемдік дәлдік маңызды болып табылатын қолданбаларда, сондықтан ойық қапталмаған күйінде қалуы немесе мұқият бақыланатын өңдеуден өтуі мүмкін.
Арқан үйлесімділігі
Беткейдің әрлеуі және ойықтың геометриясы сайып келгенде арқанның сипаттамасымен бірге қарастырылуы керек. Сым арқан мен синтетикалық арқан міндетті түрде бірдей ойық конструкцияларын қажет етпейді.
Сым арқан үшін, ойық шамадан тыс қысылуды немесе деформацияны болдырмай, тиісті қолдауды қамтамасыз етуі керек.
Синтетикалық арқандар төменгі иілу қаттылығы мен әртүрлі жанасу мінез-құлқына байланысты әртүрлі ойықтың геометриясын және бет сипаттамаларын қажет етуі мүмкін..
Сондықтан, шкив өндірушісі арқанның диаметрін растауы керек, құрылыс, материал, операциялық жүктеме, ойықтарды өңдеу мен бетті өңдеуді аяқтау алдында қызмет көрсету шарттары.
Бұл дайын құйма болат шкивтің оқшауланған айналмалы құрамдас ретінде емес, арқанды өңдеу жүйесінің біріктірілген бөлігі ретінде жасалғанын қамтамасыз етеді.
6. Құйма болат шкивтердің сапасына қойылатын негізгі талаптар
Құйма болат шкивтердің сапасына қойылатын талаптар қауіпсіздікпен қозғалады, сенімділік, және қызмет көрсету мерзімі. Төмендегілер маңызды.
Материалды сертификаттау. Химиялық құрамы мен механикалық қасиеттері тексеріліп, құжатталуы керек. Талдау сертификаттары мен механикалық сынақ есептері әрбір өндірістік партиямен бірге жүруі керек.
Ішкі дыбыс. Құймаларда шөгу кеуектілігі сияқты зиянды ақаулар болмауы керек, Газ кеуектілігі, қосындылар, және жарықтар. Ішкі сапаны тексеру үшін бұзылмайтын сынақ қолданылады.
Өлшемді дәлдік. Ойық профилі, саңылау мөлшері, концентрлік, жүгіріп шығу, және кілттердің өлшемдері сызба талаптарына сай болуы керек. Өлшемді тексеру есептері ұсынылуы керек.
Беттің сапасы. Ойық және саңылау беттерінде арқанға зақым келтіруі немесе туралануын тудыруы мүмкін ақаулар болмауы керек.. Бетінің кедір-бұдырлығын өлшеу және құжаттау керек.
Жылулық өңдеуді тексеру. Қаттылықты сынау және, Қажет болған жағдайда, микроқұрылымды тексеру термиялық өңдеудің дұрыс орындалғанын растайды.
Жүктеме сынағы. Сыни қолдану үшін, беріктік пен қауіпсіздікті тексеру үшін дәлелдемелік жүктеме сынағы немесе деструктивті сынақ қажет болуы мүмкін.
7. Арнайы құйылған болат шығырларды қолдану
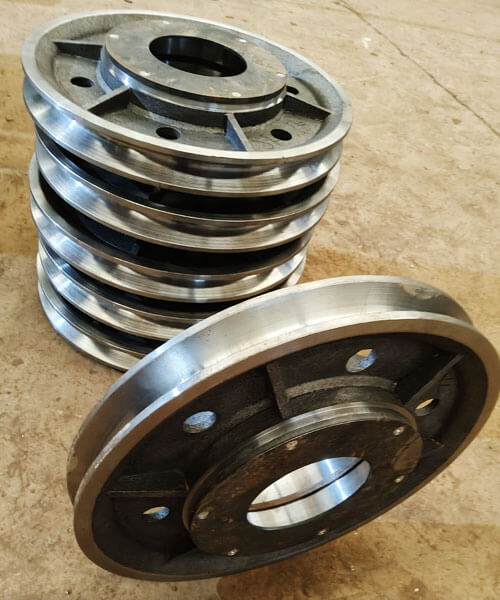
Крандар мен көтергіш жабдықтар
Крандар құйма болат шығырлар үшін ең маңызды қолданбалардың бірі болып табылады.
Көтергіш жүйелердегі шығырлар жүктерді сым арқаннан білікке немесе мойынтірек жинағына қайта-қайта тасымалдайды және көтеру кезінде соққы жүктемесі болуы мүмкін., төмендету, жеделдету, және тоқтату.
Арнайы құйылған болат шығырлар қолданылады:
- Көтерме крандар
- Порталды крандар
- Жылжымалы крандар
- Мұнара крандар
- Порт крандар
- Кран блоктары мен ілгек тораптары
- Лебедка және лебед жүйелері
Кран қолданбалары үшін, ойық профилі, шығыр диаметрі мен арқан диаметрінің қатынасы, жалықтыру, және құрылымдық тұтастық көтеру жүйесіне сәйкес болуы керек.
Тау-кен жабдықтары
Тау-кен машиналары жоғары жүктемелерге байланысты механикалық құрамдас бөліктерге ерекше ауыр жағдайларды жүктейді, абразивті шаң, әсер, үздіксіз жұмыс, және күрделі техникалық қызмет көрсету орталары.
Шойын болат шығырлар мен шығыршықтарды көтергіш жабдықтарда қолдануға болады, арқандарды өңдеу жүйелері, конізгорианз, және басқа да ауыр жүкті машиналар.
Қатты соққылар мен қажалуларды қамтитын қолданбаларда, материалды таңдау және бетінің қаттылығы ерекше маңызды болуы мүмкін.
Құрылыс және материалды өңдеу жабдықтары
Құрылыс машиналары көбінесе көтеруге арналған шығыр жүйелерін қамтиды, Орналастыру, кернеу, немесе сым арқанды қайта бағыттау.
Әдеттегі қосымшалар кіреді:
- Құрылыс көтергіштері
- Материалды өңдеу жүйелері
- Лебедкалар
- Қондырмаларды көтеру
- Кабельді бағыттаушы жүйелер
- Арнайы өңдеу машиналары
Стандартты шығыр қажетті өлшемдік немесе монтаждау конфигурациясына сәйкес келмейтін жағдайда, арнайы құю әсіресе пайдалы.
Теңіз және теңіз жабдықтары
Теңіз және теңіз орталары механикалық жүктемені ылғалдылықпен біріктіреді, тұзды судың әсері, коррозия, және техникалық қызмет көрсетуге шектеулі қолжетімділік.
Арнайы құйылған болат шығырларды қосуға болады:
- Теңіз крандары
- Теңіздегі жүк көтеру жабдықтары
- Кеме лебедкалары
- Шарлау жүйелері
- Палубалық машиналар
- Кабельді және арқанды өңдеуге арналған жабдық
Бұл қолданбалар үшін, материалды және коррозиядан қорғау жүйесін нақты теңіз ортасына сәйкес таңдау керек.
Тот баспайтын құйылған болат коррозияға төзімділік негізгі талап болған жағдайда қарастырылуы мүмкін.
Мұнай және газ жабдықтары
Мұнай және газ жабдықтары шкивтер мен шығыршықтарды жоғары жүктемелерге ұшыратуы мүмкін, діріл, коррозиялық атмосфералар, және үздіксіз жұмыс циклдері.
Арнайы құйылған болат компоненттерін көтеру кезінде пайдалануға болады, көтеру, және мамандандырылған материалды өңдеу жабдықтары.
Қолданба қауіпсіздік тұрғысынан маңызды болған жағдайда, материалдың сипаттамасы, NDT талаптары, Термиялық өңдеу, және бақылау мүмкіндігін алдын ала анықтау керек.
Өнеркәсіптік техника
Арнайы шығырлар өнеркәсіптік жабдықта да қолданылады:
- Кабель бағыты
- Кернеу жүйелері
- Көтергіштер
- Конвейерлік жүйелер
- Арнайы трансмиссиялық жабдық
- Автоматтандырылған өңдеу машиналары
Арнайы дизайнның басты артықшылығы - жабдықты стандартты шығырды орналастыруға мәжбүрлемей, шығырды жабдықтың толық интерфейсі айналасында әзірлеуге болады..
8. Дәл құйылған болат шығырлардың негізгі артықшылықтары
Дәл құйылған болат шығырлар баламаларға қарағанда бірнеше артықшылықтар береді.
- Жоғары күш пен қаттылық: Шойын болат ауыр жүктемелерге төтеп бере алады, әсер, және шойынға немесе алюминийге қарағанда шаршау жақсы.
- Дизайн икемділігі: Құю күрделі пішіндерді жасауға мүмкіндік береді, Біріктірілген мүмкіндіктер, және оңтайландырылған материалды бөлу.
- Желіге жақын: Құю пластинадан немесе штангадан дайындаумен салыстырғанда өңдеу уақытын және материал қалдықтарын азайтады.
- Дәнекерлеушілік: Болат құймаларды дәнекерлеуге және жөндеуге болады, шойыннан айырмашылығы.
- Масштабтау: Құю шағын және ірі өндірістер үшін үнемді, және жасау қиын болатын өте үлкен шығырлар үшін.
- Дәйекті сапа: Басқарылатын құю процесі қайталанатын қасиеттер мен өлшемдерді шығарады.
- Теңшеу: Қорытпалар, Жылу емдеу, және өңдеу қолданбаға бейімделуі мүмкін.
- Шығындар тиімділігі: Көптеген қосымшалар үшін, құйма болат шығырлар өнімділік пен жалпы құнының ең жақсы үйлесімін ұсынады.
9. Шойын болат шығырға қарсы шойын шкив
Шойын болат пен шойын шкивтерін де құю арқылы жасауға болады, бірақ олардың механикалық әрекеті, әсерге қарсы тұрақтылық, жүк сыйымдылығы, және әдеттегі қызмет көрсету шарттары айтарлықтай ерекшеленеді.
| Негізгі сипаттама | Құйма болат шкив | Шойын шығыр |
| Күш | Жоғары созылу және аққыштық беріктігі; ауыр жүктелген компоненттер үшін қолайлы | Жалпы түсуі, әсіресе сұр шойынға арналған |
| Қаттылық | Жоғары қаттылық және соққы жүктемесіне жақсы төзімділік | Төменгі қаттылық; сұр темір салыстырмалы түрде сынғыш |
| Әсерге қарсы тұрақтылық | Қайталанатын немесе кенеттен жүктеуге тамаша | Қатты әсер ету жағдайында шектеулі |
| Икемділік | Сыну алдында айтарлықтай пластикалық деформация сыйымдылығы | Сұр шойын үшін төмен; жоғары дәрежеге тәуелді |
| Шаршау өнімділігі | Әдетте циклдік және динамикалық жүктеу үшін жақсырақ | Неғұрлым шектеулі, әсіресе стресс концентрациясы бар жерлерде |
| Тозуға төзімділік | Қорытпаларды таңдау және термиялық өңдеу арқылы жақсартуға болады | Кейбір шойын сорттарында жақсы, әсіресе тұрақты сырғанау немесе абразивті жағдайларда |
Айналымдылық |
Жақсы, бірақ қатты қорытпалар басқарылатын CNC өңдеуді қажет етуі мүмкін | Жалпы тамаша, әсіресе сұр шойын үшін |
| Трансляция мүмкіндігі | Кешен үшін қолайлы, интегралды жүк көтергіш геометриялар | Өте жақсы құйылатын және күрделі пішіндер үшін жарамды |
| Термиялық өңдеу | Қалыптастыруға болады, Аяқталды, сөніп, ашуланшақ, немесе сортқа байланысты беті шыңдалған | Термиялық өңдеу опциялары темірдің дәрежесіне қатты байланысты және әдетте сұр темір үшін шектелген |
| Ауыр жүк қызметі | Крандарға өте қолайлы, тау-кен ісі, көтергіштер, және ауыр жүкті машиналар | Жеңіл немесе тұрақты жүктеу жағдайларына жақсырақ |
| Сынық мінез-құлқы | Сыну алдында шамадан тыс жүктеме мен соққыға төзімді | Шамадан тыс соққы кезінде сынғыш сынуға бейім |
| Материалдық құн | Жалпы жоғарырақ | Жалпы түсуі |
| Ең жақсы негізгі артықшылық | Күш, қаттылық, және күрделі жүктемелер кезіндегі сенімділік | Шығындардың тиімділігі, басшылық, және өңдеу қабілеті |
10. Неліктен DEZE компаниясын құйылған болат шкив өндірушісі ретінде таңдау керек??
Бұл технология қамтамасыз етеді тапсырыс бойынша құйма болат шкив өндіру дәл құюдан CNC өңдеу және соңғы тексеру арқылы, толық құрамдас бөлікті біріктірілген өндірістік жұмыс процесінде әзірлеуге және шығаруға мүмкіндік береді.
Біздің өндірістік көзқарасымыз инженерлік шолудан және материалды таңдаудан басталады, кейін үлгіні дамыту, қалыптау, басқарылатын болат балқыту және құю, күшейту, Термиялық өңдеу, Дәлдік техника, және сапаны тексеру.
Жұмыс жүктемесіне сәйкес әртүрлі құйма болат материалдар жүйелерін таңдауға болады, әсер ету жағдайлары, температура, кию, және коррозияға ұшырау.
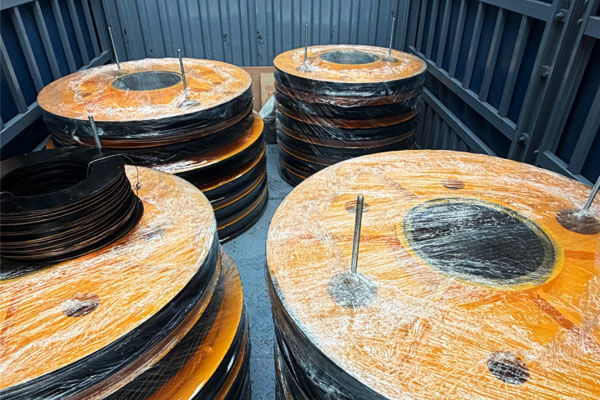
Қажет жерде, өндіріс процесі қаттылықты тексеруді және сәйкес NDT-ны қамтуы мүмкін, соның ішінде PT, М.ғ.д., У, немесе RT, құрамдас сипаттамасына сәйкес.
Мақсат тек шикі құюды жеткізу емес. Бұл бақыланатын материал қасиеттері бар дайын тапсырыс шығырын қамтамасыз ету, нақты функционалдық геометрия, тұрақты өңдеу, және қадағаланатын сапа құжаттамасы.
11. Қорытынды
Арнайы құйылған болат шығырлар жүк көтергіштігі бар қолданбалар үшін құрастырылған құрамдас бөліктер болып табылады, әсерге қарсы тұрақтылық, кию өнімділігі, өлшемді дәлдік, және ұзақ мерзімді сенімділік маңызды.
Олардың өнімділігі материалдың біріктірілген сапасына байланысты, кастинг, Термиялық өңдеу, өңдеу, және тексеру.
Дәл құю қажетсіз өңдеуді азайта отырып, біріктірілген орама және түйін құрылымы бар күрделі шығыр геометриясын шығарудың тиімді жолын қамтамасыз етеді..
Кейінгі CNC өңдеу арқан ойығының маңызды өлшемдерін белгілейді, жалықтыру, кілт жолы, хаб, және орнату беттері.
Содан кейін термиялық өңдеу қажетті күш тепе-теңдігін қамтамасыз ете алады, қаттылық, және қаттылық, ал тексеру құйманың тұтастығын және өлшемдік дәлдігін растайды.
Кран үшін, тау-кен ісі, құрылыс, теңіз, оффор, Мұнай және газ, және өнеркәсіптік машиналарды қолдану, арқанның сипаттамасына сәйкес дұрыс шкив таңдалуы керек, жүктеу жағдайы, операциялық орта, және қолданылатын техникалық талаптар.
Дұрыс құрастырылған құйма болат шкив жай ойығы бар дөңгелек емес; бұл геометриясы мен материалдың күйі арқанды өңдеудің толық жүйесінің сенімділігіне тікелей әсер ететін жүк көтергіш компонент.
ЖҚС
Шойын мен шойын шкивтерінің айырмашылығы неде?
Шойын болаттың беріктігі мен қаттылығы жоғары және дәнекерлеуге жарамды.
Шойын арзанырақ және өңдеуге оңай, бірақ сынғыш және оңай дәнекерленбейді.
Шкивтің ойық профилі қандай?
Ойық профилі - арқан немесе кабельді орналастыратын арнаның пішіні.
Ол дұрыс отыруды қамтамасыз ету үшін арқанның диаметрі мен конструкциясына сәйкес келуі керек, тозуды азайту, және рельстен шығып кетудің алдын алу.
Неліктен құйма болат шығырлар үшін термиялық өңдеу маңызды??
Термиялық өңдеу беріктікті бақылайды, қаттылық, қаттылық, және қалдық кернеулер. Ол шығырдың қызмет көрсету жүктемелеріне мерзімінен бұрын істен шықпай төтеп беруін қамтамасыз етеді.
Шығырдың сапасы қалай тексеріледі?
Сапасы материалды сертификаттау арқылы тексеріледі, Өлшемді тексеру, Бұзбайтын тестілеу (бояғыш, магниттік бөлшек, Ультрадыбыстық, Рентгенографиялық), қаттылық тестілеу, және қажет болған жағдайда тестілеуді жүктеңіз.
Құйма болат шкивтерді жөндеуге болады?
Иә. Болат құймаларды дәнекерлеуге және жөндеуге болады, шойыннан айырмашылығы. Жөндеу жұмыстарын бекітілген процедураларды қолдана отырып, білікті дәнекерлеушілер орындауы керек.
Шығыр ойығы үшін қандай бетті өңдеу қажет?
Қажетті аяқтау арқан түріне байланысты, Жұмыс шарттары, және дизайн спецификациясы.
Айналасында өңделген ойық RA 1.6-3.2 мкм кейбір қолданбаларға сәйкес болуы мүмкін, бірақ әрбір шығыр үшін әмбебап кедір-бұдырлық мәні жоқ.
Неліктен концентрлік шығыр үшін маңызды??
Шұңқыр мен арқан ойығы тиісті позициялық қатынасты сақтауы керек. Шамадан тыс эксцентристік немесе ағып кету біркелкі емес айналуды тудыруы мүмкін, арқанның тұрақсыз қозғалысы, діріл, және біркелкі емес жүктеме.

