
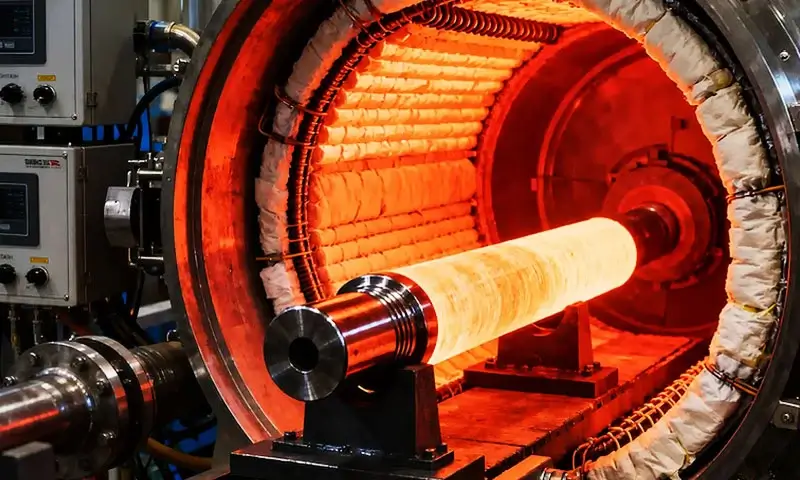
Шынықтыру металл өндірісіндегі ең негізгі, бірақ кеңінен түсінілмеген термиялық өңдеу процестерінің бірі болып табылады..
Сөндірілген болаттың әрбір құрамдас бөлігі сөндіргеннен кейінгі міндетті қайталама операция ретінде шынықтырудан өтеді., дегенмен көптеген инженерлер мен өндірістік командалар оны тривиальды деп санайды, соңғы беріктікті анықтайтын дәлдікпен басқарылатын процесс емес, стандартталған қадам, қаттылық, ішкі стресс жағдайы, және қызмет көрсету мерзімі.
Іс жүзінде, құлыптарды қатты күйде сөндіру, морт, көптеген инженерлік қолданбалар үшін функционалдық тұрғыдан жарамсыз стресске ұшыраған мартенситтік құрылым.
Шынықтыру — сыни түрлендіру температурасынан төмен мұқият басқарылатын қыздыру — қаттылықтың дәл тепе-теңдігін қамтамасыз ету үшін микроқұрылымды сөндіретін тігу., қаттылық, өлшемді тұрақтылық, және қызмет көрсету үшін қажет шаршауға төзімділік.
Сондықтан шынықтыру әдетте аспаптық болаттарды өндіруде қолданылады, болаттар, Көктемгі болаттар, Мойынтірек компоненттері, берікек, біліктер, Автомобиль бөлшектері, қалыптар, және машинаның құрылымдық бөліктері.
1. Температура дегеніміз не?
Металлургияда, Тымбитора бұрын шыңдалған темір қорытпасын температураға дейін қыздыратын термиялық өңдеу процесі төменгі критикалық температурадан төмен (A₁), белгілі бір мерзімге өткізіледі, содан кейін бақыланатын жағдайларда салқындатылады.
Қарапайым үшін-Көміртекті болаттар, A₁ сызығымен байланысты эвтектоидтық температура шамамен 727° ° (1341° F), нақты сыни температуралар химиялық құрамға байланысты өзгереді.
Шынықтыру, ең алдымен, сөндірілетін мартенсит құрылымын өзгерту үшін сөндіруден кейін қолданылады.
Негізгі мақсаттар қаттылық пен беріктіктің тиісті деңгейін сақтай отырып, сынғыштық пен қалдық кернеуді азайту болып табылады..
Шынықтыру температурасын және ұстау уақытын таңдау арқылы, өндірушілер қаттылық арасындағы тепе-теңдікті реттей алады, қаттылық, икемділік, тозуға төзімділік, және өлшемді тұрақтылық.

Температураның негізгі әсерлеріне жатады:
| Объективті | Температураның әсері |
| Сынғыштықты азайтыңыз | Қаттылықты және сынуға төзімділікті жақсартады |
| Шығу стресстерін босатыңыз | Қалдық кернеуді және кешіктірілген крекинг қаупін азайтады |
| Қаттылықты реттеңіз | Шектен тыс қаттылықты қажетті деңгейге дейін төмендетеді |
| Иілгіштікті жақсарту | Сәтсіздікке дейін үлкен пластикалық деформацияға мүмкіндік береді |
| Микроқұрылымды тұрақтандыру | Кейінгі қызмет көрсету кезінде өлшемдік өзгерістерді азайтады |
| Қызметтің өнімділігін бақылау | Күштің қажетті комбинациясын белгілейді, қаттылық, және қарсылық киіңіз |
Шынықтыру температурасы болат маркасына және қажетті соңғы қасиеттерге сәйкес таңдалады.
А төмен температуралық температура жоғары қаттылықты сақтау қажет болғанда қолданылуы мүмкін, ал жоғары шынықтыру температурасы әдетте қаттылықтың сәйкес төмендеуімен үлкен қаттылық пен икемділік береді.
Шынықтыруды күйдірумен шатастырмау керек. Жылыту әдетте болатты жұмсарту және салыстырмалы түрде тұрақтылығын арттыру үшін арналған, иілгіш микроқұрылым, көбінесе сыни түрлендіру температурасынан жоғары қыздыруды, содан кейін баяу салқындатуды қамтиды.
Тымбитора, қайта, шыңдалған болатқа қолданылады және шыңдалған күйді толығымен жоюдың орнына өзгерту үшін сыни түрлендіру ауқымынан төмен орындалады..
Тәжірибелік болат өндірісінде, сондықтан шынықтыруды сөндіру арқылы жасалған микроқұрылымды бақыланатын реттеу ретінде жақсы түсінеді.
Мақсат шынықтырылған болатты жұмсақ ету ғана емес, бірақ тым сынғыш, сөндірілетін құрылымды қасиеттердің неғұрлым пайдалы инженерлік комбинациясын қамтамасыз ететін құрылымға айналдыру үшін.
2. Температура не үшін қажет: Өшірілген болаттың артындағы ғылым
Температураны түсіну үшін, алдымен сөндірудің не екенін түсіну керек.
Болатты аустениттік фазалық өріске қыздырғанда (әдетте құрамына байланысты 800–900°C-тан жоғары) оның кристалдық құрылымы бет центрлі текшеге айналады. (ФСК).
Аустенит көміртегінің едәуір мөлшерін еріте алады. Егер болат содан кейін тез салқындатылса, әдетте суда, майлау, немесе полимер, көміртек атомдарының диффузияға уақыты жоқ.
Кристалл құрылымы денеге бағытталған текшеге айналуға тырысады (Цис) феррит, бірақ ұсталған көміртегі торды денеге бағытталған тетрагональға айналдырады (Таға) деп аталатын құрылым мартенсит.
Мартенситпен сипатталады:
- Өте жоғары қаттылық.
- Жоғары өнімділік.
- Төмен икемділік пен қаттылық.
- Жоғары қалдық кернеулер.
- Кешіктірілген крекингке бейімділік.
- Көптеген қорытпаларда ұсталған аустениттің болуы.
Бұл сөнген күйде, болат практикалық қолдану үшін жиі тым сынғыш. Кесетін құрал сынуы мүмкін. Құрастыру кезінде білік жарылуы мүмкін. Тісті доңғалақ тісі соққы жүктемесінде сынуы мүмкін.
Темпинг басқарылатын диффузия мен микроқұрылымды қайта реттеуге мүмкіндік беру арқылы бұл тәуекелдерді азайтады.
Сондықтан шынықтыру қажеттілігі ғылыми және практикалық болып табылады.
Ғылыми, ол тордың деформациясын жеңілдету және карбидтерді тұндыру арқылы болатқа тепе-теңдікке жақындауға мүмкіндік береді.. Іс жүзінде, ол болатқа шынайы қызмет көрсету шарттарына төтеп беруге мүмкіндік береді.
3. Температураның негізгі диапазондары қандай?
Шынықтыру температурасы болатты термиялық өңдеудегі ең маңызды айнымалылардың бірі болып табылады, өйткені ол сөндіруден кейінгі микроқұрылымдық өзгерістер дәрежесін тікелей бақылайды..
Шынықтыру температурасы жоғарылаған сайын, көміртегі диффузиясы, Карбид-жауын-шашын, қалпына келтіру, және ұсталған аустениттің трансформациясы әдетте айқынырақ болады.
Әрбір болатқа қолданылатын бірыңғай температура диапазоны жоқ.
Төмен температуралы температура
Төмен температурада шынықтыру әдетте құрамдас жаңа мартенситпен байланысты морттылықты азайта отырып, қаттылықтың жоғары деңгейін және тозуға төзімділігін сақтауы керек болғанда қолданылады..
Әдеттегі температуралар шамамен 150-650 ° C (300–480°F), қолайлы диапазон болатқа байланысты болса да.
Бұл кезеңде, көміртегі аса қаныққан мартенситтен қайта бөліне бастайды, жұқа карбид фазалары дамуы мүмкін, және сөндіру кезіндегі қалдық кернеулер азаяды.
Қаттылықтың төмендеуі әдетте жоғары температурада шыңдаумен салыстырғанда шектеулі.
Бұл емдеу сияқты қолданбалар үшін кең таралған:
- Кесетін құралдар
- Өледі
- Тозуға төзімді компоненттер
- Белгілі бір подшипник компоненттері
- Қаттылығы жоғары құрал-болат бөлшектер
Сәйкестік ортамен салыстырғанда қаттылық салыстырмалы түрде шектеулі болып қалады- немесе жоғары температуралы температуралық жағдайлар.
Орташа температуралы температура
Орташа температурада шыңдау, шамамен 250-450 ° C (480–840°F), сөндірілген микроқұрылымның үлкен модификациясын жасайды.
Карбидті жауын-шашын дамиды, мартенсит азырақ қаныққан болады, және ішкі кернеулер төмендей береді.
Бұл аймақ құрамдас неғұрлым теңдестірілген комбинациясын қажет еткенде пайдалы болуы мүмкін күш, қаттылық, қаттылық, және қарсылық киіңіз.
Нақты жауап болатқа байланысты айтарлықтай өзгереді. Кейбір болаттар сонымен қатар белгілі бір температура диапазонында төзімділік сынғыштық құбылыстарын көрсетеді, бұл шынықтыру температурасы мен кейінгі салқындату тәжірибесіне назар аударуды қажет ететінін білдіреді.
Жоғары температуралы температура
Жоғары температурада шынықтыру әдетте шамамен орындалады 450-700 ° C (840–1290°F), температура нақты болатқа сәйкес және тиісті сыни түрлендіру диапазонынан төмен болған жағдайда.
Бұл температураларда, микроқұрылым анағұрлым ауқымды қалпына келтіруге және карбид эволюциясына ұшырайды.
Қалдық кернеулер айтарлықтай төмендейді, және материал әдетте сөндірілген немесе төмен температуралы күйге қарағанда айтарлықтай жоғары қаттылық пен икемділікке ие болады.
Жоғары температурада шынықтыру сөндірілетін және шыңдалған құрылымдық болаттармен кеңінен байланысты., легірленген болаттар, біліктер, берікек, қысымды құрайтын компоненттер, және ауыр жүктелген машина бөлшектері.
Ерекше маңызды ерекшелік - жоғары температурада шыңдау міндетті түрде нашар беріктік дегенді білдірмейді.
Дұрыс легірленген және термиялық өңдеуден өткен болаттар айтарлықтай жақсы шығымдылық пен созылу беріктігін сақтай алады, сонымен бірге сынуға жақсы төзімділікке ие болады..
Шынықтыру кезіндегі қайталама қатаю
Кейбір жоғары легирленген аспаптық болаттар басқаша әрекет етеді. Шынықтыру температурасы жоғарылаған сайын қаттылықтың үздіксіз төмендеуінің орнына, олар көрсете алады екіншілік шыңдалу шыңы, көбіне жоғары температура диапазонында.
Бұл хром сияқты элементтерді легирлеу кезінде орын алады, молибден, вольфрам, немесе ванадий шөгіндісі ұсақ, тұрақты қорытпалы карбидтер.
Бұл бөлшектер дислокация қозғалысына кедергі келтіреді және қаттылықты арттырады немесе сақтай алады.
Екінші реттік шынықтыру әсіресе жоғары жылдамдықтағы болаттар мен жоғары температурада қызмет көрсетуге арналған таңдалған аспаптық болаттар үшін маңызды..
4. Температура процесі дегеніміз не?
Шынықтыру процесі - бұл шынықтырудан кейін немесе жеткілікті қатайтылған микроқұрылымды шығарған басқа өңдеуден кейін орындалатын бақыланатын термиялық цикл..
Процедура қарапайым болып көрінсе де, тұрақты нәтижелерге қол жеткізу үшін температураны бақылау қажет, уақыт, пештің біркелкілігі, тиеу, салқындату, және сөндірілген болаттың күйі.
Типтік өнеркәсіптік шынықтыру реті ретінде ұсынылуы мүмкін:
Өндіру → Шынықтыруға көшіру → Жылыту → Жібіту → Бақыланатын салқындату → Тексеру

Адымдау 1: Болатты сөндіріңіз
Шынықтыру әдетте дұрыс сөндірілген компоненттен басталады.
Болат алдымен аустениттеледі, содан кейін жоспарланған шыңдалған құрылымды алу үшін жеткілікті жылдамдықпен тез салқындатылады..
Сөндіргіш ортаны қамтуы мүмкін:
- Майлау
- Суару
- Полимер ерітіндісі
- Қысымдағы газ
- Балқытылған тұз
Дұрыс орта қорытпа мен құрамдас геометрияға байланысты.
Мақсаты – крекинг пен бұрмалануды барынша азайта отырып, қажетті беріктік пен микроқұрылымға қол жеткізу.
Адымдау 2: Құрамдас бөлікті шынықтыру пешіне тасымалдаңыз
Тоқтағаннан кейін, құрамдас бөлік көрсетілген өндірістік процедураға сәйкес шыңдалуы керек.
Көптеген сыныптар үшін, тез шынықтыру қажет, өйткені жаңадан сөнген күйде жоғары қалдық кернеулер бар.
Тасымалдау процедурасы сонымен қатар термиялық өңдеудің соңғы күйіне әсер етуі мүмкін қажетсіз термиялық соққыдан немесе бақыланбайтын салқындатудан аулақ болуы керек..
Сыни компоненттер үшін, пеш жазбалары тек пештің орнату нүктесіне сүйенбей, нақты температура циклін құжаттауы керек.
Адымдау 3: Белгіленген температураға дейін қыздырыңыз
Компонент таңдалған шынықтыру температурасына дейін қызады, шамамен шамасында болуы мүмкін 150°C - 700 °C болатқа байланысты.
Температураның шамадан тыс градиенттерін болдырмау үшін қыздыруды жеткілікті түрде бақылау керек, әсіресе үлкен немесе күрделі компоненттерде.
Пеш қолайлы қамтамасыз ету керек:
- Температураның біркелкілігі
- Қажет болған жағдайда атмосфераны бақылау
- Жүк айналымы
- Құралды калибрлеу
- Температураны жазу
Дәл термиялық өңдеуге арналған, та дайындаманың нақты температурасы бағдарламаланған пеш температурасынан маңыздырақ.
Адымдау 4: Температурада сулаңыз
Компонент қажетті температураға жеткенде, ол белгілі бір мерзімге өткізіледі.
Осы суландыру кезеңінде, микроқұрылым болатқа сәйкес шынықтыру реакцияларынан өтеді:
- Көміртектің қайта бөлінуі
- Карбидті жауын-шашын
- Мартенситтің ыдырауы
- Стресс-релаксация
- Матрицаны қалпына келтіру
- Ұсталған-аустениттік түрлендіру
- Екінші реттік шыңдалатын болаттардағы қоспалы-карбидті тұнбалар
Қажетті жібіту уақыты компонент өлшеміне байланысты, геометрия, қорытпа, пеш түрі, және қолданылатын спецификация.
Адымдау 5: Бақыланатын салқындату
Қажетті ұстау уақытынан кейін, құрамдас процесс сипаттамасына сәйкес салқындатылады.
Көптеген болаттарды шынықтырудан кейін ауада салқындатуға болады, ал кейбір қорытпа жүйелері немесе маңызды компоненттер арнайы салқындату тәжірибесін қажет етуі мүмкін.
Салқындату жағдайлары өлшем тұрақтылығына және, кейбір болаттарда, бейімділік ашуланшақтық. Сондықтан, «салқындату» маңызды емес соңғы қадам ретінде қарастырылмауы керек.
Адымдау 6: Қажет болғанда шыңдауды қайталаңыз
Кейбір болаттар қажет екі немесе үш есе шынықтыру бір циклден гөрі.
Қайталап шыңдауды қолдануға болады:
- Ұсталған аустенитті одан әрі тұрақтандыру
- Ұсталған-аустениттік трансформациядан кейін жаңадан түзілген мартенсит
- Өлшем тұрақтылығын жақсарту
- Неғұрлым тұрақты карбид құрылымын жасаңыз
- Бүкіл құрамдас бөлікте тұрақты қасиеттерге қол жеткізіңіз
Бұл тәжірибе әсіресе жоғары легирленген аспаптық болаттар үшін кең таралған.
5. Неліктен кейбір болаттар екі немесе үш есе шынықтыруды қажет етеді?
Көптеген сөндірілген болаттар үшін бір шынықтыру циклі жеткілікті, бірақ жоғары қорытпалы Құрал болаттар ал кейбір жоғары көміртекті болаттар жиі екі немесе тіпті үш шынықтыру циклін қажет етеді.
Негізгі себебі, бірінші шынықтыру өңдеу ұсталған аустениттің тұрақтылығын өзгерте алады және кейінгі салқындату кезінде жаңа мартенситті алады..
Екінші немесе үшінші температор осы жаңадан пайда болған мартенситті жұмсартады және соңғы микроқұрылымның тұрақтылығын жақсартады..
Сақталған аустенит негізгі себеп болып табылады
Тоқтағаннан кейін, кейбір болаттар бастапқы аустениттің бір бөлігін сақтайды, өйткені мартенситті түрлендіру аяқталмайды..
Бұл әсіресе көміртегі мен легирлеуші элементтердің салыстырмалы түрде жоғары деңгейі бар болаттарға қатысты.
Бірінші шынықтыру циклі кезінде, ұсталған аустениттің тұрақтылығы өзгеруі мүмкін. Шынықтырудан кейін салқындату кезінде, осы сақталған аустениттің бір бөлігі айналуы мүмкін балғын, шыңдалмаған мартенсит.
Бұл жаңа проблема тудырады: бастапқы мартенсит шыңдалған болса да, жаңадан пайда болған мартенсит жоқ.
Осы жаңа піскен мартенситті шыңдау үшін екінші шынықтыру циклі қолданылады.
Жаңа мартенсит неге алаңдатады??
Жаңа мартенситтің бастапқы сөндірілген құрылымы сияқты негізгі кемшіліктері бар:
- Жоғары қаттылық
- Жоғары қалдық стресс
- Төмен икемділік
- Салыстырмалы түрде нашар беріктік
- Крекингке бейімділіктің жоғарылауы
Бұл құрылымды өңдеусіз қалдыру қаттылық пен қаттылықтың жергілікті өзгерістерін тудыруы мүмкін. Дәл аспаптық болаттарда, ол өлшемдік тұрақсыздыққа да ықпал етуі мүмкін.
Осылайша, қос шынықтыру бірінші шынықтыру циклінен кейін пайда болған бастапқы мартенсит пен мартенситтің дұрыс шынықтыруын қамтамасыз етеді..
Үштік шынықтыру қашан қолданылады?
Үш рет шынықтыру микроқұрылымдық тұрақтандырудың одан да жоғары дәрежесі қажет болғанда қолданылады.
Бұл әсіресе кейбір жоғары жылдамдықты болаттарда жиі кездеседі, ыстықтай жұмыс істейтін аспаптық болаттар, және жоғары легирленген болаттар, өндірушінің термиялық өңдеу спецификациясына байланысты.
Үшінші цикл таңдалуы мүмкін:
- Ұсталған аустенитті одан әрі тұрақтандыру
- Кез келген жаңадан пайда болған мартенситті күйдіріңіз
- Қаттылық пен қаттылық арасындағы тепе-теңдікті нақтылаңыз
- Өлшем тұрақтылығын жақсарту
- Қажетті қайталама шынықтыру жағдайын орнатыңыз
Үш рет шынықтыру автоматты түрде қолданылмауы керек. Ол болаттың маркасы мен талап етілетін қасиеттері оны талап еткенде ғана ақталады.
Қайталап шынықтыруды қажет ететін типтік болаттар
Қайталап шынықтыру әсіресе болаттарға қатысты, мысалы:
- Ыстық өңдеуге арналған H13 болат
- Жоғары жылдамдықты болаттар
- Жоғары легирленген суық өңдеуге арналған аспаптық болаттар
- Таңдалған, ыстықтай өңделетін болаттар
- Белгілі бір жауын-шашын немесе қайталама қатайтылатын аспаптық болаттар
Шынықтыру циклдарының нақты саны әрқашан болаттың арнайы маркасы мен білікті термиялық өңдеу процедурасына сәйкес болуы керек.. Көбірек циклдер автоматты түрде жақсы өнімділікті білдірмейді.
6. Шынықтыру кезіндегі қайталама қатаю дегеніміз не?
Екіншілік қатаю жоғары легирленген болаттардың салыстырмалы түрде жоғары температурада шынықтыру кезінде жоғары қаттылық пайда болатын құбылыс, көміртекті болаттарды қарапайым шынықтыру әдетте қаттылықтың төмендеуіне әкелсе де.
Бұл мінез-құлық құрамында карбид түзетін легирленген элементтердің едәуір мөлшері бар болаттарға тән, ерекше молибден, вольфрам, ванади, және хром.
Неліктен қайталама қатаю пайда болады?
Дәстүрлі шынықтыру кезінде, Көміртек аса қаныққан матрицадан шығып, карбидтер тұрақты болған сайын сөндірілген мартенситтің қаттылығы әдетте төмендейді..
Жоғары легирленген аспаптық болаттарда, дегенмен, жоғары температурада басқа процесс орын алуы мүмкін. Легірлеуші элементтер диффузиялық және өте ұсақ түзіледі қорытпа карбидтері.
Бұл тұнбалар дислокация қозғалысына қарсы тұруда өте тиімді болуы мүмкін.
Алынған күшейту орнын толтыра алады, ал кейде асып түседі, шыңдаудың алдыңғы кезеңдерінде жоғалған қаттылық.
Жалпы реттілік:
Шықтыру → Бастапқы шынықтыру/жұмсарту → Қорытпа-карбидті тұндыру → Екінші реттік шынықтыру
Қосылған легирлеуші элементтер
Ең маңызды элементтерге жатады:
| Легирлеу элементі | Екіншілік шынықтырудағы рөлі |
| Әзірлеу | Жұқа қорытпа-карбидті жауын-шашынға ықпал етеді және төзімділікті жақсартады |
| Дүние | Тиісті аспаптық болаттарда тұрақты вольфрамға бай карбидтер түзеді |
| V | Күшті күшейтетін әсері бар өте қатты ванадий карбидтерін шығарады |
| Кр | Қорытпа-карбидтің түзілуіне ықпал етеді және беріктікті және төзімділікті жақсартады |
| Серіктес | Матрицаға және карбидті тұндыру әрекетіне әсер ету арқылы жанама түрде қайталама қатаюды күшейте алады. |
Карбидтің нақты түрі болат құрамына және термиялық өңдеу тарихына байланысты.
Неліктен қайталама қатаю маңызды??
Екінші реттік шынықтыру белгілі бір аспаптық болаттарға әдеттегі төмен температурада шынықтыру үшін қолданылатын температурадан айтарлықтай жоғары температурада шыңдаудан кейін жоғары қаттылыққа қол жеткізуге мүмкіндік береді..
Бұл өте маңызды, себебі жоғары температурада терлеу де жақсаруы мүмкін:
- Температураға төзімділік
- Өлшемді тұрақтылық
- Құрылымдық тұрақтылық
- Ыстық қаттылық
- Қызмет көрсету кезінде жұмсартуға төзімділік
Жоғары температурада жұмыс істейтін құралдар үшін, қызмет көрсету кезінде қаттылықты сақтау максималды мүмкін болатын бөлме температурасындағы қаттылыққа қол жеткізуден маңыздырақ болуы мүмкін.
Екіншілік шыңдау және H13 аспаптық болат
H13 - жоғары температурада шынықтыру кезінде легирленген карбидті жауын-шашын оның реакциясына ықпал ететін ыстық өңдеуге арналған репрезентативті аспаптық болат..
Оны термиялық өңдеу қаттылықтың сәйкес тепе-теңдігін орнатуға арналған, қаттылық, термиялық шаршауға төзімділік, және жұмсартуға төзімділік.
Нақты қайталама қатаю реакциясы болаттың химиясына байланысты, аустенизациялау температурасы, сөндіру әдісі, Температура температурасы, және ұстау уақыты.
Сондықтан қайталама қатаюды жай ғана «қайта қыздыру арқылы шыңдау» деп қарау дұрыс емес.
Бұл құбылыс бұрын қатайтылған микроқұрылымдағы қорытпаға бай карбидтердің бақыланатын жауын-шашынның нәтижесі болып табылады..
7. Температура механикалық қасиеттерге қалай әсер етеді?
Шынықтыру болаттың механикалық қасиеттерін сөндіру нәтижесінде алынған жоғары қаныққан және кернеулі мартенсит құрылымын өзгерту арқылы өзгертеді..
Бұл өзгерістердің шамасы мен бағыты болаттың маркасы мен шынықтыру жағдайына байланысты, сондықтан қатынасты тұрақты ереже емес, жалпы тенденция деп түсіну керек.
Температураның жалпы әсері
| Мүлік | Температураның ауырлығын арттырудың жалпы әсері* |
| Қаттылық | ↓ Жалпы төмендейді |
| Бергі күш | ↓ Жалпы төмендейді |
| Созылу күші | ↓ Жалпы төмендейді |
| Икемділік | ↑ Жалпы өседі |
| Қаттылық | ↑ Жалпы өседі |
| Қалдық кернеу | ↓ азаяды |
| Өлшемді тұрақтылық | ↑ Жалпы жақсарады |
| Тозуға төзімділік | Дәреже- және жағдайға байланысты |
| Шаршауға төзімділік | Жиі қаттылық пен стрессті жеңілдету арқылы жақсарады |
| Жоғары температурадағы жұмсартуға төзімділік | Сәйкес легирленген аспаптық болаттарда айтарлықтай жақсаруы мүмкін |
*Кәдімгі сөндірілетін болаттардың жалпы тенденциялары; жоғары легирленген болаттар әртүрлі мінез-құлық көрсетуі мүмкін, әсіресе қайталама қатаю орын алғанда.
Сондықтан шынықтырудың практикалық мақсаты кез келген бір механикалық сипатты барынша көбейтпей, дұрыс меншік балансын таңдау болып табылады.
Кесетін құрал максималды практикалық қаттылықты және тозуға төзімділікті қажет етуі мүмкін, ал тісті доңғалақ немесе білік айтарлықтай үлкен беріктік пен шаршауға төзімділікті қажет етуі мүмкін.
Арнайы болат үшін шынықтыру температурасы мен уақытын бақылау арқылы, өндірушілер соңғы микроқұрылымды нақты қызмет көрсету талаптарына бейімдей алады.
8. Температура және күйдіру және қалыпқа келтіру және стрессті жеңілдету дегеніміз не?
Тымбитора, Ақша салу, қалыпқа келтіру, және кернеуді жеңілдету - барлық термиялық өңдеу процестері, бірақ олар алмастыруға болмайды.
Олардың температуралық диапазондары, бастау микроқұрылымдары, салқындату әдістері, металлургиялық механизмдер, және күтілетін нәтижелер әртүрлі.
| Салыстыру | Тымбитора | Ақша салу | Қалыпқа келтіру | Стресті жеңілдету |
| Негізгі мақсат | Пайдалы қаттылықты сақтай отырып, қатайғаннан кейін сынғыштық пен қалдық кернеуді азайтыңыз | Болатты жұмсарту, Ынтымақтастықты жақсарту, стрессті жеңілдету, және микроқұрылымды өзгерту | Астық құрылымын нақтылаңыз және салыстырмалы түрде біркелкі микроқұрылымды жасаңыз | Қолданыстағы микроқұрылымды ең аз өзгерту арқылы қалдық кернеуді азайтыңыз |
| Әдеттегі іске қосу шарты | Сөндірілген немесе шыңдалған болат | Ас-шоу, жұмыс істеді, салқын жұмыс жасады, немесе бұрын термиялық өңдеуден өткен болат | Ас-шоу, Жасанды, илектелген, немесе өңделген болат | Дәнекерленген, құю, техникалық, қалыптасады, немесе термиялық өңдеуден өткен компонент |
| Температура диапазоны | Төменде A₁; сыныпқа байланысты әдетте ~150–700°C | Әдетте критикалық түрлендіру температураларында немесе одан жоғары, күйдіру түріне байланысты | Әдетте критикалық түрлендіру ауқымынан жоғары | Әдетте критикалық түрлендіру ауқымынан төмен |
| Салқындату әдісі | Әдетте ауамен салқындату немесе белгіленген басқарылатын салқындату | Әдетте пешті баяу салқындату | Usually air cooling | Бақыланатын салқындату, жиі пеш немесе ауа салқындату |
Негізгі микроқұрылымдық әсер |
Сөндірілген мартенситті ыдыратады немесе өзгертеді; карбидті тұндыру мен қалпына келтіруге ықпал етеді | Produces a softer, неғұрлым тұрақты микроқұрылым | Қолданылатын болаттардағы қайта кристалдануды/тазартуды және салыстырмалы түрде біркелкі феррит-перлит құрылымын көтермелейді. | Шектеулі фазалық трансформациямен ішкі кернеуді босатады |
| Қаттылық | Әдетте сөнген күйден төмендейді | Әдетте айтарлықтай төмендейді | Әдетте сөндірілген және шыңдалған болаттан төмен | Әдетте сәл ғана өзгереді |
| Қаттылық & Икемділік | Generally increases | Increases substantially | Әдетте дөрекі немесе қатты күйзеліске ұшыраған бастау жағдайларымен салыстырғанда жақсарады | Әдетте негізгі меншік өзгерістерінсіз стресске байланысты сенімділікті жақсартады |
| Типтік қосымшалар | Берікек, біліктер, Құралдар, өледі, серіппелер, hardened machine parts | Machining stock, Кешіру, құймалар, cold-worked parts | Кешіру, Құрылымдық компоненттер, жолақтар, және қатайту алдындағы өңдеу | Дәнекерленген құрылымдар, үлкен құймалар, өңделген бөлшектер, дайындалған компоненттер |
9. Әртүрлі болат түрлерін шыңдау
Әр түрлі болат түрлері шыңдауға әр түрлі жауап береді. Бұл айырмашылықтарды түсіну дұрыс жұмсарту кестесін таңдау үшін маңызды.
Қарапайым көміртекті болаттар:
Қарапайым. Төмен көміртекті болаттар (<0.3% Б) сирек сөндіріледі және шыңдалады, өйткені олар айтарлықтай қатып қалмайды.
Орташа көміртекті болаттар (0.3–0,6% C) әдетте біліктер үшін сөндіріледі және шыңдалады, берікек, және осьтер. Жоғары көміртекті болаттар (>0.6% Б) құралдар үшін қолданылады, серіппелер, және пышақтар.
Легірленген болаттар:
Құрамында хром сияқты элементтер бар, никель, молибден, және ванадий.
Олардың беріктігі жақсы және шынықтыруға жақсы жауап береді. Күшті карбид түзушілері бар қорытпаларда қайталама шынықтыру жиі кездеседі.
Құрал болаттар:
Суды қатайтуды қосыңыз, майлы қатаю, ауамен қатаю, жоғары жылдамдық, және ыстықтай өңделетін болаттар.
Температура кестелері әр түрлі. Жоғары жылдамдықты болаттар 540–560°C температурада үш есе шыңдалады. H13 сияқты ыстық өңделетін болаттар 500–550°C температурада екі рет шыңдалады.
Тот баспайтын болаттар:
Тот баспайтын болаттар (E.Г., 410, 420, 440Б) шынықтыруға және шыңдауға болады. Аұшпандар тот баспайтын болаттар (E.Г., 304, 316) сөндіру арқылы қатаюға болмайды және шыңдалмайды.
Ферритті тот баспайтын болаттар әдетте шыңдалмайды. Тұндырғышпен қататын тот баспайтын болаттар ескірген, қатал емес.
Мазаринг болаттар:
Бұл төмен көміртекті, қартаю арқылы нығайтылатын жоғары никельді қорытпалар, мартенситті шынықтыру арқылы емес.
Дегенмен, олар концептуалды шынықтыруға ұқсас шешімді өңдеуден және қартаю процесінен өтуі мүмкін.
10. Шынықтыру H13 аспаптық болат: Практикалық мысал
H13 Құрал болат хром-молибден-ванадийлі ыстықтай өңделетін аспаптық болат, қалыптан құюға кеңінен қолданылады., Кету өледі, экструзия құралдары, және қайталап қыздыру мен салқындату әсеріне ұшыраған басқа құралдар.
Оның ыстық күшінің үйлесімі, қаттылық, төзімділік, және термиялық шаршауға төзімділік оны легирленген аспаптық болаттарда шынықтыруды мұқият бақылаудың маңызды мысалы болып табылады..
Аустенизациядан және сөндіруден кейін, H13 қалдық кернеулері және кейбір ұсталған аустениті бар қатты мартенситтік құрылымды дамытады..
Кейінгі шынықтыру өңдеуі сондықтан сынғыштықты азайтуға ғана арналған емес, сонымен қатар қажетті қайталама қатаю реакциясын және микроқұрылымдық тұрақтылықты дамыту.
Әдеттегі H13 шынықтыру кестесі
H13 жиі кездеседі екі жақты, үшінші темперамент кейде үлкен немесе аса маңызды компоненттер үшін белгіленеді.
Нақты параметрлер материалдың қолданыстағы спецификациясына және білікті термиялық өңдеу процедурасына сәйкес болуы керек.
| Температура қадамы | Температура | Ұстау уақыты | Салқындату | Негізгі мақсат |
| Алғашқы ашу | 500–550°C | ~2 сағ | Ауа салқын | Сөндіру кернеулерін азайтыңыз және шынықтыру/қайталама қатаю реакцияларын бастаңыз |
| Екінші мінез | 500–550°C | ~2 сағ | Ауа салқын | Жаңадан пайда болған мартенситті ұстаңыз және микроқұрылымды одан әрі тұрақтандырыңыз |
| Міндетті емес үшінші мінез | 500–550°C | ~2 сағ | Ауа салқын | Құрылымдық және өлшемдік тұрақтылықты одан әрі жақсарту, әсіресе үлкен бөліктерде |
Нақты аустениттеу және сөндіру шарттары да маңызды.
H13 әдетте шамамен аустениттеледі 1,020–1,050°C, содан кейін ауа немесе газды сөндіру сияқты бақыланатын салқындату, Бөлім өлшеміне байланысты, жабдық, және қажетті қасиеттер.
Қалыптасқан қаттылық
Дұрыс термиялық өңдеуден өткен H13 компоненті әдетте соңғы қаттылыққа дейін жетеді шамамен 48–52 HRC, дегенмен нақты қаттылық аустенизация жағдайына байланысты, quenching rate, Температура температурасы, ұстау уақыты, and material chemistry.
Белгіленген шынықтыру ауқымында, the general trend is:
- 500°C шамасында: жоғары қаттылық, аз жұмсартумен байланысты жұмсарту.
- Around 550°C: somewhat lower hardness, әдетте үлкен қаттылықпен және стрессті жеңілдетеді.
Қарым-қатынас қатаң сызықты емес, and H13 can exhibit secondary hardening жоғары температурада шынықтыру кезінде жұқа қорытпа карбидтерінің тұнбаға түсуіне байланысты.
Неліктен H13 екі еселенген?
Қосарланған мінез-құлықтың негізгі себебі сақталған аустенит after quenching.
Бірінші шынықтыру циклінен кейін, кейбір ұсталған аустенит салқындату кезінде жаңа мартенситке айналуы мүмкін.
Бұл жаңадан пайда болған мартенсит әлі шынықтырудан өткен жоқ, сондықтан салыстырмалы түрде жоғары қалдық кернеу мен сынғыштық болуы мүмкін..
Екінші шынықтыру циклі осы жаңа мартенситті өңдейді және біркелкі соңғы микроқұрылымды жасауға көмектеседі:
Өндіру → Бірінші температура → сақталған аустениттің өзгеруі → жаңа мартенсит → екінші температура
Қосарлы шынықтыру сонымен қатар қажетті жауын-шашын реакцияларын аяқтауға және қаттылық пен өлшемдік тұрақтылықтың консистенциясын жақсартуға көмектеседі..
Үлкен немесе өте маңызды H13 компоненттері үшін, а үшінші мінез термиялық өңдеу спецификациясына сәйкес қажет болған жағдайда қолданылуы мүмкін, әсіресе қосымша тұрақтандыру тиімді болған жағдайда.
Инженерлік маңызы бар
H13 шынықтырудың мақсаты қаттылықты барынша арттыру ғана емес.
Соңғы шарт қаттылықты теңестіруі керек, ыстық күш, қаттылық, термиялық шаршауға төзімділік, және өлшемді тұрақтылық.
Осы себеппен, Шамамен 500–550°C температурада шыңдалған H13 матрицасы тозуға төзімділік үшін жеткілікті қаттылықты сақтау үшін жасалған, сонымен бірге қайталанатын термиялық цикл және қызметтегі механикалық жүктеме үшін қажетті қаттылық пен төзімділікті дамытады..
11. Шынықтырылған болаттың өнеркәсіптік қолданылуы
Шынықтырылған болат өнеркәсіптік өндірісте кеңінен қолданылады, өйткені ол беріктік арасындағы бақыланатын тепе-теңдікті қамтамасыз етеді, қаттылық, қаттылық, икемділік, Шаршауға төзімділік, және өлшемді тұрақтылық.
Беріліс және беріліс қорабының құрамдас бөліктері
Тісті доңғалақтар әдетте жоғары беріктік пен жеткілікті беріктікке қол жеткізу үшін сөндіріледі, содан кейін шыңдалады.
Шынықтыру өңдеуі тістің жанасуы мен тозуға төзімділігі үшін жеткілікті қаттылықты сақтай отырып, шыңдалған күйге байланысты сынғыштық пен қалдық кернеулерді азайтады..
Типтік компоненттерге жатады:
- Беріліс берілістері
- Пиньондар
- Жетек берілістері
- Спрокеттер
- Біліктер мен беріліс біліктері
Қатты жүктелген берілістерге арналған, соңғы термиялық өңдеу шарты әдетте шаршау күшіне айналады, контактілі стресс, және тек қаттылықтан гөрі тістің сынуына төзімділік.
Біліктер, Осьтер, және түйреуіштер
Біліктер үшін сөндірілетін және шыңдалған легирленген болаттар кеңінен қолданылады, білік, түйреуіштер, және аралас иілуге ұшыраған ұқсас машина элементтері, бұралу, әсер, және циклдік жүктеме.
Сөндірілетін құрылыммен салыстырғанда, дұрыс шыңдалған мартенсит құрылымы айтарлықтай жақсы беріктік пен жарықшақтардың таралуына төзімділікті қамтамасыз етеді, динамикалық жүктелген құрамдас бөліктерге қолайлырақ етеді.
Серіппелер
Серіппелі болаттар жоғары серпімді беріктік пен шаршауға төзімділікті қажет етеді.
Шынықтырудан кейінгі шынықтыру қаттылықты реттеу және қайталанатын серпімді жүктеуге қажетті беріктікті сақтай отырып, ішкі кернеулерді жеңілдету үшін қолданылады..
Қосымшалар кіреді:
- Шиыршық серіппелер
- Жапырақ бұлақтары
- Бұралмалы серіппелер
- Суспензия компоненттері
- Клапан серіппелер
Ыстық күйді мұқият бақылау керек, өйткені шамадан тыс жұмсақтық та, шамадан тыс сынғыштық те серіппенің қызмет ету мерзімін қысқартуы мүмкін.
Матрицалар және құралдар
Қаттылықтың бақыланатын комбинациясына қол жеткізу үшін аспаптық болаттар әдетте шыңдалады, тозуға төзімділік, қаттылық, және жұмсартуға төзімділік.
H13 сияқты ыстықтай жұмыс істейтін аспаптық болаттар термиялық тұрақтылық пен қайталанатын қыздыру мен салқындатуға төзімділік алу үшін салыстырмалы түрде жоғары температурада шыңдалады..
Суық және жоғары жылдамдықты аспаптық болаттар қорытпа жүйелеріне және қажетті кесу немесе қалыптау өнімділігіне байланысты әр түрлі шынықтыру кестелерін пайдаланады..
Автомобиль компоненттері
Шынықтырылған болат автомобиль өндірісінде қайталанатын механикалық жүктемеге және әсерге төтеп беретін компоненттер үшін кеңінен қолданылады..
Мысалдарға жатады:
- Ось біліктері
- Рульдік құрамдас бөліктер
- Жетек біліктері
- Қосылатын компоненттер
- Суспензия бөлшектері
- Беріліс компоненттері
Күйзеліске қарсы өңдеу бұл компоненттерге нақты қызмет көрсету жағдайлары үшін қажетті қаттылықты жоғалтпай жоғары беріктікке қол жеткізуге мүмкіндік береді..
Құрылыс және ауыр техника
Ауыр машинаның құрамдас бөліктері жиі жоғары жүктемелерге ұшырайды, шок, абзу, және циклдік стресс. Сондықтан шыңдалған легирленген болаттар кеңінен қолданылады:
- Істіктер мен төлкелер
- Гидравликалық компоненттер
- Экскаватор және тиегіш бөлшектері
- Кранның құрамдас бөліктері
- Ауыл шаруашылығы машиналарының құрамдас бөліктері
- Тау-кен жабдықтарының бөлшектері
Бұл қолданбаларда, талап етілетін шынықтыру шарты әдетте соққыға төзімділіктің басым комбинациясына сәйкес таңдалады, Шаршау күші, және қарсылық киіңіз.
Қысым және энергетикалық жабдық
Кейбір қысымға төзімді және энергетикалық жүйе құрамдастары сөндірілген және шыңдалған болаттарды пайдаланады, өйткені өңдеу жақсартылған беріктікпен бірге жоғары беріктікті қамтамасыз ете алады..
Қолданбалар қамтуы мүмкін:
- Жоғары қысымды құрамдас бөліктер
- Турбинаға қатысты механикалық бөлшектер
- Өнеркәсіптік бекіткіштер
- Қуатты тасымалдау компоненттері
- Ауыр салмақты құрылымдық компоненттер
Қауіпсіздік маңызды құрамдас бөліктерге арналған, термиялық өңдеу процесі әдетте қаттылықты сынау арқылы расталады, Механикалық тестілеу, Өлшемді тексеру, және металлургиялық тексеру.
12. Болаттан тыс шыңдау: Стакан, Шоколад, және басқа материалдар
«Темперинг» сөзі басқа салаларда да қолданылады, бірақ механизмдері әртүрлі.
Әйнекті шынықтыру
Шыны шынықтыру әйнекті шамамен 600–700°C дейін қыздыруды, содан кейін ауа ағындары арқылы беттерді жылдам салқындатуды қамтиды..
Беткі қабат интерьерге қарағанда тезірек жиырылады, бетінде қысу кернеулерін және өзекте созылу кернеулерін жасау.
Бұл шыңдалған әйнекті әлдеқайда берік етеді және оның кішкене бөліктерге бөлінуіне әкеледі, өткір сынықтардан гөрі доғал сынықтар. Ол автокөлік терезелеріне қолданылады, душ есіктері, және сәулеттік шынылау.
Шоколадты шынықтыру
Шоколадты шынықтыру - какао майының тұрақты түрде кристалдануын ынталандыратын бақыланатын қыздыру және салқындату процесі, V формасы ретінде белгілі (бета кристалдары).
Дұрыс дайындалған шоколад жылтыр қабатқа ие болады, қытырлақ соққы, және тегіс балқыма. Температурасыз шоколад гүлденуі мүмкін, түйіршікті сезінеді, немесе тым оңай жұмсартыңыз.
Басқа материалдар
Кейбір түсті қорытпалар, кейбір алюминий және мыс қорытпалары сияқты, жауын-шашынмен қатайту немесе қартаю өңдеулерінен өтеді, оларды кейде еркін түрде шынықтыру деп атайды.
Дегенмен, бұл термин қара металлургияға қолданылғанда дәлірек болады.
13. Қорытынды
Шынықтыру - сөндірілген түрлендіруге арналған негізгі термиялық өңдеу процесі, қатты күйзелді, және салыстырмалы түрде сынғыш болат тұрақты инженерлік материалға айналады.
Оның маңыздылығы тек қаттылықты азайтуда ғана емес, бірақ мартенситтің микроқұрылымдық эволюциясын бақылауда және қаттылық арасындағы қажетті тепе-теңдікті орнатуда, күш, қаттылық, икемділік, және өлшемді тұрақтылық.
Шынықтыру температурасы процестің ең әсер ететін айнымалысы болып табылады, бірақ оны ұстау уақытымен бірге қарастыру керек, болат құрамы, алдыңғы аустенизация және сөндіру шарттары, құрамдас өлшемі, және қажетті соңғы қасиеттер.
Сондықтан шынықтыруды дұрыс емдеу әмбебап емес, болат сыныбына тән.
Көміртекті болаттар, легирленген құрылымдық болаттар, Жоғары көміртекті болаттар, Құрал болаттар, Жоғары жылдамдықты болаттар, ыстықтай өңделетін болаттар, және мартенситті тот баспайтын болаттар әр түрлі шынықтыру реакцияларын көрсете алады.
Өнеркәсіптік өндірісте, табысты шынықтыру тек температура бойынша емес, компоненттің соңғы өнімділігімен бағалануы керек.
Тиісті басқарылатын шынықтыру процесі сөндірілген күйдің шектен тыс қаттылығын тісті берілістерге жарамды механикалық қасиеттердің сенімді комбинациясына айналдырады., біліктер, серіппелер, өледі, Автомобиль бөлшектері, ауыр жабдықтар, және басқа да талап етілетін қолданбалар.
ЖҚС
Болаттағы шынықтыру дегеніміз не?
Шынықтыру - бұл шынықтырылған болатты оның сыни түрлендіру диапазонынан төмен температураға дейін қыздыратын термиялық өңдеу процесі., белгілі бір уақыт аралығында өткізіледі, содан кейін салқындатылады.
Ол ең алдымен қаттылықтың қажетті тепе-теңдігін алу кезінде сынғыштық пен қалдық кернеуді азайту үшін қолданылады, күш, және қаттылық.
Шынықтыру қаттылықты азайтады?
Кәдімгі сөндірілетін болаттардың көпшілігі үшін, шынықтыру температурасын арттыру қаттылық пен беріктікті төмендетеді, сонымен бірге қаттылық пен икемділікті жақсартады.
Жоғары легирленген аспаптық болаттар қайталама шынықтыруға байланысты басқаша әрекет етуі мүмкін.
Жылыту мен күйдірудің айырмашылығы неде?
Шынықтыру әдетте мартенситті өзгерту үшін критикалық трансформация диапазонынан төмен шыңдалған болатта орындалады.
Жылыту әдетте болатты жұмсарту және икемді ету үшін арналған, Тұрақты микроқұрылым, баяу басқарылатын салқындату жиі қолданылады.
Шынықтырылған болат қалай тексеріледі?
Әдеттегі тексеру қаттылықты сынауды қамтуы мүмкін, Өлшемді тексеру, металлографиялық зерттеу, және механикалық сынақтар, қолданба немесе спецификация талап етсе, қосымша беттік немесе бұзбайтын сынақпен.

