
Atas saya 28 bertahun-tahun menjalankan jalur penempaan aluminium dan permesinan presisi untuk suku cadang struktural sepeda motor dan otomotif, Saya telah mendengar pertanyaan yang sama lebih sering daripada yang dapat saya hitung:
“Anda sudah menekan aluminium ke dalam cetakan. Itu bentuk yang tepat. Mengapa Anda perlu mengerjakannya dengan mesin CNC setelahnya?"
Ini adalah pertanyaan yang wajar dari seseorang yang belum pernah berdiri di samping mesin tempa seberat 400 ton dan melihat apa yang dihasilkan dari sisi lain..
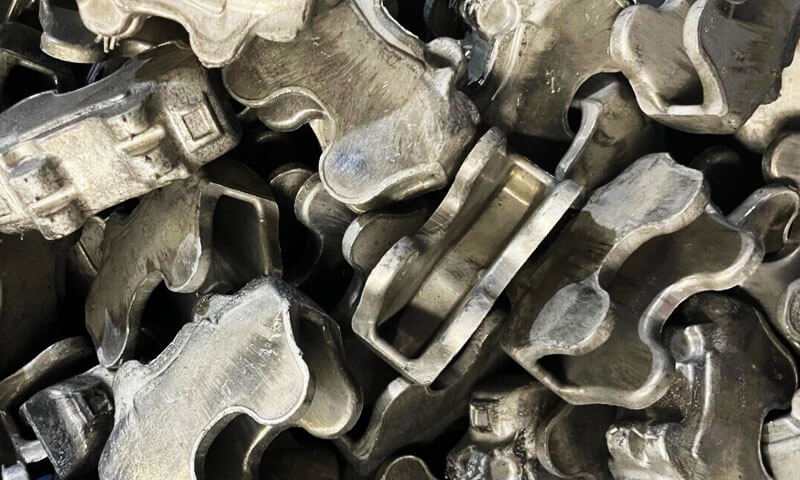
Kebanyakan orang berasumsi bahwa penempaan menghasilkan komponen yang siap dirakit. Pada kenyataannya, apa yang keluar dari cetakan adalah blanko tempa - sebuah fondasi struktural, bukan produk jadi.
Penempaan membangun kekuatan material dan bentuk kasar; pemesinan CNC yang presisi mengubah blanko yang kuat menjadi bagian yang benar-benar pas, segel, dan bekerja dengan andal selama ribuan jam layanan.
Artikel ini menguraikan dengan tepat mengapa pemesinan CNC sekunder tidak dapat dinegosiasikan untuk komponen tempa aluminium berperforma tinggi, operasi apa yang dilakukannya, bagaimana penempaan dan pemesinan bekerja sama sebagai proses yang saling melengkapi, dan apa yang harus dicari dari pemasok untuk menghindari kesenjangan produksi yang mahal.
Ini bukanlah teori yang ada di buku teks - ini adalah apa yang kami pelajari melalui percobaan, membatalkan, dan analisis kegagalan lapangan.
1. Penempaan Memberi Anda Kekosongan, Bukan Bagian yang Selesai
Mari kita mulai dengan apa penempaan aluminium sebenarnya bekerja dengan baik. Saat Anda memanaskan billet aluminium dan mengompresnya ke dalam rongga cetakan di bawah tekanan ratusan ton, Anda mencapai empat hal penting:
- Anda membentuk keseluruhan bentuk bagian yang hampir bersih
- Anda menyempurnakan dan menyelaraskan struktur butiran internal di sepanjang jalur muatan
- Anda membuat garis aliran logam kontinu yang mengikuti geometri bagian, secara dramatis meningkatkan kekuatan kelelahan
- Anda membangun integritas struktural dasar yang membuat suku cadang palsu 30–50% lebih kuat dibandingkan suku cadang yang dibuat dari mesin padat
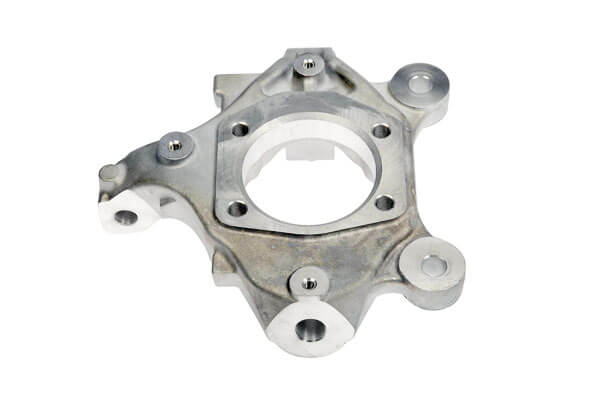
Itu adalah nilai yang sangat besar. Tapi inilah yang tidak bisa dilakukan oleh penempaan, tidak peduli seberapa bagus dadumu: itu tidak dapat menghasilkan dimensi presisi akhir, permukaan kawin yang halus, atau fitur internal yang bagus.
Keterbatasan Inheren Geometri Tempa
Setiap cetakan tempa harus berkompromi antara sifat mampu bentuk dan presisi:
- Sudut rancangan: Anda memerlukan aliran udara 1–3° per sisi untuk mengeluarkan bagian dari cetakan.
Itu berarti setiap permukaan vertikal meruncing, tidak persegi. Anda tidak dapat memasang permukaan pemasangan yang meruncing. - Toleransi yang dipalsukan: Bahkan penempaan cetakan tertutup terbaik hanya memiliki akurasi dimensi ±0,2–0,5 mm. Untuk lubang pemasangan, bantalan cocok, dan permukaan penyegelan, Anda membutuhkan ±0,02–±0,05 mm.
- Kondisi permukaan: Permukaan yang ditempa memiliki kerak oksida, hambatan kecil, dan garis perpisahan berkedip.
Mereka tidak cukup datar, cukup lancar, atau cukup konsisten untuk penyegelan atau perkawinan presisi. - Fitur bagus: Lubang kecil, utas, alur segel, dan tulang rusuk yang tipis tidak dapat ditempa dengan andal.
Logam tidak akan mengalir ke fitur cetakan kecil secara konsisten, dan mengeluarkannya tanpa kerusakan hampir mustahil.
Saya pernah memiliki seorang insinyur produk baru yang mencoba memesan kaliper rem sepeda motor palsu dengan draft nol dan lubang ulir palsu. Dia pikir kami membebankan biaya berlebihan untuk pengerjaan mesin.
Setelah tiga percobaan mati yang gagal dan 12 bagian sampel yang dibuang, dia akhirnya menerima apa yang sudah diketahui orang-orang lama: penempaan membangun struktur; pemesinan menghasilkan presisi.
Untuk bagian seperti kaliper rem, klem rangkap tiga atas, pasak kaki, dan tautan peredam kejut — fitur yang membuat komponen benar-benar dirakit dan berfungsi persis seperti fitur yang tidak dapat dihasilkan oleh penempaan.
2. Apa yang Sebenarnya Dilakukan Pemesinan CNC Presisi pada Blanko yang Ditempa?
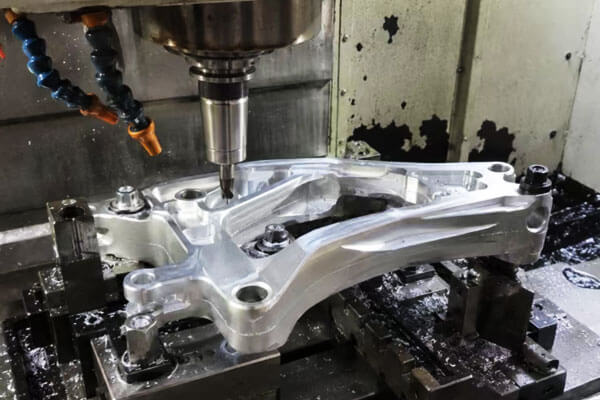
Pemesinan CNC bukan sekadar “membersihkan bagian tepinya”. Ia melakukan lima kategori pekerjaan penting yang mengubah blanko tempa menjadi komponen fungsional.
Pemasangan & Menemukan Lubang
Hampir setiap bagian struktural yang ditempa terhubung ke sesuatu yang lain — sebuah bingkai, sebuah kejutan, rakitan rem.
Keakuratan posisi lubang menentukan apakah bagian baut lurus, apakah kesenjangannya rata kiri dan kanan, dan apakah rakitan melihat pemuatan yang tidak merata setelah pemasangan.
Geser pola lubang sebesar 0.15 mm pada klem atas sepeda motor, dan garpu mengikat. Geser ke belakang 0.3 mm, dan bagian tersebut tidak dapat dirakit sama sekali.
Penempaan tidak dapat menahan toleransi posisi lubang lebih ketat dari ±0,4 mm secara andal. Pengeboran dan pengeboran CNC menahan ±0,05 mm atau lebih baik, bahkan di seluruh pola multi-lubang.
Lubang Berulir
Lubang berulir membutuhkan diameter yang akurat, kedalaman, ketuk posisi, dan kualitas bentuk benang.
Untuk suku cadang yang dibongkar dan dipasang kembali untuk diservis, kualitas benang yang buruk berarti benang terkelupas, pengencang longgar, dan kegagalan di lapangan.
Penempaan tidak dapat menghasilkan benang yang dapat digunakan. Anda bisa membuat lubang percontohan, tapi benang terakhir selalu dikerjakan dengan mesin.
Kami juga mengontrol kedalaman ulir dan geometri countersink secara tepat di CNC — sesuatu yang tidak dapat Anda lakukan secara konsisten hanya dengan satu ketukan tangan.
Perkawinan & Menemukan Wajah
Permukaan yang ditempa tidak pernah cukup rata untuk digunakan sebagai permukaan pemasangan rakitan. Permukaan yang ditempa mungkin memiliki variasi 0,2–0,5 mm di seluruh permukaannya, ditambah lancip sudut draf.
Satukan dua wajah seperti itu, dan Anda mendapatkan penjepitan yang tidak rata, jalur kebocoran gasket, dan bagian yang bergeser karena beban.
Penggilingan muka CNC menghasilkan kerataan yang terkontrol — biasanya 0.02 mm per 100 mm untuk permukaan struktural, dan bahkan lebih ketat untuk menyegel permukaan.
Untuk badan kaliper rem, kerataan itulah yang membuat minyak rem tidak bocor. Ini bukan kosmetik — ini fungsional.
Bantalan Kursi & Mempertahankan Alur
Bagian mana pun yang berputar, pivot, atau memegang segel membutuhkan lubang yang presisi, bantalan kursi, dan alur snap ring.
Fitur-fitur ini memerlukan toleransi diameter hingga seperseratus milimeter dan tajam, geometri alur yang konsisten.
Penempaan tidak dapat menghasilkan lubang bantalan dengan toleransi H7. Itu tidak dapat menghasilkan alur penahan bermata persegi dengan sudut tajam. Ini sepenuhnya merupakan operasi CNC — pembubutan, membosankan, dan alur internal.
Kontur, Fitur Pencerah & Hancurkan Tepian
Suku cadang tempa berperforma tinggi sering kali memiliki kantong yang meringankan, Chamfers, dan menyempurnakan kontur luar selama pemesinan.
Kami membuang material berlebih saat tidak ada beban untuk menghemat berat — penting untuk suku cadang sepeda motor dan otomotif yang mengutamakan setiap gramnya.
Kami juga mematahkan ujung yang tajam, hapus flash garis perpisahan, dan memadukan transisi.
Ini bukan hanya untuk penampilan: ujung yang tajam adalah penambah stres. Talang mesin yang bersih dapat meningkatkan umur kelelahan sebesar 20–30% pada komponen yang dibebani.
Di penghujung hari, Pemesinan CNC tidak hanya membuat bagiannya pas. Ini mengontrol berat badan, keseimbangan, penyegelan, memakai kehidupan, dan kinerja kelelahan.
3. Penempaan dan Pemesinan CNC: Komplementer, Tidak Bersaing
Kadang-kadang saya mendengar orang membingkai ini sebagai “menempa vs. permesinan.” Itu cara pandang yang salah.
Mereka memecahkan masalah yang sangat berbeda, dan komponen terbaik menggunakan keduanya untuk menghasilkan yang terbaik.
| Proses | Fungsi Inti | Kekuatan Utama | Batasan Kunci |
| Penempaan aluminium | Membangun fondasi struktural; menyelaraskan aliran butir; meningkatkan kekuatan lelah | Integritas material yang unggul; kekuatan-terhadap-berat yang tinggi | Akurasi dimensi terbatas; tidak dapat menghasilkan fitur yang bagus |
| Mesin CNC Presisi | Memberikan akurasi dimensi akhir; menghasilkan fitur fungsional; mengontrol kualitas permukaan | Sangat tepat; geometri fitur yang fleksibel | Menghapus materi; tidak meningkatkan kekuatan material dasar |
Mengapa Tidak Hanya Mesin Dari Stok Batangan Padat?
Jika Anda membutuhkan ketelitian, mengapa tidak menggiling seluruh bagiannya dari balok aluminium padat? Saya juga pernah mendengar orang menanyakan hal itu.
Memang benar Anda dapat membuat hampir semua bentuk di pabrik CNC dari batangan padat. Namun ada tiga kelemahan besar:
- Limbah material dalam jumlah besar: Untuk kaliper rem khas sepeda motor, Anda akan menghapus 65–75% bilah awal sebagai chip.
Blanko yang dipalsukan hanya menghilangkan 10–20%. Untuk produksi volume tinggi, itu perbedaan biaya yang sangat besar. - Potong aliran biji-bijian: Pemesinan dari potongan padat tepat melintasi arah butiran alami. Bagian yang ditempa memiliki aliran butiran yang mengikuti bentuk bagian, memberikan kekuatan lelah 30–50% lebih baik.
Saya telah melihat kaliper mesin dari bahan padat yang diuji kelelahan retak pada kurang dari setengah jumlah siklus mesin setara yang ditempa dan dikerjakan.. - Waktu siklus lebih lama: Pemesinan komponen kompleks dari benda padat membutuhkan waktu 2–3x lebih lama dibandingkan pemesinan blanko tempa hampir bersih.
Mengapa Tidak Menempa dan Melewatkan Pemesinan Saja?
Di sisi lain, Anda tidak dapat melewatkan pemesinan dan merakit komponen yang sudah dipalsukan.
Toleransinya terlalu longgar, permukaannya terlalu kasar, dan tidak ada fitur fungsional. Bagian itu tidak akan muat, tidak akan menyegel, dan akan gagal sebelum waktunya.
Urutan Produksi Optimal
Untuk komponen struktural aluminium performa tinggi — kaliper rem, klem rangkap tiga atas, pasak kaki, tautan kejutan, dan sejenisnya — alur proses standar yang telah terbukti:
Desain Produk → Pengembangan Die → Penempaan Aluminium Panas → Perlakuan Panas → Pemesinan CNC Presisi → Inspeksi Dimensi → Penyelesaian Permukaan → Inspeksi Akhir & Pengiriman
Kombinasi ini memanfaatkan kekuatan dan efisiensi material penempaan serta presisi dan detail permesinan CNC.
Ini memberi Anda yang terbaik dari kedua dunia, dan begitulah hampir semua bagian struktur aluminium berperforma tinggi dibuat.
4. Mengapa Tim Pengadaan Harus Melihat Melampaui Forge Press
Saat Anda mencari komponen aluminium palsu, kesalahan terbesar yang dapat Anda lakukan adalah hanya menanyakan apakah pemasok memiliki mesin tempa.
Kemampuan untuk menempa bagian yang kosong hanyalah setengah dari persamaan. Apakah Anda dapat meningkatkan ke stabil, kualitas produksi volume bergantung sepenuhnya pada kemampuan pemesinan sekunder dan integrasi proses pemasok.
Ada empat kemampuan penting untuk dievaluasi:
Perencanaan Tunjangan Pemesinan yang Tepat
Tunjangan pemesinan adalah tindakan penyeimbang. Tinggalkan terlalu banyak, dan Anda membuang-buang material dan menambahkan waktu siklus CNC.
Tinggalkan terlalu sedikit, dan Anda tidak dapat membersihkan timbangan bengkel, sudut rancangan, dan distorsi - Anda akan mendapatkan kulit yang terekspos pada wajah yang kawin.
Pemasok yang baik memasukkan tunjangan pemesinan ke dalam desain cetakan sejak hari pertama. Mereka tidak hanya menambah seragam 0.5 mm di mana-mana. Mereka memberikan lebih banyak kelonggaran pada area dengan distorsi tinggi dan lebih sedikit pada fitur stabil.
Di sinilah para insinyur berpengalaman mendapatkan uang. Saya telah melihat cetakan yang dirancang dengan buruk 1 mm stok ekstra di satu sisi dan stok negatif di sisi lain — tidak dapat digunakan.
Strategi Pengaturan yang Konsisten
Suku cadang tempa yang rumit hampir selalu memerlukan beberapa pengaturan untuk mengerjakan semua sisi.
Setiap kali Anda melepas penjepit dan memasang kembali bagian tersebut, Anda menyebabkan kesalahan penyelarasan. Pemasangan yang buruk menyebabkan kesalahan posisi pada mesin tempa.
Pemasok yang kompeten akan mengembangkan perlengkapan khusus yang menempatkan fitur data palsu, mempertahankan keselarasan yang konsisten di seluruh operasi, dan menjaga variasi bagian-ke-bagian dengan ketat.
Untuk pola multi-lubang dan fitur koaksial, akurasi perlengkapan secara langsung menentukan hasil perakitan.
Kemampuan Verifikasi Dimensi In-House
Anda tidak dapat menilai bagian yang ditempa dan dikerjakan dengan mata. Bagian struktural penting — terutama rem, kemudi, dan komponen suspensi — memerlukan pemeriksaan dimensi yang terverifikasi.
Carilah pemasok yang memiliki mesin pengukur koordinat internal (CMM) kemampuan, pengukur lubang khusus, dan alat inspeksi yang dikalibrasi.
Pemasok yang baik memeriksa dimensi penting pada setiap barang pertama, dan mengaudit dimensi sampel di setiap batch. Jika pemasok mengatakan “kami hanya melihatnya saja,” pergi.
Koordinasi Proses Permukaan
Anodisasi, peledakan manik, dan memoles semuanya mengubah sedikit dimensi bagian — beberapa mikron hingga sepersepuluh, tergantung pada proses.
Jika Anda mengerjakan mesin hingga ukuran cetak akhir dan kemudian melakukan anodisasi, Anda bisa menjadi terlalu besar atau di luar toleransi.
Pemasok berpengalaman mengantisipasi ketebalan permukaan akhir selama pemesinan. Mereka meninggalkan stok terkontrol untuk pelapisan, jadi dimensi akhir mendarat tepat sasaran setelah perawatan permukaan.
Ini kedengarannya kecil, namun saya telah melihat seluruh batch ditolak karena pemesinan tidak memperhitungkan penumpukan anodisasi.
Untuk program khusus dan bervolume rendah, bekerja dengan satu sumber yang melakukan perkakas, penempaan, pemesinan, inspeksi, dan penyelesaian permukaan menghilangkan hampir semua celah antarmuka. Lebih sedikit penyerahan = lebih sedikit kesalahan.
5. Mengapa Sumber Tempa Aluminium Presisi dari Teknologi DEZE?
Pada Teknologi ini, spesialis penempaan dan permesinan aluminium presisi yang berkantor pusat di Xuchang, Henan, Cina, kami telah membangun seluruh operasi kami berdasarkan model produksi ujung ke ujung yang terintegrasi ini.
Sistem manajemen mutu kami bersertifikat ISO 9001:2015, dengan kemampuan penelusuran penuh di setiap tahap — mulai dari rekayasa cetakan internal dan pembentukan billet hingga penempaan aluminium panas, perlakuan panas T6,
5-mesin CNC presisi sumbu, Verifikasi dimensi CMM, dan penyelesaian permukaan — semuanya dikontrol dalam satu atap.
Kami merekayasa tunjangan pemesinan langsung ke dalam desain cetakan awal untuk mengoptimalkan penghilangan material, mengembangkan perlengkapan khusus bagian khusus untuk menjaga akurasi posisi, dan memvalidasi dimensi penting per batch.
Untuk tim sumber, kemampuan sumber tunggal ini menghilangkan kesalahan penyerahan lintas pemasok, mengurangi waktu tunggu peningkatan program, dan memberikan secara konsisten, komponen aluminium tempa siap produksi untuk sepeda motor, Otomotif, dan aplikasi struktural industri.
6. Kesimpulan
Penempaan aluminium dan pemesinan CNC presisi bukanlah proses yang bersaing. Mereka adalah dua mata rantai dalam rantai produksi yang sama, masing-masing melakukan yang terbaik untuk membangun bagian yang kuat dan tepat.
Penempaan menghasilkan fondasi struktural: aliran butir yang selaras, meningkatkan kekuatan lelah, dan bentuk mendekati jaring yang meminimalkan limbah material.
Pemesinan CNC menghasilkan presisi fungsional: posisi lubang yang akurat, wajah kawin datar, benang yang tepat, bantalan cocok, dan kualitas permukaan terkontrol yang membuat bagian tersebut benar-benar terpasang, segel, dan terakhir.
Untuk komponen bermuatan performa tinggi — kaliper rem, komponen kemudi, tautan suspensi, dan semua bagian lain yang menjaga keselamatan pengendara dan peralatan tetap berjalan — Anda tidak dapat memiliki satu tanpa yang lain.
Suku cadang palsu terbaik di dunia tidak ada gunanya jika tidak pas. Suku cadang yang dikerjakan dengan mesin paling presisi akan menjadi lebih lemah jika dipotong dari batangan padat.
Keterampilan sebenarnya – dan nilai sebenarnya dari pemasok yang baik – adalah menyatukan seluruh proses: desain cetakan yang memperhitungkan stok pemesinan, penempaan yang menghasilkan blanko yang konsisten,
perlengkapan yang menahan keselarasan, pemesinan yang mencapai toleransi, dan inspeksi yang menemukan masalah sebelum dikirim.
Perbaiki rantai itu, dan Anda mendapatkan bagian yang kuat, tepat, dan konsisten dari batch ke batch.
FAQ
Apakah semua tempa paduan aluminium memerlukan pemesinan CNC?
TIDAK, tidak semua. Kurung struktural sederhana yang tidak kawin, spacer mentah, dan suku cadang dengan toleransi rendah terkadang dapat digunakan sebagai tempa hanya dengan deburring.
Tetapi bagian mana pun yang memiliki lubang pemasangan, fitur berulir, permukaan penyegelan, bantalan cocok, atau toleransi dimensi yang ketat akan memerlukan pemesinan CNC sekunder.
Untuk bagian struktural sepeda motor dan otomotif, itu sudah berakhir 90% penempaan produksi.
Adalah 6061 aluminium bagus untuk pemesinan CNC setelah penempaan?
6061 sangat baik untuk komponen yang ditempa lalu dikerjakan dengan mesin. Ia memiliki keseimbangan kekuatan yang baik, keuletan, dan kemampuan mesin, dan responsnya sangat mudah ditebak terhadap perlakuan panas T6.
Kami menggunakannya secara luas untuk pasak kaki, klem rangkap tiga atas, kurung, dan tautan. Mesinnya bersih, memegang toleransi dengan baik, dan anodisasi secara seragam.
Untuk persyaratan kekuatan yang lebih tinggi, 7075 mesin dengan baik juga, namun ini lebih peka terhadap takik dan memerlukan perencanaan jalur alat yang lebih cermat.
Akankah pemesinan CNC merusak kekuatan bagian yang ditempa??
Tidak jika dilakukan dengan benar. Pemesinan CNC yang tepat hanya menghilangkan tunjangan pemesinan yang telah direncanakan sebelumnya di luar jalur beban fungsional.
Kuncinya adalah mendesain bagiannya, menempa aliran butir, dan mengolah stok secara bersamaan — sehingga Anda tidak pernah memotong garis butiran kritis yang menahan beban atau menghilangkan kulit yang stres.
Permesinan yang buruk tentu saja dapat merusak proses penempaan. Jika Anda membuat alur yang dalam tepat di seberang zona bertekanan tinggi, Anda menciptakan penambah stres dan mematikan kehidupan yang melelahkan.
Itu sebabnya DFM (desain untuk kemampuan manufaktur) tinjauan ulang antara insinyur penempaan dan insinyur permesinan sangat penting.
Dapat mengirimkan suku cadang palsu langsung setelah pemesinan CNC?
Hampir tidak pernah. Setelah pemesinan, Anda masih memerlukan verifikasi dimensi, deburring, pembersihan, perawatan permukaan (dianodisasi, ledakan, dll.), dan pemeriksaan akhir.
Hanya setelah semua pemeriksaan lulus barulah Anda mengemas dan mengirimkannya. Melewatkan pemeriksaan akhir berarti suku cadang yang rusak lolos ke pelanggan.

