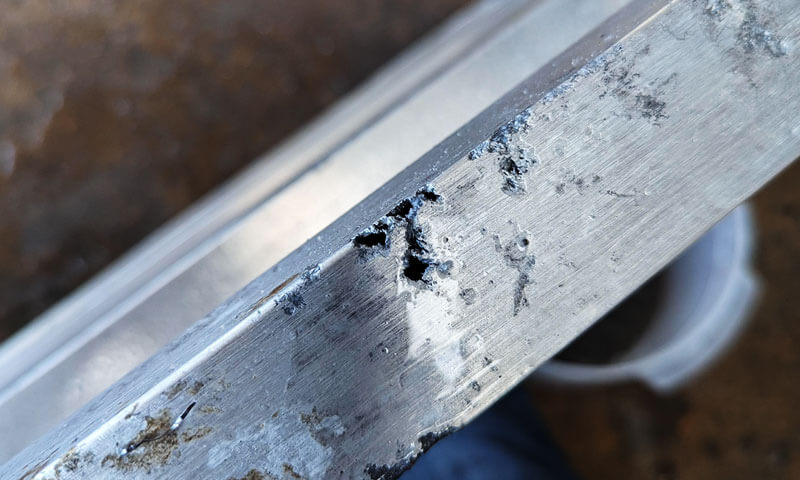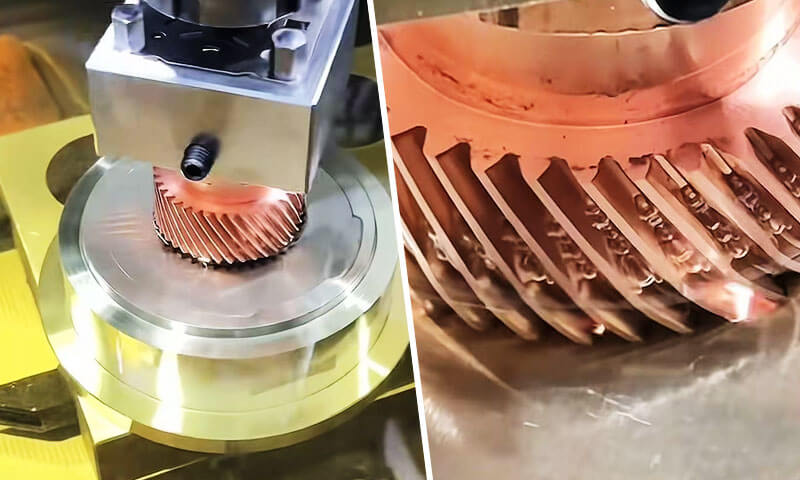
Pemesinan pelepasan listrik sinker, juga disebut sebagai ram EDM, EDM mati tenggelam atau EDM rongga, adalah salah satu proses manufaktur non-tradisional yang paling presisi dan tak tergantikan dalam rekayasa presisi modern.
Berbeda dengan penggilingan dan pembubutan konvensional yang menghilangkan material melalui gaya pemotongan mekanis, sinker EDM mengikis benda kerja konduktif listrik melalui kontrol, percikan listrik yang berulang, tanpa kontak fisik antara alat dan bagiannya.
Perbedaan mendasar ini memungkinkannya menghasilkan rongga tiga dimensi yang kompleks, sudut dalam yang tajam, slot sempit yang dalam dan fitur material ultra-keras yang tidak mungkin atau sangat mahal untuk diproduksi dengan alat pemotong.
Selama beberapa dekade, sinker EDM telah menjadi tulang punggung manufaktur perkakas dan cetakan, dan terus memungkinkan inovasi di bidang kedirgantaraan, alat kesehatan, industri otomotif dan semikonduktor.
Kemampuan uniknya untuk mengolah baja yang diperkeras, karbida yang disemen, dan superalloy khusus untuk akurasi tingkat mikron, dengan gaya potong nol dan tepi bebas duri, membuatnya sangat diperlukan untuk komponen presisi bernilai tinggi.
1. Apa itu Sinker EDM?
Donat Edm(Pemesinan pelepasan listrik) adalah proses penghilangan material termo-listrik non-kontak di mana elektroda telah dibentuk sebelumnya (alat) dan benda kerja konduktif direndam dalam cairan dielektrik dan dipisahkan oleh benda kecil, celah percikan yang dikontrol secara tepat.
Serangkaian pelepasan listrik terpisah dihasilkan melintasi celah tersebut, masing-masing menghasilkan saluran mikro-plasma lokal dengan suhu 8.000–12.000°C yang melelehkan dan menguapkan sejumlah kecil benda kerja dan material elektroda..
Lebih dari jutaan siklus pelepasan, elektroda secara bertahap tenggelam ke dalam benda kerja, mereproduksi bentuk kebalikannya dengan akurasi tinggi.

Nama “sinker” berasal dari aksi terjun ini: elektroda benar-benar tenggelam ke dalam bagian tersebut untuk membentuk rongga.
Berbeda dengan varian EDM lainnya, sinker EDM ditentukan oleh kemampuannya untuk menghasilkan bentuk internal dan eksternal tiga dimensi sepenuhnya, daripada hanya memotong profil.
Ini adalah bentuk asli dari teknologi EDM dan tetap menjadi varian paling serbaguna untuk pekerjaan rongga yang kompleks.
Ciri pembeda utamanya adalah geometri bagian akhir merupakan replika negatif langsung dari elektroda.
Ini berarti setiap detail elektroda — tulang rusuk, slot, tekstur dan jari-jari sudut — ditransfer ke benda kerja, diskalakan berdasarkan ukuran celah percikan.
Konteks Sejarah
Proses EDM pertama kali dikembangkan pada tahun 1940an oleh dua ilmuwan Soviet, B.R. Lazarenko dan N.I. Lazarenko, yang menemukan bahwa pelepasan listrik dapat digunakan untuk mengikis logam.
Teknologi ini semakin disempurnakan pada tahun 1950an dan 1960an, dan pada tahun 1970-an, Sinker EDM telah menjadi proses manufaktur yang mapan untuk pembuatan perkakas dan cetakan.
Hari ini, ini adalah landasan manufaktur presisi, khususnya di bidang dirgantara, Otomotif, medis, dan industri pembuatan cetakan.
2. Bagaimana Cara Kerja Sinker EDM?
EDM Pemberat, juga dikenal sebagai EDM die-sinking atau pemesinan pelepasan listrik, menghilangkan material melalui rangkaian pelepasan listrik yang terkontrol daripada melalui pemotongan mekanis langsung.
Prosesnya menggunakan elektroda berbentuk, benda kerja konduktif, dan fluida dielektrik.
Dengan berulang kali menghasilkan percikan mikroskopis melintasi celah yang dikontrol secara tepat, Sinker EDM secara bertahap mereproduksi geometri elektroda pada benda kerja.
Berbeda dengan permesinan konvensional, ada tidak ada kontak langsung antara elektroda dan benda kerja selama pemesinan pelepasan normal.
Penghapusan material terutama diatur oleh energi pulsa listrik, frekuensi pelepasan, kondisi kesenjangan, sirkulasi dielektrik, dan gerakan elektroda.
Kerusakan Dielektrik
Prosesnya dimulai dengan elektroda diposisikan sangat dekat dengan benda kerja konduktif sementara keduanya direndam dalam cairan dielektrik, biasanya minyak EDM.
Tegangan terkontrol diterapkan antara elektroda dan benda kerja. Dalam kondisi normal, dielektrik bertindak sebagai isolator listrik.
Saat elektroda mendekati benda kerja dan celah antar elektroda mencapai tingkat yang sesuai, medan listrik menjadi cukup kuat untuk mengionisasi dielektrik secara lokal.
Cairan kemudian mengalami kerusakan dielektrik, menciptakan saluran plasma konduktif sementara antara dua permukaan.
Karena pelepasan muatan listrik terjadi di titik-titik tertentu di mana kondisi kelistrikan paling menguntungkan, proses pemesinan dapat memusatkan energi ke area yang sangat kecil.
Pelepasan Listrik dan Pelepasan Energi Lokal
Begitu kerusakan terjadi, pulsa arus durasi pendek melewati saluran plasma. Energi listrik diubah menjadi energi panas lokal yang intens.
Suhu di dalam zona pelepasan bisa mencapai beberapa ribu derajat Celcius.
Energi yang ekstrim namun sangat terlokalisasi ini menghasilkan pemanasan yang cepat pada benda kerja dan, pada tingkat yang lebih rendah, elektroda.
Pembuangan tidak menghilangkan material melalui tindakan pemotongan terus menerus. Alih-alih, setiap percikan individu menciptakan peristiwa pemesinan mikroskopis. Efek gabungan dari jutaan peristiwa ini secara bertahap menghasilkan rongga yang diinginkan.
Peleburan dan Penguapan Benda Kerja
Energi panas yang terkonsentrasi dengan cepat meleleh dan menguapkan sebagian material dalam volume yang sangat kecil pada permukaan benda kerja. Kawah mikroskopis terbentuk setelah setiap pelepasan efektif.
Dimensi kawah ini sangat bergantung pada parameter pemesinan seperti:
- Arus pelepasan puncak
- Durasi pulsa aktif
- Durasi mati pulsa
- Tegangan pelepasan
- Celah elektroda-benda kerja
- Kondisi dielektrik
Energi pelepasan yang lebih tinggi umumnya meningkatkan tingkat penghilangan material (MRR), tapi juga bisa menghasilkan kawah yang lebih besar, permukaan yang lebih kasar, lapisan perombakan yang lebih tebal, dan wilayah yang terkena dampak panas lebih besar.
Pulsa finishing berenergi lebih rendah menghasilkan kawah yang jauh lebih kecil dan oleh karena itu digunakan ketika akurasi dimensi dan kualitas permukaan lebih penting daripada kecepatan penghilangan.
Deionisasi dan Pembilasan Dielektrik
Setelah setiap denyut nadi keluar, arusnya terputus. Saluran plasma runtuh dan dielektrik dengan cepat kembali ke keadaan isolasinya.
Pada saat yang sama, sirkulasi dielektrik menghilangkan partikel cair, puing-puing yang dipadatkan kembali, dan kontaminan lainnya dari celah pemesinan.
Pembilasan yang efektif sangat penting karena akumulasi sampah dapat menghasilkan pembuangan sekunder yang tidak stabil, sirkuit pendek, pencetusan, atau penghilangan material yang tidak merata.
Oleh karena itu, dielektrik menjalankan beberapa fungsi secara bersamaan: isolasi listrik, pendinginan, penghapusan puing-puing, dan pemulihan kondisi kesenjangan yang stabil.
Kontrol Celah Servo
Fitur penting dari Sinker EDM adalah sistem servo loop tertutup yang terus memantau kondisi kelistrikan di celah pemesinan dan menyesuaikan posisi elektroda.
Jika kesenjangan menjadi terlalu kecil, pelepasan muatan listrik yang tidak stabil atau korsleting dapat terjadi, jadi elektrodanya tertarik sedikit.
Jika kesenjangan menjadi terlalu besar, pelepasan menjadi jarang atau berhenti, mendorong elektroda untuk bergerak maju.
Umpan balik yang berkelanjutan ini menjaga kesenjangan kerja yang sesuai selama pemesinan.
Karena elektroda secara progresif mendekati geometri rongga akhir dengan tetap mempertahankan kondisi pelepasan yang terkendali, rongga yang kompleks dapat dihasilkan dengan kemampuan pengulangan yang tinggi.
Formasi Rongga Progresif
Elektroda biasanya tidak menghasilkan rongga lengkap dalam satu pelepasan. Alih-alih, ribuan atau jutaan pelepasan secara bertahap mengikis benda kerja.
Saat proses berlanjut, elektroda maju ke dalam benda kerja sambil mempertahankan lintasan terprogramnya. Rongga yang dihasilkan semakin sesuai dengan geometri negatif elektroda.
Untuk aplikasi cetakan dan cetakan yang presisi, pemesinan umumnya dibagi menjadi roughing, setengah jadi, dan tahap finishing.
Pengerasan seadanya menggunakan pulsa berenergi relatif tinggi untuk menghilangkan material secara efisien, sedangkan penyelesaian akhir menggunakan pelepasan energi yang lebih rendah untuk mencapai kontrol dimensi yang lebih ketat dan kualitas permukaan yang lebih baik.
3. Proses Pemesinan Sinker EDM Langkah demi Langkah
Sinker EDM bukan sekadar operasi pembangkitan percikan api.
Menghasilkan rongga EDM yang presisi memerlukan kontrol geometri elektroda yang terkoordinasi, posisi benda kerja, sirkulasi dielektrik, parameter debit, keausan elektroda, pembilasan, dan inspeksi.
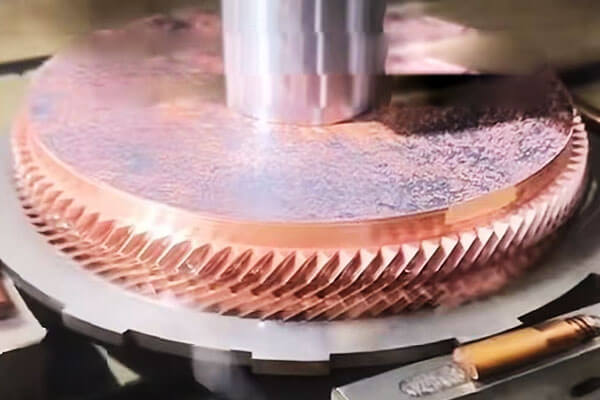
Melangkah 1: Desain dan Fabrikasi Elektroda
Prosesnya dimulai dengan desain elektroda yang mewakili geometri positif dari rongga yang akan dikerjakan.
Grafit dan tembaga adalah dua bahan elektroda yang paling banyak digunakan, dipilih berdasarkan faktor-faktor seperti kompleksitas rongga, penyelesaian permukaan yang diperlukan, akurasi dimensi, kecepatan pemesinan, dan perkiraan keausan elektroda.
Desain elektroda harus memperhitungkan program celah percikan, keausan elektroda, persyaratan pembilasan, dan kompensasi dimensi yang dibutuhkan oleh sistem kontrol EDM.
Untuk cetakan dan cetakan yang rumit, beberapa elektroda dapat diproduksi untuk hidup seadanya, setengah jadi, dan menyelesaikan daripada mencoba mencapai rongga akhir dengan satu elektroda.
Kualitas elektroda secara langsung mempengaruhi kualitas rongga akhir.
Kesalahan dalam dimensi elektroda, tepi yang tajam, kondisi permukaan, atau penyelarasan dapat ditransfer ke benda kerja selama EDM.
Melangkah 2: Pengaturan Benda Kerja dan Penyelarasan Presisi
Benda kerja dipasang dengan aman di meja mesin EDM dan ditempatkan di dalam tangki dielektrik.
Penjajaran yang akurat menetapkan hubungan koordinat antara benda kerja dan elektroda, yang penting saat mengerjakan rongga yang harus sesuai dengan fitur lainnya.
Mesin EDM Sinker modern biasa digunakan probe sentuh, deteksi tepi otomatis, sistem referensi, atau siklus pengukuran elektroda untuk menetapkan titik nol benda kerja dan memverifikasi posisi elektroda.
Untuk pemesinan multi-elektroda, referensi koordinat yang konsisten sangat penting karena hidup seadanya, finishing, dan detail elektroda harus kembali ke lokasi yang benar tanpa menimbulkan kesalahan posisi kumulatif.
Melangkah 3: Persiapan Dielektrik dan Pembilasan
Zona permesinan diisi atau terendam dengan cairan dielektrik. minyak EDM banyak digunakan untuk Sinker EDM konvensional karena memberikan isolasi listrik yang stabil dan pendinginan yang efektif.
Dielektrik terus menerus diedarkan melalui sistem filtrasi dan pembilasan untuk menghilangkan sisa-sisa pemesinan.
Kebersihan dielektrik dan stabilitas suhu penting karena cairan yang terkontaminasi atau tidak stabil secara termal dapat mempengaruhi perilaku pelepasan dan konsistensi dimensi.
Pembilasan juga sama pentingnya. Selama pemesinan, partikel cair dan padat terakumulasi di rongga.
Jika partikel-partikel ini tidak dihilangkan secara efektif, mereka dapat menyebabkan pelepasan yang tidak stabil, busur sekunder, mengurangi efisiensi penghilangan material, dan cacat permukaan lokal.
Melangkah 4: Pemrograman Parameter EDM
Sebelum pemesinan dimulai, insinyur proses menetapkan parameter listrik dan servo sesuai dengan bahan benda kerja, bahan elektroda, tahap pemesinan, geometri rongga, dan penyelesaian permukaan yang diperlukan.
Parameter penting termasuk arus puncak, tegangan pelepasan, waktu pulsa tepat waktu, waktu mati pulsa, referensi servo, polaritas, kondisi pembilasan, dan strategi pengorbitan atau pergerakan elektroda jika memungkinkan.
Tidak ada satu set parameter EDM universal. Pengerjaan seadanya membutuhkan energi pelepasan yang jauh lebih besar dibandingkan penyelesaian akhir, sedangkan rongga yang dalam dan sempit mungkin memerlukan kondisi pembilasan dan denyut nadi yang berbeda dari rongga terbuka.
Melangkah 5: Kasar
EDM kasar menghilangkan sebagian besar material dan membentuk geometri rongga dasar. Energi pelepasan yang relatif tinggi digunakan untuk mencapai tingkat penghilangan material yang tinggi.
Selama tahap ini, pulsa listrik yang lebih besar menghasilkan kawah individu yang lebih besar dan karenanya erosi lebih cepat.
Jumlah tunjangan pemesinan yang terkendali sengaja dibiarkan untuk operasi selanjutnya.
Tujuan dari roughing adalah kualitas permukaan tidak maksimal, namun penghilangan material curah secara efisien dan stabil sambil mempertahankan kontrol dimensi yang memadai untuk penyelesaian akhir.
Untuk gigi berlubang yang dalam, Kondisi pembilasan menjadi sangat penting selama pengerjaan seadanya karena jumlah material yang terkikis dalam jumlah besar dapat dengan cepat mencemari celah pemesinan..
Melangkah 6: Semi-Finishing dan Transisi Elektroda
Untuk menuntut gigi berlubang, tahap semi-finishing dapat dilakukan antara roughing dan finishing akhir.
Elektroda terpisah atau geometri elektroda yang semakin disempurnakan dapat digunakan untuk menghilangkan sisa pemesinan yang tersisa sekaligus mengurangi deviasi dimensi dan meningkatkan konsistensi permukaan.
Tahap peralihan ini memberikan transisi terkendali antara proses roughing yang agresif dan finishing yang halus.
Hal ini sangat berguna untuk cetakan dan cetakan yang mengandung tulang rusuk yang dalam, slot sempit, sudut tajam, tekstur halus, atau permukaan tiga dimensi yang kompleks.
Melangkah 7: Finishing
Penyelesaian menggunakan energi pelepasan yang jauh lebih rendah untuk menghasilkan dimensi rongga akhir dan kualitas permukaan yang dibutuhkan.
Durasi pulsa yang lebih pendek dan arus puncak yang lebih rendah menciptakan kawah erosi yang lebih kecil, mengurangi kekasaran permukaan dan meminimalkan ketebalan lapisan permukaan yang terkena dampak termal.
Strategi finishing harus seimbang kekasaran permukaan, akurasi dimensi, waktu pemesinan, dan integritas permukaan.
Penyelesaian yang sangat halus mungkin memerlukan beberapa kali lintasan karena pelepasan material menjadi semakin lambat seiring dengan berkurangnya energi pelepasan.
Untuk aplikasi perkakas penting, permukaan akhir selanjutnya dapat dipoles, tekstur, lapisan, atau perawatan permukaan lainnya tergantung pada fungsi yang dibutuhkan.
Melangkah 8: Kompensasi Keausan Elektroda
Keausan elektroda merupakan karakteristik yang melekat pada Sinker EDM. Meskipun benda kerja biasanya terkikis lebih cepat dibandingkan elektroda, elektroda secara bertahap berubah bentuk selama pemesinan.
Keausan sangat signifikan tepi yang tajam, sudut, fitur kecil, dan area yang terkena aktivitas pelepasan terkonsentrasi.
Kontrol EDM modern mengkompensasi keausan elektroda dengan menyesuaikan pergerakan elektroda dan parameter pemesinan.
Untuk rongga presisi tinggi, keausan elektroda juga harus dipertimbangkan selama desain elektroda dan pemeriksaan dimensi.
Melangkah 9: Inspeksi akhir
Setelah pemesinan EDM, rongga dibersihkan dan diperiksa sesuai dengan persyaratan teknik.
Pemeriksaan dimensi dapat dilakukan dengan menggunakan a CMM, Sistem pemeriksaan khusus EDM, peralatan pengukuran optik, atau pengukur presisi, tergantung pada geometri komponen dan persyaratan toleransi.
Kekasaran permukaan dapat dievaluasi menggunakan profilometer, sedangkan dimensi rongga kritis dan hubungan geometris diverifikasi berdasarkan model atau gambar CAD.
Jika inspeksi mengidentifikasi penyimpangan lokal, lintasan penyelesaian EDM tambahan sering kali dapat dilakukan tanpa mengganti seluruh proses produksi.
4. Elektroda untuk Sinker EDM
Elektroda adalah salah satu elemen terpenting dalam EDM pemberat karena geometrinya ditransfer langsung ke benda kerja melalui erosi listrik yang terkendali..
Berbeda dengan alat pemotong konvensional, elektroda EDM secara bersamaan harus memberikan konduktivitas listrik, stabilitas dimensi, Pakai ketahanan, dan reproduksi geometri yang akurat.
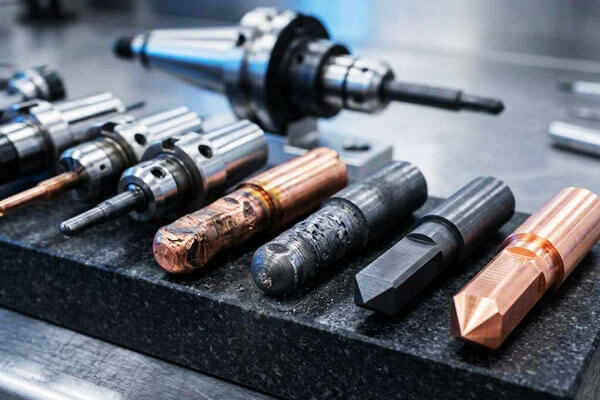
Bahan Elektroda
| Bahan | Properti utama | Keuntungan | Batasan | Aplikasi khas |
| Grafit | Konduktivitas listrik yang tinggi; keausan rendah; kemampuan mesin yang baik; titik leleh yang tinggi. | Sangat baik untuk hidup seadanya; keausan elektroda rendah; permukaan akhir yang bagus; hemat biaya. | Rapuh; dapat menghasilkan debu halus; memerlukan alat pemotong khusus. | Rongga cetakan; mati; pengasaran dan penyelesaian akhir. |
| Tembaga | Konduktivitas listrik yang sangat baik; konduktivitas termal yang baik; mudah dikerjakan. | Bagus untuk finishing; permukaan akhir yang halus; mudah untuk dilapisi listrik. | Keausan lebih tinggi dari grafit; tingkat penghilangan material yang lebih rendah. | Finishing; rongga kecil; fitur halus. |
| Tembaga‑tungsten | Titik leleh tinggi; ketahanan aus yang sangat baik; konduktivitas termal yang baik. | Resistensi keausan yang sangat baik; bagus untuk finishing halus; dimensi stabil. | Mahal; sulit untuk dikerjakan dengan mesin. | Penyelesaian yang presisi; elektroda kecil; aplikasi dengan tingkat keausan tinggi. |
Perak-Tungsten |
Konduktivitas yang sangat baik; titik leleh yang tinggi; Resistensi keausan yang baik. | Keausan yang sangat rendah; penyelesaian akhir yang sangat baik. | Sangat mahal. | Penyelesaian dengan presisi tinggi; aplikasi bernilai tinggi. |
| Tungsten | Titik leleh yang sangat tinggi; ketahanan aus yang sangat baik. | Keausan yang sangat rendah; penyelesaian akhir yang bagus. | Sangat mahal; sulit untuk dikerjakan dengan mesin. | Aplikasi presisi tinggi khusus. |
5. Ketepatan, Permukaan Akhir dan Kemampuan Pemesinan
Salah satu kekuatan utama dari EDM Pemberat adalah kemampuannya untuk menggabungkan kontrol dimensi tinggi dengan pemesinan geometri yang sulit atau tidak mungkin diproduksi secara efisien menggunakan alat pemotong konvensional.
Akurasi dimensi
Dengan peralatan CNC Sinker EDM yang modern dan proses yang terkontrol dengan baik, toleransi dimensi di rentang beberapa mikron hingga beberapa puluh mikron dapat dicapai untuk geometri yang sesuai.
Hasil akhirnya sangat bergantung pada kompensasi keausan elektroda, kontrol termal, stabilitas dielektrik, dan metodologi inspeksi.
| Parameter | Kemampuan Khas | Pertimbangan Rekayasa |
| Toleransi dimensi | ±0,005–0,02mm | Toleransi yang lebih ketat dapat dicapai dalam kondisi penyelesaian akhir yang optimal |
| Toleransi presisi tinggi | Sekitar ±0,002–0,005 mm | Umumnya memerlukan kondisi termal yang terkendali, elektroda presisi, dan umpan penyelesaian khusus |
| Akurasi posisi | Sekitar ±0,003–0,01 mm | Tergantung pada konfigurasi mesin, kalibrasi sumbu, dan pengaturan benda kerja |
| Pengulangan | Sekitar ±0,002–0,005 mm | Sangat dipengaruhi oleh kondisi mesin dan stabilitas proses |
| Akurasi elektroda-ke-rongga | Biasanya dalam beberapa mikrometer hingga puluhan mikrometer | Tergantung pada pemeriksaan elektroda, memakai kompensasi, dan kontrol celah percikan |
Permukaan akhir
Sinker EDM menghasilkan permukaan karakteristik yang terdiri dari kawah pelepasan mikroskopis.
Kekasaran permukaan terutama dikendalikan oleh energi pelepasan: pulsa energi yang lebih tinggi menghasilkan kawah yang lebih dalam dan lebih besar, sedangkan finishing pulse berenergi rendah menghasilkan tekstur permukaan yang lebih halus.
Kisaran kekasaran permukaan yang dapat dicapai ditunjukkan di bawah ini.
| Kekasaran Permukaan Ra | Kira-kira. Kekasaran (mikron) | Kondisi Permesinan yang Khas | Penggunaan khas |
| 0.2–0,4 mikron | 8–16 mikron | Penyelesaian akhir yang berenergi sangat rendah | Cetakan presisi, permukaan perkakas berkualitas optik yang memerlukan pemolesan lebih lanjut |
| 0.4–0,8 mikron | 16–32 mikron | Penyelesaian yang bagus | Rongga cetakan, presisi mati, permukaan fungsional |
| 0.8–1,6 mikron | 32–63 mikron | Penyelesaian umum | Perkakas presisi umum dan komponen teknik |
| 1.6–3,2 mikron | 63–125 mikron | Pemesinan energi sedang | Rongga dan permukaan awal dimana kekasaran sedang dapat diterima |
| >3.2 µm | >125 mikron | Pengerasan kasar berenergi tinggi | Pembuangan material secara massal sebelum finishing |
Kualitas akhir permukaan tidak ditentukan oleh arus saja. Durasi pulsa, interval pulsa, polaritas, pembilasan dielektrik, bahan elektroda, bahan benda kerja, dan jumlah penyelesaian akhir
Kemampuan Pemesinan
Sinker EDM sangat berharga bila komponennya mengandung rongga yang dalam, tulang rusuk yang sempit, kantong yang rumit, jari-jari dalam yang kecil, transisi geometris yang tajam, atau kontur tiga dimensi yang kompleks.
| Fitur | Kemampuan Khas | Pertimbangan Rekayasa |
| Ukuran fitur minimum | Sekitar 0,05–0,10 mm | Sangat bergantung pada kekuatan elektroda, pembilasan, rasio aspek, dan mengeluarkan energi |
| Jari-jari dalam yang kecil | Sekitar 0,05–0,15 mm | Dibatasi oleh geometri elektroda dan keausan elektroda |
| Fitur yang sangat sempit | Rasio aspek kira-kira 10:1–20:1 mungkin | Pembilasan menjadi semakin sulit seiring bertambahnya kedalaman |
| Kedalaman rongga | Hingga sekitar 100–200 mm atau lebih | Terutama dibatasi oleh desain elektroda, pembilasan, pukulan mesin, dan geometri rongga |
Rongga 3D yang kompleks |
Bagus sekali | Geometri elektroda yang kompleks dapat mereproduksi bentuk rongga yang sangat rumit |
| Pemesinan baja yang diperkeras | Bagus sekali | Terutama menguntungkan setelah perlakuan panas |
| Fitur internal yang tajam | Bagus sekali | Lebih praktis dibandingkan alat putar konvensional untuk banyak geometri internal |
| Rongga buta | Bagus sekali | Aplikasi utama EDM die-sinking |
| Iga tipis dan slot sempit | Bagus sekali | Membutuhkan desain elektroda yang cermat dan energi pelepasan yang terkendali |
6. Bahan Apa yang Dapat Dimesin dengan Sinker EDM?
Keuntungan utama dari EDM pemberat (Pemesinan pelepasan listrik) adalah kemampuannya untuk mengolah material yang bersifat konduktif secara elektrik tanpa memandang kekerasan atau kekuatan mekaniknya.
| Keluarga Materi | Bahan Khas | Kesesuaian | Aplikasi EDM Sinker Khas |
| Baja Perkakas | H13, D2, S7, hal20, 4140, 4340 | Bagus sekali | Cetakan injeksi, stempel mati, pukulan, membentuk rongga, perkakas yang mengeras |
| Baja tahan karat | 304, 316, 17-4Ph, 440C | Bagus sekali | Komponen medis, perkakas presisi, Bagian Aerospace, peralatan pengolahan makanan |
| paduan super | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Bagus sekali | Komponen Aerospace, perkakas yang berhubungan dengan turbin, peralatan pemrosesan kimia |
| Paduan Titanium | Ti-6Al-4V dan paduan titanium konduktif lainnya | Bagus sekali | Bagian luar angkasa, komponen medis, rongga dan perkakas presisi |
Karbida yang Disemen |
WC-Co dan nilai karbida konduktif lainnya | Bagus sekali | Alat pemotong, komponen tahan aus, pukulan, mati, perkakas presisi |
| Paduan tembaga | Tembaga, kuningan, perunggu, tembaga berilium | Bagus sekali | Komponen listrik, rongga presisi, kontak, komponen perpindahan panas |
| Paduan Aluminium | 6061, 7075 dan nilai konduktif lainnya | Bagus | Prototipe, cetakan, komponen presisi volume rendah, rongga yang kompleks |
| Bahan Konduktif Lainnya | Paduan dan komposit khusus konduktif tertentu | Bergantung pada aplikasi | Perkakas khusus dan komponen yang sulit dikerjakan |
7. Sinker EDM vs. Kawat EDM vs. Pemesinan CNC
EDM Pemberat, kawat EDM, dan permesinan CNC semuanya merupakan teknologi manufaktur presisi, tetapi mereka menghilangkan materi dengan cara yang berbeda secara mendasar.
| Kriteria | EDM Pemberat | Kawat edm | Pemesinan CNC |
| Penghapusan materi | Erosi pelepasan listrik | Erosi pelepasan listrik | Pemotongan mekanis |
| Perkakas | Elektroda berbentuk | Elektroda kawat kontinyu | Alat pemotong |
| Persyaratan materi | Konduktif secara elektrik | Konduktif secara elektrik | Bahan yang umumnya dapat dikerjakan dengan mesin |
| Terbaik untuk | gigi berlubang, lubang buta, fitur 3D yang kompleks | Profil, slot, kontur, pemotongan tembus | Bagian primatik dan rotasi umum |
| Bahan keras | Bagus sekali | Bagus sekali | Bergantung pada alat |
| Rongga buta | Bagus sekali | Biasanya tidak cocok | Bagus, bergantung pada geometri |
| Geometri internal yang kompleks | Bagus sekali | Dibatasi oleh akses kabel | Sedang hingga luar biasa |
Sudut dalam yang tajam |
Sangat bagus, bergantung pada elektroda | Bagus sekali | Dibatasi oleh diameter alat |
| 3pemesinan rongga D | Bagus sekali | Terbatas | Baik dengan pemesinan multi-sumbu |
| Tingkat pemindahan material | Sedang | Sedang | Umumnya tinggi |
| Permukaan akhir | Sangat baik dalam penyelesaian akhir | Sangat baik dalam penyelesaian akhir | Bagus sekali, tergantung pada perkakas |
| Kekuatan pemotongan fisik | Pada dasarnya tidak ada | Pada dasarnya tidak ada | Penting |
| Keausan elektroda/alat | Terjadi keausan elektroda | Kawat dikonsumsi terus menerus | Keausan alat pemotong |
| Aplikasi yang umum | Cetakan, mati, pukulan, gigi berlubang | Profil presisi, slot, pukulan | Poros, perumahan, piring, komponen struktural |
8. Kelebihan dan Keterbatasan Sinker EDM
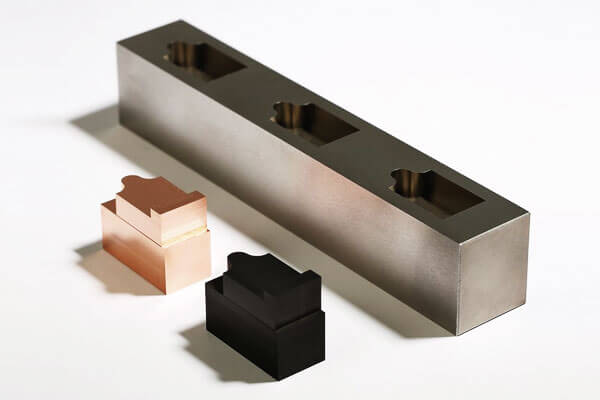
Keuntungan Utama
- Pemesinan yang tidak bergantung pada kekerasan: Memotong baja yang mengeras, karbida dan superalloy semudah baja ringan; pemesinan dapat dilakukan setelah perlakuan panas untuk menghindari distorsi.
- Kemampuan rongga 3D yang kompleks: Menghasilkan geometri internal, sudut tajam dan rusuk dalam yang tidak dapat dicapai dengan pemotong berputar.
- Nol gaya potong: Tidak ada kontak mekanis berarti tidak ada defleksi, tidak ada obrolan, tidak ada gerinda dan tidak ada sisa tegangan pemotongan, bahkan untuk dinding ultra tipis dan fitur halus.
- Presisi yang sangat tinggi: Mencapai toleransi tingkat mikron dengan kemampuan pengulangan yang sangat baik untuk produksi volume tinggi.
- Permukaan akhir yang unggul: Mampu menghasilkan permukaan berkualitas cermin yang menghilangkan pemolesan manual untuk banyak aplikasi cetakan.
- Sangat dapat diotomatisasi: Mendukung produksi semalaman tanpa pengawasan dengan pengubah elektroda otomatis dan pemantauan dalam proses.
Keterbatasan Inheren
- Hanya bahan konduktif: Tidak dapat mengolah keramik non-konduktif, kaca atau sebagian besar plastik.
- Tingkat pembuangan material yang lebih rendah: Penghapusan material curah lebih lambat dibandingkan penggilingan; paling ekonomis untuk penyelesaian akhir dan fitur rumit daripada pengerjaan seadanya.
- Biaya elektroda dan waktu tunggu: Elektroda khusus menambah biaya desain dan fabrikasi, terutama untuk pekerjaan presisi multi-elektroda.
- Lapisan perombakan permukaan: Pengerasan kasar berenergi tinggi menciptakan lapisan tipis yang mengeras dan zona yang terkena dampak panas; penyelesaian akhir mengurangi tetapi tidak menghilangkannya sepenuhnya.
- Investasi modal yang lebih tinggi: Mesin EDM sinker presisi memiliki biaya pembelian dan pengoperasian yang lebih tinggi dibandingkan pusat penggilingan standar.
- Pengelolaan cairan dan limbah: Cairan dielektrik memerlukan penyaringan dan penanganan limbah lumpur yang tepat.
9. Aplikasi Sinker EDM
Sinker EDM banyak digunakan dimanapun metode pemotongan konvensional menghadapi keterbatasan dalam kekerasan material, geometri rongga, aksesibilitas fitur, atau detail internal.
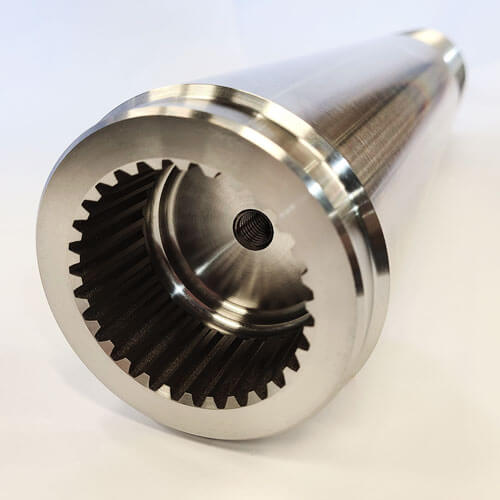
Manufaktur Cetakan dan Cetakan
Pembuatan cetakan adalah salah satu aplikasi terpenting Sinker EDM.
Cetakan injeksi, cetakan kompresi, cetakan die-casting, dan sistem perkakas lainnya sering kali memiliki rongga yang dalam, tulang rusuk yang sempit, permukaan bertekstur, dan geometri internal yang kompleks.
EDM sangat berharga setelah perlakuan panas karena baja cetakan yang diperkeras dapat dikerjakan tanpa gaya pemotongan yang terkait dengan penggilingan.
Perkakas Presisi
pukulan, membentuk cetakan, ekstrusi mati, alat stempel, dan sisipan presisi sering kali memerlukan toleransi dimensi yang ketat dan fitur internal yang tajam.
Sinker EDM memungkinkan produksi rongga kompleks yang memerlukan beberapa alat pemotong khusus atau mungkin tidak dapat diakses melalui pemesinan konvensional.
Komponen Aerospace
Manufaktur dirgantara sering kali melibatkan kekuatan tinggi, paduan tahan panas dan geometri internal yang kompleks.
Sinker EDM dapat digunakan untuk perkakas khusus, komponen yang berhubungan dengan turbin, perlengkapan presisi, dan bahan konduktif yang sulit dikerjakan.
Manufaktur medis
Perkakas medis yang presisi dan komponen logam tertentu mungkin memerlukan fitur yang sangat bagus, rongga yang kompleks, dan toleransi yang ketat.
Sinker EDM sangat cocok untuk pembuatan cetakan, alat pembentuk, dan komponen presisi khusus.
Industri Otomotif dan Energi
Proses ini digunakan untuk perkakas transmisi, komponen sistem bahan bakar, presisi mati, bagian yang berhubungan dengan turbin, dan peralatan industri berkinerja tinggi.
Komponen Elektronika dan Presisi Mikro
Teknik Micro-EDM dan Precision Sinker EDM dapat menghasilkan slot yang kecil, gigi berlubang, konektor, dan fitur konduktif halus lainnya di mana perkakas konvensional mungkin terlalu besar atau rapuh secara mekanis.
10. Kesimpulan
Sinker EDM lebih dari sekadar alternatif penggilingan material keras.
Ini adalah prinsip manufaktur yang berbeda secara mendasar yang mengubah energi listrik menjadi geometri presisi, memungkinkan bentuk dan kombinasi material yang tidak dapat dicapai oleh proses pemotongan mekanis.
Kombinasi unik dari kemandirian kekerasan, gaya potong nol, kemampuan rongga yang kompleks dan kualitas permukaan cermin menjadikannya tak tergantikan dalam pembuatan perkakas dan cetakan, Aerospace, peralatan medis dan teknik presisi.
Proses ini memang membawa pengorbanan yang melekat: tingkat penghilangan material yang lebih rendah, Pertimbangan keausan elektroda dan persyaratan benda kerja yang konduktif berarti ini bukan solusi optimal untuk setiap tugas pemesinan.
Jika diterapkan dengan benar — untuk material yang mengeras, rongga internal yang kompleks dan aplikasi presisi tinggi — sinker EDM memberikan kinerja yang tidak dapat ditandingi oleh proses manufaktur lainnya.
Sebagai teknologi pembangkit, sistem kontrol dan otomasi terus maju, sinker EDM akan berekspansi lebih jauh ke manufaktur mikro, aplikasi medis dan semikonduktor,
dan alur kerja produksi hybrid yang terintegrasi, memperkuat posisinya sebagai salah satu proses dasar manufaktur presisi modern.
FAQ
Apa perbedaan antara Sinker EDM dan Wire EDM?
Sinker EDM menggunakan elektroda berbentuk untuk mengolah rongga buta dan geometri internal yang kompleks.
Kawat EDM menggunakan kawat yang bergerak terus menerus untuk memotong bahan konduktif listrik dan terutama digunakan untuk profil, pukulan, mati, dan melalui fitur.
Mengapa grafit dan tembaga biasa digunakan sebagai elektroda EDM?
Kedua material tersebut menawarkan konduktivitas listrik dan kemampuan mesin yang baik.
Grafit banyak digunakan untuk elektroda kompleks dan aplikasi EDM suhu tinggi, sedangkan tembaga dapat memberikan reproduksi detail dan kualitas permukaan yang sangat baik dalam kondisi pemesinan yang sesuai.
Apakah EDM merusak permukaan benda kerja?
EDM menghasilkan permukaan yang terkena dampak termal dan dapat membentuk lapisan perombakan. Dengan parameter finishing yang dikontrol dengan baik, lapisan yang terkena dampak dapat diminimalkan.
Komponen penting mungkin memerlukan penyelesaian atau inspeksi permukaan tambahan.
Seberapa akurat EDM pemberat?
Mesin EDM sinker produksi presisi tinggi biasanya memiliki toleransi dimensi ±0,002 hingga ±0,005 mm untuk sebagian besar fitur, dengan mesin ultra-presisi yang mampu menghasilkan ±0,001 mm dalam kondisi terkendali.
Akurasi tergantung pada stabilitas mesin, kontrol suhu dan manajemen keausan elektroda yang tepat.
Bisakah mesin Sinker EDM mengeraskan baja?
Ya. Sinker EDM dapat memproses bahan konduktif apa pun, terlepas dari kekerasannya. Ini adalah salah satu keunggulan utamanya dibandingkan permesinan konvensional.
Apakah Sinker EDM mahal?
Perkakasnya (pembuatan elektroda) mahal, dan waktu mesin menjadi mahal karena pemindahan material yang lambat.
Namun, untuk geometri kompleks dan material keras, Sinker EDM seringkali merupakan opsi yang paling hemat biaya.