Perkenalan
Akurasi dimensi merupakan indikator teknis inti yang menentukan tingkat kualifikasi, pertukaran dan kinerja layanan komponen pengecoran investasi.
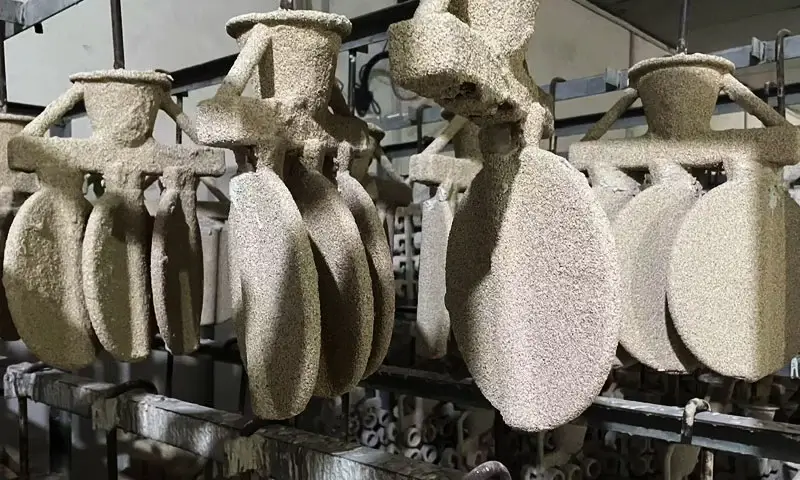
Dalam produksi industri pengecoran presisi modern, sebagian besar cacat dimensi yang tidak dapat ditoleransi pada pengecoran akhir tidak disebabkan oleh kesalahan cetakan lilin atau parameter penuangan, tetapi berasal dari deformasi yang tidak terkendali di dalam proses pembuatan cangkang.
Berbeda dari kognisi tautan tunggal tradisional, Penyimpangan dimensi yang disebabkan oleh pembuatan cangkang bersifat progresif, perilaku transmisi nonlinier dan rantai penuh yang menutupi lapisan, pengeringan, dewaxing, penembakan suhu tinggi, dan pengecoran solidifikasi.
Setiap perubahan struktural yang halus, fluktuasi tegangan dan deformasi volume cangkang keramik di setiap tautan proses akan ditransmisikan dan bahkan diperkuat ke rongga pengecoran akhir.
Parameter pembuatan cangkang yang tidak wajar akan menimbulkan tegangan sisa, penyusutan yang tidak merata, deformasi kejutan termal dan transisi fase asinkron dari cangkang, membentuk kesalahan dimensi kumulatif.
Artikel ini secara sistematis menganalisis mekanisme evolusi dimensi cangkang keramik di seluruh alur kerja pembuatan cangkang, mengungkapkan pengaruh independen dari setiap tahap proses dan efek nonlinier penggandengan multi-faktor,
dan merangkum strategi kontrol presisi tingkat lanjut dan mekanisme optimalisasi penguatan serat, memberikan dukungan teoritis resmi dan panduan industri untuk produksi pengecoran investasi presisi tinggi.
1. Akurasi Dimensi dalam Pengecoran Investasi: Perspektif Sistem
Akurasi dimensi adalah salah satu indikator kualitas yang paling penting casting investasi.
Ini secara langsung mempengaruhi perakitan komponen, persyaratan tunjangan pemesinan, pertukaran produk, dan biaya produksi secara keseluruhan.
Sedangkan presisi dimensi sering dikaitkan dengan akurasi pola lilin atau kontrol penyusutan paduan, kenyataannya jauh lebih kompleks.
Ketepatan dimensi pengecoran investasi merupakan hasil dari a sistem transfer dimensi multi-tahap, di mana setiap langkah proses berkontribusi pada geometri akhir pengecoran.
Berbeda dengan permesinan, dimana dimensi dihasilkan langsung oleh alat pemotong, pengecoran investasi bergantung pada rantai transformasi material.
Dimensi pengecoran akhir secara bertahap ditransfer dan dimodifikasi melalui pola lilin, cangkang keramik, logam cair, proses solidifikasi, dan tahap pendinginan.
Setiap penyimpangan dimensi yang terjadi pada tahap awal dapat diperkuat, kompensasi, atau didistribusikan kembali selama operasi berikutnya.
Rantai Transfer Dimensi Lengkap
Evolusi dimensi dari pengecoran investasi dapat diringkas sebagai:
Desain Perkakas → Pola Lilin → Pembentukan Kerang → Dewaxing → Penembakan Kerang → Penuangan Logam → Pemadatan → Pendinginan → Pengecoran Akhir
Setiap tahap menyumbangkan variasi dimensinya sendiri:
- Perkakas menentukan garis dasar dimensi awal.
- Injeksi lilin menyebabkan penyusutan termal dan deformasi pola.
- Pembuatan cangkang menciptakan rongga cetakan sebenarnya yang menentukan geometri pengecoran.
- Dewaxing dapat menyebabkan perluasan atau distorsi cangkang akibat guncangan termal.
- Penembakan menginduksi sintering keramik, pelepasan stres, dan perubahan dimensi.
- Solidifikasi logam menyebabkan penyusutan paduan.
- Pendinginan menghasilkan kontraksi termal dan deformasi tegangan sisa.
Karena itu, akurasi dimensi tidak dikendalikan oleh satu parameter proses tetapi oleh interaksi kumulatif beberapa variabel sepanjang siklus produksi.
Mengapa Pembuatan Kerang Memainkan Peran Utama
Di antara semua tahapan proses, pembuatan cangkang menempati posisi unik karena bertindak sebagai jembatan fisik antara pola lilin dan logam cair.
Cangkang keramik bertanggung jawab untuk mereproduksi geometri rakitan lilin sambil menjaga stabilitas dimensi selama pemrosesan suhu tinggi.
Variasi dimensi apa pun yang dihasilkan selama produksi cangkang secara langsung mengubah dimensi rongga cetakan, yang selanjutnya mempengaruhi geometri pengecoran itu sendiri.
Berbeda dengan kesalahan pola lilin, yang seringkali dapat diukur dan dikoreksi dengan relatif mudah, Perubahan dimensi terkait cangkang sering kali tersembunyi di dalam struktur keramik dan baru terlihat setelah pemeriksaan pengecoran.
Untuk alasan ini, pembuatan cangkang sering dianggap sebagai tahap transmisi dimensi paling kritis dalam keseluruhan proses pengecoran investasi.
Akurasi Dimensi Adalah Konsep Dinamis Daripada Statis
Kesalahpahaman yang umum adalah bahwa keakuratan dimensi hanya bergantung pada ketepatan dimensi rongga cetakan.
Pada kenyataannya, baik shell maupun castingnya tetap responsif secara dinamis selama produksi.
Selama manufaktur, pengalaman cangkang:
- Penyusutan pengeringan
- Ekspansi termal
- Akumulasi stres
- Pelepasan stres
- Transformasi fasa keramik
- Merayap suhu tinggi
- Interaksi mekanis dengan logam yang mengeras
Pada saat yang sama, pengecoran mengalami:
- Kontraksi cair
- Penyusutan solidifikasi
- Kontraksi termal keadaan padat
- Pembentukan tegangan sisa
Dimensi akhir muncul dari interaksi antara dua sistem yang berkembang ini dan bukan dari geometri cetakan yang tetap.
Pentingnya Stabilitas Dimensi Dibandingkan Akurasi Dimensi
Dalam manufaktur presisi modern, stabilitas dimensi seringkali lebih berharga daripada akurasi dimensi absolut.
Proses pengecoran yang mampu menghasilkan komponen secara konsisten dengan deviasi dimensi yang dapat diprediksi dapat dikompensasi melalui penyesuaian perkakas.
Namun, sebuah proses yang menghasilkan fluktuasi dimensi acak dari batch ke batch menjadi sulit dikendalikan dan mahal untuk diperbaiki.
Karena itu, tujuan utama optimasi pembuatan cangkang bukan sekedar mencapai dimensi nominal, tetapi membangun mekanisme transfer dimensi yang stabil dan berulang di seluruh produksi.
Efek Kopling Multi-Faktor
Salah satu tantangan terbesar dalam pengendalian dimensi pengecoran investasi adalah adanya efek penggandengan multi-faktor. Parameter proses individual jarang bertindak secara independen.
Misalnya:
- Ketebalan bubur yang tidak merata dapat mengubah perilaku pengeringan.
- Pengeringan yang tidak merata dapat menimbulkan tegangan sisa.
- Tegangan sisa dapat mempengaruhi deformasi cangkang selama penembakan.
- Distorsi cangkang yang ditembakkan dapat mengubah geometri rongga.
- Geometri rongga yang dimodifikasi mengubah perilaku penyusutan pengecoran.
Sebagai akibat, penyimpangan kecil yang terjadi selama pembentukan cangkang pada akhirnya dapat menghasilkan kesalahan dimensi besar yang tidak proporsional pada hasil pengecoran.
Hubungan nonlinier ini menjelaskan mengapa masalah dimensi sering kali tetap ada bahkan ketika variabel proses individual tampak berada dalam spesifikasi.
Pendekatan Rekayasa Sistem
Pengecoran investasi modern semakin memperlakukan kontrol dimensi sebagai tantangan rekayasa sistem daripada tugas optimasi proses tunggal. Pabrikan tingkat lanjut berintegrasi:
- Kontrol reologi bubur
- Pemantauan lingkungan
- Analisis deformasi cangkang
- Optimasi kurva penembakan
- Kontrol proses statistik
- Teknologi simulasi numerik
untuk mengelola variasi dimensi di seluruh rantai proses.
Di bawah pendekatan ini, pembuatan cangkang tidak lagi dipandang sekadar sebagai operasi pembuatan cetakan.
Alih-alih, ini menjadi proses rekayasa dimensi penting yang menentukan seberapa akurat maksud desain diterjemahkan ke dalam komponen logam jadi.
2. Tahap Pelapisan: Penyimpangan Dimensi Awal yang Disebabkan oleh Perilaku Rheologi Bubur
Kesalahan dimensi awal cangkang pengecoran investasi terbentuk pada saat pelapisan permukaan primer.
Sifat reologi bubur tahan api merupakan faktor penentu yang mempengaruhi keseragaman ketebalan lapisan,
dan viskositas bubur yang tidak masuk akal serta kandungan padat secara langsung memicu ketebalan lapisan lokal yang tidak merata dan menimbulkan bahaya tersembunyi dari deformasi cangkang selanjutnya.
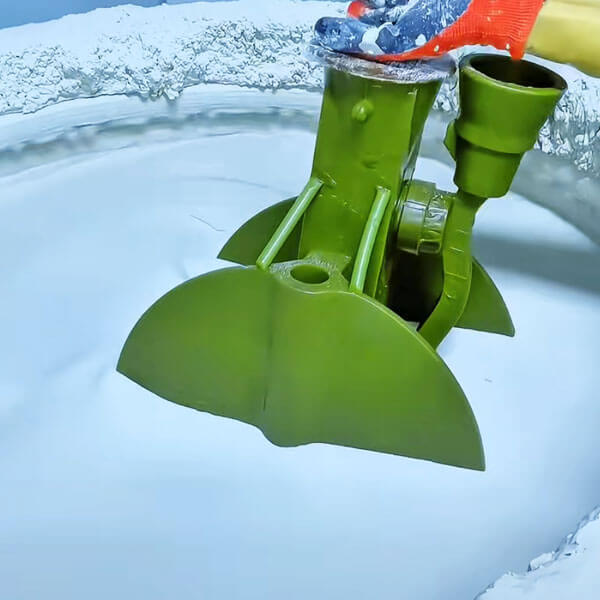
Ketika kandungan padatan bubur terlalu rendah dan viskositasnya lebih rendah dari 300 mPa·s, bubur menunjukkan fluiditas sangat tinggi pada permukaan pola lilin.
Sejumlah besar bubur terakumulasi di alur bawah cetakan lilin yang rumit, membuat ketebalan lapisan lokal lebih dari 40% lebih tinggi dari nilai desain.
Sebaliknya, kendurnya bubur yang parah terjadi pada sudut atas yang tajam, dimana ketebalan lapisan sebenarnya saja 30% dari parameter standar.
Ketidakkonsistenan ketebalan yang ekstrim ini menyebabkan tingkat penyusutan pengeringan yang berbeda-beda pada posisi cangkang yang berbeda, menghasilkan tegangan sisa internal yang tidak merata di dalam cangkang hijau.
Sebaliknya, kandungan padatan berlebihan dengan viskositas melebihi 1200 mPa·s menyebabkan fluiditas lapisan yang buruk.
Bubur tersebut gagal menutupi secara seragam permukaan melengkung yang rumit dan alur kecil pada pola lilin, membentuk lubang mikro besar pada dinding bagian dalam cangkang dan menghasilkan dimensi rongga lokal yang terlalu besar.
Verifikasi industri membuktikan bahwa kisaran viskositas optimal untuk pelapisan cangkang presisi adalah 600–800 mPa·s, yang mengontrol deviasi ketebalan lapisan semua posisi cangkang dalam ±0,05 mm.
Menambahkan surfaktan kuantitatif untuk menyesuaikan indeks tiksotropi bubur menjadi 3–4 selanjutnya dapat menghilangkan cacat akumulasi lokal dan meningkatkan keseragaman lapisan pada permukaan melengkung yang kompleks..
Untuk pola lilin dengan alur dalam yang dalam, efek akumulasi bubur diperbesar secara signifikan.
Proses pembuatan cangkang tradisional tanpa kontrol reologi yang tepat seringkali menyebabkan penyimpangan ketebalan lapisan lokal terlampaui 1 mm pada posisi alur, yang merupakan alasan mendasar ketidaktoleransian dimensi jangka panjang pada fitur pengecoran beralur dalam produksi massal.
3. Tahap Pengeringan: Deformasi Penyusutan Tidak Seragam pada Antarmuka Multi-Lapisan
Setelah setiap operasi pelapisan dan plesteran, pengikat sol silika mengalami penguapan air terus menerus dan reaksi polikondensasi selama proses pengeringan, menghasilkan penyusutan pengeringan yang tak terhindarkan pada cangkang keramik.
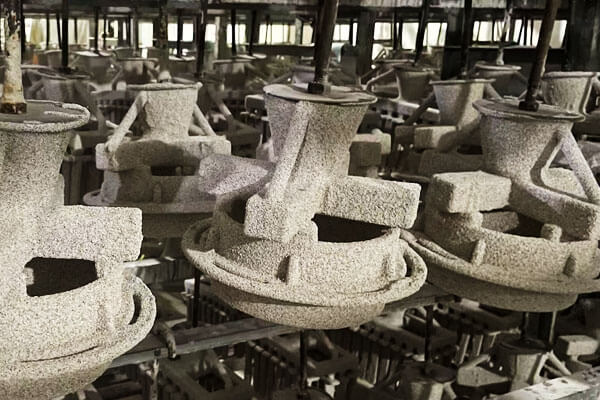
Berbeda dengan penyusutan seragam isotropik ideal, penyusutan cangkang sebenarnya sangat dipengaruhi oleh keadaan ikatan antar lapisan dan kondisi lingkungan pengeringan.
Ukuran butiran pasir backing layer yang tidak wajar akan membentuk banyak pori mikro pada antarmuka antara lapisan permukaan dan backing layer., secara drastis mengurangi kekuatan ikatan antar lapisan.
Selama pengeringan, lapisan permukaan dan lapisan pendukung menyusut secara independen tanpa deformasi terkoordinasi, menghasilkan tegangan sisa antarmuka yang besar dan menyebabkan lengkungan lokal dan distorsi pada cangkang.
Korelasi Gambar Digital (Dic) Data pemantauan deformasi lapangan penuh selanjutnya memverifikasi sensitivitas lingkungan dari deformasi pengeringan cangkang.
Distribusi suhu tidak merata dan kecepatan aliran udara lokal melebihi 2 m/s akan menghasilkan a 3-perbedaan kali lipat dalam laju pengeringan melintasi permukaan cangkang.
Area yang cepat kering akan mengalami penyusutan terlebih dahulu, sementara daerah yang pengeringannya lambat tertinggal, membentuk tegangan sisa terbatas metastabil pada suhu kamar.
Tegangan tersembunyi ini akan dilepaskan secara bertahap pada tahap pembakaran suhu tinggi berikutnya, memicu deformasi cangkang permanen yang tidak dapat diprediksi.
Proses pengeringan gradien yang dioptimalkan secara efektif memecahkan masalah ini.
Dengan menstabilkan lingkungan pengeringan pada suhu konstan 24℃±1℃, kelembaban relatif 60%±5%, dan laju aliran udara seragam 0.5 MS, tegangan sisa internal cangkang berkurang sebesar 72%,
dan deformasi pengeringan secara keseluruhan dikontrol secara ketat di dalamnya 0.1 mm, mewujudkan stabilitas dimensi konsistensi tinggi dari cangkang hijau.
4. Tahap Dewaxing: Deformasi Mikro Shell dan Penyeimbangan Rongga di Bawah Kejutan Termal
Dewaxing uap bertekanan tinggi merupakan penghubung transisi penting dari rongga pola lilin ke rongga cangkang keramik, di mana guncangan termal sementara dan fluktuasi tekanan internal menyebabkan deformasi mikro yang tidak dapat diubah pada cangkang berdinding tipis.
Dalam proses dewaxing cepat konvensional, tekanan uap naik menjadi 0.6 MPa di dalam 30 detik.
Peningkatan suhu yang cepat menyebabkan pemuaian seketika dan pencairan sisa lilin di dalam cangkang.
Laju pemuaian lilin jauh melebihi kecepatan pembuangan gas cangkang, membentuk tekanan internal sementara yang ekstrim.
Gaya ini mendorong cangkang berdinding tipis ke luar untuk menghasilkan ekspansi mikro plastik elastis, yang tidak dapat pulih sepenuhnya setelah keluarnya lilin, mengakibatkan pembesaran permanen ukuran rongga cangkang.
Untuk cangkang ultra tipis dengan ketebalan dinding saja 2 mm, efek deformasi ini sangat menonjol.
Uji eksperimental menunjukkan bahwa peningkatan dimensi permanen pada rongga berdinding tipis lokal dapat dicapai 0.3 mm setelah dewaxing bertekanan cepat.
Mengadopsi a strategi kenaikan tekanan gradien dengan durasi tekanan lebih dari 2 menit memungkinkan waktu yang cukup untuk peleburan lilin dan pelepasan seragam melalui saluran pembuangan cangkang, sepenuhnya menghilangkan deformasi mikro yang disebabkan oleh tekanan internal.
Setelah kontrol dewaxing dioptimalkan, deviasi dimensi rongga dikontrol secara stabil di dalamnya 0.08 mm.
Selain itu, sisa abu lilin yang tidak merata setelah dewaxing akan menyebabkan pembakaran terkonsentrasi secara lokal selama pembakaran, membentuk medan suhu diferensial pada permukaan cangkang dan selanjutnya menginduksi deformasi asinkron.
Pembersihan udara bertekanan rendah setelah dewaxing merupakan proses tambahan yang penting untuk menghilangkan sisa abu lilin dan menjaga stabilitas dimensi selanjutnya.
5. Tahap Penembakan: Deformasi Gabungan Transisi Fase Suhu Tinggi dan Pelepasan Stres Residu
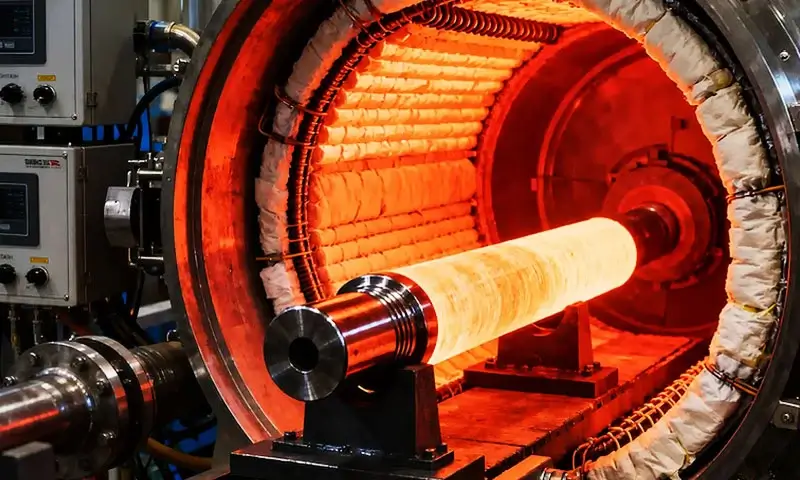
Suhu tinggi penembakan peluru adalah tahap yang paling menentukan keakuratan dimensi rongga akhir.
Selama penembakan, pengikat sol silika menyelesaikan transformasi fase penuh, leher sinter terbentuk di antara partikel keramik, dan semua tegangan sisa terakumulasi dalam lapisan, tahap pengeringan dan dewaxing dilepaskan secara serempak.
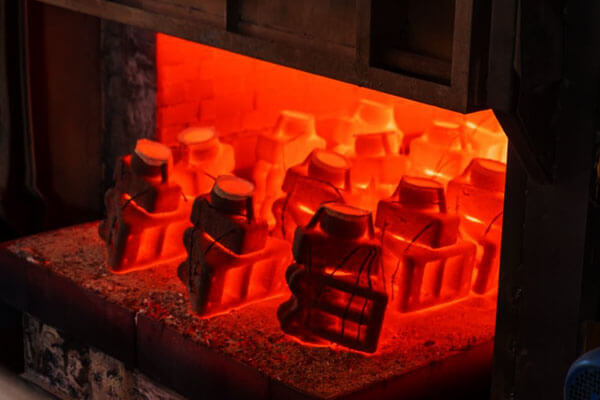
Penembakan pemanasan cepat tradisional menyebabkan transformasi fase mineral asinkron di dalam cangkang.
Generasi cepat fase mullite menghasilkan ekspansi volume, sedangkan transformasi fasa kristobalit menyebabkan penyusutan volume.
Laju transisi fase yang tidak sesuai pada posisi cangkang yang berbeda memicu lengkungan yang parah dan deformasi yang tidak teratur.
Kurva penyalaan tersegmentasi yang dioptimalkan secara efektif mengoordinasikan transformasi fase dan pelepasan tegangan: menetapkan platform pelestarian panas jangka panjang pada 1000℃ untuk melepaskan tegangan sisa sepenuhnya,
diikuti dengan pemanasan lambat dengan kecepatan 2℃/menit hingga suhu pembakaran akhir 1200℃, yang sangat meningkatkan keseragaman deformasi keseluruhan cangkang pada suhu tinggi.
Penguatan serat karbon jalan pintas yang inovatif semakin meningkatkan stabilitas dimensi cangkang.
Menambahkan 4 mm serat karbon cincang ke dalam bubur pendukung dengan pengadukan ultrasonik mencapai dispersi seragam dan membentuk jaringan penguat interlaced tiga dimensi di dalam matriks keramik.
Jaringan ini menyematkan pergerakan batas butir, menghambat pertumbuhan butir abnormal pada suhu tinggi, dan mengurangi deformasi sisa suhu tinggi sebesar 62%.
Hasil rekonstruksi tiga dimensi CT industri memastikan bahwa cangkang yang diperkuat serat karbon memiliki distribusi pori yang seragam tanpa pori-pori besar yang terus menerus yang umum terjadi pada cangkang tradisional.
Setelah 2 jam pelestarian panas pada 1200 ℃, tingkat perubahan dimensi keseluruhan saja 0.12%, jauh lebih rendah dibandingkan 0.32% dari cangkang konvensional, memberikan presisi rongga yang sangat stabil untuk penuangan dan pemadatan selanjutnya.
6. Tahap Penuangan dan Pemadatan: Regulasi Terbalik Penyusutan Pengecoran oleh Efek Batasan Shell
Cangkang keramik bukanlah cetakan tetap yang benar-benar kaku selama penuangan dan pemadatan paduan.
Kekuatan suhu tinggi dan karakteristik deformasi fleksibelnya secara terbalik membatasi perilaku penyusutan pemadatan paduan cair, langsung menentukan toleransi dimensi pengecoran akhir.
Hal ini meruntuhkan kesalahpahaman tradisional bahwa “kekuatan cangkang yang lebih tinggi berarti kualitas pengecoran yang lebih baik”.
Kekuatan cangkang suhu tinggi yang terlalu rendah menyebabkan penyusutan cangkang secara sinkron dengan pengecoran selama pemadatan paduan, gagal membentuk batasan yang efektif.
Tingkat penyusutan pengecoran aktual jauh lebih tinggi daripada nilai desain teoritis, menghasilkan dimensi pengecoran yang terlalu kecil secara keseluruhan.
Sebaliknya, kekuatan cangkang kaku yang sangat tinggi sepenuhnya membatasi penyusutan pengecoran, menghasilkan tekanan penyusutan internal yang sangat besar di dalam pengecoran dan menyebabkan retak termal dan cacat distorsi struktural.
Data eksperimen yang presisi memverifikasi bahwa kekuatan lentur cangkang pada suhu tinggi yang optimal adalah 3–4 MPa.
Dalam kisaran ini, shell memberikan batasan fleksibel yang moderat, mengurangi tingkat penyusutan solidifikasi bebas coran sebesar 30%.
Ini secara efektif mengontrol penyimpangan dimensi sambil menghindari retakan termal yang disebabkan oleh kendala kaku, mewujudkan keseimbangan optimal antara efek kendala dan keamanan struktural.
7. Mekanisme Kopling Multi Faktor Pembuatan Kerang Terhadap Akurasi Dimensi Pengecoran
Setiap parameter proses pembuatan shell tidak bertindak secara independen.
Superposisi, sinergi dan persaingan berbagai faktor membentuk efek evolusi dimensi nonlinier yang kompleks, yang merupakan akar penyebab fluktuasi dimensi tidak teratur dalam produksi batch industri.
Pengaruh Amplifikasi Nonlinier dari Penyimpangan Ketebalan Lapisan
Kesalahan ketebalan lapisan lokal menghasilkan efek amplifikasi geometris dalam proses pembakaran suhu tinggi dan pemadatan pengecoran.
Ketika ketebalan lapisan lokal melebihi nilai desain sebesar 50%, laju pendinginan cangkang regional berkurang sebesar 40% selama penembakan, menghasilkan tegangan sisa termal tambahan.
Deviasi rongga cangkang diperkuat 2.3 kali, dan kesalahan dimensi pengecoran akhir tercapai 3.1 kali penyimpangan lapisan awal.
Amplifikasi nonlinier ini terutama menonjol pada pengecoran kompleks alur dalam.
Cacat akumulasi bubur kecil pada tahap pelapisan akan berkembang menjadi ketidaktoleransian dimensi alur pengecoran yang fatal, yang menjelaskan rendahnya tingkat kualifikasi pengecoran struktural kompleks dalam jangka panjang.
Kontrol reologi bubur yang tepat dan ketebalan lapisan yang seragam adalah solusi mendasar untuk menghilangkan efek amplifikasi.
Mekanisme Stabilisasi Dimensi Penguatan Serat Karbon
berpasangan dengan silan 4 serat karbon cincang mm membentuk jaringan ikatan silang tiga dimensi yang stabil dalam matriks sol silika di bawah dispersi ultrasonik.
Jaringan mencapai optimalisasi fungsi ganda dari kinerja shell:
Pertama, serat karbon menjembatani retakan mikro di dalam cangkang dan menyebarkan tekanan suhu tinggi yang terkonsentrasi melalui penarikan serat dan geseran antarmuka,
mengurangi laju mulur suhu tinggi dari matriks keramik dengan urutan besarnya dan menghambat deformasi lokal yang tidak merata.
Kedua, serat karbon perlahan teroksidasi dan dibuang selama pembakaran suhu tinggi, membentuk pori-pori mikro tertutup yang terdistribusi secara merata di dalam cangkang.
Pori-pori mikro ini memberikan ruang deformasi yang fleksibel untuk pengecoran pemadatan, menghindari retakan termal yang disebabkan oleh kekakuan cangkang yang berlebihan dan mencegah deformasi berlebihan akibat kendala yang tidak memadai, menyeimbangkan dengan sempurna kekuatan suhu tinggi dan fleksibilitas cangkang.
Pengamatan morfologi rekahan SEM mengkonfirmasi ikatan antar muka yang erat antara serat karbon dan matriks keramik, mewujudkan stabilitas dimensi jangka panjang dari cangkang suhu tinggi.
Transmisi Dimensi Rantai Penuh dan Superposisi Kopling
Bentuk casting investasi lengkap rantai transmisi dimensi proses penuh: ukuran cetakan lilin awal → ukuran lapisan cangkang basah → ukuran rongga dewax → ukuran rongga cangkang yang dipecat → ukuran pengecoran akhir.
Setiap tautan proses memiliki koefisien transmisi dimensi tetap. Penyimpangan dari proses individual akan ditumpangkan dan digabungkan pada tahap berikutnya.
Ketika kesalahan beberapa tautan berada pada arah yang sama, terjadi superposisi kumulatif, menyebabkan ketidaktoleransian dimensi coran yang parah.
Ketika penyimpangannya berlawanan, saling offset dapat menghasilkan dimensi yang memenuhi syarat secara acak.
Mekanisme ini menyebabkan fluktuasi dimensi yang tidak teratur dan konsistensi batch yang buruk dalam produksi tradisional.
Hanya kontrol presisi kuantitatif dari setiap node dalam rantai transmisi yang dapat menstabilkan akurasi dimensi batch.
8. Amplifikasi Kesalahan Dimensi Nonlinier
Salah satu aspek yang paling menantang dari pengendalian dimensi dalam pengecoran investasi adalah bahwa penyimpangan dimensi tidak merambat melalui proses dalam hubungan satu-ke-satu yang sederhana..
Alih-alih, banyak variasi dimensi menunjukkan a efek amplifikasi nonlinier, di mana penyimpangan kecil yang dihasilkan selama pembuatan cangkang dapat berkembang menjadi kesalahan dimensi yang jauh lebih besar pada pengecoran akhir.
Fenomena ini menjelaskan mengapa pengecoran kadang-kadang melebihi batas toleransi bahkan ketika parameter proses individual tampak terkontrol dengan baik.
Oleh karena itu, memahami mekanisme di balik amplifikasi dimensi sangat penting untuk produksi pengecoran presisi.
Mengapa Kesalahan Dimensi Menjadi Lebih Besar
Proses pengecoran investasi melibatkan beberapa tahap transformasi material, siklus termal, dan redistribusi stres.
Setiap tahap dapat memperbesar variasi dimensi yang diperkenalkan sebelumnya dalam proses.
Jalur transmisi dimensi yang khas mungkin mengikuti:
Variasi ketebalan bubur lokal
→ Penyusutan pengeringan tidak merata
→ Akumulasi stres sisa
→ Distorsi cangkang selama penembakan
→ Perubahan dimensi rongga
→ Variasi susut pengecoran
→ Deviasi dimensi akhir
Karena setiap tahapan berinteraksi dengan tahapan sebelumnya, kesalahan dimensi sering kali bertambah dan tidak tetap konstan.
Misalnya, peningkatan ketebalan cangkang lokal saja 0.2 mm pada akhirnya dapat mengakibatkan deviasi dimensi pengecoran beberapa kali lebih besar setelah pembakaran dan pemadatan.
Variasi Ketebalan Cangkang dan Efek Amplifikasinya
Ketebalan cangkang yang tidak seragam adalah salah satu sumber ketidakstabilan dimensi yang paling umum.
Ketika bubur berlebih terakumulasi di dalamnya:
- Relung yang dalam
- Sudut dalam
- Saluran sempit
- Transisi permukaan yang kompleks
daerah yang terkena dampak mengering lebih lambat dibandingkan daerah sekitarnya.
Ini menciptakan:
- Penyusutan diferensial
- Distribusi stres yang tidak merata
- Distorsi shell terlokalisasi
Selama penembakan, tegangan sisa ini dilepaskan, menyebabkan deformasi lebih lanjut. Geometri rongga yang dihasilkan mungkin menyimpang secara substansial dari dimensi pola lilin aslinya.
Untuk komponen luar angkasa atau turbin yang kompleks, variasi ketebalan cangkang lokal dapat menjadi salah satu penyebab utama ketidaksesuaian dimensi.
Memori Stres Sisa di Dalam Shell
Kerang keramik memiliki bentuk “memori stres”.
Meskipun cangkang mungkin tampak stabil secara dimensi setelah dikeringkan, tegangan sisa internal tetap terperangkap di dalam struktur.
Ketika cangkangnya mengalami:
- Pemanas cepat
- Dewaxing
- Sintering
- Penembakan suhu tinggi
tekanan-tekanan ini dilepaskan secara bertahap.
Proses pelepasan seringkali menjadi penyebab:
- Melengkung
- Ekspansi lokal
- Penyimpangan dimensi
- Distorsi geometris
Penting, deformasi yang dihasilkan seringkali nonlinier dan sulit diprediksi melalui metode inspeksi konvensional.
Efek Kopling Termal dan Struktural
Amplifikasi dimensi menjadi lebih signifikan ketika efek termal berinteraksi dengan geometri cangkang.
Contohnya termasuk:
- Bagian tipis memanas lebih cepat daripada bagian tebal
- Sudut tajam mengalami gradien termal yang lebih tinggi
- Geometri asimetris menciptakan jalur ekspansi yang tidak merata
Saat suhu meningkat selama pembakaran, perbedaan lokal ini menghasilkan pola deformasi kompleks yang dapat mengubah dimensi rongga melebihi prediksi perhitungan ekspansi termal sederhana.
Akibatnya, pengecoran dengan geometri yang rumit umumnya lebih rentan terhadap penyimpangan dimensi yang diperkuat dibandingkan komponen simetris sederhana.
Interaksi Antara Perilaku Kerang dan Solidifikasi Logam
Amplifikasi dimensi tidak berhenti setelah logam cair memasuki cetakan.
Selama pemadatan, cangkang dan pengecoran berinteraksi secara mekanis.
Jika kekakuan cangkang bervariasi secara lokal:
- Beberapa daerah terlalu menahan penyusutan
- Wilayah lain mengizinkan kontraksi tanpa batas
Pengekangan yang tidak konsisten ini dapat menciptakan pergeseran dimensi lokal yang semakin memperbesar penyimpangan yang ada.
Karena itu, dimensi pengecoran akhir seringkali merupakan hasil dari beberapa mekanisme amplifikasi berpasangan yang bekerja secara bersamaan.
Tantangan Prediktabilitas
Ciri penting dari amplifikasi dimensi nonlinier adalah bahwa hubungan antara sebab dan akibat jarang proporsional.
Misalnya:
- A 10% peningkatan ketebalan cangkang dapat menghasilkan a 30% penyimpangan dimensi.
- Peningkatan kecil pada aliran udara pengeringan dapat melipatgandakan deformasi cangkang.
- Variasi suhu pembakaran yang kecil dapat memicu distorsi geometrik yang signifikan.
Perilaku nonlinier ini menjelaskan mengapa penyesuaian empiris saja sering kali gagal menyelesaikan masalah akurasi dimensi yang berulang.
Hanya dengan memahami mekanisme transfer dimensi yang lengkap, produsen dapat mengontrol variasi dimensi secara efektif.
9. Pendekatan Tingkat Lanjut untuk Meningkatkan Akurasi Dimensi
Karena persyaratan dimensi menjadi semakin ketat di ruang angkasa, medis, energi, Otomotif, dan industri rekayasa presisi, penyesuaian proses trial-and-error tradisional tidak lagi memadai.
Produsen pengecoran investasi modern mengadopsi teknologi canggih dan metode kontrol proses sistematis untuk mencapai tingkat presisi dan konsistensi dimensi yang lebih tinggi.
Fokusnya telah bergeser dari memperbaiki kesalahan dimensi setelah pengecoran menjadi mencegah pembentukannya selama proses pembuatan cangkang.
Kontrol Presisi Reologi Bubur
Landasan akurasi dimensi dimulai dengan stabilitas bubur.
Sistem pembuatan cangkang modern memonitor secara ketat:
- Viskositas
- Kepadatan
- Konten padat
- nilai pH
- Suhu
- Perilaku tiksotropik
Sifat bubur yang stabil memastikan:
- Ketebalan lapisan seragam
- Reproduksi permukaan yang konsisten
- Mengurangi variasi ketebalan cangkang
- Peningkatan pengulangan dimensi
Sistem pengelolaan slurry otomatis semakin banyak digunakan untuk menghilangkan variabilitas yang bergantung pada operator.
Teknologi Pengeringan Terkendali
Pengeringan merupakan salah satu tahap yang paling berpengaruh terhadap deformasi cangkang.
Sistem pengeringan tingkat lanjut memanfaatkan:
- Ruang bersuhu konstan
- Lingkungan dengan kelembaban terkendali
- Distribusi aliran udara seragam
- Pemantauan lingkungan waktu nyata
Tujuannya adalah untuk memastikan bahwa semua wilayah cangkang kering pada tingkat yang sama.
Dengan meminimalkan penyusutan diferensial, produsen dapat secara signifikan mengurangi akumulasi tegangan sisa dan meningkatkan stabilitas dimensi cangkang.
Strategi Dewaxing yang Dioptimalkan
Deformasi yang disebabkan oleh Dewaxing dapat diminimalkan melalui peningkatan manajemen termal.
Pendekatan utama meliputi:
Peningkatan Tekanan Bertahap
Peningkatan tekanan yang terkontrol mengurangi tekanan internal yang disebabkan oleh ekspansi lilin yang cepat.
Distribusi Panas yang Seimbang
Distribusi uap yang seragam meminimalkan guncangan termal lokal.
Desain Ventilasi yang Lebih Baik
Jalur drainase lilin yang dioptimalkan mengurangi penumpukan tekanan internal dan menurunkan risiko distorsi cangkang.
Langkah-langkah ini membantu menjaga geometri rongga sepanjang siklus dewaxing.
Sistem Material Shell Tingkat Lanjut
Inovasi material memainkan peran yang semakin penting dalam pengendalian dimensi.
Sistem shell modern mungkin digabungkan:
- Penguat keramik berkekuatan tinggi
- Lapisan cadangan yang disempurnakan dengan serat
- Teknologi pengikat yang ditingkatkan
- Formulasi keramik dengan penyusutan rendah
Bahan-bahan ini menyediakan:
- Stabilitas termal yang lebih baik
- Peningkatan ketahanan retak
- Mengurangi deformasi penembakan
- Konsistensi dimensi yang ditingkatkan
Cangkang keramik yang diperkuat serat, secara khusus, telah menunjukkan peningkatan signifikan dalam stabilitas dimensi suhu tinggi.
Kurva Penembakan dan Profil Termal yang Dioptimalkan
Daripada mengandalkan jadwal pemanasan sederhana, penembakan cangkang tingkat lanjut menggunakan siklus termal yang dirancang dengan cermat.
Perbaikan yang umum meliputi:
- Program pemanasan multi-tahap
- Periode penahan stres tingkat menengah
- Gradien suhu terkendali
- Profil pendinginan yang dioptimalkan
Strategi ini memungkinkan tegangan sisa menghilang secara bertahap sekaligus meminimalkan distorsi termal dan deformasi terkait transformasi fasa.
Simulasi Digital dan Rekayasa Prediktif
Salah satu perkembangan paling signifikan dalam pengecoran investasi modern adalah penggunaan alat simulasi numerik.
Perangkat lunak tingkat lanjut dapat membuat model:
- Perilaku pengendapan bubur
- Penyusutan pengeringan
- Distribusi stres cangkang
- Ekspansi termal
- Deformasi penembakan
- Penyusutan solidifikasi logam
Dengan memprediksi perubahan dimensi sebelum produksi dimulai, insinyur dapat secara proaktif mengoptimalkan parameter proses dan faktor kompensasi perkakas.
Hal ini menggeser kontrol dimensi dari koreksi reaktif ke manajemen prediktif.
Kontrol Proses Statistik dan Manufaktur Berbasis Data
Pabrik pengecoran logam terkemuka di industri semakin banyak memanfaatkan analisis data untuk memantau kinerja dimensi.
Teknik utama meliputi:
- Kontrol proses statistik (SPC)
- Analisis kemampuan proses
- Pelacakan kualitas digital
- Pemantauan proses waktu nyata
- Inspeksi dimensi otomatis
Sistem ini mengidentifikasi penyimpangan proses sejak dini dan membantu menjaga konsistensi dimensi jangka panjang di seluruh volume produksi besar.
Rekayasa Dimensi Terpadu
Strategi pengendalian dimensi yang paling sukses menyadari bahwa tidak ada satu pun perbaikan proses yang dapat menjamin presisi.
Alih-alih, akurasi dimensi harus dikelola melalui pendekatan teknik terintegrasi yang terkoordinasi:
- Produksi pola lilin
- Bangunan cangkang
- Kontrol pengeringan
- Optimasi dewaxing
- Manajemen penembakan
- Kompensasi penyusutan paduan
- Simulasi proses
- Verifikasi kualitas
Hanya dengan mengendalikan seluruh rantai transfer dimensi, produsen dapat secara konsisten mencapai toleransi ketat yang diminta oleh komponen cor modern berperforma tinggi.
10. Kesimpulan
Pembuatan cangkang adalah penentu utama akurasi dimensi pengecoran investasi, dan pengaruhnya mengalir melalui seluruh proses produksi dalam mode penggandengan progresif dan nonlinier.
Reologi bubur awal mengontrol keseragaman ketebalan lapisan asli; pengeringan bertingkat menghilangkan tegangan sisa akibat penyusutan yang tidak merata; dewaxing gradien menghindari deformasi rongga permanen akibat guncangan termal;
mengoptimalkan koordinat penembakan suhu tinggi transisi fase dan pelepasan tegangan; kekuatan suhu tinggi cangkang yang cocok mewujudkan pengaturan penyusutan pemadatan pengecoran yang tepat.
Mode optimasi proses titik tunggal tradisional tidak dapat menyelesaikan masalah fluktuasi dimensi batch.
Produksi pengecoran investasi presisi tingkat lanjut harus bergantung pada kontrol transmisi dimensi rantai penuh, dikombinasikan dengan teknologi penguatan komposit serat karbon, untuk menghilangkan efek amplifikasi kesalahan nonlinier.
Pencocokan yang wajar antara kekakuan dan fleksibilitas cangkang, kontrol yang tepat dari reologi bubur, lingkungan pengeringan, tekanan dewaxing dan kurva pembakaran secara mendasar dapat meningkatkan akurasi dimensi pengecoran dan konsistensi batch,
memberikan dukungan teknis yang andal untuk presisi tinggi, manufaktur industri pengecoran investasi dengan stabilitas tinggi dan tingkat kualifikasi tinggi.