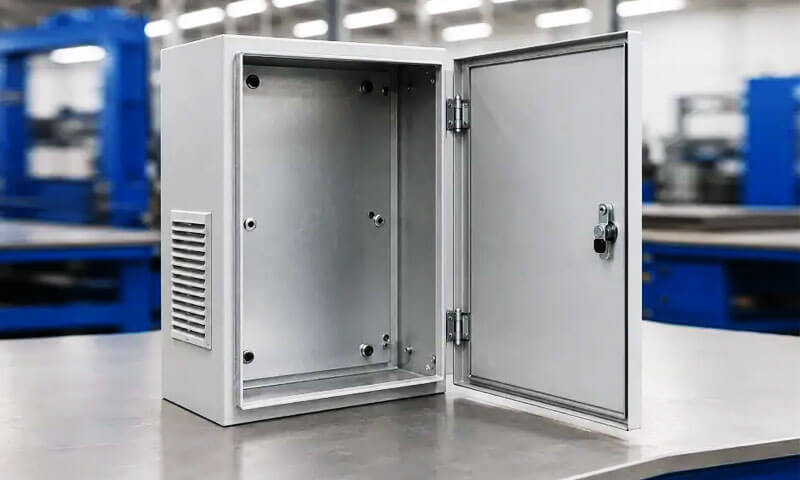
Lim je jedan od najsvestranijih materijala u modernoj proizvodnji. Od karoserijskih panela automobila i trupova zrakoplova do elektroničkih kućišta i obloga zgrada, limene komponente su posvuda.
Međutim, sam lim rijetko je dovoljan — mora se spojiti da bi se stvorili sklopovi, strukture, i gotovi proizvodi.
Metoda koja se koristi za spajanje komponenti od lima ključna je za čvrstoću, izdržljivost, izgled, i trošak konačnog proizvoda.
Odabir pravog limenog spoja nije jednostavna stvar. Odabir ovisi o nizu čimbenika: vrstu i debljinu materijala, potrebna čvrstoća, estetskim zahtjevima, obujam proizvodnje, i uvjete usluge.
Loše odabran spoj može dovesti do preranog kvara, skupa prerada, ili čak sigurnosnih opasnosti.
Ovaj članak pruža opsežan vodič za uobičajene vrste spojeva limova, njihovu klasifikaciju, i praktični okvir za odabir.
1. Što je limeni spoj?
A spoj lima je veza između dvije ili više limenih komponenti dizajniranih da zadrže svoj međusobni položaj i prenose mehanička ili funkcionalna opterećenja.
Listovi se mogu spajati duž svojih površina, rubovi, kutovi, ili oblikovane značajke.
Veza može biti trajna, uklonjivi, ili mehanički međusobno blokirani, ovisno o načinu izrade.
U inženjerskom smislu, spoj treba smatrati područjem prijenosa opterećenja, a ne samo spojnom točkom. Sile koje ulaze u jedan lim moraju se prenijeti kroz spoj i na susjedni lim.
Geometrija tog puta opterećenja snažno utječe na koncentraciju naprezanja, deformacija, život umora, i neuspješno ponašanje.
Na primjer, dva ravna lista mogu se spojiti od ruba do ruba čeonim spojem, preklopljeno preklopnim spojem, ili postavljeni okomito jedan na drugi kako bi stvorili T-spoj.
Ove različite geometrije mogu se zatim spojiti zavarivanjem, zakoviteljstvo, vijci, klinčući, ljepila, ili formiranih šavova.
2. Kako se klasificiraju limeni spojevi?
Spojevi limova mogu se klasificirati iz nekoliko inženjerskih perspektiva. Najpraktičniji pristup je razmotriti kako je spoj sastavljen, kako se proizvodi, i kako prenosi opterećenja.
Prema vrsti veze
Na temelju toga mogu li se sklopljene komponente odvojiti, spojeve lima uobičajeno dijelimo na stalan, privremeni, i polutrajne spojeve.
| Kategorija | Opis | Tipični primjeri |
| Trajni spojevi | Dizajnirano da ostane sastavljeno tijekom cijelog životnog vijeka i općenito zahtijeva oštećenje ili destruktivne operacije za uklanjanje. | Zavareni spojevi, lemljeni spojevi, lemljeni spojevi, konstrukcijski ljepljivi spojevi, zakovnički spojevi |
| Privremeni zglobovi | Dizajniran za višekratnu montažu i demontažu bez uobičajenog oštećenja limenih komponenti. | Vijčani spojevi, vijčani spojevi, uklonjivi mehanički zatvarači |
| Polutrajni spojevi | Može se odvojiti, ali uklanjanje općenito zahtijeva alate, deformacija, ili zamjena dijela zgloba. | Stisnuti zglobovi, neki samoprobijajući zatvarači, zaključati šavove |
Klasifikacija nije apsolutna. Na primjer, zakovani spoj se obično smatra trajnim u proizvodnji, ali zakovica se tehnički može ukloniti bušenjem ili rezanjem.
Stoga, praktična se razlika temelji na predviđeni servis i način rastavljanja, ne samo je li moguće fizičko uklanjanje.
Po načinu proizvodnje
Druga klasifikacija koja je više orijentirana na proizvodnju temelji se na procesu koji se koristi za stvaranje veze.
| Kategorija | Opis | Tipični primjeri |
| Zavareni spojevi | Ploče se prvenstveno spajaju lokalnom toplinom, s pritiskom ili bez njega i dodatnim metalom, ovisno o postupku zavarivanja. | MIG zavarivanje, TIG zavarivanje, otporni točkasti zavari, laserski varovi, šavovi zavareni |
| Mehanički spojevi | Spajanje se izvodi pomoću pričvrsnih elemenata, mehaničko međusobno blokiranje, ili lokalizirana plastična deformacija lima. | Zakovicama, pričvršćen vijcima, sjeban, klinčanih zglobova |
Ljepljivi spojevi |
Površine su zalijepljene pomoću prikladnog sustava ljepila, a ne uobičajenim mehaničkim zatvaračem ili postupkom spajanja. | Epoxy, akril, poliuretanski ljepljivi spojevi |
| Integralno oblikovani spojevi | Sam list je savijen, presavijeni, udaren, ili formirana za stvaranje veze, minimiziranje ili eliminiranje odvojenih spojnih komponenti. | Rubni spojevi, zaključati šavove, tuck joints, formirane blokade |
Geometrijom spoja i prijenosom opterećenja
Spojevi limova također se mogu klasificirati prema fizičkom rasporedu limova i rezultirajućem putu opterećenja.
Ovo je osobito važno za konstrukcijski dizajn jer geometrija određuje kako se sile prenose kroz spoj.
| Kategorija | Opis | Tipični primjeri |
| Preklopni zglobovi | Jedan list se preklapa s drugim, stvaranje preklapajuće regije veze. | Točkasto zavareni preklopni spoj, zakivni preklopni spoj, ljepljivi preklopni spoj |
| Čeoni spojevi | Dva se lista spajaju otprilike od ruba do ruba, općenito u istoj ravnini. | Sučeoni zavar, laserski zavaren sučeoni spoj |
| Rubni spojevi | Susjedni rubovi listova povezani su duž svojih granica, često kroz preklapanje, zavarivanje, odnosno formiranje. | Rubni spoj, presavijeni rub, rubni zavar |
T-zglobovi |
Jedan list susreće se s drugim otprilike okomito na njega, stvarajući konfiguraciju u obliku slova T. | Kutno zavareni T-spoj, mehanički pričvršćen T-spoj |
| Kutni spojevi | Dva lista sastaju se pod kutom, obično oko 90°, za formiranje vanjskog ili unutarnjeg kuta. | Zavareni kutni spoj, formirani kutni spoj |
3. Zavareni spojevi lima
Zavarivanje je jedna od najčešće korištenih metoda izrade trajnih spojeva limova. Koristi toplinu, pritisak, ili kombinacija oba za uspostavljanje metalurške veze između komponenti.
Najprikladniji postupak zavarivanja ovisi o materijalu lima, debljina, geometrija spoja, potrebna kvaliteta zavara, obujam proizvodnje, toplinski unos, i dimenzijsku toleranciju.
Ja zavarivanje (Metalni inertni plin)
MIG zavarivanje, formalno klasificirani unutar Plinsko elektrolučno zavarivanje (Odgajan), koristi potrošnu žičanu elektrodu s kontinuiranim napajanjem za stvaranje električnog luka i taljenje osnovnog materijala.
Zaštitni plin štiti rastaljenu zavarenu kupku od atmosferske kontaminacije.
Ovisno o primjeni, zaštitni plinovi mogu uključivati mješavine na bazi argona, ugljikov dioksid, ili druge plinske mješavine; stoga, opisivanje svih MIG zaštitnih plinova kao čisto inertnih je tehnički netočno.

| Aspekt | Detalji |
| Proces | Kontinuirano dovedena žičana elektroda topi se pod električnim lukom kako bi se formirala zavarena kupka. Zaštitni plin štiti rastaljeni metal od atmosferske kontaminacije. |
| Najbolje za | Blagi čelik, nehrđajući čelik, te aluminijski lim i ploča. |
| Prednosti | Velika brzina zavarivanja; kontinuirano dodavanje žice; visoka stopa taloženja; relativno lako automatizirati; pogodan za širok raspon konfiguracija spojeva. |
| Ograničenja | Može stvarati prskanje i toplinsku distorziju; obično je potreban zaštitni plin; kontrola procesa postaje zahtjevnija na vrlo tankim pločama. |
Tipične primjene |
Automobilske komponente, okviri strojeva, kućišta, opća izmišljotina, zagrada, konstrukcijski sklopovi od lima. |
| Vrste zglobova | Čeoni spojevi, preklopni zglobovi, filet spojevi, T-zglobovi, i kutnih spojeva. |
| Debljina materijala | Obično se koristi za otprilike 0,8–6 mm listove, iako praktični raspon ovisi o materijalu, oprema, zajednički dizajn, i parametri zavarivanja. |
| Brzina zavarivanja | Otprilike 20–60 cm/min za mnoge primjene lima, ovisno o debljini materijala i postavkama procesa. |
| Koštati | Umjeren. |
MIG zavarivanje posebno je privlačno kada produktivnost i fleksibilnost važniji su od postizanja minimalnog mogućeg unosa topline.
Široko se koristi u ručnoj i robotskoj proizvodnji jer kontinuirano opskrbljena žica podržava relativno visoke stope proizvodnje.
Tig zavarivanje (Inertni plin volfram)
TIG zavarivanje, ili Zavarivanje s plinskim volframom (GTAW), koristi nepotrošnu volframovu elektrodu za uspostavljanje luka. Dodatni metal, kada je potrebno, dodaje se zasebno.
Inertni zaštitni plin, obično argon ili odgovarajuća mješavina na bazi argona, štiti područje zavara od atmosferske kontaminacije.
TIG je cijenjen zbog svojih precizna kontrola topline, odličan izgled zavara, i sposobnost izrade visokokvalitetnih varova na tankim materijalima.
| Aspekt | Detalji |
| Proces | Između nepotrošive volframove elektrode i obratka stvara se električni luk. Dodatni metal može se dodati zasebno dok zaštitni plin štiti zonu zavara. |
| Najbolje za | Nehrđajući čelik, aluminij, legure nikla, bakrene legure, i tanki lim koji zahtijeva preciznu kontrolu topline. |
| Prednosti | Izvrsna kvaliteta zavara; precizna kontrola unosa topline; slabo prskanje; čist izgled zavara; pogodan za kritične i vidljive fuge. |
| Ograničenja | Sporije od MIG zavarivanja; manja stopa taloženja; zahtijeva veću vještinu operatera; općenito manje produktivni za proizvodnju velikih količina. |
Tipične primjene |
Kućišta od nehrđajućeg čelika, oprema za preradu hrane, precizna izrada, zrakoplovne komponente, ukrasni sklopovi, i cijevi tankog zida. |
| Vrste zglobova | stražnjica, krug, kutak, file, i T-zglobovi. |
| Debljina materijala | Posebno učinkovit za tanke ploče, obično od približno 0,5-6 mm, ovisno o materijalu i konfiguraciji spoja. |
| Brzina zavarivanja | Otprilike 5–30 cm/min za mnoge ručne primjene lima. |
| Koštati | Umjeren do visok. |
TIG se često odabire kada izgled zavara, dimenzionalna kontrola, i metaluršku kvalitetu su kritični.
Njegova sporija stopa proizvodnje čini ga manje privlačnim za velike količine primjena gdje otporno zavarivanje ili automatizirano lasersko zavarivanje može pružiti znatno veću propusnost.
Otporno točkasto zavarivanje
Otporno točkasto zavarivanje spaja ploče koje se preklapaju propuštanjem kontrolirane električne struje kroz kontaktno područje uz primjenu pritiska elektrodama.
Električni otpor stvara lokaliziranu toplinu, proizvodnja a grumen zavarivanja između listova bez potrebe za dodatnim metalom.
Osobito je važno u proizvodnji velikih količina jer se proces može brzo automatizirati.
| Aspekt | Detalji |
| Proces | Dvije ili više ploča koje se preklapaju stegnute su između elektroda. Električna struja prolazi kroz sučelje, generiranje lokalizirane otporne topline koja pod pritiskom stvara grumen zavara. |
| Najbolje za | Niskougljični čelik, nehrđajući čelik, pocinčani čelik, i određeni sklopovi aluminijskih limova. |
| Prednosti | Izuzetno brzo; vrlo pogodan za automatizaciju; bez dodatnog metala; relativno nizak ukupni unos topline; ponovljivi proizvodni proces. |
| Ograničenja | Zahtijeva odgovarajući pristup elektrodama; prvenstveno namijenjen za preklapanje limova; geometrija spoja i slaganje materijala moraju se pažljivo kontrolirati. |
Tipične primjene |
Strukture karoserije automobila, uređaji, elektro ormari, metalni namještaj, i sklopovi limova velike količine. |
| Vrste zglobova | Prvenstveno preklopni i preklapajući spojevi. |
| Debljina materijala | Obično se koristi za relativno tanke ploče, s mogućnošću ovisno o materijalu i opremi. |
| Brzina zavarivanja | Svaki se zavar obično može završiti u djeliću sekunde, čineći proces visoko produktivnim. |
| Koštati | Nizak po spoju pri velikim količinama proizvodnje, ali troškovi opreme i alata mogu biti značajni. |
Lasersko zavarivanje
Lasersko zavarivanje koristi koncentriranu lasersku zraku za stvaranje visoko lokaliziranog taljenja na spoju.
Njegov izuzetno fokusirani izvor energije omogućuje velike brzine zavarivanja i relativno malo područje pod utjecajem topline u usporedbi s mnogim konvencionalnim postupcima elektrolučnog zavarivanja.
| Aspekt | Detalji |
| Proces | Fokusirana laserska zraka dovodi koncentriranu energiju u zglob, lokalno taljenje materijala i stvaranje metalurške veze dok se rastaljeno područje skrućuje. |
| Najbolje za | Nehrđajući čelik, ugljični čelik, aluminij, i drugi kompatibilni limovi koji zahtijevaju preciznu, zavarivanje velikom brzinom. |
| Prednosti | Velika brzina zavarivanja; uski zavari; relativno niske distorzije; izvrsna ponovljivost; dobro prilagođen automatizaciji i robotiziranoj proizvodnji. |
| Ograničenja | Visoki trošak opreme; zahtijeva precizno spajanje spojeva i kontrolu procesa; reflektirajući materijali i složene geometrije mogu zahtijevati specijalizirane sustave. |
Tipične primjene |
Komponente karoserije automobila, kućišta za baterije, elektronika, precizna kućišta, izmjenjivači topline, i precizna proizvodnja velike količine. |
| Vrste zglobova | stražnjica, krug, rub, i odabrane konfiguracije fileta. |
| Debljina materijala | Osobito učinkovit za tanke i srednje široke ploče, s praktičnim dometom određenim snagom lasera i materijalom. |
| Brzina zavarivanja | Može varirati od stotina do tisuća mm/min ovisno o materijalu, debljina, laserska snaga, i zajednički dizajn. |
| Koštati | Visoka početna ulaganja; potencijalno ekonomičan za proizvodnju velikih količina. |
Zavarivanje šavova
Zavarivanje šavova proizvodi niz preklapajućih otpornih varova, obično koriste elektrode s rotirajućim kotačima, za stvaranje kontinuiranog spoja ili spoja otpornog na curenje.
Posebno je korisno kada sklop lima zahtijeva ne samo mehaničko spajanje, već i brtvljenje protiv tekućina ili plinova.
| Aspekt | Detalji |
| Proces | Listovi koji se preklapaju prolaze između rotirajućih elektroda dok električna struja i tlak stvaraju kontinuirani niz preklapajućih zrnaca zavara. |
| Najbolje za | Tanki lim od čelika i nehrđajućeg čelika koji zahtijeva kontinuirane spojeve ili spojeve otporne na curenje. |
| Prednosti | Kontinuirano spajanje; dobra sposobnost brtvljenja; visoka stopa proizvodnje; bez dodatnog metala; pogodan za automatiziranu proizvodnju. |
| Ograničenja | Prikladno prvenstveno za konfiguracije ploča koje se preklapaju; pristup alatima i elektrodama može ograničiti geometriju spoja. |
Tipične primjene |
Spremnici goriva, spremnici, vodovi, bubnjevi, radijatori, i zabrtvljene sklopove od lima. |
| Vrste zglobova | Prvenstveno preklopni i preklapajući spojevi. |
| Debljina materijala | Općenito prikladno za tanke ploče, s točnim rasponom ovisno o materijalu i opremi. |
| Brzina zavarivanja | Obično od nekoliko stotina mm/min naviše, ovisno o materijalu, debljina, i zahtijevanu kvalitetu zavara. |
| Koštati | Umjeren do visok, uz dobru produktivnost u repetitivnoj proizvodnji. |
4. Zakovicama spojevi lima
Spoj metalnog lima zakovicama koristi mehanički spoj koji se naziva zakovica za spajanje dva ili više listova.
Tijekom instalacije, the zakovica postavlja se kroz poravnate rupe i mehanički se deformira ili širi kako bi se formirala glava koja steže listove zajedno.
Za razliku od zavarivanja, zakivanje ne zahtijeva taljenje osnovnog metala. To ga čini posebno korisnim kada je važno smanjiti toplinsku distorziju ili kada spajate materijale koje je teško zavariti.

Uobičajene vrste zakovica
| Vrsta zakovice | Karakteristike | Tipične primjene |
| Čvrsta zakovica | Jak i pouzdan; zahtijeva pristup za formiranje suprotne glave. | Zrakoplovstvo, konstruktivni sklopovi |
| Slijepa zakovica | Instalirano s jedne strane; korisno tamo gdje je stražnji pristup ograničen. | Kućišta, održavanje, opća izmišljotina |
| Samoprobijajuća zakovica | Probija i mehanički spaja ploče bez prethodno izbušene rupe u odgovarajućim materijalima. | Lagane automobilske konstrukcije |
| Cjevasta zakovica | Šuplja ili djelomično šuplja drška; zahtijeva manje sile oblikovanja od čvrstih zakovica. | Aparati, elektronika, svjetlosni sklopovi |
| Polucjevasta zakovica | Djelomično šuplji kraj pojednostavljuje instalaciju. | Proizvodi široke potrošnje, mehanički sklopovi |
Karakteristike zakivanog spoja
| Aspekt | Detalji |
| Proces | Limovi se poravnavaju i mehanički pričvršćuju ugradnjom i deformiranjem zakovice, ili korištenjem specijaliziranog mehanizma za samoprobijanje ili slijepe zakovice. |
| Najbolje za | Aluminij, čelik, nehrđajući čelik, i sklopovi ploča od mješovitog materijala gdje se preferira mehaničko spajanje. |
| Prednosti | Nema topline; niska distorzija; pogodan za različite materijale; dobra ponovljivost; neke vrste zahtijevaju pristup samo s jedne strane. |
| Ograničenja | Za mnoge vrste zakovica potrebne su rupe ili posebna mogućnost bušenja; dodaje težinu pričvršćivača; stvara lokalne koncentracije naprezanja; uklanjanje može biti teško za trajne zakovice. |
Tipične primjene |
Zrakoplovne konstrukcije, automobilski sklopovi, HVAC oprema, kućišta, prikolice, metalni namještaj, i popravke. |
| Vrste zglobova | Uglavnom preklopni spojevi i sučeoni spojevi pomoću pokrovnih ploča. |
| Debljina materijala | Ovisi o vrsti zakovice, promjer, materijal, i konfiguracija zgloba; pogodan za sklopove tankih do srednjih ploča. |
| Brzina proizvodnje | Visoko kada se koriste automatizirani sustavi zakivanja. |
| Koštati | Niska do umjerena po zglobu, iako alati i automatizirana oprema mogu povećati početna ulaganja. |
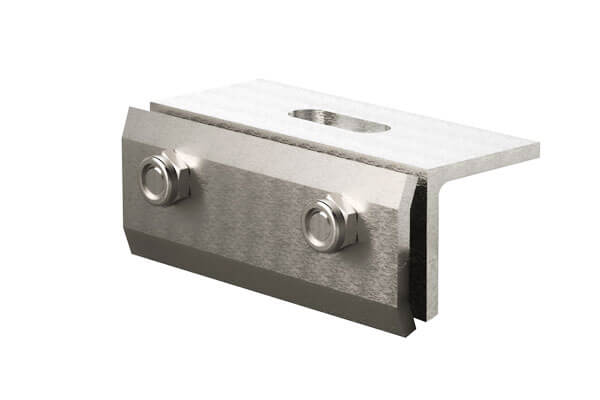
5. Vijčani i vijčani limeni spojevi
Vijčani i vijčani spojevi su uklonjivi mehanički spojevi koji koriste spojne elemente s navojem za stezanje dvije ili više limenih komponenti.
Za razliku od zavarenih ili ljepljivim spojevima, normalno se mogu rastaviti radi pregleda, održavanje, zamjena, ili popravak.
Vijci su osobito česti u sklopovima tankih limova jer samonarezujući dizajni i dizajni za oblikovanje navoja mogu stvoriti navoje izravno u limu ili u prethodno oblikovanoj rupi, dok su vijci i matice prikladniji kada su potrebne veće sile stezanja ili ponovljena demontaža.
Karakteristike vijčanog i vijčanog spoja
| Aspekt | Detalji |
| Proces | Poravnane ploče se spajaju pomoću vijaka, vijci, orašasti plodovi, podloške, umeci s navojem, ili druge mehaničke spojnice. Spojnica stvara silu stezanja koja drži komponente zajedno. |
| Tipovi | Vijci + orašasti plodovi, samorezni vijci, strojni vijci, zakivne matice, zavariti matice. |
| Najbolje za | Čelik, nehrđajući čelik, aluminij, pocinčani lim, i sklopovi koji zahtijevaju uklonjive veze. |
| Prednosti | Uklonjivi; jednostavan za pregled i popravak; nema unosa topline; pogodan za mnoge kombinacije materijala; jednostavan alat; dobro prilagođen niskim- i srednje obimne proizvodnje. |
| Ograničenja | Rupe za pričvršćivače smanjuju neto presjek lima; vibracije mogu uzrokovati labavljenje; tanki lim može imati ograničen otpor navoja ili izvlačenja; pričvrsni elementi povećavaju težinu i lokalne koncentracije naprezanja. |
Tipične primjene |
Električna kućišta, čuvari strojeva, HVAC oprema, ormari, Automobilske komponente, uređaji, i opreme koja zahtijeva redovito održavanje. |
| Vrste zglobova | Krug, kundak s pokrovnom pločom, prirubnica, kutak, i spojevi nosača. |
| Debljina materijala | Osobito uobičajeno za sklopove tankih do srednjih limova; praktična debljina ovisi o vrsti spojnice i dizajnu spoja. |
| Brzina proizvodnje | Visoko za automatizirane sustave za uvrtanje i pričvršćivanje; umjereno za ručnu montažu. |
| Koštati | Niska do umjerena, ovisno o vrsti zatvarača i stupnju automatizacije. |
6. Stegnuti i mehanički limeni spojevi
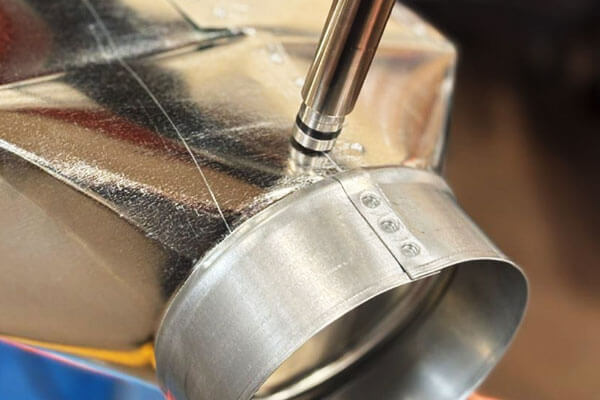
Klinč je a hladni mehanički postupak spajanja u kojem se ploče koje se preklapaju lokalno oblikuju probijanjem i matricom kako bi se stvorio trajni mehanički spoj.
Za razliku od konvencionalnog zakivanja, nije potreban poseban zatvarač, a za razliku od zavarivanja, proces u osnovi ne unosi toplinu fuzije u spoj.
Klinč je posebno atraktivan za sklopove tankih limova jer može biti brz, čist, ponovljiv, i visoko kompatibilan s automatiziranom proizvodnjom.
Karakteristike zgloba u klinču
| Aspekt | Detalji |
| Proces | Probijač i matrica plastično deformiraju preklapajuće listove kako bi stvorili mehanički spoj. Materijal teče u dizajniranu podrezanu ili isprepletenu regiju bez topljenja listova. |
| Najbolje za | Nodularni čelici, nehrđajući čelik, aluminij, obloženi lim, i odabrani sklopovi mješovitog materijala. |
| Prednosti | Bez dodatnog metala ili zasebnog zatvarača; vrlo nisko toplinsko izobličenje; brzo vrijeme ciklusa; pogodan za automatizaciju; može spajati obložene materijale; relativno čist proces. |
| Ograničenja | Zahtijeva dovoljnu duktilnost lista; čvrstoća spoja uvelike ovisi o materijalu i alatu; ostaje vidljivo udubljenje; nije prikladan za svaku geometriju ili kombinaciju materijala. |
Tipične primjene |
Komponente karoserije automobila, HVAC sklopovi, uređaji, električnih kućišta, namještaj, te proizvodi od lima u velikim količinama. |
| Vrste zglobova | Primarno preklapanje spojeva, uključujući odabrane konfiguracije prirubnica i kutova. |
| Debljina materijala | Posebno pogodan za tanke ploče, s praktičnom debljinom određenom slaganjem materijala i alatom. |
| Brzina proizvodnje | Vrlo visoko; pojedinačni spojevi se tipično mogu brzo proizvesti u automatiziranim sustavima. |
| Koštati | Nizak po spoju pri velikim količinama proizvodnje nakon uspostavljanja alata. |
7. Ljepljivi spojevi limova
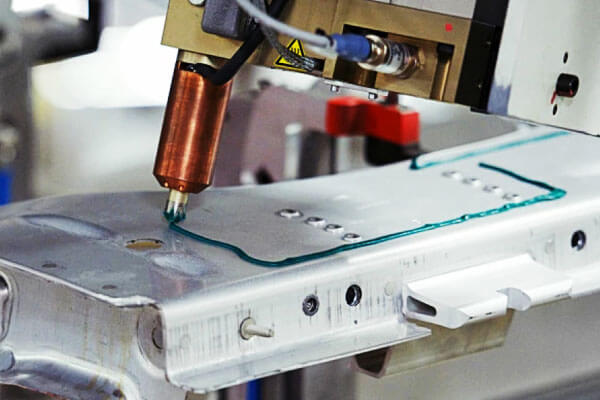
Lijepljenje spaja limene komponente putem polimernog ljepljivog sloja, a ne putem konvencionalnog mehaničkog pričvršćivača ili fuzijskog zavara.
Strukturna ljepila mogu kontinuirano prenositi opterećenje preko relativno velike zalijepljene površine, što ih čini posebno korisnima kada inženjeri žele smanjiti koncentracije lokalnog naprezanja.
Lijepljenje ljepilom naširoko se koristi u automobilskoj industriji, prijevoz, elektronika, uređaji, i lake konstrukcije, posebno tamo gdje je niska distorzija, glatke vanjske površine, prigušivanje vibracija, ili je važno spajanje različitih materijala.
Karakteristike ljepljivog spoja
| Aspekt | Detalji |
| Proces | Ljepilo se nanosi između pripremljenih površina i suši u određenom vremenu, temperatura, pritisak, ili uvjete okoline za formiranje spoja. |
| Tipovi | Epoxy, akril, poliuretan, cijanoakrilat. |
| Najbolje za | Čelik, nehrđajući čelik, aluminij, obloženi metali, i kompatibilni različiti materijali. |
| Prednosti | Distribuira stres na veliko područje; nema fuzijske topline; niska distorzija; odličan površinski izgled; može brtviti spoj; korisno za različite materijale; osigurava određeno prigušivanje vibracija. |
| Ograničenja | Zahtijeva pravilnu pripremu površine; vrijeme stvrdnjavanja može utjecati na produktivnost; učinak može ovisiti o temperaturi, vlage, kemikalije, i starenje; pregled može biti teži nego kod vidljivih mehaničkih spojnica. |
Tipične primjene |
Paneli karoserije automobila, kućišta za baterije, HVAC sklopovi, elektronika, uređaji, kompozitno-metalne konstrukcije, i lagane transportne komponente. |
| Vrste zglobova | Preklopni zglobovi, šalovi spojevi, prirubnički spojevi, i odabrane konfiguracije stražnjice ili kuta. |
| Debljina materijala | Prikladno za širok raspon debljina ploča, pod uvjetom da su ljepilo i geometrija spojeva pravilno projektirani. |
| Brzina proizvodnje | Umjereno do visoko ovisno o kemijskom sastavu ljepila i metodi stvrdnjavanja. |
| Koštati | Umjeren; može postati vrlo ekonomičan kada eliminira pričvršćivače ili sekundarne operacije brtvljenja. |
8. Integralno formirani spojevi limova
Integralno oblikovani spojevi limova nastaju rezanjem, savijanje, preklapanje, ili mehanički spajanje samog lista, eliminirajući potrebu za zasebnim spojnicama ili zavarivanjem topljenjem.
Osobito su učinkoviti u velikoj proizvodnji limova jer se spoj može ugraditi izravno u ravni uzorak i proizvesti utiskivanjem, udaranje, lasersko rezanje, pritisnite kočenje, ili valjanje.
Ovi spojevi se obično koriste u kanalima, električnih kućišta, automobilske ploče, uređaji, krovište, oblaganje, i lagane izrađene strukture.
Hem spojevi / Presavijeni šavovi
Rubni spoj proizvodi savijanje ruba jednog lista natrag na sebe ili oko ruba drugog lista, stvarajući ojačani i zatvoreni rub.
Osim što osigurava mehaničku vezu, porubljivanje može ukloniti oštre izložene rubove, povećati lokalnu ukočenost, i poboljšati izgled gotove komponente.
| Aspekt | Detalji |
| Proces | Rub jednog lista je presavijen preko sebe ili oko ruba drugog lista kako bi se formirao mehanički zadržan rub. |
| Tipovi | Otvoreni rub, zatvoreni porub, ravni rub, jednostruki rub, dvostruki rub, rub u obliku suze. |
| Najbolje za | Čelik, aluminij, nehrđajući čelik, i drugi duktilni limovi, posebno tankog lima. |
| Prednosti | Nema zasebnih pričvršćivača; čist izgled; uklanja oštre rubove; poboljšava lokalnu ukočenost; kompatibilan s automatiziranim oblikovanjem i sastavljanjem. |
Ograničenja |
Prikladno prvenstveno za mala ili umjerena opterećenja; zahtijeva odgovarajuću savitljivost i precizno oblikovanje; zatvorene pukotine mogu zahtijevati mjere za kontrolu korozije. |
| Tipične primjene | Automobilska vrata i haube, ploče aparata, elektro ormari, cjevovod, krovište, i poklopci od lima. |
| Vrste zglobova | Prvenstveno rubni i preklopni spojevi. |
| Debljina materijala | Obično se koristi za listove debljine približno 0,3–2,0 mm, ovisno o materijalu, alatna oprema, i geometrija ruba. |
Zaključavanje šavova
Lock šavovi su kontinuirano oblikovani spojevi u kojima su rubovi dva ili više listova presavijeni i mehanički povezani.
Budući da veza ide duž spoja, a ne na izoliranim točkama, spojni šavovi posebno su korisni za dugačke sklopove limova i primjene gdje je važna učinkovitost brtvljenja.
| Aspekt | Detalji |
| Proces | Rubovi dviju ploča posebno su oblikovani i presavijeni tako da se mehanički spajaju duž spoja. |
| Tipovi | Pittsburgh brava šav, uskočni šav, stojeći šav, užlijebljeni šav, i druge konfiguracije presavijenih šavova. |
| Najbolje za | Pocinčani čelik, ugljični čelik, aluminij, i lim od nehrđajućeg čelika. |
| Prednosti | Nema zasebnih pričvršćivača; kontinuirana veza; visoka učinkovitost proizvodnje; čist izgled; može pružiti učinkovito brtvljenje za zrak ili vremenske uvjete kada se pravilno oblikuje i zabrtvi. |
| Ograničenja | Čvrstoća je općenito manja od čvrstoće pravilno projektiranog konstrukcijskog zavara; zahtijeva precizno oblikovanje i namjenski alat; naborane pukotine mogu zahtijevati pozornost na koroziju i drenažu. |
| Tipične primjene | HVAC kanali, krovište, arhitektonske obloge, dimnjaci, tenkovi, spremnici, i ventilacijskih sustava. |
| Vrste zglobova | Prvenstveno rubni i preklopni spojevi. |
| Debljina materijala | Obično se koristi za listove debljine približno 0,3–2,0 mm, ovisno o izvedbi šava i opremi za oblikovanje. |
Tuck zglobovi
Zategnuti spoj je mehanički oblikovana veza u kojoj je jezičak, prirubnica, ili prošireni dio lista umeće se u utor ili prihvatnu značajku i zatim presavija ili uvlači u položaj.
Veza se stvara pomoću geometrijskog međusobnog spajanja, a ne zavarivanjem ili zasebnim spojnicama.
Tuck spojevi su posebno korisni za proizvode dizajnirane okolo cut-and-fold proizvodnja, gdje se jezičci i utori mogu ugraditi izravno u ravan uzorak lima.
| Aspekt | Detalji |
| Proces | Formirani jezičak ili rub na jednom listu umeće se u utor ili otvor na drugom listu i presavija, ušuškan, ili zaključana na mjestu. |
| Najbolje za | Blagi čelik, nehrđajući čelik, aluminij, i drugi materijali koji se mogu oblikovati. |
| Prednosti | Nema zasebnih pričvršćivača; čist izgled; brza montaža; sposobnost samolociranja; pogodan za automatiziranu proizvodnju ili proizvodnju uz pomoć alata. |
| Ograničenja | Čvrstoća spoja uvelike ovisi o geometriji jezička i utora; zahtijeva precizno rezanje i oblikovanje; općenito prikladnije za laka do umjerena konstrukcijska opterećenja. |
| Tipične primjene | Električna kućišta, HVAC komponente, ormari, namještaj, kutije, i lagani izrađeni sklopovi. |
| Vrste zglobova | Obično se koristi u krilu, kutak, i T-tip konfiguracije. |
| Debljina materijala | Obično približno 0,3–1,5 mm, ovisno o duktilnosti materijala i dizajnu spoja. |
Limeni spojevi tipa lastin rep
Spoj limenog lastinog repa koristi komplementarni suženi jezičci i utori za stvaranje mehaničke blokade.
Tijekom montaže, suženi jezičak sklizne ili uskoči u odgovarajući utor, ograničavajući kretanje u primarnom smjeru odvajanja.
Za razliku od konvencionalnih metoda pričvršćivanja, spoj lastinog repa može se stvoriti izravno tijekom rezanja i oblikovanja, što ga čini posebno atraktivnim za sklopove limova dizajniranih za proizvodnju i bez pričvršćivača.
| Aspekt | Detalji |
| Proces | Komplementarni jezičci i prorezi u obliku lastinog repa izrezani su ili oblikovani u lim i sastavljeni kako bi se proizvela sužena mehanička blokada. |
| Najbolje za | Čelik, aluminij, nehrđajući čelik, i drugi prikladni pločasti materijali koji se koriste u laganim izrađenim sklopovima. |
| Prednosti | Nema zasebnih pričvršćivača; samolociranje; čist izgled; brza montaža; može poboljšati ponovljivost; dobro prilagođen za CNC rezanje i automatiziranu izradu. |
| Ograničenja | Zahtijeva precizne dimenzije značajki i tolerancije; nosivost snažno ovisi o geometriji jezička i debljini lima; može zahtijevati sekundarno zaključavanje za visokoopterećene ili aplikacije osjetljive na vibracije. |
| Tipične primjene | Električna kućišta, kućišta strojeva, zagrada, namještaj, ukrasni metalni radovi, prototipovi, i modularni sklopovi od lima. |
| Vrste zglobova | Krug, T, kutak, i konfiguracije prirubnica. |
| Debljina materijala | Obično se koristi za listove debljine približno 0,3–1,5 mm, ovisno o geometriji i mogućnostima izrade. |
9. Zaključak
Limeni spojevi nisu samo mehanički spojevi između dva komada metala.
To su pažljivo projektirana sučelja koja određuju kako se učitava, deformacija, vrućina, vibracija, korozija, a tolerancije dimenzija se prenose kroz sklop.
Najčešće geometrije spojeva uključuju sučeone spojeve, preklopni zglobovi, kutni spojevi, rubni spojevi, i T-zglobovi.
Te se geometrije mogu povezati kroz širok raspon procesa, uključujući MIG zavarivanje, TIG zavarivanje, otporno točkasto zavarivanje, lasersko zavarivanje, zavarivanje šava, zakoviteljstvo, vijci i vijci, klinčući, lijepljenje ljepilom, porubljivanje, zaključati šavove, tuck joints, i brave u obliku lastinog repa.
Ključna inženjerska lekcija je da ne postoji univerzalno najjači ili najbolji limeni spoj.
Uspješan spoj je onaj koji zadovoljava sve zahtjeve za svoju primjenu:
Odgovarajuća snaga + otpornost na umor + proizvodnja + otpor korozije + dimenzionalna stabilnost + uslužnost + isplativost
U profesionalnom dizajnu lima, Odabir spojeva stoga treba započeti s putanjom opterećenja i radnom okolinom, ne samo s najlakšim procesom proizvodnje.
Česta pitanja
Koja je najjača vrsta spoja lima?
Zavareni spojevi punim prodorom (MI, Sisav, ili laser) isporučuju najveću čvrstoću po jedinici duljine, s čvrstoćom koja se približava onoj samog osnovnog lima.
Za diskretne spojnice, pune zakovice imaju najveću čvrstoću na smicanje, dok sklopovi vijaka i matica imaju najveću zateznu čvrstoću stezanja.
Koja je vrsta spoja najbolja za tanki lim?
Uobičajeni izbori uključuju otporno točkasto zavarivanje, lasersko zavarivanje, klinčući, zakoviteljstvo, samorezni zatvarači, lijepljenje ljepilom, i formirane zglobove.
Najbolja opcija ovisi o materijalu, debljina, obujam proizvodnje, potrebna snaga, i pristupačnost.
Koji je najbolji spoj za spajanje različitih metala?
Lijepljenje ljepilom, zavrtnje, i zakivanje prikladni su za spajanje različitih metala. Izbjegavajte zavarivanje jer može izazvati galvansku koroziju.
Koja je najjača vrsta spoja lima?
Ne postoji univerzalno najjači zglob. Čvrstoća spoja ovisi o materijalu, debljina, geometrija, stanje utovara, proces pridruživanja, i izrade.
Pravilno dizajniran zavaren, zakovicama, ili mehanički isprepleteni spoj može biti vrlo učinkovit za različite primjene.
Koja je razlika između preklopnog i sučeonog zgloba?
A preklopni zglob koristi listove koji se preklapaju, dok a sučeoni spoj povezuje listove približno od ruba do ruba.
Preklopne spojeve općenito je lakše sastaviti, dok sučeoni spojevi mogu pružiti čišću i kompaktniju geometriju.