

U strojarskoj proizvodnji, bezbrojne komponente mogu izgledati drugačije u obliku i funkciji, ali mnogi od njih mogu se svrstati u ograničeni broj tipičnih strukturnih oblika.
Među najreprezentativnijima su osovine, rukavi, kućište, zupčanici, klipovi, i klipnjače.
Izazov u strojnoj obradi ovih dijelova nije samo odabir alata za rezanje ili stroja.
Ispravan plan procesa mora koordinirati prazan odabir, dizajn datuma, redoslijed obrade, distribucija dodatka, toplotna obrada, dizajn učvršćenja, parametri rezanja, dimenzionalni pregled, i obujam proizvodnje.
Ovaj članak daje sustavan pregled metoda strojne obrade, tipične procesne rute, ključni tehnički zahtjevi, i uobičajeni izazovi u proizvodnji povezani s ovih šest reprezentativnih mehaničkih dijelova.
1. Obrada dijelova vratila: Referentna vrijednost obrade rotacijskih komponenti
Dijelovi vratila su među najreprezentativnijim komponentama u strojarstvu.
Njihova primarna funkcija je podrška rotirajućim elementima, prijenos momenta, prijenosna snaga, i održavati relativni položaj ležajeva, zupčanici, remenice, spojnice, i druge komponente prijenosa.
Kvaliteta osovine određena je kombinacijom točnosti dimenzija, točnost forme, položajna točnost, i cjelovitost površine.
Za relativno jednostavne male osovine, okrugla šipka često je ekonomična jer početna geometrija već približno odgovara konačnom cilindričnom obliku.
Za osovine visoke čvrstoće ili jako opterećene, kovanje može omogućiti bolju iskoristivost materijala i povoljnija mehanička svojstva. Velika ili vrlo složena vratila mogu zahtijevati posebne postupke lijevanja ili kovanja.

Tipični postupak obrade vratila
Opći put obrade vratila može se izraziti kao:
Priprema slijepog uzorka → oblaganje i središnje bušenje → grubo tokarenje → toplinska obrada → poluzavršna obrada → sekundarna strojna obrada → završno tokarenje → brušenje ili superzavršna obrada → završna kontrola
Točan redoslijed mijenja se u skladu s geometrijom osovine i materijalom, ali stabilnost datuma i slijed procesa ostaju središnja razmatranja.
Za mnoge precizne osovine, središnje rupe se postavljaju rano i zatim se koriste kao referentne točke za kasniju obradu.
Obrada između središta omogućuje generiranje različitih vanjskih cilindričnih površina u odnosu na zajedničku os, što je posebno korisno kada je koaksijalnost kritična.
Zašto je sekvenciranje procesa važno
Glavno načelo u strojnoj obradi osovine je izvršiti znatno uklanjanje materijala dok obradak još uvijek ima odgovarajuću strukturnu krutost.
Na primjer, grubo tokarenje većih promjera obično se izvodi prije opsežne strojne obrade manjih promjera.
Ako se previše materijala ukloni s vitke regije u ranoj fazi, lokalna krutost se smanjuje i osovina postaje osjetljivija na:
Otklon → vibracija → dimenzijska pogreška → geometrijsko odstupanje
Toplinska obrada također mora biti integrirana u procesni put. Kada je potrebno kaljenje ili kaljenje, potrebno je ostaviti dovoljno dopuštenja za završnu obradu kako bi se uklonila deformacija toplinske obrade tijekom sljedećih operacija.
Grubo tokarenje i poluzavršna obrada
Tokarenje je primarni proces strojne obrade za većinu konvencionalnih geometrija vratila.
Grubo tokarenje uglavnom se bavi učinkovitim uklanjanjem materijala i uspostavljanjem osnovnog stepenastog profila.
Parametri rezanja općenito se odabiru kako bi se povećala produktivnost uz održavanje stabilnih uvjeta rezanja i izbjegavanje prekomjernog otklona.
Polu-dorada približava glavne funkcionalne površine njihovim konačnim dimenzijama i priprema ih za visokopreciznu završnu obradu.
Za vitke osovine, izbor oslonca je posebno važan. Potpora konja, stabilna odmaranja, slijedite odmore, odgovarajuće metode stezanja, i optimizirani parametri rezanja mogu značajno smanjiti deformaciju izratka.
Cilj nije samo brzo uklanjanje materijala, ali proizvesti stabilnu međugeometriju koja može pouzdano podržati kasnije precizne operacije.
Precizna završna obrada površina vratila
Kada osovine zahtijevaju visoku dimenzijsku i geometrijsku točnost, brušenje često postaje konačna precizna operacija.
Cilindrično brušenje naširoko se koristi za noseće rukavce, precizne osovine, hidrauličke komponente, i druge površine koje zahtijevaju stroge tolerancije i kontroliranu završnu obradu površine.
Brušenje bez centra vrlo je produktivan za cilindrične komponente proizvedene u velikim količinama, osobito kada je individualno držanje između centara nepotrebno.
Za zahtjevne primjene, dodatne tehnike dorade mogu uključivati:
- Superfiniširanje
- Brušenje
- Poliranje
- Bruniranje valjkom
- Maska
Ovi procesi mogu poboljšati teksturu površine i, ovisno o metodi, modificiraju svojstva blizu površine kao što su zaostalo naprezanje i tvrdoća.
Brušenje nije samo hrapavost površine
Uobičajena zabluda je da se brušenje koristi samo za postizanje glatke površine. U preciznoj proizvodnji osovina, njegova je uloga mnogo šira.
Brušenje može ispraviti:
- Varijacija promjera
- Konus
- Pogreške okruglosti
- Pogreške cilindričnosti
- Lokalni površinski defekti
Međutim, pretjerana toplina brušenja može oštetiti površinski sloj kaljenog čelika.
Stoga, isporuka rashladne tekućine, izbor kotača, zavoj, hraniti se, i parametri mljevenja moraju se pažljivo kontrolirati kako bi se spriječila toplinska oštećenja ili nepoželjna zaostala naprezanja.
Obrada utora za ključeve, Splines, i niti
Osovine često sadrže sekundarne funkcionalne značajke koje moraju ostati točno povezane s glavnom rotacijskom osi.
Utori za ključeve mogu se proizvesti glodanjem, broširanje, oblikovanje, ili specijalizirane metode obrade. Njihova širina, dubina, položaj, i kutna orijentacija utječu na prijenos momenta i sklop.
Klinovi su složeniji jer više zuba mora biti točno raspoređeno po obodu osovine.
Ovisno o izvedbi klina i obujmu proizvodnje, procesi kao što je provlačenje, oblikovanje, glodanje, mljevenje, ili se može koristiti mljevenje.
Navoji se mogu obrađivati struganjem, glodanje navoja, kuckanje za unutarnje značajke, ili brušenje za visoko precizne primjene.
Kritično načelo planiranja procesa je da se ove sekundarne značajke trebaju strojno izraditi iz kontroliranih funkcionalnih podataka.
Inače, osovina može imati točne pojedinačne značajke, ali netočne kutne ili položajne odnose među njima.
Specijalni dijelovi vratila: Radilice i vodeći vijci
Neke komponente vratila zahtijevaju specijalizirane procesne strategije jer njihova geometrija nadilazi konvencionalno tokarenje.
Radilice
Radilice sadrže više pomaknutih rukavaca, uključujući glavne rukavce i osovine.
Njihova obrada stoga zahtijeva preciznu kontrolu promjera rukavca, crank bacanje, kutni položaj, fileti, uljni prolazi, i dinamička ravnoteža.
Tipični procesi mogu uključivati specijalizirano tokarenje, mljevenje, bušenje, dorada fileta, poliranje, i balansiranje.
Budući da radilice doživljavaju ozbiljna ciklička opterećenja, cjelovitost površine na rubovima i prijelazima rukavaca posebno je važna.
Vodeći vijci
Vodeći vijci zahtijevaju strogu kontrolu profila navoja, visina tona, olovna točnost, ravnomjernost, i površinski završetak.
U preciznim primjenama, nakon toplinske obrade može biti potrebno brušenje navoja ili drugi postupci visoke točnosti.
Za takve komponente, cilj procesa nadilazi dimenzionalnu točnost točnost kretanja po cijeloj radnoj duljini.
2. Rukav & Obrada dijelova čahure: Preciznost provrta kao temeljni tehnički izazov
Dijelovi rukavca i čahure naširoko se koriste kao potpora, vođenje, pozicioniranje, brtvljenje, i komponente otporne na habanje u mehaničkoj opremi.
Tipični primjeri uključuju čahure ležajeva, vodeći rukavci, odstojne čahure, rukavci osovine, hidrauličke čahure, košuljice cilindra, i nositi rukave.
Iako je njihova osnovna geometrija često relativno jednostavna - cilindrična unutarnja rupa u kombinaciji s vanjskom cilindričnom površinom - zahtjevi obrade mogu biti znatno zahtjevniji nego što njihov izgled sugerira.
Središnji izazov u strojnoj obradi čahure i čahure nije jednostavno proizvesti točan provrt ili vanjski promjer.
Kritični zahtjev je održavanje geometrijskog odnosa između provrta, vanjski promjer, krajnja lica, i funkcionalna os.
U mnogim primjenama, čak i mala pogreška u koncentričnosti ili okomitosti može uzrokovati neravnomjerno opterećenje, prekomjerno trošenje, propuštanje, vibracija, ili preranog kvara.

Tipični postupak obrade dijelova rukava
Opći put obrade može se opisati kao:
Priprema za izradu → oblaganje → grubo tokarenje → bušenje ili grubo bušenje → toplinska obrada ako je potrebno → poluzavršna obrada → precizno bušenje ili razvrtanje → unutarnje brušenje/honiranje → završna kontrola
Točan slijed ovisi o strukturi rukavca i potrebnoj točnosti.
Za relativno jednostavne i niske precizne čahure, bušenje praćeno razvrtanjem može osigurati dovoljnu točnost provrta.
Kada su potrebne strože tolerancije i bolja geometrijska kontrola, dosadan, unutarnje brušenje, udaranje, ili se može uvesti lapping.
Praktična progresija je:
Bušenje → Provrtanje → Razvrtanje → Brušenje/honanje
Svaki proces služi različitoj svrsi, a ne jednostavnom ponavljanju iste operacije uz sve veću točnost.
Obrada provrta: Od grube do precizne završne obrade
Bušenje
Bušenje se obično koristi za stvaranje početne rupe u punim prazninama. Nudi visoku produktivnost, ali obično ne pruža geometrijsku točnost potrebnu za precizni funkcionalni provrt.
Položaj rupe, ravnomjernost, a otklon bušilice može utjecati na sve naredne operacije, pa početnu rupu treba promatrati kao a početnu geometriju umjesto konačnog provrta.
dosadno
Provrtanje uklanja materijal iz postojeće rupe i pruža mnogo veću kontrolu nad promjerom, ravnomjernost, oblina, i položajnu točnost.
Za precizne rukave, bušenje je često ključna međuoperacija jer ispravlja pogreške nastale tijekom bušenja i uspostavlja pouzdanu geometriju za kasniju završnu obradu.
Razvrtanje
Razvrtanje se prvenstveno koristi za poboljšanje točnosti veličine provrta i završne obrade površine nakon što je proizvedena odgovarajuća prethodno izrađena rupa.
Učinkovit je za relativno dosljednu proizvodnju kada je potrebna tolerancija unutar sposobnosti procesa.
Međutim, razvrtanje nije zamjena za ispravljanje fundamentalno netočnog ili neusklađenog otvora. Kvaliteta rezultata i dalje ovisi o prethodnom bušenju ili bušenju.
Unutarnje mljevenje
Unutarnje brušenje koristi se kada je potrebna visoka dimenzijska i geometrijska točnost, posebno za kaljene ili precizne komponente.
Može se poboljšati:
- Promjer provrta
- Oblina
- Cilindričnost
- Površinska hrapavost
Dodaci za mljevenje moraju se pažljivo kontrolirati, posebno za rukavce malog promjera ili tankih stijenki.
Brušenje
Honanje je završni postupak koji je posebno prikladan za cilindrične provrte.
Može poboljšati i geometrijsku točnost i teksturu površine i naširoko se koristi za košuljice cilindara, hidrauličke komponente, precizne čahure, i nosive površine.
Jedna od glavnih prednosti honanja je mogućnost generiranja kontroliranog šrafiranog površinskog uzorka koji može podržati zadržavanje maziva u odgovarajućim primjenama.
Navlake s tankim zidom: Deformacija je glavni izazov
Navlake s tankim zidom su među komponentama koje je teže obraditi precizno jer je njihova krutost ograničena.
Tijekom strojne obrade, sila rezanja može privremeno deformirati obradak.
Nakon što se učvršćenje pusti, elastična deformacija se može djelomično oporaviti, uzrokujući promjenu izmjerenog provrta ili vanjskog promjera.
Ovo stvara uobičajenu situaciju:
Strojno obrađeno pod opterećenjem stezanja → dimenzija se čini ispravno → oslobođeno od učvršćenja → mijenja se geometrija
Problem postaje ozbiljniji kada je rukav vrlo tanak, dugo, ili izrađena od relativno mekog materijala.
Tri glavne metode kontrole deformacije
1. Smanjite silu rezanja
Odgovarajući parametri rezanja, oštri alati, odgovarajuća geometrija alata, a kontrolirana dubina rezanja može smanjiti radijalne sile rezanja.
2. Optimizirajte stezanje
Sustav za držanje mora čvrsto držati komponentu bez primjene pretjerane sile.
Meke čeljusti, ekspandirajući trnovi, unutarnji nosači, a posebno dizajnirana pričvršćenja mogu pomoći u ravnomjernijoj raspodjeli opterećenja stezanja.
3. Kontrolirajte toplinu
Toplina rezanja može uzrokovati širenje i alata i obratka. Ako temperatura nije stabilna, mjerenja dimenzija obavljena neposredno nakon strojne obrade možda neće predstavljati stvarnu geometriju sobne temperature.
Za precizne komponente, isporuka rashladnog sredstva i toplinska stabilizacija stoga mogu biti jednako važni kao i nominalni parametri rezanja.
Koncentričnost provrta prema OD često je važnija od pojedinačne veličine
Jedna od najvažnijih karakteristika rukavca je odnos između provrta i vanjskog promjera.
Razmotrite čahuru ugrađenu u kućište i nosi rotirajuću osovinu.
Čak i ako su promjer provrta i vanjski promjer unutar tolerancije, prekomjerna ekscentričnost između njih može proizvesti nejednaku debljinu stijenke i pomak osi.
Ovo može dovesti do:
- Neravnomjeran pritisak ležaja
- Ubrzano trošenje
- Povećano trenje
- Neusklađenost vratila
- Lokalno grijanje
- Smanjena učinkovitost brtvljenja
Iz ovog razloga, proces bi trebao održavati stabilan odnos između unutarnjih i vanjskih referentnih površina.
Gdje je potrebna velika koncentričnost, strojna obrada obiju površina iz zajedničke referentne točke ili korištenje kontrolirane strategije jednog postavljanja može smanjiti akumulirane pogreške lociranja.
Obrada rukavca s dubokim rupama
Dugi rukavci i čahure s dubokim provrtom predstavljaju dodatne izazove povezane s otklonom alata, evakuacija čipa, isporuka rashladne tekućine, a provrt ravnosti.
Kako rupa postaje dublja u odnosu na svoj promjer, sustav obrade postaje sve osjetljiviji na:
- Prevjes alata
- Sila rezanja
- Vibracija
- Akumulacija topline
- Evakuacija čipa
- Neusklađenost obratka i alata
Stoga mogu biti potrebne specijalizirane tehnike dubokog bušenja i bušenja.
Kod preciznih bušenja, plutajuće ili samoporavnajuće bušotine mogu pomoći sustavu rezanja da točnije prati postojeću rupu, ovisno o stroju i primjeni.
Učinkovita isporuka rashladne tekućine također je bitna. Loša evakuacija strugotine može omogućiti ponovno rezanje strugotine, uzrokujući zareze u bušotini, dimenzionalna nestabilnost, i ubrzano trošenje alata.
3. Kućište & Obrada dijelova kutije: Kombinirana obrada sustava rupa i referentnih ravnina
Dijelovi kućišta i kutije temeljne su strukturne komponente mehaničke opreme.
Tipični primjeri uključuju kućišta alatnih strojeva, kućišta mjenjača, ležajevi, pumpanja, slučajevi prijenosa, Blokovi motora, i vretenaste kutije.
Za razliku od osovina i rukavaca, kojima dominiraju rotacijske plohe, dijelovi kućišta obično sadrže kombinaciju velikih referentnih ravnina, intersecting bore sustavi, montažne površine, rupe s navojem, Unutarnje šupljine, i vanjske strukturne značajke.
Njihova poteškoća u obradi stoga ne dolazi od jedne značajke, već od održavanja prostornog odnosa među brojnim funkcionalnim površinama i sustavima otvora.
Dimenzijska i geometrijska točnost ovih značajki izravno utječe na kvalitetu montaže, poravnanje vratila, izvedba ležaja, vibracija, brtvljenje, i stabilnost rada kompletnog stroja.

Ključni zahtjevi za strojnu obradu
Najvažniji zahtjevi uključuju promjer provrta, točnost položaja rupe, koaksijalnost, ravnina ravnosti, okomitost, paralelizam, i površinski završetak.
Za kućišta ležaja i kućišta prijenosa, odnos između višestrukih provrta posebno je kritičan jer svako neusklađenost može utjecati na poravnanje vratila, opterećenje ležaja, zahvat zupčanika, vibracija, i radni vijek.
| Zahtjev | Glavna namjena |
| Preciznost otvora | Osigurava pravilno pristajanje ležaja i vratila |
| Točnost položaja rupe | Održava ispravnu geometriju sklopa |
| Koaksijalnost | Održava više provrta za ležajeve poravnatima |
| Ravnost ravnine | Omogućuje stabilnu montažu i montažu |
| Okomitost / paralelizam | Održava ispravne geometrijske odnose |
| Površinska obrada | Podržava montažu, brtvljenje, i učinak kontakta |
Odabir datuma i planiranje procesa
Odabir datuma je temelj strojne obrade kućišta. Stabilan i ponovljiv referentni sustav treba uspostaviti prije strojne obrade kritičnih značajki.
U pojedinačnoj ili maloserijskoj proizvodnji, grubi odljevci mogu se ručno poravnati prema projektnim referencama.
U masovnoj proizvodnji, sustavi za lociranje temeljeni na učvršćenju kao što su princip jedna ravnina-dva pina omogućuju brže i ponovljivije pozicioniranje.
Redoslijed strojne obrade općenito slijedi načelo “datum first, ravnine prije rupa, gruba obrada prije završne obrade.”
Prvo se utvrđuju glavne referentne površine, nakon čega slijede kritični sustavi rupa.
Održavanje važnih operacija unutar istog koordinatnog sustava pomaže smanjiti kumulativne pogreške pozicioniranja.
Obrada referentnih ravnina i sustava rupa
Referentne ravnine obično se obrađuju mljevenje, blanjanje, odnosno brušenje, ovisno o veličini komponente i zahtjevima točnosti.
Nakon što su primarne referentne površine uspostavljene, sustavi rupa mogu se proizvesti bušenjem, razvrtanje, dosadan, ili specijalizirana strojna obrada.
Za obične rupe za montažu, bušenje može biti dovoljno. Provrti za precizne ležajeve često zahtijevaju bušenje ili završnu obradu. Gdje nekoliko provrta mora dijeliti zajedničku os, linija dosadna može pružiti izvrsnu koaksijalnu kontrolu.
Koordinatna obrada i CNC obrada centri su posebno prikladni kada je potrebno točno kontrolirati više rupa i kada je važna fleksibilnost proizvodnje.
Tipični način obrade
Reprezentativni proces je:
Priprema uzorka → obrada referentne ravnine → obrada glavne ravnine → gruba obrada rupa → poluzavršna obrada → precizno bušenje/glodanje → narezivanje navoja i sekundarne značajke → završna obrada i kontrola
Odvajanje grube i završne obrade pomaže smanjiti utjecaj sila rezanja, zaostalo naprezanje, a toplinska distorzija na konačnu točnost.
Za velika lijevana kućišta, smanjenje naprezanja ili stabilizacija također može biti potrebno prije precizne strojne obrade jer uklanjanje velikih količina materijala može osloboditi zaostala naprezanja i uzrokovati pomicanje dimenzija.
Zašto je važna točnost sustava rupa
U kućištu, pojedinačne dimenzije samo su dio zahtjeva kvalitete.
Provrt ležaja može zadovoljiti toleranciju promjera, ali i dalje uzrokovati funkcionalne probleme ako je njegova os netočno postavljena u odnosu na drugi provrt ili površinu za montiranje.
Stoga, glavni cilj strojne obrade kućišta je:
Uspostaviti točne i stabilne geometrijske odnose među referentnim ravninama, precizne bušotine, rupe za montažu, i druge funkcionalne karakteristike.
Za fleksibilnu proizvodnju, CNC obradni centri nude učinkovitu kombinaciju točnosti i prilagodljivosti.
Za proizvodnju velikih količina, namjenski uređaji, dosadni sustavi, automatizirana oprema, a inspekcija u procesu može osigurati veću ponovljivost i produktivnost.
Temeljni princip ostaje isti: prvo kontrolirajte sustav datuma, zatim izgradite cijelu rupu i geometriju površine oko nje.
4. Obrada cilindričnih zupčanika: Strojna obrada profila zuba kao jezgra procesa
Cilindričan zupčanici su bitne komponente prijenosa koje se koriste za prijenos momenta, promijeniti brzinu vrtnje, i održavati definirani odnos gibanja između osovina.
Tipični primjeri uključuju cilindrične zupčanike, kosim zupčanicima, unutarnji zupčanici, i drugi cilindrični oblici zupčanika.
Njihova je strojna obrada znatno zahtjevnija od običnog tokarenja jer zubni sustav mora održavati točne odnose u profilu, dovesti, visina tona, razmak, radijalno odstupanje, i poravnanje s provrtom zupčanika ili osi vratila.
Kvaliteta zupčanika izravno utječe na buku prijenosa, vibracija, raspodjela opterećenja, učinkovitost, i radni vijek.
Stoga, proizvodnju zupčanika treba promatrati kao integrirani proces koji uključuje pripremu gotovih zupčanika, kontrola datuma, generacija zuba, toplotna obrada, završnica, i završni pregled, nego samo operacija rezanja zuba.

Glavni zahtjevi za obradu cilindričnih zupčanika
Točnost zupčanika općenito se procjenjuje iz nekoliko funkcionalnih perspektiva.
Točnost kretanja određuje hoće li zupčanik prenositi željeni kutni odnos, dok točnost trčanja utječe na glatkoću i vibracije.
Točnost od zuba do zuba i površine zuba utječu na to koliko je ravnomjerno opterećenje raspoređeno preko zahvatnih zuba.
| Zahtjev | Inženjerski značaj |
| Točnost profila zuba | Osigurava dizajniranu evolventnu ili modificiranu geometriju zuba |
| Točnost olova | Kontrolira poravnanje zuba po širini lica |
| Točnost visine | Održava točan razmak zuba i prijenosni omjer |
| Radijalno odstupanje | Utječe na dosljednost rotacije i zahvat zupčanika |
| Preciznost otvora | Osigurava ispravno pozicioniranje na osovini |
| Koncentričnost provrta prema zubu | Održava ispravan odnos između osi zupčanika i sustava zubaca |
| Hrapavost površine zuba | Utječe na trenje, buka, nositi, i umor |
| Tvrdoća i dubina kućišta | Odredite otpornost na habanje i sposobnost nošenja opterećenja nakon toplinske obrade |
Tipični postupak obrade cilindričnog zupčanika
Reprezentativni način proizvodnje zupčanika je:
Proizvodnja sirovih dijelova → toplinska obrada sirovih dijelova ako je potrebno → tokarenje sirovih zupčanika → obrada provrta i prednje strane → rezanje zupčanika → toplinska obrada → vraćanje referentne točke → završna obrada zupčanika → inspekcija
Točan redoslijed ovisi o materijalu, veličina zupčanika, stupanj točnosti, metoda toplinske obrade, i obujam proizvodnje.
Posebno važno načelo je rezervirati dovoljan dodatak za strojnu obradu za operacije koje se izvode nakon toplinske obrade.
Postupci poput pougljičavanja, gašenje, a kaljenje može uzrokovati dimenzionalne i geometrijske promjene.
Ako je konačni zahtjev točnosti tijesan, te se promjene moraju predvidjeti tijekom ranijih faza strojne obrade.
Odabir datuma je kritičan
Sustav zuba, dosaditi, a čeone strane moraju održavati precizan prostorni odnos. Stoga, odabir referentne točke jedna je od najvažnijih odluka u planiranju procesa zupčanika.
Za vratilo-integralni zupčanici, rotacijska os se obično uspostavlja kroz središnje rupe ili druge kontrolirane referentne osovine. Za zupčanici s provrtom, provrt i krajnja površina često se koriste kao funkcionalne reference za lociranje.
Princip je jednostavan:
Referentna točka strojne obrade treba biti blisko usklađena s funkcionalnom rotacijskom referentnom točkom zupčanika.
Loš odabir referentne točke može proizvesti zupčanik u kojem je profil zuba pojedinačno točan, ali je cijeli sustav zuba ekscentričan u odnosu na provrt.
To može dovesti do neravnomjernog spajanja, povećana buka, lokalizirano opterećenje zuba, i prerano trošenje.
Glavne metode obrade zuba
Različiti postupci rezanja zupčanika odabiru se prema geometriji zupčanika, točnost, obujam proizvodnje, te je li zupčanik unutarnji ili vanjski.
Glodanje zupčanika
Glodanje je jedna od najčešće korištenih metoda za obradu vanjskih cilindričnih zupčanika. Rotirajuća ploča za kuhanje neprekidno se zahvaća s praznim zupčanikom kako bi stvorila razmake za zube.
Njegove glavne prednosti su visoka produktivnost, kontinuirano rezanje, i prikladnost i za cilindrične i zavojne zupčanike. Stoga je posebno atraktivan za srednje- i proizvodnja velikih količina.
Oblikovanje zupčanika
Oblikovanje zupčanika koristi klipni rezač koji se spaja s radnim komadom u odnosu generiranja poput zupčanika.
Njegova sposobnost rada blizu ramena i unutar unutarnjih geometrija čini ga vrijednim za unutarnje zupčanike i određene strukture zupčanika koje je teško kuhati.
Oprema za brijanje
Brijanje zupčanika općenito se koristi prije konačnog stvrdnjavanja kako bi se poboljšala točnost zuba i stanje površine.
Može ukloniti mala odstupanja nastala tijekom prethodnih operacija rezanja i posebno je povezana s proizvodnjom velikih količina automobilskih zupčanika.
Brušenje zupčanika
Za kaljene visoko precizne zupčanike, brušenje je često završna operacija završne obrade zuba. Može značajno poboljšati profil zuba, dovesti, istrčavanje, i površinski završetak.
Brušenje zupčanika posebno je važno za primjene s niskim prijenosom buke, velika nosivost, i potreban je precizan prijenos gibanja.
Toplinska obrada i završna obrada nakon toplinske obrade
Toplinska obrada često je jedna od najutjecajnijih faza u proizvodnji zupčanika jer zupčanik mora istovremeno postići površinsku tvrdoću, nositi otpor, Snaga umora, i dimenzijska stabilnost.
Ovisno o materijalu zupčanika i primjeni, tretmani mogu uključivati:
- Karburizirajući
- Karbonitriranje
- Nitriranje
- Indukcijsko kaljenje
- Kroz stvrdnjavanje
Za zupčanike kaljene, kombinacija tvrde površine otporne na habanje i čvršće jezgre osigurava ravnotežu između otpornosti na zamor kontakta i ukupne čvrstoće konstrukcije.
Međutim, toplinska obrada također može dovesti do izobličenja, zaostalo naprezanje, i promjena dimenzija. Zbog toga zupčanici visoke preciznosti često zahtijevaju završno brušenje ili brušenje nakon toplinske obrade.
5. Strojna obrada klipova: Precizno oblikovanje za visokotemperaturna radna okruženja
Klipovi su kritične klipne komponente u motorima s unutarnjim izgaranjem, kompresori, i drugi elektroenergetski sustavi.
Rade na visokoj temperaturi, visoki pritisak, izmjenična mehanička opterećenja, i kontinuirani klizni kontakt, pa su njihovi zahtjevi za strojnu obradu usko povezani s toplinskim širenjem, podmazivanje, brtvljenje, i učinak zamora.
Klipovi motora obično se proizvode od aluminijskih legura zbog njihove male gustoće i dobre toplinske vodljivosti, iako specijalizirane aplikacije mogu koristiti druge materijale.
Za razliku od konvencionalne cilindrične komponente, klip se rijetko obrađuje kao jednostavan ravni cilindar.
Njegova suknja, kruna, prstenasti utori, pin bores, a unutarnje šupljine imaju različite funkcionalne zahtjeve.
Središnji izazov je reproducirati projektiranu geometriju dovoljno točno da klip postigne potrebnu radnu zračnost i raspodjelu opterećenja pod stvarnom radnom temperaturom, nego samo zadovoljavanje dimenzija sobne temperature.

Glavni zahtjevi za obradu klipova
| Zahtjev | Inženjerski značaj |
| Promjer i profil suknje | Kontrolira radni zazor između klipa i cilindra |
| Okruglost suknje | Promiče ujednačen kontakt i smanjuje lokalizirano opterećenje |
| Preciznost provrta igla | Osigurava ispravno pristajanje osovinice klipa i prijenos opterećenja |
| Položaj osovinice | Održava geometrijski odnos između klipa i klipnjače |
| Dimenzije prstenastog utora | Kontrolira postavljanje i brtvljenje klipnog prstena |
| Položaj utora i paralelizam | Sprječava neravnomjerno opterećenje prstena i probleme s brtvljenjem |
| Geometrija krune | Utječe na gorenje, toplinsko opterećenje, i distribucija materijala |
| Površinska hrapavost | Utječe na trenje, podmazivanje, I nositi |
Obloga klipa je posebno važna jer na njegovu radnu geometriju utječu toplinska ekspanzija i mehanička deformacija.
Profil koji na sobnoj temperaturi izgleda pomalo necilindričan može biti namjeran, omogućujući klipu da se približi željenom radnom obliku nakon zagrijavanja.
Tipični postupak obrade klipa
Reprezentativni način obrade je:
Lijevanje ili kovanje → grubo tokarenje → unutarnja strojna obrada → obrada klinom → obrada prstenastim utorom → profiliranje ruba → završna obrada → pregled
Točan redoslijed ovisi o dizajnu klipa, materijal, obujam proizvodnje, i odnos između značajki klipa.
Gruba strojna obrada prvenstveno se koristi za uspostavljanje osnovne geometrije i uklanjanje viška materijala, dok su završne operacije odgovorne za reprodukciju funkcionalnog profila i uskih geometrijskih tolerancija.
Za proizvodnju velikih količina, namjenska CNC oprema i automatizirano mjerenje često se koriste za održavanje dosljednih dimenzija od dijela do dijela.
Obrada profila klipa
Jedna od tehnički najzahtjevnijih operacija je obrada profila suknje.
Suknja može biti pažljivo kontrolirana:
- Profili bačvi
- Cam profili
- Sužava se
- Lokalni reljef
- Geometrija potisne strane
Ove značajke kompenziraju različito toplinsko širenje i mehaničko opterećenje koje doživljavaju različita područja klipa tijekom rada.
Stoga, obrada klipa nije samo stvar proizvodnje nominalnog promjera. Proces mora reproducirati a funkcionalni trodimenzionalni profil.
Moderni CNC sustavi mogu koristiti koordinatno kontrolirano profiliranje i kompenzaciju alata za postizanje potrebne geometrije, dok precizni mjerni sustavi provjeravaju stvarni profil u odnosu na projektirani model.
Precizna obrada provrta klina
Provrt za osovinu klipa još je jedna kritična značajka jer prenosi opterećenje između klipa i klipnjače.
Njegova kvaliteta ovisi o:
Promjer + oblina + cilindričnost + položaj + poravnanje
Neispravan položaj provrta klipa može utjecati na kretanje klipa i unijeti dodatno opterećenje u sustav klipnjače i radilice.
Ovisno o izvedbi klipa, provrt se može strojno obraditi preciznim bušenjem nakon čega slijedi honanje ili neka druga operacija fine završne obrade.
Obrada prstenastih utora
Prstenasti utori moraju održavati točnu širinu, dubina, položaj, i paralelizam tako da se klipni prstenovi mogu pomicati i pravilno brtviti.
Loša geometrija utora može dovesti do:
- Neadekvatno brtvljenje
- Pretjerana potrošnja ulja
- Prsten se lijepi
- Povećani blow-by
- Ubrzano trošenje
Proces završne obrade utora stoga zahtijeva strogu kontrolu geometrije alata i kompenzacije dimenzija, posebno kod strojne obrade aluminijskih legura u velikim količinama proizvodnje.
6. Obrada klipnjača: Kontrola deformacije za komponente niske krutosti
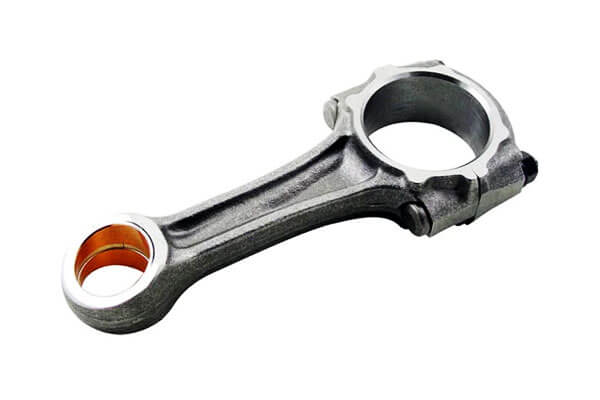
Klipnjače povezuju klip s koljenastim vratilom i prenose izmjenične sile nastale tijekom povratnog gibanja.
Moraju izdržati visoka ciklička opterećenja, utjecaj, savijanje, i umor, dok ostaje dovoljno lagan da minimizira klipnu masu.
Većina konvencionalnih klipnjača proizvodi se od kovani čelik, iako se aluminij i druge specijalizirane legure koriste u specifičnim primjenama.
Iz perspektive strojne obrade, klipnjače su izazovne jer im njihova izdužena struktura i različit poprečni presjek daju relativno nisku lokalnu krutost.
Kao rezultat, sila stezanja, sila rezanja, a zaostalo naprezanje može uzrokovati deformaciju, što otežava održavanje točne geometrije provrta i središnje udaljenosti.
Tipični postupak obrade klipnjače
Opći procesni put može biti:
Kovanje → toplinska obrada → početna strojna obrada → gruba vanjska obrada → obrada provrta → odvajanje kapice → poluzavršna obrada → precizno bušenje/honiranje → završna kontrola
Redoslijed se razlikuje ovisno o dizajnu klipnjače i o tome koristi li se konvencionalna strojna obrada ili tehnologija lomljenja.
Gruba obrada uspostavlja stabilne referentne površine i uklanja većinu dodatka za obradu.
Precizno bušenje i honanje zatim se koriste za postizanje konačnih dimenzija provrta i geometrijske točnosti.
Obrada i završna obrada provrta
Provrti na velikom i malom kraju općenito se obrađuju slijedom grubog bušenja, polu-dorada, i precizna završna obrada.
dosadno utvrđuje točnu veličinu i geometrijski oblik, dok udaranje može dodatno poboljšati zaobljenost, cilindričnost, i karakteristike površine gdje je potrebno.
Za veliku montažu, posebno je važan odnos između šipke i kapice.
Nakon što je poklopac odvojen i ponovno sastavljen, gotova bušotina mora zadržati projektiranu geometriju i poravnanje.
Lom-split klipnjače
Razdvajanje loma naširoko se koristi za odgovarajuće dizajne klipnjača velikog volumena.
Umjesto proizvodnje konvencionalne strojno obrađene spojne površine između šipke i poklopca, kontrolirani lom se pokreće duž unaprijed određenog područja.
Rezultirajuće nepravilne površine prijeloma pružaju vrlo individualno sučelje za spajanje, pomažući kapici i šipki da se vrate u svoj izvorni relativni položaj tijekom sastavljanja.
Ovaj pristup može ponuditi:
- Precizan položaj poklopca na polugu
- Smanjeno relativno kretanje
- Eliminacija nekih konvencionalnih operacija strojne obrade
- Učinkovita proizvodnja velikih količina
- Dosljedno pozicioniranje sklopa kada se pravilno kontrolira
Međutim, cijepanje loma zahtijeva pažljivo kontrolirana svojstva materijala, geometrija zareza, ponašanje prijeloma, i procesnih parametara. Nije prikladan za svaki materijal ili dizajn klipnjače.
Temeljni princip obrade klipnjače
Temeljni izazov je održati točan prostorni odnos između velikog i malog kraja provrta dok se istovremeno sprječava deformacija relativno vitke komponente.
To čini obradu klipnjača klasičnim primjerom precizne proizvodnje niske krutosti. Sama točnost stroja ne može jamčiti konačni rezultat.
Proces mora istovremeno kontrolirati odabir datuma, opterećenje učvršćenja, sila rezanja, uklanjanje materijala, toplotna obrada, završna obrada provrta, i inspekcija.
U masovnoj automobilskoj proizvodnji, najučinkovitiji proces stoga kombinira kruto i ponovljivo pričvršćivanje s kontroliranim parametrima strojne obrade, automatizirano mjerenje, i, gdje je prikladno, fracture-split tehnologija.
7. Usporedba šest tipičnih dijelova za obradu
Iako osovine, rukavi, kućište, zupčanici, klipovi, a klipnjače imaju vrlo različite geometrije, njihova se logika planiranja procesa može sustavno usporediti.
| Vrsta dijela | Primarni izazov strojne obrade | Kritične značajke | Uobičajeni procesi | Glavna kontrolna točka |
| Vratilo | Rotacijska točnost i koncentričnost | časopisi, ramena, niti, utori za ključeve | Skretanje, mljevenje, klinasta obrada | Koaksijalnost i odstupanje |
| Rukav | Točnost i deformacija provrta | dosadno, OD, krajnje lice | Bušenje, dosadan, razvrtanje, udaranje | Odnos provrta i OD-a |
| Kućište | Datum i točnost sustava rupa | Montažna lica, bušilice, rupe | Mljevenje, dosadan, bušenje, mljevenje | Položaj i geometrijska točnost |
| oprema | Geometrija zuba i deformacija toplinske obrade | Profil zuba, dovesti, visina tona, dosaditi | Hobbing, oblikovanje, brijanje, udaranje, mljevenje | Točnost zupčanika i odstupanje |
| Klip | Funkcionalni profil i toplinska geometrija | Suknja, pin bore, prstenasti utori | Skretanje, dosadan, obrada utora | Točnost profila i položaja |
| Klipnjača | Niska krutost i deformacija | Male/velike rupe | Mljevenje, dosadan, udaranje, cijepanje prijeloma | Poravnanje provrta i središnji razmak |
Tablica prikazuje važan obrazac: metoda obrade treba slijediti funkcionalnu geometriju dijela.
Ne postoji univerzalno superioran proces obrade.
Tokarenje je idealno za rotacijske površine, bušenje je neophodno za precizne unutarnje promjere, glodanje dominira složenim prizmatičnim površinama, brušenje osigurava visoku preciznost nakon toplinske obrade, a procesi oblikovanja ili loma mogu smanjiti zahtjeve strojne obrade za odgovarajuće komponente velikog volumena.
8. Zaključak
Šest tipova reprezentativnih dijelova—osovine, rukavi, kućište, zupčanici, klipovi, i klipnjače— pružiti koristan presjek prakse mehaničke strojne obrade.
Unatoč razlikama, uvijek iznova pojavljuju se isti temeljni principi:
Ispravan odabir referentne točke → logički slijed procesa → odgovarajuće metode obrade → učinkovita kontrola deformacije → pouzdana inspekcija
Ovo je pravi temelj projektiranja procesa strojne obrade.
Cilj nije jednostavno ukloniti materijal što je brže moguće.
Uspješan proces strojne obrade mora transformirati proizvod u komponentu koja zadovoljava njegove dimenzije, geometrijski, funkcionalni, metalurški, površinski, i ekonomski zahtjevi dosljedno.
Za inženjere, planeri procesa, i proizvođači, razumijevanje ovih šest tipičnih kategorija dijelova pruža više od popisa metoda strojne obrade.
Nudi praktičan okvir za analizu nepoznatih komponenti i odabir rute procesa na temelju strukture dijela, funkcionalni zahtjevi, materijalno ponašanje, točnost, i obujam proizvodnje.
Česta pitanja
Što je najizazovniji dio za stroj među ovih šest vrsta?
Ovisi o stupnju preciznosti, ali općenito zupčanici i klipovi predstavljaju najveću složenost procesa.
Zupčanici zahtijevaju specijaliziranu obradu profila zuba i uske geometrijske tolerancije, dok klipovi zahtijevaju preciznu kontrolu složenih zakrivljenih profila i višestruke prijenose podataka.
Koji proces pruža najprecizniju kvalitetu zuba zupčanika?
Brušenje zupčanika daje najveću točnost profila zuba i standardni je postupak za precizne kaljene zupčanike.
Može ispraviti izobličenje uzrokovano toplinskom obradom i postići najviše AGMA ili DIN stupnjeve točnosti.
Zašto je izbor referentne točke tako kritičan u strojnoj obradi kućišta?
Kućišta imaju više međusobno povezanih sustava rupa i spojnih površina. Sve tolerancije položaja slažu se od primarne referentne točke.
Loš odabir referentne točke stvara kumulativnu pogrešku poravnanja koja izravno degradira pristajanje sklopa i performanse stroja.
Koja je korist od cijepanja loma za klipnjače?
Razdvajanje loma stvara savršeno usklađen, sučelje za zaključavanje oblika između šipke i kapice.
To poboljšava točnost montaže, eliminira strojnu obradu spojne površine, smanjuje broj dijelova, i povećava strukturni integritet velikog kraja.
Koja je standardna završna obrada provrta čahure ležaja?
Većina preciznih provrta za ležajeve dovršava se honanjem, što daje izvrsnu zaobljenost, kontrolirana površinska tekstura, i dosljednu veličinu.
Za vrlo precizne primjene, može se specificirati brušenje provrta ili superfiniširanje.

