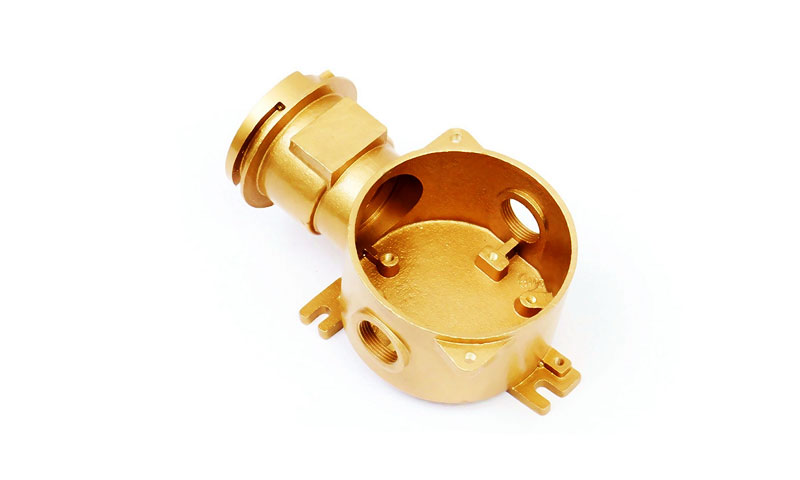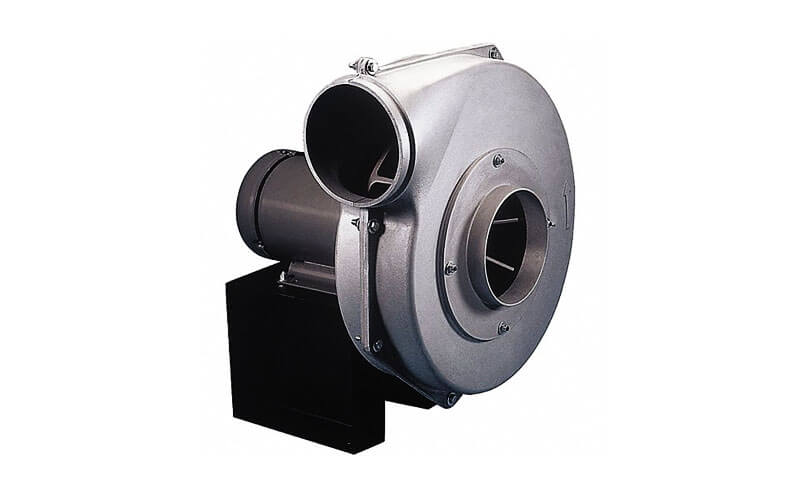
Za industrijske puhače, centrifugalni ventilatori, HVAC oprema, sustavi ventilacije, strojevi za obradu zraka, i specijalizirana oprema za kretanje tekućine,
kućište često uključuje složene značajke kao što je spirala, ulazni prijelaz, ispusni otvor, montažne glave, ležajna sjedišta, inspekcijske luke, rebra, i integrirana sučelja za povezivanje.
Ekonomična proizvodnja ovih značajki uz održavanje dosljednosti dimenzija može biti izazovna s konvencionalnim metodama izrade.
Kućišta puhala od lijevanog aluminija pružaju učinkovito rješenje kada proizvođači trebaju kombinaciju lagane konstrukcije, otpor korozije, toplinski izvedba, krutost konstrukcije, i složena geometrija gotovo neto oblika.
Aluminijsko lijevanje omogućuje da se kućište oblikuje prema njegovim funkcionalnim zahtjevima, a ne da se sastavlja od brojnih odvojeno izrađenih ploča.
1. Što je kućište puhala od lijevanog aluminija?
A kućište puhala od lijevanog aluminija je kućište puhala proizvedeno izlijevanjem rastaljene aluminijske legure u pripremljeni kalup i dopuštanjem da se skrutne u traženu geometriju kućišta.
Nakon lijevanja, komponenta obično prolazi kroz procese kao što je kvačenje, toplotna obrada, CNC obrada, ispitivanje curenja, dimenzionalni pregled, i završna obrada površine prije nego postane gotovo kućište puhala.
Primarna funkcija kućišta je okružiti i voditi impeler uz uspostavljanje kontroliranog prolaza za pokretni medij.

U centrifugalnom puhalu, na primjer, zrak ulazi blizu središta impelera, ubrzava se radijalno prema van pomoću rotirajućih lopatica, a zatim ulazi u spiralu ili ispusni prolaz kućišta.
Geometrija kućišta ima izravan utjecaj na razvoj tlaka, raspodjela protoka, turbulencija, i energetska učinkovitost.
Kućište stoga djeluje i kao a strukturnu komponentu i aerodinamički prolaz protoka.
Tipična konstrukcija kućišta puhala od lijevanog aluminija
| Značajka | Tipična funkcija dizajna |
| Volutna komora | Skuplja i usmjerava zrak od rotora prema ispustu |
| Ulazni otvor | Kontrolira ulazak zraka i smanjuje smetnje protoka |
| Izlaz za pražnjenje | Spaja puhalo na kanale ili nizvodnu opremu |
| Montažna prirubnica | Pruža kruto sučelje za instalaciju |
| Montažne glave | Prilagodite vijke, vijci, ležajevi, senzori, ili pribor |
| Rebra za ojačanje | Poboljšajte krutost uz kontrolu upotrebe materijala |
| Strojna sučelja | Omogućite točnu montažu i brtvene površine |
| Značajke odvoda ili pregleda | Olakšajte održavanje, čišćenje, ili upravljanja tekućinom |
2. Zašto je aluminij idealan za kućišta puhala
Lagana konstrukcija
Aluminij ima gustoću od 2.7 g/cm³, otprilike jedna trećina čelika (7.85 g/cm³).
Ovo smanjenje težine značajno je u primjenama gdje je kućište puhala dio mobilnog ili visećeg sustava.
Kućište od lijevanog aluminija može biti 60-70% lakši od ekvivalentnog čeličnog kućišta.
To znači lakše rukovanje, smanjeni troškovi instalacije, manji troškovi prijevoza, i smanjeni zahtjevi za strukturnu podršku.
Sloboda dizajna i složena geometrija
Aluminij je jedan od najprikladnijih metala. Složeni unutarnji protočni prolazi, zakrivljeni oblici svitaka, tanki zidovi, a integrirane značajke za montažu mogu se izravno lijevati, eliminirajući potrebu za izradom, zavarivanje, i montaža.
Ova sloboda dizajna omogućuje inženjerima da optimiziraju aerodinamičke performanse kućišta uz smanjenje broja komponenti i operacija sklapanja.
Otpor korozije
Aluminij prirodno tvori stabilan, samoizlječivi aluminijev oksid (Al₂O3) film koji štiti od atmosferske korozije, vlage, i mnoge kemikalije.
Za razliku od čelika, aluminij ne hrđa i ne zahtijeva bojanje ili pocinčavanje za zaštitu od korozije u većini okruženja.
Za posebno agresivne sredine, otpornost na koroziju može se dodatno poboljšati eloksiranjem ili premazivanjem prahom.
Visoka toplinska vodljivost
Aluminij ima toplinsku vodljivost od približno 200-210 W/(m·K), znatno veći od čelika (45-60 W/(m·K)).
Ovo je svojstvo kritično za kućišta puhala jer omogućuje učinkovito odvođenje topline iz motora puhala i struje komprimiranog zraka.
Smanjenjem radnih temperatura, aluminijska kućišta mogu produžiti životni vijek ležajeva, brtve, i druge komponente.
Mogućnost recikliranja i održivost
Aluminij je 100% može se reciklirati bez gubitka svojstava. Energija potrebna za recikliranje aluminija iznosi samo oko 5% potrebnog za proizvodnju primarnog aluminija. To čini aluminij ekološki održivim izborom za kućišta puhala.
3. Vrste kućišta puhala od lijevanog aluminija
Kućišta puhala od lijevanog aluminija mogu se klasificirati na nekoliko načina, uključujući konfiguraciju puhala, geometrija kućišta, struktura lijevanja, i zahtjevima za prijavu.
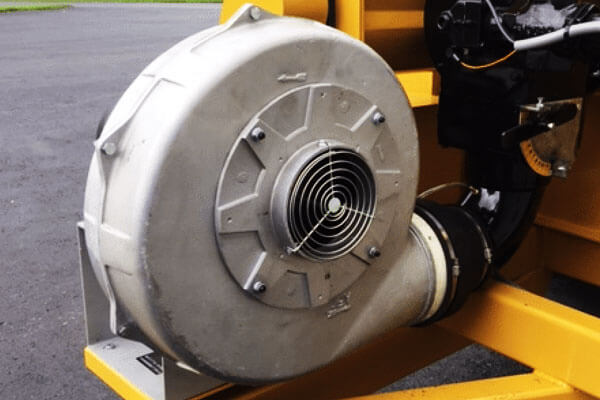
Kućišta centrifugalnih puhala
Kućišta centrifugalnih puhala jedna su od najčešćih primjena za lijevani aluminij.
Njihova karakteristična geometrija obično uključuje kružnu ili spiralnu protočnu komoru koja okružuje impeler.
Dok se impeler okreće, zrak ulazi aksijalno, a ispušta se radijalno. Kućište prikuplja taj protok i pretvara dio brzine u statički tlak dok usmjerava zrak prema izlazu.
Dobro dizajnirano centrifugalno kućište mora održavati odgovarajući razmak oko impelera i osigurati nesmetan unutarnji protok.
Lokalni diskontinuiteti, nagle promjene presjeka, ili prekomjerne površinske nepravilnosti mogu povećati turbulenciju i gubitke tlaka.
Kućišta spiralnih puhala
Zavojno kućište koristi širi spiralni prolaz oko impelera. Površina poprečnog presjeka općenito se postupno povećava oko spirale kako bi se prilagodila sve većoj količini prikupljenog zraka.
Ova geometrija posebno je prikladna za lijevanje jer se zakrivljeni trodimenzionalni oblik može proizvesti kao integrirana komponenta, a ne iz višestrukih savijenih i zavarenih dijelova.
Geometrija zavoja vrlo je specifična za primjenu. Potreban profil ovisi o promjeru impelera, konfiguracija oštrice, brzina vrtnje, brzina protoka, omjer tlaka, i radna točka.
Unatrag i naprijed zakrivljena kućišta puhala
Različite konfiguracije impelera mogu zahtijevati različite geometrije kućišta.
Rotori zakrivljeni unatrag obično se povezuju s učinkovitim radom i relativno stabilnim karakteristikama tlaka, dok naprijed zakrivljeni rotori može osigurati visok protok zraka unutar kompaktnih paketa.
Kućište mora biti dizajnirano tako da nadopunjuje odabrani rotor, a ne da se tretira kao neovisna komponenta.
Kompaktna integrirana kućišta puhala
Za kompaktnu opremu, kućište puhala može integrirati nekoliko funkcija u jedan odljevak.
Noge za montažu, motorna sučelja, odredbe kabela ili senzora, rebra za ojačanje, a spojevi kanala mogu se ugraditi izravno u odljevak.
Ovaj pristup može smanjiti složenost sklapanja i stvoriti kompaktniji ukupni proizvod.
Prilagođena industrijska kućišta puhala
Industrijske primjene često zahtijevaju kućišta dizajnirana prema specifičnim radnim uvjetima, a ne prema standardiziranim dimenzijama.
Prilagođeno kućište može sadržavati neobične uzorke za montažu, specijalizirane orijentacije pražnjenja, preveliki revizijski otvori, ojačani dijelovi, ili sučelja za senzore i upravljačku opremu.
4. Aluminijske legure za lijevanje kućišta puhala
Za lijevana kućišta puhala, Al-Si legure za lijevanje posebno su atraktivni jer silicij poboljšava fluidnost i performanse lijevanja dok pomaže proizvođačima reproducirati zakrivljene prolaze, rebra, šefovi, i relativno tanke dijelove stijenke.
| Aluminijska legura | Prednosti kućišta ventilatora | Tipična razmatranja |
| A356 / A356.0 | Dobra livljivost, mehanička čvrstoća, otpor korozije, i obradivost; pogodan za konstrukcijska kućišta puhala | Toplinska obrada se može primijeniti kada je potrebna veća čvrstoća i dimenzijska stabilnost |
| A357 / A357.0 | Veća čvrstoća i performanse zamora od mnogih legura opće namjene za lijevanje; pogodan za jako opterećena kućišta | Zahtijeva strožu kontrolu procesa lijevanja i toplinske obrade i općenito ima veće troškove materijala |
| 319 / 319.0 | Dobra livljivost, obradivost, jačina, i dimenzijska stabilnost; pogodan za složena industrijska kućišta | Sadržaj bakra daje korisnu čvrstoću, ali može smanjiti otpornost na koroziju u usporedbi s nekim legurama Al-Si-Mg |
380 / 380.0 |
Izvrsna fluidnost, Dobra obradivost, dobra stabilnost dimenzija, i ekonomična proizvodnja; široko se koristi za složene odljevke | Dobro prilagođen za proizvodnju velikih količina, ali njegove mehaničke i korozijske karakteristike mogu biti niže od specijaliziranih legura koje se mogu toplinski obraditi |
| ADC12 | Izvrsna sposobnost tlačnog lijeva, fluidnost, točnost dimenzije, kvaliteta površine, i obradivost; vrlo prikladan za tankoslojna i složena kućišta puhala | Prvenstveno se koristi za lijevanje pod pritiskom; sposobnost toplinske obrade i mehanička izvedba su ograničenije od A356/A357 |
| Alsi10mg | Dobar balans livljivosti, jačina, otpor korozije, obradivost, i dimenzionalne performanse | Prikladno tamo gdje su mehanička izvedba i strukturni integritet važniji od minimalnih troškova lijevanja |
5. Postupci lijevanja za aluminijska kućišta puhala
Proces lijevanja ima veliki utjecaj na točnost dimenzija, kvaliteta površine, strukturni integritet, geometrijska sloboda, trošak alata, i ekonomičnost proizvodnje kućišta puhala od lijevanog aluminija.
Lijevanje pijeska
Lijevanje pijeska je jedna od najsvestranijih metoda za proizvodnju aluminijskih kućišta puhala, posebno kada je kućište relativno veliko, geometrijski složen, ili se proizvodi u malim do srednjim količinama.
Pješčani kalup se proizvodi oko uzorka koji predstavlja vanjsku geometriju kućišta.
Jezgre se mogu uvesti gdje je potrebno za stvaranje unutarnjih šupljina, zračni prolazi, udubljenja za montažu, i druge značajke koje se ne mogu oblikovati izravno šupljinom kalupa.
Rastaljeni aluminij se zatim ulijeva u kalup, dopušteno da se skrutne, i ukloniti nakon hlađenja.
Primarna prednost lijevanja u pijesak je fleksibilnost dizajna. Troškovi alata su relativno niski, modifikacije uzoraka relativno su jednostavne, a proces se prilagođava širokom rasponu aluminijskih legura i veličina kućišta.
To ga čini posebno prikladnim za prilagođena kućišta industrijskih puhala, prototipovi, zamjenski dijelovi, i proizvodi s relativno niskom godišnjom potražnjom.
Glavni nedostatak je da odljev općenito zahtijeva više naknadne obrade od trajnih kalupa ili komponenti lijevanih pod pritiskom.
Zrnata površina kalupa također daje razmjerno hrapavu završnu obradu kao lijevano, dok je dimenzionalna varijacija pod utjecajem točnosti uzorka, priprema kalupa, skupljanje, i ponašanje skrućivanja.
Tipične primjene uključuju:
- Velika industrijska kućišta puhala
- Kućišta male količine i prilagođena
- Prototip i razvojne komponente
- Kućišta sa složenim unutarnjim prolazima
- Oprema za teške uvjete rada koja zahtijeva fleksibilan dizajn lijevanja
Trajno lijevanje kalupa
Trajno lijevanje kalupa, također poznat kao gravitacijski tlačni lijev, koristi metalni kalup za višekratnu upotrebu, obično se izrađuju od čelika ili lijevanog željeza.
Rastaljeni aluminij ulazi u šupljinu prvenstveno pod utjecajem gravitacije, a kalup se nakon skrućivanja otvara kako bi se uklonio odljevak.

U usporedbi s lijevanjem u pijesak, kruti metalni kalup pruža bolju kontrolu vanjske geometrije i općenito proizvodi a glatkiju površinu i konzistentnije dimenzije.
Alat za višekratnu upotrebu također omogućuje kraća vremena ciklusa i poboljšanu ponovljivost za proizvodnju srednjeg volumena.
Trajno lijevanje u kalup posebno je učinkovito kada kućište puhala ima relativno stabilnu konstrukciju i njegova se geometrija može odvojiti od metalnog kalupa bez pretjeranih potkopavanja ili složenih zahtjeva za jezgrom.
Njegovo glavno ograničenje je veće početno ulaganje u alate i smanjena fleksibilnost za velike promjene dizajna.
Stoga, općenito je privlačnije kada je obujam proizvodnje dovoljan za raspodjelu troškova alata na veći broj dijelova.
Tipične primjene uključuju:
- Kućišta puhala srednjeg volumena
- Ponovljena OEM proizvodnja
- Kućišta koja zahtijevaju poboljšanu kvalitetu površine
- Umjereno složena aluminijska kućišta
- Komponente koje zahtijevaju bolju konzistentnost dimenzija od lijevanja u pijesku
Kasting
Lijevanje pod visokim pritiskom (HPDC) tjera rastaljeni aluminij u preciznu čeličnu matricu velikom brzinom i pritiskom.
Brzo punjenje i skrućivanje omogućuju izradu kompleksa, komponente tankih stijenki s velikom ponovljivošću i izvrsnom kvalitetom površine.
Za kompaktna kućišta puhala, lijevanje pod pritiskom može integrirati više značajki—uključujući montažne glave, rebra, prirubnice, glave vijaka, i značajke povezivanja- u jednu komponentu.
Time se smanjuje broj sekundarnih operacija i može značajno poboljšati učinkovitost proizvodnje pri velikim količinama.
Tlačni lijev je posebno pogodan za legure kao što su ADC12 i druge aluminijske legure za tlačni lijev koji osiguravaju dobru fluidnost i performanse punjenja kalupa.
Međutim, proces zahtijeva znatna ulaganja u alate. Poroznost plina također može postati problem jer se zrak može zarobiti tijekom punjenja velikom brzinom.
Ovo je osobito važno kada kućište zahtijeva nepropusnost pod pritiskom ili opsežnu strojnu obradu.
Projektiranje procesa, vakuumska pomoć, preljevni sustavi, gating optimizacija, i stoga mogu biti potrebni odgovarajući dodaci za strojnu obradu.
Tipične primjene uključuju:
- Kućišta puhala velike zapremine
- Kompaktna i lagana kućišta
- Dizajni tankih stijenki
- HVAC i elektronička rashladna oprema
- Automobilske i industrijske komponente koje se kreću zrakom
Lijevanje pod niskim pritiskom
Lijevanje pod niskim pritiskom (LPDC) ispunjava metalni kalup primjenom kontroliranog pritiska na rastaljeni aluminij umjesto da se oslanja isključivo na gravitaciju.
Relativno nježan i kontrolirani uzorak punjenja može poboljšati stabilnost protoka metala i smanjiti turbulenciju u usporedbi s konvencionalnim punjenjem pod visokim pritiskom.
Ovaj postupak je posebno atraktivan kada kućište zahtijeva kombinaciju složena geometrija, strukturni integritet, konzistentnost dimenzija, i smanjena poroznost.
Niskotlačno lijevanje također može biti korisno za komponente koje zahtijevaju tlačnu nepropusnost jer kontrolirani uvjeti punjenja i skrućivanja mogu pomoći u smanjenju određenih unutarnjih nedostataka kada je proces pravilno projektiran.
U usporedbi s HPDC, međutim, LPDC općenito ima niže stope proizvodnje i zahtijeva specijaliziranu opremu i alate.
Stoga zauzima srednji položaj između konvencionalnog gravitacijskog lijevanja i lijevanja pod visokim tlakom u smislu ekonomičnosti proizvodnje i performansi lijevanja.
Tipične primjene uključuju:
- Kućišta puhala visokog integriteta
- Komponente klima-uređaja osjetljive na pritisak
- Automobilske i transportne komponente
- Kućišta složenih konstrukcija
- Srednji- na proizvodnju velikih količina
Casting
Casting, ili izgubljeni voštani lijev, koristi potrošne uzorke od voska i keramičke školjke za reprodukciju vrlo složenih geometrija.
Nakon što se vosak ukloni, rastaljeni aluminij se unosi u keramički kalup.
Glavna prednost je njegova sposobnost reprodukcije zamršena geometrija, fini detalji, tanki presjeci, i složene prijelaze s relativno malim ograničenjem linije razdvajanja.
Ovo može biti korisno za specijalizirana kućišta puhala gdje bi konvencionalna konstrukcija kalupa zahtijevala brojne jezgre ili zasebne komponente.
Lijevanje po investiciji također može smanjiti količinu materijala koji se mora ukloniti tijekom naknadne strojne obrade jer se odljevak može približiti konačnoj geometriji.
Njegovi nedostaci su prvenstveno ekonomski. Izrada uzorka, priprema keramičke ljuske, izgaranje, a operacije lijevanja su radno intenzivnije i općenito skuplje od konvencionalnog lijevanja u pijesak ili pod pritiskom.
Stoga je najprikladniji kada geometrijska složenost ili dimenzionalni zahtjevi opravdavaju dodatne troškove.
Tipične primjene uključuju:
- Mala do srednje precizna kućišta puhala
- Vrlo složene geometrije protoka
- Specijalizirana industrijska oprema
- Prototip i komponente male količine
- Kućišta koja zahtijevaju proizvodnju gotovo neto oblika
6. Od lijevanja do gotovog kućišta puhala
Proizvodnja visokokvalitetnog kućišta puhala od lijevanog aluminija nije samo stvar lijevanja rastaljenog aluminija u kalup.
Konačna komponenta rezultat je kontroliranog lanca proizvodnje koji integrira inženjerski dizajn, izbor procesa lijevanja, alatna oprema, topljenje i prelijevanje, toplotna obrada, obrada, završnica, i inspekcija.
Dizajn i inženjering
Proces proizvodnje započinje pregledom 3D CAD modela kućišta puhala, tehnički crteži, radni uvjeti, i funkcionalni zahtjevi.
Inženjeri procjenjuju unutarnji prolaz protoka kućišta, debljina stijenke, montažna struktura, prirubna sučelja, rebra za ojačanje, šefovi, i druge kritične karakteristike.
Dizajn se zatim optimizira za Dizajn za mogućnost izrade (DFM).
Odgovarajući kutovi gaza, ujednačene dijelove zida, fileti, dodaci za obradu, a prijelazi između debelih i tankih područja pomažu u smanjenju grešaka u lijevanju i pojednostavljuju strojnu obradu.
Za složena kućišta, simulacija lijevanja može se koristiti za procjenu punjenja rastaljenim metalom, skrućivanje, skupljanje, toplinski gradijenti, i potencijalnu poroznost prije izrade alata.
Softver za simulaciju kao što je ProCAST ili ekvivalentni sustavi mogu pomoći inženjerima da optimiziraju sustav zatvaranja i hranjenja i unaprijed identificiraju područja visokog rizika.
Alati i proizvodnja uzoraka
Nakon što je nacrt odljevka dovršen, alat se izrađuje prema odabranom postupku lijevanja.
Za lijevanje pijeska, uzorci i kutije jezgre se proizvode za definiranje vanjske i unutarnje geometrije.
Jezgre mogu biti potrebne za zatvorene protočne prolaze ili šupljine koje se ne mogu oblikovati izravno pomoću kalupa.
Za trajni kalup i lijevanje pod pritiskom, proizvode se precizni metalni kalupi, općenito od prikladnih alatnih čelika.
Matrica uključuje geometriju šupljine, rastavne površine, gating sustav, karakteristike ejektora, i drugi elementi potrebni za ponovljivu proizvodnju.
Za casting, proizvodi se alat za ubrizgavanje voska za izradu voštanih uzoraka za jednokratnu upotrebu potrebne geometrije.
Točnost alata je važna jer se pogreške u dimenzijama uvedene u ovoj fazi mogu izravno prenijeti na svaki sljedeći odljev.
Priprema kalupa i proizvodnja odljevaka
Stvarni postupak lijevanja ovisi o odabranoj tehnologiji, ali cilj ostaje isti: u potpunosti ispunite kalup uz smanjenje turbulencije, zarobljavanje plina, stvaranje oksida, skupljanje, i druge greške u lijevanju.
U lijevanju u pijesak, kalup se sastavlja s potrebnim jezgrama i sustavom lijevanja prije uvođenja rastaljenog aluminija. U trajnom kalupu, kalup za višekratnu upotrebu čisti se i zagrijava prije izlijevanja.
Za lijevanje pod visokim pritiskom, metal se brzo ubrizgava u matricu pod kontroliranim pritiskom, dok niskotlačno lijevanje koristi kontrolirani tlak plina za uvođenje aluminija u kalup.
Tijekom proizvodnje, važne parametre kao što je temperatura metala, temperatura kalupa, ponašanje pri punjenju, pritisak, vrijeme ciklusa, a uvjeti hlađenja moraju ostati unutar utvrđenog prozora procesa.
Dosljedna kontrola procesa ključna je za održavanje kvalitete odljevka od jedne proizvodne serije do druge.
Čišćenje i čišćenje odljevaka
Nakon skrućivanja, kućište puhala se uklanja iz kalupa i prolazi čišćenje i čišćenje.
Vrata, trkači, raskalaša, a višak metala uklanja se piljenjem, rezanje, mljevenje, ili druge odgovarajuće metode. Bljesak i razdjelni materijal također se uklanjaju gdje je potrebno.
Zatim se površina odljevka može očistiti pjeskarenjem, prevrtanje, ili druge mehaničke metode čišćenja.
Unutarnji prolazi zahtijevaju posebnu pozornost zbog zaostalog pijeska, materijal jezgre, oksid, ili labave čestice mogu ometati sklop puhala ili kontaminirati radni protok zraka.
U ovoj fazi, odljevak se vizualno pregledava radi očitih nedostataka kao što su pukotine, zabludi, Hladno se zatvara, pretjerana poroznost, inkluzije, i površinske nepravilnosti.
Toplotna obrada
Toplinska obrada ovisi o odabranoj leguri aluminija i zahtijevanim mehaničkim svojstvima.
Za legure koje se mogu toplinski obraditi kao što su A356 i A357, kontrolirani ciklus toplinske obrade može značajno poboljšati čvrstoću, tvrdoća, performanse zamora, i dimenzijska stabilnost.
Tipično liječenje tipa T6 sastoji se od liječenja otopinom, brzo hlađenje, i umjetno starenje. Tijekom tretmana otopinom, legirajući elementi se dovode u čvrstu otopinu.
Kaljenjem se zadržava željena prezasićena struktura, dok umjetno starenje potiče kontrolirano taloženje koje povećava mehaničku čvrstoću.
CNC obrada
Nakon lijevanja i, po potrebi, toplotna obrada, kritične površine se obrađuju do konačnih dimenzija.
CNC glodanje se obično koristi za preciznu proizvodnju montažna lica, površine prirubnice, i referentne ravnine. Bušenje stvara precizne rupe za montažu i pričvršćivanje, dok tapkanje proizvodi navojna sučelja.
Provrtanje se može koristiti za provrte povezane s ležajevima i druge cilindrične značajke koje zahtijevaju kontrolirani promjer i poravnanje. Razvrtanje se može primijeniti tamo gdje su potrebne veće tolerancije rupa.
Strategija obrade trebala bi se temeljiti na utvrđenoj referentnoj strukturi kućišta.
To osigurava da kritične značajke održavaju ispravan položajni odnos, a ne jednostavno postižu svoje pojedinačne dimenzijske tolerancije.
Za složena kućišta puhala, višeosna CNC obrada može smanjiti broj postavki i poboljšati točnost položaja međusobno povezanih značajki.
Površinska obrada i završna obrada
Nakon strojne obrade, kućište može dobiti zaštitnu ili dekorativnu površinsku obradu, ovisno o radnom okruženju.
Uobičajene opcije uključuju praškasti premaz, slika, Anodirajući, i kemijski konverzijski premaz.
Prije premazivanja, površina mora biti pravilno očišćena i pripremljena kako bi se osiguralo odgovarajuće prianjanje i dosljedna pokrivenost.
Tamo gdje su uključene površine za brtvljenje ili preciznu montažu, može biti potrebno maskiranje kako bi se spriječilo da nakupljanje premaza promijeni kritične dimenzije.
Završna inspekcija i puštanje
Završna faza provjerava je li gotovo kućište puhala u skladu s inženjerskim specifikacijama.
Inspekcija može uključivati:
- Mjerenje dimenzija pomoću CMM-a ili preciznih mjerača
- Promjer provrta i pregled položaja
- Provjera ravnosti i okomitosti
- Mjerenje hrapavosti površine
- Vizualni pregled
- Provjera materijala i toplinske obrade
- Pregled grešaka u lijevanju ako je potrebno
- Ispitivanje debljine premaza i adhezije
Za kritične komponente, Za ocjenu unutarnjeg integriteta odljevka mogu se uključiti rendgenske ili druge metode ispitivanja bez razaranja.
Gotovo kućište se oslobađa tek nakon kvalitete lijevanja, mehaničko stanje, točnost dimenzije, površinska obrada, i funkcionalna sučelja su provjerena.
7. CNC obrada i precizne značajke
CNC obrada ključan je za postizanje uskih tolerancija i preciznih značajki potrebnih za rad kućišta puhala.
Kritične strojno obrađene značajke
Provrti za ležajeve zahtijevaju precizne promjere i zaobljenost kako bi se osiguralo pravilno pristajanje i poravnanje ležaja. Kotač puhala mora raditi pravilno kako bi se izbjegle vibracije i buka. Tipično, provrti za ležajeve su obrađeni na tolerancije od ±0,01-0,02 mm.
Montažne površine kao što su montažne površine motora, površine za ugradnju nogu, a površine prirubnica zahtijevaju ravnost i paralelnost kako bi se osiguralo pravilno sastavljanje i poravnanje. Tipični zahtjevi za ravnost su 0.05-0.1 mm.
Rupe za klinove koriste se za točno lociranje tijekom sastavljanja. Ove se rupe obično razširavaju na tolerancije od ±0,01-0,02 mm.
Rupe s navojem potrebni su za pričvršćivače. Rezanje osigurava točan oblik i položaj navoja.
Brtvene površine kao što su utori za O-prstenove i brtvene površine zahtijevaju glatku završnu obradu (Ra ≤1,6 µm) kako bi se osigurale nepropusne brtve.
Redoslijed obrade
Tipični slijed strojne obrade za kućište puhala počinje grubom strojnom obradom kako bi se uklonila većina materijala.
Nakon toga slijedi završna obrada kritičnih značajki kako bi se postigle potrebne tolerancije i završna obrada površine. Konačno, operacije narezivanja navoja i navoja izvode se kako bi se dovršilo kućište.
8. Površinska obrada i zaštita od korozije
Površinski obrada Mogućnosti
Kao lijevano površine su ostale lijevane iz ljevaonice. Ovo je najjeftinija opcija i prikladna je za skrivene primjene, industrijskim okruženjima, i nekorozivne primjene.
Pucanj čisti površinu i priprema je za naknadnu završnu obradu. Pjeskarenje čeličnim ili keramičkim medijem uklanja ostatke pijeska i kamenac oksida, poboljšava čistoću površine, i stvara ujednačenu mat završnicu.
Anodirajući stvara tvrdu, oksidni sloj otporan na koroziju. Anodizacija sumpornom kiselinom (Vrsta II) proizvodi a 5-25 µm premaz tvrdoće od 250-400 Hv, nudeći dobru otpornost na koroziju i estetsku završnu obradu.
Tvrda anodizacija (Vrsta III) proizvodi a 25-75 µm premaz tvrdoće od 600-800 Hv, nudeći izvrsnu otpornost na koroziju, nositi otpor, i tvrdoće.
Praškasti premaz pruža gustu, izdržljiv, i dekorativni organski premaz.
Nanošenje elektrostatskim raspršivanjem slijedi stvrdnjavanje u pećnici, proizvodnja a 60-120 µm premaz s izvrsnom otpornošću na koroziju. Bojanje u prahu pogodno je za vanjsku upotrebu, korozivan, i aplikacije za ispiranje.
Slika pruža relativno jeftin premaz. Nanošenje prskanjem slijedi sušenje ili stvrdnjavanje, proizvodnja a 20-50 µm premaz. Bojanje je prikladno za unutarnje prostore, jeftine aplikacije.
Elektroforetski premaz pruža tanku, jednoličan organski premaz. Uranjanje u kupku za boju s istosmjernom strujom proizvodi a 10-25 µm premaz s izvrsnom otpornošću na koroziju i visokim sjajem.
9. Primjene prilagođenih kućišta puhala od lijevanog aluminija
Prilagođena kućišta puhala od lijevanog aluminija naširoko se koriste u opremi koja zahtijeva laganu konstrukciju, složena geometrija strujanja zraka, krutost konstrukcije, i otpornost na koroziju.
HVAC i ventilacijski sustavi
Tipične primjene uključuju centrifugalne ventilatore, jedinice za obradu zraka, komercijalna ventilacijska oprema, industrijski ispušni sustavi, i specijalizirani sustavi za kretanje zraka.
Industrijski puhala i procesna oprema
Prilagođena kućišta puhala koriste se u sustavima za sakupljanje prašine, oprema za sušenje, pneumatski transportni sustavi, strojevi za pakiranje, i drugu industrijsku procesnu opremu koja zahtijeva kontinuirani protok zraka.
Sustavi za automobile i električna vozila
Tipične primjene uključuju HVAC puhala, sustavi za hlađenje baterija, rashladne jedinice elektromotora, hlađenje energetske elektronike, i pomoćnu opremu za upravljanje zrakom.
Energetika i energetska oprema
Kućišta puhala od lijevanog aluminija koriste se u sustavima hlađenja generatora, oprema za skladištenje energije, sustavi gorivih ćelija, elektro ormari, i druge aplikacije za upravljanje toplinom.
Elektronika i toplinski menadžment
Tipične primjene uključuju hlađenje energetske elektronike, komunikacijska oprema, industrijski kontrolni sustavi, kućišta opreme, i kompaktni sklopovi za upravljanje toplinom.
Medicinska i laboratorijska oprema
Primjene uključuju ventilacijsku opremu, laboratorijski zračni sustavi, jedinice za filtriranje, vakuumska oprema, i drugi specijalizirani uređaji koji zahtijevaju kompaktno i pouzdano upravljanje protokom zraka.
Poljoprivredni i građevinski strojevi
Kućišta puhala od lijevanog aluminija mogu se koristiti u zračnim sustavima motora, ventilacija kabine, hlađenje opreme, sustavi za kontrolu prašine, i pomoćnu opremu za protok zraka koja radi u zahtjevnim uvjetima okoline.
Brodska i specijalizirana oprema
Tipične primjene uključuju ventilaciju brodova, hlađenje strojeva, sustavi za rukovanje zrakom na brodu, i posebno projektirana oprema za puhanje dizajnirana za korozivna okruženja ili okruženja s ograničenim prostorom.
10. Lijevani aluminij vs. Izrađena čelična kućišta puhala
| Kriterij | Lijevani aluminij | Prerađeni čelik |
| Težina | Svjetlo (2.7 g/cm³) | Teška (7.85 g/cm³) |
| Otpor korozije | Izvrstan (samozaštićujući se) | Siromašan (zahtijeva bojanje/premazivanje) |
| Fleksibilnost dizajna | Vrlo visoko (složenih oblika) | Umjeren (ograničenja izrade) |
| Zahtjevi za montažu | Minimalno (integralne značajke) | Visok (zavarivanje, pričvršćivanje) |
| Površinska obrada | Dobro (lijevan; može se poboljšati) | Umjeren (zahtijeva doradu) |
| Aerodinamičke performanse | Izvrstan (glatke unutarnje površine) | Dobro (varova i šavova) |
| Koštati (mala glasnoća) | Visok (alatna oprema) | Nizak (izrada) |
| Koštati (srednji volumen) | Umjeren | Visok (rad) |
| Koštati (velika glasnoća) | Nizak (lijevanje) | Vrlo visoko (rad) |
| Vrijeme isporuke (alatna oprema) | 6-12 tjedana | 1-2 tjedana |
| Zavarivost | Dobro (s pažnjom) | Izvrstan |
| Reciklalnost | 100% | 100% |
| Tipične primjene | Visoke performanse, zahtjevan, srednje veliki volumen | Mala glasnoća, jednostavnih oblika, troškovno osjetljiva |
11. Prilagođeno kućište puhala od lijevanog aluminija iz ljevaonice DEZE
Ljevaonica DEZE pruža prilagođena proizvodna rješenja za aluminijska kućišta puhala dizajnirana prema posebnim zahtjevima primjene.
Umjesto ograničavanja proizvodnje na standardizirane geometrije, proizvodni pristup može kombinirati odabir procesa lijevanja, DFM optimizacija, precizna obrada, površinska obrada, i inspekciju kvalitete za proizvodnju komponenti specifičnih za primjenu.
| Kategorija sposobnosti | Detalji |
| Materijal | A356-T6, A380, ADC12, A413, 319; prilagođene legure dostupne na zahtjev |
| Postupci lijevanja | Lijevanje pijeska, trajno lijevanje u kalupe, kasting, lijevanje pod niskim pritiskom, casting |
| Težina dijela | 0.1 kg do 100 kg |
| Maksimalne dimenzije | Do 1,000 mm promjera; dostupne prilagođene veličine |
| Tolerancije dimenzija | CT5–CT7 prema ISO 8062 (±0,1–0,3 mm tipično) |
| Osiguranje kvalitete | ISO 9001:2015 ovjeren; 100% dimenzionalni pregled; Cmm; površinski profilometar; ispitivanje pritiska; NDT (Rendgenski, penetrant boje) |
| Vrijeme olova | Alati: 6– 12 tjedana; Prvi članci: 8– 14 tjedana; Ponovite narudžbe: 2– 4 tjedna |
| Minimalna količina narudžbe | Nema fiksnog MOQ-a; dostupni prototipovi i proizvodnja male količine |
12. Zaključak
A kućište puhala od lijevanog aluminija je više od zaštitnog kućišta oko ventilatora ili impelera.
To je funkcionalna inženjerska komponenta koja utječe na protok zraka, strukturalna stabilnost, težina, rasipanje topline, ponašanje vibracija, brtvljenje, i ukupnu pouzdanost opreme.
Aluminijski lijev posebno je vrijedan jer kombinira relativno nisku gustoću s dobrom otpornošću na koroziju, toplinska vodljivost, i sposobnost izrade složenih trodimenzionalnih geometrija.
Odabirom odgovarajuće legure i načina lijevanja, proizvođači mogu izraditi kućišta u rasponu od laganih HVAC komponenti do strukturno zahtjevnih industrijskih sklopova.
Za prilagođene aplikacije, najučinkovitiji pristup je procijeniti kompletan zahtjev—od protoka zraka i radnih opterećenja do procesa lijevanja, tolerancije obrade, površinski završetak, inspekcija, i obujam proizvodnje.
Time se osigurava da konačno kućište nije samo lijevano, ali i prikladan za predviđeno radno okruženje.
Česta pitanja
Što je kućište puhala od lijevanog aluminija?
Kućište puhala od lijevanog aluminija je kućište proizvedeno izlijevanjem ili ubrizgavanjem rastaljene aluminijske legure u kalup kako bi se formiralo kućište oko puhala ili impelera.
Odljevak može integrirati prolaze za protok zraka, montažne glave, rebra, prirubnice, i druge funkcionalne značajke u jednu komponentu.
Kako se aluminijska kućišta puhala mogu zaštititi od korozije??
Ovisno o okruženju usluge, zaštita može uključivati premazivanje prahom, tekuće slikanje, pretvorbeni premaz, eloksiranje gdje je to prikladno, ili druge konstruirane površinske obrade.
Pravilno čišćenje i predtretman ključni su za dugotrajno prianjanje premaza i otpornost na koroziju.
Mogu li se složeni unutarnji prolazi zraka lijevati izravno?
Da. Lijevanjem se mogu proizvesti složene unutarnje i vanjske geometrije koje bi bilo teško proizvesti od metalnog lima.
Ovisno o dizajnu i postupku lijevanja, jezgre ili specijalizirani alati mogu se koristiti za oblikovanje zatvorenih prolaza i složenih šupljina.
Kućišta puhala od lijevanog aluminija otporna su na koroziju?
Aluminij prirodno stvara zaštitni oksidni sloj koji pruža korisnu otpornost na atmosfersku koroziju.
Za zahtjevnija okruženja, dodatna zaštita može se osigurati premazivanjem prahom, Anodirajući, slika, ili kemijski pretvorbeni premazi.