
Analiza slučaja
| Projekt | 310S Poklopac plamenika od nehrđajućeg čelika |
| Referentni projekt | Komponenta visokotemperaturnog industrijskog plamenika |
| Opseg projekta | Precizni investicijski lijev kompleksa 310S poklopac plamenika od nehrđajućeg čelika, uključujući razvoj uzorka od voska, lijevanje keramičkih školjki, 310S topljenje i prelijevanje, toplotna obrada, završnica površine, dimenzionalni pregled, i opcijski NDT. |
| Materijal | AISI 310S / U 1.4845 austenitni nehrđajući čelik — odabran zbog svoje izvrsne otpornosti na oksidaciju, toplinska stabilnost, i prikladnost za produženi rad na visokim temperaturama. |
| Proces proizvodnje | Injektiranje voska + silika-sol investicijski lijev + zgrada keramičke školjke + deparafinacija + 310S precizno taljenje + kontrolirano točenje + nokaut + odsijecanje/mljevenje + toplinska obrada gdje je navedeno + završnica površine + dimenzionalni pregled + NDT gdje je potrebno. |
| Radno okruženje | Oksidirajuća atmosfera visoke temperature, s mogućim približavanjem radnih temperatura 1,050° C, ovisno o stvarnom dizajnu plamenika i uvjetima rada. |
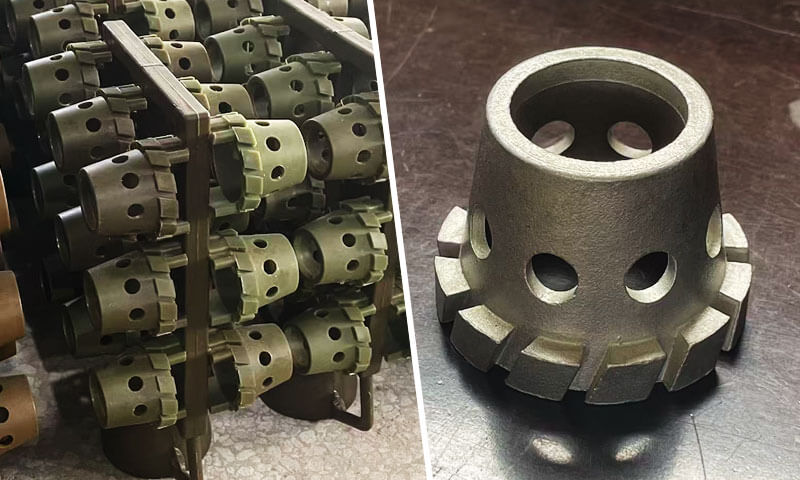
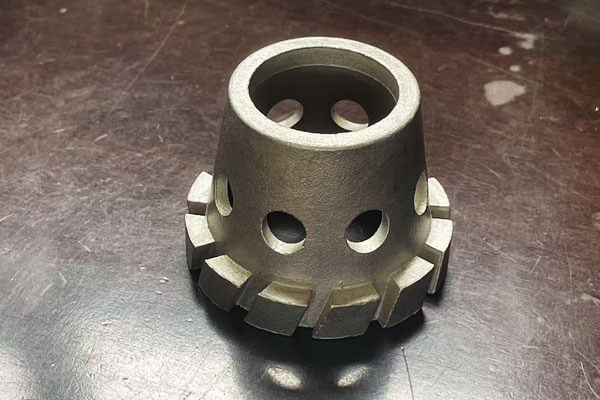
| Ključne značajke lijevanja | Suženo šuplje tijelo, unutarnja šupljina, više otvora za plin/zrak, gornji prstenasti rub, i obodni nazubljeni zubi za stabilizaciju plamena. |
| Primarni inženjerski izazov | Postizanje pouzdanog punjenja, kontrolirano skrućivanje, točna geometrija otvora, stabilna kružnost, i unutarnju čvrstoću uz očuvanje visokotemperaturnih svojstava 310S. |
1. Pregled projekta
Ova studija slučaja dokumentira prilagođeni silika-sol u stvarnom svijetu casting projekt za poklopac plamenika od nehrđajućeg čelika 310S, glavna potrošna komponenta za industrijsku opremu za izgaranje plina.
Izradak ima suženo šuplje glavno tijelo, više ravnomjerno raspoređenih otvora za zrak za prethodno miješanje oko stijenke cilindra, i obodne nazubljene zube za stabilizaciju plamena na dnu.
Proizvedeno lijevanjem po izgubljenom vosku i nakon toga CNC doradom, dio je dizajniran za kontinuirani rad u visokotemperaturnom oksidacijskom okruženju do 1050 ° C.
Suočeni s metalurškim nedostacima nehrđajućeg čelika 310S otpornog na toplinu i složene geometrije dijelova, naša je ljevaonica prevladala višestruke prepreke probne proizvodnje i isporučila stabilne komponente masovne proizvodnje koje su u potpunosti zadovoljile performanse izgaranja za krajnju upotrebu.
Ovaj članak sažima pozadinu projekta, tehničke poteškoće, prilagođene protumjere, tijek rada kontrole kvalitete i konačni rezultati projekta.
2. Pozadina projekta
Industrijski poklopci plamenika ključni su hardver koji određuje stabilnost izgaranja, toplinska učinkovitost i radni vijek peći, linije za toplinsku obradu i komercijalni sustavi grijanja.
Poklopci plamenika za kućanstvo uglavnom se izrađuju utiskivanjem lima, ipak teški industrijski radni uvjeti zahtijevaju lijevane strukture s većom čvrstoćom stijenke i vrhunskom izdržljivošću na visoke temperature.
Izvorni uvezeni poklopac plamenika krajnjeg korisnika često je pretrpio prijevremeni kvar: došlo je do toplinskog pucanja i pucanja površine nakon kratkotrajnog rada na visokoj temperaturi.
Kupac je odlučio lokalizirati lanac nabave rezervnih dijelova i odabrao 310S (U 1.4845 / AISI 310S) austenitni nehrđajući čelik otporan na toplinu zbog svoje izvrsne otpornosti na oksidaciju pri visokim temperaturama i otpornosti na puzanje.
Ipak, 310S je notorno težak za precizni liveni materijal. Ima širok raspon temperatura skrućivanja, visoka viskoznost taline, i velika osjetljivost na vruće trganje, poroznost mikroskupljanja i uključci oksidne troske.
U kombinaciji s naglim prijelazima debljine stijenke, rupe za prethodno miješanje malog promjera i tanki nazubljeni zubi poklopca plamenika, konvencionalni parametri lijevanja ne mogu postići kvalificirani izlaz mase, što je stvorilo hitne tehničke zahtjeve za naš profesionalni inženjerski tim za investicijsko lijevanje.
3. Zahtjevi klijenata
Kupac industrijske opreme iznio je višedimenzionalne tehničke, zahtjevi dimenzija i performansi za ovu prilagođenu kapu plamenika:
- Specifikacija materijala: Strogi kemijski sastav za nehrđajući čelik 310S; Cr 24,0-26,0 %, U 19.0-22.00 %, s ograničenim elementima nečistoća u tragovima.
Metalografska struktura mora biti homogeni austenit nakon toplinske obrade žarenjem u otopini. - Dimenzionalno & Geometrijska tolerancija: Tolerancija dimenzija lijevanja u skladu je s ISO 8062 CT‑5 standard. Unutarnji položaji otvora za prethodno miješanje, veličine otvora i profili donjih nazubljenih zubaca moraju održavati dosljednost, kako bi se zajamčio predvidljivi učinak prethodnog miješanja goriva i zraka.
Ključna sučelja za montažu zadržavaju prostor za naknadnu CNC obradu. - Unutarnja kvaliteta: Nema vrućih pukotina i prodornih mikropukotina; poroznost skupljanja i mikro-šupljine ne smiju utjecati na mehaničku čvrstoću i performanse pri visokim temperaturama.
Standard prihvatljivosti prolazi ispitivanje magnetskih čestica (MT) i ultrazvučno ispitivanje (UT). Nema štetnih inkluzija troske unutar dijelova za lijevanje. - Kvaliteta površine: Glatka kao lijevana površina, nema ljepljivog pijeska, jamica ili hladnih krugova. Hrapavost površine Ra ≤ 6.3 μm prije peskarenja.
- Izvedba usluge: Dugotrajno stabilan rad pod cikličkim temperaturama do 1050 ° C; nema toplinskog pucanja, deformacija ili ozbiljno oksidacijsko pucanje tijekom normalnih radnih ciklusa.
- Komercijalni cilj: Ostvarite stabilnu masovnu proizvodnju s konkurentnim prinosom, za podršku kontinuiranoj opskrbi rezervnim dijelovima za kupčevu opremu za izgaranje nakon prodaje sustava.
4. Izazovi
Tijekom probne proizvodnje prototipa, naš inženjerski tim identificirao je međusobno povezane izazove vezane uz materijale i geometriju:
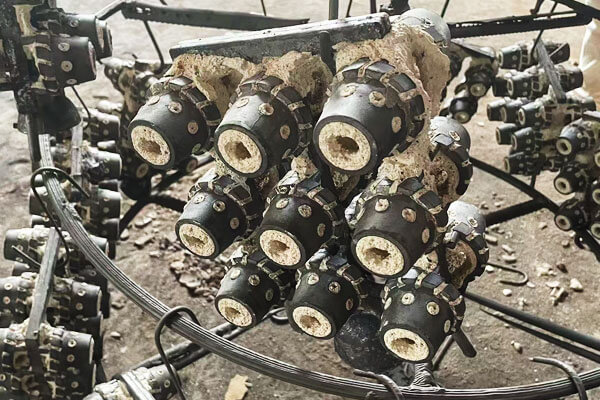
Visoki rizik od vrućeg kidanja na prijelazima od debelog do tankog zida
Najkritičniji metalurški izazov bio je rizik od vruće kidanje tijekom završne faze skrućivanja.
Poklopac plamenika sadrži relativno težak dio za ugradnju koji se spaja na mnogo tanje suženo tijelo, nakon čega slijede nježni nazubljeni zubi koji stabiliziraju plamen.
Ova nagla varijacija u debljini presjeka proizvodi značajne razlike u lokalnoj brzini hlađenja i vremenu skrućivanja.
310Nehrđajući čelik S dodatno povećava rizik zbog svog relativno širokog raspona skrućivanja. Tanki dijelovi mogu postati kruti dok susjedni teški dijelovi ostaju djelomično tekući ili polučvrsti.
Kako se preostali tekući metal skuplja, a okolni materijal se nastavlja skupljati, lokalizirano vlačno naprezanje može se razviti u područjima gdje djelomično skrutnuta struktura ima ograničenu sposobnost deformiranja ili primanja dodatnog tekućeg metala.
Najopasnije pukotine nisu nužno veliki vidljivi nedostaci.
Mikro vruće pukotine mogu se formirati duž interdendritičkih regija ili na geometrijskim prijelaznim zonama i teško ih je identificirati konvencionalnim vizualnim pregledom.
Uz ponovljeno zagrijavanje i hlađenje, ti diskontinuiteti mogu djelovati kao koncentratori naprezanja i postupno se širiti.
Otežano hranjenje i upravljanje plinom oko malih otvora za zrak za prethodno miješanje
Niz otvora za prethodno miješanje zraka predstavljao je drugi veliki izazov.
Ove su rupe funkcionalne značajke izgaranja, a ne dekorativna geometrija.
Njihov promjer, položaj, kružnost, i konzistencija izravno utječu na raspodjelu zraka za izgaranje oko poklopca plamenika.
Iz casting perspektive, međutim, male rupe stvaraju ograničene putove protoka i lokalizirane toplinske gradijente.
Tijekom punjenja, rastaljeni 310S mora reproducirati relativno fine keramičke značajke uz održavanje dovoljne fluidnosti.
Tijekom skrućivanja, ta područja imaju ograničen pristup dovodu metala i mogu postati osjetljiva na lokalno skupljanje.
Istovremeno, sav zaostali plin ili turbulentno strujanje koje se stvara tijekom punjenja kalupa može ostati zarobljeno oko unutarnjih površina otvora.
Tanki nazubljeni zubi i prerano skrućivanje
Obodni nazubljeni zupci na dnu poklopca plamenika predstavljali su još jedan izazov specifičan za geometriju.
Ove tanke izbočine moraju biti potpuno ispunjene i održavati dosljedan profil dok ostaju mehanički robusne tijekom rada na visokim temperaturama.
Budući da je njihova toplinska masa znatno manja od mase glavnog tijela, brzo se hlade i skrućuju.
To stvara dva konkurentska zahtjeva.
S jedne strane, rastaljeni metal mora zadržati odgovarajuću fluidnost dovoljno dugo za reprodukciju geometrije tankog zuba.
S druge strane, prekomjerno pregrijavanje ili produljena izloženost rastaljenom metalu na visokoj temperaturi može povećati oksidaciju i interakciju keramike i ljuske.
Zubi također doživljavaju drugačiju povijest kontrakcija od okolnog tijela.
Ako skrutnuti zubi postanu mehanički ograničeni dijelovima koji se još skrućuju, zaostala naprezanja mogu se akumulirati oko korijena zuba.
Oksidne inkluzije i reakcije metal–ljuska
The quality of the ceramic shell becomes especially important when casting heat-resistant stainless steels such as 310S.
At elevated melting and pouring temperatures, molten stainless steel can interact with refractory materials and atmospheric oxygen.
Poorly controlled shell chemistry, inadequate firing, previsoka temperatura izlijevanja, or turbulent metal flow may increase the risk of surface reactions and non-metallic inclusions.
Typical concerns included:
- Uključci oksida
- Refractory contamination
- Ceramic reaction products
- Sticky sand
- Rupičasta površina
- Gruba ili nepravilna koža odljevka
- Entrapped oxide films
These defects have a dual impact.
Iz perspektive proizvodnje, they reduce casting yield and increase finishing requirements.
From a service perspective, surface discontinuities can become preferential sites for oxidation and crack initiation during repeated exposure to high temperature.
For a component operating near 1050 ° C, naizgled manji površinski defekt može postati znatno važniji nakon duljeg izlaganja toplini.
Izazov je stoga bio održati čistoća metala i stabilnost keramičke ljuske istovremeno, nego tretirati kvalitetu površine kao čisto kozmetički zahtjev.
Dimenzijska stabilnost složenog odljeva za livenje
Poklopac plamenika zahtijeva visok stupanj konzistencije dimenzija unatoč svojoj relativno složenoj geometriji.
Lijevanje po investiciji može vrlo učinkovito reproducirati fine detalje, ali na konačnu metalnu komponentu utječu dimenzionalne promjene u više faza:
ubrizgavanje voska → hlađenje voska → izrada ljuske → pečenje čaure → skrućivanje metala → toplinska obrada → strojna obrada.
Malo odstupanje voštanog uzorka može se prenijeti u keramičku ljusku.
Deformacija ljuske tijekom sušenja ili pečenja može dodatno pojačati odstupanje, dok nejednoliko skupljanje metala može uvesti još jedan sloj dimenzionalne promjene.
Izazov stoga nije bio jednostavno postići točnost dimenzija na jednom prototipu.
Pravi cilj je bio uspostaviti a ponovljivi sustav kontrole dimenzija koji može održavati dosljednost tijekom serijske proizvodnje.
Pucanje keramičke ljuske i ravnoteža propusnosti plina
Sama školjka predstavljala je delikatan inženjerski kompromis.
Keramički kalup morao je biti dovoljno čvrst da izdrži:
- Uklanjanje voska
- Pečenje na visokim temperaturama
- Rukovanje
- Udar rastaljenog metala
- Metalostatski tlak
Istovremeno, bila je potrebna dovoljna propusnost kako bi se omogućio izlazak plinova tijekom izlijevanja.
Pretjerano gusta ljuska može omogućiti dobru površinsku reprodukciju, ali ograničiti evakuaciju plina.
Ljuska nedovoljne čvrstoće ili lošeg međuslojnog povezivanja može puknuti tijekom pečenja ili lijevanja, što rezultira prodorom metala, dimenzionalne greške, ili katastrofalnog kvara lijevanja.
Složena geometrija poklopca plamenika učinila je ovu ravnotežu zahtjevnijom jer uske značajke i unutarnje konture stvaraju područja gdje se sušenje, uvjeti pečenja i metalnog punjenja mogu se razlikovati od onih za glavno tijelo.
Čistoća rastaljenog metala i stabilnost izlijevanja
Još jedan izazov bilo je održavanje stabilne kvalitete rastaljenog metala od peći do kalupa.
Za precizni 310S liveni materijal, sam kemijski sastav ne jamči kvalitetu lijevanja. Rastaljeni čelik također mora imati odgovarajuće:
- Temperatura
- Fluidnost
- Sadržaj plina
- Razina uključenosti
- Stanje deoksidacije
- Stabilnost izlijevanja
Nedovoljna deoksidacija može povećati stvaranje oksida, dok pretjerana ili loše kontrolirana deoksidacija može unijeti neželjene produkte reakcije.
Na sličan način, pretjerano visoka temperatura izlijevanja može poboljšati punjenje, ali povećati reakciju metalne ljuske i oksidaciju.
Proces je stoga zahtijevao kontrolirani operativni prozor u kojem fluidnost, čistoća i kompatibilnost keramičke ljuske bili su istovremeno uravnoteženi.
Ovo je bilo posebno važno za tanke rupe za premiks i nazubljene zube, gdje bi se nestabilno strujanje metala moglo odmah pretvoriti u nepotpuno punjenje ili zarobljene inkluzije.
5. Naše rješenje
Kao a profesionalna ljevaonica silicijevog sola za investicijski lijev, nismo pokušali riješiti nedostatke poklopca plamenika jednim podešavanjem temperature ulijevanja ili kemije legure.
Ključ je bio uspostaviti a procesni prozor specifičan za geometriju i metalurgiju za nehrđajući čelik 310S.
Za ovaj projekt, kapu plamenika smo tretirali kao cjeloviti sustav lijevanja: voštani uzorak → keramička ljuska → gatiranje i hranjenje → taljenje → izlijevanje → skrućivanje → toplinska obrada → CNC završna obrada → inspekcija.
Svaki stupanj je optimiziran prema specifičnom načinu kvara identificiranom tijekom ispitivanja prototipa.
Tijekom razvoja procesa provedene su sljedeće mjere.
Redizajn zatvarača i uvlačenja kako bi se uklonilo vruće trganje
Prvo veliko poboljšanje bio je potpuni redizajn sustava zatvaranja i hranjenja.
Početno ispitivanje koristilo je relativno uobičajen način hranjenja.
CT/analiza presjeka odbačenih uzoraka pokazala je da se najveća koncentracija grešaka javlja oko prijelaza debljine u tankost između montažne glave i suženog tijela, s dodatnim rizikom oko korijena nazubljenih zuba.
Stoga smo redizajnirali odljev kako bismo uspostavili predvidljiviji smjerni slijed skrućivanja.
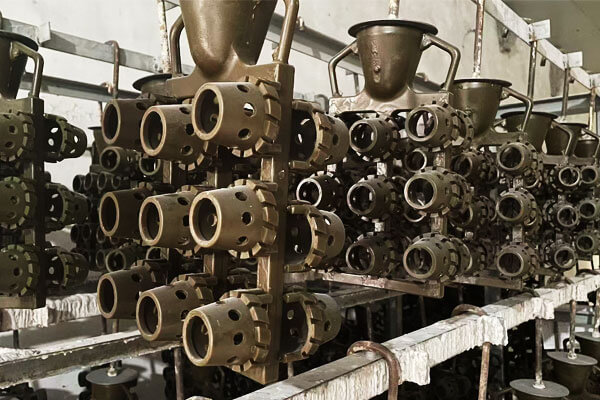
Osnovna strategija bila je:
Tanki funkcionalni dijelovi → glavno suženo tijelo → debela montažna glava → izvor napajanja
Izbočina za tešku montažu namjerno je održavana kao jedna od zadnjih regija koja se skrućuje kako bi mogla nastaviti opskrbljivati tekućim metalom susjedne dijelove tijekom volumetrijske kontrakcije.
Također smo uveli lokalizirano napajanje na kritičnim toplinskim čvorovima umjesto jednostavnog povećanja ukupnog volumena uspona.
Tijekom procesa ispitivanja, usporedili smo nekoliko konfiguracija vrata i pratili distribuciju defekata nakon rezanja.
Optimizirani dizajn značajno je smanjio izolirane indikacije skupljanja i eliminirao ponavljajući uzorak vrućeg trganja uočen u ranim ispitivanjima.
Za ovu specifičnu komponentu, važna lekcija je bila da više metala za podizanje nije rješenje; redoslijed skrućivanja se prvo morao redizajnirati.
Kontrola nazubljenih zuba putem ispuna i toplinske ravnoteže
Tanki nazubljeni zubi tretirani su kao poseban problem lijevanja.
Budući da te značajke imaju mnogo veći omjer površine i volumena od glavnog tijela, brzo gube toplinu i mogu se smrznuti prije nego što ostatak odljevka završi punjenje.
Naše rješenje kombinira tri kontrole:
- Kratke i stabilne staze protoka metala
- Optimizirano predgrijavanje školjke
- Kontrolirano pregrijavanje izlijevanja
Umjesto da jednostavno povećate temperaturu izlijevanja kako biste natjerali metal u zube, optimizirali smo odnos između temperature metala i temperature ljuske.
Radni raspon izlijevanja kontroliran je na približno 1580–1620 °C, dok su predgrijavanje ljuske i uvjeti pečenja stabilizirani prije lijevanja.
To je omogućilo dovoljnu fluidnost za tanke zube bez nepotrebnog povećanja temperature metala i reakcije keramike i ljuske.
Također smo izmijenili lokalni smjer zatvaranja tako da je metal dosegao tanke elemente s manje turbulencije i manje mogućnosti za prerano smrzavanje.
Rezultat je bilo značajno poboljšanje u potpunom ispunjavanju nazubljenog profila uz izbjegavanje uobičajenog kompromisa između punjenje tankog presjeka i prekomjerna oksidacija.
Namjenska kontrola otvora za zrak za prethodno miješanje
Rupe za prethodno miješanje bile su jedna od najvažnijih funkcionalnih značajki poklopca plamenika.
Stoga smo uspostavili namjensku kontrolnu rutu umjesto da rupe tretiramo kao uobičajenu geometriju za ulaganje.
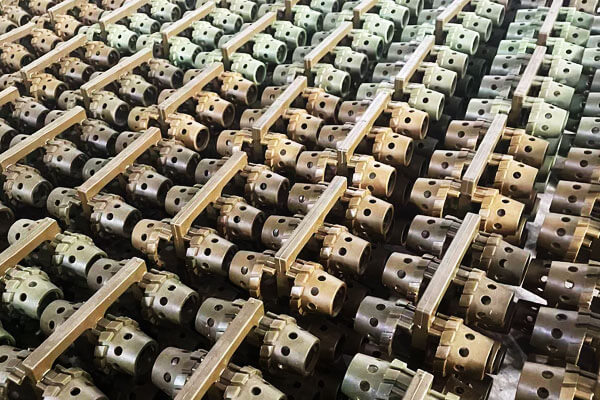
Proces se fokusirao na četiri parametra:
- Promjer rupe
- Položaj rupe
- Obodni razmak
- Cjelovitost unutarnje površine
U fazi voska, 100% izvršena je inspekcija značajki koje tvore rupe. Svaki voštani uzorak s oštećenim jezgrama, deformacije ili blokiranih prolaza odbijen je prije montaže.
U fazi lijevanja, ponašanje pri punjenju poboljšano je pomoću kontroliranog protoka metala i vakuumske pomoći.
Cilj je bio minimizirati turbulencije i zarobljen plin oko prolaza malog promjera.
Za kritične dimenzije rupa, a strategija cast-to-machine je usvojen: livenje za uložak omogućilo je gotovo neto geometriju, dok je CNC obrada korištena za utvrđivanje konačnih funkcionalnih dimenzija gdje su bile potrebne strože tolerancije.
Ovim pristupom izbjegnuta je pretjerana strojna obrada, a istovremeno je osigurana mnogo bolja konzistentnost od oslanjanja isključivo na dimenzije lijevane rupe.
Silica Sol Shell Optimizacija za 310S
Za ovaj projekt, kvaliteta keramičke ljuske bila je izravno povezana s kvalitetom lijevanja.
Razvili smo a silika sol shell sustav visoke čistoće s finim premazom lica na bazi cirkona posebno prilagođenim površinskim zahtjevima poklopca plamenika 310S.
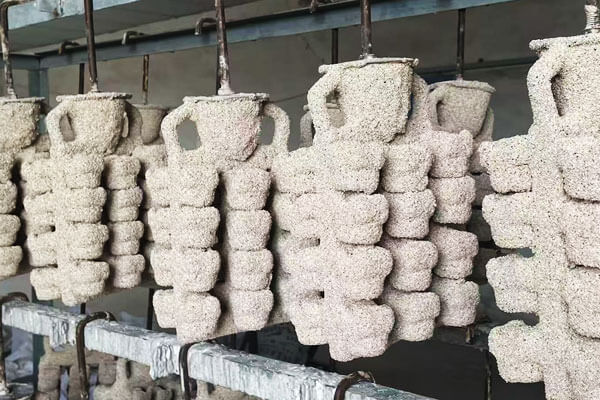
Proces ljuske optimiziran je u tri područja:
Kaput za lice
Vatrostalni prednji premaz visoke čistoće korišten je kako bi se smanjila izravna kemijska interakcija između rastaljenog 310S i keramičkog kalupa.
Ovo je pomoglo smanjenju:
- Sticky sand
- Reakcija keramike
- Rupičasta površina
- Vatrostalne inkluzije
- Gubitak fine geometrije zuba
Sigurnosni slojevi
Sigurnosni slojevi su usklađeni čvrstoća ljuske i plinopropusnost.
Ovo je bilo osobito važno jer ljuska koja je pregusta može ograničiti evakuaciju plina, dok nedovoljna propusnost može povećati nedostatke povezane s plinom oko otvora za prethodno miješanje.
Sušenje i pečenje
Svaki sloj ljuske osušen je u uvjetima kontrolirane temperature i vlažnosti.
Dovršene granate su zatim ispaljene na približno 1180–1220 °C za uklanjanje ostataka voska, vlage i organskih materijala i za stabilizaciju vatrostalne strukture.
Odbačene čahure nisu smjele nastaviti s izlijevanjem ako su inspekcijom utvrđene pukotine, nepotpuno sušenje, slabo međuslojno vezivanje, ili nenormalnim površinskim uvjetima.
Molten 310S Kontrola čistoće
Za 310S, to smo prepoznali kemijski sastav je samo jedan dio kvalitete rastaljenog metala.
Stvarna izvedba lijevanja također ovisi o razini oksida, otopljeni plinovi, temperaturna stabilnost i kontrola inkluzije.
Stoga je uključen naš postupak topljenja:
- Kontrolirani odabir materijala punjenja
- Srednjefrekventno indukcijsko taljenje
- Spektrometarska analiza topline
- Kontrolirana deoksidacija
- Degazacija potpomognuta argonom
- Provjera temperature neposredno prije izlijevanja
Obrada argonom obično je trajala otprilike 3– 5 minuta pod kontroliranim uvjetima.
Svrha je bila smanjiti otopljeni plin i pospješiti odvajanje nemetalnih inkluzija prije nego metal uđe u keramičku ljusku.
Kemijski sastav je provjeren prije izlijevanja kako bi se osiguralo da je talina ostala unutar specificirane kemije 310S, uključujući kupčeve potrebne raspone kroma i nikla.
Ova kombinacija kontrola kemije + kontrola uključivanja + kontrola temperature bio je bitan za poboljšanje unutarnjeg integriteta odljevka.
Izlijevanje potpomognuto vakuumom za bolju unutarnju čvrstoću
Male rupe i tanki dijelovi poklopca plamenika činili su turbulenciju i zarobljavanje plina posebno nepoželjnim.
Stoga smo uveli vakuumski potpomognuto livenje u kalupe za poboljšanje punjenja kalupa i smanjenje količine zraka koji ostaje u šupljini tijekom izlijevanja.
Proces je optimiziran oko kontroliranog slijeda:
priprema ljuske → uspostavljanje vakuuma → uvođenje stabilnog metala → kontrolirano punjenje → skrućivanje u stabilnim uvjetima
Brzina izlijevanja bila je namjerno kontrolirana, a ne maksimizirana.
Pretjerana turbulencija može stvoriti oksidne filmove koji ostaju zarobljeni unutar odljevka, dok pretjerano sporo punjenje može uzrokovati prerano smrzavanje u tankim elementima.
Cilj je stoga bio održati a stabilna metalna fronta s dovoljnom brzinom punjenja.
Ovaj pristup bio je posebno učinkovit za područje otvora za prethodno miješanje i tanke nazubljene zube, pri čemu je kvaliteta punjenja u izravnoj vezi s funkcionalnom izvedbom poklopca plamenika.
Kontroliranje varijacija dimenzija od voska do gotovog odljeva
Dimenzionalni problem je razmatran kao problem lanca procesa, a ne kao problem završne inspekcije.
Uspostavili smo kontrolne točke pri svakoj većoj dimenzionalnoj transformaciji:
Voštani uzorak → ljuska → pečeni kalup → odljev → toplinska obrada → CNC komponenta
Za voštani uzorak, kritične dimenzije su provjerene prije montaže stabla.
Za keramičku školjku, uvjeti sušenja i pečenja su stabilizirani kako bi se smanjila deformacija.
Na metalnom odljevku, dopuštenja za skupljanje i materijal za strojnu obradu uključeni su u dizajn alata i lijevanja.
Nakon toplinske obrade, kritične montažne dimenzije i funkcionalne površine su CNC obrađene i pregledane.
Za proizvodni poklopac plamenika, primjenjive dimenzije odljevka kontrolirane su prema kupčevim ISO 8062 CT5 zahtjev, dok su uže funkcionalne dimenzije uspostavljene CNC obradom gdje je to bilo potrebno.
Ovaj pristup značajno je smanjio dimenzionalne varijacije od serije do serije.
6. Tehničke značajke
| Tehnički fokus | Naše tehničko rješenje | Ključni procesni podaci / Proizlaziti |
| 310S Kontrola metalurgije | Razvio je proces lijevanja oko specifičnog skrućivanja i metalurškog ponašanja 310S umjesto primjene generičkog recepta za lijevanje nehrđajućeg čelika. | Kontrolirana kemija za svako taljenje; otplinjavanje argonom za približno 3–5 min; pouring window kontroliran na 1580–1620 °C. |
| Geometry-Specific Gating & Hranjenje | Redizajnirana ograda i uspon oko raspodjele toplinske mase; pozicionirao kapacitet punjenja na kritičnim prijelazima debljine u tanko i promovirao usmjereno skrućivanje. | Slijed skrućivanja optimiziran od tankih dijelova prema težem području punjenja. |
| Tanki nazubljeni ispun za zube | Uravnotežen temperatura metala + temperatura ljuske + gating geometrija + brzina punjenja za održavanje dovoljne fluidnosti bez pretjeranog pregrijavanja. | Izlijevanje kontrolirano unutar otprilike 1580–1620 °C. |
| Premix-Kvaliteta otvora za zrak | Kontrolirane karakteristike stvaranja rupa u fazi voska, optimizirano strujanje metala, primijenjeno punjenje potpomognuto vakuumom, i koristio CNC kalibraciju za kritične dimenzije. | 100% pregled uzorka voska; kritična geometrija otvora verificirana nakon lijevanja/CNC. |
| Silika Sol Keramička školjka | Upotrijebljena je školjka od silicijevog dioksida visoke čistoće s premazom lica na bazi cirkona i optimiziranom propusnošću i čvrstoćom pomoćnog sloja. | Ispaljivanje granata približno 1180–1220 °C. |
Propusnost plina ljuske |
Prilagođena raspodjela vatrostalnih čestica i struktura slojeva za ravnotežu propusnosti s mehaničkom čvrstoćom. | Kontrolirana gnojnica, debljina sloja, okruženje za sušenje, i uvjetima paljenja. |
| Čistoća rastaljenog metala | Kombinirana kontrolirana deoksidacija, otplinjavanje potpomognuto argonom, provjereni materijali za punjenje, i toplinska kemijska analiza. | Tretman argonom otprilike 3–5 min; verifikacija spektrometra za svaku talinu. |
| Izlijevanje potpomognuto vakuumom | Primijenjeno punjenje potpomognuto vakuumom s kontroliranom brzinom izlijevanja za održavanje stabilne metalne prednje strane. | Parametri punjenja optimizirani za tanke stijenke i minijaturne značajke. |
| Usmjereno skrućivanje | Usklađeno mjesto uspona, dizajn vrata, debljina presjeka, i toplinski uvjeti za kontrolu puta skrućivanja. | Hranjenje koncentrirano na odabranim toplinskim čvorovima. |
| Otopina | Razvio specifičan postupak žarenja rješenja za mikrostrukturu lijevanog uloška. | Metalografska provjera strukture nakon obrade. |
Proizvodnja gotovo neto oblika |
Rabljeni liveni materijali za složene profile i CNC obrada samo za funkcionalna sučelja. | CNC primijenjen na navoje, parenje lica, referentne površine, i odabrane kritične rupe. |
| Dimenzijska stabilnost | Uspostavljena dimenzionalna kontrola od voštanog alata do lijevanja, toplotna obrada, i CNC dorada. | Primjenjive dimenzije odljevka kontrolirane do ISO 8062 CT5; ciljano skupljanje voštanog uzorka unutar približno ±0,3%. |
| Nestruktivno testiranje | Implementiran MT za površinske/pripovršinske pukotine i UT za unutarnje diskontinuitete, potkrijepljeno metalografskim uzorkovanjem. | Nema vidljivih defekata zbog vrućeg trganja pod određenim režimom inspekcije MT/UT. |
| Kontrola kvalitete temeljena na procesu | Utvrđena kvalitetna vrata od voštanog uzorka, ljuska, topljenje i pretakanje toplinskom obradom, NDT, i CNC inspekcija. | 100% pregled uzorka voska plus verifikacija procesa serije i razine topline. |
| Stabilnost proizvodnje | Integrirana metalurgija, gating, tehnologija školjke, topljenje, nalijevanje, toplotna obrada, obrada, i inspekciju u jedan standardizirani proces. | Iskorištenje lijevanja poboljšano je s približno 87% do 99.2%. |
| Izvedba usluge pri visokim temperaturama | Kombinirana zvučna struktura, optimizirana toplinska obrada, kontrolirana geometrija, i visokokvalitetno stanje površine. | Stabilno cikličko testiranje do približno 1050 ° C bez neprihvatljivog pucanja, deformacija, ili jako oksidacijsko pucanje. |
7. Proizvodnja i kontrola kvalitete
Stroga višestupanjska kontrola kvalitete prolazi kroz cijeli tijek proizvodnje:
- Voštani uzorak QC: 100 % vizualni pregled površinskih nedostataka; mjerenje ključnih dimenzija s koordinatnim mjernim čeljustima. Nesukladni voštani uzorci izravno se odbacuju.
- QC izrade školjki: Pratite temperaturu i vlažnost u radionici za svaku seriju školjki; provjeriti debljinu ljuske, cjelovitost površine i učinak pečenja prije izlijevanja. Napuknute ili nepotpuno pečene čahure se odbacuju.
- Sirovina za topljenje & Sastav QC: Ulazna inspekcija sirovina; ispitivanje sastava spektrometra za svaku šaržu rastaljenog čelika kako bi se zajamčila usklađenost 310S kemijskog sastava.
- QC nakon izlijevanja u procesu: Nakon istresanja i pjeskarenja, provodi se vizualni pregled površinskih nedostataka.
Reprezentativni uzorci iz svake serije odabiru se za pregled presjeka kako bi se provjerilo unutarnje skupljanje ili poroznost. - Nestruktivno testiranje: Ispitivanje magnetskim česticama u serijama (MT) otkriva površinske i pripovršinske mikropukotine; ultrazvučno testiranje (UT) provjerava unutarnji volumen za štetne šupljine skupljanja i inkluzije.
- Provjera toplinske obrade: Nasumično uzorkovanje za metalografsku analizu potvrđuje homogenu austenitnu mikrostrukturu nakon žarenja u otopini.
- Konačna dimenzionalna inspekcija: CNC-završeni dijelovi mjere se za kritične dimenzije sklopa i geometriju otvora za prethodno miješanje kako bi odgovarali zahtjevima crteža kupaca. Za isporuku se puštaju samo odljevci koji prolaze sve QC stavke.
8. Rezultati projekta
Nakon više krugova provjere valjanosti prototipa i optimizacije procesa, projekt poklopca plamenika od nehrđajućeg čelika 310S uspješno je prebačen iz probne proizvodnje u stabilnu serijsku proizvodnju.
Konačni rezultati pokazali su da je optimizirano proces silicijevog sola investicijskim lijevanjem mogao bi istovremeno zadovoljiti zahtjevne zahtjeve komponente za cjelovitost lijevanja, konzistentnost dimenzija, kvaliteta površine, metalurška stabilnost, i performanse izgaranja na visokim temperaturama.
Još važnije, rezultati projekta mjereni su ne samo podacima inspekcije, ali i izvedbom komponente u njezinoj stvarnoj industrijskoj primjeni.
Značajno poboljšanje iskorištenja lijevanja
Početna faza prototipa postigla je iskoristivost lijevanja od približno 87%. Glavni gubici bili su povezani s indikacijama vrućeg suza, lokalizirano skupljanje, punjenje tankih značajki, i nedostatke povezane s površinom.
Slijedi optimizacija sustava rotiranja i hranjenja, postupak keramičke ljuske, obrada rastaljenim metalom, uvjeti izlijevanja, i kontrolu uzorka voska, proizvodni prinos se povećao na približno 99.2%.
Ovo poboljšanje pokazalo je da je proces prešao izvedivost na razini prototipa i postigao stabilnost potrebnu za serijsku proizvodnju.
| Pokazatelj proizvodnje | Početno suđenje | Optimizirana proizvodnja |
| Iskorištenje lijevanja | ~87% | 99.2% |
| Primjenjiva tolerancija lijevanja | Nestabilan | ISO 8062 CT5 |
| Hrapavost površine | Varijabilna | Ra ≤ 6.3 µm prije konačne dorade |
| Rizik od vrućeg trganja | Ponavljajuće | Nema vidljivih pukotina pod određenim MT/UT pregledom |
| Mikrostruktura | Varijabilna | Homogena austenitna struktura potvrđena |
Uspješna zamjena uvezene komponente
Iz perspektive kupca, jedan od najvažnijih rezultata bila je uspješna lokalizacija prethodno uvezenog poklopca plamenika.
Gotovi 310S odljevci za ulaganje pružili su usporedivu funkcionalnu izvedbu dok su nudili značajne prednosti u opskrbnom lancu:
- Kraće vrijeme nabave
- Brža proizvodnja rezervnih dijelova
- Smanjena ovisnost o inozemnim dobavljačima
- Niži troškovi nabave i logistike
- Poboljšano planiranje proizvodnje
- Stabilna mogućnost ponavljanja narudžbe
Projekt je stoga pružio vrijednost izvan kvalitete lijevanja. Pomogao je kupcu uspostaviti pouzdaniji lokalni opskrbni lanac za kritične rezervne dijelove sustava izgaranja.
Ukupni ishod projekta
Projekt je uspješno transformirao težak odljev od nehrđajućeg čelika 310S iz nestabilnog prototipa u industrijsku komponentu visokog učinka.
Ključna postignuća mogu se sažeti kako slijedi:
Širi značaj projekta leži u demonstraciji da se nehrđajući čelik 310S otporan na toplinu može pouzdano uložiti u složene, komponente plamenika s tankim stijenkama kada je cijeli proces projektiran oko ponašanja legure pri skrućivanju i stvarnih radnih uvjeta komponente.
Za ovaj plamenik kap, kvaliteta lijevanja bila je u konačnici neodvojiva od performansi izgaranja.
Poboljšanje kontrole skrućivanja zaštitilo je strukturni integritet; poboljšana kvaliteta ljuske zaštićeno stanje površine; čišći rastaljeni metal poboljšana unutarnja čvrstoća; distribucija zrak-gorivo podržana preciznom geometrijom; i kontrolirana toplinska obrada poboljšala otpornost na toplinski ciklus.
Drugim riječima, projekt je uspio jer je proces proizvodnje osmišljen ne samo za proizvodnju kvalificiranog odljevka, ali za proizvodnju pouzdane visokotemperaturne komponente izgaranja.
9. Zašto je ovo rješenje uspjelo
Uspjeh ovog projekta lijevanja poklopca plamenika proizlazi iz kombiniranja dubokog razumijevanja metalurških svojstava 310S, potpuno razmatranje dijelova geometrijskih slabosti, i sustavno ponavljanje procesa umjesto prilagodbe jednog parametra.
Prvi, nismo jednostavno kopirali parametre investicijskog lijevanja opće namjene.
U potpunosti smo prepoznali širok raspon skrućivanja 310S, visoku viskoznost taljenja i sklonost vrućem pucanju, and targeted these material‑inherent risks at gating‑riser design, melting and pouring phases.
Drugi, we treated the burner cap’s structural features — uneven wall thickness, small premix holes and delicate serrated teeth — as core input for process design.
Every optimization step responds to specific geometry‑caused failure modes, instead of applying one‑size‑fits‑all casting recipes.
Treći, quality control is implemented across the whole manufacturing chain, starting from wax‑pattern upstream procedures. Potential defects are intercepted early, instead of only inspecting finished castings.
Fourth, post‑casting heat‑treatment and CNC finishing are regarded as indispensable links for final component performance.
Proper solution annealing unlocks 310S heat‑resistant potential, dok precizna strojna obrada jamči zahtjeve za montažu i funkciju izgaranja.
Ovaj projekt dokazuje to za složene odljevke od nehrđajućeg čelika otporne na toplinu po narudžbi, kvalificirani rezultati oslanjaju se na integrirano razmišljanje metalurgije materijala, dizajn procesa lijevanja, raspored vrata prilagođen geometriji i osiguranje kvalitete pune veze, a ne izolirana podešavanja parametara.

