
Over min 28 år med aluminiumssmedning og præcisionsbearbejdningslinjer til motorcykel- og bilkonstruktionsdele, Jeg har hørt det samme spørgsmål flere gange, end jeg kan tælle:
"Du har allerede presset aluminiumet ind i matricen. Det er den rigtige form. Hvorfor skal du CNC bearbejde det efter?”
Det er et rimeligt spørgsmål fra en, der ikke har stået ved siden af en 400 tons smedepresse og set, hvad der kommer ud på den anden side.
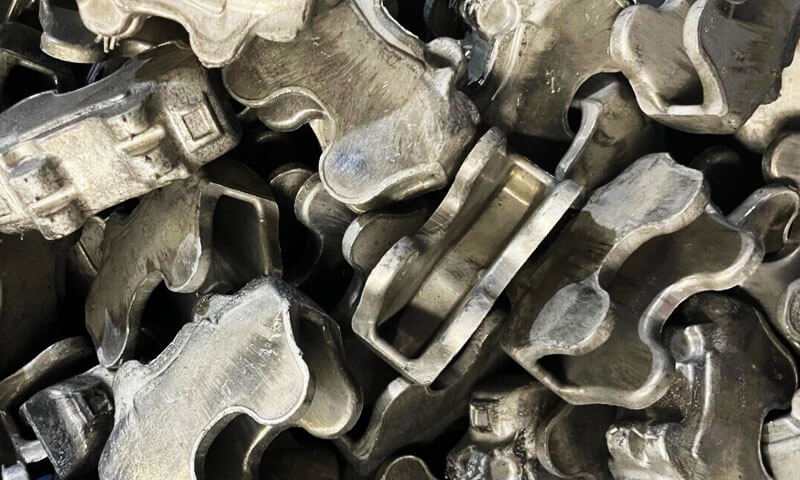
De fleste mennesker antager, at smedning leverer en del, der er klar til at samle. I virkeligheden, det, der kommer ud af matricen, er et smedeemne - et strukturelt fundament, ikke et færdigt produkt.
Smedning opbygger materialets styrke og ru form; præcision CNC-bearbejdning gør det stærke emne til en del, der rent faktisk passer, sæler, og yder pålideligt i tusindvis af driftstimer.
Denne artikel beskriver præcis, hvorfor sekundær CNC-bearbejdning ikke er til forhandling for højtydende smedede aluminiumskomponenter, hvilke operationer den udfører, hvordan smedning og bearbejdning fungerer sammen som komplementære processer, og hvad man skal kigge efter hos en leverandør for at undgå dyre produktionshuller.
Dette er ikke lærebogsteori - det er det, vi lærte gennem forsøg, skrot, og feltfejlsanalyse.
1. Smedning giver dig en blank, Ikke en færdig del
Lad os starte med hvad aluminiumssmedning gør det faktisk godt. Når du opvarmer et aluminiumsstykke og komprimerer det til et matricehulrum under hundredvis af tons tryk, du opnår fire vigtige ting:
- Du danner den overordnede næsten-net-form af delen
- Du forfiner og justerer den interne kornstruktur langs lastbaner
- Du skaber kontinuerlige metalstrømningslinjer, der følger delens geometri, dramatisk forbedring af træthedsstyrken
- Du bygger den grundlæggende strukturelle integritet, der gør smedede dele 30-50 % stærkere end bearbejdede af solide ækvivalenter
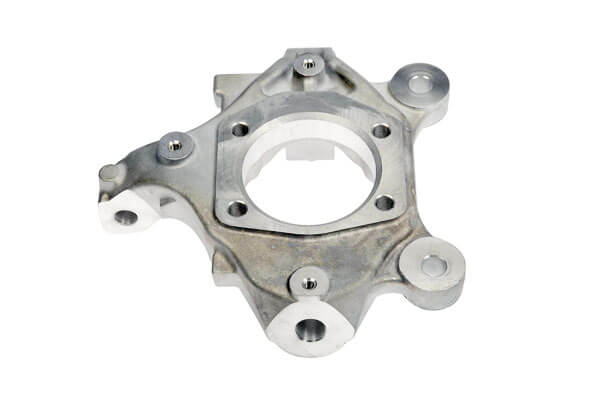
Det er en enorm værdi. Men her er hvad smedning ikke kan gøre, uanset hvor god din die er: det kan ikke producere endelige præcisionsmål, glatte parringsflader, eller fine interne funktioner.
De iboende begrænsninger af smedet geometri
Hver smedning skal gå på kompromis mellem formbarhed og præcision:
- Trækvinkler: Du skal bruge 1-3° træk pr. side for at skubbe delen ud af matricen.
Det betyder, at hver lodret overflade er tilspidset, ikke firkantet. Du kan ikke samle en tilspidset monteringsflade. - Som-smedet tolerance: Selv den bedste lukkede smedning holder kun ±0,2–0,5 mm dimensionsnøjagtighed. Til montering af huller, lejet passer, og tætningsflader, du skal bruge ±0,02–±0,05 mm.
- Overfladetilstand: Som-smedede overflader har oxidskala, mindre træk, og skillelinje blinker.
De er ikke flade nok, glat nok, eller konsistent nok til forsegling eller præcisionsparring. - Fine funktioner: Små huller, Tråde, tætne riller, og tynde ribben kan ikke smedes pålideligt.
Metallet flyder ikke konsekvent ind i små matricefunktioner, og at skubbe dem ud uden skade er næsten umuligt.
Jeg fik engang en ny produktingeniør til at prøve at bestille en smedet motorcykel bremsekaliber med nul træk og indsmedede gevindhuller. Han troede, at vi overbelastede for bearbejdning.
Efter tre mislykkede dø forsøg og 12 kasserede prøvedele, han accepterede endelig, hvad de gamle tidere allerede vidste: smedning bygger strukturen; bearbejdning leverer præcisionen.
Til dele som bremsekaliber, øvre triple klemmer, fodpinde, og støddæmperled - de funktioner, der gør, at delen faktisk samles og fungerer, er præcis de funktioner, som smedning ikke kan frembringe.
2. Hvad gør præcision CNC-bearbejdning på et smedet emne?
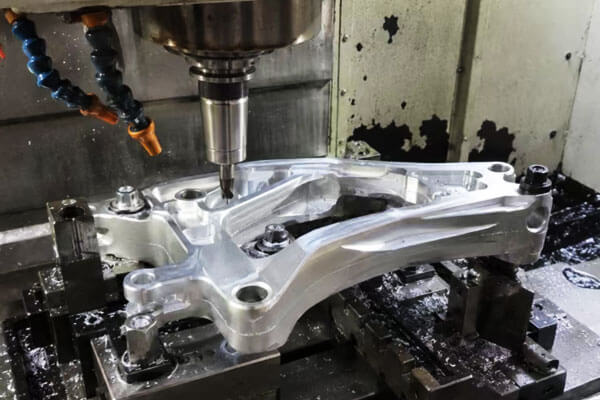
CNC -bearbejdning er ikke kun at "rydde op i kanterne". Den udfører fem kritiske kategorier af arbejde, der gør et smedeemne til en funktionel komponent.
Montering & Lokalisering af huller
Næsten hver smedet konstruktionsdel forbindes med noget andet - en ramme, et chok, en bremsesamling.
Nøjagtigheden af hulpositionen afgør, om delen bolter sig lige, om huller overhovedet er venstre og højre, og om forsamlingen ser ujævn belastning efter installation.
Skift et hulmønster ved 0.15 mm på en motorcykel overklemme, og gaflerne binder. Skift den forbi 0.3 mm, og delen vil slet ikke samles.
Smedning kan ikke holde hulpositionstolerancen strammere end ca. ±0,4 mm pålideligt. CNC-boring og -boring holder ±0,05 mm eller bedre, selv på tværs af flerhulsmønstre.
Gevindhuller
Gevindhuller kræver nøjagtig diameter, dybde, tap position, og trådformskvalitet.
Til dele, der skilles ad og samles igen til service, dårlig trådkvalitet betyder afisolerede tråde, løse skruer, og feltfejl.
Smedning kan ikke producere brugbare tråde. Du kan smede et pilothul, men den sidste tråd er altid bearbejdet.
Vi styrer også gevinddybden og forsænkningsgeometrien præcist på CNC - noget du ikke kan gøre konsekvent med et håndtag.
Parring & Lokalisering af ansigter
Som-smedede overflader er aldrig flade nok til at bruge som monteringsflader. En smedet overflade kan have 0,2-0,5 mm variation på tværs af ansigtet, plus trækvinkeltilspidsning.
Bolt to ansigter sådan sammen, og du får ujævn fastspænding, paknings lækageveje, og dele, der skifter under belastning.
CNC planfræsning producerer kontrolleret planhed - typisk 0.02 mm pr 100 mm for strukturelle flader, og endnu tættere til tætning af overflader.
Til bremsekaliperhuse, at fladhed er det, der forhindrer bremsevæsken i at lække. Det er ikke kosmetisk - det er funktionelt.
Lejesæder & Fastholdelsesriller
Enhver del, der drejer, drejer, eller holder en tætning har brug for præcisionsboringer, lejesæder, og låseringspor.
Disse funktioner kræver diametertolerancer ned til hundrededele af en millimeter og skarpe, ensartet rillegeometri.
Smedning kan ikke producere en lejeboring til H7-tolerance. Den kan ikke frembringe en firkantet holderille med skarpe hjørner. Disse er strengt taget CNC-operationer - drejning, kedelig, og indre riller.
konturer, Lightening funktioner & Bryd kanter
Højtydende smedede dele får ofte lysende lommer, Chamfers, og raffinerede ydre konturer under bearbejdning.
Vi fjerner overskydende materiale, hvor der ikke er nogen belastning for at spare vægt - afgørende for motorcykel- og bildele, hvor hvert gram betyder noget.
Vi bryder også skarpe kanter, fjern skillelinjeblink, og blande overgange.
Dette er ikke kun for udseendet: skarpe kanter er spændingsstigninger. En ren bearbejdet affasning kan forbedre udmattelseslevetiden med 20-30 % på en belastet del.
I slutningen af dagen, CNC-bearbejdning får ikke kun delen til at passe. Det styrer vægten, balance, forsegling, bære livet, og træthedsydelse.
3. Smedning og CNC-bearbejdning: Komplementær, Ikke konkurrerende
Nogle gange hører jeg folk indramme dette som "smedning vs. bearbejdning." Det er den forkerte måde at se det på.
De løser helt andre problemer, og de bedste komponenter bruger begge til det, hver er bedst.
| Behandle | Kernefunktion | Primær styrke | Nøglebegrænsning |
| Aluminiumssmedning | Bygger strukturelt fundament; justerer kornstrømmen; forbedrer træthedsstyrken | Overlegen materialeintegritet; høj styrke-til-vægt | Begrænset dimensionsnøjagtighed; kan ikke producere fine funktioner |
| Præcision CNC -bearbejdning | Leverer endelig dimensionel nøjagtighed; producerer funktionelle funktioner; styrer overfladekvaliteten | Yderst præcis; fleksibel funktionsgeometri | Fjerner materiale; forbedrer ikke grundmaterialets styrke |
Hvorfor ikke bare maskine fra solid barbeholdning?
Hvis du har brug for præcision, hvorfor ikke bare fræse hele delen ud af en solid blok af aluminium? Det har jeg også fået folk til at spørge om.
Det er rigtigt, at du kan lave næsten enhver form på en CNC-fræser fra solid bar. Men der er tre store ulemper:
- Massivt materialespild: Til en typisk motorcykel bremsekaliber, du vil fjerne 65-75 % af startbjælken som chips.
Smedede emner fjerner kun 10-20 %. Til højvolumen produktion, det er en enorm omkostningsforskel. - Skær kornstrømmen: Bearbejdning fra solide snit på tværs af den naturlige kornretning. Smedede dele har kornflow, der følger delens form, giver 30-50% bedre træthedsstyrke.
Jeg har set, at træthedstestede bearbejdede kalibre revner ved mindre end halvdelen af antallet af smedede og bearbejdede ækvivalenter. - Længere cyklus tid: Bearbejdning af en kompleks del fra massivt tager 2-3 gange længere tid end bearbejdning af et næsten-net smedemne.
Hvorfor ikke bare smede og springe over bearbejdning?
På den anden side, du kan ikke springe over bearbejdning og samle som smedede dele.
Tolerancen er for løs, overfladerne er for ru, og der er ingen funktionelle funktioner. Delen passer ikke, vil ikke forsegle, og vil fejle for tidligt.
Den optimale produktionssekvens
Til højtydende konstruktionsdele i aluminium - bremsekaliber, øvre triple klemmer, fodpinde, stødforbindelser, og lignende - standarden, bevist procesflow er:
Produktdesign → Matriceudvikling → Varmaluminiumsmedning → Varmebehandling → Præcisions CNC-bearbejdning → Dimensionsinspektion → Overfladefinishing → Slutinspektion & Levering
Denne kombination udnytter styrken og materialeeffektiviteten ved smedning og præcisionen og detaljerne ved CNC-bearbejdning.
Det giver dig det bedste fra begge verdener, og det er sådan næsten alle højtydende aluminiums strukturdele er lavet.
4. Hvorfor Sourcing-teams skal se ud over Forge Press
Når du køber smedede aluminiumskomponenter, den største fejl, du kan begå, er kun at spørge, om leverandøren har en smedepresse.
Evnen til at smede blanket er kun halvdelen af ligningen. Om du kan rampe op til stabil, kvalitetsvolumenproduktion afhænger helt af leverandørens sekundære bearbejdnings- og procesintegrationsevne.
Der er fire kritiske muligheder at evaluere:
Korrekt planlægning af bearbejdningsgodtgørelse
Bearbejdningsgodtgørelse er en balancegang. Efterlad for meget, og du spilder materiale og tilføjer CNC-cyklustid.
Efterlad for lidt, og du kan ikke rydde op i smedeskalaen, trækvinkel, og forvrængning - du ender med blotlagt smedehud på et parrende ansigt.
Gode leverandører indbygger bearbejdningsgodtgørelse i matricedesignet fra dag ét. De tilføjer ikke bare en uniform 0.5 mm overalt. De lægger mere vægt på områder med høj forvrængning og mindre på stabile funktioner.
Det er her, erfarne matriceingeniører tjener deres penge. Jeg har set dårligt designede dies med 1 mm ekstra lager på den ene side og negativ lager på den anden — ubrugelig.
Konsistent fixturstrategi
Komplekse smedede dele kræver næsten altid flere opsætninger for at bearbejde alle sider.
Hver gang du løsner og fastgør delen igen, du introducerer tilpasningsfejl. Dårlig fastgørelse forårsager positionsfejl i bearbejdet smedegods.
En dygtig leverandør vil udvikle dedikeret armatur, der lokaliserer forfalskede datum-elementer, opretholder ensartet tilpasning på tværs af operationer, og holder del til del variation tæt.
Til flerhulsmønstre og koaksiale funktioner, armaturets nøjagtighed bestemmer direkte montageudbyttet.
Mulighed for intern dimensionsbekræftelse
Du kan ikke bedømme en smedet og bearbejdet del efter øje. Kritiske strukturelle dele - især bremse, styretøj, og ophængskomponenter — kræver verificeret dimensionsinspektion.
Se efter leverandører med intern koordinatmålemaskine (Cmm) evne, dedikerede boringsmålere, og kalibrerede inspektionsværktøjer.
Gode leverandører kontrollerer kritiske dimensioner på hvert første stykke, og kontroller prøvedimensioner på tværs af hver batch. Hvis en leverandør siger "vi bare øjenæblet det,” gå væk.
Overfladeproceskoordinering
Anodisering, perleblæsning, og polering ændrer alle delens dimensioner lidt - nogle få mikron til nogle få tiendedele, afhængig af proces.
Hvis du bearbejder til endelig udskriftsstørrelse og derefter anodiserer, du kan ende i overstørrelse eller uden for tolerance.
Erfarne leverandører forventer overfladefinishtykkelse under bearbejdning. De efterlader kontrolleret lager til belægning, så endelige mål lander lige på målet efter overfladebehandling.
Det lyder småt, men jeg har set hele partier afvist, fordi bearbejdning ikke tog højde for anodiseringsopbygning.
Til brugerdefinerede programmer og programmer med lav volumen, arbejder med en enkelt kilde, der udfører værktøj, smedning, bearbejdning, inspektion, og overfladebehandling eliminerer næsten alle grænsefladegab. Færre afleveringer = færre fejl.
5. Hvorfor få præcision aluminiumssmedning fra DEZE Technology?
På Denne teknologi, en specialist i præcisionssmedning og bearbejdning af aluminium med hovedkontor i Xuchang, Henan, Kina, vi har bygget hele vores drift op omkring denne integrerede end-to-end produktionsmodel.
Vores kvalitetsstyringssystem er ISO-certificeret 9001:2015, med fuld sporbarhed på tværs af alle trin - fra intern støbekonstruktion og emnepræformning til varm aluminiumssmedning, T6 varmebehandling,
5-akse præcision CNC-bearbejdning, CMM dimensionel verifikation, og overfladebehandling - alt styret under ét tag.
Vi konstruerer bearbejdningsgodtgørelser direkte i det indledende matricedesign for at optimere materialefjernelsen, udvikle dedikeret del-specifik fastgørelse for at opretholde positionsnøjagtighed, og valider kritiske dimensioner pr. batch.
Til sourcing-teams, denne single-source kapacitet eliminerer overdragelsesfejl på tværs af leverandører, reducerer gennemløbstider for programrampe, og leverer konsekvent, produktionsklare smedede aluminiumskomponenter til motorcykel, Automotive, og industrielle strukturelle applikationer.
6. Konklusion
Aluminiumssmedning og præcisions-CNC-bearbejdning er ikke konkurrerende processer. De er to led i samme produktionskæde, hver gør, hvad de gør bedst for at bygge en del, der er både stærk og præcis.
Smedning leverer det strukturelle fundament: afstemt kornstrøm, forbedret træthedsstyrke, og næsten-net form, der minimerer materialespild.
CNC-bearbejdning leverer den funktionelle præcision: nøjagtige hulpositioner, flade parringsansigter, ordentlige tråde, lejet passer, og kontrolleret overfladekvalitet, der gør, at delen faktisk samles, forsegle, og sidst.
Til højtydende belastede dele - bremsekalibre, styrekomponenter, Suspension links, og alle de andre dele, der holder rytterne sikre og udstyret kørende - du kan ikke have det ene uden det andet.
De bedste smedede dele i verden er ubrugelige, hvis de ikke passer. De mest præcist bearbejdede dele er svagere, hvis de er skåret fra massiv stang.
Den virkelige færdighed - og den reelle værdi af en god leverandør - er at binde hele processen sammen: matricedesign, der tegner sig for bearbejdningsbeholdning, smedning, der producerer ensartede emner,
armatur, der holder justering, bearbejdning, der rammer tolerancer, og inspektion, der fanger problemer, før de afsendes.
Få den kæde rigtigt, og du får dele, der er stærke, præcis, og konsekvent batch efter batch.
FAQS
Behøver alle smedninger af aluminiumslegering CNC-bearbejdning?
Ingen, ikke alle. Simple ikke-parrende strukturelle beslag, rå afstandsstykker, og dele med lav tolerance kan nogle gange bruges som smedet med kun afgratning.
Men enhver del med monteringshuller, gevindfunktioner, tætningsflader, lejet passer, eller snævre dimensionelle tolerancer vil kræve sekundær CNC-bearbejdning.
Til motorcykel- og bilkonstruktionsdele, det er vel overstået 90% af produktionssmedninger.
Er 6061 aluminium godt til CNC-bearbejdning efter smedning?
6061 er fremragende til smedede og derefter bearbejdede komponenter. Den har en god styrkebalance, Duktilitet, og bearbejdelighed, og den reagerer meget forudsigeligt på T6 varmebehandling.
Vi bruger det flittigt til fodpinde, øvre triple klemmer, parenteser, og links. Det maskiner rent, holder godt på tolerancen, og anodiserer ensartet.
Til højere styrkekrav, 7075 maskiner også godt, men det er mere hakfølsomt og kræver mere omhyggelig værktøjsstiplanlægning.
Vil CNC-bearbejdning ødelægge styrken af en smedet del?
Ikke hvis det er gjort korrekt. Korrekt CNC-bearbejdning fjerner kun den forudplanlagte bearbejdningstillæg uden for den funktionelle belastningsvej.
Nøglen er at designe delen, smedning af kornstrøm, og bearbejdning af materiale sammen — så du aldrig skærer gennem kritiske bærende kornlinjer eller bearbejder stresset hud væk.
Dårlig bearbejdning kan absolut ødelægge en smedning. Hvis du bearbejder en dyb rille på tværs af en højspændingszone, du skaber en stress-stigning og dræber træthedslivet.
Derfor er DFM (design til fremstillingsevne) gennemgang mellem smedeingeniører og maskiningeniører betyder så meget.
Kan smedede dele sendes lige efter CNC-bearbejdning?
Næsten aldrig. Efter bearbejdning, du har stadig brug for dimensionsbekræftelse, afgratning, rensning, Overfladebehandling (anodiseret, sprænge, osv.), og afsluttende eftersyn.
Først når alle kontroller er bestået, pakker og sender du. At springe den endelige inspektion over er, hvordan defekte dele slipper igennem til kunderne.

