
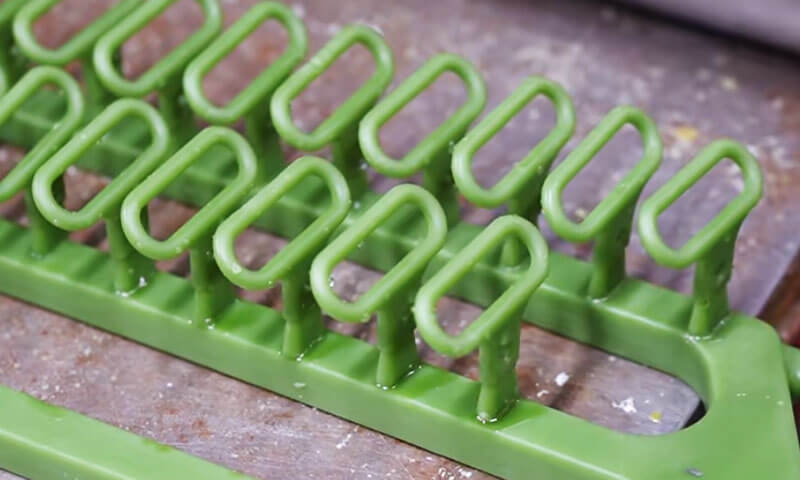
U Investicijska livenja, drvo voska premošćuje izradu uzoraka i izgradnju školjki. Ako je drvo loše sastavljeno, najbolji voštani uzorak i najbolja školjka na svijetu vas neće spasiti.
Vidio sam drveće koje je dobro izgledalo na stalku i propalo u autoklavu. Vidio sam drveće sa savršenim razmakom, ali lošim vratima, a odlivci su izašli sa poroznošću skupljanja kojoj je trebalo tri dana da se dijagnostikuje.
Sastavljanje voštanog stabla nije samo "lijepljenje šara na sprud". To je prva prava odluka o ulazu u proces.
Kontroliše protok metala, hranjenje, sekvenca očvršćavanja, pokrivenost ljuske, efikasnost deparavanja, i dimenzionalna stabilnost.
Ispravi to, a ostatak procesa postaje predvidljiv. Shvatite pogrešno, a vi ćete se boriti protiv nedostataka tokom cijele proizvodnje.
Ovaj vodič pokriva kompletan proces sastavljanja – od provjera prije montaže do skladištenja i transporta – s praktičnim podacima i pravilima u radnji koja sam koristio desetljećima.
1. Šta je montaža voštanog drveta u investicionom livenju?
Sastavljanje voštanog drveta je proces spajanja pojedinačnih uzoraka voska, kapije, trkači, i sklop centralnog spruda ili čašice za izlivanje u kompletan skup voska, obično se naziva drvo voska ili stablo uzorka.
Sastavljeno drvo služi kao uzorak za kasniju proizvodnju keramičkih školjki. Tokom izgradnje granate, drvo voska se više puta uranja u keramičku smjesu i premazuje vatrostalnom štukaturom.
Nakon što se školjka dovoljno osuši, vosak se uklanja, a preostala keramička ljuska formira šupljinu u koju se ulijeva rastopljeni metal.

2. Priprema prije montaže voštanog drveta
Kvalitet gotovog stabla voska počinje prije nego što se napravi prvi spoj. Inspekcija uzorka, priprema sprue, čistoća alata, i kontrola okoline utiču na stabilnost procesa montaže.
Pregledajte uzorke voska, Sprues, i Gate Connections
Prije montaže, pregledajte svaki uzorak voska, sprue, i komponenta kapije.
Defektne uzorke treba identifikovati i odvojiti, a ne inkorporirati u stablo i kasnije otkriti.
Obratite posebnu pažnju na sledeće uslove:
| Inspection Item | Šta provjeriti | Potencijalna posljedica ako se zanemari |
| Uzorak geometrija | Warpage, izobličenje, nedostajuće karakteristike, i dimenzionalna odstupanja | Netačne dimenzije livenja ili nepotpuna geometrija |
| Vosak površine | Pukotine, mjehurići, ogrebotine, kontaminacije, i površinskih oštećenja | Površinski defekti se prenose u keramičku šupljinu |
| Kapija vezu oblasti | Višak voska, burrs, neravne površine, i oštećena kontaktna lica | Loši zglobovi, prodiranje gnojnice, ili defekti školjke |
| Sprue i pouring glava | Ravnost, ravnost, pukotine, i konzistentnost dimenzija | Neusklađenost, nestabilna montaža, i nekonzistentno gajting |
| Vosak materijal stanje | Preterana mekoća, krhkost, ili deformacije | Otkazivanje zgloba ili nestabilnost dimenzija |
Glava za izlivanje zaslužuje posebnu pažnju. U praksi, lako se koncentrirati na pojedinačne šare i previdjeti središnji izljev.
Međutim, iskrivljeni ili neravni izvod može uticati na poravnanje svake komponente pričvršćene na nju.
Takođe može stvoriti neujednačenu geometriju spoja i otežati dosljedno pozicioniranje cijelog stabla tokom izgradnje školjke.
Prije pridruživanja, uklonite ostatke voska i izbočine sa spojnih površina.
Spojne površine trebaju biti čiste, pravilno uparen, i bez nedostataka koji bi mogli spriječiti intimni kontakt.
Gdje su zahtjevi za dimenzioniranjem strogi, koristite odobrene inspekcijske mjerače ili učvršćivače za provjeru kritičnih dimenzija uzoraka i sprudova umjesto da se oslanjate isključivo na vizualnu procjenu.
Pripremite alate i radni prostor
Tipični alati za sastavljanje voštanog drveta uključuju:
- Pegle za zavarivanje voskom s kontroliranom temperaturom ili grijani alati za spajanje.
- Očistite noževe, strugači, i alati za podrezivanje.
- Montažna oprema, jigs za pozicioniranje, i mjerači za poravnanje.
- Pogodni stalci ili pladnjevi za podupiranje završenih stabala.
- Odobreni vosak za popravke i alati za ispravljanje manjih nepravilnosti zglobova.
Alati moraju biti bez nakupljenog voska, karbonizirani ostatak, ulja, i drugih zagađivača. Prljavi alati mogu prenijeti strani materijal na površinu voska ili unijeti čestice u fuge.
Preporučena temperatura okoline za operaciju montaže u isporučenom proizvodnom postupku je 18-28°C.
Ovaj asortiman pruža praktičnu polaznu tačku za kontrolu životne sredine, ali stvarni radni period treba biti validiran za formulaciju voska, dimenzije uzorka, i biljnim uslovima.
Održavajte radni prostor čistim, osušiti, i adekvatno ventiliran. Izbjegavajte direktnu sunčevu svjetlost, lokalizovani izvori toplote, jake temperaturne fluktuacije, i prašnjavim uslovima.
Pretjerana toplina može omekšati uzorke voska, dok promjene temperature mogu uzrokovati pomicanje dimenzija.
Prašina ili ulje na površini uzorka mogu ometati vlaženje keramičke suspenzije i doprinijeti defektima ljuske.
Potvrdite odobreni raspored stabla i procesne parametre
Prije početka proizvodnje, potvrdite montažni crtež ili odobrenu specifikaciju procesa.
Broj uzoraka po stablu, broj nivoa, pozicije kapije, dimenzije trkača, a orijentaciju uzorka treba uspostaviti prema projektu odljevka.
Ispravna konfiguracija stabla ovisi o nekoliko faktora:
- Individualna veličina i težina odljevka.
- Debljina zida i geometrijska složenost.
- Legura i uslovi za izlivanje.
- Potreban obim proizvodnje.
- Kapacitet keramičke školjke i ograničenja u rukovanju.
- Zahtjevi za punjenje i hranjenje metala.
- Dostupan prostor za uranjanje, štukatura, sušenje, i deparatiranje.
Dodavanje više uzoraka jednom stablu može poboljšati izlaz po ljusci i smanjiti broj proizvodnih ciklusa.
Međutim, preopterećeno drvo može biti teško za rukovanje, može postati mehanički nestabilna, i može ugroziti izgradnju školjke ili dovod metala.
Cilj nije maksimizirati broj uzoraka na svakom stablu. To je postizanje najbolje ravnoteže između efikasnosti proizvodnje, kvalitet ljuske, performanse punjenja, i prinos livenja.
3. Proces sklapanja voštanog drveta: Korak po korak
Sastavljanje stabla voska zahtijeva ponovljive tehnike spajanja i precizno pozicioniranje.
Male varijacije u kvaliteti spojeva, ugao kapije, ili razmak između uzoraka može postati značajan kada se pomnoži u velikoj proizvodnoj seriji.
Korak 1: Postavite Sprue i uspostavite referencu
Učvrstite središnji izljevnik ili sklop za izlivanje u odobreno pričvršćenje. Provjerite njegovu ravnost, vertikalno poravnanje, i stabilnost prije postavljanja šablona.
Sprue djeluje kao glavna strukturna referenca za stablo. Ako se naginje ili pomjera tokom montaže, rezultirajući raspored uzoraka može postati neuravnotežen ili nekonzistentan.
Za ponovnu proizvodnju, namjenski uređaj je često vrijedan truda. Pomaže u održavanju željene orijentacije uzorka, visina nivoa, pozicija kapije, i ukupne dimenzije stabla, posebno kada više operatera sastavlja istu porodicu dijelova.
Korak 2: Pričvrstite uzorke pomoću kontroliranog zavarivanja voskom
Pričvrstite svaki uzorak na odgovarajuću kapiju ili vodilicu koristeći odobrenu metodu spajanja voskom.
Veza treba da obezbedi dovoljnu čvrstoću vezivanja bez oštećenja uzorka ili izobličenja njegove geometrije.
Posebno su važna dva uslova:
- Nedovoljna toplota:Spojne površine možda neće biti dovoljno spojene, ostavljajući slab interfejs ili skriveni jaz.
- Pretjerana vrućina:Vosak se može preterano otopiti, uzrokujući lokalni kolaps, dimenzija distorzija, ili uvećani zglob.
Ispravna temperatura i vrijeme kontakta zavise od materijala voska, presjek spoja, dizajn alata, i način sklapanja.
Ne postoji jedinstvena univerzalna temperatura zavarivanja prikladna za svaki sistem šablona.
Tokom pridruživanja, uvjerite se da su spojne površine pravilno poravnate i da imaju pun kontakt. Izbjegavajte oslanjanje na mali voštani most kako biste držali veliki ili težak uzorak na mjestu.
Nakon pridruživanja, pustite da se spoj stabilizuje prije primjene dodatne sile ili pričvršćivanja susjednih uzoraka.
Korak 3: Pregledajte i završite svaki spoj
Čvrsti spoj od voska treba da bude kontinuiran, siguran, i bez praznina, rupe, ili nepotpuna fuzija.
Nakon pridruživanja, uklonite višak voska odgovarajućim alatom za podrezivanje. Glatke nepravilne izbočine bez rezanja u uzorak ili smanjenja potrebnog poprečnog presjeka vrata.
Gdje se mala površinska depresija ili zazor može ispraviti prema odobrenom postupku popravke, koristite kompatibilan vosak za popravku i obnovite profil spoja.
Nemojte jednostavno prekriti strukturno slab spoj tankim slojem voska.
| Defekt zgloba | Vjerovatni uzrok | Preporučena ispravka |
| Vidljivo jaz | Loša oprema ili nedovoljna toplina | Preradite spoj da biste dobili potpuni kontakt |
| Slabo ili labav vezu | Neadekvatna fuzija ili nedovoljno područje vezivanja | Ponovo se pridružite pod kontroliranim uvjetima i provjerite stabilnost |
| Pretjerano vosak nagomilavanje | Pregrijavanje ili loše podrezivanje | Uklonite višak voska bez oštećenja zgloba |
| Iskrivljeno uzorak blizu The joint | Prekomjerna toplota ili mehanička sila | Zamijenite ili popravite uzorak prema kriterijima dimenzija |
| Rupice ili mali šupljine | Nepotpuna fuzija, zarobljeni vazduh, ili površinske kontaminacije | Pregledajte spoj i popravite ga ili zamijenite prema potrebi |
Spoj koji izgleda glatko nije nužno jak. Za kritične ili teške obrasce, koristite odobrenu provjeru mehaničke stabilnosti ili validiranu proceduru sastavljanja umjesto da se oslanjate samo na izgled.
Korak 4: Rasporedite uzorke sa odgovarajućim razmakom
Razmak između uzoraka određuje da li keramička kaša može doseći sve potrebne površine i da li vatrostalna štukatura može formirati kontinuiranu školjku oko drveta.
Isporučeno uputstvo za proces navodi minimalni razmak od 10 mm između susjednih voštanih uzoraka.
Tretirajte ovo kao početni zahtjev za opisani proces, nije univerzalno pravilo za sve geometrije livenja.
Potrebni zazor mora se provjeriti u odnosu na oblik uzorka, materijali za izgradnju školjki, viskozitet kaše, veličina čestica štukature, i sposobnost sklopa da se drenira i osuši.
Nedovoljan razmak može dovesti do:
- Nepotpuna pokrivenost kašom između susjednih uzoraka.
- Zarobljeni vazduh ili slabo vlažna područja.
- Neravnomjerna distribucija vatrostalne štukature.
- Lokalna varijacija debljine ljuske.
- Teško uklanjanje voska i neadekvatno čišćenje školjke.
- Pucanje školjke ili lokalni kvar tokom deparavanja i pečenja.
Razmak treba provjeriti na najbližim tačkama između uzoraka, ne samo između njihovih središnjih linija ili veza vrata.
Složeni odljevci sa rebrima, duboka udubljenja, ili izbočene karakteristike mogu zahtijevati više prostora od jednostavnih oblika.
Istovremeno, prevelik razmak može povećati veličinu školjke, potrošnja keramike, i količinu potrebnog prostora u opremi za potapanje i sušenje.
Odgovarajući raspored je onaj koji održava pouzdanu pokrivenost školjke dok ispunjava odobrene zahtjeve proizvodnje i zatvaranja.
Korak 5: Održavanje uravnotežene i konzistentne geometrije stabla
Rasporedite šare simetrično tamo gde dizajn odlivaka dozvoljava. Podijelite težinu oko središnje cijevi, održavati dosljedan razmak između slojeva, i izbjegavajte nepotrebne koncentracije teških komponenti na jednoj strani.
Neuravnoteženo drvo može biti teško za transport i potapanje. Može se nagnuti tokom izgradnje školjke ili stvoriti nejednaka mehanička opterećenja na spojevima i učvršćenjima.
Kako se keramička školjka suši, pomicanje ili izobličenje mogu utjecati na debljinu ljuske i konzistenciju dimenzija.
Za drveće koje sadrži odljevke različitih veličina ili težina, slijedite odobreni raspored umjesto da forsirate savršeno simetričan raspored.
Funkcionalni zahtjevi—uključujući gajting, hranjenje, pokrivenost ljuske, i pristup za inspekciju – imaju prioritet nad vizuelnom simetrijom.
Korak 6: Provjerite orijentaciju kapije i raspored vrata
Orijentacija kapije mora slijediti odobreni dizajn kapije. Procedura izvora preporučuje nagib nadole od približno 30°-45° između vrata i glavnog kliznika za konvencionalne odljevke.
Ovaj raspon može biti korisna početna referenca, ali to nije apsolutni zahtjev za svaki odljev.
Ugao i poprečni presjek vrata moraju se odrediti prema leguri, geometrija komponenti, ponašanje punjenja, i zahtjevi za očvršćavanje.
Za tanke stijenke ili manje složene odljevke, ugao će možda morati da se smanji. Veći ili teži odljevci mogu zahtijevati drugačiji raspored, zavisno od dizajna vrata.
Dobro dizajniran sistem kapija i vodilica bi trebao:
- Isporučite rastopljeni metal u šupljinu bez nepotrebnih ograničenja protoka.
- Smanjite turbulenciju i smanjite rizik od uvlačenja zraka ili oksidnog filma.
- Obezbedite odgovarajuću opskrbu metalom tokom punjenja i očvršćavanja.
- Izbjegavajte stvaranje nepovoljnih vrućih tačaka ili izoliranih regija koje je teško hraniti.
- Pustite da se vosak isprazni tokom deparavanja bez stvaranja zarobljenih džepova.
Konačni raspored bi trebao biti zasnovan na validiranom dizajnu vrata ljevaonice, inženjerski proračuni, simulacija gdje je to prikladno, i proizvodnih rezultata.
Korak 7: Pregledajte zahtjeve za protok metala i hranjenje
Drvo voska mora precizno reproducirati predviđeni sistem ulaska i hranjenja.
Sklop uzorka stoga treba provjeriti u odnosu na očekivani redoslijed punjenja i ponašanje očvršćavanja.
Općenito, dizajn vrata bi trebao pomoći u izbjegavanju preranog smrzavanja na kritičnim putevima protoka i podržati hranjenje regija koje zahtijevaju dodatni tečni metal tokom skrućivanja.
Debeli profili i termalne vruće tačke zaslužuju posebnu pažnju jer mogu biti podložni poroznosti skupljanja ako je hranjenje neadekvatno.
Međutim, nije dovoljno pretpostaviti da će određeni raspored stabala automatski proizvesti usmjereno skrućivanje.
Rezultat zavisi od legure, debljina preseka, temperatura ljuske, Temperatura izlijevanja, dimenzije vrata, i druge procesne varijable.
Centralni izljev i sistem vodilica također moraju ostati otvoreni i odgovarajuće veličine. Loši zglobovi, prekomjerno nakupljanje voska, ili pogrešno postavljena kapija može promijeniti predviđeni put protoka.
Prije puštanja stabla, provjerite da li sastavljeni izgled odgovara odobrenom crtežu i da nijedna veza nije slučajno blokirana ili smanjena tokom obrezivanja.
4. Inspekcija kvaliteta montaže voštanog drveta
Svako završeno stablo voska treba proći inspekciju prije nego što se preseli u zgradu keramičke školjke.
Inspekcija nije samo konačna vizuelna provjera; to je verifikacija da je sklop u skladu sa odobrenim projektom procesa.
Vizuelna i površinska inspekcija
Pregledajte cijelo drvo:
- Pukotine, Warpage, nedostajuće karakteristike, i oštećene šare.
- Labavi ili nepotpuno spojeni spojevi.
- Praznine, rupice, i prekomjerno nakupljanje voska.
- Prašina, ulja, ostaci voska, i druge kontaminacije.
- Neujednačen razmak uzoraka i nedosljedna orijentacija kapije.
- Oštećenja nastala tokom montaže ili obrezivanja.
Koristite adekvatno osvjetljenje i pregledajte područja između uzoraka, oko raskrsnica kapija, i blizu centralnog spruda. Ove lokacije su posebno sklone greškama u montaži.
Stabilnost i poravnanje strukture
Pažljivo provjerite da li drvo ima labave šare i nestabilne spojeve. Izbjegavajte pretjerano tresenje ili silu koja bi mogla oštetiti inače prihvatljive veze.
Provjerite sljedeće:
| Checkpoint | Acceptance Consideration |
| Sprue poravnanje | U okviru odobrenih zahtjeva za ravnost i vertikalnost |
| Uzorak orijentacija | Odgovara montažnom crtežu ili specifikaciji procesa |
| Joint snaga | Nema labavosti, razdvajanje, ili vidljivo nepotpuno vezivanje |
| Drvo balans | Stabilan tokom normalnog rukovanja i operacija izgradnje školjke |
| Uzorak razmak | Zadovoljava odobreni minimalni razmak, uključujući i 10 mm referenca gdje je primjenjivo |
| Kapija ugao | U skladu sa specificiranim dizajnom vrata |
| Uzorak count | Tačan broj dijelova po stablu, bez nedostajućih ili dodatnih komponenti |
Gdje je drvo veliko ili sadrži teške uzorke, koristite odgovarajuće potporne elemente i metode rukovanja.
Drvo ne treba prihvatiti samo zato što ostaje uspravno na klupi; također mora izdržati normalne operacije prijenosa i uranjanja bez neprihvatljivog pomicanja.
Provjerite usklađenost procesa i sljedivost
Prije puštanja, potvrdite da stablo odgovara ispravnom broju dijela, revizija, put legure, i proizvodna serija.
Zabilježite relevantne parametre sklapanja kada je to potrebno, uključujući broj uzoraka, konfiguracija stabla, operater ili radna ćelija, rezultat inspekcije, i sva odobrena odstupanja.
Za ponovnu proizvodnju, standardizovana uputstva za rad i referentni elementi pomažu u smanjenju varijacija između operatera.
Oni također olakšavaju istraživanje nedostataka kada određena konfiguracija stabla proizvodi nedosljedan kvalitet ljuske ili rezultate livenja.
5. Skladištenje i rukovanje sastavljenim voštanim stablima
Drvo voska koje prođe inspekciju i dalje može postati neusaglašeno ako se pogrešno skladišti ili transportuje.
Vosak je osjetljiv na temperaturu i mehanička opterećenja, pa čak i neznatna deformacija može uticati na dimenzije livenja ili pristajanje keramičke školjke.
Preporučeni uslovi skladištenja
Isporučeni proizvodni postupak preporučuje skladištenje sastavljenih stabala voska ne duže od 48 sati prije sljedeće operacije.
Ovo treba tretirati kao cilj kontrole specifičan za biljku, a ne kao univerzalnu granicu roka trajanja.
Prihvatljivo vrijeme držanja ovisi o formulaciji voska, geometrija uzorka, Okolišni uvjeti, i dimenzionalne zahtjeve odljevka.
Preporučene prakse uključuju:
- Postavite završena stabla na čisto, ravni regali ili namjenska transportna oprema.
- Držite stabla u jednom sloju osim ako validirani sistem podrške ne dozvoljava drugi raspored.
- Spriječite pritisak slaganja ili kontakt između susjednih uzoraka.
- Održavajte stabilnu temperaturu i vlažnost unutar utvrđenih granica biljke.
- Zaštitite drveće od direktne sunčeve svjetlosti, grijalice, i drugi lokalizirani izvori topline.
- Održavajte prostor za skladištenje čistim i bez prašine, ulja, i kontaminacije iz vazduha.
- Jasno identificirajte svako stablo kako biste spriječili miješanje između brojeva dijelova ili serija.
Izbjegavajte pretpostavku da drvo voska ostaje dimenzijski stabilno samo zato što nije došlo do vidljive deformacije.
Za kritične komponente, uspostaviti definirano maksimalno vrijeme držanja i pregledati drvo prije izgradnje školjke ako je period skladištenja produžen ili su uvjeti okoline odstupili od zahtjeva procesa.
Ispravno rukovanje i transport
Pažljivo pomičite stabla voska i poduprite ih na središnjem izljevu, baza, ili određenog uređaja. Ne podižite drvo hvatanjem pojedinačnog voštanog uzorka, kapija, ili karakteristika tankih zidova.
Transportna oprema treba da bude čista, stabilan, i bez oštrih ivica ili izbočina koje bi mogle izgrebati ili oštetiti vosak.
Za teška ili složena stabla, koristite namjenske oslonce koji raspoređuju opterećenje bez stavljanja prevelikog opterećenja na pojedinačne zglobove. Održavajte kretanje glatko i izbjegavajte iznenadne udarce, uvijanje, ili nepotrebne vibracije.
Nakon transporta, pregledajte drvo za labave spojeve, oštećene šare, i bilo kakve promjene u poravnanju prije nego što ga puste u zgradu školjke.
6. Kako poboljšati konzistentnost montaže voštanog drveta u proizvodnji
Za proizvođače koji više puta proizvode odljevke za ulaganje, kvalitet zavisi od pretvaranja individualnih veština operatera u stabilnu, dokumentovani proces.
Standardizirajte opremu za montažu i uputstva za rad
Namjenski uređaji za montažu mogu kontrolirati poravnanje sprudova, položaj uzorka, razmak između nivoa, i orijentacija kapije.
Posebno su korisni za složena stabla ili velike narudžbe gdje je ponovljivost važna.
Uputstvo za rad treba definisati:
- Odobreni rasporedi stabala i broj uzoraka.
- Kritične lokacije spojeva i metode spajanja.
- Potreban razmak uzoraka i orijentacija kapije.
- Kriterijumi za inspekciju spojeva, poravnanje, i stanje površine.
- Rukovanje, skladištenje, i zahtjevi za izdavanje.
Cilj je smanjiti nepotrebne varijacije bez sprječavanja operatera da identificiraju stvarne nedostatke ili eskaliraju neobične uslove.
Kontrolirajte uslove pridruživanja
Zabilježite i potvrdite važne parametre spajanja za svaki sistem voska.
U zavisnosti od metode, to može uključivati temperaturu alata, vrijeme kontakta, stanje voska, geometrija zgloba, i vrijeme hlađenja ili stabilizacije.
Ako se kvar više puta pojavljuje na istom mjestu zgloba, pregledati dizajn učvršćenja i spojeva, kao i tehniku operatera.
Problem može biti uzrokovan lošim pristupom, neadekvatna kontaktna površina, ili geometrija veze koju je teško konzistentno sastaviti.
Pratite nedostatke i povežite ih sa rezultatima na nižem toku
Koristan program poboljšanja ne bilježi samo da li je drvo voska prošlo inspekciju.
Takođe prati odnos između uslova sklapanja i naknadnih grešaka u školjki ili livenju.
Na primjer:
- Ponovljeni defekti školjke oko određenog spoja mogu ukazivati na lošu završnu obradu spoja.
- Oštećenje ljuske blizu blisko raspoređenih šara može ukazivati na nedovoljan zazor ili drenažu.
- Varijacije dimenzija koncentrisane na jednoj poziciji stabla mogu ukazivati na deformaciju uzorka ili nekonzistentno poravnanje.
- Ponovljena oštećenja pri rukovanju mogu ukazivati na preopterećeno drvo ili neadekvatne potporne elemente.
Pregled ovih uzoraka pomaže ljevaonici da razlikuje probleme vezane za montažu od nedostataka uzrokovanih keramičkim materijalima školjke, deparatiranje, pucanje, ili izlivanje metala.
7. Često postavljana pitanja o montaži voštanog drveta
Koji je minimalni razmak između uzoraka voska?
Proizvodni postupak opisan u ovom vodiču navodi minimalni razmak od 10 mm između susjednih voštanih uzoraka.
Ovo je korisna početna referenca, ali stvarni zazor treba potvrditi u odnosu na geometriju dijela, keramička suspenzija, veličina štukature, zahtjevi za odvodnjavanje, i proces izgradnje školjke.
Složeni uzorci mogu zahtijevati veći razmak kako bi se osigurala potpuna pokrivenost premaza.
Koji je preporučeni ugao između kapije i glavnog izvoda?
Referentni postupak preporučuje približno 30°–45° nagib prema dolje za konvencionalne odljevke.
Odgovarajući ugao zavisi od odobrenog dizajna vrata, geometrija livenja, legura, ponašanje punjenja, i potrebe za ishranom.
Opseg ne bi trebao zamijeniti inženjersku validaciju za određenu komponentu.
Koliko dugo se može skladištiti sastavljeno voštano drvo?
Referentna proizvodna procedura postavlja maksimalni period skladištenja od 48 sati. Ovo treba potvrditi za stvarni sistem voska i fabričko okruženje.
Stabilna temperatura, odgovarajuću podršku, čisto skladište, i zaštita od mehaničkih oštećenja neophodni su tokom cijelog perioda držanja.
Zašto spojevi voštanog drveta uzrokuju defekte keramičke školjke?
Nepotpuna fuzija, praznine, rupice, ili prekomjerno nakupljanje voska može promijeniti geometriju lokalne površine i ometati dosljednu pokrivenost kašom.
Mulj može ući u otvorene praznine, dok nepravilni spojevi mogu utjecati na drenažu i lokalnu debljinu ljuske. Ovi uslovi mogu povećati rizik od oštećenja ljuske tokom sušenja, deparatiranje, ili pucanje.
Može li se svakom stablu voska dodati više odljevaka kako bi se smanjili troškovi?
Samo ako drvo ostane mehanički stabilno i odobreni dizajn vrata može pružiti potrebne performanse punjenja i hranjenja.
Dodavanje uzoraka bez provjere razmaka, drvena masa, pokrivenost ljuske, i kapacitet zatvaranja može povećati otpad i smanjiti ukupni prinos livenja.
Najbolja konfiguracija je ona koja minimizira ukupne troškove proizvodnje uz dosljedno ispunjavanje zahtjeva za kvalitetom.
8. Zaključak
Sastavljanje voštanog stabla je mnogo više od povezivanja pojedinačnih voštanih uzoraka sa centralnim izljevom.
On uspostavlja geometriju klastera uzoraka, kvaliteta spojeva, dostupnost površina tokom izgradnje školjke, i raspored sistema kapija.
Pouzdan proces počinje zvučnim voštanim uzorcima i ravnom, stabilna sprue.
Nastavlja se kontroliranim zavarivanjem voskom, glatki i sigurni spojevi, adekvatan razmak uzoraka, uravnotežena geometrija stabla, i raspored ulaza koji prati odobreni dizajn punjenja i hranjenja.
Završni pregled, pažljivo rukovanje, i kontrolisano skladištenje, a zatim očuvaju kvalitet postignut tokom montaže.
Iz perspektive inženjera ljevaonice, najefikasnija strategija je spriječiti defekte u fazi voska, a ne pokušati ih ispraviti nakon izgradnje školjke ili izlijevanja.
Standardizovana oprema, obučeni operateri, dosljedna inspekcija, i sljedive kontrole procesa pomažu u smanjenju defekata koji se mogu izbjeći, poboljšati prinos livenja, i održavati ponovljiv kvalitet proizvoda.
Za proizvođače odlivaka, dobro sastavljeno stablo voska je početna tačka za zdravu keramičku školjku i pouzdanije završno livenje.

