
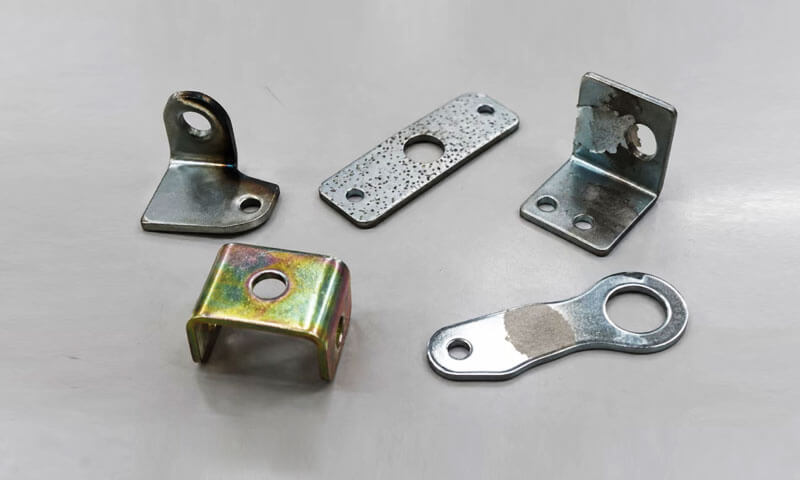
Nakon mnogo godina na elektroplata linija, Naučio sam jednu stvar: defekt u oplati retko je problem sa jednim parametrom.
Piling nije samo "loša adhezija". Pitting nije samo "prljavo kupanje". Spaljivanje nije samo "previše struje". Varijacije boja nisu samo "loša pasivacija".
Svaki nedostatak je vidljivi kraj lanca procesa. Ako jurite za defektom bez praćenja lanca, popravićeš to nedelju dana i videti ponovo sledećeg meseca.
Zato najvažnije pitanje u rješavanju problema sa oplatom nije „Šta je kvar?” ali “Gdje je u tom procesu puknuo lanac? ”
Ovaj članak pokriva pet nedostataka koje najčešće vidim: ljuštenje, pitting, gori, gole tačke, i varijacije boja.
Za svaku, Opisaću izgled, osnovni uzroci, redoslijed rješavanja problema, i popravke. Također ću objasniti zašto se isti nedostatak stalno vraća - i kako ga zaustaviti.
1. Piling
Piling se javlja kada se naneseni metalni premaz ne poveže adekvatno za podlogu ili sloj ispod..
Tipični znakovi uključuju lokalizirane plikove, podignute ivice, ljuštenje, ili velike površine odvajanja premaza nakon savijanja, uticaj, ili rukovanje.
U proizvodnji, ljuštenje je često problem prije tretmana, a ne problem vremena nanošenja. Ako ulje, oksid, hrđa, ili drugi zagađivači ostaju na površini, naneseni metal ne može stvoriti pouzdanu vezu.
Premaz u početku može izgledati prihvatljivo, ali kasnije se odvoji tokom obrade, montaža, termička izloženost, ili servis.

Uobičajeni uzroci galvaniziranog pilinga
| Osnovni uzrok | Mehanizam | Tipični znakovi |
| Nepotpuno odmašćivanje | Ulje i mast sprečavaju prisan kontakt između podloge i nanesenog metala | Lokalizovani piling, često u kontaminiranim područjima |
| Neadekvatno kiselina kiselo ili aktivacija | Oksidi, hrđa, ili kamenac ostane na površini | Slaba adhezija na zahvaćenim područjima |
| Unakrsna kontaminacija tokom ispiranje | Preostale hemikalije ili zagađivači se prenose između procesnih rezervoara | Nepravilni kvarovi prianjanja |
| Pretjerano kašnjenje poslije aktivacija | Aktivirana površina reoksidira ili postaje kontaminirana prije oblaganja | Piling uprkos naizgled prihvatljivom čišćenju |
| Oksidirano ili neprikladan supstrat | Osnovni materijal ima nestabilno stanje površine ili je nekompatibilan s procesom | Ponovljeni kvarovi prianjanja na određenim materijalima ili serijama |
| Loš međusloj prianjanje | Interfejs između uzastopnih deponovanih slojeva je slab | Razdvajanje između slojeva premaza radije nego na podlozi |
Kako riješiti probleme s pilingom
Korak 1: Proverite efikasnost odmašćivanja.
Provjerite koncentraciju čistača, temperatura, vrijeme tretmana, i nivo kontaminacije.
Vodolomni test može pomoći u identifikaciji ostatka ulja na odgovarajućim podlogama, iako ne zamjenjuje validirani test čistoće.
Korak 2: Pregledajte proces kiseljenja i aktivacije.
Potvrdite da odabrana hemija uklanja relevantni oksid ili kamenac bez pretjeranog napada na osnovni metal.
Prekomjerno kiseljenje također može uzrokovati probleme, uključujući hrapavost, formiranje mrlja, ili rizici vezani za vodonik u osjetljivim materijalima.
Korak 3: Provjerite ispiranje između faza procesa.
Loše ispiranje može nositi sredstvo za čišćenje, kiselina, soli, ili rastvorene metale u naredne rezervoare. Provjerite kvalitet vode za ispiranje, overflow, uznemirenost, i kontrola povlačenja.
Korak 4: Smanjite nepotrebna kašnjenja prije oblaganja.
Uspostavite kontrolirano maksimalno vrijeme prijenosa između aktivacije i oblaganja. Čuvajte aktivirane površine zaštićene od sušenja, kontaminacije, i oksidacija.
Korak 5: Odredite stvarni interfejs kvara.
Pregledajte oguljenu površinu i, gdje je potrebno, koristite mikroskopiju ili analizu poprečnog presjeka da biste utvrdili da li je došlo do razdvajanja na međusklopu supstrat/premaz ili između slojeva premaza.
Napomena inženjera
Uvijek počinjem sa odmašćivanjem i ispiranjem. Devet puta od deset, ljuštenje je problem čišćenja, nije problem sa oplatom. Ako test lomljenja vode ne uspije prije oblaganja, stop—ne stavljajte dio u kadu.
2. Pištanje
Pitting se odlikuje malim, udubljenja nalik na kratere na obloženoj površini.
Jame mogu ličiti na rupice, a velika gustina defekata može učiniti da premaz izgleda grubo ili porozno.
Važna razlika je u tome što je udubljenje udubljeni defekt, nije podignuta čestica. Izdignuti čvorići ili grube naslage mogu ukazivati na kontaminaciju česticama, dendritski rast, ili drugi problemi sa taloženjem.
Međutim, zarobljene čestice takođe mogu stvoriti jame, pa vizuelni pregled treba kombinovati sa daljim pregledom.
Pitting može nastati u podlozi, tokom predtretmana, ili unutar same kupke za oplatu.
Još jedan čest uzrok su mjehurići plina koji se lijepe za radni predmet, posebno kada geometrija dijela ili orijentacija stalka dozvoljava da mehurići ostanu zarobljeni.

Glavni uzroci galvanizacije rupa
| Prouzrokovati | Kako proizvodi jame | Šta provjeriti |
| Postojeći supstrat defekti | Poroznost livenja, korozijske jame, ogrebotine, ili udubljenja ostaju vidljiva nakon oblaganja | Inspekcija kvaliteta ulazne površine i pre oblaganja |
| Neadekvatno čišćenje | Preostalo ulje, proizvodi korozije, ili druga kontaminacija ometa ravnomerno taloženje | Odmašćivanje, kiselo, aktivacija, i ispiranje |
| Particulate kontaminacije | Čvrste čestice se ugrađuju u premaz ili ometaju lokalno taloženje | Filtriranje kade, filter elementi, cirkulacija, i čistoća rezervoara |
Mjehurići plina prianjaju na površinu |
Područja prekrivena mjehurićima primaju nedovoljno taloženje metala | Orijentacija dijela, uznemirenost, vlaženje, i oslobađanje gasa |
| Neuravnoteženo kupatilo hemija | Hemija izvan operativnog prozora može izazvati grube ili nepravilne naslage | Analiza kupatila i evidencija procesa |
| Pretjerano lokalni struja gustina | Nestabilno taloženje može doprinijeti hrapavosti ili povezanim površinskim defektima | Gustoća struje, geometrija, i električnu distribuciju |
Praktična metoda za dijagnosticiranje udubljenja
Iskusni inžinjer za završnu obradu ne pretpostavlja odmah da svaka jama izvire iz kupke za oplate.
Prvi korak je da se utvrdi da li je kvar postojao prije oblaganja.
- Pregledajte podlogu prije obrade. Pregledajte pristigle dijelove i uzorke za prethodnu obradu kako biste utvrdili da li su jame već prisutne.
- Pregledajte ogoljene dijelove gdje je potrebno. Ako se premaz može bezbedno ukloniti korišćenjem validiranog procesa skidanja, pregledajte izloženu podlogu za ostatke udubljenja.
Samo skidanje može napasti ili promijeniti podlogu, tako da metoda mora biti prikladna za materijal. - Provjerite sistem filtracije. Pregledajte elemente filtera, protok cirkulacije, stanje pumpe, depoziti rezervoara, i potencijalni izvori kontaminacije česticama.
- Pregledajte distribuciju kvarova. Odredite da li su jame nasumične, koncentrisan u udubljenim područjima, povezane sa određenim orijentacijama, ili ograničeno na određene serije.
- Procijenite oslobađanje mjehurića. Provjerite orijentaciju stalka, dio drenaže, kretanje rješenja, i da li udubljeni elementi mogu zarobiti mjehuriće zraka ili vodonika.
Kako spriječiti pitting
- Poboljšajte inspekciju ulaznog materijala i pripremu površine.
- Održavajte filtraciju i cirkulaciju u skladu sa zahtjevima dobavljača kupatila.
- Uklonite mulj i nakupljene naslage kontrolisanim održavanjem rezervoara.
- Koristite odgovarajuća sredstva za vlaženje ili druge odobrene aditive za kupanje kada to zahtijeva proces.
- Optimizirajte orijentaciju stalka i miješanje kako biste spriječili trajno vezivanje mjehurića.
- Pratite hemiju kupatila i radne uslove unutar specificiranih kontrolnih granica.
Za livene komponente, posebnu pažnju treba obratiti na poroznost livenja i površinski spojene šupljine. Galvanizacija prati osnovnu površinu, a ne pouzdano eliminira njene nedostatke.
Ako podloga sadrži otvorene pore ili duboke korozijske jame, poliranje, obrada, impregnacija kada je to potrebno, ili drugi validirani predtretman može biti potreban prije nanošenja ploča.
Inženjerski savjet:
Mapa defekta je često vrednija od opšte vizuelne procene. Snimite lokaciju, gustina, i raspodjela jama po reprezentativnim dijelovima.
Ponovljivi uzorak može pomoći u razlikovanju poroznosti podloge od zarobljenih mjehurića ili kontaminacije u kadi.
3. Burning
Izgaranje je defekt ploče koji se obično pojavljuje na rubovima, oštri uglovi, izbočine, i druga područja gdje gustina lokalne struje postaje pretjerano visoka.
Zahvaćeni depozit može izgledati tamno, siva, grubo, puderasta, ili slabo konsolidovani. U teškim slučajevima, premaz može biti krhak ili labavo pričvršćen.
Osnovni mehanizam je obično prevelika lokalna gustina struje u odnosu na sposobnost kupke da taloži zvučni metal.
Iako ukupna postavka struje može biti unutar normalnog radnog raspona, stvarna struja nije ravnomjerno raspoređena po površini komponente.
Oštri uglovi i izbočene karakteristike imaju tendenciju da koncentrišu električno polje.
Ako ova područja primaju previše struje, lokalna stopa taloženja može premašiti praktični radni prozor elektrolita, stvaranje grubog ili spaljenog naslaga.

Uobičajeni uzroci peckanja
| Osnovni uzrok | Zašto se to dešava | Tipična korektivna radnja |
| Pretjerano struja gustina | Struja prelazi raspon stabilnog taloženja kade | Smanjite gustinu struje i provjerite efektivnu pokrivenu površinu |
| Loš rack orijentacija | Oštre karakteristike su direktno okrenute prema anodi i primaju koncentrisanu struju | Preusmjerite dio ili promijenite pozicioniranje stalka |
| Nedovoljno anoda udaljenost | Određena područja primaju nesrazmjerno veliku struju | Podesite razmak između anode i obratka gdje je to praktično |
| Neuravnoteženo anoda aranžman | Distribucija električnog polja koncentrirana je oko izbočenih dijelova | Ponovo postavite ili redizajnirajte anodni raspored |
Neadekvatna zaštita |
Područja jake struje nisu zaštićena od prekomjerne struje | Koristite štitove, pregrade, ili pomoćne elektrode prema potrebi |
| Bath hemija vani specifikacija | Niska koncentracija metala, neodgovarajući nivoi aditiva, ili druga hemijska odstupanja sužavaju radni prozor | Analizirajte i vratite kadu u njen specificirani radni opseg |
| Loš uznemirenost ili masa transfer | Lokalni uslovi transporta nisu dovoljni za primenjenu struju | Optimizirajte miješanje i kretanje otopine |
Kako riješiti probleme sa spaljivanjem
1. Provjerite gustinu struje umjesto same struje.
Izračunajte gustinu struje koristeći stvarnu efektivnu površinu i metodu izračunavanja utvrđenu u procesu.
Provjerite je li složena geometrija uzrokovala lokalnu koncentraciju struje čak i kada ukupna struja izgleda normalno.
2. Provjerite orijentaciju stalka.
Odredite da li su izgorjela područja okrenuta direktno prema anodi ili strše prema njoj. Mala promjena u orijentaciji ponekad može značajno poboljšati trenutnu distribuciju.
3. Pregledajte položaj i razmak anoda.
Uporedite rastojanje između anode i različitih regiona obratka. Provjerite da li raspored anode stvara zonu visoke struje u blizini uglova ili podignutih elemenata.
4. Procijenite zaštitne i pomoćne elektrode.
Štitovi, izolacione pregrade, lopovi, a pomoćne anode ili katode se mogu koristiti za redistribuciju struje, zavisno od procesa.
Ispravno rješenje ovisi o tome da li je cilj smanjiti prekomjerno taloženje ili poboljšati dovod struje do udubljenih područja.
5. Provjerite radni prozor kade.
Potvrdite koncentraciju metala, pH gde je primenjivo, temperatura, aditivno stanje, uznemirenost, i drugi parametri specifični za hemiju u odnosu na specifikacije dobavljača.
Napomena inženjera
Gorenje na ivicama je predvidljivo. Ako ga vidite, nemojte samo spustiti struju – provjerite stalak.
Dio koji visi sa oštrim rubom okrenutim prema anodi će izgorjeti čak i pri “normalnoj” struji. Ponekad je popravak jednostavno preusmjeravanje, ne mijenja kupatilo.
4. Bare Spots
Ogoljene tačke su područja na kojima nije formiran potreban metalni premaz, ostavljajući podlogu izloženom ili prekrivenom vidljivo drugačijom površinom.
Mogu se pojaviti kao izolirane mrlje bez ploča, nepravilna područja s drugom bojom ili sjajem, ili tanko obložene regije koje ne ispunjavaju specifikacije.
U proizvodnji, gole tačke generalno zahtevaju istraživanje u dva pravca: da li je dovoljna struja stigla do tog područja i da li je površina hemijski spremna da primi talog.
Dio može imati odličan električni kontakt, ali i dalje ne može biti ploča na mjestu gdje zaostalo ulje ili oksid sprječava taloženje.
Obrnuto, savršeno čista površina može ostati nepokrivena ako je rack veza nestabilna ili geometrija sprječava adekvatnu isporuku struje.

Uobičajeni uzroci golih mrlja
| Prouzrokovati | Mehanizam | Inspection Focus |
| Loš rack kontakt | Visok kontaktni otpor ili nestabilna veza ograničavaju struju | Kontaktne tačke, stezaljke, kuke, i čistoća regala |
| Prekinut električni put | Struja ne teče pouzdano kroz komponentu | Izlaz ispravljača, kablovi, rack veze, i električni kontinuitet |
| Ostatak ulja ili mast | Kontaminacija sprečava pravilno vlaženje i taloženje | Odmašćivanje i provjera čistoće površine |
| Oksidi ili korozija proizvodi | Supstrat nije dovoljno aktiviran | Kiselo, aktivacija, i stanje površine prije oblaganja |
Lokalizirana kontaminacija |
Zahvaćena područja odbijaju otopinu ili inhibiraju taloženje | Praksa rukovanja, rukavice, oprema za prenos, i kvalitetom ispiranja |
| Duboko udubljenja ili zaštićen geometrija | Gustoća lokalne struje je preniska za nanošenje potrebne debljine | Geometrija dijela, dizajn regala, i distribuciju struje |
| Neadekvatno predtretman pokrivenost | Određene površine se nedovoljno čiste ili aktiviraju | Pokrivenost sprejom, uranjanje, uznemirenost, i drenažu |
Rješavanje problema sa golim mjestima korak po korak
Korak 1: Provjerite kontakte stalka.
Potražite labave veze, oksidirane kontaktne površine, istrošene stezaljke, i kontaktne tačke sa nedovoljnim pritiskom.
Potvrdite da kontaktna površina ostaje adekvatna tokom cijelog ciklusa oblaganja.
Korak 2: Provjerite električni kontinuitet.
Pregledajte kablove, sabirnice, priključci ispravljača, i rack komponente. Pregledajte evidenciju o struji i naponu za prekide ili neobične fluktuacije.
Korak 3: Pregledajte izloženu podlogu.
Utvrdite da li je površina masna, oksidirano, korodirao, ili na drugi način kontaminirana. Uporedite zahvaćeno područje sa pravilno obloženim područjem.
Korak 4: Istražite lokalnu geometriju.
Duboke rupe, uski žljebovi, udubljena lica, a zaštićene regije mogu imati nisku gustinu struje. Procijenite da li pozicioniranje stalka ili postavljanje elektroda ograničava taloženje.
Korak 5: Pregledajte redoslijed prethodnog tretmana.
Potvrdite da su relevantna područja pravilno odmašćena, isprano, aktiviran, i bez neprihvatljivih kašnjenja prebačen u rezervoar za oplate.
Inženjerski savjet:
Ogoljene mrlje koje se nasumično pojavljuju na cijelom stalku sugeriraju drugačiji problem od golih mjesta koje se uvijek pojavljuju unutar istog udubljenja.
Slučajni defekti često opravdavaju provjeru stabilnosti kontakta i kontaminacije; ponovljivi geometrijski nedostaci zahtijevaju bliže ispitivanje trenutne distribucije i pristup rješenju.
5. Varijacije boja
Varijacije u boji nastaju kada obložene komponente prikazuju nedosljedne nijanse, osvetljenost, sjaj, ili cjelokupni izgled.
Tipični primjeri uključuju dijelove iz iste serije koji izgledaju tamnije ili svjetlije, različite oblasti jedne komponente koje pokazuju različite boje, ili uzastopne proizvodne serije koje imaju primjetno različite tonove.
Varijacije boja su posebno važne za dekorativne obloge, vidljiv hardver, proizvodi široke potrošnje, i komponente sa strogim zahtjevima za izgled.
Međutim, ne ukazuje svaka razlika u boji na kvar premaza. Značaj zavisi od sistema oblaganja, potrebnu završnu obradu, i da li premaz ispunjava svoje funkcionalne specifikacije.
Na primjer, pocinčani dijelovi s premazom za pasivizaciju ili konverziju mogu pokazati razlike u boji uzrokovane varijacijama u procesu naknadne obrade.
Sistemi od nikla ili hroma mogu pokazati različite nivoe sjaja zbog pripreme podloge, debljina naslaga, ili hrapavost površine.
Ispravan dijagnostički pristup je procijeniti cijeli niz završne obrade, a ne odmah mijenjati hemiju kupatila.

Glavni uzroci varijacije boje galvanizacije
| Faktor | Kako to utiče na izgled | Šta provjeriti |
| Neujednačeno premaz debljina | Različite debljine naslaga mogu promijeniti svjetlinu, pokrivenost, ili optički izgled | Mjerenje debljine na više lokacija |
| Drugačije rack pozicije | Dijelovi dobijaju različite raspodjele struje zbog udaljenosti anode i geometrije | Raspored stalka i trendovi specifični za poziciju |
| Nedosljedno pasivizacija uslovima | Vrijeme, temperatura, koncentracija, ili stanje kupke mijenja završni premaz za konverziju | Evidencija o pasivizaciji i analiza kupatila |
| Neadekvatno ispiranje | Preostale hemikalije ili kontaminacija mijenjaju površinu ili ometaju naknadni tretman | Kvaliteta vode za ispiranje, protok, i prenošenje |
Neravnomjerno sušenje |
Preostala voda, obrasci odvodnje, ili nedosljedno sušenje može ostaviti mrlje ili promijeniti izgled | Temperatura sušenja, vrijeme, protok vazduha, i dio orijentacije |
| Plating-bath varijacija | Promjene koncentracije metala, pH, aditivi, kontaminacije, ili radni uslovi menjaju karakteristike depozita | Analiza kupatila, evidencija dopune, i istoriju održavanja |
| Supstrat varijacija | Razlike u leguri, hrapavost površine, poliranje, ili uvjeti livenja utiču na konačni izgled | Ulazni materijal i konzistencija prethodnog tretmana |
| Gledanje i mjerenje uslovima | Osvetljenje, ugao gledanja, i reflektivnost površine utiču na percipiranu boju | Inspekcijska rasvjeta i postupak mjerenja |
Kako istražiti razlike u bojama
1. Izmjerite debljinu premaza.
Uporedite debljinu na reprezentativnim lokacijama na istoj komponenti i na različitim pozicijama stalka.
Koristite odgovarajuću metodu za kombinaciju premaza/podloge, kao što je rendgenska fluorescencija (XRF) ili neku drugu validiranu tehniku mjerenja debljine.
2. Pregledajte položaj i orijentaciju stalka.
Odredite da li je tamnije, upaljač, glossier, ili dosadniji dijelovi odgovaraju određenim pozicijama u stalku.
Dosljedne varijacije vezane za položaj mogu ukazivati na razlike u distribuciji struje ili protoku otopine.
3. Provjerite uvjete pasiviranja ili konverzijskog premaza.
Za sisteme koji koriste pasivizaciju, prevlake za konverziju, ili druge naknadne tretmane, provjeriti vrijeme tretmana, temperatura, hemija, ispiranje, i uslove sušenja.
4. Procijenite kvalitet vode za ispiranje i sušenje.
Potražite vodene mrlje, hemijski ostaci, nepotpuna drenaža, i nedosljedno sušenje. Duboke šupljine i horizontalne površine mogu zadržati tečnost duže od izloženih područja.
5. Analizirajte kupku za oblaganje.
Pregledajte koncentraciju metala, pH gde je primenjivo, aditivi, kontaminacije, temperatura, i evidenciju dopune. Potvrdite da proces ostaje u granicama koje je naveo dobavljač.
6. Standardizirajte inspekciju izgleda.
Uporedite delove pod doslednim osvetljenjem, uglovi gledanja, i uslove inspekcije. Gdje je konzistentnost boje kritična, koristite odobrene referentne uzorke i objektivno mjerenje boje.
Korištenje L*a*b* i ΔE za kontrolu boje
Za komponente kritične za izgled, sama vizuelna inspekcija možda neće dati dovoljno ponovljive rezultate.
Kolorimetar ili spektrofotometar mogu kvantifikovati boju koristeći CIE L*a*b* prostor boja:
- L* predstavlja lakoću, od crnog ka bijelom.
- a* predstavlja zeleno-crvenu osu.
- b* predstavlja plavo-žutu osu.
- ΔE predstavlja izračunatu razliku u boji između uzorka i njegove reference prema određenoj metodi mjerenja.
Tačna granica prihvatljivosti ΔE treba biti dogovorena sa kupcem i potvrđena za odgovarajući sistem premaza, supstrat, nivo sjaja, i uslove merenja.
Ne postoji jedno ograničenje ΔE pogodno za svaki galvanizirani proizvod.
Za stabilnu proizvodnju, uspostaviti standardni glavni uzorak kao ciljni izgled i koristiti granične uzorke za definiranje prihvatljivog vizualnog raspona.
Zabilježite rezultate mjerenja po potrebi, posebno kada upoređujete različite serije ili istražujete ponavljajuće žalbe.
Inženjerski savjet:Ako razlika u boji prati položaj stalka, istražiti distribuciju oblaganja i naknadne obrade.
Ako prati seriju materijala, provjeriti podlogu i predtretman. Ako se javlja uglavnom nakon pasiviranja ili sušenja, fokusirajte se na te faze prije modifikacije kupke za primarnu oplatu.
6. Kako dijagnosticirati ponavljajuće defekte galvanizacije
Defekt koji nestaje nakon dorade, stripping, replating, ili podešavanje rezervoara – ali se vraća nekoliko dana kasnije – obično ukazuje da osnovni proces nije identifikovan ili kontrolisan.
Iskusni inženjeri završne obrade traže uzorke. Lokacija, tajming, serija materijala, i odnos prema stanju u kupatilu često daju korisniji dokaz od samog izgleda defekta.
Koristite distribuciju defekata da identifikujete osnovni uzrok
| Opserved Pattern | Vjerovatno područje istraživanja | Preporučena radnja |
| Defekti koncentrisan at fiksno lokacijama on The dio | Anodni raspored, dizajn regala, oklop, gustina lokalne struje, ili geometrijskih udubljenja | Uporedite lokacije kvarova na dijelovima i pregledajte raspored elektroda i stalka |
| Defekti ograničeno do a posebno materijal serija | Kvalitet podloge, varijacija legure, defekti livenja, ili stanje ulazne površine | Uporedite materijalne sertifikate, dolazne inspekcije, i rezultate prethodnog tretmana |
| Defekti koncentrisan u jedan smjena | Operaterske prakse, dopuna, vrijeme tretmana, kontrola temperature, ili postavke opreme | Pregledajte evidenciju smjena, evidencije procesa, i procedure operatera |
Defekti se povećavaju kako se stanje kupke mijenja |
Sastav kupatila, kontaminacije, filtracija, ili intervalima održavanja | Analizirajte kupku i uporedite rezultate sa istorijskim kontrolnim podacima |
| Defekti pojaviti nasumično preko drugačije rack pozicije | Povremeni kontakt, kontaminacija česticama, nedosledno rukovanje, ili nestabilni procesni uslovi | Provjerite električne veze, filtracija, i kontrole rukovanja |
| Defekti pojaviti poslije post-tretman | Pasivizacija, ispiranje, sušenje, ili rukovanje | Pregledajte parametre naknadnog tretmana i prakse prijenosa |
Strukturirano istraživanje korijenskog uzroka
Kada se pojavi kvar, koristite ponovljivu proceduru umjesto da vršite nekoliko podešavanja odjednom.
- Sadrži zahvaćeni proizvod. Identificirajte potencijalno pogođenu seriju i spriječite oslobađanje neusklađenih dijelova.
- Dokumentirajte kvar. Fotografirajte reprezentativne dijelove i zabilježite tip kvara, lokacija, ozbiljnost, serija materijala, rack position, i vrijeme proizvodnje.
- Pregledajte historiju procesa. Provjerite radne parametre, analize kupatila, dopuna, održavanje, i nedavne promjene procesa.
- Uporedite usklađene i neusaglašene uzorke. Potražite razlike u stanju podloge, predtretman, električni kontakt, debljina premaza, i post-tretman.
- Testirajte jedan po jedan sumnjivi uzrok kada je to praktično. Kontrolisana ispitivanja olakšavaju utvrđivanje da li korektivna akcija zaista rješava problem.
- Provjerite rezultat. Potvrdite da je kvar smanjen ili eliminisan i da postoje drugi zahtjevi—kao što je debljina, prianjanje, Otpornost na koroziju, i izgled – ostaju prihvatljivi.
- Ažurirajte kontrole procesa. Revidirati uputstva za rad, inspekcijske tačke, rasporedi održavanja, ili ograničenja procesa kako se problem ne bi vratio.
Ovaj pristup je pouzdaniji od simultanih promjena struje, temperatura, hemija, i vrijeme nanošenja.
Ako se nekoliko varijabli mijenja zajedno, postaje teško ustanoviti koje je prilagođavanje riješilo nedostatak—ili je li očigledno poboljšanje bilo privremeno.
7. Sprečavanje defekata galvanizacije kroz kontrolu procesa
Iako svaki nedostatak ima svoj mehanizam, većina ponavljajućih problema galvanizacije može se pratiti do varijacija u ograničenom broju procesnih područja.
Robusni sistem prevencije stoga treba da kontroliše kompletnu sekvencu završne obrade, od ulaznog pregleda materijala do konačnog pakovanja.
Kontrolišite proces u svakoj fazi
| Procesna faza | Ključne kontrolne tačke | Defekti koji se mogu spriječiti |
| Incoming materijal inspekcija | Poroznost površine, korozija, ogrebotine, udubljenja, konzistencija legure | Pištanje, neujednačen izgled |
| Odmašćivanje | Čišća koncentracija, temperatura, vrijeme, kontaminacije | Piling, gole tačke, pitting |
| Kiselo i aktivacija | hemija, vrijeme, temperatura, uklanjanje oksida, kompatibilnost supstrata | Piling, gole tačke |
| Ispiranje | Kvalitet vode, protok, overflow, prenošenje, drenaža | Piling, varijacija boja, bojenje |
| Rack loading | Kvalitet kontakta, razmak, orijentacija, konzistentnost učitavanja | Gole tačke, gori, varijacija boja |
| Oblaganje | Gustoća struje, temperatura, hemija u kupatilu, uznemirenost, anodni raspored | Burning, pitting, nejednaka debljina, varijacija boja |
| Filtracija i održavanje | Stanje filtera, cirkulacija, uklanjanje mulja, praćenje kontaminacije | Pištanje, grube naslage |
| Pasivizacija ili post-tretman | Koncentracija, vrijeme, temperatura, isperite, i uslove sušenja | Varijacija boja, bojenje |
| Final inspekcija | Debljina, prianjanje, izgled, učinak korozije gdje je potrebno | Detekcija neusaglašenog proizvoda |
Uspostaviti kontrolne granice i sljedivost
Kontrola procesa bi trebala biti zasnovana na zahtjevima specifičnog sistema oblaganja, a ne na generičkim postavkama.
Gustoća struje, temperatura kupke, hemijska koncentracija, pH, vrijeme tretmana, i svi nivoi aditiva imaju operativne prozore zavisne od hemije.
Za konzistentnost proizvodnje, vodi evidenciju o:
- Analiza i dopuna kupatila.
- Current, napon, temperatura, i vrijeme tretmana.
- Konfiguracija stalka i položaj utovara.
- Uslovi prethodnog tretmana i ispiranja.
- Promjene filtera, održavanje rezervoara, i korektivne radnje.
- Debljina premaza, prianjanje, izgled, i druge specificirane rezultate prihvatanja.
Kada se pojave kvarovi, ovi zapisi omogućavaju timu da uporedi neusaglašene delove sa prethodno odobrenom proizvodnjom i identifikuje značajne promene procesa.
Prerada ne smije sakriti osnovni uzrok
Skidanje i ponovno postavljanje može povratiti neke neusklađene komponente, ali prerada mora biti validirana za podlogu i sistem premaza.
Ponovljeno skidanje može napasti osnovni materijal, promenite dimenzije, oštetiti površinu, ili stvoriti dodatne rizike.
Određeni čelici visoke čvrstoće i drugi osjetljivi materijali također mogu zahtijevati posebnu pažnju zbog vodonične krtosti.
Prije dorade, utvrditi može li originalna podloga tolerirati predloženi proces i može li završni dio još uvijek zadovoljiti potrebnu debljinu premaza, prianjanje, Otpornost na koroziju, i dimenzionalne specifikacije.
Ako se isti kvar stalno vraća, korektivne radnje treba da budu usmjerene na početni proces, a ne da se oslanjaju na ponovljene prerade.
8. Zaključak
Piling, pitting, gori, gole tačke, a varijacije u boji su među najčešćim defektima galvanizacije, ali ne dijele jedno univerzalno rješenje.
Najefikasnija metoda za rješavanje problema je kombinovana vizualna inspekcija, analiza lokacije defekta, procesne evidencije, i ciljano testiranje.
Utvrđivanje kada i gdje nastaje defekt pomaže u razlikovanju problema sa supstratom od neuspjeha prije obrade, pitanja elektrodistribucije, nestabilnost kupatila, i varijacije nakon tretmana.
Za proizvođače, dosljedan kvalitet galvanizacije ovisi više od postizanja potrebne debljine premaza.
Pouzdani rezultati zahtijevaju kontrolirani predtretman, stabilna hemija u kupatilu, odgovarajući dizajn stalka i anode, efikasna filtracija, dosljedan post-tretman, i dokumentovani kriterijumi inspekcije.
Identificiranjem pravog uzroka i provjerom korektivnih radnji, proizvođači mogu smanjiti preradu, poboljšati prinos proizvodnje, i pružaju konzistentniji kvalitet površine.
FAQs
Koji je najčešći uzrok ljuštenja kod galvanizacije?
Slabo prianjanje uzrokovano nepotpunim odmašćivanjem, neadekvatno kiseljenje, ispiranje kontaminacije, ili prekomjerno kašnjenje prije oblaganja. Čišćenje i ispiranje su prve provjere.
Kako da razlikujem piting od nodula ili čestice?
Piting je udubljenje ili krater. Podiže se čvorić ili čestica. Pregledajte svjetlom niskog ugla ili mikroskopom; skinite premaz i provjerite postoji li kvar na podlozi.
Zašto se žarenje uvijek pojavljuje na rubovima i uglovima?
Zato što je gustina struje najveća na ivicama i oštrim uglovima. Popravak je smanjenje lokalne gustoće struje podešavanjem struje, orijentacija rack-a, anodna udaljenost, ili oklop.
Šta uzrokuje gole tačke u galvanizaciji?
Ogoljene tačke nastaju usled lošeg kontakta sa stalkom, prekinut strujni put, površinska kontaminacija, ili niske gustine struje u udubljenim područjima. Prvo provjerite električni kontakt, zatim stanje površine.
Zašto se isti kvar vraća nakon dorade?
Jer osnovni uzrok nije identifikovan. Pratite da li je kvar fiksna lokacija, vezano za materijal, vezano za smjenu, ili vezano za kupanje. Obrazac ukazuje na uzrok.
Mogu li popraviti ljuštenje povećanjem struje?
Ne. Piling je problem prianjanja. Povećanje struje može zapaliti premaz ili pogoršati kvar. Popravi čišćenje, kiselo, ispiranje, i prvo vrijeme prijenosa.

