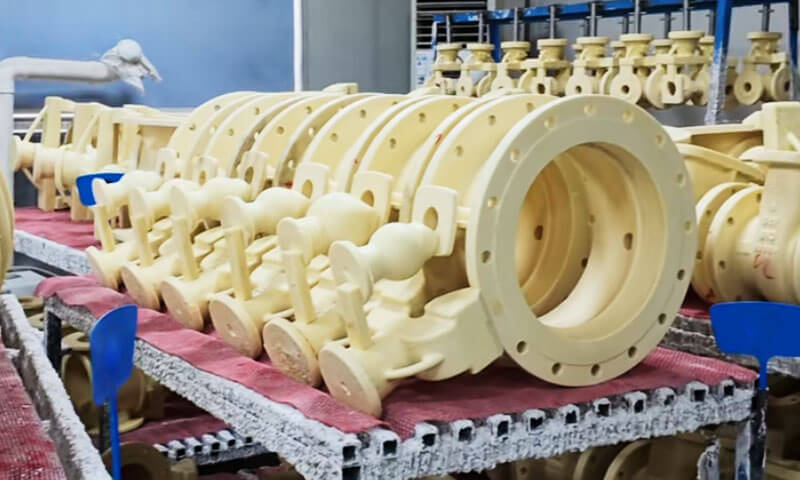
U Investicijska livenja shop, vosak nije samo potrošni materijal. To je temelj dimenzionalne tačnosti, Površinski finiš, i prinos.
Video sam kako se niskotemperaturni voštani uzorak srušio u vrućoj radionici, i vidio sam srednjetemperaturni uzorak voska koji isporučuje hiljade preciznih dijelova sa jedva odbijanjem.
Razlika nije u marketingu. To je hemija, kontrola procesa, i znati koji alat koristiti za koji posao.
Izrazi "vosak niske temperature" i "vosak srednje temperature" stari su nazivi radionica.
Strogo govoreći, oni se odnose uzorci materijala klasificiran prema termičkoj stabilnosti i tački topljenja.
Danas, porodica uključuje i na bazi voska, na bazi kolofonija, na bazi plastike, rastvorljiv u vodi, i punjene uzorke materijala, plus novi voskovi za proizvodnju aditiva.
Ali stara podjela između niskotemperaturnog i srednjetemperaturnog voska ostaje jedna od najpraktičnijih razlika na podu ljevaonice.
Ovaj članak objašnjava tu razliku sa stanovišta procesnog inženjera, čuva ključne podatke, i daje vam jasan okvir za izbor između njih.
1. Kako klasifikujemo uzorke materijala?
U investicionom livenju, Materijali uzoraka se obično klasificiraju pomoću dvije metode: termička stabilnost i tačka topljenja, ili sastav osnovnog materijala.
Klasifikacija prema termičkoj stabilnosti i tački taljenja dijeli materijale uzorka na nisko-, srednje-, i visokotemperaturne kategorije.
Niskotemperaturni materijali uglavnom imaju tačke topljenja ispod 70°C, srednjetemperaturni materijali padaju unutar 70–100°C, a visokotemperaturni materijali imaju tačke topljenja iznad 100°C.
Ovo je klasifikacija koja se najčešće koristi kada inženjeri ljevaonice raspravljaju o niskotemperaturnom i srednjetemperaturnom vosku.
Klasifikacija prema sastavu osnovnog materijala uključuje na bazi voska, na bazi kolofonija, na bazi plastike, rastvorljiv u vodi, i punjene uzorke materijala.
Moderno livenje za ulaganje takođe koristi materijale za brzu izradu prototipa dizajniranih za aditivnu proizvodnju.
Iako tehničke reference mogu grupirati ove kategorije drugačije, osnovni princip je razlikovati materijale prema njihovim primarnim sastojcima i karakteristikama obrade.
Za ovaj članak, fokusiramo se na prvu klasifikaciju: niskotemperaturni i srednjetemperaturni vosak, s voskom visoke temperature koji se spominje za kontekst.
| Klasifikacija | Tipična tačka topljenja | Termička stabilnost (Referenca) | Tipična kompatibilnost Shell sistema | Tipična metoda formiranja | Ponovna upotreba |
| Niska temperatura uzorak materijal | Ispod 70°C | Relativno nisko (oko 30°C) | Natrijum silikat | Formiranje paste, ručne ili jednostavne metode oblikovanja | Generalno visoka |
| Srednje temperature uzorak materijal | 70-100 ° C | Bolje (oko 35°C) | Silica sol | Ubrizgavanje u tekućem stanju pomoću mašine za ubrizgavanje voska | Generalno dobro |
| Visoka temperatura uzorak materijal | Iznad 100°C | Generalno visoka | Silicijum sol ili specijalizovani sistemi školjki | Specijalizovani procesi formiranja i uklanjanja | Općenito ograničeno; zavisno od formulacije |
Napomena: Temperaturne vrijednosti za termičku stabilnost su tradicionalne referentne brojke, nisu univerzalne radne granice.
Stvarni učinak zavisi od formulacije materijala i uslova procesa. Kompatibilnost ljuske i mogućnost ponovne upotrebe također se moraju provjeriti za određeni materijal i proizvodni sistem.
U tradicionalnom investicionom livenju, Uobičajeno pravilo je da se niskotemperaturni uzorci materijala često koriste sa sistemima natrijum silikata, dok su materijali srednje temperature obično upareni sa školjkama silika-sola.
Ovo je korisna polazna tačka, ali konačni odabir treba uzeti u obzir geometriju uzorka, dimenzionalni zahtjevi, svojstva ljuske, i uslovi deparavanja.
3. Niskotemperaturni vosak u investicionom livenju
Sastav i osnovna svojstva
Niskotemperaturni uzorci materijala uglavnom imaju tačke topljenja ispod 70°C.
Tradicionalni primjer koji se koristi u nekim operacijama livenja se sastoji od 50% parafinski vosak i 50% stearinska kiselina.
Ova formulacija ilustruje karakteristike konvencionalnih niskotemperaturnih materijala, iako stvarne industrijske formulacije variraju od proizvođača i primjene.
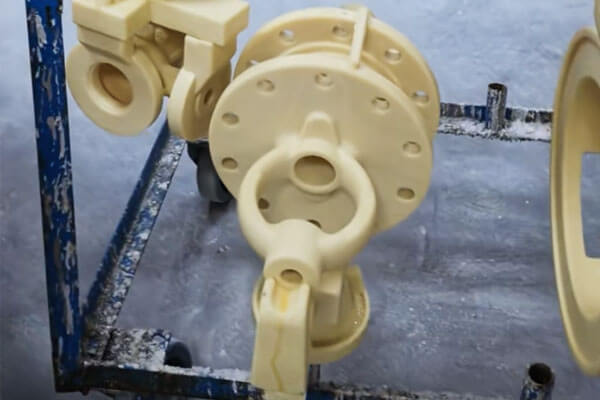
Glavne karakteristike uključuju:
- Relativno mala čvrstoća i ograničena otpornost na deformacije.
- Niža termička stabilnost, sa približno 30°C koji se navodi kao reprezentativni nivo temperature u tradicionalnim opisima.
- Relativno veliko skupljanje i veća dimenzionalna osjetljivost na promjene sobne temperature.
- Relativno gruba obrada površine u tradicionalnim uvjetima obrade.
- Jednostavna priprema i relativno niska cijena materijala.
- Dobar potencijal za oporavak i ponovnu upotrebu prilikom sakupljanja, filtracija, a postupcima kontrole kvaliteta se pravilno upravlja.
Navedenu vrijednost od 30°C treba shvatiti kao tradicionalnu referencu za termičku stabilnost, ne kao univerzalna maksimalna radna temperatura.
Stvarna deformacija može početi na različitim temperaturama ovisno o formulaciji, geometrija uzorka, loading, i vrijeme ekspozicije.
Proces proizvodnje uzoraka
Tradicionalni niskotemperaturni materijali se često pripremaju u obliku paste ili polučvrstom stanju i formiraju pomoću relativno jednostavne opreme ili ručnih metoda.
U zavisnosti od formulacije i sistema proizvodnje, uzorci se mogu utisnuti u kalupe, formiran uz pomoć specijalizovanih alata, ili proizvedene upotrebom drugih tehnika oblikovanja na niskim temperaturama.
U poređenju sa sistemima za ubrizgavanje srednje temperature, tradicionalni niskotemperaturni procesi mogu zahtijevati manje složenu opremu.
This can reduce initial investment and make them practical for foundries with relatively simple pattern geometries and cost-sensitive production requirements.
Međutim, the lower strength and thermal stability of these materials create limitations.
Tanki profili, long unsupported features, and intricate details can be more susceptible to deformation during pattern handling and assembly.
Dimensional changes may also occur if patterns experience inconsistent storage temperatures or prolonged exposure to warm environments.
For the foundry engineer, this means that pattern design, storage conditions, and handling procedures must compensate for the material’s limitations.
Kompatibilnost sa Shell sistemima i deparavanjem
Low-temperature pattern materials have traditionally been used with water-glass, ili natrijum silikat, bonded shell systems.
Sistemi od vodenog stakla su atraktivni zbog relativno niske cijene i jednostavnih zahtjeva proizvodnje. Niskotemperaturni obrasci mogu biti kompatibilni sa ovim sistemima kada su formulacija uzorka i proces izgradnje školjke pravilno usklađeni.
Odstranjivanje voska se može izvesti toplom vodom ili drugim odgovarajućim metodama, ovisno o materijalu uzorka i sistemu školjke. Tačan postupak mora uzeti u obzir snagu ljuske, volumen uzorka, Termička ekspanzija, i rizik od pucanja tokom uklanjanja šare.
Gdje ne uspijeva
Slabost je termička stabilnost. Otprilike 30° C termička stabilnost, uzorak voska niske temperature može omekšati ili izobličiti u toploj prostoriji za pregled, tokom transporta, ili u neklimatizovanoj radionici. Skupljanje je veliko, pa je konzistentnost dimenzija loša. Hrapavost površine je gruba, što ograničava konačni završetak livenja. Thin fins and sharp edges are difficult to hold.
From experience: if your workshop temperature is not controlled, low-temp wax will punish you in summer. You will see pattern distortion, dimenzionalni drift, and higher scrap. It is not the wax’s fault. It is the process environment.
4. Vosak srednje temperature u investicionom livenju
Sastav i osnovna svojstva
Medium-temperature pattern materials generally have melting points between 70°C and 100°C. Common types include rosin-wax-based materials and filled pattern materials.
Compared with traditional low-temperature formulations, medium-temperature materials generally offer higher strength, better thermal stability, lower shrinkage, and improved dimensional consistency.

Their typical characteristics include:
- Higher mechanical strength and better resistance to pattern deformation.
- Improved thermal stability, sa približno 35°C koji se navodi kao reprezentativni referentni nivo u tradicionalnim opisima.
- Manje skupljanje i bolja stabilnost dimenzija.
- Finija obrada površine kada se obrađuje u odgovarajućim uslovima.
- Dobra replikacija složenih karakteristika matrice.
- Kompatibilnost s brizganjem u tekućem stanju i automatiziranom proizvodnjom uzoraka.
Kao i kod 30°C za niskotemperaturne materijale, Navedena vrijednost od 35°C je tradicionalna referenca, a ne univerzalna ocjena materijala. Stvarni upotrebljivi temperaturni raspon ovisi o formulaciji, omekšavanje ponašanja, uslove utovara, i potrebnu tačnost dimenzija.
Injekciono prešanje i tačnost uzorka
Srednjetemperaturni materijali se obično obrađuju pomoću mašina za ubrizgavanje voska. Materijal se zagrijava do odgovarajućeg stanja obrade, ubrizgan u preciznu matricu, i ostaviti da se dovoljno ohladi prije nego što se uzorak ukloni.
Ovaj proces podržava ponovljivu proizvodnju i posebno je vrijedan kada livenje zahtijeva složenu geometriju, konzistentna debljina zida, fine površinske detalje, ili preciznu kontrolu dimenzija.
Iz perspektive proizvodnog inženjera, jedna od ključnih prednosti srednjetemperaturnih materijala je njihova sposobnost da reproduciraju geometriju matrice uz održavanje adekvatne čvrstoće tijekom rukovanja uzorkom i montaže.
Međutim, dobra tačnost uzorka ne može se pripisati samo materijalu. Pritisak ubrizgavanja, temperatura materijala, temperatura matrice, vrijeme hlađenja, dizajn vrata, i tehnika uklanjanja šara utiču na konačni rezultat. Nepravilne postavke procesa i dalje mogu uzrokovati varijacije skupljanja, Warpage, površinski defekti, ili dimenziona nedosljednost.
Kompatibilnost sa Silica-Sol Shell sistemima
Srednjetemperaturni uzorci materijala se često koriste sa keramičkim sistemima omotača vezanih za silicijum-sol. Silika-sol školjke se široko primjenjuju kada odljevci zahtijevaju dobru završnu obradu površine, Dimenzionalna tačnost, i pouzdana svojstva ljuske.
Materijal uzorka i sistem školjke moraju biti kompatibilni tokom proizvodnog ciklusa. Tokom izgradnje granate, uzorak mora zadržati svoj oblik dok se keramička smjesa nanosi i ljuska se suši. Tokom deparavanja, uzorak se mora ukloniti bez izazivanja prevelikog naprezanja ili pucanja u keramičkoj ljusci.
Ovisno o formulaciji materijala i opremi ljevaonice, deparatiranje može koristiti vruću vodu, pare, ili mikrotalasne sisteme. Nije svaka formulacija srednje temperature prikladna za svaku metodu uklanjanja, tako da proces mora slijediti preporuke dobavljača materijala i validirane radne parametre ljevaonice.
The Cost Side
Vosak srednje temperature je skuplji od voska niske temperature. Sam materijal uzorka košta više, injektor voska zahtijeva kapitalna ulaganja, a procesna kontrola je zahtjevnija. Ali slika ukupnih troškova je često bolja zbog većeg prinosa, donji otpad, i manje nizvodnih problema.
Vidio sam kako projekti prelaze s voska niske temperature na vosak srednje temperature i smanjuju otpad povezan s uzorcima za više od pola. Cena voska je porasla; ukupni troškovi su pali.
4. Visokotemperaturni vosak: Kratka napomena za kontekst
Visokotemperaturni vosak ima tačku topljenja iznad 100° C. Glavne porodice su kolofonij-plastika, plastika, i uzorci na bazi soli. Nude visoku čvrstoću, dobra termička stabilnost, i nisko skupljanje, ali je proces proizvodnje složen, materijal se generalno ne može ponovo koristiti, a deparatizacija zahteva fleš pečenje, voda, ili organskih rastvarača. Cijena je visoka.
Materijali za uzorke rastvorljivi u vodi i materijali za uzorke za 3D štampanje takođe spadaju u ovu široku kategoriju visokih temperatura u praksi. Važna je jedna napomena o klasičnom udžbeniku: visokotemperaturni uzorci materijala imaju veliko toplinsko širenje, a tokom deparavanja ljuska može popucati zbog nedovoljne čvrstoće. To je pravi rizik, nije teoretski.
Za većinu velikih odljevaka od nehrđajućeg čelika, srednjetemperaturni vosak je praktično mjerilo kvaliteta. Visokotemperaturni vosak je za posebne slučajeve.
5. Niskotemperaturni vs. Vosak srednje temperature: Ključne razlike
Osnovna razlika između ove dvije kategorije nije samo temperatura na kojoj se tope.
To je način na koji njihova mehanička i termička svojstva utiču na proizvodnju šablona i kasniji proces livenja.
Usporedno poređenje
| Kriterijum poređenja | Materijal uzorka niske temperature | Materijal sa uzorkom srednje temperature |
| Tipični raspon tačke topljenja | Ispod 70°C | 70-100 ° C |
| Reprezentativna tradicionalna formulacija | 50% parafinski vosak + 50% stearinska kiselina | Formulacije na bazi kolofonijskog voska ili punjene |
| Snaga | Relativno nisko | Općenito viši |
| Termička stabilnost | Donji; približno 30°C navedeno u tradicionalnim opisima | Bolje; približno 35°C navedeno u tradicionalnim opisima |
| Skupljanje | Relativno visoko | Relativno nisko |
| Dimenzijska stabilnost | Osetljiviji na temperaturu okoline | Generalno stabilniji |
| Površinski finiš | Relativno grubo u tradicionalnim procesima | Finija završna obrada postiže se kontroliranim ubrizgavanjem |
| Proizvodnja uzoraka | Može koristiti jednostavne metode oblikovanja ili presovanja | Obično koristi kontrolirano brizganje |
Zahtjevi za opremu |
Često relativno jednostavno | Obično zahtijeva opremu za ubrizgavanje i strožu kontrolu procesa |
| Povrat materijala | Često ekonomično i praktično | Moguće, ali ovisi o formulaciji i kontroli oporavka |
| Relativni trošak | Općenito niže | Općenito viši |
| Uobičajeni sistem školjki | Školjka od vodenog stakla | Školjka vezana za silicijum-sol |
| Tipičan naglasak na primjeni | Troškovno osjetljivi i relativno jednostavni odljevci | Precizni odljevci sa složenim karakteristikama ili manjim tolerancijama |
To su opšte tendencije, ne apsolutna pravila. Moderne formulacije mogu se značajno razlikovati, a izbor materijala treba da se zasniva na izmerenim osobinama, podaci o dobavljačima, i proizvodna ispitivanja, a ne samo naziv kategorije.
Čvrstoća i otpornost na deformacije
Čvrstoća uzorka utiče na to da li voštani sklop može izdržati rukovanje, gating, zgrada školjke, i prijenos između faza proizvodnje bez gubitka željene geometrije.
Niskotemperaturni materijali imaju relativno nisku čvrstoću, tako tanki zidovi, duge projekcije, a nepodržani detalji zahtijevaju pažljivo rukovanje.
Srednjetemperaturni materijali općenito pružaju bolju otpornost na deformacije, što ih čini pogodnijim za složene uzorke i ponovljivu proizvodnju.
Ipak, jači obrazac nije automatski bolji obrazac.
Pretjerana ukočenost, neprikladno ponašanje skupljanja, ili loše oslobađanje matrice može dovesti do drugih proizvodnih problema. Kompletna formulacija materijala mora biti usklađena s dizajnom uzorka.
Termička stabilnost i dimenzionalna konzistencija
Obrasci livenja mogu doživeti promene temperature tokom skladištenja, montaža, zgrada školjke, i rukovanje.
Ako je materijal uzorka osjetljiv na temperaturu, promjene dimenzija mogu utjecati na gotov odljevak.
Niskotemperaturni materijali općenito pokazuju veću osjetljivost na uslove okoline.
Srednjetemperaturni materijali imaju tendenciju da obezbede bolju dimenzijsku stabilnost, iako njihov stvarni učinak i dalje zavisi od formulacije, storage conditions, i kontrolu procesa.
Za komponente sa malim dimenzionalnim tolerancijama, dimenzionalnu stabilnost treba procijeniti kroz mjerenje uzoraka i studije sposobnosti procesa, a ne zaključivati samo iz klasifikacije tačaka topljenja.
Završna obrada i replikacija detalja
Kvalitet površine uzorka je jedan od faktora koji utječe na kvalitetu površine keramičke ljuske i, na kraju krajeva, kasting.
Materijali srednje temperature obrađeni kontroliranim ubrizgavanjem mogu reproducirati fine detalje matrice i postići relativno glatku površinu uzorka.
Ovo je posebno vrijedno za odljevke od nehrđajućeg čelika složenih kontura, funkcionalne površine, i ograničene dodatke za obradu.
Niskotemperaturni materijali još uvijek mogu proizvesti zadovoljavajuće uzorke za mnoge primjene, ali tradicionalne metode oblikovanja i manje stabilna geometrija uzorka mogu ograničiti postižnu konzistentnost finih detalja.
Također je važno shvatiti da konačna površina livenja ovisi o cjelokupnom lancu procesa, uključujući stanje matrice, priprema kaše, veličina vatrostalnih čestica, sušenje školjke, pucanje, pouring, i čišćenje nakon livenja.
6. Kako odabir voska utječe na kvalitetu livenja
Odabir materijala uzorka je odluka uzvodno sa posljedicama kroz cijeli proizvodni proces.
Neprikladna formulacija može povećati defekte, reduce yield, and create additional machining or finishing work.
Skupljanje uzorka i dimenzije livenja
Pattern shrinkage affects the dimensions transferred from the die to the pattern and eventually to the casting.
Low-temperature materials generally exhibit higher shrinkage and greater sensitivity to temperature variation, so their dimensional behavior must be carefully controlled.
Medium-temperature materials generally provide lower shrinkage and better dimensional stability.
Međutim, foundries must still account for die dimensions, pattern shrinkage, shell behavior, alloy solidification shrinkage, and subsequent heat treatment or machining.
Practical recommendation: Za precizne komponente, establish dimensional compensation using measured production data. Do not rely on a generic shrinkage allowance without verifying the complete process.
Deformacija uzorka i pucanje ljuske
Uzorak koji se deformiše tokom rukovanja ili izgradnje školjke može proizvesti greške u dimenzijama i nedosljednu debljinu ljuske.
Tokom deparavanja, termička ekspanzija i karakteristike uklanjanja materijala uzorka također mogu utjecati na naprezanja na keramičkoj ljusci.
Odnos nije samo u tome što materijal većeg taljenja uvijek uzrokuje veće ili manje naprezanje ljuske.
Proširenje uzorka, omekšavanje, drenaža, jačina školjke, stopa grejanja, i metoda deparavanja igraju važnu ulogu.
Za smanjenje rizika, livnice treba:
- Kontrolirajte temperaturu skladištenja uzorka i procedure rukovanja.
- Izbjegnite nepotrebno opterećenje tankih ili nepodržanih karakteristika uzorka.
- Optimizirajte sušenje ljuske i osigurajte odgovarajuću čvrstoću ljuske prije deparavanja.
- Potvrdite temperaturu deparavanja, pritisak, i brzinu zagrijavanja za odabrani materijal.
- Prije izlivanja pregledajte školjke na pukotine i druge nedostatke.
Površinski defekti i dodaci za obradu
Površinska hrapavost i defekti uzorka mogu se prenijeti na školjku i odljevak.
Materijali srednje temperature mogu pomoći u postizanju finije površine uzorka, ali ne mogu nadoknaditi oštećene matrice, loša priprema kaše, ili neadekvatno sušenje ljuske.
Za odljevke koji zahtijevaju visok kvalitet površine, livnica treba da upravlja kvalitetom uzorka, priprema keramičke školjke, i uslove izlivanja kao jedan integrisani sistem.
Dozvole za obradu treba odrediti prema funkcionalnim zahtjevima i mogućnostima procesa, umjesto da se koristi kao zamjena za kontrolu uzvodnih defekata.
7. Praktične bilješke o prodavnici
Kontrolišite temperaturu u radionici.
Niskotemperaturni vosak na 30°C termičke stabilnosti je osjetljiv na ljetne vrućine.
Vosak srednje temperature na 35°C je bolji, ali nije imun. Klima uređaj ili kontrolirano skladište nije luksuz; to je dio procesa.
Ne miješati sisteme voska.
Low-temp and medium-temp waxes have different recovery and dewaxing requirements. Cross-contamination causes saponification, uključivanja, and shell defects. Keep them separate.
Ozbiljno tretirajte obnovljeni vosak.
Medium-temp wax recovery requires proper settling, filtracija, and acid treatment. Poorly treated reclaimed wax is a hidden source of pattern defects.
Uskladite vosak sa školjkom, ne samo na crtež.
A medium-temp wax pattern in a sodium silicate shell is a mismatch. A low-temp wax pattern in a silica sol shell is also a mismatch. The wax–binder pair is a system.
Potvrdite probom.
Before committing a production run, mold a sample pattern, measure it, store it, shell it, and pour it. Data beats opinion.
8. Zaključak
Low-temperature and medium-temperature pattern materials differ in their melting-point ranges, snaga, termička stabilnost, skupljanje, Površinski finiš, and processing requirements.
Low-temperature materials, typically below 70°C, offer low cost, relatively simple production, and good recovery potential.
Medium-temperature materials, generally between 70°C and 100°C, provide higher strength, bolju dimenzijsku stabilnost, lower shrinkage, and finer pattern replication under suitable injection conditions.
The old engineer’s rule still holds: match the wax to the shell, the casting requirement, and the workshop environment.
Uradi to, and the wax will do its job. Ignore it, and no amount of process tweaking will save the run.
FAQs
Koja je glavna razlika između niskotemperaturnog i srednjetemperaturnog voska?
Low-temp wax melts below 70°C and has poor thermal stability (oko 30°C).
Medium-temp wax melts at 70–100°C and has better thermal stability (oko 35°C), veća snaga, and finer surface reproduction.
Zašto je srednjetemperaturni vosak skuplji?
The pattern material costs more, injektor voska zahtijeva kapitalna ulaganja, and process control is more demanding. Međutim, higher yield and lower scrap often offset the cost.
Može se povratiti vosak srednje temperature?
Da, but recovery requires proper settling, filtracija, and treatment. Poorly treated reclaimed wax causes defects.
Koji vosak daje bolju završnu obradu površine?
Medium-temp wax, especially with liquid injection, gives finer surface finish and better reproduction of pattern detail.