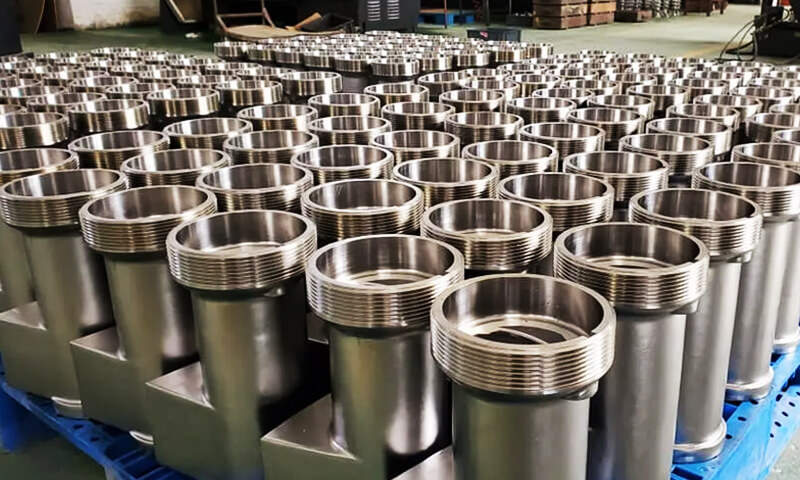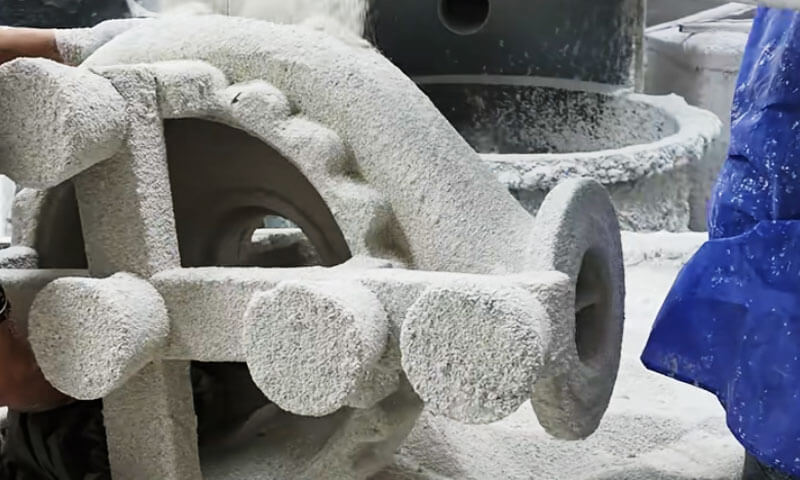
Većinu svog radnog vijeka proveo sam u prostorijama za precizno livenje školjki.
Vidio sam da je školjka koja je izgledala savršeno u sušionici propala u autoklavu; Vidio sam jeftinu školjku od natrijevog silikata kako štedi novac na kotaciji i gubi je dva puta u otpadu.
I vidio sam kako dobro kontrolirana linija silicijum sol proizvodi velike odljevke od nehrđajućeg čelika koje su kupci jedva morali dodirnuti nakon pjeskarenja.
Za velike odljevke od nehrđajućeg čelika, školjka nije periferni potrošni materijal. To je temelj dimenzionalne tačnosti, kvalitet površine, i prinos.
U kineskoj industriji preciznog livenja, četiri rute pravljenja školjki se široko koriste:
- A. Natrijum silikatna školjka
- B. Kompozitna školjka
- C. Silika sol ljuska sa niskotemperaturnim voskom
- D. Silika sol ljuska sa srednjetemperaturnim voskom
Prve tri rute općenito koriste niskotemperaturne uzorke voska. Sa stanovišta kvaliteta livenja, natrijum silikat je najslabiji; kompozit i silicijum sol–vosak niske temperature su u sredini; silicijum sol–vosak srednje temperature daje najbolji rezultat.
Sa stajališta troškova, natrijum silikat je najjeftiniji, dok je silicijum sol – vosak srednje temperature najskuplji.
Ovaj članak uspoređuje ove četiri rute iz perspektive inženjera ljevaonice - a ne katalog.
1. Zašto je izrada školjki važna za velike odljevke od nehrđajućeg čelika
Keramička školjka služi i kao negativni kalup i kao strukturni kontejner za rastopljeni metal.
Njegove performanse direktno utiču na kvalitet površine, Dimenzionalna tačnost, unutrašnja ispravnost, i proizvodni prinos gotovog odlivaka.
Za velike komponente od nerđajućeg čelika, pet karakteristika školjke zaslužuju posebnu pažnju.

Čvrstoća na visokim temperaturama i otpornost na puzanje
Nehrđajući čelik se obično sipa na relativno visokoj temperaturi, zavisno od razreda legure, geometrija livenja, i livnička praksa.
Keramička školjka mora održati dovoljnu mehaničku čvrstoću tokom predgrijavanja, pouring, i učvršćivanje.
Ljuska s neadekvatnom čvrstoćom pri visokim temperaturama može se deformirati pod težinom rastopljenog metala.
To može uzrokovati odstupanja dimenzija, neujednačena debljina zida, lokalno ispupčenje, ili izobličenje kritičnih obrađenih površina.
Otpor na puzanje je podjednako važan. Keramičke školjke doživljavaju dugotrajno opterećenje na povišenim temperaturama, a njihovo deformacijsko ponašanje može utjecati na točnost dimenzija čak i kada ne dođe do trenutnog loma.
Ovo je jedan od razloga zašto školjke vezane za silicij-sol općenito rade bolje od školjki vezanih za natrijum silikat u zahtjevnim aplikacijama za velike livenje.
Propustljivost i evakuacija gasa
Tokom nalivanja, vazduh i drugi gasovi unutar šupljine kalupa moraju izaći dok rastopljeni metal ispunjava ljusku.
Vlaga, rezidualnog voska, i produkti raspadanja veziva također mogu doprinijeti defektima vezanim za plin.
Ako je propusnost ljuske nedovoljna, gasovi se mogu zarobiti i uzrokovati poroznost, duvaljke, ili nepotpuno punjenje.
Sekcije tankih zidova, uski prolazi, a složene geometrije radnog kola su posebno osetljive na ove uslove.
Propustljivost zavisi od nekoliko faktora:
- Raspodjela veličine vatrostalnih čestica i oblik zrna.
- Debljina premaza i broj slojeva ljuske.
- Sadržaj veziva i odnos prah-tečnost.
- Uslovi sušenja i pečenja.
- Prisustvo zaostalog voska, vlage, ili drugih zagađivača.
Visokokvalitetna školjka mora osigurati odgovarajuću ravnotežu između čvrstoće i propusnosti plina.
Povećanje sadržaja veziva ili stvaranje pretjerano gustog sloja lica može poboljšati određene aspekte integriteta školjke dok ograničava evakuaciju plina.
Završna obrada i tačnost dimenzija
Prednji sloj direktno dolazi u kontakt sa rastopljenim nerđajućim čelikom i u velikoj meri određuje stanje površine livene.
Njegov vatrostalni kvalitet, raspodjela čestica, ponašanje pri vlaženju, i otpornost na reakcije metal-kalup utječu na hrapavost površine i stvaranje defekata.
Za visoku preciznost odljevci za ulaganje, hrapavost površine oko Ra 0,8–4,3 μm i razredi tolerancije dimenzija CT3–CT5 navedeni su u originalnom tehničkom poređenju za zahtjevne primjene.
Ove brojke treba shvatiti kao mjerila zavisna od procesa, a ne kao univerzalne garancije, posebno za velike odljevke.
Srednje veličine i veliki odljevci od nehrđajućeg čelika s manje zahtjevnim površinskim zahtjevima možda neće opravdati dodatni trošak srednjetemperaturnog sistema ljuske od voska i silicijum-sola.
U takvim slučajevima, niskotemperaturni procesi voska ili kompozitne ljuske mogu ponuditi bolju ukupnu ekonomičnost.
Otpornost na termalni udar i integritet školjke
Veliki odljevci nameću značajna toplinska opterećenja na školjku. Neravnomjerno grijanje, preostala vlaga, nedovoljno sušenje, brzo uklanjanje voska, a neprikladni uslovi pečenja mogu stvoriti termička naprezanja.
Pucanje ljuske može dovesti do prodiranja metala, peraje, dimenzionalni defekti, ili potpuno odbacivanje kastinga.
Za teške komponente, popravka ili zamjena neispravne školjke također troši znatan rad, energija, i vrijeme proizvodnje.
Robusni proces izrade školjki stoga zahtijeva kontrolirano sušenje, uniformna paljba, odgovarajućih vatrostalnih materijala, i debljina ljuske koja odgovara masi i geometriji odljevka.
Troškovi proizvodnje i vrijeme isporuke
Proces izrade školjki utječe više od direktne cijene keramičkih materijala.
Takođe određuje zahtjeve za radnom snagom, ulaganje u opremu, potrošnja energije, iskorišćenost podnog prostora, i vrijeme potrebno za oslobađanje sklopa uzorka za izlivanje.
Za veliko radno kolo ili tijelo ventila težine desetine kilograma, proces koji štedi malu količinu vatrostalnog materijala, ali zahtijeva nekoliko dodatnih dana sušenja možda neće biti ekonomičan.
Obrnuto, sistem premium školjke može biti opravdan kada njegova veća preciznost dimenzija i niža stopa odbacivanja značajno smanjuju troškove obrade i kvaliteta.
Stoga je najekonomičniji proces onaj koji daje traženi kvalitet livenja uz najniže ukupne troškove proizvodnje, ne nužno onaj s najnižom cijenom materijala za školjke.
2. Pregled četiri procesa izrade školjki
Četiri procesa se prvenstveno razlikuju u hemiji veziva, vatrostalni materijali za maske, backup-shell konstrukcija, zahtjevi za uzorkom voska, i kontrole proizvodnje.
| Proces | Sistem veziva | Tipičan sistem voska | Glavne prednosti | Glavna ograničenja |
| Natrijum silikatna školjka | Natrijum silikat | Vosak niske temperature | Niska cijena, kratki ciklus, visoka propusnost, relativno lako uklanjanje školjke | Niža otpornost na visoke temperature, manje stabilan kvalitet, veće varijacije dimenzija |
| Kompozitna školjka | Silika sol u kaputima za lice; natrijum silikat u pomoćnim premazima | Vosak niske temperature | Bolji kvalitet površine od konvencionalnih školjki od natrijevog silikata; relativno kratak proizvodni ciklus | Performanse rezervne ljuske ostaju ograničene natrijum silikatom |
Silika-sol školjka sa niskotemperaturnim voskom |
Silicijum sol u celom sistemu ljuske | Vosak niske temperature | Dobra čvrstoća školjke, dimenziona stabilnost, kvalitet površine, i prilagodljivost velikim odljevcima | Veća cijena i duži ciklus sušenja |
| Silika-sol školjka sa voskom srednje temperature | Silicijum sol u celom sistemu ljuske | Vosak srednje temperature | Visoka tačnost dimenzija, dobra završna obrada površine, nizak potencijal defekta u kontrolisanim uslovima | Visoki troškovi voska i opreme; veći zahtevi za ulaganje i rad |
3. Natrijum silikatna školjka: Jeftino, Dokazano, Ali ograničena kvaliteta
Izrada ljuske natrijum silikata ima skoro istoriju proizvodnje 60 godina u Kini. Još uvijek čini oko 70% kineskih fabrika za precizno lijevanje.
To nije zato što proizvodi najbolje odljevke. To je zato što je jeftino, brzo, i praštanje.
Tokom decenija, poboljšanja u pomoćnim vatrostalnim materijalima i novi učvršćivači imaju više nego udvostručenu čvrstoću ljuske.
Mogućnost obrade livenja, Dimenzionalna tačnost, i prinos su poboljšani. Natrijum silikatne školjke i dalje drže veliki tržišni udio i zamijenile su neke prekomorske odljevke od pijeska u narudžbama za serijski izvoz.
Prednosti su stvarne: niske cijene, kratki proizvodni ciklus, dobro nokaut ponašanje, i visoke propusnosti. Nijedan drugi proces ljuske ne odgovara natrijum silikatu na tim tačkama.
Ali kvalitet livenja - hrapavost površine, broj defekta, Dimenzionalna tačnost, prinos, i stopa neuspjeha—gora je od ostala tri puta.

Osnovni problemi
Osnovna slabost je samo vezivo. Natrijum silikat sadrži visok nivo Na₂O.
Njegova visokotemperaturna čvrstoća i otpornost na puzanje su daleko ispod onih kod ljuski silicijum-sola – samo otprilike 1/30 do 1/60 silicijum sol.
Zbog ovoga, mnoge livnice koriste jeftine, niskokvalitetni kvarcni pijesak i brašno sa lošim klasiranjem veličine čestica za pomoćne slojeve.
Učvršćivači su još uvijek uglavnom ograničeni na amonijum hlorid. Pod tim uslovima, visokokvalitetni precizni odljevci jednostavno nisu ostvarivi.
Drugi problem je kontrola procesa. Proizvodnja školjki uvelike varira od serije do serije. Mnogim radionicama nedostaje stroga kontrola parametara procesa.
Učvršćivač je korozivan, oprema za usisavanje prašine je često dotrajala, i nekoliko radionica ima temperaturu-, vlaga-, i okruženja pod kontrolom prašine.
Priprema premaza, otvrdnjavanje, sušenje, i deparatizacija se retko kontroliše prema industrijskim operativnim standardima—viskozitet, specifična težina, koncentracija učvršćivača, i pH se ne provjeravaju prema rasporedu.
Temperatura prostorije za sušenje, vlažnost, i brzina vazduha su često nekontrolisane. Kao rezultat, visoko- ili niske temperature i vlažna godišnja doba mogu proizvesti serijski otpad.
Drugim riječima, mnoge fabrike ostaju na nivou ručne radionice, oslanjajući se na iskustvo, a ne na naučnu kontrolu kvaliteta.
To je ključni razlog zašto odljevci od natrijevog silikata imaju nestabilan kvalitet, visoke stope odbijanja, i visoke stope neuspjeha decenijama.
Smjer poboljšanja
Prvo, zamijenite obično brašno od kvarcnog pijeska niskog kvaliteta mikro-praškom od silicijum dioksida visoke čistoće, kao što je venski kvarc.
Koristiti a bimodalna distribucija čestica zaobljenog kvarcnog praha za pripremu kaše za lice.
Ovo poboljšava termohemijsku stabilnost ljuske lica i omogućava visok omjer praha i tekućine.
U jednom proizvodnom primjeru, sa natrijum silikatom modul 3.4 i gustina 1.28 g / cm³, dostignuti odnos praha i tečnosti 2.7.
Nakon mokrog mljevenja, taloženje u jednom rezervoaru, magnetna separacija, i tretman dejonizovanom vodom, the rounded, bimodal, puder visoke čistoće pokazao se bolje od umjetno izmiješanog praha.
Drugo, poboljšati kontrolu kvaliteta na licu mjesta i pratiti nacionalne standarde. Odvojite premaz, štukatura, i područja stvrdnjavanja iz prostorije za sušenje školjki.
Kontrolirajte temperaturu i vlažnost u prvom; poboljšati uklanjanje prašine i zaštitu od korozije u potonjem. Ovo stabilizira kvalitet ljuske i poboljšava radno okruženje.
Treće, zamijeniti prvi i drugi sloj kalcit-natrijum silikatne ljuske sa a kalcit-silicijum sol lice i prelazni sloj, potpuno eliminišući natrijum silikat i amonijum hlorid učvršćivač sa lica i prelaznih slojeva.
Proračuni troškova pokazali su da je trošak livenja povećan samo za 0.46 juan/kg, dok je ciklus izrade ljuske ostao uporediv sa ciklusom natrijum silikatne ljuske.
4. Silica Sol Shell sa niskotemperaturnim voskom: Pragmatična srednja ruta
Put silicijum sol-niskotemperaturni vosak dobro se uklapa na kinesko tržište.
Posebno je prilagodljiv za livenje okolo 1 kg, a posebno okolo 5 kg i iznad – srednje teški odljevci – gdje nudi veću fleksibilnost i prednost od voska srednje temperature.
Za većinu srednjih i velikih odljevaka, hrapavost površine, Dimenzionalna tačnost, a zahtjevi za tolerancijom nisu izuzetno visoki.
Nema potrebe za korištenjem voska visoke temperature srednje temperature. Vosak srednje temperature zahtijeva ubrizgavanje voska pod visokim pritiskom—gore 6–7 MPa—ili ubrizgavanje tečnog voska.
To znači velika ulaganja u opremu. Gusta, teški voštani uzorci srednje temperature skloni su skupljanju, deformacija, i veći trošak.
Niskotemperaturni vosak se lako formira, zahtijeva jednostavnu opremu, a razlika u hrapavosti uzorka voska nije velika.
U poređenju sa kompozitnim školjkama, ova ruta daje stabilniji kvalitet, posebno tačnost dimenzija. Ne sadrži natrijum silikat, tako da ljuska ima dobra svojstva pri visokim temperaturama.
Nakon sinterovanja na oko 1,500° C, ljuska ima visoku propusnost i jaku otpornost na puzanje.
Može se koristiti za tankozidne dijelove i složene srednje velike dijelove, kao i za teške dijelove do 60–100 kg—kućišta pumpe, impeleri, školjke deflektora vode, tijela pumpe, Tijela ventila, i slične komponente.
Za srednje velike ili teške dijelove debelih stijenki, sipanjem viljuške ili ljuske za podizanje direktno ispred peći može se postići visok prinos.
Problemi
Prvo, jer se koristi niskotemperaturni vosak, većina školjki se deparazira u vodi.
Saponificirani ostatak neizbježno ulazi u ljusku – posebno kada se kompozitne i natrijum silikatne ljuske devoskaju u istom rezervoaru za vodu – uzrokujući površinske inkluzije i nešto veću stopu kvarova. Ovo je glavna slabost.
Drugo, dugačak ciklus izrade školjki je najveći nedostatak. Za teške dijelove sa dubokim rupama ili dubokim žljebovima, svaki sloj će možda trebati 24–47 sati sušenja.
A 60 kg dvokanalni impeler često zahteva 10–15 dana izrade školjki. Bilo koja neosušena slijepa zona može uzrokovati ponovno otapanje silicijum-sola tokom deparavanja vode i dovesti do pucanja ljuske.
Treće, trošak je otprilike 5 puta ljuske natrijum silikata - oko 6,000 juana po toni odlivaka za pravljenje školjki—i 18% viši nego kompozitna školjka. Troškovi livenja su stoga relativno visoki.
Smjer poboljšanja
Kako bi se izbjegle saponificirane inkluzije iz nepotpuno obrađenog niskotemperaturnog voska i dijeljenja istog spremnika tople vode s kompozitnim ili natrijum silikatnim školjkama, koristiti deparavanje parom at 0.3–0,5 MPa i 130–140°C umjesto vodene deparatizacije.
Time se izbjegava saponifikacija inkluzija i pucanje ljuske.
Ako se koristi deparatizacija toplom vodom, add 1–3% zapremine industrijske hlorovodonične kiseline do vode, a nakon deparavanja isperite ljuske toplom vodom koja sadrži kiselinu kako biste smanjili saponificirani ostatak.
Nemojte dijeliti isti spremnik s natrijum silikatnim ili kompozitnim školjkama. Zamijenite vodu ili devosak odvojeno kako biste smanjili ulazak saponificirane tvari u ljusku.
Za tretman obnovljenog voska, koristiti 3–5% zapremine sumporne kiseline u kipuću vodu, uz dovoljno vremena ključanja i staloženja.
Zimi, temperatura tvrde vode je niska, natrijum silikat i kompozitne školjke sadrže više Na₂O, a saponifikacija voskom je ozbiljnija.
Regenerisanom vosku dodajte još sumporne kiseline. Nakon tretmana voskom, trenutno dodavanje polietera je takođe važno.
Skratiti ciklus izrade školjki, koristiti brzosušeći silicijum sol. Ovaj proces sazrijeva. Vrijeme sušenja za svaki sloj može se smanjiti za otprilike pola.
Za velike dijelove, svaki sloj osim završnog treba samo oko 3 sati. Vrijeme pravljenja školjki može pasti 62 sati do 24 sati.
Za srednje teške dijelove, smanjenje je oko 60% u poređenju sa konvencionalnim rastvorom silicijum dioksida.
Tržišna cijena je samo 20–30% više, a ta premija se može povratiti kroz smanjenu površinu, potrošnja toplote, i veći prinos. Brzosušeći silicijum sol je neizbježan pravac za reformu ljuske silicijum sol.
Za smanjenje troškova, najefikasniji način je zamjena cirkona topljeni kvarc ili sintetički kvarc za zaštitni premaz vatrostalni. Cirkon čini oko 65% ukupnih troškova ljuske silicijum sol.
Zamjena cirkona kalcitom ili kvarcom smanjuje cijenu ljuske 6,000 yuan/t lijevanje na 2,210 yuan/t, a 55.8% smanjenje. Za srednje teške dijelove, topljeni kvarcni pijesak/brašno postepeno zamjenjuje cirkonski pijesak/brašno.
5. Silica Sol Shell sa srednjetemperaturnim voskom: Merilo kvaliteta
Silicijum sol – vosak srednje temperature je međunarodno uobičajena ruta za precizno lijevanje. Daje najbolji kvalitet livenja i najnižu stopu kvarova.
Posebno je pogodan za srednje velike i ekstra velike dijelove koji zahtijevaju veliku hrapavost površine—Ra 0,8–4,3—i visoka tačnost dimenzija—CT3–CT5.
Zbog opreme i ograničenja troškova, međutim, rijetko se koristi za srednje teške dijelove u 5–100 kg domet.

Problemi
Prvo, trošak. Cijena školjke je otprilike 8 puta ono od natrijum silikata, i o 20% viši nego niskotemperaturni vosak-silicijum sol.
Glavni razlozi su veći troškovi ljuske i voštanog materijala, mnogo veća potrošnja energije opreme, i veća ulaganja u opremu.
Drugo, proizvodni ciklus je sličan niskotemperaturnom vosak-silicijum sol i mnogo duži od natrijevog silikata ili kompozitnih školjki.
Treće, za 5–60 kg srednje teški odljevci, tečni vosak srednje temperature na 63–75°C i visok pritisak ubrizgavanja od oko 7.1–8,0 MPa je potrebno.
Tankozidni voštani uzorci su skloni skupljanju. Preciznost dimenzija nije posebno visoka.
Budući da srednje teški dijelovi ne zahtijevaju istu dimenzijsku točnost i hrapavost kao veliki dijelovi, silicijum sol–vosak srednje temperature rijetko se bira za njih.
Smjer poboljšanja
Za kontrolu troškova uz održavanje kvalitete, nakon rješavanja loše kvašljivosti kalcita srednjetemperaturnim voskom, Zamjena cirkona sintetičkim kvarcom ili topljenim kvarcom je jasno pravac.
Stopljeni kvarc ima koeficijent linearne ekspanzije od samo 5 × 10⁻⁷/°C, a cijena mu je samo 1/6 ono od cirkona. Overseas, topljeni kvarc se postepeno širi u primjeni.
Brzosušeći silicijski sol za skraćivanje ciklusa ljuske uobičajen je smjer u industriji.
Razvoj domaćeg srednjetemperaturnog voska ili poboljšanje parafinsko-polieterskog niskotemperaturnog voska je važan zadatak.
Ključno je riješiti problem tretmana obnovljenog voska tako da svojstva voska ostanu stabilna u proizvodnji.
6. Composite Shell: Kompromis, Nije konačan odgovor
Za prevazilaženje slabosti školjki natrijevog silikata, mnoge fabrike sada koriste cirkon i mulit-silicijum sol za prvi i drugi sloj, zadržavajući originalni proces natrijum silikata za pomoćne slojeve.
This is a compromise that combines the good processability of silica sol with the low cost and short cycle of sodium silicate.
Compared with sodium silicate shells, composite shells improve casting processability considerably: lower roughness, fewer surface defects, and lower failure rate.
They can be used for stainless steel, heat-resistant steel, and other high-alloy steels. The production cycle is much shorter than low-temperature wax–silica sol and similar to sodium silicate.
Ključni problemi
Prvo, because the back-up layers retain sodium silicate binder, the overall high-temperature strength and creep resistance of the shell are lower than those of a silica sol shell.
The shell sintering temperature is limited to below 960° C. Iznad 800° C, shell deformation increases by 30%.
A silica sol shell can be sintered up to about 1,500° C and does not deform before that temperature.
Stoga, the dimensional accuracy of composite-shell castings, including tolerances, is inferior to silica sol shells.
When pouring large castings around 10 kg, additional silica sol layers—usually at least 2 more layers—are needed to obtain high-temperature strength and prevent deformation.
Drugo, the first two layers are the main factor affecting shell permeability. Changing from sodium silicate to silica sol sharply reduces overall shell permeability.
When sintering temperature is low and holding time is insufficient, poroznost gasa, MISRUNS, and cold shuts often occur.
Composite shells are therefore difficult to use for thin-wall parts δ ≤ 3 mm, velikih delova, and extra-large parts below about 60 kg.
Because high-temperature strength is lower than silica sol, scrap can result. Drugim riječima, composite-shell permeability is lower than both sodium silicate and silica sol shells.
Treće, composite-shell quality is more stable than sodium silicate but less stable than silica sol. The back-up layers still contain sodium silicate binder.
To control cost, many factories still use low-cost, unstable refractories such as clay and granular sand. Process control is similar to sodium silicate, so quality stability is poor.
For heavy parts around 10 kg and large parts below 1 kg, rejection and failure rates are higher than with silica sol shells.
Četvrto, because composite shells use expensive zircon for the face coat, shell cost is 6.3 puta ono od natrijum silikata.
If mullite sand/flour is used for the back-up layers, the shell cost is nearly the same as silica sol—only about 1 yuan/kg casting razlika. The low-cost advantage is not significant.
Fifth, kompozitne školjke ne mogu koristiti vosak srednje temperature. Srednjotemperaturni vosak ne može se odvojiti u vrućoj vodi.
U autoklavu u 171° C i 0.6 MPa, srednjetemperaturna damar smola snažno reagira s natrijevim silikatom i zaostalim učvršćivačem u pomoćnim slojevima, formirajući bijelu ljepljivu saponificiranu supstancu koja se ne može reciklirati bez tretmana.
Silika sol školjke mogu koristiti i niske- i vosak srednje temperature bez ovog problema.
Ukratko, kompozitna školjka je poboljšanje u odnosu na natrijum silikat. Bolja je u obradivosti livenja, prinos, i stopu neuspjeha, ali se još uvijek fundamentalno razlikuje od ljuske silicijum-sola.
Osim kraćeg proizvodnog ciklusa i nešto niže cijene školjke, njegov kvalitet livenja i pouzdanost su inferiorniji od silicijum-sola.
Smjer poboljšanja
Prvo, zamijeniti cirkonski pijesak kalcitom za vatrostalnu masku za lice. Mogućnost obrade livenja ne zavisi u potpunosti od vatrostalnog sloja za lice; usko je povezan sa vezivom, a takođe i sa uzorkom voska - hrapavost uzorka voska i saponifikovani ostatak.
Kompozitne školjke mogu koristiti samo vosak niske temperature i uglavnom se koriste za precizne odljevke srednje hrapavosti—Ra 6,3–11,5—i niža tačnost dimenzija—CT4–CT6.
Proizvodno iskustvo pokazuje da je zamjena cirkon-silicijum-sol sol sa kalcit-silicijum-solom za lice potpuno izvodljiva.
Ovo smanjuje troškove školjke od 4,150–4,830 juana/t livenje u 1,360 yuan/t, samo 460 yuan više od natrijum silikata.
Drugo, poboljšati kontrolu kvaliteta i okruženje za izradu školjki, posebno rezervnih slojeva.
Treće, rezervni slojevi bi trebali koristiti stabilne, sposoban za visoke temperature, relatively cheap refractories with moisture content compatible with the face coat.
Two common back-up materials are recommended. One is refractory clay–quartz powder coating at 60%/40%, stuccoed with granular sand made from crushed corundum brick waste and related refractory brick waste.
It is widely available, jeftino, and gives higher high-temperature strength and creep resistance than mullite or bauxite, at only 1/2–1/3 the price of bauxite.
It suits zircon or synthetic quartz face coats. The second is refractory clay–granular powder coating at a volume ratio of 3:7, stuccoed with granular sand.
This option suits only zircon composite shells. Some factories use mullite sand/flour or bauxite for composite back-up layers.
Coating properties are stable, the shell is thin and easy to sinter, but the cost is too high and high-temperature properties are inferior to the two options above. Bauxite has poor knock-out behaviour.
Materials made from crushed waste porcelain, glazed tile, or floor tile are cheap, but they are not fired at high temperature, have complex composition, show a strong tendency to crack at high temperature, have lower refractoriness, and are difficult to knock out after pouring—especially for heavy parts. They are not recommended.
7. Budući trendovi razvoja u izradi školjki za velike odljevke od nehrđajućeg čelika
The development of shell-making technology is increasingly focused on improving casting quality while reducing production cost, vrijeme ciklusa, i uticaj na životnu sredinu.
Šira upotreba veziva silicijum-sol
Silica-sol systems offer a strong technical foundation for high-quality investment casting because of their favorable shell properties and potential for stable production.
Njihovo šire usvajanje zavisi od smanjenja nedostataka povezanih sa troškovima materijala i vremenom sušenja.
Brzosušeći silicijum sol, optimizirana konstrukcija školjke, i ekonomičniji vatrostalni sistemi mogu pomoći da se zatvori ovaj jaz.
Refractory Optimization
Zamjena skupog cirkona kvalificiranim sintetičkim silicijevim dioksidom ili topljenim silicijumom može smanjiti materijalne troškove, ali zamjene moraju sačuvati kemijsku kompatibilnost i kvalitet površine.
Budući razvoj procesa trebao bi se fokusirati na cijeli sistem zaštitnih premaza, uključujući hemiju veziva, punjenje prahom, distribucija zrna, ponašanje pri vlaženju, i stabilnost sušenja.
Optimizacija ovih varijabli zajedno je efikasnija od smanjenja troškova vatrostalnog materijala u izolaciji.
Brže i dosljednije sušenje
Brzosušeća veziva, poboljšano upravljanje protokom vazduha, kontrolisane vlažnosti, a bolji nadzor okoline u radionici može smanjiti vrijeme ciklusa izrade školjki.
Cilj nije jednostavno osušiti svaki sloj što je brže moguće. To je postizanje dovoljne čvrstoće i stabilnosti dimenzija uz minimalno vrijeme čekanja i prihvatljive varijacije procesa.
Kontrola procesa vođena podacima
Moderne ljevaonice mogu poboljšati konzistentnost bilježeći svojstva kaše, uslovi sušenja, broj slojeva ljuske, parametri deparatizacije, profili za paljbu, i rezultati inspekcije livenja.
Analiza ovih zapisa pomaže da se identifikuju procesni uslovi povezani sa pukotinama ljuske, dimenzionalna odstupanja, i površinski nedostaci.
S vremenom, ovo omogućava pouzdaniji rad prozora i smanjuje ovisnost o individualnom iskustvu operatera.
Total-Cost Manufacturing
Dugoročni trend je prema procjeni procesa izrade školjki po cijeni proizvodnje prihvaćenih odljevaka, a ne samo prema materijalima ljuske.
Proces koji smanjuje odbacivanje, dodatke za obradu, a kašnjenja u isporuci mogu ponuditi bolji komercijalni rezultat čak i kada su početni troškovi materijala veći.
Ovo je posebno važno za velike odljevke od nehrđajućeg čelika, pri čemu svaka odbačena komponenta može predstavljati značajan gubitak.
8. Zaključak
Četiri glavna procesa izrade ljuski koji se koriste u livenju po investicionoj masi - školjke od natrijevog silikata, kompozitne školjke, silika-sol školjke sa voskom niske temperature, i školjke od silicijum-sola sa voskom srednje temperature—svaka nudi različite prednosti u pogledu kvaliteta livenja, trošak, i proizvodni ciklus.
Za velike odljevke od nehrđajućeg čelika, najefikasnija poboljšanja su jačanje kontrole procesa, optimizirati vatrostalne slojeve za lice, usvojiti validirane brzosušeće silicijum-sol sisteme, poboljšati oporavak voska, i odabrati konstrukciju školjke prema geometriji livenja i obima proizvodnje.
U konačnici, najbolji proces izrade školjki nije nužno najjeftiniji ili najsofisticiraniji.
To je proces koji dosljedno proizvodi odljevke koji zadovoljavaju tražene standarde kvaliteta uz najniže ukupne troškove proizvodnje.
Za livnice koje traže bolji kvalitet i stabilniju proizvodnju, kombinacija odgovarajuće tehnologije silicijum-sola, kvalifikovanih vatrostalnih materijala, kontrolisano sušenje, i upravljanje procesima zasnovano na podacima nudi praktičan put ka investicionom livenju većeg prinosa.
FAQs
Koji proces izrade školjke daje najbolji kvalitet za velike odljevke od nehrđajućeg čelika?
Silika sol ljuska sa srednjetemperaturnim voskom daje najbolji kvalitet livenja, Dimenzionalna tačnost, i najmanju stopu neuspjeha.
Silika sol s voskom na niskoj temperaturi je praktična alternativa za srednje teške dijelove.
Zašto se natrijev silikat još uvijek koristi ako je njegov kvalitet niži?
Natrijum silikat je jeftin, ima kratak proizvodni ciklus, dobro nokaut ponašanje, i visoke propusnosti. I dalje je ekonomski atraktivan za manje zahtjevne odljevke.
Zašto kompozitne školjke ne mogu koristiti vosak srednje temperature?
U autoklavnoj deparatizaciji na 171°C i 0.6 MPa, srednjetemperaturna damar smola reagira s natrijevim silikatom i zaostalim učvršćivačem u pomoćnim slojevima, formirajući ljepljivu saponificiranu supstancu koja se ne može reciklirati bez tretmana.
Koji je budući smjer za velike školjke od nehrđajućeg čelika?
Silika sol školjke—posebno s jeftinim vatrostalnim materijalima za lice i brzosušećim vezivima—postupno će zamijeniti natrijev silikat i kompozitne školjke kako zahtjevi za kvalitetom rastu.