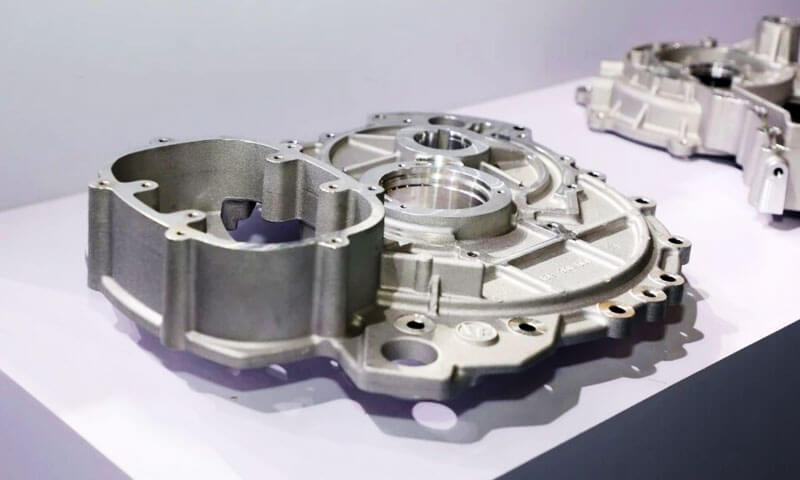
Nakon više od 20 godine u površinskoj obradi — trčanje Anodiziranje linije, otklanjanje kvarova na dijelovima, i svađajući se sa dizajnerskim inženjerima koji insistiraju da je „to je samo aluminijum, trebalo bi da anodizira kao 6061” — mogu vam reći da je pitanje koje najčešće čujem ovo: „Možete li anodizirati liveni aluminijum?”
Kratak odgovor je da. Iskren odgovor je: ne sa vašim standardnim postupkom anodizacije, i ne bez razumijevanja zašto se tlačni odljevci ponašaju tako drugačije od kovanih ekstruzija.
Vidio sam previše radnji koje pokušavaju provesti ADC12 livene dijelove kroz redovnu liniju za anodizaciju, izaći s mrljama, siva, neravni dijelovi prekriveni ljuskom, i izjaviti da se "aluminij liveni pod pritiskom ne može anodizirati."
To je pogrešno. Može se anodizirati - ali zahtijeva poseban proces predtretmana, realna očekivanja o kvalitetu površine, i jasno razumijevanje gdje su granice procesa.
Ovaj vodič je napisan sa poda od eloksirajuće linije.
To objašnjava tačno zašto liveni aluminijum otporan je na standardnu anodizaciju, kakve veze ima silicijum sa tim, koje promjene prije tretmana su potrebne, koji problemi ostaju i nakon desilikonizacije, i koje alternativne procese završne obrade treba uzeti u obzir kada eloksiranje nije pravi izbor.
1. Pravi odgovor: Da — ali ne sa standardnim procesom
Dozvolite mi da vam prvo dam zaključak, pre nego što se udubimo u hemiju:
- Aluminij liveni pod pritiskom može biti anodiziran.
- Standardni proces anodizacije daje vrlo loše rezultate na ADC12.
- Namjensko desilikoniziranje (de-smutting) korak prije tretmana je obavezan.
- Čak i sa savršenom delikonizacijom, problemi sa poroznošću i apsorpcijom boje ostaju.
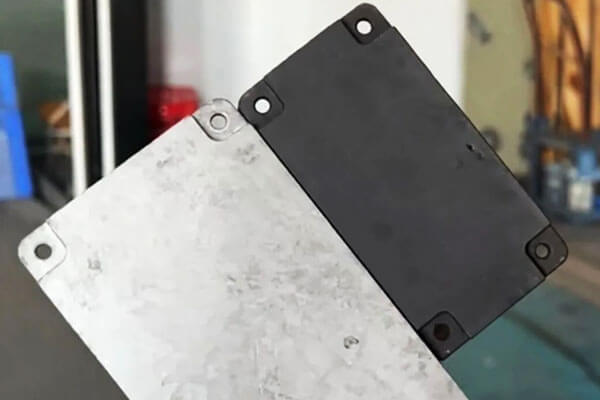
U našoj vlastitoj radnji, izvršili smo kontrolisan test: dva ADC12 dijela livena pod pritiskom, bez posebnog prethodnog tretmana, proći kroz našu standardnu liniju za eloksiranje. Jedno je bilo jasno (prirodno) anodizirana, jedan je bio crn.
Rezultat je bio predvidljiv: neujednačen, flekasta boja, mrljaste zakrpe, i sloj sive mrlje na površini koji se obrisao o prste.
Ovo nije kvar u našoj liniji. To je očekivani rezultat kada anodizirate leguru visokog silicija pod pritiskom na način na koji biste anodizirali 6061 ekstruzije.
2. Zašto je liveni aluminijum teško anodizirati?
Poteškoća prvenstveno dolazi iz tri faktora: visok sadržaj silicijuma, poroznost livenja, i ograničenja konvencionalnog prethodnog tretmana.
Visok sadržaj silicijuma ometa anodizaciju
Mnoge legure za tlačno livenje sadrže značajne količine silicijuma za poboljšanje fluidnosti, smanjiti skupljanje učvršćivanja, i podržavaju proizvodnju tankih zidova, složene komponente.
ADC12 je reprezentativna Al-Si-Cu legura za tlačno livenje.
Međutim, silicijum se ponaša drugačije od aluminijuma tokom hemijskog prethodnog tretmana i anodizacije.
U konvencionalnom procesu alkalnog jetkanja, aluminijum se lako otapa, dok faze bogate silicijumom mogu ostati na površini.
U zavisnosti od sastava legure i uslova procesa, ovi ostaci mogu formirati sloj sive ili tamne mrlje.
Ako je naknadni proces demutiranja neadekvatan, rezidualni materijal bogat silicijumom i ostali ostaci legirajućih elemenata mogu ometati ravnomerno formiranje i izgled oksidnog filma.
Ovo objašnjava nedostatke uočene u ispitivanju ADC12:
- Išaran izgled: Različita područja odljevka različito reagiraju na prethodnu obradu i eloksiranje.
- Neujednačena boja: Varijacije u površinskoj mikrostrukturi i oksidnom sloju uzrokuju nedosljednu apsorpciju svjetlosti i upijanje boje.
- Grey smut: Preostale površinske naslage ostaju nakon neadekvatnog čišćenja ili demontaže.
- Loša crna obojenost: Sloj oksida i stanje površine možda neće podržavati jednoličnu apsorpciju boje.
Ključna stvar je da problem nije samo prisustvo silicijuma u masivnoj leguri. To je interakcija između mikrostrukture legure, priprema površine, i formiranje anodnog filma.
Poroznost livenja stvara dodatne defekte
Aluminij liveni pod pritiskom može sadržavati plinsku poroznost, šupljine skupljanja, i drugi podzemni diskontinuiteti.
Njihova distribucija zavisi od dizajna matrice, temperatura metala, parametri ubrizgavanja, odzračivanje, i uslovi očvršćavanja.
Ovi defekti postaju posebno problematični tokom eloksiranja, jer faze predobrade i bojenja izlažu odliv vodenim hemijskim rastvorima.
Poroznost može doprinijeti:
- Lokalizirana promjena boje i tamne mrlje.
- Neravnomjerna apsorpcija boje.
- Zadržavanje kiseline i naknadno bojenje.
- Površinske rupe i nedosljedan izgled.
- Smanjena zaštita od korozije kada je premaz diskontinuiran ili je osnovni odljevak neispravan.
Nije sva poroznost vidljiva na izlivenoj površini. Neki nedostaci postaju vidljivi tek nakon strojne obrade, etching, ili eloksiranje.
Sa proizvodnog stanovišta, to znači da završna obrada površine ne može kompenzirati suštinski loš kvalitet livenja.
Ako komponenta zahtijeva jednoličnu crnu anodiziranu završnu obradu, kontrola poroznosti mora početi za vrijeme razvoja odljevka, a ne nakon što dio stigne do završne linije.
3. Zašto demutiranje ne rješava svaki problem anodizacije
Uklanjanje površinskih ostataka bogatih silicijumom je važno poboljšanje, ali mogu ostati tri glavna izazova.
| Defekt | Glavni uzrok | Potencijalne kontrolne mjere |
| Siva mrlja ili praškasti ostaci | Neadekvatno uklanjanje ostataka bogatih silicijumom i drugih naslaga legirajućih elemenata | Optimizirajte uklanjanje i ispiranje specifično za leguru |
| Neujednačena ili šarena boja | Varijacije u mikrostrukturi legure, formiranje oksida, stanje površine, ili apsorpcija boje | Poboljšajte konzistentnost prethodnog tretmana i potvrdite proces bojenja |
| Bijele mrlje ili lokalizirani nedostatak boje | Poroznost, hemijsko zadržavanje, lokalni površinski defekti, ili nekonzistentno formiranje oksida | Poboljšajte kvalitet livenja, drenaža, ispiranje, i kontrolu procesa |
| Rupe i površinske jame | Poroznost gasa, defekti skupljanja, uključivanja, ili prekomjerno urezivanje | Poboljšati parametre livenja i kontrolisati ozbiljnost prethodnog tretmana |
| Nedosljedna debljina filma | Varijacije u geometriji, električni kontakt, distribucija struje, ili lokalni odziv legure | Optimizirajte učvršćenje, električni kontakt, i parametri eloksiranja |
Poroznost i zadržavanje kiseline
Odljevak s otvorenim porama može zarobiti otopine za prethodnu obradu ili bojenje. Ako ove hemikalije nisu adekvatno uklonjene, mogu nastaviti lokalno reagirati i uzrokovati mrlje, bijele mrlje, ili druge nedostatke.
Rješenje nije jednostavno produžiti vrijeme uklanjanja mutacije. Pretjerano izlaganje kemikalijama može dodatno napasti površinu bez eliminacije temeljne poroznosti.
Gdje su zahtjevi za izgledom strogi, gustina livenja, Integritet površine, dizajn drenaže, i efikasnost ispiranja moraju se procijeniti zajedno.
Ujednačenost boja
Crno anodiziranje je često zahtjevnije od prirodne ili svijetlo obojene završne obrade jer čak i male varijacije u stanju površine mogu postati vizualno očigledne.
Konačni izgled zavisi od legure, mikrostruktura livenja, predtretman, karakteristike oksidnog filma, hemija boja, i proces zaptivanja.
Dvije komponente napravljene od iste nominalne legure možda neće dati identične rezultate ako se njihovi uvjeti livenja ili povijest površine razlikuju.
Iz tog razloga, kvalifikaciona ispitivanja bi trebala koristiti reprezentativne odljevke za proizvodnju, a ne samo polirane laboratorijske kupone.
Izgled površine u odnosu na funkcionalne performanse
Anodizirana komponenta može izgledati prihvatljivo dok ne ispuni svoju potrebnu debljinu filma ili kriterije otpornosti na koroziju.
Obrnuto, vizualno nesavršen premaz može i dalje ispunjavati određene funkcionalne zahtjeve, zavisno od specifikacije.
Kriterijumi prihvatljivosti bi stoga trebali razlikovati:
- Kozmetički zahtjevi, uključujući boju, sjaj, i vidljivih nedostataka.
- Funkcionalni zahtjevi, uključujući debljinu filma, Otpornost na koroziju, otpornost na habanje, i performanse zaptivanja.
Ovi zahtjevi trebaju biti dogovoreni prije početka proizvodnje.
4. ADC12 Anodizing Reality Check
Dozvolite mi da budem direktan o tome šta možete, a šta ne možete očekivati.
| Aspekt | Kovano aluminijum (6061/6063) | Die-cast ADC12 (Standardni proces) | Die-cast ADC12 (Sa desilikonizacijom) |
| Ujednačenost filma | Odličan | Loše — mrljavo, diskontinuirano | Dobro — ali nije jednako kovanom |
| Izgled površine | Proziran metalik, glatko | Grey smutty, flekasti | Poboljšano, ali mikroporoznost vidljiva iz blizine |
| Konzistentnost boje | Odlično — uniforma od serije do serije | Vrlo slabo - neravnomjerno upijanje boje | Umjereno — tamne boje i dalje pokazuju varijacije |
| Smut / sivi ostatak | Nema | Teška — briše se na rukama | Minimalno — uklonio HF desmut |
| Zaštita od korozije | Dobro | Varijabilno — film je diskontinuiran | Dobro, ali pore ostaju kao slabe tačke |
| Tipičan prinos (dobri dijelovi) | 95%+ | 30-50% | 70–85% |
Šta ovo znači u praksi
Ako anodizirate ADC12 bez desilikonizacije, očekujte da će otprilike polovina vaših dijelova biti kozmetički otpad.
Sa odgovarajućim korakom desilikonizacije, prinos se dramatično poboljšava — ali nikada nećete uporediti s čistim, besprijekorna površina kovane 6063 ekstruzija.
Svako ko obećava eloksiranje "ekstruzijske kvalitete" na tlačnom odljevku ili laže ili koristi specijalnu leguru s malo silicija.
5. Alternativni i konkurentni procesi završne obrade
Budući da je visoko silikonski liveni aluminij teško dosljedno anodizirati, treba razmotriti alternativne površinske tretmane kada konvencionalno eloksiranje ne može zadovoljiti traženi izgled, Otpornost na koroziju, ili troškova proizvodnje.
| Površina Završna obrada Proces | Izgled | Korozija Otpor | Nositi Otpor | Relativno Trošak | Tipičan Aplikacije |
| Konvencionalno Anodiziranje | Ujednačena dekorativna završna obrada na odgovarajućim legurama; često nedosljedan na odljevcima s visokim sadržajem silicija | Dobro kada je anodni film pravilno formiran i zapečaćen | Dobro, ovisno o debljini i vrsti filma | Srednji | Komponente od kovanog aluminija i kompatibilni tlačni odljevci koji zahtijevaju anodni film |
| Anodiziranje sa Desmutting | Poboljšana uniformnost, iako promjena boje uzrokovana silicijumom može ostati | Dobro ako su predtretman i anodni film pravilno kontrolirani | Dobro, ovisno o specifikacijama premaza | Srednje visok | Funkcionalni liveni delovi koji zahtevaju eloksiranje sa umerenim kozmetičkim zahtevima |
| Micro-Arc Oksidacija (MAO) | Površina slična keramici; boja i tekstura zavise od legure i procesa | Dobro do odlično, u zavisnosti od strukture premaza i brtvljenja | Odličan za odgovarajuće premaze otporne na habanje | Visoko | Komponente koje zahtijevaju visoku površinsku tvrdoću, otpornost na habanje, i električnu izolaciju |
Premaz za hemijsku konverziju |
Tanak, obično mat ili blago u boji | Umjeren do dobro, zavisno od sistema konverzije | Ograničen | Niska | Komponente koje zahtijevaju osnovnu zaštitu od korozije ili predtretman za farbanje |
| Elektrostatički Puder Premazivanje | Ujednačena boja sa širokim rasponom nivoa sjaja i tekstura | Od dobrog do odličnog sa odgovarajućom prethodnom obradom i debljinom premaza | Dobro, u zavisnosti od formulacije praha i očvršćavanja | Nisko-medijum | Kućišta, nosači, Automobilske komponente, i industrijska kućišta koja zahtijevaju trajnu dekorativnu zaštitu |
| Boja za pečenje (Baked-On tečni premaz) | Glatka dekorativna završna obrada s kontroliranom bojom i sjajem | Dobro kada se premaz pravilno nanese i očvrsne | Umjeren do dobro, ovisno o hemiji boje i debljini filma | Srednji | Kućišta od livenog pod pritiskom, proizvodi široke potrošnje, Automobilski dijelovi, i komponente koje zahtijevaju rafiniran izgled površine |
Kako odabrati pravi proces
- Odaberite eloksiranje sa delikonizacijom kada komponenta zahtijeva sloj anodnog oksida i njena funkcionalna izvedba je važnija od savršeno ujednačene dekorativne završne obrade.
- Odaberite mikrolučnu oksidaciju (MAO) kada su otpornost na habanje i površinska tvrdoća prioriteti.
Njegovu prikladnost za legure s visokim sadržajem silicijuma i potrebne performanse korozije treba provjeriti ispitivanjem. - Odaberite praškasti premaz kada su konzistentna boja i pokrivenost površine važniji od održavanja metalnog izgleda anodiziranog aluminija.
Može prikriti manje površinske varijacije, ali ne može pouzdano eliminirati efekte teške poroznosti ili ispuštanja plinova. - Odaberite premaz za kemijsku konverziju ili mokro farbanje kada dekorativni anodni film nije potreban, a primarni zahtjevi su zaštita od korozije, adhezija boje, ili fleksibilne opcije boja.
Najbolji proces zavisi od servisnog okruženja komponente, zahtjevi za izgledom, i specifikacije performansi.
Za ADC12 dijelove koji zahtijevaju jednoličnu crnu završnu obradu, premazivanje prahom može biti praktičnije od konvencionalne anodizacije.
6. Odabir prave legure livene pod pritiskom za anodizaciju
Sve legure aluminijuma livenog pod pritiskom ne daju iste rezultate anodizacije. Sadržaj silikona, nivoi nečistoća, Mikrostruktura, i kvalitet livenja utiču na formiranje oksidnog filma i izgled površine.
Sljedeća tabela daje preliminarnu usporedbu najčešće razmatranih aluminijskih legura.
Rasponi sastava su indikativni i treba ih provjeriti u odnosu na važeći standard materijala i certifikat dobavljača.
| Legura | Tipičan sadržaj silicija | Poteškoće sa anodizacijom | Ključna razmatranja |
| ADC12 (A383) | 9.6–12,0% | Visoko | Široko se koristi za livenje pod pritiskom; visok sadržaj silicija može uzrokovati neravnomjerno eloksiranje i površinsku mrlju |
| YL102 (AlSi12) | 10.5–13,5% | Visoko | Rezultati anodizacije zavise od nivoa nečistoća, specifikacija legure, i kvalitet livenja |
AlSi9Mg (A360) |
Približno 9,0–10,0% | Umjeren do visokog | Može ponuditi poboljšani potencijal anodizacije pod odgovarajućim sastavom i uslovima procesa |
| A413 / AlSi12(b) | Približno 11,0–13,0% | Visoko | Visok sadržaj silicijuma podržava fluidnost livenja, ali otežava jednoličnu dekorativnu anodizaciju |
| Kovano 6063 (referenca) | Otprilike 0,2–0,6% | Niska | Uobičajeno mjerilo za jednolično dekorativno eloksiranje |
Napomena: Oznake legure i ograničenja sastava variraju u zavisnosti od standarda i tržišta.
YL102, A360, i druge nominalno slične legure ne treba tretirati kao zamjenjive bez provjere njihovog hemijskog sastava i mehaničkih zahtjeva.
Praktične preporuke
Ako je anodizacija obavezan zahtjev za dizajn, a kovani aluminij nije opcija, procijeniti AlSi9Mg ili prikladno specificiranu leguru za tlačno livenje niske nečistoće prije početka proizvodnje.
Ovi materijali mogu ponuditi bolju konzistenciju površine pod odgovarajućim uslovima, ali neće nužno postići isti izgled kao anodizirani 6063.
Za bilo koju kandidatsku leguru, potvrdite sadržaj silicija i gvožđa, kvalitet livenja, potrebna mehanička svojstva, i kompatibilnost sa predloženim procesom prethodnog tretmana.
Probno eloksiranje treba izvršiti na dijelovima koji su reprezentativni za proizvodnju kako bi se provjerila ujednačenost boje, kvalitet filma, i performanse korozije.
U konačnici, Izbor legure i razvoj površinske obrade moraju se razmatrati zajedno.
Odabir potencijalno više anodizirajuće legure može poboljšati ishod, ali nijedna oznaka legure sama po sebi ne garantuje besprijekornu anodiziranu završnu obradu.
7. Zaključak
Možete li anodizirati liveni aluminij? Da, ali legure visokog silicijuma kao što je ADC12 zahtevaju posebnu pažnju.
Konvencionalno eloksiranje bez prethodne obrade specifične za leguru može proizvesti mrljastu boju, loša uniformnost filma, i siva mrlja.
Odgovarajući proces uklanjanja mutacije—ponekad koristeći otopinu koja sadrži HF u kontroliranim industrijskim uvjetima—može značajno poboljšati površinu uklanjanjem ostataka bogatih silicijumom..
Međutim, desmutting ne eliminiše poroznost livenja, garantuju ujednačenu apsorpciju boje, ili ispraviti nedostatke uzrokovane nedosljednim očvršćavanjem i pripremom površine.
Ova pitanja zahtijevaju koordiniranu kontrolu izbora legure, kvalitet livenja, predtretman, Anodiziranje, i bojanje.
Praktično pravilo je jednostavno: liveni aluminijum nije nemoguće anodizirati, ali ne bi trebao biti eloksiran kao da je konvencionalna legura aluminija.
Kada je ujednačena dekorativna završna obrada neophodna, kvalificirajte kompletan proces koristeći dijelove reprezentativne za proizvodnju i uporedite eloksiranje s alternativama kao što su premazivanje prahom ili mikrolučna oksidacija prije nego što se posvetite masovnoj proizvodnji.
FAQs
Zašto livena anodizacija ispada siva i mrljasta?
Visok sadržaj silicijuma (9–12% u ADC12) ostavlja elementarni silicijum na površini nakon jetkanja.
Ova silikonska mrlja remeti oksidni film i stvara sivilo, neujednačen izgled. Desilikonizacija uklanja ovaj sloj.
Koja je najbolja alternativa eloksiranju za liveni aluminijum?
Praškasti premaz je najpopularnija alternativa — pokriva poroznost, pruža odličnu konzistenciju boje, i nudi dobru zaštitu od korozije.
Za otpornost na habanje, mikrolučna oksidacija (MAO) dobro radi na odljevcima visokog silikona.
Da li će delikonizacijom moji liveni delovi izgledati tako 6063 anodizirana?
Ne. Desilikonizacija popravlja mrlje i diskontinuitet, ali livena poroznost i dalje uzrokuje vidljive nesavršenosti i mrlje boje.
Rezultat je dobar za funkcionalne dijelove, ali nije ekvivalentno eloksiranoj aluminijskoj boji.
Da li mi je potrebna vakuumska impregnacija za eloksirane lijevane dijelove?
Za kozmetičke ili zatvorene aplikacije gdje bi krvarenje kiseline moglo uzrokovati mrlje, da.
Vakuumska impregnacija zatvara podzemnu poroznost prije anodizacije, sprečavanje ispiranja zarobljene kiseline nakon završetka.