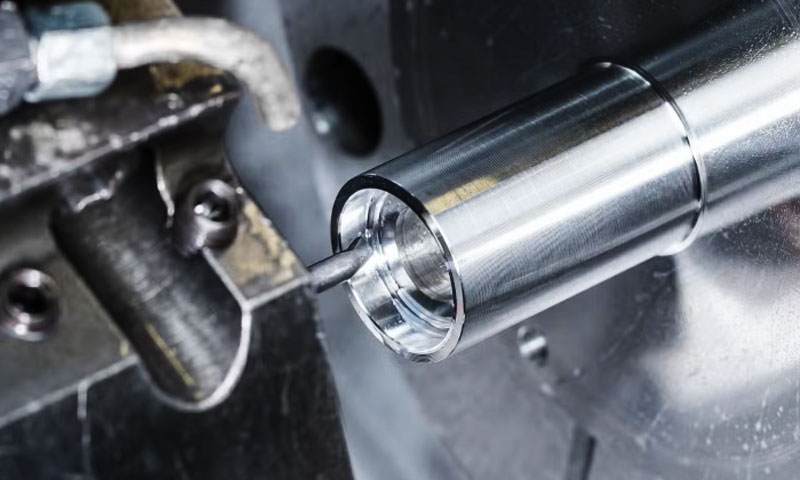
U zahtjevnim mehaničkim sistemima, remenica je mnogo više od običnog točka sa žljebom.
To je nosiva komponenta prijenosa koja mora kontinuirano upravljati kretanjem užeta ili kabela, radijalne sile, udarna opterećenja, trenje, i ponovljeni ciklični stres.
Kada remenica radi u dizalicama, rudarska oprema, brodske mašinerije, sistemi za dizanje teških tereta, ili druga okruženja sa teškim uslugama, kvalitet njegovog materijala i proizvodnog procesa direktno utiče na pouzdanost opreme.
Evo gdje remenice od livenog čelika nude odlučujuću inženjersku prednost.
Ovaj članak istražuje tehnička razmatranja iza proizvodnje remenice od livenog čelika, od čelika i preciznog livenja do mašinske obrade, toplotni tretman, inspekcija, Aplikacije, i izbor dobavljača.
1. Šta je remenica od livenog čelika?
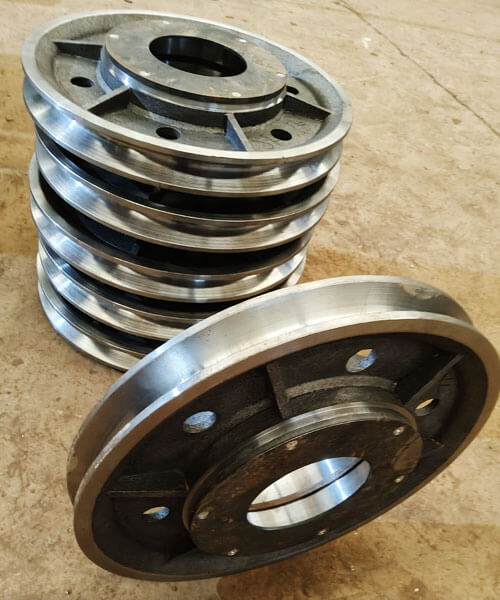
A remenica od livenog čelika je rotirajuća mehanička komponenta proizvedena lijevanjem čelika u kalup i naknadnom obradom kritičnih površina do potrebnih dimenzija.
U sistemima za podizanje i rukovanje užetom, takođe se obično naziva a sheave.
Njegova primarna funkcija je usmjeravanje, preusmjeravanje, ili poduprijeti žičano uže ili sličan fleksibilni element dok prenosi povezano mehaničko opterećenje kroz glavčinu i osovinu ili sklop ležaja.
Za razliku od običnog točka, remenica ima pažljivo dizajniranu funkcionalnu geometriju. The žljeb za uže kontroliše kako uže leži na snopu, dok glavčina i provrt prenose opterećenje na noseću osovinu ili ležaj.
Prirubnice pomažu u zadržavanju užeta unutar utora i mogu doprinijeti ukupnoj strukturnoj krutosti komponente.
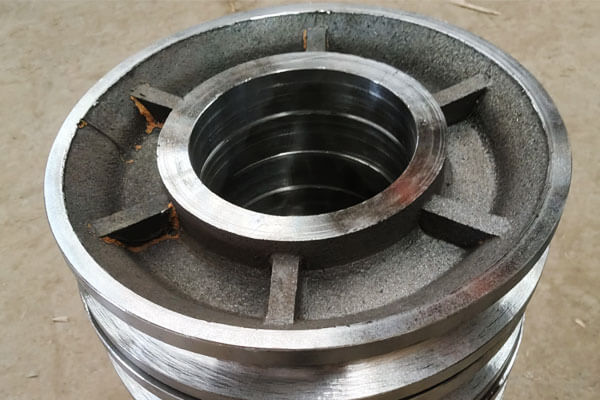
Glavne komponente remenice od livenog čelika
| Komponenta | Funkcija | Ključno razmatranje proizvodnje |
| Sheave/Rim | Podržava i vodi uže | Groove profil, debljina zida, otpornost na habanje |
| Rope Groove | Prima i vodi uže | Radijus, dubina, tačnost profila, stanje površine |
| Prirubnica | Pomaže u zadržavanju užeta na snopu | Visina, debljina, koncentričnost |
Hub |
Povezuje remenicu sa osovinom ili ležajem | Preciznost dimenzija, čvrstoća konstrukcije |
| Bore | Prilagođava osovinu, bushing, ili raspored ležajeva | Prečnik, okruglost, koncentričnost |
| Keyway | Prenosi obrtni moment kada je to moguće | Preciznost položaja i dimenzija |
| Mogućnosti montaže | Interfejsi sa okolnom opremom | Pozicija, ravnost, poravnanje |
Za precizno livenu čeličnu remenicu, sve ove karakteristike ne zahtevaju istu tačnost proizvodnje.
Proces livenja može uspostaviti većinu strukturne geometrije, dok se za provrt koristi CNC obrada, nosive površine, groove, keyway, krajnji lica, i druga kritična sučelja.
2. Uobičajene klase livenog čelika za prilagođene remenice
Izbor materijala za remenicu od livenog čelika treba da se zasniva na radnom opterećenju, uslovi uticaja, zahtjevi za habanjem, radna temperatura, izloženost koroziji, i potreban vijek trajanja.
Pored konvencionalnog karbonskog livenog čelika, prilagođeni dizajni remenica mogu koristiti niskolegirane čelike, čelik otporan na habanje sa visokim sadržajem mangana, ili nerđajući čelik otporan na koroziju kada radno okruženje zahteva dodatne performanse.
| Materijal / Razred | Legura porodica | Ključni atributi performansi | Tipične primjene remenica |
| ASTM A216 Gr. WCB | Ugljični liveni čelik | Dobra snaga, Odlična kavana, Dobra obrada, isplativ | Remenice opće namjene, rukovanje industrijskim materijalom, svjetlo- na sisteme za podizanje srednjeg opterećenja |
| ASTM A216 Gr. WCC | Ugljični liveni čelik | Veća specificirana čvrstoća od WCB-a, dobra žilavost i sposobnost livenja | Industrijske remenice za teške uslove rada, komponente za dizalice, zahtjevni sistemi za rukovanje materijalom |
| Niskolegirani liveni čelik, CR-MO / Ni-Cr-Mo | Niskolegirani liveni čelik | Veća snaga, poboljšana kaljivost, dobra žilavost, bolje performanse zamora nakon termičke obrade | Teški kranski snopovi, građevinske dizalice, rudarska oprema, remenice visokog opterećenja |
| ASTM A148 Visoke čvrstoće | Liveni čelik visoke čvrstoće | Visoka vlačna i čvrstoća tečenja, pogodan za termičku obradu, jaka nosivost | Glavni snopovi, teška oprema za dizanje, velike industrijske remenice, mašine sa velikim opterećenjem |
ASTM A352 LCB / LCC |
Niskotemperaturni liveni čelik | Poboljšana udarna žilavost na niskim temperaturama, pogodan za uslove hladnog servisa | Vanjski kranovi, oprema za rudarstvo u hladnom regionu, sistemi za podizanje na moru i na moru |
| Austenitni nerđajući liveni čelik, CF8 / Cf8m | Nerđajući liveni čelik | Izvrsna otpornost na koroziju, dobra žilavost, pogodno za okruženja koja sadrže hlorid sa ograničenjima specifičnim za klasu | Marine remenice, sistemi za rukovanje korozivnim materijalom, hemijska i oprema za preradu hrane |
| Hadfield Steel, ASTM A128 Gr. B | Austenitni čelik sa visokim sadržajem mangana | Odlična udarna žilavost i jaka reakcija na kaljenje pod abrazivnim radom | Rudarska oprema, rukovanje abrazivnim materijalom, primjene remenica i koluta sa visokim udarom |
| Borom legirani liveni čelik | Čelik od legure bora | Visoka otvrdljivost, jaka otpornost na habanje nakon termičke obrade, pogodan za zahtjevna ciklična opterećenja | Srednji- na remenice za teške uslove rada, oprema za rukovanje materijalom koja se visoko troši |
3. Proces proizvodnje remenice od livenog čelika
Proizvodni proces za prilagođenu remenicu od livenog čelika je kontrolirana sekvenca u kojoj je preciznost uzorka.
Zato što je remenica nosiva komponenta, livnica mora obratiti posebnu pažnju na dio snopa, čvorište, prirubnički prelazi, i druga područja u kojima lokalne promjene u debljini presjeka mogu utjecati na skrućivanje i kvalitet unutrašnjeg livenja.
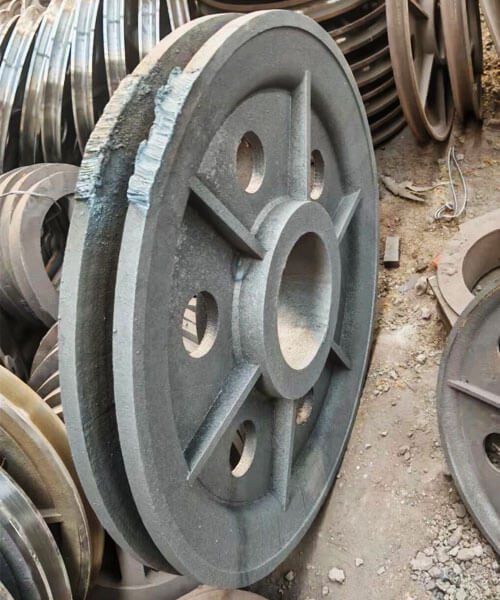
Pattern Making
Izrada šablona određuje osnovnu geometriju šupljine remenice i stoga direktno utiče na tačnost livenja.
Uzorak mora reproducirati snop, čvorište, prirubnica, i druge karakteristike livenja uz uključivanje odgovarajućeg dopuštenog skupljanja i dodatka za obradu.
Za Investicijska livenja, voštani uzorak se obično proizvodi ubrizgavanjem voska u preciznu matricu.
Voštani uzorak usko predstavlja konačnu geometriju remenice i kasnije se koristi za stvaranje keramičke ljuske.
Za livenje u pesak, uzorak je obično napravljen od smole, drvo, metal, ili drugih prikladnih materijala i koristi se za formiranje šupljine kalupa.
Ovisno o izvedbi remenice, uzorak također može uključivati propuh i aranžmane za razdvajanje kako bi se omogućilo pouzdano uklanjanje kalupa.
Za proizvodnju remenica po narudžbi, dizajn uzorka treba jasno razlikovati livene površine i površine koje zahtijevaju završnu obradu.
Prevelik dodatak za mašinsku obradu povećava uklanjanje materijala i troškove, dok nedovoljan dodatak može otežati postizanje navedenih konačnih dimenzija.
Izrada kalupa i jezgra
Kalup definira vanjsku geometriju remenice od livenog čelika, while cores are used where internal cavities or passages cannot be formed directly by the pattern.
U livenje pijeska, selected sand and binder systems are compacted around the pattern to create the mold cavity.
A core may be positioned to produce the central bore or other internal features.
Snaga jezgra, Dimenzionalna tačnost, propusnost, and positioning are particularly important because displacement during pouring can affect bore alignment and wall thickness.
U Investicijska livenja, the wax pattern is repeatedly coated with refractory ceramic slurry and stucco to build a multilayer shell.
After sufficient shell strength has been achieved, the wax is removed and the ceramic mold is fired.
The mold or shell must provide sufficient strength to withstand molten steel while also providing suitable permeability and thermal behavior.
For precision pulley castings, defekti u kalupu mogu se prenijeti direktno na površinu odljevka ili promijeniti točnost dimenzija kritičnih karakteristika.
Topljenje čelika i hemijska kontrola
Odabrani liveni čelik se topi prema zahtjevima navedene legure.
U zavisnosti od legure može se koristiti indukcijsko topljenje ili topljenje električnim lukom, oprema za livnicu, i proizvodni zahtjevi.
Prije ulijevanja, rastopljeni metal se obično provjerava hemijskom analizom, često sa a spektrometar, kako bi se potvrdilo da ugljik i legirajući elementi spadaju u specificirani raspon sastava.
Priprema taline takođe može uključivati:
- Uklanjanje šljake
- Deoksidacija
- Podešavanje temperature
- Kontrola uključivanja
- Toplotna identifikacija i sljedivost
Hemijska kontrola je posebno važna za prilagođene remenice jer klasa čelika određuje odgovor na naknadnu toplinsku obradu i utječe na čvrstoću, žilavost, ponašanje pri habanju, i performanse na niskim temperaturama.
Kaing, Hranjenje, i Pouring
Sistem zatvaranja i dovoda mora biti projektovan tako da rastopljeni čelik nesmetano ispunjava šupljinu remenice i da se skupljanje učvršćivanja može efikasno nadoknaditi.
Geometrija remenice može uključivati relativno teške dijelove oko glavčine i prijelaza između glavčine i osovine.
Ove regije mogu ostati tečne duže od tanjih dijelova i stoga zahtijevaju odgovarajuće hranjenje.
Sistem otvora i uspona je dizajniran za kontrolu:
Protok metala → redoslijed punjenja → toplinska ravnoteža → usmjereno skrućivanje → kompenzacija skupljanja
Tokom nalivanja, temperatura i brzina izlivanja moraju se kontrolisati u okviru procesa koji je uspostavljen za sistem legure i kalupa.
Previše niska temperatura metala može dovesti do nepotpunog punjenja ili hladnog zatvaranja, while unsuitable flow conditions can increase turbulence and the possibility of oxide or inclusion-related defects.
Where necessary, casting simulation can be used to evaluate filling and solidification before production and to identify potential hot spots or feeding problems.
Učvršćivanje i hlađenje
Once the cavity has been filled, the molten steel begins to solidify.
This stage is critical because steel undergoes volumetric contraction during cooling, and poorly controlled solidification can produce shrinkage cavities, internal porosity, vruće pucanje, i rezidualni stres.
The objective is generally to promote a controlled and preferably directional solidification pattern, with heavier sections remaining feedable until sufficient metal has solidified elsewhere.
Depending on the casting design, the foundry may use:
- Rizeri
- Jeza
- Controlled mold temperatures
- Optimized section transitions
- Specific pouring conditions
Ponašanje hlađenja također utječe na rezultujuću mikrostrukturu i mehanička svojstva.
Preterano jaki ili neujednačeni toplotni gradijenti mogu doprineti izobličenju i zaostalom naprezanju, posebno kod velikih ili geometrijski složenih remenica.
Istresanje i čišćenje odlivaka
Nakon što se odljevak dovoljno ohladi, kalup ili keramička školjka se uklanja.
Za odljevke u pijesak, ova operacija se općenito naziva shakeout, tokom kojeg se očvrsli peščani kalup i jezgra odvajaju od odlivaka.
Za odljevke za ulaganje, keramička školjka se mehanički uklanja ili na drugi način obrađuje kako bi se otkrio čelični odljevak.
Odljevak se zatim odvaja od svog sistema otvora i uspona. Uobičajene operacije čišćenja uključuju:
- Rezanje kapija i uspona
- Mljevenje
- Pucanj
- Uklanjanje prianjajućeg materijala kalupa
- Lokalno premazivanje nefunkcionalnih površinskih nepravilnosti
The purpose of this stage is to obtain a clean casting suitable for heat treatment and inspection while avoiding unnecessary removal of base metal.
4. Precizna obrada remenica od livenog čelika
Preciznost CNC obrada converts the cast steel pulley from a near-net-shape casting into a finished functional component.
The rope groove, bore, keyway, čvorište, and mounting faces are the primary machined features because their dimensional accuracy and positional relationship directly affect rope tracking, rotation, raspodjela opterećenja, i montažu.
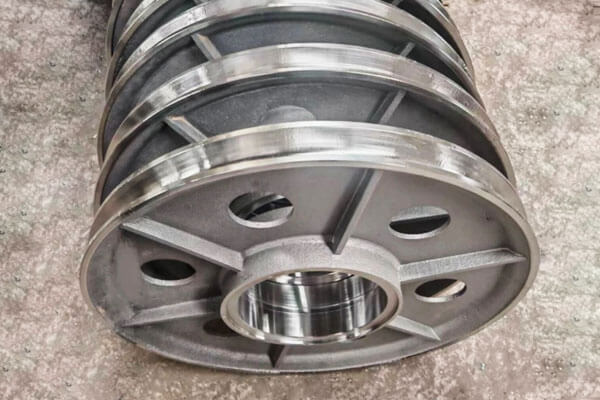
Obrada žljebova užeta
The rope groove is one of the most critical functional surfaces of the pulley. Its radius, dubina, širina, and profile must be matched to the rope type and diameter.
An undersized groove can excessively constrain the rope, while an oversized or improperly shaped groove can provide insufficient support and increase rope deformation and wear.
For wire-rope pulleys, the groove radius is therefore normally designed to provide proper rope seating rather than simply matching the nominal rope radius.
The groove is commonly machined on a CNC turning machine using a form or profiling tool.
After rough and finish turning, grinding or polishing may be applied where a finer and more consistent surface is required.
Bore Machining
The bore provides the interface with the shaft, ležaj, or bushing, so its diameter, okruglost, and concentricity must be carefully controlled.
The bore is typically produced by boring, razvrtanje, or precision grinding.
Depending on the required fit and application, dimensional tolerances may be specified in the hundredths of a millimeter, for example around ±0.02 to ±0.05 mm for some precision applications.
The actual tolerance should be determined by the shaft/bearing fit, pulley size, i primjenjive inženjerske specifikacije.
Najvažnije, provrt mora održavati traženi položajni odnos sa žljebom užeta i vanjskom površinom snopa.
Mašinska obrada utora i klina
Gdje je remenica montirana direktno na osovinu sa ključem, širina otvora za ključeve, dubina, i ugaona pozicija mora biti precizno obrađena.
Njegovo poravnanje sa žljebom remenice je važno za ispravnu montažu i prijenos opterećenja.
Za aplikacije koje zahtijevaju veći kapacitet obrtnog momenta ili preciznije okretanje, mogu se koristiti urezane veze.
U oba slučaja, potrebna je preciznost obrade kako bi se spriječio preveliki zazor, lokalna koncentracija naprezanja, ili smetnje u montaži.
Hub, Face, i obrada prirubnica
Glavina i krajnje strane mogu zahtijevati okretanje, glodanje, ili brušenje kako bi se dobile potrebne dimenzije i stanje površine.
Površine za montažu moraju biti dovoljno ravne i pravilno poravnate kako bi se osigurala konzistentna montaža.
Geometrija prirubnice također zahtijeva kontrolu jer prekomjerne varijacije mogu utjecati na zadržavanje užeta i odnos između žlijeba i okolne strukture.
Koncentričnost i Runout
Koncentričnost provrta u odnosu na žljeb užeta posebno je važna za rotirajuću remenicu.
Prekomjerni ekscentricitet ili radijalno otpuštanje može uzrokovati nejednako kretanje užeta, vibracija, neravnomerno opterećenje, i dodatno naprezanje ležaja.
Otkazivanje se obično provjerava pomoću indikatora brojčanika, precizni merač, ili opremu za koordinatno mjerenje.
Za kritične komponente, primjenjivo TIR (Očitavanje ukupnog indikatora) zahtjev bi trebao biti definiran na inženjerskom crtežu umjesto da se koristi generička vrijednost.
Dynamic Balancing
Remenice velike brzine mogu zahtijevati dinamičko balansiranje nakon obrade.
Neravnoteža stvara centrifugalne sile koje se povećavaju sa brzinom rotacije i mogu doprinijeti vibracijama i opterećenju ležajeva.
Balansiranje se vrši na namenskoj mašini za balansiranje. U zavisnosti od metode korekcije, male količine materijala se mogu ukloniti ili se mogu dodati utezi za balansiranje kako bi se postiglo traženo stanje ravnoteže.
Za male brzine, teško opterećeni snopovi, Zahtjevi za balansiranje mogu biti manje strogi nego za remenice velike brzine.
5. Površinska obrada i toplinska obrada remenica od livenog čelika
Toplinska obrada određuje mehaničko stanje livenog čelika, dok se površinskom završnom obradom uspostavlja potrebno stanje funkcionalnih i izloženih površina.
Oba se moraju uzeti u obzir zajedno sa predviđenim opterećenjem, nositi, tip konopa, operativno okruženje, i radni vijek.
Toplotni tretman
Ciklus termičke obrade se bira u skladu sa vrstom livenog čelika i potrebnim mehaničkim svojstvima. Uobičajeni tretmani uključuju:
| Toplotni tretman | Primarna svrha |
| Normalizacija | Rafinirajte mikrostrukturu livenja i uspostavite ujednačenije mehaničko stanje |
| Žarljivost | Smanjite tvrdoću, poboljšati obradivost, i ublažavaju unutrašnje napetosti |
| Gašenje i kaljenje | Razvijte veću snagu i žilavost uz kontroliranu tvrdoću |
| Oslobođenje stresa | Smanjite zaostala naprezanja od livenja, zavarivanje, ili mašinska obrada |
| Otvrdnjavanje površina | Povećajte otpornost na habanje odabranih površina kao što je žljeb užeta |
Za nosive remenice, kaljenje i kaljenje se mogu odabrati za odgovarajuće ugljične i niskolegirane livene čelike kada su potrebne veće mehaničke performanse.
Temperatura kaljenja mora se odrediti prema klasi čelika i potrebnoj ravnoteži između tvrdoće i žilavosti.
Površinsko očvršćavanje žlijeba
Tamo gdje kontakt užeta uzrokuje značajno trošenje, lokalizirano površinsko stvrdnjavanje može se uzeti u obzir.
Ovisno o materijalu i dizajnu, metode kao što je indukcijsko kaljenje, stvrdnjavanje plamenom, ili može biti primjenjivo nitriranje.
Tretman treba primjenjivati selektivno jer prekomjerna površinska tvrdoća ili neodgovarajuća dubina kaljenja mogu smanjiti žilavost ili stvoriti neželjena zaostala naprezanja.
Zbog toga je potrebno razmotriti stanje materijala žljebova zajedno s materijalom užeta i stvarnim kontaktnim uvjetima.
Groove Surface Finish
Završna obrada direktno utiče na interakciju između utora remenice i užeta.
Gruba površina može povećati lokalnu abraziju i ubrzati trošenje užeta, dok odgovarajuće završeni žljeb pruža glatkiji kontakt.
Tipična meta za obrađene žljebove remenice može biti okolo Ra 1,6–3,2 μm, iako potrebnu vrijednost treba specificirati prema vrsti užeta, radna brzina, loading, podmazivanje, i standard dizajna.
Završnu obradu površine ne treba razmatrati nezavisno od geometrije utora.
Glatki, ali nepravilno profilirani žljebovi i dalje mogu uzrokovati prekomjerno trošenje užeta, dok ispravan profil sa kontrolisanom teksturom površine obezbeđuje stabilnije stanje kontakta.
Premazivanje i zaštita od korozije
Remenice od livenog čelika koje se koriste na otvorenom ili u vlažnim i korozivnim okruženjima mogu zahtijevati zaštitne premaze. Uobičajene opcije uključuju:
- Epoksidni premazi
- Poliuretanski premazi
- Prajmeri bogati cinkom
- Ostali industrijski sistemi za zaštitu od korozije
Za pomorske ili offshore usluge, agresivniji sistemi za zaštitu od korozije mogu se specificirati prema izloženosti okolišu i specifikaciji premaza.
Žljeb za kontakt s užetom se često tretira drugačije od beskontaktnih površina. Debljina premaza ne smije mijenjati dimenzije žljebova ili ometati nasjedanje užeta.
U aplikacijama gdje je tačnost dimenzija kritična, žljeb stoga može ostati neobložen ili biti pažljivo kontroliran.
Kompatibilnost užeta
Završna obrada površine i geometrija utora moraju se na kraju uzeti u obzir zajedno sa specifikacijom užeta. Žičano i sintetičko uže ne zahtijevaju nužno identične dizajne žljebova.
Za žičano uže, žljeb bi trebao pružiti adekvatnu potporu uz izbjegavanje pretjeranog priklještenja ili deformacije.
Sintetički užad može zahtijevati različitu geometriju žljebova i karakteristike površine zbog njihove manje krutosti na savijanje i različitog ponašanja pri kontaktu.
Stoga, proizvođač remenice treba potvrditi prečnik užeta, izgradnja, materijal, radno opterećenje, i uslove rada prije finalne obrade žljebova i površinske obrade.
Ovo osigurava da je gotova remenica od livenog čelika dizajnirana kao integrirani dio sistema za rukovanje užetom, a ne kao izolirana rotirajuća komponenta.
6. Ključni zahtjevi kvaliteta za remenice od livenog čelika
Zahtjevi kvaliteta za remenice od livenog čelika su vođeni sigurnošću, pouzdanost, i radni vijek. Sljedeće je neophodno.
Certifikacija materijala. Hemijski sastav i mehanička svojstva moraju biti provjereni i dokumentirani. Certifikati o analizama i izvještaji o mehaničkim ispitivanjima trebaju pratiti svaku proizvodnu seriju.
Internal Soundness. Odljevci ne smiju imati štetne nedostatke kao što je poroznost skupljanja, poroznost gasa, uključivanja, i pukotine. Ispitivanje bez razaranja koristi se za provjeru unutrašnjeg kvaliteta.
Dimenzionalna tačnost. Groove profil, veličina provrta, koncentričnost, istjecanje, i dimenzije utora za ključ moraju ispunjavati zahtjeve za crtež. Treba dostaviti izvještaje o inspekciji dimenzija.
Kvalitet površine. Površine žljebova i provrta moraju biti bez nedostataka koji bi mogli oštetiti uže ili uzrokovati neusklađenost. Potrebno je izmjeriti i dokumentirati hrapavost površine.
Provjera toplinske obrade. Ispitivanje tvrdoće i, gde je potrebno, mikrostrukturni pregled potvrđuje da je termička obrada obavljena ispravno.
Testiranje opterećenja. Za kritične aplikacije, može biti potrebno ispitivanje otpornim opterećenjem ili ispitivanje razaranja kako bi se potvrdila čvrstoća i sigurnost.
7. Primjena remenica od livenog čelika po narudžbi
Dizalice i oprema za dizanje
Dizalice su jedna od najvažnijih aplikacija za remenice od livenog čelika.
Noževi u sistemima za podizanje više puta prenose opterećenje sa žičanog užeta na osovinu ili sklop ležaja i mogu doživjeti udarno opterećenje tijekom podizanja, snižavanje, ubrzanje, i zaustavljanje.
Koriste se remenice od livenog čelika po narudžbi:
- Mostne dizalice
- Portalni kranovi
- Pokretne dizalice
- Toranjski kranovi
- Lučke dizalice
- Blokovi dizalica i sklopovi kuka
- Vitlo i sistemi za reeving
Za aplikacije dizalica, profil utora, odnos prečnika snopa i prečnika užeta, bore, a strukturalni integritet mora biti usklađen sa sistemom za podizanje.
rudarska oprema
Rudarske mašine nameću posebno teške uslove mehaničkim komponentama zbog velikih opterećenja, abrazivna prašina, uticaj, kontinuirani rad, i teška okruženja za održavanje.
Remenice i snopovi od livenog čelika mogu se koristiti u opremi za dizanje, sistemi za rukovanje užetom, transporteri, i druge teške mašinerije.
U aplikacijama koje uključuju teške udarce i habanje, izbor materijala i tvrdoća površine mogu postati posebno važni.
Građevinska i transportna oprema
Građevinske mašine često uključuju sisteme remenica za podizanje, pozicioniranje, zatezanje, ili preusmjeravanje žičanog užeta.
Tipične primjene uključuju:
- Građevinske dizalice
- Sistemi za rukovanje materijalom
- Vitla
- Priključci za podizanje
- Sistemi za vođenje kablova
- Specijalizovane mašine za rukovanje
Lijevanje po narudžbi je posebno korisno kada standardna remenica ne može zadovoljiti potrebne dimenzije ili konfiguraciju za montažu.
Pomorska i Offshore oprema
Morska i priobalna okruženja kombinuju mehaničko opterećenje s vlažnošću, izlaganje slanoj vodi, korozija, i ograničen pristup za održavanje.
U njega se mogu ugraditi remenice od livenog čelika:
- Pomorske dizalice
- Oprema za dizanje na moru
- Vitla za brodove
- Sistemi za privezivanje
- Palubne mašine
- Oprema za rukovanje kablovima i užadima
Za ove aplikacije, materijal i sistem zaštite od korozije treba odabrati prema stvarnom morskom okruženju.
Nerđajući liveni čelik se može uzeti u obzir kada je otpornost na koroziju primarni zahtev.
Oprema za naftu i gas
Oprema za naftu i plin može izložiti remenice i snopove visokim opterećenjima, vibracija, korozivne atmosfere, i kontinuirani ciklusi rada.
Prilagođene komponente od livenog čelika mogu se koristiti za podizanje, podizanje, i specijalizovanu opremu za rukovanje materijalom.
Gdje je aplikacija kritična za sigurnost, specifikacija materijala, NDT zahtjevi, toplotni tretman, a sljedivost treba unaprijed definirati.
Industrijske mašine
Prilagođene remenice se također koriste u industrijskoj opremi za:
- Kablovska usmjeravanje
- Sistemi zatezanja
- Dizalice
- Transportni sistemi
- Specijalizovana oprema za prenos
- Automatizovane mašine za rukovanje
Glavna prednost prilagođenog dizajna je da se remenica može razviti oko kompletnog sučelja opreme umjesto da se prisiljava oprema da primi standardnu remenicu.
8. Osnovne prednosti remenica od preciznog livenog čelika
Remenice od preciznog livenog čelika nude nekoliko prednosti u odnosu na alternative.
- Visoka čvrstoća i žilavost: Lijevani čelik može izdržati velika opterećenja, uticaj, i zamor bolji od livenog gvožđa ili aluminijuma.
- Fleksibilnost dizajna: Lijevanje omogućava složene oblike, integrisane karakteristike, i optimizovana distribucija materijala.
- Oblik gotovo mreže: Lijevanje smanjuje vrijeme obrade i gubitak materijala u usporedbi s proizvodnjom od ploče ili šipke.
- Zavabivost: Čelični odljevci se mogu zavarivati i popravljati, za razliku od livenog gvožđa.
- Skalabilnost: Lijevanje je ekonomično i za male i za velike serije, i za vrlo velike remenice koje bi bilo teško proizvesti.
- Dosljedan kvalitet: Kontrolirani proces ljevanja proizvodi ponovljiva svojstva i dimenzije.
- Prilagođavanje: Legure, Toplinski tretmani, a obrada se može prilagoditi aplikaciji.
- Isplativost: Za mnoge primjene, remenice od lijevanog čelika nude najbolju kombinaciju performansi i ukupne cijene.
9. Remenice od lijevanog čelika protiv remenica od lijevanog željeza
Remenice od lijevanog čelika i lijevanog željeza mogu se proizvesti lijevanjem, već njihovo mehaničko ponašanje, Otpornost na udarce, nosivost, a tipični servisni uslovi se značajno razlikuju.
| Osnovna karakteristika | Lijevana čelična remenica | Remenica od livenog gvožđa |
| Snaga | Visoka vlačna i čvrstoća tečenja; pogodan za teško opterećene komponente | Općenito niže, posebno za sivi liv |
| Žilavost | Visoka žilavost i bolja otpornost na udarno opterećenje | Niža žilavost; sivo gvožđe je relativno krto |
| Otpornost na udar | Odličan za ponovno ili iznenadno opterećenje | Ograničeno pod teškim uslovima udara |
| Duktilnost | Značajan kapacitet plastične deformacije prije loma | Niska za sivi liv; visoko zavisan od razreda |
| Performanse zamora | Općenito bolje za ciklično i dinamičko opterećenje | Više ograničeno, posebno tamo gdje postoje koncentracije stresa |
| Otpornost na habanje | Može se poboljšati odabirom legure i toplinskom obradom | Dobar u nekim vrstama livenog gvožđa, posebno pod stabilnim kliznim ili abrazivnim uslovima |
Obratnost |
Dobro, ali tvrđe legure mogu zahtijevati kontroliranu CNC obradu | Generalno odlično, posebno za sivi liv |
| Casting Capability | Pogodno za kompleks, integrisane noseće geometrije | Odlična sposobnost livenja i pogodna za složene oblike |
| Toplotni tretman | Može se normalizovati, žaljenje, ugašena i kaljena, ili površinski kaljen u zavisnosti od stepena | Opcije termičke obrade uvelike zavise od vrste gvožđa i generalno su ograničenije za sivo gvožđe |
| Heavy-Duty Service | Pogodan za dizalice, rudarstvo, dizalice, i mašinerije za teške uslove rada | Pogodnije za lakše ili stabilnije uslove opterećenja |
| Fracture Behavior | Tolerantniji na preopterećenje i udare prije loma | Podložniji krhkim lomovima pod pretjeranim udarom |
| Materijalni troškovi | Općenito viši | Općenito niže |
| Najbolja jezgra prednost | Snaga, žilavost, i pouzdanost pod zahtjevnim opterećenjima | Isplativost, castibilnost, i obradivost |
10. Zašto odabrati DEZE kao svog proizvođača remenica od livenog čelika?
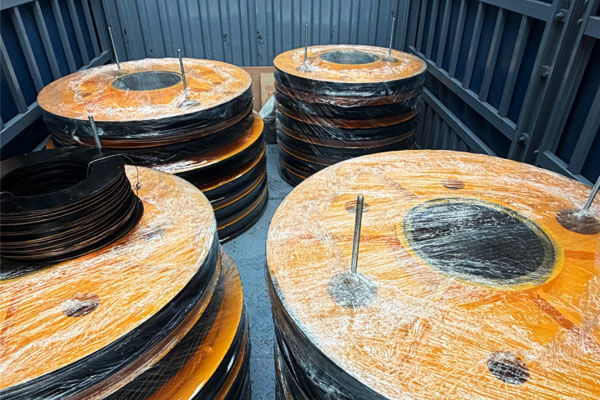
Ova tehnologija pruža proizvodnja remenica od livenog čelika od preciznog livenja preko CNC obrade i završne kontrole, omogućavajući da se kompletna komponenta razvije i proizvede u okviru integrisanog proizvodnog procesa.
Naš proizvodni pristup počinje pregledom inženjeringa i odabirom materijala, nakon čega slijedi razvoj šablona, izrada kalupa, kontrolisano topljenje i izlivanje čelika, učvršćivanje, toplotni tretman, precizna obrada, i inspekciju kvaliteta.
Različiti sistemi od livenog čelika mogu se odabrati prema radnom opterećenju, uslovi uticaja, temperatura, nositi, i izloženost koroziji.
Gdje je potrebno, proizvodni proces može uključiti verifikaciju tvrdoće i odgovarajući NDT, uključujući PT, MT, Ut, ili RT, prema specifikaciji komponente.
Cilj nije samo isporuka sirovog odljevka. To je osigurati gotovu prilagođenu remenicu s kontroliranim svojstvima materijala, tačna funkcionalna geometrija, konzistentna obrada, i sljedivu kvalitetnu dokumentaciju.
11. Zaključak
Remenice od livenog čelika su konstruisane komponente za aplikacije gde nosivost, Otpornost na udarce, performanse habanja, Dimenzionalna tačnost, i dugoročna pouzdanost su važni.
Njihova izvedba ovisi o kombiniranom kvalitetu materijala, livenje, toplotni tretman, obrada, i inspekcija.
Precizno livenje obezbeđuje efikasan put za proizvodnju složene geometrije remenice sa integrisanom strukturom kolčića i glavčine uz smanjenje nepotrebne mašinske obrade.
Naknadna CNC obrada utvrđuje kritične dimenzije žljeba užeta, bore, keyway, čvorište, i montažne površine.
Termička obrada tada može osigurati potrebnu ravnotežu snage, tvrdoća, i žilavost, dok inspekcija potvrđuje integritet odlivaka i tačnost dimenzija.
Za kran, rudarstvo, izgradnja, marinac, offshore, nafte i gasa, i primjene industrijskih mašina, treba odabrati ispravnu koloturu u skladu sa specifikacijom užeta, stanje utovara, operativno okruženje, i primjenjive tehničke zahtjeve.
Pravilno konstruirana remenica od livenog čelika nije samo točak sa žljebom; to je nosiva komponenta čija geometrija i stanje materijala direktno utiču na pouzdanost kompletnog sistema za rukovanje užetom.
FAQs
Koja je razlika između remenica od lijevanog čelika i lijevanog željeza?
Lijevani čelik ima veću čvrstoću i žilavost te je zavarljiv.
Lijevano željezo je jeftinije i lakše se obrađuje, ali je krhko i nije lako zavareno.
Koji je profil utora remenice?
Profil utora je oblik kanala koji postavlja uže ili sajlu.
Mora odgovarati promjeru užeta i konstrukciji kako bi se osiguralo pravilno sjedenje, minimizirati habanje, i spriječiti iskakanje iz šina.
Zašto je toplinska obrada važna za remenice od livenog čelika?
Toplinska obrada kontroliše snagu, tvrdoća, žilavost, i zaostala naprezanja. Osigurava da remenica može izdržati radna opterećenja bez prijevremenog kvara.
Kako se provjerava kvalitet remenice?
Kvalitet se potvrđuje certificiranjem materijala, dimenzionalni pregled, ispitivanje bez razaranja (Dye Penetrant, magnetna čestica, ultrazvučan, radiografski), Testiranje tvrdoće, i testiranje opterećenja gdje je potrebno.
Mogu li se remenice od livenog čelika popraviti?
Da. Čelični odljevci se mogu zavarivati i popravljati, za razliku od livenog gvožđa. Popravke treba da obavljaju kvalifikovani zavarivači koristeći odobrene procedure.
Koja je obrada površine potrebna za žljeb remenice?
Potrebna završna obrada ovisi o vrsti užeta, radni uslovi, i specifikacija dizajna.
Obrađeni žljeb okolo Ra 1,6–3,2 μm može biti prikladno za neke aplikacije, ali ne postoji univerzalna vrijednost hrapavosti za svaku remenicu.
Zašto je koncentričnost važna za remenicu?
Provrt i žljeb užeta moraju održavati odgovarajući položajni odnos. Prekomjerni ekscentricitet ili izvlačenje može uzrokovati neravnomjernu rotaciju, nestabilno kretanje užeta, vibracija, i neujednačeno opterećenje.