
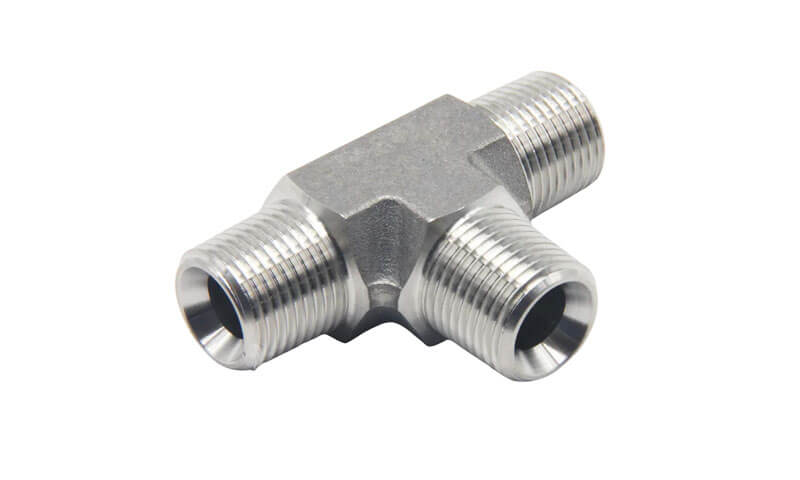
A Tee od nehrđajućeg čelika je cijevni spoj s tri priključka dizajniran za podjelu, kombinovati, ili preusmjeriti protok fluida unutar cijevnoga sistema.
Za razliku od jednostavnog dijela cijevi, T mora integrirati tri protočna prolaza u jedno tijelo koje sadrži pritisak uz održavanje dovoljne mehaničke čvrstoće, kontrolisana debljina zida, Dimenzionalna tačnost, i pouzdane veze sa susjednim cjevovodima.
U zahtjevnim aplikacijama, geometrija spoja grana također utiče na raspodjelu protoka, lokalna koncentracija naprezanja, gubitak pritiska, i dugoročnu pouzdanost usluge.
Za složene prilagođene majice, Investicijska livenja (livenje voska) pruža efikasan način za reprodukciju trodimenzionalnog spoja između prolaza i grananja dok se tijelo zadržava kao integrirani odljevak.
Odljevak uspostavlja ukupnu strukturnu geometriju, dok CNC obrada može naknadno proizvesti niti, dosade, zaptivne površine, dimenzije utičnice, i druga funkcionalna sučelja prema potrebnim tolerancijama.
1. Šta je majica od nerđajućeg čelika?
A Tee od nehrđajućeg čelika je trosmjerni cijevni spoj s jednim glavnim prolazom i jednim ogrankom koji se ukrštaju u kontroliranoj geometriji.
Koristi se za podjelu struje fluida u dva smjera, spojiti dva toka u jedan, ili obezbediti vezu sa drugom sekcijom cevovodnog sistema.
Tri otvora se obično nazivaju dva kraja trči i grana. U jednakoj majici, tri veličine priključka su nominalno iste. U reduciranoj majici, grana ili jedna strana staze ima manji prečnik.
Zato što se tri prolaza seku unutar relativno kompaktnog tela, spoj je tehnički zahtjevniji od ravne cijevi.
Proizvođač mora istovremeno kontrolirati unutrašnju geometriju prolaza, debljina spoljnog zida, materijalnu ispravnost, i priključne dimenzije.
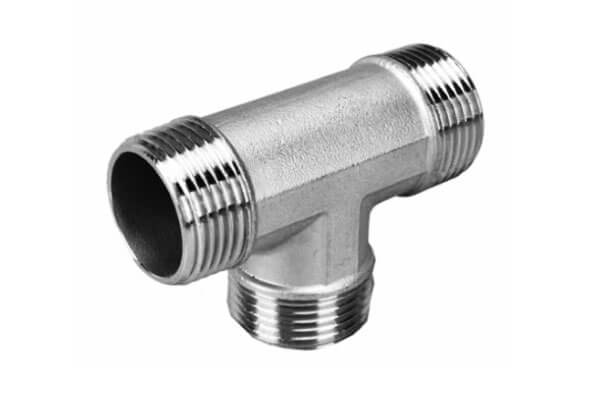
2. Material Engineering & metalurgija
Odabir materijala je fundamentalan za izvođenje običaja nehrđajući čelik Tee jer spojnica mora istovremeno izdržati unutrašnji pritisak, korozija, temperatura, mehaničko opterećenje, i uslove proizvodnje livenog livenja.
Austenitni nehrđajući čelici: CF8, Cf8m, CF3, i CF3M
CF8 nerđajući čelik
ASTM A351 CF8 je liveni austenitni nerđajući čelik koji u velikoj meri odgovara kovanom 304 nehrđajući čelik.
Obično sadrži približno 18–21 tež. % hroma i 8–11 tež. % nikla, sa ugljenikom ograničenim na približno 0.08 mas.% maksimalno.
CF8 pruža dobru opću otpornost na koroziju, žilavost, i sposobnost livenja, što ga čini pogodnim za vodu, pare, prerada hrane, i mnoge opšte industrijske sisteme fluida.
CF8M nerđajući čelik
ASTM A351 CF8M je liveni tip 316 i obično sadrži približno 18–21 mas.% hroma, 9–12 tež.% nikla, i 2-3 tež.% molibdena.
Dodatak molibdena poboljšava otpornost na lokaliziranu koroziju, posebno korozija udubljenja i pukotina, u mnogim sredinama koje sadrže hlorid.
CF8M se stoga široko razmatra u slučaju izlaganja hemikalijama, morski uslovi, ili je uključena zahtjevnija usluga tečnosti.
Za zavarene ili zavarene sklopove, niskougljenične klase CF3 i CF3M može pružiti važnu metaluršku prednost.
Njihov sadržaj ugljika općenito je ograničen na 0.03 mas.% maksimalno, smanjenje sklonosti taloženju hrom-karbida na granicama zrna tokom termičkog izlaganja.
Ovo pomaže u smanjenju rizika od senzibilizacije i povezane intergranularne korozije, posebno oko zavarenih područja.
Duplex i Super Duplex nerđajući čelici
Kada je T-elika od nehrđajućeg čelika izložena visokim koncentracijama klorida, morska voda, offshore okruženja, ili zahtjevne uslove pritiska i temperature, dupleks nerđajući čelici mogu pružiti korisnu kombinaciju čvrstoće i otpornosti na koroziju.
Dupleks 2205 Nehrđajući čelik
Dupleks 2205, obično identifikovani po US S32205 i pripadajući stupanj livenja CD3MN, sadrži mješovitu feritno-austenitnu mikrostrukturu, obično ciljano blizu uravnoteženog omjera faza nakon odgovarajućeg tretmana otopinom.
Ova dvofazna struktura daje leguri znatno veću čvrstoću tečenja od konvencionalnih austenitnih livenih nehrđajućih čelika, istovremeno održavajući snažnu otpornost na mehanizme korozije povezane s kloridom.
U poređenju sa CF8M, 2205 može pružiti otprilike dvostruko veću granicu tečenja, ovisno o primjenjivoj specifikaciji proizvoda i uvjetima toplinske obrade.
Takođe nudi dobru otpornost na pucanje hloridnim stresom, pitting, i pukotna korozija.
Super duplex 2507 Nehrđajući čelik
Super duplex 2507, uobičajeno određen US S32750 i povezano sa ocjenom livenja CD3MWCuN, sadrži viši nivo hroma, molibdenum, i azot nego 2205.
Stoga pruža veću čvrstoću i veću otpornost na lokaliziranu koroziju, što ga čini prikladnim za teške marine, offshore, i procesna okruženja.
CK3MCuN nerđajući čelik
CK3MCuN razlikuje se od dupleks nerđajućeg čelika. To je a visokolegirani austenitni nehrđajući čelik sa znatnim dodacima molibdena i dušika i namijenjen je za visoko korozivna okruženja gdje je uobičajeno 304- ili materijali tipa 316 možda neće pružiti dovoljnu otpornost.
Stoga ga treba uzeti u obzir odvojeno od duplex i super duplex materijala pri odabiru čahure od lijevanog nehrđajućeg čelika.
3. Precizno inženjerstvo & Tok proizvodnog procesa
Izrada majice od nehrđajućeg čelika po narudžbi Investicijska livenja uključuje niz pažljivo kontroliranih koraka.
Svaki korak utječe na konačni kvalitet, Dimenzionalna tačnost, i mehanička svojstva.

CAD/CAM simulacija alata i solidifikacije kalupa
Proces počinje kupčevim crtežom ili 3D modelom. Inženjerski tim livnice kreira CAD model čahure, uključujući dodatke za skupljanje, obrada, i nacrt.
Alat za kalup se zatim dizajnira i obrađuje pomoću CAM softvera.
Prije rezanja alata, očvršćavanje i simulacija tečenja se izvodi pomoću softvera kao što su ProCAST ili MAGMA. Ova simulacija predviđa:
- Ponašanje pri punjenju kalupa i potencijalno hladno zatvaranje.
- Slijed očvršćavanja i poroznost skupljanja.
- Vruće tačke i zaostala naprezanja.
- Lokacija dizanja i hlađenja.
Simulacija omogućava livnici da optimizuje zatvaranje i podizanje pre nego što se izlije bilo koji metal, smanjenje pokušaja i grešaka i skraćivanje vremena razvoja.
Automatsko ubrizgavanje uzorka i izgradnja robotske keramičke školjke
Voštani uzorci se proizvode ubrizgavanjem rastopljenog voska u alat za kalup pod pritiskom.
Automatske mašine za ubrizgavanje osiguravaju konzistentne dimenzije uzorka, gustina, i završnu obradu površine. Uzorci se zatim sastavljaju na središnju vodilicu ili lijevu, formiranje drveta.
Drvo se više puta uranja u keramičku kašu i premazuje štukaturom kako bi se izgradila keramička školjka.
Ovo se često radi pomoću izgradnja robotske školjke sustavi, koji osiguravaju konstantnu debljinu premaza i sušenje.
The proces silicijum sol se obično koristi za odljevke od nehrđajućeg čelika jer daje glatke, jaka školjka sa odličnom dimenzijskom stabilnošću.
Deparavanje, Shell Sintering, i topljenje
Nakon što ljuska dostigne dovoljnu debljinu, zagrijava se da se vosak otopi (deparatiranje) a zatim sinteriran na visokoj temperaturi da ojača keramiku.
Sinterovana ljuska je šuplji kalup spreman za izlivanje.
Topljenje se vrši u indukcijske peći, bilo na vazduhu ili pod vakuumom, ovisno o leguri i zahtjevima kvaliteta.
Hemija se provjerava spektrografskom analizom prije izlivanja. Rastopljeni metal se sipa u prethodno zagrejanu školjku, a odlivu se dozvoljava da se stvrdne pod kontrolisanim uslovima.
Završna obrada nakon livenja
Nakon skrućivanja, keramička školjka je odlomljena, a odljevci su izrezani sa drveta. Kapije i usponi se uklanjaju brušenjem ili rezanjem.
Zatim se podvrgavaju kastingima:
- Pucanj: Za uklanjanje ostataka keramike i površinskog kamenca.
- Brušenje i završna obrada: Za uklanjanje otvora kapije i mešanje površina.
- Žarenje rastvorom: Za vraćanje otpornosti na koroziju i optimizaciju svojstava.
- Pasivizacija: Za uklanjanje slobodnog željeza i poboljšanje sloja pasivnog oksida.
- CNC urezivanje navoja: Za NPT, BSP, ili krajevi s metričkim navojem.
- Priprema kraja utičnice ili sučeonog zavarivanja: Za ispunjavanje zahtjeva ASME B16.9 ili B16.11.
- Inspekcija i testiranje: Dimenzionalno, vizuelno, NDT, i ispitivanje pritiska.
Svaki korak je dokumentovan i sledljiv, osiguravajući da gotova majica ispunjava specifikacije kupca.
4. Tee od nerđajućeg čelika vs. Kovane i izrađene majice
Investment-cast, falsifikovan, i fabrikovane T-komponente od nehrđajućeg čelika mogu se koristiti za stvaranje trosmjernih spojeva cijevi,
ali njihovi proizvodni putevi proizvode različite kombinacije geometrije, metalurške strukture, zahtevi za mašinsku obradu, ekonomija proizvodnje, i mogućnost prilagođavanja.
Izbor bi stoga trebao biti zasnovan na stvarnoj klasi pritiska, razred materijala, geometrija, obim proizvodnje, i primjenjive zahtjeve cjevovoda, a ne pretpostavku da je jedan proizvodni proces univerzalno superioran.
| Osnovna karakteristika | Tee od nehrđajućeg čelika lijevanog za ulaganje | Tee od kovanog nerđajućeg čelika | Proizvedena majica od nerđajućeg čelika |
| Princip proizvodnje | Istopljeni nehrđajući čelik očvršćuje se u preciznom keramičkom kalupu | Zagrijana kovana gredica se plastično deformira pod kontroliranim silama kovanja | Pipe, ploča, ili kovane komponente seku, opremljen, i zavareni |
| Složena geometrija | Odličan | Dobro, ali oblik je ograničen praksom kovanja | Visoko, ali složena geometrija može zahtijevati više dijelova |
| Jednodijelna konstrukcija | Da | Da | Uobičajeno montiran i zavaren |
| Geometrija unutrašnjeg prolaza | Odličan za prikladne dizajne za ulaganje | Dobro za relativno konvencionalne pasuse | Veoma fleksibilan, ali izmišljotina je više uključena |
| Struktura materijala | Lijevana mikrostruktura, kontrolisano skrućivanjem i termičkom obradom | Kovano, obrađena struktura | Kovani/fabricirani materijal plus zone zavarivanja |
| Prilagođavanje | Odličan za nestandardne dimenzije i konfiguracije grana | Dobro, ali ograničenja alata i kovanja rastu sa složenošću | Odličan za posebne ili vrlo velike konfiguracije |
| Mahining Requirement | Umjeren; spojne i zaptivne površine normalno obrađene | Često umjerena do visoka | Umjereno do visoko u zavisnosti od proizvodnje |
Zavari |
Nije potreban strukturalni zavar u osnovnom tijelu T-a | U kovanom tijelu nije potreban strukturalni zavar | Možda će biti potrebno više zavarivanja |
| Zahtjevi za alatom | Potreban uzorak/alat | Mogu biti potrebne kalupe za kovanje | Niži zahtjevi za namenskim alatom |
| Složeni mali do srednji dijelovi | Veoma pogodan | Pogodno | Može biti manje ekonomično |
| Velike specijalne majice | Zavisan od procesa | Zavisan od procesa | Često praktičan |
| Repeat Production | Odličan kada je alat postavljen | Odličan | Dobro |
| Glavna proizvodna prednost | Kompleksna integrisana geometrija sa oblikom skoro mreže | Kovana mehanička konstrukcija i uspostavljeni putevi kovanja | Fleksibilna izrada sa relativno niskim početnim alatom |
| Glavno ograničenje | Zahtijeva rigoroznu kontrolu čvrstoće i stvrdnjavanja livenja | Manje fleksibilan za složenu geometriju | Kvalitet zavarivanja, izobličenje, i rezidualni stres zahtijevaju kontrolu |
5. Industrijske aplikacije & Studije slučaja u stvarnom svijetu
Trake od nehrđajućeg čelika po narudžbi koriste se u širokom rasponu industrija i aplikacija.

Hemijska i petrohemijska: Sistemi cjevovoda za kiseline, rastvarači, i reaktivne hemikalije. CF8M i dupleks legure su uobičajene.
Nafta i gas: Offshore platforme, rafinerije, i cjevovodi. Duplex i super duplex čahure se koriste za morsku vodu i servis s visokim sadržajem klorida.
Generacija energije: Pare, rashladna voda, i sistemi za odsumporavanje dimnih gasova. Koriste se CF8M i visokolegirani nerđajući čelici.
Farmaceutika i biotehnologija: Čista para, prečišćenu vodu, i procesne cijevi. CF3M i elektropolirane majice su uobičajene.
Hrana i piće: Procesni cjevovodi za mljekaru, pivovarstvo, i preradu hrane. Koriste se CF8M i higijenski dizajni.
Marinac: Cijevi za morsku vodu, balastni sistemi, i palubnu drenažu. Duplex i super duplex majice su poželjnije.
Tretman vode: Desalinizacija, otpadne vode, i sistemi za doziranje hemikalija. Koriste se CF8M i dupleks legure.
6. Odaberite DEZE kao svog proizvođača rukavica od nehrđajućeg čelika
Ova tehnologija pruža integrirana rješenja za lijevanje nehrđajućeg čelika i CNC obradu za složene spojeve cijevi i industrijske komponente.
Od početnog pregleda inženjeringa i odabira materijala do investicionog livenja, toplotni tretman, CNC obrada, Završetak površine, i završni pregled, Ovo upravlja ključnim fazama proizvodnje unutar integrisanog radnog toka.
Kao an ISO 9001:2015-certificirani proizvođač, Ovo održava sljedivost proizvodnje i kontrolu kvaliteta kroz proizvodni proces. Inspekcija i testiranje se mogu dogovoriti prema zahtjevima projekta.
Kontaktirajte ovo sa svojim crtežom, 3D model, specifikacija materijala, dimenzije, ili zahtjevi za prijavu.
Naš inženjerski tim može pregledati dizajn i razviti odgovarajuće rješenje za lijevanje T nehrđajućeg čelika za vaš projekt.
7. Zaključak
Prilagođene T-komponente od nerđajućeg čelika su kritične komponente u cevovodnim sistemima koji su otporni na koroziju, integritet pritiska, i pouzdanost su od suštinskog značaja.
Investiciono livenje nudi jedinstvenu kombinaciju slobode dizajna, fleksibilnost materijala, i isplativost što ga čini idealnim za složene majice srednjeg do velikog volumena.
Od CF8 i CF8M austenitnih razreda do dupleks i super dupleks legura, izbor materijala mora odgovarati uslužnom okruženju.
Žarenje rastvorom je neophodno za vraćanje otpornosti na koroziju i optimizaciju mehaničkih svojstava.
Precizna obrada osigurava završetak priprema, niti, i dimenzije zadovoljavaju zahtjeve cijevnog sistema.
Odabir pravog proizvodnog partnera je bitan. Livnica sa inženjerskom ekspertizom, interna obrada, mogućnosti termičke obrade, i snažan sistem kvaliteta može pomoći da se osigura da svaka majica radi pouzdano u predviđenoj primjeni.
DEZE je pozicioniran kao takav partner, nudeći tehničku dubinu i proizvodne mogućnosti potrebne za prilagođene projekte od nehrđajućeg čelika.
FAQs
Zašto koristiti livenje za ulaganje za T-Tee od nerđajućeg čelika?
Lijevanje po ulaganju je pogodno za složenu geometriju T-a jer može proizvesti trčanje, grana, spoj, i vanjska struktura kao integrirani odljevak.
Kritična sučelja kao što su niti, dosade, a zaptivne površine se tada mogu obraditi CNC mašinom.
Da li majica od nehrđajućeg čelika zahtijeva toplinsku obradu?
Mnoge vrste livenog nerđajućeg čelika zahtevaju ili imaju koristi od specificiranih uslova termičke obrade.
Za austenitne i dupleks odljevke, tretman rastvorom je obično važan za postizanje zahtevanih metalurških i korozivnih svojstava. Tačan ciklus je specifičan za razred.
Koja je razlika između ravnog i reduciranog?
Jednaka trojnica ima sva tri otvora iste veličine. Redukcioni T-otvor ima manji otvor od otvora za rad. Redukcioni trojnici se koriste kada se preusmjerava samo dio protoka.
Mogu li se investicioni liveni trojnici koristiti u radu pod visokim pritiskom?
Da, kada je pravilno dizajniran, cast, termički obrađeno, i pregledati. Ulagački liveni T-tijevi mogu ispuniti zahtjeve za ispitivanje tlaka i curenja za mnoge primjene pod visokim pritiskom.
Za ekstremne pritiske, kovane majice mogu biti poželjnije.
Koje su završne pripreme dostupne za T-e od nehrđajućeg čelika?
Uobičajene pripreme krajeva uključuju navoj (NPT, BSP), zavareni spoj, čeoni zavar, i sa prirubnicom. Izbor zavisi od cevovodnog sistema, pritisak, i zahtjevi za montažu.

