У Інвестыцыйнае ліццё, васковае дрэва злучае выраб шаблонаў і будаўніцтва ракавін. Калі дрэва сабрана няякасна, лепшы васковы ўзор і лепшая ў свеце ракавіна не выратуюць.
Я бачыў дрэвы, якія выглядалі добра на стойцы і праваліліся ў аўтаклаве. Я бачыў дрэвы з ідэальным інтэрвалам, але з дрэнным варотам, і адліўкі атрымаліся з усаджвальнай сітаватасцю, на дыягностыку якой спатрэбілася тры дні.
Зборка васковай елкі — гэта не проста «наклейванне ўзораў на літнік». Гэта першае сапраўднае рашэнне аб варотах у працэсе.
Ён кантралюе паток металу, кармленне, паслядоўнасць зацвярдзення, абалонка пакрыцця, эфектыўнасць депарафинизации, і мерную стабільнасць.
Зрабі гэта правільна, а астатні працэс становіцца прадказальным. Памыліцца, і вы будзеце змагацца з дэфектамі на працягу ўсёй вытворчасці.
Гэта кіраўніцтва ахоплівае поўны працэс зборкі - ад праверкі перад зборкай да захоўвання і транспарціроўкі - з практычнымі дадзенымі і цэхавымі правіламі, якімі я карыстаўся дзесяцігоддзямі.
1. Што такое зборка васковага дрэва ў ліццё па выплавляемым мадэлям?
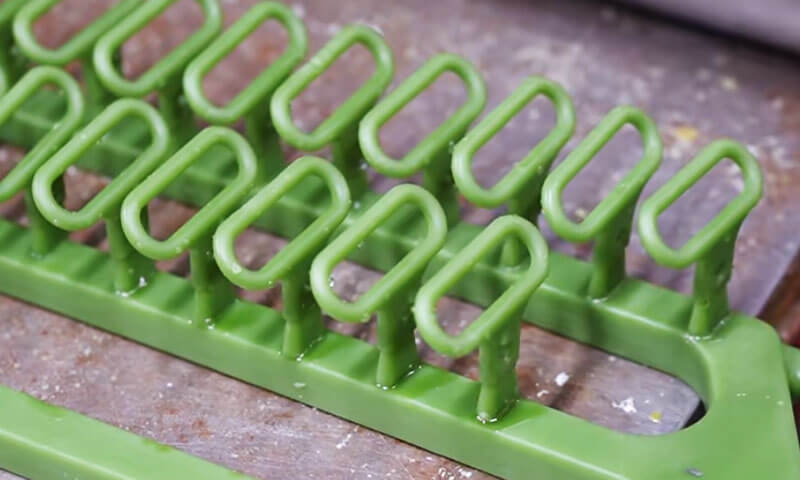
Зборка васковага дрэва - гэта працэс злучэння асобных васковых узораў, вароты, бегуны, і цэнтральны літнік або вузел разліўнога кубка ў поўны васковы кластар, звычайна называюць васковым дрэвам або шаблонным дрэвам.
Сабранае дрэва служыць узорам для наступнага вырабу керамічнай ракавіны. Падчас будаўніцтва абалонкі, васковае дрэва неаднаразова акунаюць у керамічны раствор і пакрываюць вогнетрывалай ляпнінай.
Пасля таго як шкарлупіна дастаткова высахне, воск выдаляюць, а астатняя керамічная абалонка ўтварае паражніну, у якую заліваецца расплаўлены метал.

2. Падрыхтоўка да зборкі васковага дрэва
Якасць гатовага васковага дрэва пачынаецца яшчэ да таго, як будзе зроблены першы стык. Праверка выкрайкі, падрыхтоўка літніка, чысціня інструмента, і кантроль навакольнага асяроддзя ўплываюць на стабільнасць працэсу зборкі.
Агледзіце васковыя ўзоры, Літнікі, і злучэнні варот
Перад зборкай, праверце кожны васковы ўзор, шыць, і кампанент варот.
Дэфектныя шаблоны трэба ідэнтыфікаваць і аддзяляць, а не ўключаць у дрэва і выяўляць пазней.
Звярніце асаблівую ўвагу на наступныя ўмовы:
| Пункт агляду | Што праверыць | Патэнцыйныя наступствы ў выпадку ігнаравання |
| Прыклад геаметрыя | Дэфармацыя, скажэнне, адсутнічаюць функцыі, і памерныя адхіленні | Няправільныя памеры адліўкі або няпоўная геаметрыя |
| Воск паверхні | Расколіны, бурбалкі, драпіны, забруджванне, і пашкоджанне паверхні | Паверхневыя дэфекты пераносяцца ў керамічную паражніну |
| Брама злучэнне раёнах | Лішак воску, задзіры, няроўныя паверхні, і пашкоджаныя кантактныя паверхні | Дрэнныя суставы, пранікненне шлама, або дэфекты абалонкі |
| Літнік і наліць кіраўнік | Пляскатасць, прамалінейнасць, расколіны, і кансістэнцыя памераў | Зрушэнне, няўстойлівая зборка, і непаслядоўныя вароты |
| Воск матэрыял стан | Залішняя мяккасць, далікатнасць, альбо дэфармацыя | Сустаўная недастатковасць або нестабільнасць памераў |
Асобнай увагі заслугоўвае литник або выліўная галоўка. На практыцы, лёгка засяродзіцца на асобных узорах і не заўважыць цэнтральную літку.
Аднак, дэфармаваны або няроўны літнік можа паўплываць на выраўноўванне кожнага кампанента, прымацаванага да яго.
Гэта таксама можа стварыць няроўную геаметрыю злучэння і ўскладніць стабільнае размяшчэнне цэлага дрэва падчас зборкі абалонкі.
Да ўступлення, выдаліць рэшткі воску і выступы з паверхняў злучэння.
Паверхні злучэння павінны быць чыстымі, правільна падабраны, і без дэфектаў, якія могуць перашкодзіць інтымнаму кантакту.
Дзе патрабаванні да габарытаў жорсткія, выкарыстоўвайце зацверджаныя кантрольныя датчыкі або прыстасаванні для праверкі крытычных памераў узораў і літнікаў, а не спадзявацца выключна на візуальнае меркаванне.
Падрыхтуйце інструменты і працоўнае месца
Тыповыя інструменты для зборкі васковага дрэва ўключаюць:
- Васковыя зварачныя прасы з кантраляванай тэмпературай або нагрэтыя злучальныя прылады.
- Чыстыя нажы, скрабкі, і інструменты для абрэзкі.
- Мантажныя прыстасаванні, пазіцыянаванне джыгі, і датчыкі выраўноўвання.
- Прыдатныя стойкі або паддоны для падтрымкі гатовых дрэў.
- Зацверджаны рамонтны воск і інструменты для выпраўлення нязначных няроўнасцяў суставаў.
Інструменты павінны быць без назапашанага воску, карбонизированный рэшту, змазваць, і іншыя забруджвальнікі. Брудныя інструменты могуць перанесці староннія матэрыялы на васковую паверхню або ўнесці часціцы ў швы.
Рэкамендуемая тэмпература навакольнага асяроддзя для зборкі ў вытворчай працэдуры, якая пастаўляецца, складае 18–28°C.
Гэты дыяпазон забяспечвае практычную адпраўную кропку для кантролю навакольнага асяроддзя, але фактычнае працоўнае акно павінна быць праверана для рэцэптуры воску, памеры выкрайкі, і раслінныя ўмовы.
Трымайце працоўную зону ў чысціні, сухія, і належнай вентыляцыяй. Пазбягайце прамых сонечных прамянёў, лакалізаваныя крыніцы цяпла, моцныя перапады тэмпературы, і пыльных умовах.
Празмернае цяпло можа размякчыць васковыя ўзоры, у той час як змены тэмпературы могуць выклікаць перамяшчэнне памераў.
Пыл або алей на паверхні малюнка могуць перашкаджаць змочванню керамічнай суспензіі і спрыяць узнікненню дэфектаў абалонкі.
Пацвердзіце зацверджаны макет дрэва і параметры працэсу
Перад пачаткам вытворчасці, пацвердзіць зборачны чарцёж або зацверджаную спецыфікацыю працэсу.
Колькасць узораў на адно дрэва, колькасць ярусаў, пазіцыі варот, памеры бегуна, і арыентацыя шаблону павінна быць устаноўлена ў адпаведнасці з дызайнам адліўкі.
Правільная канфігурацыя дрэва залежыць ад некалькіх фактараў:
- Індывідуальны памер і вага адліўкі.
- Таўшчыня сценак і геаметрычная складанасць.
- Умовы сплаву і залівання.
- Неабходны аб'ём вытворчасці.
- Ёмістасць керамічнай абалонкі і абмежаванні ў выкарыстанні.
- Патрабаванні да напаўнення і кармлення.
- Даступная прастора для апускання, ляпніна, сушка, і дэпарафінізацыя.
Даданне больш шаблонаў да аднаго дрэва можа палепшыць прадукцыйнасць кожнай абалонкі і паменшыць колькасць вытворчых цыклаў.
Аднак, можа быць цяжка справіцца з перагружаным дрэвам, можа стаць механічна няўстойлівым, і можа паставіць пад пагрозу будаўніцтва абалонкі або падачу металу.
Мэта складаецца не ў тым, каб максімальна павялічыць колькасць узораў на кожным дрэве. Гэта дасягненне найлепшага балансу паміж эфектыўнасцю вытворчасці, якасць абалонкі, прадукцыйнасць напаўнення, і выхад ліцця.
3. Працэс зборкі васковага дрэва: Крок за крокам
Зборка васковага дрэва патрабуе паўторных метадаў злучэння і дакладнага пазіцыянавання.
Невялікія варыяцыі якасці сустава, кут брамы, або інтэрвал шаблону можа стаць значным, калі памножыць яго на вялікую партыю вытворчасці.
Крок 1: Размясціце літок і ўсталюйце апору
Замацуеце цэнтральны літок або вузел залівання ў зацверджаным прыстасаванні. Праверце яго прамалінейнасць, вертыкальнае выраўноўванне, і стабільнасць перад прымацаваннем любых узораў.
Літнік выступае ў якасці галоўнай структурнай спасылкі для дрэва. Калі ён нахіляецца або зрушваецца падчас зборкі, атрыманае размяшчэнне шаблону можа стаць незбалансаваным або непаслядоўным.
Для паўторнай вытворчасці, спецыяльнае прыстасаванне часта варта таго. Гэта дапамагае захаваць запланаваную арыентацыю малюнка, вышыня яруса, становішча варот, і агульныя памеры дрэва, асабліва калі некалькі аператараў збіраюць адно і тое ж сямейства дэталяў.
Крок 2: Прымацуйце выкрайкі з дапамогай кантраляванай васковай зваркі
Прымацуйце кожны шаблон да прызначаных варот або бегункоў, выкарыстоўваючы дазволены метад злучэння воскам.
Злучэнне павінна забяспечваць дастатковую трываласць злучэння, не пашкоджваючы малюнак і не скажаючы яго геаметрыю.
Асабліва важныя дзве ўмовы:
- Недастатковае цяпло:Паверхні, якія злучаюцца, могуць не злівацца належным чынам, пакідаючы слабы інтэрфейс або схаваны прабел.
- Празмернае цяпло:Воск можа празмерна расплавіцца, выклікаючы лакальны калапс, скажэнне памераў, або павялічаны сустаў.
Правільная тэмпература і час кантакту залежаць ад васковага матэрыялу, перасек сустава, дызайн інструмента, і спосаб зборкі.
Не існуе адзінай універсальнай тэмпературы зваркі, прыдатнай для кожнай сістэмы шаблону.
Падчас далучэння, пераканайцеся, што злучальныя паверхні належным чынам выраўнаваны і маюць поўны кантакт. Пазбягайце спадзявацца на невялікі васковы мост, каб утрымаць вялікі або цяжкі ўзор.
Пасля далучэння, дайце суставу стабілізавацца, перш чым прыкласці дадатковую сілу або прымацаваць суседнія ўзоры.
Крок 3: Агледзіце і апрацуйце кожны стык
Здаровы васковы злучэнне павінна быць суцэльным, бяспечны, і без прабелаў, адтуліны, або няпоўнае зліццё.
Пасля далучэння, выдаліце лішкі воску прыдатным інструментам для абрэзкі. Гладкія няправільныя выступы без уразання ўзору або памяншэння неабходнага папярочнага перасеку варот.
Там, дзе невялікае паглыбленне паверхні або шчыліну можна выправіць у адпаведнасці з зацверджанай працэдурай рамонту, выкарыстоўваць сумяшчальны рамонтны воск і аднавіць профіль сустава.
Не проста пакрывайце структурна слабое злучэнне тонкім пластом воску.
| Дэфект сустава | Верагодная прычына | Рэкамендаванае выпраўленне |
| Бачны разрыў | Дрэнная ўстаноўка або недастатковае цяпло | Перапрацуйце злучэнне для атрымання поўнага кантакту |
| Слабы або незамацаваны злучэнне | Неадэкватнае зліццё або недастатковая плошча склейвання | Зноў далучыцеся ў кантраляваных умовах і праверце стабільнасць |
| Празмернае воск нарошчванне | Перагрэў або дрэнная абрэзка | Выдаліце лішкі воску, не пашкоджваючы злучэнне |
| Скажонае ўзор побач а сустаў | Празмернае цяпло або механічная сіла | Заменіце або адрамантуйце ўзор у адпаведнасці з крытэрыямі памераў |
| Дзіркі або невялікія паражніны | Няпоўнае зліццё, захопленае паветра, або забруджванне паверхні | Агледзіце злучэнне і пры неабходнасці адрамантуйце або заменіце яго |
Сустаў, які выглядае гладкім, не абавязкова моцны. Для крытычных або цяжкіх шаблонаў, выкарыстоўваць зацверджаную праверку механічнай стабільнасці або правераную працэдуру зборкі, а не спадзявацца выключна на знешні выгляд.
Крок 4: Размясціце ўзоры з адпаведным інтэрвалам
Інтэрвал паміж малюнкамі вызначае, ці можа керамічная суспензія дасягнуць усіх неабходных паверхняў і ці зможа вогнетрывалая ляпніна ўтварыць суцэльную абалонку вакол дрэва.
Кіраўніцтва па працэсе, якое пастаўляецца, вызначае мінімальны інтэрвал 10 мм паміж суседнімі васковымі малюнкамі.
Разглядайце гэта як зыходнае патрабаванне для апісанага працэсу, не ўніверсальнае правіла для ўсіх геаметрый ліцця па выплавляемым мадэлям.
Неабходны зазор павінен быць звераны па форме шаблону, абалонабудаўнічыя матэрыялы, глейкасць завісі, памер часціц ляпніны, і здольнасць вузла сцякаць і высыхаць.
Недастатковая адлегласць можа прывесці да:
- Няпоўнае пакрыццё суспензіяй паміж суседнімі ўзорамі.
- Захопленае паветра або дрэнна вільготныя вобласці.
- Нераўнамернае размеркаванне вогнетрывалай тынкоўкі.
- Мясцовае змяненне таўшчыні абалонкі.
- Цяжкае выдаленне воску і неадэкватная ачыстка шкарлупіны.
- Парэпанне абалонкі або мясцовае разбурэнне падчас дэпарафінізацыі і абпалу.
Інтэрвал трэба правяраць у бліжэйшых кропках паміж выкрайкамі, не толькі паміж іх цэнтральнымі лініямі або злучэннямі варот.
Складаныя адліўкі з рэбрамі, глыбокія паглыбленні, або выступаючыя элементы могуць патрабаваць большага зазору, чым простыя формы.
У той жа час, празмернае адлегласць можа павялічыць памер абалонкі, расход керамікі, і колькасць месца, неабходнага для апускання і сушкі абсталявання.
Адпаведнае размяшчэнне - гэта тое, якое забяспечвае надзейнае пакрыццё абалонкі, адначасова адпавядаючы зацверджаным патрабаванням да вытворчасці і варотаў.
Крок 5: Падтрымлівайце збалансаваную і паслядоўную геаметрыю дрэва
Размясціце ўзоры сіметрычна там, дзе гэта дазваляе дызайн ліцця. Размяркуеце вагу вакол цэнтральнага літніка, падтрымлівайце аднолькавы інтэрвал паміж ярусамі, і пазбягайце непатрэбнай канцэнтрацыі цяжкіх кампанентаў на адным баку.
Незбалансаванае дрэва можа быць цяжка транспартаваць і апускаць. Ён можа нахіляцца падчас зборкі абалонкі або ствараць нераўнамерныя механічныя нагрузкі на злучэнні і прыстасаванні.
Па меры высыхання керамічнай абалонкі, рух або скажэнне можа паўплываць на таўшчыню абалонкі і кансістэнцыю памераў.
Для дрэў, якія змяшчаюць адліўкі рознага памеру або вагі, прытрымлівацца зацверджанай планіроўцы, а не навязваць ідэальна сіметрычнае размяшчэнне.
Функцыянальныя патрабаванні, у тым ліку строб, кармленне, абалонка пакрыцця, і доступ для праверкі - мець прыярытэт перад візуальнай сіметрыяй.
Крок 6: Праверце арыентацыю варот і схему варот
Арыентацыя варот павінна адпавядаць зацверджанай канструкцыі варот. Працэдура крыніцы рэкамендуе нахіл уніз прыблізна 30°–45° паміж засаўкай і галоўным бегунком для звычайных адлівак.
Гэты дыяпазон можа быць карысным арыенцірам, але гэта не з'яўляецца абсалютным патрабаваннем для кожнага кастынгу.
Кут засаўкі і папярочны перасек павінны быць устаноўлены ў адпаведнасці са сплавам, геаметрыя кампанентаў, паводзіны напаўнення, і патрабаванні да зацвярдзення.
Для танкасценных або невялікіх складаных адлівак, можа спатрэбіцца паменшыць кут. Больш буйныя або цяжкія адліўкі могуць запатрабаваць іншага размяшчэння, з улікам канструкцыі варот.
Добра прадуманая сістэма варот і бегункоў павінна:
- Дастаўце расплаўлены метал у паражніну без непатрэбных абмежаванняў патоку.
- Мінімізуйце турбулентнасць і знізіце рызыку ўцягвання паветра або аксіднай плёнкі.
- Забяспечце дастатковую падачу металу падчас напаўнення і застывання.
- Пазбягайце стварэння неспрыяльных гарачых кропак або ізаляваных рэгіёнаў, якія цяжка карміць.
- Дазвольце воску сцячы падчас дэпарафінізацыі, не ствараючы кішэняў.
Канчатковы макет павінен быць заснаваны на зацверджанай канструкцыі ліцейнага цэха, інжынерныя разлікі, мадэляванне, дзе гэта неабходна, і вынікі вытворчасці.
Крок 7: Праглядзіце патрабаванні да патоку металу і падачы
Васковае дрэва павінна дакладна прайграваць запланаваную сістэму варот і падачы.
Такім чынам, мантаж шаблону павінен быць правераны на адпаведнасць чаканай паслядоўнасці запаўнення і паводзінам застывання.
У цэлым, канструкцыя затвора павінна дапамагчы пазбегнуць заўчаснага замярзання на крытычных шляхах патоку і падтрымаць харчаванне рэгіёнаў, якія патрабуюць дадатковага вадкага металу падчас застывання.
Тоўстыя зрэзы і тэрмічныя гарачыя кропкі заслугоўваюць асаблівай увагі, таму што яны могуць быць успрымальныя да сітаватасці ўсаджвання, калі падача неадэкватная.
Аднак, недастаткова выказаць здагадку, што пэўнае размяшчэнне дрэва будзе аўтаматычна вырабляць накіраванае зацвярдзенне.
Вынік залежыць ад сплаву, таўшчыня секцыі, тэмпература абалонкі, тэмпература налівання, габарыты варот, і іншыя зменныя працэсу.
Цэнтральны літнік і сістэма накіроўвалых таксама павінны заставацца адкрытымі і адпаведнага памеру. Дрэнныя суставы, празмернае назапашванне воску, або няправільна размешчаны засаўка можа змяніць прызначаны шлях патоку.
Перш чым адпусціць дрэва, пераканайцеся, што сабраны макет адпавядае зацверджанаму чарцяжу і што ніякае злучэнне не было выпадкова заблакавана або зменшана падчас абрэзкі.
4. Праверка якасці зборкі васковага дрэва
Кожнае завершанае васковае дрэва павінна прайсці праверку перад тым, як яно перамесціцца ў керамічную абалонку.
Агляд - гэта не проста канчатковая візуальная праверка; гэта праверка таго, што зборка адпавядае зацверджанаму праекту працэсу.
Візуальны агляд і агляд паверхні
Агледзіце ўсё дрэва:
- Расколіны, дэфармацыя, адсутнічаюць функцыі, і пашкоджаныя ўзоры.
- Няшчыльныя або няпоўнасцю зрослыя суставы.
- Прабелы, дзіркі, і празмернае назапашванне воску.
- Пыл, змазваць, васковыя рэшткі, і іншыя забруджвання.
- Няроўны інтэрвал узораў і непаслядоўная арыентацыя варот.
- Пашкоджанні, выкліканыя падчас зборкі або абрэзкі.
Выкарыстоўвайце належнае асвятленне і аглядайце вобласці паміж узорамі, вакол варот, і каля цэнтральнага літка. Гэтыя месцы асабліва схільныя да дэфектаў зборкі.
Структурная стабільнасць і выраўноўванне
Акуратна праверце дрэва на наяўнасць свабодных узораў і няўстойлівых стыкаў. Пазбягайце празмернага ўстрэсвання або сілы, якія могуць пашкодзіць прымальныя злучэнні.
Праверце наступнае:
| КПП | Разгляд прыняцця |
| Літнік выраўноўванне | У межах зацверджаных патрабаванняў да прамалінейнасці і вертыкальнасці |
| Прыклад арыентацыя | Адпавядае зборачнаму чарцяжу або спецыфікацыі працэсу |
| Сумеснае моц | Ніякай рыхласці, падзел, або бачнае няпоўнае злучэнне |
| Дрэва баланс | Стабільны пры нармальнай эксплуатацыі і будаўніцтве корпуса |
| Прыклад размяшчэнне | Адпавядае зацверджанаму мінімальнаму зазору, у тым ліку 10 спасылка на мм, дзе гэта магчыма |
| Брама вугал | Адпавядае зададзенай канструкцыі варот |
| Прыклад разлічваць | Правільная колькасць частак на адно дрэва, без адсутных або дадатковых кампанентаў |
Калі дрэва вялікае або змяшчае цяжкія ўзоры, выкарыстоўвайце прыдатныя апорныя прыстасаванні і спосабы апрацоўкі.
Дрэва не варта прымаць толькі таму, што яно застаецца вертыкальна на лаўцы; ён таксама павінен вытрымліваць звычайныя аперацыі перадачы і апускання без недапушчальных рухаў.
Праверце адпаведнасць працэсу і адсочванне
Перад вызваленнем, пацвердзіце, што дрэва адпавядае правільнаму нумару дэталі, рэвізія, маршрут сплаву, і вытворчая серыя.
Пры неабходнасці запішыце адпаведныя параметры зборкі, уключаючы колькасць узораў, канфігурацыя дрэва, аператар або рабочая клетка, вынік праверкі, і любыя зацверджаныя адхіленні.
Для паўторнай вытворчасці, стандартызаваныя працоўныя інструкцыі і эталонныя прыстасаванні дапамагаюць паменшыць варыяцыі паміж аператарамі.
Яны таксама палягчаюць даследаванне дэфектаў, калі пэўная канфігурацыя дрэва дае супярэчлівую якасць абалонкі або вынікі ліцця.
5. Захоўванне і апрацоўка сабраных васковых дрэў
Васковае дрэва, якое прайшло праверку, усё яшчэ можа стаць неадпаведным, калі яно захоўваецца або транспартуецца няправільна.
Воск адчувальны да тэмпературных і механічных нагрузак, і нават нязначная дэфармацыя можа паўплываць на памеры адліўкі або пасадку керамічнай абалонкі.
Рэкамендуемыя ўмовы захоўвання
Вытворчы працэс, які пастаўляецца, рэкамендуе захоўваць сабраныя васковыя дрэвы не даўжэй 48 гадзіны да наступнай аперацыі.
Гэта трэба разглядаць як мэту кантролю, характэрную для расліны, а не як універсальны ліміт тэрміну захоўвання.
Прымальны час вытрымкі залежыць ад складу воску, геаметрыя ўзору, экалагічныя ўмовы, і патрабаванні да памераў адліўкі.
Рэкамендуемыя практыкі ўключаюць:
- Змесціце завершаныя дрэвы на чыстым месцы, роўныя стэлажы або спецыяльныя транспартныя прыстасаванні.
- Трымайце дрэвы ў адным слоі, за выключэннем выпадкаў, калі пацверджаная сістэма падтрымкі дазваляе іншае размяшчэнне.
- Пазбягайце ціску або кантакту паміж суседнімі ўзорамі.
- Падтрымлівайце стабільную тэмпературу і вільготнасць у межах, устаноўленых раслінай.
- Беражыце дрэвы ад прамых сонечных прамянёў, абагравальнікі, і іншыя лакалізаваныя крыніцы цяпла.
- Трымайце месца захоўвання ў чысціні і без пылу, змазваць, і паветрана-кропельным забруджваннем.
- Выразна пазначце кожнае дрэва, каб прадухіліць блытаніну паміж нумарамі дэталяў або партыямі.
Пазбягайце здагадкі, што васковае дрэва застаецца стабільным па памерах проста таму, што не адбылося бачнай дэфармацыі.
Для важных кампанентаў, усталюйце пэўны максімальны час вытрымкі і праверце дрэва перад зборкай абалонкі, калі перыяд захоўвання падоўжыўся або ўмовы навакольнага асяроддзя адхіліліся ад патрабаванняў працэсу.
Правільная апрацоўка і транспарціроўка
Асцярожна перамяшчайце васковыя дрэвы і падпірайце іх у цэнтральнай ліцейкі, база, або прызначаны прыбор. Не падымайце дрэва, захопліваючы індывідуальны васковы малюнак, вароты, або тонкасценных асаблівасць.
Транспартнае абсталяванне павінна быць чыстым, стабільны, і без вострых краёў або выступаў, якія могуць падрапаць або пашкодзіць воск.
Для цяжкіх або складаных дрэў, выкарыстоўваць спецыяльныя апоры, якія размяркоўваюць нагрузку, не аказваючы празмернай нагрузкі на асобныя суставы. Рухайцеся плаўна і пазбягайце рэзкіх удараў, скручванне, або непатрэбнай вібрацыі.
Пасля транспарціроўкі, агледзіце дрэва на наяўнасць няшчыльных стыкаў, пашкоджаныя ўзоры, і любыя змены ў выраўноўванні перад тым, як выпусціць яго ў будынак абалонкі.
6. Як палепшыць узгодненасць зборкі васковага дрэва ў вытворчасці
Для вытворцаў, якія вырабляюць шматразовае ліццё па выплавляемых мадэлях, якасць залежыць ад ператварэння індывідуальных навыкаў аператара ў стабільны, дакументаваны працэс.
Стандартызуйце мантажныя прылады і працоўныя інструкцыі
Спецыяльныя зборачныя прыстасаванні могуць кантраляваць выраўноўванне літнікаў, становішча шаблону, ярусная адлегласць, і арыентацыя варот.
Яны асабліва карысныя для складаных дрэў або вялікіх аб'ёмаў заказаў, дзе важная паўтаральнасць.
Працоўная інструкцыя павінна вызначаць:
- Зацверджаныя макеты дрэў і падлік узораў.
- Крытычныя месцы злучэнняў і спосабы злучэння.
- Неабходны інтэрвал шаблону і арыентацыя варот.
- Крытэрыі кантролю стыкаў, выраўноўванне, і стан паверхні.
- Звязванне, захоўванне, і патрабаванні да выпуску.
Мэта складаецца ў тым, каб паменшыць непатрэбныя варыяцыі, не перашкаджаючы аператарам выяўляць сапраўдныя дэфекты або ўзмацняць незвычайныя ўмовы.
Кантралюйце ўмовы далучэння
Запішыце і праверце важныя параметры злучэння для кожнай васковай сістэмы.
У залежнасці ад метаду, гэта можа быць тэмпература інструмента, час кантакту, стан воску, геаметрыя сустава, і час астуджэння або стабілізацыі.
Калі дэфект паўтараецца ў адным і тым жа месцы сустава, праверце прыстасаванне і канструкцыю сустава, а таксама тэхніку аператара.
Праблема можа быць выклікана дрэнным доступам, недастатковая плошча кантакту, або геаметрыя злучэння, якую цяжка сабраць паслядоўна.
Адсочвайце дэфекты і звязвайце іх з наступнымі вынікамі
Карысная праграма паляпшэння запісвае не толькі тое, ці прайшло васковае дрэва праверку.
Ён таксама адсочвае ўзаемасувязь паміж умовамі зборкі і наступнымі дэфектамі абалонкі або адліўкі.
Напрыклад:
- Паўторныя дэфекты абалонкі вакол пэўнага злучэння могуць сведчыць аб дрэннай аздабленні злучэння.
- Пашкоджанне абалонкі каля блізка размешчаных узораў можа сведчыць аб недастатковым зазоры або дрэнажы.
- Варыяцыі памераў, сканцэнтраваныя ў адной пазіцыі дрэва, могуць сведчыць аб дэфармацыі ўзору або непаслядоўным выраўноўванні.
- Паўторныя пашкоджанні пры апрацоўцы могуць паказваць на перагружанае дрэва або неадэкватныя апорныя прыстасаванні.
Агляд гэтых узораў дапамагае ліцейнаму цэху адрозніць праблемы, звязаныя са зборкай, ад дэфектаў, выкліканых керамічнымі матэрыяламі абалонкі, падаекванне, стральба, або заліванне металам.
7. Часта задаюць пытанні аб зборцы васковага дрэва
Якая мінімальная адлегласць паміж васковымі ўзорамі?
Працэдура вытворчасці, якая разглядаецца ў гэтым кіраўніцтве, вызначае мінімальны інтэрвал 10 мм паміж суседнімі васковымі малюнкамі.
Гэта карысны арыенцір для пачатку, але фактычны зазор павінен быць пацверджаны ў адпаведнасці з геаметрыяй дэталі, керамічны шлам, ляпны памер, патрабаванні да дрэнажу, і працэс пабудовы абалонкі.
Складаныя ўзоры могуць запатрабаваць большага інтэрвалу для забеспячэння поўнага пакрыцця пакрыцця.
Які рэкамендуемы кут паміж варотамі і галоўным літнікам?
Эталонная працэдура рэкамендуе нахіл уніз прыблізна 30°–45° для звычайных адлівак.
Адпаведны кут залежыць ад зацверджанай канструкцыі варот, геаметрыя ліцця, сплаў, паводзіны напаўнення, і патрабаванні да кармлення.
Дыяпазон не павінен замяняць тэхнічную праверку для пэўнага кампанента.
Як доўга можа захоўвацца сабраная васковая елка?
Эталонная працэдура вытворчасці ўстанаўлівае максімальны тэрмін захоўвання 48 гадзіны. Гэта павінна быць пацверджана для фактычнай васковай сістэмы і завадскіх умоў.
Стабільная тэмпература, належная падтрымка, чыстае сховішча, і абарона ад механічных пашкоджанняў важныя на працягу ўсяго перыяду ўтрымання.
Чаму суставы васковых дрэў выклікаюць дэфекты керамічнай абалонкі?
Няпоўнае зліццё, прабелы, дзіркі, або празмернае назапашванне воску можа змяніць лакальную геаметрыю паверхні і перашкодзіць аднастайнаму пакрыццю суспензіі.
Гной можа трапляць у адкрытыя шчыліны, у той час як нерэгулярныя швы могуць паўплываць на дрэнаж і мясцовую таўшчыню абалонкі. Гэтыя ўмовы могуць павялічыць рызыку дэфектаў шкарлупіны падчас сушкі, падаекванне, або стральба.
Ці можна дадаць больш адлівак да кожнага васковага дрэва, каб знізіць выдаткі?
Толькі калі дрэва застаецца механічна ўстойлівым і зацверджаная канструкцыя варот можа забяспечыць неабходныя характарыстыкі напаўнення і падачы.
Даданне шаблонаў без праверкі інтэрвалаў, дрэвавая маса, абалонка пакрыцця, і прапускная здольнасць ліцця можа павялічыць лом і знізіць агульны выхад ліцця.
Найлепшая канфігурацыя - гэта канфігурацыя, якая мінімізуе агульныя вытворчыя выдаткі і пры гэтым адпавядае патрабаванням якасці.
8. Conclusion
Зборка васковага дрэва - гэта значна больш, чым злучэнне асобных васковых узораў з цэнтральным літнікам.
Ён вызначае геаметрыю кластара ўзору, якасць стыкаў, даступнасць паверхняў пры будаўніцтве абалонкі, і схема варотнай сістэмы.
Надзейны працэс пачынаецца з надзейных васковых узораў і пракладкі, ўстойлівы літнік.
Ён працягваецца кантраляванай васковай зваркай, роўныя і надзейныя стыкі, дастатковы інтэрвал малюнка, збалансаваная геаметрыя дрэва, і размяшчэнне варот, якое адпавядае зацверджанай канструкцыі напаўнення і падачы.
Канчатковы агляд, асцярожнае абыходжанне, і кантраляванае захоўванне захоўваюць якасць, дасягнутую падчас зборкі.
З пункту гледжання ліцейнага інжынера, найбольш эфектыўнай стратэгіяй з'яўляецца прадухіленне дэфектаў на васковай стадыі, а не спроба выправіць іх пасля зборкі абалонкі або залівання.
Стандартызаваныя свяцільні, падрыхтаваныя аператары, паслядоўная праверка, і прасочваемы кантроль працэсу дапамагае паменшыць дэфекты, якіх можна пазбегнуць, палепшыць выхад ліцця, і падтрымліваць стабільную якасць прадукцыі.
Для вытворцаў ліцця па выплавляемым мадэлям, добра складзенае васковае дрэва з'яўляецца адпраўной кропкай для трывалай керамічнай абалонкі і больш надзейнага канчатковага ліцця.