
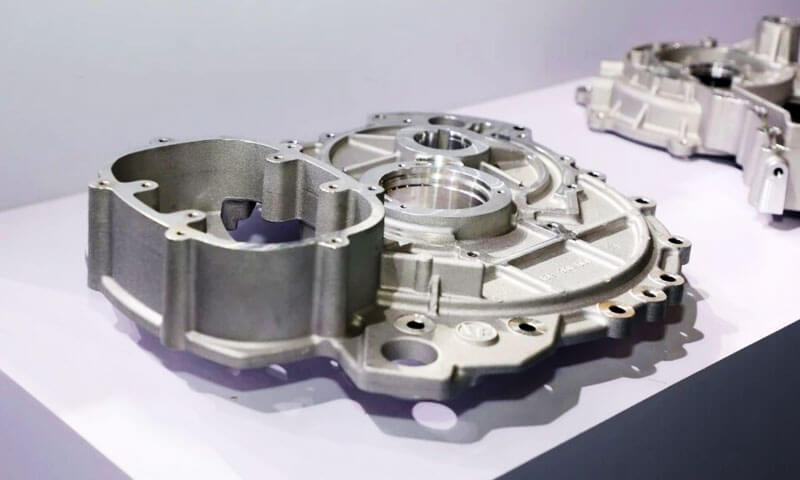
Пасля больш чым 20 гадоў у апрацоўцы паверхняў — хад Анадыраванне лініі, ліквідацыю непаладак дэталяў, якія выйшлі з ладу, і спрачацца з інжынерамі-канструктарамі, якія настойваюць на тым, што «гэта проста алюміній, ён павінен анадавацца, як 6061» — магу сказаць вам, што часцей за ўсё чую гэтае пытанне: «Ці можаце вы анадаваць літы пад ціскам алюміній?"
Кароткі адказ - так. Шчыры адказ: не з вашым стандартным працэсам анадавання, і не без разумення таго, чаму ліццё пад ціскам паводзіць сябе так інакш, чым каваныя экструзіі.
Я бачыў занадта шмат крам, якія спрабавалі прапусціць адлітыя пад ціскам дэталі ADC12 праз звычайную лінію анадавання, выйсці з плямамі, шэры, няроўныя часткі, пакрытыя сажой, і заяўляюць, што «літы пад ціскам алюміній нельга анадаваць».
Гэта няправільна. Яго можна анадаваць, але гэта патрабуе спецыяльнага працэсу папярэдняй апрацоўкі, рэалістычныя чаканні адносна якасці паверхні, і дакладнае разуменне таго, дзе знаходзяцца межы працэсу.
Гэта кіраўніцтва напісана з падлогі лініі анадавання.
Гэта дакладна тлумачыць, чаму літой алюміній супрацьстаіць стандартнаму анадаванню, якое дачыненне мае да гэтага крэмній, якія неабходныя змены перад лячэннем, якія праблемы застаюцца нават пасля абезкремнения, і якія альтэрнатыўныя працэсы аздаблення разгледзець, калі анадаванне не з'яўляецца правільным выбарам.
1. Прамы адказ: Так - але не са стандартным працэсам
Дазвольце спачатку зрабіць вам выснову, перш чым мы паглыбімся ў хімію:
- Літы пад ціскам алюміній можа быць анадаваны.
- Стандартны працэс анадавання дае вельмі дрэнныя вынікі на ADC12.
- Спецыялізаваны ачышчальнік крэмнію (дэ-запампоўка) этап папярэдняй апрацоўкі абавязковы.
- Нават пры ідэальным абезкремневанні, застаюцца праблемы сітаватасці і паглынання колеру.
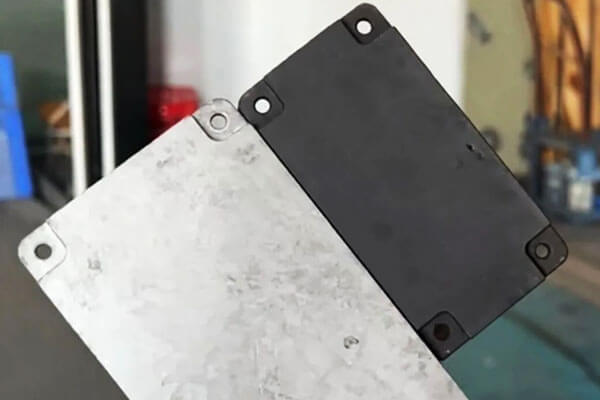
У нашай уласнай краме, мы правялі кантраляваны тэст: дзве адлітыя пад ціскам дэталі ADC12, без спецыяльнай папярэдняй апрацоўкі, прайсці нашу стандартную лінію анадавання. Адно было зразумела (натуральны) анадаваны, адзін быў чорны.
Вынік быў прадказальны: няроўны, плямісты колер, плямістыя плямы, і пласт шэрай сажы на паверхні, які сцёрся з вашых пальцаў.
Гэта не дэфект нашай лініі. Гэта чаканы вынік, калі вы анадіруеце адліты пад ціскам сплаў з высокім утрыманнем крэмнію так, як вы б анадавалі 6061 экструзіі.
2. Чаму адліты пад ціскам алюміній складана анадаваць?
Цяжкасць у першую чаргу зыходзіць з трох фактараў: высокае ўтрыманне крэмнію, сітаватасць ліцця, і абмежаванні звычайнай папярэдняй апрацоўкі.
Высокае ўтрыманне крэмнію перашкаджае анадаванню
Многія сплавы для ліцця пад ціскам утрымліваюць значную колькасць крэмнію для паляпшэння цякучасці, паменшыць ўсаджванне пры застыванні, і падтрымліваць вытворчасць танкасценных, Складаныя кампаненты.
ADC12 з'яўляецца рэпрэзентатыўным сплавам Al-Si-Cu для ліцця пад ціскам.
Аднак, крэмній паводзіць сябе інакш, чым алюміній падчас хімічнай папярэдняй апрацоўкі і анадавання.
У звычайным працэсе шчолачнага тручэння, алюміній лёгка раствараецца, у той час як багатыя крэмніем фазы могуць заставацца на паверхні.
У залежнасці ад складу сплаву і ўмоў працэсу, гэтыя рэшткі могуць утвараць шэры або цёмны пласт сажы.
Калі наступны працэс дэмутацыі неадэкватны, рэшткавы матэрыял, багаты крэмніем, і рэшткі іншых легіруючых элементаў могуць перашкаджаць раўнамернаму адукацыі аксіднай плёнкі і выгляду.
Гэта тлумачыць дэфекты, выяўленыя ў выпрабаванні ADC12:
- Стракаты выгляд: Розныя ўчасткі адліўкі па-рознаму рэагуюць на папярэднюю апрацоўку і анадаванне.
- Няроўны колер: Змены мікраструктуры паверхні і аксіднага пласта выклікаюць неадпаведнае паглынанне святла і паглынанне фарбавальніка.
- Шэрая галоўка: Рэшткі паверхневых адкладаў застаюцца пасля недастатковай ачысткі або ачысткі.
- Бедная чорная афарбоўка: Аксідны пласт і стан паверхні могуць не падтрымліваць раўнамернае ўбіранне фарбавальніка.
Ключавым момантам з'яўляецца тое, што праблема не проста ў наяўнасці крэмнію ў аб'ёме сплаву. Гэта ўзаемадзеянне паміж мікраструктурай сплаву, падрыхтоўка паверхні, і адукацыя аноднай плёнкі.
Сітаватасць ліцця стварае дадатковыя дэфекты
Літы пад ціскам алюміній можа ўтрымліваць газавую сітаватасць, Усаджванне паражніны, і іншыя падземныя разрывы.
Іх размеркаванне залежыць ад канструкцыі плашкі, тэмпература металу, параметры ўпырску, вентыляцыя, і ўмовы застывання.
Гэтыя дэфекты становяцца асабліва клапатлівымі падчас анадавання, таму што этапы папярэдняй апрацоўкі і афарбоўкі падвяргаюць адліўку ўздзеянню водных хімічных раствораў.
Сітаватасць можа спрыяць:
- Лакальнае змяненне колеру і цёмныя плямы.
- Нераўнамернае ўбіранне фарбавальніка.
- Затрымка кіслаты і наступнае афарбоўванне.
- Дзіркі на паверхні і неадпаведны выгляд.
- Зніжаная абарона ад карозіі ў тых выпадках, калі пакрыццё з'яўляецца разрывістым або дэфектная адліўка.
Не ўся сітаватасць бачная на адліванай паверхні. Некаторыя дэфекты выяўляюцца толькі пасля механічнай апрацоўкі, афорт, або анадаванне.
З пункту гледжання вытворчасці, гэта азначае, што аздабленне паверхні не можа кампенсаваць прынцыпова нізкая якасць ліцця.
Калі кампанент патрабуе аднастайнага чорнага анадаванага пакрыцця, кантроль сітаватасці павінен пачынацца падчас распрацоўкі адліўкі, а не пасля таго, як дэталь дасягне фінішнай лініі.
3. Чаму дэмутаванне не вырашае ўсе праблемы анадавання
Выдаленне багатых крэмніем рэшткаў паверхні з'яўляецца важным паляпшэннем, але тры асноўныя праблемы могуць застацца.
| Дэфект | Асноўная прычына | Патэнцыйныя меры кантролю |
| Шэрая галоўка або парашкападобныя рэшткі | Недастатковае выдаленне багатых крэмніем рэшткаў і іншых адкладаў легіруючых элементаў | Аптымізуйце ачышчэнне і прамыванне спецыфічных сплаваў |
| Нераўнамерны або плямісты колер | Варыяцыі мікраструктуры сплаву, адукацыя аксіду, Умова паверхні, або паглынанне фарбавальніка | Паляпшэнне кансістэнцыі папярэдняй апрацоўкі і праверка працэсу афарбоўвання |
| Белыя плямы або лакалізаваная недастатковасць фарбавальніка | Сітаватасць, затрымка хімічных рэчываў, лакальныя дэфекты паверхні, або непаслядоўнае адукацыю аксіду | Паляпшэнне якасці ліцця, дрэнаж, паласкання, і кантроль працэсу |
| Дзіркі і павярхоўныя ямкі | Газавая сітаватасць, дэфекты ўсаджвання, уключэнні, або празмернае тручэнне | Палепшыць параметры ліцця і кантраляваць сур'ёзнасць папярэдняй апрацоўкі |
| Неадпаведная таўшчыня плёнкі | Варыяцыі ў геаметрыі, электрычны кантакт, размеркаванне току, або рэакцыя мясцовага сплаву | Аптымізацыя мацавання, электрычны кантакт, і параметры анадавання |
Сітаватасць і ўтрыманне кіслаты
Адліўка з адкрытымі порамі можа ўтрымліваць растворы папярэдняй апрацоўкі або фарбавальнікі. Калі гэтыя хімічныя рэчывы не выдаляюцца належным чынам, яны могуць працягваць лакальна рэагаваць і выклікаць афарбоўванне, белыя плямы, або іншыя дэфекты.
Рашэнне заключаецца не проста ў падаўжэнні часу ачысткі. Празмернае хімічнае ўздзеянне можа яшчэ больш атакаваць паверхню, не пазбаўляючы ніжняй сітаватасці.
Дзе патрабаванні да знешняга выгляду строгія, шчыльнасць адліўкі, цэласнасць паверхні, канструкцыя дрэнажу, і эфектыўнасць прамывання трэба ацэньваць разам.
Аднастайнасць колеру
Чорнае анадаванне часта больш патрабавальнае, чым натуральнае або светла афарбаванае пакрыццё, таму што нават невялікія варыяцыі ў стане паверхні могуць быць візуальна відавочнымі.
Канчатковы выгляд залежыць ад сплаву, мікраструктура адліўкі, папярэдняя апрацоўка, характарыстыкі аксіднай плёнкі, хімія фарбавальнікаў, і працэс герметызацыі.
Два кампаненты, зробленыя з аднаго і таго ж намінальнага сплаву, могуць не даць аднолькавых вынікаў, калі ўмовы іх ліцця або гісторыя паверхні адрозніваюцца.
Па гэтай прычыне, У кваліфікацыйных выпрабаваннях павінны выкарыстоўвацца вытворча-рэпрэзентатыўныя адліўкі, а не толькі паліраваныя лабараторныя купоны.
Знешні выгляд паверхні ў параўнанні з функцыянальнай прадукцыйнасцю
Анадаваны кампанент можа выглядаць прымальна, але не адпавядаць неабходным крытэрыям таўшчыні плёнкі або ўстойлівасці да карозіі.
І на карысці, візуальна неідэальнае пакрыццё можа адпавядаць некаторым функцыянальным патрабаванням, у залежнасці ад спецыфікацыі.
Таму варта адрозніваць крытэрыі прыняцця:
- Касметычныя патрабаванні, у тым ліку колер, бляск, і бачныя дэфекты.
- Функцыянальныя патрабаванні, уключаючы таўшчыню плёнкі, Каразія супраціву, насіць супраціў, і прадукцыйнасць герметызацыі.
Гэтыя патрабаванні павінны быць узгоднены перад пачаткам вытворчасці.
4. Праверка рэальнасці анадавання ADC12
Дазвольце мне сказаць прама, чаго вы можаце чакаць, а чаго нельга.
| Аспект | Каваны алюміній (6061/6063) | Літы пад ціскам ADC12 (Стандартны працэс) | Літы пад ціскам ADC12 (З Desiliconizing) |
| Аднастайнасць плёнкі | Выдатны | Бедны — плямісты, перарывісты | Добры — але не роўны каванаму |
| Знешні выгляд паверхні | Празрысты металік, гладкі | Шэрая замарочанасць, плямісты | Палепшаны, але мікрасітаватасць бачная з блізкай адлегласці |
| Кансістэнцыя колеру | Выдатна — ад партыі да партыі | Вельмі дрэнны — нераўнамернае паглынанне фарбавальніка | Умераны — цёмныя колеры ўсё яшчэ адрозніваюцца |
| Смут / шэры асадак | Ніводзін | Цяжкі — выціраецца на руках | Мінімальны — выдаляецца ВЧ дэзмутам |
| Абарона ад карозіі | Добры | Пераменная — плёнка перарывістая | Добры, але пары застаюцца слабымі месцамі |
| Тыповая ўраджайнасць (добрыя часткі) | 95%+ | 30–50% | 70–85% |
Што гэта азначае на практыцы
Калі анадаваць ADC12 без абяскремнівання, чакайце, што прыкладна палова вашых дэталяў будзе касметычным бракам.
З належным крокам абезкремнения, ураджайнасць рэзка паляпшаецца - але вы ніколі не параўнаецеся з чыстым, бездакорная паверхня каванага вырабу 6063 экструзія.
Любы, хто абяцае анадаванне ліцця пад ціскам "якасці экструзіі", альбо хлусіць, альбо выкарыстоўвае спецыяльны сплаў з нізкім утрыманнем крэмнію.
5. Альтэрнатыўныя і канкуруючыя працэсы аздаблення
Таму што літой алюміній з высокім утрыманнем крэмнію цяжка пастаянна анадаваць, Варта разгледзець альтэрнатыўныя спосабы апрацоўкі паверхні, калі звычайнае анадаванне не можа задаволіць неабходны выгляд, Каразія супраціву, або кошт вытворчасці.
| Паверхня Фініш Працэс | Знешнасць | Карозія Супраціў | Насіць Супраціў | Сваякі Каштаваць | Тыповы Прыкладанне |
| Звычайны Anodizing | Раўнамернае дэкаратыўнае пакрыццё на прыдатных сплавах; часта супярэчлівыя для ліцця пад ціскам з высокім утрыманнем крэмнію | Добра, калі анодная плёнка правільна сфарміравана і запячатана | Добры, у залежнасці ад таўшчыні і тыпу плёнкі | Сярэдні | Каваныя алюмініевыя кампаненты і сумяшчальныя адліўкі пад ціскам, якія патрабуюць анаднай плёнкі |
| Anodizing з Дэзмутаванне | Палепшаная аднастайнасць, хоць змяненне колеру, звязанае з крэмніем, можа застацца | Добра, калі належным чынам кантралюецца папярэдняя апрацоўка і анодная плёнка | Добры, у залежнасці ад характарыстык пакрыцця | Сярэдні - высокі | Функцыянальныя адлітыя пад ціскам дэталі, якія патрабуюць анадавання з умеранымі касметычнымі патрабаваннямі |
| Мікра-дуга Акісленне (МАО) | Паверхня падобная на кераміку; колер і тэкстура залежаць ад сплаву і працэсу | Ад добрага да выдатнага, у залежнасці ад структуры пакрыцця і ўшчыльнення | Выдатна падыходзіць для падыходных зносастойкіх пакрыццяў | Высокі | Кампаненты, якія патрабуюць высокай цвёрдасці паверхні, насіць супраціў, і электраізаляцыя |
Хімічнае канверсійнае пакрыццё |
Тонкія, звычайна матавае або злёгку афарбаванае пакрыццё | Ад сярэдняга да добрага, у залежнасці ад сістэмы пераўтварэння | Абмежаваны | Нізкі | Кампаненты, якія патрабуюць базавай абароны ад карозіі або папярэдняй апрацоўкі для афарбоўкі |
| Электрастатычны Парашок Слой | Аднастайны колер з шырокім дыяпазонам узроўняў бляску і тэкстур | Ад добрага да выдатнага з адпаведнай папярэдняй апрацоўкай і таўшчынёй пакрыцця | Добры, у залежнасці ад рэцэптуры парашка і отвержденія | Нізкі–Сярэдні | Карпусы, кранштэды, Аўтамабільныя кампаненты, і прамысловыя агароджы, якія патрабуюць трывалай дэкаратыўнай абароны |
| Фарба для выпечкі (Запечанае вадкае пакрыццё) | Гладкая дэкаратыўная аздабленне з кантраляваным колерам і бляскам | Добра, калі пакрыццё правільна нанесена і зацвярдзела | Ад сярэдняга да добрага, у залежнасці ад хімічнага складу фарбы і таўшчыні плёнкі | Сярэдні | Літыя пад ціскам корпуса, спажывецкія прадукты, Аўтамабільныя дэталі, і кампаненты, якія патрабуюць вытанчанага выгляду паверхні |
Як выбраць правільны працэс
- Выберыце анадаванне з абяссіленнем крэмнію калі кампанент патрабуе аноднага аксіднага пласта і яго функцыянальныя характарыстыкі больш важныя, чым ідэальна аднастайная дэкаратыўная аздабленне.
- Выберыце мікрадугавое акісленне (МАО) калі ў прыярытэце зносаўстойлівасць і цвёрдасць паверхні.
Яго прыдатнасць для сплаваў з высокім утрыманнем крэмнія і неабходныя каразійныя характарыстыкі павінны быць правераны шляхам выпрабаванняў. - Выбірайце парашковае пакрыццё калі стабільны колер і пакрыццё паверхні маюць большае значэнне, чым захаванне металічнага выгляду анадаванага алюмінія.
Ён можа схаваць нязначныя змены паверхні, але гэта не можа надзейна ліквідаваць наступствы моцнай сітаватасці або дэгазацыі. - Выберыце хімічнае канверсійнае пакрыццё або мокрую афарбоўку калі дэкаратыўная анодная плёнка не патрэбна, а першачарговым патрабаваннем з'яўляецца абарона ад карозіі, адгезія фарбы, або гнуткія варыянты колеру.
Найлепшы працэс залежыць ад асяроддзя абслугоўвання кампанента, патрабаванні да знешняга выгляду, і характарыстыкі прадукцыйнасці.
Для дэталяў ADC12, якія патрабуюць аднастайнага чорнага пакрыцця, парашковае пакрыццё можа быць больш практычным, чым звычайнае анадаванне.
6. Выбар правільнага літога сплаву для анадавання
Не ўсе адлітыя пад ціскам алюмініевыя сплавы даюць аднолькавыя вынікі анадавання. Змест крэмнію, ўзроўні прымешак, мікраструктура, і якасць адліўкі ўплываюць на адукацыю аксіднай плёнкі і знешні выгляд паверхні.
У наступнай табліцы прыведзена папярэдняе параўнанне часта абмяркоўваемых алюмініевых сплаваў.
Дыяпазоны складу з'яўляюцца арыентыровачнымі і павінны быць правераны ў адпаведнасці з дзеючым стандартам на матэрыял і сертыфікатам пастаўшчыка.
| Сплаў | Тыповае ўтрыманне крэмнію | Складанасць анадавання | Асноўныя меркаванні |
| ADC12 (A383) | 9.6–12,0% | Высокі | Шырока выкарыстоўваецца для ліцця пад ціскам; высокае ўтрыманне крэмнію можа выклікаць нераўнамернае анадаванне і паверхневую сажу |
| YL102 (AlSi12) | 10.5–13,5% | Высокі | Вынікі анадавання залежаць ад узроўню прымешак, спецыфікацыя сплаву, і якасць ліцця |
AlSi9Mg (A360) |
Прыкладна 9,0–10,0% | Умераны да высокага | Можа прапанаваць палепшаны патэнцыял анадавання пры адпаведным складзе і ўмовах працэсу |
| A413 / AlSi12(б) | Прыкладна 11,0–13,0% | Высокі | Высокае ўтрыманне крэмнію падтрымлівае цякучасць адліўкі, але ўскладняе раўнамернае дэкаратыўнае анадаванне |
| Кованы 6063 (спасылка) | Прыкладна 0,2–0,6% | Нізкі | Агульны эталон для аднастайнага дэкаратыўнага анадавання |
Запіска: Абазначэнне сплаваў і межы складу адрозніваюцца ў залежнасці ад стандарту і рынку.
YL102, A360, і іншыя намінальна падобныя сплавы не павінны разглядацца як узаемазаменныя без праверкі іх хімічнага складу і механічных патрабаванняў.
Практычныя рэкамендацыі
Калі анадаванне з'яўляецца абавязковым патрабаваннем да дызайну, а каваны алюміній - не варыянт, перад пачаткам вытворчасці ацаніце AlSi9Mg або сплаў для ліцця пад ціскам з нізкім утрыманнем прымешак адпаведнай спецыфікацыі.
Гэтыя матэрыялы могуць забяспечваць лепшую кансістэнцыю паверхні ў адпаведных умовах, але яны не абавязкова будуць мець такі ж знешні выгляд, як анадаваныя 6063.
Для любога кандыдацкага сплаву, пацвердзіце ўтрыманне крэмнія і жалеза, якасць ліцця, неабходныя механічныя ўласцівасці, і сумяшчальнасць з прапанаваным працэсам папярэдняй апрацоўкі.
На серыйных рэпрэзентатыўных дэталях неабходна выканаць пробнае анадаванне для праверкі аднастайнасці колеру, якасць фільма, і каразійныя характарыстыкі.
У канчатковым рахунку, выбар сплаву і развіццё апрацоўкі паверхні павінны разглядацца разам.
Выбар патэнцыяльна больш анадаванага сплаву можа палепшыць вынік, але ніякае пазначэнне сплаву само па сабе не гарантуе бездакорнае анадаванае пакрыццё.
7. Conclusion
Ці можна анадаваць літы пад ціскам алюміній? Так, але сплавы з высокім утрыманнем крэмнію, такія як ADC12, патрабуюць асаблівай увагі.
Звычайнае анадаванне без папярэдняй апрацоўкі сплаў можа выклікаць плямісты колер, дрэнная аднастайнасць плёнкі, і шэрай вожы.
Адпаведны працэс ачысткі ад муты - часам з выкарыстаннем HF-змяшчальнага раствора ў кантраляваных прамысловых умовах - можа істотна палепшыць паверхню шляхам выдалення багатых крэмніем рэшткаў.
Аднак, дэмутаванне не ліквідуе сітаватасці адліўкі, гарантуюць раўнамернае ўбіранне фарбавальніка, або выправіць дэфекты, выкліканыя непаслядоўным зацвярдзеннем і падрыхтоўкай паверхні.
Гэтыя пытанні патрабуюць скаардынаванага кантролю выбару сплаву, якасць ліцця, папярэдняя апрацоўка, Анадыраванне, і афарбоўка.
Практычнае правіла простае: літой алюміній немагчыма анадаваць, але ён не павінен быць анадаваны, як калі б гэта быў звычайны каваны алюмініевы сплаў.
Калі важна аднастайнае дэкаратыўнае аздабленне, кваліфікацыя поўнага працэсу з выкарыстаннем дэталяў вытворчасці і параўнанне анадавання з альтэрнатывамі, такімі як парашковае пакрыццё або мікрадугавое акісленне перад тым, як пачаць масавую вытворчасць.
FAQ
Чаму адлітае пад ціскам анадаванне атрымліваецца шэрым і з плямамі?
Высокае ўтрыманне крэмнія (9–12% у ADC12) пакідае элементарны крэмній на паверхні пасля тручэння.
Гэтая крамянёвая сажка разбурае аксідную плёнку і стварае сівізну, няроўны знешні выгляд. Дэсіліканізацыя выдаляе гэты пласт.
Што з'яўляецца лепшай альтэрнатывай анадаванне для літога алюмінія?
Самай папулярнай альтэрнатывай з'яўляецца парашковае пакрыццё — яно пакрывае сітаватасць, забяспечвае выдатную кансістэнцыю колеру, і забяспечвае добрую абарону ад карозіі.
Для зносаўстойлівасці, микродуговое аксідаванне (МАО) добра працуе на адліўках пад ціскам з высокім утрыманнем крэмнія.
Ці зробіць абяссіліканізацыя маіх адлітых пад ціскам дэталяў падобнымі 6063 анадаваны?
Ніякі. Дэсіліканізацыя выпраўляе сажу і разрывы, але адліваная сітаватасць па-ранейшаму выклікае бачныя недахопы і плямы фарбавальніка.
Вынік добры для функцыянальных частак, але не эквівалентна анадаванаму алюмінію.
Ці патрэбна вакуумная насычэнне для анадаваных адліваных дэталяў?
Для касметычных або герметычных прымянення, дзе вылучэнне кіслаты можа выклікаць афарбоўванне, так.
Вакуумная насычэнне ўшчыльняе сітаватасць пад паверхняй перад анадаваннем, прадухіленне вымывання захопленай кіслаты пасля аздаблення.

