Над маім 29 гады распрацоўкі і вытворчасці прэцызійных адлівак з устойлівых да карозіі сплаваў для апраснення марской вады, афшорнае алей & бензін, і марскія вадкасныя сістэмы,
Я бачыў адну паслядоўную дарагую памылку: інжынерныя групы вызначаюць на чарцяжы марку дуплекснай або супердуплекснай сталі, і выкажам здагадку, што любая ліцейная вытворчасць можа вырабіць адліўку, якая адпавядае прадукцыйнасці каванага прутка.
Такога ніколі не бывае. Дуплексная нержавеючая сталь, як вядома, адчувальная да застывання пры ліцці, тэрмічная апрацоўка, і кантроль прымешак.
Памыліцеся ў любой з гэтых зменных, і ў канчатковым выніку вы атрымаеце частку, якая мае такі ж намінальны хімічны склад на паперы - але 50% меншая ўстойлівасць да карозіі, паводзіны пры далікатным разломе, або схаваная ўнутраная сітаватасць, якая выцякае пад ціскам.
Для зваротнага осмасу (RO), мультыэфектыўная дыстыляцыя (З), і тэрмічныя апрасняльныя ўстаноўкі, індывідуальныя дуплексныя і супердуплексныя кампаненты дакладнага ліцця - гэта не проста «прыемна мець».
Яны з'яўляюцца найважнейшым бар'ерам супраць заўчаснай адмовы з высокім утрыманнем хларыду, высокага ціску, схільныя да эрозіі тэхналагічныя патокі.
У гэтым артыкуле разглядаецца выбар сплаваў, Тэхніка ліцця, спецыфічныя для прыкладання кампаненты, агульныя рэжымы адмовы, і сродкі кіравання працэсам, якія аддзяляюць правераныя на практыцы адліўкі ад дэталяў каталога, якія рана выходзяць з ладу.
1. Чаму Дуплекс & Адліўкі з супердуплекснай сталі вызначаюць надзейнасць апраснення
Сістэмы апраснення марской вады працуюць у адных з самых агрэсіўных умоў эксплуатацыі пры апрацоўцы прамысловых вадкасцей: 30,000–45000 праміле канцэнтрацыі хларыду, працоўны ціск да 80 планка для сістэм SWRO, эрозія высокахуткаснага патоку, і цыклічная цеплавая нагрузка.
Стандартная аўстэнітная нержавеючая сталь 316L хутка выходзіць з ладу ў такіх умовах - кропкавая карозія пачынаецца на зварных швах і дэфектах паверхні на працягу 12-24 месяцаў, і каразійнае парэпанне пад напругай (SCC) можа разарваць кампаненты, якія змяшчаюць ціск, у пад 5 гады.
Дуплексныя сталі, з двухфазнай ферыта-аўстэнітнай мікраструктурай, забяспечваюць прыкладна ў два разы мяжу цякучасці 316L, значна лепшая ўстойлівасць да точкавай і шчыліннай карозіі, і найвышэйшая ўстойлівасць да SCC у хларыдным асяроддзі.
У той час як кованые дуплексныя трубы і пруткі служаць простымі лінейнымі кампанентамі, найбольш важныя часткі апраснення - корпусы помпаў, корпусы клапана, распыляльнікі, трубныя дошкі — геаметрычна складаныя.
Зварныя вырабы пакідаюць уразлівыя зварныя швы, якія дзейнічаюць як кропкі пачатку карозіі.
Дакладнае ліццё па выплавляемым мадэлям вырабляе гэтыя кампаненты як маналітныя, бясшвовыя дэталі, з аптымізаванай унутранай геаметрыяй патоку і аднастайнымі характарыстыкамі матэрыялу па ўсёй дэталі.
2. Стандартны дуплекс супраць. Супер дуплекс: Гатункі, Выкананне & Выбар
У праграмах апраснення вады, практычная розніца паміж стандартны дуплекс і супер дуплекс гэта ў асноўным узровень легіравання і выніковая ўстойлівасць да лакальнай карозіі, Механічная сіла, і маржа абслугоўвання.
Карысным першым параметрам скрынінга з'яўляецца Піттынгавы супраціў эквівалентнага нумара (Дрэва), што адлюстроўвае ўклад хрому, molybdenum, і ўстойлівасць да азоту да кропкавай паразы:
TAKE = %Cr + 3.3(%Мо + 0.5%W) + 16%N
Як агульная інжынерная класіфікацыя, звычайныя дуплексныя маркі звычайна ў Дыяпазон PREN 30–40, у той час як супердуплексныя класы, як правіла вышэй прэн 40.
PREN карысны для параўнання сплаваў, але ён не павінен выкарыстоўвацца асобна для прагназавання фактычных паказчыкаў апраснення. Мікраструктура, Умова паверхні, тэмпература, канцэнтрацыя хларыдаў, і дызайн паслуг усё мае значэнне.
| Марка літога сплаву | Тыповая сям'я Alloy | Тыповы дыяпазон PREN | Асноўная прадукцыйнасць | Тыповыя прымянення апраснення |
| CD3MN / ASTM клас 4A (2205-тыпу) | Стандартны дуплекс | ~35 | Добры баланс устойлівасці да хларыду, моц, і кошт | Корпусы помпаў SWRO, Целы клапана, калектары, агульныя кампаненты, якія кантактуюць з марской вадой |
| CE3MN / ASTM клас 5A (2507-тыпу) | Супер дуплекс | ~42+ | Больш высокая ўстойлівасць да вылучэнняў, карозія шчыліны, і хларыду SCC, чым стандартны дуплекс | Кампаненты SWRO высокага ціску, абсталяванне для забору марской вады, карпусы, якія ўтрымліваюць ціск, сур'ёзнае абслугоўванне марской вады |
CD3MWCuN / ASTM клас 6A |
Высокалегаваны супердуплекс | ~45+ | Палепшаная ўстойлівасць да лакальнай карозіі для асабліва агрэсіўных хларыдных асяроддзяў | Цяжкае абслугоўванне расолам, патрабавальныя кампаненты марской вады, прыкладанняў з высокім рызыкай карозіі |
Кіраўніцтва па выбары
Эмпірычнае правіла выбару з дзесяцігоддзяў апрасняльных праектаў: Для стандартных установак SWRO, якія працуюць ніжэй 70 бар са стандартнай салёнасцю марской вады, CD3MN забяспечвае найлепшы баланс прадукцыйнасці і кошту.
Для сістэм высокага ціску, расол высокай салёнасці, або прыбярэжныя месцы з цёплай марской вадой, перайдзіце да супердуплекса класа 2507.
Рэзервуйце гатункі прэміум-класа з высокім утрыманнем малібдэна толькі для экстрэмальных паслуг 15+ патрабуецца год разліковага тэрміну службы.
Залішняя спецыфікацыя супердуплекса не дасць ніякай карысці, чым стандартны дуплекс - кошт матэрыялаў павялічваецца на 40–60%, і обрабатываемость прыкметна падае.
3. Чаму дакладнае ліццё па выплавляемым мадэлям з'яўляецца аптымальным працэсам
Многія каманды пытаюцца, чаму мы проста не вырабляем дэталі з суцэльнага дуплекснага бруска, або вырабіць іх з зварной пліты. Адказ зводзіцца да сумленнасці, выкананне, і агульны кошт.
Інтэграваны, Геаметрыя маналітных кампанентаў
Адно з галоўных пераваг Інвестыцыйнае ліццё заключаецца ў тым, што складаныя клапаны, Кампаненты помпы, калектары, і карпусы могуць вырабляцца як адзінкавыя адліваныя кампаненты, а не ў зборы асобна вырабленых секцый
Гэта ліквідуе многія зварныя злучэнні і звязаныя з імі зоны тэрмічнага ўздзеяння.
Для дуплекснай і супердуплекснай нержавеючай сталі, гэта асабліва каштоўна, таму што зварка патрабуе строгага кантролю падводу цяпла, межпроходная тэмпература, выбар напаўняльніка, і наступны металургічны стан.
Маналітнае ліццё не ліквідуе аўтаматычна рызыку карозіі - дэфекты ліцця, пашкоджанне паверхні, і няправільная тэрмічная апрацоўка ўсё яшчэ можа выклікаць праблемы, але памяншэнне непатрэбных зварных злучэнняў можа спрасціць стратэгію карозіі і цэласнасці.
Геаметрыя патоку, амаль чыстая
Ліццё па выплавляемым мадэлям паўтарае гладкую, контурныя ўнутраныя шляхі патоку непасрэдна да амаль чыстай формы.
Вострыя апрацаваныя крокі і турбулентнасць зварнога шва ліквідаваны, памяншэнне паскоранай патокам эрозіі на 30–40% у параўнанні з апрацаванымі або фабрыкаванымі шляхамі патоку.
Матэрыялааддача
Для складанай геаметрыі помпаў і клапанаў, ліццё па выплавляемым мадэлям зніжае адходы матэрыялу на 60-70% у параўнанні з апрацоўкай з суцэльнага прутка. З дуплекснымі сплавамі высокай кошту, гэта забяспечвае велізарную эканомію сродкаў.
Адпаведнасць памераў
Дакладнае ліццё забяспечвае паўтараемую дакладнасць памераў ва ўсіх серыях вытворчасці, забеспячэнне паслядоўнай падганяння ўшчыльненняў і злучэнняў трубаправодаў.
4. Важныя сродкі кантролю працэсу для дуплексных адлівак апраснення
Розніца паміж надзейнай дуплекснай адліўкай і дэфектнай часта непрыкметная пры візуальным аглядзе.
Для апраснення, Каразія супраціву, цэласнасць ціску, і тэрмін службы залежаць ад строгага кантролю ўсяго вытворчага працэсу, ад плаўлення і ліцця да тэрмічнай апрацоўкі, апрацоўванне, і канчатковае кандыцыянаванне паверхні.

Хімічны склад расплаву і кантроль прымешак
Прадукцыйнасць дуплекснай нержавеючай сталі моцна залежыць ад яе хімічнага складу.
Для апраснення адлівак, загрузныя матэрыялы старанна кантралююцца для падтрымання стабільнага і прадказальнага хімічнага складу сплаву.
Выкарыстанне рэвертаванага матэрыялу таксама абмежавана, каб знізіць рызыку заражэння і змены хімічнага складу.
Перад наліваннем, кожнае цяпло аналізуецца з дапамогай аптычнай эмісійнай спектраметрыі (OES).
Хімічны склад правяраецца на адпаведнасць вызначаным патрабаванням да сплаву, з асаблівай увагай да хрому, molybdenum, нік, і азоту, якія непасрэдна ўплываюць на каразійную стойкасць і ферыта-аўстэнітны баланс.
Такія прымешкі, як сера і фосфар, таксама кантралююцца, таму што празмерныя ўзроўні могуць негатыўна паўплываць на якасць ліцця і каразійныя характарыстыкі.
PREN можа быць выкарыстаны ў якасці дадатковага эталона пры ацэнцы ўстойлівасці сплаву да кропкавай і шчыліннай карозіі.
Стробаванне і зацвярдзенне
Дуплексныя адліўкі з нержавеючай сталі патрабуюць стараннага кантролю напаўнення і застывання, асабліва для таўстасценных корпусаў помпаў, Целы клапана, і іншыя кампаненты, якія ўтрымліваюць ціск.
Дрэнныя ўмовы кармлення могуць выклікаць усаджвальную сітаватасць і іншыя ўнутраныя разрывы, якія могуць быць не бачныя на знешняй паверхні.
Такім чынам, сістэмы варот і стаяка распрацоўваюцца ў адпаведнасці з геаметрыяй кампанентаў і характарыстыкамі зацвярдзення.
Асноўная мэта складаецца ў тым, каб дасягнуць кантраляванага застывання і забяспечыць адэкватную падачу больш цяжкіх секцый.
Для важных кампанентаў, якія ўтрымліваюць ціск, унутраная якасць правяраецца шляхам адпаведнага неразбуральнага кантролю.
Для выяўлення ўнутранай сітаватасці першыя вырабы і выбраныя ўзоры вырабаў можна правесці рэнтгенаўскі кантроль, ўсаджвацца, і іншыя дэфекты ліцця перад тым, як кампаненты прыступяць да канчатковай апрацоўкі і зборкі.
Адпал раствора і кантроль фазавага балансу
Адпал раствора з'яўляецца адным з найбольш важных этапаў вытворчасці дуплекснага ліцця.
Пасля ліцця, кампаненты падвяргаюцца тэрмічнай апрацоўцы раствора ў вызначаным дыяпазоне тэмператур і затым хутка астуджаюцца, звычайна загартоўкай у вадзе, калі гэтага патрабуюць клас і працэдура.
Мэта гэтай апрацоўкі - аднавіць адпаведны ферыта-аўстэнітны баланс і ліквідаваць непажаданыя інтэрметалідныя фазы, якія маглі ўтварыцца падчас ліцця.
Для дуплекснага ліцця апраснення, мэта, як правіла, збалансаваная двухфазная мікраструктура, з дакладным дыяпазонам прыняцця, які вызначаецца спецыфікацыяй матэрыялу і патрабаваннямі да кампанентаў.
Тэмпература, час вытрымкі, і хуткасць астуджэння неабходна строга кантраляваць.
Непрыдатная тэмпература тэрмічнай апрацоўкі, недастатковае замочванне, або празмерная затрымка астуджэння можа прывесці да неспрыяльнага балансу фаз або адукацыі шкодных фаз, такіх як сігма або хі.
Гэтыя ўмовы могуць знізіць устойлівасць да карозіі і механічныя характарыстыкі, нават калі знешне адліўка можа выглядаць цалкам нармальнай.
Таму металаграфічная экспертыза выкарыстоўваецца для праверкі мікраструктуры і фазавага балансу адлівак класа апраснення.
Запісы тэрмічнай апрацоўкі і металаграфічныя вынікі павінны прасочвацца да адпаведнага вытворчага цяпла.
Палітыка рамонту зварных швоў
Рамонт зварных швоў дуплексных адлівак неабходна строга кантраляваць, таму што зварка змяняе мікраструктуру металу шва і зону тэрмічнага ўздзеяння..
Любая рамонтная зварка павінна праводзіцца толькі ў адпаведнасці з зацверджанай працэдурай, якая адпавядае канкрэтнаму дуплекснаму класу і кампаненту.
Там, дзе патрабуецца тэрмічная апрацоўка раствора пасля зваркі, адрамантаваная адліўка павінна прайсці адпаведную апрацоўку для аднаўлення неабходнага балансу фаз і каразійнай стойкасці.
Мэта рамонту зварнога шва - не проста выдаліць бачны дэфект адліўкі.
Адрамантаваная зона таксама павінна адпавядаць тым жа функцыянальным і металургічным патрабаванням, што і першапачатковая адліўка, асабліва для кампанентаў, якія знаходзяцца пад ціскам і якія змочваюцца марской вадой.
Механічная апрацоўка і кандыцыянаванне паверхні
Пасля тэрмаапрацоўкі і кантролю ліцця, важныя функцыі, такія як ушчыльненне граняў, свідравіны, мантажныя паверхні, і функцыі вызначэння месцазнаходжання дакладна апрацаваны ў адпаведнасці з зададзенымі памерамі і допускамі.
Для вільготных і цякучых паверхняў, шурпатасць паверхні таксама кантралюецца, таму што празмерная шурпатасць або пашкоджанні механічнай апрацоўкай могуць паўплываць на мясцовыя ўмовы патоку і каразійныя паводзіны паверхні.
Стан інструмента, параметры апрацоўкі, і канчатковая аздабленне паверхні кантралююцца ў адпаведнасці з функцыянальнымі патрабаваннямі кампанента.
Дзе ўказана, канчатковая паверхня пасівуецца або кандыцыянуецца іншым спосабам для выдалення вольнага жалеза і забруджванняў паверхні, унесеных падчас вытворчасці.
Гэтая канчатковая апрацоўка забяспечвае чыстую паверхню нержавеючай сталі і дапамагае захаваць устойлівасць да карозіі, усталяваную дзякуючы правільнаму выбару сплаву, кантраляванае ліццё, тэрмічная апрацоўка, і дакладная апрацоўка.
5. Прадукцыйнасць карозіі ў асяроддзі апраснення
Точкавая і шчылінная карозія
Асяроддзе апраснення ўяўляе мноства пагроз карозіі: точкавая карозія ад іёнаў хларыду, шчылінная карозія ў пракладках і фланцавых злучэннях, і каразійнае парэпанне пад напругай расцяжэння ў хларыдазмяшчальных асяроддзях.
Дуплексная нержавеючая сталь прапануе значныя перавагі перад аўстэнітнымі маркамі ва ўсіх трох рэжымах.
Дуплексныя маркі маюць такую ж ці нават лепшую ўстойлівасць да карозіі і механічную трываласць, што і іх аўстэнітныя аналагі.
У параўнанні з літымі аўстэнітнымі сталямі, яны больш устойлівыя да каразійнага расколіны і менш успрымальныя да каразійнай стомленасці ў вадкасцях, якія змяшчаюць хларыд.
Рэйтынг каразійных характарыстык у марской вадзе адпавядае выразнай іерархіі:
- Супер дуплекс (Дрэва > 40) — найбольш устойлівы да агульнага і лакальнага каразійнага ўздзеяння.
- Стандартны дуплекс (ВОД 35–40) — падыходзіць для ўмераных тэмператур і ўзроўню хларыду.
- Аўстэніт 6Mo (Дрэва ~ 35) — параўнальна са стандартным дуплексам у PREN, але з меншай трываласцю.
- Аўстэніт 316L (Дрэва ~ 25) — прыдатны для навакольнай марской вады, але схільны да вылучэнняў у цёплай, хлараваныя ўмовы.
Тэмпературныя эфекты
Тэмпература - гэта найважнейшая зменная, якая вызначае, ці будзе дадзены сплаў працаваць ці не.
Параўнальнае даследаванне каванай SDSS і літой дуплекс паказала, што павышэнне тэмпературы значна пагаршае стабільнасць пасіўнай плёнкі.
Абодва класы SDSS (S32750 і S32760) захоўвае пасіўнасць у сінтэтычнай марской вадзе да 70°C.
Літой сплаў DIN/EN 1.4517 страціў пасіўнасць вышэй за 50°C. Значэнні імпедансу вышэй 5 × 10⁵ Ω·см² пры 25°C памяншаецца з тэмпературай, найбольш істотна для літога сплаву.
Шчыльнасць току карозіі павялічылася ў тры разы- да пяці разоў на кожныя 25°C.
Для прыкладанняў апраснення, якія працуюць пры тэмпературы вышэй за 50°C — што ўключае ў сябе шматфункцыянальную дыстыляцыю і мноства тэрмічных працэсаў — вельмі важныя супердуплексныя адліўкі з належнай тэрмічнай апрацоўкай.
Стандартны дуплекс можа быць прымальным пры больш нізкіх тэмпературах, але права на памылку невялікае.
Каразійная стомленасць
Апрасняльныя помпы працуюць ва ўмовах дынамічнай нагрузкі. Працоўныя колы адчуваюць пераменнае напружанне, круцячыся праз поле патоку.
Кампаненты клапана могуць адчуваць ваганні ціску. У хларыдных асяроддзях, каразійная стомленасць становіцца механізмам, які абмяжоўвае тэрмін службы.
Дуплексная нержавеючая сталь успрымальная да SCC, выкліканага хларыдам, і каразійнай стомленасці, але яны відавочна прапануюць карысныя перавагі ў параўнанні з аўстэнітнымі маркамі з пункту гледжання ўстойлівасці да расколінаў.
Узровень ферыту прыбл 55% рэкамендуецца для трываласці, ўстойлівасць да каразійнай стомленасці, і ўстойлівасць да каразійнага расколіны пад напругай хларыду.
6. Аналіз адмоваў: Урокі поля
Тэматычнае даследаванне: Сігма-фаза ў апрасняльнай муфце
Няспраўнасць 6-цалевай муфты Style D, адлітай з дуплекснай нержавеючай сталі ASTM A820 Grade 2A на апрасняльнай устаноўцы, дае падрабязнае тэматычнае даследаванне няспраўнасці, выкліканай вытворчасцю..
Рэжым адмовы:
Лакалізаваная каразійная атака, якая вядзе да парэпання і канчатковага разбурэння.
Першапрычына:
Мікраструктурны аналіз пацвердзіў наяўнасць крохкай сігма-фазы разам з ферытам і аўстэнітам у матрыцы, што было незвычайна, улічваючы эксплуатацыю няўдалай сувязі пры пакаёвай тэмпературы.
Сігма-фаза была ўведзена падчас вытворчасці з-за неадпаведнай тэрмічнай апрацоўкі і недастатковай хуткасці астуджэння.
Санацыя:
Амаладжальная тэрмічная апрацоўка пры 1200°C для 30 хвілін з наступнай загартоўкай аднавіў мікраструктуру ферыту/аўстэніту і павысіў устойлівасць да карозіі прыблізна 30%.
Аналіз канечных элементаў паказаў значныя рэшткавыя цеплавыя напружанні, якія ўзнікаюць падчас загартоўкі, якім трэба кіраваць з дапамогай належнай практыкі астуджэння.
Ўрок тэхнікі:
Кожная дуплексная адліўка павінна мець дакументальна пацверджаныя запісы адпалу раствора і загартоўкі. Калі тэрмічная апрацоўка не паддаецца праверцы, кампанент не павінен быць прыняты для абслугоўвання марской вады.
Агульныя механізмы збою і прадухіленне
| Рэжым адмовы | Першапрычына | Прафілактыка |
| Сігма-фазная далікатнасць | Павольнае астуджэнне ад адпалу; паўторны нагрэў да 600-950°C | Абавязковая загартоўка ў вадзе пасля адпалу раствора; пазбягайце зняцця стрэсу ў дыяпазоне сігма |
| Точкавая карозія | Неадэкватны PREN; няправільны баланс фаз; забруджванне паверхні | Укажыце супердуплекс для >50°C абслугоўванне; праверыць PREN; пасіваваць пасля апрацоўкі |
| Шчылінная карозія | Зварныя швы; дрэнная канструкцыя пракладкі; няпоўнае пранікненне | Па магчымасці выкарыстоўвайце суцэльныя адліўкі; правільны выбар пракладкі |
Каразійная стомленасць |
Сітаватасць; дэфекты паверхні; высокая канцэнтрацыя напружання | Кантроль якасці адліўкі; драбнілка крытычных паверхняў; дызайн для стомленасці |
| Каразійнае парэпанне пад напругай | Рэшткавае напружанне расцяжэння; хларыднае асяроддзе | Зняцце напружання пры 520°C; пазбягайце зняцця стрэсу пры высокай тэмпературы |
7. Ключавыя індывідуальныя кампаненты дуплекснага ліцця ў сістэмах апраснення
Дуплексныя і супердуплексныя адліўкі асабліва каштоўныя ў апрасняльным абсталяванні, дзе падвяргаюцца ўздзеянню хларыду, ціск, хуткасць вадкасці, і складаная геаметрыя сустракаюцца разам.
З пункту гледжання ліцейнай тэхнікі, мэта складаецца не проста ў выбары ўстойлівага да карозіі сплаву, але вырабіць адліўку з добрай металургіяй, кіраваная геаметрыя, і дастатковы прыпуск на апрацоўку для дасягнення канчатковых функцыянальных памераў.
Корпус помпы SWRO высокага ціску
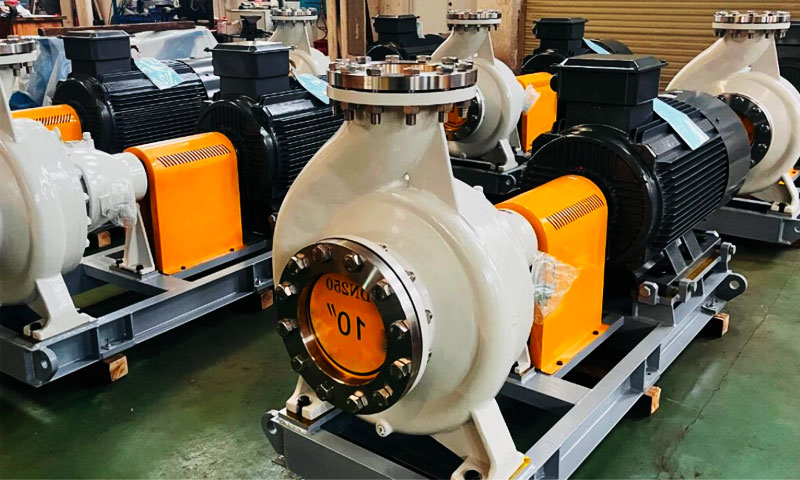
Помпы высокага ціску з'яўляюцца важнымі кампанентамі сістэм зваротнага осмасу з марской вадой.
Іх абалонкі павінны вытрымліваць павышаны ціск, пастаяннае ўздзеянне марской вады, гідраўлічная нагрузка, і патэнцыйная эрозія.
Нестандартныя дуплексныя або супердуплексныя адліваныя кажухі могуць забяспечыць маналітную структуру, якая ўтрымлівае ціск, дазваляючы пры гэтым складаныя спіральныя праходы, ўчасткі ўсмоктвання і нагнятання, рэбра, мантажныя бобы, і фланцавых злучэнняў, якія павінны быць выраблены блізка да іх канчатковай геаметрыі.
Затым апрацоўка з ЧПУ аздабляе адтуліну вала, ўшчыльненне паверхняў, грані фланца, і іншыя важныя памеры.
Рэпрэзентатыўны прыклад праекта: Праект абслугоўвання марской вады замяніў звычайныя корпусы помпаў 316L пасля перыядычнай лакалізаванай карозіі ў крытычна вільготных месцах.
Пазней быў абраны дуплексны літой корпус, каб забяспечыць больш высокі запас устойлівасці да карозіі пры захаванні неабходнага ціску і магчымасці апрацоўкі.
Корпусы клапанаў і ўнутраныя кампаненты ашалёўкі
Клапаны якія выкарыстоўваюцца ў апрасняльных устаноўках падвяргаюцца ўздзеянню хларыднай вады, Ваганні ціску, і паўторныя цыклы адкрыцця і закрыцця.
Корпус павінен падтрымліваць цэласнасць ціску, у той час як унутраная ашалёўка павінна забяспечваць надзейную герметычнасць і супрацьстаяць мясцовай эрозіі.
Нестандартныя дуплексныя літыя корпуса клапанаў могуць інтэграваць асноўную мяжу ціску, парты злучэння, і ўнутраныя паражніны ў адзіны кампанент.
Затым апрацоўка з ЧПУ ўсталёўвае важныя сядла клапанаў, свідравіны, ніткі, грані фланца, і ўшчыльняючымі паверхнямі.
Для больш агрэсіўнай марской вады або расола, для такіх кампанентаў, як сядзенні, могуць быць выбраны класы супердуплекс, відэльцы, сцеблы, або іншая аздабленне, адкрытая для патоку, у залежнасці ад канструкцыі і патрабаванняў да карозіі.
Дыстрыб'ютары марской вады і распыляльнікі
Сістэмы цеплавога апраснення і некаторыя сістэмы апрацоўкі расола выкарыстоўваюць размеркавальнікі і распыляльнікі для кантролю і размеркавання патоку вадкасці.
Гэтыя часткі часта ўтрымліваюць адносна невялікія адтуліны, крывыя праходы, і лакалізаваныя рэгіёны высакахуткаснага патоку.
Ліццё па выплавляемым мадэлям добра падыходзіць для гэтых геаметрый, таму што яно можа прайграваць складаныя знешнія формы і асаблівасці ўнутранага патоку, зводзячы да мінімуму колькасць наступнай механічнай апрацоўкі.
Для дуплексных або супердуплексных распыляльных кампанентаў, працэс ліцця павінен падтрымліваць добрую цэласнасць паверхні вакол адтулін, пераходы плыні, і зоны злучэння, так як мясцовыя дэфекты паверхні могуць стаць кропкай ініцыяцыі для эрозіі або лакальнай карозіі.
Трубныя лісты і кампаненты цеплаабменніка
Трубныя дошкі - гэта канструктыўныя кампаненты, якія падтрымліваюць вялікую колькасць цеплаабменных труб і павінны захоўваць стабільнасць памераў пры ўздзеянні агрэсіўных тэхналагічных асяроддзяў.
Маршрут ліцця можа вырабляць структурную форму, набліжаную да сеткі, у той час як апрацоўка з ЧПУ стварае адтуліны для труб, ўшчыльненне граняў, асаблівасці мантажу, і іншыя дакладныя інтэрфейсы.
Калі кампанент уключае зварныя накладкі, ашалёўка, або некалькі матэрыялаў, інтэрфейсы становяцца дадатковымі абласцямі, якія патрабуюць інжынернай увагі.
Аднастайная дуплексная адліўка можа спрасціць матэрыял і структуру вытворчасці, калі прымяненне падыходзіць для адліванага рашэння.
Кампаненты прылады рэкуперацыі энергіі
Прылады рэкуперацыі энергіі ў сістэмах SWRO працуюць пад высокім ціскам і шматразовым змяненнем ціску.
Такім чынам, іх унутраныя кампаненты патрабуюць механічнай трываласці, Каразія супраціву, кансістэнцыя памераў, і добры стан паверхні.
Індывідуальныя супердуплексныя адліўкі можна разглядаць для асобных корпусаў, якія ўтрымліваюць ціск, калектары, ротары, рукавы, і кампаненты кіравання патокам, у залежнасці ад канкрэтнай тэхналогіі рэкуперацыі энергіі.
Для гэтых частак, кантроль памераў становіцца асабліва важным з-за невялікіх адхіленняў ва ўнутраных зазорах, ўшчыльненне паверхняў, або каналы патоку могуць паўплываць на працу.
8. Дуплекс 2205 супраць. Супер дуплекс 2507: Як выбіраць пакупнікам?
Для апрасняльнага абсталявання, выбар паміж Дуплекс 2205 і Супер дуплекс 2507 павінна быць заснавана на ўздзеянні хларыдаў, працоўная тэмпература, сур'ёзнасць карозіі, ціск, геаметрыя кампанентаў, і неабходны тэрмін службы - не толькі на намінальнай трываласці сплаву.
Для літых кампанентаў, пакупнікі таксама павінны звярнуць увагу на адпаведны кінуць адзнакі а не ўказваць толькі каваныя абазначэнні «2205» або «2507».
Тыповыя акцёрскія аналагі ўключаюць CD3MN (2205-тыпу) і CE3MN (2507-тыпу).
| Фактар адбору | Дуплекс 2205-Тып | Super Duplex 2507-тып |
| Тыповы літой гатунак | CD3MN / ASTM A890/A995 клас 4A | CE3MN / ASTM A890/A995 клас 5A |
| Катэгорыя сплаву | Стандартны дуплекс з нержавеючай сталі | Супер дуплекс з нержавеючай сталі |
| Ўстойлівасць да карозіі | Высокая ўстойлівасць да пітынгавай і шчыліннай карозіі, выкліканай хларыдамі | Больш высокая супраціўляльнасць, асабліва ў больш агрэсіўных хларыдных асяроддзях |
| Тыповы ўзровень PREN | Approximately 35 як агульны даведнік | Звычайна 42+ як агульны даведнік |
| Механічная трываласць | Высокі | Вельмі высокі |
| Ўстойлівасць да хларыду SCC | Выдатна ў параўнанні са звычайнай аўстэнітнай нержавеючай сталлю | Выдатны, з вялікім запасам карозіі ў цяжкіх умовах эксплуатацыі |
| Служба марской вады | Падыходзіць для многіх марской вады, СВРО, і кампаненты агульнага апраснення | Пераважны там, дзе ўздзеянне хларыдаў, тэмпература, канцэнтрацыя, або ўмовы плыні больш жорсткія |
| Высокахлорысты расол | Падыходзіць, калі ўмовы працы кантралююцца | Лепш падыходзіць для высокаканцэнтраванага расола і моцнага ўздзеяння хларыдаў |
| Тэмпературная адчувальнасць | Патрабуецца належны кантроль, каб пазбегнуць выпадзення шкоднай фазы | Больш адчувальны да тэрмічнага ўздзеяння і таму патрабуе асабліва строгага кантролю тэрмічнай апрацоўкі |
Тыповыя прыкладанні |
Корпусы помпаў, Целы клапана, калектары, дыстрыбутары, канструкцыйнае ліццё пад ціскам | Кампаненты помпы высокага ціску, клапаны ў цяжкіх умовах эксплуатацыі, важныя змочваюцца кампаненты, сістэмы агрэсіўнага расола |
| Складанасць вырабу | Адносна лягчэй кідаць, тэрмічная апрацоўка, і машына | Больш патрабавальны з-за больш высокага ўтрымання сплаваў і больш жорсткага металургічнага кантролю |
| Кошт матэрыялу і апрацоўкі | Як правіла, ніжэй | Як правіла, вышэй |
| Прыярытэт пакупніка | Збалансаваная ўстойлівасць да карозіі, моц, тэхналагічнасць, і кошт | Максімальны запас ад карозіі і доўгатэрміновая надзейнасць у цяжкіх умовах |
| Рэкамендуемая аснова выбару | Прадукцыйнасць у марской вадзе ад сярэдняй да сур'ёзнай, дзе характарыстыкі тыпу 2205 дастатковыя | Цяжкі хларыд, канцэнтраванага расола, больш высокая тэмпература, або прыкладанняў, якія патрабуюць дадатковага запасу каразійнай стойкасці |
9. Тэндэнцыі рынку і перспектывы на будучыню
Сусветны рынак дуплекснай нержавеючай сталі ацэньваўся прыкладна ў даляраў ЗША 4.4 мільярд у 2025 і, паводле прагнозаў, дасягне даляраў ЗША 6.1 мільярд на 2031, дасягненне сумарнага гадавога тэмпу росту прыблізна 5.7%.
Сегмент апраснення з'яўляецца ключавым фактарам гэтага росту.
Сусветны попыт на прэсную ваду працягвае расці, стымуляванне пашырэння апрасняльных і водаачышчальных збудаванняў, асабліва ў засушлівых раёнах Блізкага Ўсходу, Паўночная Афрыка, і Азіяцка-Ціхаакіянскі рэгіён.
Высокія канцэнтрацыі хларыдаў, якія прысутнічаюць у працэсах апраснення, робяць дуплексную і супердуплексную нержавеючую сталь матэрыялам выбару для найважнейшых кампанентаў.
Толькі ў Аб'яднаных Арабскіх Эміратах, Прагназуецца, што попыт на дуплексную нержавеючую сталь вырасце на ўзроўні CAGR 7% на працягу наступных пяці гадоў, абумоўлены ў першую чаргу прымяненнямі апраснення і ачысткі вады.
Тры тэхналагічныя тэндэнцыі будуць вызначаць будучыню дуплекснага ліцця для апраснення:
- Вышэйлегіраваныя супердуплексныя маркі з перавышэннем PREN 45 для самых агрэсіўных высокатэмпературных, аплікацыі з высокім утрыманнем хларыдаў.
- Вытворчасць дабаўкі складаных дуплексных кампанентаў, прапаноўваючы свабоду дызайну, акрамя звычайнага ліцця.
- Лічбавае забеспячэнне якасці — адсочванне матэрыялу на аснове блокчейна і лічбавыя запісы тэрмаапрацоўкі для кіравання жыццёвым цыклам.
10. Conclusion
Дуплекснае і супердуплекснае прэцызійнае ліццё - гэта незаўважаная аснова надзейных апрасняльных сістэм.
Яны забяспечваюць спалучэнне высокай трываласці, выдатная хларыдная ўстойлівасць да карозіі, і бясшвоўную маналітную канструкцыю, з якой не можа параўнацца ніякая іншая камбінацыя матэрыялу і працэсу для складаных кампанентаў ціску і расходу.
Але адзнака па чарцяжы - гэта толькі адпраўная кропка. Сапраўдная прадукцыйнасць ствараецца праз кантраляванае плаўленне, інжынернае зацвярдзенне, дакладны раствор адпалу, і строгая праверка якасці.
Зрэжце куты на любой з гэтых прыступак, і вы атрымліваеце дэталь, якая выглядае правільна на паперы - і заўчасна выходзіць з ладу ў палявых умовах.
Пасля 29 гадоў у гэтай галіне, мой савет просты: не выбірайце дуплексныя адліўкі для апраснення толькі па цане.
Некалькі працэнтаў, якія вы зэканоміце на адліўцы, будуць каштаваць вам у 10 разоў даражэй пры заўчаснай замене, незапланаваны прастой, і страчана вытворчасць.
Працуйце з ліцейным заводам, які спецыялізуецца на дуплексных сплавах, дакументуе кожны этап працэсу, і правярае фазавы баланс і цэласнасць пры кожным нагрэве.
Паколькі глабальныя магчымасці апраснення вады працягваюць пашырацца, каб справіцца з растучым недахопам вады, надзейныя каразійна-ўстойлівыя кампаненты застануцца найважнейшым фактарам даступнасці ўстаноўкі і нізкай кошту жыццёвага цыкла.
Ліцейныя прадпрыемствы, якія асвойваюць нюансы дуплекснага стальнога ліцця, будуць заставацца цэнтральнымі ў гэтым росце.
FAQ
Чаму адпал раствора абавязковы для дуплексных адлівак?
Адпал раствора растварае сігма-фазу і іншыя другасныя фазы, якія ўтвараюцца падчас застывання і павольнага астуджэння.
Без гэтага, адліўка будзе мець паніжаную ўстойлівасць да карозіі, меншая пластычнасць, і падвышаная схільнасць да парэпання.
Важным з'яўляецца адпал раствора пры 1050–1130 °C з наступнай неадкладнай загартоўкай вадой.
Ці можна зварваць дуплексныя адліўкі?
Дуплексныя адліўкі можна зварваць з дапамогай кваліфікаваных працэдур, але неабходна кантраляваць баланс ферыту і аустенита ў метале шва і ў зоне тэрмічнага ўздзеяння.
Ўвядзенне цяпла павінна быць абмежавана, міжпраходная тэмпература падтрымліваецца ніжэй за 100°C, і адпал раствора пасля зваркі, калі гэта магчыма. Натуральная зварка катэгарычна не рэкамендуецца.
Як літой дуплекс параўноўваецца з каваным дуплексам па каразійных характарыстыках?
Адліваны дуплекс мае больш грубую мікраструктуру, чым каваны, з прыкладна ў тры разы большым межаустенитным інтэрвалам.
Гэта зніжае стабільнасць пасіўнай плёнкі, асабліва пры падвышаных тэмпературах.
Адліваць 1.4517 губляе пасіўнасць вышэй за 50 ° C у сінтэтычнай марской вадзе, у той час як каваны S32760 вытрымлівае тэмпературу да 70°C. Правільная тэрмічная апрацоўка мінімізуе гэтую розніцу, але не ліквідуе яе.
Які стандарт ASTM распаўсюджваецца на дуплексныя адліўкі з нержавеючай сталі?
ASTM A995/A995M распаўсюджваецца на аўстэнітна-ферытныя (дуплекс) адліўкі з нержавеючай сталі для дэталяў, якія знаходзяцца пад ціскам.
Эквівалент ASTM A890 распаўсюджваецца на агульныя дуплексныя адліўкі. Ацэнкі ўключаюць 1B, 2А, 3А, 4А, 5А, і 6А, пры гэтым 5A і 6A з'яўляюцца супердуплекснымі класамі.