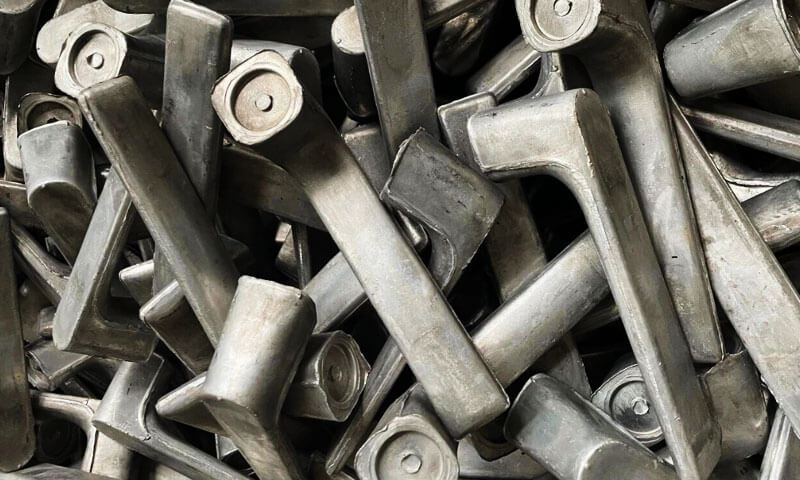
Калі вы патрацілі час на коўку алюмінія, вы ведаеце імя 6061. Гэта не самы цвёрды сплаў; гэта не самае моцнае, і ён не самы ўстойлівы да карозіі.
Але год за годам, ён застаецца сплавам, які спакойна выконвае сваю працу ў рамах ровараў, суставы робатаў, медыцынскае абсталяванне, Кранштэйны EV, карпусы электраінструментаў, і незлічоная колькасць іншых нясучых частак.
У мае гады на кузні, Я бачыў, як інжынеры занадта спецыфікуюцца 7075 калі 6061-T6 было б цалкам дастаткова.
Я бачыў, як брыгады закупак гналіся за самай нізкай цаной і ў канчатковым выніку атрымлівалі другасную сыравіну 6061 што не будзе анадаваны належным чынам. Я таксама бачыў, як прыгожа каваныя дэталі 6061-T6 служаць дзесяцігоддзямі ў палявых умовах.
Гэты артыкул з'яўляецца падрабязным, практычны погляд на коўку з алюмініевага сплаву 6061-T6 — што гэта такое, як ён сябе паводзіць, як яго падрабіць, як яго тэрмічнаму апрацоўваць, і дзе гэта мае сэнс.
Калі вы шукаеце надзейную інфармацыю аб уласцівасцях кавання 6061-T6, тэмпература кавання, Т6 тэрмічная апрацоўка, або 6061 супраць 6063, гэта кіраўніцтва напісана для вас.
1. Што такое 6061 Алюмініевы сплаў?
6061 належыць да 6000 серыі алюмініевых сплаваў, якія выкарыстоўваюць магній і крэмній у якасці асноўных легіруючых элементаў.
Гэта сплаў, які паддаецца тэрмічнай апрацоўцы, механічныя ўласцівасці якога можна палепшыць шляхам кантраляванай тэрмічнай апрацоўкі раствора і штучнага старэння.
Яго асноўны механізм умацавання ўключае выпадзенне дробных умацоўваючых фаз на аснове Mg-Si, звычайна апісваецца ў інжынернай практыцы праз сістэму Mg₂Si.
Медзь і іншыя нязначныя легіруючыя элементы таксама ўплываюць на рэакцыю на ападкі і агульныя ўласцівасці.
Тыповы хімічны склад 6061 Алюміній
| Элемент | Тыповы дыяпазон спецыфікацый (мас.%) |
| Алюміній (AL) | Сальда |
| Магній (Мг) | 0.80–1,20 |
| Крэмнім (І) | 0.40–0,80 |
| Copper (Cu) | 0.15–0,40 |
| Хром (Кр) | 0.04–0,35 |
| Жалеза (F) | 0.70 максімум. |
| Марганец (Мн) | 0.15 максімум. |
| Цынк (Zn) | 0.25 максімум. |
| Тытан (Аб) | 0.15 максімум. |
Дыяпазоны складу з'яўляюцца рэпрэзентатыўнымі для стандарту 6061 спецыфікацыя сплаву. Рэгулюючы стандарт на матэрыялы і спецыфікацыя пакупкі вызначаюць ліміты прыняцця для канкрэтнай вытворчай партыі.
2. Разуменне механічных уласцівасцей 6061-T6
Абазначэнне T6 паказвае на тое, што матэрыял прайшоў тэрмічную апрацоўку растворам з наступным штучным старэннем для развіцця зададзеных уласцівасцей.
Гэта не проста апісанне складу сплаву; ён уяўляе сабой асаблівы металургічны стан.
У наступнай табліцы прыводзяцца рэпрэзентатыўныя ўласцівасці пры пакаёвай тэмпературы для звычайных каваных вырабаў 6061-T6.
Фактычныя значэнні для поковок залежаць ад прыдатнай спецыфікацыі, таўшчыня секцыі, геаметрыя вырабаў, і кірунак тэсціравання.
Тыповыя механічныя і фізічныя ўласцівасці
| Маёмасць | Рэпрэзентатыўнае значэнне |
| Граніца трываласці на разрыў | Прыкладна 290–310 МПа |
| Мяжа цякучасці | Прыкладна 240–276 МПа |
| Падаўжэнне | Прыкладна 8–17%, у залежнасці ад формы прадукту |
| Модуль пругкасці | Approximately 68.9 Балон |
| Шчыльнасць | Approximately 2.70 G/CM³ |
| Цвёрдасць па Бринеллю | Approximately 95 Hb |
| Каэфіцыент цеплавога пашырэння | Прыкладна 23–24 × 10⁻⁶/K пры пакаёвай тэмпературы |
| Дыяпазон плаўлення | Прыкладна 580–650°C |
Гэтыя значэнні з'яўляюцца арыентыровачнымі, не дапускаецца ўніверсальны дызайн. Кваліфікаваныя ўласцівасці кавання павінны быць узяты з адпаведнай спецыфікацыі матэрыялу і правераны для фактычнага кампанента.
Трываласць і канструктыўная надзейнасць
Для большасці агульных прамысловых кампанентаў, 6061-T6 забяспечвае карысную камбінацыю трываласці на расцяжэнне і мяжы цякучасці без выдаткаў на матэрыялы і патрабаванняў да апрацоўкі, звязаных з больш трывалымі алюмініевымі сплавамі.
Ён падыходзіць для кампанентаў, якія падвяргаюцца ўмераным і высокім механічным нагрузкам, пры ўмове, што ў канструкцыі ўлічваецца таўшчыня секцыі, канцэнтрацыя стрэсу, патрабаванні да стомленасці, і рэальныя ўласцівасці гатовай коўкі.
Варта запомніць момант з цэха: намінальнае значэнне трываласці на расцяжэнне не расказвае ўсёй гісторыі пра каваны кампанент.
Збожжаплынь, лакальная геаметрыя, дэфекты, тэрмічная апрацоўка, і стрэсы, выкліканыя апрацоўкай, таксама ўплываюць на прадукцыйнасць абслугоўвання.
Каразія супраціву
6061 у цэлым забяспечвае добрую ўстойлівасць да атмасфернай карозіі і многіх прэснаводных асяроддзях.
Яго часта выбіраюць для вонкавай тэхнікі, транспартнае абсталяванне, і кампаненты, якія падвяргаюцца ўздзеянню звычайных прамысловых умоў.
Для марскога, прыбярэжны, або хімічна агрэсіўных асяроддзях, можа спатрэбіцца дадатковая абарона.
Anodizing, прыдатныя канверсійныя пакрыцця, або лакафарбавыя сістэмы могуць палепшыць трываласць паверхні, у залежнасці ад прымянення.
Варта таксама ўлічваць кантакт паміж алюмініем і рознымі металамі. У неспрыяльных умовах вільгаці і электрычнага кантакту, гальванічная карозія можа пашкодзіць алюмініевую паверхню.
Апрацоўка
6061-T6 добра падыходзіць для фрэзеравання з ЧПУ, паварот, свідраванне, нудны, і пастукваючы.
Яго спалучэнне трываласці і апрацоўваемасці робіць яго прывабным для дэталяў, якія патрабуюць дакладных адтулін, мантажныя грані, ніткі, і складаныя кішэні.
Тым не менш, кованую нарыхтоўку няпроста апрацоўваць аўтаматычна. Рэшткавы стрэс, мясцовае змяненне цвёрдасці, недастатковы прыпуск на апрацоўку, і дрэнная праца можа выклікаць праблемы з памерамі.
Зварачнасць
6061 можа быць звараны з выкарыстаннем звычайных працэсаў зваркі алюмінія, але зварка кампанента T6 змяняе мясцовыя металургічныя ўмовы.
Зона тэрмічнага ўздзеяння звычайна губляе частку сваёй трываласці пры ападкавым умацаванні, калі адпаведная апрацоўка пасля зваркі не аднаўляе неабходныя ўласцівасці.
Для высоканагружаных кампанентаў, канструкцыю злучэння і паменшаную лакальную трываласць неабходна ўлічваць падчас праектавання.
Дзе гэта магчыма, каваны кампанент, прызначаны для мінімізацыі зварных злучэнняў, можа спрасціць кантроль якасці і перадачу нагрузкі.
Аздабленне паверхні
6061 звычайна добра рэагуе на анадаванне і іншыя звычайныя працэсы аздаблення алюмінія.
Анадаванне можа палепшыць устойлівасць да карозіі і знос паверхні, хоць вынік залежыць ад сплаву, папярэдняя апрацоўка, метад анадавання, і таўшчыня пакрыцця.
Для бачных кампанентаў, напрыклад, запчасткі для ровараў, корпуса абсталявання, і структуры спажывецкага прадукту, падрыхтоўка паверхні і кансістэнцыя матэрыялу асабліва важныя для дасягнення аднастайнага выгляду.
3. Што азначае характар T6?
Тэмпература T6 дасягаецца з дапамогай кантраляванай паслядоўнасці тэрмічнай апрацоўкі.
Для каванага 6061 кампаненты, гэты працэс павінен быць распрацаваны вакол сплаву, коўка геаметрыя, таўшчыня секцыі, і прыдатныя спецыфікацыі.
Таксама важна адрозніваць тэмпературу кавання ад тэмпературы тэрмічнай апрацоўкі раствора.
Яны служаць для розных металургічных мэтаў і не павінны разглядацца як узаемазаменныя.
Тэрмічная апрацоўка раствора
Падчас тэрмічнай апрацоўкі раствора, коўка награваецца да зададзенай тэмпературы, каб растваральныя легіруючыя элементы траплялі ў алюмініевую матрыцу.
На працягу 6061, звычайна называюць тэмпературу апрацоўкі раствора каля 530–550°C, хаця дакладны зацверджаны цыкл залежыць ад спецыфікацыі матэрыялу і патрабаванняў да кампанентаў.
Мэта складаецца ў тым, каб стварыць прыдатны цвёрды раствор перад загартоўкай.
Раўнамернасць тэмпературы мае вырашальнае значэнне. Недастатковы нагрэў можа прывесці да неадэкватнай рэакцыі на апрацоўку растворам, у той час як празмерная тэмпература можа выклікаць лакальнае пачатак плаўлення або іншыя металургічныя пашкоджанні.
Для тоўстых або складаных пакаванняў, перыяд вытрымкі павінен быць усталяваны ў залежнасці ад таўшчыні секцыі, аднастайнасць печы, і кваліфікаваную працэдуру тэрмічнай апрацоўкі.
Тушэнне
Пасля апрацоўкі растворам, кампанент хутка астуджаецца, звычайна шляхам загартоўкі вадой, калі гэтага патрабуе зацверджаны працэс.
Загартоўка захоўвае перанасычаны цвёрды раствор, неабходны для наступнага штучнага старэння.
Аднак, хуткае астуджэнне таксама можа выклікаць цеплавыя градыенты і рэшткавыя напружання.
Тонкія зрэзы, тоўстыя ступіцах, рэбра, і складаныя пераходы могуць астываць з рознай хуткасцю, павелічэнне рызыкі скажэння.
Па гэтай прычыне, дасведчаны інжынер па тэрмічнай апрацоўцы ўлічвае не толькі асяроддзе загартоўкі, але і геаметрыю кампанента, час перадачы, размяшчэнне свяцілень, і раўнамернасць астуджэння.
Штучнае старэнне
Наступная загартоўка, матэрыял штучна состаривается для развіцця неабходнай трываласці.
Тыповая даведка для 6061 коўкі старэюць пры тэмпературы каля 160–180°C на працягу прыблізна васьмі гадзін, хоць зацверджаныя цыклы вар'іруюцца ў залежнасці ад формы прадукту і спецыфікацыі.
Фактычнае лячэнне павінна быць пацверджана ў адпаведнасці з кіруючымі патрабаваннямі, а не скапіявана без разбору з агульнага даведніка.
Падчас старэння, у алюмініевай матрыцы ўтвараюцца дробныя ўмацоўваючыя ападкі. Іх памер, размеркаванне, і кагерэнтнасць уплываюць на рух дыслакацый і, такім чынам, на трываласць сплаву.
Недастатковая вытрымка можа прывесці да таго, што трываласць матэрыялу будзе ніжэй за запланаваную. Празмерная тэмпература або час старэння могуць прывесці да празмернага старэння і зніжэння трываласці.
Мэта апрацоўкі T6 - не проста зрабіць алюміній больш цвёрдым. Гэта дасягненне кантраляванага балансу сіл, пластычнасць, і металургічная стабільнасць.
4. Чаму 6061 Добра падыходзіць для кавання
6061 шырока выкарыстоўваецца для алюмініевыя пакоўкі паколькі яго здольнасць да гарачай апрацоўкі і тэрмічнай апрацоўцы робяць яго прыдатным для многіх геаметрый прамысловых кампанентаў.
Коўка асабліва выгадная, калі дэталь патрабуе інтэграванай геаметрыі, добрая структурная цэласнасць, і надзейныя механічныя характарыстыкі.

Практычны дыяпазон тэмператур кавання
На працягу 6061 алюміній, тэмпература металу падчас кавання звычайна кантралюецца ў прыблізным працоўным дыяпазоне 430–480°C, у залежнасці ад стану сплаву, памер нарыхтоўкі, дызайн штампа, і кваліфікаваны працэс.
Верхняя мяжа гэтага дыяпазону не павінна разглядацца як мэта для кожнага кампанента. Тэхнічныя даведкі вызначаюць прыблізна 480°C як верхнюю мяжу рэкамендаванага дыяпазону кавання.
З пункту гледжання інжынера-тэхніка, важным момантам з'яўляецца тое, што тэмпература нарыхтоўкі і фактычная тэмпература металу падчас дэфармацыі неабавязкова супадаюць.
Нарыхтоўка можа астыць падчас вымання з печы, падчас нарыхтоўкі, або падчас кантакту з плашкай.
Празмернае астуджэнне павялічвае ўстойлівасць да дэфармацыі і можа прывесці да няпоўнага запаўнення, высокія нагрузкі на прэс, або парэпання.
І на карысці, празмерны нагрэў можа пашкодзіць матэрыял і знізіць надзейнасць працэсу.
Такім чынам, тэмпературу трэба кантраляваць як частку поўнай паслядоўнасці кавання, а не спадзявацца выключна на дысплей печы.
Ўмераная ўстойлівасць да дэфармацыі
У параўнанні з больш цяжкімі для кавання высокатрывалымі сплавамі, 6061 можна эфектыўна фармаваць ва ўмовах належным чынам кантраляваных гарачай кавання.
Яго ўстойлівасць да дэфармацыі ўсё яшчэ змяняецца з тэмпературай, хуткасць напружання, геаметрыя нарыхтоўкі, і колькасць дэфармацыі.
Такім чынам, патрабаванні да напаўнення штампа і нагрузкі прэса неабходна ацэньваць у параўнанні з фактычнай канструкцыяй дэталі.
Добрая прыдатнасць для кавання ў закрытым штампе
Коўка з закрытай штампам асабліва карысная для вытворчасці паўтаральных трохмерных кампанентаў з выступамі, рэбра, пераходы, і ўбудаваныя функцыі мантажу.
Тыповы вытворчы маршрут уключае:
- Кантроль і раскрой нарыхтовак.
- Кантраляваны нагрэў нарыхтоўкі.
- Папярэдняя фармоўка або коўка блокераў, дзе патрабуецца.
- Скончыце коўку ў канчатковай штампе.
- Флэш-абрэзка і папярэдні агляд.
- Тэрмічная апрацоўка і загартоўка раствора.
- Штучнае старэнне.
- Апрацоўка і аздабленне з ЧПУ.
- Канчатковая праверка памераў і матэрыялаў.
Не кожны кампанент патрабуе асобнай нарыхтоўкі або аднолькавых этапаў працэсу. Маршрут павінен быць распрацаваны вакол геаметрыі, матэрыяльны паток, начынне, і аб'ём вытворчасці.
Паток збожжа і структурная цэласнасць
Адным з галоўных пераваг кавання з'яўляецца дэфармацыя металу ў патрэбную форму.
У адпаведных умовах, гэта можа палепшыць апрацаваную мікраструктуру і ўсталяваць накіраваны паток збожжа, які адпавядае геаметрыі кампанента.
Гэта можа быць карысным для паказчыкаў стомленасці і здольнасці вытрымліваць нагрузку, асабліва калі канструкцыя дэталяў і кампаноўка штампа выраўноўваюць матэрыяльны паток з асноўнымі эксплуатацыйнымі нагрузкамі.
Аднак, паток збожжа не з'яўляецца аўтаматычна спрыяльным толькі таму, што частка была выкована.
Дрэнная канструкцыя нарыхтоўкі, складаны, кругі, няпоўнае запаўненне, альбо неадпаведны матэрыяльны паток можа прывесці да дэфектаў. Канструкцыя кавання і кантроль працэсу застаюцца важнымі.
5. Асноўныя элементы кіравання працэсам кавання алюмінія 6061-T6
У вытворчасці, добры 6061 алюмініевыя пакоўкі зыходзяць з паўтаральнага працэсу, а не з аднаго аптымальнага параметру.
Найбольшае практычнае значэнне маюць наступныя элементы кіравання.
| Стадыя працэсу | Крытычны кантроль | Патэнцыйная праблема пры дрэнным кантролі |
| Падрыхтоўка нарыхтоўкі | Сплаў ідэнтычнасці, матэрыяльны стан, памеры нарыхтоўкі | Варыяцыі па хіміі, непаслядоўная дэфармацыя |
| Ацяпленне | Тэмпература і аднастайнасць нарыхтоўкі | Няпоўнае запаўненне, трэск, перагрэў |
| Дызайн штампа | Геаметрыя нарыхтоўкі, радыусы, флэш дапаможнік, выраўноўванне штампа | Кругі, недоливка, празмерная ўспышка |
| Сувы | Націсніце нагрузку, паслядоўнасць дэфармацыі, час перадачы | Дэфекты патоку, варыяцыя памераў |
| Тэрмічная апрацоўка | Тэмпература раствора, замочвання, тушэнне, старэнне | Няправільная трываласць, скажэнне, супярэчлівыя ўласцівасці |
| Апрацоўванне | Дата стратэгіі, зацісканне, дапаможнік, шлях інструмента | Дрэйф памераў, скажэнне рэшткавага напружання |
| Inspection | Хімія, цяжкасць, памеры, адпаведны НК | Невыяўленыя дэфекты матэрыялу або працэсу |
На што я звяртаю асаблівую ўвагу падчас вытворчасці
Першы, матэрыял, які паступае ў прэс, павінен прасочвацца і адпавядаць вызначанаму сплаву.
Сертыфікат пастаўшчыка карысны, але ідэнтыфікацыя матэрыялу і ўваходная праверка павінны быць часткай сістэмы якасці.
Па-другое, запаўненне штампа павінна быць ацэнена перад выпускам вытворчасці. Калі кампанент паўторна вырабляе кругі, cold shuts, або незапоўненыя вобласці, павелічэнне сілы націску не абавязкова з'яўляецца правільным рашэннем.
Асноўнай праблемай можа быць форма нарыхтоўкі, аб'ём нарыхтоўкі, тэмпература, памерці геаметрыі, або матэрыяльны паток.
Трэці, тэрмічная апрацоўка павінна быць праверана для фактычнай кавання. Цыкл, які добра працуе для маленькага кранштэйна, можа не забяспечыць эквівалентную аднастайнасць тэмпературы або стабільнасць памераў у вялікім кампаненце з тоўстымі ступіцамі і тонкімі рэбрамі.
На заканчэнне, гатовая коўка павінна быць праверана на адпаведнасць чарцяжу і спецыфікацыі матэрыялу.
Адна толькі цвёрдасць не можа пацвердзіць, што ўсе неабходныя ўласцівасці расцяжэння, памеры, і структурныя ўмовы былі дасягнуты.
6. Чаму алюмініевая коўка 6061-T6 часта лепш, чым літыя алюмініевыя дэталі
Коўка і ліццё з'яўляюцца ўзаемадапаўняльнымі працэсамі, і ні адзін з іх не з'яўляецца аўтаматычна лепшым для кожнага кампанента.
Выбар залежыць ад геаметрыі, структурныя патрабаванні, аб'ём вытворчасці, і кошт.
Для нясучых кампанентаў, аднак, коўка можа прапанаваць значныя перавагі ў параўнанні са звычайнымі літымі алюмініевымі дэталямі.
| Каэфіцыент параўнання | 6061-Алюмініевая коўка T6 | Алюмініевы ліццё |
| Прынцып вырабу | Суцэльная нарыхтоўка пластычна дэфармуецца ў форму | Расплаўлены метал застывае ў форме |
| Мікраструктура | Спрацаваная і дэфармаваная структура | Структура застывання |
| Збожжаплынь | Можа быць выраўнаваны з геаметрыяй кампанентаў | Не забяспечвае накіраванага патоку збожжа коўкі |
| Рызыкі ўнутраных дэфектаў | Застаюцца магчымымі дэфекты, звязаныя з коўкай; важны зыходны матэрыял | Сітаватасць, ўсаджвацца, і ўключэнні могуць адбыцца ў залежнасці ад працэсу |
| Механічныя характарыстыкі | Часта выгадна для патрабавальных апорных прыкладанняў | Залежыць ад сплаву, працэс ліцця, ліццё абгрунтаванасці, і тэрмічнай апрацоўкі |
Геаметрычная гнуткасць |
Абмежаваны патрабаваннямі кавання і дызайну штампа | Моцная перавага для складаных паражнін і складанай геаметрыі |
| Прыпуск на апрацоўку | Можна кантраляваць з дапамогай кавання амаль чыстай формы | Залежыць ад метаду ліцця і патрабаванняў да памераў |
| Меркаванні па апрацоўцы інструментаў | Кавальскія штампы і магутнасці прэса могуць быць значнымі інвестыцыямі | Значна адрозніваецца ў залежнасці ад працэсу; ліццё ў пясок можа быць эканамічным для невялікіх колькасцяў |
| Тыповы выбар | Канструкцыйныя дэталі, якія патрабуюць паказчыкаў трываласці і стомленасці | Складаныя формы, інтэграваныя паражніны, і канструкцыі, якія спрыяюць эканоміцы ліцця |
Важным адрозненнем з'яўляецца тое, што коўка змяняе матэрыял шляхам дэфармацыі, у той час як ліццё ўтварае кампанент праз застыванне.
Калі геаметрыя кампанента і аб'ём вытворчасці падыходзяць, коўка можа забяспечыць спрыяльнае спалучэнне структурных характарыстык і паўтаральнасці.
Тым не менш, канчатковае рашэнне павінна быць падмацавана неабходнымі механічнымі ўласцівасцямі, разліковыя нагрузкі, геаметрыя, і эканам.
7. 6061 супраць. 6063 супраць. 7075: Які сплаў абраць для кавання?
Выбіраючы паміж 6061, 6063, і 7075 алюміній залежыць ад патрабаванняў трываласці кампанента, коўка мэтазгоднасць, карозійная серада, патрэбы апрацоўкі, і кошт вытворчасці.
Хоць усе тры з'яўляюцца тэрмічнаму апрацаванымі алюмініевымі сплавамі, яны служаць розным вытворчым мэтам.
| Каэфіцыент параўнання | 6061 Алюміній Сплаў | 6063 Алюміній Сплаў | 7075 Алюміній Сплаў |
| Сплаў серыял | Al-mg-si | Al-mg-si | Al-Zn-Mg-Cu |
| Сваякі моц | Сярэдняя да высокай | Нізкі да сярэдняга | Вельмі высокі |
| Прадстаўнік расцяжэнне моц у T6 стан* | Прыкладна 290–310 МПа | Прыкладна 205–240 МПа | Прыкладна 530–570 МПа |
| Прадстаўнік выхад моц у T6 стан* | Прыкладна 240–276 МПа | Прыкладна 170–215 МПа | Прыкладна 470–505 МПа |
| Сувы характарыстыкі | Добрая гарачая коўка; падыходзіць для шырокага спектру прамысловых кампанентаў | У асноўным выкарыстоўваецца для экструзіі; прыдатнасць кавання варта ацэньваць для канкрэтнага кампанента | Высокатрывалы сплаў, які патрабуе ўважлівага кантролю тэмпературы кавання, дэфармацыя, і тэрмічнай апрацоўкі |
| Карозія супраціў | Добра падыходзіць для агульных прамысловых умоў | Ад добрага да вельмі добрага ў многіх атмасферных умовах | Як правіла, менш устойлівы да карозіі, чым 6061 і патрабуе большай увагі да асяроддзя абслугоўвання |
| Зварачнасць | У цэлым добра, хоць зварка зніжае лакальную трываласць Т6 | У цэлым добра, пры ўмове прымянення і гарт | Звычайна дрэнна падыходзіць для звычайнай зваркі плаўленнем |
Апрацоўваемасць з ЧПУ |
Добры; падыходзіць для дакладнай апрацоўкі | Добры | Добры, але стратэгія апрацоўкі залежыць ад кампанента і стану матэрыялу |
| Anodizing і паверхні фініш | Добры, з шырока выкарыстоўваным дэкаратыўным і ахоўным аздабленнем | Выдатны выбар для многіх аднастайных архітэктурных і дэкаратыўных аздабленняў | Магчыма анадаванне, але касметычны выгляд і абарона ад карозіі залежаць ад стану сплаву і працэсу |
| Сваякі матэрыял каштаваць | Умераны | Умераны | Як правіла, вышэй |
| Тыповы прыкладанне | Каваныя кранштэйны, Кампаненты машын, гідраўлічныя часткі, структурныя злучнікі, рабатызаваных кампанентаў | Экструдаваныя профілі, Цеплаячальнікі, архітэктурныя раздзелы, выбраныя лёгкія кампаненты | Высокатрывалая канструкцыйная арматура, спецыялізаваныя аэракасмічныя кампаненты, высоканагружаныя механічныя часткі |
| Лепш за ўсё падыходзіць для | Збалансаваная сіла, Каразія супраціву, апрацоўка, і кошт | Праграмы, якія вызначаюць прыярытэт прадукцыйнасці экструзіі, складаныя профілі, і знешні выгляд паверхні | Прыкладанні, дзе высокая трываласць з'яўляецца галоўным патрабаваннем канструкцыі |
Механічныя ўласцівасці з'яўляюцца тыповымі эталоннымі дыяпазонамі для звычайных каваных вырабаў у стане T6, не гарантаваныя значэння для кожнай коўкі.
Фактычныя ўласцівасці залежаць ад формы прадукту, таўшчыня секцыі, спецыфікацыя, тэрмічная апрацоўка, і патрабаванні да тэставання.
8. Тыповыя сферы прымянення алюмініевых штамповак 6061-T6
Сплаў падыходзіць для шырокага спектру лёгкіх канструкцыйных і механічных кампанентаў.
У кожным дадатку, канчатковы дызайн і прыдатныя спецыфікацыі вызначаюць, ці падыходзіць каваны алюмініевы кампанент 6061-T6.

Ровар і спартыўны інвентар
Прыкладанні ўключаюць кампаненты шатуна, сцеблы руля, заціскі для сядзення, злучальная арматура, і іншыя структурныя аксэсуары.
Асноўныя перавагі - нізкая шчыльнасць, карысная сіла, апрацоўка, і здольнасць ствараць складаную геаметрыю пры захаванні адносна нізкай масы кампанентаў.
Робататэхніка і аўтаматызацыя
Рабатызаваныя суставы, мантажныя кранштэйны, апоры прывада, і структурныя злучальнікі часта патрабуюць камбінацыі калянасці, dimensional accuracy, і малая маса.
6061-Пакоўкі T6 з'яўляюцца практычным зыходным матэрыялам для кампанентаў, якія пасля патрабуюць апрацоўкі адтулін з ЧПУ, сядзенні падшыпнікаў, і мантажныя інтэрфейсы.
Аўтамабільныя і электрычныя транспартныя сродкі
Магчымыя прыкладанні ўключаюць выбраныя дужкі, мантажныя кампаненты, структурныя злучнікі, і дапаможныя механічныя часткі.
Для важных для бяспекі кампанентаў шасі або падвескі, стан сплаву, спецыфікацыя кавання, fatigue performance, і патрабаванні да праверкі павінны быць устаноўлены перад вытворчасцю.
Гідраўлічныя і прамысловыя машыны
Гідраўлічныя кампаненты, кранштэйны абсталявання, часткі, звязаныя з клапанамі, муфты, і машынныя апоры могуць выйграць ад спалучэння трываласці, Каразія супраціву, і апрацоўваемасць.
Для кампанентаў, якія ўтрымліваюць ціск, канструкцыя павінна асобна разглядаць цэласнасць ціску, герметызацыя, і прыдатныя кваліфікацыйныя патрабаванні. Само па сабе абазначэнне сплаву не вызначае прыдатнасці.
Медыцынскае абсталяванне і прамысловыя інструменты
Канструкцыі абсталявання, механізмы рэгулявання, мантажныя пласціны, і кампаненты падтрымкі могуць выкарыстоўваць 6061-T6 там, дзе важныя вага і дакладнасць.
Электраінструменты і механічныя вузлы
Выбраныя карпусы, апоры скрынкі перадач, структурныя злучнікі, і іншыя апрацаваныя кампаненты могуць выйграць ад каванага 6061 нарыхтоўкі.
9. Практычныя папярэджанні ад кузні
Я засвоіў некалькі ўрокаў на цяжкім шляху. Вось мае папярэджанні для тых, хто ўказвае пакоўкі 6061-T6.
Не па змаўчанні 7075
7075 мацней, але гэта і даражэй, цяжэй падрабіць, цяжэй зварваць, і менш устойлівы да карозіі. Для большасці частак, 6061-Т6 дастаткова. Выкарыстоўваючы 7075 калі гэта не трэба, гэта проста спальванне грошай.
Анадаванне для абслугоўвання на адкрытым паветры і ў прыбярэжных раёнах
6061 валодае сярэдняй каразійнай устойлівасцю. У дабраякасных памяшканнях, гэта нармальна.
Для доўгатэрміновага ўздзеяння на адкрытым паветры або на ўзбярэжжы, анадаваць яго. Аксідны пласт абароніць паверхню і падоўжыць тэрмін службы.
Пацвердзіце тэрмічную апрацоўку T6
Я не магу сказаць гэтага дастаткова. А 6061 коўка без Т6 не з'яўляецца канструктыўнай часткай. Запытвайце справаздачы аб цвёрдасці і даныя аб трываласці на расцяжэнне. Калі пастаўшчык не можа іх забяспечыць, знайсці іншага пастаўшчыка.
Выкарыстоўвайце натыўны алюміній, Не перапрацоўваецца
Перапрацаваны 6061 можа мець супярэчлівы хімічны склад. Ён можа неанадаваны нераўнамерна, і яго сіла можа быць рознай. Для крытычных штамповак, настойвайце на першародным алюмініевым злітку і запытвайце справаздачу спектраметрыі для кожнай партыі.
Уважліва падумайце аб зварцы
6061 зварваецца, але зона тэрмічнага ўздзеяння губляе трываласць. Калі вы зварваеце дэталь 6061-T6, вам можа спатрэбіцца прыняць меншую трываласць у зоне зваркі, або заплануйце тэрмаапрацоўку пасля зваркі, калі гэта магчыма.
Машына пасля Т6
Калі вы машына перад T6, дэталь можа дэфармавацца падчас загартоўкі. Для дэталяў з жорсткім допускам, грубая машына, Т6 лячэнне, затым скончыць машыну.
10. Заключныя думкі
6061-T6 - не самы яркі алюмініевы сплаў. Ён не выйграе ў спаборніцтве па сіле 7075.
Ён не выйграе канкурэнцыю супраць карозіі 5052. Але гэта сплаў, які робіць працу дзень за днём, частка за часткай.
У маіх дзесяцігоддзях на падлозе кузні, Я зразумеў, што лепшы матэрыял не заўсёды самы моцны або самы танны.
Гэта той, які адпавядае заяўцы. Для пераважнай большасці канструкцыйных алюмініевых поковок, гэты матэрыял - 6061-T6.
Калі вы распрацоўваеце каваны кампанент, пачаць з 6061-T6. Калі гэта адпавядае вашым сілам, карозія, і патрабаванні да вагі, вы знайшлі свой адказ. А калі не, тады падумайце аб пераходзе да больш спецыялізаванага сплаву.
Але не прапускайце працоўнага коніка толькі таму, што ён знаёмы. Знаёмства, у дадзеным выпадку, з'яўляецца прыкметай праверанай прадукцыйнасці.
FAQ
Што такое алюмініевая коўка 6061-T6?
Гэта коўка, зробленая з 6061 алюмініевы сплаў і наступная апрацоўка да стану Т6 шляхам тэрмічнай апрацоўкі раствора і штучнага старэння, у адпаведнасці з дзеючай спецыфікацыяй.
Працэс кавання ўтварае кампанент, у той час як тэрмічная апрацоўка ўсталёўвае яго неабходныя канчатковыя ўласцівасці.
У чым розніца паміж алюмініем 6061-T6 і 6061-T651?
Т6 - гэта тэрмічная апрацоўка раствора і штучнае состаривание. T651 - гэта T6 плюс кантраляванае расцяжэнне для зняцця ўнутранага стрэсу. T651 часта выкарыстоўваецца для апрацаваных дэталяў, дзе стабільнасць памераў мае вырашальнае значэнне.
6061-T6 мацнейшы за алюміній 6063-T6?
Так. 6061-T6 мае больш высокі мяжа цякучасці і цякучасці, чым 6063-T6. 6063 выбіраецца больш для экструзіі і аздаблення паверхні, чым для трываласці.
Наколькі цвёрды алюміній 6061-T6?
Тыповая цвёрдасць прыкладна 95 Hb (Брынел). Гэта ўмерана - дастаткова цвёрда для структурнага выкарыстання, досыць мяккі, каб яго лёгка апрацоўваць.
Чаму алюміній 6061-T6 мае патрэбу ў тэрмічнай апрацоўцы?
Без Т6, 6061 мае толькі каля паловы сваёй патэнцыяльнай сілы. Апрацоўка T6 абложвае часціцы Mg₂Si, якія ўмацоўваюць сплаў.
Ці добры алюміній 6061-T6 для анадавання?
Так. 6061 раўнамерна анадуецца і добра прымае фарбу. Гэта звычайны выбар для бачных, касметычны, і архітэктурныя часткі.