Аналіз справы
| Праект | 310Крышка гарэлкі з нержавеючай сталі па выплавляемым мадэлям |
| Эталонны праект | Кампанент высокатэмпературнай прамысловай гарэлкі |
| Аб'ём праекта | Дакладнае ліццё па выплавляемым мадэлям комплексу 310Крышка гарэлкі з нержавеючай сталі S, у тым ліку распрацоўка васковых малюнкаў, керамічнае ракавіннае ліццё, 310S плаўленне і разліванне, тэрмічная апрацоўка, аздабленне паверхні, мерная інспекцыя, і дадатковы NDT. |
| Матэрыял | AISI 310S / У 1.4845 Аўстэнітная нержавеючая сталь — выбраны за выдатную ўстойлівасць да акіслення, цеплавая ўстойлівасць, і прыдатнасць для працяглай працы пры высокіх тэмпературах. |
| Вытворчы працэс | Ін'екцыя воску + ліццё па выплавляемым мадэлям з кремнезема + керамічны абалонкавы будынак + падаекванне + 310S дакладнае плаўленне + кантраляваная заліванне + накаўт + адразанне/шліфаванне + тэрмічная апрацоўка, дзе паказана + аздабленне паверхні + мерная інспекцыя + NDT, дзе патрабуецца. |
| Аперацыйнае асяроддзе | Высокатэмпературная акісляльная атмасфера, з магчымым набліжэннем працоўных тэмператур 1,050° С, у залежнасці ад фактычнай канструкцыі гарэлкі і ўмоў эксплуатацыі. |
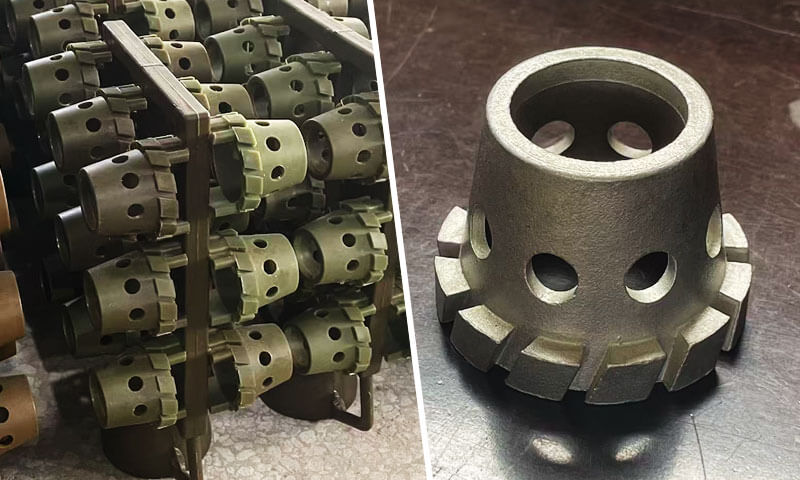
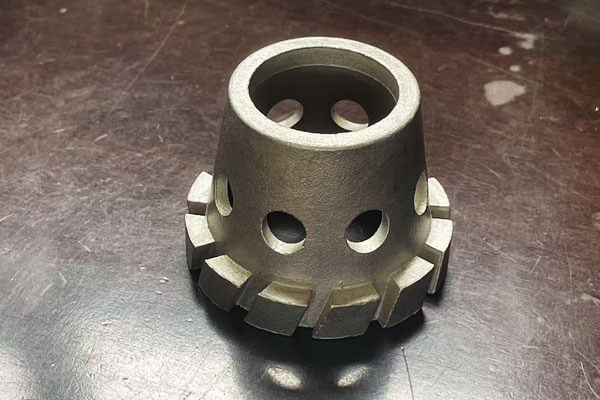
| Асноўныя асаблівасці кастынгу | Звужанае полае цела, ўнутраная паражніна, некалькі адтулін для газу / паветра, верхні кальцавой абадок, і акружныя зубчастыя зубцы, якія стабілізуюць полымя. |
| Першасная інжынерная задача | Дасягненне надзейнага напаўнення, кантраляванае застыванне, дакладная геаметрыя адтуліны, стабільная круглявасць, і ўнутраная трываласць пры захаванні высокатэмпературных уласцівасцяў 310S. |
1. Агляд праекта
Гэта тэматычнае даследаванне дакументуе рэальны нестандартны кремнезем Інвестыцыйнае ліццё праект вечка гарэлкі з нержавеючай сталі 310S, асноўны расходны кампанент для прамысловага абсталявання для спальвання газу.
Нарыхтоўка мае канічны полы асноўны корпус, некалькі раўнамерна размеркаваных паветраных адтулін для папярэдняй сумесі вакол сценкі цыліндру, і акружныя зубчастыя зубцы, якія стабілізуюць полымя, унізе.
Выраблена метадам ліцця па выплавляемым мадэлям з наступнай аздабленнем з ЧПУ, дэталь прызначана для працяглай працы ў асяроддзі з высокай тэмпературай акіслення да 1050 ° С.
Сутыкнуўшыся з металургічнымі недахопамі тэрмаўстойлівай нержавеючай сталі 310S і складанай геаметрыяй дэталяў, наша ліцейная вытворчасць пераадолела шматлікія перашкоды пры пробным вытворчасці і паставіла стабільныя кампаненты масавай вытворчасці, якія цалкам задавальнялі характарыстыкі гарэння для канчатковага выкарыстання.
Гэты артыкул абагульняе гісторыю праекта, тэхнічныя цяжкасці, індывідуальныя контрмеры, працоўны працэс кантролю якасці і канчатковыя вынікі праекта.
2. Фон праекта
Крышкі прамысловых гарэлак з'яўляюцца найважнейшым абсталяваннем, якое вызначае стабільнасць гарэння, цеплавая эфектыўнасць і тэрмін службы печаў, лініі тэрмічнай апрацоўкі і камерцыйныя сістэмы ацяплення.
Бытавыя гарэлкі вырабляюцца ў асноўным метадам ліставога штампоўкі, аднак цяжкія прамысловыя ўмовы эксплуатацыі патрабуюць адліваных канструкцый з большай трываласцю сценак і найвышэйшай устойлівасцю да высокіх тэмператур.
Арыгінальны імпартаваны каўпачок гарэлкі канчатковага карыстальніка часта выходзіў з ладу: тэрмічныя расколіны і адкол паверхні адбыліся пасля кароткага цыклу працы пры высокай тэмпературы.
Заказчык вырашыў лакалізаваць ланцужок паставак запасных частак і выбраў 310S (У 1.4845 / AISI 310S) аўстэнітная тэрмаўстойлівая нержавеючая сталь дзякуючы выдатнай устойлівасці да акіслення пры высокіх тэмпературах і ўстойлівасці да паўзучасці.
Тым не менш, 310S, як вядома, складаны для дакладнага ліцця па выплавляемым мадэлям. Ён мае шырокі дыяпазон тэмператур застывання, высокая глейкасць расплаву, і высокая ўспрымальнасць да гарачага разрыву, мікраўсадкавая сітаватасць і аксідна-шлакавыя ўключэнні.
У спалучэнні з рэзкімі пераходамі таўшчыні сценкі, адтуліны для папярэдняй сумесі малога дыяметра і тонкія зубчастыя зубцы вечка гарэлкі, звычайныя параметры ліцця не могуць дасягнуць кваліфікаванага масавага выхаду, што выклікала тэрміновыя тэхнічныя патрабаванні да нашай прафесійнай каманды інжынераў па выплавляемым мадэлям.
3. Патрабаванні кліента
Заказчык прамысловага абсталявання вылучыў шматмернае тэхнічнае, патрабаванні да памераў і прадукцыйнасці гэтай спецыяльнай крышкі гарэлкі:
- Спецыфікацыя матэрыялу: Строгі хімічны склад для нержавеючай сталі 310S; Cr 24,0-26,0 %, У 19.0-22.00 %, з абмежаванымі мікраэлементамі.
Металаграфічная структура павінна быць аднастайным аўстэнітам пасля тэрмічнай апрацоўкі адпалу ў растворы. - Памер & Геаметрычны допуск: Допуск памераў ліцця адпавядае ISO 8062 Стандарт CT‑5. Палажэнне ўнутраных адтулін для папярэдняй сумесі, памеры адтулін і ніжнія профілі зубчастых зубоў павінны захоўваць аднастайнасць, каб гарантаваць прадказальны эфект папярэдняга змешвання паліва-паветра.
Інтэрфейсы мацавання ключоў пакідаюць запас для наступнай апрацоўкі з ЧПУ. - Унутраная якасць: Адсутнасць гарачых расколін і скразных мікратрэшчын; усаджвальная сітаватасць і мікрапустаты не павінны ўплываць на механічную трываласць і характарыстыкі пры высокіх тэмпературах.
Прыёмны стандарт праходзіць тэставанне на магнітныя часціцы (Гол) і ультрагукавое даследаванне (UT). Адсутнасць шкодных уключэнняў дзындры ўнутры секцый ліцця. - Якасць паверхні: Гладкая, як літая паверхня, няма ліпкага пяску, ямкавыя або халодныя кругі. Шурпатасць паверхні Ra ≤ 6.3 мкм перад дробеструйной апрацоўкай.
- Прадукцыйнасць абслугоўвання: Доўгатэрміновая стабільная праца пры цыклічных тэмпературах да 1050 ° С; адсутнасць тэрмічнага парэпання, дэфармацыі або сур'ёзнага акіслення ад сколаў падчас звычайных працоўных цыклаў.
- Камерцыйная мэта: Дасягніце стабільнай масавай вытворчасці з канкурэнтаздольнай прыбытковасцю, для падтрымкі бесперапыннай пастаўкі запасных частак для сістэмы пасляпродажнага абслугоўвання абсталявання для гарэння заказчыка.
4. Праблемы
Падчас доследнай вытворчасці прататыпа, наша каманда інжынераў выявіла ўзаемазвязаныя праблемы, звязаныя з матэрыяламі і геаметрыяй:
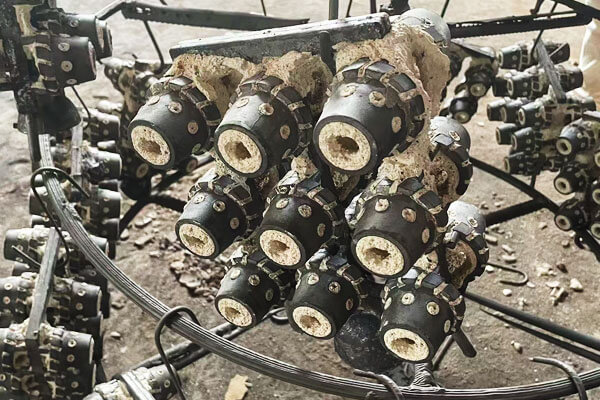
Высокая рызыка гарачага разрыву пры пераходзе ад тоўстай да тонкай сценкі
Самай важнай металургічнай праблемай была рызыка гарачы разрыў на апошняй стадыі застывання.
Крышка гарэлкі змяшчае адносна цяжкую мантажную частку, якая злучаецца са значна больш тонкім канічным корпусам, затым далікатныя зубчастыя зубцы, якія стабілізуюць полымя.
Гэта рэзкае змяненне таўшчыні секцыі стварае істотныя адрозненні ў мясцовай хуткасці астуджэння і часу застывання.
310Нержавеючая сталь S яшчэ больш павялічвае рызыку з-за адносна шырокага дыяпазону застывання. Тонкія ўчасткі могуць стаць жорсткімі, а суседнія цяжкія ўчасткі застаюцца часткова вадкімі або напаўцвёрдымі.
Калі астатні вадкі метал сціскаецца, а навакольны матэрыял працягвае сціскацца, лакалізаванае напружанне расцяжэння можа развіцца ў рэгіёнах, дзе часткова зацвярдзелая структура мае абмежаваную здольнасць дэфармавацца або прымаць дадатковы вадкі метал.
Самыя небяспечныя расколіны - гэта не абавязкова вялікія бачныя дэфекты.
Мікрагарачыя слёзы могуць утварацца ўздоўж междендритных абласцей або ў геаметрычных пераходных зонах, і іх цяжка вызначыць пры звычайным візуальным аглядзе.
Пры шматразовым награванні і астуджэнні, гэтыя разрывы могуць дзейнічаць як канцэнтратары напружання і паступова распаўсюджвацца.
Цяжкая падача і кіраванне газам вакол невялікіх адтулін для папярэдняга змешвання паветра
Масіў адтулін для папярэдняга змешвання паветра стаў другой сур'ёзнай праблемай.
Гэтыя адтуліны з'яўляюцца функцыянальнымі элементамі гарэння, а не дэкаратыўнай геаметрыяй.
Іх дыяметр, становішча, кругласць, і кансістэнцыя непасрэдна ўплываюць на размеркаванне паветра для гарэння вакол вечка гарэлкі.
З пункту гледжання кастынгу, аднак, невялікія адтуліны ствараюць абмежаваныя шляхі патоку і лакалізаваныя цеплавыя градыенты.
Падчас напаўнення, расплаўлены 310S павінен прайграваць адносна тонкія керамічныя характарыстыкі, захоўваючы пры гэтым дастатковую цякучасць.
Падчас застывання, гэтыя вобласці маюць абмежаваны доступ да падачы металу і могуць стаць уразлівымі да лакальнай ўсаджвання.
У той жа час, любы рэшткавы газ або турбулентны паток, які ўтвараецца падчас запаўнення формы, можа апынуцца ў пастцы вакол унутраных паверхняў адтулін.
Тонкія зубчастыя зубы і заўчаснае зацвярдзенне
Зубцы па акружнасці ў ніжняй частцы вечка гарэлкі ўяўляюць сабой яшчэ адну задачу, характэрную для геаметрыі.
Гэтыя тонкія выступы павінны быць цалкам запоўненыя і захоўваць стабільны профіль, застаючыся механічна трывалым падчас эксплуатацыі пры высокай тэмпературы.
Таму што іх цеплавая маса значна ніжэй, чым у асноўнага корпуса, яны хутка астываюць і застываюць.
Гэта стварае два канкуруючыя патрабаванні.
З аднаго боку, расплаўлены метал павінен захоўваць адэкватную цякучасць дастаткова доўга, каб прайграць тонкую геаметрыю зуба.
З іншага боку, празмерны перагрэў або працяглае ўздзеянне высокатэмпературнага расплаўленага металу можа павялічыць акісленне і ўзаемадзеянне керамічнай абалонкі.
Зубы таксама адчуваюць іншую гісторыю скарачэння ад навакольнага цела.
Калі зацвярдзелыя зубы становяцца механічна абмежаванымі часткамі, якія яшчэ застываюць, рэшткавыя напружання могуць назапашвацца вакол каранёў зуба.
Аксідныя ўключэнні і рэакцыі метал–абалонка
Якасць керамічнай абалонкі становіцца асабліва важнай пры адліўцы гарачатрывалай нержавеючай сталі, такой як 310S.
Пры павышаных тэмпературах плаўлення і залівання, расплаўленая нержавеючая сталь можа ўзаемадзейнічаць з вогнетрывалымі матэрыяламі і кіслародам атмасферы.
Дрэнна кантраляваная хімія абалонкі, неадэкватная стральба, празмерная тэмпература залівання, або турбулентны паток металу можа павялічыць рызыку паверхневых рэакцый і неметалічных уключэнняў.
Уключаны тыповыя праблемы:
- Аксідныя ўключэння
- Вогнетрывалае забруджванне
- Керамічныя прадукты рэакцыі
- Ліпкі пясок
- Ямкавасць паверхні
- Грубая або няправільная адліўная скура
- Захопленыя аксідныя плёнкі
Гэтыя дэфекты аказваюць падвойнае ўздзеянне.
З пункту гледжання вытворчасці, яны зніжаюць выхад ліцця і павышаюць патрабаванні да аздаблення.
З пункту гледжання абслугоўвання, павярхоўныя разрывы могуць стаць пераважнымі месцамі для акіслення і ўзнікнення расколін падчас шматразовага ўздзеяння высокай тэмпературы.
Для кампанента, які працуе побач 1050 ° С, нязначны на першы погляд дэфект паверхні можа стаць значна больш важным пасля працяглага тэрмічнага ўздзеяння.
Такім чынам, задача была ў тым, каб захаваць чысціня металу і стабільнасць керамічнай абалонкі адначасова, а не разглядаць якасць паверхні як чыста касметычнае патрабаванне.
Стабільнасць памераў складанага ліцця па выплавляемым мадэлям
Крышка гарэлкі патрабуе высокай ступені адпаведнасці памераў, нягледзячы на яе адносна складаную геаметрыю.
Ліццё па выплавляемым мадэлям можа вельмі эфектыўна прайграваць дробныя дэталі, але на канчатковы металічны кампанент уплываюць змены памераў на некалькіх этапах:
ін'екцыя воску → астуджэнне воску → будаўніцтва абалонкі → абпал → зацвярдзенне металу → тэрмічная апрацоўка → механічная апрацоўка.
Невялікае адхіленне ў васковым малюнку можна перанесці на керамічную абалонку.
Дэфармацыя абалонкі падчас сушкі або абпалу можа яшчэ больш узмацніць адхіленне, у той час як нераўнамерная ўсаджванне металу можа ўнесці яшчэ адзін пласт змены памераў.
Такім чынам, задача складалася не толькі ў тым, каб дасягнуць дакладнасці памераў на адным прататыпе.
Сапраўднай мэтай было стварэнне а паўтаральная сістэма кантролю памераў, здольная падтрымліваць паслядоўнасць на працягу серыйнай вытворчасці.
Парэпанне керамічнай абалонкі і баланс газапранікальнасці
Сама абалонка ўяўляла сабой далікатны інжынерны кампраміс.
Керамічная форма павінна была быць дастаткова трывалай, каб вытрымаць:
- Выдаленне воску
- Высокотэмпературны абпал
- Звязванне
- Удар расплаўленага металу
- Металастатычны ціск
У той жа час, яму патрэбна была дастатковая пранікальнасць, каб газы выходзілі падчас залівання.
Празмерна шчыльная абалонка можа забяспечыць добрае ўзнаўленне паверхні, але абмяжоўвае адвод газу.
Абалонка з недастатковай трываласцю або дрэнным міжслойным злучэннем можа трэснуць падчас абпалу або залівання, што прыводзіць да пранікнення металу, габарытныя дэфекты, або катастрафічны збой ліцця.
Складаная геаметрыя вечка гарэлкі зрабіла гэты баланс больш патрабавальным, таму што вузкія элементы і ўнутраныя контуры ствараюць зоны, дзе высыхаюць, Умовы абпалу і запаўнення металам могуць адрознівацца ад асноўнага корпуса.
Чысціня расплаўленага металу і стабільнасць залівання
Яшчэ адной праблемай было падтрыманне стабільнай якасці расплаўленага металу ад печы да формы.
Для дакладнага ліцця па выплавляемым мадэлям 310S, сам па сабе хімічны склад не гарантуе якасці адліўкі. Расплаўленая сталь таксама павінна быць адпаведным:
- Тэмпература
- Цякучасць
- Змест газу
- Узровень інклюзіі
- Стан раскіслення
- Стабільнасць залівання
Недастатковае раскісленне можа павялічыць адукацыю аксіду, у той час як празмернае або дрэнна кантраляванае раскісленне можа прывесці да ўзнікнення непажаданых прадуктаў рэакцыі.
Аналагічна, празмерна высокая тэмпература залівання можа палепшыць напаўненне, але павялічыць рэакцыю металічнай абалонкі і акісленне.
Такім чынам, працэс патрабуе кантраляванага аперацыйнага акна, у якім цякучасць, чысціня і сумяшчальнасць керамікі і абалонкі былі збалансаваны адначасова.
Гэта было асабліва важна для тонкіх адтулін для папярэдняй сумесі і зубчастых зубоў, дзе няўстойлівае цячэнне металу можа неадкладна ператварыцца ў няпоўнае запаўненне або захопленыя ўключэнні.
5. Наша рашэнне
Як а прафесійнае ліццё па выплавляемым мадэлям золя крэмнія, мы не спрабавалі ліквідаваць дэфекты вечка гарэлкі шляхам адной карэкціроўкі тэмпературы залівання або хімічнага складу сплаву.
Ключавым было стварэнне а тэхналагічнае акно з асаблівасцямі геаметрыі і металургіі для нержавеючай сталі 310S.
Для гэтага праекта, мы разглядалі крышку гарэлкі як поўную сістэму адліўкі: васковы ўзор → керамічная абалонка → строб і падача → плаўленне → заліванне → застыванне → тэрмічная апрацоўка → аздабленне з ЧПУ → агляд.
Кожны этап быў аптымізаваны ў адпаведнасці з пэўным рэжымам адмовы, выяўленым падчас выпрабаванняў прататыпа.
Пры распрацоўцы працэсу былі рэалізаваны наступныя меры.
Рэдызайн варот і кармлення для ліквідацыі гарачага разрыву
Першым сур'ёзным удасканаленнем стала поўная перапрацоўка сістэмы варот і кармлення.
Першапачатковае выпрабаванне выкарыстоўвала адносна звычайную схему кармлення.
КТ/аналіз разрэзаў адбракаваных узораў паказаў, што найбольшая канцэнтрацыя дэфектаў узнікла вакол пераходу тоўстага ў тонкі паміж мантажным выступам і канічным корпусам, з дадатковай рызыкай вакол каранёў зубчастых зубоў.
Таму мы перапрацавалі кастынг, каб зрабіць яго больш прадказальным накіраваная паслядоўнасць зацвярдзення.
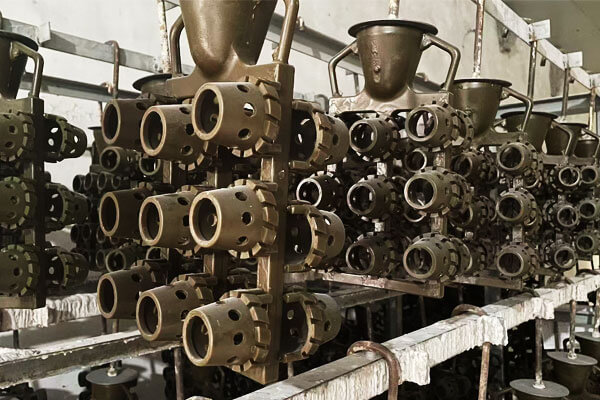
Асноўная стратэгія была:
Тонкія функцыянальныя секцыі → асноўны канічны корпус → тоўсты мантажны выступ → крыніца харчавання
Цяжкі мантажны выступ наўмысна падтрымліваўся ў якасці адной з апошніх абласцей застывання, каб ён мог працягваць падачу вадкага металу ў суседнія секцыі падчас аб'ёмнага скарачэння.
Мы таксама ўвялі лакалізаванае харчаванне ў крытычных цеплавых вузлах, а не проста павялічвалі агульны аб'ём райзера.
Падчас тэхналагічных выпрабаванняў, мы параўналі некалькі канфігурацый варот і адсочвалі размеркаванне дэфектаў пасля разрэзу.
Аптымізаваная канструкцыя значна паменшыла ізаляваныя прыкметы ўсаджвання і ліквідавала перыядычную мадэль гарачага разрыву, якая назіралася ў першых выпрабаваннях.
Для гэтага спецыфічнага кампанента, важны ўрок заключаўся ў тым, што большы рост металу не з'яўляецца рашэннем; спачатку трэба было перарабіць паслядоўнасць зацвярдзення.
Кантроль зубчастых зубоў з дапамогай пломбы і цеплавога балансу
Тонкія зубчастыя зубцы разглядаліся як асобная праблема ліцця.
Паколькі гэтыя функцыі маюць значна большае стаўленне плошчы паверхні да аб'ёму, чым асноўны корпус, яны хутка губляюць цяпло і могуць замерзнуць раней, чым астатняя частка адліўкі завершыць запаўненне.
Наша рашэнне аб'яднала тры элементы кіравання:
- Кароткія і стабільныя шляхі патоку металу
- Аптымізаваны папярэдні нагрэў абалонкі
- Кантраляваны перагрэў залівання
Замест таго, каб проста павялічыць тэмпературу залівання, каб прымусова ўціснуць метал у зубы, мы аптымізавалі залежнасць паміж тэмпературай металу і тэмпературай абалонкі.
Працоўны дыяпазон залівання кантраляваўся на ўзроўні прыбл 1580–1620 °C, у той час як папярэдні нагрэў снарада і ўмовы абстрэлу былі стабілізаваныя перад заліваннем.
Гэта забяспечвае дастатковую цякучасць для тонкіх зубоў без лішняга павышэння тэмпературы металу і рэакцыі керамікі і абалонкі.
Мы таксама змянілі мясцовы кірунак варот, каб метал дасягнуў тонкіх дэталяў з меншай турбулентнасцю і меншай магчымасцю заўчаснага замарожвання.
У выніку было дасягнута значнае паляпшэнне поўнага запаўнення зубчастага профілю пры пазбяганні звычайнага кампрамісу паміж тонкае напаўненне і празмернае акісленне.
Спецыяльны кантроль адтулін для папярэдняга змешвання паветра
Адтуліны для папярэдняй сумесі былі адной з найбольш важных функцыянальных асаблівасцей вечка гарэлкі.
Таму мы ўстанавілі спецыяльны кантрольны маршрут, а не разглядалі адтуліны як звычайную геаметрыю, адлітую па выплавляемых матэрыялах.
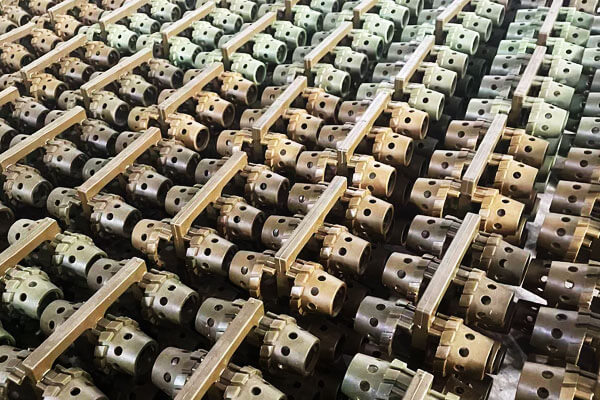
Працэс быў сканцэнтраваны на чатырох параметрах:
- Дыяметр адтуліны
- Палажэнне адтуліны
- Акружны інтэрвал
- Цэласнасць унутранай паверхні
На васковай стадыі, 100% агляд быў выкананы на адтуліну фарміравання асаблівасцяў. Любы васковы ўзор з пашкоджанымі стрыжнямі, дэфармацыя або заблакаваныя праходы былі адхілены перад зборкай.
На этапе кастынгу, паводзіны напаўнення былі палепшаны за кошт кантраляванага патоку металу і дапамогі вакууму.
Мэта складалася ў тым, каб звесці да мінімуму турбулентнасць і затрыманы газ вакол праходаў малога дыяметра.
Для крытычных памераў адтулін, а стратэгія cast-to-machine быў прыняты: ліццё па выплавляемых мадэлях забяспечыла геаметрыю амаль чыстай, у той час як апрацоўка з ЧПУ выкарыстоўвалася для ўстанаўлення канчатковых функцыянальных памераў, дзе патрабаваліся больш жорсткія допускі.
Гэты падыход дазваляе пазбегнуць празмернай механічнай апрацоўкі, адначасова забяспечваючы значна лепшую паслядоўнасць, чым спадзявацца выключна на памеры адлітых адтулін.
Аптымізацыя Silica Sol Shell для 310S
Для гэтага праекта, Якасць керамічнай абалонкі была непасрэдна звязана з якасцю ліцця.
Мы распрацавалі a сістэма абалонкі золя кремнезема высокай чысціні з тонкім асабовым пакрыццём на аснове цыркону, якое спецыяльна адпавядае патрабаванням да паверхні крышкі гарэлкі 310S.
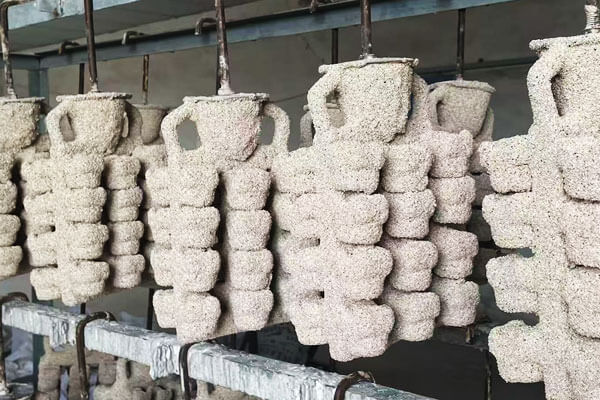
Працэс абалонкі быў аптымізаваны ў трох напрамках:
Паліто на твар
Для мінімізацыі прамога хімічнага ўзаемадзеяння паміж расплаўленым 310S і керамічнай формай выкарыстоўвалася вогнетрывалае асабовае пакрыццё высокай чысціні.
Гэта дапамагло паменшыць:
- Ліпкі пясок
- Керамічная рэакцыя
- Ямкавасць паверхні
- Тугаплаўкія ўключэння
- Страта тонкай геаметрыі зубоў
Рэзервовыя пласты
Рэзервовыя пласты былі адрэгуляваны для балансу трываласць абалонкі і газапранікальнасць.
Гэта было асабліва важна, таму што занадта шчыльная абалонка можа абмежаваць эвакуацыю газу, у той час як недастатковая пранікальнасць можа павялічыць дэфекты, звязаныя з газам, вакол адтулін для папярэдняй сумесі.
Сушка і абпал
Кожны пласт абалонкі сушылі пры кантраляваных умовах тэмпературы і вільготнасці.
Потым былі абстраляны скончанымі снарадамі 1180–1220 °C для выдалення рэшткаў воску, вільгаці і арганічных матэрыялаў і для стабілізацыі вогнетрывалай структуры.
Адбракаваныя снарады не дапускаліся да заліўкі, калі пры аглядзе былі выяўлены расколіны, няпоўнае высыханне, слабая межслоевая сувязь, або ненармальныя ўмовы паверхні.
Кантроль чысціні Molten 310S
Для 310S, мы прызналі гэта хімічны склад - гэта толькі частка якасці расплаўленага металу.
Фактычная прадукцыйнасць ліцця таксама залежыць ад узроўню аксіду, раствораныя газы, тэмпературная стабільнасць і кантроль ўключэння.
Такім чынам, наша працэдура плаўлення ўключана:
- Кантраляваны выбар зараднага матэрыялу
- Сярэднечашчынная індукцыйная плаўка
- Спектрометрычны аналіз цяпла за цяплом
- Кантраляванае раскісленне
- Дэгазацыя з дапамогай аргону
- Праверка тэмпературы непасрэдна перад заліваннем
Апрацоўка аргонам звычайна працягвалася прыблізна 3– 5 хвілін у кантраляваных умовах.
Мэта складалася ў тым, каб паменшыць колькасць растворанага газу і спрыяць аддзяленню неметалічных уключэнняў да таго, як метал патрапіць у керамічную абалонку.
Хімічны склад быў правераны перад заліўкай, каб пераканацца, што расплаў застаецца ў межах вызначанага хімічнага складу 310S, уключаючы патрабаваныя заказчыку дыяпазоны хрому і нікеля.
Гэта спалучэнне кантроль па хіміі + кантроль уключэння + кантроль тэмпературы было важна для паляпшэння ўнутранай цэласнасці ліцця.
Заліванне з дапамогай вакууму для лепшай унутранай трываласці
Маленькія адтуліны і тонкія ўчасткі вечка гарэлкі рабілі турбулентнасць і захоп газу асабліва непажаданымі.
Таму мы прадставілі ліццё па выплавляемым мадэлям з дапамогай вакууму для паляпшэння запаўнення формы і памяншэння колькасці паветра, які застаецца ў паражніны падчас залівання.
Працэс быў аптымізаваны вакол кантраляванай паслядоўнасці:
падрыхтоўка абалонкі → стварэнне вакууму → увядзенне стабільнага металу → кантраляванае запаўненне → застыванне ў стабільных умовах
Хуткасць залівання наўмысна кантралявалася, а не была максімальнай.
Празмерная турбулентнасць можа стварыць аксідныя плёнкі, якія затрымліваюцца ўнутры адліўкі, у той час як празмерна нізкая хуткасць напаўнення можа выклікаць заўчаснае замярзанне тонкіх дэталяў.
Такім чынам, мэта складалася ў тым, каб захаваць а стабільны металічны фронт з дастатковай хуткасцю напаўнення.
Гэты падыход быў асабліва эфектыўны для вобласці адтуліны для папярэдняй сумесі і тонкіх зубчастых зубоў, дзе якасць напаўнення мае прамую залежнасць ад функцыянальных характарыстык вечка гарэлкі.
Кантроль змены памераў ад воску да гатовага ліцця
Праблема памераў разглядалася як пытанне ланцужка працэсу, а не як пытанне канчатковай праверкі.
Мы ўстанавілі кантрольныя кропкі пры кожнай буйной трансфармацыі памераў:
Васковы ўзор → абалонка → абпаленая форма → ліццё → тэрмічная апрацоўка → кампанент ЧПУ
Для васковай карціны, крытычныя памеры былі правераны перад зборкай дрэва.
Для керамічнай абалонкі, Умовы сушкі і абпалу былі стабілізаваныя, каб мінімізаваць дэфармацыю.
На металічным ліцці, прыпускі на ўсаджванне і апрацоўчы запас былі ўключаны ў канструкцыю аснасткі і адліўкі.
Пасля тэрмічнай апрацоўкі, крытычныя мантажныя памеры і функцыянальныя паверхні былі апрацаваны з ЧПУ і правераны.
Для вытворчасці гарэлкі вечка, прыдатныя памеры ліцця кантраляваліся ў бок заказчыка ISO 8062 Патрабаванне CT5, у той час як больш жорсткія функцыянальныя памеры былі ўстаноўлены з дапамогай апрацоўкі з ЧПУ, дзе гэта было неабходна.
Такі падыход значна скараціў варыяцыі памераў ад партыі да партыі.
6. Тэхнічныя моманты
| Тэхнічны фокус | Наша тэхнічнае рашэнне | Ключавыя даныя працэсу / Вынік |
| 310S кантроль металургіі | Распрацаваны працэс ліцця з улікам спецыфічнага зацвярдзення і металургічных паводзін 310S, а не прымянення агульнага рэцэпту ліцця з нержавеючай сталі. | Кантраляваны хімічны склад для кожнага плаўлення; дэгазацыі аргону на працягу прыбл 3–5 хв; наліўное акно кантралюецца ст 1580–1620 °C. |
| Страбаванне ў залежнасці ад геаметрыі & Кармленне | Перапрацаваны вароты і пад'ём вакол размеркавання цеплавой масы; пазіцыянаваў магутнасць кармлення ў крытычных пераходах ад тоўстага да тонкага і спрыяў накіраванаму зацвярдзенню. | Паслядоўнасць зацвярдзення аптымізавана ад тонкіх секцый да больш цяжкай вобласці падачы. |
| Тонкая зубчастая пломба для зубоў | Ураўнаважаны тэмпература металу + тэмпература абалонкі + стробовая геаметрыя + хуткасць напаўнення для падтрымання дастатковай цякучасці без празмернага перагрэву. | Заліванне кантралюецца ў межах прыблізна 1580–1620 °C. |
| Папярэдняя сумесь - Якасць паветранага адтуліны | Кантраляваныя функцыі адукацыі адтулін на васковай стадыі, аптымізаваны паток металу, прымяняецца вакуумнае пламбаванне, і выкарыстоўвалі каліброўку з ЧПУ для крытычных памераў. | 100% агляд васковага малюнка; крытычная геаметрыя адтуліны праверана пасля ліцця/ЧПУ. |
| Керамічная абалонка Silica Sol | Выкарыстаў золь крэмнія высокай чысціні з асабовым пакрыццём на аснове цыркону і аптымізаванай пранікальнасцю і трываласцю рэзервовага пласта. | Стральба снарадам прыкладна 1180–1220 °C. |
Shell Газапранікальнасць |
Адрэгуляванае размеркаванне вогнетрывалых часціц і структура пласта, каб збалансаваць пранікальнасць з механічнай трываласцю. | Кантраляваная жыжка, таўшчыня пласта, асяроддзе сушкі, і ўмовы стральбы. |
| Чысціня расплаўленага металу | Камбінаванае кантраляванае раскісленне, дэгазацыя з дапамогай аргону, правераныя абвінавачванні матэрыялы, і хімічны аналіз цяпла за цяплом. | Лячэнне аргонам прыкладна 3–5 хв; праверка спектрометра для кожнага плаўлення. |
| Заліванне з дапамогай вакууму | Ужытае запаўненне з дапамогай вакууму з кантраляванай хуткасцю залівання для падтрымання стабільнага металічнага фронту. | Параметры напаўнення аптымізаваны для тонкасценных і мініяцюрных элементаў. |
| Directional Solidification | Ўзгодненае размяшчэнне стояка, канструкцыя варот, таўшчыня секцыі, і цеплавыя ўмовы для кантролю шляху застывання. | Харчаванне сканцэнтравана ў выбраных цеплавых вузлах. |
| Раствор адпалу | Распрацаваў спецыфічны для прымянення працэс адпалу раствора для мікраструктуры выплавлянага ліцця. | Металаграфічная праверка структуры пасля апрацоўкі. |
Вытворчасць амаль чыстай формы |
Выкарыстоўваецца ліццё па выплавляемым мадэлям для складаных профіляў і апрацоўка з ЧПУ толькі для функцыянальных інтэрфейсаў. | ЧПУ прымяняецца да разьбы, спарванне асоб, апорныя паверхні, і выбраныя крытычныя адтуліны. |
| Памерная стабільнасць | Устаноўлены кантроль памераў ад васковай апрацоўкі да ліцця, тэрмічная апрацоўка, і аздабленне з ЧПУ. | Дастасавальныя памеры ліцця кантралююцца ISO 8062 Ct5; васковы ўзор ўсаджвання мэтавых у межах прыблізна ±0,3%. |
| Неразбуральнае тэставанне | Укаранёны MT для паверхневых/прыпаверхневых расколін і UT для ўнутраных разрываў, падмацаваны металаграфічнымі пробамі. | Дэфектаў гарачага разрыву няма пры вызначаным рэжыме праверкі MT/UT. |
| Працэсны кантроль якасці | Усталяваныя якасныя вароты з васковага ўзору, шкарлупіна, плаўленне і разліў праз тэрмічную апрацоўку, Ndt, і кантроль з ЧПУ. | 100% агляд васковага малюнка плюс партыя і праверка працэсу ўзроўню цяпла. |
| Стабільнасць вытворчасці | Комплексная металургія, варотны, тэхналогія абалонкі, раставанне, наліць, тэрмічная апрацоўка, апрацоўванне, і праверка ў адзін стандартызаваны працэс. | Выхад ліцця палепшыўся з прыблізна 87% да 99.2%. |
| Прадукцыйнасць службы пры высокіх тэмпературах | Камбінаваная структура гукавога ліцця, аптымізаваная тэрмаапрацоўка, кіраваная геаметрыя, і якасны стан паверхні. | Стабільнае цыклічнае тэставанне прыблізна да 1050 ° С без недапушчальных парэпання, дэфармацыя, або моцнае акісленне сколаў. |
7. Вытворчасць і кантроль якасці
Строгі шматступенны кантроль якасці праходзіць праз увесь вытворчы працэс:
- Васковы ўзор QC: 100 % візуальны агляд паверхні на наяўнасць дэфектаў; вымярэнне асноўных памераў з дапамогай каардынатна-вымяральных штангенцыркуляў. Васковыя ўзоры, якія не адпавядаюць патрабаванням, адразу выкідваюцца.
- КК вырабу абалонак: Кантралюйце тэмпературу і вільготнасць у майстэрні для кожнай партыі шкарлупіны; праверыць таўшчыню абалонкі, цэласнасць паверхні і эфект абпалу перад заліваннем. Трэснутыя або не да канца абпаленыя гільзы выбракоўваюць.
- Плаўленне сыравіны & Кампазіцыя КК: Уваходная праверка сыравіны; праверка складу спектрометра для кожнай партыі расплаўленай сталі, каб гарантаваць адпаведнасць хімічнага складу 310S.
- КК пасля залівання ў працэсе: Пасля ўстрэсвання і дробеструйной апрацоўкі, праводзіцца візуальны агляд дэфектаў паверхні.
Рэпрэзентатыўныя ўзоры з кожнай партыі адбіраюцца для агляду секцый, каб праверыць унутраную ўсаджванне або сітаватасць. - Неразбуральнае тэставанне: Пакетнае тэсціраванне магнітнымі часціцамі (Гол) выяўляе паверхневыя і прыпаверхневыя мікратрэшчыны; ультрагукавое тэставанне (UT) правярае ўнутраны аб'ём на наяўнасць шкодных усаджвальных паражнін і уключэнняў.
- Праверка тэрмічнай апрацоўкі: Выпадковы адбор проб для металаграфічнага аналізу пацвярджае гамагенную аўстэнітную мікраструктуру пасля адпалу ў растворы.
- Канчатковая праверка памераў: Дэталі, вырабленыя з ЧПУ, вымяраюцца на крытычныя памеры зборкі і геаметрыю адтулін для папярэдняга змешвання ў адпаведнасці з патрабаваннямі чарцяжоў заказчыка. Да пастаўкі адпускаюцца толькі адліўкі, якія праходзяць усе элементы кантролю якасці.
8. Вынікі праекта
Пасля некалькіх раундаў праверкі прататыпа і аптымізацыі працэсу, праект вечка гарэлкі з нержавеючай сталі 310S быў паспяхова пераведзены з доследнай вытворчасці ў стабільную серыйную вытворчасць.
Канчатковыя вынікі паказалі, што аптымізаваны золь крэмнія працэс ліцця па выплавляемым мадэлям можа адначасова задаволіць высокія патрабаванні кампанента да цэласнасці ліцця, кансістэнцыя памераў, Якасць паверхні, металургічная ўстойлівасць, і прадукцыйнасць гарэння пры высокай тэмпературы.
Больш важна, вынікі праекта вымяраліся не толькі па дадзеных праверак, але і прадукцыйнасцю кампанента ў яго рэальным прамысловым прымяненні.
Значнае паляпшэнне адліўкі
Першапачатковы этап прататыпа дасягнуў выхаду ліцця прыкладна 87%. Асноўныя страты былі звязаныя з гарачымі паказаннямі, лакалізаванае ўсаджванне, тонкафункцыянальнае напаўненне, і звязаныя з паверхняй дэфекты.
Наступная аптымізацыя сістэмы варот і кармлення, працэс керамічнай абалонкі, апрацоўка расплаўленым металам, ўмовы залівання, і кантроль васковага малюнка, ураджайнасць прадукцыі павялічылася да прыбл 99.2%.
Гэта ўдасканаленне прадэманстравала, што працэс выйшаў за рамкі выканальнасці прататыпа і дасягнуў стабільнасці, неабходнай для серыйнай вытворчасці.
| Вытворчы паказчык | Першапачатковы суд | Аптымізаванае вытворчасць |
| Выхад ліцця | ~87% | 99.2% |
| Дастасавальны допуск на ліццё | Няўстойлівы | ISO 8062 Ct5 |
| Шурпатасць паверхні | Пераменлівы | Ra ≤ 6.3 мкм перад канчатковай аздабленнем |
| Рызыка гарачага разрыву | Рэцыдывавальны | Пры праверцы MT/UT расколін не выяўляецца |
| Мікраструктура | Пераменлівы | Правераная гамагенная аўстэнітная структура |
Паспяховая замена імпартаванага кампанента
З пункту гледжання кліента, адным з найважнейшых вынікаў стала паспяховая лакалізацыя раней імпартаванай крышкі гарэлкі.
Гатовыя адліўкі па выплавляемым мадэлям 310S забяспечваюць супастаўныя функцыянальныя характарыстыкі, прапаноўваючы значныя перавагі ў ланцужку паставак:
- Скарачэнне часу выканання закупак
- Больш хуткая вытворчасць запасных частак
- Зніжэнне залежнасці ад замежных пастаўшчыкоў
- Больш нізкія выдаткі на закупкі і лагістыку
- Палепшанае планаванне вытворчасці
- Стабільная магчымасць паўторнага замовы
Такім чынам, праект атрымаў каштоўнасць, акрамя якасці ліцця. Гэта дапамагло заказчыку стварыць больш надзейную мясцовую ланцужок паставак важных запасных частак сістэмы згарання.
Агульны вынік праекта
Праект паспяхова пераўтварыў складаную адліўку з нержавеючай сталі 310S з няўстойлівага прататыпа ў высокапрадукцыйны прамысловы кампанент.
Асноўныя дасягненні можна абагульніць наступным чынам:
Больш шырокае значэнне праекта заключаецца ў дэманстрацыі таго, што гарачатрывалая нержавеючая сталь 310S можа быць надзейна ўкладзена ў складаныя, тонкасценныя кампаненты гарэлкі, калі ўвесь працэс сканструяваны з улікам асаблівасцей зацвярдзення сплаву і рэальных умоў эксплуатацыі кампанента.
Для гэтай гарэлкі вечка, якасць ліцця ў канчатковым рахунку была неаддзельная ад прадукцыйнасці гарэння.
Паляпшэнне кантролю зацвярдзення абараніла структурную цэласнасць; палепшаная якасць абалонкі стан абароненай паверхні; больш чысты расплаўлены метал палепшыў унутраную трываласць; дакладная геаметрыя падтрымлівае размеркаванне паветра і паліва; і кантраляваная тэрмаапрацоўка палепшыла ўстойлівасць да тэрмічнага цыклу.
Іншымі словамі, праект атрымаўся, таму што вытворчы працэс быў распрацаваны не толькі для атрымання якаснага ліцця, але для атрымання надзейнага высокатэмпературнага кампанента гарэння.
9. Чаму гэта рашэнне спрацавала
Поспех гэтага праекта ліцця каўпакоў гарэлкі бярэ пачатак ад спалучэння глыбокага разумення металургічных уласцівасцей 310S, поўнае ўлік дэталяў геаметрычных недахопаў, і сістэматычная ітэрацыя працэсу, а не карэкціроўка аднаго параметру.
Першы, мы не проста скапіявалі параметры ліцця па выплавляемым мадэлям агульнага прызначэння.
Мы цалкам прызналі шырокі дыяпазон зацвярдзення 310S, высокая глейкасць расплаву і схільнасць да гарачых расколін, і накіравана на гэтыя звязаныя з матэрыялам рызыкі пры распрацоўцы лібернага стаяка, фазы плаўлення і залівання.
Па-другое, мы разглядалі канструктыўныя асаблівасці вечка гарэлкі — нераўнамерную таўшчыню сценкі, невялікія адтуліны для папярэдняй сумесі і далікатныя зубчастыя зубцы - як асноўны ўваход для распрацоўкі працэсу.
Кожны этап аптымізацыі рэагуе на пэўныя рэжымы адмовы, выкліканыя геаметрыяй, замест прымянення універсальных рэцэптаў ліцця.
Трэці, кантроль якасці ажыццяўляецца па ўсёй вытворчай ланцугу, пачынаючы з воскавых малюнкаў уверх па плыні працэдур. Патэнцыйныя дэфекты выяўляюцца рана, замест таго, каб толькі правяраць гатовыя адліўкі.
Па-чацвёртае, тэрмічная апрацоўка пасля ліцця і аздабленне з ЧПУ разглядаюцца як незаменныя звёны для канчатковых характарыстык кампанентаў.
Правільны адпал раствора раскрывае патэнцыял тэрмаўстойлівасці 310S, у той час як дакладная апрацоўка гарантуе зборку і патрабаванні да функцыі гарэння.
Гэты праект даказвае, што для складаных тэрмаўстойлівых адлівак з нержавеючай сталі, кваліфікаваныя вынікі абапіраюцца на комплекснае мысленне матэрыяльнай металургіі, праектаванне працэсу ліцця, адаптаваная да геаметрыі кампаноўка стробаў і гарантыя якасці поўнай сувязі, а не асобныя налады параметраў.