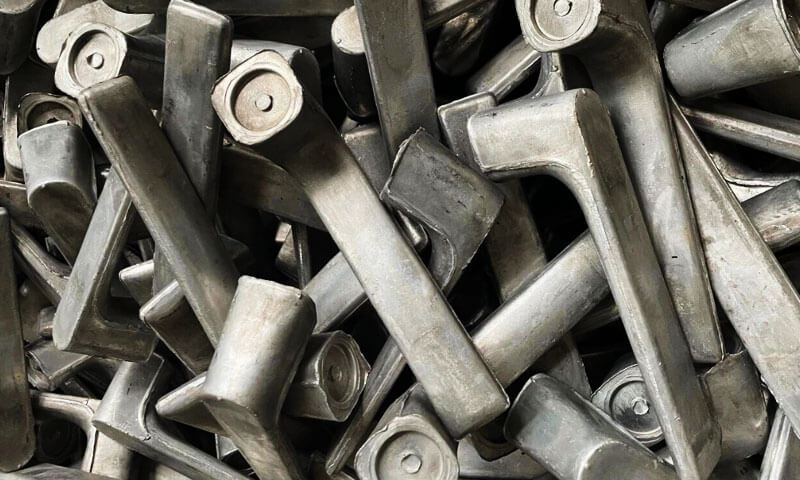
إذا كنت قد قضيت أي وقت حول تزوير الألومنيوم, أنت تعرف الاسم 6061. إنها ليست أصعب سبيكة; انها ليست الأقوى, وهي ليست الأكثر مقاومة للتآكل.
ولكن سنة بعد سنة, تظل هي السبيكة التي تؤدي المهمة بهدوء في إطارات الدراجات, مفاصل الروبوت, المعدات الطبية, بين قوسين EV, العلب أداة السلطة, وعدد لا يحصى من الأجزاء الحاملة الأخرى.
في سنواتي على أرضية الحدادة, لقد رأيت المهندسين يبالغون في التحديد 7075 عندما يكون 6061-T6 مناسبًا تمامًا.
لقد رأيت فرق الشراء تطارد أقل سعر وينتهي بها الأمر بإعادة التدوير 6061 من شأنه أن لا أنودة بشكل صحيح. لقد رأيت أيضًا أجزاء 6061-T6 مزورة بشكل جميل وتدوم لعقود من الزمن في هذا المجال.
هذه المقالة مفصلة, نظرة عملية على تزوير سبائك الألومنيوم 6061-T6 - ما هو عليه, كيف يتصرف, كيفية تزويرها, كيفية معالجتها بالحرارة, وأين يكون ذلك منطقيا.
إذا كنت تبحث عن معلومات موثوقة حول خصائص تزوير 6061-T6, درجة حرارة تزوير, T6 المعالجة الحرارية, أو 6061 مقابل 6063, هذا الدليل مكتوب لك.
1. ما هو 6061 سبائك الألومنيوم?
6061 ينتمي إلى 6000 سلسلة من سبائك الألومنيوم, التي تستخدم المغنيسيوم والسيليكون كعناصر صناعة السبائك الأساسية.
إنها سبيكة قابلة للمعالجة بالحرارة ويمكن تحسين خواصها الميكانيكية من خلال المعالجة الحرارية للمحلول المتحكم فيه والشيخوخة الاصطناعية.
تتضمن آلية التقوية الرئيسية ترسيب مراحل التقوية الدقيقة المعتمدة على Mg-Si, يتم وصفه بشكل شائع في الممارسة الهندسية من خلال نظام Mg₂Si.
يؤثر النحاس وعناصر صناعة السبائك الثانوية الأخرى أيضًا على استجابته لهطول الأمطار وخصائصه العامة.
التركيب الكيميائي النموذجي لل 6061 الألومنيوم
| عنصر | نطاق المواصفات النموذجية (بالوزن%) |
| الألومنيوم (آل) | توازن |
| المغنيسيوم (ملغ) | 0.80-1.20 |
| السيليكون (و) | 0.40-0.80 |
| نحاس (النحاس) | 0.15-0.40 |
| الكروم (كر) | 0.04-0.35 |
| حديد (الحديد) | 0.70 الأعلى. |
| المنغنيز (من) | 0.15 الأعلى. |
| الزنك (الزنك) | 0.25 الأعلى. |
| التيتانيوم (ل) | 0.15 الأعلى. |
نطاقات التكوين تمثل المعيار 6061 مواصفات سبائك. يحدد معيار المواد الحاكم ومواصفات الشراء حدود القبول لمجموعة إنتاج معينة.
2. فهم الخواص الميكانيكية لـ 6061-T6
يشير تصنيف T6 إلى أن المادة قد خضعت للمعالجة الحرارية بالمحلول متبوعة بالتعمير الاصطناعي لتطوير خصائصها المحددة.
إنه ليس مجرد وصف لتكوين السبائك; إنه يمثل حالة معدنية معينة.
يوفر الجدول التالي خصائص تمثيلية لدرجة حرارة الغرفة للمنتجات المطاوع 6061-T6 الشائعة.
تعتمد القيم الفعلية للمطروقات على المواصفات المطبقة, سمك القسم, هندسة المنتج, واتجاه الاختبار.
الخصائص الميكانيكية والفيزيائية النموذجية
| ملكية | القيمة التمثيلية |
| قوة الشد في نهاية المطاف | حوالي 290-310 ميجا باسكال |
| قوة العائد | حوالي 240-276 ميجا باسكال |
| استطالة | حوالي 8-17%, اعتمادا على شكل المنتج |
| معامل مرن | تقريبًا 68.9 المعدل التراكمي |
| كثافة | تقريبًا 2.70 جم/سم3 |
| صلابة برينل | تقريبًا 95 غ.ب |
| معامل التمدد الحراري | حوالي 23-24 × 10⁻⁶/ك بالقرب من درجة حرارة الغرفة |
| نطاق الانصهار | حوالي 580-650 درجة مئوية |
هذه القيم إرشادية, ليس التصميم العالمي المسموح به. يجب أن تؤخذ خصائص التزوير المؤهلة من مواصفات المواد المطبقة ويتم التحقق منها بالنسبة للمكون الفعلي.
القوة والموثوقية الهيكلية
لمعظم المكونات الصناعية العامة, 6061-يوفر T6 مزيجًا مفيدًا من قوة الشد وقوة الخضوع دون تكلفة المواد ومتطلبات المعالجة المرتبطة بسبائك الألومنيوم عالية القوة.
إنها مناسبة للمكونات المعرضة لأحمال ميكانيكية متوسطة إلى عالية, قدمت حسابات التصميم لسمك القسم, تركيزات الإجهاد, متطلبات التعب, والخصائص الفعلية للتزوير النهائي.
نقطة تستحق التذكر من أرضية المحل: لا تحكي قيمة قوة الشد الاسمية القصة الكاملة للمكون المزور.
تدفق الحبوب, الهندسة المحلية, عيوب, المعالجة الحرارية, وتؤثر الضغوط الناجمة عن الآلات أيضًا على أداء الخدمة.
مقاومة التآكل
6061 يوفر عمومًا مقاومة جيدة للتآكل الجوي والعديد من بيئات المياه العذبة.
يتم اختياره بشكل متكرر للآلات الخارجية, معدات النقل, والمكونات المعرضة للظروف الصناعية العادية.
للبحرية, ساحلية, أو بيئات عدوانية كيميائيا, قد تكون الحماية الإضافية ضرورية.
أنودة, طلاءات التحويل المناسبة, أو يمكن لأنظمة الطلاء تحسين متانة السطح, اعتمادا على التطبيق.
ينبغي أيضًا مراعاة الاتصال بين الألومنيوم والمعادن المختلفة. تحت ظروف الرطوبة والاتصال الكهربائي غير المواتية, يمكن أن يؤدي التآكل الجلفاني إلى إتلاف سطح الألومنيوم.
القدرة على التصنيع
6061-T6 مناسب تمامًا للطحن باستخدام الحاسب الآلي, تحول, حفر, ممل, والتنصت.
إن الجمع بين القوة والقدرة على التصنيع يجعلها جذابة للأجزاء التي تتطلب تجاويف دقيقة, وجوه التركيب, المواضيع, والجيوب المعقدة.
مع ذلك, ليس من السهل تصنيع الفراغ المزور تلقائيًا. الإجهاد المتبقي, اختلاف الصلابة المحلية, بدل تجهيز غير كاف, وسوء التعامل مع العمل يمكن أن يؤدي إلى مشاكل في الأبعاد.
قابلية اللحام
6061 يمكن لحامها باستخدام عمليات لحام الألومنيوم الشائعة, لكن لحام مكون T6 يغير الحالة المعدنية المحلية.
تفقد المنطقة المتأثرة بالحرارة عمومًا بعضًا من قوة تصلبها بالترسيب ما لم تستعيد المعالجة المناسبة بعد اللحام الخصائص المطلوبة.
للمكونات المحملة للغاية, يجب مراعاة التصميم المشترك والقوة المحلية المنخفضة أثناء الهندسة.
حيثما كان ذلك ممكنا, يمكن للمكون المطروق المصمم لتقليل الوصلات الملحومة أن يبسط مراقبة الجودة ونقل الأحمال.
التشطيب السطحي
6061 يستجيب بشكل عام بشكل جيد للأكسدة وعمليات تشطيب الألومنيوم الشائعة الأخرى.
يمكن أن تعمل عملية الأنودة على تحسين مقاومة التآكل وأداء تآكل السطح, على الرغم من أن النتيجة تعتمد على السبائك, المعالجة المسبقة, طريقة أنودة, وسمك الطلاء.
للمكونات المرئية, مثل قطع غيار الدراجات, مساكن المعدات, وهياكل المنتجات الاستهلاكية, يعد إعداد السطح واتساق المواد أمرًا مهمًا بشكل خاص لتحقيق المظهر الموحد.
3. ماذا يعني مزاج T6?
يتم تحقيق درجة حرارة T6 من خلال تسلسل المعالجة الحرارية المتحكم فيه.
ل مزورة 6061 عناصر, يجب أن يتم تصميم هذه العملية حول السبيكة, تزوير الهندسة, سمك القسم, والمواصفات المعمول بها.
من المهم أيضًا التمييز بين درجة حرارة الحدادة ودرجة حرارة المعالجة الحرارية للمحلول.
إنها تخدم أغراضًا معدنية مختلفة ويجب ألا يتم التعامل معها على أنها قابلة للتبديل.
المعالجة الحرارية الحل
أثناء المعالجة الحرارية الحل, يتم تسخين الحدادة إلى درجة حرارة محددة بحيث تدخل عناصر السبائك القابلة للذوبان إلى مصفوفة الألومنيوم.
ل 6061, يشار عادة إلى درجة حرارة معالجة المحلول حوالي 530-550 درجة مئوية, على الرغم من أن الدورة المعتمدة الدقيقة تعتمد على مواصفات المواد ومتطلبات المكونات.
الهدف هو إنشاء حل صلب مناسب قبل التبريد.
توحيد درجة الحرارة أمر بالغ الأهمية. يمكن أن يؤدي انخفاض درجة الحرارة إلى استجابة غير كافية للعلاج بالحل, في حين أن درجة الحرارة المفرطة يمكن أن تسبب ذوبانًا أوليًا موضعيًا أو أضرارًا معدنية أخرى.
للمطروقات السميكة أو المعقدة, يجب تحديد فترة الاحتفاظ بالإشارة إلى سمك القسم, توحيد الفرن, وإجراءات المعالجة الحرارية المؤهلة.
التبريد
بعد العلاج الحل, يتم تبريد المكون بسرعة, عادةً عن طريق التبريد بالماء عندما تتطلب العملية المعتمدة ذلك.
يحتفظ التبريد بالمحلول الصلب المفرط التشبع اللازم للشيخوخة الاصطناعية اللاحقة.
لكن, يمكن أن يؤدي التبريد السريع أيضًا إلى ظهور تدرجات حرارية وضغوط متبقية.
أقسام رقيقة, محاور سميكة, أضلاع, وقد تبرد التحولات المعقدة بمعدلات مختلفة, زيادة خطر التشويه.
لهذا السبب, لا يأخذ مهندس المعالجة الحرارية ذو الخبرة في الاعتبار وسيط التبريد فحسب، بل أيضًا هندسة المكونات, وقت النقل, ترتيب لاعبا اساسيا, وتوحيد التبريد.
الشيخوخة الاصطناعية
بعد التبريد, يتم تعتيق المادة بشكل مصطنع لتطوير قوتها المطلوبة.
مرجع نموذجي ل 6061 تتقادم المطروقات بالقرب من 160-180 درجة مئوية لمدة ثماني ساعات تقريبًا, على الرغم من أن الدورات المعتمدة تختلف وفقًا لشكل المنتج ومواصفاته.
يجب تأكيد العلاج الفعلي وفقًا للمتطلبات الحاكمة بدلاً من نسخه بشكل عشوائي من مرجع عام.
أثناء الشيخوخة, تتشكل رواسب تقوية دقيقة داخل مصفوفة الألومنيوم. حجمها, توزيع, ويؤثر التماسك على حركة الاضطرابات وبالتالي على قوة السبيكة.
قد يؤدي التقادم إلى ترك المادة أقل من قوتها المقصودة. يمكن أن تؤدي درجة الحرارة أو الوقت المفرط للشيخوخة إلى الإفراط في الشيخوخة وانخفاض القوة.
الغرض من معالجة T6 ليس مجرد جعل الألومنيوم أكثر صلابة. إنه تحقيق توازن القوة الخاضع للرقابة, ليونة, والاستقرار المعدني.
4. لماذا 6061 مناسب تمامًا للتزوير
6061 يستخدم على نطاق واسع ل المطروقات الألومنيوم لأن قابليته للتشغيل على الساخن وخصائصه القابلة للمعالجة بالحرارة تجعله مناسبًا للعديد من الأشكال الهندسية للمكونات الصناعية.
يكون التزوير مفيدًا بشكل خاص عندما يتطلب الجزء هندسة متكاملة, النزاهة الهيكلية الجيدة, والأداء الميكانيكي الموثوق.

نطاق درجة حرارة تزوير عملي
ل 6061 الألومنيوم, يتم التحكم بشكل عام في درجة حرارة المعدن أثناء الحدادة ضمن نطاق عمل تقريبي يتراوح بين 430-480 درجة مئوية, تخضع لحالة سبائك, حجم البليت, يموت تصميم, وعملية مؤهلة.
لا ينبغي التعامل مع الطرف العلوي من هذا النطاق كهدف لكل مكون. تحدد المراجع الفنية حوالي 480 درجة مئوية باعتبارها الحد الأعلى لنطاق الحدادة الموصى به.
من وجهة نظر مهندس الإنتاج, النقطة المهمة هي أن درجة حرارة الخام ودرجة حرارة المعدن الفعلية أثناء التشوه ليست بالضرورة هي نفسها.
قد يبرد البليت أثناء نقله من الفرن, أثناء التشكيل, أو أثناء الاتصال بالموت.
يزيد التبريد المفرط من مقاومة التشوه ويمكن أن يؤدي إلى ملء غير كامل, أحمال الضغط العالية, أو تكسير.
على العكس من ذلك, يمكن أن يؤدي التسخين المفرط إلى إتلاف المادة وتقليل موثوقية العملية.
لذلك يجب التحكم في درجة الحرارة كجزء من تسلسل الحدادة الكامل بدلاً من الاعتماد فقط على شاشة عرض الفرن.
مقاومة التشوه المعتدلة
بالمقارنة مع السبائك عالية القوة التي يصعب تشكيلها, 6061 يمكن تشكيلها بكفاءة في ظل ظروف التشكيل الساخن التي يتم التحكم فيها بشكل صحيح.
مقاومة التشوه لا تزال تتغير مع درجة الحرارة, معدل الإجهاد, هندسة البليت, وكمية التشوه.
لذلك، يجب تقييم متطلبات تعبئة القوالب وتحميل الضغط وفقًا لتصميم الجزء الفعلي.
ملاءمة جيدة للتزوير بالقالب المغلق
يعد التشكيل بالقالب المغلق مفيدًا بشكل خاص لإنتاج مكونات ثلاثية الأبعاد قابلة للتكرار مع الرؤساء, أضلاع, التحولات, وميزات التركيب المتكاملة.
يتضمن طريق التصنيع النموذجي:
- فحص وقطع البليت.
- تسخين البليت المتحكم فيه.
- التشكيل المسبق أو تزوير مانع عند الاقتضاء.
- أكمل عملية التزوير في القالب النهائي.
- تشذيب الفلاش والفحص الأولي.
- حل المعالجة الحرارية والتبريد.
- الشيخوخة الاصطناعية.
- التصنيع باستخدام الحاسب الآلي والتشطيب.
- الأبعاد النهائية وفحص المواد.
لا يتطلب كل مكون تشكيلًا منفصلاً أو مراحل عملية متطابقة. ينبغي تطوير المسار حول الهندسة, تدفق المواد, الحشوة, وحجم الإنتاج.
تدفق الحبوب والنزاهة الهيكلية
واحدة من المزايا الرئيسية للتزوير هو تشوه المعدن إلى الشكل المطلوب.
في ظل ظروف مناسبة, يمكن أن يؤدي ذلك إلى تحسين البنية المجهرية المشغولة وإنشاء تدفق الحبوب الاتجاهي الذي يتبع هندسة المكون.
يمكن أن يكون هذا مفيدًا لأداء التعب والقدرة على تحمل الأحمال, خاصة عندما يقوم تصميم الجزء وتخطيط القالب بمحاذاة تدفق المواد مع أحمال الخدمة الرئيسية.
لكن, إن تدفق الحبوب ليس مناسبًا تلقائيًا لمجرد أن جزءًا ما قد تم تزويره.
سوء تصميم التشكيل, قابلة للطي, لفات, ملء غير مكتمل, أو يمكن أن يؤدي تدفق المواد غير المناسب إلى حدوث عيوب. يظل تصميم التزوير والتحكم في العمليات ضروريًا.
5. ضوابط العملية الرئيسية لطرق الألومنيوم 6061-T6
في الإنتاج, جيد 6061 تأتي مطروقات الألومنيوم من عملية متكررة بدلاً من معلمة مثالية واحدة.
الضوابط التالية لها أهمية عملية كبيرة.
| مرحلة العملية | التحكم النقدي | مشكلة محتملة إذا تم التحكم فيها بشكل سيء |
| تحضير البليت | هوية السبائك, الحالة المادية, أبعاد البليت | اختلاف الكيمياء, تشوه غير متناسق |
| التدفئة | درجة حرارة البليت والتوحيد | تعبئة غير مكتملة, تكسير, ارتفاع درجة الحرارة |
| تصميم يموت | هندسة التشكيل, نصف القطر, بدل فلاش, محاذاة يموت | لفات, نقص الملء, فلاش المفرط |
| تزوير | اضغط على التحميل, تسلسل التشوه, وقت النقل | عيوب التدفق, تباين الأبعاد |
| المعالجة الحرارية | درجة حرارة الحل, نقع, التبريد, شيخوخة | قوة غير صحيحة, تشويه, خصائص غير متناسقة |
| بالقطع | استراتيجية المسند, لقط, بدل, مسار الأداة | الانجراف الأبعاد, تشويه الإجهاد المتبقي |
| تقتيش | كيمياء, صلابة, أبعاد, الاختبارات غير التدميرية ذات الصلة | عيوب المواد أو العمليات غير المكتشفة |
ما الذي أهتم به بشكل خاص أثناء الإنتاج
أولاً, يجب أن تكون المادة التي تدخل الصحافة قابلة للتتبع ومناسبة للسبائك المحددة.
شهادة المورد مفيدة, ولكن تحديد المواد والتفتيش الوارد يجب أن يكون جزءًا من نظام الجودة.
ثانية, يجب تقييم ملء القالب قبل إطلاق الإنتاج. إذا كان أحد المكونات ينتج دورات بشكل متكرر, يغلق الباردة, أو المناطق غير المملوءة, إن زيادة القوة الصحفية ليست بالضرورة الحل الصحيح.
قد تكون المشكلة الأساسية هي شكل التشكيل, حجم الخام, درجة حرارة, هندسة الموت, أو تدفق المواد.
ثالث, يجب التحقق من صحة المعالجة الحرارية للتزوير الفعلي. قد لا توفر الدورة التي تعمل بشكل جيد مع شريحة صغيرة تجانسًا مكافئًا في درجة الحرارة أو استقرار الأبعاد في مكون كبير ذي محاور سميكة وأضلاع رفيعة.
أخيراً, يجب فحص الحدادة النهائية وفقًا للرسم ومواصفات المواد.
الصلابة وحدها لا يمكن أن تؤكد أن جميع خصائص الشد المطلوبة, أبعاد, وتم تحقيق الظروف الهيكلية.
6. لماذا غالبًا ما تكون طرق الألمنيوم 6061-T6 أفضل من أجزاء الألمنيوم المصبوب
يعتبر التزوير والصب من العمليات التكميلية, ولا يتفوق أي منهما تلقائيًا على كل مكون.
الاختيار يعتمد على الهندسة, المتطلبات الهيكلية, حجم الإنتاج, والتكلفة.
للمكونات الحاملة, لكن, يمكن أن يوفر التزوير مزايا ذات مغزى مقارنة بأجزاء الألمنيوم المصبوبة التقليدية.
| عامل المقارنة | 6061-تزوير الألومنيوم T6 | صب الألمنيوم |
| مبدأ التصنيع | يتم تشويه الخام الصلب بشكل بلاستيكي | يتجمد المعدن المنصهر في القالب |
| البنية المجهرية | هيكل عمل ومشوه | هيكل التصلب |
| تدفق الحبوب | يمكن أن تتماشى مع هندسة المكونات | لا يوفر تدفق الحبوب الاتجاهي من النوع المطروق |
| مخاطر الخلل الداخلي | تظل العيوب المتعلقة بالتزوير ممكنة; تعتبر مادة البداية السليمة ضرورية | المسامية, انكماش, وقد تحدث الادراج اعتمادا على العملية |
| الأداء الميكانيكي | غالبًا ما يكون مفيدًا للتطبيقات الحاملة الصعبة | يعتمد على سبيكة, عملية الصب, سلامة الصب, والمعالجة الحرارية |
المرونة الهندسية |
محدودة بمتطلبات تزوير وتصميم القالب | ميزة قوية للتجاويف المعقدة والهندسة المعقدة |
| بدل الآلات | يمكن التحكم بها من خلال تزوير الشكل القريب من الشبكة | يعتمد على طريقة الصب ومتطلبات الأبعاد |
| اعتبارات الأدوات | يمكن أن تكون تزوير القوالب وقدرات الضغط استثمارات كبيرة | يختلف على نطاق واسع حسب العملية; يمكن أن يكون صب الرمل اقتصاديًا للكميات المنخفضة |
| اختيار نموذجي | الأجزاء الهيكلية التي تتطلب أداء القوة والتعب | الأشكال المعقدة, تجاويف متكاملة, والتصاميم التي تفضل اقتصاديات الصب |
والفرق المهم هو أن الحدادة تغير المادة من خلال التشوه, بينما يشكل الصب المكون من خلال التصلب.
عندما تكون هندسة المكون وحجم الإنتاج مناسبين, يمكن أن يوفر التزوير مزيجًا مناسبًا من الأداء الهيكلي والتكرار.
مع ذلك, يجب أن يكون القرار النهائي مدعومًا بالخصائص الميكانيكية المطلوبة, أحمال التصميم, الهندسة, واقتصاديات التصنيع.
7. 6061 مقابل. 6063 مقابل. 7075: ما هي السبائك التي يجب أن تختارها للتزوير؟?
الاختيار بين 6061, 6063, و 7075 يعتمد الألومنيوم على متطلبات قوة المكون, جدوى تزوير, بيئة التآكل, احتياجات الآلات, وتكلفة الإنتاج.
على الرغم من أن الثلاثة جميعهم عبارة عن سبائك ألومنيوم قابلة للمعالجة بالحرارة, أنها تخدم أغراض التصنيع المختلفة.
| عامل المقارنة | 6061 الألومنيوم سبيكة | 6063 الألومنيوم سبيكة | 7075 الألومنيوم سبيكة |
| سبيكة مسلسل | al-mg-si | al-mg-si | الزنك-المغنيسيوم-النحاس |
| نسبي قوة | متوسطة إلى عالية | منخفضة إلى متوسطة | عالية جدا |
| ممثل الشد قوة في T6 حالة* | حوالي 290-310 ميجا باسكال | حوالي 205-240 ميجا باسكال | حوالي 530-570 ميجا باسكال |
| ممثل أَثْمَر قوة في T6 حالة* | حوالي 240-276 ميجا باسكال | حوالي 170-215 ميجا باسكال | حوالي 470-505 ميجا باسكال |
| تزوير صفات | قابلية جيدة للتزوير الساخن; مناسبة لمجموعة واسعة من المكونات الصناعية | تستخدم في المقام الأول للقذف; ينبغي تقييم مدى ملاءمة تزوير للمكون المحدد | سبيكة عالية القوة تتطلب تحكمًا دقيقًا في درجة حرارة الحدادة, تشوه, والمعالجة الحرارية |
| تآكل مقاومة | جيد للبيئات الصناعية العامة | جيد إلى جيد جدًا في العديد من البيئات الجوية | عموما أقل مقاومة للتآكل من 6061 ويتطلب اهتمامًا أكبر ببيئة الخدمة |
| قابلية اللحام | عموما جيد, على الرغم من أن اللحام يقلل من قوة T6 المحلية | عموما جيد, تخضع للتطبيق والمزاج | بشكل عام ضعيف بالنسبة للحام الانصهار التقليدي |
إمكانية التصنيع باستخدام الحاسب الآلي |
جيد; مناسبة للتصنيع الدقيق | جيد | جيد, لكن استراتيجية التصنيع تعتمد على المكون وحالة المادة |
| أنودة و سطح التشطيب | جيد, مع التشطيبات الزخرفية والوقائية المستخدمة على نطاق واسع | اختيار ممتاز للعديد من التشطيبات المعمارية والزخرفية الموحدة | أنودة ممكن, لكن المظهر التجميلي والحماية من التآكل يعتمدان على حالة السبائك وعملية التصنيع |
| نسبي مادة يكلف | معتدل | معتدل | عموما أعلى |
| عادي التطبيقات | بين قوسين مزورة, مكونات الآلات, الأجزاء الهيدروليكية, الموصلات الهيكلية, المكونات الروبوتية | لمحات مقذوف, بالوعة الحرارة, الأقسام المعمارية, مكونات خفيفة الوزن مختارة | التجهيزات الهيكلية عالية القوة, مكونات الطيران المتخصصة, الأجزاء الميكانيكية ذات التحميل العالي |
| الأنسب ل | قوة متوازنة, مقاومة التآكل, القدرة على التصنيع, والتكلفة | التطبيقات التي تعطي الأولوية لأداء البثق, ملفات تعريف معقدة, ومظهر السطح | التطبيقات التي تكون فيها القوة العالية هي متطلبات التصميم الرئيسية |
الخواص الميكانيكية هي نطاقات مرجعية تمثيلية للمنتجات المطاوع الشائعة في حالة T6, القيم غير مضمونة لكل تزوير.
الخصائص الفعلية تعتمد على شكل المنتج, سمك القسم, مواصفة, المعالجة الحرارية, ومتطلبات الاختبار.
8. التطبيقات النموذجية لمطروقات الألومنيوم 6061-T6
السبيكة مناسبة لمجموعة واسعة من المكونات الهيكلية والميكانيكية خفيفة الوزن.
في كل تطبيق, يحدد التصميم النهائي والمواصفات المطبقة ما إذا كان مكون الألومنيوم 6061-T6 المشكل مناسبًا أم لا.

الدراجات والمعدات الرياضية
وتشمل التطبيقات مكونات كرنك, ينبع المقود, مشابك المقعد, تجهيزات الاتصال, وغيرها من الملحقات الهيكلية.
المزايا الرئيسية هي كثافة منخفضة, قوة مفيدة, القدرة على التصنيع, والقدرة على إنشاء هندسة معقدة مع الاحتفاظ بكتلة مكونات منخفضة نسبيًا.
الروبوتات والأتمتة
المفاصل الروبوتية, بين قوسين تصاعد, يدعم المحرك, وغالبًا ما تتطلب الموصلات الهيكلية مزيجًا من الصلابة, دقة الأبعاد, وكتلة منخفضة.
6061-توفر المطروقات T6 مادة بداية عملية للمكونات التي تتطلب لاحقًا تصنيع التجاويف باستخدام الحاسب الآلي, مقاعد تحمل, وواجهات التركيب.
السيارات والمركبات الكهربائية
تتضمن التطبيقات الممكنة أقواسًا مختارة, مكونات التركيب, الموصلات الهيكلية, والأجزاء الميكانيكية المساعدة.
للهيكل أو مكونات التعليق المهمة للسلامة, حالة السبائك, مواصفات تزوير, أداء التعب, ويجب تحديد متطلبات التحقق قبل الإنتاج.
الآلات الهيدروليكية والصناعية
المكونات الهيدروليكية, بين قوسين المعدات, الأجزاء المتعلقة بالصمام, وصلات, ويمكن أن تستفيد دعامات الماكينة من مزيج القوة, مقاومة التآكل, والقدرة على التشغيل الآلي.
للمكونات التي تحتوي على الضغط, يجب أن يتناول التصميم بشكل منفصل سلامة الضغط, ختم, ومتطلبات التأهيل المعمول بها. إن تسمية السبائك وحدها لا تحدد مدى ملاءمتها.
المعدات الطبية والأدوات الصناعية
هياكل المعدات, آليات التكيف, لوحات التركيب, ويمكن لمكونات الدعم استخدام 6061-T6 حيث يكون الوزن والدقة مهمًا.
الأدوات الكهربائية والتركيبات الميكانيكية
المساكن المختارة, يدعم علبة التروس, الموصلات الهيكلية, والمكونات المصنعة الأخرى قد تستفيد من التزوير 6061 الفراغات.
9. تحذيرات عملية من Forge Floor
لقد تعلمت بعض الدروس بالطريقة الصعبة. إليكم تحذيراتي لأي شخص يحدد المطروقات 6061-T6.
لا افتراضيا ل 7075
7075 أقوى, ولكنها أيضًا أكثر تكلفة, أصعب لتزوير, أصعب لحام, وأقل مقاومة للتآكل. بالنسبة لمعظم الأجزاء, 6061-T6 يكفي. استخدام 7075 عندما لا تكون هناك حاجة إليها هو ببساطة حرق المال.
أنودة للخدمة الخارجية والساحلية
6061 لديه مقاومة معتدلة للتآكل. في بيئة داخلية حميدة, انه بخير.
للتعرض الخارجي أو الساحلي على المدى الطويل, أنودة ذلك. سوف تحمي طبقة الأكسيد السطح وتطيل عمر الخدمة.
تأكيد المعالجة الحرارية T6
لا أستطيع أن أقول هذا بما فيه الكفاية. أ 6061 إن التزوير بدون T6 ليس جزءًا هيكليًا. اطلب تقارير الصلابة وبيانات الشد. إذا لم يتمكن المورد من توفيرها, العثور على مورد آخر.
استخدم الألومنيوم الأصلي, غير معاد تدويره
المعاد تدويرها 6061 يمكن أن يكون لها كيمياء غير متناسقة. قد لا أنودة بشكل موحد, ويمكن أن تختلف قوتها. للمطروقات الحرجة, الإصرار على سبائك الألومنيوم الخام وطلب تقرير قياس الطيف لكل دفعة.
النظر في اللحام بعناية
6061 غير قابلة للحام, لكن المنطقة المتضررة بالحرارة تفقد قوتها. إذا قمت بلحام جزء 6061-T6, قد تحتاج إلى قبول قوة أقل في منطقة اللحام, أو التخطيط للمعالجة الحرارية بعد اللحام إن أمكن.
الجهاز بعد T6
إذا كنت الآلة قبل T6, قد يتشوه الجزء أثناء التبريد. للأجزاء شديدة التحمل, آلة خشنة, علاج T6, ثم الانتهاء من الجهاز.
10. الأفكار النهائية
6061-T6 ليس سبائك الألومنيوم الأكثر بهرجة. لن يفوز في منافسة القوة ضده 7075.
لن يفوز في منافسة التآكل ضده 5052. لكن السبيكة هي التي تنجز المهمة يومًا بعد يوم, جزء بعد جزء.
في عقودي على أرضية الحدادة, لقد تعلمت أن أفضل المواد ليست دائمًا الأقوى أو الأرخص.
هو الذي يطابق التطبيق. بالنسبة للغالبية العظمى من المطروقات الهيكلية المصنوعة من الألومنيوم, هذه المادة هي 6061-T6.
إذا كنت تقوم بتصميم مكون مزور, ابدأ بـ 6061-T6. إذا كان يلبي قوتك, تآكل, ومتطلبات الوزن, لقد وجدت إجابتك. وإذا لم يحدث ذلك, ثم فكر في الانتقال إلى سبيكة أكثر تخصصًا.
لكن لا تتخطى العمود الفقري لمجرد أنه مألوف. الألفة, في هذه الحالة, هي علامة على الأداء المثبت.
التعليمات
ما هو تزوير الألومنيوم 6061-T6?
وهو تزوير مصنوعة من 6061 سبائك الألومنيوم ومعالجتها بعد ذلك إلى مزاج T6 من خلال المعالجة الحرارية للمحلول والشيخوخة الاصطناعية, وفقا للمواصفات المعمول بها.
تشكل عملية تزوير المكون, بينما تحدد المعالجة الحرارية خصائصه النهائية المطلوبة.
ما هو الفرق بين الألومنيوم 6061-T6 و6061-T651?
T6 هو محلول معالج حرارياً ومُعتق بشكل مصطنع. T651 هو T6 بالإضافة إلى تمدد يمكن التحكم فيه لتخفيف الضغط الداخلي. غالبًا ما يستخدم T651 للأجزاء المصنعة حيث يكون استقرار الأبعاد أمرًا بالغ الأهمية.
6061-T6 أقوى من 6063-T6 الألومنيوم?
نعم. 6061-يتمتع T6 بقوة شد وإنتاج أعلى من 6063-T6. 6063 يتم اختياره أكثر من أجل البثق والتشطيب السطحي أكثر من القوة.
ما مدى صلابة الألومنيوم 6061-T6؟?
الصلابة النموذجية موجودة 95 غ.ب (برينيل). هذا معتدل - صعب بما يكفي للاستخدام الهيكلي, لينة بما فيه الكفاية للآلة بسهولة.
لماذا يحتاج الألومنيوم 6061-T6 إلى المعالجة الحرارية?
بدون T6, 6061 لديها فقط ما يقرب من نصف قوتها المحتملة. تعمل المعالجة T6 على ترسيب جزيئات Mg₂Si التي تقوي السبيكة.
هل الألومنيوم 6061-T6 جيد للأكسدة?
نعم. 6061 يؤكسد بالتساوي ويأخذ الصبغة جيدًا. إنه خيار شائع للمرئية, مستحضرات التجميل, والأجزاء المعمارية.