
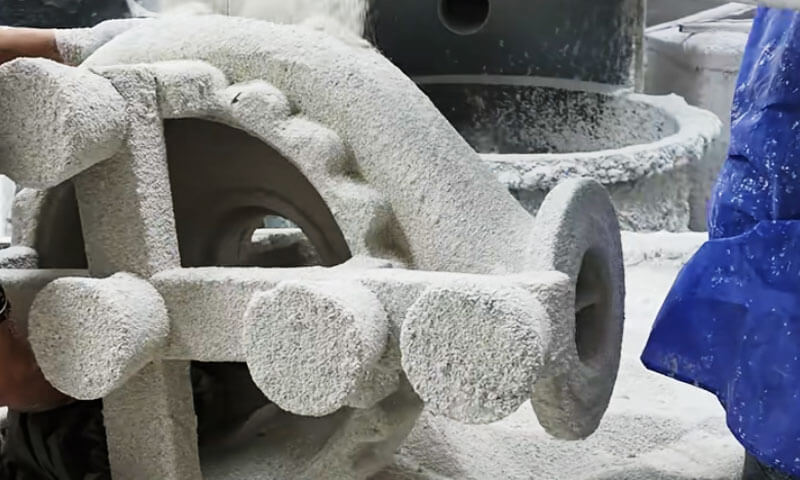
لقد أمضيت معظم حياتي العملية في غرف صب القوالب الدقيقة.
لقد رأيت قذيفة تبدو مثالية في غرفة التجفيف تفشل في الأوتوكلاف; لقد رأيت قشرة سيليكات الصوديوم الرخيصة توفر المال في عرض الأسعار وتخسرها مرتين في الخردة.
ولقد رأيت خط سول السيليكا الذي يتم التحكم فيه بشكل جيد ينتج مصبوبات كبيرة من الفولاذ المقاوم للصدأ والتي بالكاد يضطر العملاء إلى لمسها بعد عملية السفع بالخردق.
للمسبوكات الكبيرة من الفولاذ المقاوم للصدأ, القشرة ليست مستهلكة طرفية. إنه أساس دقة الأبعاد, جودة السطح, والعائد.
في صناعة الصب الدقيق في الصين, يتم استخدام أربعة طرق لصنع القذائف على نطاق واسع:
- أ. قذيفة سيليكات الصوديوم
- ب. قذيفة مركبة
- ج. غلاف سول السيليكا مع شمع بدرجة حرارة منخفضة
- د. غلاف سول السيليكا مع شمع متوسط الحرارة
تستخدم الطرق الثلاثة الأولى بشكل عام أنماط الشمع ذات درجة الحرارة المنخفضة. من وجهة نظر جودة الصب, سيليكات الصوديوم هي الأضعف; يوجد الشمع المركب والسيليكا ذو درجة الحرارة المنخفضة في المنتصف; شمع السيليكا ذو درجة الحرارة المتوسطة يعطي أفضل نتيجة.
من وجهة نظر تكلفة القشرة, سيليكات الصوديوم هي الأرخص, في حين أن شمع السيليكا ذو درجة الحرارة المتوسطة هو الأغلى ثمناً.
تقارن هذه المقالة هذه المسارات الأربعة من وجهة نظر مهندس المسبك، وليس الكتالوج.
1. لماذا تعتبر شركة شل أمرًا مهمًا بالنسبة للمسبوكات الكبيرة من الفولاذ المقاوم للصدأ
تعمل القشرة الخزفية بمثابة القالب السلبي والحاوية الهيكلية للمعادن المنصهرة.
يؤثر أدائها بشكل مباشر على جودة السطح, دقة الأبعاد, سلامة داخلية, وعائد الإنتاج من الصب النهائي.
لمكونات كبيرة من الفولاذ المقاوم للصدأ, خمس خصائص للقذيفة تستحق اهتمامًا خاصًا.

قوة درجات الحرارة العالية ومقاومة الزحف
يُسكب الفولاذ المقاوم للصدأ عمومًا عند درجة حرارة عالية نسبيًا, اعتمادا على درجة سبائك, هندسة صب, وممارسة المسبك.
يجب أن يحافظ الغلاف الخزفي على قوة ميكانيكية كافية أثناء التسخين المسبق, صب, والتصلب.
قد تتشوه القشرة ذات المقاومة غير الكافية لدرجات الحرارة العالية تحت وطأة وزن المعدن المنصهر.
هذا يمكن أن يسبب انحرافات الأبعاد, سمك الجدار غير المستوي, انتفاخ محلي, أو تشويه الأسطح تشكيله الحرجة.
مقاومة الزحف لا تقل أهمية. تتعرض الأصداف الخزفية للتحميل المستمر عند درجات حرارة مرتفعة, ويمكن أن يؤثر سلوك التشوه الخاص بها على دقة الأبعاد حتى في حالة عدم حدوث كسر فوري.
وهذا هو أحد الأسباب التي تجعل الأصداف المرتبطة بمحلول السيليكا تعمل بشكل عام بشكل أفضل من الأصداف المرتبطة بسيليكات الصوديوم في تطبيقات الصب الكبيرة المطلوبة.
النفاذية وإخلاء الغاز
أثناء الصب, يجب أن يهرب الهواء والغازات الأخرى الموجودة داخل تجويف القالب بينما يملأ المعدن المنصهر القشرة.
رُطُوبَة, الشمع المتبقي, ويمكن أن تساهم منتجات تحلل المواد الرابطة أيضًا في حدوث عيوب مرتبطة بالغاز.
إذا كانت نفاذية القشرة غير كافية, قد تصبح الغازات محاصرة وتسبب المسامية, ثقوب النفخ, أو ملء غير مكتمل.
أقسام ذات جدران رقيقة, الممرات الضيقة, وهندسة المكره المعقدة حساسة بشكل خاص لهذه الظروف.
تعتمد النفاذية على عدة عوامل:
- توزيع حجم الجسيمات الحرارية وشكل الحبوب.
- سمك طبقة الوجه وعدد طبقات القشرة.
- محتوى الموثق ونسبة المسحوق إلى السائل.
- ظروف التجفيف والحرق.
- وجود الشمع المتبقي, رُطُوبَة, أو غيرها من الملوثات.
يجب أن توفر القشرة عالية الجودة توازنًا مناسبًا بين القوة ونفاذية الغاز.
قد تؤدي زيادة محتوى المادة الرابطة أو إنتاج طبقة وجه كثيفة بشكل مفرط إلى تحسين جوانب معينة من سلامة الغلاف مع تقييد إخلاء الغاز.
الانتهاء من السطح ودقة الأبعاد
يتصل معطف الوجه مباشرة بالفولاذ المقاوم للصدأ المنصهر ويحدد إلى حد كبير حالة السطح المصبوب.
جودتها الحرارية, توزيع الجسيمات, سلوك الترطيب, وتؤثر مقاومة تفاعلات القوالب المعدنية على خشونة السطح وتكوين العيوب.
للحصول على دقة عالية المسبوكات الاستثمارية, تم الاستشهاد بخشونة السطح حول Ra 0.8-4.3 ميكرومتر ودرجات تحمل الأبعاد CT3-CT5 في المقارنة الفنية الأصلية للتطبيقات الصعبة.
وينبغي فهم هذه الأرقام باعتبارها معايير تعتمد على العملية وليس باعتبارها ضمانات عالمية, خاصة بالنسبة للمسبوكات الكبيرة.
قد لا تبرر مصبوبات الفولاذ المقاوم للصدأ متوسطة الحجم والكبيرة ذات المتطلبات السطحية الأقل تطلبًا التكلفة الإضافية لنظام الشمع ذو درجة الحرارة المتوسطة ونظام غلاف السيليكا.
في مثل هذه الحالات, قد توفر عمليات الشمع أو القشرة المركبة ذات درجات الحرارة المنخفضة اقتصاديات أفضل بشكل عام.
مقاومة الصدمات الحرارية وتكامل القشرة
تفرض المصبوبات الكبيرة أحمالًا حرارية كبيرة على القشرة. التدفئة غير المتكافئة, الرطوبة المتبقية, تجفيف غير كاف, إزالة الشمع السريع, وظروف إطلاق النار غير المناسبة يمكن أن تولد ضغوطًا حرارية.
يمكن أن يؤدي تكسير القشرة إلى اختراق المعدن, زعانف, عيوب الأبعاد, أو رفض الصب الكامل.
للمكونات الثقيلة, إصلاح أو استبدال القشرة الفاشلة يؤدي أيضًا إلى إهدار قدر كبير من العمالة, طاقة, ووقت الإنتاج.
وبالتالي فإن عملية صنع القشرة القوية تتطلب تجفيفًا متحكمًا فيه, إطلاق نار موحد, المواد المقاومة للحرارة المناسبة, وسمك الصدفة مطابق لكتلة الصب وهندستها.
تكلفة الإنتاج والمدة الزمنية
تؤثر عملية صنع القشرة على أكثر من التكلفة المباشرة للمواد الخزفية.
كما أنه يحدد متطلبات العمالة, استثمار المعدات, استهلاك الطاقة, استغلال المساحة الأرضية, والوقت اللازم لتحرير مجموعة النمط للصب.
لجسم دافع أو صمام كبير يزن عشرات الكيلوجرامات, إن العملية التي توفر كمية صغيرة من المواد المقاومة للحرارة ولكنها تتطلب عدة أيام إضافية من التجفيف قد لا تكون اقتصادية.
على العكس من ذلك, يمكن تبرير نظام الغلاف المتميز عندما تؤدي دقة الأبعاد العالية ومعدل الرفض المنخفض إلى تقليل تكاليف التصنيع والجودة بشكل كبير.
وبالتالي فإن العملية الأكثر اقتصادا هي تلك التي توفر جودة الصب المطلوبة بأقل تكلفة تصنيع إجمالية, ليس بالضرورة الشخص الذي يتمتع بأقل تكلفة لمواد الغلاف.
2. نظرة عامة على عمليات صنع القشرة الأربع
العمليات الأربع تختلف في المقام الأول في الكيمياء الموثق, المواد المقاومة للحرارة معطف الوجه, بناء قذيفة احتياطية, متطلبات نمط الشمع, وضوابط الإنتاج.
| عملية | نظام الموثق | نظام الشمع النموذجي | المزايا الرئيسية | القيود الرئيسية |
| قذيفة سيليكات الصوديوم | سيليكات الصوديوم | الشمع ذو درجة حرارة منخفضة | تكلفة منخفضة, دورة قصيرة, نفاذية عالية, إزالة القشرة سهلة نسبيًا | انخفاض قوة درجات الحرارة العالية, نوعية أقل استقرارا, تباين أكبر في الأبعاد |
| قذيفة مركبة | سول السيليكا في معاطف الوجه; سيليكات الصوديوم في المعاطف الاحتياطية | الشمع ذو درجة حرارة منخفضة | جودة سطح أفضل من قذائف سيليكات الصوديوم التقليدية; دورة إنتاج قصيرة نسبيا | يظل أداء الغلاف الاحتياطي محدودًا بواسطة سيليكات الصوديوم |
غلاف من مادة السيليكا سول مع شمع ذو درجة حرارة منخفضة |
سول السيليكا في جميع أنحاء نظام القشرة | الشمع ذو درجة حرارة منخفضة | قوة قذيفة جيدة, استقرار الأبعاد, جودة السطح, والقدرة على التكيف مع المسبوكات الكبيرة | تكلفة أعلى ودورة تجفيف أطول |
| غلاف من السيليكا سول مع شمع متوسط الحرارة | سول السيليكا في جميع أنحاء نظام القشرة | شمع متوسط الحرارة | دقة أبعاد عالية, تشطيب سطحي جيد, احتمالية وجود خلل منخفضة في ظل ظروف خاضعة للرقابة | ارتفاع تكاليف الشمع والمعدات; زيادة متطلبات الاستثمار والتشغيل |
3. قذيفة سيليكات الصوديوم: رخيص, ثبت, لكن الجودة محدودة
صنع غلاف سيليكات الصوديوم لديها تاريخ إنتاج ما يقرب من 60 سنين في الصين. لا يزال يمثل حوالي 70% من مصانع الصب الدقيقة الصينية.
هذا ليس لأنه ينتج أفضل المسبوكات. هذا لأنه رخيص, سريع, ومتسامح.
على مر العقود, أدت التحسينات في المواد المقاومة للحرارة الاحتياطية والمصلبات الجديدة إلى مضاعفة قوة الصدفة.
إمكانية معالجة الصب, دقة الأبعاد, وتحسن العائد. لا تزال قذائف سيليكات الصوديوم تمتلك حصة كبيرة في السوق وقد حلت محل بعض مصبوبات الرمل في الخارج في طلبات التصدير المجمعة.
المزايا حقيقية: تكلفة منخفضة, دورة إنتاج قصيرة, سلوك جيد بالضربة القاضية, ونفاذية عالية. لا توجد عملية قشرة أخرى تتطابق مع سيليكات الصوديوم في تلك النقاط.
لكن جودة الصب هي خشونة السطح, عدد الخلل, دقة الأبعاد, أَثْمَر, ومعدل الفشل أسوأ من الطرق الثلاثة الأخرى.

المشاكل الأساسية
نقطة الضعف الأساسية هي الموثق نفسه. يحتوي سيليكات الصوديوم على نسبة عالية من Na₂O.
إن قوتها في درجات الحرارة العالية ومقاومتها للزحف أقل بكثير من تلك الموجودة في أصداف السيليكا سول - فقط حوالي 1/30 ل 1/60 من سول السيليكا.
بسبب هذا, تستخدم العديد من المسابك تكلفة منخفضة, رمل الكوارتز والدقيق منخفض الجودة مع تصنيف ضعيف لحجم الجسيمات للطبقات الاحتياطية.
لا تزال المقسات محدودة إلى حد كبير كلوريد الأمونيوم. في ظل تلك الظروف, ببساطة لا يمكن تحقيق المسبوكات الدقيقة عالية الجودة.
المشكلة الثانية هي التحكم في العملية. يختلف إنتاج القشرة بشكل كبير من دفعة إلى أخرى. تفتقر العديد من ورش العمل إلى رقابة صارمة على معلمات العملية.
تصلب هو تآكل, غالبًا ما يتم تهالك معدات استخراج الغبار, وعدد قليل من ورش العمل لديها درجة حرارة-, رطوبة-, والبيئات التي تسيطر عليها الغبار.
تحضير الطلاء, تصلب, تجفيف, ونادرا ما يتم التحكم في إزالة الشمع وفقا لمعايير التشغيل الصناعية - اللزوجة, الثقل النوعي, تركيز تصلب, ولا يتم فحص الرقم الهيدروجيني في الموعد المحدد.
درجة حرارة غرفة التجفيف, رطوبة, وغالبًا ما تكون سرعة الهواء خارجة عن السيطرة. نتيجة ل, عالي- أو يمكن أن يؤدي الطقس ذو درجات الحرارة المنخفضة والمواسم الرطبة إلى إنتاج خردة دفعة.
بعبارة أخرى, تبقى العديد من المصانع على مستوى ورشة عمل يدوية, الاعتماد على الخبرة بدلا من مراقبة الجودة العلمية.
وهذا هو السبب الرئيسي وراء عدم استقرار جودة مصبوبات سيليكات الصوديوم, معدلات رفض عالية, ومعدلات فشل عالية لعقود من الزمن.
اتجاه التحسين
أولاً, استبدل دقيق رمل الكوارتز العادي منخفض الجودة بمسحوق السيليكا الدقيق عالي النقاء, مثل الكوارتز الوريدي.
استخدم أ توزيع حجم الجسيمات ثنائي النسق من مسحوق الكوارتز المستدير لتحضير ملاط الوجه.
يؤدي ذلك إلى تحسين الاستقرار الكيميائي الحراري لقشرة الوجه ويسمح بنسبة عالية من المسحوق إلى السائل.
في أحد أمثلة الإنتاج, مع سيليكات الصوديوم معامل 3.4 و كثافة 1.28 جم/سم3, وصلت نسبة المسحوق إلى السائل 2.7.
بعد طحن الكرة الرطبة, تسوية دبابة واحدة, الفصل المغناطيسي, ومعالجة المياه منزوعة الأيونات, المدورة, ثنائي الوضع, كان أداء المسحوق عالي النقاء أفضل من المسحوق المخلوط صناعيًا.
ثانية, تحسين مراقبة الجودة في الموقع واتباع المعايير الوطنية. فصل الطلاء, الجص, ومناطق التصلب من غرفة تجفيف القشرة.
التحكم في درجة الحرارة والرطوبة في السابق; تحسين إزالة الغبار والحماية من التآكل في الأخير. يؤدي هذا إلى استقرار جودة الغلاف وتحسين بيئة العمل.
ثالث, استبدل الطبقتين الأولى والثانية من قشرة سيليكات الكالسيت والصوديوم بطبقة الكالسيت-السيليكا سول الوجه والطبقة الانتقالية, القضاء تمامًا على سيليكات الصوديوم ومصلب كلوريد الأمونيوم من الوجه والطبقات الانتقالية.
أظهرت حسابات التكلفة زيادة تكلفة الصب بنسبة فقط 0.46 يوان/كجم, بينما ظلت دورة صنع القشرة مماثلة لتلك الخاصة بقشرة سيليكات الصوديوم.
4. غلاف سول السيليكا مع شمع منخفض الحرارة: الطريق الأوسط العملي
إن طريق شمع السيليكا ذو درجة الحرارة المنخفضة يناسب السوق الصينية بشكل جيد.
إنها قابلة للتكيف بشكل خاص مع المسبوكات حولها 1 كجم, وخاصة حولها 5 كجم وما فوق - المسبوكات المتوسطة الثقيلة - حيث توفر مرونة وميزة أكبر من الشمع ذو درجة الحرارة المتوسطة.
لمعظم المسبوكات المتوسطة والكبيرة, خشونة السطح, دقة الأبعاد, ومتطلبات التسامح ليست عالية للغاية.
ليست هناك حاجة لاستخدام الشمع ذو درجة حرارة متوسطة ذو نقطة انصهار عالية. يتطلب الشمع ذو درجة الحرارة المتوسطة حقن الشمع عالي الضغط – كما هو مذكور أعلاه 6-7 ميجا باسكال- أو حقن الشمع السائل.
وهذا يعني استثمارًا كبيرًا في المعدات. سميك, أنماط الشمع الثقيلة ذات درجة الحرارة المتوسطة عرضة للانكماش, تشوه, وتكلفة أعلى.
من السهل تشكيل الشمع بدرجة حرارة منخفضة, يتطلب معدات بسيطة, والفرق في خشونة نمط الشمع ليس كبيرًا.
مقارنة مع قذائف المركبة, يوفر هذا المسار جودة أكثر استقرارًا, وخاصة دقة الأبعاد. لا يحتوي على سيليكات الصوديوم, لذلك تتمتع القشرة بخصائص جيدة لدرجات الحرارة المرتفعة.
بعد التلبد في حوالي 1,500درجة مئوية, تتميز القشرة بنفاذية عالية ومقاومة قوية للزحف.
يمكن استخدامه للأجزاء ذات الجدران الرقيقة والأجزاء المعقدة المتوسطة والكبيرة, وأيضًا للأجزاء الثقيلة التي تصل إلى 60-100 كجم- أغلفة المضخة, الدفاعات, قذائف منحرف المياه, أجسام المضخة, أجسام الصمامات, ومكونات مماثلة.
للأجزاء ذات الجدار السميك المتوسطة والكبيرة أو الثقيلة, يمكن أن يؤدي صب غلاف الشوكة أو غلاف الرفع مباشرة أمام الفرن إلى تحقيق إنتاجية عالية.
مشاكل
أولاً, لأنه يتم استخدام الشمع بدرجة حرارة منخفضة, تتم إزالة الشمع من معظم الأصداف في الماء.
من المحتم أن تدخل البقايا المتصبنة إلى الغلاف - خاصة عند إزالة الشمع من الأغلفة المركبة وسيليكات الصوديوم في نفس خزان المياه - مما يتسبب في حدوث شوائب سطحية ومعدل فشل أعلى قليلاً. وهذا هو الضعف الرئيسي.
ثانية, تعتبر دورة صنع القشرة الطويلة أكبر عيب. للأجزاء الثقيلة ذات الثقوب العميقة أو الأخاديد العميقة, قد تحتاج كل طبقة 24-47 ساعة من التجفيف.
أ 60 كجم المكره ثنائي القناة في كثير من الأحيان يتطلب 10– 15 يومًا من صنع القشرة. يمكن لأي منطقة عمياء غير مجففة أن تتسبب في إعادة إذابة محلول السيليكا أثناء إزالة الشمع بالماء وتؤدي إلى تشققات القشرة.
ثالث, التكلفة حوالي 5 مرات تلك الموجودة في قشرة سيليكات الصوديوم - حوالي 6,000 يوان لكل طن من المسبوكات لصنع القشرة - و 18% أعلى من قذيفة مركبة. وبالتالي فإن تكلفة الصب مرتفعة نسبيا.
اتجاه التحسين
لتجنب الشوائب المتصبنة من الشمع منخفض الحرارة المعالج بشكل غير كامل ومن مشاركة نفس خزان الماء الساخن مع قذائف مركبة أو سيليكات الصوديوم, يستخدم إزالة الشمع بالبخار في 0.3-0.5 ميجا باسكال و 130-140 درجة مئوية بدلاً من إزالة الشمع بالماء.
وهذا يتجنب شوائب التصبن وتكسير القشرة.
إذا تم استخدام إزالة الشمع بالماء الساخن, يضيف 1-3% من حيث الحجم حمض الهيدروكلوريك الصناعي إلى الماء, وبعد إزالة الشمع، اشطف الأصداف بالماء الساخن المحتوي على حمض لتقليل البقايا المتصبنة.
لا تشارك نفس الخزان مع سيليكات الصوديوم أو الأصداف المركبة. قم بتغيير الماء أو الشمع بشكل منفصل لتقليل دخول المادة المتصبنة إلى القشرة.
لعلاج الشمع المستصلحة, يستخدم 3-5% من حيث الحجم حمض الكبريتيك في الماء المغلي, مع فترة غليان وتسوية كافية.
في الشتاء, درجة حرارة الماء العسر منخفضة, تحتوي سيليكات الصوديوم والأصداف المركبة على المزيد من Na₂O, والتصبن الشمعي أكثر خطورة.
أضف المزيد من حمض الكبريتيك إلى الشمع المستصلحة. بعد العلاج بالشمع, من المهم أيضًا الإضافة الفورية للبولي إيثر.
لتقصير دورة صنع القشرة, يستخدم سول السيليكا سريع الجفاف. هذه العملية تنضج. يمكن تقليل وقت التجفيف لكل طبقة بحوالي نصف.
لأجزاء كبيرة, كل طبقة باستثناء الطبقة النهائية تحتاج فقط إلى حوالي 3 ساعات. يمكن أن ينخفض وقت صنع القشرة من 62 ساعات ل 24 ساعات.
للأجزاء المتوسطة الثقيلة, التخفيض حوالي 60% مقارنة مع سول السيليكا التقليدية.
سعر السوق فقط 20– 30% أعلى, ويمكن استرداد هذا القسط من خلال تقليل المساحة الأرضية, استهلاك الحرارة, وارتفاع العائد. يعتبر سول السيليكا سريع الجفاف اتجاهًا لا مفر منه لإصلاح غلاف سول السيليكا.
لتقليل التكلفة, الطريق الأكثر فعالية هو استبدال الزركون الكوارتز المنصهر أو الكوارتز الاصطناعي للحرارة معطف الوجه. حسابات الزركون لحوالي 65% من إجمالي تكلفة قذيفة سول السيليكا.
استبدال الزركون بالكالسيت أو الكوارتز يقلل من تكلفة القشرة 6,000 يوان / ر الصب ل 2,210 يوان / ر, أ 55.8% تخفيض. للأجزاء المتوسطة الثقيلة, يحل رمل/دقيق الكوارتز المنصهر محل رمل/دقيق الزركون تدريجيًا.
5. غلاف سول السيليكا مع شمع متوسط الحرارة: معيار الجودة
يعتبر شمع السيليكا ذو درجة الحرارة المتوسطة هو طريق الصب الدقيق الشائع عالميًا. إنه يعطي أفضل جودة صب وأقل معدل فشل.
إنها مناسبة بشكل خاص للأجزاء المتوسطة والكبيرة والكبيرة جدًا التي تتطلب خشونة سطحية عالية.را 0.8-4.3- ودقة الأبعاد العالية -CT3-CT5.
بسبب المعدات وحدود التكلفة, لكن, نادرًا ما يتم استخدامه للأجزاء المتوسطة الثقيلة في 5-100 كجم يتراوح.

مشاكل
أولاً, يكلف. تكلفة شل حوالي 8 مرات أن من سيليكات الصوديوم, وحول 20% أعلى من سول الشمع-السيليكا ذو درجة الحرارة المنخفضة.
الأسباب الرئيسية هي ارتفاع تكاليف مواد القشرة والشمع, استهلاك طاقة أعلى بكثير للمعدات, وزيادة الاستثمار في المعدات.
ثانية, تشبه دورة الإنتاج محلول الشمع والسيليكا منخفض الحرارة وأطول بكثير من سيليكات الصوديوم أو الأصداف المركبة.
ثالث, ل 5-60 كجم المسبوكات المتوسطة الثقيلة, شمع سائل متوسط الحرارة عند 63-75 درجة مئوية وارتفاع ضغط الحقن بحوالي 7.1-8.0 ميجا باسكال مطلوب.
أنماط الشمع ذات الجدران الرقيقة عرضة للانكماش. دقة الأبعاد ليست عالية بشكل خاص.
نظرًا لأن الأجزاء المتوسطة الثقل لا تتطلب نفس دقة الأبعاد والخشونة مثل الأجزاء الكبيرة, ونادرا ما يتم اختيار شمع السيليكا ذو درجة الحرارة المتوسطة لهم.
اتجاه التحسين
للسيطرة على التكلفة مع الحفاظ على الجودة, بعد حل ضعف قابلية بلل الكالسيت بالشمع ذو درجة الحرارة المتوسطة, من الواضح أن استبدال الزركون بالكوارتز الاصطناعي أو الكوارتز المنصهر هو الاتجاه الصحيح.
الكوارتز المنصهر لديه معامل تمدد خطي قدره فقط 5 × 10⁻⁷/درجة مئوية, وسعره فقط 1/6 أن الزركون. في الخارج, الكوارتز المنصهر يتوسع تدريجيا في التطبيق.
يعد محلول السيليكا سريع الجفاف لتقصير دورة القشرة اتجاهًا شائعًا في الصناعة.
يعد تطوير الشمع المنزلي ذو درجة الحرارة المتوسطة أو تحسين شمع البارافين والبولي إيثر ذو درجة الحرارة المنخفضة مهمة مهمة.
المفتاح هو حل مشكلة معالجة الشمع المستصلحة بحيث تظل خصائص الشمع مستقرة في الإنتاج.
6. قذيفة مركبة: حل وسط, ليست إجابة نهائية
للتغلب على نقاط الضعف في قذائف سيليكات الصوديوم, تستخدم العديد من المصانع الآن الزركون ومحلول الموليت-السيليكا للطبقتين الأولى والثانية, مع الحفاظ على عملية سيليكات الصوديوم الأصلية للطبقات الاحتياطية.
هذا هو الحل الوسط الذي يجمع بين قابلية المعالجة الجيدة لمحلول السيليكا والتكلفة المنخفضة والدورة القصيرة لسيليكات الصوديوم.
بالمقارنة مع قذائف سيليكات الصوديوم, تعمل الأصداف المركبة على تحسين إمكانية معالجة الصب بشكل كبير: خشونة أقل, عيوب سطحية أقل, وانخفاض معدل الفشل.
يمكن استخدامها للفولاذ المقاوم للصدأ, فولاذ مقاوم للحرارة, وغيرها من سبائك الفولاذ العالية. دورة الإنتاج أقصر بكثير من شمع السيليكا ذو درجة الحرارة المنخفضة وتشبه سيليكات الصوديوم.
المشاكل الرئيسية
أولاً, لأن الطبقات الاحتياطية تحتفظ برابط سيليكات الصوديوم, تكون القوة الإجمالية لدرجات الحرارة المرتفعة ومقاومة الزحف للقشرة أقل من تلك الموجودة في غلاف سول السيليكا.
تقتصر درجة حرارة تلبيد القشرة على ما هو أدناه 960درجة مئوية. فوق 800درجة مئوية, يزداد تشوه القشرة بمقدار 30%.
يمكن تلبيد قشرة سول السيليكا حتى حوالي 1,500درجة مئوية ولا يتشوه قبل درجة الحرارة هذه.
لذلك, دقة الأبعاد للمسبوكات ذات القشرة المركبة, بما في ذلك التسامح, هو أدنى من قذائف سول السيليكا.
عند صب المسبوكات الكبيرة حولها 10 كجم, طبقات إضافية من محلول السيليكا - على الأقل عادةً 2 المزيد من الطبقات- ضرورية للحصول على قوة درجات الحرارة العالية ومنع التشوه.
ثانية, أول طبقتين هما العامل الرئيسي الذي يؤثر على نفاذية القشرة. يؤدي التغيير من سيليكات الصوديوم إلى محلول السيليكا إلى تقليل نفاذية القشرة بشكل كبير.
عندما تكون درجة حرارة التلبيد منخفضة ويكون وقت الانتظار غير كافٍ, مسامية الغاز, أساء, وغالبًا ما يحدث الإغلاق البارد.
ولذلك يصعب استخدام الأصداف المركبة للأجزاء ذات الجدران الرقيقة د ≥ 3 مم, أجزاء كبيرة, وأجزاء كبيرة جدًا أدناه 60 كجم.
لأن قوة درجات الحرارة العالية أقل من سول السيليكا, يمكن أن تنتج الخردة. بعبارة أخرى, تكون نفاذية القشرة المركبة أقل من قذائف سيليكات الصوديوم وقذائف سول السيليكا.
ثالث, تعتبر جودة القشرة المركبة أكثر استقرارًا من سيليكات الصوديوم ولكنها أقل استقرارًا من محلول السيليكا. لا تزال الطبقات الاحتياطية تحتوي على رابط سيليكات الصوديوم.
للسيطرة على التكلفة, لا تزال العديد من المصانع تستخدم التكلفة المنخفضة, الحراريات غير المستقرة مثل الطين والرمل الحبيبي. التحكم في العملية يشبه سيليكات الصوديوم, لذا فإن استقرار الجودة ضعيف.
للأجزاء الثقيلة حولها 10 كجم وأجزاء كبيرة أدناه 1 كجم, معدلات الرفض والفشل أعلى من قذائف سول السيليكا.
الرابع, لأن الأصداف المركبة تستخدم الزركون باهظ الثمن لمعطف الوجه, تكلفة القشرة هي 6.3 مرات أن من سيليكات الصوديوم.
إذا تم استخدام رمل/دقيق الموليت للطبقات الاحتياطية, تكلفة القشرة تقريبًا هي نفس تكلفة محلول السيليكا - فقط حوالي 1 يوان/كجم الصب اختلاف. ميزة التكلفة المنخفضة ليست كبيرة.
الخامس, لا يمكن للأصداف المركبة استخدام الشمع ذي درجة الحرارة المتوسطة. لا يمكن إزالة الشمع ذو درجة الحرارة المتوسطة في الماء الساخن.
في الأوتوكلاف في 171° C و 0.6 MPa, يتفاعل راتينج دامار ذو درجة الحرارة المتوسطة بقوة مع سيليكات الصوديوم والمصلب المتبقي في الطبقات الاحتياطية, وتشكل مادة بيضاء لزجة متصابنة لا يمكن إعادة تدويرها دون معالجة.
يمكن أن تستخدم قذائف سول السيليكا كلاهما منخفضًا- والشمع ذو درجة الحرارة المتوسطة دون هذه المشكلة.
في ملخص, القشرة المركبة عبارة عن تحسين على سيليكات الصوديوم. إنه أفضل في عملية الصب, أَثْمَر, ونسبة الفشل, لكنها لا تزال مختلفة جذريًا عن قشرة سول السيليكا.
بصرف النظر عن دورة الإنتاج الأقصر وتكلفة الغلاف الأقل قليلاً, جودة الصب والموثوقية أقل شأنا من سول السيليكا.
اتجاه التحسين
أولاً, استبدل رمل الزركون بالكالسيت لمقاومة طلاء الوجه. لا تعتمد قابلية معالجة الصب بشكل كامل على صهر طبقة الوجه; ويرتبط ارتباطًا وثيقًا بالموثق وأيضًا بنمط الشمع - خشونة نمط الشمع والبقايا المتصبنة.
يمكن للأصداف المركبة أن تستخدم فقط الشمع ذي درجة الحرارة المنخفضة وتستخدم في الغالب للمسبوكات الدقيقة ذات الخشونة المتوسطة—رع 6.3-11.5- وانخفاض دقة الأبعاد -CT4-CT6.
تظهر تجربة الإنتاج أن استبدال محلول الزركون-السيليكا بمحلول الكالسيت-السيليكا لطبقة الوجه أمر ممكن تمامًا.
وهذا يقلل من تكلفة القشرة من 4,150-4,830 يوان/طن الصب ل 1,360 يوان / ر, فقط 460 يوان أكثر من سيليكات الصوديوم.
ثانية, تحسين مراقبة الجودة والبيئة اللازمة لصنع القشرة, وخاصة الطبقات الاحتياطية.
ثالث, يجب أن تستخدم الطبقات الاحتياطية مستقرة, قادرة على تحمل درجات الحرارة العالية, حراريات رخيصة نسبيًا ذات محتوى رطوبة متوافق مع طبقة الوجه.
يوصى باستخدام مادتين احتياطيتين شائعتين. أحدهما عبارة عن طلاء مسحوق الكوارتز الطيني المقاوم للحرارة 60%/40%, مُغطى بالرمل الحبيبي المصنوع من نفايات طوب اكسيد الالمونيوم المسحوق ومخلفات الطوب الحراري ذات الصلة.
وهي متاحة على نطاق واسع, رخيص, ويعطي قوة أعلى لدرجات الحرارة العالية ومقاومة للزحف مقارنة بالموليت أو البوكسيت, في فقط 1/2-1/3 سعر البوكسيت.
يناسب معاطف الوجه المصنوعة من الزركون أو الكوارتز الاصطناعي. والثاني هو طلاء مسحوق حبيبي من الطين الحراري بنسبة حجم تبلغ 3:7, مغطاة بالرمل الحبيبي.
هذا الخيار يناسب فقط الأصداف المركبة من الزركون. تستخدم بعض المصانع رمل/دقيق الموليت أو البوكسيت في الطبقات الاحتياطية المركبة.
خصائص الطلاء مستقرة, القشرة رقيقة وسهلة التلبيد, لكن التكلفة مرتفعة للغاية وخصائص درجات الحرارة المرتفعة أدنى من الخيارين أعلاه. يتمتع البوكسيت بسلوك ضعيف في الضربة القاضية.
المواد المصنوعة من نفايات الخزف المسحوق, البلاط المزجج, أو بلاط الأرضيات رخيص, ولكن لا يتم إطلاقها في درجة حرارة عالية, لها تكوين معقد, تظهر ميلا قويا للتشقق عند درجة حرارة عالية, لديهم حراريات أقل, ويصعب التخلص منها بعد الصب، خاصة بالنسبة للأجزاء الثقيلة. لا ينصح بها.
7. اتجاهات التطوير المستقبلية في صناعة الأصداف للمسبوكات الكبيرة من الفولاذ المقاوم للصدأ
يركز تطوير تكنولوجيا صناعة الأصداف بشكل متزايد على تحسين جودة الصب مع تقليل تكلفة الإنتاج, وقت الدورة, والأثر البيئي.
الاستخدام الأوسع لمجلدات السيليكا-سول
توفر أنظمة Silica-sol أساسًا تقنيًا قويًا للصب الاستثماري عالي الجودة نظرًا لخصائص القشرة المفضلة لديها وإمكانية الإنتاج المستقر.
يعتمد اعتمادها على نطاق أوسع على تقليل العيوب المرتبطة بتكاليف المواد ووقت التجفيف.
سول السيليكا سريع الجفاف, بناء قذيفة الأمثل, ويمكن للأنظمة الحرارية الأكثر اقتصادا أن تساعد في سد هذه الفجوة.
تحسين الحراريات
يمكن أن يؤدي استبدال الزركون الباهظ الثمن بالسيليكا الاصطناعية المؤهلة أو السيليكا المنصهرة إلى تقليل تكاليف المواد, ولكن البدائل يجب أن تحافظ على التوافق الكيميائي وجودة السطح.
يجب أن يركز تطوير العملية المستقبلية على نظام معطف الوجه بأكمله, بما في ذلك الكيمياء الموثق, تحميل مسحوق, توزيع حجم الحبوب, سلوك الترطيب, واستقرار التجفيف.
يعد تحسين هذه المتغيرات معًا أكثر فعالية من تقليل تكلفة الحراريات بمعزل عن غيرها.
تجفيف أسرع وأكثر اتساقًا
المجلدات سريعة الجفاف, تحسين إدارة تدفق الهواء, الرطوبة التي تسيطر عليها, والمراقبة البيئية الأفضل لورشة العمل يمكن أن تقلل من أوقات دورات تصنيع الأصداف.
الهدف ليس مجرد تجفيف كل طبقة في أسرع وقت ممكن. إنه تحقيق القوة الكافية واستقرار الأبعاد مع الحد الأدنى من وقت الانتظار والتنوع المقبول في العملية.
التحكم في العمليات المبنية على البيانات
يمكن للمسابك الحديثة تحسين الاتساق من خلال تسجيل خصائص الملاط, ظروف التجفيف, تعداد طبقة القشرة, معلمات إزالة الشمع, ملفات تعريف إطلاق النار, ونتائج التفتيش الصب.
يساعد تحليل هذه السجلات في تحديد ظروف العملية المرتبطة بشقوق القشرة, انحرافات الأبعاد, والعيوب السطحية.
متأخر , بعد فوات الوقت, وهذا يتيح نوافذ تشغيل أكثر موثوقية ويقلل الاعتماد على خبرة المشغلين الفرديين.
التصنيع بالتكلفة الإجمالية
الاتجاه طويل المدى هو تقييم عمليات صنع القشرة من خلال تكلفة إنتاج المسبوكات المقبولة وليس من خلال مواد الصدفة وحدها.
عملية تقلل من الرفض, بدلات التصنيع, والتأخير في التسليم قد يوفر نتيجة تجارية أفضل حتى عندما تكون تكلفة المواد الأولية أعلى.
وهذا مهم بشكل خاص للمسبوكات الكبيرة من الفولاذ المقاوم للصدأ, حيث يمكن أن يمثل كل مكون مرفوض خسارة كبيرة.
8. خاتمة
العمليات الأربع الرئيسية لصنع الأصداف المستخدمة في صب الاستثمار - قذائف سيليكات الصوديوم, قذائف مركبة, قذائف السيليكا سول مع الشمع منخفض الحرارة, وقذائف السيليكا سول مع الشمع متوسط الحرارة - كل منها يقدم مزايا مختلفة من حيث جودة الصب, يكلف, ودورة الإنتاج.
للمسبوكات الكبيرة من الفولاذ المقاوم للصدأ, التحسينات الأكثر فعالية هي تعزيز مراقبة العملية, تحسين حراريات معطف الوجه, اعتماد أنظمة السيليكا-سول سريعة الجفاف المعتمدة, تحسين استعادة الشمع, واختيار بناء القشرة وفقًا لهندسة الصب وحجم الإنتاج.
أخيرًا, إن أفضل عملية لصنع الأصداف ليست بالضرورة الأرخص أو الأكثر تعقيدًا.
إنها العملية التي تنتج باستمرار المسبوكات التي تلبي معايير الجودة المطلوبة بأقل تكلفة تصنيع إجمالية.
للمسابك التي تسعى إلى الحصول على جودة أفضل وإنتاج أكثر استقرارًا, مزيج من تكنولوجيا السيليكا سول المناسبة, المواد الحرارية المؤهلة, تجفيف متحكم فيه, وتوفر إدارة العمليات المبنية على البيانات مسارًا عمليًا نحو الاستثمار ذو العائد الأعلى.
الأسئلة الشائعة
ما هي عملية صنع القشرة التي تعطي أفضل جودة للمسبوكات الكبيرة من الفولاذ المقاوم للصدأ?
توفر قشرة سول السيليكا مع الشمع ذو درجة الحرارة المتوسطة أفضل جودة للصب, دقة الأبعاد, وأدنى معدل فشل.
يعتبر سول السيليكا مع الشمع ذو درجة الحرارة المنخفضة بديلاً عمليًا للأجزاء المتوسطة الثقيلة.
لماذا يستمر استخدام سيليكات الصوديوم إذا كانت جودتها أقل?
سيليكات الصوديوم رخيصة الثمن, لديه دورة إنتاج قصيرة, سلوك جيد بالضربة القاضية, ونفاذية عالية. تظل جذابة اقتصاديًا للمسبوكات الأقل تطلبًا.
لماذا لا يمكن للأصداف المركبة استخدام الشمع ذو درجة الحرارة المتوسطة؟?
في إزالة الشمع في الأوتوكلاف عند 171 درجة مئوية و 0.6 MPa, يتفاعل راتنج دامار ذو درجة الحرارة المتوسطة مع سيليكات الصوديوم والمصلب المتبقي في الطبقات الاحتياطية, وتشكل مادة تصبن لزجة لا يمكن إعادة تدويرها دون معالجة.
ما هو الاتجاه المستقبلي لقذائف صب الفولاذ المقاوم للصدأ الكبيرة?
ستحل أصداف سول السيليكا - خاصة مع حراريات الوجه منخفضة التكلفة والمجلدات سريعة الجفاف - محل سيليكات الصوديوم والأصداف المركبة تدريجيًا مع ارتفاع متطلبات الجودة.

