ሙቀት መጨመር በብረታ ብረት ማምረቻ ውስጥ በጣም መሠረታዊ ሆኖም ግን በስፋት ያልተረዱ የሙቀት ሕክምና ሂደቶች አንዱ ነው።.
ከሞላ ጎደል እያንዳንዱ የተሟጠጠ የአረብ ብረት ክፍል እንደ አስገዳጅ የድህረ-ማጥፋት ሁለተኛ ደረጃ ክዋኔ ይሠራል, ሆኖም ብዙ መሐንዲሶች እና የምርት ቡድኖች እንደ ተራ ነገር አድርገው ይመለከቱታል።, የመጨረሻውን ጥንካሬ የሚገልጽ ትክክለኛ ቁጥጥር የሚደረግበት ሂደት ሳይሆን ደረጃውን የጠበቀ ደረጃ, ጥንካሬ, ውስጣዊ ውጥረት ሁኔታ, እና የአገልግሎት ሕይወት.
በተግባር, በጠንካራ ውስጥ መቆለፊያዎችን ማጥፋት, ተሰባሪ, በአብዛኛዎቹ የምህንድስና አፕሊኬሽኖች ውስጥ በስራ ላይ ሊውል የማይችል በውጥረት የተሞላ ማርቴንሲቲክ መዋቅር.
የሙቀት መጠን መጨመር - ከወሳኙ ለውጥ የሙቀት መጠን በታች በጥንቃቄ ቁጥጥር የሚደረግለት ማሞቂያ - ትክክለኛውን የጥንካሬ ሚዛን ለማቅረብ ጥቃቅን መዋቅርን ያዘጋጃል።, ጥንካሬ, የመጠን መረጋጋት, እና ለአገልግሎት የሚያስፈልገው ድካም መቋቋም.
ስለዚህ ቴምፕሪንግ ብዙውን ጊዜ የመሳሪያ ብረቶች ለማምረት ያገለግላል, ብረቶች ይሞታሉ, የፀደይ እክሎች, አካላት የመሸከም, ጊርስ, ዘንጎች, አውቶሞቲቭ ክፍሎች, ሻጋታዎች, እና መዋቅራዊ ማሽን ክፍሎች.
1. ማናደድ ምንድን ነው?
በብረታ ብረት ውስጥ, መበሳጨት ቀደም ሲል የተጠናከረ የብረት ቅይጥ እንደገና ወደ ሙቀት የሚሞቅበት የሙቀት ሕክምና ሂደት ነው። በታችኛው ወሳኝ የሙቀት መጠን በታች (አ), ለተወሰነ ጊዜ ተይዟል, እና ከዚያም በተቆጣጠሩት ሁኔታዎች ውስጥ ቀዝቀዝ.
ለቀላል-የካርቦን ዕጢዎች, ከ A₁ መስመር ጋር የተያያዘው የ eutectoid ሙቀት በግምት ነው። 727° ሴ (1341°ኤፍ), ምንም እንኳን ትክክለኛው ወሳኝ ሙቀቶች በኬሚካላዊ ቅንብር ቢለያዩም.
ቴምፕሬሽን በዋነኝነት የሚተገበረው ከጠፋ በኋላ የጠፋውን የማርቴንሲቲክ መዋቅር ለማሻሻል ነው።.
ዋናው አላማዎች ተገቢውን የጥንካሬ እና የጥንካሬ ደረጃ በማቆየት መሰባበርን እና ቀሪ ጭንቀትን መቀነስ ናቸው።.
የሙቀት መጠንን በመምረጥ እና ጊዜን በማቆየት, አምራቾች በጠንካራነት መካከል ያለውን ሚዛን ማስተካከል ይችላሉ, ጥንካሬ, ductility, የመቋቋም ችሎታ ይለብሱ, እና የመጠን መረጋጋት.

የንዴት ዋና ውጤቶች የሚከተሉትን ያካትታሉ::
| ዓላማ | የሙቀት መጨመር ውጤት |
| መሰባበርን ይቀንሱ | ስብራትን መቋቋም እና ጥንካሬን ያሻሽላል |
| የማጥፋት ውጥረቶችን ያስወግዱ | የቀረውን ጭንቀት እና የዘገየ ስንጥቅ አደጋን ይቀንሳል |
| ጥንካሬን አስተካክል | ከመጠን በላይ የጠፋ ጥንካሬን ወደሚፈለገው ደረጃ ዝቅ ያደርጋል |
| ductility አሻሽል | ከመጥፋቱ በፊት የበለጠ የፕላስቲክ ቅርጽ እንዲፈጠር ይፈቅዳል |
| ጥቃቅን መዋቅሩን ማረጋጋት | በቀጣይ አገልግሎት ወቅት የልኬት ለውጦችን ይቀንሳል |
| የቁጥጥር አገልግሎት አፈጻጸም | አስፈላጊውን የጥንካሬ ጥምረት ይመሰርታል, ጥንካሬ, እና የመቋቋም ችሎታ ይለብሱ |
የሙቀቱ የሙቀት መጠን በአረብ ብረት ደረጃ እና በተፈለገው የመጨረሻ ባህሪያት መሰረት ይመረጣል.
ሀ ዝቅተኛ የሙቀት መጠን ከፍተኛ ጥንካሬን ማቆየት በሚኖርበት ጊዜ ጥቅም ላይ ሊውል ይችላል, ከፍ ያለ የሙቀት መጠን በአጠቃላይ ከፍተኛ ጥንካሬን እና ductilityን እና ተመሳሳይ ጥንካሬን ይቀንሳል.
መበሳጨት ከማደንዘዝ ጋር መምታታት የለበትም. ማደንዘዣ በተለምዶ ብረትን ለማለስለስ እና በአንጻራዊነት የተረጋጋ ሁኔታን ለማስተዋወቅ የታሰበ ነው።, ductile microstructure, ብዙውን ጊዜ ሙቀትን ከወሳኝ የለውጥ ሙቀት በላይ እና ቀስ ብሎ ማቀዝቀዝ ያካትታል.
ቁጣ, በተቃራኒው, በጠንካራ ብረት ላይ ይተገበራል እና የጠንካራውን ሁኔታ ሙሉ በሙሉ ከማስወገድ ይልቅ ለመለወጥ ከወሳኙ የለውጥ ክልል በታች ይከናወናል.
በተግባራዊ ብረት ማምረት, ስለዚህ መበሳጨት በተሻለ ሁኔታ የሚረዳው በማጥፋት የተፈጠረውን ጥቃቅን መዋቅር ማስተካከል ነው።.
ዓላማው ጠንካራ ብረትን ለስላሳ ማድረግ ብቻ አይደለም, ነገር ግን ከመጠን በላይ የተሰበረ እንደ-ጠፋ መዋቅር ወደ አንድ የበለጠ ጠቃሚ የምህንድስና ንብረቶች ጥምረት ወደሚያቀርብ ለመለወጥ.
2. ንዴት ለምን አስፈለገ?: ከብረት ብረት ጀርባ ያለው ሳይንስ
ቁጣን ለመረዳት, መጀመሪያ ማጥፋት ምን እንደሚሰራ መረዳት አለበት።.
አረብ ብረት ወደ ኦስቲኔት ምዕራፍ መስክ ሲሞቅ -በተለምዶ ከ 800-900 ዲግሪ ሴንቲግሬድ በላይ እንደ ቅንብር - ክሪስታል አወቃቀሩ ፊት ላይ ያተኮረ ኪዩቢክ ይሆናል. (ኤፍ.ሲ.ሲ).
Austenite ከፍተኛ መጠን ያለው ካርቦን ሊሟሟ ይችላል።. ብረቱ ከዚያም በፍጥነት ከቀዘቀዘ, ብዙውን ጊዜ በውሃ ውስጥ, ዘይት, ወይም ፖሊመር, የካርቦን አቶሞች ለመበተን ጊዜ አይኖራቸውም.
ክሪስታል መዋቅር ወደ ሰውነት-ተኮር ኪዩቢክ ለመቀየር ይሞክራል። (ቢሲሲ) ferrite, ነገር ግን የታሰረው ካርቦን ጥልፍልፍ ወደ ሰውነት ተኮር ቴትራጎን ያዛባል (ቢሲቲ) መዋቅር በመባል ይታወቃል ማርቴንሲት.
Martensite በ ተለይቷል:
- በጣም ከፍተኛ ጥንካሬ.
- ከፍተኛ የምርት ጥንካሬ.
- ዝቅተኛ ductility እና ጥንካሬ.
- ከፍተኛ ቀሪ ጭንቀቶች.
- የዘገየ ስንጥቅ ዝንባሌ.
- በብዙ ውህዶች ውስጥ የተቀመጠ ኦስቲኔት መኖር.
በዚህ እንደ ማጥፋት ሁኔታ, አረብ ብረት ብዙውን ጊዜ ለተግባራዊ አጠቃቀም በጣም ተሰባሪ ነው።. የመቁረጫ መሳሪያ ሊቆራረጥ ይችላል. በሚሰበሰብበት ጊዜ ግንድ ሊሰነጠቅ ይችላል።. የማርሽ ጥርሱ በድንጋጤ ሲጫን ሊሰበር ይችላል።.
የሙቀት መጨመር ቁጥጥር ስርጭቶችን እና ጥቃቅን መዋቅራዊ ለውጦችን በመፍቀድ እነዚህን አደጋዎች ይቀንሳል.
ስለዚህ የንዴት አስፈላጊነት ሳይንሳዊ እና ተግባራዊ ነው.
በሳይንስ, የላቲስ ጥረቶችን በማስታገስ እና ካርቦሃይድሬትን በማስወገድ ብረቱ ወደ ሚዛናዊነት እንዲመጣ ያስችለዋል።. በተግባር, ብረቱ ከገሃዱ ዓለም የአገልግሎት ሁኔታዎች እንዲተርፍ ያስችለዋል።.
3. ዋናዎቹ የሙቀት መጠኖች ምንድ ናቸው??
የሙቀት መጠን በብረት ሙቀት ሕክምና ውስጥ በጣም አስፈላጊ ከሆኑት ተለዋዋጭዎች አንዱ ነው, ምክንያቱም ከመጥፋት በኋላ ጥቃቅን ለውጦችን በቀጥታ ይቆጣጠራል..
የሙቀት መጠኑ እየጨመረ ሲሄድ, የካርቦን ስርጭት, የካርቦድ ዝናብ, ማገገም, እና የተያዘው austenite ለውጥ በአጠቃላይ ይበልጥ ግልጽ ይሆናል።.
በእያንዳንዱ ብረት ላይ የሚተገበር ነጠላ የሙቀት መጠን የለም.
ዝቅተኛ-ሙቀት መጨናነቅ
ዝቅተኛ የሙቀት መጠን መጨመር ብዙውን ጊዜ ጥቅም ላይ የሚውለው ንጥረ ነገሩ ከፍተኛ ጥንካሬን ጠብቆ ማቆየት ሲኖርበት እና ከአዲስ ማርቴንሲት ጋር የተቆራኘውን ስብራት በሚቀንስበት ጊዜ ነው ።.
የተለመደው የሙቀት መጠን በግምት ነው። 150-250 ° ሴ (300-480°ፋ), ምንም እንኳን ተስማሚው ክልል በአረብ ብረት ላይ የተመሰረተ ቢሆንም.
በዚህ ደረጃ, ካርቦን ከሱፐርሳቹሬትድ ማርቴንሲት እንደገና ማከፋፈል ይጀምራል, ጥሩ የካርቦይድ ደረጃዎች ሊዳብሩ ይችላሉ, እና ከመጥፋት የሚቀሩ ጭንቀቶች ይቀንሳሉ.
የጠንካራነት መቀነስ ብዙውን ጊዜ ከከፍተኛ ሙቀት መጨመር ጋር ሲነጻጸር የተወሰነ ነው.
ይህ ህክምና ለመሳሰሉት መተግበሪያዎች የተለመደ ነው:
- የመቁረጥ መሳሪያዎች
- ይሞታል
- ለመልበስ መቋቋም የሚችሉ አካላት
- የተወሰኑ የመሸከምያ ክፍሎች
- ከፍተኛ-ጥንካሬ መሳሪያ - የብረት ክፍሎች
ግብይቱ ከመካከለኛው ጋር ሲነፃፀር ጥንካሬው ውስን መሆኑ ነው።- ወይም ከፍተኛ ሙቀት ያላቸው የሙቀት ሁኔታዎች.
መካከለኛ ሙቀት መጨናነቅ
መካከለኛ የሙቀት መጠን መጨመር, በግምት 250-450 ° ሴ (480-840°ፋ), የጠፋውን ጥቃቅን መዋቅር የበለጠ ለውጥ ያመጣል.
የካርቦይድ ዝናብ የበለጠ እያደገ ይሄዳል, ማርቴንሲት ከመጠን በላይ ይሞላል, እና ውስጣዊ ጭንቀቶች እየቀነሱ ይሄዳሉ.
ይህ ክልል አንድ አካል ይበልጥ የተመጣጠነ ጥምረት ሲፈልግ ጠቃሚ ሊሆን ይችላል። ጥንካሬ, ጥንካሬ, ጥንካሬ, እና የመቋቋም ችሎታ ይለብሱ.
ትክክለኛው ምላሽ በአረብ ብረት ላይ በእጅጉ ይለያያል. አንዳንድ የአረብ ብረቶች በተለይ የሙቀት መጠኖች የቁጣ ስሜትን የሚነኩ ክስተቶችን ያሳያሉ, ይህም ማለት ሁለቱም የሙቀት መጠኑ እና ከዚያ በኋላ የማቀዝቀዝ ልምምድ ትኩረት ሊፈልጉ ይችላሉ.
ከፍ ያለ የሙቀት መጨመር
ከፍተኛ ሙቀት መጨመር በአጠቃላይ በግምት ይከናወናል 450-700 ° ሴ (840-1290°ፋ), የሙቀት መጠኑ ለተለየ ብረት ተስማሚ ሆኖ እና ከተዛማጅ ወሳኝ የለውጥ ክልል በታች ከሆነ.
በእነዚህ ሙቀቶች, ማይክሮስትራክተሩ በጣም ሰፊ የሆነ የማገገም እና የካርቦይድ ዝግመተ ለውጥን ያካሂዳል.
የሚቀሩ ጭንቀቶች በከፍተኛ ሁኔታ ይቀንሳሉ, እና ቁሱ በአጠቃላይ እንደ መጥፋት ወይም ዝቅተኛ የሙቀት መጠን ካለው ሁኔታ የበለጠ ጠንካራ ጥንካሬ እና ጥንካሬን ያዳብራል.
ከፍተኛ የሙቀት መጠን መጨመር ከጠፊ-እና-ሙቀታቸው መዋቅራዊ ብረቶች ጋር በሰፊው የተያያዘ ነው., አክሲዮኖች, ዘንጎች, ጊርስ, ግፊት-የያዙ ክፍሎች, እና በጣም የተጫኑ የማሽን ክፍሎች.
በተለይ አስፈላጊው ልዩነት ከፍተኛ ሙቀት መጨመር ደካማ ጥንካሬ ማለት አይደለም.
በአግባቡ የተዋሃዱ እና በሙቀት የተሰሩ ብረቶች የተሻለ ስብራት የመቋቋም እያገኙ ከፍተኛ ምርት እና የመጠን ጥንካሬን ሊይዙ ይችላሉ.
በሙቀት ጊዜ ሁለተኛ ደረጃ ማጠንከሪያ
አንዳንድ ከፍተኛ ቅይጥ መሣሪያዎች ብረቶች የተለየ ባህሪ አላቸው. የሙቀት መጠኑ እየጨመረ ሲሄድ ጥንካሬው ያለማቋረጥ ከመቀነስ ይልቅ, ሀ ሊያሳዩ ይችላሉ። ሁለተኛ ደረጃ-ጠንካራ ጫፍ, ብዙውን ጊዜ ከፍ ባለ የሙቀት መጠን ውስጥ.
ይህ የሚከሰተው እንደ ክሮሚየም ያሉ ንጥረ ነገሮችን በሚቀላቀልበት ጊዜ ነው።, ሞሊብዲነም, ቱንግስተን, ወይም ቫናዲየም በጥሩ ሁኔታ ይዘንባል, የተረጋጋ ቅይጥ ካርቦሃይድሬትስ.
እነዚህ ቅንጣቶች የመፈናቀል እንቅስቃሴን ይከለክላሉ እና ጥንካሬን ሊጨምሩ ወይም ሊጠብቁ ይችላሉ።.
የሁለተኛ ደረጃ ማጠንከሪያ በተለይ ለከፍተኛ-ፍጥነት ብረቶች እና ለተመረጡት የመሳሪያ ብረቶች ለከፍተኛ ሙቀት አገልግሎት የታሰበ ነው..
4. የሙቀት ሂደት ምንድነው??
የሙቀቱ ሂደት ከጠንካራ በኋላ የሚደረግ ቁጥጥር የሚደረግበት የሙቀት ዑደት ወይም ሌላ በበቂ ሁኔታ የተጠናከረ ጥቃቅን መዋቅር ያስገኛል..
ምንም እንኳን አሰራሩ ቀጥታ ቢመስልም, ወጥነት ያለው ውጤት ለማግኘት የሙቀት መጠንን መቆጣጠርን ይጠይቃል, ጊዜ, የእቶን ተመሳሳይነት, በመጫን ላይ, ማቀዝቀዝ, እና የተሟጠጠ ብረት ሁኔታ.
አንድ የተለመደ የኢንዱስትሪ tempering ቅደም ተከተል እንደ ሊወከል ይችላል:
ማጥፋት → ወደ ሙቀት ማዛወር → ማሞቂያ → ማጥለቅ → ቁጥጥር የሚደረግበት ማቀዝቀዝ → ፍተሻ

ደረጃ 1: ብረቱን ያጥፉ
የሙቀት መጨመር በመደበኛነት በትክክል በተቀነሰ አካል ይጀምራል.
አረብ ብረቶች በመጀመሪያ የተስተካከለ እና የታሰበውን ጠንካራ መዋቅር ለማምረት በበቂ መጠን በፍጥነት ይቀዘቅዛሉ.
ማጠፊያው ሊያካትት ይችላል:
- ዘይት
- ውሃ
- ፖሊመር መፍትሄ
- ግፊት ያለው ጋዝ
- የቀለጠ ጨው
ትክክለኛው መሃከለኛ እንደ ቅይጥ እና አካል ጂኦሜትሪ ይወሰናል.
ግቡ መሰንጠቅን እና መበላሸትን እየቀነሰ የሚፈለገውን ጥንካሬ እና ጥቃቅን መዋቅር ማሳካት ነው።.
ደረጃ 2: ክፍሉን ወደ ማሞቂያ ምድጃ ያስተላልፉ
ካጠፋ በኋላ, ክፍሉ በተጠቀሰው የምርት አሰራር መሰረት መሞቅ አለበት.
ለብዙ ክፍሎች, አዲስ የጠፋው ሁኔታ ከፍተኛ ቀሪ ውጥረቶችን ስለሚይዝ በፍጥነት መበሳጨት ተፈላጊ ነው።.
የማስተላለፊያ ሂደቱ የመጨረሻውን የሙቀት-ህክምና ሁኔታ ሊጎዳ የሚችል አላስፈላጊ የሙቀት ድንጋጤ ወይም ከቁጥጥር ውጭ የሆነ ቅዝቃዜን ማስወገድ አለበት..
ወሳኝ ለሆኑ አካላት, የምድጃ መዝገቦች በእቶኑ ስብስብ ነጥብ ላይ ብቻ ከመተማመን ይልቅ ትክክለኛውን የሙቀት ዑደት መመዝገብ አለባቸው.
ደረጃ 3: ለተጠቀሰው የሙቀት መጠን ሙቀት
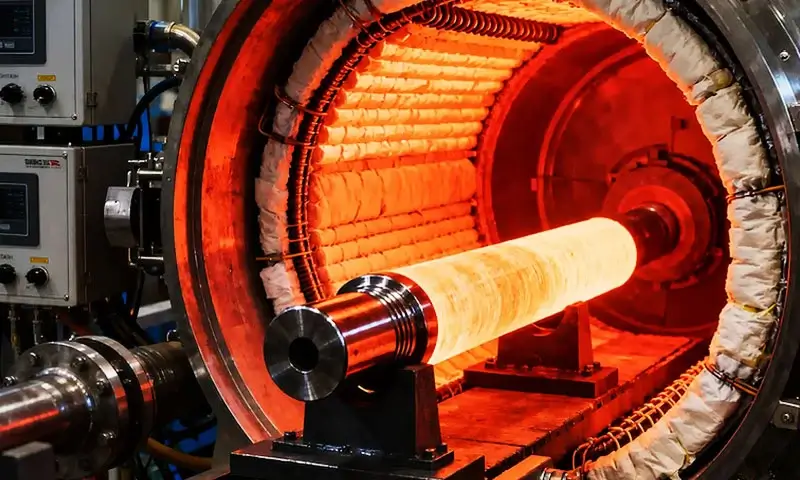
ክፍሉ በተመረጠው የሙቀት መጠን እንዲሞቅ ይደረጋል, ከግምት ሊደርስ ይችላል 150° ሴ እስከ 700 ° ሴ በአረብ ብረት ላይ በመመስረት.
ከመጠን በላይ የሙቀት መጨመርን ለመከላከል ማሞቂያ በበቂ ሁኔታ መቆጣጠር አለበት, በተለይም በትልቅ ወይም ውስብስብ አካላት.
ምድጃው ተስማሚ መሆን አለበት:
- የሙቀት ተመሳሳይነት
- በሚፈለግበት ጊዜ የከባቢ አየር መቆጣጠሪያ
- ጭነት ዝውውር
- የመሳሪያ መለኪያ
- የሙቀት ቀረጻ
ለትክክለኛ ሙቀት ሕክምና, የ ትክክለኛው የስራ ክፍል ሙቀት ከተዘጋጀው የምድጃ ሙቀት የበለጠ አስፈላጊ ነው.
ደረጃ 4: በሙቀት መጠን ይንከሩ
ክፍሉ አስፈላጊውን የሙቀት መጠን ከደረሰ በኋላ, ለተወሰነ ጊዜ ተይዟል.
በዚህ የመጥለቅለቅ ደረጃ ወቅት, ማይክሮስትራክተሩ ለብረት ተስማሚ የሆነ የሙቀት ምላሽን ያካሂዳል:
- ካርቦን እንደገና ማሰራጨት
- የካርቦይድ ዝናብ
- Martensite መበስበስ
- ውጥረት ዘና
- ማትሪክስ መልሶ ማግኘት
- የጠበቀ-austenite ለውጥ
- ሁለተኛ-ጠንካራ ብረቶች ውስጥ alloy-carbide ዝናብ
የሚፈለገው የመጠምጠሚያ ጊዜ እንደ አካል መጠን ይወሰናል, ጂኦሜትሪ, ቅይጥ, የምድጃ ዓይነት, እና የሚመለከተው ዝርዝር መግለጫ.
ደረጃ 5: ቁጥጥር የሚደረግበት ቅዝቃዜ
ከተፈለገው የማቆያ ጊዜ በኋላ, በሂደቱ ዝርዝር መሰረት ክፍሉ ይቀዘቅዛል.
ብዙ ብረቶች ከሙቀት በኋላ በአየር ውስጥ ማቀዝቀዝ ይችላሉ, አንዳንድ ቅይጥ ስርዓቶች ወይም ወሳኝ ክፍሎች የተወሰነ የማቀዝቀዝ ልምምድ ሊያስፈልጋቸው ይችላል ሳለ.
የማቀዝቀዝ ሁኔታዎች በመጠን መረጋጋት እና ላይ ተጽዕኖ ሊያሳርፉ ይችላሉ, በአንዳንድ ብረቶች, ተጋላጭነት ለ የንዴት መጨናነቅ. ስለዚህ, "ማቀዝቀዝ" እንደ ቀላል የማይባል የመጨረሻ ደረጃ ተደርጎ መታየት የለበትም.
ደረጃ 6: በሚፈለግበት ጊዜ ሙቀትን መድገም
አንዳንድ ብረቶች ያስፈልጋቸዋል ድርብ ወይም ሶስት ጊዜ ቁጣ ከአንድ ዑደት ይልቅ.
ተደጋጋሚ ቁጣ ጥቅም ላይ ሊውል ይችላል።:
- የተቀመጠ austeniteን የበለጠ አረጋጋ
- ከቆየ-austenite ለውጥ በኋላ ቁጣ አዲስ የተፈጠረ martensite
- የመጠን መረጋጋትን አሻሽል።
- ይበልጥ የተረጋጋ የካርበይድ መዋቅር ይፍጠሩ
- በጠቅላላው ክፍል ውስጥ ወጥነት ያላቸው ንብረቶችን ያግኙ
ይህ አሰራር በተለይ ለከፍተኛ ቅይጥ መሳሪያ ብረቶች የተለመደ ነው.
5. አንዳንድ ብረቶች ለምን ድርብ ወይም ሶስት ጊዜ የሙቀት መጠን ያስፈልጋቸዋል?
ለብዙ ጠመዝማዛ ብረቶች አንድ ነጠላ የሙቀት ዑደት በቂ ነው, ነገር ግን ከፍተኛ-ቅይጥ የመሳሪያ ብረቶች እና አንዳንድ ከፍተኛ የካርቦን ብረቶች ብዙውን ጊዜ ሁለት ወይም ሶስት የሙቀት ዑደት ያስፈልጋቸዋል.
ዋናው ምክንያት የመጀመሪያው የሙቀት ሕክምና የኦስቲንቴትን መረጋጋት ሊለውጥ እና በሚቀጥለው የማቀዝቀዝ ወቅት አዲስ ማርቴንሲት ማምረት ይችላል..
ሁለተኛው ወይም ሦስተኛው ቁጣ ይህንን አዲስ የተፈጠረውን ማርቴንሲት ያበሳጫል እና የመጨረሻውን ጥቃቅን መዋቅር ያሻሽላል።.
የተያዘው Austenite ዋናው ምክንያት ነው።
ካጠፋ በኋላ, አንዳንድ ብረቶች የመጀመሪያውን የኦስቲኒት ክፍል ይይዛሉ ምክንያቱም የማርቲክ ትራንስፎርሜሽኑ ወደ ማጠናቀቅያ አይቀጥልም..
ይህ በተለይ በአንፃራዊነት ከፍተኛ መጠን ያለው ካርቦን እና ቅይጥ ንጥረ ነገሮችን በያዙ ብረቶች ውስጥ ጠቃሚ ነው።.
በመጀመሪያው የሙቀት ዑደት ወቅት, የተያዘው austenite መረጋጋት ሊለወጥ ይችላል. ከሙቀት በኋላ በማቀዝቀዝ ላይ, ከእነዚህ ውስጥ የተወሰነው ኦስቲኔት ወደ ሊለወጡ ይችላሉ። ትኩስ, የማይናደድ ማርቴንሲት.
ይህ አዲስ ችግር ይፈጥራል: ምንም እንኳን ዋናው ማርቴንሲት ተቆጥቷል, አዲስ የተቋቋመው martensite የለውም.
ስለዚህ ይህንን ትኩስ ማርቴንሲት ለማበሳጨት ሁለተኛ የሙቀት ዑደት ጥቅም ላይ ይውላል.
ለምን ትኩስ Martensite አሳሳቢ ነው??
ትኩስ ማርቴንሲት ከመጀመሪያው እንደ-የጠፋው መዋቅር ጋር ተመሳሳይ መሰረታዊ ጉዳቶች አሉት:
- ከፍተኛ ጥንካሬ
- ከፍተኛ ቀሪ ውጥረት
- ዝቅተኛ ትብብር
- በአንጻራዊ ሁኔታ ደካማ ጥንካሬ
- ለመበጥበጥ የተጋላጭነት መጨመር
ይህንን መዋቅር ሳይታከም መተው በጥንካሬ እና በጥንካሬ ውስጥ የአካባቢ ልዩነቶችን ይፈጥራል. በትክክለኛ መሣሪያ ብረቶች, ለክብደት አለመረጋጋትም አስተዋፅዖ ያደርጋል.
ድርብ ቴምፕሬሽን ስለዚህ ከመጀመሪያው የሙቀት ዑደት በኋላ የተፈጠሩት ዋናው ማርቴንሲት እና ማርቴንሲት በትክክል መቆጣታቸውን ለማረጋገጥ ይረዳል።.
የሶስትዮሽ የሙቀት መጠን መቼ ጥቅም ላይ ይውላል?
የሶስትዮሽ ቴምፕሬሽን ጥቅም ላይ የሚውለው ከፍተኛ ደረጃ የማይክሮ መዋቅር ማረጋጋት በሚያስፈልግበት ጊዜ ነው።.
በተለይም በአንዳንድ ከፍተኛ ፍጥነት ያላቸው ብረቶች ውስጥ የተለመደ ነው, የሙቅ ሥራ መሣሪያ ብረቶች, እና ከፍተኛ ቅይጥ ዳይ ብረቶች, በአምራቹ የሙቀት-ማከሚያ መስፈርት መሰረት.
ሦስተኛው ዑደት ሊመረጥ ይችላል:
- የተቀመጠ austeniteን የበለጠ አረጋጋ
- አዲስ የተፈጠረ ማርቴንሲት ይቆጣ
- በጥንካሬ እና በጥንካሬ መካከል ያለውን ሚዛን አጽዳ
- የመጠን መረጋጋትን አሻሽል።
- አስፈላጊውን የሁለተኛ ደረጃ የማጠንከሪያ ሁኔታን ያዘጋጁ
የሶስትዮሽ ሙቀት በራስ-ሰር መተግበር የለበትም. የአረብ ብረት ደረጃ እና አስፈላጊ ንብረቶች ሲጠሩት ብቻ ይጸድቃል.
ተደጋጋሚ ሙቀት የሚያስፈልጋቸው የተለመዱ ብረቶች
ተደጋጋሚ ንዴት በተለይ ለመሳሰሉት ብረቶች ጠቃሚ ነው:
- H13 የሙቅ ሥራ መሣሪያ ብረት
- ከፍተኛ ፍጥነት ያላቸው ብረቶች
- ከፍተኛ ቅይጥ ቀዝቃዛ ሥራ መሣሪያ ብረቶች
- የተመረጠ ሙቅ ሥራ እና የሞቱ ብረቶች
- የተወሰኑ የዝናብ ወይም የሁለተኛ ደረጃ ማጠንከሪያ መሳሪያ ብረቶች
ትክክለኛው የሙቀት ዑደቶች ቁጥር ሁልጊዜ የተወሰነውን የአረብ ብረት ደረጃ እና ብቁ የሆነ የሙቀት-ህክምና ሂደትን መከተል አለበት. ተጨማሪ ዑደቶች በራስ-ሰር የተሻለ አፈጻጸም ማለት አይደለም.
6. በሙቀት ወቅት የሁለተኛ ደረጃ ማጠንከሪያ ምንድነው??
ሁለተኛ ደረጃ ማጠንከሪያ አንዳንድ ከፍተኛ ቅይጥ ብረቶች በአንፃራዊነት ከፍተኛ ሙቀት ባለው ሙቀት ውስጥ ጥንካሬን የሚጨምሩበት ክስተት ነው።, ምንም እንኳን የተለመደው የካርቦን ብረቶች ሙቀት በአጠቃላይ ጥንካሬን ይቀንሳል.
ይህ ባህሪ ከፍተኛ መጠን ያለው ካርቦዳይድ የሚፈጥሩ ቅይጥ ንጥረ ነገሮችን የያዙ የአረብ ብረቶች ባህሪ ነው።, በተለይ ሞሊብዲነም, ቱንግስተን, ቫናዲየም, እና ክሮሚየም.
የሁለተኛ ደረጃ ማጠንከሪያ ለምን ይከሰታል??
በተለመደው የሙቀት ጊዜ, ካርቦን ከመጠን በላይ የተስተካከለ ማትሪክስ ሲወጣ እና ካርቦይድስ የበለጠ የተረጋጋ ስለሚሆን የጠፋው ማርቴንሲት ጥንካሬ ይቀንሳል።.
በከፍተኛ ቅይጥ መሣሪያ ብረቶች ውስጥ, ቢሆንም, ከፍ ባለ የሙቀት መጠን የተለየ ሂደት ሊከሰት ይችላል. ቅይጥ ንጥረ ነገሮች ይሰራጫሉ እና በጣም ጥሩ ይመሰርታሉ ቅይጥ ካርቦይድስ.
እነዚህ ዝናቦች የመፈናቀል እንቅስቃሴን ለመቋቋም እጅግ በጣም ውጤታማ ሊሆኑ ይችላሉ።.
የተገኘው ማጠናከሪያ ማካካሻ ሊሆን ይችላል, እና አንዳንድ ጊዜ ይበልጣል, ቀደም ባሉት የቁጣ ደረጃዎች ውስጥ የጠፋው ጥንካሬ.
አጠቃላይ ቅደም ተከተል ነው:
ማጥፋት → የመጀመሪያ ሙቀት መጨመር/ማለስለስ → የአሎይ-ካርቦይድ ዝናብ → ሁለተኛ ደረጃ ማጠንከሪያ
ቅይጥ አባሎች ተሳትፈዋል
በጣም አስፈላጊዎቹ ንጥረ ነገሮች ያካትታሉ:
| የአለባበስ ንጥረ ነገር | በሁለተኛ ደረጃ ማጠንከሪያ ውስጥ ያለው ሚና |
| ሞ | ጥሩ የአሎይ-ካርቦይድ ዝናብን ያበረታታል እና የቁጣ መቋቋምን ያሻሽላል |
| ወ | በተመጣጣኝ የመሳሪያ ብረቶች ውስጥ የተረጋጋ የተንግስተን የበለፀገ ካርቦይድ ይመሰርታል |
| ቪ | ጠንካራ የማጠናከሪያ ውጤት ያለው በጣም ጠንካራ ቫናዲየም ካርበይድ ያመነጫል። |
| Cr | ለ alloy-carbide ምስረታ አስተዋፅኦ ያደርጋል እና ጥንካሬን እና ቁጣን መቋቋምን ያሻሽላል |
| ኮ | በማትሪክስ እና በካርቦይድ ዝናብ ባህሪ ላይ ተጽዕኖ በማድረግ የሁለተኛ ደረጃ ጥንካሬን በተዘዋዋሪ ማሳደግ ይችላል። |
ትክክለኛው የካርበይድ አይነት በብረት ስብጥር እና በሙቀት-ህክምና ታሪክ ላይ የተመሰረተ ነው.
የሁለተኛ ደረጃ ማጠንከሪያ ለምን አስፈላጊ ነው??
የሁለተኛ ደረጃ ማጠንከሪያ የተወሰኑ የመሳሪያ ብረቶች ከተለመዱት ዝቅተኛ የሙቀት መጠኖች በጣም ከፍ ባለ የሙቀት መጠን ከተቀዘቀዙ በኋላ ከፍተኛ ጥንካሬን እንዲያገኙ ያስችላቸዋል።.
ይህ ዋጋ ያለው ነው ምክንያቱም ከፍተኛ ሙቀት መጨመርም ሊሻሻል ይችላል:
- ቁጣን መቋቋም
- ልኬት መረጋጋት
- መዋቅራዊ መረጋጋት
- ትኩስ ጥንካሬ
- በአገልግሎት ጊዜ ለስላሳነት መቋቋም
ከፍ ባለ የሙቀት መጠን ለሚሰሩ መሳሪያዎች, በአገልግሎት ወቅት ጥንካሬን ማቆየት የሚቻለውን ከፍተኛውን የክፍል-ሙቀት ጥንካሬን ከማሳካት የበለጠ አስፈላጊ ሊሆን ይችላል።.
ሁለተኛ ደረጃ ማጠንከሪያ እና H13 መሳሪያ ብረት
H13 ከፍተኛ ሙቀት በሚሞቅበት ጊዜ የ alloy-carbide ዝናብ ምላሽ እንዲሰጥ የሚረዳበት የሙቅ ሥራ መሣሪያ ብረት ነው።.
የእሱ የሙቀት ሕክምና ትክክለኛ የጠንካራነት ሚዛን ለመመስረት የተነደፈ ነው።, ጥንካሬ, የሙቀት-ድካም መቋቋም, እና ለስላሳ መቋቋም.
ትክክለኛው የሁለተኛ ደረጃ-ጠንካራ ምላሽ በአረብ ብረት ኬሚስትሪ ላይ የተመሰረተ ነው, austenitizing ሙቀት, የማጥፋት ዘዴ, የሙቀት መጠን, እና ጊዜን ማቆየት.
ስለዚህ የሁለተኛ ደረጃ ማጠንከሪያን እንደ “እንደገና በማሞቅ ማጠንከር” አድርጎ መያዙ ትክክል አይደለም።
ክስተቱ ቀደም ሲል በጠንካራ ጥቃቅን መዋቅር ውስጥ በአሎይ የበለፀጉ ካርቦሃይድሬቶች ቁጥጥር የሚደረግበት ዝናብ ውጤት ነው።.
7. የሙቀት መጨመር ሜካኒካል ንብረቶችን እንዴት እንደሚነካ?
የሙቀት መጠንን በማጥፋት የሚፈጠረውን እጅግ በጣም የተስተካከለ እና የተጨነቀውን ማርቴንሲቲክ መዋቅር በማስተካከል የአረብ ብረትን ሜካኒካል ባህሪያት ይለውጣል.
የእነዚህ ለውጦች መጠን እና አቅጣጫ የሚወሰነው በአረብ ብረት ደረጃ እና በሙቀት ሁኔታ ላይ ነው, ስለዚህ ግንኙነቱ እንደ ቋሚ ደንብ ሳይሆን እንደ አጠቃላይ አዝማሚያ መረዳት አለበት.
የሙቀት መጨመር አጠቃላይ ውጤት
| ንብረት | የሙቀት መጠን መጨመር አጠቃላይ ውጤት* |
| ጥንካሬ | ↓ በአጠቃላይ ይቀንሳል |
| የምርት ጥንካሬ | ↓ በአጠቃላይ ይቀንሳል |
| የመለጠጥ ጥንካሬ | ↓ በአጠቃላይ ይቀንሳል |
| ቅልጥፍና | ↑ በአጠቃላይ ይጨምራል |
| ጥንካሬ | ↑ በአጠቃላይ ይጨምራል |
| ቀሪ ውጥረት | ↓ ይቀንሳል |
| ልኬት መረጋጋት | ↑ በአጠቃላይ ይሻሻላል |
| መቋቋምን ይልበሱ | ደረጃ- እና ሁኔታ-ጥገኛ |
| ድካም መቋቋም | ብዙውን ጊዜ በተሻለ ጥንካሬ እና የጭንቀት እፎይታ ይሻሻላል |
| ከፍተኛ-ሙቀትን ማለስለስ መቋቋም | በተመጣጣኝ ቅይጥ መሳሪያ ብረቶች ውስጥ በከፍተኛ ሁኔታ ማሻሻል ይችላል |
*ለተለመደው የጠፉ ብረቶች አጠቃላይ አዝማሚያዎች; በጣም ቅይጥ ብረቶች የተለያየ ባህሪ ሊያሳዩ ይችላሉ, በተለይም ሁለተኛ ደረጃ ጥንካሬ በሚፈጠርበት ጊዜ.
የንዴት ተግባራዊ አላማ ማንኛውንም ነጠላ የሜካኒካል ንብረትን ከማሳደግ ይልቅ ትክክለኛውን የንብረት ሚዛን መምረጥ ነው.
የመቁረጫ መሣሪያ ከፍተኛውን ተግባራዊ ጥንካሬ እና የመልበስ መቋቋምን ሊፈልግ ይችላል።, ማርሽ ወይም ዘንግ በጣም ከፍተኛ ጥንካሬ እና ድካም መቋቋም ሊፈልግ ይችላል።.
ለተወሰነው ብረት የሙቀት መጠንን እና ጊዜን በመቆጣጠር, አምራቾች የመጨረሻውን ጥቃቅን መዋቅር ከትክክለኛው የአገልግሎት መስፈርቶች ጋር ማበጀት ይችላሉ.
8. የሚያናድደው vs ማበሳጨት vs Normalizing vs ውጥረትን ማስታገስ?
ቁጣ, ማቃለል, መደበኛነት, እና ውጥረትን ማስወገድ ሁሉም የሙቀት ሕክምና ሂደቶች ናቸው, ግን እነሱ ናቸው የማይለዋወጥ.
የእነሱ የሙቀት መጠኖች, ጥቃቅን መዋቅሮችን መጀመር, የማቀዝቀዣ ዘዴዎች, የብረታ ብረት ዘዴዎች, እና የታቀዱ ውጤቶች የተለያዩ ናቸው.
| ንጽጽር | ቁጣ | ማቃለል | መደበኛ ማድረግ | ውጥረት እፎይታ |
| ዋና ዓላማ | ጠቃሚ ጥንካሬን በመያዝ ከጠንካራ በኋላ የሚሰባበር እና የሚቀረውን ጭንቀት ይቀንሱ | ለስላሳ ብረት, ductility ማሻሻል, ውጥረትን ያስወግዱ, እና ጥቃቅን መዋቅርን ያሻሽሉ | የእህል አወቃቀሩን አጣራ እና በአንፃራዊነት አንድ ወጥ የሆነ ጥቃቅን መዋቅር ማምረት | በነባሩ ጥቃቅን ለውጦች ላይ የቀረውን ጭንቀት ይቀንሱ |
| የተለመደ የመነሻ ሁኔታ | የታጠፈ ወይም ጠንካራ ብረት | እንደ- cast, ሰርቷል, ቀዝቃዛ-የተሰራ, ወይም ቀደም ሲል በሙቀት የተሰራ ብረት | እንደ- cast, ተፈጠረ, ተንከባሎ, ወይም የተሰራ ብረት | ዋልታ, ውሰድ, በማሽን የተሰራ, ተፈጠረ, ወይም በሙቀት የተሰራ አካል |
| የሙቀት ክልል | ከ A₁ በታች; በተለምዶ ~150-700°C እንደየደረጃው ይለያያል | በአብዛኛው ወሳኝ በሆኑ የለውጥ ሙቀቶች ወይም ከዚያ በላይ, እንደ ማደንዘዣ አይነት ይወሰናል | በአጠቃላይ ከወሳኙ የለውጥ ክልል በላይ | ብዙውን ጊዜ ከወሳኙ የለውጥ ክልል በታች |
| የማቀዝቀዝ ዘዴ | ብዙውን ጊዜ አየር ማቀዝቀዣ ወይም የተወሰነ ቁጥጥር ያለው ማቀዝቀዣ | በተለምዶ ቀርፋፋ እቶን ማቀዝቀዝ | ብዙውን ጊዜ አየር ማቀዝቀዝ | ቁጥጥር የሚደረግበት ማቀዝቀዝ, ብዙውን ጊዜ ምድጃ ወይም አየር ማቀዝቀዣ |
ዋና ማይክሮስትራክቸራል ውጤት |
የ quenched martensite ይበሰብሳል ወይም ያስተካክላል; የካርቦይድ ዝናብ እና መልሶ ማገገምን ያበረታታል | ለስላሳነት ይፈጥራል, ይበልጥ የተረጋጋ ጥቃቅን መዋቅር | በሚመለከታቸው ብረቶች ውስጥ እንደገና ክሪስታላይላይዜሽን/ማጣራት እና በአንፃራዊነት ወጥ የሆነ የፌሪት-ፔርላይት መዋቅርን ያበረታታል። | በተወሰነ ደረጃ ለውጥ ውስጣዊ ጭንቀትን ያስወግዳል |
| ጥንካሬ | በአጠቃላይ እንደ ማጥፋት ሁኔታ ይቀንሳል | በአጠቃላይ በከፍተኛ ሁኔታ ይቀንሳል | ብዙውን ጊዜ ከተቀጣጣይ እና ከተቀጣጣይ ብረት ያነሰ | ብዙውን ጊዜ የሚለወጠው በጥቂቱ ብቻ ነው። |
| ጥንካሬ & ቅልጥፍና | በአጠቃላይ ይጨምራል | በከፍተኛ ሁኔታ ይጨምራል | በአጠቃላይ ከጠባብ ወይም ከፍተኛ ጭንቀት የመነሻ ሁኔታዎች ጋር ሲነጻጸር ይሻሻላል | ብዙውን ጊዜ ከውጥረት ጋር የተያያዘ አስተማማኝነት ያለ ዋና የንብረት ለውጦች ያሻሽላል |
| የተለመዱ መተግበሪያዎች | ጊርስ, ዘንጎች, መሳሪያዎች, ይሞታል, ምንጮች, ጠንካራ የማሽን ክፍሎች | የማሽን ክምችት, መቃኘት, ስርዓቶች, ቀዝቃዛ-የተሠሩ ክፍሎች | መቃኘት, መዋቅራዊ አካላት, ቡና ቤቶች, እና ቅድመ-ጠንካራ ህክምና | የተገጣጠሙ መዋቅሮች, ትልልቅ ማሰሪያዎች, በማሽን የተሰሩ ክፍሎች, የተሠሩ አካላት |
9. የተለያዩ የአረብ ብረት ዓይነቶች ሙቀት መጨመር
የተለያዩ የአረብ ብረት ዓይነቶች ለቁጣው በተለያየ መንገድ ምላሽ ይሰጣሉ. ትክክለኛውን የሙቀት መጠን መርሃ ግብር ለመምረጥ እነዚህን ልዩነቶች መረዳት በጣም አስፈላጊ ነው.
ተራ የካርቦን ብረቶች:
ለመቆጣት ቀላል. ዝቅተኛ የካርቦን እጢዎች (<0.3% ሲ) እምብዛም ስለማይደነድኑ አይጠፉም እና አይበሳጩም።.
መካከለኛ የካርቦን ብረቶች (0.3-0.6% ሲ) ለዘንጎች በተለምዶ ይጠፋሉ እና የተበከሉ ናቸው።, ጊርስ, እና axles. ከፍተኛ የካርቦን ብረቶች (>0.6% ሲ) ለመሳሪያዎች ጥቅም ላይ ይውላሉ, ምንጮች, እና ቢላዎች.
አክሲዮኖች:
እንደ ክሮምየም ያሉ ንጥረ ነገሮችን ይይዛል, ኒኬል, ሞሊብዲነም, እና ቫናዲየም.
እነሱ የተሻለ ጠንካራነት አላቸው እና ለቁጣ ጥሩ ምላሽ ይሰጣሉ. የሁለተኛ ደረጃ ማጠንከሪያ ከጠንካራ ካርቦይድ ቀድሞዎች ጋር ባሉ alloys ውስጥ የተለመደ ነው።.
የመሳሪያ ብረቶች:
የውሃ ማጠንከሪያን ያካትቱ, ዘይት ማጠንከሪያ, አየር ማጠንከሪያ, ከፍተኛ ፍጥነት, እና ሙቅ ሥራ ብረቶች.
የሙቀት መጠን መርሃ ግብሮች በስፋት ይለያያሉ. ከፍተኛ ፍጥነት ያላቸው ብረቶች በ 540-560 ° ሴ በሶስት እጥፍ ይሞቃሉ. እንደ H13 ያሉ የሙቅ ሥራ ብረቶች በ 500-550 ዲግሪ ሴንቲ ግሬድ ውስጥ በእጥፍ ይሞላሉ.
አይዝጌ ብረቶች:
ማርሻሊቲክ አይዝጋዮች (ለምሳሌ., 410, 420, 440ሲ) ሊደነድኑ እና ሊበሳጩ ይችላሉ. ኦስቲንቲክ አይዝጌ ብረቶች (ለምሳሌ., 304, 316) በማጥፋት ሊደነድኑ አይችሉም እና አይናደዱም።.
የፌሪቲክ አይዝጌ ብረቶች በአጠቃላይ ጠንካራ አይደሉም. የዝናብ-ጠንካራ አይዝጌ ብረቶች ያረጁ ናቸው, አልተናደድኩም.
የአረብ ብረቶች ማረም:
እነዚህ ዝቅተኛ-ካርቦን ናቸው, በእርጅና የተጠናከረ ከፍተኛ-ኒኬል ቅይጥ, በማርቴንሲት ንዴት አይደለም.
ቢሆንም, የመፍትሄ ህክምና እና የእርጅና ሂደትን በፅንሰ-ሀሳብ ከቁጣ ጋር ተመሳሳይነት ሊኖራቸው ይችላል.
10. Tempering H13 መሣሪያ ብረት: ተግባራዊ ምሳሌ
H13 መሣሪያ ብረት ክሮሚየም-ሞሊብዲነም-ቫናዲየም የሙቅ ሥራ መሣሪያ ብረት ነው ለሞት መቅዳት በሰፊው ጥቅም ላይ የዋለ, ማጭበርበር ይሞታል, የማስወጣት መሳሪያ, እና ለተደጋጋሚ ማሞቂያ እና ማቀዝቀዣ የተጋለጡ ሌሎች መሳሪያዎች.
የእሱ የሙቅ ጥንካሬ ጥምረት, ጥንካሬ, ቁጣን መቋቋም, እና የሙቀት-ድካም መቋቋም የሙቀት መጠንን ለምን በቅይጥ መሣሪያ ብረቶች ውስጥ በጥንቃቄ መቆጣጠር እንዳለበት ወካይ ምሳሌ ያደርገዋል.
ኦስቲኒቲቲንግ እና ማጥፋት በኋላ, ኤች.
የሚቀጥለው የሙቀት ሕክምና የተነደፈው ስብራትን ለመቀነስ ብቻ አይደለም, ነገር ግን አስፈላጊውን የሁለተኛ ደረጃ ማጠንከሪያ ምላሽ እና ጥቃቅን መረጋጋት ለማዳበር.
የተለመደው የH13 የሙቀት መጠን መርሃ ግብር
H13 የተለመደ ነው ድርብ ግልፍተኛ, በሦስተኛ ንዴት አንዳንድ ጊዜ ለትልቅ ወይም በተለይም ወሳኝ አካላት ይገለጻል.
ትክክለኛ መለኪያዎች የሚመለከተውን የቁሳቁስ ዝርዝር እና ብቃት ያለው የሙቀት-ህክምና ሂደት መከተል አለባቸው.
| አነቃቂ እርምጃ | የሙቀት መጠን | የመቆያ ጊዜ | ማቀዝቀዝ | ዋና ዓላማ |
| የመጀመሪያ ቁጣ | 500-550 ° ሴ | ~ 2 ሰ | አየር አሪፍ | የማጥፋት ውጥረቶችን ይቀንሱ እና የቁጣ/የሁለተኛ ደረጃ ማጠንከሪያ ምላሾችን ይጀምሩ |
| ሁለተኛ ቁጣ | 500-550 ° ሴ | ~ 2 ሰ | አየር አሪፍ | ቁጣ አዲስ የተፈጠረ martensite እና ተጨማሪ ጥቃቅን መዋቅርን ያረጋጋል። |
| አማራጭ ሦስተኛው ቁጣ | 500-550 ° ሴ | ~ 2 ሰ | አየር አሪፍ | ተጨማሪ የመዋቅር እና የመጠን መረጋጋትን ያሻሽሉ, በተለይም በትላልቅ ክፍሎች ውስጥ |
ትክክለኛው የማስተካከያ እና የማጥፋት ሁኔታዎችም አስፈላጊ ናቸው።.
H13 በተለምዶ የተረጋገጠው በግምት 1,020-1,050 ° ሴ, እንደ አየር ወይም ጋዝ መጥፋት የመሳሰሉ ቁጥጥር የሚደረግበት ቅዝቃዜ ይከተላል, በክፍል መጠን ላይ በመመስረት, መሳሪያዎች, እና አስፈላጊ ንብረቶች.
የተለመደ ውጤት ጠንካራነት
በአግባቡ በሙቀት-የታከመ የ H13 ክፍል በአብዛኛው በአካባቢው የመጨረሻ ጥንካሬ ላይ ይደርሳል በግምት 48-52 HRC, ምንም እንኳን ትክክለኛው ጥንካሬ በአስተማማኝ ሁኔታ ላይ የተመሰረተ ቢሆንም, የማጥፋት ፍጥነት, የሙቀት መጠን, ጊዜ ማቆየት, እና ቁሳዊ ኬሚስትሪ.
በተጠቀሰው የሙቀት መጠን ውስጥ, አጠቃላይ አዝማሚያ ነው።:
- በ 500 ° ሴ አካባቢ: ከፍ ያለ ጠንካራነት, ከቁጣ ጋር በተዛመደ ማለስለስ.
- በ 550 ° ሴ አካባቢ: በተወሰነ ደረጃ ዝቅተኛ ጥንካሬ, በአጠቃላይ በከፍተኛ ጥንካሬ እና የጭንቀት እፎይታ.
ግንኙነቱ በጥብቅ ቀጥተኛ አይደለም, እና H13 ማሳየት ይችላል ሁለተኛ ደረጃ ማጠንከሪያ ከፍተኛ ሙቀት በሚፈጠርበት ጊዜ በጥሩ ቅይጥ ካርቦይድ ዝናብ ምክንያት.
ለምን H13 ድርብ ተቆጥቷል?
ለድርብ ንዴት ዋናው ምክንያት ባህሪው ነው የታሸገ ኤችቲቴንት ከመጥፋት በኋላ.
የመጀመሪያውን የሙቀት ዑደት ተከትሎ, አንዳንድ የተቀመጠ austenite በማቀዝቀዝ ጊዜ ወደ ትኩስ ማርቴንሲት ሊለወጥ ይችላል።.
ይህ አዲስ የተቋቋመው ማርቴንሲት ገና ንዴትን አላደረገም እና ስለሆነም በአንፃራዊነት ከፍተኛ የሆነ ቀሪ ውጥረት እና ስብራት ሊይዝ ይችላል።.
ሁለተኛው የሙቀት ዑደት ይህንን ትኩስ ማርቴንሲት ያስተናግዳል እና የበለጠ ወጥ የሆነ የመጨረሻ ማይክሮስትራክቸር ለማምረት ይረዳል:
ማጥፋት → የመጀመሪያ ቁጣ → የቀጠለ የኦስቲኒት ለውጥ → ትኩስ ማርቴንሴይት → ሁለተኛ ቁጣ
ድርብ ሙቀት መጨመር የሚፈለገውን የዝናብ ምላሾችን ለማሟላት እና የጠንካራነት እና የመጠን መረጋጋትን ለማሻሻል ይረዳል.
ለትልቅ ወይም በጣም ወሳኝ H13 ክፍሎች, ሀ ሦስተኛው ቁጣ በሙቀት-ሕክምናው ዝርዝር ውስጥ በሚፈለገው ጊዜ ጥቅም ላይ ሊውል ይችላል, በተለይም ተጨማሪ መረጋጋት ጠቃሚ በሚሆንበት ጊዜ.
የምህንድስና አስፈላጊነት
የH13 ሙቀት መጨመር ዓላማው ጥንካሬን ከፍ ለማድረግ ብቻ አይደለም።.
የመጨረሻው ሁኔታ ጥንካሬን ማመጣጠን አለበት, ትኩስ ጥንካሬ, ጥንካሬ, የሙቀት-ድካም መቋቋም, እና የመጠን መረጋጋት.
በዚህ ምክንያት, በ 500-550 ዲግሪ ሴንቲ ግሬድ የሙቀት መጠን ያለው H13 ዳይ ኢንጂነሪንግ የተሰራው ለመልበስ የመቋቋም ጥንካሬን ጠብቆ ለማቆየት እና በአገልግሎት ውስጥ ለተደጋጋሚ የሙቀት ብስክሌት እና የሜካኒካል ጭነት ጥንካሬ እና ቁጣን የመቋቋም ችሎታ ነው።.
11. ከሙቀት የተሰራ ብረት የኢንዱስትሪ መተግበሪያዎች
በኢንዱስትሪ ማምረቻ ውስጥ የተስተካከለ ብረት በስፋት ጥቅም ላይ ይውላል, ምክንያቱም በጥንካሬ መካከል ያለውን ተቆጣጣሪ ሚዛን ያቀርባል, ጥንካሬ, ጥንካሬ, ductility, ድካም መቋቋም, እና የመጠን መረጋጋት.
Gears እና ማስተላለፊያ ክፍሎች
ከፍተኛ ጥንካሬ እና በቂ ጥንካሬ ለማግኘት ጊርስ በተለምዶ መጥፋት ይከተላል.
ለጥርስ ንክኪ በቂ ጥንካሬን እና ጥንካሬን በመጠበቅ ከጠንካራው ሁኔታ ጋር ተያይዘው የሚመጡ ጭንቀቶችን ይቀንሳል ።.
የተለመዱ አካላት ያካትታሉ:
- የማስተላለፊያ መሳሪያዎች
- ፒኖች
- የመንጃ ጊርስ
- Sprockets
- ዘንጎች እና የማርሽ ዘንጎች
በጣም ለተጫኑ ጊርስ, የመጨረሻው የሙቀት-ህክምና ሁኔታ ብዙውን ጊዜ በድካም ጥንካሬ ዙሪያ የተነደፈ ነው, የእውቂያ ውጥረት, እና ጥንካሬን ብቻ ሳይሆን የጥርስ ስብራትን መቋቋም.
ዘንጎች, ዘንግስ, እና ፒን
የተሟጠጠ እና የተቃጠለ ቅይጥ ብረቶች ለዘንጎች በስፋት ጥቅም ላይ ይውላሉ, ዘንጎች, ካስማዎች, እና ተመሳሳይ የማሽን አካላት የተጣመሩ ማጠፍ, ቶርሽን, ተጽዕኖ, እና ሳይክል ጭነት.
እንደ ማጥፋት መዋቅር ጋር ሲነጻጸር, በትክክል የተበሳጨ ማርቴንሲቲክ መዋቅር የተሻለ ጥንካሬ እና ስንጥቅ መስፋፋትን የመቋቋም ችሎታ ይሰጣል, በተለዋዋጭ ለተጫኑ ክፍሎች ይበልጥ ተስማሚ እንዲሆን ማድረግ.
ምንጮች
የስፕሪንግ ብረቶች ከፍተኛ የመለጠጥ ጥንካሬ እና ድካም መቋቋም ያስፈልጋቸዋል.
ከተጠናከረ በኋላ የሙቀት መጠን መጨመር ጥንካሬውን ለማስተካከል እና ውስጣዊ ጭንቀቶችን ለማስታገስ እና ለተደጋጋሚ ላስቲክ ጭነት የሚያስፈልገውን ጥንካሬ ጠብቆ ለማቆየት ያገለግላል።.
መተግበሪያዎች ያካትታሉ:
- የጥቅል ምንጮች
- የቅጠል ምንጮች
- Torsion ምንጮች
- የእገዳ ክፍሎች
- የቫልቭ ምንጮች
ከመጠን በላይ ለስላሳነት እና ከመጠን በላይ መሰባበር የፀደይን ህይወት ሊቀንስ ስለሚችል የመበሳጨት ሁኔታ በጥንቃቄ መቆጣጠር አለበት.
ይሞታል እና መሳሪያዎች
በጥንካሬ ቁጥጥር ስር ያለ ቅንጅት ለማግኘት የመሳሪያ ብረቶች በተለምዶ ይለቃሉ, የመቋቋም ችሎታ ይለብሱ, ጥንካሬ, እና ለስላሳ መቋቋም.
እንደ H13 ያሉ የሙቅ ሥራ ብረቶች የሙቀት መረጋጋት እና ተደጋጋሚ ማሞቂያ እና ማቀዝቀዝ ለመቋቋም በአንፃራዊነት ከፍተኛ የሙቀት መጠን ይሞላሉ.
የቀዝቃዛ ስራ እና ከፍተኛ ፍጥነት ያለው መሳሪያ ብረቶች እንደ ቅይጥ ስርዓታቸው እና እንደ አስፈላጊነቱ መቁረጥ ወይም አፈፃፀም ላይ በመመስረት የተለያዩ የሙቀት መርሃግብሮችን ይጠቀማሉ።.
አውቶሞቲቭ አካላት
ቴምፐርድ ብረት በአውቶሞቲቭ ማምረቻ ውስጥ ተደጋጋሚ የሜካኒካል ጭነት እና ተፅእኖን መቋቋም ለሚገባቸው አካላት በብዛት ጥቅም ላይ ይውላል.
ምሳሌዎች ያካትታሉ:
- የ Axle ዘንጎች
- መሪ አካላት
- የማሽከርከር ዘንጎች
- ክፍሎችን ማገናኘት
- የተንጠለጠሉ ክፍሎች
- ማስተላለፊያ አካላት
የኳንች-እና-ሙቀት ሕክምና እነዚህ ክፍሎች ለትክክለኛው ዓለም አገልግሎት ሁኔታዎች የሚያስፈልገውን ጥንካሬ ሳይሰጡ ከፍተኛ ጥንካሬን እንዲያገኙ ያስችላቸዋል..
የግንባታ እና ከባድ መሳሪያዎች
የከባድ ማሽኖች ክፍሎች ብዙውን ጊዜ ከፍተኛ ጭነት ያጋጥማቸዋል, ድንጋጤ, መጥላት, እና ዑደት ውጥረት. በዚህ ምክንያት የተጣጣሙ ቅይጥ ብረቶች በብዛት ጥቅም ላይ ይውላሉ:
- ፒኖች እና ቁጥቋጦዎች
- የሃይድሮሊክ ክፍሎች
- ቁፋሮ እና ጫኚ ክፍሎች
- ክሬን አካላት
- የግብርና ማሽኖች ክፍሎች
- የማዕድን መሳሪያዎች ክፍሎች
በእነዚህ መተግበሪያዎች ውስጥ, የሚፈለገው የሙቀት ሁኔታ በአብዛኛው የሚመረጠው በተፅዕኖ መቋቋም ዋነኛ ውህደት መሰረት ነው, ድካም ጥንካሬ, እና የመቋቋም ችሎታ ይለብሱ.
የግፊት እና የኢነርጂ መሳሪያዎች
የተወሰኑ የግፊት-ተሸካሚ እና የኢነርጂ-ስርዓተ-አቀማመጦች የጠፉ-እና-ሙቀት ያላቸው ብረቶች ይጠቀማሉ ምክንያቱም ህክምናው ከተሻሻለ ጥንካሬ ጋር ከፍተኛ ጥንካሬን ይሰጣል.
መተግበሪያዎች ሊያካትቱ ይችላሉ።:
- ከፍተኛ-ጥንካሬ የግፊት ክፍሎች
- ተርባይን ጋር የተያያዙ ሜካኒካዊ ክፍሎች
- የኢንዱስትሪ ማያያዣዎች
- የኃይል ማስተላለፊያ አካላት
- ከባድ-ተረኛ መዋቅራዊ ክፍሎች
ለደህንነት-ወሳኝ አካላት, የሙቀት-ህክምናው ሂደት በመደበኛነት በጠንካራነት ሙከራ ይደገፋል, ሜካኒካል ሙከራ, ልኬት ምርመራ, እና የብረታ ብረት ማረጋገጫ.
12. ከብረት በላይ ማሞቅ: ብርጭቆ, ቸኮሌት, እና ሌሎች ቁሳቁሶች
“መቆጣት” የሚለው ቃል በሌሎች መስኮችም ጥቅም ላይ ውሏል, ግን ስልቶቹ የተለያዩ ናቸው.
የመስታወት ሙቀት መጨመር
የብርጭቆ ሙቀት መጨመር መስታወትን ወደ 600-700 ዲግሪ ሴንቲ ግሬድ ማሞቅ እና ከዚያም ንጣፎቹን በአየር ጄቶች በፍጥነት ማቀዝቀዝ ያካትታል..
ላይ ላዩን ኮንትራቶች ከውስጥ ይልቅ በፍጥነት, በመሬት ላይ እና በመሠረት ላይ ያሉ የመለጠጥ ውጥረቶች ላይ የተጨመቁ ጭንቀቶችን መፍጠር.
ይህ የቀዘቀዘ ብርጭቆን በጣም ጠንካራ ያደርገዋል እና ወደ ትንሽ እንዲሰበር ያደርገዋል, ከሹል ቁርጥራጭ ይልቅ ደማቅ ቁርጥራጮች. በመኪና መስኮቶች ውስጥ ጥቅም ላይ ይውላል, የሻወር በሮች, እና የስነ-ህንፃ መስታወት.
የቸኮሌት ሙቀት መጨመር
የቸኮሌት ሙቀት መቆጣጠሪያ ቁጥጥር የሚደረግበት የማሞቅ እና የማቀዝቀዝ ሂደት ነው ፣ ይህም የኮኮዋ ቅቤ በተረጋጋ ሁኔታ እንዲቀዘቅዝ ያበረታታል።, ቅጽ V በመባል ይታወቃል (ቤታ ክሪስታሎች).
በትክክል የቀዘቀዘ ቸኮሌት አንጸባራቂ አጨራረስ አለው።, ጥርት ያለ ፍጥነት, እና ለስላሳ ማቅለጥ. ያልተነካ ቸኮሌት ሊያብብ ይችላል, እህል ይሰማኛል, ወይም በቀላሉ ለስላሳ.
ሌሎች ቁሳቁሶች
አንዳንድ ብረት ያልሆኑ ውህዶች, እንደ አንዳንድ የአሉሚኒየም እና የመዳብ ውህዶች, የዝናብ ማጠንከሪያ ወይም የእርጅና ሕክምናዎችን አንዳንድ ጊዜ በቀላሉ ቆጣዎች ተብለው ይጠራሉ.
ቢሆንም, ቃሉ በብረታ ብረት ላይ ሲተገበር በጣም ትክክለኛ ነው።.
13. ማጠቃለያ
የሙቀት መጨመር የጠፋውን ለመለወጥ መሠረታዊ የሙቀት ሕክምና ሂደት ነው።, ከፍተኛ ውጥረት, እና በአንጻራዊነት የሚሰባበር ብረት ወደ የተረጋጋ የምህንድስና ቁሳቁስ.
አስፈላጊነቱ ጥንካሬን በመቀነስ ላይ ብቻ አይደለም, ነገር ግን የማርቴንሲት ማይክሮስትራክቸራል ዝግመተ ለውጥን በመቆጣጠር እና በጠንካራነት መካከል አስፈላጊውን ሚዛን በማቋቋም, ጥንካሬ, ጥንካሬ, ductility, እና የመጠን መረጋጋት.
የሙቀት መጠኑ በጣም ተፅዕኖ ያለው የሂደቱ ተለዋዋጭ ነው, ነገር ግን ጊዜን ከመያዝ ጋር አብሮ መታሰብ አለበት, የአረብ ብረት ቅንብር, ቅድመ-የማስተካከያ እና የማጥፋት ሁኔታዎች, የመለዋወጫ መጠን, እና አስፈላጊዎቹ የመጨረሻ ንብረቶች.
ስለዚህ ትክክለኛው የሙቀት ሕክምና ነው የአረብ ብረት-ደረጃ ልዩ ሳይሆን ሁለንተናዊ.
የካርቦን ዕጢዎች, ቅይጥ መዋቅራዊ ብረቶች, ከፍተኛ የካርቦን እርባታ, የመሳሪያ ብረቶች, ባለከፍተኛ ፍጥነት እረቶች, ሙቅ ሥራ ብረቶች, እና ማርቴንሲቲክ አይዝጌ ብረቶች ሁሉም የተለያዩ የቁጣ ምላሾችን ሊያሳዩ ይችላሉ።.
በኢንዱስትሪ ምርት ውስጥ, የተሳካ የሙቀት መጠን መመዘን ያለበት በክፍሉ የመጨረሻ አፈጻጸም እንጂ በሙቀት ብቻ አይደለም።.
ትክክለኛ ቁጥጥር የሚደረግበት የሙቀት ሂደት የጠፋውን ሁኔታ በጣም ጠንካራነት ወደ አስተማማኝ የሜካኒካል ንብረቶች ጥምረት ይለውጣል ለጊርስ ተስማሚ።, ዘንጎች, ምንጮች, ይሞታል, አውቶሞቲቭ ክፍሎች, ከባድ መሳሪያዎች, እና ሌሎች ተፈላጊ መተግበሪያዎች.
የሚጠየቁ ጥያቄዎች
በአረብ ብረት ውስጥ የሚቀሰቅሰው?
ቴምፕሪንግ የሙቀት-ህክምና ሂደት ነው ጠንካራ ብረት ከአስፈላጊው የለውጥ ክልል በታች ወደሆነ የሙቀት መጠን ይሞቃል., ለተወሰነ ጊዜ ተይዟል, እና ከዚያ ቀዝቀዝ.
በዋነኛነት የሚፈለገውን የጠንካራነት ሚዛን በሚያገኝበት ጊዜ ስብራትን እና ቀሪ ጭንቀትን ለመቀነስ ያገለግላል, ጥንካሬ, እና ጥንካሬ.
መበሳጨት ጥንካሬን ይቀንሳል?
ለአብዛኛዎቹ የተለመዱ የቀዘቀዙ ብረቶች, የሙቀት መጠኑን መጨመር በአጠቃላይ ጥንካሬን እና ጥንካሬን ይቀንሳል እና ጥንካሬን እና ቧንቧን ያሻሽላል.
በሁለተኛ ደረጃ ጠንካራነት ምክንያት ከፍተኛ ቅይጥ ብረት ብረቶች በተለየ መንገድ ሊያሳዩ ይችላሉ.
በንዴት እና በማቅለል መካከል ያለው ልዩነት ምንድነው??
ማርቲንሳይት ለመቀየር ከወሳኙ የትራንስፎርሜሽን ክልል በታች ባለው የጠንካራ ብረት ላይ የሙቀት መጠን መጨመር ይከናወናል.
ማደንዘዣ በአጠቃላይ ብረትን ለማለስለስ እና የበለጠ ቱቦ ለማቋቋም የታሰበ ነው።, የተረጋጋ የማይጋጋጅ, ብዙውን ጊዜ በቀስታ ቁጥጥር የሚደረግ ማቀዝቀዣን በመጠቀም.
የብረት ብረት እንዴት እንደሚመረመር?
የተለመደው ፍተሻ የጥንካሬ ምርመራን ሊያካትት ይችላል።, ልኬት ምርመራ, ሜታሎግራፊ ምርመራ, እና ሜካኒካል ሙከራ, በመተግበሪያው ወይም ዝርዝር መግለጫው በሚፈለግበት ጊዜ ከተጨማሪ ወለል ወይም አጥፊ ያልሆነ ሙከራ ጋር.