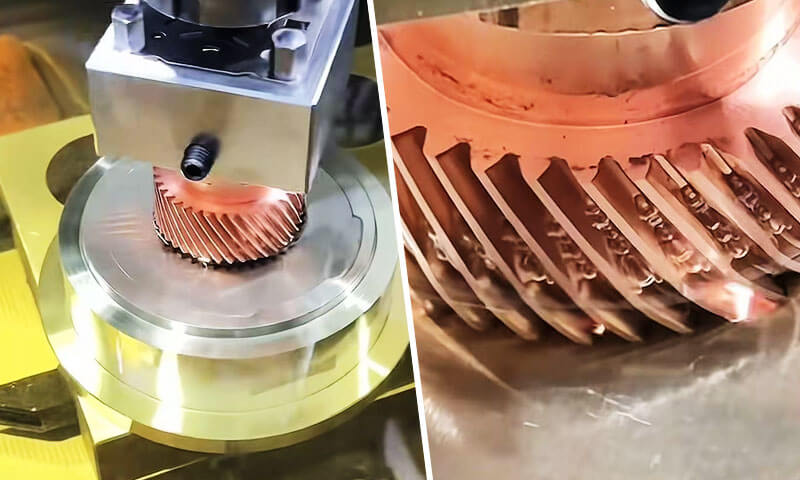
የሲንከር የኤሌክትሪክ ፍሳሽ ማሽን, ራም EDM ተብሎም ይጠራል, የሚሞት EDM ወይም አቅልጠው EDM, በዘመናዊ ትክክለኝነት ምህንድስና ውስጥ በጣም ትክክለኛ እና የማይተኩ ባህላዊ ያልሆኑ የማምረቻ ሂደቶች አንዱ ነው።.
እንደ ተለመደው ወፍጮ እና መዞር በተለየ መልኩ ቁሳቁስን በሜካኒካዊ የመቁረጥ ኃይል ያስወግዳል, sinker EDM ቁጥጥር አማካኝነት በኤሌክትሪክ conductive workpieces ያበላሻል, ተደጋጋሚ የኤሌክትሪክ ብልጭታዎች, በመሳሪያው እና በክፍሉ መካከል ምንም አካላዊ ግንኙነት ሳይኖር.
ይህ መሠረታዊ ልዩነት ውስብስብ ባለ ሶስት አቅጣጫዊ ክፍተቶችን ለማምረት ያስችላል, ሹል ውስጣዊ ማዕዘኖች, በመቁረጫ መሳሪያዎች ለማምረት የማይቻል ወይም በጣም ውድ የሆኑ ጥልቅ ጠባብ ክፍተቶች እና እጅግ በጣም ጠንካራ የሆኑ የቁስ ባህሪያት.
ለበርካታ አስርት ዓመታት, sinker EDM የመሳሪያ እና የሞተ ማምረት የጀርባ አጥንት ሆኖ ቆይቷል, እና በኤሮስፔስ ውስጥ ፈጠራን ማንቃት ቀጥሏል።, የሕክምና መሳሪያዎች, አውቶሞቲቭ እና ሴሚኮንዳክተር ኢንዱስትሪዎች.
ጠንካራ ብረቶችን የማሽን ልዩ ችሎታው, የሲሚንቶ ካርቦሃይድሬትስ, እና ልዩ ሱፐርላሎች ወደ ማይክሮን ደረጃ ትክክለኛነት, በዜሮ መቁረጫ ኃይሎች እና ቡር-ነጻ ጠርዞች, ከፍተኛ ዋጋ ላላቸው ትክክለኛ ክፍሎች አስፈላጊ ያደርገዋል.
1. Sinker EDM ምንድን ነው??
መስመጥ ኢ.ዲ.ኤም(የኤሌክትሪክ ፍሳሽ ማሽነሪ) ቅድመ-ቅርጽ ያለው ኤሌክትሮድ ውስጥ የማይገናኝ የሙቀት-ኤሌክትሪክ ቁሳቁስ የማስወገድ ሂደት ነው። (መሳሪያ) እና አንድ conductive workpiece በዲኤሌክትሪክ ፈሳሽ ውስጥ ጠልቀው በጥቃቅን ተለያይተዋል, በትክክል ቁጥጥር የሚደረግበት ብልጭታ ክፍተት.
በክፍተቱ ውስጥ ተከታታይ የኤሌክትሪክ ፍሳሾች ይፈጠራሉ, እያንዳንዳቸው ከ 8,000 እስከ 12,000 ዲግሪ ሴንቲግሬድ የሙቀት መጠን ያለው የአካባቢያዊ ማይክሮ ፕላዝማ ቻናል ያመርታሉ ፣ ይህም የሁለቱም የስራ ቁራጭ እና የኤሌክትሮድ ቁሳቁሶችን የሚቀልጥ እና የሚተፋ ነው።.
በሚሊዮን የሚቆጠሩ የፍሳሽ ዑደቶች, ኤሌክትሮጁ ቀስ በቀስ ወደ ሥራው ውስጥ ይሰምጣል, የተገላቢጦሹን ቅርፅ በከፍተኛ ትክክለኛነት ማባዛት.

“መጠማመጥ” የሚለው ስም የመጣው ከዚህ ተንኮለኛ ተግባር ነው።: ኤሌክትሮጁ ቃል በቃል ወደ ክፍሉ ጠልቆ በመግባት ክፍተት ይፈጥራል.
ከሌሎች የ EDM ልዩነቶች በተለየ, sinker EDM ሙሉ በሙሉ ባለ ሶስት አቅጣጫዊ ውስጣዊ እና ውጫዊ ቅርጾችን በማምረት ችሎታው ይገለጻል, በመገለጫዎች ብቻ ከመቁረጥ ይልቅ.
እሱ የ EDM ቴክኖሎጂ የመጀመሪያ ቅርፅ ነው እና ለተወሳሰበ የጉድጓድ ሥራ በጣም ሁለገብ ተለዋዋጭ ሆኖ ይቆያል.
ዋናው መለያ ባህሪ የተጠናቀቀው ክፍል ጂኦሜትሪ የኤሌክትሮል ቀጥተኛ አሉታዊ ቅጂ ነው.
ይህ ማለት እያንዳንዱ የኤሌክትሮል ዝርዝር - የጎድን አጥንት, ቦታዎች, ሸካራዎች እና የማዕዘን ራዲየስ - ወደ ሥራው ክፍል ተላልፏል, በሻማው ክፍተት መጠን የተመጣጠነ.
ታሪካዊ አውድ
የ EDM ሂደት በመጀመሪያ የተገነባው በ 1940 ዎቹ በሁለት የሶቪየት ሳይንቲስቶች ነው, ቢ.አር. ላዛሬንኮ እና ኤን.አይ. ላዛሬንኮ, የኤሌክትሪክ ፈሳሾች ብረትን ለመሸርሸር ጥቅም ላይ ሊውሉ እንደሚችሉ ያወቀው.
ቴክኖሎጂው በ1950ዎቹ እና 1960ዎቹ የበለጠ ተጣርቶ ነበር።, እና በ 1970 ዎቹ, Sinker EDM ለመሣሪያ እና ለሞት ማምረት የተረጋገጠ የማምረቻ ሂደት ነበር።.
ዛሬ, በትክክል የማምረት የማዕዘን ድንጋይ ነው።, በተለይ በአየር ላይ, አውቶሞቲቭ, ሕክምና, እና ሻጋታ ሰሪ ኢንዱስትሪዎች.
2. Sinker EDM እንዴት እንደሚሰራ?
Sinker EDM, በመባልም ይታወቃል ዳይ-ሰምጦ EDM ወይም የኤሌክትሪክ ማፍሰሻ ማሽን, በቀጥታ ሜካኒካል መቆራረጥ ሳይሆን በኤሌክትሪካዊ ፍሳሾች ቁጥጥር ውስጥ ያለውን ንጥረ ነገር ያስወግዳል.
ሂደቱ አንድ ቅርጽ ያለው ኤሌክትሮድ ይጠቀማል, አንድ conductive workpiece, እና ዳይኤሌክትሪክ ፈሳሽ.
በትክክል ቁጥጥር በተደረገበት ክፍተት ላይ በአጉሊ መነጽር የሚታዩ ብልጭታዎችን በተደጋጋሚ በማመንጨት, Sinker EDM ቀስ በቀስ የኤሌክትሮል ጂኦሜትሪ በስራው ውስጥ ይሰራጫል.
ከተለመደው ማሽነሪ በተለየ, አለ። በተለመደው የፍሳሽ ማሽነሪ ጊዜ በኤሌክትሮል እና በ workpiece መካከል ቀጥተኛ ግንኙነት የለም.
የቁሳቁስ ማስወገጃ በዋነኝነት የሚተዳደረው በኤሌክትሪክ ምት ኃይል ነው።, የመልቀቂያ ድግግሞሽ, ክፍተት ሁኔታዎች, የዲኤሌክትሪክ ዝውውር, እና የኤሌክትሮል እንቅስቃሴ.
የዲኤሌክትሪክ ብልሽት
ሂደቱ የሚጀምረው ኤሌክትሮጁ ከኮንዳክቲቭ የስራ ክፍል ጋር በጣም በተጠጋ ሲሆን ሁለቱም በዲኤሌክትሪክ ፈሳሽ ውስጥ ይጠመቃሉ., በተለምዶ EDM ዘይት.
በኤሌክትሮል እና በስራ ቦታ መካከል ቁጥጥር የሚደረግበት ቮልቴጅ ይተገበራል. በመደበኛ ሁኔታዎች, ዳይኤሌክትሪክ እንደ ኤሌክትሪክ መከላከያ ይሠራል.
ኤሌክትሮጁ ወደ ሥራው ሲቃረብ እና የኢንተር-ኤሌክትሮድ ክፍተት ተስማሚ ደረጃ ላይ ይደርሳል, የኤሌክትሪክ መስክ ዳይኤሌክትሪክን በአካባቢው ionize ለማድረግ በበቂ ሁኔታ ጠንካራ ይሆናል.
ከዚያም ፈሳሹ ይከናወናል የዲኤሌክትሪክ ብልሽት, በሁለቱ ንጣፎች መካከል ጊዜያዊ ማስተላለፊያ ፕላዝማ ሰርጥ መፍጠር.
ምክንያቱም ፍሳሹ የኤሌክትሪክ ሁኔታዎች በጣም ምቹ በሆኑ አካባቢያዊ ቦታዎች ላይ ስለሚከሰት ነው, የማሽን ሂደቱ ኃይልን ወደ በጣም ትንሽ አካባቢዎች ሊያከማች ይችላል.
የኤሌክትሪክ ፍሳሽ እና አካባቢያዊ የኃይል መለቀቅ
አንዴ ብልሽት ከተከሰተ, የአጭር ጊዜ ቆይታ ያለው የልብ ምት በፕላዝማ ቻናል ውስጥ ያልፋል. የኤሌክትሪክ ኃይል ወደ ኃይለኛ አካባቢያዊ የሙቀት ኃይል ይቀየራል.
በማፍሰሻ ዞን ውስጥ ያለው የሙቀት መጠን ብዙ ሺህ ዲግሪ ሴልሺየስ ሊደርስ ይችላል.
ይህ ጽንፍ ነገር ግን በጣም የተተረጎመ ሃይል የሁለቱም የስራ ክፍሉን እና ፈጣን ማሞቂያን ይፈጥራል, በመጠኑም ቢሆን, ኤሌክትሮጁን.
ማፍሰሻው በተከታታይ የመቁረጥ ተግባር አማካኝነት ቁሳቁሶችን አያስወግድም. ይልቁንም, እያንዳንዱ ግለሰብ ብልጭታ በአጉሊ መነጽር የሚታይ የማሽን ክስተት ይፈጥራል. የእነዚህ በሚሊዮኖች የሚቆጠሩ ክስተቶች ጥምር ውጤት ቀስ በቀስ የሚፈለገውን ክፍተት ይፈጥራል.
የሥራውን ክፍል ማቅለጥ እና ትነት
የተከማቸ የሙቀት ኃይል በፍጥነት ይቀልጣል እና በ workpiece ወለል ላይ በጣም ትንሽ መጠን ያለው ቁሳቁስ በከፊል ይተንታል።. ከእያንዳንዱ ውጤታማ ፈሳሽ በኋላ በአጉሊ መነጽር የሚታይ ጉድጓድ ይፈጠራል.
የእነዚህ ጉድጓዶች ስፋት እንደ የማሽን መለኪያዎች ላይ በጥብቅ ይወሰናል:
- ከፍተኛ ፍሰት ፍሰት
- የልብ ምት ቆይታ
- የልብ ምት የሚቆይበት ጊዜ
- የማስወገጃ ቮልቴጅ
- ኤሌክትሮድ-workpiece ክፍተት
- የዲኤሌክትሪክ ሁኔታዎች
ከፍተኛ የፍሳሽ ኃይል በአጠቃላይ ይጨምራል የቁሳቁስ ማስወገጃ መጠን (MRR), ነገር ግን ትላልቅ ጉድጓዶችን ማምረት ይችላል, ሸካራማ መሬት, ድጋሚ የተቀዳ ንብርብር, እና የበለጠ ሙቀት-የተጎዳ ክልል.
ዝቅተኛ የኃይል ማጠናቀቂያ ቅንጣቶች በጣም ትናንሽ ጉድጓዶችን ያመነጫሉ እና ስለሆነም የመጠን ትክክለኛነት እና የገጽታ ጥራት ከማስወገድ ፍጥነት የበለጠ አስፈላጊ ሲሆኑ ጥቅም ላይ ይውላሉ.
ዲዮኒዜሽን እና ዳይኦክትሪክ ፍሳሽ
ከእያንዳንዱ ፈሳሽ ምት በኋላ, የአሁኑ ተቋርጧል. የፕላዝማ ቻናል ይወድቃል እና ዳይኤሌክትሪክ በፍጥነት ወደ መከላከያው ሁኔታ ይመለሳል.
በተመሳሳይ ጊዜ, የዲኤሌክትሪክ ዑደት የቀለጠውን ቅንጣቶች ያስወግዳል, የተስተካከለ ቆሻሻ, እና ከማሽን ክፍተቱ ውስጥ ያሉ ሌሎች ብክለቶች.
የተጠራቀመ ቆሻሻ ያልተረጋጋ ሁለተኛ ደረጃ ፈሳሾችን ሊፈጥር ስለሚችል ውጤታማ ማጠብ አስፈላጊ ነው, አጭር ወረዳዎች, ቅስቀሳ, ወይም ያልተስተካከለ ቁሳዊ ማስወገድ.
ስለዚህ ዳይኤሌክትሪክ ብዙ ተግባራትን በአንድ ጊዜ ያከናውናል: የኤሌክትሪክ መከላከያ, ማቀዝቀዝ, ፍርስራሾችን ማስወገድ, እና የተረጋጋ ክፍተት ሁኔታዎችን ወደነበረበት መመለስ.
Servo ክፍተት ቁጥጥር
የሲንከር ኢዲኤም ወሳኝ ገፅታ የ ዝግ-loop servo ሥርዓት በማሽነሪ ክፍተት ውስጥ የኤሌክትሪክ ሁኔታዎችን በተከታታይ የሚከታተል እና የኤሌክትሮል አቀማመጥን በትክክል የሚያስተካክል.
ክፍተቱ ከመጠን በላይ ትንሽ ከሆነ, ያልተረጋጋ ፍሳሽ ወይም አጭር ዑደት ሊከሰት ይችላል, ስለዚህ ኤሌክትሮጁ በትንሹ ወደ ኋላ ይመለሳል.
ክፍተቱ በጣም ትልቅ ከሆነ, ፈሳሾች እምብዛም አይሆኑም ወይም ይቆማሉ, ኤሌክትሮጁን እንዲራመድ ማድረግ.
ይህ ቀጣይነት ያለው ግብረመልስ በማሽን ሂደት ውስጥ ተገቢውን የስራ ክፍተት ይይዛል.
ቁጥጥር የሚደረግበት የፍሳሽ ሁኔታዎችን እየጠበቀ ኤሌክትሮጁ ቀስ በቀስ ወደ የመጨረሻው ክፍተት ጂኦሜትሪ ስለሚጠጋ, ውስብስብ ክፍተቶች በከፍተኛ ተደጋጋሚነት ሊፈጠሩ ይችላሉ.
Progressive Cavity ምስረታ
ኤሌክትሮጁ በተለምዶ በአንድ ፈሳሽ ውስጥ ሙሉውን ክፍተት አያመጣም. ይልቁንም, በሺዎች ወይም በሚሊዮን የሚቆጠሩ የግለሰብ ፈሳሾች የሥራውን ክፍል ቀስ በቀስ ያበላሹታል።.
ሂደቱ ሲቀጥል, ኤሌክትሮጁ የፕሮግራም አቅጣጫውን ጠብቆ ወደ ሥራው ውስጥ ይገባል. የተፈጠረው ክፍተት እየጨመረ ከ የኤሌክትሮል አሉታዊ ጂኦሜትሪ.
ለትክክለኛ ሻጋታ እና ለሞት አፕሊኬሽኖች, ማሽነሪ በተለምዶ ወደ ሻካራነት ይከፋፈላል, በከፊል ማጠናቀቅ, እና የማጠናቀቂያ ደረጃዎች.
Roughing ቁሳቁሱን በብቃት ለማስወገድ በአንፃራዊነት ከፍተኛ ኃይል ያላቸውን ጥራዞች ይጠቀማል, ሲጠናቀቅ ጥብቅ የልኬት ቁጥጥር እና የተሻሻለ የገጽታ ጥራትን ለማግኘት ዝቅተኛ ኃይል ያላቸው ፈሳሾችን ይጠቀማል.
3. የሲንከር ኢዲኤም የማሽን ሂደት ደረጃ በደረጃ
Sinker EDM በቀላሉ ብልጭታ-ትውልድ ክወና አይደለም.
ትክክለኛ የኤዲኤም ክፍተት ለማምረት የኤሌክትሮድ ጂኦሜትሪ የተቀናጀ ቁጥጥር ያስፈልገዋል, workpiece አቀማመጥ, የዲኤሌክትሪክ ዝውውር, የመልቀቂያ መለኪያዎች, ኤሌክትሮድስ መልበስ, ማጠብ, እና ምርመራ.
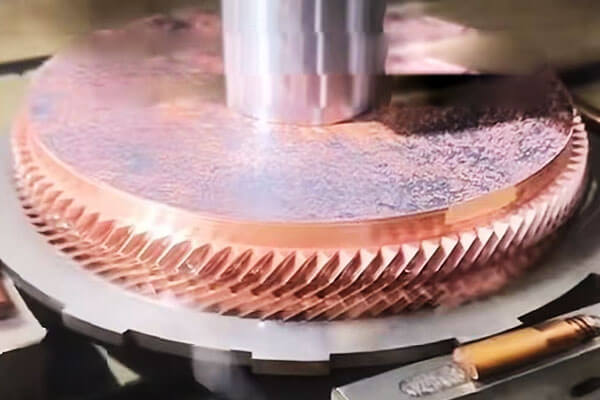
ደረጃ 1: የኤሌክትሮድ ዲዛይን እና ማምረት
ሂደቱ የሚጀምረው በኤሌክትሮል ዲዛይን በሚወክለው ንድፍ ነው የሚሠራው ጉድጓድ አዎንታዊ ጂኦሜትሪ.
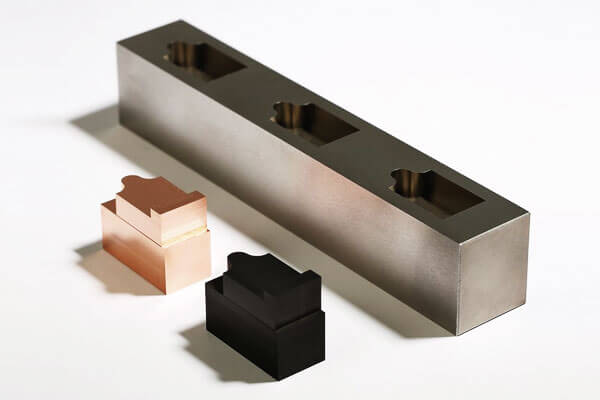
ግራፋይት እና መዳብ ሁለቱ በብዛት ጥቅም ላይ የዋሉ ኤሌክትሮዶች ቁሳቁሶች ናቸው።, እንደ ክፍተት ውስብስብነት ባሉ ነገሮች መሰረት ይመረጣል, የሚፈለገው ወለል ማጠናቀቅ, ልኬት ትክክለኛነት, የማሽን ፍጥነት, እና የሚጠበቀው የኤሌክትሮል ልብስ.
የኤሌክትሮድ ዲዛይን ለፕሮግራሙ መለያ መሆን አለበት። ብልጭታ ክፍተት, ኤሌክትሮድስ መልበስ, የማፍሰስ መስፈርቶች, እና በ EDM ቁጥጥር ስርዓት የሚፈለገውን የመጠን ማካካሻ.
ለተወሳሰቡ ሻጋታዎች እና ይሞታሉ, ብዙ ኤሌክትሮዶች ለመጠምዘዝ ሊሠሩ ይችላሉ።, በከፊል ማጠናቀቅ, እና የመጨረሻውን ክፍተት ከአንድ ኤሌክትሮድ ጋር ለመድረስ ከመሞከር ይልቅ ማጠናቀቅ.
የኤሌክትሮል ጥራት በቀጥታ የመጨረሻውን ክፍተት ጥራት ላይ ተጽዕኖ ያሳድራል.
በኤሌክትሮል ልኬቶች ውስጥ ስህተቶች, ሹል ጫፎች, የመሬት ላይ ሁኔታ, ወይም አሰላለፍ EDM ወቅት workpiece ወደ ሊተላለፍ ይችላል.
ደረጃ 2: Workpiece ማዋቀር እና ትክክለኛነት አሰላለፍ
የሥራው ክፍል ደህንነቱ በተጠበቀ ሁኔታ በኤዲኤም ማሽን ጠረጴዛ ላይ ተጭኖ በዲኤሌክትሪክ ማጠራቀሚያ ውስጥ ይቀመጣል.
ትክክለኛ አሰላለፍ በ workpiece እና electrode መካከል ያለውን ቅንጅት ግንኙነት ይመሰርታል።, ከሌሎች ባህሪያት ጋር በትክክል መዛመድ ያለባቸውን ጉድጓዶች በሚሠሩበት ጊዜ አስፈላጊ ነው.
ዘመናዊ የሲንከር ኢዲኤም ማሽኖች በብዛት ይጠቀማሉ የንክኪ መመርመሪያዎች, ራስ-ሰር የጠርዝ ማወቂያ, የማጣቀሻ ስርዓቶች, ወይም የኤሌክትሮል መለኪያ ዑደቶች workpiece ዜሮ ነጥቦች ለመመስረት እና electrode ቦታ ለማረጋገጥ.
ለብዙ-ኤሌክትሮድ ማሽነሪ, ወጥ የሆነ የማስተባበር ማጣቀሻ በተለይ አስፈላጊ ነው ምክንያቱም ሻካራ, ማጠናቀቅ, እና ዝርዝር ኤሌክትሮዶች ድምር የአቀማመጥ ስህተቶችን ሳያሳዩ ወደ ትክክለኛ ቦታዎች መመለስ አለባቸው.
ደረጃ 3: የዲኤሌክትሪክ ዝግጅት እና ማጠብ
የማሽን ዞን በዲኤሌክትሪክ ፈሳሽ ተሞልቷል ወይም ተሞልቷል. EDM ዘይት ለተለመደው የሲንከር ኢዲኤም በሰፊው ጥቅም ላይ ይውላል, ምክንያቱም የተረጋጋ የኤሌክትሪክ መከላከያ እና ውጤታማ ማቀዝቀዣ ይሰጣል.
የማሽን ፍርስራሾችን ለማስወገድ ዳይኤሌክትሪክ በማጣራት እና በማጠብ ስርዓቶች ያለማቋረጥ ይሰራጫል።.
የተበከለ ወይም በሙቀት ያልተረጋጋ ፈሳሽ የመልቀቂያ ባህሪን እና የመጠን ጥንካሬን ሊጎዳ ስለሚችል የዲኤሌክትሪክ ንፅህና እና የሙቀት መረጋጋት አስፈላጊ ናቸው.
መታጠብም እንዲሁ ወሳኝ ነው።. በማሽን ጊዜ, የቀለጠ እና የተስተካከሉ ቅንጣቶች በዋሻው ውስጥ ይከማቻሉ.
እነዚህ ቅንጣቶች በትክክል ካልተወገዱ, ያልተረጋጋ ፈሳሾችን ሊያስከትሉ ይችላሉ, ሁለተኛ ደረጃ ቅስቀሳ, የቁሳቁስ ማስወገጃ ውጤታማነት ቀንሷል, እና የአካባቢያዊ ገጽታ ጉድለቶች.
ደረጃ 4: EDM Parameter ፕሮግራሚንግ
ማሽነሪ ከመጀመሩ በፊት, የሂደቱ መሐንዲሱ የኤሌክትሪክ እና የአገልጋይ መለኪያዎችን በ workpiece ቁሳዊ, ኤሌክትሮድ ቁሳቁስ, የማሽን ደረጃ, ክፍተት ጂኦሜትሪ, እና የሚፈለገው ወለል ማጠናቀቅ.
አስፈላጊ መለኪያዎች ከፍተኛ የአሁኑን ያካትታሉ, የማስወጫ ቮልቴጅ, የልብ ምት በጊዜ, የልብ ምት ጊዜ, servo ማጣቀሻ, polarity, የማፍሰስ ሁኔታዎች, እና ኤሌክትሮዶች መዞር ወይም የመንቀሳቀስ ስልቶች በሚተገበሩበት ጊዜ.
ምንም ነጠላ ሁለንተናዊ EDM መለኪያ ስብስብ የለም።. ሻካራ ማድረቅ ከማጠናቀቂያው የበለጠ የመልቀቂያ ኃይል ይጠይቃል, ጥልቅ ጠባብ ጉድጓዶች ከተከፈቱ ጉድጓዶች ውስጥ የተለያዩ የመታጠብ እና የልብ ምት ሁኔታዎችን ሊፈልጉ ይችላሉ።.
ደረጃ 5: ሻካራ
ሻካራ ኢዲኤም አብዛኛው ንብረቱን ያስወግዳል እና የመሠረታዊ ክፍተት ጂኦሜትሪ ይመሰርታል።. ከፍተኛ የቁሳቁስ ማስወገጃ መጠን ለማግኘት በአንጻራዊነት ከፍተኛ የፍሳሽ ኃይል ጥቅም ላይ ይውላል.
በዚህ ደረጃ ወቅት, ትላልቅ የኤሌክትሪክ ንጣፎች ትልቅ የግለሰብ ጉድጓዶችን ያመነጫሉ ስለዚህም ፈጣን የአፈር መሸርሸር.
ቁጥጥር የሚደረግበት የማሽን አበል መጠን ሆን ተብሎ ለቀጣይ ስራዎች ይቀራል.
የማሸማቀቅ ዓላማው ነው። ከፍተኛ ጥራት ያለው አይደለም, ግን ቀልጣፋ እና የተረጋጋ የጅምላ ቁሶችን በማስወገድ ለማጠናቀቅ በቂ የሆነ የመጠን ቁጥጥርን እየጠበቀ.
ለጥልቅ ጉድጓዶች, ከፍተኛ መጠን ያለው የተሸረሸሩ ነገሮች የማሽን ክፍተቱን በፍጥነት ስለሚበክሉ የመታጠብ ሁኔታዎች በተለይ በሸካራነት ወቅት በጣም አስፈላጊ ይሆናሉ።.
ደረጃ 6: ከፊል-ማጠናቀቅ እና የኤሌክትሮድ ሽግግር
ለሚፈልጉ ክፍተቶች, በሻካራ እና በመጨረሻው አጨራረስ መካከል ከፊል የማጠናቀቂያ ደረጃ ሊተዋወቅ ይችላል።.
የመለኪያ መዛባትን በመቀነስ እና የገጽታውን ወጥነት በማሻሻል የቀረውን የማሽን አበል ለማስወገድ የተለየ ኤሌክትሮድ ወይም በሂደት የተሻሻለ ኤሌክትሮድ ጂኦሜትሪ መጠቀም ይቻላል።.
ይህ መሃከለኛ ደረጃ በአሰቃቂ ሻካራ እና ስስ አጨራረስ መካከል ቁጥጥር የሚደረግበት ሽግግርን ያቀርባል.
በተለይም ሻጋታዎችን እና ሞቶችን ለያዙ ሻጋታዎች ጠቃሚ ነው ጥልቅ የጎድን አጥንቶች, ጠባብ ቦታዎች, ሹል ማዕዘኖች, ጥሩ ሸካራዎች, ወይም ውስብስብ ባለ ሶስት አቅጣጫዊ ገጽታዎች.
ደረጃ 7: በማጠናቀቅ ላይ
መጨረስ የመጨረሻውን የመጠን መለኪያዎችን እና የሚፈለገውን የገጽታ ጥራት ለማምረት በከፍተኛ ሁኔታ ዝቅተኛ የፍሳሽ ኃይል ይጠቀማል.
አጭር የልብ ምት ቆይታ እና ዝቅተኛ ከፍተኛ ጅረቶች ትናንሽ የአፈር መሸርሸር ጉድጓዶችን ይፈጥራሉ, የወለል ንጣፍን በመቀነስ እና በሙቀት የተጎዳውን የንብርብር ውፍረት መቀነስ.
የማጠናቀቂያው ስልት ሚዛናዊ መሆን አለበት የመሬት መንቀጥቀጥ, ልኬት ትክክለኛነት, የማሽን ጊዜ, እና የገጽታ ታማኝነት.
እጅግ በጣም ጥሩ አጨራረስ ብዙ ማለፊያዎችን ሊፈልግ ይችላል ምክንያቱም የፍሳሽ ሃይል እየቀነሰ ሲሄድ የቁሳቁስ ማስወገጃ ቀስ በቀስ እየቀነሰ ይሄዳል.
ለወሳኝ መሣሪያ አፕሊኬሽኖች, በመጨረሻው ላይ ያለው ንጣፍ በኋላ ላይ ማፅዳት ሊደረግ ይችላል, ጽሑፍ ማድረግ, ሽፋን, ወይም ሌላ የገጽታ ሕክምናዎች በሚፈለገው ተግባር ላይ በመመስረት.
ደረጃ 8: የኤሌክትሮድ ልብስ ማካካሻ
የኤሌክትሮድ ልብስ የ Sinker EDM ተፈጥሯዊ ባህሪ ነው።. ምንም እንኳን የሥራው ክፍል ከኤሌክትሮል የበለጠ በፍጥነት እየተሸረሸረ ቢሆንም, ኤሌክትሮጁ በማሽን ጊዜ ቀስ በቀስ ቅርፁን ይለውጣል.
መልበስ በተለይ በዙሪያው ጠቃሚ ነው። ሹል ጫፎች, ማዕዘኖች, ትናንሽ ባህሪያት, እና ለተከማቸ የፍሳሽ እንቅስቃሴ የተጋለጡ ቦታዎች.
ዘመናዊ የኤዲኤም መቆጣጠሪያዎች የኤሌክትሮል እንቅስቃሴን እና የማሽን መለኪያዎችን በማስተካከል የኤሌክትሮል ልብሶችን ይከፍላሉ.
ለከፍተኛ ትክክለኛነት ክፍተቶች, የኤሌክትሮል ልብስ መልበስ በኤሌክትሮል ዲዛይን እና በመለኪያ ፍተሻ ጊዜ ግምት ውስጥ መግባት አለበት።.
ደረጃ 9: የመጨረሻ ምርመራ
ከ EDM ማሽን በኋላ, ክፍተቱ ይጸዳል እና ከምህንድስና መስፈርቶች ጋር ይጣራል.
የልኬት ፍተሻ ሀ በመጠቀም ሊከናወን ይችላል። ሲኤምኤም, EDM-ተኮር የፍተሻ ስርዓት, የኦፕቲካል መለኪያ መሳሪያዎች, ወይም ትክክለኛ መለኪያዎች, በጂኦሜትሪ እና በመቻቻል መስፈርቶች ላይ በመመስረት.
የገጽታ ሸካራነት ፕሮፊሎሜትር በመጠቀም ሊገመገም ይችላል።, ወሳኝ ክፍተቶች እና የጂኦሜትሪክ ግንኙነቶች ከCAD ሞዴል ወይም ስዕል አንጻር ሲረጋገጡ.
ፍተሻ የአካባቢያዊ ልዩነቶችን ካወቀ, ተጨማሪ የ EDM የማጠናቀቂያ ማለፊያዎች ብዙውን ጊዜ ሙሉውን የማምረት ሂደቱን ሳይተኩ ሊከናወኑ ይችላሉ.
4. ኤሌክትሮዶች ለ Sinker EDM
ኤሌክትሮጁ በ EDM ውስጥ በጣም አስፈላጊ ከሆኑት ንጥረ ነገሮች ውስጥ አንዱ ነው, ምክንያቱም ጂኦሜትሪው በተቆጣጠረው የኤሌክትሪክ መሸርሸር ወደ ሥራው በቀጥታ ስለሚተላለፍ..
ከተለመደው የመቁረጫ መሳሪያ በተለየ, የኤዲኤም ኤሌክትሮል በተመሳሳይ ጊዜ የኤሌክትሪክ ንክኪነት መስጠት አለበት, የመጠን መረጋጋት, የመቋቋም ችሎታ ይለብሱ, እና ትክክለኛ የጂኦሜትሪክ መራባት.
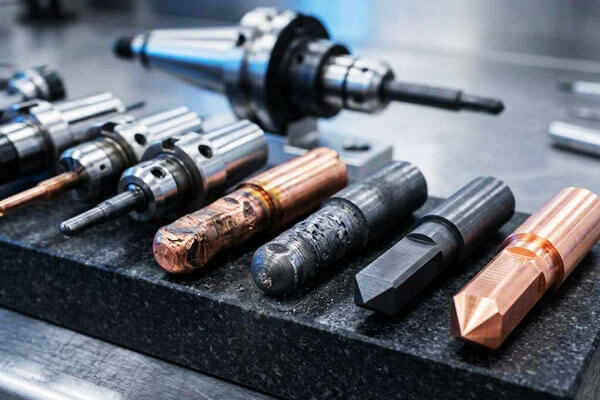
ኤሌክትሮዶች ቁሳቁሶች
| ቁሳቁስ | ቁልፍ ባህሪያት | ጥቅሞች | ገደቦች | የተለመዱ መተግበሪያዎች |
| ግራፋይት | ከፍተኛ የኤሌክትሪክ ንክኪነት; ዝቅተኛ ልብስ; ጥሩ የማሽን ችሎታ; ከፍተኛ የመለኪያ ነጥብ. | roughing በጣም ጥሩ; ዝቅተኛ የኤሌክትሮል ልብስ; ጥሩ ላዩን አጨራረስ; ወጪ ቆጣቢ. | ብሬሽን; ጥሩ አቧራ ሊፈጥር ይችላል; ልዩ የመቁረጫ መሳሪያዎችን ይፈልጋል. | የሻጋታ ክፍተቶች; ይሞታል; ሻካራ እና ማጠናቀቅ. |
| መዳብ | እጅግ በጣም ጥሩ የኤሌክትሪክ ንክኪነት; ጥሩ የሙቀት መቆጣጠሪያ; ለማሽን ቀላል. | ለማጠናቀቅ ጥሩ; ጥሩ ወለል ጨርስ; ኤሌክትሮፕሌት ማድረግ ቀላል. | ከግራፋይት ከፍ ያለ አለባበስ; ዝቅተኛ የቁሳቁስ ማስወገጃ መጠን. | በማጠናቀቅ ላይ; ትናንሽ ጉድጓዶች; ለስላሳ ባህሪያት. |
| መዳብ-ቱንግስተን | ከፍተኛ የማቅለጫ ነጥብ; በጣም ጥሩ የመልበስ መቋቋም; ጥሩ የሙቀት መቆጣጠሪያ. | እጅግ በጣም ጥሩ የመልበስ መቋቋም; ጥሩ አጨራረስ ጥሩ; የተረጋጋ ልኬቶች. | ውድ; ለማሽን አስቸጋሪ. | ትክክለኛ አጨራረስ; ትናንሽ ኤሌክትሮዶች; ከፍተኛ የመልበስ መተግበሪያዎች. |
ሲልቨር-ቱንግስተን |
በጣም ጥሩ conductivity; ከፍተኛ የመለኪያ ነጥብ; ጥሩ የመልበስ መቋቋም. | በጣም ዝቅተኛ አለባበስ; በጣም ጥሩ አጨራረስ. | በጣም ውድ. | ከፍተኛ ትክክለኛነትን ማጠናቀቅ; ከፍተኛ ዋጋ ያላቸው መተግበሪያዎች. |
| ቱንግስተን | በጣም ከፍተኛ የማቅለጫ ነጥብ; በጣም ጥሩ የመልበስ መቋቋም. | በጣም ዝቅተኛ አለባበስ; ጥሩ አጨራረስ. | በጣም ውድ; ለማሽን አስቸጋሪ. | ልዩ ከፍተኛ ትክክለኛነት መተግበሪያዎች. |
5. ትክክለኛነት, የገጽታ ማጠናቀቅ እና የማሽን ችሎታ
ከዋና ዋናዎቹ ጥንካሬዎች አንዱ Sinker EDM በተለምዶ የመቁረጫ መሳሪያዎችን በመጠቀም በብቃት ለማምረት አስቸጋሪ ወይም የማይቻል ከፍተኛ መጠን ያለው ቁጥጥርን ከጂኦሜትሪ ማሽኖች ጋር በማጣመር ችሎታው ነው ።.
ልኬት ትክክለኛነት
በዘመናዊ የ CNC Sinker EDM መሳሪያዎች እና በደንብ ቁጥጥር የሚደረግበት ሂደት, ውስጥ ልኬት tolerances ከጥቂት-ማይክሮን እስከ ብዙ-አስር-የማይክሮኖች ክልል ተስማሚ ጂኦሜትሪዎች ሊደረስባቸው የሚችሉ ናቸው.
የመጨረሻው ውጤት በኤሌክትሮል ልብስ ማካካሻ ላይ በእጅጉ ይወሰናል, የሙቀት ቁጥጥር, የዲኤሌክትሪክ መረጋጋት, እና የፍተሻ ዘዴ.
| ግቤት | የተለመደ አቅም | የምህንድስና ግምት |
| ልኬት መቻቻል | ± 0.005-0.02 ሚሜ | በተመቻቹ የማጠናቀቂያ ሁኔታዎች ውስጥ ጥብቅ መቻቻል ሊደረስበት ይችላል። |
| ከፍተኛ-ትክክለኛነት መቻቻል | በግምት ± 0.002-0.005 ሚሜ | በአጠቃላይ ቁጥጥር የሚደረግበት የሙቀት ሁኔታዎችን ይጠይቃል, ትክክለኛ ኤሌክትሮዶች, እና የወሰኑ የማጠናቀቂያ ማለፊያዎች |
| የአቀማመጥ ትክክለኛነት | በግምት ± 0.003-0.01 ሚሜ | በማሽኑ ውቅር ላይ ይወሰናል, ዘንግ ማስተካከል, እና workpiece ማዋቀር |
| ተደጋጋሚነት | በግምት ± 0.002-0.005 ሚሜ | በማሽኑ ሁኔታ እና በሂደቱ መረጋጋት ላይ ጠንካራ ተጽእኖ ያሳድራል |
| የኤሌክትሮድ-ወደ-ጉድጓድ ትክክለኛነት | ብዙውን ጊዜ በበርካታ ማይክሮሜትሮች እስከ አስር ማይክሮሜትሮች ውስጥ | በኤሌክትሮል ምርመራ ላይ ይወሰናል, ካሳ ይለብሱ, እና ብልጭታ-ክፍተት ቁጥጥር |
የገጽታ ማጠናቀቅ
Sinker EDM በአጉሊ መነጽር የሚወጣ ፈሳሽ ጉድጓዶችን ያቀፈ የባህርይ ገጽታ ይፈጥራል.
የገጽታ ሸካራነት በዋነኛነት የሚቆጣጠረው በፈሳሽ ኃይል ነው።: ከፍተኛ ኃይል ያላቸው ጥራጥሬዎች ጥልቅ እና ትላልቅ ጉድጓዶች ይፈጥራሉ, ዝቅተኛ-የኃይል አጨራረስ ጥራዞች ጥሩ የወለል ሸካራነት ያመነጫሉ.
የተለመዱ ሊደረስባቸው የሚችሉ የገጽታ ሸካራነት ክልሎች ከታች ይታያሉ.
| የመሬት መንሸራተት | በግምት. ሸካራነት (µ ውስጥ) | የተለመደ የማሽን ሁኔታ | የተለመደው አጠቃቀም |
| 0.2-0.4 μm | 8-16 µ ደቂቃ | በጣም ዝቅተኛ የኃይል ማጠናቀቅ | ትክክለኛ ሻጋታዎች, ተጨማሪ ማጥራት የሚያስፈልጋቸው የኦፕቲካል ጥራት ያላቸው የመሳሪያዎች ገጽታዎች |
| 0.4-0.8 ሚሜ | 16-32 µ ደቂቃ | ጥሩ አጨራረስ | የሻጋታ ክፍተቶች, ትክክለኛነት, ተግባራዊ ንጣፎች |
| 0.8-1.6 μm | 32-63 µ ደቂቃ | አጠቃላይ ማጠናቀቅ | አጠቃላይ ትክክለኛነት የመሳሪያ እና የምህንድስና ክፍሎች |
| 1.6-3.2 μm | 63-125 µ ደቂቃ | መካከለኛ-ኢነርጂ ማሽነሪ | መጠነኛ ሻካራነት ተቀባይነት ያለው የመጀመሪያ ደረጃ ክፍተቶች እና ወለሎች |
| >3.2 µm | >125 µ ውስጥ | ከፍተኛ-ኃይል roughing | ከመጠናቀቁ በፊት የጅምላ ቁሳቁሶችን ማስወገድ |
የመጨረሻው የገጽታ ጥራት በአሁኑ ጊዜ ብቻ የሚወሰን አይደለም።. የልብ ምት ቆይታ, የልብ ምት ክፍተት, polarity, ዳይኤሌክትሪክ መፍሰስ, ኤሌክትሮድ ቁሳቁስ, workpiece ቁሳዊ, እና የማጠናቀቂያ ማለፊያዎች ቁጥር
የማሽን ችሎታ
የ Sinker EDM በተለይ ክፍሉ ሲይዝ በጣም ጠቃሚ ነው ጥልቅ ጉድጓዶች, ጠባብ የጎድን አጥንቶች, ውስብስብ ኪሶች, ትንሽ ውስጣዊ ራዲየስ, ሹል የጂኦሜትሪክ ሽግግሮች, ወይም ውስብስብ ባለ ሶስት አቅጣጫዊ ቅርጾች.
| ባህሪ | የተለመደ አቅም | የምህንድስና ግምት |
| ዝቅተኛው የባህሪ መጠን | በግምት 0.05-0.10 ሚሜ | በኤሌክትሮል ጥንካሬ ላይ በጣም ጥገኛ, ማጠብ, ምጥጥነ ገጽታ, እና ኃይልን ማፍሰስ |
| ትንሽ ውስጣዊ ራዲየስ | በግምት 0.05-0.15 ሚሜ | በኤሌክትሮል ጂኦሜትሪ እና በኤሌክትሮል ልብስ የተገደበ |
| ጥልቅ ጠባብ ባህሪያት | በግምት ምጥጥነ ገጽታ 10:1-20:1 የሚቻል ነው | ጥልቀት እየጨመረ በሄደ መጠን መታጠብ በጣም አስቸጋሪ ይሆናል |
| የጉድጓድ ጥልቀት | በግምት 100-200 ሚሜ ወይም ከዚያ በላይ | በዋናነት በኤሌክትሮል ዲዛይን የተገደበ, ማጠብ, የማሽን ምት, እና ክፍተት ጂኦሜትሪ |
ውስብስብ 3D ክፍተቶች |
በጣም ጥሩ | ውስብስብ ኤሌክትሮዶች ጂኦሜትሪዎች በጣም ውስብስብ የሆኑ የጉድጓድ ቅርጾችን እንደገና ማባዛት ይችላሉ |
| ጠንካራ የብረት ማሽነሪ | በጣም ጥሩ | በተለይም ከሙቀት ሕክምና በኋላ ጠቃሚ ነው |
| ሹል ውስጣዊ ባህሪያት | በጣም ጥሩ | ለብዙ ውስጣዊ ጂኦሜትሪ ከተለመደው የማዞሪያ መሳሪያዎች የበለጠ ተግባራዊ |
| ዓይነ ስውር ጉድጓዶች | በጣም ጥሩ | ዳይ-ሰምጦ EDM ዋነኛ መተግበሪያ |
| ቀጭን የጎድን አጥንቶች እና ጠባብ ክፍተቶች | በጣም ጥሩ | ጥንቃቄ የተሞላበት የኤሌክትሮል ዲዛይን እና ቁጥጥር የሚደረግበት የመልቀቂያ ኃይል ይጠይቃል |
6. በ Sinker EDM ምን ዓይነት ቁሳቁሶች ሊሠሩ ይችላሉ?
አንድ ዋነኛ ጥቅም መስመጥ EDM (የኤሌክትሪክ ፍሳሽ ማሽነሪ) ጥንካሬያቸው ወይም ሜካኒካል ጥንካሬያቸው ምንም ይሁን ምን በኤሌክትሪክ የሚመሩ ቁሳቁሶችን የማሽን ችሎታው ነው።.
| ቁሳዊ ቤተሰብ | የተለመዱ ቁሳቁሶች | ተስማሚነት | የተለመዱ Sinker EDM መተግበሪያዎች |
| የመሳሪያ ብረቶች | H13, D2, S7, P20, 4140, 4340 | በጣም ጥሩ | መርፌ ሻጋታዎች, ማህተም ይሞታል, ቡጢ, ጉድጓዶች መፈጠር, ጠንካራ መሳሪያ |
| አይዝጌ ብረቶች | 304, 316, 17-4ፒኤች, 440ሲ | በጣም ጥሩ | የሕክምና አካላት, ትክክለኛ የመጫጫ መሣሪያ, የኤሮስፔስ ክፍሎች, የምግብ ማቀነባበሪያ መሳሪያዎች |
| ሱፐርalloys | ኢንኮኔል 625, ኢንኮኔል 718, ሃስቴሎይ, ዋስፓሎይ | በጣም ጥሩ | የኤሮስፔስ አካላት, ከተርባይን ጋር የተያያዘ መሳሪያ, የኬሚካል ማቀነባበሪያ መሳሪያዎች |
| ቲታኒየም ቅይጥ | Ti-6Al-4V እና ሌሎች conductive የታይታኒየም alloys | በጣም ጥሩ | የኤሮስፔስ ክፍሎች, የሕክምና አካላት, ትክክለኛ ክፍተቶች እና መሳሪያዎች |
የሲሚንቶ ካርቦሃይድሬትስ |
WC-Co እና ሌሎች የሚመራ ካርበይድ ደረጃዎች | በጣም ጥሩ | የመቁረጥ መሳሪያዎች, የሚለብሱ ተከላካይ አካላት, ቡጢ, ይሞታል, ትክክለኛ የመጫጫ መሣሪያ |
| የመዳብ ቅይጥ | መዳብ, ናስ, ነሐስ, የቤሪሊየም መዳብ | በጣም ጥሩ | የኤሌክትሪክ አካላት, ትክክለኛነት ክፍተቶች, እውቂያዎች, የሙቀት-ማስተላለፊያ አካላት |
| የአሉሚኒየም ቅይጥ | 6061, 7075 እና ሌሎች የመምራት ደረጃዎች | ጥሩ | ፕሮቲዎች, ሻጋታዎች, ዝቅተኛ መጠን ትክክለኛነት ክፍሎች, ውስብስብ ጉድጓዶች |
| ሌሎች ገንቢ ቁሶች | የተወሰኑ conductive ልዩ alloys እና ውህዶች | በመተግበሪያ ላይ የተመሰረተ | ልዩ መሣሪያ እና ለማሽን አስቸጋሪ የሆኑ ክፍሎች |
7. Sinker EDM vs. ሽቦ EDM vs. CNC ማሽነሪ
Sinker EDM, ሽቦ EDM, እና CNC ማሽነሪ ሁሉም ትክክለኛ የማምረቻ ቴክኖሎጂዎች ናቸው።, ነገር ግን ቁሳቁሶችን በመሠረቱ በተለያየ መንገድ ያስወግዳሉ.
| መመዘኛ | Sinker EDM | ሽቦ ኢዲኤም | CNC ማሽነሪ |
| የቁሳቁስ ማስወገድ | የኤሌክትሪክ ፍሳሽ መሸርሸር | የኤሌክትሪክ ፍሳሽ መሸርሸር | ሜካኒካል መቁረጥ |
| መገልገያ | ቅርጽ ያለው ኤሌክትሮ | ቀጣይነት ያለው ሽቦ ኤሌክትሮ | የመቁረጥ መሳሪያዎች |
| የቁሳቁስ ፍላጎት | በኤሌክትሪክ የሚሰራ | በኤሌክትሪክ የሚሰራ | በአጠቃላይ ማሽነሪ ቁሳቁሶች |
| ምርጥ ለ | መቦርቦር, ዓይነ ስውር ቀዳዳዎች, ውስብስብ 3D ባህሪያት | መገለጫዎች, ቦታዎች, ኮንቴይነሮች, በማቋረጥ | አጠቃላይ የፕሪዝም እና የማዞሪያ ክፍሎች |
| ጠንካራ ቁሶች | በጣም ጥሩ | በጣም ጥሩ | በመሳሪያ ላይ የተመሰረተ |
| ዓይነ ስውር ጉድጓዶች | በጣም ጥሩ | በተለምዶ ተስማሚ አይደለም | ጥሩ, ጂኦሜትሪ-ጥገኛ |
| ውስብስብ ውስጣዊ ጂኦሜትሪ | በጣም ጥሩ | በሽቦ መዳረሻ የተገደበ | ከመካከለኛ እስከ ምርጥ |
ሹል ውስጣዊ ማዕዘኖች |
በጣም ጥሩ, ኤሌክትሮ-ጥገኛ | በጣም ጥሩ | በመሳሪያው ዲያሜትር የተወሰነ |
| 3D ጎድጓዳ ማሽን | በጣም ጥሩ | የተወሰነ | ከብዙ-ዘንግ ማሽነሪ ጋር ጥሩ |
| የቁሳቁስ ማስወገጃ መጠን | መጠነኛ | መጠነኛ | በአጠቃላይ ከፍተኛ |
| የገጽታ አጨራረስ | ከማጠናቀቂያ ማለፊያዎች ጋር በጣም ጥሩ | ከማጠናቀቂያ ማለፊያዎች ጋር በጣም ጥሩ | በጣም ጥሩ, በመሣሪያ ላይ በመመስረት |
| አካላዊ የመቁረጥ ኃይል | በመሠረቱ ምንም | በመሠረቱ ምንም | ጠቃሚ |
| የኤሌክትሮድ / የመሳሪያ ልብስ | የኤሌክትሮይድ ልብስ ይለብሳል | ሽቦ ያለማቋረጥ ይበላል | የመቁረጫ መሳሪያ ልብስ |
| የተለመዱ ትግበራዎች | ሻጋታዎች, ይሞታል, ቡጢ, ጉድጓዶች | ትክክለኛ መገለጫዎች, ቦታዎች, ቡጢ | ዘንጎች, መኖሪያ ቤቶች, ሳህኖች, መዋቅራዊ አካላት |
8. የሲንከር ኢዲኤም ጥቅሞች እና ገደቦች
ቁልፍ ጥቅሞች
- ጠንካራ-ገለልተኛ ማሽን: ጠንካራ ብረት ይቆርጣል, ካርቦይድ እና ሱፐርሎይዶች እንደ ቀላል ብረት በቀላሉ; ማዛባትን ለማስወገድ ከሙቀት ሕክምና በኋላ ማሽነሪ ሊሠራ ይችላል.
- ውስብስብ 3D አቅልጠው ችሎታ: ውስጣዊ ጂኦሜትሪዎችን ይፈጥራል, በሚሽከረከሩ መቁረጫዎች ሊገኙ የማይችሉ ሹል ማዕዘኖች እና ጥልቅ የጎድን አጥንቶች.
- ዜሮ የመቁረጥ ኃይሎች: ምንም ሜካኒካል ግንኙነት የለም ማለት ምንም ማፈንገጥ ማለት አይደለም, ወሬ የለም, ምንም burrs እና ምንም ቀሪ መቁረጥ ውጥረት, በጣም ቀጭን ለሆኑ ግድግዳዎች እና ለስላሳ ባህሪያት እንኳን.
- እጅግ በጣም ከፍተኛ ትክክለኛነት: ለከፍተኛ መጠን ምርት እጅግ በጣም ጥሩ ተደጋጋሚነት ያለው ጥቃቅን ደረጃ መቻቻልን ያሳካል.
- የላቀ ወለል: ለብዙ የሻጋታ አፕሊኬሽኖች በእጅ መጥረግን የሚያስወግዱ የመስታወት ጥራት ያላቸው ንጣፎችን መስራት የሚችል.
- በጣም አውቶማቲክ: አውቶማቲክ ኤሌክትሮዶችን በመለዋወጦች እና በሂደት ላይ ያለ ክትትል የሚደረግበት የአንድ ሌሊት ምርትን ይደግፋል.
ውስጣዊ ገደቦች
- አስተላላፊ ቁሳቁሶች ብቻ: የማይመሩ ሴራሚክስ መስራት አይቻልም, ብርጭቆ ወይም አብዛኛዎቹ ፕላስቲኮች.
- ዝቅተኛ የቁሳቁስ ማስወገጃ መጠን: የጅምላ ቁሳቁሶችን ማስወገድ ከወፍጮዎች ቀርፋፋ ነው።; ለመጨረስ በጣም ቆጣቢ እና ውስብስብ ባህሪያት ይልቅ ሻካራ.
- የኤሌክትሮድ ወጪ እና የመሪ ጊዜ: ብጁ ኤሌክትሮዶች የንድፍ እና የማምረት ወጪን ይጨምራሉ, በተለይ ለብዙ ኤሌክትሮዶች ትክክለኛነት ሥራ.
- የገጽታ ድጋሚ የተቀዳ ንብርብር: ከፍተኛ-ኃይል ሻካራ ቀጭን ድጋሚ-የተጠናከረ ንብርብር እና ሙቀት-የተጎዳ ዞን ይፈጥራል; የማጠናቀቂያ ማለፊያዎች ይቀንሳሉ ነገር ግን ሙሉ በሙሉ አያስወግዱትም.
- ከፍተኛ የካፒታል ኢንቨስትመንት: የትክክለኛነት ማጠቢያ EDM ማሽኖች ከመደበኛ የወፍጮ ማእከላት የበለጠ የግዢ እና የሥራ ማስኬጃ ዋጋ አላቸው።.
- ፈሳሽ እና ቆሻሻ አያያዝ: የዲኤሌክትሪክ ፈሳሽ ማጣሪያ እና የቆሻሻ ዝቃጭ ትክክለኛ አያያዝን ይጠይቃል.
9. የ Sinker EDM መተግበሪያዎች
Sinker EDM በተለምዶ የመቁረጫ ዘዴዎች በቁሳዊ ጥንካሬ ላይ ገደቦች በሚያጋጥሟቸው ቦታዎች ሁሉ በሰፊው ጥቅም ላይ ይውላል, ክፍተት ጂኦሜትሪ, የባህሪ ተደራሽነት, ወይም የውስጥ ዝርዝር.
ሻጋታ እና ዳይ ማምረት
ሻጋታ መስራት ከ Sinker EDM በጣም አስፈላጊ መተግበሪያዎች ውስጥ አንዱ ነው።.
መርፌ ሻጋታዎች, መጭመቂያ ሻጋታዎች, የሚሞቱ ሻጋታዎችን, እና ሌሎች የመሳሪያ ስርዓቶች በተደጋጋሚ ጥልቅ ጉድጓዶች ይይዛሉ, ጠባብ የጎድን አጥንቶች, ቴክስቸርድ ቦታዎች, እና ውስብስብ ውስጣዊ ጂኦሜትሪ.
EDM በተለይ ከሙቀት ሕክምና በኋላ ዋጋ ያለው ነው ምክንያቱም ጠንካራ የሻጋታ ብረቶች ከወፍጮዎች ጋር ተያያዥነት ያላቸው የመቁረጥ ኃይሎች ሳይኖሩበት ሊሠሩ ይችላሉ.
ትክክለኛነት መሣሪያ
ቡጢዎች, ማቋቋም ይሞታል, ጠፍጣፋነት ይሞታል, ማህተም መሣሪያዎች, እና ትክክለኛ ማስገቢያዎች ብዙውን ጊዜ ጥብቅ የመጠን መቻቻልን እና ስለታም ውስጣዊ ባህሪያትን ይፈልጋሉ.
Sinker EDM ብዙ ልዩ የመቁረጫ መሳሪያዎችን የሚጠይቁ ወይም በተለመደው ማሽን የማይደረስባቸውን ውስብስብ ጉድጓዶች ለማምረት ያስችላል።.
የኤሮስፔስ አካላት
ኤሮስፔስ ማምረት በተደጋጋሚ ከፍተኛ ጥንካሬን ያካትታል, ሙቀትን የሚቋቋም ቅይጥ እና ውስብስብ ውስጣዊ ጂኦሜትሪ.
Sinker EDM ልዩ መሣሪያን መጠቀም ይቻላል, ከተርባይን ጋር የተያያዙ አካላት, ትክክለኛ እቃዎች, እና ለማሽን አስቸጋሪ የሆኑ አስተላላፊ ቁሳቁሶች.
የሕክምና ማኑፋክቸሪንግ
ትክክለኛ የሕክምና መሣሪያ እና የተመረጡ የብረታ ብረት ክፍሎች እጅግ በጣም ጥሩ ባህሪያትን ሊፈልጉ ይችላሉ, ውስብስብ ጉድጓዶች, እና ጥብቅ መቻቻል.
Sinker EDM በተለይ ሻጋታዎችን ለማምረት ተስማሚ ነው, መሣሪያዎችን መፍጠር, እና ልዩ ትክክለኛ ክፍሎች.
አውቶሞቲቭ እና ኢነርጂ ኢንዱስትሪዎች
ሂደቱ ለማስተላለፊያ መሳሪያዎች ጥቅም ላይ ይውላል, የነዳጅ ስርዓት አካላት, ትክክለኛነት, ተርባይን ጋር የተያያዙ ክፍሎች, እና ከፍተኛ አፈፃፀም የኢንዱስትሪ መሣሪያዎች.
ኤሌክትሮኒክስ እና ማይክሮ-ትክክለኛነት ክፍሎች
ማይክሮ-EDM እና ትክክለኛነት Sinker EDM ቴክኒኮች ትናንሽ ክፍተቶችን ማምረት ይችላሉ, ጉድጓዶች, ማገናኛዎች, እና ሌሎች የተለመዱ መሳሪያዎች በጣም ትልቅ ወይም ሜካኒካል ደካማ ሊሆኑ የሚችሉባቸው ሌሎች ጥሩ የአመራር ባህሪያት.
10. ማጠቃለያ
Sinker EDM ለጠንካራ ቁሳቁሶች ከመፍጨት የበለጠ አማራጭ ነው.
የኤሌክትሪክ ኃይልን ወደ ትክክለኛ ጂኦሜትሪ የሚቀይር በመሠረቱ የተለየ የማምረቻ መርህ ነው, ምንም ዓይነት የሜካኒካል የመቁረጥ ሂደት ሊሳካላቸው የማይችሉትን ቅርጾች እና የቁሳቁስ ጥምረቶችን ማንቃት.
የእሱ ልዩ የጥንካሬ ነፃነት ጥምረት, ዜሮ የመቁረጥ ኃይሎች, ውስብስብ ክፍተት አቅም እና የመስታወት ማጠናቀቅ የገጽታ ጥራት በመሣሪያ እና በማምረት ውስጥ የማይተካ ያደርገዋል, ኤሮስፔስ, የሕክምና መሳሪያዎች እና ትክክለኛነት ምህንድስና.
አሰራሩ የባህሪ ለውጥ ያመጣል: ዝቅተኛ የቁሳቁስ ማስወገጃ ደረጃዎች, የኤሌክትሮል አልባሳት ግምቶች እና ለኮንዳክቲቭ የስራ ክፍሎች አስፈላጊነት ማለት ለእያንዳንዱ የማሽን ስራ ጥሩ መፍትሄ አይደለም ማለት ነው ።.
በትክክል ሲተገበር - ለጠንካራ ቁሳቁሶች, ውስብስብ የውስጥ ክፍተቶች እና ከፍተኛ ትክክለኛነት ያላቸው አፕሊኬሽኖች - sinker EDM ምንም ሌላ የማምረት ሂደት ሊመሳሰል የማይችል አፈፃፀም ያቀርባል.
እንደ ጄነሬተር ቴክኖሎጂ, የቁጥጥር ስርዓቶች እና አውቶማቲክ ማደግ ይቀጥላሉ, sinker EDM ወደ ማይክሮ-ማምረቻ የበለጠ ይሰፋል, የሕክምና እና ሴሚኮንዳክተር መተግበሪያዎች,
እና የተቀናጀ ድብልቅ ምርት የስራ ፍሰቶች, ከዘመናዊ ትክክለኛ የማምረት ሂደቶች ውስጥ እንደ አንዱ አቋሙን ማጠናከር.
የሚጠየቁ ጥያቄዎች
በ Sinker EDM እና Wire EDM መካከል ያለው ልዩነት ምንድነው??
Sinker EDM ዓይነ ስውራን ጉድጓዶችን እና ውስብስብ የውስጥ ጂኦሜትሪዎችን ለማምረት ቅርጽ ያለው ኤሌክትሮድ ይጠቀማል.
Wire EDM በኤሌክትሪክ የሚሠሩ ቁሳቁሶችን ለመቁረጥ የማያቋርጥ ተንቀሳቃሽ ሽቦ ይጠቀማል እና በዋናነት ለመገለጫነት ያገለግላል, ቡጢ, ይሞታል, እና በኩል-ባህሪዎች.
ለምን ግራፋይት እና መዳብ እንደ ኢዲኤም ኤሌክትሮዶች ይጠቀማሉ?
ሁለቱም ቁሳቁሶች ጥሩ የኤሌክትሪክ ምቹነት እና ማሽነሪነት ይሰጣሉ.
ግራፋይት ለተወሳሰቡ ኤሌክትሮዶች እና ለከፍተኛ ሙቀት EDM አፕሊኬሽኖች በስፋት ጥቅም ላይ ይውላል, መዳብ በተመጣጣኝ የማሽን ሁኔታዎች ውስጥ እጅግ በጣም ጥሩ ዝርዝር መራባት እና የገጽታ ጥራትን ሊያቀርብ ይችላል።.
EDM የሥራውን ገጽታ ይጎዳል?
EDM በሙቀት የተነካ ወለል ያመርታል እና እንደገና የሚወጣ ንብርብር ሊፈጥር ይችላል።. በትክክለኛው ቁጥጥር የማጠናቀቂያ መለኪያዎች, የተጎዳው ንብርብር ሊቀንስ ይችላል.
ወሳኝ አካላት ተጨማሪ የገጽታ ማጠናቀቅ ወይም ምርመራ ሊፈልጉ ይችላሉ።.
sinker EDM ምን ያህል ትክክል ነው።?
ከፍተኛ-ትክክለኛነት የማምረቻ ማጠቢያ ማሽነሪ ኤዲኤም ማሽኖች በአብዛኛዎቹ ባህሪያት ከ ± 0.002 እስከ ± 0.005 ሚሜ የመጠን መቻቻልን ይይዛሉ., በተቆጣጠሩት ሁኔታዎች ውስጥ ± 0.001 ሚሜ አቅም ያለው እጅግ በጣም ትክክለኛ በሆኑ ማሽኖች.
ትክክለኛነት በማሽኑ መረጋጋት ላይ የተመሰረተ ነው, የሙቀት መቆጣጠሪያ እና ትክክለኛ የኤሌክትሮል ልብስ አያያዝ.
Can Sinker EDM ማሽን ጠንካራ ብረት?
አዎ. Sinker EDM ማንኛውንም የሚመራ ቁሳቁስ ማሽን ይችላል, ጥንካሬ ምንም ይሁን ምን. ይህ ከተለምዷዊ ማሽነሪ ይልቅ ቀዳሚ ጥቅሞቹ አንዱ ነው.
Sinker EDM ውድ ነው።?
መገልገያው (ኤሌክትሮድስ ማምረት) ውድ ነው, እና የማሽኑ ጊዜ በዝግታ የቁስ ማስወገጃ ምክንያት ውድ ነው.
ቢሆንም, ለተወሳሰቡ ጂኦሜትሪ እና ጠንካራ ቁሶች, Sinker EDM ብዙ ጊዜ በጣም ወጪ ቆጣቢ አማራጭ ነው።.