
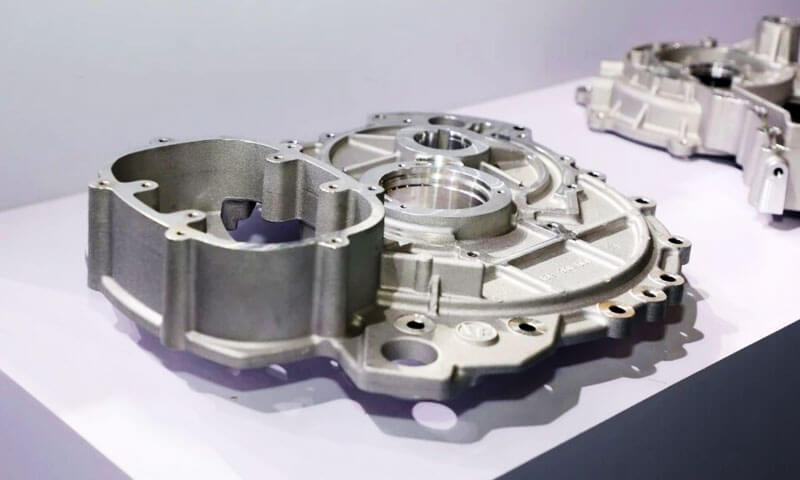
በላይ በኋላ 20 ለዓመታት በገጽታ ህክምና - መሮጥ anodizing መስመሮች, ያልተሳኩ ክፍሎችን መላ መፈለግ, እና ከዲዛይነር መሐንዲሶች ጋር ሲከራከሩ "አሉሚኒየም ብቻ ነው, it should anodize like 6061” — ብዙ ጊዜ የምሰማው ጥያቄ ይህ ነው።: “ዳይ-ካስት አልሙኒየምን አኖዳይዝ ማድረግ ይችላሉ።?”
አጭር መልሱ አዎ ነው።. እውነተኛው መልስ ነው።: ከእርስዎ መደበኛ የአኖዲንግ ሂደት ጋር አይደለም, እና ለምን የሞቱ ቀረጻዎች ከተሠሩት extrusions የተለየ ባህሪ እንደሚያሳዩ ሳይገባን አይደለም።.
በጣም ብዙ ሱቆች ADC12 የዳይ ቀረጻ ክፍሎችን በመደበኛ አኖዳይዚንግ መስመር ለማስኬድ ሲሞክሩ አይቻለሁ, በስውር ውጣ, ግራጫ, በስሜት የተሸፈኑ ያልተስተካከሉ ክፍሎች, እና “የተጣለ አልሙኒየም ሊመረዝ እንደማይችል” አውጁ።
ያ ስህተት ነው።. አኖዳይዝድ ማድረግ ይቻላል - ግን የተወሰነ የቅድመ-ህክምና ሂደት ያስፈልገዋል, ስለ ወለል ጥራት ተጨባጭ ተስፋዎች, እና የሂደቱ ገደቦች የት እንዳሉ ግልጽ ግንዛቤ.
ይህ መመሪያ የተፃፈው ከአኖዲንግ መስመር ወለል ነው.
ለምን እንደሆነ በትክክል ያብራራል ዳይ-የተጣለ አልሙኒየም መደበኛ anodizing ይቃወማል, ሲሊኮን ከእሱ ጋር ምን ግንኙነት አለው, ምን ቅድመ-ህክምና ለውጦች ያስፈልጋሉ, ዲሲሊኮን ከተሰራ በኋላ ምን ችግሮች ይቀራሉ, እና anodizing ጊዜ ምን አማራጭ የማጠናቀቂያ ሂደቶች ግምት ውስጥ ይገባል ትክክለኛ ምርጫ አይደለም.
1. ቀጥተኛው መልስ: አዎ - ግን በመደበኛ ሂደት አይደለም
መጀመሪያ መደምደሚያውን ልስጥህ, ወደ ኬሚስትሪ ከመቆፈር በፊት:
- ዳይ-ካሰት አሉሚኒየም anodized ይቻላል.
- መደበኛ የአኖዲንግ ሂደት በ ADC12 ላይ በጣም ደካማ ውጤቶችን ያስገኛል.
- አንድ የተወሰነ desiliconizing (ማጉረምረም) ቅድመ-ህክምና ደረጃ ግዴታ ነው.
- ፍጹም በሆነ የዲሲሊኮን ማድረቅ እንኳን, porosity እና ቀለም ለመምጥ ጉዳዮች ይቀራሉ.
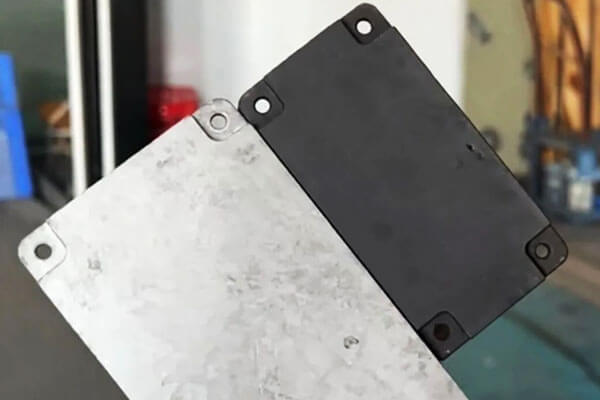
በራሳችን ሱቅ ውስጥ, የቁጥጥር ሙከራ አድርገናል።: ሁለት ADC12 ዳይ-ካስት ክፍሎች, ምንም ልዩ ቅድመ-ህክምና የለም, የእኛን መደበኛ anodizing መስመር በኩል መሮጥ. አንደኛው ግልጽ ነበር። (ተፈጥሯዊ) anodized, አንዱ ጥቁር ነበር።.
ውጤቱ ሊገመት የሚችል ነበር: ያልተስተካከለ, ጠፍጣፋ ቀለም, ስፖትቺክ ፓቸች, እና በጣቶችዎ ላይ የጠራረገው ላይ ላይ ግራጫማ ስሚት ንብርብር.
ይህ በእኛ መስመር ላይ ጉድለት አይደለም. ከፍተኛ የሲሊኮን ዳይ-ካስት ቅይጥ እርስዎ አኖዳይዝ በሚያደርጉበት መንገድ አኖዳይዝ ሲያደርጉ የሚጠበቀው ውጤት ነው። 6061 መውደቅ.
2. ዳይ-ካስት አልሙኒየም አኖዳይዝ ማድረግ ለምን ከባድ ሆነ?
ችግሩ በዋነኛነት ከሶስት ምክንያቶች የመጣ ነው።: ከፍተኛ የሲሊኮን ይዘት, porosity መጣል, እና የተለመደው ቅድመ-ህክምና ገደቦች.
ከፍተኛ የሲሊኮን ይዘት ከአኖዲዲንግ ጋር ጣልቃ ይገባል
ፈሳሽነትን ለማሻሻል ብዙ ዳይ-ካስቲንግ ውህዶች ከፍተኛ መጠን ያለው ሲሊከን ይይዛሉ, የማጠናከሪያ መቀነስን ይቀንሱ, እና ቀጭን ግድግዳ ማምረት ይደግፋሉ, ውስብስብ አካላት.
AD12 የአል-ሲ-ኩ ዳይ-መውሰድ ቅይጥ ተወካይ ነው።.
ቢሆንም, ሲሊከን በኬሚካላዊ ቅድመ-ህክምና እና አኖዲዲንግ ወቅት ከአሉሚኒየም የተለየ ባህሪ አለው.
በተለመደው የአልካላይን ማሳከክ ሂደት, አሉሚኒየም በቀላሉ ይሟሟል, በሲሊኮን የበለጸጉ ደረጃዎች ላይ ላዩን ሊቆዩ ይችላሉ.
እንደ ቅይጥ ቅንብር እና የሂደቱ ሁኔታዎች ላይ በመመስረት, እነዚህ ቅሪቶች ግራጫ ወይም ጥቁር የዝሙት ሽፋን ሊፈጥሩ ይችላሉ.
የሚቀጥለው የማፍረስ ሂደት በቂ ካልሆነ, ቀሪው በሲሊኮን የበለጸገ ቁሳቁስ እና ሌሎች ቅይጥ-አባል ቅሪቶች ወጥ የሆነ የኦክሳይድ ፊልም ምስረታ እና ገጽታ ላይ ጣልቃ ሊገቡ ይችላሉ።.
ይህ በADC12 ሙከራ ውስጥ የተመለከቱትን ጉድለቶች ያብራራል:
- የተበላሸ መልክ: የተለያዩ የመውሰድ ቦታዎች ለቅድመ-ህክምና እና አኖዲዲንግ በተለያየ መንገድ ምላሽ ይሰጣሉ.
- ያልተስተካከለ ቀለም: የላይኛው ማይክሮስትራክቸር እና የኦክሳይድ ንብርብር ልዩነት ወጥነት የሌለው የብርሃን መምጠጥ እና ማቅለሚያዎችን ያመጣል..
- ግራጫ ስሚት: በቂ ካልሆኑ ማጽዳት ወይም መበላሸት በኋላ ቀሪው የወለል ንጣፎች ይቀራሉ.
- ደካማ ጥቁር ቀለም: የኦክሳይድ ንብርብር እና የገጽታ ሁኔታ አንድ አይነት ቀለም ለመምጥ ላይደግፍ ይችላል።.
ዋናው ነጥብ ችግሩ በጅምላ ቅይጥ ውስጥ የሲሊኮን መኖር ብቻ አይደለም. በድብልቅ ጥቃቅን መዋቅር መካከል ያለው መስተጋብር ነው, የወለል ዝግጅት, እና anodic ፊልም ምስረታ.
Porosity Casting ተጨማሪ ጉድለቶችን ይፈጥራል
ዳይ-ካሰት አሉሚኒየም የጋዝ ፖሮሲስን ሊይዝ ይችላል።, የመርከብ ቀዳዳዎች, እና ሌሎች የከርሰ ምድር ማቆሚያዎች.
የእነሱ ስርጭት በዲዛይ ዲዛይን ላይ የተመሰረተ ነው, የብረት ሙቀት, መርፌ መለኪያዎች, ማሽከርከር, እና የማጠናከሪያ ሁኔታዎች.
እነዚህ ጉድለቶች በተለይ በአኖዳይዝዝ ወቅት በጣም ያስቸግራሉ ምክንያቱም የቅድመ ዝግጅት እና የቀለም ደረጃዎች መውጣቱን ለውሃ ኬሚካላዊ መፍትሄዎች ያጋልጣሉ..
Porosity አስተዋጽኦ ሊያደርግ ይችላል:
- አካባቢያዊ ቀለም እና ጥቁር ነጠብጣቦች.
- ያልተስተካከለ ቀለም መምጠጥ.
- የአሲድ ማቆየት እና ቀጣይ ማቅለሚያ.
- የወለል ንጣፎች እና ወጥነት የሌለው ገጽታ.
- ሽፋኑ ከተቋረጠ ወይም ከስር ያለው መጣል ጉድለት ያለበት ከሆነ የዝገት መከላከያ ቀንሷል.
ሁሉም porosity በ as-cast surface ላይ አይታዩም።. አንዳንድ ጉድለቶች የሚታዩት ከማሽን በኋላ ብቻ ነው, ማሳከክ, ወይም anodizing.
ከምርት አንፃር, ይህ ማለት የገጽታ አጨራረስ በመሠረታዊ ደረጃ ደካማ የመውሰድ ጥራትን ማካካስ አይችልም ማለት ነው።.
አንድ አካል አንድ ወጥ ጥቁር anodized አጨራረስ የሚጠይቅ ከሆነ, የ porosity ቁጥጥር ክፍል የማጠናቀቂያው መስመር ላይ ከደረሰ በኋላ ሳይሆን casting ልማት ወቅት መጀመር አለበት.
3. ለምን Desmutting እያንዳንዱን አኖዳይዲንግ ችግር አይፈታም።
በሲሊኮን የበለጸጉ የገጽታ ቅሪቶችን ማስወገድ ጠቃሚ መሻሻል ነው።, ግን ሦስት ዋና ዋና ፈተናዎች ሊቀሩ ይችላሉ።.
| ጉድለት | ዋና ምክንያት | ሊሆኑ የሚችሉ የቁጥጥር እርምጃዎች |
| ግራጫ ስሚት ወይም የዱቄት ቅሪት | በሲሊኮን የበለጸጉ ቅሪቶች እና ሌሎች ቅይጥ-ኤለመንት ክምችቶችን በበቂ ሁኔታ ማስወገድ | ቅይጥ-ተኮር መበስበስ እና ማጠብን ያሻሽሉ። |
| ያልተስተካከለ ወይም የተጣራ ቀለም | በቅይጥ ጥቃቅን መዋቅር ውስጥ ያሉ ልዩነቶች, ኦክሳይድ መፈጠር, የመሬት ላይ ሁኔታ, ወይም ማቅለሚያ መምጠጥ | የቅድመ-ህክምናን ወጥነት ያሻሽሉ እና የማቅለም ሂደቱን ያረጋግጡ |
| ነጭ ነጠብጣቦች ወይም የተተረጎመ ማቅለሚያ አለመሳካት | Porosity, የኬሚካል ማቆየት, የአካባቢያዊ ገጽታ ጉድለቶች, ወይም ተመጣጣኝ ያልሆነ ኦክሳይድ መፈጠር | የመውሰድ ጥራትን አሻሽል።, የፍሳሽ ማስወገጃ, ማጠብ, እና የሂደቱ ቁጥጥር |
| የፒን ጉድጓዶች እና የመሬት ላይ ጉድጓዶች | ጋዝ porosity, የመቀነስ ጉድለቶች, ማካተት, ወይም ከመጠን በላይ ማሳከክ | የመውሰድ መለኪያዎችን ያሻሽሉ እና የቅድመ-ህክምና ክብደትን ይቆጣጠሩ |
| የማይጣጣም የፊልም ውፍረት | በጂኦሜትሪ ውስጥ ያሉ ልዩነቶች, የኤሌክትሪክ ግንኙነት, የአሁኑ ስርጭት, ወይም የአካባቢ ቅይጥ ምላሽ | ማስተካከልን ያመቻቹ, የኤሌክትሪክ ግንኙነት, እና anodizing መለኪያዎች |
Porosity እና አሲድ ማቆየት
ክፍት ቀዳዳዎች ያለው ቀረጻ ቅድመ-ህክምናን ወይም መፍትሄዎችን ሊይዝ ይችላል።. እነዚህ ኬሚካሎች በበቂ ሁኔታ ካልተወገዱ, በአካባቢው ምላሽ መስጠታቸውን መቀጠል እና ማቅለም ሊያስከትሉ ይችላሉ, ነጭ ነጠብጣቦች, ወይም ሌሎች ጉድለቶች.
መፍትሄው የመጥፋት ጊዜን ማራዘም ብቻ አይደለም. ከመጠን በላይ የኬሚካላዊ መጋለጥ ከሥር ያለውን ፖሮሲስ ሳያስወግድ መሬቱን የበለጠ ሊያጠቃ ይችላል.
መልክ መስፈርቶች ጥብቅ ናቸው የት, የመውሰድ ጥግግት, የሸክላ ታማኝነት, የፍሳሽ ንድፍ, እና የማጠብ ውጤታማነት በአንድ ላይ መገምገም አለበት.
የቀለም ወጥነት
ጥቁር አኖዳይዲንግ ብዙውን ጊዜ ከተፈጥሮ ወይም ከቀላል ቀለም አጨራረስ የበለጠ የሚፈለግ ነው ምክንያቱም በገጽታ ላይ ያሉ ትናንሽ ልዩነቶች እንኳን በእይታ ግልጽ ሊሆኑ ይችላሉ።.
የመጨረሻው ገጽታ በአይነቱ ላይ የተመሰረተ ነው, ጥቃቅን መዋቅር መጣል, ቅድመ-ህክምና, ኦክሳይድ-ፊልም ባህሪያት, ማቅለሚያ ኬሚስትሪ, እና የማተም ሂደት.
ከተመሳሳይ ቅይጥ የተሠሩ ሁለት አካላት የመውሰድ ሁኔታቸው ወይም የገጽታ ታሪካቸው ቢለያይ ተመሳሳይ ውጤት ላያመጣ ይችላል።.
በዚህ ምክንያት, የብቃት ሙከራዎች ከተወለወለ የላብራቶሪ ኩፖኖች ይልቅ ምርትን የሚወክሉ ቀረጻዎችን መጠቀም አለባቸው.
የገጽታ ገጽታ ከተግባራዊ አፈጻጸም ጋር
የሚፈለገውን የፊልም ውፍረት ወይም የዝገት መቋቋም መመዘኛዎችን ማሟላት ባለመቻሉ አኖዳይዝድ ክፍል ተቀባይነት ያለው ሊመስል ይችላል።.
በተቃራኒው, የእይታ ፍጽምና የጎደለው ሽፋን አሁንም የተወሰኑ የተግባር መስፈርቶችን ሊያሟላ ይችላል።, በዝርዝሩ ላይ በመመስረት.
ስለዚህ የመቀበያ መስፈርቶቹ መለየት አለባቸው:
- የመዋቢያ መስፈርቶች, ቀለምን ጨምሮ, አንጸባራቂ, እና የሚታዩ ጉድለቶች.
- ተግባራዊ መስፈርቶች, የፊልም ውፍረትን ጨምሮ, የዝገት መቋቋም, የመቋቋም ችሎታ ይለብሱ, እና የማተም አፈጻጸም.
እነዚህ መስፈርቶች ማምረት ከመጀመሩ በፊት ስምምነት ላይ መድረስ አለባቸው.
4. የ ADC12 አኖዳይዚንግ እውነታ ማረጋገጫ
ስለምትችሉት እና ስለማትችሉት ነገር ቀጥተኛ ልሁን.
| ገጽታ | የተሰራ አልሙኒየም (6061/6063) | Die-Cast ADC12 (መደበኛ ሂደት) | Die-Cast ADC12 (Desiliconizing ጋር) |
| የፊልም ተመሳሳይነት | በጣም ጥሩ | ደካማ - ብልሹነት, የተቋረጠ | ጥሩ - ግን ከተሰራው ጋር እኩል አይደለም |
| የገጽታ ገጽታ | ግልጽ ብረት, ለስላሳ | ግራጫ ስሙቲ, ደብዛዛ | ተሻሽሏል, ነገር ግን ማይክሮ-porosity በቅርብ ርቀት ላይ ይታያል |
| የቀለም ወጥነት | በጣም ጥሩ - ከባች-ወደ-ባች ዩኒፎርም | በጣም ደካማ - ያልተስተካከለ ቀለም መውሰድ | መጠነኛ - ጥቁር ቀለሞች አሁንም ልዩነት ያሳያሉ |
| ስሙት / ግራጫ ቅሪት | የለም | ከባድ - በእጆቹ ላይ ይጠፋል | አነስተኛ - በHF desmut ተወግዷል |
| የቆርቆሮ ጥበቃ | ጥሩ | ተለዋዋጭ - ፊልም ይቋረጣል | ጥሩ, ነገር ግን ቀዳዳዎች እንደ ደካማ ነጥቦች ይቀራሉ |
| የተለመደ ምርት (ጥሩ ክፍሎች) | 95%+ | 30-50% | 70-85% |
ይህ በተግባር ምን ማለት ነው
Desiliconizing ያለ ADC12 anodize ከሆነ, ግማሽ ያህሉ ክፍሎች ለመዋቢያነት ውድቅ እንዲሆኑ ይጠብቁ.
በተገቢው የዲሲሊኮንዲንግ እርምጃ, ምርት በከፍተኛ ሁኔታ ይሻሻላል - ነገር ግን ከንጹህ ጋር ፈጽሞ አይዛመድም, እንከን የለሽ የተፈጠረ ንጣፍ 6063 ማስወጣት.
በዳይ ቀረጻ ላይ “extrusion-quality” anodizing ቃል የገባ ማንኛውም ሰው መዋሸት ወይም ዝቅተኛ ሲሊከን ልዩ ቅይጥ እየተጠቀመ ነው።.
5. አማራጭ እና ተወዳዳሪ የማጠናቀቂያ ሂደቶች
ከፍተኛ የሲሊኮን ዳይ-ካስት አልሙኒየም ያለማቋረጥ anodize አስቸጋሪ ነው, የተለመደው አኖዲዲንግ አስፈላጊውን ገጽታ ማሟላት በማይችልበት ጊዜ አማራጭ የወለል ሕክምናዎች ግምት ውስጥ መግባት አለባቸው, የዝገት መቋቋም, ወይም የምርት ወጪ.
| ወለል በማጠናቀቅ ላይ ሂደት | መልክ | ዝገት መቋቋም | መልበስ መቋቋም | ዘመድ ወጪ | ዓይነተኛ መተግበሪያዎች |
| የተለመደ አኖዲዲንግ | ተስማሚ ቅይጥ ላይ ዩኒፎርም ጌጥ አጨራረስ; ብዙውን ጊዜ በከፍተኛ የሲሊኮን ዳይ castings ላይ የማይጣጣሙ | የአኖዲክ ፊልም በትክክል ሲፈጠር እና ሲዘጋ ጥሩ ነው | ጥሩ, እንደ ፊልም ውፍረት እና ዓይነት ይወሰናል | መካከለኛ | የተሰሩ የአሉሚኒየም ክፍሎች እና ተኳኋኝ የአኖዲክ ፊልም የሚያስፈልጋቸው የዳይ ቀረጻዎች |
| አኖዲዲንግ ጋር ማጥፋት | የተሻሻለ ወጥነት, ምንም እንኳን ከሲሊኮን ጋር የተያያዘ ቀለም መቀየር ሊቆይ ይችላል | Good if the pretreatment and anodic film are properly controlled | ጥሩ, depending on coating specifications | መካከለኛ-ከፍታ | Functional die-cast parts requiring anodizing with moderate cosmetic requirements |
| Micro-Arc ኦክሳይድ (ማኦ) | Ceramic-like surface; color and texture depend on the alloy and process | ጥሩ እስከ ምርጥ, depending on coating structure and sealing | Excellent for suitable wear-resistant coatings | ከፍተኛ | Components requiring high surface hardness, የመቋቋም ችሎታ ይለብሱ, እና ኤሌክትሪክ መቃብር |
የኬሚካል ልወጣ ሽፋን |
ቀጭን, usually matte or slightly colored finish | ከመካከለኛ እስከ ጥሩ, depending on the conversion system | የተወሰነ | ዝቅተኛ | Components requiring basic corrosion protection or a pretreatment for painting |
| Electrostatic Powder ሽፋን | Uniform color with a wide range of gloss levels and textures | Good to excellent with suitable pretreatment and coating thickness | ጥሩ, depending on powder formulation and curing | ዝቅተኛ-መካከለኛ | መኖሪያ ቤቶች, ቅንፎች, አውቶሞቲቭ አካላት, and industrial enclosures requiring durable decorative protection |
| Baking Paint (Baked-On Liquid Coating) | ከቁጥጥር ቀለም እና አንጸባራቂ ጋር ለስላሳ የጌጣጌጥ አጨራረስ | ሽፋኑ በትክክል ሲተገበር እና ሲታከም ጥሩ ነው | ከመካከለኛ እስከ ጥሩ, እንደ ቀለም ኬሚስትሪ እና የፊልም ውፍረት | መካከለኛ | በሞት የተሸፈነ መያዣዎች, የሸማቾች ምርቶች, አውቶሞቲቭ ክፍሎች, እና የተጣራ የገጽታ ገጽታ የሚያስፈልጋቸው ክፍሎች |
ትክክለኛውን ሂደት እንዴት እንደሚመርጡ
- ከዲሲሊኮንዲንግ ጋር አኖዲዲንግ ይምረጡ ክፍሉ የአኖዲክ ኦክሳይድ ንብርብር ሲፈልግ እና ተግባራዊ አፈፃፀም ፍጹም ተመሳሳይነት ካለው የጌጣጌጥ አጨራረስ የበለጠ አስፈላጊ ነው ።.
- ማይክሮ-አርክ ኦክሳይድን ይምረጡ (ማኦ) ሲለብሱ የመቋቋም እና የገጽታ ጥንካሬ ቅድሚያ የሚሰጣቸው ነገሮች ናቸው።.
ለከፍተኛ የሲሊኮን ውህዶች ተስማሚነት እና አስፈላጊው የዝገት አፈፃፀም በሙከራ መረጋገጥ አለበት።. - የዱቄት ሽፋን ይምረጡ ወጥ የሆነ ቀለም እና የገጽታ ሽፋን የአኖድየዝድ አልሙኒየም ብረታ ብረትን ከመጠበቅ የበለጠ አስፈላጊ ነው።.
ጥቃቅን የገጽታ ልዩነቶችን ሊደብቅ ይችላል, ነገር ግን በአስተማማኝ ሁኔታ የኃይለኛ የሰውነት መቦርቦር ወይም የጋዝ መመንጠር የሚያስከትለውን ውጤት ማስወገድ አይችልም።. - የኬሚካል ቅየራ ሽፋን ወይም እርጥብ መቀባትን ይምረጡ የጌጣጌጥ አኖዲክ ፊልም አላስፈላጊ ከሆነ እና ዋናዎቹ መስፈርቶች የዝገት መከላከያ ናቸው, የቀለም ማጣበቂያ, ወይም ተለዋዋጭ የቀለም አማራጮች.
በጣም ጥሩው ሂደት በክፍሉ የአገልግሎት አካባቢ ላይ የተመሰረተ ነው, መልክ መስፈርቶች, እና የአፈጻጸም ዝርዝሮች.
አንድ ወጥ የሆነ ጥቁር አጨራረስ ለሚፈልጉ ADC12 ክፍሎች, የዱቄት ሽፋን ከተለመደው አኖዲዲንግ የበለጠ ተግባራዊ ሊሆን ይችላል.
6. ለአኖዲዲንግ ትክክለኛውን የዳይ-Cast ቅይጥ መምረጥ
ሁሉም የሚሞቱ የአሉሚኒየም ውህዶች ተመሳሳይ አኖዳይዚንግ ውጤቶችን አያመጡም።. ሲሊኮን ይዘት, የንጽሕና ደረጃዎች, የማይክሮ-ልማት, እና ጥራት ያለው መጣል ሁሉም የኦክሳይድ-ፊልም ምስረታ እና የገጽታ ገጽታ ላይ ተጽዕኖ ያሳድራል።.
የሚከተለው ሠንጠረዥ በተለምዶ የሚወያዩ የአሉሚኒየም ውህዶችን የመጀመሪያ ደረጃ ንፅፅር ያቀርባል.
የቅንብር ክልሎች አመላካች ናቸው እና ከሚመለከተው የቁስ ደረጃ እና የአቅራቢ የምስክር ወረቀት ጋር መረጋገጥ አለባቸው.
| ቅይጥ | የተለመደው የሲሊኮን ይዘት | የአኖዲዲንግ ችግር | ቁልፍ ጉዳዮች |
| AD12 (A383) | 9.6-12.0% | ከፍተኛ | ለሞት መቅዳት በስፋት ጥቅም ላይ የዋለ; ከፍተኛ የሲሊኮን ይዘት ያልተስተካከለ አኖዳይዚንግ እና የወለል ንጣፎችን ያስከትላል |
| YL102 (አልሲ12) | 10.5-13.5% | ከፍተኛ | የአኖዲዲንግ ውጤቶች በንጽሕና ደረጃዎች ላይ ይመረኮዛሉ, ቅይጥ ዝርዝር, እና የመውሰድ ጥራት |
AlSi9Mg (A360) |
በግምት 9.0-10.0% | ከመካከለኛ እስከ ከፍተኛ | በተመጣጣኝ ቅንብር እና በሂደት ሁኔታዎች ውስጥ የተሻሻለ የአኖዲዲንግ አቅምን ሊያቀርብ ይችላል። |
| A413 / አልሲ12(ለ) | በግምት 11.0-13.0% | ከፍተኛ | ከፍተኛ የሲሊኮን ይዘት የመውሰድ ፈሳሽነትን ይደግፋል ነገር ግን ወጥ የሆነ የጌጣጌጥ አኖዳይዲንግ ያወሳስበዋል። |
| የተሰራ 6063 (ማጣቀሻ) | በግምት 0.2-0.6% | ዝቅተኛ | ዩኒፎርም ለጌጥ አኖዳይዲንግ የተለመደ መለኪያ |
ማስታወሻ: የቅይጥ ስያሜዎች እና የቅንብር ገደቦች በመደበኛ እና በገበያ ይለያያሉ።.
YL102, A360, እና ሌሎች ተመሳሳይ ተመሳሳይ ውህዶች የኬሚካላዊ ውህደታቸውን እና የሜካኒካል ፍላጎቶቻቸውን ሳያረጋግጡ እንደ ተለዋዋጭነት መታከም የለባቸውም.
ተግባራዊ ምክሮች
አኖዲዲንግ አስገዳጅ የንድፍ መስፈርት ከሆነ እና የተሰራ አልሙኒየም አማራጭ አይደለም, ለማምረት ቃል ከመግባትዎ በፊት AlSi9Mg ወይም በአግባቡ የተገለጸ ዝቅተኛ ንፅህና የሌለው ዳይ-መውሰድ ቅይጥ ይገምግሙ.
እነዚህ ቁሳቁሶች በተመጣጣኝ ሁኔታዎች ውስጥ የተሻሉ የወለል ንጣፎችን ሊሰጡ ይችላሉ, ነገር ግን እነሱ የግድ እንደ anodized ተመሳሳይ ገጽታ ላይ መድረስ አይችሉም 6063.
ለማንኛውም እጩ ቅይጥ, የሲሊኮን እና የብረት ይዘቱን ያረጋግጡ, የመውሰድ ጥራት, የሚፈለጉ የሜካኒካል ባህሪያት, እና ከታቀደው ቅድመ-ህክምና ሂደት ጋር ተኳሃኝነት.
የቀለም ተመሳሳይነት ለማረጋገጥ በምርት-ተወካይ ክፍሎች ላይ የሙከራ anodizing መደረግ አለበት, የፊልም ጥራት, እና ዝገት አፈጻጸም.
በመጨረሻ, ቅይጥ ምርጫ እና የገጽታ-ሕክምና ልማት አንድ ላይ ግምት ውስጥ መግባት አለባቸው.
የበለጠ ሊለወጥ የሚችል ቅይጥ መምረጥ ውጤቱን ሊያሻሽል ይችላል, ነገር ግን ምንም አይነት ቅይጥ ስያሜ ብቻውን እንከን የለሽ የአኖዳይድ አጨራረስ ዋስትና አይሰጥም.
7. ማጠቃለያ
ዳይ-ካስት አልሙኒየም anodize ይችላሉ? አዎ, ነገር ግን እንደ ADC12 ያሉ ከፍተኛ የሲሊኮን ውህዶች ልዩ ትኩረት ያስፈልጋቸዋል.
ያለ ቅይጥ-ተኮር ቅድመ-ህክምና የተለመደው አኖዳይዲንግ የተበጠበጠ ቀለም ሊፈጥር ይችላል።, ደካማ የፊልም ወጥነት, እና ግራጫ smut.
ተስማሚ የሆነ የማፍረስ ሂደት - አንዳንድ ጊዜ ኤችኤፍ-ያካተተ ቁጥጥር በሚደረግበት የኢንዱስትሪ ሁኔታዎች ውስጥ - በሲሊኮን የበለጸጉ ቀሪዎችን በማስወገድ መሬቱን በእጅጉ ያሻሽላል።.
ቢሆንም, desmutting casting porosityን አያጠፋም።, ወጥ ቀለም ለመምጥ ዋስትና, ወይም ወጥነት በሌለው ማጠናከሪያ እና ወለል ዝግጅት ምክንያት የተከሰቱ ጉድለቶችን ያርሙ.
እነዚህ ጉዳዮች የቅይጥ ምርጫን የተቀናጀ ቁጥጥር ያስፈልጋቸዋል, የመውሰድ ጥራት, ቅድመ-ህክምና, anodizing, እና ማቅለም.
ተግባራዊ ደንቡ ቀላል ነው: ዳይ-ካስት አሉሚኒየም anodize የማይቻል አይደለም, ነገር ግን እንደ ተለምዷዊ የተሰራ የአሉሚኒየም ቅይጥ አይነት አኖዳይዝድ መሆን የለበትም.
አንድ ወጥ የሆነ የጌጣጌጥ ማጠናቀቅ አስፈላጊ በሚሆንበት ጊዜ, ምርትን የሚወክሉ ክፍሎችን በመጠቀም የተሟላውን ሂደት ብቁ ማድረግ እና አኖዲዲንግን በጅምላ ማምረት ከመጀመርዎ በፊት እንደ ዱቄት ሽፋን ወይም ማይክሮ-አርክ ኦክሳይድ ካሉ አማራጮች ጋር ያወዳድሩ።.
የሚጠየቁ ጥያቄዎች
ለምንድነው ዳይ-ካስት አኖዳይዚንግ ግራጫ እና ስፕሎቲክ ይወጣል?
ከፍተኛ የሲሊኮን ይዘት (9-12% በ ADC12) ከቆሸሸ በኋላ ኤለመንታዊ ሲሊኮን ይተዋል.
ይህ የሲሊኮን ስሚት የኦክሳይድ ፊልም ይረብሸዋል እና ግራጫውን ይፈጥራል, ያልተስተካከለ መልክ. Desiliconizing ይህን ንብርብር ያስወግዳል.
ለዳይ-ካስት አልሙኒየም ከአኖዲዲንግ የተሻለው አማራጭ ምንድነው??
የዱቄት ሽፋን በጣም ተወዳጅ አማራጭ ነው - ፖሮሲስን ይሸፍናል, በጣም ጥሩ የቀለም ወጥነት ይሰጣል, እና ጥሩ የዝገት መከላከያ ያቀርባል.
ለመልበስ መቋቋም, ማይክሮ-አርክ ኦክሳይድ (ማኦ) በከፍተኛ የሲሊኮን ዳይ castings ላይ በደንብ ይሰራል.
ዲሲሊኮን ማድረግ የዳይ-ካስት ክፍሎቼን እንዲመስሉ ያደርጋል 6063 anodized?
አይ. ዲሲሊኮንዲዚንግ ማጭበርበር እና መቋረጥን ያስተካክላል, ነገር ግን የዳይ-ካስት porosity አሁንም የሚታዩ ጉድለቶችን እና ማቅለሚያ ቦታዎችን ያስከትላል.
ውጤቱ ለተግባራዊ ክፍሎች ጥሩ ነው, ነገር ግን ከተሰራው የአሉሚኒየም አኖዳይዝ ጋር እኩል አይደለም.
ለአኖዳይዝድ ዳይ-ካስት ክፍሎች ቫክዩም ማስተከል ያስፈልገኛል??
የአሲድ መድማት ለቆሸሸ ለመዋቢያነት ወይም ለታሸጉ መተግበሪያዎች, አዎ.
ቫክዩም ኢምፕሬግኔሽን አኖዳይዝዝ ከመደረጉ በፊት የከርሰ ምድርን ፖሮሲስን ይዘጋል።, የታሸገ አሲድ ከጨረሱ በኋላ እንዳይፈስ መከላከል.

