
የጉዳይ ትንተና
| ፕሮጀክት | 310ኤስ የማይዝግ ብረት ኢንቨስትመንት Casting በርነር ካፕ |
| የማጣቀሻ ፕሮጀክት | ከፍተኛ ሙቀት ያለው የኢንዱስትሪ ማቃጠያ አካል |
| የፕሮጀክት ወሰን | ውስብስብ የኢንቨስትመንት ትክክለኛነት 310ኤስ አይዝጌ ብረት ማቃጠያ ካፕ, የሰም ንድፍ እድገትን ጨምሮ, የሴራሚክ ዛጎል መጣል, 310ኤስ መቅለጥ እና ማፍሰስ, የሙቀት ሕክምና, ወለል ማጠናቀቅ, ልኬት ምርመራ, እና አማራጭ NDT. |
| ቁሳቁስ | አዩ 310 ዎቹ / ውስጥ 1.4845 austenitic የማይዝግ ብረት - ለምርጥ ኦክሳይድ መከላከያው ተመርጧል, የሙቀት መረጋጋት, እና ለረጅም ጊዜ ከፍተኛ ሙቀት አገልግሎት ተስማሚነት. |
| የማምረት ሂደት | የሰም መርፌ + ሲሊካ-ሶል ኢንቨስትመንት መውሰድ + የሴራሚክ ዛጎል ግንባታ + ዴቫክስ + 310ኤስ ትክክለኛነት ማቅለጥ + ቁጥጥር የሚደረግበት መፍሰስ + ማንኳኳት + መቁረጥ / መፍጨት + በተጠቀሰው ቦታ የሙቀት ሕክምና + ወለል ማጠናቀቅ + ልኬት ምርመራ + NDT በሚፈለግበት ጊዜ. |
| የአሠራር አካባቢ | ከፍተኛ ሙቀት ኦክሳይድ ከባቢ አየር, ሊቃረብ ከሚችለው የአገልግሎት ሙቀት ጋር 1,050° ሴ, ለትክክለኛው የቃጠሎ ንድፍ እና የአሠራር ሁኔታዎች ተገዢ. |
| ቁልፍ የመውሰድ ባህሪዎች | የተለጠፈ ባዶ አካል, የውስጥ ክፍተት, ብዙ የጋዝ / የአየር ጉድጓዶች, የላይኛው ዓመታዊ ጠርዝ, እና በከባቢ አየር ውስጥ ያሉ የእሳት ነበልባል-ማረጋጊያ ጥርሶች. |
| የመጀመሪያ ደረጃ የምህንድስና ፈተና | አስተማማኝ መሙላትን ማግኘት, ቁጥጥር ማጠናከር, ትክክለኛ ቀዳዳ ጂኦሜትሪ, የተረጋጋ ክብነት, የ 310S ከፍተኛ ሙቀት ባህሪያትን በመጠበቅ ላይ እያለ ውስጣዊ ድምጽ. |
1. የፕሮጀክት አጠቃላይ እይታ
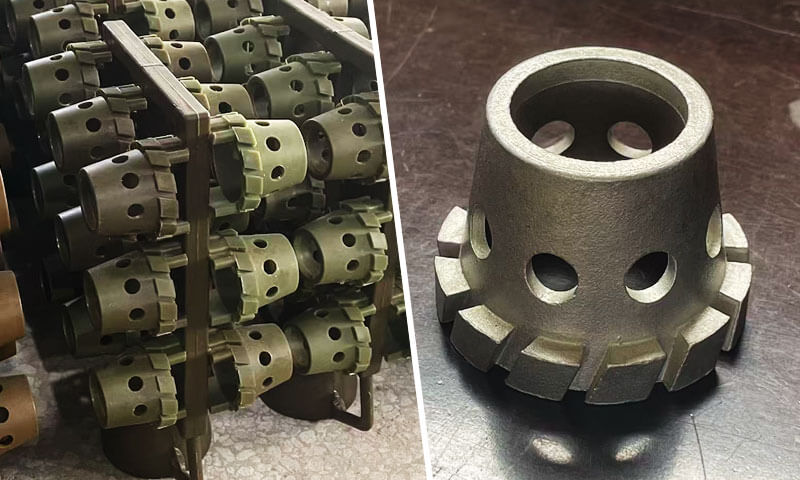
ይህ የጉዳይ ጥናት በገሃዱ ዓለም ብጁ ሲሊካ-ሶል ይመዘገባል። ኢንቨስትመንት መውሰድ ፕሮጀክት ለ 310S አይዝጌ ብረት ማቃጠያ ካፕ, ለኢንዱስትሪ ጋዝ ማቃጠያ መሳሪያዎች ዋና የፍጆታ አካል.
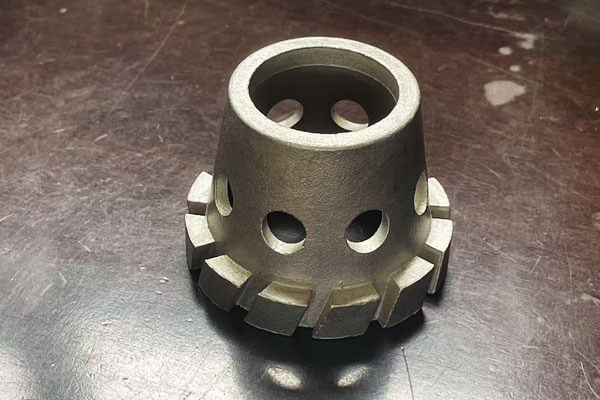
የሥራው ክፍል የተለጠፈ ባዶ ዋና አካል ያሳያል, በሲሊንደሩ ግድግዳ ዙሪያ ብዙ ወጥነት ያለው የፕሪሚክስ አየር ቀዳዳዎች, እና ከግርጌ ላይ ዙሪያውን የሰመሩ የእሳት ነበልባል የሚያረጋጉ ጥርሶች.
በጠፋ በሰም ኢንቨስትመንት ቀረጻ የተሰራ እና በCNC አጨራረስ የተከተለ, ክፍሉ እስከ ከፍተኛ ሙቀት ባለው ኦክሳይድ አካባቢ ለቀጣይ አገልግሎት የተነደፈ ነው። 1050 ° ሴ.
የ 310S ሙቀትን የሚቋቋም አይዝጌ ብረት እና ውስብስብ ክፍል ጂኦሜትሪ የብረታ ብረት ድክመቶች ያጋጥሙታል።, የእኛ መሠረተ ልማት በርካታ የሙከራ-ምርት እንቅፋቶችን በማሸነፍ የተረጋጋ የጅምላ ምርት ክፍሎችን አቅርቧል ፣ ይህም የቃጠሎ አፈፃፀምን ሙሉ በሙሉ ያረካሉ።.
ይህ ጽሑፍ የፕሮጀክት ዳራውን ያጠቃልላል, የቴክኒክ ችግሮች, ብጁ የመከላከያ እርምጃዎች, የጥራት ቁጥጥር የስራ ሂደት እና የመጨረሻ የፕሮጀክት ውጤቶች.
2. የፕሮጀክት ዳራ
የኢንዱስትሪ ማቃጠያ ካፕ የቃጠሎ መረጋጋትን የሚወስኑ ወሳኝ ሃርድዌር ናቸው።, የምድጃዎች የሙቀት ቅልጥፍና እና የአገልግሎት ዘመን, የሙቀት-ሕክምና መስመሮች እና የንግድ ማሞቂያ ስርዓቶች.
የቤት ውስጥ ማቃጠያ ባርኔጣዎች በአብዛኛው የሚመረቱት በብረታ ብረት ስታምፕ ነው።, ግን ከባድ የኢንዱስትሪ የሥራ ሁኔታዎች ከፍተኛ የግድግዳ ጥንካሬ እና የላቀ ከፍተኛ የሙቀት መጠን ያላቸውን የ cast መዋቅሮች ይፈልጋሉ።.
የዋና ተጠቃሚው ኦሪጅናል ከውጪ የመጣ በርነር ካፕ ተደጋጋሚ ያለጊዜው ውድቀት አጋጥሞታል።: የሙቀት መሰንጠቅ እና የወለል ንጣፎች ከአጭር-ዑደት ከፍተኛ የሙቀት መጠን በኋላ ተከስተዋል።.
ደንበኛው የመለዋወጫ ሰንሰለቱን አካባቢያዊ ለማድረግ ወሰነ እና 310S ን መርጧል (ውስጥ 1.4845 / አዩ 310 ዎቹ) የኦስቲኒቲክ ሙቀትን የሚቋቋም አይዝጌ ብረት ለምርጥ ከፍተኛ የሙቀት ኦክሳይድ መቋቋም እና ብስጭት መቋቋም.
የሆነ ሆኖ, 310ኤስ ለትክክለኛ ኢንቬስትመንት መውሰድ በጣም ከባድ ነው።. ሰፊ የማጠናከሪያ የሙቀት መጠን አለው, ከፍተኛ የማቅለጥ viscosity, እና ለሙቀት መቀደድ ከፍተኛ ተጋላጭነት, ማይክሮ-መቀነስ porosity እና ኦክሳይድ slag ማካተት.
ከድንገተኛ የግድግዳ ውፍረት ሽግግሮች ጋር ተጣምሮ, አነስተኛ-ዲያሜትር ቅድመ-ቅይጥ ቀዳዳዎች እና ቀጭን የተጣራ የቃጠሎው ቆብ ጥርሶች, የተለመዱ የመለኪያ መለኪያዎች ብቁ የሆነ የጅምላ ውጤትን ማግኘት አይችሉም, ለሙያዊ ኢንቬስትሜንት-ካስቲንግ ኢንጂነሪንግ ቡድናችን አስቸኳይ የቴክኒክ ፍላጎቶችን ፈጠረ.
3. የደንበኛ መስፈርቶች
የኢንዱስትሪ መሣሪያዎች ደንበኛ ባለብዙ-ልኬት ቴክኒኮችን አቅርቧል, ለዚህ ብጁ ማቃጠያ ካፕ ልኬት እና የአፈፃፀም መስፈርቶች:
- የቁሳቁስ ዝርዝር: ለ 310S አይዝጌ ብረት ጥብቅ ኬሚካላዊ ቅንብር; Cr 24.0-26.0 %, በ 19.0-22.0 %, ከተወሰኑ የቆሻሻ መጣያ ንጥረ ነገሮች ጋር.
የሜታሎግራፊያዊ መዋቅር የሙቀት ሕክምናን የሚያበሳጭ መፍትሄ ከተሰጠ በኋላ ተመሳሳይ የሆነ austenite መሆን አለበት።. - ልኬት & ጂኦሜትሪክ መቻቻል: የመለኪያ መቻቻል ISO ን ያከብራል። 8062 CT-5 መደበኛ. የውስጥ ፕሪሚክስ ቀዳዳ ቦታዎች, የመክፈቻ መጠኖች እና የታችኛው የታጠቁ-ጥርስ መገለጫዎች ወጥነት ሊኖራቸው ይገባል።, ሊገመት የሚችል የነዳጅ-አየር ቅድመ-መቀላቀል ውጤት ዋስትና ለመስጠት.
ቁልፍ የመጫኛ መገናኛዎች ለቀጣይ የCNC ማሽነሪ አበል ይጠበቃሉ።. - የውስጥ ጥራት: ዜሮ ትኩስ ስንጥቆች እና ወደ ውስጥ የሚገቡ ጥቃቅን ስንጥቆች; ማሽቆልቆል porosity እና ጥቃቅን ባዶዎች በሜካኒካዊ ጥንካሬ እና ከፍተኛ የሙቀት አፈፃፀም ላይ ተጽዕኖ አይኖራቸውም..
የመቀበያ ደረጃ መግነጢሳዊ ቅንጣት ሙከራን ያልፋል (Mt) እና የአልትራሳውንድ ምርመራ (ዩቲ). በመውሰጃ ክፍሎች ውስጥ ምንም ጎጂ ጥቀርሻዎች የሉም. - የገጽታ ጥራት: ለስላሳ እንደ የተጣለ ወለል, ምንም የሚያጣብቅ አሸዋ, ጉድጓዶች ወይም ቀዝቃዛ ዙሮች. የገጽታ ሸካራነት ራ ≤ 6.3 μm ከመተኮሱ በፊት.
- የአገልግሎት አፈጻጸም: በሳይክል የሙቀት መጠን የረጅም ጊዜ የተረጋጋ ቀዶ ጥገና 1050 ° ሴ; ምንም የሙቀት ስንጥቅ የለም, በመደበኛ የስራ ዑደቶች ውስጥ መበላሸት ወይም ከባድ የኦክስዲሽን ስፒል.
- የንግድ ዒላማ: የተረጋጋ የጅምላ ምርትን በተወዳዳሪ ምርት ማሳካት, ለደንበኞች ከሽያጭ በኋላ ለሚቃጠሉ መሳሪያዎች ቀጣይነት ያለው የመለዋወጫ አቅርቦትን ለመደገፍ.
4. ተግዳሮቶች
በፕሮቶታይፕ ሙከራ ወቅት, የኢንጂነሪንግ ቡድናችን ከቁሳቁስ ጋር የተያያዙ እና በጂኦሜትሪ የሚመሩ ተግዳሮቶችን ለይቷል።:
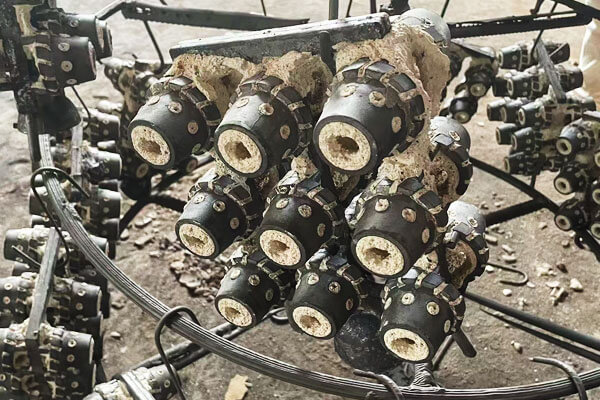
ከወፍራም ወደ ቀጭን ግድግዳ ሽግግሮች ላይ ከፍተኛ ትኩስ-እንባ አደጋ
በጣም ወሳኝ የሆነው የብረታ ብረት ፈታኝ አደጋ አደጋ ነበር በማጠናከሪያው የመጨረሻ ደረጃ ላይ ትኩስ መቀደድ.
የማቃጠያ ባርኔጣው በጣም ቀጭን ከሆነ የተለጠፈ አካል ጋር የሚገናኝ በአንጻራዊነት ከባድ የመትከያ ክፍል ይዟል, የተከተቱ ስስ የተቆለሉ የእሳት ነበልባል-ማረጋጊያ ጥርሶች.
ይህ ድንገተኛ የክፍል ውፍረት ልዩነት በአካባቢው የማቀዝቀዝ ፍጥነት እና የማጠናከሪያ ጊዜ ላይ ከፍተኛ ልዩነቶችን ይፈጥራል.
310ኤስ አይዝጌ ብረት በአንፃራዊነት ሰፊ የማጠናከሪያ ክልል ስላለው አደጋውን የበለጠ ይጨምራል. ቀጫጭን ክፍሎች ግትር ሊሆኑ ይችላሉ በአጠገቡ ያሉት ከባድ ክፍሎች በከፊል ፈሳሽ ወይም ከፊል-ጠንካራ ሆነው ይቆያሉ።.
የቀረው ፈሳሽ ብረት ኮንትራቶች እና በዙሪያው ያሉት ነገሮች እየቀነሱ ሲሄዱ, በከፊል የተጠናከረ መዋቅር የመለወጥ ወይም ተጨማሪ ፈሳሽ ብረትን የመቀበል አቅሙ ውስን በሆነባቸው ክልሎች ውስጥ አካባቢያዊ የመሸከም ጭንቀት ሊዳብር ይችላል።.
በጣም አደገኛ የሆኑት ስንጥቆች የግድ ትልቅ የሚታዩ ጉድለቶች አይደሉም.
ጥቃቅን ትኩስ እንባዎች በተጠላለፉ ክልሎች ወይም በጂኦሜትሪክ ሽግግር ዞኖች ሊፈጠሩ ይችላሉ እና በተለመደው የእይታ ምርመራ ለመለየት አስቸጋሪ ናቸው ።.
በተደጋጋሚ ማሞቂያ እና ማቀዝቀዝ ስር, እነዚህ መቋረጦች እንደ የጭንቀት ማጎሪያዎች ሆነው ቀስ በቀስ ሊባዙ ይችላሉ።.
በትንሽ ፕሪሚክስ-አየር ጉድጓዶች ዙሪያ አስቸጋሪ የአመጋገብ እና የጋዝ አስተዳደር
የፕሪሚክስ-አየር ጉድጓዶች ድርድር ሁለተኛ ትልቅ ፈተናን አስተዋውቋል.
እነዚህ ቀዳዳዎች ከጌጣጌጥ ጂኦሜትሪ ይልቅ ተግባራዊ የማቃጠል ባህሪያት ናቸው.
የእነሱ ዲያሜትር, አቀማመጥ, ክብ, እና ወጥነት በቀጥታ በቃጠሎው ቆብ ዙሪያ ያለውን የቃጠሎ አየር ስርጭት ላይ ተጽዕኖ ያሳድራል።.
ከመውሰድ አንፃር, ቢሆንም, ትናንሽ ቀዳዳዎች የተከለከሉ የፍሰት መንገዶችን እና የተተረጎሙ የሙቀት ደረጃዎችን ይፈጥራሉ.
በመሙላት ጊዜ, የቀለጠው 310S በቂ ፈሳሽ እየጠበቀ በአንጻራዊ ሁኔታ ጥሩ የሴራሚክ ባህሪያትን ማባዛት አለበት።.
በማጠናከሪያ ጊዜ, እነዚህ ቦታዎች ብረትን ለመመገብ የተገደቡ እና ለአካባቢያዊ መጨናነቅ የተጋለጡ ሊሆኑ ይችላሉ.
በተመሳሳይ ጊዜ, ሻጋታ በሚሞሉበት ጊዜ የሚፈጠረው ማንኛውም ቀሪ ጋዝ ወይም የተዘበራረቀ ፍሰት በውስጠኛው ቀዳዳ ወለል ላይ ሊጠመድ ይችላል።.
ቀጭን የተዘረጋ ጥርስ እና ያለጊዜው መጠናከር
በማቃጠያ ካፕ ግርጌ ላይ ያሉት ክብ ቅርጽ ያላቸው ጥርሶች ሌላ ጂኦሜትሪ-ተኮር ፈተና አቅርበዋል.
እነዚህ ቀጭን ትንበያዎች በከፍተኛ ሙቀት አገልግሎት ወቅት በሜካኒካል ጠንካራ ሆነው ሲቀሩ ሙሉ ለሙሉ ተሞልተው ወጥ የሆነ መገለጫ መያዝ አለባቸው።.
ምክንያቱም የእነሱ የሙቀት መጠን ከዋናው አካል በጣም ያነሰ ነው, እነሱ ቀዝቃዛ እና በፍጥነት ይጠናከራሉ.
ይህ ሁለት ተፎካካሪ መስፈርቶችን ይፈጥራል.
በአንድ እጅ, የቀለጠው ብረት ቀጭን ጥርስን ጂኦሜትሪ ለማራባት በቂ ፈሳሽ መያዝ አለበት።.
በሌላ በኩል, ከመጠን በላይ ሙቀት ወይም ለከፍተኛ ሙቀት ቀልጦ ብረት መጋለጥ ኦክሳይድ እና የሴራሚክ-ሼል መስተጋብርን ይጨምራል.
ጥርሶቹ ከአካባቢው አካል የተለየ የመኮማተር ታሪክ ያጋጥማቸዋል.
ጠንካራ የሆኑ ጥርሶች አሁንም በማጠናከር ክፍሎች በሜካኒካዊ መንገድ ከተገደቡ, ቀሪ ጭንቀቶች በጥርስ ሥሮች ዙሪያ ሊከማቹ ይችላሉ.
የኦክሳይድ ማካተት እና የብረት-ሼል ምላሽ
እንደ 310S ያሉ ሙቀትን የሚቋቋም አይዝጌ አረብ ብረቶች በሚጥሉበት ጊዜ የሴራሚክ ዛጎል ጥራት በጣም አስፈላጊ ይሆናል ።.
ከፍ ባለ የሙቀት መጠን መቅለጥ እና መፍሰስ, ቀልጦ አይዝጌ ብረት ከማቀዝቀዣ ቁሶች እና ከከባቢ አየር ኦክሲጅን ጋር መስተጋብር ይፈጥራል.
በደንብ ቁጥጥር ያልተደረገበት የሼል ኬሚስትሪ, በቂ ያልሆነ መተኮስ, ከመጠን በላይ የመፍሰስ ሙቀት, ወይም የተዘበራረቀ የብረት ፍሰት የወለል ንጣፎችን እና የብረት ያልሆኑትን የመጨመር አደጋን ይጨምራል.
የተለመዱ ስጋቶች ተካትተዋል።:
- ኦክሳይድ ማካተት
- የማጣቀሻ ብክለት
- የሴራሚክ ምላሽ ምርቶች
- የሚለጠፍ አሸዋ
- የመሬት ላይ ጉድጓዶች
- ሻካራ ወይም መደበኛ ያልሆነ የመውሰድ ቆዳ
- የታሸጉ ኦክሳይድ ፊልሞች
እነዚህ ጉድለቶች ድርብ ተጽእኖ አላቸው.
ከአምራችነት አንፃር, የመጣል ምርትን ይቀንሳሉ እና የማጠናቀቂያ መስፈርቶችን ይጨምራሉ.
ከአገልግሎት አንፃር, ለከፍተኛ ሙቀት በተደጋጋሚ በሚጋለጡበት ጊዜ የገጽታ መቋረጥ ለኦክሳይድ እና ስንጥቅ መነሳሳት ተመራጭ ቦታዎች ሊሆኑ ይችላሉ።.
በአቅራቢያ ለሚሠራ አካል 1050 ° ሴ, ትንሽ የሚመስለው የገጽታ ጉድለት ከረዥም ጊዜ የሙቀት መጋለጥ በኋላ በጣም አስፈላጊ ሊሆን ይችላል።.
ስለዚህ ተግዳሮቱ መጠበቅ ነበር። የብረት ንጽህና እና የሴራሚክ-ሼል መረጋጋት በአንድ ጊዜ, የገጽታ ጥራትን እንደ መዋቢያዎች ብቻ ከመመልከት ይልቅ.
ውስብስብ የኢንቨስትመንት ቀረጻ ልኬት መረጋጋት
የማቃጠያ ካፕ በአንጻራዊነት ውስብስብ ጂኦሜትሪ ቢኖረውም ከፍተኛ የመጠን መለኪያ ያስፈልገዋል.
የመዋዕለ ንዋይ ማፍሰስ ጥሩ ዝርዝሮችን በጣም ውጤታማ በሆነ መንገድ ማባዛት ይችላል, ነገር ግን የመጨረሻው የብረት ክፍል በበርካታ ደረጃዎች በመለኪያ ለውጦች ተጽዕኖ ይደረግበታል:
የሰም መርፌ → የሰም ማቀዝቀዝ → የሼል ግንባታ → ሼል መተኮስ → የብረት ማጠናከሪያ → የሙቀት ሕክምና → ማሽነሪ.
በሰም ንድፍ ውስጥ ትንሽ ልዩነት ወደ ሴራሚክ ሽፋን ሊተላለፍ ይችላል.
በማድረቅ ወይም በሚተኩስበት ጊዜ የሼል መበላሸት የበለጠ ልዩነትን ሊያሰፋው ይችላል, ወጥ ያልሆነ ብረት መቀነስ ሌላ የመጠን ለውጥ ንብርብር ሊያስተዋውቅ ይችላል።.
ስለዚህ ፈተናው በአንድ ምሳሌ ላይ የመጠን ትክክለኛነትን ለማግኘት ብቻ አልነበረም.
እውነተኛው አላማ ሀ ሊደገም የሚችል የልኬት መቆጣጠሪያ ስርዓት በሁሉም ተከታታይ ምርቶች ውስጥ ወጥነትን ጠብቆ ማቆየት ይችላል።.
የሴራሚክ ሼል መሰንጠቅ እና የጋዝ መጠቀሚያ ሚዛን
ዛጎሉ ራሱ ስስ የምህንድስና ስምምነት አቅርቧል.
የሴራሚክ ሻጋታ ለመቋቋም የሚያስችል ጠንካራ መሆን ነበረበት:
- የሰም ማስወገድ
- ከፍተኛ ሙቀት መተኮስ
- አያያዝ
- ቀልጦ-ብረት ተጽእኖ
- ሜታሎስታቲክ ግፊት
በተመሳሳይ ጊዜ, በሚፈስስበት ጊዜ ጋዞችን ለማምለጥ የሚያስችል በቂ መተላለፊፍ ያስፈልገዋል.
ከመጠን በላይ ጥቅጥቅ ያለ ቅርፊት ጥሩ የገጽታ መራባትን ሊሰጥ ይችላል ነገር ግን ጋዝ መልቀቅን ይገድባል.
በቂ ያልሆነ ጥንካሬ ወይም ደካማ የመሃል ሽፋን ትስስር ያለው ሼል በሚተኮስበት ወይም በሚፈስበት ጊዜ ሊሰነጠቅ ይችላል።, የብረት ዘልቆ መግባትን ያስከትላል, የመጠን ጉድለቶች, ወይም አስከፊ የመውሰድ ውድቀት.
ውስብስብ የሆነው በርነር-ካፕ ጂኦሜትሪ ይህን ሚዛን የበለጠ የሚፈልግ እንዲሆን አድርጎታል ምክንያቱም ጠባብ ባህሪያት እና ውስጣዊ ቅርፆች የሚደርቁበትን ቦታዎች ይፈጥራሉ., የተኩስ እና የብረት መሙላት ሁኔታዎች ከዋናው አካል ሊለያዩ ይችላሉ.
ቀልጦ-ብረት ንጽህና እና መፍሰስ መረጋጋት
ሌላው ተግዳሮት የተረጋጋ ቀልጦ-ብረት ጥራትን ከምድጃ እስከ ሻጋታ መጠበቅ ነው።.
ለትክክለኛ 310S ኢንቨስትመንት መውሰድ, የኬሚካል ስብጥር ብቻ የመውሰድን ጥራት አያረጋግጥም።. የቀለጠ ብረትም ተገቢ መሆን አለበት።:
- የሙቀት መጠን
- ፈሳሽነት
- የጋዝ ይዘት
- የማካተት ደረጃ
- የዲኦክሳይድ ሁኔታ
- መረጋጋት ማፍሰስ
በቂ ያልሆነ ዲኦክሳይድ የኦክሳይድ መፈጠርን ይጨምራል, ከመጠን በላይ ወይም በደንብ ቁጥጥር ያልተደረገበት ዲኦክሳይድ ያልተፈለገ ምላሽ ምርቶችን ሊያስተዋውቅ ይችላል.
በተመሳሳይ, ከመጠን በላይ ከፍ ያለ የሙቀት መጠን መሙላትን ሊያሻሽል ይችላል ነገር ግን የብረት-ሼል ምላሽ እና ኦክሳይድ ይጨምራል.
ስለዚህ ሂደቱ በየትኛው ውስጥ ቁጥጥር የሚደረግበት የክወና መስኮት ያስፈልገዋል ፈሳሽነት, ንጽህና እና የሴራሚክ-ሼል ተኳሃኝነት በአንድ ጊዜ ሚዛናዊ ነበሩ.
ይህ በተለይ ለቀጭ ፕሪሚክስ ቀዳዳዎች እና ለተሰነጣጠሉ ጥርሶች አስፈላጊ ነበር።, ያልተረጋጋ የብረታ ብረት ፍሰት ወዲያውኑ ወደ ያልተሟላ ሙሌት ወይም ወደ መጨመሪያነት ሊተረጎም ይችላል.
5. የእኛ መፍትሄ
እንደ ፕሮፌሽናል ሲሊካ ሶል ኢንቨስትመንት casting ፋውንዴሪ, የሙቀት መጠንን ወይም ቅይጥ ኬሚስትሪን በአንድ ማስተካከያ አማካኝነት የቃጠሎ-ካፕ ጉድለቶችን ለመፍታት አልሞከርንም።.
ዋናው መመስረት ነበር። ለ 310S አይዝጌ ብረት ጂኦሜትሪ-ተኮር እና በብረታ ብረት-ተኮር ሂደት መስኮት.
ለዚህ ፕሮጀክት, ማቃጠያውን እንደ ሙሉ የመውሰድ ስርዓት ወስደነዋል: የሰም ጥለት → የሴራሚክ ሼል → መግቢያ እና መመገብ → መቅለጥ → ማፍሰስ → ማጠናከሪያ → የሙቀት ሕክምና → የ CNC አጨራረስ → ፍተሻ.
እያንዳንዱ ደረጃ በፕሮቶታይፕ ሙከራዎች ወቅት ተለይቶ ከታወቀ የብልሽት ሁነታ ጋር ተስተካክሏል።.
በሂደቱ እድገት ወቅት የሚከተሉት እርምጃዎች ተተግብረዋል.
ትኩስ እንባዎችን ለማስወገድ ጌቲንግ እና መመገብ እንደገና ዲዛይን ማድረግ
የመጀመሪያው ትልቅ ማሻሻያ የጌቲንግ እና የአመጋገብ ስርዓቱን ሙሉ በሙሉ ማደስ ነው።.
የመጀመሪያው ሙከራ በአንጻራዊ ሁኔታ የተለመደ የአመጋገብ ዝግጅትን ተጠቅሟል.
ሲቲ/ክፍል ውድቅ የተደረገ ናሙናዎች ትንታኔ እንደሚያሳየው ከፍተኛው ጉድለት ትኩረት የተከሰተው በተሰቀለው አለቃ እና በተለጠፈ አካል መካከል ባለው ወፍራም-ወደ-ቀጭን ሽግግር ዙሪያ ነው።, በተሰነጣጠሉ ጥርሶች ሥሮች ዙሪያ ከተጨማሪ አደጋ ጋር.
ስለዚህ የበለጠ ሊተነበይ የሚችልን ለመመስረት ቀረጻውን እንደገና ነድፈናል። የአቅጣጫ ማጠናከሪያ ቅደም ተከተል.
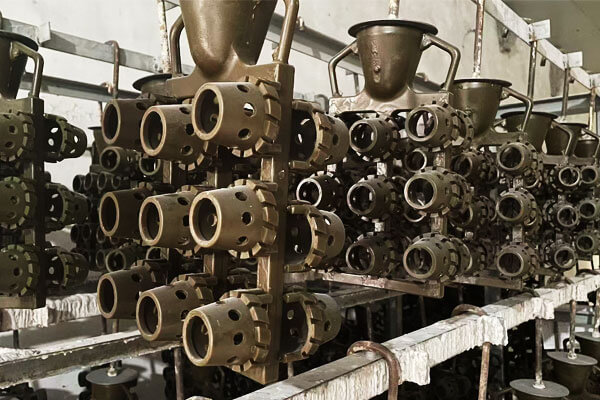
መሠረታዊው ስልት ነበር።:
ቀጫጭን ተግባራዊ ክፍሎች → ዋና የተለጠፈ አካል → ወፍራም መጫኛ አለቃ → የመመገብ ምንጭ
የከባድ መስቀያ አለቃው ሆን ተብሎ ከመጨረሻዎቹ ክልሎች አንዱ ሆኖ እንዲቆይ ተደርጓል ይህም በቮልሜትሪክ ኮንትራት ጊዜ ፈሳሽ ብረትን በአቅራቢያው ለሚገኙ ክፍሎች ማቅረቡ እንዲቀጥል ተደረገ..
እንዲሁም አጠቃላይ የመጨመሪያውን መጠን በቀላሉ ከመጨመር ይልቅ በወሳኝ የሙቀት ኖዶች ላይ አካባቢያዊ አመጋገብን አስተዋውቀናል።.
በሂደት ሙከራዎች ወቅት, ብዙ የጌቲንግ አወቃቀሮችን አነጻጽረን እና ከክፍል በኋላ የጉድለት ስርጭቱን ተከታተል።.
የተመቻቸ ንድፍ ተለይቶ የመቀነስ ምልክቶችን በእጅጉ ቀንሷል እና በመጀመሪያዎቹ ሙከራዎች ውስጥ የሚታየውን ተደጋጋሚ የሙቀት-እንባ ንድፍ ያስወግዳል።.
ለዚህ የተለየ አካል, ጠቃሚው ትምህርት ተጨማሪ መወጣጫ ብረት መፍትሄ አልነበረም; የማጠናከሪያው ቅደም ተከተል መጀመሪያ እንደገና መንደፍ ነበረበት.
በመሙላት እና በሙቀት ሚዛን አማካኝነት የተጣራ ጥርስን መቆጣጠር
ቀጫጭን የተጣራ ጥርሶች እንደ የተለየ የመውሰድ ችግር ተወስደዋል።.
ምክንያቱም እነዚህ ባህሪያት ከዋናው አካል እጅግ የላቀ የገጽታ-ቦታ-ወደ-ድምጽ ሬሾ ስላላቸው, ሙቀቱን በፍጥነት ያጣሉ እና የተቀረው ቀረጻው መሙላቱን ከማጠናቀቁ በፊት በረዶ ሊሆኑ ይችላሉ።.
የእኛ መፍትሔ ሶስት መቆጣጠሪያዎችን አጣምሯል:
- አጭር እና የተረጋጋ የብረት-ፍሰት መንገዶች
- የተሻሻለ የሼል ቅድመ-ሙቀት
- ቁጥጥር የሚደረግበት መፍሰስ ሱፐር ሙቀት
ብረትን ወደ ጥርሶች ለማስገደድ በቀላሉ የሚፈስ ሙቀትን ከመጨመር ይልቅ, በብረት ሙቀት እና በሼል ሙቀት መካከል ያለውን ግንኙነት አመቻችተናል.
የሚሠራው የማፍሰስ ክልል በግምት ተቆጣጠረ 1580-1620 ° ሴ, ከመፍሰሱ በፊት የሼል ቅድመ-ሙቀት እና የተኩስ ሁኔታዎች ተረጋግተው ነበር.
ይህ ሳያስፈልግ የብረት ሙቀት እና የሴራሚክ-ሼል ምላሽ ሳይጨምር ለቀጭ ጥርሶች በቂ ፈሳሽ አቅርቧል.
ብረቱ ወደ ቀጫጭን ባህሪያቱ በትንሹ ብጥብጥ እና ያለጊዜው የመቀዝቀዝ እድል እንዲደርስ የአከባቢን መግቢያ አቅጣጫ አስተካክለናል።.
ውጤቱ በመካከላቸው ያለውን የጋራ ግብይት በማስወገድ የታሰረውን መገለጫ ሙሉ በሙሉ በመሙላት ረገድ ትልቅ መሻሻል ነበር ቀጭን-ክፍል መሙላት እና ከመጠን በላይ ኦክሳይድ.
የፕሪሚክስ-አየር ቀዳዳዎች ልዩ ቁጥጥር
የፕሪሚክስ ቀዳዳዎች የማቃጠያ ካፕ በጣም አስፈላጊ ከሆኑ የአሠራር ባህሪያት ውስጥ አንዱ ነበሩ.
ስለዚህ ቀዳዳዎቹን እንደ ተራ ኢንቬስትመንት-ካስት ጂኦሜትሪ ከመመልከት ይልቅ ራሱን የቻለ የቁጥጥር መስመር መስርተናል.
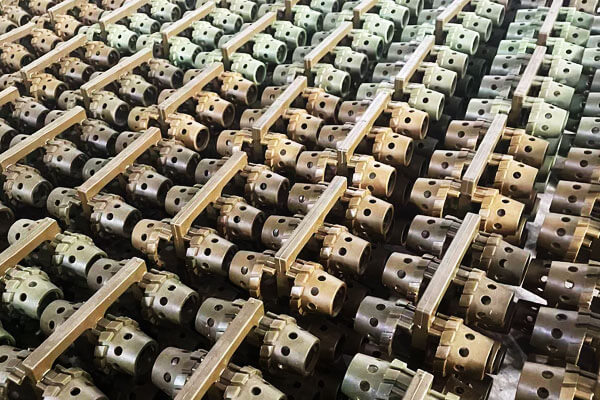
ሂደቱ በአራት መለኪያዎች ላይ ያተኮረ ነበር:
- ቀዳዳው ዲያሜትር
- ቀዳዳ አቀማመጥ
- የከባቢያዊ ክፍተት
- የውስጥ ወለል ትክክለኛነት
በሰም ደረጃ ላይ, 100% ምርመራው የተካሄደው ቀዳዳ በሚፈጥሩ ባህሪያት ላይ ነው. የተበላሹ ኮርሞች ያለው ማንኛውም የሰም ንድፍ, ከመሰብሰቡ በፊት መበላሸት ወይም የታገዱ ምንባቦች ውድቅ ተደርገዋል።.
በመጣል ደረጃ ላይ, በተቆጣጠረው የብረት ፍሰት እና በቫኩም እርዳታ የመሙላት ባህሪ ተሻሽሏል።.
ዓላማው በአነስተኛ ዲያሜትር መተላለፊያዎች ዙሪያ ያለውን ብጥብጥ እና የታሰረ ጋዝን መቀነስ ነበር።.
ለ ወሳኝ ቀዳዳ ልኬቶች, ሀ የማሽን-ወደ-ማሽን ስልት ጉዲፈቻ ተደረገ: የኢንቬስትሜንት መውሰድ የአቅራቢያውን ጂኦሜትሪ አቅርቧል, የ CNC ማሽነሪ ጥብቅ መቻቻል የሚፈለግባቸውን የመጨረሻውን ተግባራዊ ልኬቶችን ለማዘጋጀት ጥቅም ላይ ውሏል.
ይህ አካሄድ ከመጠን በላይ ማሽነሪዎችን አስቀርቷል እና በጣም የተሻለ ወጥነት ባለው መልኩ በተጣለ ጉድጓድ ልኬቶች ላይ ብቻ ከመታመን ይልቅ.
የሲሊካ ሶል ሼል ማመቻቸት ለ 310S
ለዚህ ፕሮጀክት, የሴራሚክ-ሼል ጥራት በቀጥታ ከመውሰድ ጥራት ጋር ተገናኝቷል.
አዳበርን። ከፍተኛ-ንፅህና የሲሊካ ሶል ሽፋን ስርዓት በጥሩ ዚርኮን ላይ የተመሠረተ የፊት ኮት በተለይ ለ 310S በርነር ካፕ ወለል መስፈርቶች ተስማሚ።.
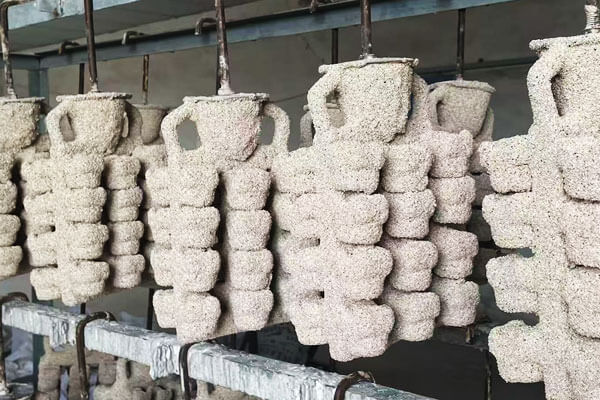
የዛጎሉ ሂደት በሶስት ቦታዎች ላይ ተስተካክሏል:
የፊት ኮት
ከፍተኛ ንፅህና ያለው የፊት ኮት በቀለጠ 310S እና በሴራሚክ ሻጋታ መካከል ያለውን ቀጥተኛ ኬሚካላዊ መስተጋብር ለመቀነስ ጥቅም ላይ ውሏል.
ይህም እንዲቀንስ ረድቷል።:
- የሚለጠፍ አሸዋ
- የሴራሚክ ምላሽ
- የመሬት ላይ ጉድጓዶች
- አንጸባራቂ ማካተት
- ጥሩ የጥርስ ጂኦሜትሪ ማጣት
የመጠባበቂያ ንብርብሮች
የመጠባበቂያ ንብርብሮች ወደ ሚዛን ተስተካክለዋል የሼል ጥንካሬ እና የጋዝ መተላለፍ.
ይህ በተለይ በጣም አስፈላጊ ነበር ምክንያቱም በጣም ጥቅጥቅ ያለ ሼል ጋዝ መልቀቅን ሊገድብ ይችላል, በቂ አለመሆን በፕሪሚክስ ቀዳዳዎች ዙሪያ ከጋዝ ጋር የተዛመዱ ጉድለቶችን ሊጨምር ይችላል።.
ማድረቅ እና መተኮስ
እያንዳንዱ የሼል ሽፋን ቁጥጥር ባለው የሙቀት መጠን እና እርጥበት ሁኔታ ደርቋል.
የተጠናቀቁ ዛጎሎች በግምት ተተኩሰዋል 1180-1220 ° ሴ የተረፈውን ሰም ለማስወገድ, እርጥበት እና ኦርጋኒክ ቁሶች እና የማጣቀሻ መዋቅርን ለማረጋጋት.
ምርመራው መሰንጠቅ ከታወቀ ውድቅ የተደረጉ ዛጎሎች ወደ መፍሰስ መቀጠል አልተፈቀደላቸውም።, ያልተሟላ ማድረቅ, ደካማ የበይነ-ገጽ ትስስር, ወይም ያልተለመዱ የወለል ሁኔታዎች.
የቀለጠ 310S ንጽሕና ቁጥጥር
ለ 310S, መሆኑን ተገንዝበናል። ኬሚካላዊ ቅንጅት የቀለጠ-ብረት ጥራት አንድ ክፍል ብቻ ነው።.
ትክክለኛው የመውሰድ አፈፃፀም እንዲሁ በኦክሳይድ ደረጃ ላይ የተመሠረተ ነው።, የተሟሟት ጋዞች, የሙቀት መረጋጋት እና ማካተት ቁጥጥር.
የእኛ የማቅለጥ ሂደት ስለዚህ ተካትቷል:
- ቁጥጥር የሚደረግበት ቻርጅ - የቁሳቁስ ምርጫ
- መካከለኛ-ድግግሞሽ induction መቅለጥ
- የሙቀት-በ-ሙቀት ስፔክትሮሜትር ትንተና
- ቁጥጥር የሚደረግበት ዲኦክሳይድ
- በአርጎን የታገዘ የፍሳሽ ማስወገጃ
- ከመፍሰሱ በፊት ወዲያውኑ የሙቀት ማረጋገጫ
የአርጎን ህክምና በተለምዶ ለግምት ተይዟል 3-5 ደቂቃዎች በቁጥጥር ስር ያሉ ሁኔታዎች.
ዓላማው ብረቱ ወደ ሴራሚክ ሼል ከመግባቱ በፊት የተሟሟትን ጋዝ ለመቀነስ እና የብረት ያልሆኑትን ንጥረ ነገሮች መለያየት ለማስተዋወቅ ነበር።.
ማቅለጡ በተጠቀሰው 310S ኬሚስትሪ ውስጥ መቆየቱን ለማረጋገጥ የኬሚካል ውህደቱ ከመፍሰሱ በፊት ተረጋግጧል, ደንበኛው የሚፈልገውን ክሮሚየም እና ኒኬል ክልሎችን ጨምሮ.
ይህ ጥምረት የ የኬሚስትሪ ቁጥጥር + ማካተት ቁጥጥር + የሙቀት ቁጥጥር የውስጥ ቅብብሎሽ ታማኝነትን ለማሻሻል አስፈላጊ ነበር።.
ለተሻለ የውስጥ ድምጽ በቫኩም የታገዘ ማፍሰስ
የቃጠሎው ቆብ ትናንሽ ቀዳዳዎች እና ቀጭን ክፍሎች ብጥብጥ እና የጋዝ መቆንጠጥ በተለይ የማይፈለግ አድርገውታል.
ስለዚህ አስተዋውቀናል በቫኩም የታገዘ ኢንቨስትመንት መውሰድ የሻጋታ መሙላትን ለማሻሻል እና በማፍሰስ ጊዜ በአየር ውስጥ የቀረውን አየር መጠን ለመቀነስ.
ሂደቱ በቁጥጥር ቅደም ተከተል ዙሪያ ተመቻችቷል።:
የሼል ዝግጅት → የቫኩም ማቋቋም → የተረጋጋ የብረት መግቢያ → ቁጥጥር መሙላት → በተረጋጋ ሁኔታ ውስጥ ማጠናከሪያ
የማፍሰስ ፍጥነት ሆን ተብሎ ቁጥጥር የተደረገበት ሳይሆን ከፍተኛ ነው።.
ከመጠን በላይ መወዛወዝ በቀረጻው ውስጥ የተጠመዱ ኦክሳይድ ፊልሞችን ሊፈጥር ይችላል።, ከመጠን በላይ ቀርፋፋ የመሙላት መጠን በቀጫጭን ባህሪያት ውስጥ ያለጊዜው ቅዝቃዜን ሊያስከትል ይችላል.
ስለዚህ ዓላማው ሀ በቂ የመሙያ ፍጥነት ያለው የተረጋጋ የብረት ፊት.
ይህ አቀራረብ በተለይ ለፕሪሚክስ-ቀዳዳ ክልል እና ቀጠን ያሉ ጥርሶች ውጤታማ ነበር, የመሙላት ጥራት ከቃጠሎው ካፕ ተግባራዊ አፈፃፀም ጋር ቀጥተኛ ግንኙነት ያለው.
ከዋም እስከ የተጠናቀቀ ቀረጻ ያለውን ልኬት መለዋወጥ መቆጣጠር
የልኬት ችግሩ እንደ የመጨረሻ ፍተሻ ጉዳይ ሳይሆን እንደ ሂደት-ሰንሰለት ጉዳይ ተወስዷል.
በእያንዳንዱ ትልቅ ልኬት ለውጥ ላይ የቁጥጥር ነጥቦችን አቋቋምን።:
የሰም ንድፍ → ሼል → የተቃጠለ ሻጋታ → መጣል → የሙቀት ሕክምና → የ CNC አካል
ለሰም ጥለት, ዛፍ ከመሰብሰቡ በፊት ወሳኝ ልኬቶች ተረጋግጠዋል.
ለሴራሚክ ዛጎል, ማድረቅ እና የተኩስ ሁኔታዎች የተበላሹ ነገሮችን ለመቀነስ ተረጋግተዋል.
በብረት መጣል ላይ, የመቀነስ አበል እና የማሽን ክምችት በመሳሪያ እና በካስትቲንግ ዲዛይን ውስጥ ተካተዋል።.
ከሙቀት ሕክምና በኋላ, ወሳኝ የመትከያ ልኬቶች እና ተግባራዊ ንጣፎች በሲኤንሲ ተሠርተው ተፈትሸዋል።.
ለምርት ማቃጠያ ካፕ, ተፈፃሚነት ያለው የመውሰድ ልኬቶች ወደ ደንበኛው ቁጥጥር ተደርገዋል። አይኤስኦ 8062 CT5 መስፈርት, አስፈላጊ ሆኖ ሲገኝ በCNC ማሽነሪ በኩል ጥብቅ የተግባር ልኬቶች ተመስርተዋል።.
ይህ አካሄድ የባች-ወደ-ባች የመጠን ልዩነትን በእጅጉ ቀንሷል.
6. ቴክኒካዊ ድምቀቶች
| የቴክኒክ ትኩረት | የእኛ ቴክኒካዊ መፍትሔ | የቁልፍ ሂደት ውሂብ / ውጤት |
| 310ኤስ የብረታ ብረት ቁጥጥር | አጠቃላይ ከማይዝግ ብረት መውሰጃ አዘገጃጀትን ከመተግበር ይልቅ በ310S ልዩ ማጠናከሪያ እና ሜታሎሎጂካል ባህሪ ዙሪያ የመውሰድ ሂደቱን አዳብሯል።. | ለእያንዳንዱ ማቅለጫ ቁጥጥር የሚደረግበት ኬሚስትሪ; የአርጎን ማራገፍ በግምት 3-5 ደቂቃ; በማፍሰስ መስኮት ቁጥጥር በ 1580-1620 ° ሴ. |
| ጂኦሜትሪ-የተለየ ጌቲንግ & መመገብ | በሙቀት ጅምላ ስርጭት ዙሪያ እንደገና የተነደፈ የጌቲንግ እና መነሳት; በወሳኝ ወፍራም-ወደ-ቀጭን ሽግግሮች ላይ የተቀመጠ የአመጋገብ አቅም እና የአቅጣጫ መጠናከርን ያበረታታል።. | የማጠናከሪያ ቅደም ተከተል ከቀጭን ክፍሎች ወደ ከባድ የአመጋገብ ክልል ተመቻችቷል።. |
| ቀጭን የተጣራ ጥርስ መሙላት | ሚዛናዊ የብረት ሙቀት + የሼል ሙቀት + ጋቲንግ ጂኦሜትሪ + የመሙላት ፍጥነት ከመጠን በላይ ሙቀት ሳይኖር በቂ ፈሳሽ ለማቆየት. | በግምት ውስጥ ቁጥጥር የሚደረግበት መፍሰስ 1580-1620 ° ሴ. |
| ፕሪሚክስ-የአየር ጉድጓድ ጥራት | በሰም ደረጃ ላይ የተቆጣጠሩት ቀዳዳ የመፍጠር ባህሪያት, የተመቻቸ የብረት ፍሰት, በቫኩም የታገዘ መሙላት, እና የ CNC ልኬትን ለወሳኝ ልኬቶች ተጠቅሟል. | 100% የሰም-ንድፍ ምርመራ; ወሳኝ ቀዳዳ ጂኦሜትሪ ከመጣል/CNC በኋላ የተረጋገጠ. |
| ሲሊካ ሶል ሴራሚክ ሼል | ከፍተኛ ንፅህና ያለው የሲሊካ ሶል ሼል በዚርኮን ላይ የተመሰረተ የፊት ኮት እና የተመቻቸ የመጠባበቂያ-ንብርብር ቅልጥፍና እና ጥንካሬ ተጠቅሟል. | የሼል መተኮስ በግምት 1180-1220 ° ሴ. |
የሼል ጋዝ ዘላቂነት |
የተስተካከለ የማጣቀሻ ቅንጣት ስርጭት እና የንብርብር መዋቅር ከሜካኒካል ጥንካሬ ጋር ተመጣጣኝነትን ለማመጣጠን. | ቁጥጥር የሚደረግበት ዝቃጭ, የንብርብር ውፍረት, የማድረቅ አካባቢ, እና የተኩስ ሁኔታዎች. |
| ቀልጦ-ብረት ንጽህና | የተቀናጀ ቁጥጥር deoxidation, በአርጎን የታገዘ የፍሳሽ ማስወገጃ, የተረጋገጡ የኃይል መሙያ ቁሳቁሶች, እና ሙቀት-በ-ሙቀት ኬሚካላዊ ትንተና. | የአርጎን ህክምና በግምት 3-5 ደቂቃ; ለእያንዳንዱ ማቅለጥ የስፔክቶሜትር ማረጋገጫ. |
| በቫኩም የታገዘ ማፍሰስ | የተረጋጋ የብረት ፊት ለመጠበቅ በቫኩም የታገዘ ሙሌት ቁጥጥር የሚደረግበት የማፍሰስ ፍጥነት. | ለቅጥ-ግድግዳ እና ጥቃቅን ባህሪያት የተመቻቹ መለኪያዎችን መሙላት. |
| አቅጣጫ ማጠፊያ | የተቀናጀ መወጣጫ ቦታ, የበር ንድፍ, ክፍል ውፍረት, የማጠናከሪያውን መንገድ ለመቆጣጠር እና የሙቀት ሁኔታዎች. | በተመረጡ የሙቀት ኖዶች ላይ ያተኮረ መመገብ. |
| የመፍትሄ አፈላላጊ | ለኢንቬስትሜንት-የተጣለ ጥቃቅን መዋቅር አፕሊኬሽን-ተኮር የመፍትሄ ሂደት ፈጥሯል. | የድህረ-ህክምና መዋቅር ሜታሎግራፊ ማረጋገጫ. |
በቅርብ-ኔት-ቅርጽ ማምረት |
ያገለገለ የኢንቨስትመንት ቀረጻ ለተወሳሰቡ መገለጫዎች እና ለ CNC ማሽነሪ ለተግባራዊ በይነገጽ ብቻ. | CNC በክሮች ላይ ተተግብሯል።, የማስታወቂያ ፊቶች, የማጣቀሻ ቦታዎች, እና የተመረጡ ወሳኝ ቀዳዳዎች. |
| ልኬት መረጋጋት | ከሰም መሣሪያ እስከ casting ድረስ ያለው ልኬት ቁጥጥር ተመሠረተ, የሙቀት ሕክምና, እና የ CNC ማጠናቀቅ. | የሚተገበሩ የመውሰድ ልኬቶች ቁጥጥር ይደረግባቸዋል አይኤስኦ 8062 CT5; የሰም-ስርዓተ-ጥለት መቀነስ በግምት ውስጥ ያነጣጠረ ± 0.3%. |
| ትንበያ ምርመራ | የተተገበረ ኤምቲ ለገጸ/የቅርብ ወለል ስንጥቆች እና UT ለውስጣዊ መቋረጦች, በሜታሎግራፊክ ናሙና የተደገፈ. | ሊታወቅ የሚችል ትኩስ-እንባ ጉድለቶች የሉም በተጠቀሰው የ MT / UT ቁጥጥር ስርዓት. |
| በሂደት ላይ የተመሰረተ የጥራት ቁጥጥር | ከሰም ጥለት ጥራት ያለው በሮች ተመስርተዋል።, shell ል, በሙቀት ሕክምና አማካኝነት ማቅለጥ እና ማፍሰስ, ኤንዲቲ, እና የ CNC ምርመራ. | 100% የሰም-ንድፍ ምርመራ በተጨማሪም ባች እና የሙቀት-ደረጃ ሂደት ማረጋገጫ. |
| የምርት መረጋጋት | የተዋሃደ ብረት, ጋቲንግ, የሼል ቴክኖሎጂ, መቀልበስ, ማፍሰስ, የሙቀት ሕክምና, ማሽነሪ, እና ወደ አንድ መደበኛ ሂደት ምርመራ. | የመውሰድ ምርት ከግምት ተሻሽሏል። 87% ወደ 99.2%. |
| ከፍተኛ-ሙቀት አገልግሎት አፈጻጸም | የተዋሃደ የድምፅ መጣል መዋቅር, የተመቻቸ የሙቀት ሕክምና, ቁጥጥር የሚደረግበት ጂኦሜትሪ, እና ከፍተኛ ጥራት ያለው የወለል ሁኔታ. | የተረጋጋ የሳይክል ሙከራ እስከ በግምት 1050 ° ሴ ተቀባይነት የሌለው ስንጥቅ ሳይኖር, መበላሸት, ወይም ከባድ የኦክሳይድ ስፒል. |
7. የምርት እና የጥራት ቁጥጥር
ጥብቅ ባለብዙ ደረጃ የጥራት መቆጣጠሪያ በሮች በጠቅላላው የምርት ፍሰት ውስጥ ይሰራሉ:
- Wax Pattern QC: 100 % ላዩን ጉድለቶች የእይታ ምርመራ; የቁልፍ ልኬት መለኪያ ከተጋጠሙትም መለኪያዎች ጋር. የማይጣጣሙ የሰም ቅጦች በቀጥታ ይሰረዛሉ.
- ሼል መስራት QC: ለእያንዳንዱ የሼል ባች ወርክሾፕ ሙቀትን እና እርጥበትን ይቆጣጠሩ; የቅርፊቱን ውፍረት ይፈትሹ, ከመፍሰሱ በፊት የወለል ንፅህና እና የመተኮስ ውጤት. የተሰነጠቀ ወይም ያልተሟሉ የተተኮሱ ዛጎሎች ውድቅ ይደረጋሉ።.
- ማቅለጥ ጥሬ-ቁስ & ቅንብር QC: የገቢ ጥሬ ዕቃዎች ምርመራ; የ310S ኬሚካላዊ-ቅንብር ተገዢነትን ለማረጋገጥ ለእያንዳንዱ የቀለጠ ብረት ስብስብ የስፔክትሮሜትር ቅንብር ሙከራ.
- የድህረ-ማፍሰስ ሂደት QC: መንቀጥቀጥ እና ከተኩስ በኋላ, ላዩን ጉድለቶች የእይታ ማጣሪያ ይከናወናል.
የውስጥ መጨማደድን ወይም መቦርቦርን ለመፈተሽ ከእያንዳንዱ ምድብ የተወከሉ ናሙናዎች ለክፍል ፍተሻ ተመርጠዋል።. - ትንበያ ምርመራ: ባች-ጥበበኛ መግነጢሳዊ ቅንጣት ሙከራ (Mt) የገጽታ እና የቅርቡ ጥቃቅን ስንጥቆችን ይለያል; የአልትራሳውንድ ሙከራ (ዩቲ) ለጎጂ መጨናነቅ ክፍተቶች እና መካተት የውስጥ መጠንን ይፈትሻል.
- የሙቀት-ህክምና ማረጋገጫ: ለሜታሎግራፊ ትንተና በዘፈቀደ የሚደረግ ናሙና የመፍትሄው ማደንዘዣ ከተሰራ በኋላ ተመሳሳይ የሆነ የኦስቲኒቲክ ጥቃቅን መዋቅር ያረጋግጣል..
- የመጨረሻ ልኬት ምርመራ: በCNC የተጠናቀቁ ክፍሎች የሚለካው ከደንበኛ የስዕል መስፈርቶች ጋር ለማዛመድ ለወሳኝ የመሰብሰቢያ ልኬቶች እና ፕሪሚክስ-ቀዳዳ ጂኦሜትሪ ነው።. ሁሉንም የQC ዕቃዎች የሚያልፉ ቀረጻዎች ለማድረስ የሚለቀቁት ብቻ ነው።.
8. የፕሮጀክት ውጤቶች
ከበርካታ ዙሮች የፕሮቶታይፕ ማረጋገጫ እና የሂደት ማመቻቸት በኋላ, የ 310S አይዝጌ ብረት ማቃጠያ ካፕ ፕሮጀክት በተሳካ ሁኔታ ከሙከራ ምርት ወደ የተረጋጋ ተከታታይ ማምረቻ ተላልፏል.
የመጨረሻዎቹ ውጤቶች የተመቻቹ መሆናቸውን አሳይተዋል። የሲሊካ ሶል ኢንቬስትሜንት የመውሰድ ሂደት ንጹሕ አቋምን ለማስያዝ የክፍሉን ተፈላጊ መስፈርቶች በአንድ ጊዜ ሊያሟላ ይችላል።, የመጠን ወጥነት, የገጽታ ጥራት, የብረታ ብረት መረጋጋት, እና ከፍተኛ ሙቀት ያለው የቃጠሎ አፈፃፀም.
ይበልጥ አስፈላጊ, የፕሮጀክቱ ውጤት የሚለካው በፍተሻ መረጃ ብቻ አይደለም, ነገር ግን በእውነተኛው የኢንደስትሪ አተገባበር ውስጥ ባለው አካል አፈፃፀም.
ምርትን በመውሰድ ላይ ጉልህ መሻሻል
የመጀመርያው የፕሮቶታይፕ ደረጃ በግምት የመውሰድ ውጤት አስመዝግቧል 87%. ዋናዎቹ ኪሳራዎች ከሙቀት-መቀደድ ምልክቶች ጋር ተያይዘዋል።, አካባቢያዊ መቀነስ, ቀጭን-ባህሪ መሙላት, እና ከገጽታ ጋር የተያያዙ ጉድለቶች.
የጌቲንግ እና የአመጋገብ ስርዓት ማመቻቸትን ተከትሎ, የሴራሚክ ሼል ሂደት, ቀልጦ-ብረት ሕክምና, የማፍሰስ ሁኔታዎች, እና የሰም-ንድፍ መቆጣጠሪያ, የምርት ውጤቱ በግምት ጨምሯል። 99.2%.
ይህ ማሻሻያ ሂደቱ ከፕሮቶታይፕ-ደረጃ አዋጭነት በላይ የተሸጋገረ እና ለተከታታይ ምርት የሚያስፈልገውን መረጋጋት ያገኘ መሆኑን አሳይቷል።.
| የምርት አመልካች | የመጀመሪያ ሙከራ | የተመቻቸ ምርት |
| ምርትን መውሰድ | ~ 87% | 99.2% |
| የሚተገበር የመውሰድ መቻቻል | ያልተረጋጋ | አይኤስኦ 8062 CT5 |
| የገጽታ ሸካራነት | ተለዋዋጭ | RA ≤ 6.3 μm የመጨረሻውን ማጠናቀቅ ከመድረሱ በፊት |
| ትኩስ-እንባ አደጋ | ተደጋጋሚ | በተጠቀሰው MT/UT ፍተሻ ውስጥ ምንም ሊገኙ የሚችሉ ስንጥቆች የሉም |
| ጥቃቅን መዋቅር | ተለዋዋጭ | ተመሳሳይነት ያለው የኦስቲኒቲክ መዋቅር ተረጋግጧል |
የገባው አካል በተሳካ ሁኔታ መተካት
ከደንበኛው እይታ, በጣም አስፈላጊ ከሆኑት ውጤቶች ውስጥ አንዱ ቀደም ሲል ከውጭ የመጣውን የቃጠሎ ቆብ በተሳካ ሁኔታ መተርጎም ነበር።.
የተጠናቀቀው 310S ኢንቬስትመንት ቀረጻ ከፍተኛ የአቅርቦት ሰንሰለት ጥቅሞችን እያቀረበ ተመጣጣኝ የተግባር አፈጻጸም አቅርቧል:
- አጭር የግዢ መሪ ጊዜ
- የበለጠ ምላሽ ሰጪ የመለዋወጫ ምርት
- በውጭ አገር አቅራቢዎች ላይ ያለው ጥገኝነት ቀንሷል
- ዝቅተኛ የግዢ እና የሎጂስቲክስ ወጪዎች
- የተሻሻለ የምርት ዕቅድ
- የተረጋጋ የመድገም ችሎታ
ስለዚህ ፕሮጀክቱ ከጥራት በላይ ዋጋን አስረክቧል. ደንበኛው ለወሳኝ ማቃጠያ-ስርዓት መለዋወጫ ይበልጥ አስተማማኝ የሆነ የአካባቢ አቅርቦት ሰንሰለት እንዲመሰርት ረድቷል።.
አጠቃላይ የፕሮጀክት ውጤቶች
ፕሮጀክቱ በተሳካ ሁኔታ አስቸጋሪ የሆነውን የ310S አይዝጌ ብረት ኢንቬስትሜንት መውሰድ ካልተረጋጋ ፕሮቶታይፕ ወደ ከፍተኛ ምርት ሰጪ የኢንዱስትሪ አካል ለውጧል.
ቁልፍ ስኬቶችን እንደሚከተለው ማጠቃለል ይቻላል:
የፕሮጀክቱ ሰፋ ያለ ጠቀሜታ 310S ሙቀትን የሚቋቋም አይዝጌ ብረት በአስተማማኝ ሁኔታ ወደ ውስብስብ መዋዕለ ንዋይ ማፍሰስ እንደሚቻል በማሳየት ላይ ነው።, ቀጠን ያለ ግድግዳ ማቃጠያ ክፍሎች ጠቅላላው ሂደት በተቀነባበረ ቅይጥ ማጠናከሪያ ባህሪ እና በአካሉ ትክክለኛ የአገልግሎት ሁኔታዎች ዙሪያ.
ለዚህ ማቃጠያ ካፕ, የመለጠጥ ጥራት በመጨረሻ ከቃጠሎ አፈጻጸም ጋር የማይነጣጠል ነበር።.
የማጠናከሪያ ቁጥጥር መሻሻል የተከለለ መዋቅራዊ ታማኝነት; የተሻሻለ የሼል ጥራት የተጠበቀው ወለል ሁኔታ; ይበልጥ ንጹህ የሆነ የቀለጠ ብረት የተሻሻለ የውስጥ ድምጽ; ትክክለኛ ጂኦሜትሪ የሚደገፍ የአየር-ነዳጅ ስርጭት; እና ቁጥጥር የሚደረግበት የሙቀት ሕክምና የሙቀት-ዑደት መቋቋምን አሻሽሏል.
በሌላ አነጋገር, ፕሮጀክቱ ስኬታማ ሊሆን የቻለው የማምረቻው ሂደት ብቁ የሆነ ቀረጻ ለማምረት ብቻ ስላልሆነ ነው።, ነገር ግን አስተማማኝ የከፍተኛ ሙቀት ማቃጠያ ክፍልን ለማምረት.
9. ይህ መፍትሔ ለምን ሠራ
የዚህ በርነር-ካፕ መውሰድ ፕሮጀክት ስኬት የ310S የብረታ ብረት ባህሪያትን ጥልቅ ግንዛቤን በማጣመር ነው, የጂኦሜትሪክ ድክመቶችን ሙሉ በሙሉ ግምት ውስጥ ማስገባት, እና ነጠላ-መለኪያ ከማስተካከል ይልቅ ስልታዊ የሂደት ድግግሞሽ.
አንደኛ, የአጠቃላይ ዓላማ መዋዕለ ንዋይ ማፍሰስ መለኪያዎችን በቀላሉ አልገለበጥንም።.
የ310S ሰፊ የማጠናከሪያ ክልልን ሙሉ በሙሉ አውቀናል።, ከፍተኛ የማቅለጥ- viscosity እና ትኩስ-ስንጥቅ ዝንባሌ, እና እነዚህን ቁሳዊ-ተፈጥሯዊ ስጋቶች በጌቲንግ-ከፍታ ንድፍ ላይ ያነጣጠረ, የማቅለጥ እና የማፍሰስ ደረጃዎች.
ሁለተኛ, የቃጠሎውን ቆብ መዋቅራዊ ገፅታዎች - ያልተስተካከለ የግድግዳ ውፍረት እናከምን ነበር።, ትናንሽ ፕሪሚክስ ቀዳዳዎች እና ስስ የተጣራ ጥርሶች - ለሂደቱ ዲዛይን እንደ ዋና ግብአት.
እያንዳንዱ የማመቻቸት ደረጃ ለተወሰኑ ጂኦሜትሪ-የተፈጠሩ ውድቀቶች ሁነታዎች ምላሽ ይሰጣል, አንድ-መጠን-የሚስማማ-ሁሉንም የመውሰድ አዘገጃጀትን ከመተግበር ይልቅ.
ሶስተኛ, የጥራት ቁጥጥር በመላው የማምረቻ ሰንሰለት ውስጥ ተተግብሯል, በሰም-ንድፍ ወደ ላይ ከሚወጡ ሂደቶች ጀምሮ. ሊሆኑ የሚችሉ ጉድለቶች ቀደም ብለው ይጠፋሉ, የተጠናቀቁ ቀረጻዎችን ብቻ ከመፈተሽ ይልቅ.
አራተኛ, የድህረ-ማስተካከያ ሙቀት ሕክምና እና የ CNC አጨራረስ ለመጨረሻው አካል አፈፃፀም እንደ አስፈላጊ አገናኞች ይቆጠራሉ.
ትክክለኛው የመፍትሄ ማሟያ 310S ሙቀትን የሚቋቋም አቅም ይከፍታል።, ትክክለኛ ማሽነሪ የመገጣጠም እና የቃጠሎ-ተግባር መስፈርቶችን ያረጋግጣል.
ይህ ፕሮጀክት ለተወሳሰበ ሙቀትን የሚቋቋም አይዝጌ ብረት ብጁ ቀረጻዎችን ያረጋግጣል, ብቃት ያላቸው መላኪያዎች በቁሳዊ ሜታሎሎጂ የተቀናጀ አስተሳሰብ ላይ ይመሰረታሉ, የመውሰድ ሂደት ንድፍ, ጂኦሜትሪ የተስተካከለ የጌቲንግ አቀማመጥ እና ሙሉ-አገናኝ የጥራት ማረጋገጫ, ከገለልተኛ መለኪያዎች ይልቅ.

