In Beleggingsgooi, die wasboom oorbrug patroonmaak en dopbou. As die boom swak saamgestel is, die beste waspatroon en die beste dop ter wêreld sal jou nie red nie.
Ek het bome gesien wat goed gelyk het op die rak en in die outoklaaf misluk het. Ek het bome gesien met perfekte spasiëring, maar slegte hek, en die gietstukke het uitgekom met krimpporositeit wat drie dae geneem het om te diagnoseer.
Wasboomsamestelling is nie net om patrone op 'n spruit vas te plak nie. Dit is die eerste werklike hekbesluit in die proses.
Dit beheer metaalvloei, voeding, stollingsvolgorde, dop dekking, ontwakingsdoeltreffendheid, en dimensionele stabiliteit.
Kry dit reg, en die res van die proses word voorspelbaar. Kry dit verkeerd, en jy sal defekte vir die hele produksielopie beveg.
Hierdie gids dek die volledige monteerproses—van voorsamestellingkontroles tot berging en vervoer—met die praktiese data en winkelvloerreëls wat ek al dekades lank gebruik het.
1. Wat is Wax Tree Assembly in Investment Casting?
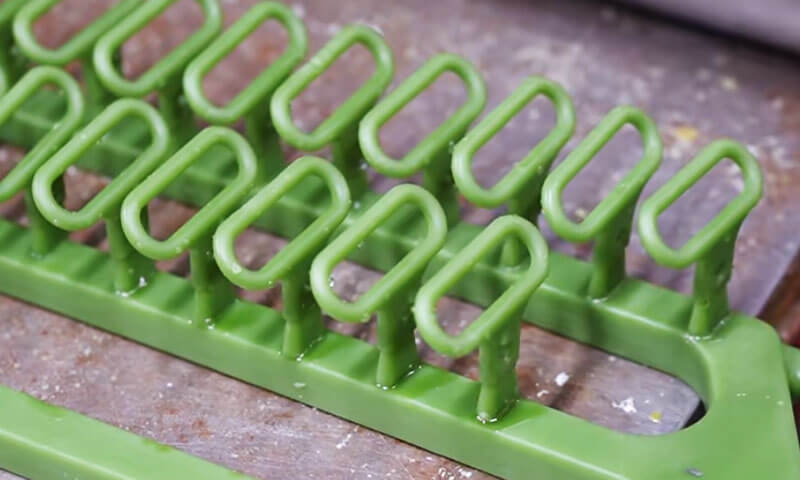
Wasboomsamestelling is die proses om individuele waspatrone aan te sluit, hekke, hardlopers, en 'n sentrale spuit- of gietbeker-samestelling in 'n volledige waskluster, algemeen 'n wasboom of patroonboom genoem.
Die saamgestelde boom dien as die patroon vir die daaropvolgende keramiekskulpproduksie. Tydens dopbou, die wasboom word herhaaldelik in keramiekmis gedoop en met vuurvaste pleisterwerk bedek.
Nadat die dop voldoende gedroog het, die was verwyder word, en die oorblywende keramiekdop vorm die holte waarin gesmelte metaal gegooi word.

2. Voorbereiding voor wasboomsamestelling
Die kwaliteit van 'n voltooide wasboom begin voor die eerste voeg gemaak word. Patrooninspeksie, spuitvoorbereiding, gereedskap netheid, en omgewingsbeheer beïnvloed almal die stabiliteit van die monteerproses.
Inspekteer waspatrone, Sprue, en Hekverbindings
Voor samestelling, inspekteer elke waspatroon, spruit, en hekkomponent.
Defektiewe patrone moet geïdentifiseer en geskei word eerder as in 'n boom geïnkorporeer en later ontdek word.
Gee veral aandag aan die volgende voorwaardes:
| Inspeksie item | Wat om na te gaan | Potensiële gevolg indien geïgnoreer |
| Patroon meetkunde | Warpage, vervorming, ontbrekende kenmerke, en dimensionele afwykings | Verkeerde gietafmetings of onvolledige meetkunde |
| Was oppervlak | Cracks, borrels, skrape, kontaminasie, en oppervlakskade | Oppervlakdefekte word na die keramiekholte oorgedra |
| Hek verband gebiede | Oortollige was, Burrs, ongelyke oppervlaktes, en beskadigde kontakvlakke | Swak gewrigte, slurry penetrasie, of dop defekte |
| Sprue en skink kop | Platheid, reguitheid, krake, en dimensionele konsekwentheid | Wanbelyning, onstabiele samestelling, en inkonsekwente hekwerk |
| Was materiaal toestand | Oormatige sagtheid, brosheid, of vervorming | Gewrigsversaking of dimensionele onstabiliteit |
Die spruit of gietkop verdien besondere aandag. In die praktyk, dit is maklik om op die individuele patrone te konsentreer en die sentrale spruit uit te kyk.
Nietemin, 'n verdraaide of ongelyke spruit kan die belyning van elke komponent wat daaraan geheg is, beïnvloed.
Dit kan ook ongelyke gewrigsgeometrie skep en die hele boom moeilik maak om konsekwent te posisioneer tydens dopbou.
Voordat jy aansluit, verwyder wasrommel en uitsteeksels van die verbindingsoppervlaktes.
Die koppelvlakke moet skoon wees, behoorlik ooreenstem, en vry van defekte wat intieme kontak kan voorkom.
Waar dimensionele vereistes streng is, gebruik goedgekeurde inspeksiemeters of toebehore om die kritieke afmetings van patrone en spuite te verifieer eerder as om uitsluitlik op visuele oordeel staat te maak.
Berei gereedskap en die werkarea voor
Tipiese wasboom-samestellingsgereedskap sluit in:
- Temperatuurbeheerde wassweisysters of verhitte verbindingsgereedskap.
- Maak messe skoon, skrapers, en snoei gereedskap.
- Monteer toebehore, posisionering van jigs, en belyningsmeters.
- Geskikte rakke of bakkies om voltooide bome te ondersteun.
- Goedgekeurde herstelwas en gereedskap vir die regstelling van geringe gewrigsonreëlmatighede.
Gereedskap moet vry van opgehoopte was wees, verkoolde oorskot, olie, en ander kontaminante. Vuil gereedskap kan vreemde materiaal na die wasoppervlak oordra of deeltjies in gewrigte inbring.
Die aanbevole omgewingstemperatuur vir die monteerbewerking in die verskafde produksieprosedure is 18–28°C.
Hierdie reeks bied 'n praktiese beginpunt vir omgewingsbeheer, maar die werklike bedryfsvenster moet vir die wasformulering bekragtig word, patroon afmetings, en planttoestande.
Hou die werkarea skoon, droog, en voldoende geventileer. Vermy direkte sonlig, gelokaliseerde hittebronne, sterk temperatuurskommelings, en stowwerige toestande.
Oormatige hitte kan waspatrone versag, terwyl temperatuurveranderinge dimensionele beweging kan veroorsaak.
Stof of olie op die patroonoppervlak kan inmeng met benatting van keramieksuspensies en bydra tot dopdefekte.
Bevestig die goedgekeurde boomuitleg en prosesparameters
Voordat produksie begin, bevestig die samestellingstekening of goedgekeurde prosesspesifikasie.
Die aantal patrone per boom, die aantal vlakke, hek posisies, hardloper afmetings, en patroonoriëntasie moet volgens die gietontwerp vasgestel word.
Die korrekte boomkonfigurasie hang van verskeie faktore af:
- Individuele gietgrootte en gewig.
- Muurdikte en geometriese kompleksiteit.
- Allooi en giettoestande.
- Vereiste produksievolume.
- Keramiek dop kapasiteit en hantering beperkings.
- Metaalvul- en voervereistes.
- Beskikbare spasie vir dip, pleisterwerk, droogmaak, en ontwaking.
Deur meer patrone by een boom te voeg, kan die uitset per dop verbeter en die aantal produksiesiklusse verminder.
Nietemin, 'n oorlaaide boom kan moeilik wees om te hanteer, meganies onstabiel kan word, en kan dopbou of metaalvoeding in die gedrang bring.
Die doel is nie om die aantal patrone op elke boom te maksimeer nie. Dit is om die beste balans tussen produksiedoeltreffendheid te bereik, dop kwaliteit, vul prestasie, en gietopbrengs.
3. Wax Tree Assembly Proses: Stap-vir-stap
Wasboomsamestelling vereis herhaalbare verbindingstegnieke en akkurate posisionering.
Klein variasies in gewrigskwaliteit, hek hoek, of patroonspasiëring kan betekenisvol word wanneer dit oor 'n groot produksiegroep vermenigvuldig word.
Stap 1: Plaas die Sprue en stel die verwysing vas
Bevestig die sentrale spuit- of gieteenheid in die goedgekeurde toebehore. Kontroleer die reguitheid daarvan, vertikale belyning, en stabiliteit voordat enige patrone geheg word.
Die spruit dien as die hoof strukturele verwysing vir die boom. As dit leun of skuif tydens montering, die gevolglike patroonrangskikking kan ongebalanseerd of inkonsekwent raak.
Vir herhaalde produksie, 'n toegewyde toestel is dikwels die moeite werd. Dit help om die beoogde patroonoriëntasie te handhaaf, vlakhoogte, hek posisie, en algehele boomafmetings, veral wanneer verskeie operateurs dieselfde onderdeelfamilie saamstel.
Stap 2: Heg die patrone aan met behulp van beheerde wassweiswerk
Heg elke patroon aan sy aangewese hek of loper met die goedgekeurde wasverbindingsmetode.
Die verbinding moet voldoende bindingssterkte verskaf sonder om die patroon te beskadig of sy geometrie te verdraai.
Twee voorwaardes is veral belangrik:
- Onvoldoende hitte:Die verbindingsoppervlaktes mag dalk nie voldoende versmelt nie, wat 'n swak koppelvlak of 'n verborge gaping laat.
- Oormatige hitte:Die was kan oormatig smelt, plaaslike ineenstorting veroorsaak, dimensionele vervorming, of 'n vergrote gewrig.
Die korrekte temperatuur en kontaktyd hang af van die wasmateriaal, gesamentlike deursnee, gereedskap ontwerp, en monteermetode.
Daar is geen enkele universele sweistemperatuur wat geskik is vir elke patroonstelsel nie.
Tydens aansluiting, verseker dat die verbindingsoppervlaktes behoorlik in lyn is en volle kontak maak. Vermy om op 'n klein wasbrug staat te maak om 'n groot of swaar patroon in posisie te hou.
Na aansluiting, laat die gewrig stabiliseer voordat addisionele krag toegepas word of aangrensende patrone geheg word.
Stap 3: Inspekteer en voltooi elke voeg
'n Gesonde wasvoeg moet aaneenlopend wees, veilig, en vry van gapings, gate, of onvolledige samesmelting.
Na aansluiting, verwyder oortollige was met 'n geskikte snoeimiddel. Maak onreëlmatige uitsteeksels glad sonder om in die patroon te sny of die vereiste hekdeursnee te verklein.
Waar 'n klein oppervlakdruk of gaping onder die goedgekeurde herstelprosedure reggestel kan word, gebruik versoenbare herstelwas en herstel die gewrigprofiel.
Moenie bloot 'n struktureel swak voeg met 'n dun laag was bedek nie.
| Gesamentlike defek | Waarskynlike oorsaak | Aanbevole regstelling |
| Sigbaar gaping | Swak pasvorm of onvoldoende hitte | Herwerk die voeg om volle kontak te verkry |
| Swak of los verband | Onvoldoende samesmelting of onvoldoende bindingsarea | Sluit weer aan onder gekontroleerde toestande en verifieer stabiliteit |
| Oormatige was opbou | Oorverhitting of swak snoei | Verwyder oortollige was sonder om die gewrig te beskadig |
| Verwronge patroon naby die gewrig | Oormatige hitte of meganiese krag | Vervang of herstel die patroon volgens dimensionele kriteria |
| Speldegate of klein holtes | Onvolledige samesmelting, vasgevange lug, of oppervlakbesoedeling | Inspekteer die voeg en herstel of vervang dit soos toepaslik |
’n Gewrig wat glad lyk, is nie noodwendig sterk nie. Vir kritieke of swaar patrone, gebruik 'n goedgekeurde meganiese stabiliteitskontrole of 'n bekragtigde monteerprosedure eerder as om net op voorkoms staat te maak.
Stap 4: Rangskik patrone met voldoende spasiëring
Patroonspasiëring bepaal of keramiekmis alle vereiste oppervlaktes kan bereik en of vuurvaste pleisterwerk 'n aaneenlopende dop om die boom kan vorm.
Die verskafde prosesleiding spesifiseer 'n minimum spasiëring van 10 mm tussen aangrensende waspatrone.
Behandel dit as 'n beginvereiste vir die beskryfde proses, nie 'n universele reël vir alle beleggingsgietgeometrieë nie.
Die vereiste speling moet geverifieer word teen patroonvorm, skulpboumateriaal, Slurryviskositeit, pleisterwerk deeltjie grootte, en die vermoë van die samestelling om te dreineer en droog te word.
Onvoldoende spasiëring kan lei tot:
- Onvolledige flodderbedekking tussen aangrensende patrone.
- Vasgevange lug of swak benatte streke.
- Ongelyke vuurvaste pleisterwerk verspreiding.
- Plaaslike dopdikte variasie.
- Moeilike wasverwydering en onvoldoende dopskoonmaak.
- Dop krake of plaaslike mislukking tydens ontwaking en afvuur.
Spasiëring moet by die naaste punte tussen patrone nagegaan word, nie bloot tussen hul middellyne of hekverbindings nie.
Komplekse gietstukke met ribbes, diep holtes, of uitstaande kenmerke vereis dalk meer klaring as eenvoudige vorms.
Terselfdertyd, oormatige spasiëring kan dopgrootte vergroot, keramiekverbruik, en die hoeveelheid spasie wat benodig word in dip- en droogtoerusting.
Die toepaslike reëling is die een wat betroubare dopbedekking handhaaf terwyl aan die goedgekeurde produksie- en hekvereistes voldoen word.
Stap 5: Handhaaf gebalanseerde en konsekwente boomgeometrie
Rangskik patrone simmetries waar die gietontwerp dit toelaat. Versprei die gewig rondom die sentrale spruit, handhaaf konsekwente vlakspasiëring, en vermy onnodige konsentrasies van swaar komponente aan die een kant.
’n Ongebalanseerde boom kan moeilik wees om te vervoer en te dip. Dit kan leun tydens dopbou of ongelyke meganiese vragte op gewrigte en toebehore plaas.
Soos die keramiekdop droog word, beweging of vervorming kan dopdikte en dimensionele konsekwentheid beïnvloed.
Vir bome wat gietstukke van verskillende groottes of gewigte bevat, volg die goedgekeurde uitleg eerder as om 'n perfek simmetriese rangskikking af te dwing.
Funksionele vereistes—insluitend hek, voeding, dop dekking, en toegang vir inspeksie—neem voorkeur bo visuele simmetrie.
Stap 6: Verifieer hekoriëntasie en hekuitleg
Hek-oriëntasie moet die goedgekeurde hekontwerp volg. Die bronprosedure beveel 'n afwaartse helling van ongeveer 30°–45° tussen die hek en die hoofloper aan vir konvensionele gietstukke.
Hierdie reeks kan 'n nuttige aanvanklike verwysing wees, maar dit is nie 'n absolute vereiste vir elke rolverdeling nie.
Hekhoek en deursnee moet volgens allooi vasgestel word, komponent meetkunde, vulgedrag, en stollingsvereistes.
Vir dunwandige of klein komplekse gietstukke, die hoek moet dalk verminder word. Groter of swaarder gietstukke kan 'n ander rangskikking vereis, onderhewig aan die hekontwerp.
'n Goed ontwerpte hek en loperstelsel moet:
- Lewer gesmelte metaal na die holte sonder onnodige vloeibeperkings.
- Minimaliseer turbulensie en verminder die risiko van lug- of oksiedfilm meevoer.
- Voorsien voldoende metaaltoevoer tydens vulling en stolling.
- Vermy die skep van ongunstige warm kolle of geïsoleerde streke wat moeilik is om te voed.
- Laat was toe om tydens ontwaking te dreineer sonder om vasgekeerde sakke te skep.
Die finale uitleg moet gebaseer wees op die gietery se gevalideerde hekontwerp, ingenieursberekeninge, simulasie waar toepaslik, en produksieresultate.
Stap 7: Hersien metaalvloei- en voedingvereistes
Die wasboom moet die beoogde hek- en voerstelsel akkuraat weergee.
Patroonsamestelling moet dus gekontroleer word teen die verwagte vulvolgorde en stollingsgedrag.
In die algemeen, die hekontwerp moet help om voortydige bevriesing by kritieke vloeipaaie te voorkom en voeding van streke te ondersteun wat bykomende vloeibare metaal benodig tydens stolling.
Dik dele en termiese warm kolle verdien besondere aandag omdat hulle vatbaar kan wees vir krimpende porositeit as voeding onvoldoende is.
Nietemin, dit is nie voldoende om te aanvaar dat 'n bepaalde boomrangskikking outomaties rigtinggewende stolling sal produseer nie.
Die resultaat hang af van die legering, snit dikte, dop temperatuur, giettemperatuur, hek afmetings, en ander prosesveranderlikes.
Die sentrale spuit- en loperstelsel moet ook oop en voldoende groot bly. Swak gewrigte, oormatige wasopbou, of 'n hek wat verkeerd geplaas is, kan die beoogde vloeipad verander.
Voordat die boom vrygelaat word, verifieer dat die saamgestelde uitleg ooreenstem met die goedgekeurde tekening en dat geen verbinding per ongeluk geblokkeer of verminder is tydens snoei nie.
4. Wax Tree Assembly Kwaliteit Inspeksie
Elke voltooide wasboom moet inspeksie ondergaan voordat dit na keramiekdopbou beweeg.
Inspeksie is nie bloot 'n finale visuele kontrole nie; dit is 'n verifikasie dat die samestelling aan die goedgekeurde prosesontwerp voldoen.
Visuele en Oppervlakte-inspeksie
Inspekteer die hele boom vir:
- Cracks, wa, ontbrekende kenmerke, en beskadigde patrone.
- Los of onvolledig saamgesmelte gewrigte.
- Gapings, speldegate, en oormatige wasopbou.
- Stof, olie, was puin, en ander besoedeling.
- Ongelyke patroonspasiëring en inkonsekwente hekoriëntasie.
- Skade veroorsaak tydens montering of snoei.
Gebruik voldoende beligting en inspekteer die streke tussen patrone, rondom hekaansluitings, en naby die sentrale spruit. Hierdie plekke is veral vatbaar vir monteringsfoute.
Strukturele stabiliteit en belyning
Gaan die boom versigtig na vir los patrone en onstabiele gewrigte. Vermy oormatige skud of krag wat andersins aanvaarbare verbindings kan beskadig.
Verifieer die volgende:
| Kontrolepunt | Aanvaardingsoorweging |
| Sprue belyning | Binne die goedgekeurde reguitheid en vertikaliteit vereistes |
| Patroon oriëntasie | Pas by die samestellingstekening of prosesspesifikasie |
| Gesamentlike krag | Geen losheid nie, skeiding, of sigbare onvolledige binding |
| Boom balans | Stabiel tydens normale hantering en dopboubedrywighede |
| Patroon afstand tussen | Voldoen aan die goedgekeurde minimum klaring, insluitend die 10 mm verwysing waar van toepassing |
| Hek hoek | In ooreenstemming met die gespesifiseerde hekontwerp |
| Patroon tel | Korrekte aantal dele per boom, met geen ontbrekende of ekstra komponente nie |
Waar die boom groot is of swaar patrone bevat, gebruik geskikte ondersteuningstoebehore en hanteringsmetodes.
'n Boom moet nie aanvaar word bloot omdat dit regop op 'n bankie bly nie; dit moet ook normale oordrag- en dipbewerkings weerstaan sonder onaanvaarbare beweging.
Verifieer prosesvoldoening en naspeurbaarheid
Voor vrylating, bevestig dat die boom ooreenstem met die korrekte onderdeelnommer, hersiening, allooi roete, en produksiegroep.
Teken die relevante samestellingparameters aan wanneer nodig, insluitend die aantal patrone, boom konfigurasie, operateur of werksel, inspeksie resultaat, en enige goedgekeurde afwykings.
Vir herhaalde produksie, gestandaardiseerde werkinstruksies en verwysingstoebehore help om operateur-tot-operateur variasie te verminder.
Hulle maak dit ook makliker om defekte te ondersoek wanneer 'n spesifieke boomkonfigurasie inkonsekwente dopkwaliteit of gietresultate lewer.
5. Berging en hantering van saamgestelde wasbome
'n Wasboom wat inspeksie slaag, kan steeds nie-konformeer word as dit verkeerd geberg of vervoer word.
Was is sensitief vir temperatuur en meganiese laai, en selfs geringe vervorming kan die gietafmetings of die pas van die keramiekdop beïnvloed.
Aanbevole bergingstoestande
Die verskafde produksieprosedure beveel aan om saamgestelde wasbome vir nie langer as te stoor nie 48 ure voor die volgende operasie.
Dit moet as 'n plantspesifieke beheerteiken hanteer word eerder as 'n universele rakleeftydperk.
Die aanvaarbare houtyd hang af van wasformulering, patroon meetkunde, omgewingstoestande, en die dimensionele vereistes van die gietstuk.
Aanbevole praktyke sluit in:
- Plaas voltooide bome op skoon, gelyke rakke of toegewyde vervoertoebehore.
- Hou bome in 'n enkele laag tensy 'n bekragtigde ondersteuningstelsel 'n ander reëling toelaat.
- Voorkom stapeldruk of kontak tussen aangrensende patrone.
- Handhaaf stabiele temperatuur en humiditeit binne die vasgestelde plantgrense.
- Beskerm die bome teen direkte sonlig, verwarmers, en ander gelokaliseerde hittebronne.
- Hou die stoorarea skoon en vry van stof, olie, en lugbesoedeling.
- Identifiseer elke boom duidelik om vermenging tussen onderdeelnommers of groepe te voorkom.
Vermy die aanname dat 'n wasboom dimensioneel stabiel bly bloot omdat geen sigbare vervorming plaasgevind het nie.
Vir kritieke komponente, stel 'n gedefinieerde maksimum houtyd vas en inspekteer die boom voor dopbou indien die bergingstydperk verleng word of omgewingstoestande van die prosesvereistes afgewyk het.
Korrekte hantering en vervoer
Beweeg wasbome versigtig en ondersteun hulle by die sentrale spruit, basis, of aangewese toebehore. Moenie 'n boom oplig deur 'n individuele waspatroon vas te gryp nie, hek, of dunwandige kenmerk.
Vervoertoerusting moet skoon wees, stal, en vry van skerp kante of uitsteeksels wat die was kan krap of beskadig.
Vir swaar of komplekse bome, gebruik toegewyde stutte wat die las versprei sonder om oormatige spanning op individuele gewrigte te plaas. Hou beweging glad en vermy skielike impak, draai, of onnodige vibrasie.
Na vervoer, inspekteer die boom vir los gewrigte, beskadigde patrone, en enige verandering in belyning voordat dit aan dopbou vrygelaat word.
6. Hoe om die konsekwentheid van wasboomsamestelling in produksie te verbeter
Vir vervaardigers wat beleggingsgietsels herhaaldelik vervaardig, kwaliteit hang daarvan af om individuele operateurvaardighede in 'n stal te verander, gedokumenteerde proses.
Standaardiseer monteringstoebehore en werkinstruksies
Toegewyde monteringstoebehore kan spruitbelyning beheer, patroon posisie, vlakspasiëring, en hekoriëntasie.
Hulle is veral nuttig vir komplekse bome of hoëvolume bestellings waar herhaalbaarheid belangrik is.
Werkinstruksies moet definieer:
- Goedgekeurde boomuitlegte en patroontellings.
- Kritiese gesamentlike liggings en aansluitingsmetodes.
- Vereiste patroonspasiëring en hekoriëntasie.
- Inspeksiekriteria vir gewrigte, belyning, en oppervlak toestand.
- Hantering, berging, en vrystellingsvereistes.
Die doel is om onnodige variasie te verminder sonder om operateurs te verhoed om werklike defekte te identifiseer of ongewone toestande te eskaleer.
Beheer aansluitingsvoorwaardes
Teken op en valideer die belangrike verbindingsparameters vir elke wasstelsel.
Afhangende van die metode, dit kan gereedskaptemperatuur insluit, kontak tyd, was toestand, gesamentlike meetkunde, en afkoel- of stabiliseringstyd.
As 'n defek herhaaldelik by dieselfde gewrigsplek voorkom, inspekteer die toebehore en voegontwerp sowel as operateurtegniek.
Die probleem kan veroorsaak word deur swak toegang, onvoldoende kontakarea, of 'n verbindingsgeometrie wat moeilik is om konsekwent saam te stel.
Volg defekte en koppel dit aan stroomaf-resultate
'n Nuttige verbeteringsprogram teken nie net aan of 'n wasboom inspeksie geslaag het nie.
Dit volg ook die verband tussen monteertoestande en daaropvolgende dop- of gietdefekte.
Byvoorbeeld:
- Herhaalde dopdefekte rondom 'n spesifieke voeg kan swak voegafwerking aandui.
- Skulpskade naby patrone wat naby mekaar geleë is, kan dui op onvoldoende klaring of dreinering.
- Dimensionele variasie gekonsentreer in een boomposisie kan patroonvervorming of inkonsekwente belyning aandui.
- Herhaalde hanteringskade kan dui op 'n oorlaaide boom of onvoldoende ondersteuningstoebehore.
Die hersiening van hierdie patrone help die gietery om samestellingverwante probleme te onderskei van defekte wat deur keramiekdopmateriaal veroorsaak word, ontwaking, afvuur, of metaal giet.
7. Gereelde vrae oor wasboomsamestelling
Wat is die minimum spasiëring tussen waspatrone?
Die produksieprosedure wat in hierdie gids bespreek word, spesifiseer 'n minimum spasiëring van 10 mm tussen aangrensende waspatrone.
Dit is 'n nuttige beginverwysing, maar die werklike speling moet bevestig word teen die deelgeometrie, keramiek suspensie, pleisterwerk grootte, dreineringsvereistes, en dopbouproses.
Komplekse patrone kan groter spasiëring vereis om volledige bedekking te verseker.
Wat is die aanbevole hoek tussen die hek en hoofspruit?
Die verwysingsprosedure beveel ongeveer 30°–45° afwaartse helling aan vir konvensionele gietstukke.
Die toepaslike hoek hang af van die goedgekeurde hekontwerp, Giet meetkunde, allooi, vulgedrag, en voedingsvereistes.
Die reeks behoort nie ingenieursvalidering vir 'n spesifieke komponent te vervang nie.
Hoe lank kan 'n saamgestelde wasboom gestoor word?
Die verwysingsproduksieprosedure stel 'n maksimum bergingstydperk van 48 ure. Dit moet bevestig word vir die werklike wasstelsel en fabrieksomgewing.
Stabiele temperatuur, behoorlike ondersteuning, skoon berging, en beskerming teen meganiese skade is noodsaaklik gedurende die houperiode.
Waarom veroorsaak wasboomgewrigte keramiekskulpdefekte?
Onvolledige samesmelting, gapings, speldegate, of oormatige wasopbou kan die plaaslike oppervlakgeometrie verander en inmeng met konsekwente flodderbedekking.
Mis kan oop gapings binnedring, terwyl onreëlmatige gewrigte dreinering en plaaslike dopdikte kan beïnvloed. Hierdie toestande kan die risiko van dopdefekte tydens droging verhoog, ontwaking, of vuur.
Kan meer gietstukke by elke wasboom gevoeg word om koste te verminder?
Slegs as die boom meganies stabiel bly en die goedgekeurde hekontwerp die vereiste vul- en voerprestasie kan lewer.
Voeg patrone by sonder om spasiëring na te gaan, boom massa, dop dekking, en hekkapasiteit kan skroot verhoog en die algehele gietopbrengs verminder.
Die beste konfigurasie is die een wat die totale vervaardigingskoste tot die minimum beperk, terwyl konsekwent aan gehaltevereistes voldoen word.
8. Konklusie
Wasboomsamestelling is veel meer as om individuele waspatrone aan 'n sentrale spruit te koppel.
Dit bepaal die meetkunde van die patroongroep, die kwaliteit van die gewrigte, die toeganklikheid van die oppervlaktes tydens dopbou, en die uitleg van die hekstelsel.
'n Betroubare proses begin met gesonde waspatrone en 'n reguit, stabiele spruit.
Dit gaan voort met beheerde wassweiswerk, gladde en veilige gewrigte, voldoende patroonspasiëring, gebalanseerde boomgeometrie, en 'n hekreëling wat die goedgekeurde vul- en voerontwerp volg.
Finale inspeksie, versigtige hantering, en beheerde berging behou dan die kwaliteit wat tydens samestelling behaal word.
Vanuit 'n gietery-ingenieur se perspektief, die doeltreffendste strategie is om defekte in die wasstadium te voorkom eerder as om dit te probeer regstel nadat dop gebou of gegiet is.
Gestandaardiseerde toebehore, opgeleide operateurs, konsekwente inspeksie, en naspeurbare proseskontroles help om vermybare defekte te verminder, verbeter gietopbrengs, en handhaaf herhaalbare produkkwaliteit.
Vir beleggingsgietvervaardigers, 'n goed saamgestelde wasboom is die beginpunt vir 'n gesonde keramiekdop en 'n meer betroubare finale gietwerk.