
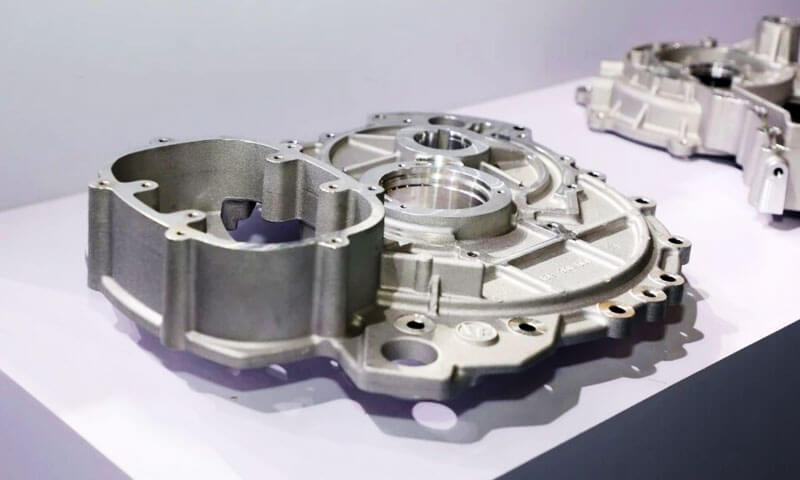
Na meer as 20 jaar in oppervlakbehandeling — hardloop Anodisering lyne, foutopsporing van onderdele wat misluk, en argumenteer met ontwerpingenieurs wat daarop aandring "dit is net aluminium, dit moet geanodiseer word soos 6061” — Ek kan jou vertel die vraag wat ek die meeste hoor is dit: “Kan jy gegote aluminium geanodiseer?'
Die kort antwoord is ja. Die eerlike antwoord is: nie met jou standaard anodiseringsproses nie, en nie sonder om te verstaan waarom gietstukke so anders optree as bewerkte ekstrusies nie.
Ek het te veel winkels gesien wat probeer om ADC12-gegote dele deur 'n gereelde anodiseerlyn te laat loop, kom vlekkerig uit, grys, ongelyke dele bedek met vuil, en verklaar dat "gegote aluminium nie geanodiseer kan word nie."
Dit is verkeerd. Dit kan geanodiseer word - maar dit vereis 'n toegewyde voorbehandelingsproses, realistiese verwagtinge oor oppervlakkwaliteit, en 'n duidelike begrip van waar die prosesgrense is.
Hierdie gids is vanaf die anodiseerlynvloer geskryf.
Dit verduidelik presies hoekom gegote aluminium weerstaan standaard anodisering, wat silikon daarmee te doen het, watter voorbehandeling veranderinge nodig is, watter probleme bly selfs na desilikonisering, en watter alternatiewe afwerkingsprosesse om te oorweeg wanneer anodisering nie die regte keuse is nie.
1. Die Reguit Antwoord: Ja - maar nie met standaardproses nie
Laat ek jou eers die gevolgtrekking gee, voordat ons in die chemie delf:
- Gegote aluminium kan geanodiseer word.
- Standaard anodiseringsproses lewer baie swak resultate op ADC12.
- 'n Toegewyde desilikonisering (ontsmet) voorbehandelingsstap is verpligtend.
- Selfs met perfekte desilikonisering, probleme met porositeit en kleurabsorpsie bly.
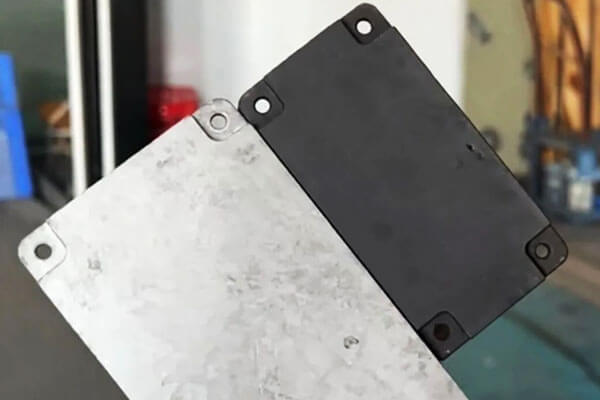
In ons eie winkel, ons het 'n beheerde toets gedoen: twee ADC12 gegote dele, geen spesiale voorbehandeling nie, loop deur ons standaard anodiseerlyn. Een was duidelik (natuurlike) geanodiseer, een was swart.
Die resultaat was voorspelbaar: ongelyk, vlekkerige kleur, vlekkerige kolle, en 'n laag grys vuil op die oppervlak wat aan jou vingers afgevee het.
Dit is nie 'n gebrek in ons lyn nie. Dit is die verwagte resultaat wanneer jy 'n hoë-silikon gegote legering geanodiseer soos jy sou anodiseer 6061 ekstrusies.
2. Waarom is gegote aluminium moeilik om te anodiseer??
Die moeilikheid kom hoofsaaklik van drie faktore: hoë silikoninhoud, gietporositeit, en die beperkings van konvensionele voorbehandeling.
Hoë silikoninhoud meng in met anodisering
Baie gietlegerings bevat aansienlike hoeveelhede silikon om vloeibaarheid te verbeter, verminder stollingskrimping, en ondersteun die produksie van dunwandige, komplekse komponente.
ADC12 is 'n verteenwoordigende Al-Si-Cu-gietlegering.
Nietemin, silikon tree anders op as aluminium tydens chemiese voorbehandeling en anodisering.
In 'n konvensionele alkaliese etsproses, aluminium los maklik op, terwyl silikonryke fases op die oppervlak kan bly.
Afhangende van die allooi samestelling en proses toestande, hierdie oorblyfsels kan 'n grys of donker vuillaag vorm.
As die daaropvolgende ontmantelingsproses onvoldoende is, oorblywende silikonryke materiaal en ander legeringselementreste kan inmeng met eenvormige oksiedfilmvorming en voorkoms.
Dit verklaar die gebreke wat in die ADC12-verhoor waargeneem is:
- Gevlekte voorkoms: Verskillende areas van die gietstuk reageer verskillend op voorbehandeling en anodisering.
- Ongelyke kleur: Variasies in die oppervlakmikrostruktuur en oksiedlaag veroorsaak inkonsekwente ligabsorpsie en kleurstofopname.
- Grys smet: Oorblywende oppervlakafsettings bly na onvoldoende skoonmaak of ontsmet.
- Swak swart kleur: Die oksiedlaag en oppervlaktoestand ondersteun dalk nie eenvormige kleurstofabsorpsie nie.
Die belangrikste punt is dat die probleem nie bloot die teenwoordigheid van silikon in die grootmaat legering is nie. Dit is die interaksie tussen legeringsmikrostruktuur, oppervlak voorbereiding, en anodiese filmvorming.
Gietporeusheid skep bykomende defekte
Gegote aluminium kan gasporositeit bevat, krimpholtes, en ander ondergrondse diskontinuïteite.
Hul verspreiding hang af van die ontwerp, metaal temperatuur, inspuiting parameters, ventilasie, en stollingstoestande.
Hierdie defekte word veral lastig tydens anodisering omdat die voorbehandeling en kleur stadiums die gietstuk blootstel aan waterige chemiese oplossings.
Poreusheid kan bydra tot:
- Gelokaliseerde verkleuring en donker kolle.
- Ongelyke kleurstofabsorpsie.
- Suurretensie en daaropvolgende kleuring.
- Oppervlakspeldegate en inkonsekwente voorkoms.
- Verminderde korrosiebeskerming waar die deklaag diskontinu is of die onderliggende gietstuk defektief is.
Nie alle porositeit is sigbaar op die gegote oppervlak nie. Sommige defekte word eers na bewerking duidelik, ets, of geanodiseer.
Uit 'n produksie oogpunt, dit beteken dat oppervlakafwerking nie vir fundamenteel swak gietkwaliteit kan vergoed nie.
As 'n komponent 'n eenvormige swart geanodiseerde afwerking benodig, porositeitbeheer moet tydens gietontwikkeling begin eerder as nadat die deel die eindstreep bereik het.
3. Waarom desmutting nie elke anodiseringsprobleem oplos nie
Die verwydering van silikonryke oppervlakreste is 'n belangrike verbetering, maar drie groot uitdagings kan oorbly.
| Defek | Hoofoorsaak | Potensiële beheermaatreëls |
| Grys vuil of poeieragtige oorblyfsels | Onvoldoende verwydering van silikonryke residue en ander legeringselementafsettings | Optimaliseer legering-spesifieke ontsmet en spoel |
| Ongelyke of gevlekte kleur | Variasies in legeringsmikrostruktuur, oksied vorming, oppervlak toestand, of kleurstof absorpsie | Verbeter voorbehandelingskonsekwentheid en bevestig die kleurproses |
| Wit kolle of gelokaliseerde kleurstofversaking | Porositeit, chemiese retensie, plaaslike oppervlakdefekte, of inkonsekwente oksiedvorming | Verbeter gietkwaliteit, dreinering, spoel, en prosesbeheer |
| Speldegate en oppervlakputte | Gas porositeit, krimpdefekte, insluitings, of oormatige ets | Verbeter gietparameters en beheer die erns van voorbehandeling |
| Inkonsekwente filmdikte | Variasies in meetkunde, elektriese kontak, huidige verspreiding, of plaaslike legeringsreaksie | Optimaliseer bevestiging, elektriese kontak, en anodisering parameters |
Poreusheid en suurretensie
'n Gietstuk met oop porieë kan voorbehandeling of kleuroplossings vasvang. As hierdie chemikalieë nie voldoende verwyder word nie, hulle kan voortgaan om plaaslik te reageer en vlekke veroorsaak, wit kolle, of ander gebreke.
Die oplossing is nie bloot om die ontslagtyd te verleng nie. Oormatige chemiese blootstelling kan die oppervlak verder aanval sonder om die onderliggende porositeit uit te skakel.
Waar voorkomsvereistes streng is, gietdigtheid, oppervlakintegriteit, dreinering ontwerp, en spoeldoeltreffendheid moet saam beoordeel word.
Kleur eenvormigheid
Swart anodisering is dikwels meer veeleisend as 'n natuurlike of ligkleurige afwerking omdat selfs klein variasies in oppervlaktoestand visueel duidelik kan word.
Die finale voorkoms hang af van die legering, gietmikrostruktuur, voorbehandeling, oksied-film eienskappe, kleurstof chemie, en verseëlingsproses.
Twee komponente gemaak van dieselfde nominale legering mag dalk nie identiese resultate lewer as hul giettoestande of oppervlakgeskiedenis verskil nie.
Om hierdie rede, kwalifikasieproewe moet produksieverteenwoordigende gietstukke eerder as gepoleerde laboratoriumkoepons alleen gebruik.
Oppervlakvoorkoms versus funksionele prestasie
'n geanodiseerde komponent kan aanvaarbaar lyk terwyl dit nie aan die vereiste filmdikte of korrosiebestandheidskriteria voldoen nie.
Omgekeerd, 'n visueel onvolmaakte laag kan steeds aan sekere funksionele vereistes voldoen, afhangende van die spesifikasie.
Die aanvaardingskriteria moet dus onderskei tussen:
- Kosmetiese vereistes, insluitend kleur, glans, en sigbare gebreke.
- Funksionele vereistes, insluitend filmdikte, korrosieweerstand, dra weerstand, en verseëlingprestasie.
Daar moet oor hierdie vereistes ooreengekom word voordat produksie begin.
4. Die ADC12 Anodizing Reality Check
Laat my reguit wees oor wat jy kan en nie kan verwag nie.
| Aspek | Gesmee aluminium (6061/6063) | Die-Cast ADC12 (Standaard proses) | Die-Cast ADC12 (Met Desilikonisering) |
| Film eenvormigheid | Uitmuntend | Swak — vlekkerig, diskontinue | Goed - maar nie gelyk aan bewerk nie |
| Oppervlakte voorkoms | Helder metaal, glad | Grys smuts, vlekkerig | Verbeter, maar mikroporositeit sigbaar van naby |
| Kleur konsekwentheid | Uitstekend - bondel-tot-batch uniform | Baie swak — ongelyke kleurstofopname | Matig — donker kleure toon steeds variasie |
| Smut / grys oorblyfsel | Geen | Swaar - vee op hande af | Minimaal — verwyder deur HF desmut |
| Korrosiebeskerming | Goed | Veranderlik — film is diskontinu | Goed, maar porieë bly as swak punte |
| Tipiese opbrengs (goeie dele) | 95%+ | 30–50% | 70–85% |
Wat dit in die praktyk beteken
As jy ADC12 geanodiseer sonder om te desilikoniseer, verwag dat ongeveer die helfte van jou dele kosmetiese verwerpings sal wees.
Met 'n behoorlike desilikoniseringsstap, opbrengs verbeter dramaties - maar jy sal nooit die skoon pas nie, foutlose oppervlak van 'n bewerkte 6063 uitlokking.
Enigiemand wat anodisering van "ekstrusiegehalte" op 'n gietvorm belowe, lieg of gebruik 'n lae-silikon spesiale legering.
5. Alternatiewe en mededingende afwerkingsprosesse
Omdat hoë-silikon gegote aluminium moeilik is om konsekwent te geanodiseer, alternatiewe oppervlakbehandelings moet oorweeg word wanneer konvensionele anodisering nie aan die vereiste voorkoms voldoen nie, korrosieweerstand, of produksiekoste.
| Oppervlak Afwerking Prosesseer | Verskyning | Korrosie Teenstand | Dra Teenstand | Familielid Koste bereken | Tipies Aansoeke |
| Konvensioneel Anodisering | Eenvormige dekoratiewe afwerking op geskikte legerings; dikwels inkonsekwent op hoë-silikon gietvorms | Goed wanneer die anodiese film behoorlik gevorm en verseël is | Goed, afhangende van filmdikte en tipe | Medium | Gesmede aluminiumkomponente en versoenbare gietstukke wat 'n anodiese film benodig |
| Anodisering met Desmutting | Verbeterde eenvormigheid, alhoewel silikonverwante verkleuring kan bly | Goed as die voorbehandeling en anodiese film behoorlik beheer word | Goed, afhangende van coating spesifikasies | Medium - hoog | Funksionele gegote dele wat geanodiseer moet word met matige kosmetiese vereistes |
| Mikro-boog Oksidasie (Mao) | Keramiekagtige oppervlak; kleur en tekstuur hang af van die legering en proses | Goed tot uitstekend, afhangende van deklaagstruktuur en verseëling | Uitstekend vir geskikte slytvaste bedekkings | Hoog | Komponente wat hoë oppervlak hardheid vereis, dra weerstand, en elektriese isolasie |
Chemiese omskakelingsbedekking |
Dun, gewoonlik mat of effens gekleurde afwerking | Matig tot goed, afhangende van die omskakelingstelsel | Beperk | Laag | Komponente wat basiese korrosiebeskerming of 'n voorbehandeling vir verf benodig |
| Elektrostaties Poeier Laag | Eenvormige kleur met 'n wye reeks glansvlakke en teksture | Goed tot uitstekend met geskikte voorbehandeling en laagdikte | Goed, afhangende van poeierformulering en genesing | Laag - Medium | Behuisings, hakies, motoronderdele, en industriële omhulsels wat duursame dekoratiewe beskerming vereis |
| Bakverf (Gebakte vloeibare deklaag) | Gladde dekoratiewe afwerking met beheerde kleur en glans | Goed wanneer die deklaag behoorlik aangewend en uitgehard is | Matig tot goed, afhangende van verfchemie en filmdikte | Medium | Gegote omhulsels, Verbruikersprodukte, motoronderdele, en komponente wat 'n verfynde oppervlakvoorkoms vereis |
Hoe om die regte proses te kies
- Kies anodisering met desilikonisering wanneer die komponent 'n anodiese oksiedlaag benodig en die funksionele werkverrigting daarvan belangriker is as 'n perfek eenvormige dekoratiewe afwerking.
- Kies mikroboogoksidasie (Mao) wanneer slytasieweerstand en oppervlakhardheid prioriteite is.
Die geskiktheid daarvan vir hoë-silikon legerings en die vereiste korrosie prestasie moet geverifieer word deur toetsing. - Kies poeierbedekking wanneer konsekwente kleur en oppervlakbedekking meer saak maak as om die metaalagtige voorkoms van geanodiseerde aluminium te handhaaf.
Dit kan geringe oppervlakvariasies verberg, maar dit kan nie die gevolge van ernstige poreusheid of uitgassing betroubaar uitskakel nie. - Kies chemiese omskakeling of nat verf wanneer 'n dekoratiewe anodiese film onnodig is en die primêre vereistes korrosiebeskerming is, verf adhesie, of buigsame kleuropsies.
Die beste proses hang af van die komponent se diensomgewing, voorkomsvereistes, en prestasiespesifikasies.
Vir ADC12-onderdele wat 'n eenvormige swart afwerking vereis, poeierbedekking kan meer prakties wees as konvensionele anodisering.
6. Die keuse van die regte spuitgietlegering vir anodisering
Nie alle gegote aluminiumlegerings lewer dieselfde anodiseringsresultate nie. Silikon inhoud, onreinheidsvlakke, mikrostruktuur, en gietkwaliteit beïnvloed oksiedfilmvorming en oppervlakvoorkoms.
Die volgende tabel verskaf 'n voorlopige vergelyking van algemeen bespreekte aluminiumlegerings.
Samestellingsreekse is aanduidend en moet teen die toepaslike materiaalstandaard en verskaffersertifikaat geverifieer word.
| Allooi | Tipiese silikoninhoud | Moeilik anodisering | Belangrike oorwegings |
| ADC12 (A383) | 9.6–12,0% | Hoog | Word wyd gebruik vir die gietwerk; hoë silikoninhoud kan ongelyke anodisering en oppervlakvrot veroorsaak |
| YL102 (AlSi12) | 10.5–13.5% | Hoog | Anodiseringsresultate hang af van onreinheidsvlakke, allooi spesifikasie, en gietkwaliteit |
AlSi9Mg (A360) |
Ongeveer 9,0–10,0% | Matig tot hoog | Kan verbeterde anodiseringspotensiaal bied onder geskikte samestelling en prosestoestande |
| A413 / AlSi12(b) | Ongeveer 11,0–13,0% | Hoog | Hoë silikoninhoud ondersteun gietvloeibaarheid, maar bemoeilik eenvormige dekoratiewe anodisering |
| Bewerk 6063 (verwysing) | Ongeveer 0,2–0,6% | Laag | Algemene maatstaf vir eenvormige dekoratiewe anodisering |
Noot: Legeringsbenamings en samestellingsbeperkings verskil volgens standaard en mark.
YL102, A360, en ander nominaal soortgelyke legerings moet nie as verwisselbaar behandel word sonder om hul chemiese samestelling en meganiese vereistes na te gaan nie.
Praktiese aanbevelings
As anodisering 'n verpligte ontwerpvereiste is en bewerkte aluminium nie 'n opsie is nie, evalueer AlSi9Mg of 'n toepaslik gespesifiseerde lae-onsuiwer gietgietlegering voordat jy tot produksie verbind.
Hierdie materiale kan beter oppervlakkonsekwentheid bied onder toepaslike toestande, maar hulle sal nie noodwendig dieselfde voorkoms as geanodiseerd bereik nie 6063.
Vir enige kandidaat-legering, bevestig die silikon- en ysterinhoud, gietkwaliteit, vereiste meganiese eienskappe, en verenigbaarheid met die voorgestelde voorbehandelingsproses.
Proef-anodisering moet op produksieverteenwoordigende dele uitgevoer word om kleur eenvormigheid te verifieer, film kwaliteit, en korrosieprestasie.
Uiteindelik, Allooikeuse en oppervlakbehandelingsontwikkeling moet saam oorweeg word.
Die keuse van 'n potensieel meer geanodiseerbare legering kan die uitkoms verbeter, maar geen allooi-benaming alleen waarborg 'n foutlose geanodiseerde afwerking nie.
7. Konklusie
Kan jy gegote aluminium geanodiseer? Ja, maar hoë-silikon legerings soos ADC12 vereis spesiale oorweging.
Konvensionele anodisering sonder legering-spesifieke voorbehandeling kan gevlekte kleur produseer, swak film eenvormigheid, en grys vuil.
’n Geskikte ontsmutsproses—soms met behulp van ’n HF-bevattende oplossing onder gekontroleerde industriële toestande—kan die oppervlak aansienlik verbeter deur silikonryke residue te verwyder.
Nietemin, ontsmetting elimineer nie gietporositeit nie, waarborg eenvormige kleurstofabsorpsie, of korrigeer defekte wat veroorsaak word deur inkonsekwente stolling en oppervlakvoorbereiding.
Hierdie kwessies vereis gekoördineerde beheer van allooikeuse, gietkwaliteit, voorbehandeling, Anodisering, en inkleur.
Die praktiese reël is eenvoudig: gegote aluminium is nie onmoontlik om te geanodiseer nie, maar dit moet nie geanodiseer word asof dit 'n konvensionele bewerkte aluminiumlegering is nie.
Wanneer 'n eenvormige dekoratiewe afwerking noodsaaklik is, kwalifiseer die volledige proses deur gebruik te maak van produksieverteenwoordigende dele en vergelyk anodisering met alternatiewe soos poeierbedekking of mikroboogoksidasie voordat u tot massaproduksie verbind.
Vrae
Hoekom kom die gegote anodisering grys en vlekkerig uit?
Hoë silikoninhoud (9–12% in ADC12) laat elementêre silikon op die oppervlak na ets.
Hierdie silikonvlam ontwrig die oksiedfilm en skep die grys, ongelyke voorkoms. Desilikonisering verwyder hierdie laag.
Wat is die beste alternatief vir anodisering vir gegote aluminium?
Poeierbedekking is die gewildste alternatief - dit dek porositeit, bied uitstekende kleurkonsekwentheid, en bied goeie korrosiebeskerming.
Vir slytasie weerstand, mikroboog oksidasie (Mao) werk goed op hoë-silikon gietstukke.
Sal desilikonisering my gegote dele laat lyk 6063 geanodiseer?
Nee. Desilikonisering herstel die smut en diskontinuïteit, maar gegote porositeit veroorsaak steeds sigbare onvolmaakthede en kleurvlekke.
Die resultaat is goed vir funksionele onderdele, maar nie gelykstaande aan bewerkte aluminium geanodiseer nie.
Het ek vakuum-impregnering nodig vir geanodiseerde gegote dele?
Vir kosmetiese of verseëlde toepassings waar suurbloeding vlekke kan veroorsaak, ja.
Vakuum bevrugting verseël porositeit onder die oppervlak voor geanodisering, voorkom dat vasgevange suur na afronding uitloog.

