
在我的 28 多年运行摩托车和汽车结构件铝锻造和精密加工生产线, 我已经数不清听到同样问题的次数了:
“你已经将铝压入模具中. 这是正确的形状. 为什么需要CNC加工后?透明
对于一个没有站在 400 吨锻造压力机旁边并亲眼目睹另一边会发生什么的人来说,这是一个公平的问题.
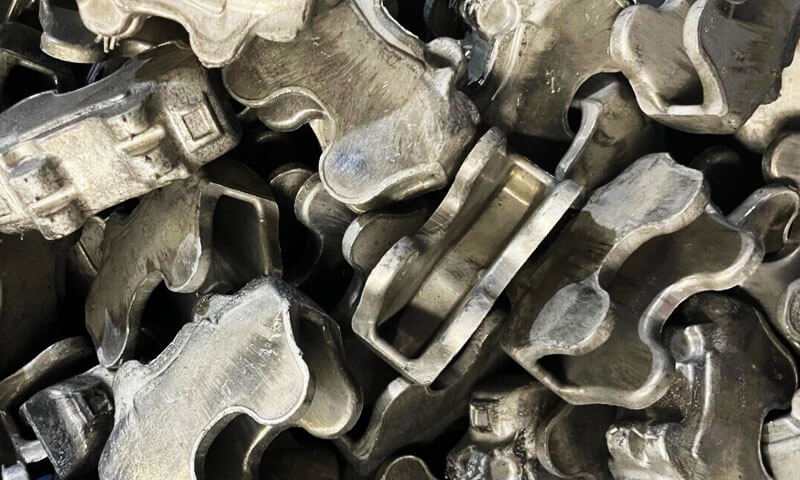
大多数人认为锻造提供了可随时组装的零件. 现实中, 从模具中出来的是锻造毛坯——结构基础, 不是成品.
锻造增强材料强度和粗糙形状; 精密 CNC 加工将坚固的毛坯变成真正适合的零件, 密封, 并在数千个服务小时内可靠地运行.
本文详细剖析了为什么二次 CNC 加工对于高性能铝锻造部件来说是不可妥协的, 它执行什么操作, 锻造和机加工如何作为互补工艺一起工作, 以及在供应商中寻找什么以避免代价高昂的生产缺口.
这不是教科书上的理论——这是我们通过试验学到的, 废料, 和现场故障分析.
1. 锻造给你一个空白, 不是成品
让我们从什么开始 铝锻件 实际上做得很好. 当您加热铝坯并在数百吨压力下将其压缩到模腔中时, 你完成了四件关键的事情:
- 您形成零件的整体近净形状
- 您可以沿载荷路径细化和对齐内部晶粒结构
- 您可以创建遵循零件几何形状的连续金属流线, 显着提高疲劳强度
- 您建立了基线结构完整性,使锻造零件比实体加工零件坚固 30-50%
这是巨大的价值. 但这是锻造无法做到的, 不管你的骰子有多好: 它无法产生最终的精确尺寸, 光滑的配合面, 或精美的内部特征.
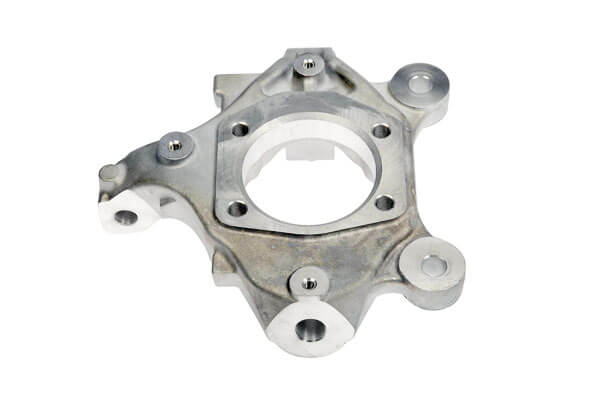
锻造几何的固有局限性
每个锻模都必须在成形性和精度之间进行折衷:
- 拔模角度: 每侧需要 1–3° 的拔模斜度才能将零件从模具中顶出.
这意味着每个垂直表面都是锥形的, 不是方形的. 无法组装锥形安装面. - 锻造公差: 即使是最好的闭式模锻件也只能保持 ±0.2–0.5 毫米的尺寸精度. 用于安装孔, 轴承配合, 和密封面, 您需要 ±0.02–±0.05 毫米.
- 表面状况: 锻造表面有氧化皮, 较小的模具阻力, 和分型线闪光.
它们不够平坦, 足够光滑, 或足够一致以进行密封或精密配合. - 精美的功能: 小孔, 线程, 密封槽, 且薄肋无法可靠地锻造.
金属不会持续流入微小的模具特征中, 并且在不损坏它们的情况下弹出它们几乎是不可能的.
我曾经有一位新产品工程师尝试订购一款具有零拔模和锻造螺纹孔的锻造摩托车制动卡钳. 他认为我们的机械加工收费过高.
经过三次失败的模具试验后 12 报废的样品零件, 他终于接受了老人们已经知道的事情: 锻造构建结构; 机械加工提供精度.
适用于制动卡钳等零件, 上三重夹具, 脚钉, 和减震器连杆 - 使零件实际组装和发挥作用的特征正是锻造无法产生的特征.
2. 精密数控加工对锻造毛坯到底有什么作用?
CNC加工 不仅仅是“清理边缘”。它执行五类关键工作,将锻件毛坯转变为功能部件.
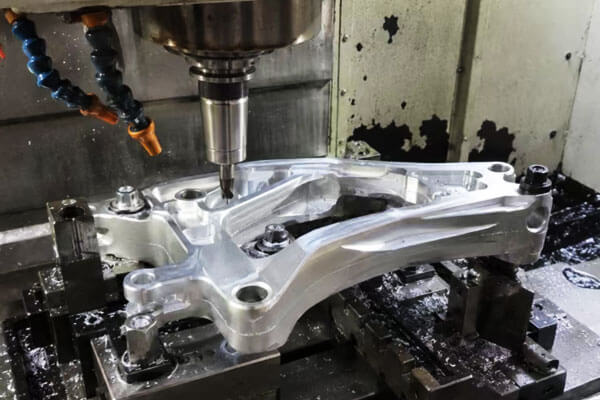
安装 & 定位孔
几乎每个锻造结构部件都连接到其他东西——框架, 震惊, 制动组件.
孔位精度决定零件螺栓是否直线, 左右间隙是否均匀, 以及安装后组件是否受力不均匀.
将孔图案移动 0.15 摩托车上夹上的毫米, 和叉子绑定. 将其移动 0.3 毫米, 并且该零件根本无法组装.
锻造无法可靠地将孔位置公差保持在约 ±0.4 毫米以下. CNC 钻孔和镗孔保持 ±0.05 mm 或更好, 即使是多孔图案.
螺纹孔
螺纹孔需要精确的直径, 深度, 分接位置, 和螺纹形状质量.
对于需要拆卸和重新组装以进行维修的零件, 螺纹质量差意味着螺纹脱落, 紧固件松动, 和现场故障.
锻造无法产生可用的螺纹. 您可以锻造一个导向孔, 但最终的螺纹总是被加工.
我们还在 CNC 上精确控制螺纹深度和埋头孔几何形状 - 这是用手丝锥无法始终如一地做到的.
交配 & 定位面
锻造表面永远不够平坦,无法用作装配配合面. 锻造表面可能会有 0.2–0.5 毫米的变化, 加上拔模斜度锥度.
像这样将两张脸固定在一起, 并且夹紧不均匀, 垫片泄漏路径, 以及在负载下移动的零件.
CNC 面铣可产生受控的平整度 — 通常 0.02 毫米 100 结构面毫米, 密封面甚至更紧.
用于制动钳体, 平坦度可以防止制动液泄漏. 它不是装饰性的——它是功能性的.
轴承座 & 固定槽
任何旋转的部分, 支点, 或保持密封件需要精密孔, 轴承座, 和卡环槽.
这些特征要求直径公差低至百分之一毫米并且锋利, 一致的凹槽几何形状.
锻造无法生产出符合 H7 公差的轴承孔. 无法生产带尖角的方边固定槽. 这些都是严格的 CNC 操作——车削, 无聊的, 和内切槽.
轮廓, 闪电特性 & 打破边缘
高性能锻造零件通常会出现减轻口袋的情况, Chamfers, 并在加工过程中精致的外轮廓.
我们去除无负载处的多余材料以减轻重量——这对于每一克都很重要的摩托车和汽车零件至关重要.
我们还打破锋利的边缘, 去除分型线飞边, 和混合过渡.
这不仅仅是为了外观: 锋利的边缘是应力集中源. 干净的机加工倒角可以将负载零件的疲劳寿命提高 20-30%.
一天结束时, CNC 加工不仅仅使零件贴合. 它控制体重, 平衡, 密封, 磨损寿命, 和疲劳性能.
3. 锻造和数控加工: 补充, 不竞争
有时我听到人们将此描述为“锻造与. 加工。”这是错误的看待方式.
他们解决完全不同的问题, 最好的组件将两者结合起来,发挥各自的优势.
| 过程 | 核心功能 | 主要力量 | 主要限制 |
| 铝锻造 | 建立结构基础; 调整谷物流动; 提高疲劳强度 | 卓越的材料完整性; 高强度重量比 | 尺寸精度有限; 无法产生精细特征 |
| 精确的CNC加工 | 提供最终尺寸精度; 产生功能特征; 控制表面质量 | 极其精确; 灵活的特征几何形状 | 去除材料; 不提高基材强度 |
为什么不直接用实心棒料加工?
如果您需要精确度, 为什么不直接用实心铝块铣削整个零件? 我也有人问过这个问题.
确实,您可以在 CNC 铣床上用实心棒材制作几乎任何形状. 但有三大缺点:
- 大量材料浪费: 对于典型的摩托车制动钳, 您将删除 65–75% 的起始栏作为筹码.
锻造毛坯仅去除 10–20%. 用于大批量生产, 这是一个巨大的成本差异. - 切断粮流: 沿自然纹理方向进行实体切削加工. 锻造零件的晶粒流动遵循零件形状, 疲劳强度提高 30–50%.
我见过经过疲劳测试的实心机加工卡钳在不到锻造和机加工同等产品周期数一半的情况下出现裂纹. - 更长的循环时间: 加工复杂的实体零件比加工近净锻件毛坯所需的时间长 2-3 倍.
为什么不直接锻造并跳过机械加工?
另一边, 您不能跳过加工并组装锻造零件.
公差太宽松, 表面太粗糙, 并且没有任何功能特性. 该零件不适合, 不会密封, 并将过早失败.
最佳生产顺序
用于高性能铝结构件——制动卡钳, 上三重夹具, 脚钉, 震动链接, 等等——经过验证的标准工艺流程是:
产品设计→模具开发→热铝锻造→热处理→精密数控加工→尺寸检验→表面精加工→最终检验 & 送货
这种组合充分利用了锻造的强度和材料效率以及数控加工的精度和细节.
它为您提供两全其美的体验, 几乎所有高性能铝结构部件都是如此制造的.
4. 为什么采购团队必须超越 Forge Press
当您采购锻造铝部件时, 您可能犯的最大错误就是只询问供应商是否有锻压机.
锻造毛坯的能力只是等式的一半. 是否可以提升到稳定, 质量批量生产完全取决于供应商的二次加工和工艺集成能力.
有四个关键能力需要评估:
适当的加工余量计划
加工余量是一种平衡行为. 留下太多, 浪费材料并增加 CNC 循环时间.
留下太少, 而且你无法清理锻造秤, 草稿角度, 和变形——最终会在配合面上露出锻件表皮.
优秀的供应商从第一天起就将加工余量纳入模具设计中. 他们不只是添加制服 0.5 无处不在的毫米. 他们对高扭曲区域给予更多的补贴,而对稳定特征给予更少的补贴.
这是经验丰富的模具工程师赚钱的地方. 我见过设计不良的模具 1 一侧有毫米的额外库存,另一侧有负库存 - 无法使用.
一致的夹具策略
复杂的锻造零件几乎总是需要多种设置来加工所有侧面.
每次松开并重新固定零件时, 你引入了对齐错误. 不良夹具会导致机加工锻件出现位置误差.
有能力的供应商将开发专用夹具来定位锻造基准特征, 保持跨操作的一致性, 并保持零件之间的差异.
适用于多孔图案和同轴特征, 夹具精度直接决定装配良率.
内部尺寸验证能力
您无法通过肉眼判断锻造和机加工零件. 关键结构件——尤其是制动器, 转向, 和悬挂部件——需要经过验证的尺寸检查.
寻找拥有内部坐标测量机的供应商 (CMM) 能力, 专用孔规, 和校准的检测工具.
优秀的供应商检查每件第一件的关键尺寸, 并审核每批样品的尺寸. 如果供应商说“我们只是观察一下”,” 走开.
表面工艺协调
阳极氧化, 珠子爆炸, 并抛光所有零件尺寸略有变化 - 几微米到零点几, 取决于工艺.
如果您加工到最终打印尺寸然后进行阳极氧化, 您最终可能会尺寸过大或超出耐受范围.
经验丰富的供应商在加工过程中预测表面光洁度厚度. 他们留下受控库存用于涂层, 因此表面处理后最终尺寸正好达到目标.
这听起来很小, 但我看到整个批次被拒绝,因为加工没有考虑阳极氧化堆积.
适用于定制和小批量程序, 与提供工具的单一来源合作, 锻造, 加工, 检查, 表面处理消除了几乎所有界面间隙. 更少的交接=更少的错误.
5. 为什么选择德泽科技精密铝锻件?
在 这项技术, 总部位于许昌的精密铝锻造和加工专家, 河南, 中国, 我们围绕这种集成的端到端生产模式构建了整个运营.
我们的质量管理体系已通过 ISO 认证 9001:2015, 从内部模具工程和坯料预成型到热铝锻造,每个阶段都具有完全可追溯性, T6热处理,
5-轴精密CNC加工, 三坐标测量机尺寸验证, 和表面处理——全部在同一屋檐下控制.
我们将加工余量直接设计到初始模具设计中,以优化材料去除, 开发专用的特定零件夹具以保持位置精度, 并验证每批次的关键尺寸.
对于采购团队, 这种单一来源能力消除了跨供应商交接错误, 减少项目启动时间, 并提供一致的, 用于摩托车的可量产锻造铝部件, 汽车, 和工业结构应用.
6. 结论
铝锻造和精密数控加工不是竞争工艺. 它们是同一生产链中的两个环节, 每个人都尽自己最大的努力来构建既坚固又精确的零件.
锻造提供结构基础: 对齐的颗粒流, 提高疲劳强度, 和近净形状,最大限度地减少材料浪费.
CNC 加工提供功能精度: 准确的孔位置, 平面配合面, 适当的螺纹, 轴承配合, 并控制表面质量,使零件真正组装起来, 海豹, 最后.
适用于高性能负载部件 — 制动卡钳, 转向组件, 悬架链接, 以及确保骑手安全和设备运行的所有其他部件 - 缺一不可.
世界上最好的锻造零件如果不合适的话也是毫无用处的. 如果从实心棒材上切割下来,最精密加工的零件会变得更脆弱.
真正的技能——以及优秀供应商的真正价值——是将整个流程结合在一起: 考虑加工库存的模具设计, 锻造可生产出一致的毛坯,
保持对准的夹具, 达到公差的加工, 以及在发货前发现问题的检查.
把链条弄好, 你会得到坚固的零件, 精确的, 且批次间一致.
常见问题解答
所有铝合金锻件都需要CNC加工吗?
不, 不是全部. 简单的非配合结构支架, 原始垫片, 低公差零件有时可以直接使用锻造件,只需去毛刺.
但任何有安装孔的部件, 螺纹特征, 密封表面, 轴承配合, 或者严格的尺寸公差将需要二次 CNC 加工.
用于摩托车、汽车结构件, 已经结束了 90% 生产锻件.
是 6061 铝材锻造后适合 CNC 加工?
6061 非常适合锻造后加工的部件. 它具有良好的力量平衡, 延性, 和可加工性, 它对 T6 热处理的反应非常可预测.
我们广泛将其用于脚钉, 上三重夹具, 括号, 和链接. 它机器干净, 保持良好的耐受性, 并均匀阳极氧化.
对于更高的强度要求, 7075 机器也很好, 但它对缺口更加敏感,需要更仔细的刀具路径规划.
CNC 加工会破坏锻造零件的强度吗?
如果操作正确则不会. 正确的 CNC 加工仅去除功能负载路径之外的预先计划的加工余量.
关键是设计零件, 锻造晶粒流动, 和一起加工毛坯 - 因此您永远不会切掉关键的承重纹理线或加工掉受压的表皮.
不良加工绝对会毁掉锻件. 如果您在高应力区域加工深槽, 你会产生压力并消除疲劳生活.
这就是为什么 DFM (可制造性设计) 锻造工程师和机械工程师之间的审查非常重要.
CNC加工后锻造件可以直接发货吗?
几乎从来没有. 机加工后, 您还需要尺寸验证, Deburring, 打扫, 表面处理 (阳极氧化, 爆炸, ETC。), 和最终检验.
只有在所有检查通过后,您才能包装并发货. 跳过最终检查是有缺陷的零件漏到客户手中的原因.

